Galeria




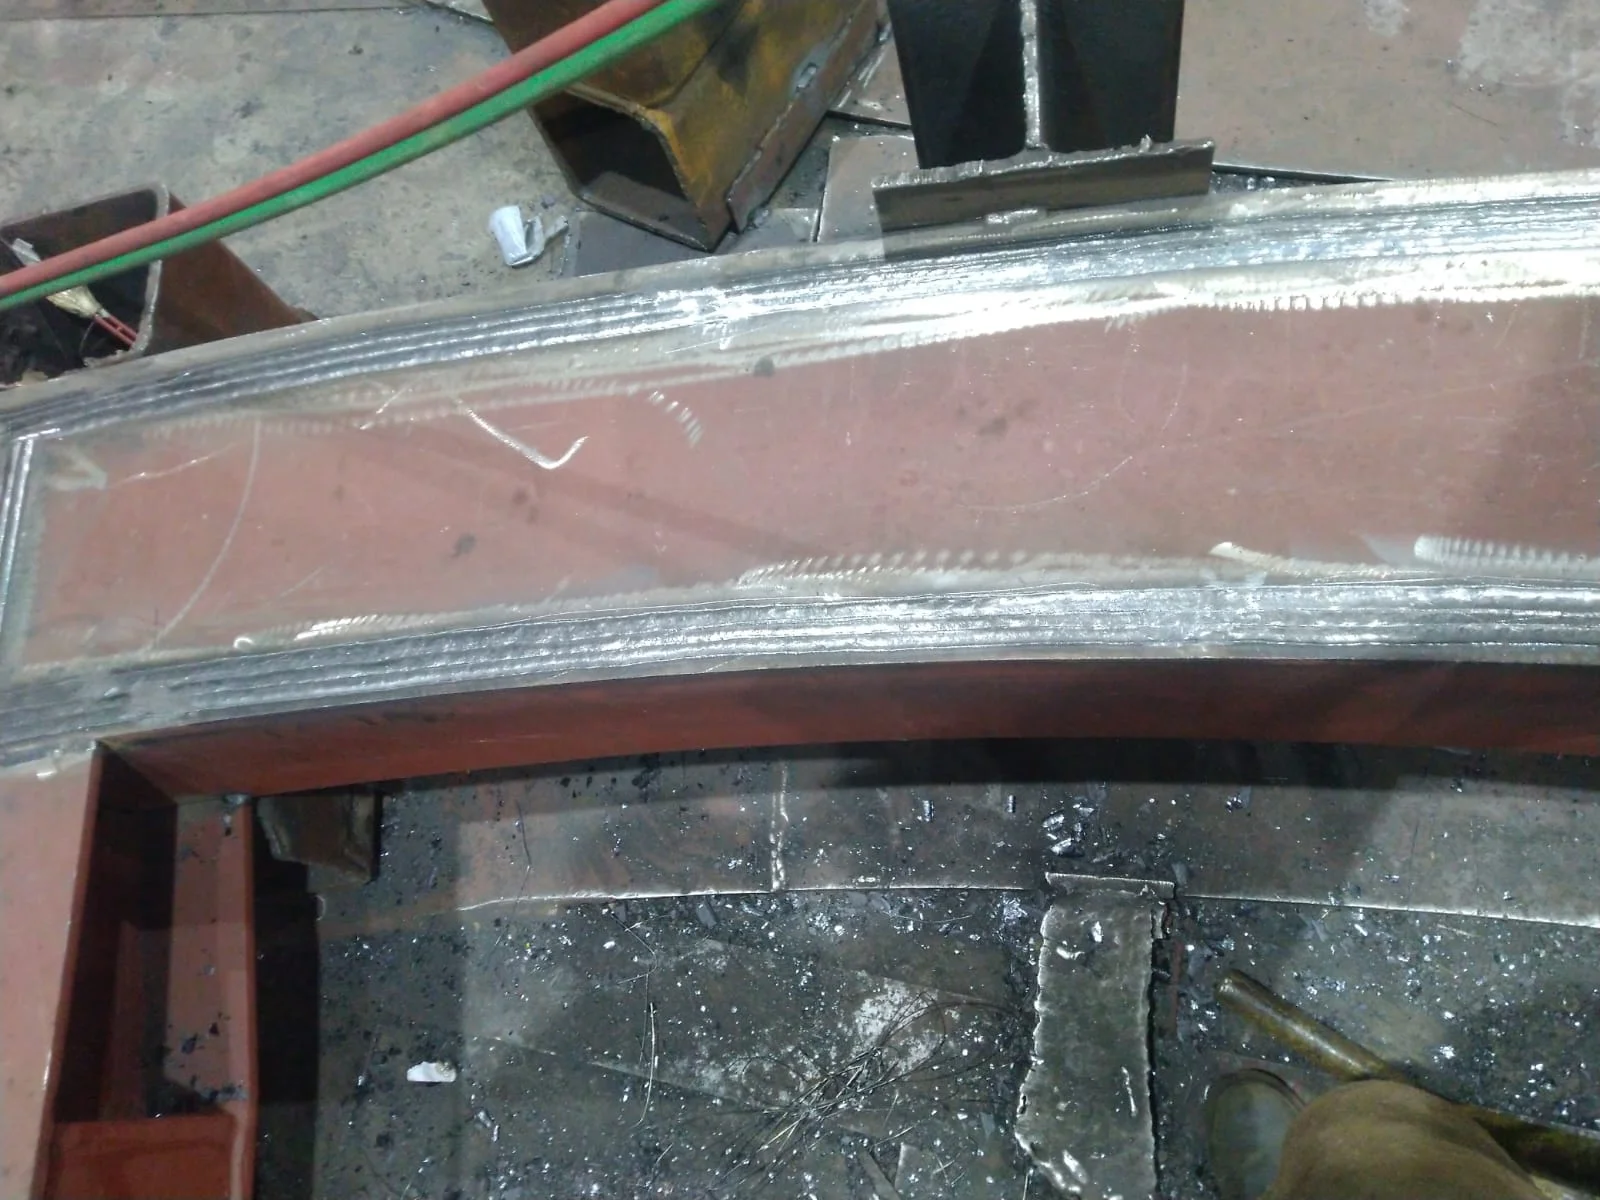
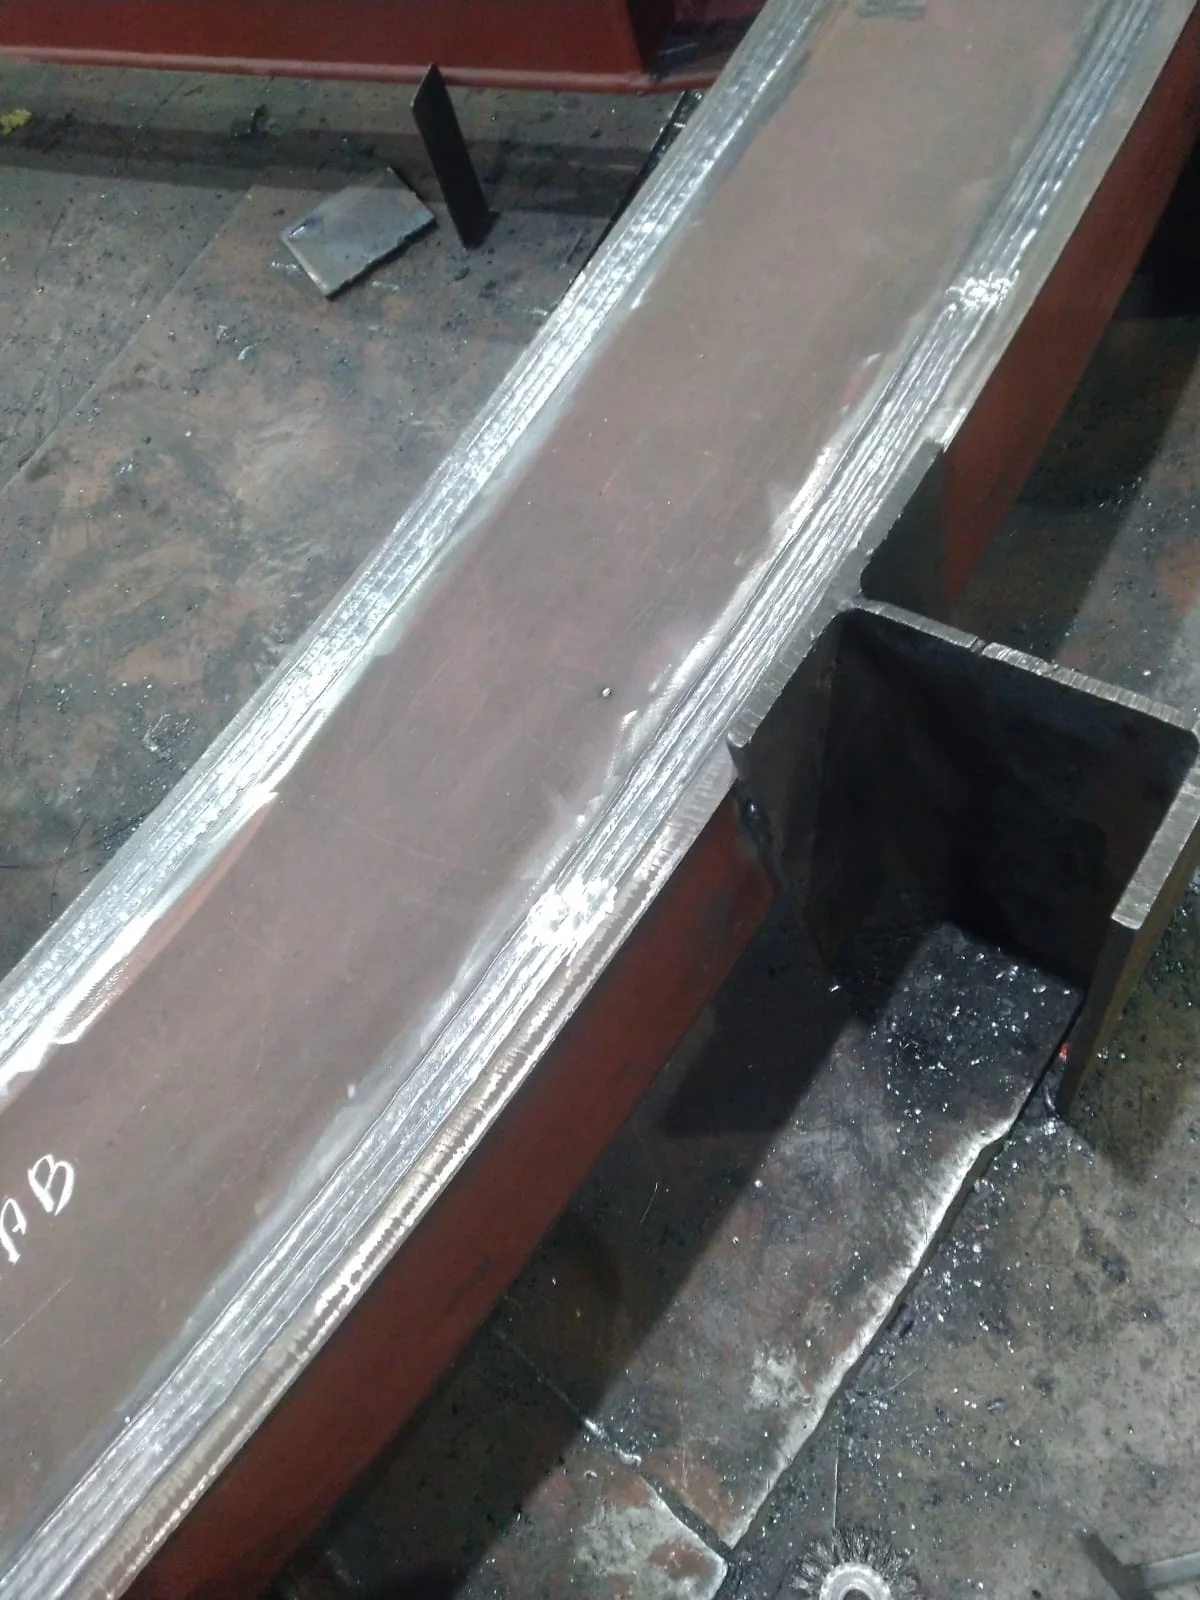
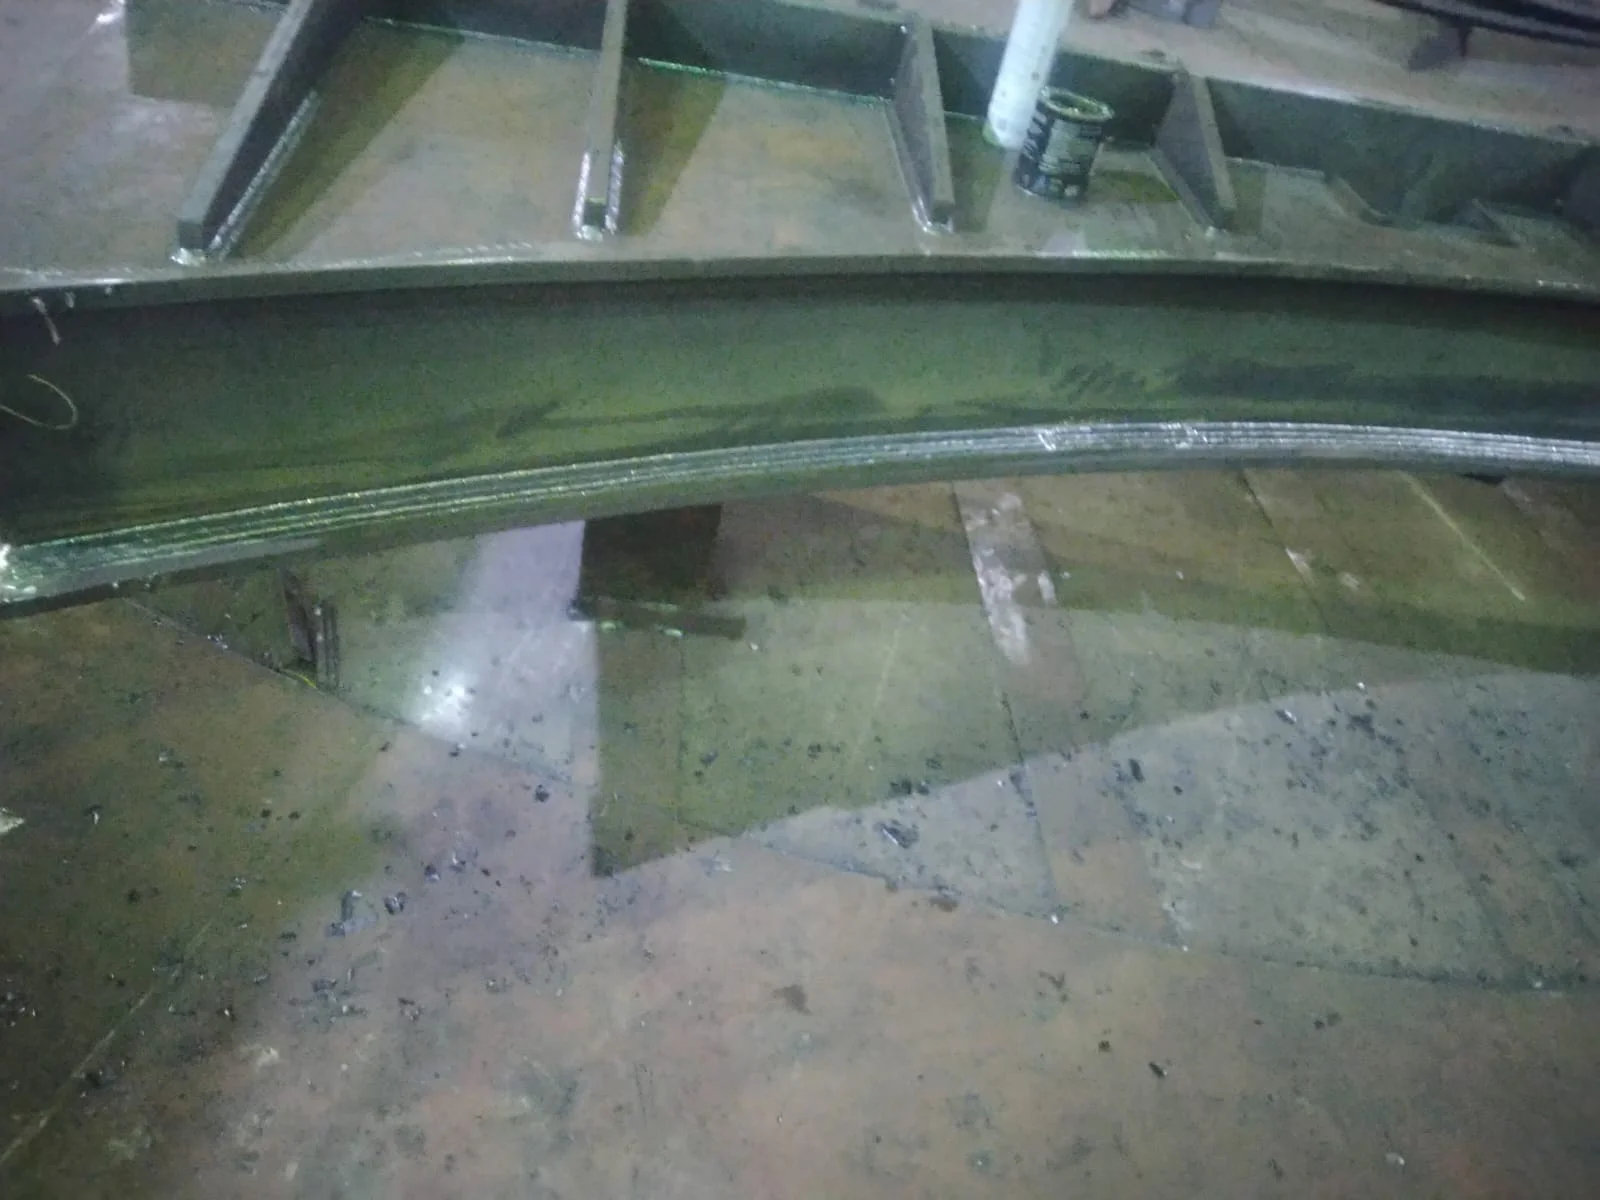
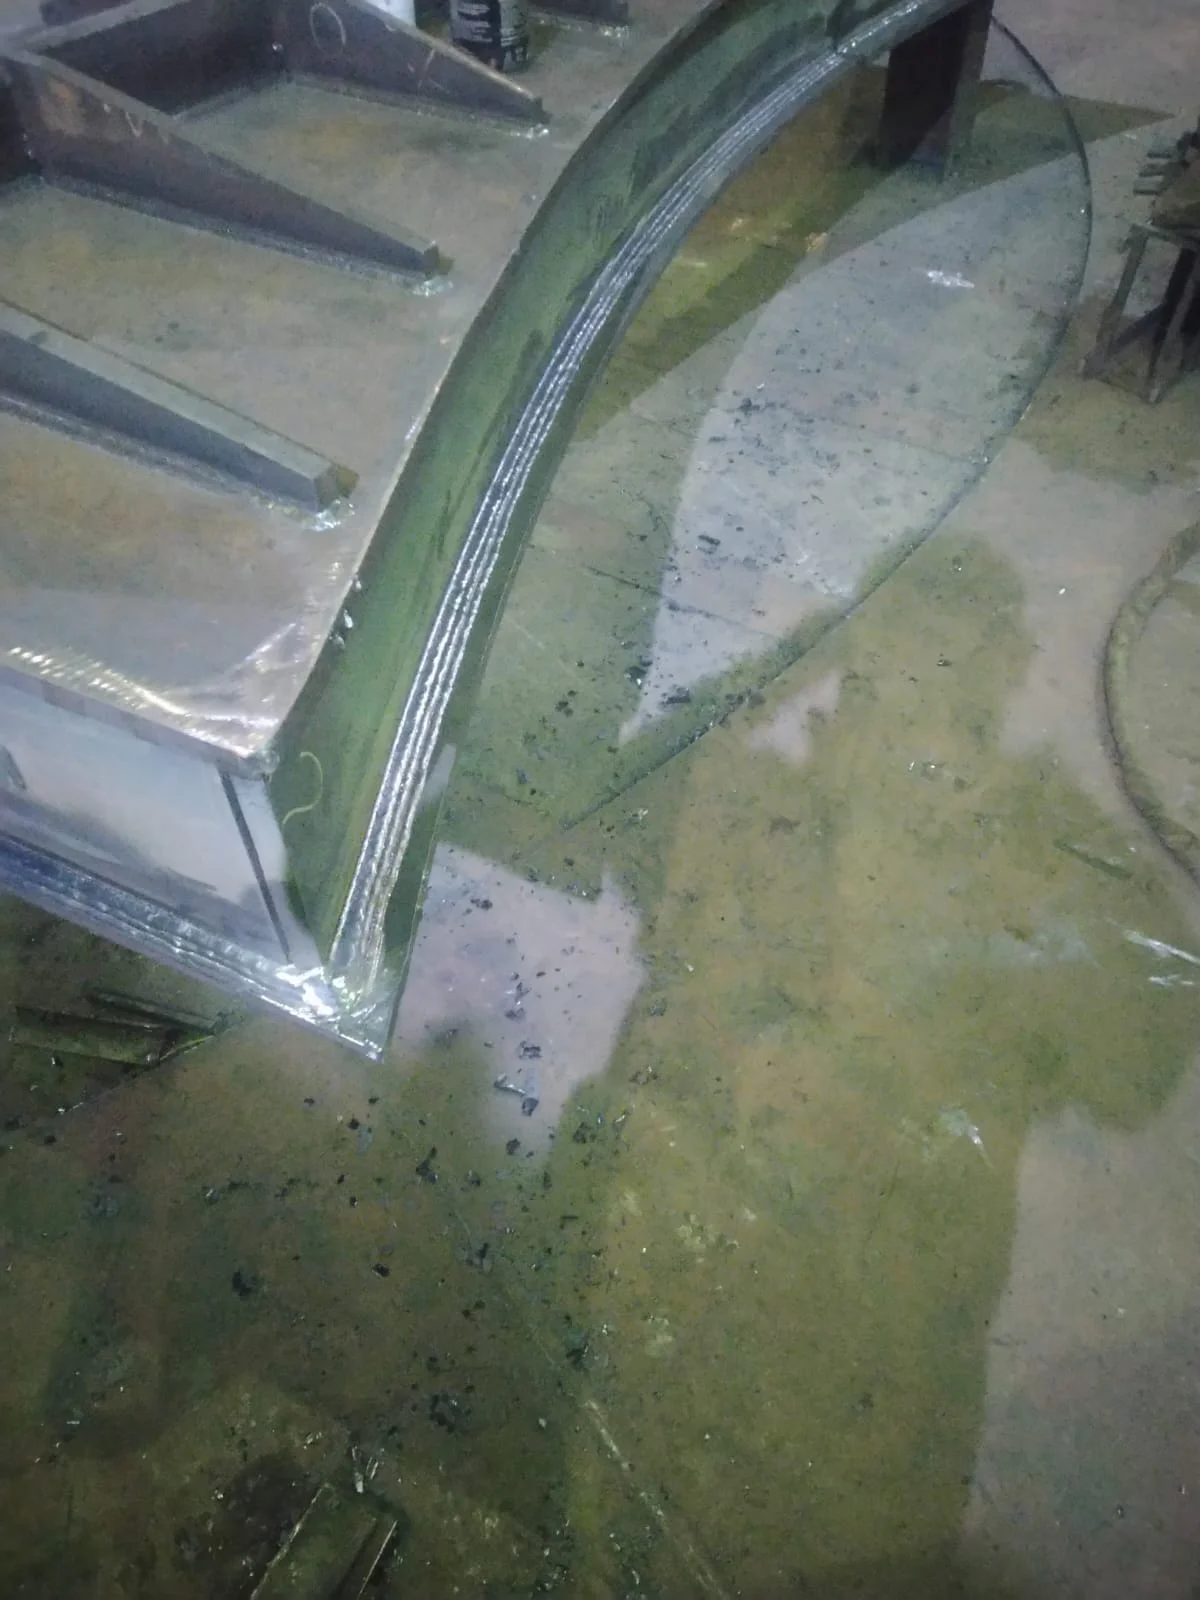
Clique nas imagens para ampliar
Arame tubular para soldagem industrial: critérios técnicos e aplicações
A soldagem com arame tubular, também conhecida como FCAW, é um processo de soldagem a arco elétrico que utiliza um arame-eletrodo tubular contínuo preenchido internamente com fluxo.
Esse fluxo contribui para a estabilidade do arco e para a formação do metal de solda, permitindo a união de componentes metálicos em aplicações como estruturas soldadas, chapas, perfis, tubos e peças industriais.
Quando se fala em Arame tubular para soldagem industrial, é importante entender que a escolha não se resume ao consumível.
Trata-se de uma decisão técnica que deve considerar o material a ser soldado, a espessura das peças, o tipo de junta soldada, o ambiente de execução e os requisitos aplicáveis ao projeto.
Em muitos cenários industriais, o processo FCAW é avaliado por sua capacidade de trabalhar com alimentação contínua e elevada taxa de deposição, especialmente quando há demanda por produtividade e volume significativo de soldagem.
Na prática, a soldagem com arame tubular faz sentido quando o projeto exige equilíbrio entre rendimento operacional, boa penetração e confiabilidade da junta soldada, sempre dentro das especificações técnicas definidas.
Ela pode ser empregada em fabricação industrial, montagem, adequações, manutenção e recuperação de componentes metálicos, desde que a preparação das peças e a seleção dos consumíveis sejam compatíveis com o escopo do serviço.
A Jota Soldas atua em soldagem, fabricação e montagem industrial com soluções personalizadas para diferentes demandas do setor.
Fundada em 2019, a empresa tem origem na experiência acumulada de seu fundador, que atua no segmento de soldagem desde 2004.
Esse histórico técnico contribui para uma abordagem orientada à qualidade, segurança, eficiência e precisão na análise de cada necessidade apresentada pelo cliente.
Mini resumo em 3 pontos
- Como funciona: o processo FCAW utiliza arame contínuo com fluxo interno, formando o arco elétrico e depositando metal de solda na junta.
- Onde é aplicado: pode ser usado em estruturas metálicas, chapas, perfis, tubos, componentes industriais e serviços de fabricação, montagem ou reparo.
- Quando escolher: a decisão deve considerar material, espessura, posição de soldagem, ambiente de execução, volume de solda e especificações técnicas do projeto.
Soldagem com arame tubular é um processo FCAW que utiliza arame contínuo com fluxo interno para unir componentes metálicos com alta taxa de deposição, sendo aplicado em projetos industriais que exigem produtividade, boa penetração e adequação técnica às condições de execução.
Principais vantagens do processo FCAW em projetos industriais
O processo FCAW é procurado em projetos industriais porque combina alimentação contínua do arame-eletrodo tubular, presença de fluxo interno e alta capacidade de deposição de metal de solda.
Na prática, isso pode favorecer a execução de juntas soldadas em estruturas robustas, chapas, perfis, tubos e componentes metálicos que exigem produtividade sem deixar de considerar penetração, estabilidade do arco e requisitos técnicos do projeto.
Na Jota Soldas, esse tipo de decisão é tratado como parte de uma análise técnica do serviço de soldagem, fabricação ou montagem industrial.
A escolha do processo não deve ser feita apenas pela preferência do soldador ou pelo consumível disponível, mas pelas condições reais da aplicação, material, espessura, posição de soldagem, ambiente de execução, volume de solda e especificações aplicáveis.
Benefícios do FCAW com explicação técnica
- Maior produtividade em volumes significativos de soldagem: a alimentação contínua do arame reduz interrupções operacionais em comparação com processos que exigem troca frequente de eletrodos. Isso é relevante em estruturas e componentes com maior extensão de cordões ou maior necessidade de deposição.
- Elevada taxa de deposição: o arame tubular permite depositar mais metal de solda em menor tempo operacional, desde que os parâmetros, o consumível e a preparação da junta estejam adequados. Essa característica é especialmente útil em fabricação industrial e montagem de estruturas metálicas.
- Boa penetração da junta soldada: quando corretamente especificado, o processo pode favorecer a fusão adequada entre as peças, contribuindo para juntas mais consistentes em aplicações que exigem desempenho estrutural. A penetração, porém, depende de fatores como espessura, abertura de raiz, preparação das bordas, regulagem do equipamento e técnica de execução.
- Versatilidade para diferentes configurações industriais: o FCAW pode ser utilizado em chapas, perfis, tubos, componentes industriais e estruturas soldadas, desde que o tipo de arame, a proteção e os parâmetros sejam compatíveis com o escopo.
- Possibilidade de uso em soldagem de campo: em determinadas configurações, o arame tubular autoprotegido pode facilitar a execução em ambientes externos, pois o fluxo interno contribui para a proteção da poça de fusão. Ainda assim, vento, contaminação superficial, acesso à junta e segurança operacional precisam ser avaliados.
- Menos paradas durante a execução: por trabalhar com consumível contínuo, o processo reduz pausas associadas à substituição de eletrodos consumidos. Isso pode melhorar o ritmo de produção em atividades repetitivas ou com grande volume de cordões.
- Adaptação a demandas de fabricação, montagem e manutenção: o processo pode ser considerado tanto em novas estruturas quanto em recuperação e reparação de componentes metálicos, desde que a solução esteja alinhada ao projeto e aos critérios de qualidade definidos.
Quadro comparativo conceitual: produtividade, penetração e versatilidade!
| Critério técnico | Como aparece no FCAW | Consequência prática no projeto | Ponto de atenção |
|---|---|---|---|
| Produtividade | Alimentação contínua do arame e menor necessidade de interrupções | Ajuda na execução de maior volume de solda em fabricação, montagem e manutenção industrial | Depende da regulagem, acesso à junta, preparação das peças e qualificação da aplicação |
| Penetração | O arco elétrico e o fluxo interno podem favorecer boa fusão quando o processo é bem ajustado | Pode atender estruturas e componentes que exigem juntas consistentes | Não substitui análise de material, espessura, geometria da junta e especificação técnica |
| Versatilidade | Pode ser aplicado em diferentes componentes metálicos e configurações de trabalho | Permite avaliar o processo para chapas, perfis, tubos e estruturas soldadas | A escolha entre arame tubular com gás de proteção ou autoprotegido deve considerar ambiente e requisito do serviço |
Arame tubular para soldagem industrial: critérios técnicos e aplicações
O arame tubular é valorizado na indústria pela alimentação contínua, alta taxa de deposição e boa penetração em aplicações que exigem volume significativo de soldagem.
Quando essas vantagens realmente fazem diferença?
As vantagens do FCAW tendem a ser mais relevantes quando o projeto envolve quantidade expressiva de solda, estruturas metálicas robustas, necessidade de ritmo produtivo e redução de paradas durante a execução.
Em uma caldeiraria, por exemplo, a produtividade pode estar ligada à continuidade dos cordões; em uma montagem industrial, a escolha pode depender do acesso à junta e do ambiente; em uma manutenção, pode pesar a capacidade de recuperar componentes metálicos com eficiência e controle técnico.
Isso não significa que o arame tubular seja sempre a melhor alternativa.
Em alguns cenários, MIG/MAG, eletrodo revestido ou outro processo podem ser mais adequados.
A vantagem real aparece quando o FCAW é especificado de forma coerente com o material, a espessura, o tipo de junta, a posição de soldagem, o volume de trabalho e os requisitos de qualidade e segurança.
A Jota Soldas atua com foco em qualidade, segurança, eficiência e precisão em cada etapa do trabalho, oferecendo soluções personalizadas em soldagem, fabricação e montagem industrial.
Por isso, a avaliação técnica do processo é parte essencial para transformar as vantagens do FCAW em resultado confiável na junta soldada.
Quais são as vantagens da soldagem com arame tubular?
As principais vantagens da soldagem com arame tubular são a alimentação contínua do consumível, a elevada taxa de deposição, a boa penetração, a versatilidade em diferentes aplicações industriais e a redução de interrupções em comparação com processos que exigem troca frequente de eletrodos.
Esses benefícios, porém, dependem da correta seleção do arame, da preparação das peças, dos parâmetros de soldagem e das especificações técnicas do projeto.
Aplicações do arame tubular em fabricação, montagem e manutenção
| Tipo de necessidade | Onde o arame tubular pode ser considerado | Como ajuda no projeto | Pontos que precisam ser avaliados |
|---|---|---|---|
| Fabricação de estruturas soldadas | Estruturas metálicas, conjuntos industriais, bases, suportes e componentes fabricados sob projeto | A alimentação contínua do arame favorece produtividade em trechos com maior volume de solda e pode contribuir para boa deposição de metal de solda | Material de base, espessura, tipo de junta, posição de soldagem e especificação técnica aplicável |
| Soldagem de chapas | Chapas utilizadas em fabricação industrial, caldeiraria e montagem de componentes metálicos | Pode ser útil quando o projeto exige união consistente, produtividade e controle do cordão conforme o preparo das peças | Preparação das bordas, limpeza da superfície, sequência de soldagem e requisitos de penetração |
| Soldagem de perfis | Perfis metálicos aplicados em estruturas, reforços, suportações e conjuntos soldados | O processo pode atender demandas repetitivas ou com maior extensão de cordões, reduzindo interrupções em comparação a processos com eletrodos consumidos individualmente | Geometria do perfil, acesso à junta, posição de trabalho e controle de deformações |
| Soldagem de tubos | Tubos e componentes tubulares empregados em conjuntos industriais e montagem | Pode ser avaliado quando há necessidade de produtividade e adequação a requisitos de junta soldada em componentes cilíndricos | Espessura do tubo, preparação da junta, posição de soldagem, ambiente de execução e exigências do projeto |
| Caldeiraria | Peças, conjuntos e estruturas metálicas fabricadas a partir de chapas, perfis e componentes industriais | O Arame tubular para soldagem industrial pode ser uma alternativa técnica quando há volume significativo de solda e necessidade de eficiência operacional | Tipo de aço ou material informado no projeto, espessura, dimensional das peças e controle de qualidade necessário |
| Montagem industrial | União de componentes em obras, instalações, adequações e montagem de estruturas metálicas | Em determinadas configurações, inclusive com arame tubular autoprotegido, pode facilitar aplicações em campo quando o ambiente permite e a especificação técnica aceita | Condições do local, acesso, posição, segurança, proteção do arco e compatibilidade com o procedimento definido |
| Manutenção e reparação metálica | Recuperação de componentes metálicos, adequações e reparos em estruturas ou peças industriais | Pode reduzir paradas operacionais do processo de soldagem por utilizar consumível contínuo, desde que o reparo seja tecnicamente compatível | Diagnóstico do componente, extensão do desgaste ou dano, material, limpeza, preparo e critério de aceitação |
| Setores industriais específicos | Indústrias metalúrgicas, caldeirarias, empresas de construção e montagem industrial, óleo e gás e setor químico | Atende cenários em que soldagem, fabricação e montagem exigem análise técnica do processo mais adequado | Requisitos normativos ou internos do cliente, ambiente de operação, rastreabilidade exigida e escopo apresentado |
Arame tubular para soldagem industrial: critérios técnicos e aplicações
A principal utilidade dessa organização é evitar tratar o arame tubular apenas como um consumível.
Na prática industrial, ele deve ser analisado como parte de uma decisão de processo, material, espessura, volume de soldagem, posição, ambiente de execução e requisitos da junta soldada influenciam a escolha.
Por isso, a aplicação correta depende menos de uma preferência isolada e mais da compatibilidade entre o FCAW, o projeto e as condições reais de execução.
A Jota Soldas atua como prestadora de serviços, fornecedora e fabricante em soldagem, fabricação e montagem industrial, desenvolvendo soluções personalizadas conforme o escopo apresentado pelo cliente.
Essa abordagem é importante porque uma necessidade de fabricação em oficina pode exigir critérios diferentes de uma montagem em campo ou de uma recuperação de componente metálico.
Critérios técnicos de avaliação antes de especificar o processo
Antes de definir a soldagem com arame tubular para uma aplicação industrial, é recomendável levantar as seguintes informações:
- Qual é o material de base a ser soldado?
- Quais são as espessuras das chapas, perfis, tubos ou componentes?
- O projeto envolve fabricação, montagem, adequação, manutenção ou reparação?
- Há desenhos técnicos, memorial descritivo ou especificações de soldagem disponíveis?
- Qual é o tipo de junta previsto: topo, filete, sobreposição ou outra configuração?
- A soldagem será executada em campo, em instalação industrial ou dentro de uma estrutura de fabricação?
- Quais posições de soldagem serão necessárias?
- O ambiente permite uso de gás de proteção externo ou exige avaliação de alternativas autoprotegidas?
- Há requisitos específicos de penetração, acabamento, resistência ou controle de qualidade?
- O volume de soldagem justifica um processo com alimentação contínua e maior taxa de deposição?
- As peças estão preparadas adequadamente quanto a corte, encaixe, limpeza e alinhamento?
- Existem limitações de acesso, movimentação, segurança ou interferência com outros serviços?
Esse critérios técnicos ajuda a reduzir escolhas inadequadas.
Por exemplo, uma estrutura robusta com muitos metros de solda pode se beneficiar da produtividade do arame tubular, enquanto um reparo pontual pode exigir uma análise mais cuidadosa do acesso, do material e da preparação da superfície.
Da mesma forma, uma aplicação em caldeiraria pode ter demandas diferentes de uma montagem industrial em campo, mesmo quando ambas envolvem componentes metálicos.
O arame tubular pode ser aplicado na fabricação de estruturas soldadas, soldagem de chapas, perfis, tubos e recuperação de componentes metálicos.
Sua escolha deve considerar material, espessura, posição de soldagem, ambiente de execução e requisitos técnicos do projeto.
Em quais setores o arame tubular é mais utilizado?
O arame tubular é frequentemente considerado em ambientes industriais que demandam produtividade, boa deposição de metal de solda e versatilidade na união de componentes metálicos.
Entre os setores citados para esse tipo de aplicação estão indústrias metalúrgicas, caldeirarias, empresas de fabricação e montagem industrial, além de segmentos como óleo e gás e químico.
Ainda assim, o setor de atuação não define sozinho a escolha do processo.
A decisão deve considerar o material, a espessura, o tipo de junta, o ambiente de execução, o volume de soldagem e os requisitos técnicos aplicáveis.
Por isso, uma avaliação técnica do escopo é o caminho mais seguro para definir se a soldagem com arame tubular é adequada ao projeto.
Arame tubular, MIG/MAG e eletrodo revestido: como comparar os processos?
A comparação entre soldagem com arame tubular, MIG/MAG e eletrodo revestido não deve ser tratada como uma escolha por preferência ou hábito operacional.
Cada processo responde melhor a determinados requisitos de projeto, como material, espessura, tipo de junta, volume de soldagem, ambiente de execução, posição de soldagem e especificação técnica aplicável.
No processo FCAW, o arame tubular é um consumível contínuo com fluxo interno, o que contribui para a estabilidade do arco e para a formação do metal de solda conforme a configuração adotada.
Já o MIG/MAG utiliza arame maciço alimentado continuamente com gás de proteção externo.
O eletrodo revestido, conhecido como SMAW, trabalha com eletrodos consumíveis individuais, que precisam ser substituídos após o consumo.
| Critério de comparação | Arame tubular, FCAW | MIG/MAG | Eletrodo revestido, SMAW |
|---|---|---|---|
| Tipo de consumível | Arame-eletrodo tubular contínuo com fluxo interno | Arame maciço contínuo | Eletrodo consumível com revestimento |
| Proteção do arco | O fluxo interno participa da proteção e da estabilidade do processo; determinadas configurações podem ser autoprotegidas ou utilizar gás conforme especificação | Depende de gás de proteção externo | O revestimento do eletrodo participa da proteção do arco |
| Continuidade operacional | Alimentação contínua do arame, reduzindo paradas para troca de consumível | Alimentação contínua do arame, também favorecendo continuidade | Exige troca do eletrodo após o consumo |
| Produtividade em maior volume de solda | Costuma ser considerado quando há necessidade de maior taxa de deposição e volume significativo de soldagem | Pode ser adequado a diferentes aplicações industriais, dependendo da configuração e do controle do gás | Pode ser útil em diversas situações, mas tende a envolver mais interrupções pela troca dos eletrodos |
| Ponto técnico decisivo | Avaliar espessura, material, posição, ambiente, requisito de penetração e volume de solda | Avaliar estabilidade do gás de proteção, preparação das peças e exigências da junta | Avaliar acessibilidade, tipo de reparo, volume de solda e necessidade de mobilidade |
| Risco de escolha inadequada | Especificar apenas pela produtividade, sem validar material, junta e ambiente | Ignorar a influência do gás de proteção no local de execução | Usar em grande volume de soldagem sem considerar as paradas e o ritmo operacional |
| Melhor forma de decidir | Por análise técnica do projeto e das especificações aplicáveis | Por análise técnica do projeto e das especificações aplicáveis | Por análise técnica do projeto e das especificações aplicáveis |
Arame tubular para soldagem industrial: critérios técnicos e aplicações
A principal diferença entre arame tubular e MIG/MAG está no consumível, o arame tubular tem fluxo interno, enquanto o MIG/MAG usa arame maciço com gás de proteção externo.
Essa diferença influencia a forma como o arco é protegido, a estabilidade do processo e os cuidados necessários na execução, especialmente em serviços de campo ou em peças com maior exigência estrutural.
Outro ponto importante é a comparação com o eletrodo revestido.
No SMAW, a operação precisa ser interrompida sempre que o eletrodo é consumido e substituído.
Na soldagem com arame tubular, a alimentação contínua pode favorecer maior ritmo de trabalho em aplicações com volume significativo de soldagem, desde que o processo esteja corretamente especificado para o material, a espessura e o tipo de junta.
Erros comuns ao escolher entre arame tubular, MIG/MAG e eletrodo revestido
- Escolher o processo apenas pela velocidade aparente, sem analisar a junta soldada, a espessura do material e a exigência de penetração.
- Comparar FCAW e MIG/MAG como se fossem o mesmo processo, ignorando que um utiliza fluxo interno no arame e o outro trabalha com arame maciço e gás externo.
- Considerar o eletrodo revestido como alternativa equivalente em qualquer cenário, sem avaliar o impacto das paradas para troca de eletrodo.
- Definir o processo sem considerar se a execução será em campo, em instalação própria, em ambiente externo ou em uma condição controlada.
- Ignorar a preparação das peças, a seleção correta dos consumíveis e os requisitos técnicos definidos no projeto.
- Tratar produtividade como único critério, quando qualidade da junta, segurança, estabilidade do arco e conformidade técnica também são decisivos.
Na prática, nenhum desses processos deve ser apresentado como sempre superior.
O arame tubular pode ser uma alternativa muito eficiente em projetos industriais com grande volume de soldagem, boa necessidade de deposição e estruturas robustas.
O MIG/MAG pode ser adequado quando a configuração com arame maciço e gás externo atende bem à aplicação.
O eletrodo revestido pode ser considerado em situações em que sua simplicidade operacional e características do processo façam sentido para o escopo.
A Jota Soldas atua em soldagem, fabricação e montagem industrial e pode apoiar a avaliação do processo mais adequado conforme a necessidade industrial apresentada pelo cliente.
A análise deve partir do escopo técnico, do material, da espessura, do tipo de junta, do ambiente de execução e dos requisitos aplicáveis ao projeto, evitando decisões baseadas apenas em comparação genérica entre processos.
Arame tubular é igual a MIG/MAG?
Não. Apesar de ambos utilizarem alimentação contínua de arame, o arame tubular, no processo FCAW, possui fluxo interno no consumível.
Já o MIG/MAG utiliza arame maciço e gás de proteção externo.
Essa diferença muda os critérios de escolha, os cuidados de execução e a forma de avaliar a aplicação em estruturas, chapas, perfis, tubos ou componentes industriais.
Como especificar o serviço com segurança e solicitar uma avaliação técnica?
Para que uma avaliação técnica seja mais precisa, o ideal é apresentar o máximo possível de informações sobre o escopo do serviço.
Na soldagem com arame tubular, a definição correta do processo depende de fatores como material, espessura, tipo de junta, ambiente de execução e requisitos técnicos do projeto.
Antes de solicitar um orçamento personalizado ou uma análise de viabilidade, reúna:
- Escopo do serviço: informe se a necessidade envolve fabricação, montagem, adequação, manutenção, recuperação ou reparo de componentes metálicos.
- Desenhos, projetos ou croquis disponíveis: plantas, medidas, detalhes de montagem e referências visuais ajudam a entender geometria, acesso, sequência de execução e pontos críticos.
- Tipo de material metálico: sempre que possível, indique o material base ou a especificação técnica conhecida.
- Espessura das peças: esse dado influencia a preparação, o tipo de junta, a energia de soldagem e a escolha do consumível.
- Tipo de junta soldada: informe se a união será de topo, filete, sobreposta, em T, em canto ou outra configuração prevista no projeto.
- Volume aproximado de soldagem: indique quantidade de peças, extensão de cordões, número de juntas ou repetitividade do serviço.
- Ambiente de execução: explique se o trabalho será em campo, em área industrial, em local externo ou nas instalações da prestadora.
- Condições de acesso e montagem: detalhe se há restrição de espaço, necessidade de posicionamento especial, interferências ou etapas de montagem associadas.
- Requisitos técnicos aplicáveis: mencione normas, especificações do cliente, critérios de inspeção, tolerâncias dimensionais ou exigências de controle de qualidade quando existirem.
- Objetivo final da peça ou estrutura: informar a função do componente ajuda a avaliar robustez, segurança, acabamento e confiabilidade esperada da junta soldada.
Apresente o escopo e as necessidades do projeto
A Jota Soldas atua com atendimento personalizado em soldagem, fabricação e montagem industrial, avaliando cada demanda conforme o escopo apresentado pelo cliente.
Esse cuidado é importante porque a soldagem com arame tubular não deve ser tratada apenas como escolha de consumível, mas como uma decisão técnica ligada ao projeto, ao ambiente de execução e ao desempenho esperado da junta soldada.
A empresa pode realizar serviços em âmbito nacional, com execução em execução conforme o escopo ou conforme as condições definidas no projeto, conforme a necessidade do cliente e as condições do projeto.
Para uma avaliação mais assertiva, o melhor caminho é apresentar os dados técnicos disponíveis e explicar o problema ou objetivo da aplicação, sem depender de estimativas genéricas de preço, prazo ou solução.
Cuidados técnicos antes da execução
A qualidade da soldagem com arame tubular depende de uma combinação de preparação, seleção correta de consumíveis, ajuste do processo e controle durante a execução.
Alguns pontos merecem atenção antes do início do serviço:
- Preparação das peças: limpeza, remoção de contaminantes, ajuste de folgas, chanfros e alinhamento influenciam diretamente a estabilidade do arco e a qualidade do cordão.
- Definição do consumível: o arame tubular deve ser escolhido conforme material, espessura, posição de soldagem, ambiente e requisitos do projeto.
- Avaliação do processo adequado: em alguns casos, FCAW pode ser tecnicamente interessante pela alimentação contínua e produtividade; em outros, a escolha deve ser comparada com alternativas como MIG/MAG ou eletrodo revestido.
- Controle de qualidade: a inspeção visual, o acompanhamento dos parâmetros e o atendimento às especificações aplicáveis ajudam a reduzir retrabalhos e inconsistências.
- Segurança na execução: soldagem industrial exige atenção ao ambiente, equipamentos, proteção do operador e condições de trabalho.
- Integração com montagem ou manutenção: quando o serviço envolve estruturas, componentes instalados ou adequações industriais, a sequência de execução deve considerar acesso, posicionamento e interferências.
Com experiência prática no segmento de soldagem desde 2004 por meio de seu fundador e atuação empresarial desde 2019, a Jota Soldas direciona seus serviços para qualidade, segurança, eficiência e precisão, sempre considerando as necessidades específicas de cada cliente.
Quais informações enviar para avaliar um serviço de soldagem com arame tubular?
Para avaliar um serviço de soldagem com arame tubular, envie o escopo do trabalho, desenhos ou medidas disponíveis, tipo de material, espessura das peças, tipo de junta, volume de soldagem, local de execução, condições de acesso, requisitos técnicos e objetivo da aplicação.
Quanto mais claro for o conjunto de informações, melhor será a análise sobre processo, consumíveis, preparação das peças e forma de execução.
Para saber mais sobre Arame tubular para soldagem industrial
Ligue para (11) 4358-4906 ou clique aqui e entre em contato por e-mail.
Entre em contato agora mesmo!
Clique no botão e entre em contato para tirar dúvidas ou solicitar um orçamento.
Solicitar contatoPrincipais regiões de atendimento:
- Atendimento realizado em todo o estado de Acre.
- Atendimento realizado em todo o estado de Alagoas.
- Atendimento realizado em todo o estado de Amapá.
- Atendimento realizado em todo o estado de Amazonas.
- Atendimento realizado em todo o estado de Bahia.
- Atendimento realizado em todo o estado de Ceará.
- Atendimento realizado em todo o estado de Distrito Federal.
- Atendimento realizado em todo o estado de Espírito Santo.
- Atendimento realizado em todo o estado de Goiás.
- Atendimento realizado em todo o estado de Maranhão.
- Atendimento realizado em todo o estado de Mato Grosso.
- Atendimento realizado em todo o estado de Mato Grosso do Sul.
- Atendimento realizado em todo o estado de Minas Gerais.
- Atendimento realizado em todo o estado de Pará.
- Atendimento realizado em todo o estado de Paraíba.
- Atendimento realizado em todo o estado de Paraná.
- Atendimento realizado em todo o estado de Pernambuco.
- Atendimento realizado em todo o estado de Piauí.
- Atendimento realizado em todo o estado de Rio de Janeiro.
- Atendimento realizado em todo o estado de Rio Grande do Norte.
- Atendimento realizado em todo o estado de Rio Grande do Sul.
- Atendimento realizado em todo o estado de Rondônia.
- Atendimento realizado em todo o estado de Roraima.
- Atendimento realizado em todo o estado de Santa Catarina.
- Atendimento realizado em todo o estado de São Paulo.
- Atendimento realizado em todo o estado de Sergipe.
- Atendimento realizado em todo o estado de Tocantins.

