Galeria
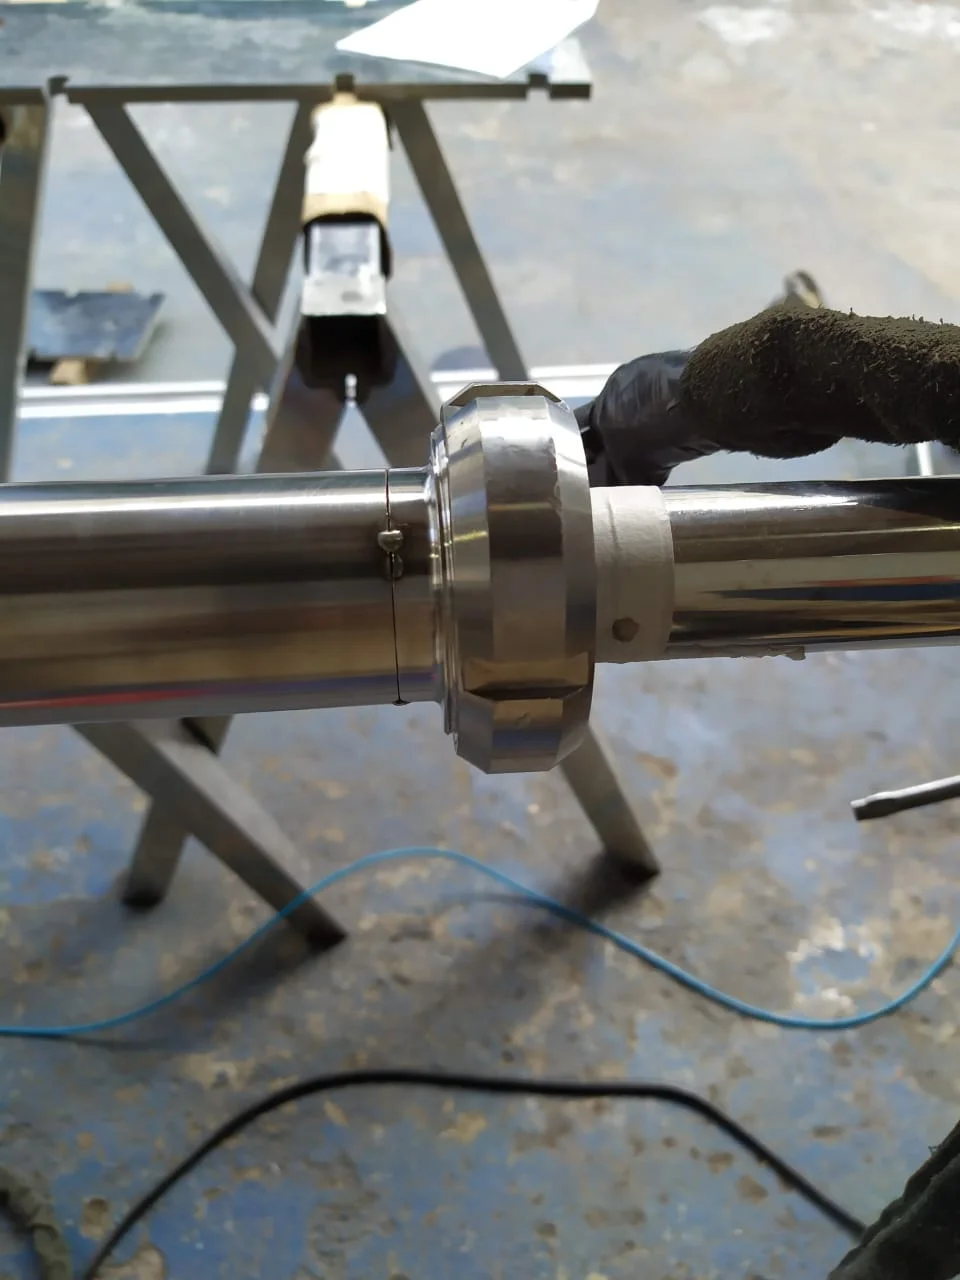
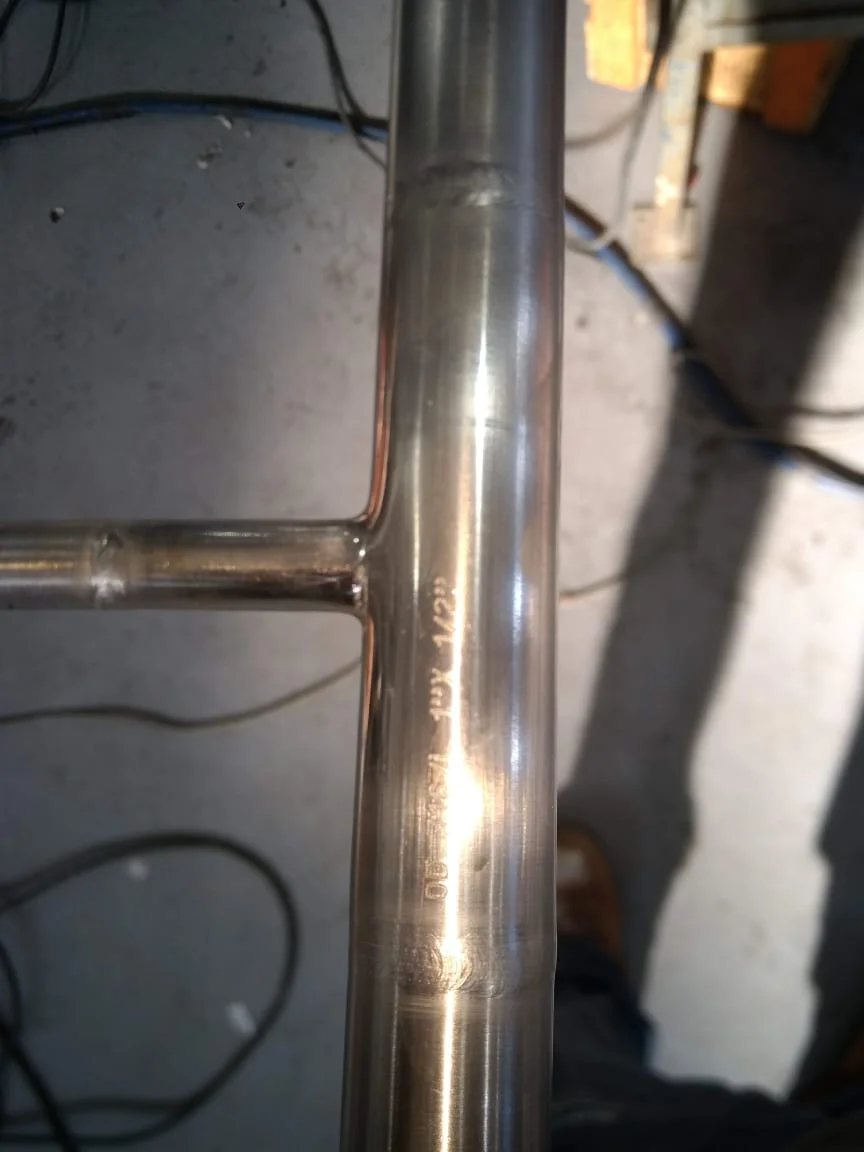
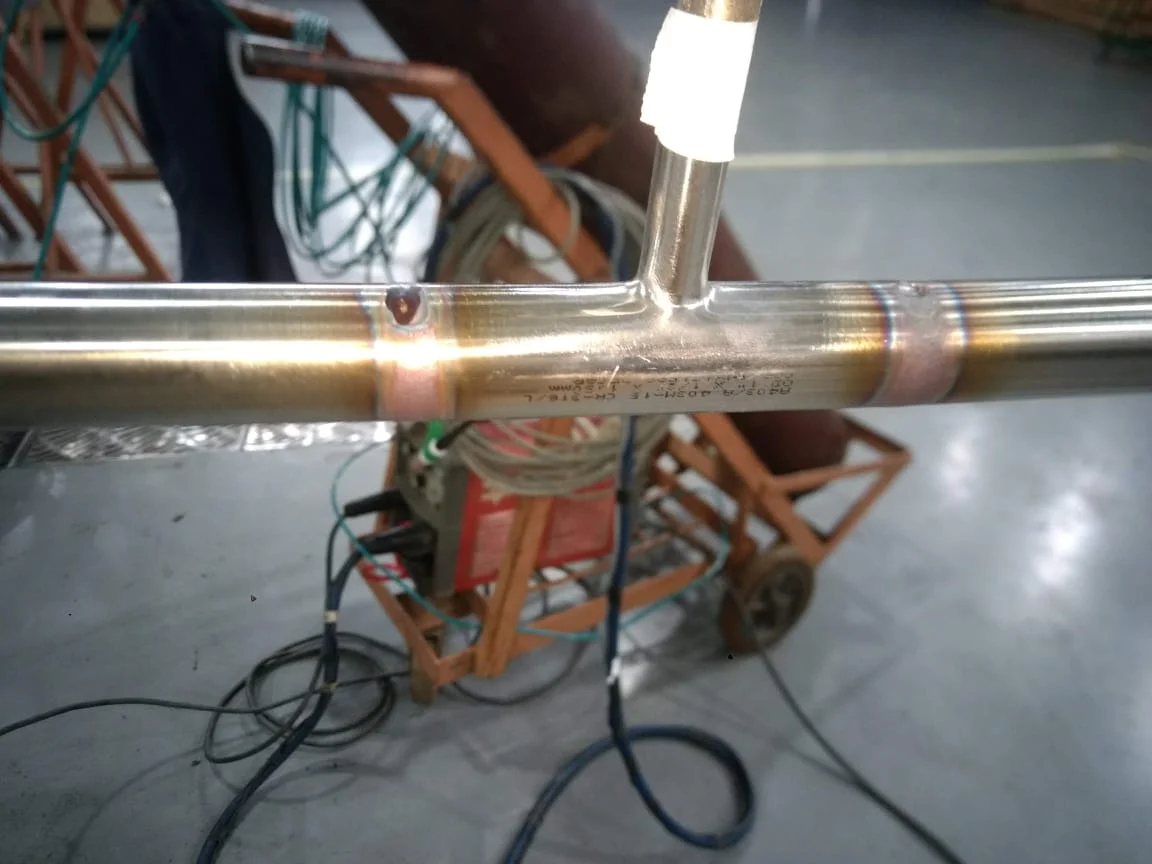
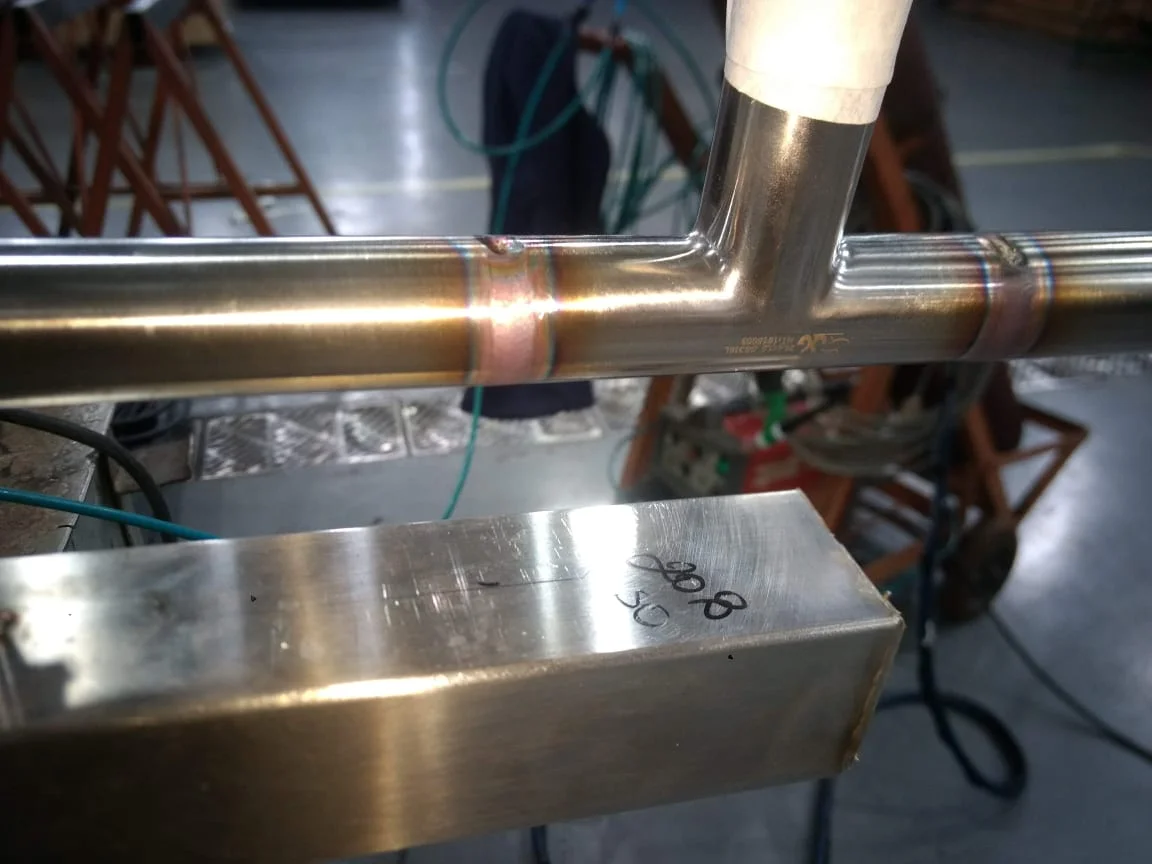
Clique nas imagens para ampliar
Solda orbital para tubulação sanitária: processo, aplicações e critérios técnicos
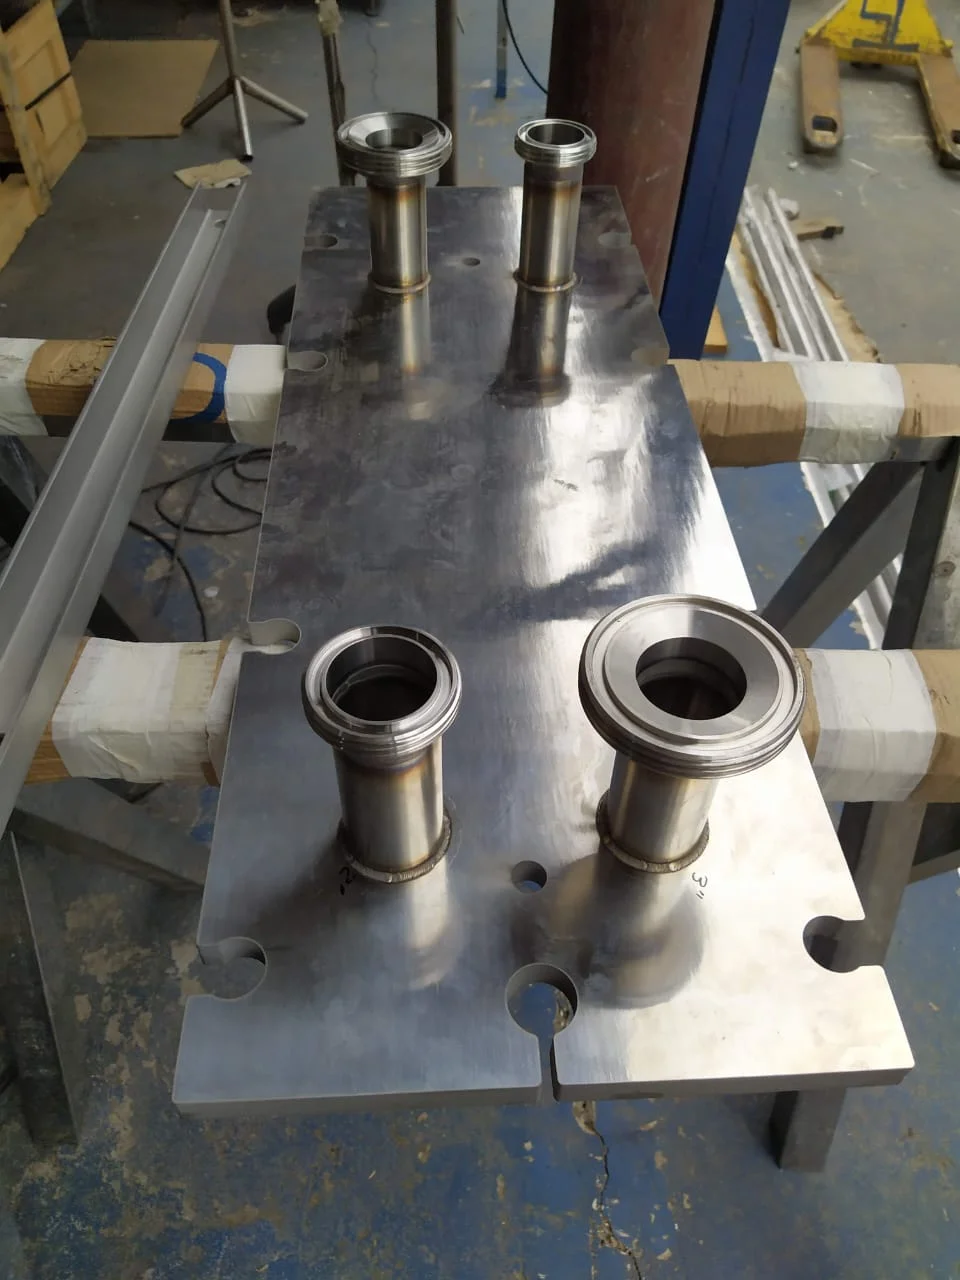
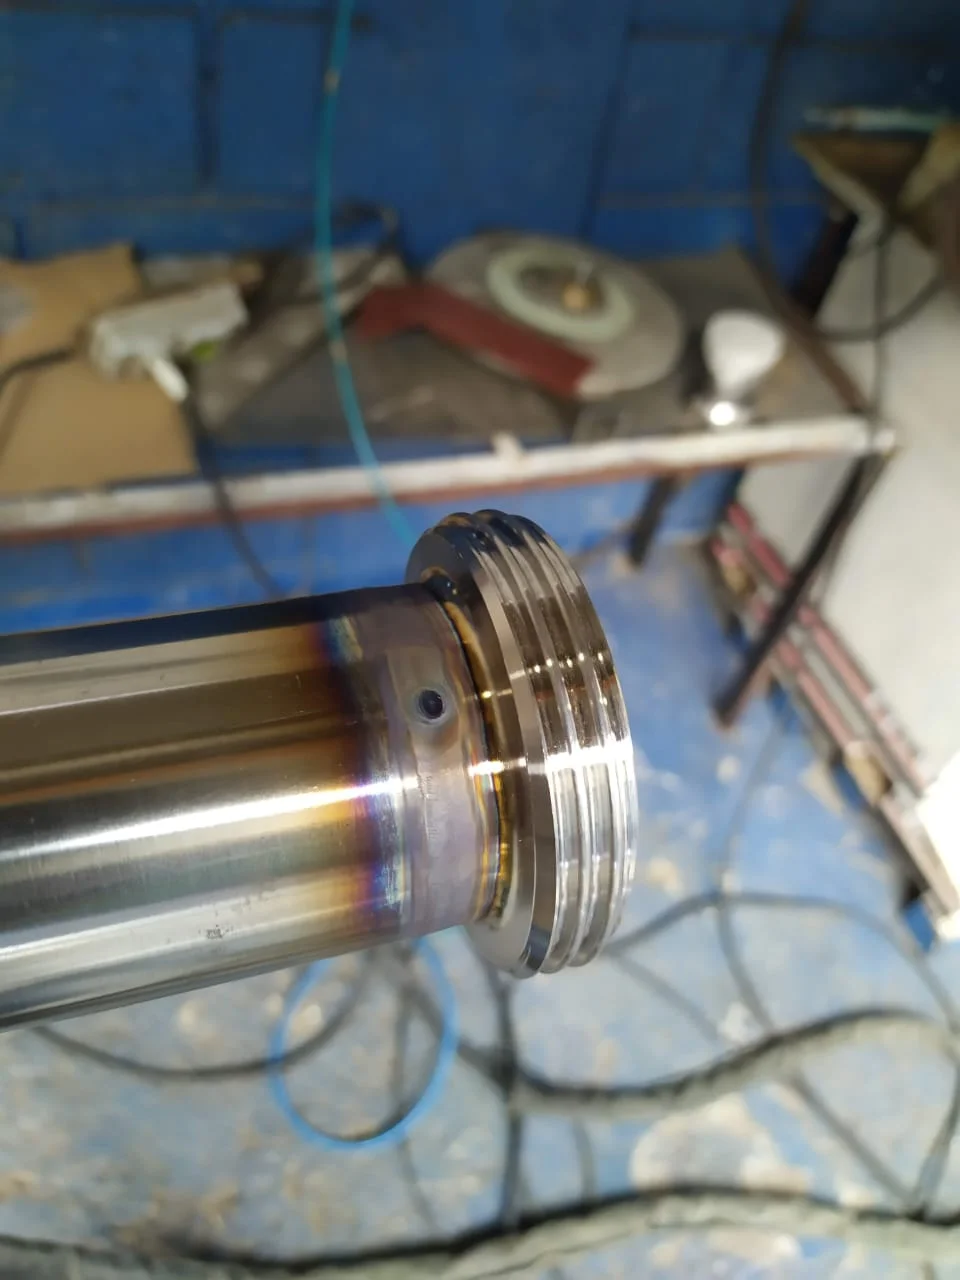
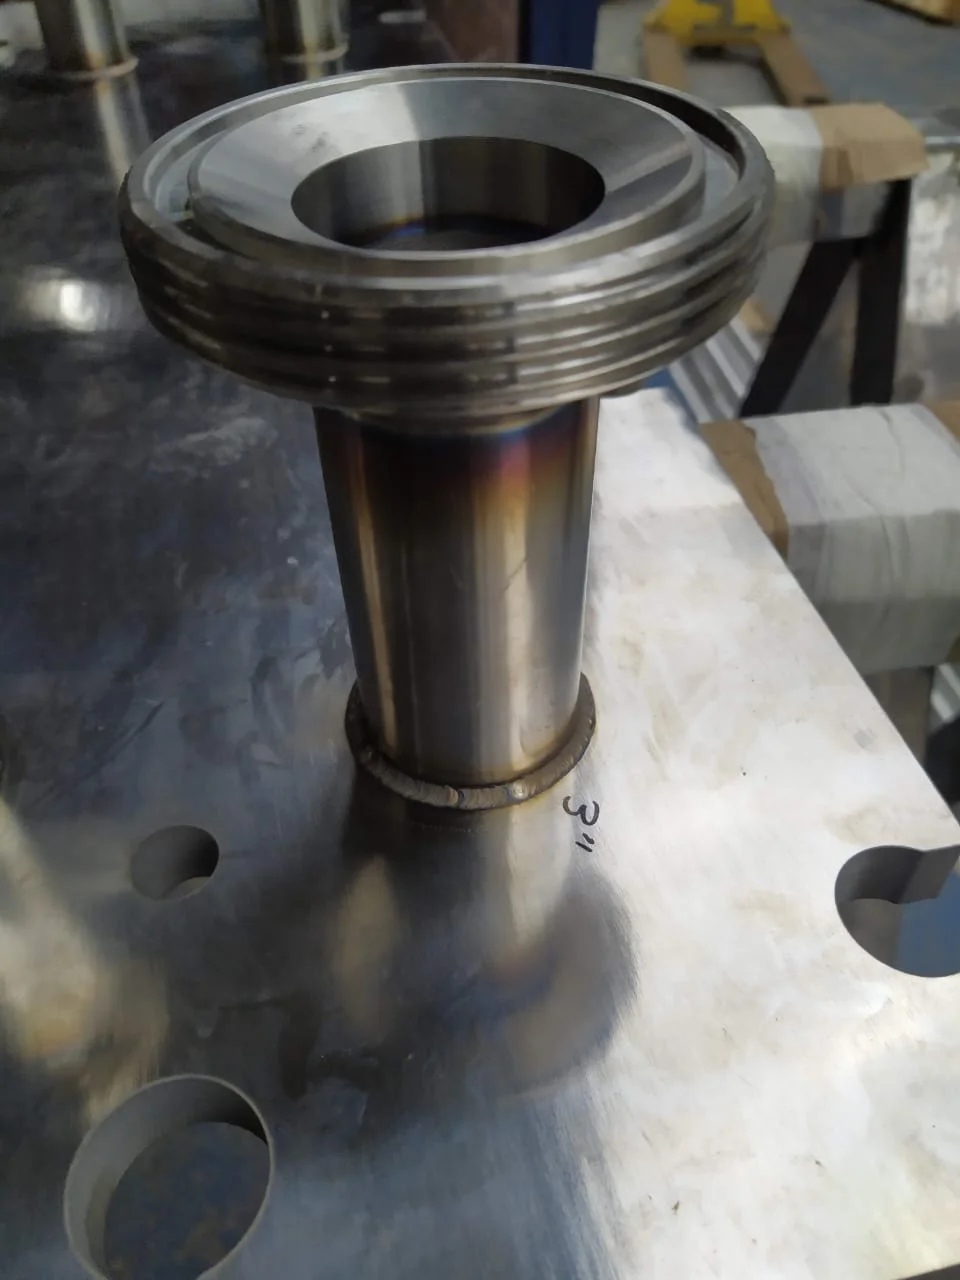
A solda orbital para tubulação sanitária é a união circunferencial de tubos e conexões, geralmente em aço inoxidável, realizada com o deslocamento controlado da tocha ao redor da junta.
Na Jota Soldas, esse serviço é associado à Solda OD, ou Soldagem Orbital OD, voltada para tubos especificados pelo diâmetro externo (Outside Diameter).
O processo é preferencialmente executado pelo método TIG orbital, conforme as características e exigências de cada projeto.
Em termos práticos, a soldagem orbital utiliza um equipamento que percorre a circunferência do tubo de maneira automatizada ou controlada, mantendo maior regularidade na aplicação do arco ao longo da junta.
Esse movimento permite controlar fatores como velocidade e corrente de soldagem, contribuindo para cordões mais uniformes, repetibilidade entre as conexões e boa estanqueidade quando a preparação, a execução e a proteção gasosa são adequadas.
A referência OD é importante porque identifica tubos cuja especificação dimensional considera o diâmetro externo.
Essa configuração não deve ser confundida automaticamente com outras formas de dimensionamento ou com qualquer soldagem manual em tubulação.
A escolha do processo depende da geometria, do material, da espessura, do acesso à junta e dos requisitos definidos para o sistema.
Soldagem orbital é o processo de unir tubos ao redor de toda a circunferência por meio do deslocamento controlado da tocha, normalmente com TIG orbital, buscando uniformidade, precisão e estanqueidade em aplicações que exigem elevado controle, como tubulações sanitárias.
Como funciona a soldagem TIG orbital em tubos OD?
A soldagem TIG orbital em tubos OD começa com a preparação cuidadosa das peças que formarão a junta.
Nesse contexto, OD significa Outside Diameter, ou diâmetro externo, uma referência dimensional comum em tubos de aço inoxidável destinados a aplicações industriais e sanitárias.
Antes da execução, é necessário conferir o material, as dimensões, a espessura, o tipo de conexão e a compatibilidade entre as extremidades que serão unidas.
A preparação também envolve limpeza das superfícies, alinhamento dos tubos e posicionamento adequado da junta.
A fixação deve manter as peças estáveis durante a operação, reduzindo deslocamentos que poderiam afetar a geometria do cordão.
A qualidade desse preparo é determinante porque a soldagem orbital não corrige, por si só, problemas de desalinhamento, folgas inadequadas, contaminação ou irregularidades na montagem.
Na execução orbital, a tocha TIG se desloca de forma circunferencial ao redor do tubo, acompanhando o perímetro da junta.
Esse movimento pode ser controlado por um equipamento orbital, que mantém uma trajetória mais constante do que a operação manual.
O arco elétrico funde as regiões a serem unidas enquanto a proteção gasosa reduz a exposição do metal aquecido ao ambiente, contribuindo para a estabilidade do processo e para a formação uniforme do cordão.
O controle da corrente influencia a quantidade de calor aplicada à junta.
Já a velocidade de deslocamento determina por quanto tempo cada trecho permanece sob a ação do arco.
Se esses fatores não estiverem equilibrados, podem surgir variações na penetração, na largura do cordão e no acabamento ao longo da circunferência.
Por isso, a regulagem não deve ser baseada em um valor genérico, os parâmetros precisam ser definidos conforme o material, a espessura, a geometria, a conexão e a especificação técnica do projeto.
A proteção gasosa é outro elemento essencial da soldagem TIG orbital.
O gás de proteção envolve a região do arco e ajuda a preservar o banho de fusão durante a operação.
Em determinadas aplicações, o projeto pode exigir purga interna do tubo.
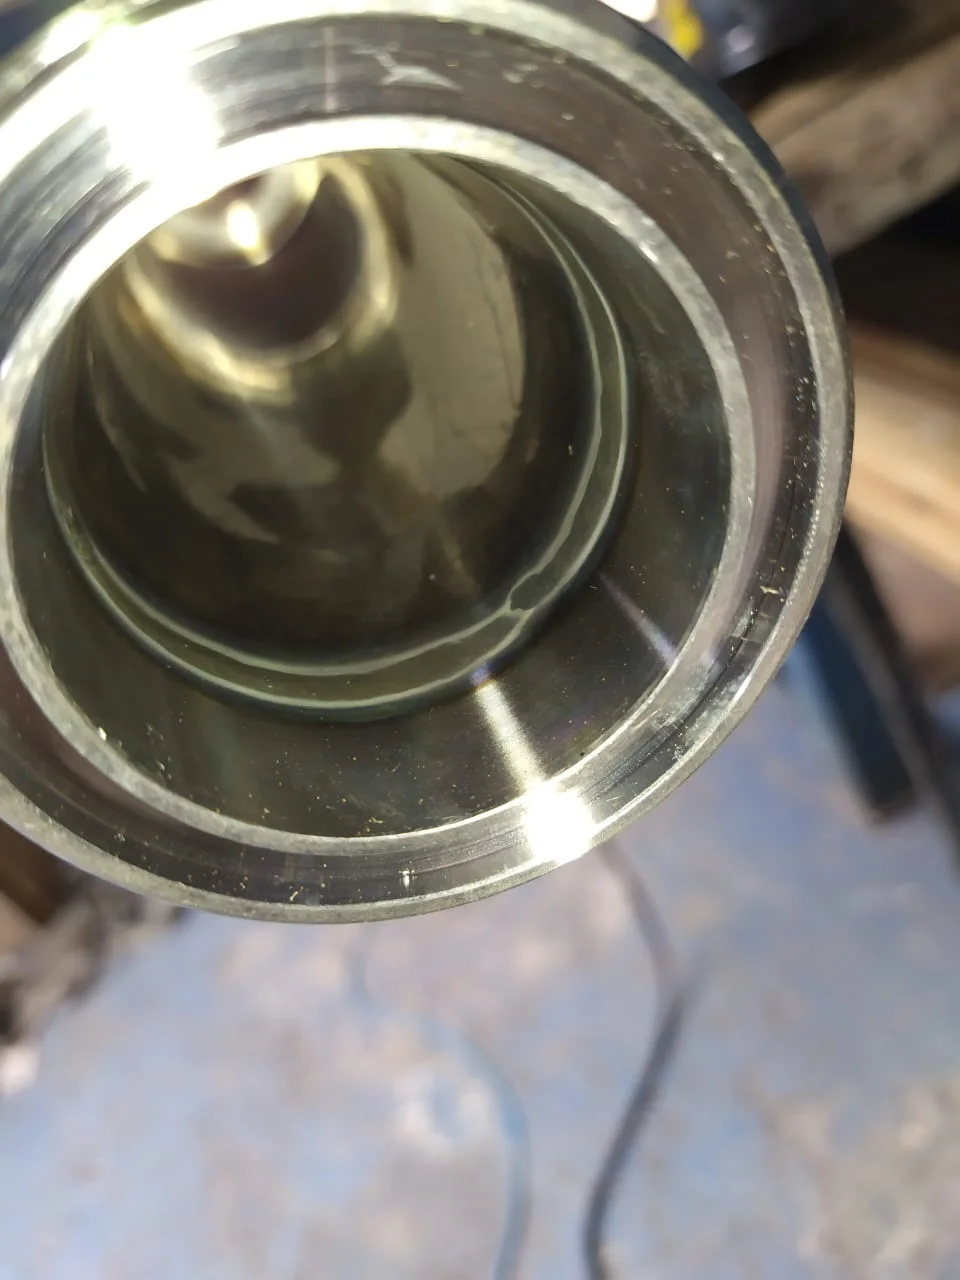
Essa proteção no lado interno ajuda a controlar as condições da raiz da solda, especialmente quando o acabamento interno, a higiene e a integridade da passagem são relevantes.
A necessidade, o método e os critérios da purga devem ser avaliados de acordo com os requisitos da tubulação.
Embora utilize o mesmo princípio básico do processo TIG, a soldagem orbital se diferencia da TIG manual pelo modo de condução da tocha.
Na operação manual, o soldador controla diretamente o deslocamento ao redor da junta, ficando mais sujeito a variações de velocidade, ângulo e alimentação durante a execução.
Na soldagem orbital, o movimento circunferencial é controlado de maneira mais padronizada, favorecendo a repetibilidade quando a preparação, o acesso e as condições do projeto permitem essa aplicação.
De forma geral, o processo pode ser organizado nas seguintes etapas:
- análise das especificações do tubo, da conexão e da junta;
- limpeza e preparação das superfícies a serem unidas;
- alinhamento, ajuste e fixação dos componentes;
- definição dos parâmetros conforme material, espessura, geometria e requisito do projeto;
- configuração da proteção gasosa e, quando aplicável, da purga interna;
- execução do deslocamento circunferencial da tocha;
- avaliação da junta conforme os critérios de inspeção estabelecidos para a aplicação.
A escolha da soldagem TIG orbital para tubos OD não elimina a necessidade de avaliação técnica.
A acessibilidade da junta, a quantidade de conexões, a geometria da instalação, as condições de montagem e os requisitos de acabamento podem influenciar a viabilidade do método.
Na Jota Soldas, a análise do serviço considera as características informadas para cada projeto, com foco em qualidade, segurança, precisão e estanqueidade, sem substituir a definição dos requisitos técnicos pelo responsável pela instalação.
Benefícios para higiene, precisão e estanqueidade
A Solda orbital para tubulação sanitária contribui para unir tubos e conexões de aço inoxidável com maior controle sobre a formação do cordão.
No processo TIG orbital, a tocha percorre a circunferência do tubo de maneira controlada, favorecendo uma execução mais uniforme entre juntas quando a preparação e os parâmetros são adequados ao projeto.
A uniformidade do cordão é relevante em linhas sanitárias porque irregularidades superficiais podem dificultar a limpeza e criar pontos de retenção.
Um acabamento compatível com as exigências de higiene depende não apenas do método de soldagem, mas também do alinhamento das peças, da condição do material, da proteção gasosa, da preparação das extremidades e dos critérios definidos para a instalação.
Por isso, a qualidade final deve ser avaliada conforme a especificação técnica aplicável a cada sistema.
Outro benefício associado à soldagem orbital é a repetibilidade.
O controle de variáveis como corrente e velocidade pode reduzir variações comuns em operações manuais, especialmente quando há várias juntas com geometria semelhante.
Essa padronização pode ajudar a diminuir a necessidade de retrabalho e a manter maior consistência ao longo da tubulação, sem significar que todas as aplicações terão o mesmo resultado ou dispensar inspeções.
A proteção gasosa também exerce papel importante.
Quando o projeto exige purga interna, ela ajuda a proteger a região da raiz durante a soldagem, contribuindo para uma formação mais adequada nessa parte da junta.
A necessidade e a forma de aplicação devem ser definidas considerando o material, a espessura, a geometria e os requisitos de limpeza do processo.
A estanqueidade é outro critério essencial em tubulações que transportam fluidos de processo.
Uma junta bem executada, corretamente alinhada e submetida aos controles previstos no projeto reduz a probabilidade de descontinuidades que possam comprometer a integridade da linha.
Ainda assim, o desempenho depende do conjunto da instalação, incluindo montagem, inspeção e condições de operação.
Em setores alimentício, farmacêutico, químico e cosmético, esses fatores se relacionam diretamente à higiene, à confiabilidade operacional e à redução de riscos de contaminação.
A Jota Soldas aplica a Solda OD em tubos padrão OD de aço inoxidável com foco em precisão e soluções ajustadas às necessidades de cada projeto.
A avaliação técnica deve confirmar previamente os requisitos de acabamento, proteção interna, inspeção e estanqueidade.
Aplicações em indústrias alimentícia, farmacêutica e química
A soldagem orbital pode ser considerada em tubulações sanitárias destinadas a processos que exigem controle de higiene, uniformidade das juntas e boa integridade do sistema.
Na prática, a solda orbital para tubulação sanitária é avaliada principalmente quando a união de tubos e conexões de aço inoxidável precisa atender a requisitos técnicos definidos pelo processo, pelo fluido conduzido e pelo projeto da instalação.
Indústria alimentícia
Em linhas de processos alimentícios, a soldagem orbital pode ser aplicada em trechos de tubulação destinados à condução de produtos, água de processo, insumos ou fluidos utilizados na limpeza industrial.
A regularidade do cordão e o cuidado com a raiz da solda são relevantes porque descontinuidades, acabamento inadequado ou pontos de difícil higienização podem favorecer o acúmulo de resíduos e aumentar a complexidade da limpeza.
A escolha do processo deve considerar o material dos tubos, suas dimensões, a espessura, a geometria das conexões e as condições de montagem.
Também é necessário verificar se o projeto exige proteção gasosa e purga interna durante a execução.
Esses fatores contribuem para preservar a qualidade da junta e devem ser definidos conforme os critérios técnicos da instalação, sem presumir que a mesma configuração seja adequada para todas as linhas.
Instalações farmacêuticas
Em instalações farmacêuticas, a soldagem orbital pode ser útil em sistemas nos quais a repetibilidade entre juntas e o controle da execução são aspectos importantes.
Tubulações de aço inoxidável podem integrar linhas de processo, utilidades ou equipamentos, mas a adequação da solução depende da função da linha, do fluido, das condições de operação e dos requisitos de acabamento e limpeza estabelecidos pelo cliente.
Nesse contexto, a integridade das juntas deve ser analisada em conjunto com o projeto da tubulação.
A preparação das extremidades, o alinhamento dos tubos, a acessibilidade para a operação orbital e a proteção gasosa podem influenciar o resultado.
A validação técnica precisa confirmar quais critérios de inspeção, documentação e acabamento são aplicáveis à instalação, sem atribuir certificações ou protocolos que não tenham sido informados para o serviço.
Processos químicos e cosméticos
Processos químicos e cosméticos também podem utilizar tubulações sanitárias em etapas que exigem compatibilidade entre o material da linha e o fluido conduzido.
A soldagem orbital pode ser considerada quando a aplicação requer juntas circunferenciais uniformes e controle consistente da execução, especialmente em trechos nos quais a estanqueidade e a facilidade de limpeza fazem parte dos objetivos do projeto.
Entretanto, a indicação do método não deve ser feita apenas pelo setor de atuação.
É preciso avaliar a composição e as características do fluido, a temperatura, a pressão, a espessura dos tubos, o tipo de conexão, a geometria da linha e as condições de acesso.
A compatibilidade do aço inoxidável com o processo e com o produto conduzido também precisa ser confirmada pelos responsáveis técnicos.
O que deve ser validado antes da execução?
Antes de contratar ou programar o serviço, a equipe responsável deve reunir:
- material e dimensões dos tubos;
- padrão OD e espessura das paredes;
- tipo de conexão e geometria das juntas;
- fluido conduzido e condições de temperatura e pressão;
- quantidade de juntas e acessibilidade dos trechos;
- necessidade de purga interna e proteção gasosa;
- requisitos de acabamento, limpeza e inspeção;
- critérios de documentação definidos pelo projeto ou pelo cliente.
A soldagem orbital pode oferecer vantagens de padronização, mas o resultado depende da preparação, da montagem, dos parâmetros definidos para cada aplicação e do atendimento às especificações técnicas.
Por isso, a escolha da solução deve ser validada caso a caso, considerando as exigências reais da instalação alimentícia, farmacêutica, química ou cosmética.
Critérios para planejar uma solda orbital de qualidade
Antes de executar uma solda orbital para tubulação sanitária, é importante reunir informações técnicas que permitam avaliar a compatibilidade do processo com o projeto.
A preparação adequada influencia o alinhamento, a repetibilidade das juntas, a qualidade da raiz, o acabamento e a estanqueidade do conjunto.
Por isso, a definição da solução deve considerar as características reais da instalação, e não apenas o tipo de soldagem desejado.
Critérios técnicos de informações para a avaliação
- Material dos tubos: confirme que os tubos e conexões são de aço inoxidável e informe a especificação do material prevista no projeto.
- Dimensões: registre o diâmetro externo, o padrão OD, a espessura da parede e as demais dimensões relevantes para o encaixe.
- Tipo de conexão: identifique se a junta envolve tubo com tubo, tubo com conexão ou outra configuração compatível com a montagem.
- Geometria e preparação: verifique o corte, o esquadro, a limpeza das extremidades, o alinhamento e a ausência de contaminantes na região da junta.
- Quantidade de juntas: estime o número de uniões e a distribuição delas, pois esse dado ajuda a planejar a execução e a padronização do serviço.
- Acessibilidade: avalie o espaço disponível ao redor da tubulação, a possibilidade de posicionar o equipamento e eventuais restrições causadas por paredes, suportes ou componentes próximos.
- Proteção gasosa: defina a necessidade de proteção durante a soldagem e verifique se o projeto exige purga interna para preservar a qualidade da raiz.
- Acabamento e limpeza: esclareça os requisitos esperados para o cordão, o acabamento interno e externo, a higienização e a remoção de resíduos após a execução.
- Condições de operação: disponibilize, quando aplicável, informações sobre o fluido, a temperatura, a pressão e o ambiente de trabalho, sempre conforme os documentos do projeto.
- Documentação e inspeção: alinhe previamente quais registros, verificações e critérios de inspeção serão necessários para aceitar as juntas, sem presumir exigências que não estejam definidas pelo cliente ou pela especificação técnica.
Também vale informar se o serviço será realizado em fabricação, montagem ou manutenção, além de indicar se existem trechos já instalados e limitações de acesso.
Em tubulações sanitárias, pequenos desvios de alinhamento, contaminação das superfícies ou preparação inadequada podem comprometer a uniformidade e dificultar a obtenção do acabamento esperado.
A análise deve, portanto, abranger tanto a junta isolada quanto as condições gerais de execução.
Com essas informações, a Jota Soldas pode avaliar de forma personalizada a aplicação da Solda OD em tubos de aço inoxidável e verificar quais cuidados são pertinentes ao escopo apresentado.
A empresa atua em soldagem, fabricação e montagem industrial desde 2019, com experiência prática acumulada no setor e foco em qualidade, segurança e precisão.
Para confirmar a solução adequada, os requisitos técnicos, a necessidade de purga interna e os critérios de inspeção devem ser discutidos diretamente com a equipe responsável pelo projeto.
Solda OD e diferenças em relação à TIG convencional
A Solda OD é a soldagem orbital de tubos com dimensão definida pelo diâmetro externo, ou Outside Diameter, geralmente aplicada em tubos e conexões de aço inoxidável.
Na prática, o processo utiliza o deslocamento circunferencial controlado da tocha ao redor da junta, em vez de depender exclusivamente da movimentação manual do soldador.
Por isso, é frequentemente associada à soldagem TIG orbital em sistemas que exigem maior padronização, como tubulações sanitárias.
Na TIG convencional manual, o profissional conduz a tocha ao redor do tubo e controla continuamente variáveis como posição, velocidade, alimentação e estabilidade do arco.
Na soldagem orbital, o equipamento realiza ou auxilia o movimento circunferencial conforme uma programação ou configuração definida para o serviço.
Esse controle pode favorecer a repetibilidade entre juntas e reduzir variações ligadas à execução manual, desde que a preparação, o ajuste do equipamento e os parâmetros sejam adequados ao projeto.
A automação orbital pode ser tecnicamente interessante quando há várias juntas semelhantes, necessidade de uniformidade, acesso compatível com o cabeçote orbital e requisitos elevados de acabamento ou estanqueidade.
Em aplicações sanitárias, a regularidade do cordão é relevante porque facilita a avaliação da junta e pode contribuir para reduzir pontos de retenção ou variações indesejadas, sempre dependendo da qualidade da montagem e dos critérios definidos para a tubulação.
Isso não significa que a solda orbital seja automaticamente a melhor escolha em qualquer situação.
Acesso limitado, geometria irregular, mudanças de diâmetro, desalinhamento, conexões próximas ou dificuldade de fixação podem restringir o uso do equipamento.
A preparação das extremidades, o alinhamento, a limpeza, a espessura do material e a necessidade de proteção gasosa, incluindo purga interna quando exigida pelo projeto, também influenciam a decisão.
Por esse motivo, a escolha entre TIG orbital, TIG manual ou outro processo deve considerar o material, a geometria, a quantidade de juntas, as condições de montagem e as especificações do cliente.
Qual é a diferença entre Solda OD e TIG manual?
A Solda OD descreve a aplicação de soldagem orbital em tubos definidos pelo diâmetro externo, enquanto a TIG manual depende da condução direta da tocha pelo profissional.
Ambas podem utilizar o princípio TIG, mas diferem principalmente na forma de movimentação e no nível de controle e repetibilidade proporcionado pelo equipamento orbital.
Solda orbital é sempre superior à soldagem manual?
Não. A adequação depende do projeto.
A soldagem orbital pode ser vantajosa em juntas repetitivas e acessíveis, mas a TIG manual pode ser necessária ou mais apropriada em configurações com acesso restrito, geometrias complexas ou condições que não permitam a utilização do cabeçote orbital.
A Solda OD pode ser usada em qualquer tubo?
Não necessariamente, É preciso verificar o padrão dimensional, o material, a espessura, o diâmetro, o tipo de conexão, o alinhamento e as condições de acesso.
A Jota Soldas pode avaliar essas informações para indicar a abordagem compatível com os requisitos do serviço, sem substituir a especificação técnica do projeto.
Como a Jota Soldas pode avaliar o projeto?
A avaliação de um projeto de Solda OD começa pela compreensão das condições reais de operação e dos requisitos da tubulação sanitária.
Antes de definir a forma de execução, é necessário analisar os tubos e conexões de aço inoxidável, o padrão OD, a geometria das juntas, a acessibilidade do local e as exigências de acabamento, limpeza e estanqueidade.
Essa leitura técnica permite verificar se a soldagem orbital é adequada e quais cuidados devem orientar a preparação e a execução.
A Jota Soldas atua no setor de soldagem desde 2019 e reúne a experiência prática de mais de uma década do profissional fundador.
Sua atuação inclui soldagem, fabricação e montagem industrial, com desenvolvimento de soluções personalizadas para diferentes necessidades de projeto.
Esse histórico contribui para uma avaliação que considera não apenas a junta isolada, mas também sua relação com a montagem, a manutenção e a operação do sistema.
Na análise de uma Solda OD para aplicações sanitárias, a equipe responsável pode considerar informações como:
- material e dimensões externas dos tubos;
- espessura da parede e tipo de conexão;
- quantidade, posição e acessibilidade das juntas;
- necessidade de alinhamento, fixação e purga interna;
- requisitos de acabamento, limpeza e proteção gasosa;
- fluido conduzido, temperatura e pressão de operação;
- critérios de inspeção e documentação definidos pelo projeto;
- condições de montagem ou manutenção no local.
Esses dados são importantes porque os parâmetros de soldagem não devem ser definidos de maneira genérica.
Corrente, velocidade, proteção gasosa e demais condições de execução precisam ser avaliadas conforme o material, a espessura, a geometria e a especificação aplicável a cada serviço.
Quando o projeto exigir, a purga interna também pode ser considerada para contribuir com a qualidade da raiz da solda e com a integridade da junta.
A abordagem personalizada é especialmente relevante em indústrias alimentícias, farmacêuticas, químicas e cosméticas, nas quais a tubulação pode estar sujeita a exigências rigorosas de higiene, compatibilidade de materiais e facilidade de limpeza.
Nesses ambientes, a uniformidade do cordão, a precisão do encaixe e a estanqueidade devem ser analisadas em conjunto com as condições de processo e os critérios definidos pelo cliente.
A soldagem orbital pode ser uma alternativa tecnicamente apropriada, mas a escolha final depende da configuração e dos requisitos de cada projeto.
Com corpo técnico especializado e foco em qualidade, segurança e precisão, a Jota Soldas pode avaliar a aplicação de soldagem orbital em tubos OD de aço inoxidável e orientar a solução conforme o escopo apresentado.
A análise deve confirmar previamente os requisitos técnicos, as condições de acesso, os critérios de inspeção e as necessidades de montagem ou manutenção.
Para solicitar uma avaliação, o cliente pode consultar diretamente a Jota Soldas e apresentar os desenhos, especificações e informações disponíveis do projeto.
A Jota Soldas atende projetos em âmbito nacional?!
A empresa informa atuação em âmbito nacional.
O escopo efetivamente atendido deve ser confirmado diretamente com a Jota Soldas, considerando as características do serviço, o local de execução e os requisitos técnicos da obra.
Para saber mais sobre Solda orbital para tubulação sanitária
Ligue para (11) 4358-4906 ou clique aqui e entre em contato por e-mail.
Entre em contato agora mesmo!
Clique no botão e entre em contato para tirar dúvidas ou solicitar um orçamento.
Solicitar contatoPrincipais regiões de atendimento:
- Atendimento realizado em todo o estado de Acre.
- Atendimento realizado em todo o estado de Alagoas.
- Atendimento realizado em todo o estado de Amapá.
- Atendimento realizado em todo o estado de Amazonas.
- Atendimento realizado em todo o estado de Bahia.
- Atendimento realizado em todo o estado de Ceará.
- Atendimento realizado em todo o estado de Distrito Federal.
- Atendimento realizado em todo o estado de Espírito Santo.
- Atendimento realizado em todo o estado de Goiás.
- Atendimento realizado em todo o estado de Maranhão.
- Atendimento realizado em todo o estado de Mato Grosso.
- Atendimento realizado em todo o estado de Mato Grosso do Sul.
- Atendimento realizado em todo o estado de Minas Gerais.
- Atendimento realizado em todo o estado de Pará.
- Atendimento realizado em todo o estado de Paraíba.
- Atendimento realizado em todo o estado de Paraná.
- Atendimento realizado em todo o estado de Pernambuco.
- Atendimento realizado em todo o estado de Piauí.
- Atendimento realizado em todo o estado de Rio de Janeiro.
- Atendimento realizado em todo o estado de Rio Grande do Norte.
- Atendimento realizado em todo o estado de Rio Grande do Sul.
- Atendimento realizado em todo o estado de Rondônia.
- Atendimento realizado em todo o estado de Roraima.
- Atendimento realizado em todo o estado de Santa Catarina.
- Atendimento realizado em todo o estado de São Paulo.
- Atendimento realizado em todo o estado de Sergipe.
- Atendimento realizado em todo o estado de Tocantins.

