Galeria


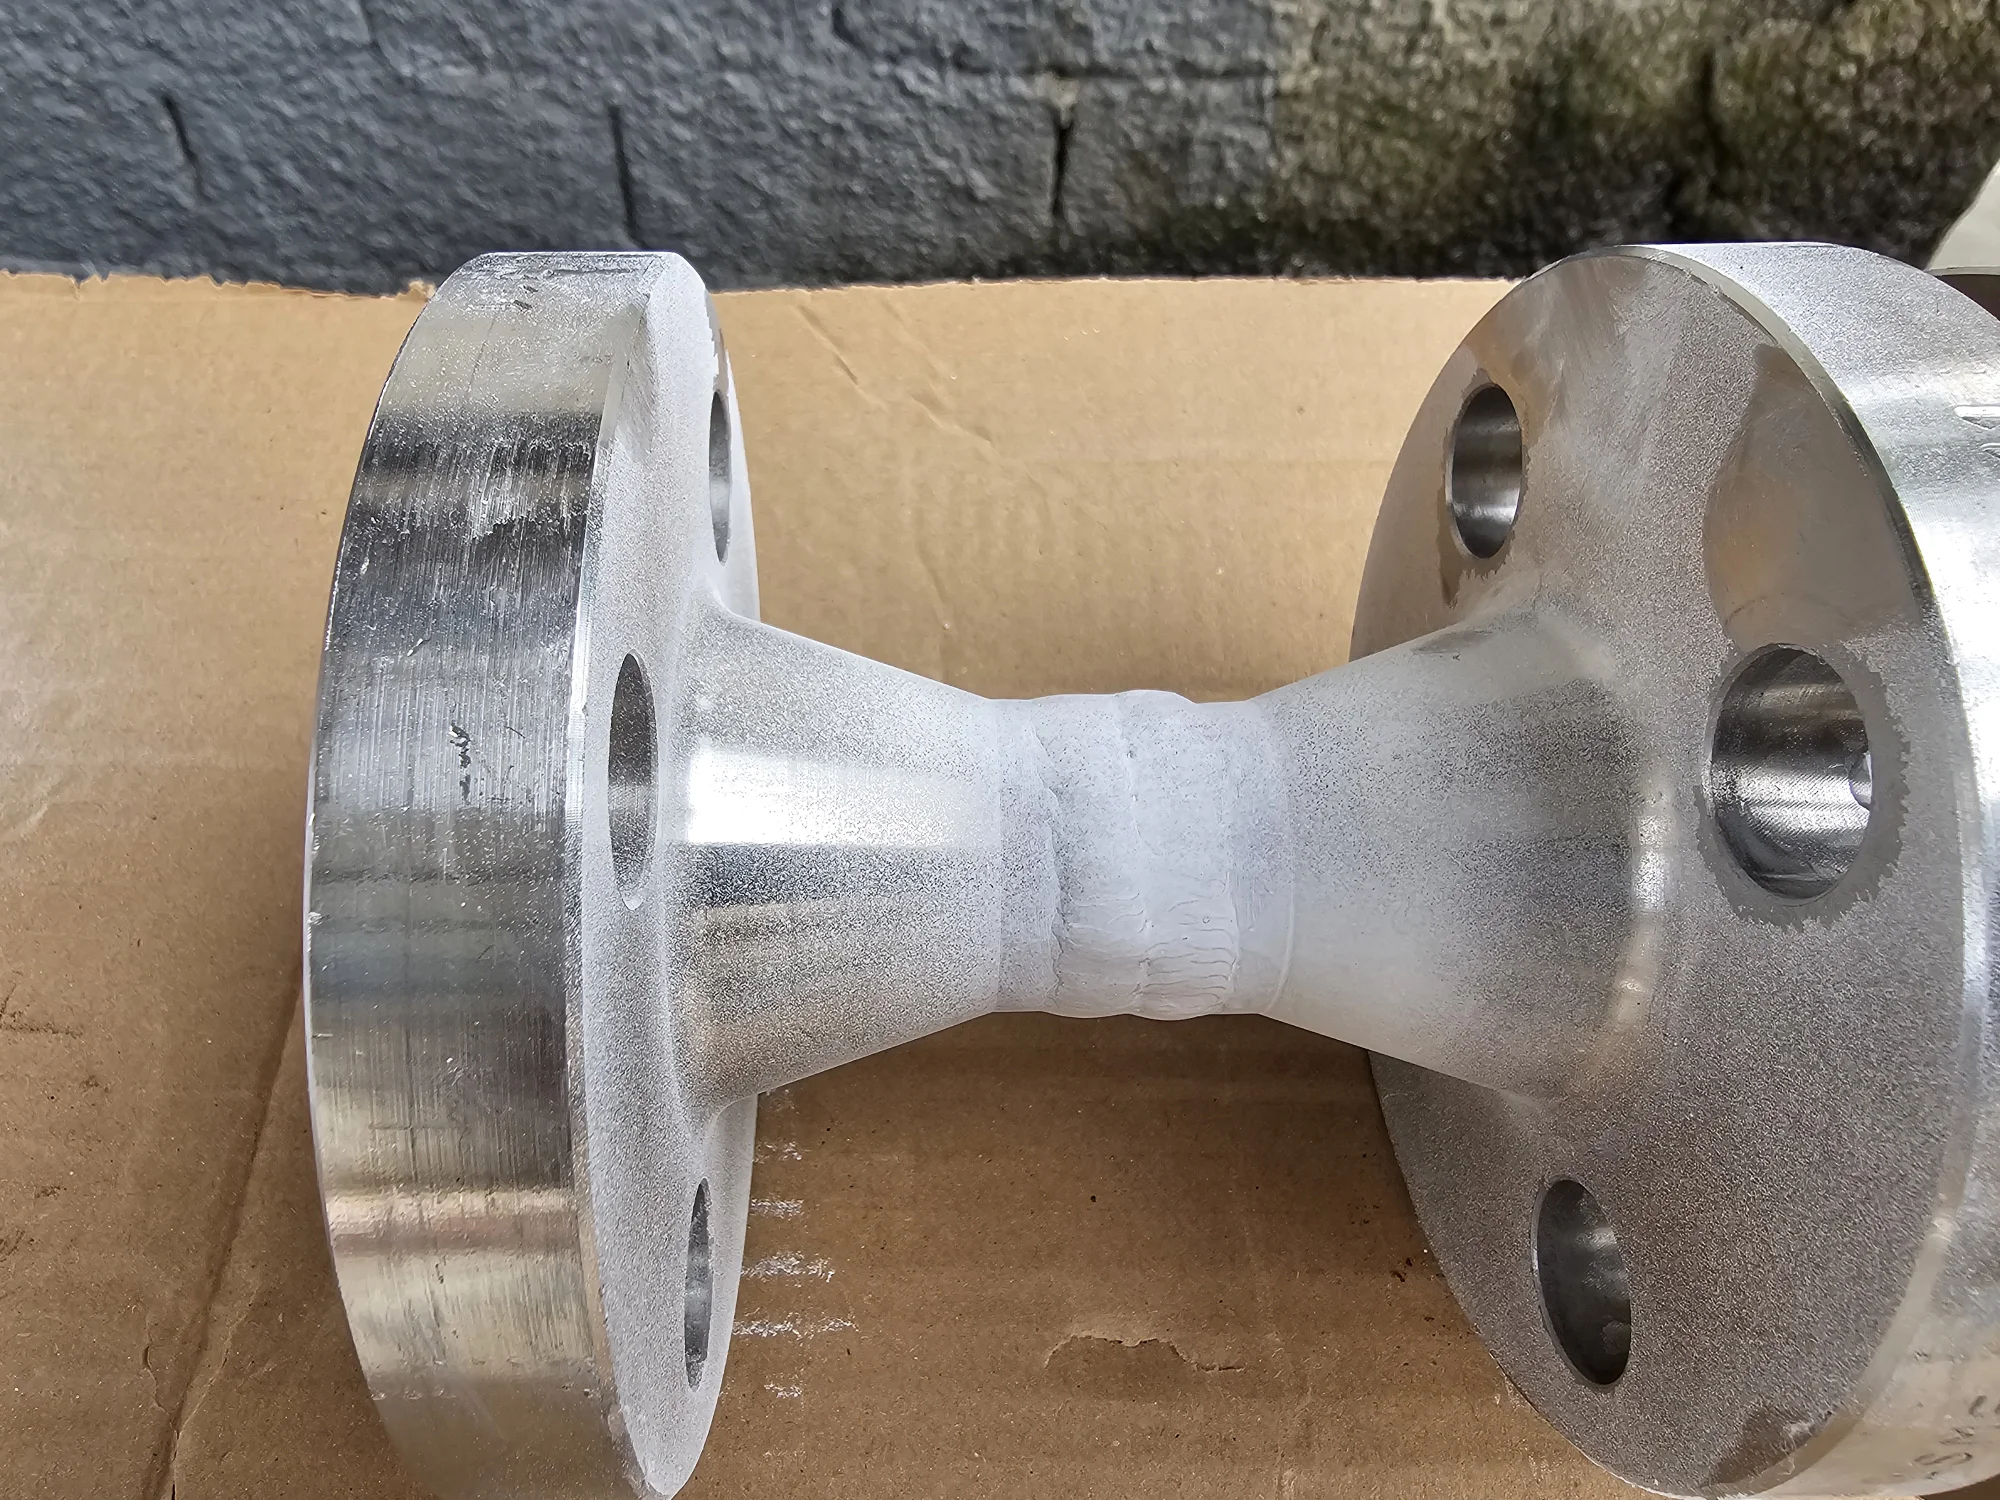







Clique nas imagens para ampliar
Líquido penetrante: como funciona o ensaio e quando aplicar em soldas e estruturas metálicas?
O ensaio por Líquido penetrante é um método de Ensaio Não Destrutivo (END) usado para identificar descontinuidades superficiais abertas na superfície de materiais, componentes industriais, estruturas metálicas e juntas soldadas, sem cortar, romper ou comprometer a utilização da peça inspecionada.
Líquido penetrante é uma técnica de inspeção superficial que utiliza um produto penetrante, aplicado sobre uma superfície previamente preparada, para revelar possíveis aberturas como trincas, porosidades ou outras descontinuidades que chegam à superfície.
Esse método é especialmente relevante no controle de qualidade de soldas e componentes metálicos porque permite avaliar a integridade superficial sem transformar a inspeção em um teste destrutivo.
Ou seja, a peça pode ser examinada preservando sua função, desde que o procedimento seja executado conforme critérios técnicos aplicáveis ao projeto.
Embora pareça simples à primeira vista, o ensaio por líquido penetrante não deve ser confundido com uma inspeção visual comum.
A inspeção visual depende da observação direta da superfície e pode identificar irregularidades aparentes, como desalinhamentos, acabamento inadequado ou descontinuidades visíveis.
Já o líquido penetrante atua como um recurso complementar, ele penetra em aberturas superficiais muito pequenas e, após as etapas adequadas de remoção e revelação, torna essas indicações mais perceptíveis para avaliação técnica.
Na prática, isso ajuda a ampliar a confiabilidade da inspeção superficial em situações em que a integridade de uma junta soldada, de uma estrutura metálica ou de um componente industrial influencia diretamente a segurança, a conformidade e a continuidade operacional.
O objetivo não é apenas encontrar uma marca na superfície, mas gerar uma indicação que possa ser interpretada conforme critérios de aceitação, requisitos normativos e especificações do projeto.
Dentro dos END, o líquido penetrante ocupa um papel importante porque combina preservação do componente com capacidade de revelar descontinuidades superficiais.
Ele não substitui todos os outros métodos de inspeção, pois cada técnica tem um foco de detecção, mas complementa o controle de qualidade quando a necessidade é verificar falhas abertas à superfície.
A Jota Soldas oferece Ensaios Não Destrutivos como parte de sua atuação em soldagem, fabricação e montagem industrial, avaliando materiais, estruturas metálicas, juntas soldadas e componentes conforme as necessidades de cada projeto.
Essa abordagem é coerente com serviços industriais que exigem atenção aos detalhes, segurança e aderência a critérios técnicos, principalmente em fabricação de estruturas metálicas, skids, spools, componentes personalizados, montagem, adequação e manutenção.
Para que serve o líquido penetrante na inspeção de soldas?
O ensaio por Líquido penetrante serve para revelar descontinuidades abertas à superfície em soldas, estruturas metálicas e componentes industriais, sem cortar, romper ou inutilizar a peça inspecionada.
Na prática, ele amplia a capacidade de avaliação da inspeção superficial, porque utiliza um penetrante que entra em pequenas aberturas visíveis ou pouco perceptíveis e, depois da aplicação do revelador, torna essas indicações mais evidentes para análise técnica.
Na inspeção de soldas, o método é especialmente útil quando a condição superficial do cordão de solda pode influenciar a segurança, a confiabilidade operacional ou o controle de qualidade do conjunto.
Ele pode ser aplicado, conforme procedimento e requisitos do projeto, em situações como:
- verificação de cordões de solda em fabricação e montagem industrial;
- avaliação superficial de estruturas metálicas;
- inspeção de skids, spools e componentes personalizados;
- apoio ao controle de qualidade em soldagem;
- identificação de possíveis trincas superficiais;
- detecção de porosidade aberta à superfície;
- investigação de falta de fusão superficial quando a descontinuidade se manifesta na superfície acessível.
Um ponto importante é diferenciar a indicação técnica do diagnóstico final.
O líquido penetrante pode evidenciar uma indicação, mas a aceitação ou rejeição dessa condição depende de critérios técnicos aplicáveis, do procedimento de inspeção, da finalidade do componente e dos requisitos do projeto.
Por isso, uma indicação revelada não deve ser interpretada isoladamente como defeito crítico sem avaliação adequada.
Também é essencial compreender o limite do método, o ensaio por líquido penetrante é voltado a descontinuidades superficiais abertas.
Ele não substitui métodos destinados à detecção de falhas internas, como ultrassom ou ensaio radiográfico, quando esse tipo de verificação é exigido.
A escolha do END mais adequado deve considerar material, geometria, acesso à superfície, criticidade da aplicação e especificação técnica.
Dentro da atuação da Jota Soldas em soldagem, fabricação, montagem industrial e Ensaios Não Destrutivos, esse tipo de inspeção contribui para uma análise mais criteriosa de juntas soldadas e componentes fabricados sob especificações técnicas.
A abordagem orientada ao entendimento do projeto ajuda a direcionar o ensaio para a necessidade real da aplicação, preservando o componente e apoiando decisões mais seguras em fabricação, montagem, manutenção ou adequação industrial.
Como funciona o ensaio por líquido penetrante passo a passo?
O ensaio por líquido penetrante segue uma sequência controlada para que uma descontinuidade aberta à superfície possa ser revelada com clareza.
Embora pareça simples à primeira vista, a confiabilidade da leitura depende de preparação adequada, limpeza criteriosa, respeito ao tempo de penetração e interpretação conforme procedimento técnico e critérios de aceitação aplicáveis.
Em projetos de soldagem, estruturas metálicas, skids, spools e componentes industriais, esse cuidado é essencial porque uma indicação mal revelada pode levar tanto à subavaliação de uma falha quanto a uma interpretação excessiva de uma condição sem relevância técnica.
Por isso, a execução não deve ser tratada como uma aplicação genérica de produto, mas como parte do controle de qualidade em soldagem e da avaliação de integridade do componente:
Preparação e limpeza da superfície
A primeira etapa é preparar a área que será inspecionada.
A superfície precisa estar acessível e livre de contaminantes que possam impedir a entrada do penetrante em uma abertura superficial.
Óleo, graxa, tinta, carepa, umidade, partículas soltas e resíduos de processo podem mascarar descontinuidades ou gerar indicações confusas.
Essa fase é uma das mais importantes do ensaio.
Se a limpeza for insuficiente, o líquido penetrante pode não alcançar a descontinuidade.
Se for agressiva ou inadequada ao material e ao acabamento, pode alterar a condição superficial e comprometer a leitura.
O objetivo é criar uma condição de inspeção compatível com o procedimento definido para o projeto:
Aplicação do penetrante
Com a superfície preparada, aplica-se o penetrante sobre a região de interesse.
Esse material tem a função de entrar por capilaridade em descontinuidades abertas à superfície, como pequenas trincas ou porosidades superficiais.
A aplicação deve cobrir a área especificada, evitando falhas de cobertura que possam deixar pontos sem inspeção.
Neste ponto, é importante entender que o ensaio não procura falhas internas profundas.
O método depende de uma abertura para a superfície.
Por isso, ele é especialmente indicado quando a condição superficial da solda, do metal base ou da zona afetada pelo calor precisa ser avaliada:
Tempo de penetração
Após a aplicação, o penetrante permanece sobre a superfície durante um tempo de penetração definido pelo procedimento técnico.
Esse intervalo permite que o material entre nas descontinuidades abertas.
Não se trata de esperar aleatoriamente, o tempo deve ser compatível com o tipo de penetrante, a condição da peça, o material examinado e os requisitos do ensaio.
Tempo insuficiente pode reduzir a capacidade de revelação.
Tempo inadequado ou sem controle também pode dificultar a remoção posterior e aumentar o risco de manchas, arrastes ou indicações pouco nítidas.
Por isso, o controle dessa etapa influencia diretamente a confiabilidade do resultado:
Remoção do excesso de penetrante
Depois do tempo de penetração, o excesso de penetrante é removido da superfície.
A remoção deve retirar o material superficial sem eliminar o penetrante retido dentro das possíveis descontinuidades.
Esse equilíbrio é decisivo, remoção fraca pode deixar fundo excessivamente manchado; remoção excessiva pode reduzir ou apagar indicações relevantes.
Dependendo do sistema utilizado, podem ser empregados removedor, água ou outro método previsto em procedimento.
O ponto central é manter a superfície em condição adequada para receber o revelador e permitir uma inspeção visual clara:
Aplicação do revelador
O revelador é aplicado para favorecer o contraste e puxar o penetrante retido nas descontinuidades para a superfície.
É nessa fase que possíveis indicações começam a se tornar visíveis.
O revelador ajuda a formar um fundo de leitura mais uniforme, permitindo observar formato, extensão e distribuição das marcas.
A aplicação também exige cuidado.
Camada irregular, excesso de revelador ou cobertura insuficiente podem prejudicar a interpretação.
Em uma junta soldada, por exemplo, a geometria do cordão, respingos, irregularidades superficiais e acabamento podem influenciar a leitura se a preparação não tiver sido bem conduzida:
Inspeção visual e interpretação das indicações
Com o revelador aplicado, realiza-se a inspeção visual da área examinada.
O inspetor observa as indicações formadas e avalia se elas são relevantes ou não relevantes conforme os critérios técnicos definidos.
Uma indicação não é automaticamente um defeito rejeitável; ela precisa ser interpretada dentro do contexto do material, do tipo de solda, da função do componente e dos requisitos de aceitação do projeto.
Esse é um ponto que diferencia o ensaio por líquido penetrante de uma simples observação visual.
A inspeção visual comum depende do que já está aparente.
O penetrante, por sua vez, auxilia a revelar aberturas superficiais que poderiam passar despercebidas sem o contraste gerado pelo método:
Registro e documentação do resultado
Após a avaliação, os resultados devem ser registrados conforme o escopo da inspeção.
Esse registro pode incluir identificação da peça ou junta soldada, área examinada, método utilizado, condições relevantes de execução, localização das indicações e conclusão conforme critério de aceitação aplicável.
Quando previsto, essas informações compõem um laudo ou registro técnico de inspeção.
Na abordagem da Jota Soldas, o entendimento do projeto e dos requisitos técnicos é parte essencial da prestação de serviços de Ensaios Não Destrutivos.
Como a empresa atua em soldagem, fabricação, montagem industrial e inspeções em componentes e estruturas metálicas, a escolha e a execução do ensaio precisam estar alinhadas à finalidade da peça, às especificações do cliente e aos critérios de segurança e qualidade aplicáveis.
Critérios técnicos rápido de execução do ensaio:
- A superfície foi preparada e limpa antes da aplicação?
- A área de inspeção está corretamente delimitada?
- O penetrante foi aplicado de forma uniforme?
- O tempo de penetração seguiu o procedimento técnico?
- O excesso foi removido sem prejudicar possíveis indicações?
- O revelador foi aplicado em condição adequada para leitura?
- A inspeção visual considerou iluminação, contraste e geometria da peça?
- As indicações foram interpretadas conforme critérios de aceitação?
- O resultado foi registrado de forma rastreável?
Esse passo a passo mostra que o valor do ensaio está no conjunto, preparação, aplicação, leitura e interpretação técnica.
Quando uma dessas etapas é negligenciada, a confiabilidade do resultado pode ser comprometida, mesmo que o método escolhido seja adequado para a situação.
Quais descontinuidades podem ser identificadas?
O ensaio por líquido penetrante identifica descontinuidades superficiais abertas, ou seja, condições que têm comunicação com a superfície da peça e permitem a entrada do penetrante antes da aplicação do revelador.
Por isso, ele é indicado para apoiar o controle de qualidade de juntas soldadas, metal base e regiões próximas à solda, como a zona afetada pelo calor, sem danificar o componente inspecionado.
Em termos práticos, o método pode revelar indícios associados a:
- trincas superficiais;
- porosidade aberta à superfície;
- mordeduras, dobras ou pequenas aberturas superficiais, quando aplicável ao tipo de peça;
- descontinuidades em cordões de solda e em áreas adjacentes;
- falhas superficiais no metal base ou na zona afetada pelo calor.
Atenção, o ensaio revela indicações, não conclui automaticamente que a peça está reprovada.
Uma indicação é um sinal observado após a aplicação do revelador; ela pode ser relevante, quando tem relação com uma possível descontinuidade a ser avaliada, ou não relevante, quando decorre de fatores como geometria da peça, condição superficial, limpeza insuficiente ou excesso de material residual.
A aceitação ou rejeição de uma junta soldada depende de critérios técnicos definidos para o projeto, do procedimento de inspeção e dos requisitos normativos aplicáveis.
Por isso, a interpretação deve ser feita por profissional habilitado, capaz de diferenciar uma indicação aceitável de uma condição que exige correção, retrabalho ou investigação complementar.
Também é importante entender o limite do método, líquido penetrante não é destinado à detecção de falhas internas.
Se a descontinuidade estiver fechada abaixo da superfície, sem abertura para a penetração do líquido, outros Ensaios Não Destrutivos, como ultrassom ou radiografia, podem ser mais adequados conforme o material, a geometria e o requisito técnico.
Na abordagem da Jota Soldas, que atua com soldagem, fabricação, montagem industrial e Ensaios Não Destrutivos, esse tipo de avaliação se conecta ao compromisso com qualidade, segurança e atenção aos detalhes.
O objetivo não é apenas observar marcas no componente, mas interpretar tecnicamente as indicações para apoiar decisões mais confiáveis sobre integridade, conformidade e uso seguro de estruturas metálicas e componentes industriais.
— O ensaio por líquido penetrante detecta falhas internas?!
Não. O ensaio por líquido penetrante detecta descontinuidades superficiais abertas.
Para falhas internas, a escolha do método de END deve considerar o tipo de material, a profundidade esperada da falha, a criticidade do componente e os requisitos técnicos do projeto.
Líquido penetrante, partículas magnéticas, ultrassom e radiografia: diferenças entre END!
Dentro dos Ensaios Não Destrutivos, nenhum método deve ser entendido como universalmente superior.
O que muda é a finalidade técnica de cada inspeção, o tipo de material, a localização esperada da descontinuidade, a profundidade da falha, o acesso à peça e os requisitos de aceitação do projeto influenciam diretamente a escolha entre Líquido penetrante, Ensaio Visual, Partículas Magnéticas, Ultrassom e Ensaio Radiográfico.
O Líquido Penetrante, também chamado de LP, é indicado para revelar falhas superficiais abertas à superfície.
Ele complementa o Ensaio Visual porque pode evidenciar descontinuidades que não seriam percebidas com a mesma clareza apenas pela observação direta.
Já métodos como Ultrassom e Radiografia são aplicados quando a necessidade é investigar condições internas do componente, enquanto Partículas Magnéticas se concentra em materiais ferromagnéticos e pode apoiar a detecção de descontinuidades superficiais ou próximas à superfície, conforme o procedimento adotado.
| Método de END | Foco de detecção | Uso típico |
|---|---|---|
| Ensaio Visual (EV) | Condições aparentes da superfície, acabamento, geometria e indícios visíveis | Avaliação inicial de juntas soldadas, estruturas metálicas e componentes industriais |
| Líquido Penetrante (LP) | Falha superficial aberta à superfície, como trinca ou porosidade aberta | Inspeção de soldas, peças e componentes quando a integridade superficial é crítica |
| Partículas Magnéticas (PM) | Descontinuidade superficial ou próxima à superfície em material ferromagnético | Verificação de peças e juntas soldadas em materiais que permitem magnetização |
| Ultrassom (UT) | Falha interna ou descontinuidade em profundidade | Avaliação volumétrica de componentes, soldas e estruturas quando se busca investigar o interior do material |
| Ensaio Radiográfico (RT) | Problemas internos registrados por imagem radiográfica | Inspeção de componentes e juntas quando o requisito técnico exige visualização interna por radiografia |
Líquido penetrante: critérios técnicos e aplicações
A principal diferença prática está no alcance da inspeção.
Quando a preocupação é uma falha superficial, o LP pode ser uma escolha adequada, desde que o material e a condição da superfície permitam a aplicação correta do método.
Quando existe suspeita de falha interna, o ensaio por líquido penetrante não substitui técnicas volumétricas, como Ultrassom ou Radiografia.
Da mesma forma, Partículas Magnéticas não é uma alternativa equivalente para qualquer material, pois sua aplicação está relacionada a materiais ferromagnéticos.
Também é importante diferenciar indicação de reprovação.
Um método de END pode revelar uma indicação, mas a decisão sobre sua relevância depende de interpretação técnica, procedimento de inspeção, critério de aceitação e requisitos normativos ou de projeto aplicáveis.
Por isso, a seleção do método não deve considerar apenas a presença de uma descontinuidade, mas o contexto completo da fabricação, montagem, manutenção ou adequação industrial.
Na atuação da Jota Soldas, os Ensaios Não Destrutivos são tratados como parte da avaliação de integridade de materiais, componentes, estruturas metálicas e juntas soldadas.
Essa visão é importante porque posiciona o LP dentro de um sistema maior de controle de qualidade, em alguns projetos ele pode ser suficiente para verificar a condição superficial; em outros, pode atuar em conjunto com EV, PM, UT ou RT para atender às especificações técnicas exigidas.
A escolha entre Líquido Penetrante, Partículas Magnéticas, Ultrassom, Radiografia e Ensaio Visual depende de três perguntas técnicas, onde a falha pode estar, que material será inspecionado e qual critério de aceitação precisa ser atendido.
Essa análise evita a confusão comum de tratar todos os END como equivalentes e ajuda a selecionar o método mais coerente para a segurança e a confiabilidade do projeto.
Cuidados técnicos, normas e critérios de aceitação
No ensaio por líquido penetrante, a confiabilidade do resultado depende tanto da aplicação correta do método quanto da interpretação técnica das indicações reveladas.
Por isso, o processo não deve ser entendido apenas como aplicar um produto sobre a superfície e observar manchas, ele envolve procedimento de inspeção, preparação adequada, controle das condições de execução, registro de inspeção e análise conforme critérios de aceitação definidos para o projeto.
Entre os principais cuidados técnicos estão:
- Limpeza da superfície: óleos, graxas, tintas, oxidação, respingos ou contaminantes podem impedir a penetração do líquido em descontinuidades abertas à superfície.
- Preparação da área inspecionada: a superfície precisa estar em condição compatível com o método, evitando interferências que gerem indicações falsas ou dificultem a leitura.
- Tempo de aplicação e penetração: o período de atuação do penetrante deve seguir o procedimento técnico aplicável, pois tempos inadequados podem comprometer a sensibilidade do ensaio.
- Remoção do excesso: retirar penetrante em excesso sem remover o material que entrou na descontinuidade é um ponto crítico para evitar interpretações incorretas.
- Aplicação do revelador: o revelador auxilia na formação da indicação visível, tornando mais clara a presença de possíveis descontinuidades superficiais.
- Iluminação e condição de observação: a inspeção visual após a revelação exige condições adequadas para leitura, avaliação e registro.
- Rastreabilidade e documentação: o registro de inspeção contribui para controle de qualidade, histórico técnico e conformidade com os requisitos do projeto.
Em termos educacionais, normas e padrões reconhecidos no setor, como referências da família ISO 3452, ASTM E165/E165M e requisitos aplicáveis em códigos de fabricação e inspeção, podem orientar aspectos como preparação, materiais utilizados, sequência de execução, avaliação e documentação.
A norma técnica aplicável, porém, deve ser definida conforme o tipo de componente, material, setor, contrato, código de construção ou especificação do cliente.
Isso significa que não basta encontrar uma indicação, é necessário avaliar se ela é relevante, qual sua dimensão, localização, formato e se atende ou não ao critério de aceitação previsto.
Esse ponto é importante porque uma indicação revelada pelo líquido penetrante não representa automaticamente uma reprovação.
Ela é um sinal que precisa ser interpretado tecnicamente.
Em juntas soldadas, por exemplo, a avaliação pode considerar a região do cordão de solda, a zona afetada pelo calor, o metal base e a criticidade do componente dentro do conjunto.
A decisão sobre aceitação, reparo ou necessidade de ensaios complementares depende dos requisitos técnicos aplicáveis e da finalidade da inspeção.
A Jota Soldas, ao atuar com Ensaios Não Destrutivos em soldas, estruturas metálicas, componentes industriais e projetos de fabricação e montagem, conecta esse cuidado técnico ao seu compromisso com qualidade, segurança e eficiência.
A abordagem orientada ao entendimento das necessidades de cada projeto ajuda a alinhar o ensaio ao objetivo real da inspeção, seja em fabricação, manutenção, adequação ou verificação de conformidade.
Líquido penetrante substitui outros ensaios não destrutivos?!
Não necessariamente, O ensaio por líquido penetrante é indicado para revelar descontinuidades superficiais abertas à superfície, mas não detecta falhas internas.
Dependendo do material, da criticidade do componente e do tipo de descontinuidade investigada, outros END, como ensaio visual, partículas magnéticas, ultrassom ou radiografia, podem ser mais adequados ou complementares.
A escolha deve considerar o procedimento de inspeção, o critério de aceitação, a rastreabilidade exigida e os requisitos do projeto.
Para projetos que envolvem adequação e manutenção industrial, a avaliação técnica do método mais adequado é essencial para evitar inspeções insuficientes, reduzir retrabalho e fortalecer a confiabilidade operacional sem comprometer a integridade dos componentes.
Quando solicitar Ensaios Não Destrutivos para seu projeto?
Solicitar Ensaios Não Destrutivos faz sentido sempre que a integridade de uma solda, estrutura metálica ou componente industrial precisa ser verificada sem comprometer o uso da peça.
Na prática, isso pode ocorrer em diferentes momentos do ciclo de um projeto, durante a fabricação de estruturas, skids, spools e componentes personalizados; na montagem industrial; em adequações técnicas; em manutenção preventiva ou corretiva; e na inspeção de soldas antes da liberação de um conjunto para operação.
Os END também são indicados quando há necessidade de reduzir retrabalho, aumentar a confiabilidade operacional e documentar a condição de juntas soldadas, materiais e componentes conforme critérios técnicos aplicáveis.
Em setores como metalurgia, caldeiraria, óleo e gás, fabricação e montagem industrial, a decisão de inspecionar não deve ser tratada apenas como uma etapa final de conferência, mas como parte do controle de qualidade e da gestão de segurança do projeto.
De forma geral, vale considerar a solicitação de Ensaios Não Destrutivos quando houver:
- soldas críticas para a integridade estrutural do conjunto;
- componentes sujeitos a esforços, pressão, vibração, temperatura ou condições severas de operação;
- necessidade de verificar descontinuidades superficiais ou internas;
- fabricação de estruturas metálicas, spools, skids e peças sob especificação técnica;
- montagem ou adequação de equipamentos e tubulações industriais;
- manutenção preventiva com foco em confiabilidade operacional;
- suspeita de trincas, porosidades, falta de continuidade ou outras indicações em juntas soldadas;
- exigência de registro de inspeção, rastreabilidade e conformidade com requisitos do projeto.
A escolha do método de END deve considerar a aplicação, o material, o tipo de descontinuidade que se deseja investigar e a criticidade do componente.
O ensaio por Líquido penetrante, por exemplo, é útil para revelar descontinuidades abertas à superfície, enquanto métodos como Partículas Magnéticas, Ultrassom ou Ensaio Radiográfico podem ser mais adequados em outros cenários, dependendo do material e da profundidade da falha a ser avaliada.
Por isso, a seleção correta não deve ser baseada apenas no nome do ensaio, mas no objetivo técnico da inspeção.
Um ponto importante é que detectar uma indicação não significa automaticamente reprovar uma peça.
A interpretação deve ser feita conforme procedimento, critérios de aceitação e requisitos aplicáveis ao projeto.
Essa avaliação técnica ajuda a diferenciar indicações relevantes de ocorrências que não comprometem a aplicação prevista, evitando decisões precipitadas e contribuindo para um controle de qualidade mais confiável.
A Jota Soldas atua nacionalmente com Ensaios Não Destrutivos e desenvolve as inspeções com base nas especificidades de cada projeto, integrando sua experiência em soldagem, fabricação e montagem industrial.
Essa abordagem é especialmente importante porque cada estrutura, componente ou junta soldada pode exigir um método, uma sequência de inspeção e um critério de avaliação compatível com sua finalidade.
Se a dúvida for qual ensaio não destrutivo escolher para soldas, a resposta depende do que se pretende verificar.
Para avaliação superficial, métodos como Ensaio Visual e Líquido Penetrante podem ser considerados dentro de um plano de inspeção.
Para materiais ferromagnéticos, Partículas Magnéticas pode ser uma alternativa relevante.
Para investigação de falhas internas, Ultrassom e Radiografia podem ser avaliados conforme a aplicação.
O ideal é consultar uma equipe técnica para definir o método mais adequado ao material, à junta, à criticidade e aos requisitos do projeto.
Para avançar com segurança, solicite uma avaliação técnica antes de definir o ensaio.
Esse contato permite alinhar o objetivo da inspeção, o tipo de componente, as condições de acesso, os requisitos de qualidade e a melhor abordagem de END para o seu projeto, sem depender de uma escolha genérica ou desconectada da realidade da aplicação industrial.
Para saber mais sobre Líquido penetrante
Ligue para (11) 4358-4906 ou clique aqui e entre em contato por e-mail.
Entre em contato agora mesmo!
Clique no botão e entre em contato para tirar dúvidas ou solicitar um orçamento.
Solicitar contatoPrincipais regiões de atendimento:
- Atendimento realizado em todo o estado de Acre.
- Atendimento realizado em todo o estado de Alagoas.
- Atendimento realizado em todo o estado de Amapá.
- Atendimento realizado em todo o estado de Amazonas.
- Atendimento realizado em todo o estado de Bahia.
- Atendimento realizado em todo o estado de Ceará.
- Atendimento realizado em todo o estado de Distrito Federal.
- Atendimento realizado em todo o estado de Espírito Santo.
- Atendimento realizado em todo o estado de Goiás.
- Atendimento realizado em todo o estado de Maranhão.
- Atendimento realizado em todo o estado de Mato Grosso.
- Atendimento realizado em todo o estado de Mato Grosso do Sul.
- Atendimento realizado em todo o estado de Minas Gerais.
- Atendimento realizado em todo o estado de Pará.
- Atendimento realizado em todo o estado de Paraíba.
- Atendimento realizado em todo o estado de Paraná.
- Atendimento realizado em todo o estado de Pernambuco.
- Atendimento realizado em todo o estado de Piauí.
- Atendimento realizado em todo o estado de Rio de Janeiro.
- Atendimento realizado em todo o estado de Rio Grande do Norte.
- Atendimento realizado em todo o estado de Rio Grande do Sul.
- Atendimento realizado em todo o estado de Rondônia.
- Atendimento realizado em todo o estado de Roraima.
- Atendimento realizado em todo o estado de Santa Catarina.
- Atendimento realizado em todo o estado de São Paulo.
- Atendimento realizado em todo o estado de Sergipe.
- Atendimento realizado em todo o estado de Tocantins.

