Galeria


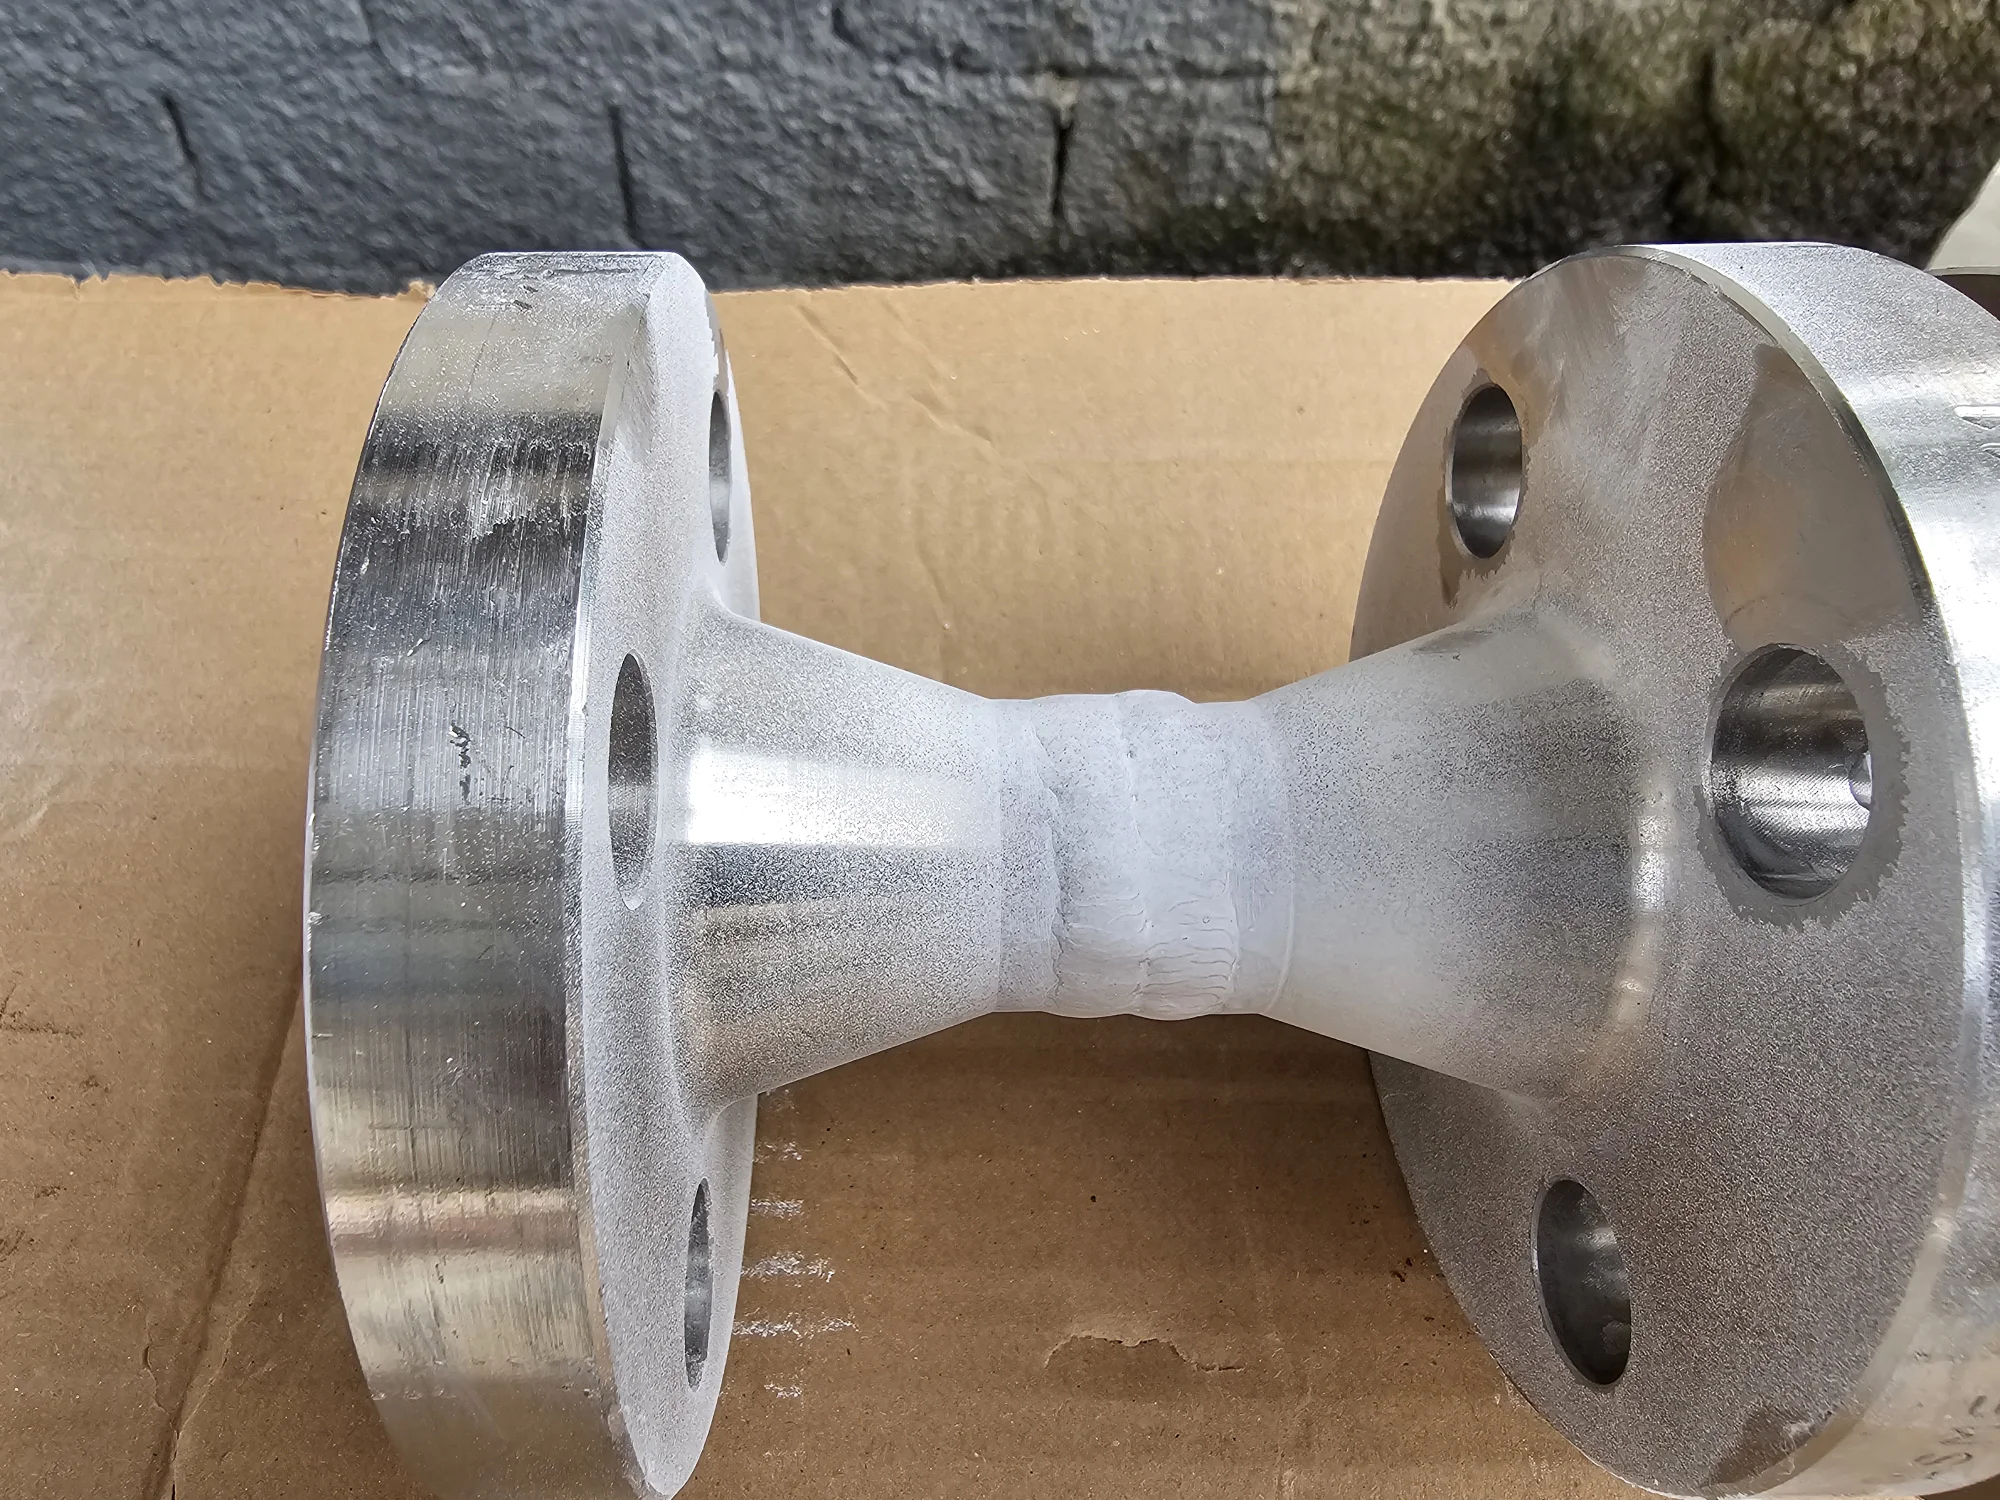







Clique nas imagens para ampliar
Inspeção não destrutiva: métodos, aplicações e benefícios para estruturas metálicas e soldas
A Inspeção não destrutiva é uma forma técnica de avaliar a integridade de materiais, componentes, estruturas metálicas e juntas soldadas sem danificar a peça nem comprometer sua utilização.
Na prática industrial, ela reúne métodos de Ensaios Não Destrutivos, também chamados de END, usados para verificar condições superficiais ou internas e apoiar decisões de segurança, qualidade e conformidade.
De forma direta, a Inspeção não destrutiva serve para identificar descontinuidades, falhas ou indicações relevantes em um componente sem exigir corte, ruptura ou perda de uso.
Seu objetivo não é apenas encontrar problemas, mas fornecer base técnica para decisões de aceitação, manutenção, retrabalho ou continuidade operacional conforme critérios de aceitação e requisitos normativos aplicáveis ao projeto.
Esse tipo de avaliação é especialmente importante em soldas e estruturas metálicas porque pequenas descontinuidades podem afetar a confiabilidade do conjunto quando não são verificadas de forma adequada.
Dependendo do método aplicado, o END pode contribuir para uma avaliação superficial, como a observação de condições visíveis da solda, ou para uma investigação interna, quando o objetivo é detectar falhas que não aparecem externamente.
Entre os principais benefícios da Inspeção não destrutiva estão:
- preservação do componente inspecionado, já que a avaliação ocorre sem comprometer sua utilização;
- identificação antecipada de falhas ou descontinuidades que podem exigir correção técnica;
- apoio ao controle de qualidade em processos de soldagem, fabricação e montagem industrial;
- redução de retrabalho e manutenção corretiva quando a inspeção orienta decisões no momento adequado;
- maior segurança e confiabilidade para equipamentos, componentes e estruturas metálicas;
- verificação de conformidade com requisitos técnicos, critérios de aceitação e especificações do projeto.
O valor do END, portanto, não está apenas na detecção de falhas.
Ele está na capacidade de transformar a inspeção em informação técnica útil para decidir se uma junta soldada, estrutura metálica ou componente pode seguir para uso, precisa de reparo, requer nova avaliação ou deve passar por outro método complementar.
Dentro desse contexto, a Jota Soldas oferece Ensaios Não Destrutivos integrados à sua atuação em soldagem, fabricação e montagem industrial, com foco em segurança, qualidade e eficiência.
Como cada projeto pode envolver materiais, geometrias, acessos e requisitos diferentes, a escolha do método de inspeção precisa considerar o objetivo da avaliação e o tipo de descontinuidade que se deseja verificar.
A partir desse conceito, o próximo passo é entender como os Ensaios Não Destrutivos funcionam na prática e por que métodos como EV, LP, PM, UT e RT são escolhidos conforme o material, a solda, o componente e o nível de verificação necessário.
Como os Ensaios Não Destrutivos funcionam na prática industrial?
Na prática industrial, os Ensaios Não Destrutivos não devem ser entendidos como uma técnica única aplicada da mesma forma em qualquer situação.
O END é um processo de inspeção orientado por critério técnico, antes de executar o ensaio, é necessário compreender o componente industrial, o material, o tipo de soldagem, a geometria da peça, o acesso disponível, a criticidade da aplicação e o requisito de aceitação definido para o projeto.
Esse raciocínio é importante porque cada método tem um alcance diferente.
Uma abordagem voltada à superfície pode ser adequada para identificar descontinuidades aparentes ou abertas à superfície, enquanto métodos voltados à avaliação interna podem ser necessários quando a preocupação envolve falha interna, falta de fusão, inclusões ou outras indicações não visíveis externamente.
Por isso, a escolha do método vem antes da execução, o objetivo da inspeção define o procedimento, e não o contrário.
Um fluxo industrial bem orientado de END costuma seguir estas etapas:
- Planejamento da inspeção: A primeira etapa é entender o que será inspecionado, junta soldada, estrutura metálica, spool, skid, componente fabricado ou item em manutenção. Também entram nessa análise o histórico do componente, sua função no conjunto, as condições de acesso e os requisitos técnicos aplicáveis ao projeto.
- Seleção do método adequado: A seleção considera o tipo de descontinuidade que se deseja investigar. Falhas superficiais exigem uma estratégia diferente de falhas internas. Materiais ferromagnéticos podem permitir abordagens específicas, enquanto outros materiais podem exigir métodos diferentes. O ponto central é alinhar o método ao objetivo da inspeção.
- Preparação e execução do ensaio: A execução depende do procedimento definido para o tipo de END selecionado. Em termos gerais, essa etapa envolve preparar a área de inspeção, aplicar a técnica escolhida, observar as indicações geradas e favorecer que a avaliação seja compatível com as condições reais do componente e da solda.
- Registro técnico das indicações: As indicações observadas durante a inspeção precisam ser registradas de forma clara, permitindo rastreabilidade e análise posterior. Esse registro apoia o controle de qualidade, facilita a comunicação entre equipes técnicas e contribui para decisões sobre aceitação, reparo, retrabalho ou continuidade de uso.
- Interpretação dos resultados: Uma indicação encontrada no ensaio não significa automaticamente reprovação. O resultado deve ser interpretado conforme critérios de aceitação e requisitos técnicos definidos para o projeto. Essa etapa exige análise técnica, pois a relevância de uma descontinuidade depende do componente, da aplicação e da criticidade envolvida.
- Tomada de decisão: Com base na interpretação, a equipe responsável pode decidir pela aceitação do item, necessidade de retrabalho, nova inspeção, manutenção, adequação ou outra ação técnica compatível com o escopo do projeto. O valor do END está justamente nesse suporte à decisão, pois ele ajuda a avaliar integridade sem comprometer a utilização do componente.
Mini critérios técnicos técnico antes de definir o END:
- Qual componente ou junta soldada será inspecionada?
- O material é ferromagnético ou exige outra abordagem?
- A preocupação principal é falha superficial, falha interna ou condição visual da solda?
- Há acesso adequado à região que precisa ser avaliada?
- A superfície permite a aplicação do método escolhido?
- Qual é a criticidade do componente dentro do processo industrial?
- Quais critérios de aceitação e requisitos técnicos devem orientar a interpretação?
- A inspeção faz parte de fabricação, montagem, adequação ou manutenção?
Um ponto de atenção, escolher um método apenas por disponibilidade ou familiaridade pode gerar uma avaliação incompleta.
Ensaio Visual, Líquido Penetrante, Partículas Magnéticas, Ultrassom e Radiográfico têm finalidades distintas e podem ser complementares conforme o caso.
A adequação depende do material, da solda, do tipo de descontinuidade esperada e das especificações do projeto.
A Jota Soldas desenvolve Ensaios Não Destrutivos considerando as particularidades de cada projeto, dentro de sua atuação ligada à soldagem, fabricação e montagem industrial.
Esse alinhamento com a necessidade do cliente é essencial para que a inspeção contribua de forma prática para segurança, qualidade, eficiência e conformidade técnica, sem tratar o END como uma solução genérica para todos os cenários.
Principais métodos de END: EV, LP, PM, UT e RT!
Os Ensaios Não Destrutivos, também chamados de END, reúnem diferentes métodos de inspeção para avaliar materiais, componentes, estruturas metálicas e juntas soldadas sem comprometer a utilização da peça.
No portfólio de END da Jota Soldas, os métodos informados incluem Ensaio Visual, Líquido Penetrante, Partículas Magnéticas, Ultrassom e Ensaio Radiográfico, cada um com uma finalidade técnica específica.
A escolha entre EV, LP, PM, UT e RT não deve ser tratada como uma hierarquia de melhor ou pior método.
O ponto central é identificar qual técnica responde melhor ao objetivo da inspeção, avaliar a superfície, localizar descontinuidades superficiais, verificar materiais ferromagnéticos ou investigar possíveis falhas internas.
| Método de END | Sigla | Principal finalidade | Tipo de indicação mais associada |
|---|---|---|---|
| Ensaio Visual | EV | Avaliar superficialmente as condições de soldas, componentes e estruturas | Irregularidades visíveis e condições superficiais |
| Líquido Penetrante | LP | Identificar descontinuidades abertas à superfície | Descontinuidades superficiais |
| Partículas Magnéticas | PM | Inspecionar materiais ferromagnéticos | Descontinuidades superficiais e próximas à superfície em materiais ferromagnéticos |
| Ultrassom | UT | Detectar falhas internas por inspeção volumétrica | Descontinuidades internas |
| Ensaio Radiográfico | RT | Indicar problemas internos em componentes e soldas | Descontinuidades internas registradas por radiografia |
Inspeção não destrutiva: critérios técnicos e aplicações
- EV, Ensaio Visual: é normalmente associado à primeira avaliação superficial. Ajuda a observar condições aparentes da junta soldada, acabamento, alinhamento, geometria visível e sinais externos que possam exigir análise complementar. Por depender do que é acessível à observação, não substitui métodos voltados à detecção interna.
- LP, Líquido Penetrante: é indicado para revelar descontinuidades superficiais abertas à superfície. É útil quando o objetivo é evidenciar indicações que podem não ser facilmente percebidas apenas pela inspeção visual, desde que a condição da superfície e o material sejam compatíveis com o método.
- PM, Partículas Magnéticas: é aplicado em materiais ferromagnéticos. Seu diferencial é a capacidade de apoiar a identificação de descontinuidades superficiais e próximas à superfície nesses materiais, sendo uma alternativa técnica quando a natureza magnética do componente permite o uso do ensaio.
- UT, Ultrassom: é voltado à investigação de falhas internas. Em aplicações industriais, contribui para avaliar a integridade interna de componentes, estruturas metálicas e juntas soldadas quando o objetivo da inspeção exige uma leitura além da superfície.
- RT, Ensaio Radiográfico: também é utilizado para identificar problemas internos. Sua finalidade é oferecer uma indicação radiográfica de descontinuidades no interior do componente, apoiando decisões de controle de qualidade e conformidade conforme os critérios técnicos definidos para o projeto.
Qual método de END detecta falhas internas?
Os métodos mais diretamente associados à detecção de falhas internas são o Ultrassom, UT, e o Ensaio Radiográfico, RT.
A escolha entre eles depende do material, da geometria do componente, do acesso disponível, do tipo de descontinuidade que se pretende investigar e dos requisitos de aceitação aplicáveis ao projeto.
Nota técnica, EV, LP e PM são mais relacionados à avaliação superficial ou próxima à superfície, enquanto UT e RT são voltados à análise interna.
Ainda assim, a seleção adequada deve considerar o componente, o tipo de solda, a criticidade da aplicação e o objetivo da inspeção.
Na prática, diferentes métodos podem ser complementares, especialmente em projetos industriais que exigem controle de qualidade, segurança e conformidade em soldagem, fabricação e montagem.
Aplicações da Inspeção não destrutiva em soldas, estruturas metálicas, skids e spools
A Inspeção não destrutiva tem aplicação direta em ambientes industriais onde a integridade de soldas, estruturas metálicas, skids, spools e componentes personalizados precisa ser verificada sem comprometer o uso da peça.
Na prática, os Ensaios Não Destrutivos apoiam o controle de qualidade em fabricação, a conferência técnica durante a montagem industrial e a tomada de decisão em adequações ou manutenções.
No contexto da Jota Soldas, que atua com soldagem, fabricação e montagem industrial, o END se conecta ao entendimento do projeto antes da execução da inspeção.
Isso é importante porque uma junta soldada em uma estrutura metálica, um trecho de spool ou um conjunto montado em skid pode exigir abordagens diferentes conforme o material, o acesso disponível, a criticidade do componente e os critérios de aceitação definidos para aquela aplicação.
Exemplos de aplicação por tipo de componente!
| Aplicação industrial | Como o END contribui |
|---|---|
| Soldas e juntas soldadas | Ajuda a verificar descontinuidades superficiais ou internas, conforme o método selecionado, apoiando a conformidade da soldagem com os requisitos técnicos do projeto. |
| Estruturas metálicas | Contribui para avaliar regiões críticas de fabricação, montagem ou manutenção, preservando o componente inspecionado. |
| Skids | Apoia a inspeção de conjuntos industriais integrados, nos quais soldas, suportes, bases e componentes precisam manter confiabilidade operacional. |
| Spools | Auxilia na verificação de trechos fabricados e soldados, especialmente quando há exigência de controle dimensional, integridade das juntas e rastreabilidade técnica do processo de inspeção. |
| Componentes personalizados | Permite adaptar o método de ensaio ao tipo de peça, geometria, material e finalidade de uso, evitando tratar componentes diferentes como se exigissem a mesma avaliação. |
Inspeção não destrutiva: critérios técnicos e aplicações
Um ponto frequentemente negligenciado é que a Inspeção não destrutiva não tem a mesma função em todas as etapas.
O objetivo da inspeção muda conforme o momento do projeto:
- Na fabricação: o END pode apoiar o controle de qualidade de soldas, estruturas metálicas, skids, spools e componentes personalizados antes da liberação para etapas seguintes.
- Na montagem industrial: a inspeção pode ser usada para verificar juntas e componentes após posicionamento, ajuste ou integração ao conjunto.
- Na adequação técnica: os ensaios ajudam a avaliar se determinados componentes atendem aos requisitos definidos para uma alteração, correção ou melhoria.
- Na manutenção industrial: o END contribui para identificar indícios de falhas ou descontinuidades sem inutilizar o componente avaliado, apoiando decisões sobre continuidade de uso, reparo ou retrabalho.
Essa variação por fase é essencial porque o valor do END não está apenas em detectar uma falha.
O principal ganho técnico está em gerar informação confiável para decidir se uma solda, peça ou conjunto atende aos critérios de aceitação estabelecidos para o projeto.
Setores em que os Ensaios Não Destrutivos são especialmente relevantes
Os END são aplicáveis a operações industriais que dependem da integridade de materiais, componentes e juntas soldadas.
Entre os contextos atendidos pelo tipo de serviço descrito pela Jota Soldas estão:
- indústrias metalúrgicas;
- empresas de fabricação e montagem;
- caldeirarias;
- setor de óleo e gás;
- operações com estruturas metálicas;
- projetos com skids, spools e componentes industriais personalizados;
- atividades de manutenção e adequação técnica.
Em todos esses cenários, a escolha entre Ensaio Visual, Líquido Penetrante, Partículas Magnéticas, Ultrassom ou Radiográfico deve considerar o que se pretende verificar.
Algumas técnicas são voltadas à avaliação superficial, enquanto outras permitem investigar falhas internas.
Por isso, a seleção do método precisa estar alinhada ao material, à geometria da peça, ao acesso à região inspecionada e às especificações técnicas exigidas pelo mercado.
A Jota Soldas oferece Ensaios Não Destrutivos dentro de uma atuação mais ampla em soldagem, fabricação e montagem industrial, com atendimento orientado ao entendimento das necessidades de cada cliente.
Esse alinhamento entre inspeção, execução industrial e critérios técnicos reforça uma abordagem voltada à segurança, qualidade e eficiência, sem comprometer a integridade dos componentes avaliados.
Benefícios do END para segurança, qualidade e redução de retrabalho
Os Ensaios Não Destrutivos (END) geram valor prático porque permitem avaliar soldas, componentes, estruturas metálicas e outros elementos industriais sem inutilizar a peça inspecionada.
Em vez de tratar a inspeção apenas como uma busca por falhas, o END funciona como apoio técnico para decisões de aceitação, manutenção, retrabalho e continuidade de uso, sempre conforme critérios de aceitação e requisitos técnicos aplicáveis ao projeto.
Principais benefícios do END para operações industriais:
- Preservação do componente: como a inspeção ocorre sem destruir ou comprometer a utilização da peça, o componente pode continuar disponível para análise, liberação, manutenção ou acompanhamento técnico, conforme o resultado obtido.
- Identificação antecipada de descontinuidades: métodos como EV, LP, PM, UT e RT ajudam a localizar indícios superficiais ou internos, de acordo com o material, o tipo de falha esperada e o objetivo da inspeção. Isso permite agir antes que uma condição inadequada avance para problemas maiores.
- Apoio ao controle de qualidade da solda: em juntas soldadas, o END contribui para verificar se a execução está compatível com os requisitos definidos para o projeto, auxiliando a análise de integridade estrutural e confiabilidade.
- Redução de retrabalho e manutenção corretiva: o benefício econômico do END é indireto e técnico. Ele não vem de uma promessa de economia automática, mas da capacidade de fornecer informações para corrigir desvios, planejar intervenções e evitar decisões baseadas apenas em inspeção visual informal ou suposição.
- Conformidade técnica: os ensaios ajudam a documentar e sustentar a verificação de componentes conforme critérios técnicos e requisitos normativos aplicáveis, o que é especialmente relevante em fabricação, montagem industrial, caldeiraria, óleo e gás e estruturas metálicas.
- Mais segurança e confiabilidade operacional: ao apoiar a avaliação da integridade de materiais e juntas soldadas, o END contribui para decisões mais seguras sobre uso, liberação, reparo ou necessidade de nova análise técnica.
Atenção técnica, END não deve ser interpretado como promessa absoluta de ausência de falhas.
A efetividade da inspeção depende da escolha adequada do método, das condições do componente, do acesso disponível, do tipo de descontinuidade procurada e dos critérios de aceitação definidos para o projeto.
Na prática, o maior valor dos Ensaios Não Destrutivos está na qualidade da decisão que eles permitem tomar.
Um resultado bem interpretado pode indicar se uma solda deve ser aceita, se um componente precisa de retrabalho, se uma manutenção deve ser priorizada ou se a peça pode seguir em uso dentro dos requisitos estabelecidos.
Esse enfoque está alinhado à atuação da Jota Soldas em soldagem, fabricação e montagem industrial, com serviços de END aplicados conforme as especificidades de cada projeto.
A empresa reforça, nesse contexto, seu compromisso com segurança, qualidade, eficiência e excelência em cada etapa do trabalho.
END versus ensaios destrutivos: diferenças e quando cada abordagem faz sentido!
A diferença central é simples, o ensaio não destrutivo avalia a integridade de um componente sem comprometer seu usoenquanto o ensaio destrutivo pode envolver dano, remoção de amostra ou perda de utilização da peça avaliada.
Por isso, quando o objetivo é verificar soldas, estruturas metálicas ou componentes industriais mantendo o item disponível para continuidade operacional, os Ensaios Não Destrutivos, ou END, costumam ser a abordagem mais adequada.
Essa distinção, porém, não deve ser interpretada como uma competição absoluta entre métodos.
A escolha entre ensaio não destrutivo e ensaio destrutivo depende da finalidade da verificação, do critério de aceitação, do tipo de componente, do estágio do projeto e do nível de informação técnica necessário para a tomada de decisão.
| Critério | Ensaio não destrutivo, END | Ensaio destrutivo |
|---|---|---|
| Efeito sobre o componente | Avalia sem danificar ou comprometer o uso | Pode danificar, cortar, romper ou inutilizar a amostra |
| Finalidade comum | Verificação de integridade, detecção de descontinuidades e controle de qualidade | Caracterização, validação ou análise com uso de amostra |
| Aplicação prática | Soldas, estruturas metálicas, componentes, spools, skids e peças em serviço ou em fabricação | Situações em que a perda da amostra é aceitável ou necessária para o objetivo técnico |
| Continuidade de uso | Preserva o componente inspecionado | Pode impedir o uso do item testado |
| Tipo de decisão apoiada | Aceitação, manutenção, retrabalho, continuidade operacional ou necessidade de inspeção complementar | Validação técnica baseada em amostras e avaliação por ruptura, corte ou outra forma de alteração |
| Limitação principal | O método precisa ser adequado ao material, ao acesso, à geometria e ao tipo de falha esperada | Nem sempre representa todas as condições do componente completo, especialmente quando avalia apenas uma amostra |
Inspeção não destrutiva: critérios técnicos e aplicações
Na prática industrial, o END é especialmente útil quando a peça precisa continuar íntegra.
Em uma junta soldada de uma estrutura metálica, por exemplo, a inspeção pode buscar indícios superficiais ou internos sem remover parte da solda.
Métodos como Ensaio Visual, Líquido Penetrante, Partículas Magnéticas, Ultrassom e Radiográfico são escolhidos conforme o material, a condição superficial, o acesso ao componente e o tipo de descontinuidade que se deseja investigar.
Já os ensaios destrutivos podem fazer sentido quando o objetivo técnico exige avaliar uma amostra até sua alteração ou perda de uso.
Isso pode ocorrer em contextos de caracterização, comparação ou validação de propriedades, desde que essa abordagem esteja prevista no planejamento técnico.
Portanto, o ponto decisivo não é apenas preservar ou não preservar a peça, mas entender qual informação o projeto precisa obter.
Um erro comum é imaginar que o ensaio não destrutivo sempre substitui o ensaio destrutivo.
Não substitui em todos os casos.
O END tem a função de inspecionar sem comprometer a integridade do componente, sendo muito relevante para controle de qualidade, verificação de soldagens e apoio à decisão sobre aceitação, manutenção ou retrabalho.
Ensaios destrutivos, por outro lado, podem ter outra finalidade técnica e depender de amostras específicas.
END não danifica a peça e permite avaliar a integridade de materiais, componentes e juntas soldadas sem comprometer o uso.
Ensaios destrutivos podem danificar ou inutilizar uma amostra, sendo aplicados quando o objetivo técnico exige esse tipo de avaliação.
No contexto da Jota Soldas, a oferta informada está posicionada no campo dos Ensaios Não Destrutivos.
Isso significa que a empresa realiza verificações voltadas à integridade de materiais, componentes, estruturas metálicas e juntas soldadas sem causar danos ao item avaliado, dentro de uma atuação ligada à soldagem, fabricação e montagem industrial.
Essa abordagem se conecta ao controle de qualidade, à segurança e à conformidade das soldagens com requisitos técnicos definidos para cada projeto.
END substitui ensaio destrutivo?
Não necessariamente, O END pode reduzir a necessidade de intervenções invasivas quando a finalidade é verificar integridade, localizar descontinuidades e apoiar decisões de controle de qualidade sem danificar o componente.
Porém, quando o objetivo técnico exige avaliação por amostra, alteração física ou perda controlada do item testado, um ensaio destrutivo pode ter função própria.
A decisão deve considerar o requisito do projeto, o critério de aceitação, o tipo de componente e a informação técnica necessária para uma decisão segura.
Como escolher o método de END adequado para cada projeto?
A escolha do método de END não deve começar pela técnica em si, mas pelo objetivo da inspeção.
Em uma Inspeção não destrutiva, a pergunta central é, o que precisa ser verificado, em qual material, com qual acesso e com quais critérios de aceitação?
Na prática industrial, EV, LP, PM, UT e RT não competem entre si como se houvesse um método universalmente melhor.
Cada ensaio responde melhor a determinados tipos de descontinuidade, condições de superfície, geometrias e requisitos técnicos.
Em muitos projetos, métodos diferentes podem ser complementares para aumentar a confiabilidade da avaliação sem comprometer o uso do componente.
Critérios técnicos que orientam a seleção do método
Antes de definir o ensaio, é importante levantar alguns pontos do projeto:
- Material do componente: se o material é ferromagnético, o Ensaio por Partículas Magnéticas pode ser uma alternativa adequada para localizar descontinuidades superficiais e próximas à superfície. Quando essa condição não se aplica, outros métodos devem ser avaliados conforme o objetivo da inspeção.
- Tipo de descontinuidade esperada: falhas superficiais pedem uma abordagem diferente de falhas internas. LP e PM são associados à identificação de descontinuidades superficiais, enquanto UT e RT são utilizados para investigar indicações internas.
- Geometria da peça ou solda: espessura, formato, complexidade do componente, regiões de difícil acesso e tipo de junta soldada influenciam diretamente a viabilidade do método.
- Acesso ao componente: alguns ensaios dependem de acesso visual direto, preparação superficial ou posicionamento adequado para execução e interpretação.
- Condição superficial: pintura, oxidação, rugosidade, contaminação ou acabamento podem interferir na escolha e na preparação necessária antes da inspeção.
- Criticidade da aplicação: componentes ligados à segurança, continuidade operacional ou integridade estrutural tendem a exigir avaliação mais criteriosa, sempre conforme especificações do projeto.
- Requisito normativo e critério de aceitação: o ensaio deve ser interpretado com base em requisitos técnicos definidos, não apenas pela presença ou ausência de uma indicação.
Árvore decisória simples para orientar a escolha
Use a lógica abaixo como orientação educacional inicial, não como substituto da avaliação técnica do projeto:
- A inspeção busca uma avaliação visual geral da solda ou superfície? O Ensaio Visual, ou EV, costuma ser o primeiro recurso para verificar condições aparentes, acabamento, geometria do cordão, descontinuidades visíveis e conformidade superficial.
- A suspeita principal é uma descontinuidade aberta à superfície? O Ensaio por Líquido Penetrante, ou LP, é indicado para revelar descontinuidades superficiais, desde que a condição da superfície permita a aplicação adequada do método.
- O componente é de material ferromagnético e a busca envolve descontinuidades superficiais ou próximas à superfície? O Ensaio por Partículas Magnéticas, ou PM, pode ser considerado quando o material e a condição de inspeção são compatíveis.
- A necessidade é investigar falhas internas sem se limitar à superfície? O Ensaio por Ultrassom, ou UT, é uma alternativa técnica para detectar descontinuidades internas em componentes e juntas soldadas, conforme geometria, acesso e características do material.
- A avaliação interna exige registro radiográfico da condição do componente? O Ensaio Radiográfico, ou RT, pode ser aplicado para identificar problemas internos, respeitando os requisitos técnicos, limitações de acesso e critérios de aceitação definidos para o projeto.
Métodos podem ser combinados?
Sim. Em muitos cenários industriais, um único método não cobre todas as necessidades de inspeção.
Uma solda pode passar por avaliação visual e, dependendo da criticidade e do requisito técnico, também ser inspecionada por LP, PM, UT ou RT.
Essa combinação não significa excesso de inspeção; significa adequar o controle de qualidade ao risco, ao material, à geometria e ao tipo de falha que se pretende identificar.
Por exemplo, uma avaliação superficial pode ajudar a identificar indícios aparentes, enquanto um método voltado a falhas internas pode complementar a análise quando o projeto exige maior verificação da integridade.
A decisão deve considerar o escopo técnico e os critérios de aceitação aplicáveis.
Critérios técnicos para solicitar uma avaliação
Para facilitar a seleção do método de END, reúna as seguintes informações antes de consultar uma empresa especializada:
- tipo de componente a ser inspecionado;
- material utilizado, incluindo se é ferromagnético quando essa informação estiver disponível;
- tipo de solda ou junta soldada;
- espessura, geometria e dimensões relevantes;
- fase do projeto, como fabricação, montagem, adequação ou manutenção;
- tipo de descontinuidade que se deseja investigar, superficial ou interna;
- acesso disponível ao componente;
- condição da superfície;
- criticidade do equipamento, estrutura ou linha;
- requisitos técnicos, normativos ou critérios de aceitação aplicáveis ao projeto.
Posso usar o mesmo END para qualquer solda?
Não. O mesmo método de END não deve ser aplicado automaticamente a qualquer solda.
Uma junta soldada pode exigir apenas avaliação superficial em determinado contexto, enquanto outra pode demandar investigação interna, método complementar ou critérios de aceitação mais específicos.
A escolha depende do material, da geometria, do acesso, da condição da superfície, da criticidade e dos requisitos técnicos definidos.
A Jota Soldas atua com Ensaios Não Destrutivos dentro de um contexto de soldagem, fabricação e montagem industrial, desenvolvendo avaliações conforme as especificidades de cada projeto.
Esse atendimento orientado ao entendimento da necessidade do cliente ajuda a definir uma abordagem técnica compatível com segurança, qualidade e eficiência, sem tratar o END como uma solução única para todos os casos.
Para definir o método mais adequado, o ideal é apresentar as informações do projeto e solicitar uma avaliação técnica.
Assim, a seleção do ensaio pode ser feita com base no componente real, no objetivo da inspeção e nos critérios de aceitação aplicáveis.
O que considerar ao contratar serviços de Ensaios Não Destrutivos?
Contratar serviços de Ensaios Não Destrutivos exige mais do que escolher um método de inspeção.
A decisão deve considerar a aderência técnica ao projeto, o tipo de componente avaliado, os requisitos de segurança industrial, os critérios de aceitação e a clareza da documentação esperada.
Em soldas, estruturas metálicas, skids, spools e componentes industriais, o END deve apoiar uma decisão técnica, aceitar, acompanhar, corrigir, retrabalhar ou investigar melhor uma condição identificada.
Um bom ponto de partida é verificar se o fornecedor compreende o contexto da aplicação.
A inspeção de uma junta soldada em fabricação pode ter objetivos diferentes de uma avaliação durante montagem, adequação ou manutenção industrial.
Por isso, antes da execução, o escopo precisa estar claro, quais componentes serão avaliados, quais descontinuidades se pretende identificar, quais métodos são aplicáveis e quais especificações técnicas devem orientar a análise.
A Jota Soldas oferece Ensaios Não Destrutivos dentro de uma atuação ligada à soldagem, fabricação e montagem industrial, atendendo indústrias metalúrgicas, empresas de fabricação e montagem, caldeirarias, setor de óleo e gás e outros segmentos que precisam verificar a qualidade de soldas e componentes.
A empresa atua em âmbito nacional e pauta seu atendimento em transparência, comprometimento, segurança, qualidade e eficiência, sempre considerando as necessidades específicas de cada projeto.
Critérios técnicos para avaliar a contratação de END
- Aderência ao projeto: confirme se a inspeção será planejada conforme o material, a geometria do componente, o tipo de solda, o acesso disponível e a criticidade da aplicação.
- Métodos necessários: verifique se o escopo exige Ensaio Visual, Líquido Penetrante, Partículas Magnéticas, Ultrassom, Radiográfico ou uma combinação de métodos.
- Clareza nos critérios: solicite que os critérios de aceitação e os requisitos técnicos aplicáveis estejam definidos antes da interpretação dos resultados.
- Experiência com soldagem e montagem: priorize fornecedores que entendam o impacto da inspeção no processo industrial, especialmente em estruturas metálicas, skids, spools e juntas soldadas.
- Documentação esperada: alinhe previamente quais registros técnicos, evidências de inspeção e informações do relatório serão necessários para rastreabilidade e tomada de decisão.
- Compromisso com segurança: a inspeção deve contribuir para confiabilidade operacional e conformidade, sem comprometer a integridade do componente avaliado.
- Atendimento consultivo: o fornecedor deve ajudar a transformar o objetivo da inspeção em um escopo técnico coerente, sem tratar o END como uma solução única para qualquer situação.
Perguntas úteis para o briefing técnico
Antes de solicitar uma avaliação, reúna informações que ajudem o fornecedor técnico a entender o cenário real da inspeção:
- Qual componente, estrutura metálica ou junta soldada precisa ser avaliado?
- A inspeção será feita em fase de fabricação, montagem, adequação ou manutenção?
- O material é ferromagnético ou possui alguma característica relevante para a escolha do método?
- A suspeita envolve descontinuidade superficial, falha interna ou verificação geral de qualidade?
- Há acesso adequado às áreas que precisam ser inspecionadas?
- Existem especificações técnicas, critérios de aceitação ou requisitos normativos aplicáveis ao projeto?
- O componente deve permanecer preservado e disponível para continuidade de uso após a inspeção?
- Quais informações precisam constar no registro ou relatório técnico para apoiar a decisão da equipe responsável?
Esse briefing evita escolhas inadequadas.
Por exemplo, métodos voltados à avaliação superficial não têm a mesma finalidade de técnicas utilizadas para investigar falhas internas.
Da mesma forma, Partículas Magnéticas dependem da compatibilidade com materiais ferromagnéticos, enquanto Ultrassom e Radiografia são associados à avaliação de condições internas.
A seleção correta depende do objetivo da inspeção, não apenas da preferência por um método conhecido.
Como alinhar escopo, relatório e decisão técnica?
O END deve gerar informação útil para a operação.
Por isso, a contratação precisa deixar claro o que será analisado, como os resultados serão registrados e de que forma eles serão comparados aos critérios definidos.
Um relatório técnico bem orientado não substitui o julgamento de engenharia ou as responsabilidades do projeto, mas fornece evidências para decisões sobre aceitação, retrabalho, manutenção, continuidade de uso ou investigação complementar.
Também é importante evitar interpretações absolutas.
Ensaios Não Destrutivos aumentam o controle sobre a integridade de materiais, componentes e soldas, mas sua efetividade depende da seleção do método, da condição da peça, do acesso, da preparação da superfície quando aplicável e dos requisitos adotados.
Por isso, a melhor contratação é aquela em que o fornecedor esclarece limites, aplicações e critérios antes da execução.
Consultivo
Se a sua empresa precisa avaliar soldas, estruturas metálicas, skids, spools ou componentes industriais sem comprometer sua utilização, o próximo passo é organizar as informações do projeto e solicitar uma análise técnica.
A Jota Soldas pode orientar a definição do escopo de Ensaios Não Destrutivos conforme as especificidades do componente, os requisitos aplicáveis e a necessidade de segurança, qualidade e conformidade.
Final: quais informações enviar para solicitar uma avaliação de END?
Envie, sempre que possível, a descrição do componente, o tipo de material, a fase do projeto, a finalidade da inspeção, os métodos desejados ou dúvidas sobre qual método aplicar, desenhos ou especificações disponíveis, critérios de aceitação quando existirem, condições de acesso, quantidade de juntas ou áreas a avaliar e qualquer requisito técnico relevante.
Quanto mais claro for o contexto, mais precisa tende a ser a definição do escopo de inspeção.
Para saber mais sobre Inspeção não destrutiva
Ligue para (11) 4358-4906 ou clique aqui e entre em contato por e-mail.
Entre em contato agora mesmo!
Clique no botão e entre em contato para tirar dúvidas ou solicitar um orçamento.
Solicitar contatoPrincipais regiões de atendimento:
- Atendimento realizado em todo o estado de Acre.
- Atendimento realizado em todo o estado de Alagoas.
- Atendimento realizado em todo o estado de Amapá.
- Atendimento realizado em todo o estado de Amazonas.
- Atendimento realizado em todo o estado de Bahia.
- Atendimento realizado em todo o estado de Ceará.
- Atendimento realizado em todo o estado de Distrito Federal.
- Atendimento realizado em todo o estado de Espírito Santo.
- Atendimento realizado em todo o estado de Goiás.
- Atendimento realizado em todo o estado de Maranhão.
- Atendimento realizado em todo o estado de Mato Grosso.
- Atendimento realizado em todo o estado de Mato Grosso do Sul.
- Atendimento realizado em todo o estado de Minas Gerais.
- Atendimento realizado em todo o estado de Pará.
- Atendimento realizado em todo o estado de Paraíba.
- Atendimento realizado em todo o estado de Paraná.
- Atendimento realizado em todo o estado de Pernambuco.
- Atendimento realizado em todo o estado de Piauí.
- Atendimento realizado em todo o estado de Rio de Janeiro.
- Atendimento realizado em todo o estado de Rio Grande do Norte.
- Atendimento realizado em todo o estado de Rio Grande do Sul.
- Atendimento realizado em todo o estado de Rondônia.
- Atendimento realizado em todo o estado de Roraima.
- Atendimento realizado em todo o estado de Santa Catarina.
- Atendimento realizado em todo o estado de São Paulo.
- Atendimento realizado em todo o estado de Sergipe.
- Atendimento realizado em todo o estado de Tocantins.

