Galeria
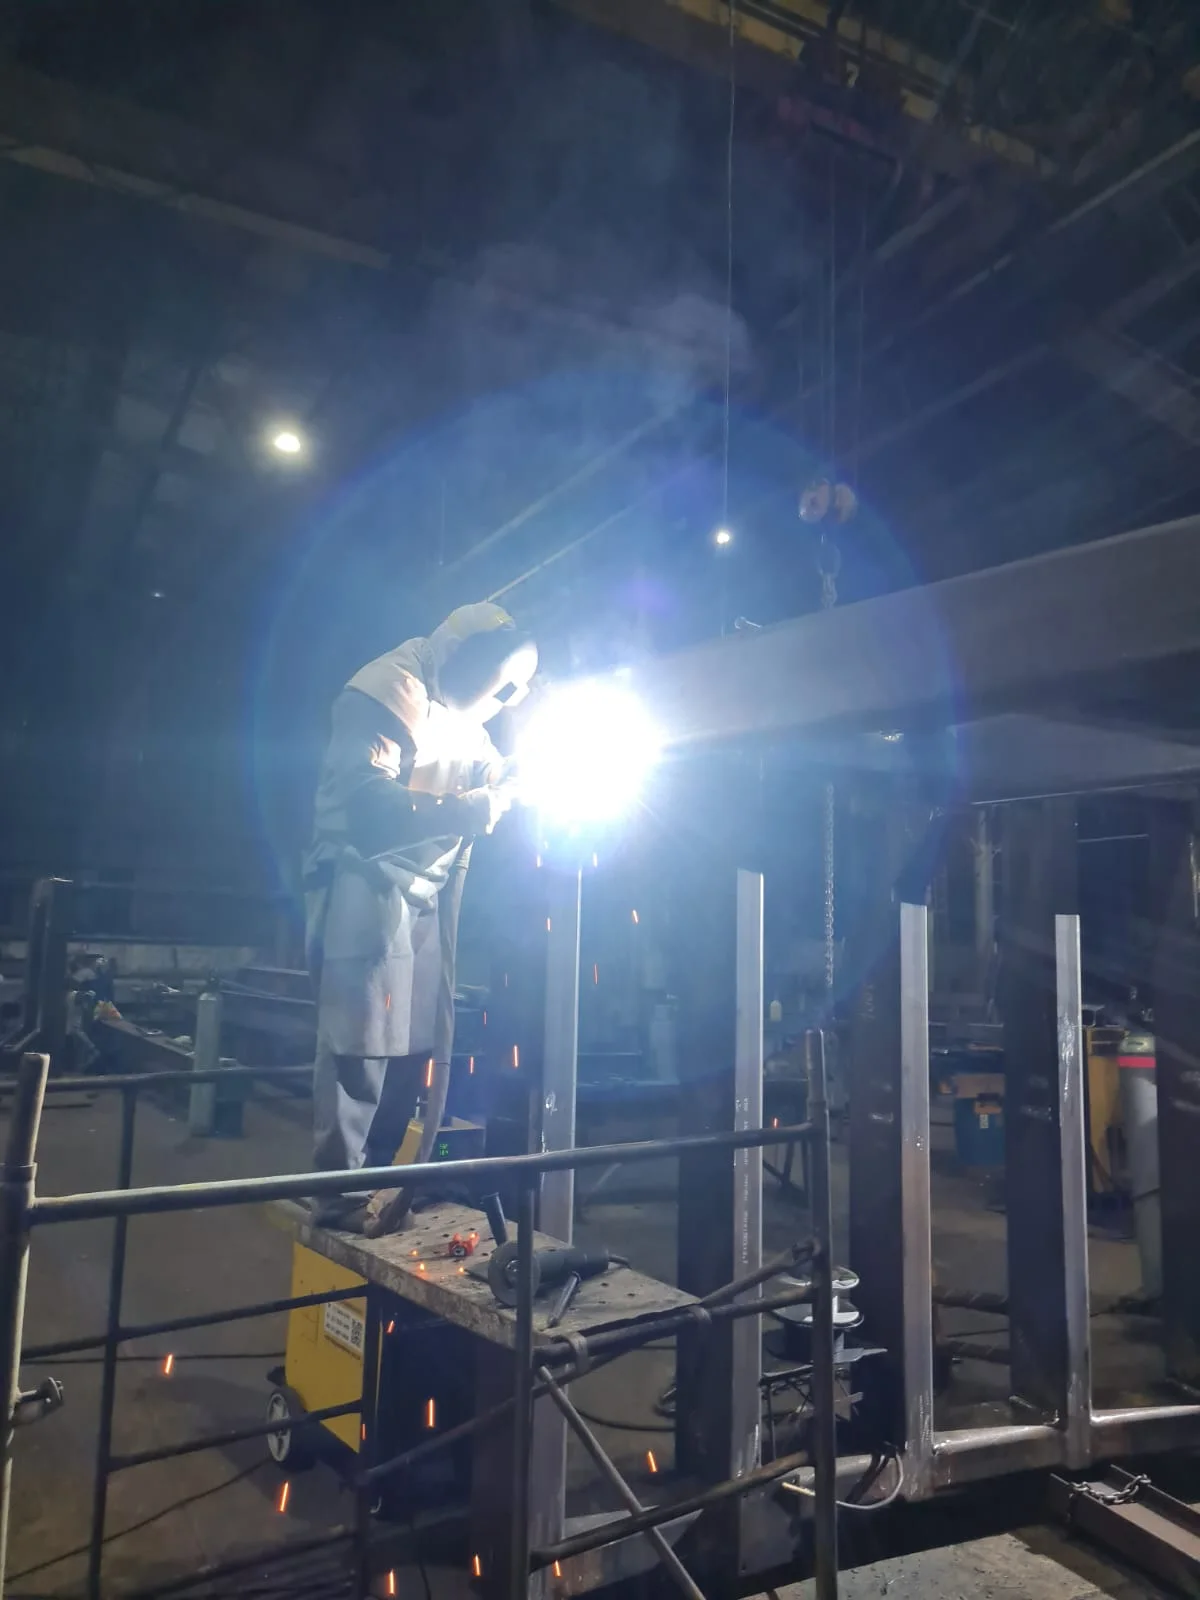
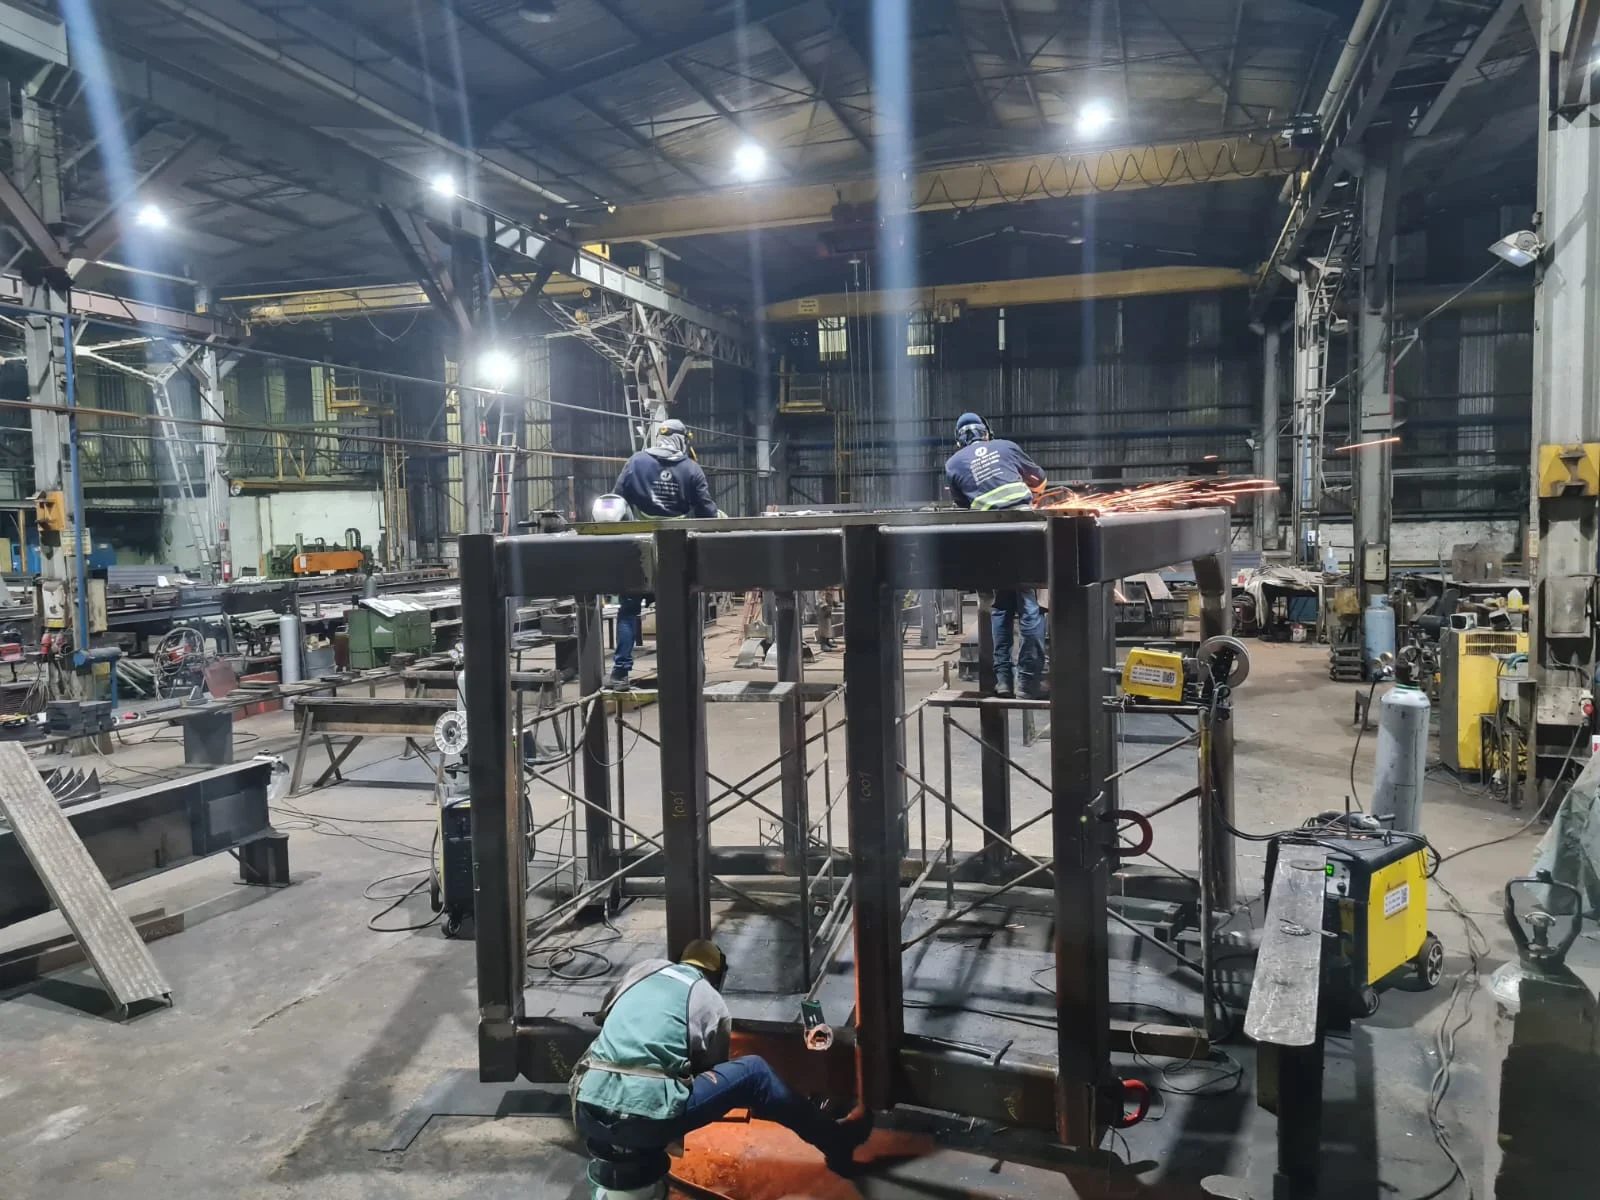
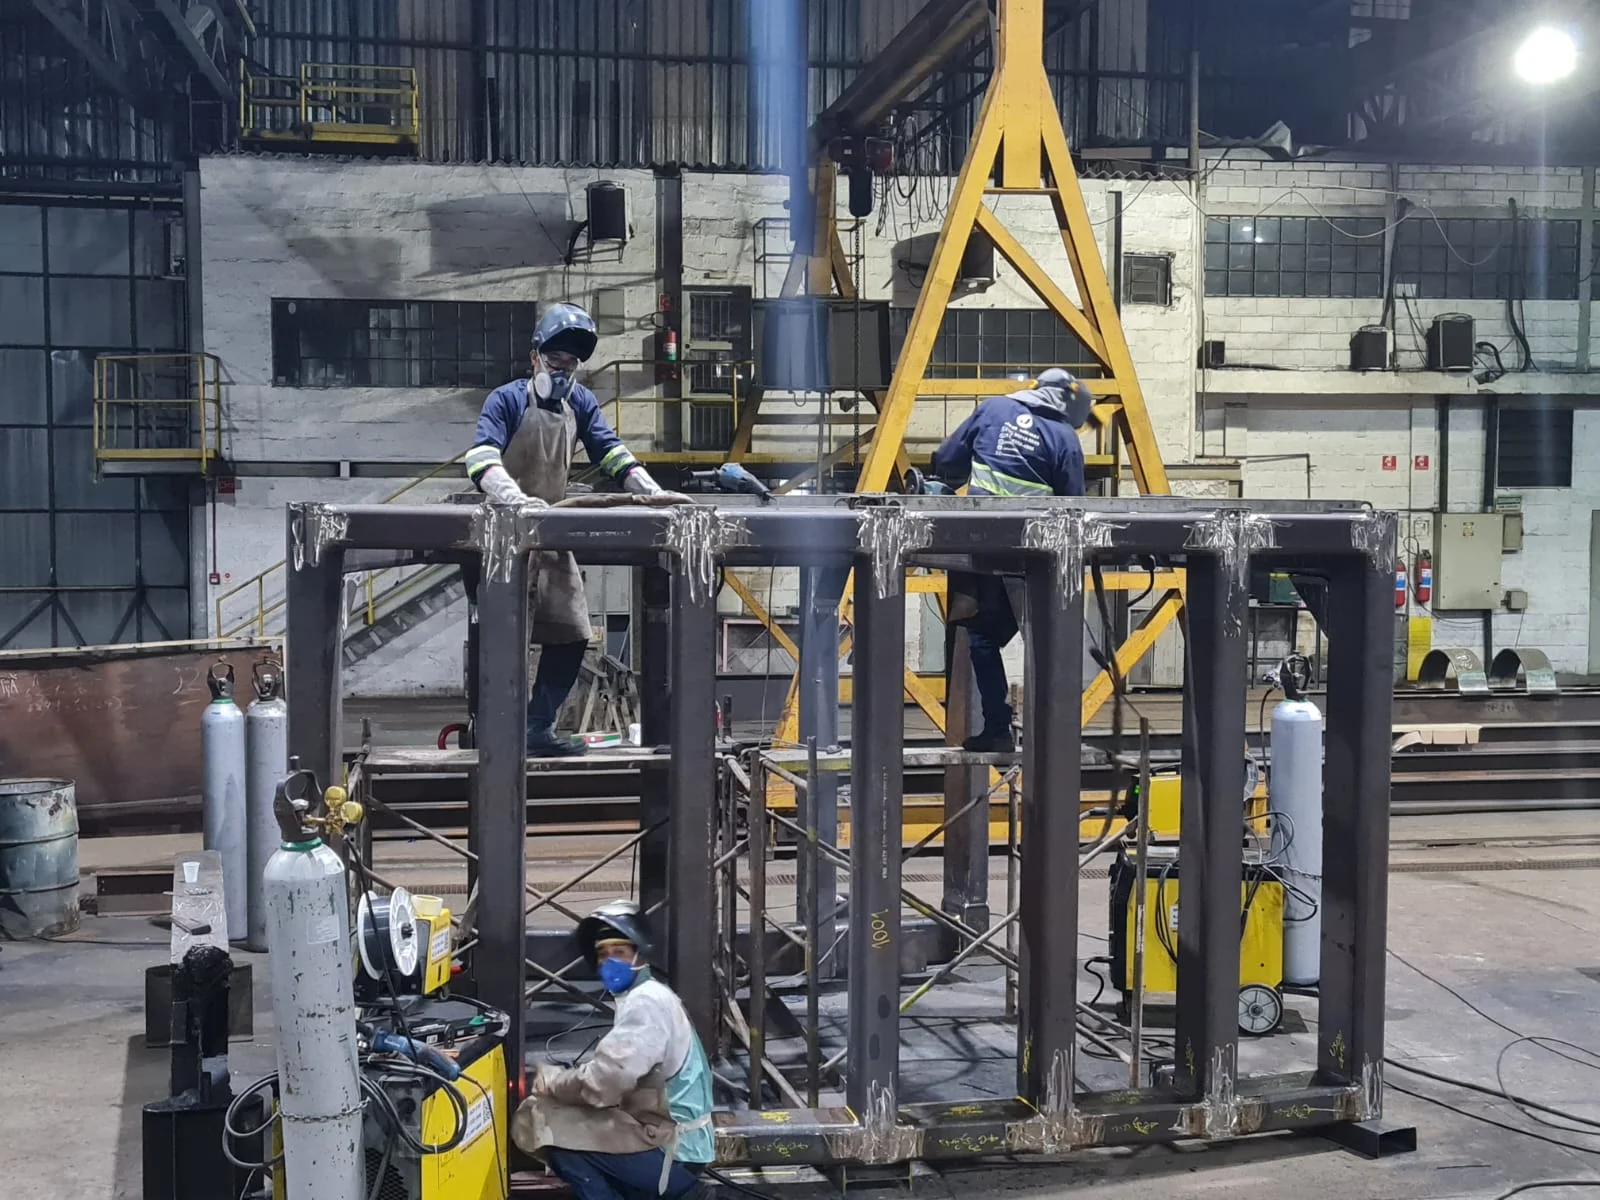
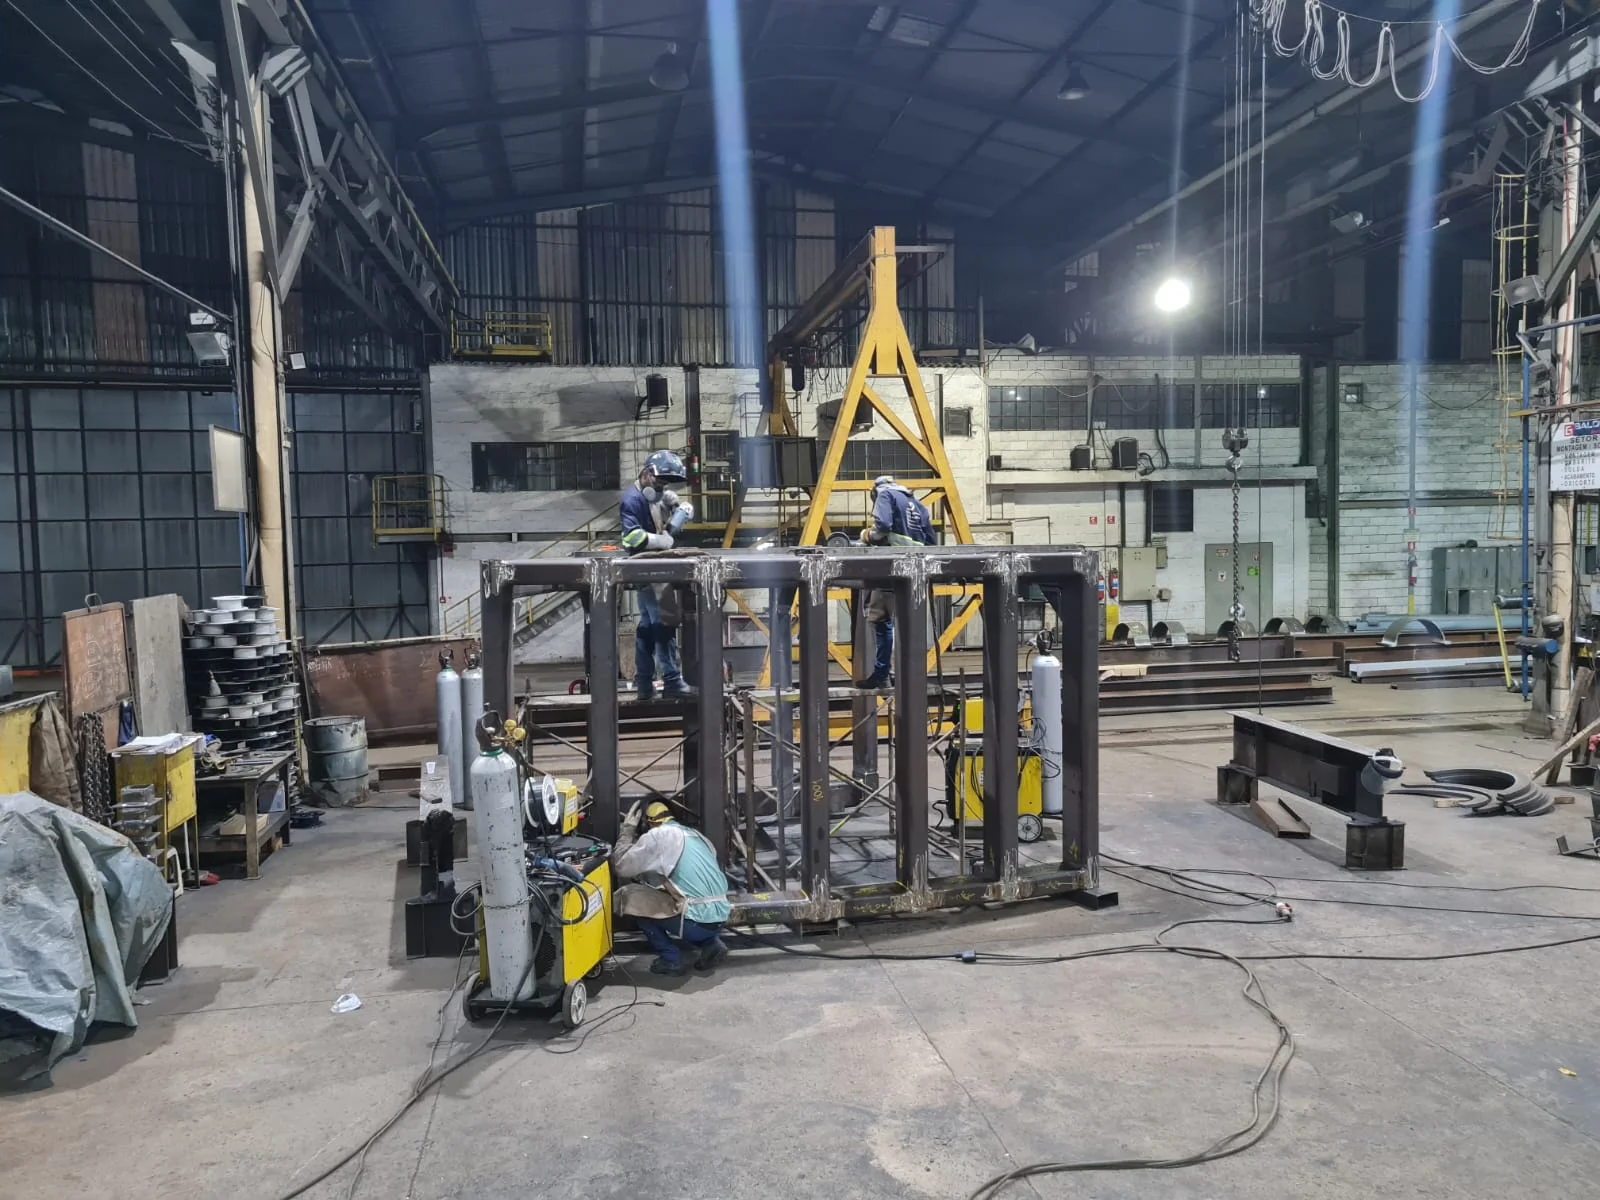
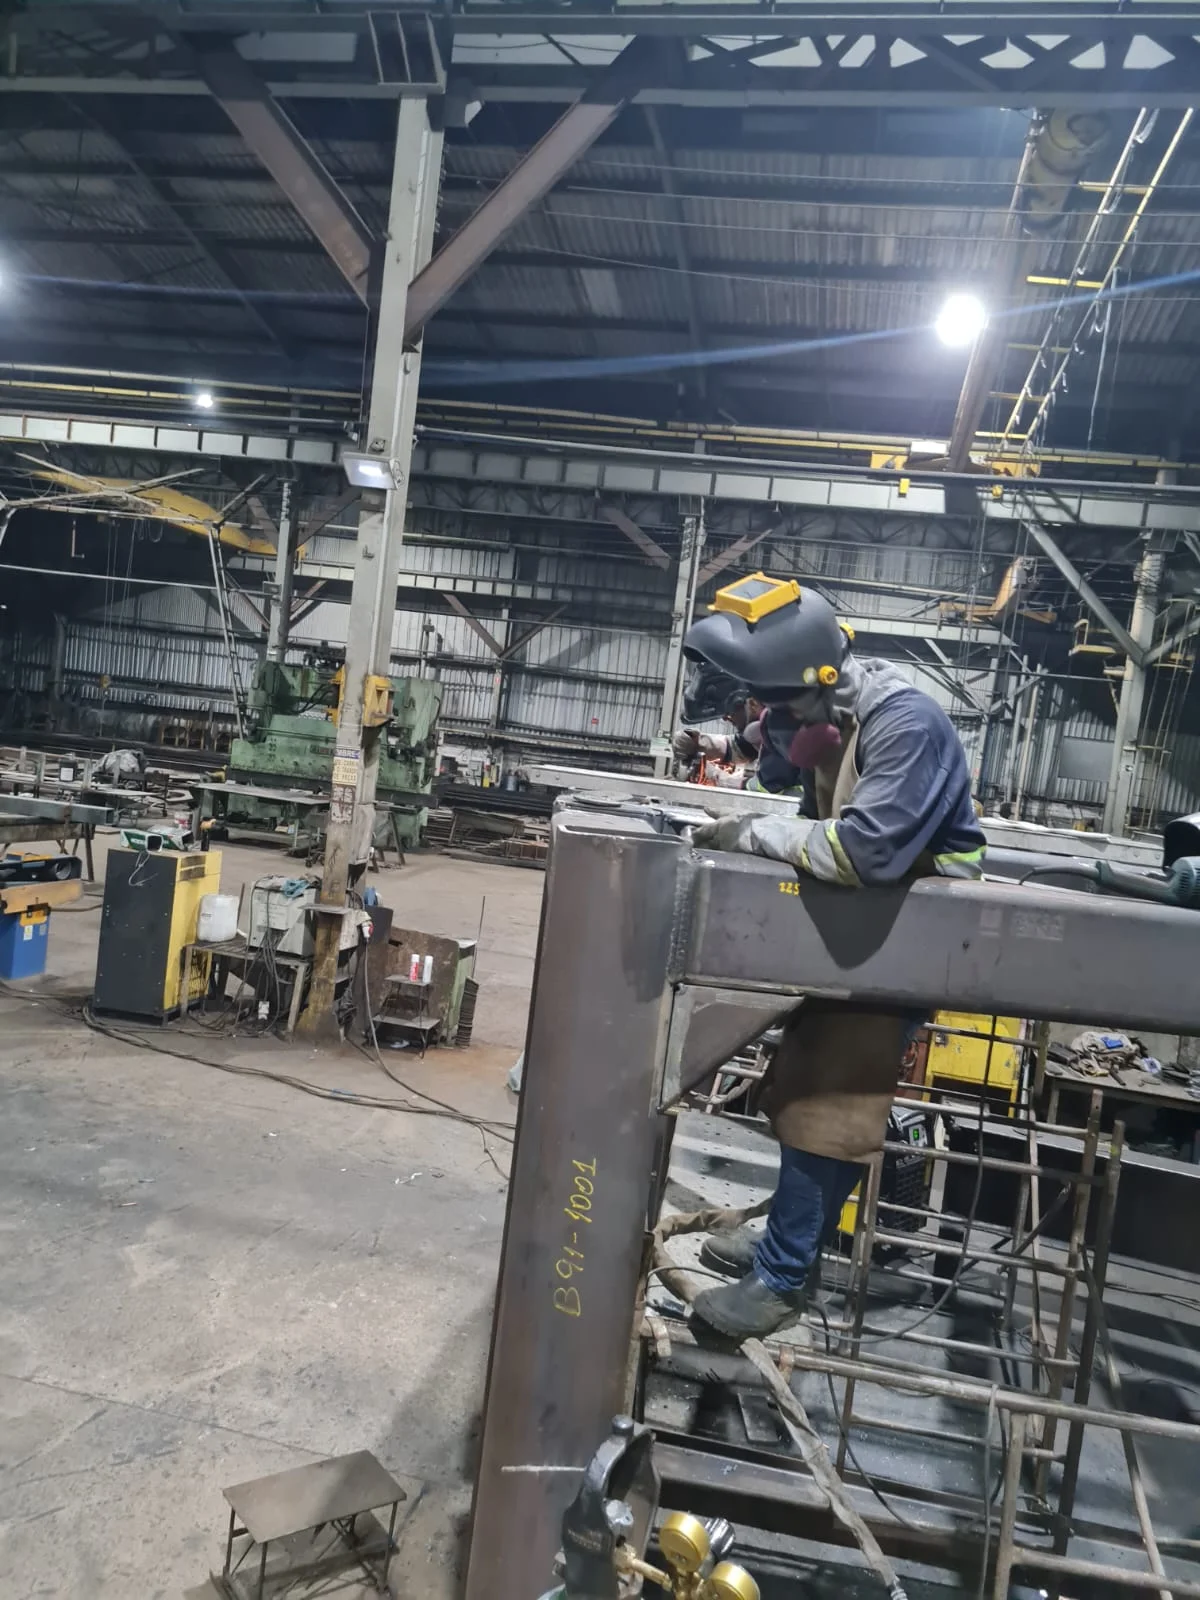
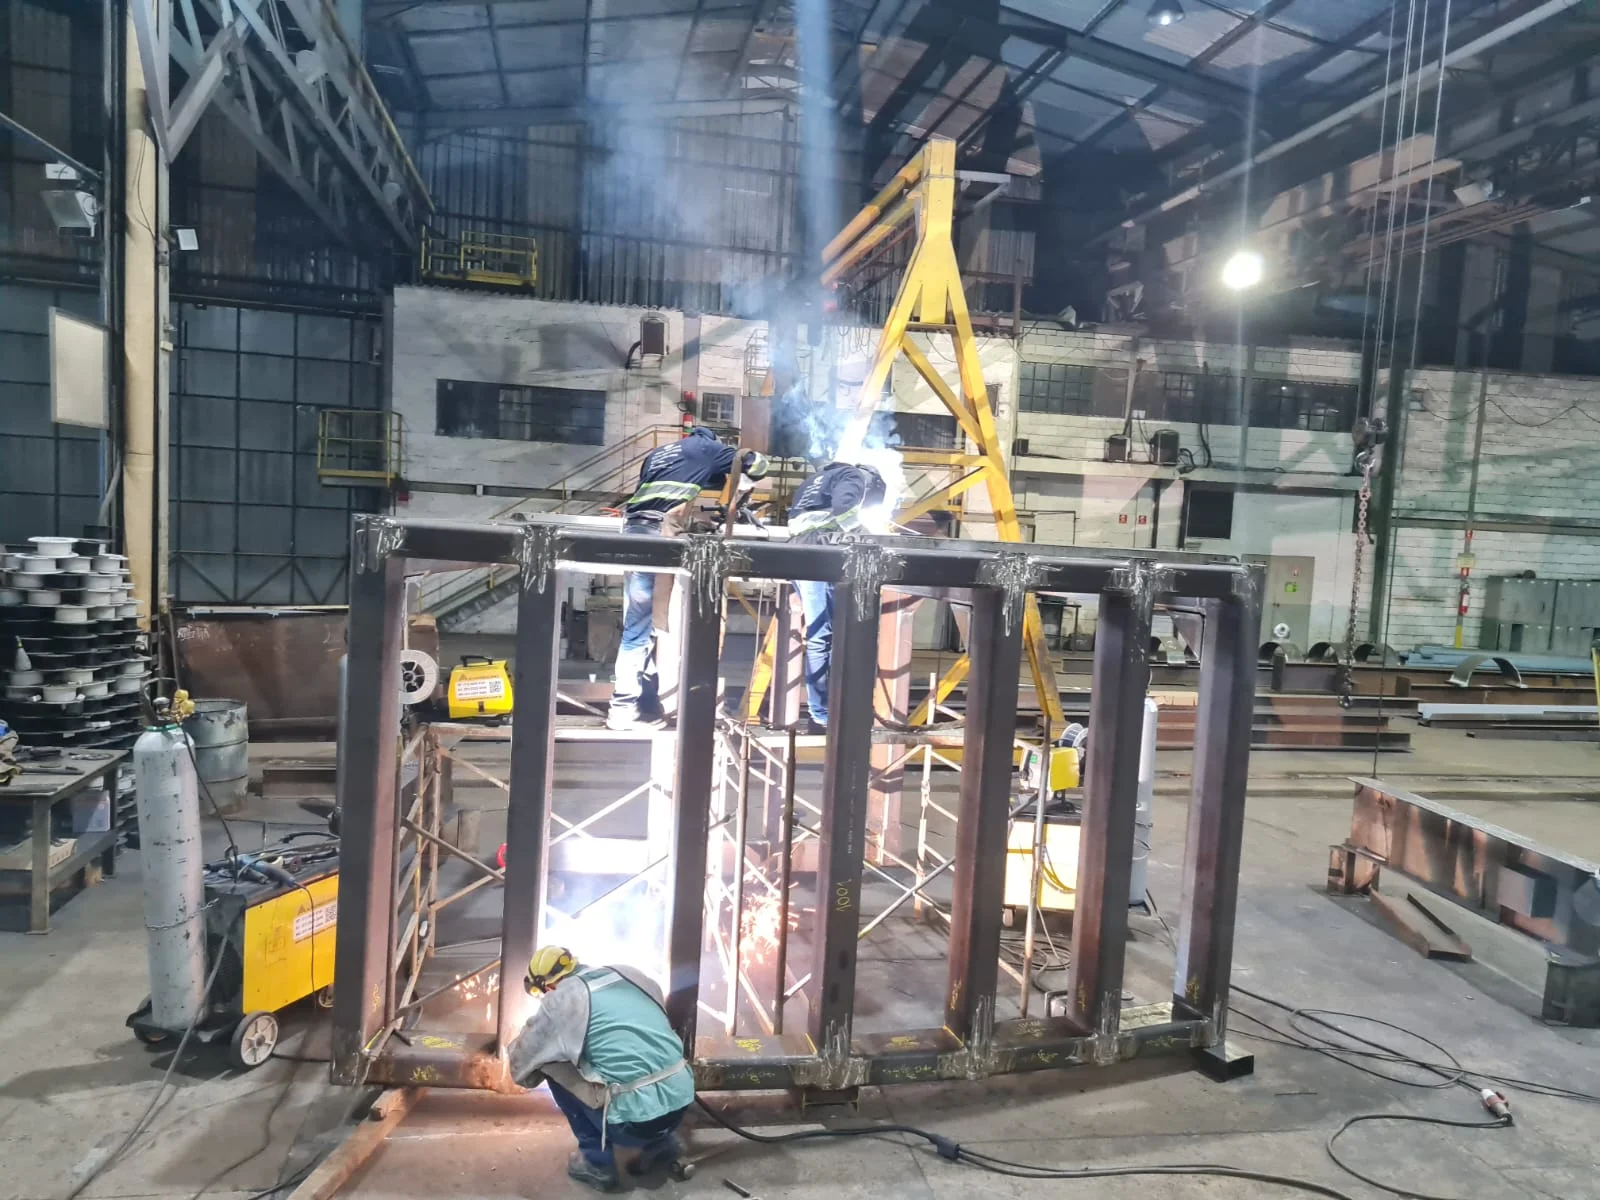
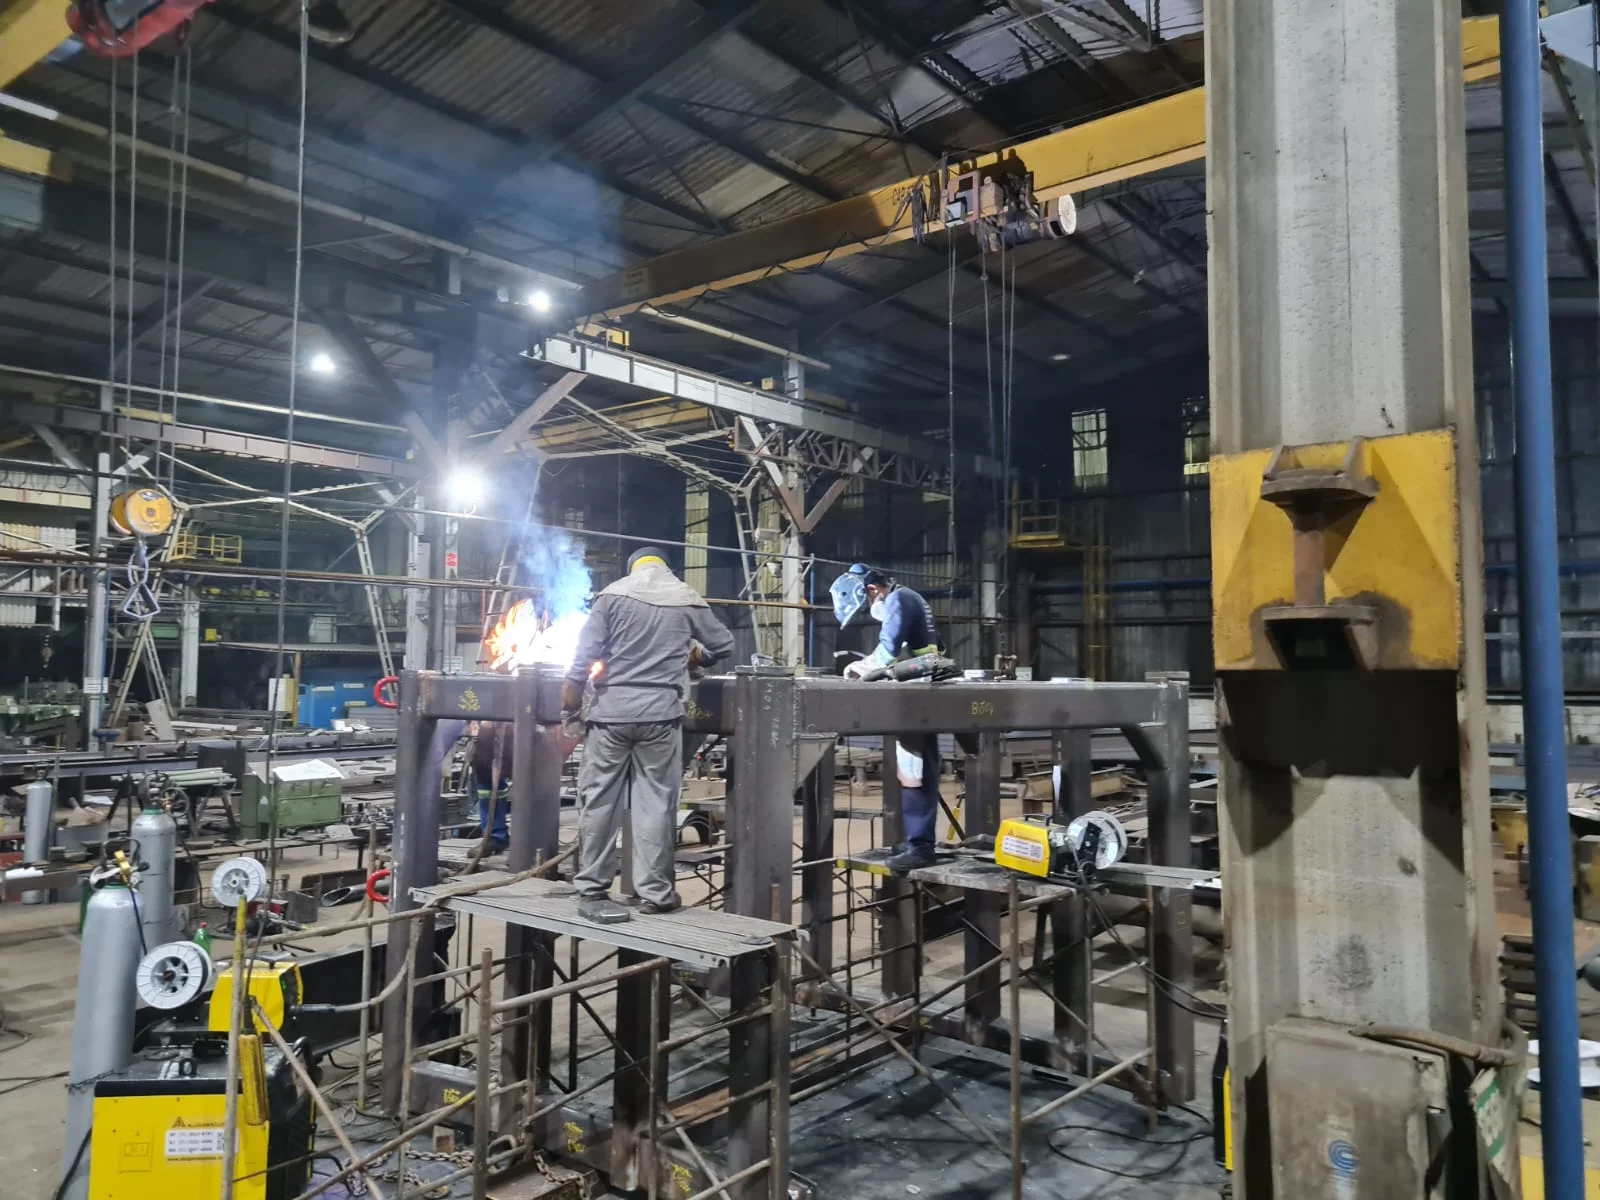
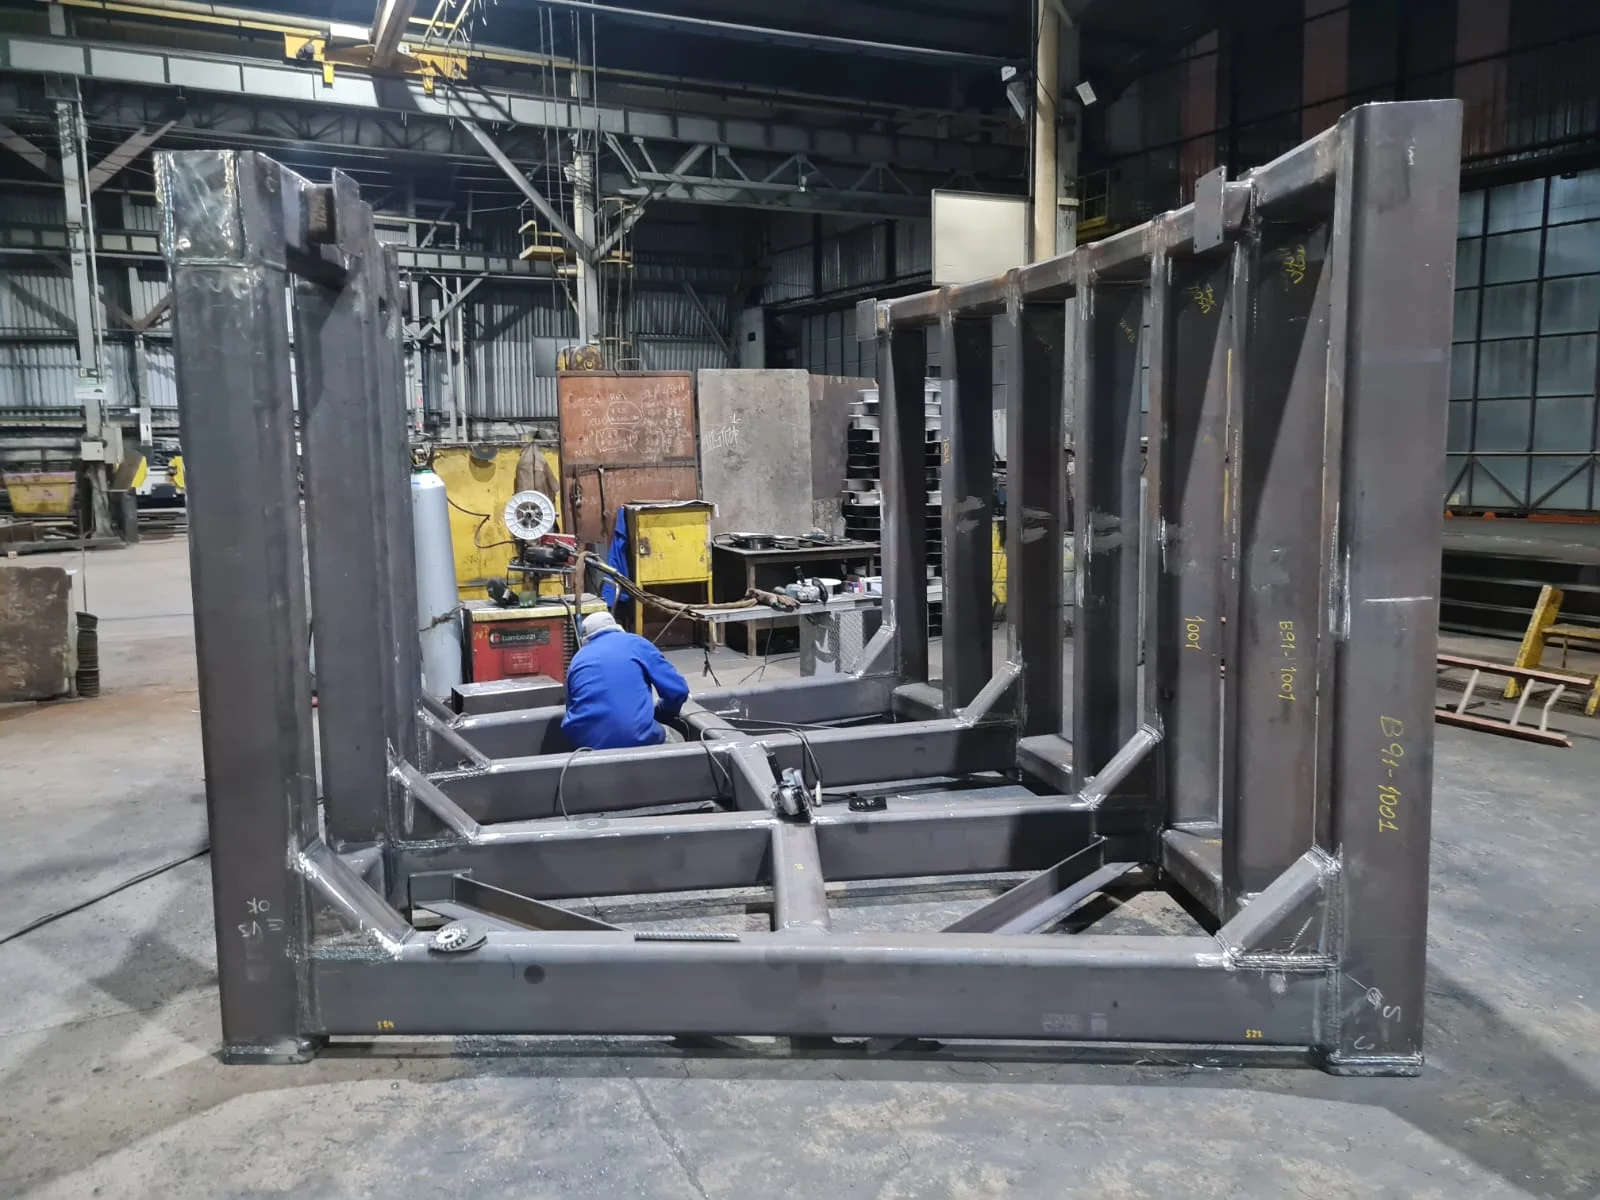
Clique nas imagens para ampliar
Introdução: o que é a solda MAG em aço carbono?
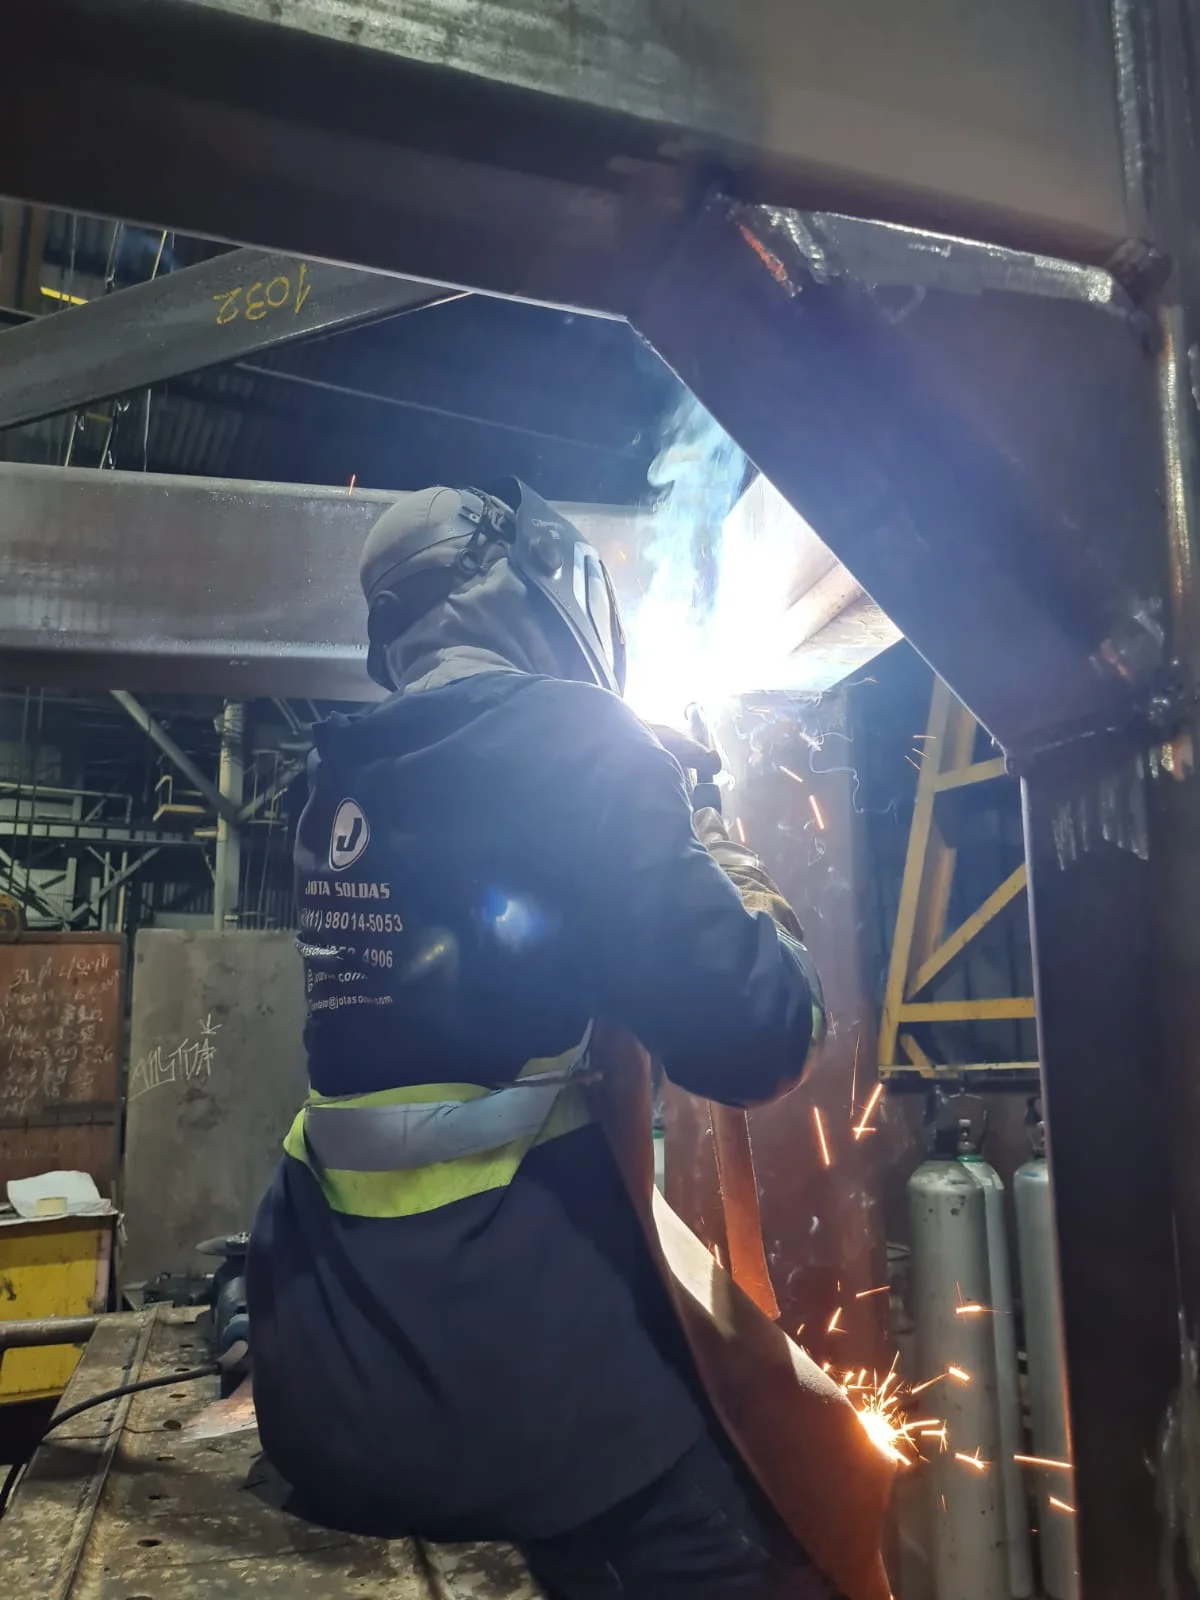
A Solda MAG em aço carbono é um processo de união metálica realizado por arco elétrico, no qual um arame-eletrodo contínuo é alimentado automaticamente enquanto um gás de proteção reduz a interferência do ar atmosférico sobre a poça de fusão.
Em aplicações industriais, o método é utilizado principalmente pela produtividade, pela possibilidade de controle dos parâmetros e pela adaptação a diferentes chapas, perfis, juntas e conjuntos soldados.
A soldagem MAG combina arame contínuo e gás de proteção ativo para formar uma junta metálica com regularidade e velocidade adequadas ao projeto.
A qualidade final depende da seleção do arame, do gás, da corrente, da tensão, da velocidade de alimentação, da preparação da junta e da qualificação necessária para o serviço.
Embora MIG e MAG utilizem equipamentos e princípios semelhantes, a diferença central está no gás de proteção, o processo MIG emprega gás inerte, enquanto o MAG utiliza gás ativo ou mistura com participação ativa na proteção do arco.
A escolha deve considerar o material, a espessura, a posição de soldagem, o tipo de junta e os requisitos técnicos definidos para a aplicação.
A empresa atua com soldagem, fabricação e montagem industrial, avaliando cada escopo de forma personalizada e atendendo demandas em âmbito nacional.
Diferença entre soldagem MIG e MAG!
MIG e MAG são processos de soldagem por arco elétrico que utilizam um arame-eletrodo contínuo e um gás de proteção.
A diferença fundamental entre eles está na composição desse gás, no processo MIG, utiliza-se um gás inerte; no MAG, utiliza-se um gás ativo ou uma mistura que contenha gás ativo.
| Critério | Soldagem MIG | Soldagem MAG |
|---|---|---|
| Gás de proteção | Gás inerte, como argônio ou hélio | Gás ativo ou mistura com componente ativo |
| Interação com o arco e a poça | Menor interação química com o metal fundido | Maior influência do gás na transferência e na estabilidade da solda |
| Uso comum | Metais não ferrosos e aplicações específicas | Aços carbono e diversos trabalhos industriais |
| Consumível | Arame-eletrodo contínuo compatível com o material | Arame-eletrodo contínuo selecionado conforme o aço e o procedimento |
| Característica operacional | Boa estabilidade e controle do arco | Boa produtividade e versatilidade em estruturas e componentes |
Solda MAG em aço carbono: critérios técnicos e aplicações
A soldagem MIG utiliza um gás de proteção inerte para evitar que o oxigênio e outros elementos do ambiente contaminem a poça de fusão.
O arame é alimentado continuamente, formando o arco elétrico e o metal de adição.
Esse processo é empregado, de forma geral, em materiais como alumínio e outros metais não ferrosos, desde que os parâmetros e consumíveis sejam compatíveis com o projeto.
O que é a soldagem MAG?
A soldagem MAG utiliza gás ativo ou mistura gasosa com componente ativo.
Essa característica influencia a transferência metálica, a estabilidade do arco, a penetração, a formação de respingos e o acabamento do cordão.
Por sua produtividade e adaptação a diferentes configurações de juntas, o MAG é amplamente considerado em estruturas metálicas, chapas, perfis, conjuntos soldados e componentes de aço carbono.
Na prática, a escolha entre MIG e MAG não deve ser feita apenas pelo nome do processo.
É necessário avaliar o material, a espessura, o tipo de junta, a posição de soldagem, o arame-eletrodo, o gás disponível e os requisitos técnicos do trabalho.
Em aplicações de aço carbono, a chamada solda MAG em aço carbono depende de parametrização e procedimento compatíveis com as condições reais de execução.
Qual é a diferença entre MIG e MAG?
A diferença está principalmente no gás de proteção.
O MIG emprega gás inerte, enquanto o MAG utiliza gás ativo ou mistura com gás ativo.
Ambos usam arco elétrico e arame-eletrodo contínuo, mas produzem comportamentos diferentes na poça de fusão e na transferência do metal.
A definição do processo adequado deve considerar as especificações técnicas de cada projeto e, quando necessário, ser validada por profissional qualificado.
Gases de proteção e escolha para o aço carbono
Na soldagem MAG, o gás de proteção forma uma barreira entre o arco elétrico, o metal de adição e o ambiente.
Essa proteção reduz a interferência do oxigênio, do nitrogênio e da umidade do ar, ajudando a preservar a qualidade da poça de fusão.
No aço carbono, a escolha do gás influencia a estabilidade do arco, a penetração, a quantidade de respingos e o acabamento do cordão.
Gases e misturas considerados no setor
De forma geral, os gases de proteção mais avaliados em aplicações MAG para aço carbono incluem:
- Dióxido de carbono (CO₂): gás ativo que pode favorecer uma penetração característica e uma taxa de deposição adequada a determinadas aplicações. Também pode aumentar a formação de respingos quando os parâmetros e a técnica não estão bem ajustados.
- Misturas de argônio e dióxido de carbono: combinam características dos dois gases e são amplamente consideradas quando se busca equilíbrio entre estabilidade do arco, transferência metálica, penetração e aparência do cordão.
- Misturas com pequenas adições de oxigênio: podem ser utilizadas em situações específicas para modificar a estabilidade do arco e o comportamento da poça de fusão. Sua aplicação exige avaliação do procedimento e do material.
- Outras combinações industriais: podem ser consideradas conforme o equipamento, o arame-eletrodo, a posição de soldagem, a geometria da junta e os requisitos do projeto.
Essa lista é informativa e não substitui a definição do procedimento de soldagem.
O mesmo gás pode apresentar resultados diferentes quando se alteram a espessura, o tipo de junta, a posição ou os parâmetros do equipamento.
Como o gás afeta a solda?
A composição do gás interfere diretamente no modo como o arco se comporta.
Uma proteção adequada tende a contribuir para um arco mais estável e para uma transferência metálica compatível com o arame utilizado.
A penetração também pode variar, assim como o volume de respingos e a regularidade do cordão.
O acabamento, porém, não depende apenas do gás.
Limpeza das superfícies, distância entre o bico de contato e a peça, velocidade de soldagem, tensão, velocidade de alimentação do arame, vazão do gás e proteção contra correntes de ar também precisam ser controladas.
Vazão insuficiente pode favorecer porosidade, enquanto turbulência ou excesso de vazão pode provocar a entrada de ar na região protegida.
Bloco de decisão técnica
Antes de definir o gás para uma aplicação em aço carbono, avalie:
- Material e condição da superfície: confirme o tipo de aço, a presença de óxidos, tinta, óleo, umidade ou contaminantes.
- Espessura e junta: considere a espessura, o chanfro, a folga, o tipo de união e a necessidade de penetração.
- Posição de soldagem: posições plana, horizontal, vertical ou sobrecabeça podem exigir comportamentos diferentes da poça de fusão.
- Arame-eletrodo: verifique a compatibilidade entre o consumível, o gás e o modo de transferência desejado.
- Parâmetros e equipamento: analise tensão, corrente, alimentação do arame, indutância quando disponível, vazão e condições do ambiente.
- Requisitos do projeto: confirme se há procedimento de soldagem definido, inspeções previstas ou exigências normativas aplicáveis.
Na prática, a seleção deve ser validada por testes, regulagem adequada e avaliação visual ou por outros métodos de inspeção quando o projeto exigir.
A Jota Soldas destaca a importância de escolher o arame e o gás de proteção de acordo com as características de cada serviço, evitando aplicar uma composição única a todas as situações.
Qual gás é usado na solda MAG?
A solda MAG utiliza gás de proteção ativo, normalmente dióxido de carbono ou misturas à base de argônio com dióxido de carbono.
Em aplicações específicas, também podem ser avaliadas misturas com pequenas adições de oxigênio.
A escolha correta depende do aço carbono, da espessura, da junta, da posição, do arame-eletrodo, do equipamento e do procedimento de soldagem.
Portanto, a definição deve ser feita após a análise técnica do serviço, e não apenas pelo nome do gás.
Arame, espessura e parametrização
A qualidade da soldagem MAG depende do equilíbrio entre o arame-eletrodo, a espessura do aço carbono, a geometria da junta e os parâmetros elétricos e de proteção.
Não existe uma regulagem única para todos os serviços, a configuração deve ser definida de acordo com o material, a posição de soldagem, o tipo de junta e o procedimento aplicável.
Critérios técnicos de parametrização
- Confirmar o tipo e a espessura do material a ser soldado.
- Selecionar um arame compatível com o metal de base e com os requisitos do projeto.
- Verificar o diâmetro do arame e sua relação com a espessura, a posição e a produtividade desejada.
- Ajustar a corrente e a velocidade de alimentação do arame de forma coerente.
- Regular a tensão para obter um arco estável e um cordão com perfil adequado.
- Conferir a vazão e a distribuição do gás de proteção, evitando correntes de ar na região da solda.
- Avaliar a distância entre o bico de contato e a peça, o ângulo da tocha e a velocidade de deslocamento.
- Realizar testes em material compatível antes da execução definitiva, quando o projeto exigir.
Como os parâmetros influenciam a solda?
A velocidade de alimentação do arame está diretamente relacionada à taxa de deposição e, em determinadas configurações, à corrente de soldagem.
A tensão influencia o comprimento do arco e o formato do cordão.
Quando esses parâmetros estão desbalanceados, podem surgir instabilidade, respingos excessivos ou irregularidades na fusão.
A espessura da peça também orienta a escolha do arame, da energia de soldagem e da técnica de execução.
Materiais mais espessos podem exigir preparação adequada da junta, passes controlados e maior atenção à penetração.
Em peças mais finas, o excesso de calor pode provocar perfuração ou deformação.
Por isso, a regulagem deve ser confirmada por testes e observação do comportamento do arco, do cordão e da peça.
Falhas comuns e possíveis causas
- Porosidade: pode estar associada à proteção gasosa insuficiente, contaminação da superfície, umidade, vazamentos ou turbulência no gás.
- Falta de fusão: pode ocorrer por energia inadequada, velocidade de deslocamento elevada, preparação deficiente ou posição incorreta da tocha.
- Excesso de respingos: pode indicar parâmetros desajustados, arco instável, polaridade inadequada ou combinação incompatível entre arame, tensão e velocidade de alimentação.
- Deformação: geralmente está relacionada ao aporte térmico, à sequência de soldagem, ao travamento das peças ou à ausência de controle adequado da contração.
Essas causas são orientativas e não substituem a análise da junta, do equipamento e das condições reais de execução.
A correção deve ser feita por profissional qualificado, com inspeção visual e, quando aplicável, outros métodos de verificação definidos para o serviço.
Na Jota Soldas, a escolha do arame e do gás de proteção é considerada conforme as características de cada projeto.
Essa atenção à parametrização contribui para alinhar produtividade, regularidade do cordão e controle técnico, sem aplicar uma configuração genérica a todas as estruturas ou componentes.
A definição final deve considerar os requisitos fornecidos pelo cliente e o procedimento de soldagem pertinente.
Aplicações industriais da solda MAG em aço carbono
A Solda MAG em aço carbono é utilizada em diferentes etapas de fabricação, montagem, manutenção e adequação industrial.
Por empregar arame-eletrodo contínuo e gás de proteção, o processo pode atender à união de componentes metálicos quando a produtividade, a regularidade do cordão e o controle dos parâmetros são relevantes para o projeto.
Principais aplicações
Entre as aplicações possíveis estão:
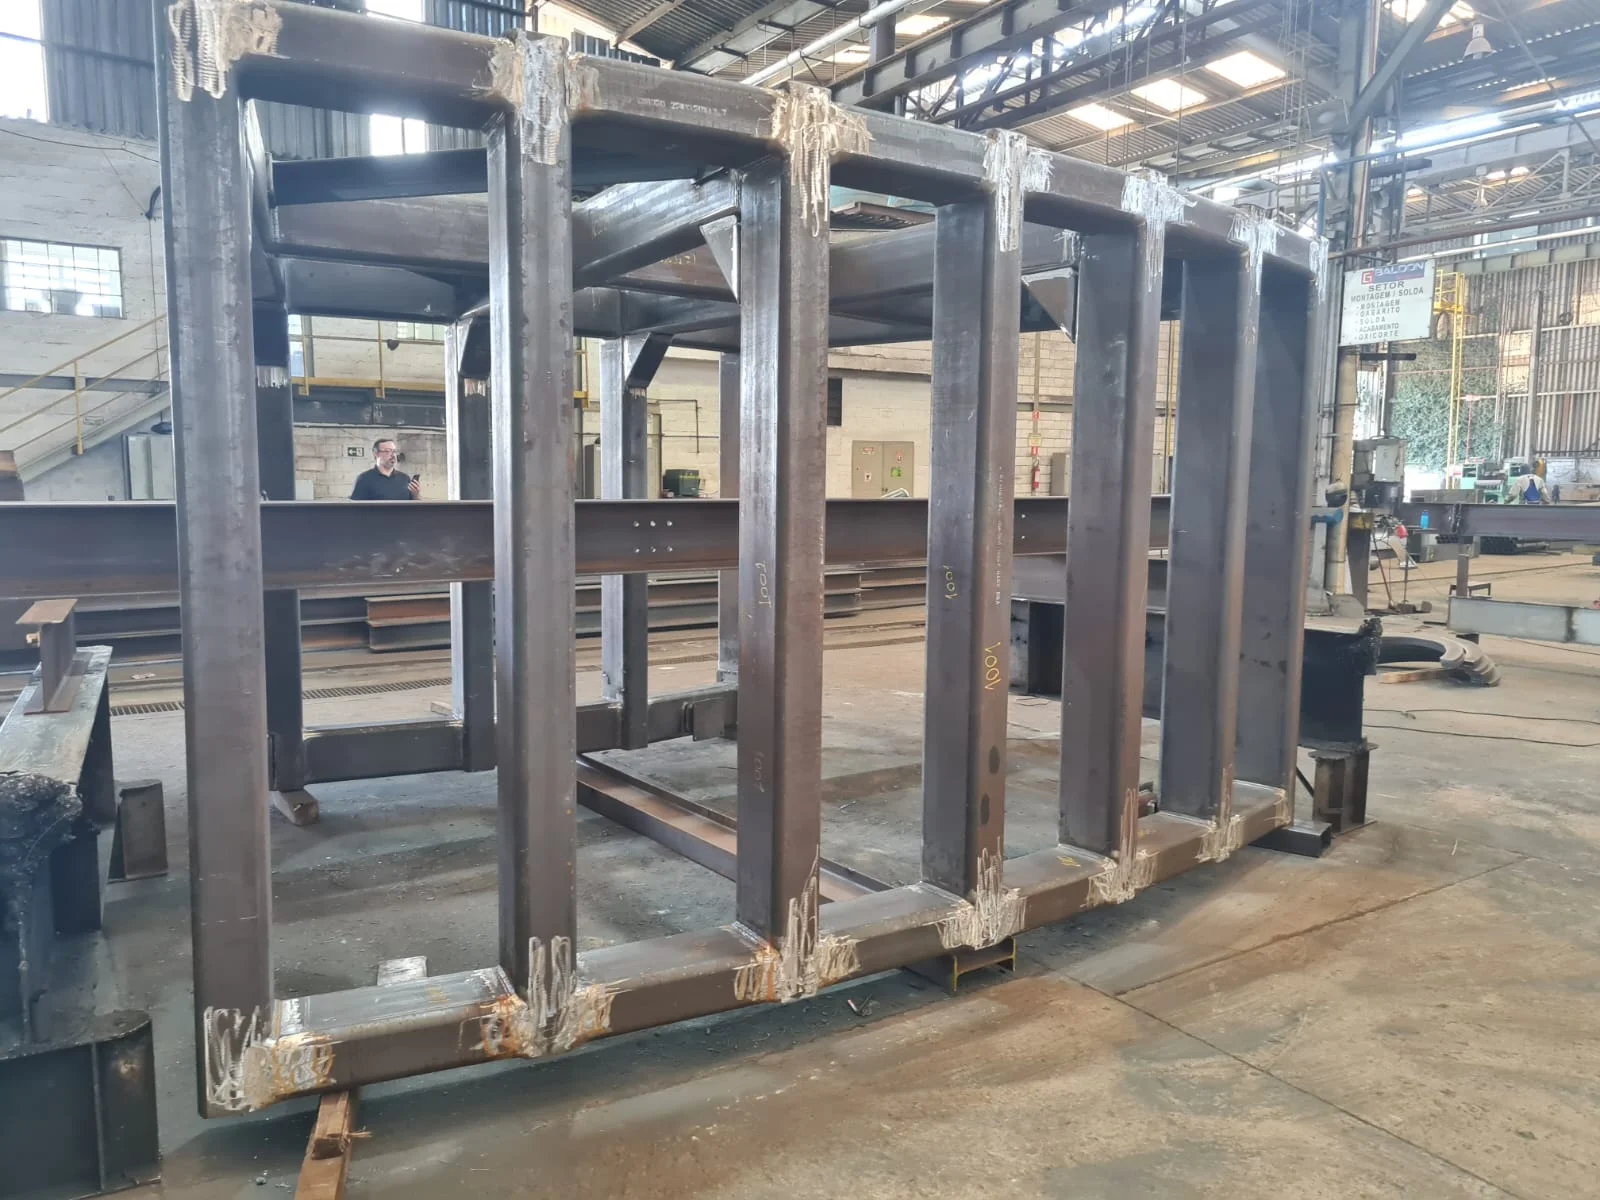
- Estruturas metálicas: fabricação e união de componentes destinados a estruturas, suportes, bases e conjuntos soldados, conforme o desenho e os requisitos técnicos definidos para cada projeto.
- Chapas e perfis: execução de soldas em chapas, tubos e perfis de aço carbono, com seleção de arame, gás, corrente, tensão e velocidade de alimentação compatíveis com o material e a junta.
- Juntas em conjuntos industriais: união de peças preparadas para formar equipamentos, subconjuntos e componentes fabricados sob medida.
- Fabricação e montagem: produção de componentes em oficina e execução de uniões durante a montagem industrial, considerando acesso, posição de soldagem, sequência de execução e condições do local.
- Recuperação de componentes: reparos e recomposição de partes metálicas, desde que a avaliação técnica confirme a viabilidade do serviço e os critérios de aceitação aplicáveis.
- Adequações industriais: alterações, reforços e ajustes em estruturas ou conjuntos existentes, sempre condicionados à análise do escopo, da condição do material e da finalidade da intervenção.
Relação com fabricação, montagem e adequação
Na fabricação de estruturas metálicas, a soldagem MAG pode ser empregada para unir chapas e perfis previamente cortados, ajustados e posicionados.
Na montagem industrial, o planejamento precisa considerar a sequência de instalação, o acesso para o soldador e a possibilidade de distorções provocadas pelo aquecimento.
Já em adequações e manutenções, é necessário verificar previamente a condição da estrutura, a presença de contaminantes, a compatibilidade do reparo e os requisitos definidos pelo responsável técnico do projeto.
A escolha do processo não deve ocorrer apenas pela velocidade de deposição.
Espessura, geometria da junta, posição de soldagem, acabamento esperado, possibilidade de inspeção e requisitos normativos podem influenciar a definição do procedimento.
A preparação das superfícies e o ajuste correto das peças também são determinantes para reduzir riscos de porosidade, falta de fusão, excesso de respingos e deformações.
A Jota Soldas atua com soldagem, fabricação e montagem industrial, avaliando o escopo e as necessidades de cada cliente para desenvolver soluções personalizadas.
A empresa atende diferentes segmentos com atuação nacional e pode orientar a definição do serviço conforme as especificações técnicas informadas.
Para conhecer os serviços relacionados, consulte as páginas internas de [fabricação de estruturas metálicas] e [montagem industrial] ou solicite uma avaliação técnica à Jota Soldas.
Qualidade, segurança e preparação da junta?
A qualidade de uma solda MAG em aço carbono não depende apenas da regulagem do equipamento.
Ela começa na preparação da junta e envolve limpeza, alinhamento, ajuste, sequência de execução, controle das condições de trabalho e inspeção posterior.
Esses cuidados ajudam a reduzir descontinuidades, deformações e retrabalho, mas a avaliação adequada deve considerar o projeto e os requisitos técnicos aplicáveis.
Critérios técnicos pré-soldagem!
- Conferir desenhos, dimensões, tipo de junta e finalidade do conjunto.
- Identificar o material e verificar se a espessura está compatível com o procedimento previsto.
- Confirmar o arame-eletrodo, o gás de proteção e os parâmetros definidos para a aplicação.
- Inspecionar cabos, tocha, bico de contato, aterramento, regulador e sistema de alimentação do arame.
- Avaliar as condições do local, incluindo ventilação, proteção contra correntes de ar e organização da área.
- Utilizar os equipamentos de proteção individual e coletiva adequados à atividade.
Preparação e alinhamento das peças!
As superfícies devem estar livres de óleo, graxa, tinta, umidade, carepas soltas e outros contaminantes que possam interferir na estabilidade do arco ou introduzir gases na poça de fusão.
O alinhamento precisa ser verificado antes da soldagem, com controle da abertura da junta, do encaixe e da fixação das peças.
Quando necessário, a montagem pode incluir ponteamentos distribuídos de maneira planejada.
A sequência de soldagem também deve ser definida para controlar a contração e limitar a distorção.
Em estruturas maiores, alternar regiões e respeitar a sequência prevista pode ser importante para preservar as dimensões do conjunto.
Respingos, deformação e contaminação!
Respingos excessivos podem indicar combinação inadequada de tensão, velocidade de alimentação, distância de contato, vazão do gás ou condição da superfície.
Porosidade pode estar relacionada à contaminação, à umidade, à proteção gasosa insuficiente ou a correntes de ar.
Já a falta de fusão pode decorrer de energia inadequada, velocidade de deslocamento elevada, preparação incorreta ou acesso insuficiente à junta.
A correção não deve ser feita por tentativa aleatória.
É recomendável revisar uma variável por vez, realizar testes em condições controladas e verificar o resultado por inspeção visual e, quando exigido pelo projeto, por métodos de inspeção definidos tecnicamente.
Práticas gerais de segurança!
A área deve permanecer sinalizada, limpa e livre de materiais inflamáveis.
O profissional deve usar proteção para olhos e face, vestimenta apropriada, luvas e demais recursos definidos pela análise de risco.
Também é necessário controlar fumos metálicos, radiação, calor, risco elétrico, cilindros de gás e atividades próximas à soldagem.
Orientações de segurança não substituem procedimentos internos, treinamentos ou avaliação específica do ambiente de trabalho.
O que verificar antes de contratar?
- Se a empresa compreendeu o material, as espessuras, as juntas e a finalidade da estrutura.
- Se o escopo contempla preparação, fabricação, montagem, adequação ou manutenção, conforme a necessidade.
- Se serão definidos procedimento, consumíveis, inspeções e critérios de aceitação compatíveis com o projeto.
- Como serão tratadas rastreabilidade, documentação e eventuais requisitos normativos.
- Se a execução será avaliada por profissionais tecnicamente capacitados para a aplicação.
A Jota Soldas informa atuar com soldagem, fabricação e montagem industrial, além de avaliar o escopo e as necessidades de cada cliente para propor soluções personalizadas.
A empresa foi fundada em 2019, e seu fundador atua no segmento de soldagem desde 2004.
Para uma definição responsável do serviço, a orientação educacional deve ser complementada por uma avaliação técnica específica da junta, do material e das condições reais de execução.
Qualificação do procedimento e dos soldadores?
A qualidade e a segurança de uma solda MAG em aço carbono dependem não apenas da habilidade de execução, mas também da definição de um procedimento compatível com o projeto.
Quando houver requisitos normativos, responsabilidade estrutural, condições específicas de serviço ou critérios formais de inspeção, o processo deve ser planejado, documentado e validado conforme as exigências aplicáveis.
O que é o procedimento de soldagem?
O procedimento de soldagem descreve como a junta deve ser executada.
Em termos gerais, ele pode reunir informações sobre material, espessura, tipo de junta, preparação e posição de soldagem, consumível, gás de proteção, faixa de parâmetros, sequência de execução e critérios de aceitação.
A documentação adequada ajuda a reduzir interpretações divergentes e permite verificar se a execução está alinhada às especificações do projeto.
A necessidade de qualificação deve ser definida antes do início do serviço.
Ela pode depender da finalidade da estrutura, do nível de responsabilidade do componente, do material, das condições de operação e das normas ou especificações técnicas adotadas pelo contratante.
Por isso, não é adequado escolher um procedimento apenas com base na aparência do cordão ou em uma regulagem genérica.
Qualificação dos soldadores?
A qualificação dos soldadores é uma forma de verificar se o profissional consegue executar juntas dentro das condições estabelecidas para determinado processo e procedimento.
O escopo dessa qualificação pode estar relacionado ao processo de soldagem, à posição, ao tipo de junta, ao material e a outras variáveis previstas nos requisitos aplicáveis.
Isso não significa que uma qualificação sirva automaticamente para qualquer serviço.
O responsável técnico ou o contratante deve confirmar quais variáveis são relevantes e quais evidências precisam ser apresentadas para o projeto.
A consulta às normas aplicáveis e às especificações de fabricação é indispensável quando houver exigência formal.
Documentação e rastreabilidade
Antes da contratação, é recomendável confirmar quais registros serão necessários, como procedimento de soldagem aprovado ou qualificado quando aplicável, evidências de qualificação dos soldadores, identificação dos materiais e consumíveis, inspeções previstas e registros de eventuais não conformidades.
A rastreabilidade deve ser proporcional à complexidade e à responsabilidade do serviço, sempre de acordo com o escopo contratado.
Também é importante separar requisitos obrigatórios de preferências internas do cliente.
Essa definição evita retrabalho, facilita a inspeção e torna mais claro o que será entregue.
A existência, o formato e a abrangência dos documentos devem ser alinhados previamente; não se deve presumir que toda contratação exija o mesmo nível de comprovação.
A Jota Soldas orienta a análise individualizada do escopo, considerando as especificações técnicas de cada projeto.
Como a empresa atua com soldagem, fabricação, montagem, manutenção e adequações industriais, a avaliação deve indicar quais requisitos são pertinentes ao serviço, sem atribuir certificações ou qualificações que não tenham sido previamente confirmadas.
Para solicitar uma avaliação personalizada, informe à Jota Soldas a finalidade da estrutura, os materiais e espessuras envolvidos, os tipos de junta, o local de execução e os requisitos normativos ou documentais conhecidos.
Com essas informações, torna-se possível discutir o procedimento adequado, os registros necessários e as condições técnicas do serviço com mais transparência.
Como escolher uma empresa para soldagem MAG?
A contratação de um serviço de soldagem deve começar pela análise técnica do escopo, e não apenas pela escolha do processo.
Informe o material, as espessuras, o tipo de junta, a posição de soldagem, a finalidade da estrutura e as condições de fabricação ou montagem.
Também é importante indicar se o trabalho envolve fabricação de estruturas metálicas, manutenção, adequação industrial ou recuperação de componentes.
Critérios técnicos para solicitar uma proposta técnica
Antes de solicitar uma avaliação, reúna:
- desenhos, croquis ou demais informações disponíveis sobre o conjunto;
- material e espessura das peças a serem soldadas;
- dimensões, quantidade e configuração das juntas;
- local de execução e necessidade de fabricação, montagem ou atendimento em campo;
- requisitos de acabamento, inspeção, documentação e rastreabilidade, quando aplicáveis;
- normas, especificações internas ou qualificações exigidas pelo projeto;
- finalidade da estrutura e condições gerais de operação.
Com essas informações, a empresa consegue avaliar se a soldagem MAG é adequada, quais parâmetros devem ser estudados e se será necessário integrar o serviço a etapas de fabricação, montagem, manutenção ou adequação industrial.
Para facilitar a jornada do leitor, este conteúdo pode ser conectado internamente às páginas de fabricação de estruturas metálicas, montagem industrial, manutenção e adequações industriais e contato ou solicitação de avaliação técnica.
Perguntas frequentes
A solda MAG serve para quais aplicações?
A solda MAG pode ser utilizada, de forma geral, na fabricação de estruturas metálicas, chapas e perfis de aço carbono, conjuntos soldados, equipamentos e componentes industriais.
Também pode participar de serviços de montagem, manutenção, adequação e recuperação, desde que o procedimento seja compatível com o material e com as condições do projeto.
Como definir o gás de proteção?
A definição não deve ser feita isoladamente.
É necessário considerar o material, a espessura, a transferência metálica desejada, a posição de soldagem, a estabilidade do arco, a penetração, o nível de respingos e o acabamento esperado.
A mistura ou o gás mais adequado deve ser confirmado por avaliação técnica e, quando aplicável, pelo procedimento de soldagem adotado.
Quando uma qualificação é necessária?
A necessidade de qualificação depende dos requisitos normativos, da finalidade da estrutura, das especificações do contratante e do nível de responsabilidade do serviço.
Quando exigida, deve-se definir e qualificar o procedimento de soldagem e verificar a qualificação dos soldadores conforme as normas aplicáveis.
Documentação, inspeção e rastreabilidade também devem ser alinhadas antes do início da execução.
A Jota Soldas atua no segmento por meio da experiência prática acumulada por seu fundador desde 2004 e foi fundada em 2019.
A empresa oferece atendimento personalizado para avaliar o escopo de cada demanda, com atuação nacional em serviços de soldagem, fabricação, montagem, manutenção e adequações industriais.
Para definir o melhor encaminhamento, o próximo passo é solicitar uma avaliação técnica e apresentar as informações disponíveis sobre o projeto.
Para saber mais sobre Solda MAG em aço carbono
Ligue para (11) 4358-4906 ou clique aqui e entre em contato por e-mail.
Entre em contato agora mesmo!
Clique no botão e entre em contato para tirar dúvidas ou solicitar um orçamento.
Solicitar contatoPrincipais regiões de atendimento:
- Atendimento realizado em todo o estado de Acre.
- Atendimento realizado em todo o estado de Alagoas.
- Atendimento realizado em todo o estado de Amapá.
- Atendimento realizado em todo o estado de Amazonas.
- Atendimento realizado em todo o estado de Bahia.
- Atendimento realizado em todo o estado de Ceará.
- Atendimento realizado em todo o estado de Distrito Federal.
- Atendimento realizado em todo o estado de Espírito Santo.
- Atendimento realizado em todo o estado de Goiás.
- Atendimento realizado em todo o estado de Maranhão.
- Atendimento realizado em todo o estado de Mato Grosso.
- Atendimento realizado em todo o estado de Mato Grosso do Sul.
- Atendimento realizado em todo o estado de Minas Gerais.
- Atendimento realizado em todo o estado de Pará.
- Atendimento realizado em todo o estado de Paraíba.
- Atendimento realizado em todo o estado de Paraná.
- Atendimento realizado em todo o estado de Pernambuco.
- Atendimento realizado em todo o estado de Piauí.
- Atendimento realizado em todo o estado de Rio de Janeiro.
- Atendimento realizado em todo o estado de Rio Grande do Norte.
- Atendimento realizado em todo o estado de Rio Grande do Sul.
- Atendimento realizado em todo o estado de Rondônia.
- Atendimento realizado em todo o estado de Roraima.
- Atendimento realizado em todo o estado de Santa Catarina.
- Atendimento realizado em todo o estado de São Paulo.
- Atendimento realizado em todo o estado de Sergipe.
- Atendimento realizado em todo o estado de Tocantins.

