Galeria
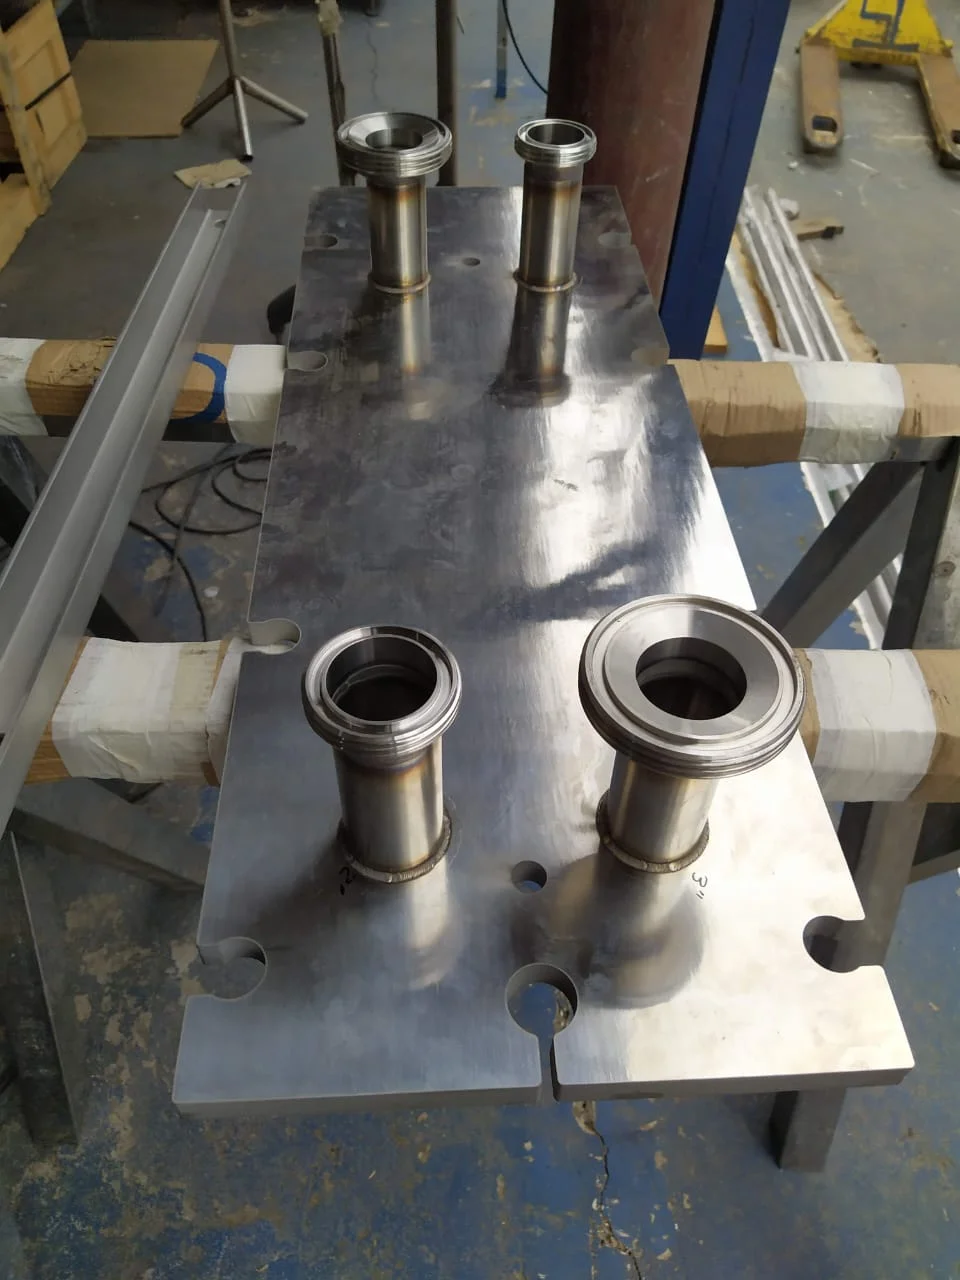
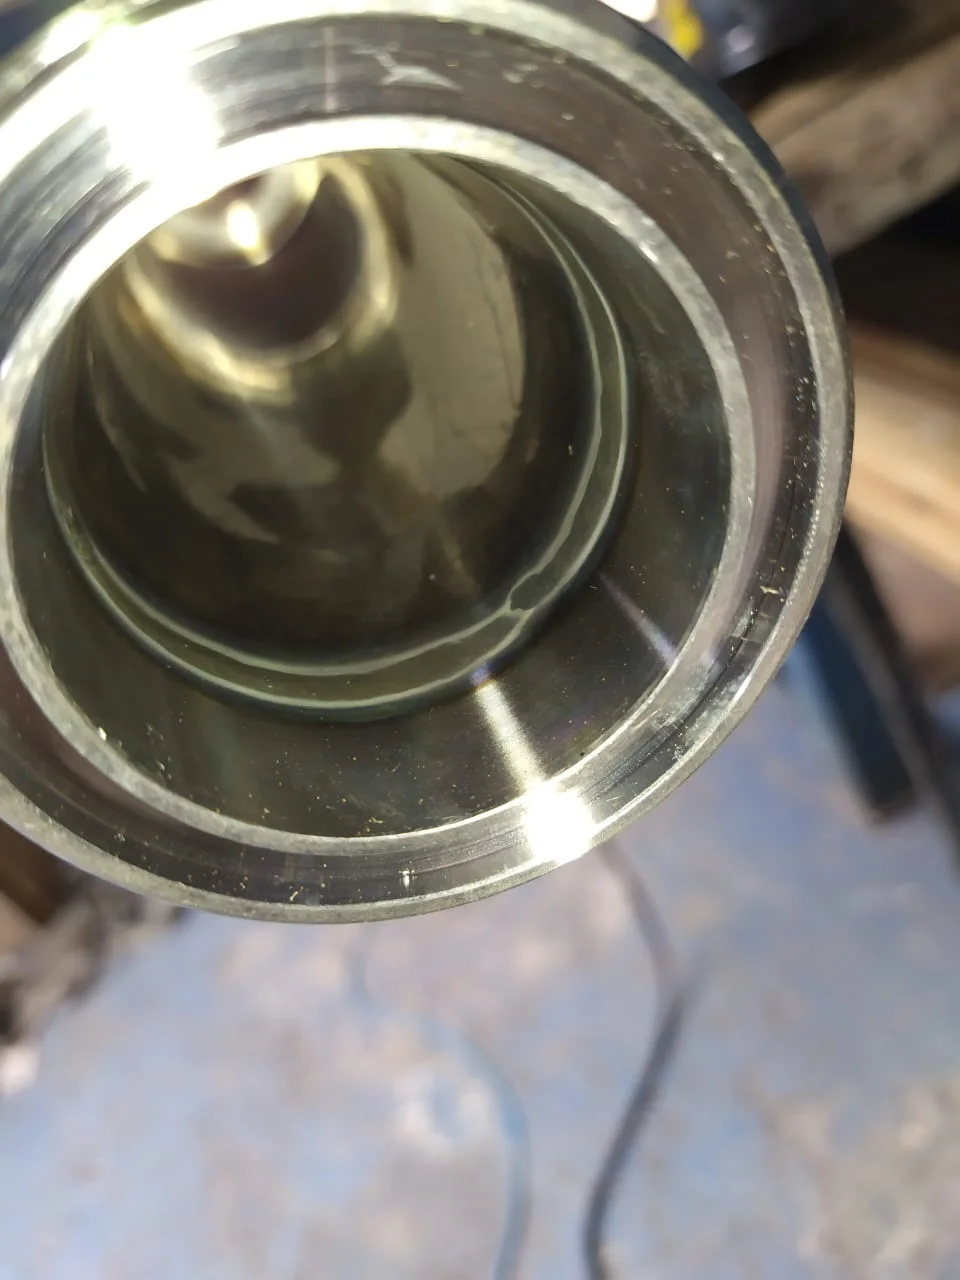
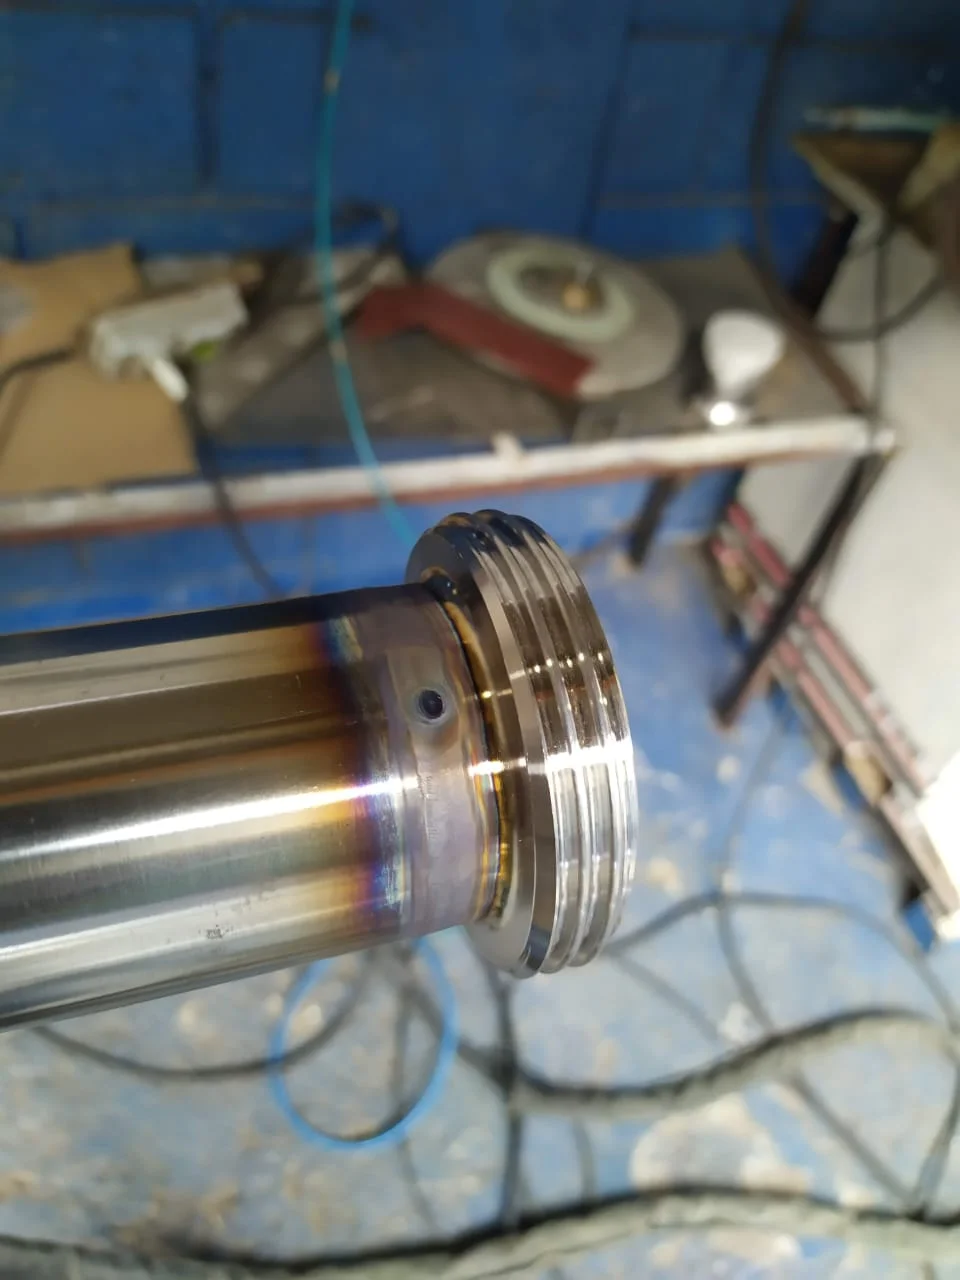
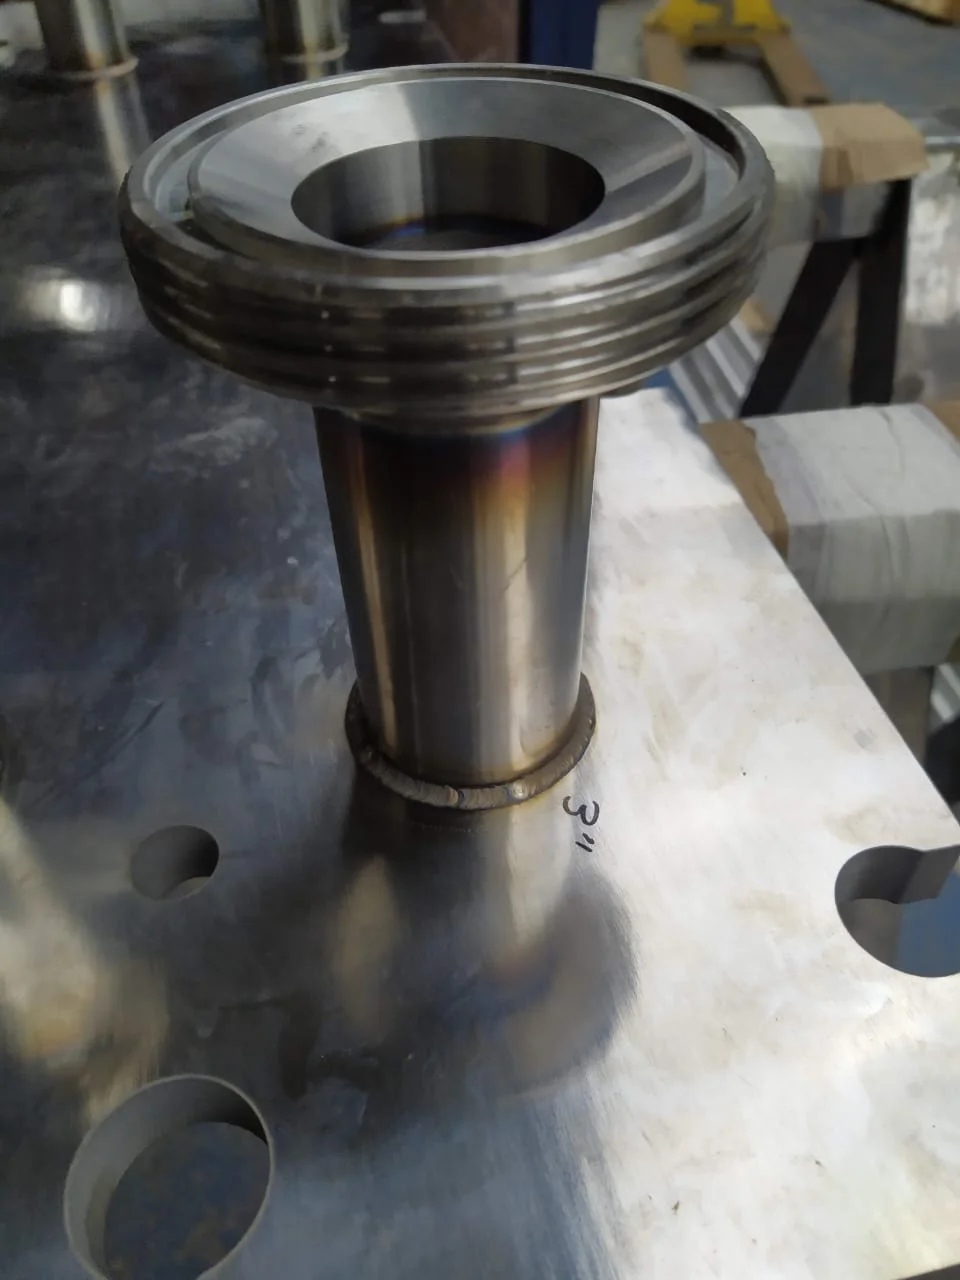
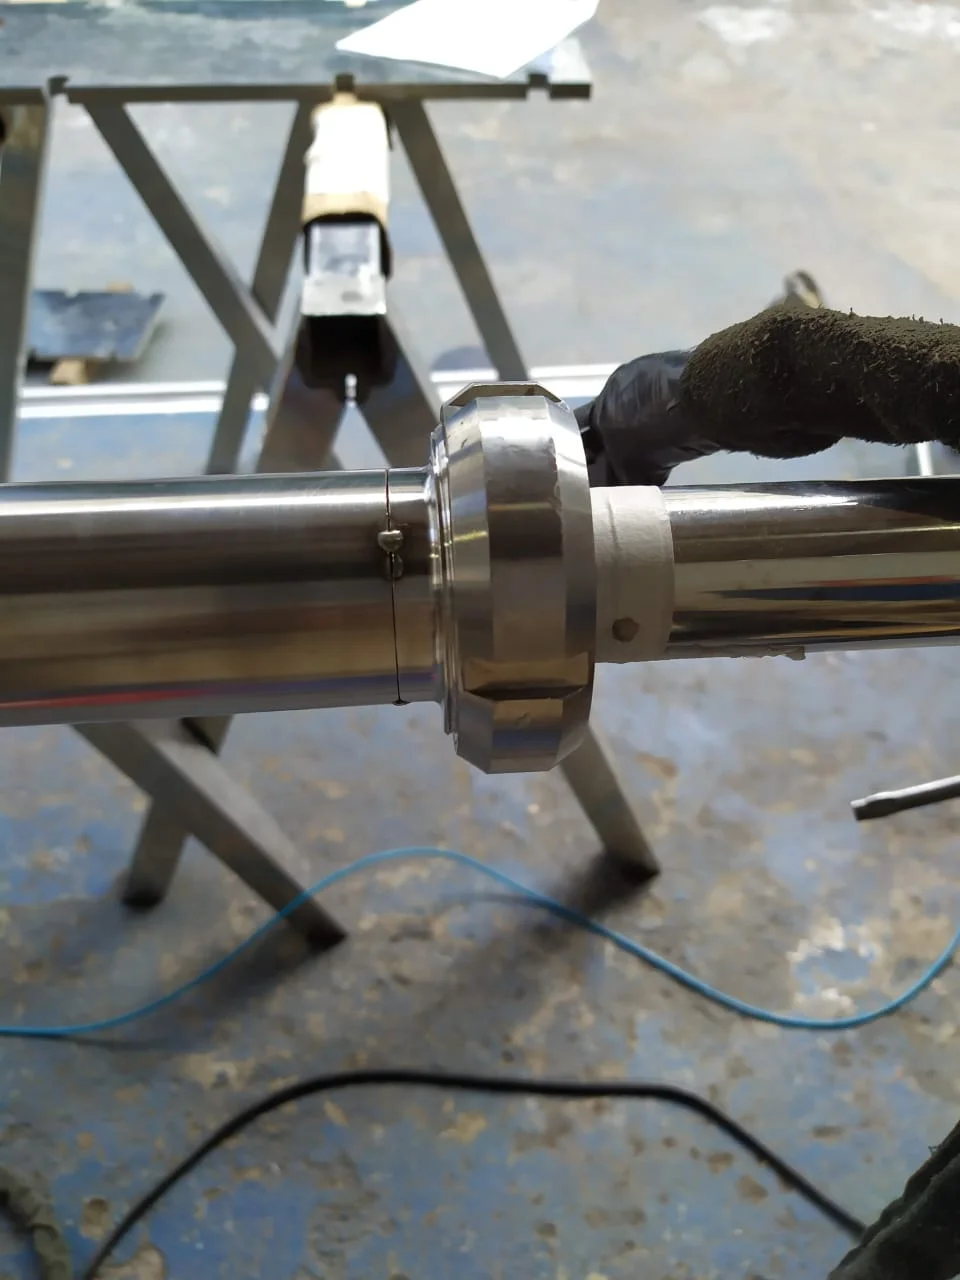
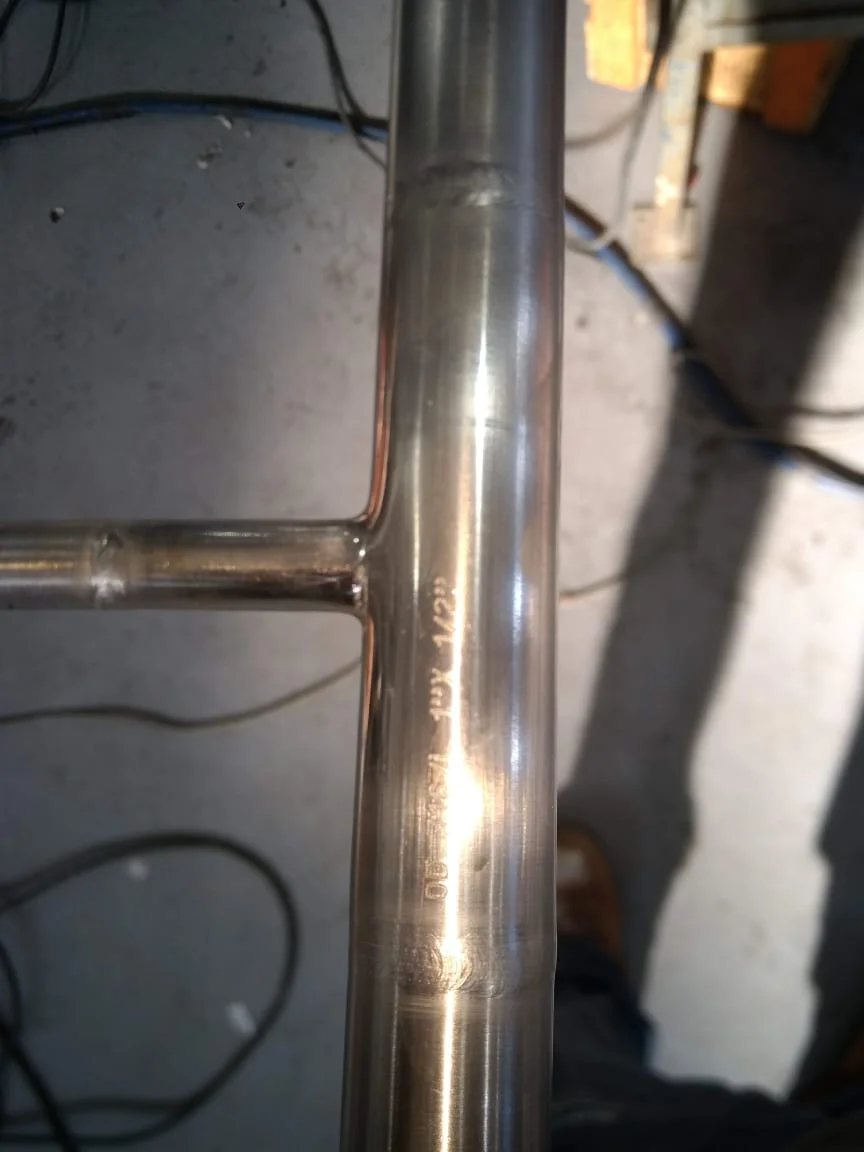
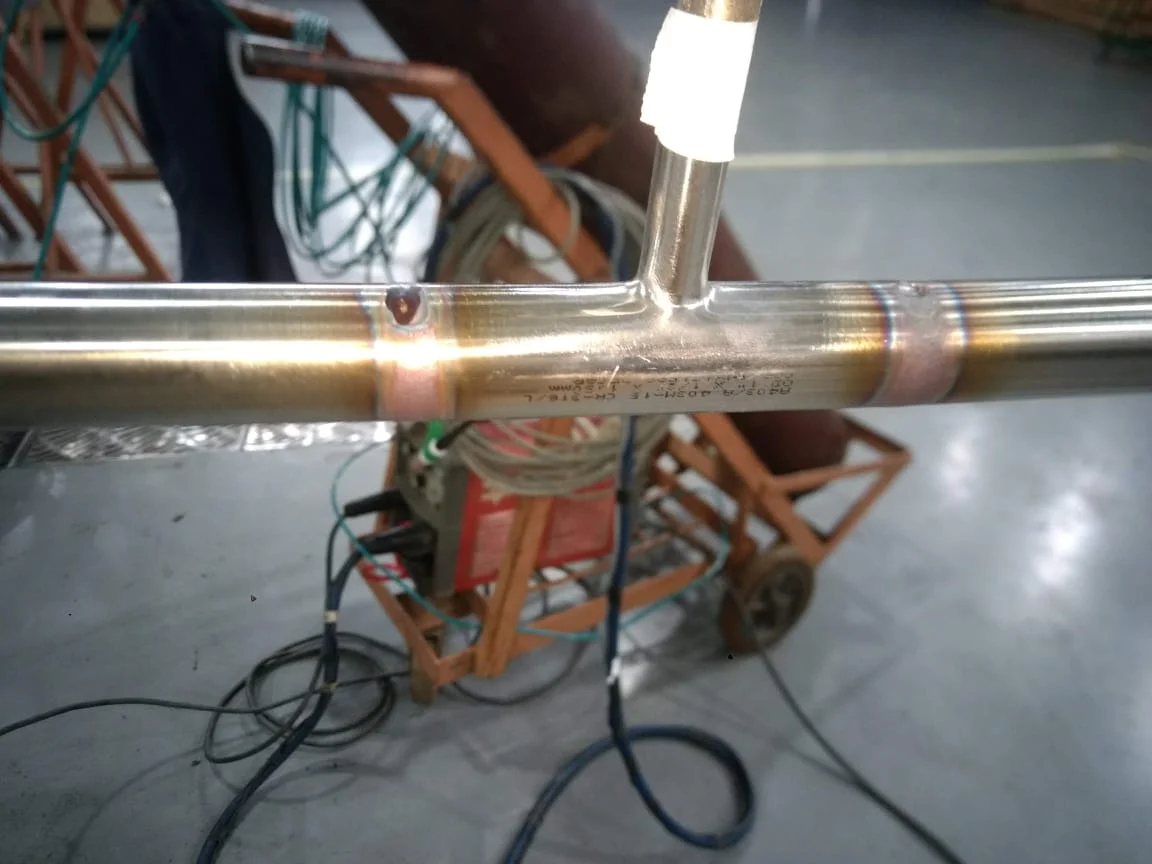
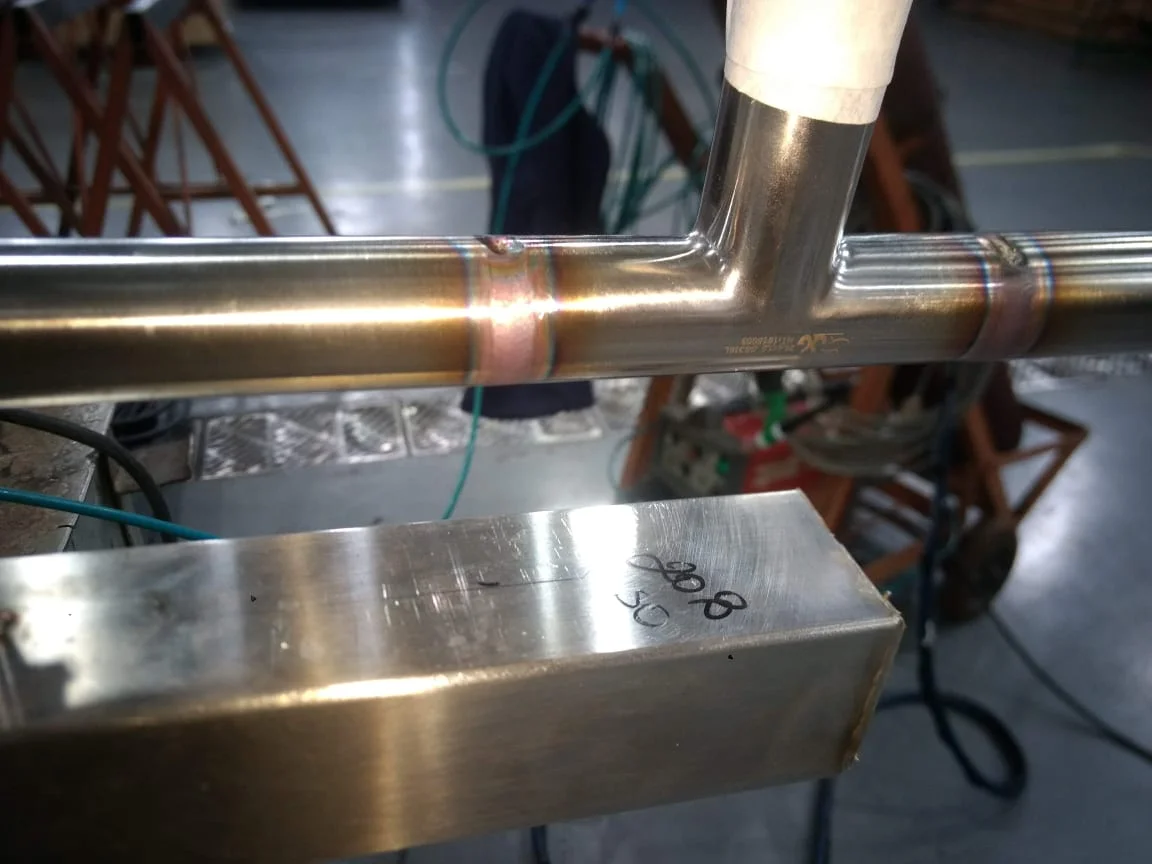
Clique nas imagens para ampliar
O que é soldagem orbital em inox e como funciona?
A soldagem orbital em inox também conhecida como Solda OD ou Soldagem Orbital OD é um processo especializado para unir tubos e conexões de aço inoxidável com controle circunferencial preciso ao redor da junta.
A sigla OD refere-se a Outside Diameterindicando o padrão dimensional baseado no diâmetro externo do tubo.
Na Jota Soldas, esse serviço é voltado para aplicações industriais que exigem precisão, repetibilidade, acabamento uniforme e excelente estanqueidade.
O método preferencial é o TIG orbital onde o eletrodo percorre a circunferência da junta de forma mecanizada, minimizando a dependência do movimento manual do soldador.
Como o processo funciona?
Embora a sequência possa variar conforme o material, as dimensões, a geometria da junta e os requisitos do projeto, uma soldagem orbital OD normalmente envolve estas etapas:
- Análise da especificação: são avaliados o material do tubo, o padrão OD, o diâmetro, a espessura, o tipo de conexão e as condições de montagem.
- Preparação das extremidades: as superfícies são limpas e preparadas para remover contaminantes e favorecer a formação adequada do cordão de solda.
- Alinhamento e ajuste: os tubos ou componentes são posicionados de modo a manter a junta alinhada, com abertura e encaixe compatíveis com o procedimento definido para a aplicação.
- Configuração da proteção gasosa: o gás de proteção é ajustado conforme o processo e o requisito técnico. Quando necessário, também pode ser realizada purga interna para proteger a região posterior da solda.
- Execução orbital: o equipamento percorre a junta de maneira circunferencial, com controle dos parâmetros definidos para a operação.
- Verificação da junta: o acabamento e a continuidade do cordão são avaliados conforme os critérios do projeto, da aplicação e das normas aplicáveis.
Controle de velocidade, corrente e proteção gasosa
O controle da velocidade de deslocamento e da corrente de soldagem influencia diretamente a quantidade de calor transferida para a junta.
Uma velocidade inadequada pode alterar a penetração, a largura do cordão e o acabamento; já uma corrente incompatível com a espessura e a configuração da peça pode favorecer descontinuidades ou deformações.
Por isso, esses parâmetros devem ser definidos considerando as características específicas de cada serviço, sem aplicar uma regulagem única a todos os tubos.
A proteção gasosa reduz a exposição do arco e da poça de fusão ao ambiente.
Em tubulações de aço inoxidável, a proteção do lado interno pode ser necessária para preservar a região posterior da junta durante a soldagem.
Essa técnica é conhecida como purga interna e consiste na circulação controlada de gás no interior do tubo, quando exigida pelo projeto ou pelo nível de qualidade esperado.
A necessidade, o tipo de gás e a forma de aplicação devem ser avaliados de acordo com o procedimento e a especificação da tubulação.
Esse cuidado é especialmente relevante em sistemas sanitários e processos industriais nos quais o acabamento interno, a facilidade de higienização e a estanqueidade são fatores importantes.
A purga não deve ser presumida em toda aplicação, sua adoção depende do material, da geometria, do acesso, do procedimento de soldagem e dos requisitos técnicos definidos para a junta.
Soldagem orbital e TIG manual convencional: qual é a diferença?
A soldagem orbital utiliza um deslocamento circunferencial controlado ao redor do tubo, enquanto a soldagem TIG manual convencional depende principalmente da habilidade do profissional para conduzir o arco e o cordão ao longo da junta.
Os dois processos podem ser tecnicamente adequados em situações distintas; a escolha deve considerar acesso, dimensões, volume de juntas, exigências de acabamento e especificações do projeto.
| Critério | Soldagem orbital OD | TIG manual convencional |
|---|---|---|
| Movimento ao redor da junta | Realizado por deslocamento orbital controlado | Conduzido manualmente pelo soldador |
| Repetibilidade | Favorece a padronização entre juntas semelhantes | Pode variar conforme a execução manual |
| Controle de parâmetros | Velocidade e corrente podem ser controladas ao longo do ciclo | O controle depende mais da habilidade e da condução manual |
| Aplicação em tubos OD | Adequada para juntas circunferenciais compatíveis com o equipamento e o procedimento | Pode ser utilizada quando o acesso ou a configuração não favorecem a operação orbital |
| Acabamento | Tende a ser mais uniforme quando preparação e parâmetros estão adequados | Pode apresentar maior variação entre trechos da mesma junta |
| Necessidade de avaliação prévia | Deve considerar dimensões, alinhamento, acesso, material e requisitos do projeto | Também exige análise técnica, especialmente em aplicações sanitárias ou de alta exigência |
Soldagem orbital em inox: critérios técnicos e aplicações
A diferença principal não está apenas no equipamento, mas no nível de controle do movimento e na possibilidade de repetir uma sequência de soldagem em juntas de características semelhantes.
Mesmo no processo orbital, a qualidade depende da preparação, do alinhamento, da limpeza, da proteção gasosa, da compatibilidade dos parâmetros e da inspeção definida para o serviço.
A Jota Soldas aplica a Solda OD em aço inoxidável para demandas de união de tubos e conexões, montagem e manutenção de tubulações industriais, com avaliação personalizada conforme as necessidades de cada projeto.
Para verificar a viabilidade da soldagem orbital em inox, é importante encaminhar as especificações disponíveis da tubulação e informar as exigências de higiene, acabamento, estanqueidade, segurança e conformidade aplicáveis à instalação.
Vantagens, aplicações e critérios de qualidade da solda orbital
A soldagem orbital em inox é utilizada quando a união de tubos precisa apresentar maior uniformidade, repetibilidade e controle do processo.
Na Solda OD, o equipamento percorre a circunferência do tubo com parâmetros definidos para a aplicação, favorecendo a padronização do cordão e um acabamento mais consistente do que o normalmente obtido em operações manuais sujeitas à variação de movimento, velocidade e aporte térmico.
Esse controle é especialmente relevante em tubulações sanitárias e em linhas industriais nas quais a higiene, a estanqueidade e a facilidade de inspeção são requisitos importantes.
A execução adequada, associada à preparação correta das superfícies, ao alinhamento das peças e à proteção gasosa compatível com o projeto, pode contribuir para reduzir descontinuidades, retrabalho e riscos relacionados à contaminação da linha.
Quando especificada, a purga interna também ajuda a proteger a região interna da junta durante a soldagem, aspecto que deve ser definido conforme o material, a geometria e os requisitos do sistema.
Principais vantagens da solda orbital em aço inoxidável
- Repetibilidade: a movimentação controlada ao redor do tubo tende a manter um padrão mais uniforme entre juntas semelhantes.
- Acabamento consistente: a estabilidade dos parâmetros pode favorecer cordões regulares, desde que a preparação, o ajuste e a proteção gasosa estejam adequados.
- Controle do processo: velocidade, corrente e demais parâmetros podem ser definidos e acompanhados de acordo com as exigências da aplicação.
- Estanqueidade: juntas bem preparadas e corretamente executadas são fundamentais para reduzir o risco de vazamentos em tubulações.
- Menor possibilidade de retrabalho: a padronização pode diminuir variações entre soldas e facilitar a identificação de desvios durante a inspeção.
- Adequação a ambientes higiênicos: superfícies internas e externas mais uniformes podem facilitar a limpeza e reduzir pontos que favoreçam o acúmulo de resíduos, conforme o projeto e os critérios de aceitação.
Essas vantagens não dependem apenas do equipamento orbital.
O resultado também está relacionado à compatibilidade entre o aço inoxidável, o padrão OD, as dimensões dos componentes, o ajuste das juntas, o gás de proteção, a preparação das extremidades, a acessibilidade do local e os procedimentos definidos para a montagem.
Por isso, a avaliação deve considerar o conjunto da aplicação, e não somente o método de soldagem.
Aplicações industriais
A soldagem orbital em inox é comum em sistemas que valorizam a uniformidade do cordão e o controle da superfície soldada.
Entre as aplicações possíveis estão tubulações sanitárias, linhas de processo e serviços de montagem ou manutenção industrial nos setores:
- Alimentício: tubulações destinadas ao transporte e processamento de produtos, nas quais higiene, limpeza e integridade das juntas são relevantes.
- Farmacêutico: sistemas que podem exigir elevado controle de acabamento, limpeza e contaminação do processo.
- Químico: linhas em que a seleção do material, a estanqueidade e a compatibilidade com as condições operacionais precisam ser analisadas tecnicamente.
- Cosmético: instalações que demandam atenção à higiene, à qualidade superficial e à confiabilidade das conexões.
A Jota Soldas oferece a Solda OD para a união orbital de tubos e conexões de aço inoxidável, com atuação voltada a soluções personalizadas conforme as necessidades apresentadas em cada projeto.
A definição da abordagem adequada deve ser feita após a análise das condições reais de fabricação, montagem ou manutenção, sem presumir que uma mesma configuração seja aplicável a todas as instalações.
Critérios técnicos para avaliar uma solução de soldagem orbital
Antes de contratar ou especificar o serviço, é recomendável reunir e verificar:
- Material: tipo de aço inoxidável, condição do material e compatibilidade com o processo previsto.
- Dimensões: padrão OD, diâmetro externo, espessura de parede e tolerâncias relevantes.
- Geometria da junta: tipo de conexão, preparação das extremidades, necessidade de encaixe e alinhamento entre os componentes.
- Acessibilidade: espaço disponível para posicionar o equipamento, condições do local e possibilidade de execução contínua da solda.
- Condições de montagem: trabalho em bancada ou em campo, interferências, posição da junta e limitações de movimentação.
- Proteção gasosa: gás aplicável ao processo, necessidade de proteção externa e eventual exigência de purga interna.
- Requisitos de higiene: acabamento esperado, facilidade de limpeza, controle de contaminação e critérios para a superfície interna da tubulação.
- Inspeção e aceitação: método de inspeção previsto, critérios de aprovação e documentação solicitada pelo projeto ou pelo contratante.
- Normas aplicáveis: normas, procedimentos internos e especificações técnicas que devem orientar a fabricação, a montagem, a manutenção e a inspeção.
- Rastreabilidade: identificação dos materiais, juntas, procedimentos e registros que o projeto eventualmente exigir.
Com essas informações, a análise técnica tende a ser mais precisa e permite esclarecer se a soldagem orbital é compatível com o sistema, quais preparações são necessárias e quais controles devem ser considerados.
A Jota Soldas pode ser consultada para avaliar a viabilidade da aplicação de Solda OD conforme os dados técnicos e as exigências específicas de cada projeto.
Como especificar e contratar um serviço de soldagem orbital?
A contratação de uma soldagem orbital em inox deve começar pela análise técnica da aplicação, e não apenas pela escolha do método de soldagem.
As informações sobre a tubulação, as conexões, o ambiente de montagem e os requisitos de higiene ou estanqueidade ajudam a determinar a viabilidade do processo, a preparação necessária e os controles que deverão ser considerados.
Informações para enviar na análise técnica
Para que uma empresa especializada avalie corretamente o serviço, reúna, sempre que disponíveis:
- Material: especificação do aço inoxidável, condição do material e eventuais requisitos de rastreabilidade definidos pelo projeto.
- Padrão dimensional: confirmação de que os tubos seguem o padrão OD, ou Outside Diameter.
- Dimensões: diâmetro externo, espessura da parede e comprimento ou quantidade aproximada de juntas.
- Geometria da união: tipo de conexão, presença de curvas, derivações, válvulas ou componentes próximos à junta.
- Condições de montagem: trabalho em bancada ou em campo, espaço disponível, acessibilidade, posição da solda e necessidade de desmontagem de componentes.
- Requisitos do processo: nível de acabamento, exigências de higiene, estanqueidade, limpeza, proteção gasosa e eventual necessidade de purga interna.
- Documentação do projeto: desenhos, isométricos, memoriais, especificações do cliente e normas aplicáveis à instalação.
Fotografias e informações sobre o local também podem ajudar na avaliação preliminar, especialmente quando existem limitações de acesso ou interferências que afetam o posicionamento do equipamento orbital.
Perguntas importantes antes da contratação
Uma avaliação responsável deve esclarecer como o serviço será executado e verificado.
Entre as perguntas úteis estão:
- Como será feita a preparação das extremidades, o alinhamento e a limpeza dos tubos?
- Quais parâmetros do processo serão controlados durante a soldagem circunferencial, incluindo velocidade e corrente?
- Qual proteção gasosa é adequada para o material e para a aplicação?
- O projeto exige purga interna para proteger a região interna da junta e preservar as condições especificadas?
- Como serão tratadas as limitações de acesso, as variações dimensionais e as conexões próximas?
- Quais inspeções ou verificações são previstas para avaliar o acabamento, a continuidade e a estanqueidade da junta?
- Que registros ou documentos precisam acompanhar a execução, de acordo com os requisitos do cliente e do projeto?
A purga interna não deve ser presumida como obrigatória em toda aplicação.
Sua necessidade depende do material, da geometria, do nível de proteção exigido e das especificações técnicas da tubulação.
Por isso, essa decisão deve ser definida durante a análise do projeto.
Critérios para avaliar a solução
Em tubulações sanitárias e processos industriais, a escolha do prestador deve considerar mais do que a aparência externa do cordão.
Avalie se a solução contempla:
- compatibilidade entre o material, as dimensões do tubo e o equipamento disponível;
- alinhamento adequado e preparação consistente das superfícies;
- controle dos parâmetros de soldagem ao longo de toda a circunferência;
- proteção gasosa compatível com o processo e, quando exigido, purga interna;
- acabamento uniforme e possibilidade de atendimento aos requisitos de higiene;
- verificação da estanqueidade conforme o projeto ou procedimento aplicável;
- controle de qualidade, segurança na execução e documentação solicitada;
- capacidade de atuar em montagem, manutenção ou fabricação relacionada à tubulação.
Esses critérios são educacionais e devem ser adaptados às especificações de cada instalação.
Normas, procedimentos internos e requisitos do contratante precisam ser confirmados antes do início do trabalho, pois podem variar conforme o setor e a finalidade do sistema.
Serviços relacionados da Jota Soldas
A Jota Soldas atua em soldagem, fabricação e montagem industrial desde 2019, com experiência prática acumulada no setor e liderança fundada em mais de uma década de conhecimento no ramo.
No contexto de uma aplicação com tubos OD, a análise pode ser relacionada a necessidades de montagem e manutenção de tubulações, além de outros serviços industriais da empresa, como fabricação de estruturas metálicas e skids para bombas.
O atendimento personalizado permite discutir as condições específicas de cada projeto antes de definir a abordagem de execução.
A empresa informa atuação em âmbito nacional e direciona seus serviços a aplicações industriais nas quais qualidade, segurança, precisão e conformidade com requisitos técnicos são relevantes.
Para confirmar a viabilidade de uma demanda de soldagem orbital em inox, envie os dados disponíveis do projeto à Jota Soldas e solicite uma avaliação técnica, sem presumir previamente método, escopo ou condições comerciais.
Perguntas frequentes
Qual é a diferença entre soldagem orbital e TIG convencional?
A soldagem orbital utiliza um equipamento que conduz o movimento ao redor do tubo e permite controlar de forma mais padronizada parâmetros como velocidade e corrente.
Na TIG convencional manual, o deslocamento é conduzido diretamente pelo soldador.
A escolha deve considerar a geometria, a acessibilidade, o volume de juntas e o nível de repetibilidade necessário.
Toda soldagem orbital em inox exige purga interna?
Não necessariamente, A purga interna pode ser exigida pelo projeto ou recomendada para proteger a região interna da junta, mas sua aplicação depende do material, da configuração da tubulação e dos requisitos de qualidade e higiene.
Essa condição deve ser definida na especificação do serviço.
Quais setores podem utilizar esse serviço?
A Solda OD pode ser aplicada em demandas de tubulações para os setores alimentício, farmacêutico, químico e cosmético, além de operações de montagem e manutenção industrial.
A compatibilidade deve ser confirmada a partir dos requisitos de cada instalação.
A Jota Soldas atende projetos fora da sua região?
Segundo as informações fornecidas, a Jota Soldas presta serviços em âmbito nacional.
A disponibilidade para uma obra específica, o escopo e as condições de atendimento devem ser confirmados diretamente com a empresa durante a análise da demanda.
Para saber mais sobre Soldagem orbital em inox
Ligue para (11) 4358-4906 ou clique aqui e entre em contato por e-mail.
Entre em contato agora mesmo!
Clique no botão e entre em contato para tirar dúvidas ou solicitar um orçamento.
Solicitar contatoPrincipais regiões de atendimento:
- Atendimento realizado em todo o estado de Acre.
- Atendimento realizado em todo o estado de Alagoas.
- Atendimento realizado em todo o estado de Amapá.
- Atendimento realizado em todo o estado de Amazonas.
- Atendimento realizado em todo o estado de Bahia.
- Atendimento realizado em todo o estado de Ceará.
- Atendimento realizado em todo o estado de Distrito Federal.
- Atendimento realizado em todo o estado de Espírito Santo.
- Atendimento realizado em todo o estado de Goiás.
- Atendimento realizado em todo o estado de Maranhão.
- Atendimento realizado em todo o estado de Mato Grosso.
- Atendimento realizado em todo o estado de Mato Grosso do Sul.
- Atendimento realizado em todo o estado de Minas Gerais.
- Atendimento realizado em todo o estado de Pará.
- Atendimento realizado em todo o estado de Paraíba.
- Atendimento realizado em todo o estado de Paraná.
- Atendimento realizado em todo o estado de Pernambuco.
- Atendimento realizado em todo o estado de Piauí.
- Atendimento realizado em todo o estado de Rio de Janeiro.
- Atendimento realizado em todo o estado de Rio Grande do Norte.
- Atendimento realizado em todo o estado de Rio Grande do Sul.
- Atendimento realizado em todo o estado de Rondônia.
- Atendimento realizado em todo o estado de Roraima.
- Atendimento realizado em todo o estado de Santa Catarina.
- Atendimento realizado em todo o estado de São Paulo.
- Atendimento realizado em todo o estado de Sergipe.
- Atendimento realizado em todo o estado de Tocantins.

