Galeria




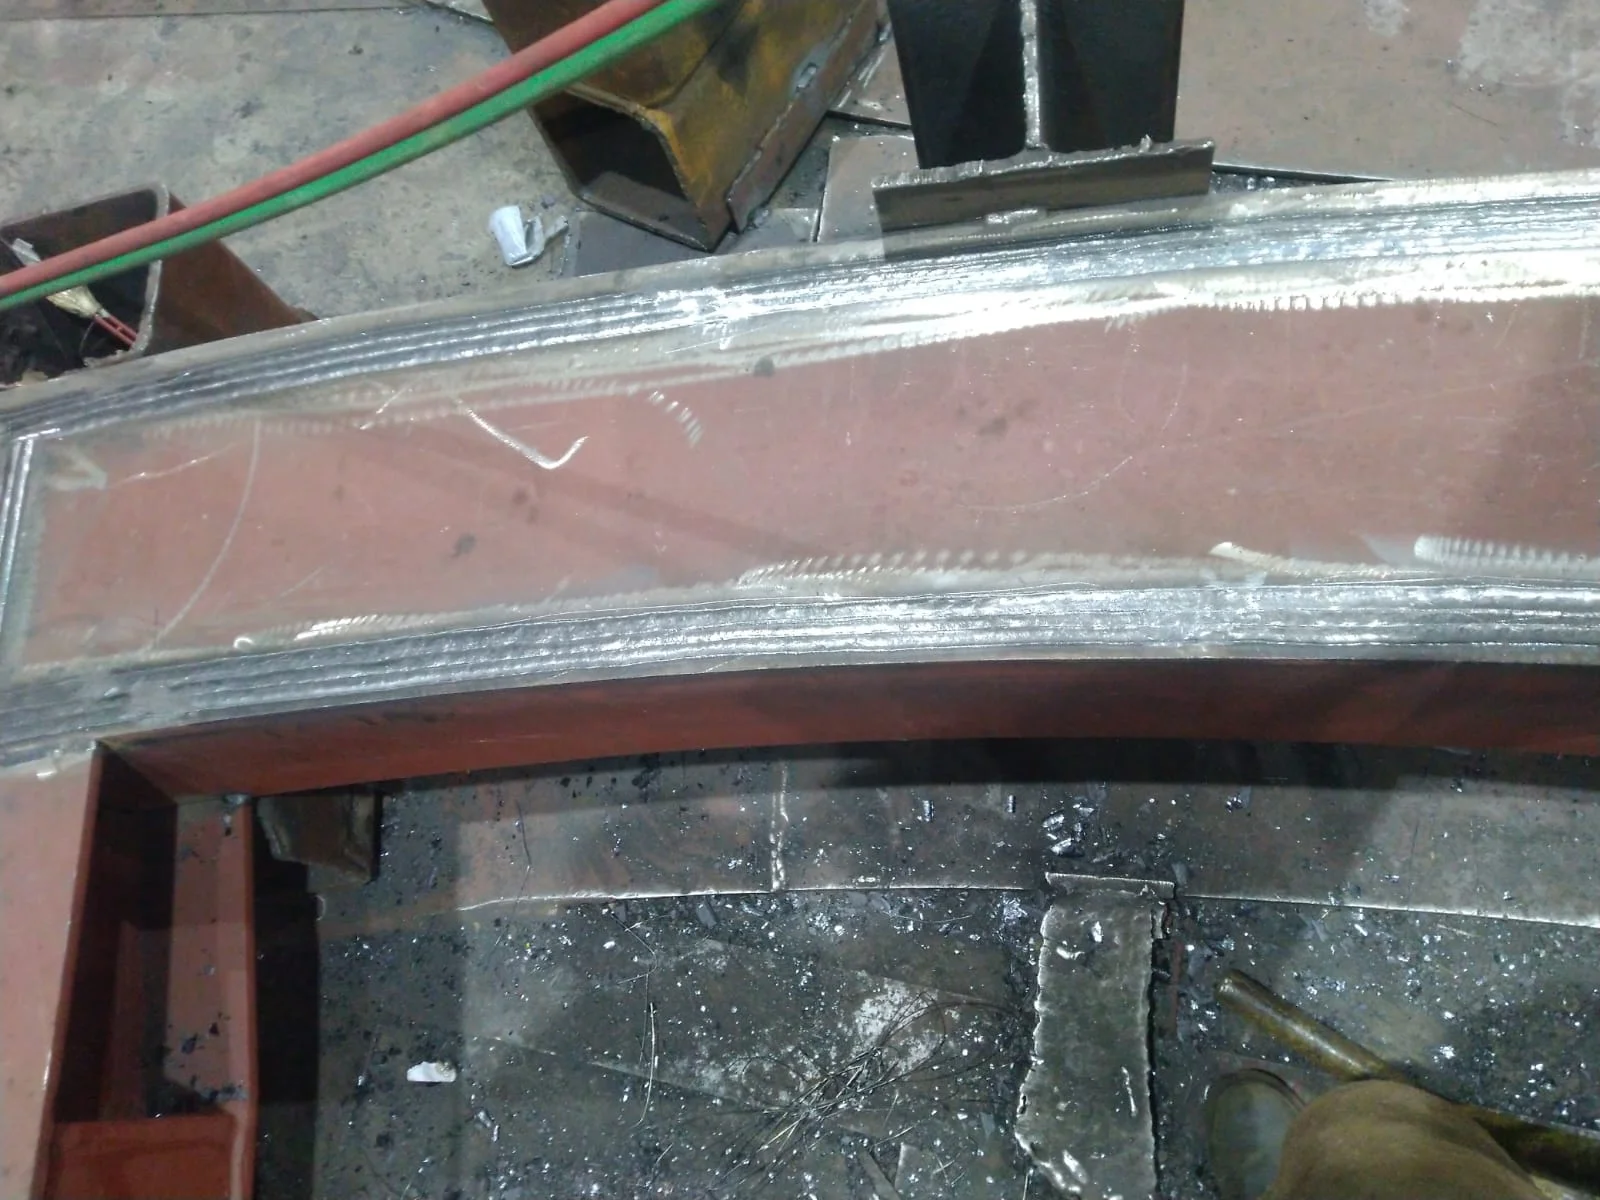
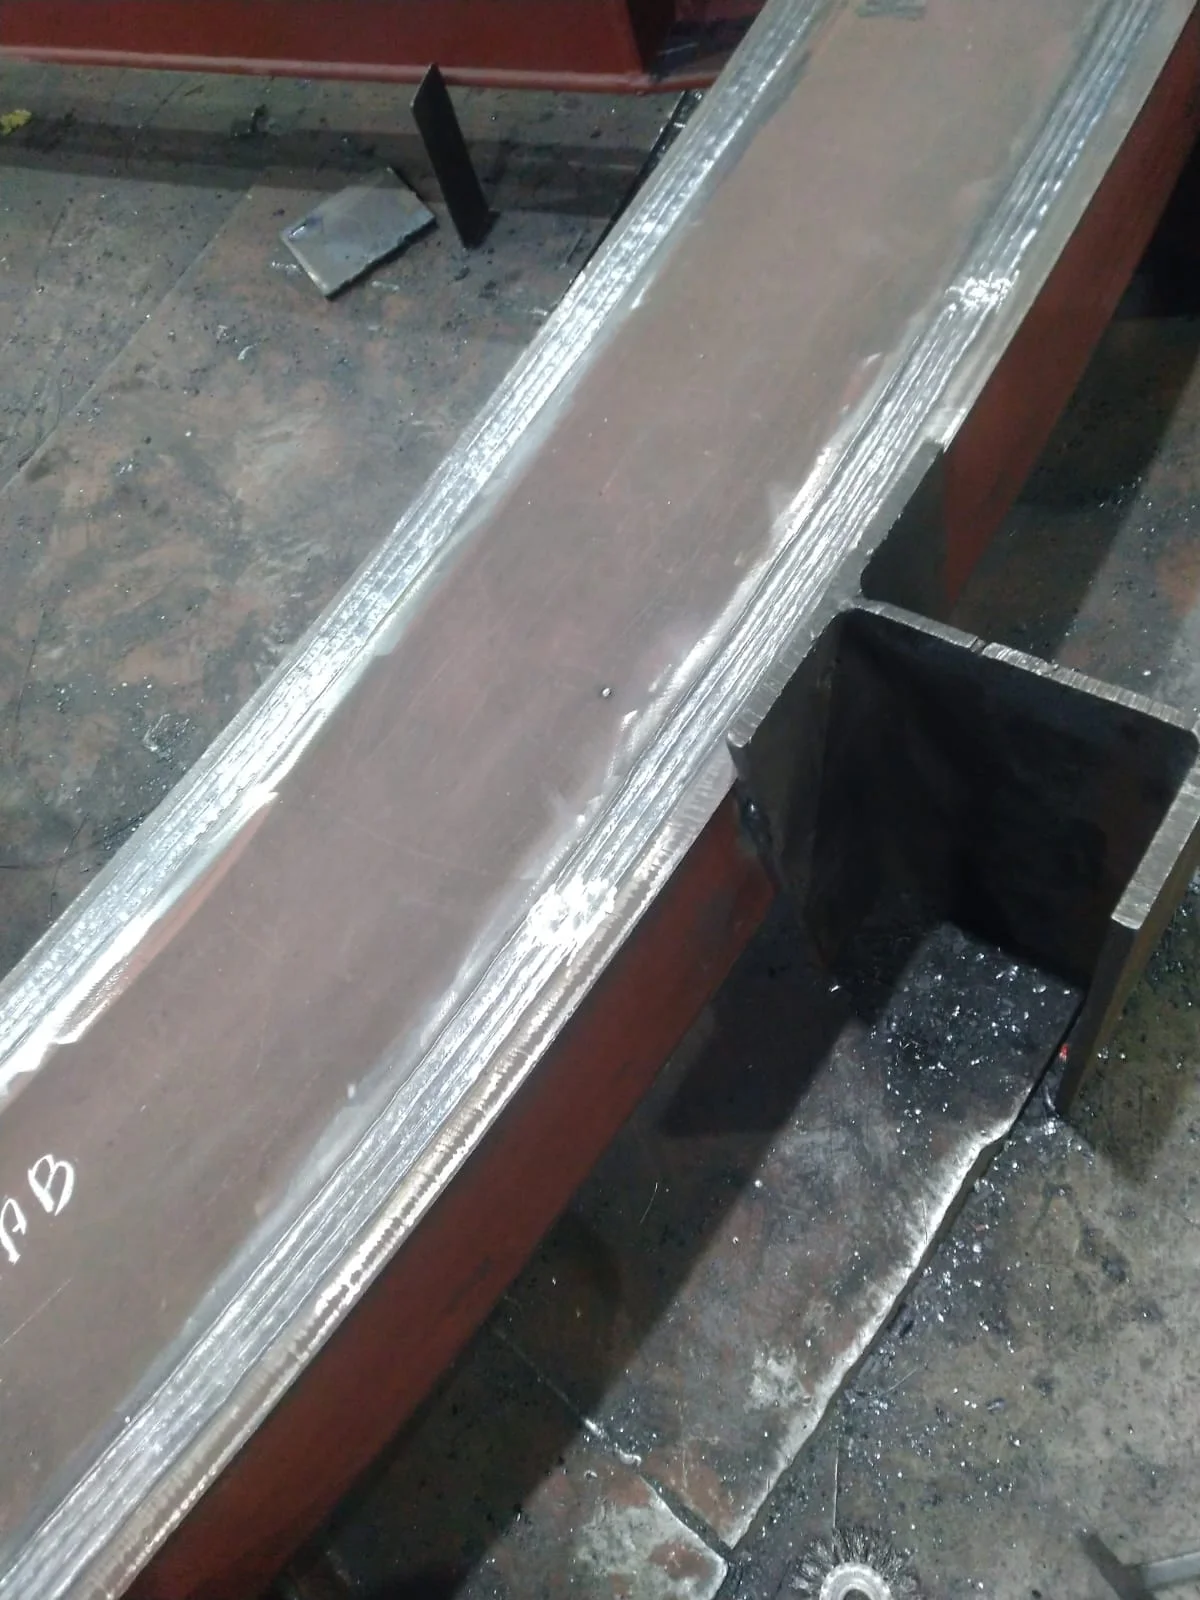
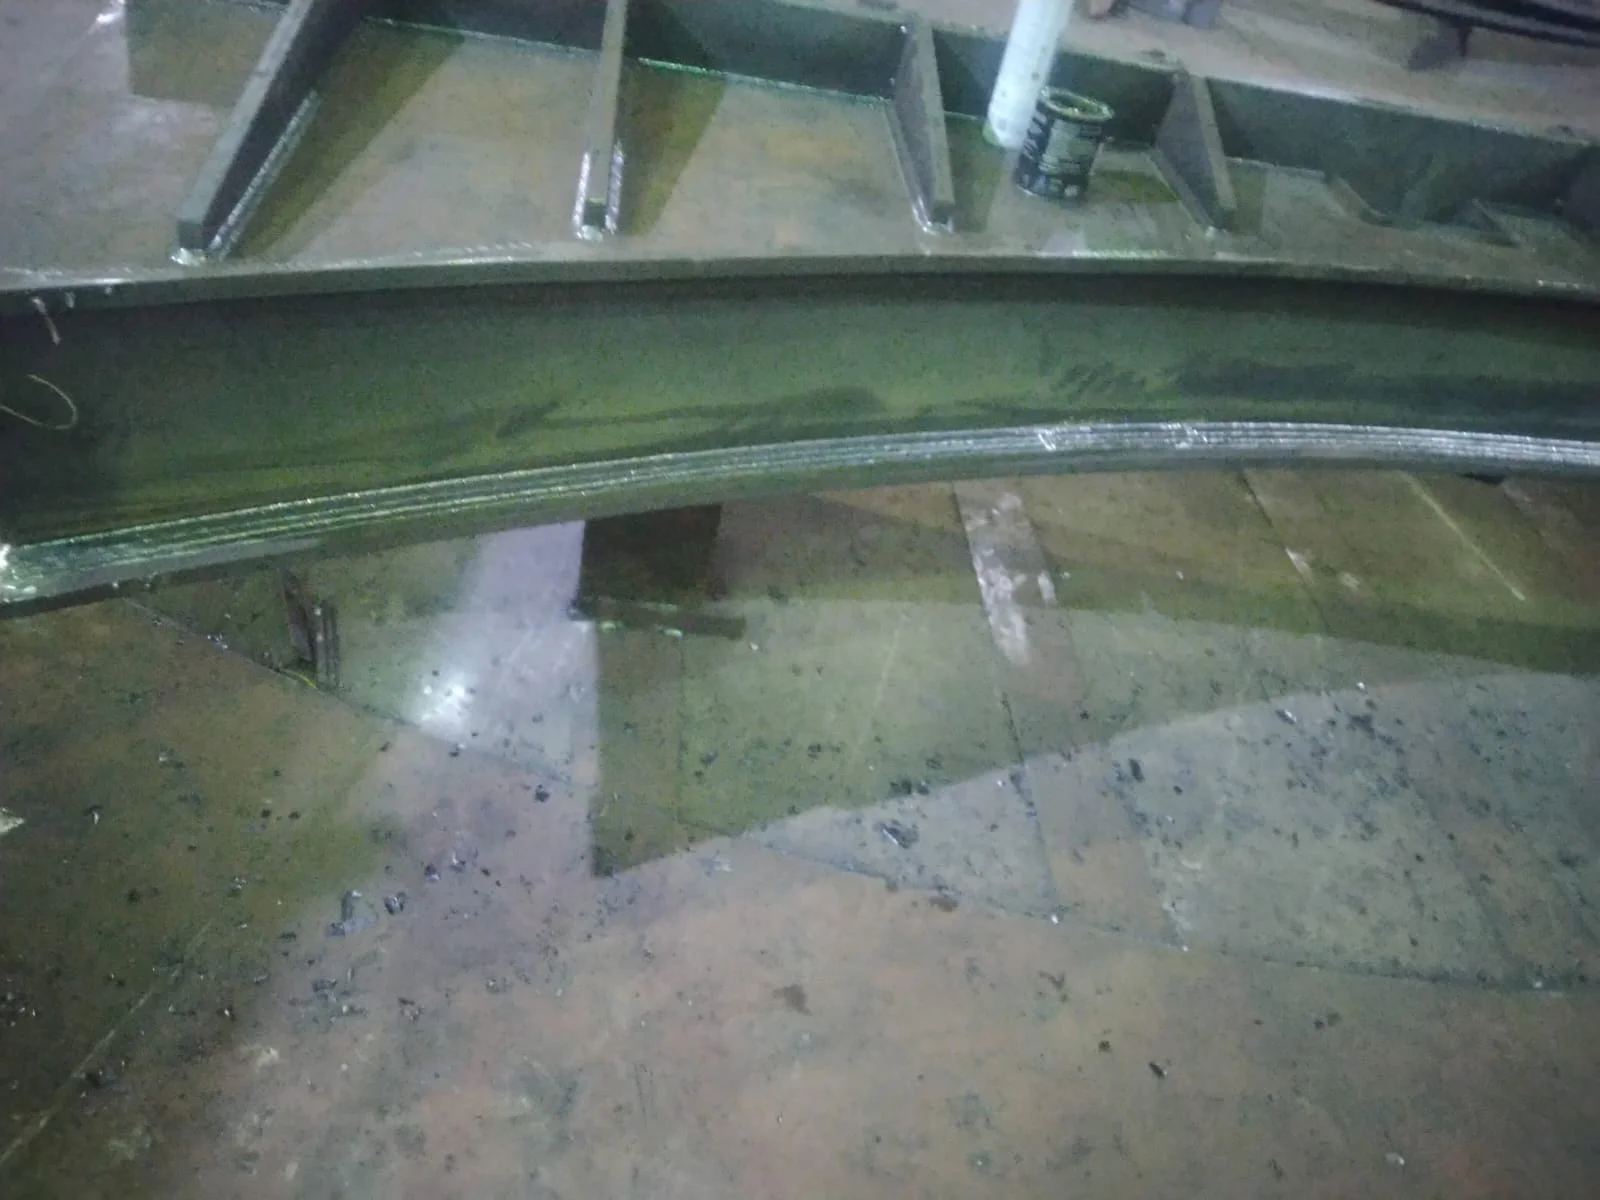
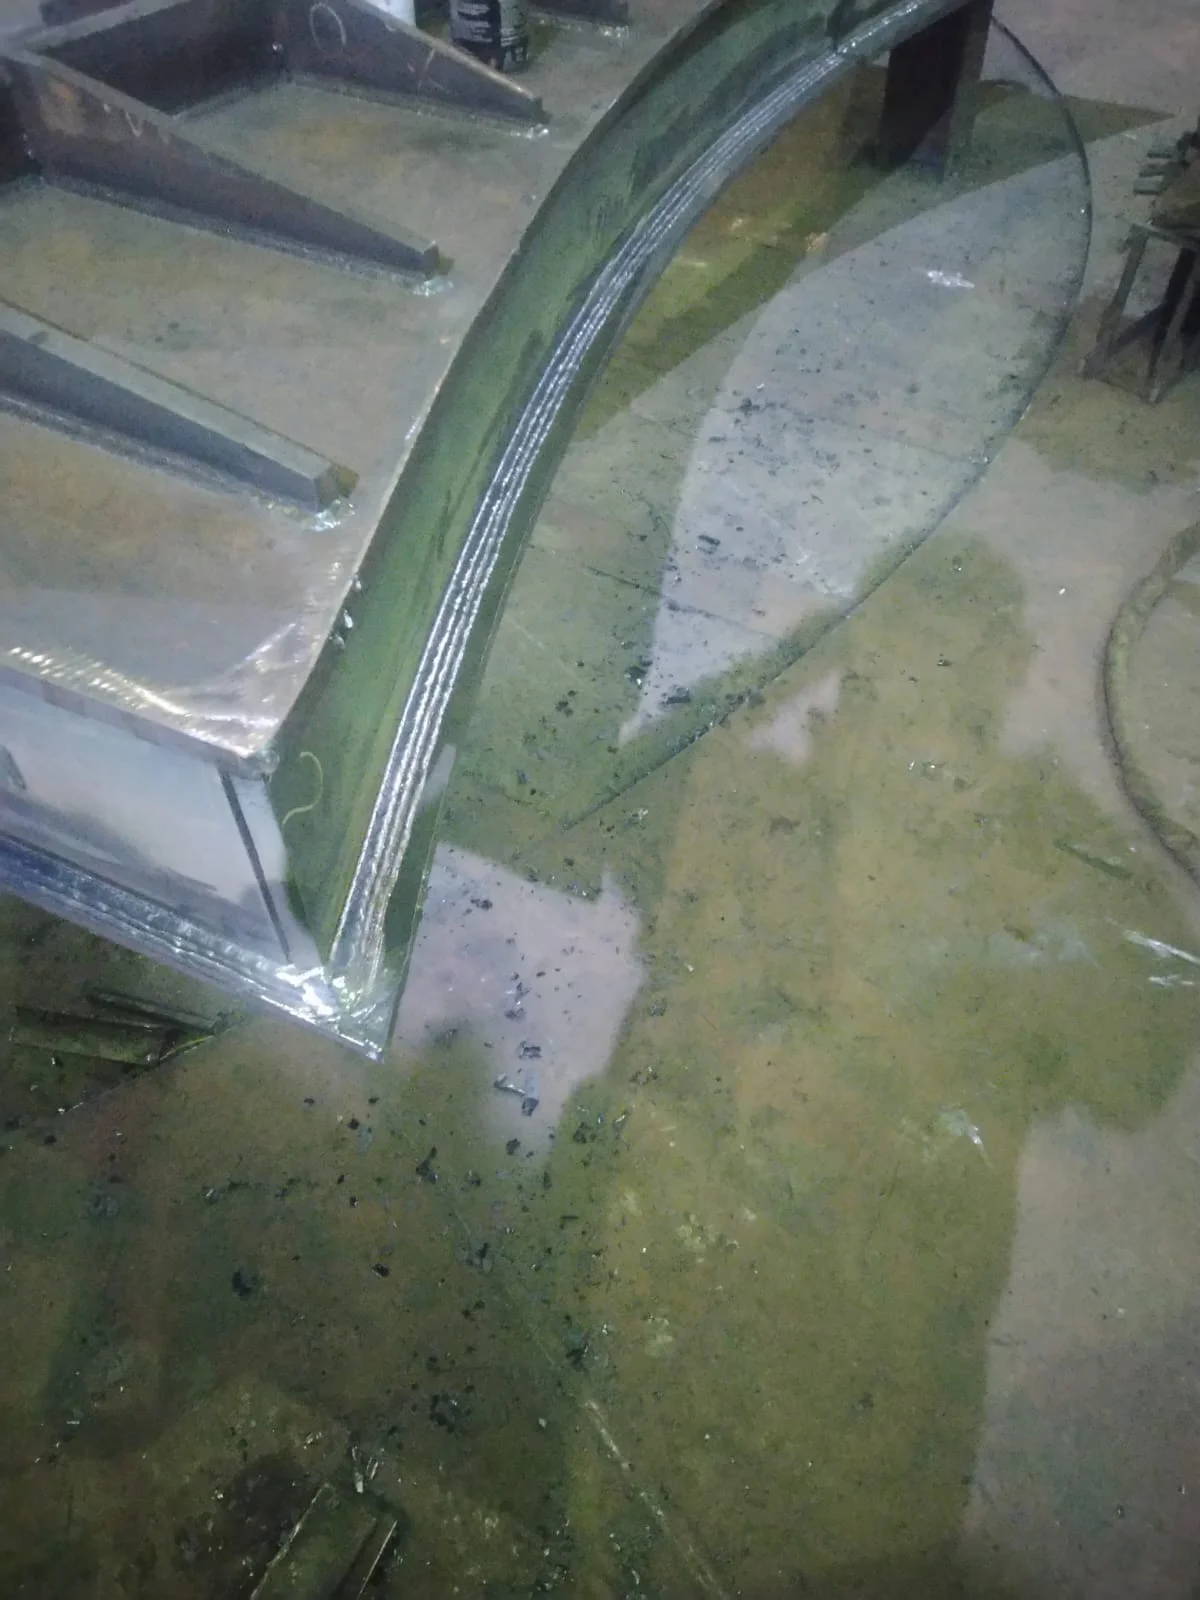
Clique nas imagens para ampliar
Soldagem a arco com arame tubular: guia técnico para aplicações industriais
A Soldagem a arco com arame tubular conhecida tecnicamente como FCAW (Flux Cored Arc Welding), é um processo de união de metais que utiliza um arame-eletrodo contínuo com formato tubular e núcleo preenchido com fluxo.
Durante a passagem da corrente elétrica, o arame se funde e forma o metal de solda, enquanto o fluxo contribui para estabilizar o arco e proteger a poça de fusão contra a atmosfera.
Como o processo funciona?
O sistema utiliza uma fonte de energia, um alimentador, uma tocha, o arame tubular e, conforme a configuração adotada, gás de proteção.
A sequência básica ocorre da seguinte forma:
- O alimentador conduz o arame tubular de maneira contínua até a tocha.
- O arco elétrico é estabelecido entre o arame e a peça metálica.
- O calor do arco funde o arame e parte do material de base.
- O fluxo presente no núcleo participa da proteção e pode formar escória sobre o cordão.
- Após o resfriamento, a escória é removida quando aplicável, permitindo a inspeção visual da junta.
O fluxo interno é um dos elementos que diferenciam o FCAW de processos que utilizam arame maciço.
Sua composição pode auxiliar na estabilidade do arco, na formação do cordão e na proteção da poça de fusão.
Por isso, o consumível deve ser selecionado conforme o material, a posição de soldagem, a espessura, o procedimento e as recomendações do fabricante.
Modalidades de proteção
O arame tubular pode ser utilizado principalmente em duas configurações:
- Arame autoprotegido: o fluxo do núcleo gera os gases e os elementos de proteção necessários ao processo, dispensando o fornecimento externo de gás em determinadas aplicações. Essa característica pode ser útil em serviços de campo, especialmente quando as condições ambientais dificultam o uso de proteção gasosa. Ainda assim, o vento, a preparação da junta e as condições de execução precisam ser avaliados.
- Arame com proteção gasosa: além da ação do fluxo, utiliza gás fornecido externamente para proteger o arco e a poça de fusão. A vazão, o tipo de gás, a regulagem do equipamento e a proteção contra correntes de ar devem seguir a especificação do consumível e do procedimento aplicável.
Não existe uma modalidade universalmente adequada.
A escolha depende do projeto, do metal de base, do tipo de junta, da posição, do ambiente de trabalho e dos requisitos de qualidade.
Principais componentes
- Fonte de energia para estabelecer e manter o arco elétrico.
- Alimentador responsável pelo avanço contínuo do arame.
- Tocha e cabo de soldagem para condução do consumível e da corrente.
- Arame-eletrodo tubular compatível com a aplicação.
- Fluxo interno, que participa da proteção e da formação da escória.
- Gás de proteção, quando exigido pela configuração do arame.
- Peça metálica, que recebe o metal de solda e compõe a junta.
Por que o FCAW é usado na indústria?
A alimentação contínua do arame pode favorecer a produtividade e reduzir interrupções associadas à troca frequente de eletrodos.
O processo também pode oferecer boa penetração e elevada taxa de deposição em aplicações compatíveis, sendo empregado na fabricação de estruturas metálicas, chapas, perfis, tubos e componentes industriais, além de serviços de recuperação e reparação metálica.
O resultado depende de fatores como preparação das superfícies, seleção do consumível, regulagem dos parâmetros, controle da técnica e inspeção da junta.
Portanto, produtividade não substitui o planejamento técnico, o procedimento precisa ser coerente com o material, a geometria e os critérios de aceitação definidos para o trabalho.
A Jota Soldas é especializada em soldagem, fabricação e montagem industrial e utiliza sua experiência técnica para analisar demandas de estruturas e componentes metálicos de acordo com o escopo apresentado pelo cliente.
A aplicação do arame tubular pode ser considerada em projetos personalizados que buscam combinar eficiência de execução, qualidade e confiabilidade das juntas soldadas.
Como funciona o processo FCAW?
A soldagem FCAW, sigla de Flux Cored Arc Weldingutiliza um arame-eletrodo tubular contínuo, preenchido internamente com fluxo.
Durante a operação, o arame é alimentado de forma constante até a região da junta, onde o arco elétrico funde o consumível e parte do material de base, formando a poça de fusão.
O fluxo participa da proteção e da estabilização do processo, enquanto a solidificação gera o cordão de solda e, em determinadas configurações, uma camada de escória que deve ser removida após o resfriamento.
Na prática, o resultado depende da combinação entre preparação das peças, seleção do consumível, regulagem do equipamento, técnica do soldador e inspeção da junta.
Por isso, o FCAW não deve ser tratado como uma regulagem única para todos os serviços, material, espessura, posição de soldagem, tipo de arame, proteção do arco e requisitos do projeto influenciam diretamente a execução.
Sequência básica de funcionamento
- Preparação da junta: as superfícies são limpas, alinhadas e posicionadas conforme o desenho, procedimento ou escopo técnico. Contaminantes, folgas inadequadas e desalinhamentos podem prejudicar a fusão, a penetração e a estabilidade do cordão.
- Configuração do sistema: a fonte de energia, o alimentador, a tocha, o arame tubular e, quando aplicável, o cilindro e o regulador de gás são conectados e ajustados de acordo com a especificação do consumível e do projeto.
- Alimentação contínua: o alimentador conduz o arame tubular pela tocha até a junta. Essa alimentação reduz as interrupções associadas à substituição frequente de eletrodos, mas exige sincronização entre velocidade de alimentação, corrente e demais parâmetros.
- Abertura e manutenção do arco: ao aproximar o arame da peça, estabelece-se o arco elétrico. O calor gerado funde a ponta do arame e uma porção do metal de base, formando a poça de fusão.
- Proteção da poça: o fluxo interno produz gases e componentes que auxiliam a proteção do metal fundido. Nos arames com proteção gasosa, o gás externo complementa essa proteção. O objetivo é reduzir a exposição da poça à atmosfera e favorecer a formação de uma junta consistente.
- Deslocamento da tocha: o soldador controla a direção, a velocidade e a posição da tocha para acompanhar a junta. O movimento precisa ser compatível com a geometria, a posição de soldagem e o volume de metal que deve ser depositado.
- Solidificação e acabamento: após o deslocamento, o metal depositado se solidifica e forma o cordão. Quando houver escória, ela deve ser removida de maneira adequada antes da inspeção ou da aplicação de passes subsequentes.
- Inspeção: a junta é verificada conforme os critérios definidos para o serviço. A inspeção visual pode identificar irregularidades aparentes, mas outros métodos e controles dependem do projeto, do procedimento aplicável e do nível de exigência da estrutura.
Principais componentes do sistema
- Fonte de energia: fornece as condições elétricas necessárias para estabelecer e manter o arco.
- Alimentador de arame: controla o avanço contínuo do arame tubular em direção à tocha.
- Tocha e cabo: conduzem o arame e a corrente até a região de soldagem, além de permitir o direcionamento do arco.
- Arame tubular: atua como eletrodo consumível e material de adição. Seu núcleo de fluxo influencia a proteção, a formação da escória e o comportamento do arco.
- Fluxo interno: contribui para a estabilização do arco e para a proteção do metal fundido, conforme a formulação e a classificação do consumível.
- Gás de proteção: utilizado em configurações que exigem proteção gasosa externa. A composição, a vazão e a proteção contra correntes de ar devem seguir a especificação aplicável.
- Peças e dispositivo de posicionamento: a junta, o alinhamento, o ponteamento e a fixação interferem na manutenção da geometria e no controle da soldagem.
O que afeta a estabilidade do arco?
A estabilidade do arco pode ser prejudicada por regulagens incompatíveis, alimentação irregular, distância inadequada entre a ponta do arame e a peça, aterramento deficiente, contaminação das superfícies, proteção gasosa insuficiente ou corrente de ar no local.
Também é necessário considerar a polaridade indicada para o arame, a extensão do eletrodo, a velocidade de soldagem e a posição da junta.
Alguns sinais observáveis ajudam a orientar a análise, mas não substituem a validação técnica:
- Arco irregular ou interrupções: podem estar associados a alimentação instável, conexões inadequadas, regulagem incompatível ou consumível mal selecionado.
- Excesso de respingos: pode indicar combinação inadequada entre tensão, corrente, velocidade de alimentação, polaridade ou técnica de deslocamento.
- Cordão muito alto ou estreito: pode resultar de velocidade de soldagem elevada, aporte térmico insuficiente ou movimentação inadequada.
- Mordeduras ou falta de preenchimento: podem estar relacionadas à velocidade, ao ângulo da tocha, à corrente, à tensão ou à técnica empregada.
- Porosidade: pode ser favorecida por contaminação, umidade, proteção gasosa deficiente ou falhas na preparação e no manuseio do consumível.
Quadro de verificação operacional
Antes de iniciar:
- Confirmar o material, a espessura, a geometria da junta e a posição de soldagem.
- Verificar se o arame tubular é compatível com o material e com os requisitos do serviço.
- Conferir a indicação de polaridade, faixa de parâmetros e proteção prevista na documentação do consumível.
- Limpar as superfícies e avaliar alinhamento, folga, ponteamento e acesso à junta.
- Inspecionar cabos, conexões, tocha, bico de contato, roletes e aterramento.
- Quando houver gás de proteção, verificar mangueiras, regulador, vazão e possíveis correntes de ar.
- Definir a sequência de passes e os critérios de inspeção aplicáveis.
Durante a soldagem:
- Observar a regularidade da alimentação e do arco.
- Manter distância, ângulo e velocidade de deslocamento coerentes com o procedimento.
- Controlar a poça de fusão e evitar oscilações desnecessárias.
- Remover a escória entre passes quando aplicável, sem deixar resíduos sobre a junta.
- Interromper a operação para corrigir condições anormais, em vez de compensar defeitos apenas com ajustes improvisados.
Depois da soldagem:
- Limpar o cordão e remover escória ou respingos conforme a necessidade do acabamento.
- Realizar inspeção visual da continuidade, formato, fusão aparente e possíveis descontinuidades.
- Registrar ou comunicar desvios relevantes para avaliação conforme o procedimento e os critérios de aceitação.
- Confirmar se a junta atende ao escopo técnico antes de liberar a peça para a etapa seguinte.
Na Jota Soldas, a execução de serviços de soldagem, fabricação e montagem industrial é orientada pela análise das necessidades específicas de cada cliente e do escopo apresentado.
A experiência acumulada no segmento pelo fundador desde 2004, somada à atuação da empresa fundada em 2019, apoia a definição de soluções personalizadas para projetos que exigem qualidade, segurança, eficiência e precisão.
A escolha do arame, a regulagem do processo e a forma de inspeção devem ser estabelecidas para cada aplicação, com base nas especificações técnicas pertinentes e nas recomendações do fabricante do consumível.
Tipos de arame tubular e proteção do arco
No processo FCAW, o arame tubular é um consumível contínuo com fluxo interno.
Durante a soldagem, esse fluxo participa da proteção da poça de fusão e da formação de escória, ajudando a preservar o metal de solda contra contaminantes do ambiente.
A forma como essa proteção é complementada define duas configurações principais, arame autoprotegido e arame com proteção gasosa.
A escolha não deve ser feita apenas pela produtividade esperada.
O material, a espessura, a posição de soldagem, o ambiente de execução, a preparação da junta e os requisitos técnicos do projeto precisam ser analisados em conjunto.
Arame tubular autoprotegido
No arame autoprotegido, o fluxo interno fornece a proteção necessária ao arco e à poça de fusão, sem depender de um cilindro de gás externo.
A reação do fluxo contribui para a formação de gases e escória protetora durante a fusão do consumível.
Essa configuração pode ser considerada em serviços de campo e em locais onde a movimentação ou o uso de cilindros seja uma restrição operacional.
Ainda assim, autoprotegido não significa imune às condições ambientais, vento intenso, contaminantes, umidade e preparação inadequada podem afetar a estabilidade do arco e a qualidade do cordão.
Após a soldagem, a escória normalmente precisa ser removida antes da inspeção ou da aplicação de novos passes.
A limpeza entre passes é importante para evitar inclusões e permitir que a continuidade da junta seja avaliada adequadamente.
Arame tubular com proteção gasosa
O arame tubular com proteção gasosa utiliza o fluxo interno em conjunto com um gás fornecido externamente.
O gás envolve a região do arco e ajuda a reduzir a interferência do ar atmosférico, enquanto o fluxo exerce funções relacionadas à proteção, à estabilidade do processo e à formação da escória, conforme a classificação do consumível.
Essa alternativa pode ser adequada quando o projeto exige controle específico da proteção do arco e quando é possível manter uma instalação estável para o fornecimento do gás.
A vazão, o tipo de gás, a regulagem do equipamento e a proteção contra correntes de ar devem seguir a especificação do consumível e o procedimento aplicável.
Em áreas externas, o vento pode dispersar o gás antes que ele cumpra sua função.
Por isso, pode ser necessário avaliar barreiras contra vento, condições de montagem e viabilidade operacional.
A presença de gás externo não elimina a necessidade de limpeza, controle de parâmetros e inspeção da junta.
Comparação conceitual!
| Aspecto | Arame autoprotegido | Arame com proteção gasosa |
|---|---|---|
| Fonte de proteção | Fluxo interno do arame | Fluxo interno e gás externo |
| Infraestrutura | Não depende de cilindro de gás para proteger o arco | Requer sistema de gás compatível e regulado |
| Uso em campo | Pode facilitar determinadas operações externas | Exige atenção especial ao vento e à estabilidade da proteção |
| Escória | Deve ser removida conforme a sequência de passes | Também pode ser formada e deve ser removida quando aplicável |
| Critério principal | Condições do local e especificação do consumível | Requisitos da junta e controle da proteção gasosa |
Soldagem a arco com arame tubular: critérios técnicos e aplicações
Essa comparação é conceitual e não define uma opção universalmente melhor.
O desempenho depende da classificação do arame, do material de base, da espessura, da posição, da junta, dos parâmetros e dos critérios de aceitação definidos para o trabalho.
Critérios para selecionar o tipo de arame
Antes de escolher o consumível e a configuração de proteção, é recomendável verificar:
- Qual é o material de base e se o arame é compatível com sua composição e aplicação.
- Qual é a espessura e qual nível de penetração ou deposição é requerido pela junta.
- Em quais posições a soldagem será executada e se o consumível possui indicação para essas condições.
- Se o trabalho ocorrerá em oficina, área de montagem ou ambiente externo sujeito a vento.
- Se há disponibilidade e controle adequado para cilindro, regulador, mangueiras e gás de proteção.
- Quais são os requisitos de resistência, acabamento, inspeção e aceitação da solda.
- Como será feita a remoção da escória entre passes e a verificação de possíveis descontinuidades.
- Quais parâmetros, polaridade e técnica são recomendados pelo fabricante do arame.
- Se o procedimento de soldagem e a documentação do projeto estabelecem limitações específicas.
A ficha técnica do consumível deve ser a referência para confirmar a classificação do arame, a polaridade, o gás recomendado, a faixa de aplicação e as condições de armazenamento.
Quando houver exigência formal de procedimento, a seleção deve ser coerente com a especificação técnica aplicável e com os critérios de inspeção definidos para a junta.
Como o ambiente interfere na proteção?
A proteção do arco pode ser comprometida por vento, correntes de ar, umidade, óleo, tinta, carepa, ferrugem e outros contaminantes.
No arame com proteção gasosa, o vento pode reduzir a concentração do gás na região da poça.
No autoprotegido, as condições externas também podem afetar o comportamento do arco, a remoção da escória e a formação do cordão.
Por esse motivo, a análise deve considerar a proteção física da área, a limpeza das peças, o armazenamento do consumível e a estabilidade do equipamento.
Ajustes improvisados para compensar uma proteção inadequada não substituem o controle das condições de execução.
Sobre a especificação do consumível
Arames tubulares com aparência semelhante podem possuir fluxos internos, classificações, polaridades e recomendações de aplicação diferentes.
Portanto, não é seguro escolher o consumível apenas pelo diâmetro ou pela disponibilidade imediata.
A especificação do fabricante, o procedimento de soldagem e os requisitos do projeto devem orientar a decisão.
A Jota Soldas avalia as necessidades específicas de cada cliente para desenvolver soluções personalizadas em serviços de soldagem, fabricação e montagem industrial.
Em um escopo com FCAW, essa análise pode considerar o tipo de arame, a forma de proteção, o material, as condições de campo e os requisitos técnicos apresentados no projeto, buscando alinhar produtividade, qualidade e confiabilidade da junta.
Para solicitar uma avaliação técnica, o ideal é apresentar desenhos ou informações do escopo, material, espessuras, posições de soldagem, ambiente de execução, volume de trabalho e critérios de inspeção.
Com esses dados, a definição entre arame autoprotegido e arame com proteção gasosa pode ser feita de maneira mais coerente com a aplicação.
Parâmetros e ajustes do equipamento
A regulagem da soldagem a arco com arame tubular depende da combinação entre material, espessura, posição de soldagem, tipo de arame, modalidade de proteção e requisitos do projeto.
Corrente, tensão, velocidade de alimentação, velocidade de soldagem, extensão do eletrodo, polaridade e vazão de gás devem ser ajustadas de forma integrada, sempre com base na ficha técnica do consumível, no procedimento de soldagem aplicável e nas condições reais da junta.
Principais parâmetros de regulagem
- Corrente e velocidade de alimentação: em equipamentos FCAW, a velocidade de alimentação do arame influencia diretamente a corrente do processo. Alterações nesses controles modificam a taxa de deposição, a penetração e a estabilidade do arco. O ajuste deve considerar o diâmetro e a classificação do arame, a posição de soldagem e a espessura do material.
- Tensão: interfere no comprimento do arco, no formato do cordão, na quantidade de respingos e na facilidade de fusão das laterais da junta. Uma tensão inadequada pode favorecer um arco instável, excesso de respingos ou alterações no perfil do cordão.
- Velocidade de soldagem: determina o tempo de permanência da poça de fusão sobre a junta. Uma velocidade muito elevada pode reduzir a penetração e causar descontinuidade na cobertura; uma velocidade muito baixa pode aumentar o aporte térmico, alargar o cordão e favorecer sobreposição ou deformação.
- Extensão do eletrodo: corresponde ao comprimento do arame entre o bico de contato e a peça. Variações excessivas alteram o aquecimento resistivo do arame e podem prejudicar a estabilidade do arco, a transferência metálica e a regularidade do cordão.
- Polaridade: deve seguir a recomendação do fabricante do consumível e do procedimento aplicável. A escolha incorreta pode modificar a penetração, a transferência metálica, a estabilidade do arco e o comportamento da escória.
- Vazão de gás: é relevante nos arames tubulares com proteção gasosa. Deve ser compatível com o gás especificado, o bocal, a posição de soldagem e as condições do ambiente. Vazão insuficiente pode comprometer a proteção do arco; vazão excessiva pode gerar turbulência e incorporar gases à poça de fusão.
Critérios técnicos de regulagem antes da soldagem
- Confirmar o material de base, a espessura, o tipo de junta e a posição de soldagem.
- Verificar se o arame tubular é compatível com o material e com os requisitos do projeto.
- Conferir a classificação, o diâmetro, a condição de armazenamento e a integridade do consumível.
- Identificar se o arame utiliza proteção gasosa ou se é autoprotegido.
- Consultar a ficha técnica do arame e o procedimento de soldagem qualificado, quando aplicável.
- Conferir a polaridade indicada para o consumível.
- Inspecionar a fonte de energia, o alimentador, a tocha, o bico de contato, o conduíte e as conexões.
- Ajustar inicialmente corrente, tensão, velocidade de alimentação, extensão do eletrodo e vazão de gás conforme a documentação técnica.
- Verificar aterramento, limpeza do bocal e ausência de obstruções no sistema de alimentação.
- Realizar um cordão de teste ou uma validação em condição representativa antes da execução definitiva.
Relação entre sintomas e possíveis ajustes!
| Sintoma observado | Possíveis causas gerais | Direção da verificação |
|---|---|---|
| Arco instável | Regulagem incompatível de tensão e alimentação, alimentação irregular, mau contato ou extensão excessiva do eletrodo | Conferir a interação entre tensão e velocidade de alimentação, além do estado do sistema de alimentação |
| Excesso de respingos | Parâmetros desbalanceados, polaridade inadequada, arco irregular ou proteção gasosa deficiente | Comparar a regulagem com a ficha do consumível e verificar polaridade, bico, aterramento e vazão |
| Penetração insuficiente | Velocidade de soldagem elevada, energia inadequada, preparação incorreta da junta ou técnica incompatível | Avaliar preparação, velocidade, corrente efetiva e condição de acesso à raiz |
| Cordão muito largo ou elevado | Velocidade de soldagem reduzida, tensão inadequada ou manipulação excessiva da tocha | Verificar aporte térmico, comprimento do arco e movimento aplicado |
| Falta de fusão nas laterais | Corrente ou tensão inadequadas, ângulo incorreto da tocha, superfície contaminada ou velocidade excessiva | Conferir limpeza, posicionamento da tocha, sequência de passes e parâmetros |
| Porosidade | Contaminação, umidade, proteção gasosa insuficiente ou turbulência no gás | Inspecionar a limpeza da junta, o armazenamento do arame, as conexões e a vazão |
| Inclusão de escória | Limpeza insuficiente entre passes, geometria inadequada ou técnica de deposição incorreta | Remover completamente a escória e revisar a sequência, o ângulo e a velocidade de soldagem |
| Alimentação irregular do arame | Pressão inadequada dos roletes, conduíte desgastado, bico incorreto ou arame deformado | Examinar o conjunto de alimentação e confirmar a compatibilidade dos componentes |
Soldagem a arco com arame tubular: critérios técnicos e aplicações
Essas relações são orientativas e não substituem a avaliação do soldador qualificado, a consulta à documentação do consumível ou a validação do procedimento.
O mesmo sintoma pode ter mais de uma causa, especialmente quando há combinação de problemas de preparação, equipamento, técnica e parâmetros.
Nota técnica sobre validação
A regulagem deve ser validada por meio de inspeção visual do cordão, observação da estabilidade do arco e avaliação da penetração, fusão, perfil e acabamento.
Quando o projeto exigir, podem ser necessários ensaios e critérios de aceitação definidos nas especificações técnicas aplicáveis.
A validação também deve considerar a posição de soldagem, a sequência de passes, o controle térmico e as condições ambientais.
Não é adequado adotar valores universais de corrente, tensão ou vazão de gás para todas as aplicações.
A configuração recomendada para uma junta pode ser inadequada para outra devido a diferenças de material, espessura, geometria, consumível e posição.
Em serviços industriais, a Jota Soldas direciona sua atuação para soluções personalizadas, com foco em qualidade, segurança, eficiência e precisão conforme o escopo apresentado pelo cliente.
A definição final dos parâmetros deve ser feita por profissional habilitado e responsável pelo procedimento, com consulta às especificações do projeto e às recomendações do fabricante.
Preparação das peças e qualidade da junta
Na Soldagem a arco com arame tubular, a preparação da junta influencia diretamente a penetração, a fusão, a estabilidade do arco e a consistência do cordão.
Antes de iniciar a operação, é necessário verificar se as peças, o encaixe e os parâmetros previstos são compatíveis com o material, a espessura, a posição de soldagem e o procedimento aplicável ao projeto.
Sequência recomendada de preparação
- Conferência do material e do desenho: confirme o tipo e a espessura do material, a geometria da junta, a posição de soldagem, a sequência de passes e os critérios de aceitação definidos para o serviço.
- Limpeza das superfícies: remova óleo, graxa, tinta, umidade, carepa, ferrugem solta e outros contaminantes da região a ser soldada. A limpeza deve alcançar as faces da junta e a área próxima ao cordão.
- Preparação da junta: verifique o chanfro, a abertura de raiz, o ângulo, o nariz e o comprimento útil conforme o desenho ou procedimento de soldagem. Geometrias inadequadas podem dificultar o acesso e alterar a penetração.
- Alinhamento e controle do encaixe: posicione as peças sem forçar deformações. Confira desalinhamento, abertura irregular e contato entre as superfícies antes do ponteamento.
- Ponteamento: execute pontos de fixação compatíveis com a junta, distribuídos de modo a manter o alinhamento durante a soldagem. Os pontos devem ser avaliados quanto a trincas, porosidade ou falta de fusão antes de serem incorporados ao cordão.
- Verificação da raiz: quando houver passe de raiz, confirme se a abertura, o acesso e a condição do ponteamento permitem obter fusão adequada sem obstruções ou excesso de reforço.
- Definição da sequência de passes: planeje a ordem dos passes para favorecer o preenchimento uniforme, limitar distorções e permitir a limpeza entre camadas.
- Inspeção entre passes e acabamento: remova escória e respingos quando aplicável, elimine irregularidades que possam aprisionar contaminantes e examine visualmente cada camada antes da seguinte.
Critérios técnicos pré-soldagem
- Material, espessura e identificação da peça conferidos.
- Desenho, escopo ou procedimento de soldagem disponível para consulta.
- Faces da junta limpas e secas.
- Chanfro, abertura de raiz e alinhamento compatíveis com a especificação.
- Ponteamentos íntegros, sem trincas aparentes ou descontinuidades relevantes.
- Arame tubular armazenado e utilizado conforme a recomendação do fabricante do consumível.
- Equipamento, cabos, conexão de trabalho e tocha em condições adequadas.
- Polaridade e parâmetros iniciais definidos conforme o consumível, o material e o procedimento aplicável.
- Proteção contra vento e contaminação avaliada quando houver uso de gás de proteção.
- Ventilação, EPI e controles de segurança verificados antes do início da operação.
Como a preparação afeta o cordão?
A remoção de contaminantes reduz a possibilidade de porosidade, inclusões e instabilidade durante a fusão.
O alinhamento correto ajuda a manter a geometria projetada e evita que o soldador compense uma abertura irregular apenas por meio dos parâmetros.
Já a preparação adequada do chanfro permite que o arco alcance as faces da junta, favorecendo a fusão e a penetração previstas no procedimento.
O ponteamento também exerce função estrutural durante a execução, ele mantém as peças posicionadas, mas não elimina a necessidade de controlar a sequência de soldagem.
A aplicação de calor pode provocar contração e distorção, especialmente quando há distribuição assimétrica dos passes.
Por isso, a sequência deve considerar a rigidez da montagem, a acessibilidade e a necessidade de inspeção entre camadas.
Descontinuidades possíveis e causas gerais
- Porosidade: pode estar associada a contaminantes, umidade, proteção gasosa insuficiente quando aplicável, consumível inadequadamente acondicionado ou parâmetros incompatíveis.
- Falta de fusão: pode resultar de preparação inadequada, faces da junta sujas, energia insuficiente, ângulo incorreto da tocha ou velocidade de soldagem excessiva.
- Falta de penetração: pode estar relacionada à abertura de raiz, ao nariz do chanfro, à corrente, à tensão, à velocidade de alimentação ou à velocidade de deslocamento.
- Inclusão de escória: pode ocorrer quando a escória não é removida entre passes, quando o ângulo de trabalho dificulta sua expulsão ou quando a técnica de deposição é inadequada.
- Mordedura: pode estar associada a corrente ou tensão elevadas, velocidade de deslocamento inadequada, comprimento de arco excessivo ou posicionamento incorreto da tocha.
- Trinca: exige avaliação técnica da junta, do material, do consumível, da restrição da montagem, da sequência térmica e das condições do procedimento; não deve ser tratada apenas com acabamento superficial.
- Distorção e desalinhamento: podem estar relacionados à sequência de passes, ao ponteamento insuficiente, à distribuição de calor e à ausência de controle dimensional durante a execução.
A inspeção visual deve ocorrer antes, durante e depois da soldagem.
Ela pode identificar irregularidades de perfil, mordeduras, crateras, respingos excessivos, trincas visíveis, falta de preenchimento e alterações dimensionais.
Quando o projeto exigir, outros métodos de inspeção e critérios de aceitação devem ser definidos por profissional qualificado e conforme as normas técnicas, especificações contratuais e procedimentos aplicáveis.
A inspeção visual, isoladamente, não confirma todas as condições internas da junta.
Na Jota Soldas, a preparação e a execução são relacionadas ao compromisso informado com qualidade, segurança, eficiência e confiabilidade das juntas.
A empresa atua com soldagem, fabricação e montagem industrial, desenvolvendo soluções conforme as necessidades e o escopo apresentado pelo cliente.
Para uma avaliação técnica, é recomendável fornecer desenhos, material, espessuras, dimensões, posição de montagem, quantidade de peças, requisitos de inspeção e critérios de aceitação.
Esses dados permitem analisar a preparação da junta e orientar a solução mais adequada ao projeto.
Aplicações industriais do arame tubular
A Soldagem a arco com arame tubular, ou FCAW, é aplicável a diferentes etapas da fabricação, montagem e manutenção de estruturas metálicas.
O processo utiliza um arame-eletrodo tubular contínuo e pode ser selecionado para chapas, perfis, tubos e componentes industriais quando a produtividade, a penetração e a continuidade da deposição são compatíveis com o escopo do trabalho.
Onde o processo pode ser utilizado?
- Fabricação de estruturas metálicas: união de perfis, chapas e componentes destinados a conjuntos estruturais, desde que o material, a espessura, a posição de soldagem e os requisitos do projeto sejam compatíveis com o consumível e o procedimento adotados.
- Caldeiraria industrial: fabricação e união de componentes metálicos produzidos sob desenho, especificação ou escopo técnico, com atenção à preparação da junta, à sequência de passes e ao controle das distorções.
- Tubos e componentes industriais: execução de juntas em peças tubulares e elementos metálicos, mediante avaliação da geometria, do acesso à junta, da posição de soldagem e das exigências de inspeção.
- Montagem industrial: realização de soldas em campo ou nas instalações de produção, conforme as condições de acesso, movimentação, proteção contra intempéries e disponibilidade de energia e equipamentos.
- Manutenção e adequações: reparação, reforço ou modificação de componentes metálicos, após análise da condição da peça, do metal de base, da extensão do dano e dos critérios técnicos aplicáveis.
- Recuperação metálica: recomposição ou reparação de regiões desgastadas, quando a avaliação técnica indicar que o material, o consumível e o procedimento são adequados ao serviço.
Exemplos de aplicação por segmento
Na indústria metalúrgica, o arame tubular pode ser considerado para a fabricação e a recuperação de estruturas, subconjuntos e componentes que demandem volume significativo de soldagem.
Em caldeirarias e empresas de fabricação industrial, pode integrar a produção de conjuntos soldados com chapas, perfis e tubos.
Em obras de construção e montagem industrial, a configuração autoprotegida pode ser avaliada para determinadas atividades externas, especialmente quando o controle do gás de proteção é limitado.
Ainda assim, vento, umidade, acesso, limpeza da junta e especificação do consumível precisam ser analisados antes da execução.
Nos setores de óleo e gás e químico, a seleção do processo deve considerar com rigor o material, a espessura, a função do componente, as condições de serviço, os requisitos de inspeção e os critérios de aceitação definidos para o projeto.
A indicação do FCAW não deve ser presumida apenas pelo segmento de atuação.
Como avaliar a adequação ao projeto?
A escolha do arame tubular deve partir do escopo técnico e não somente da busca por maior velocidade de soldagem.
Antes de definir o processo, é importante verificar:
- Material de base: identificar a composição e a condição do metal, avaliando a compatibilidade com o arame tubular e com o procedimento previsto.
- Geometria e espessura: analisar dimensões, tipo de junta, abertura de raiz, acessibilidade e necessidade de passes múltiplos.
- Posição de soldagem: confirmar se o consumível e o equipamento são adequados às posições exigidas pela montagem.
- Ambiente de execução: considerar trabalho interno ou externo, incidência de vento, proteção contra contaminação, ventilação e espaço disponível.
- Requisitos de produtividade: relacionar o volume de solda, a continuidade da operação e a taxa de deposição desejada às limitações reais do serviço.
- Qualidade e inspeção: definir preparação, sequência de passes, inspeção visual e demais verificações exigidas pelas especificações técnicas aplicáveis.
- Consumível e proteção: consultar a ficha técnica do fabricante para confirmar polaridade, gás de proteção quando aplicável, armazenamento, regulagem e condições de uso.
- Segurança operacional: prever equipamentos de proteção, controle de fumos metálicos, proteção contra radiação e organização segura da área de trabalho.
Quando solicitar uma avaliação técnica?
A análise do escopo é especialmente importante em serviços que envolvem componentes estruturais, reparações com responsabilidade operacional, juntas de difícil acesso, trabalhos em campo ou requisitos específicos de inspeção.
Desenhos, informações sobre material e espessura, localização das juntas, condições de execução e critérios de aceitação ajudam a determinar se o FCAW é apropriado ou se outro processo oferece melhor compatibilidade.
A Jota Soldas atua como prestadora de serviços, fornecedora e fabricante em demandas de soldagem, fabricação e montagem industrial.
A empresa desenvolve soluções personalizadas conforme as necessidades apresentadas pelo cliente e fornece atendimento em âmbito nacional, tanto para execução conforme o escopo quanto para trabalhos realizados em suas instalações.
A definição do processo, do consumível e da forma de execução deve ser feita a partir do projeto e do escopo técnico, sem tratar o arame tubular como uma solução universal.
FCAW, MIG/MAG e eletrodo revestido: diferenças
A escolha entre FCAW, MIG/MAG e eletrodo revestido, também identificado como SMAW, depende das condições técnicas da aplicação.
O material e a espessura das peças, a posição de soldagem, o ambiente de trabalho, a disponibilidade de gás de proteção, a necessidade de portabilidade e os requisitos do projeto devem ser avaliados em conjunto.
Não existe um processo universalmente melhor, existe uma alternativa mais coerente com cada escopo.
Comparação conceitual dos processos!
| Critério | FCAW com arame tubular | MIG/MAG com arame maciço | Eletrodo revestido ou SMAW |
|---|---|---|---|
| Consumível | Arame-eletrodo tubular contínuo, com fluxo interno | Arame maciço contínuo | Eletrodo revestido consumido individualmente |
| Proteção do arco | Pode ser obtida pelo fluxo interno, na modalidade autoprotegida, ou combinada com gás externo | Depende de gás de proteção externo | O revestimento do eletrodo gera proteção durante a fusão |
| Produtividade | Pode favorecer elevada taxa de deposição e menor quantidade de interrupções para troca de consumível | Permite alimentação contínua e execução eficiente quando há controle adequado do gás | Exige substituição dos eletrodos e remoção da escória entre os passes |
| Portabilidade | A modalidade autoprotegida pode ser útil em determinadas condições de campo | Requer atenção ao fornecimento e à proteção do gás, especialmente em ambientes abertos | Tem equipamento relativamente simples e boa adaptação a diferentes locais de trabalho |
| Influência do ambiente | O arame autoprotegido pode facilitar a execução externa, mas vento, umidade e contaminantes continuam relevantes | Correntes de ar podem dispersar o gás e comprometer a proteção do arco | É menos dependente de cilindro de gás, mas ainda requer controle do ambiente e da preparação |
| Aplicações recorrentes | Estruturas, chapas, perfis, tubos, caldeiraria, fabricação, montagem e recuperação metálica | Fabricação e união de componentes quando o gás, o material e os parâmetros são compatíveis | Manutenção, montagem, reparos e situações em que a flexibilidade do equipamento é importante |
| Pontos de atenção | Seleção do arame, polaridade, regulagem, remoção da escória e controle dos fumos | Tipo e vazão do gás, proteção contra vento, limpeza do arame e estabilidade da alimentação | Armazenamento dos eletrodos, troca frequente, controle do arco e remoção da escória |
Soldagem a arco com arame tubular: critérios técnicos e aplicações
O FCAW utiliza um arame tubular contínuo cujo fluxo interno contribui para a proteção e a estabilidade do processo.
Conforme o consumível e a configuração adotada, pode haver necessidade de gás externo ou a proteção pode ser predominantemente gerada pelo próprio fluxo.
Essa característica torna o processo versátil, mas não elimina a necessidade de selecionar o consumível conforme o material, a posição, a espessura e a especificação aplicável.
No MIG/MAG, o arame maciço é alimentado continuamente e o arco é protegido por gás externo.
A configuração pode ser adequada quando o ambiente permite manter uma proteção gasosa estável e quando o conjunto de material, consumível e procedimento atende aos requisitos da junta.
Em áreas externas, a influência do vento deve ser analisada antes da execução.
No eletrodo revestido, o consumível contém o revestimento responsável por participar da proteção do arco e da formação da escória.
A solução pode ser conveniente em reparos, montagem e locais nos quais a mobilidade do equipamento tenha peso na decisão.
Em contrapartida, a interrupção para troca do eletrodo e a limpeza da escória fazem parte da rotina do processo.
Perguntas para selecionar o processo
Antes de definir o método, o responsável pelo projeto ou pela execução deve verificar:
- Qual é o material-base e há necessidade de controlar sua condição, composição ou pré-aquecimento?
- Qual é a espessura, a geometria e o tipo de junta das peças?
- A soldagem será realizada em oficina, em campo, em área aberta ou em local sujeito a correntes de ar?
- Há disponibilidade de gás de proteção, reguladores, mangueiras e condições para mantê-lo estável?
- A prioridade está na continuidade da alimentação, na portabilidade, no acesso à junta ou na facilidade de adaptação ao local?
- A posição de soldagem exige um consumível e um procedimento específicos?
- Quais são os critérios de aceitação, os níveis de inspeção e os registros previstos no projeto?
- O fabricante do consumível fornece recomendações compatíveis com a fonte, a polaridade e a aplicação?
A resposta deve ser construída a partir do conjunto de requisitos, e não apenas da velocidade percebida de execução.
Um processo potencialmente produtivo pode perder adequação quando o ambiente, a preparação da junta, o controle do gás ou a posição de soldagem não são compatíveis com sua aplicação.
Limitações e cuidados na comparação
A taxa de deposição, por si só, não determina a qualidade ou a vantagem operacional de um processo.
Corrente, tensão, velocidade de alimentação, extensão do eletrodo, velocidade de soldagem, polaridade, gás, limpeza e técnica do soldador interferem na estabilidade do arco e no resultado da junta.
Parâmetros inadequados podem provocar respingos, falta de fusão, porosidade, mordedura, penetração insuficiente ou excesso de reforço.
Também é importante não tratar o arame tubular como equivalente ao MIG/MAG apenas porque ambos podem utilizar alimentação contínua.
O FCAW trabalha com um fluxo interno que influencia a proteção, a formação da escória e o comportamento do arco.
Da mesma forma, não se deve considerar o eletrodo revestido inferior ou superior em qualquer situação, sua escolha depende do acesso, do ambiente, do material, da espessura, da posição e dos requisitos do procedimento.
A comparação técnica deve ser validada por documentação do projeto, ficha técnica do consumível e procedimento de soldagem aplicável.
Quando houver exigência de qualificação, inspeção ou critérios específicos de aceitação, esses requisitos precisam ser definidos antes do início do serviço.
A preparação das peças, o alinhamento, o ponteamento, a sequência de passes e a remoção da escória também devem fazer parte do planejamento.
A Jota Soldas atua como prestadora de serviços, fornecedora e fabricante em demandas de soldagem, fabricação e montagem industrial.
Com experiência acumulada pelo fundador no segmento desde 2004 e empresa fundada em 2019, a Jota Soldas avalia as necessidades específicas do cliente para desenvolver soluções sob medida, com foco em qualidade, segurança, eficiência e precisão.
Para uma análise do processo mais adequado, o ideal é encaminhar o desenho ou escopo disponível, o material, as espessuras, as condições de execução e os critérios técnicos exigidos.
Segurança, normas e contratação do serviço
A execução da soldagem a arco com arame tubular exige mais do que a regulagem do equipamento.
A segurança operacional, a preparação do local, a seleção dos consumíveis, o procedimento de soldagem e os critérios de inspeção devem ser considerados em conjunto, conforme o material, a espessura, a posição de soldagem, o ambiente e os requisitos do projeto.
Práticas essenciais de segurança
Antes do início do serviço, é necessário realizar uma análise de risco que considere o processo de soldagem, o acesso à área, a presença de materiais combustíveis, o trabalho em altura ou espaço confinado, a movimentação de estruturas e a possibilidade de exposição a fumos metálicos, radiação do arco, calor, ruído e respingos.
Entre as medidas gerais estão:
- utilizar os equipamentos de proteção individual compatíveis com a atividade, incluindo proteção para olhos e face, vestimenta apropriada, luvas e proteção respiratória ou auditiva quando indicada pela avaliação de risco;
- manter ventilação adequada e adotar medidas de controle de fumos metálicos, evitando a permanência do soldador diretamente na trajetória da fumaça;
- proteger pessoas próximas contra a radiação do arco e os respingos, utilizando barreiras ou isolamento da área quando necessário;
- verificar o estado de cabos, conexões, porta-eletrodo ou tocha, aterramento e fonte de energia antes da operação;
- posicionar cilindros de gás, quando utilizados, de forma estável, protegida e compatível com os procedimentos de segurança aplicáveis;
- remover ou proteger materiais combustíveis e manter recursos de prevenção e combate a incêndio disponíveis conforme a análise do local;
- interromper a atividade diante de condições inseguras, falhas no equipamento ou alterações relevantes no ambiente de trabalho.
A proteção individual não substitui controles coletivos, ventilação, isolamento da área, manutenção do equipamento e treinamento adequado.
Os requisitos devem ser definidos por profissionais responsáveis pela segurança e pelas normas aplicáveis à operação.
Documentação técnica e critérios de aceitação
Para avaliar corretamente um serviço, o briefing deve reunir informações suficientes para transformar a necessidade industrial em um escopo executável.
Sempre que disponíveis, devem ser encaminhados desenho ou croqui, material de base, espessuras, dimensões, quantidade de peças, posição de soldagem, local de execução, condições de acesso e finalidade do componente ou estrutura.
Também é importante informar:
- tipo de junta, preparação da raiz e necessidade de sequência específica de passes;
- requisitos de resistência, estanqueidade, acabamento ou alinhamento;
- consumível ou classificação indicada no projeto, quando definida;
- necessidade de inspeção visual ou de outros métodos de controle previstos na especificação;
- critérios de aceitação, tolerâncias e documentação que deve acompanhar a entrega;
- condições de montagem, adequação, manutenção ou recuperação, quando o serviço ocorrer em uma instalação existente.
A escolha do procedimento de soldagem e dos parâmetros deve considerar a especificação do projeto, as fichas técnicas do consumível e as condições reais de execução.
Não existe uma regulagem universal para todos os materiais, espessuras e posições.
Quando a aplicação exigir controle formal, a definição do procedimento, a qualificação e a inspeção devem seguir as normas técnicas e os requisitos contratuais pertinentes, com participação de profissionais qualificados.
Critérios técnicos para solicitar uma avaliação
- Desenho, croqui, fotografias técnicas ou descrição detalhada do componente.
- Material e espessura das peças, quando conhecidos.
- Dimensões, quantidade e peso aproximado para análise logística e operacional.
- Tipo de junta, posição de soldagem e acesso disponível.
- Local de fabricação, montagem, adequação, manutenção ou recuperação.
- Condições ambientais, incluindo trabalho externo, ventilação e exposição ao vento.
- Requisitos de acabamento, inspeção, estanqueidade ou critérios de aceitação.
- Normas, desenhos, memoriais, procedimentos ou especificações fornecidos pelo contratante.
- Necessidade de fornecimento de material, fabricação, montagem ou execução somente da soldagem.
- Restrições de segurança e regras de acesso da instalação.
Perguntas frequentes
É necessário informar a espessura e o material antes de pedir um orçamento?
Sim. Essas informações influenciam a preparação da junta, a seleção do consumível, os parâmetros, a sequência de passes e os requisitos de inspeção.
Quando o cliente não possui todos os dados, pode encaminhar os documentos e registros disponíveis para que a necessidade seja analisada tecnicamente.
O orçamento deve considerar apenas o tempo de soldagem?
Não. Um escopo adequado pode envolver preparação, corte ou ajuste, ponteamento, soldagem, remoção de escória, acabamento, inspeção, fabricação, montagem, adequações e condições de acesso.
Por isso, a avaliação deve ser baseada no projeto e no escopo completo, sem presumir preço ou prazo antes da análise das informações técnicas.
Quais normas devem ser utilizadas?
As referências dependem do tipo de estrutura, do material, do setor industrial, do processo, do consumível e dos critérios definidos pelo contratante.
É recomendável consultar as normas técnicas, os desenhos, os procedimentos de soldagem e as especificações aplicáveis ao projeto, evitando selecionar uma referência de forma genérica.
Como a Jota Soldas pode avaliar a demanda?
A Jota Soldas atua como prestadora de serviços, fornecedora e fabricante em trabalhos de soldagem, fabricação e montagem industrial.
A empresa desenvolve soluções personalizadas conforme as necessidades apresentadas pelo cliente e pode analisar o serviço a partir de projeto, desenho, escopo e demais informações técnicas disponíveis.
Fundada em 2019, a Jota Soldas reúne a experiência acumulada de seu fundador, que atua no segmento de soldagem desde 2004.
Essa trajetória orienta uma abordagem voltada à qualidade, segurança, eficiência e precisão, sem substituir a análise específica de cada aplicação.
Para solicitar uma avaliação, encaminhe o escopo técnico disponível e informe o material, a espessura, as dimensões, o local de execução e os critérios de aceitação desejados.
A definição do atendimento deve ser confirmada diretamente com a empresa após a análise da demanda.
Para saber mais sobre Soldagem a arco com arame tubular
Ligue para (11) 4358-4906 ou clique aqui e entre em contato por e-mail.
Entre em contato agora mesmo!
Clique no botão e entre em contato para tirar dúvidas ou solicitar um orçamento.
Solicitar contatoPrincipais regiões de atendimento:
- Atendimento realizado em todo o estado de Acre.
- Atendimento realizado em todo o estado de Alagoas.
- Atendimento realizado em todo o estado de Amapá.
- Atendimento realizado em todo o estado de Amazonas.
- Atendimento realizado em todo o estado de Bahia.
- Atendimento realizado em todo o estado de Ceará.
- Atendimento realizado em todo o estado de Distrito Federal.
- Atendimento realizado em todo o estado de Espírito Santo.
- Atendimento realizado em todo o estado de Goiás.
- Atendimento realizado em todo o estado de Maranhão.
- Atendimento realizado em todo o estado de Mato Grosso.
- Atendimento realizado em todo o estado de Mato Grosso do Sul.
- Atendimento realizado em todo o estado de Minas Gerais.
- Atendimento realizado em todo o estado de Pará.
- Atendimento realizado em todo o estado de Paraíba.
- Atendimento realizado em todo o estado de Paraná.
- Atendimento realizado em todo o estado de Pernambuco.
- Atendimento realizado em todo o estado de Piauí.
- Atendimento realizado em todo o estado de Rio de Janeiro.
- Atendimento realizado em todo o estado de Rio Grande do Norte.
- Atendimento realizado em todo o estado de Rio Grande do Sul.
- Atendimento realizado em todo o estado de Rondônia.
- Atendimento realizado em todo o estado de Roraima.
- Atendimento realizado em todo o estado de Santa Catarina.
- Atendimento realizado em todo o estado de São Paulo.
- Atendimento realizado em todo o estado de Sergipe.
- Atendimento realizado em todo o estado de Tocantins.

