Galeria
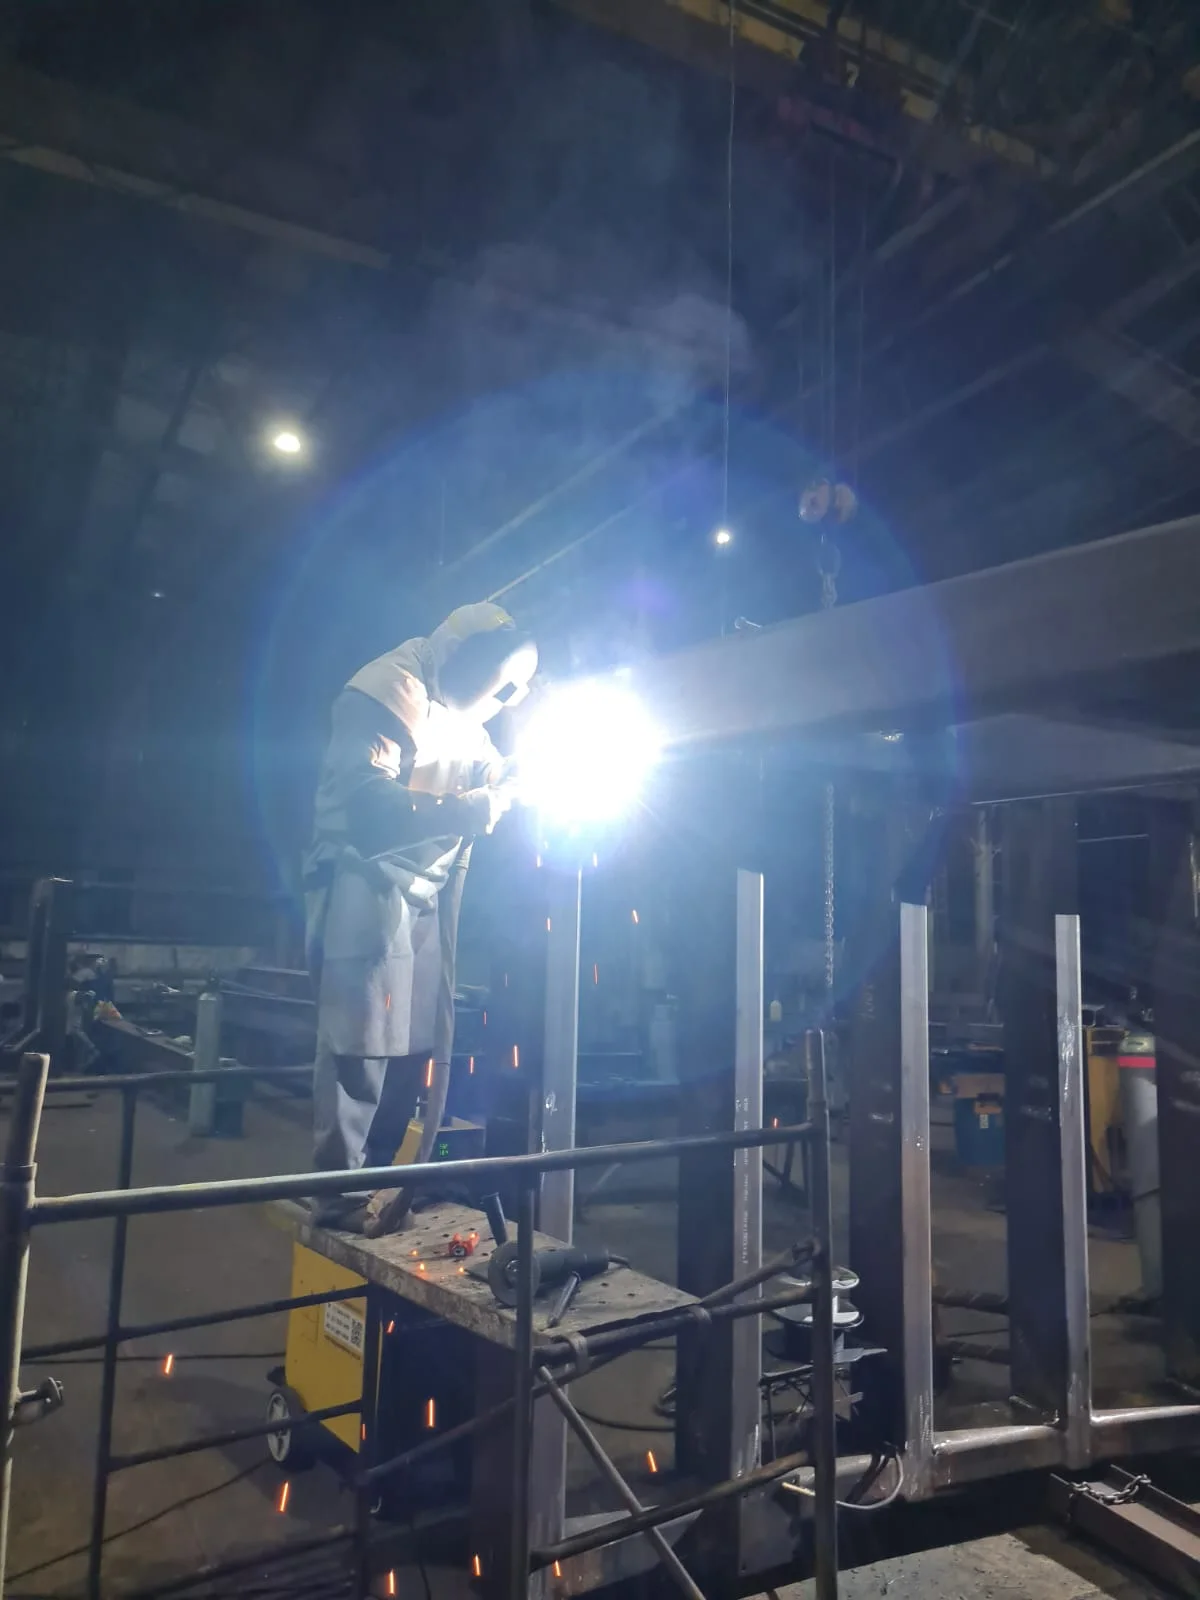
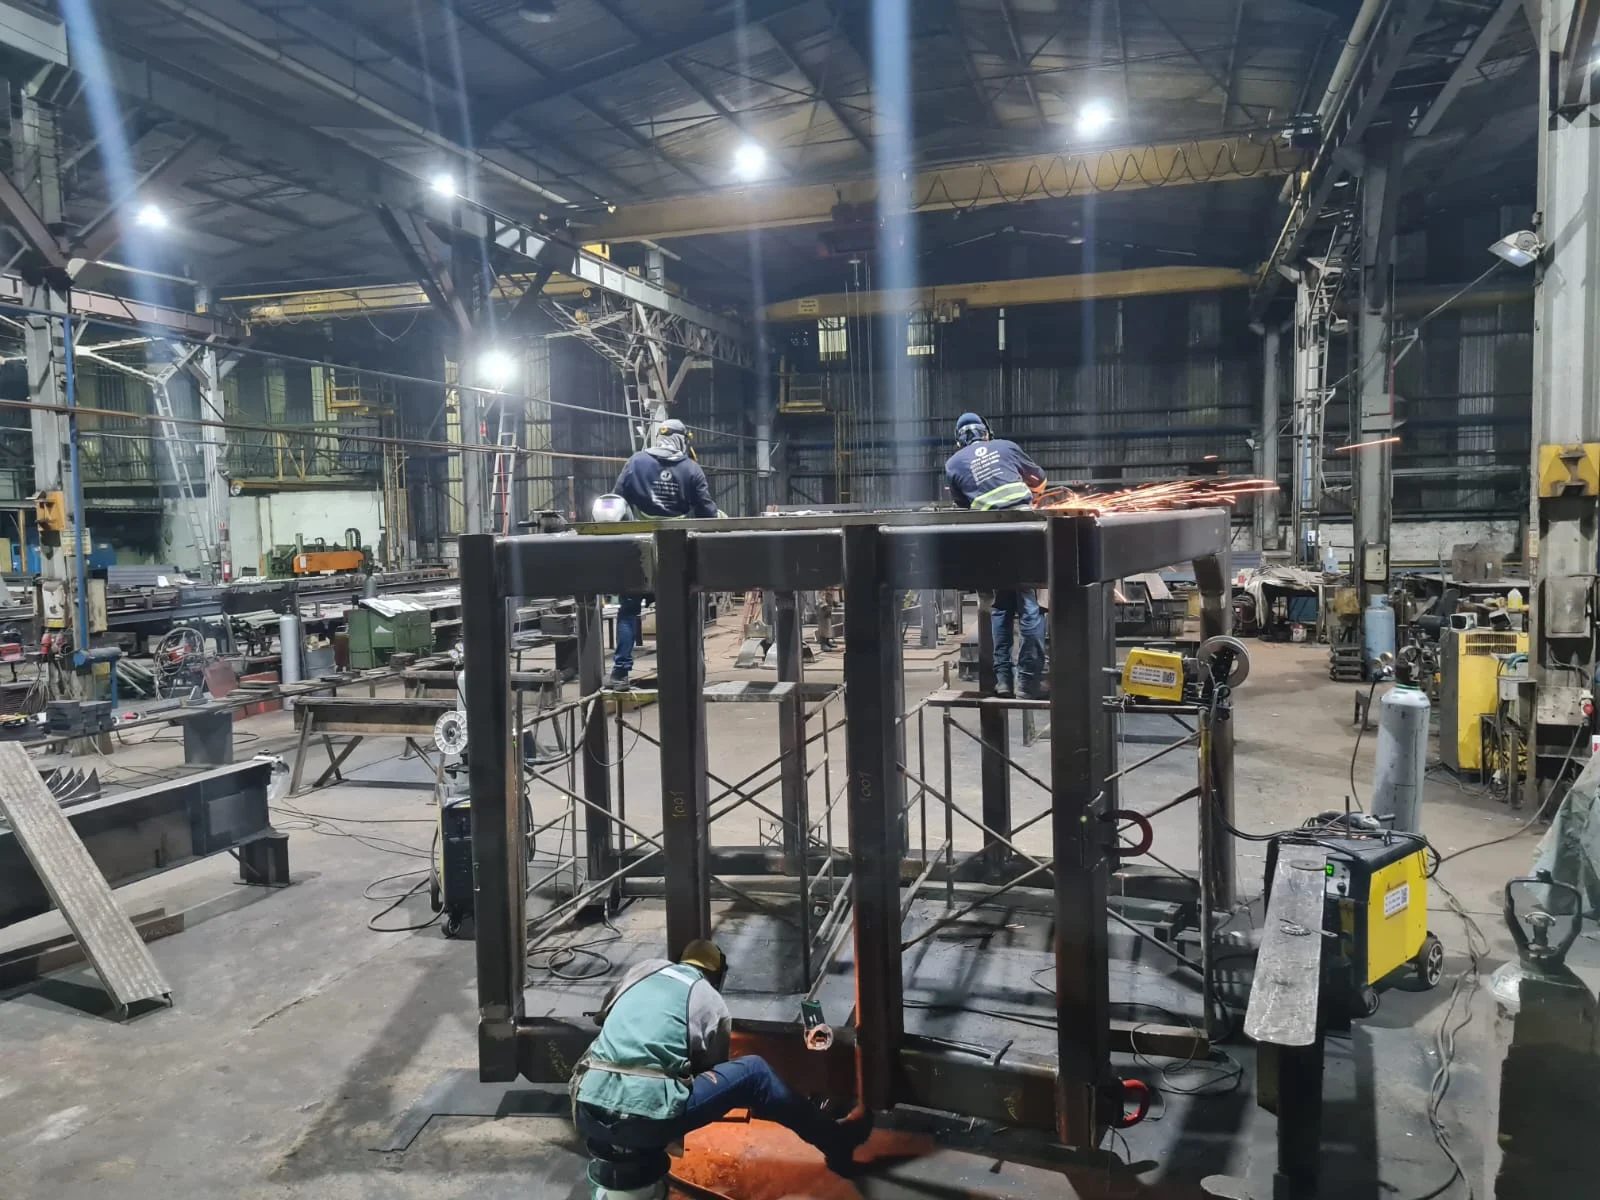
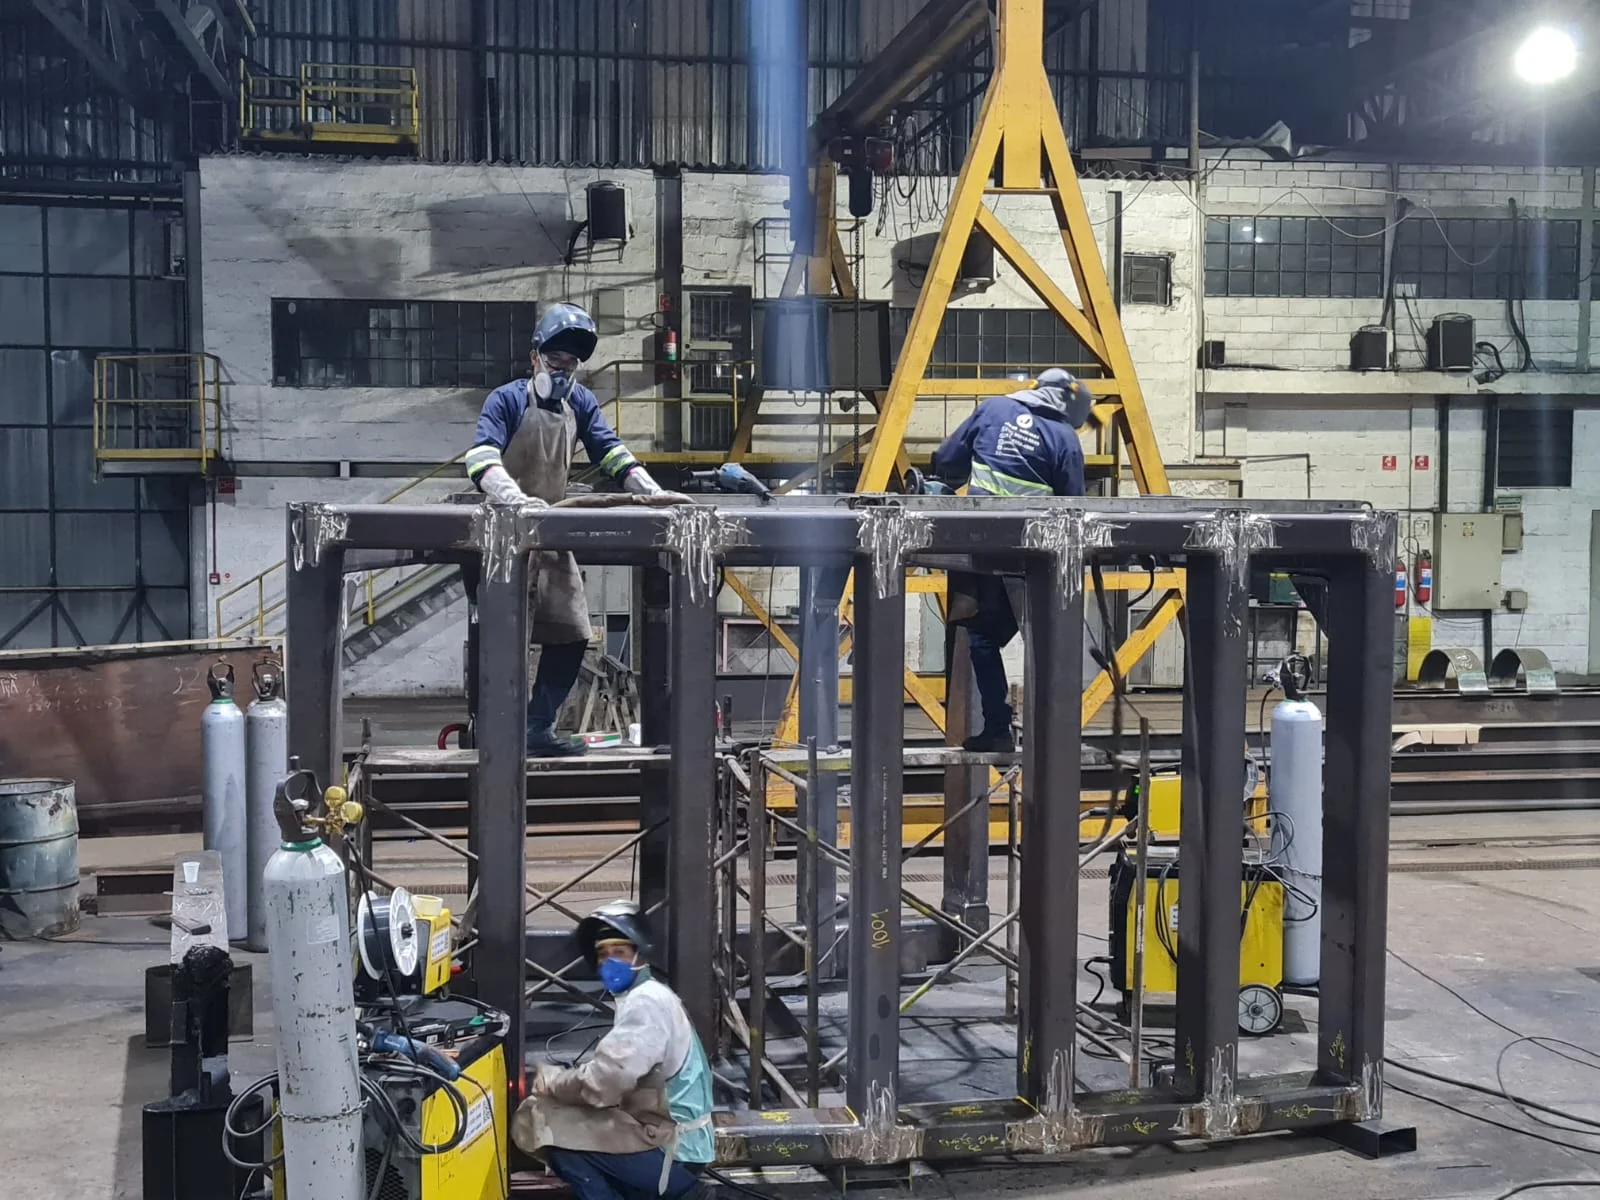
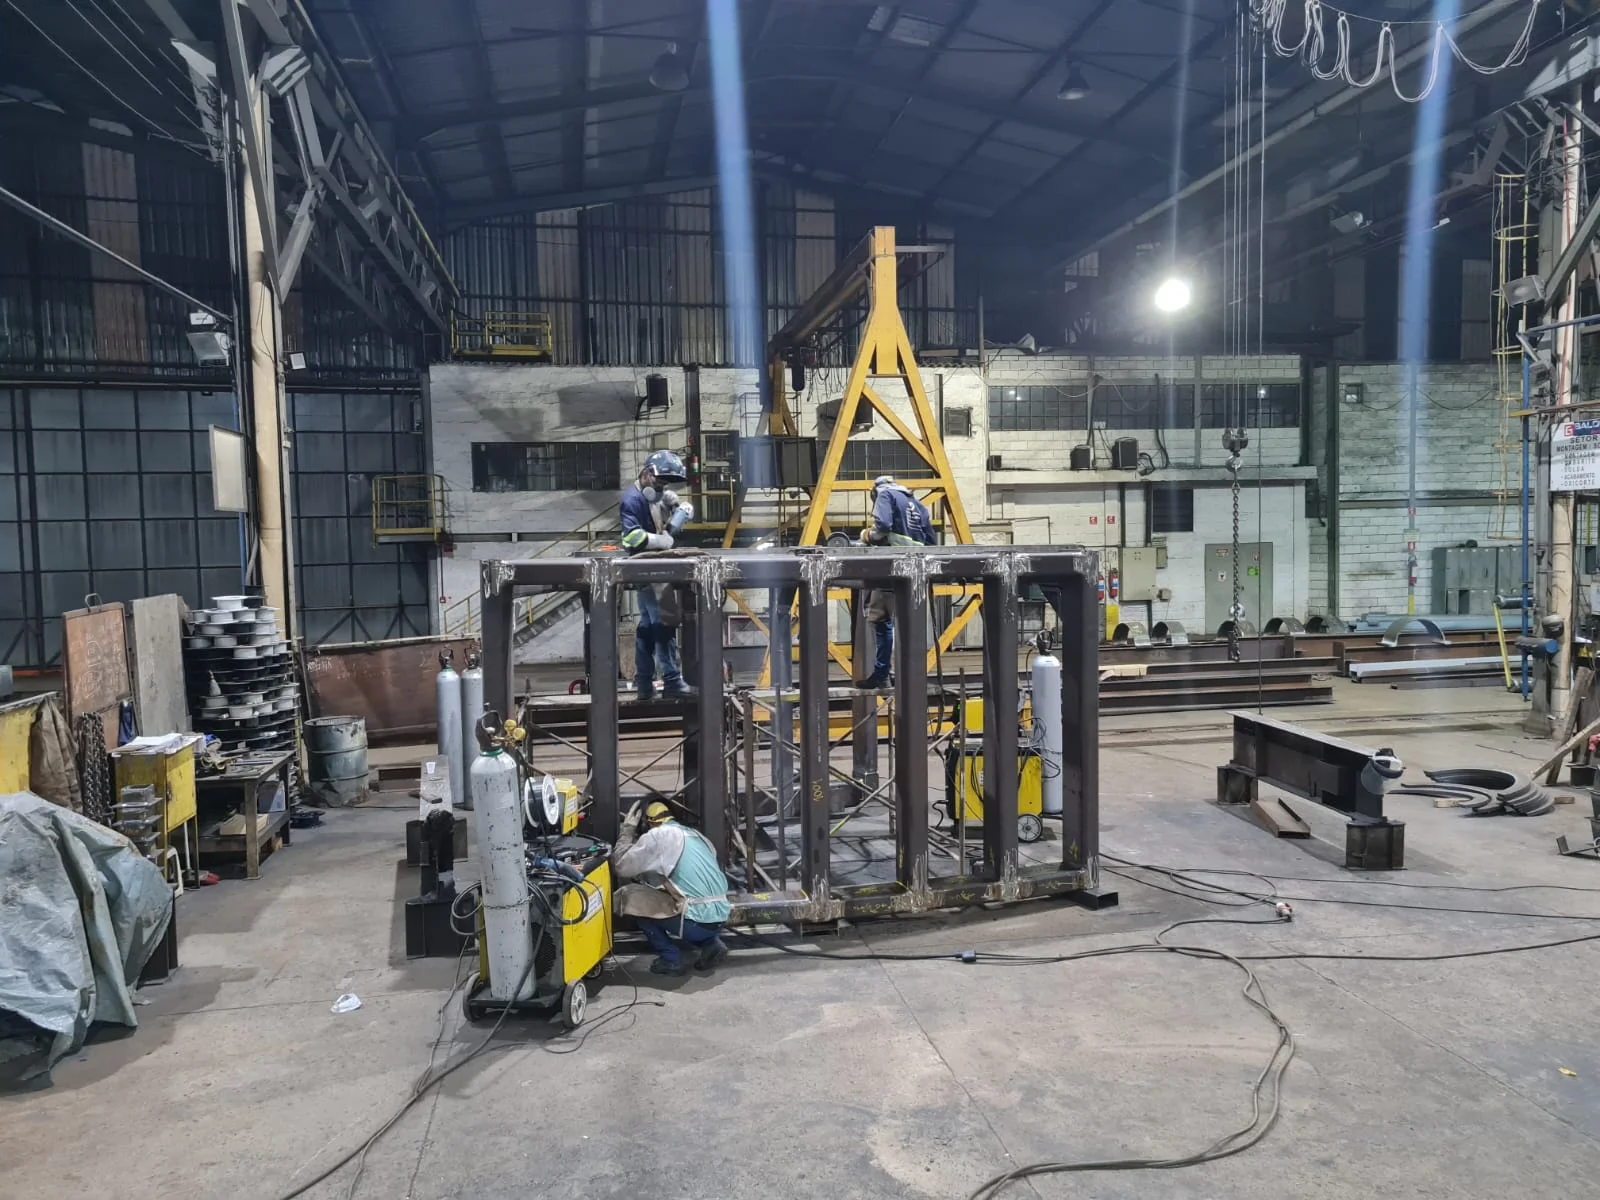
Clique nas imagens para ampliar
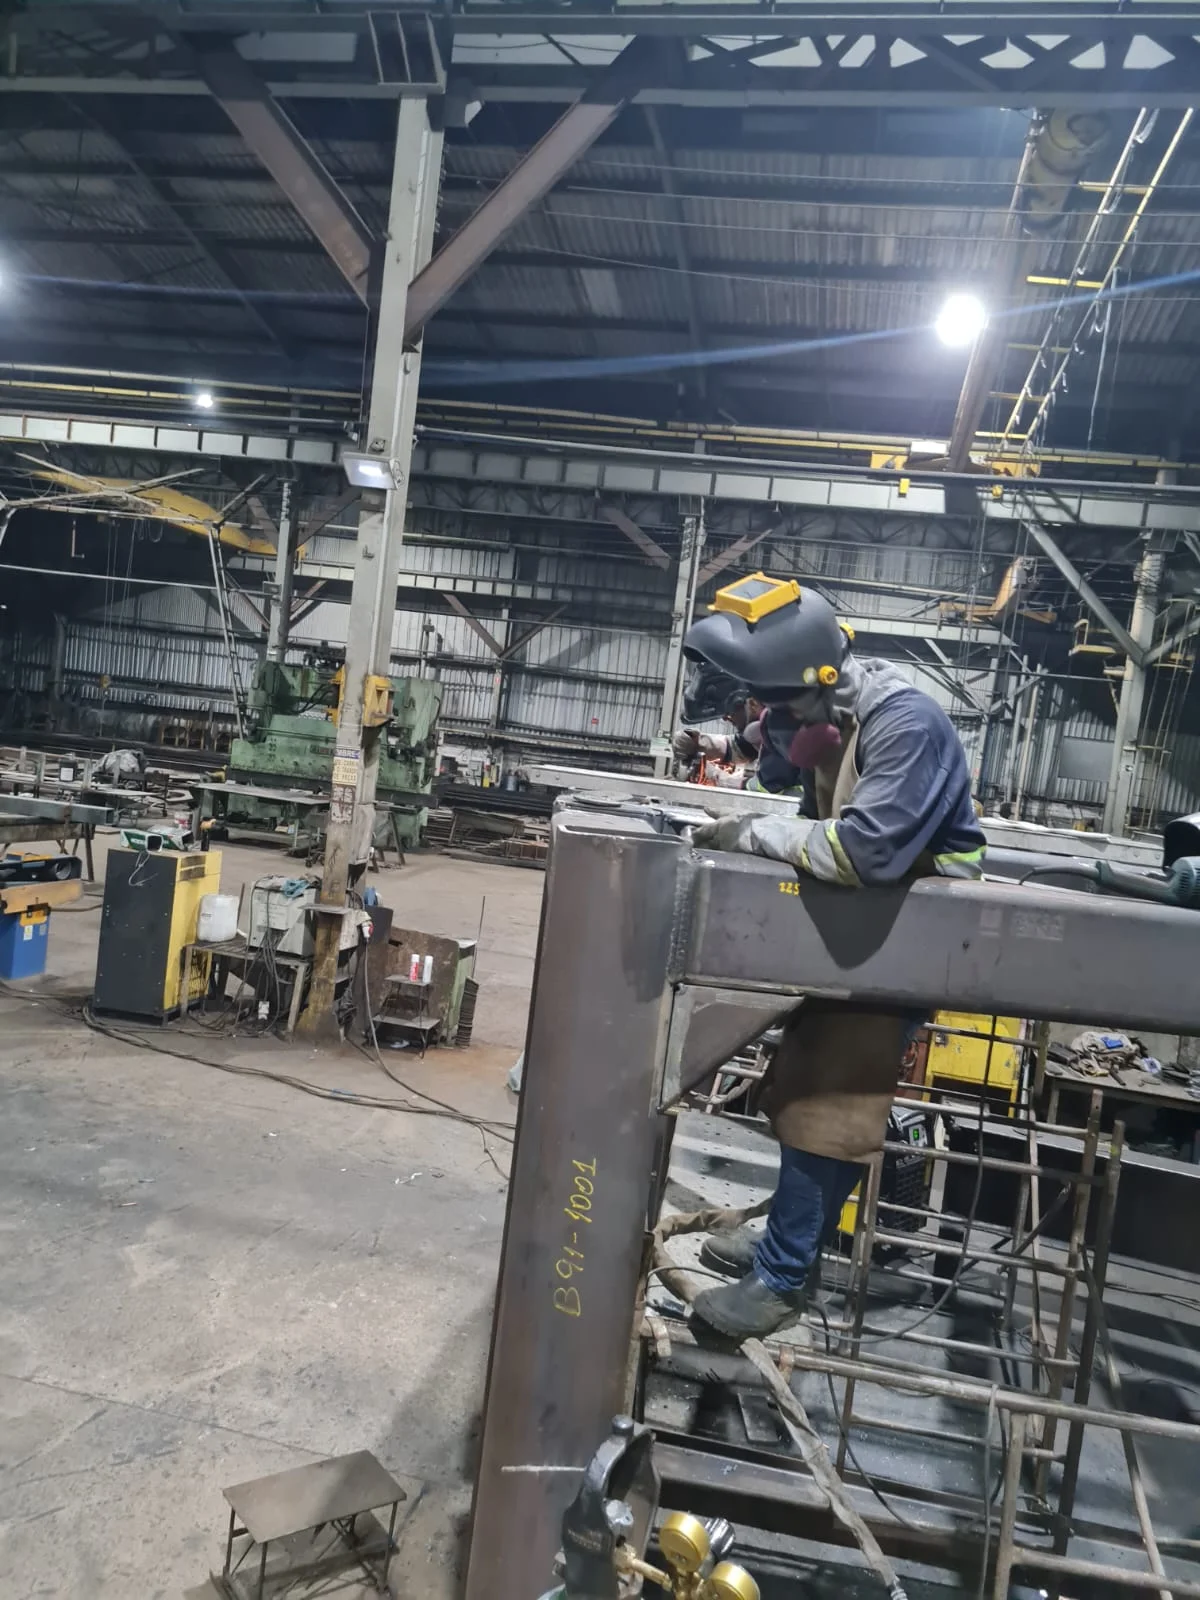
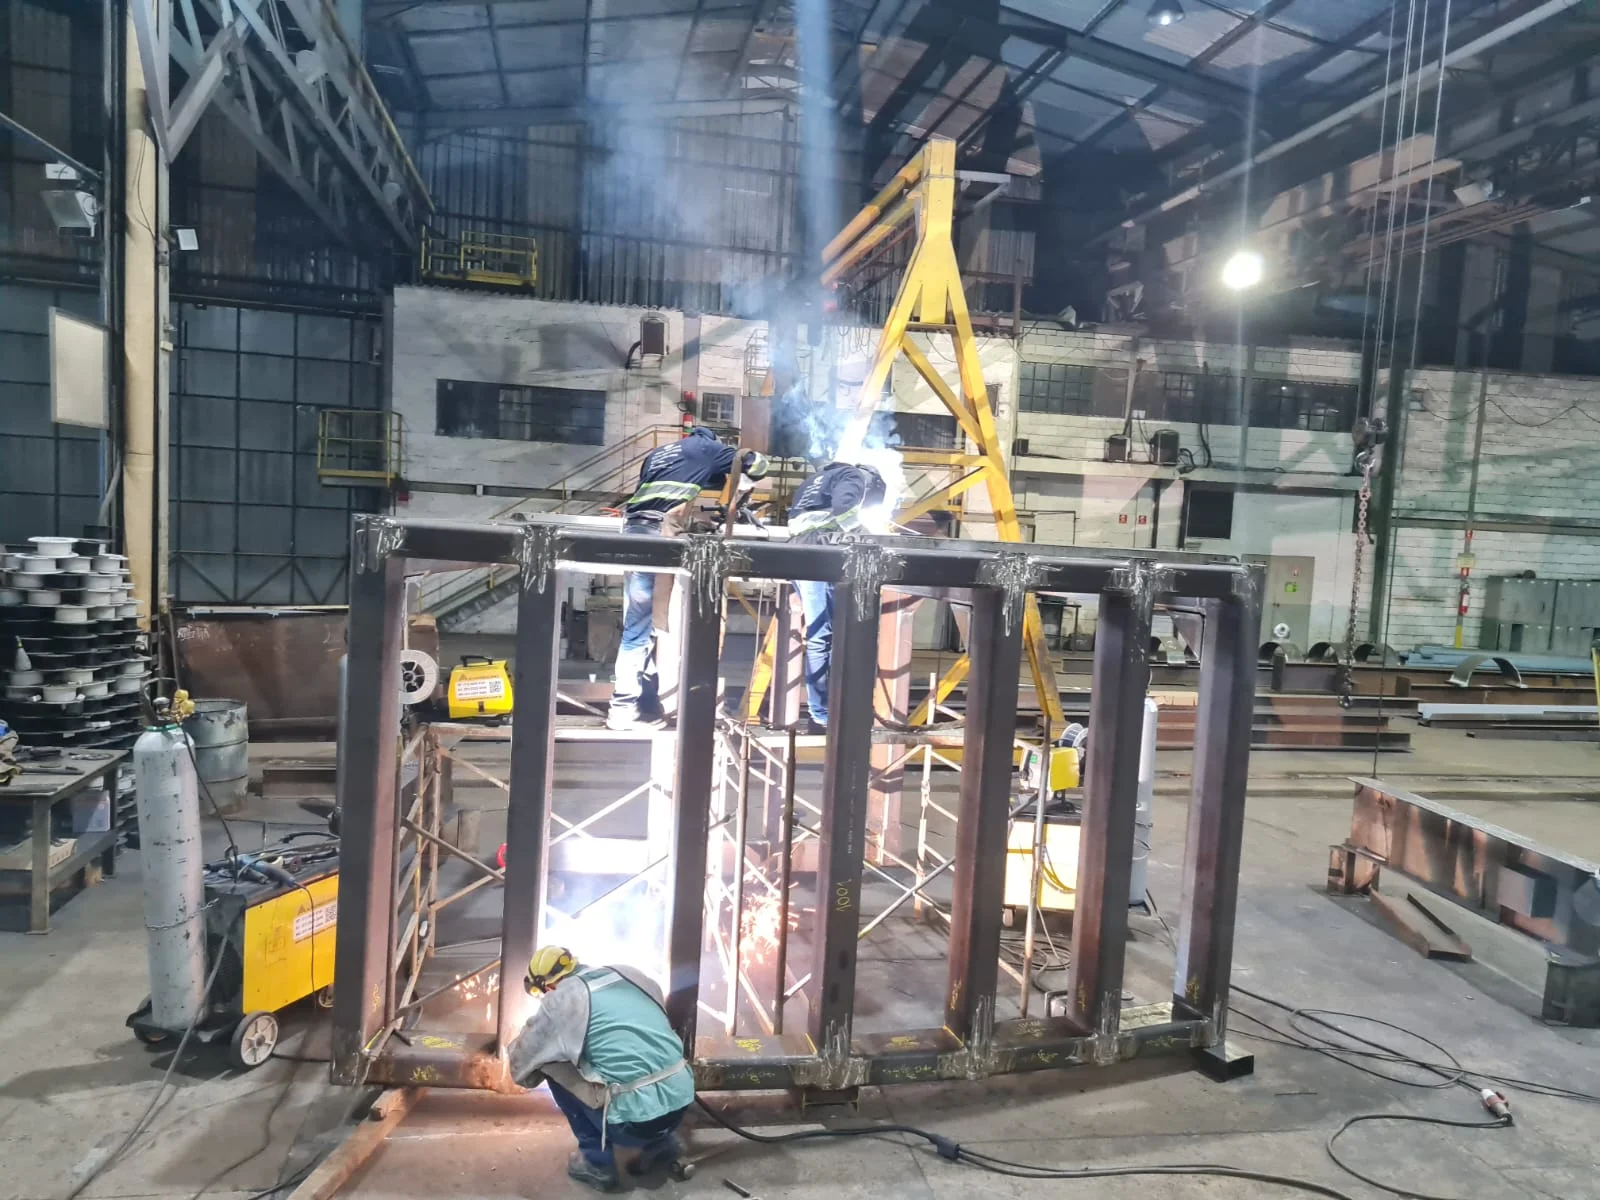
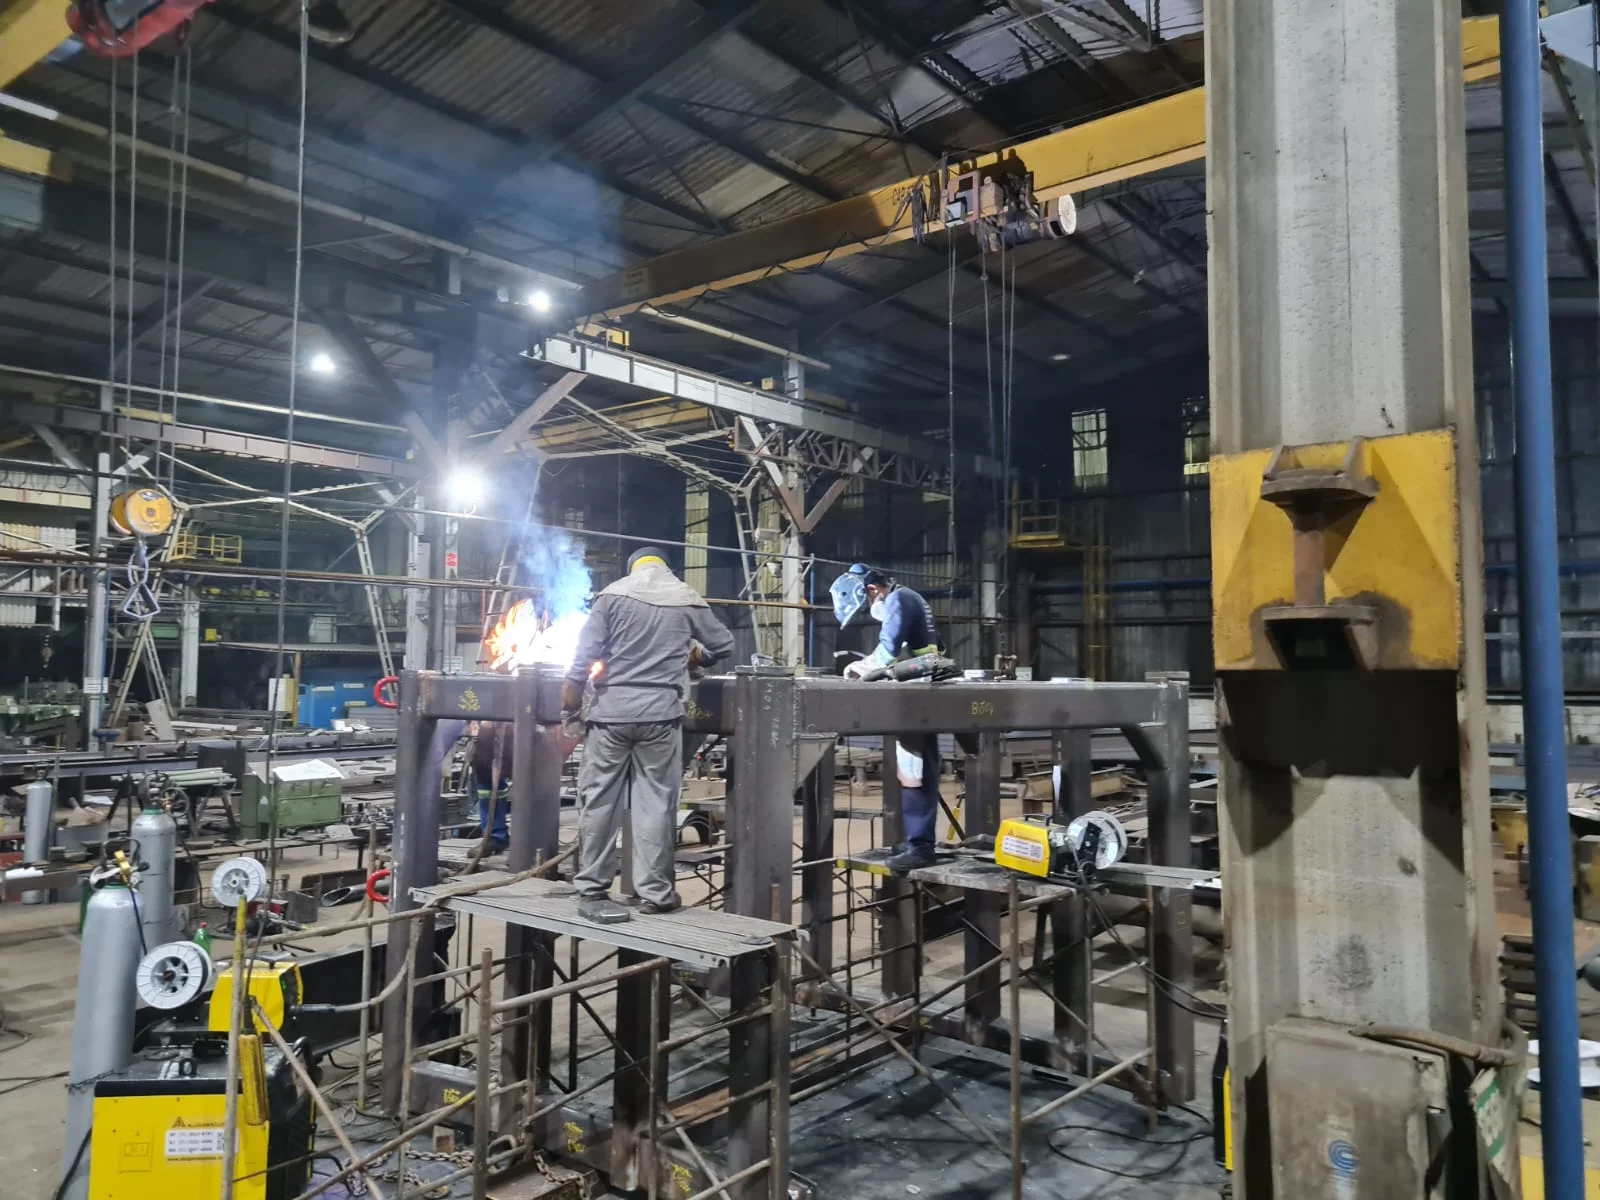
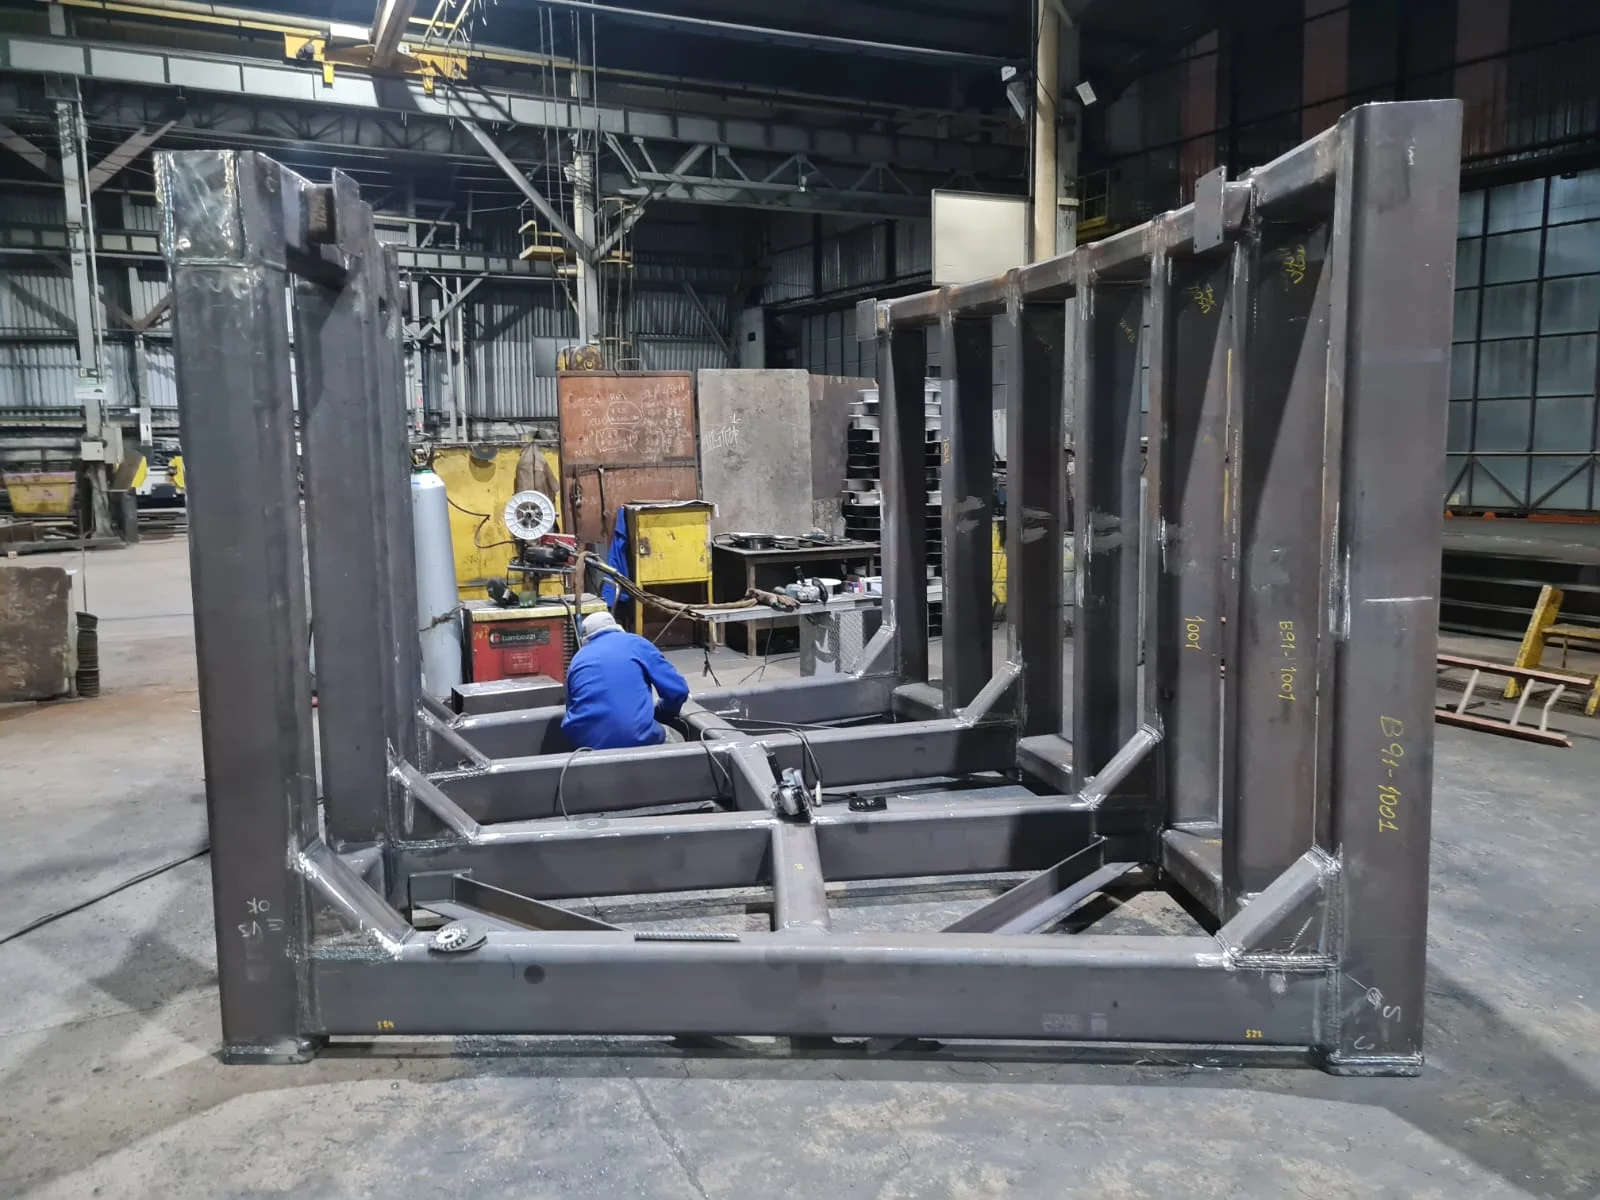
Soldagem MIG MAG em aço carbono: processos, gases, equipamentos e aplicações industriais
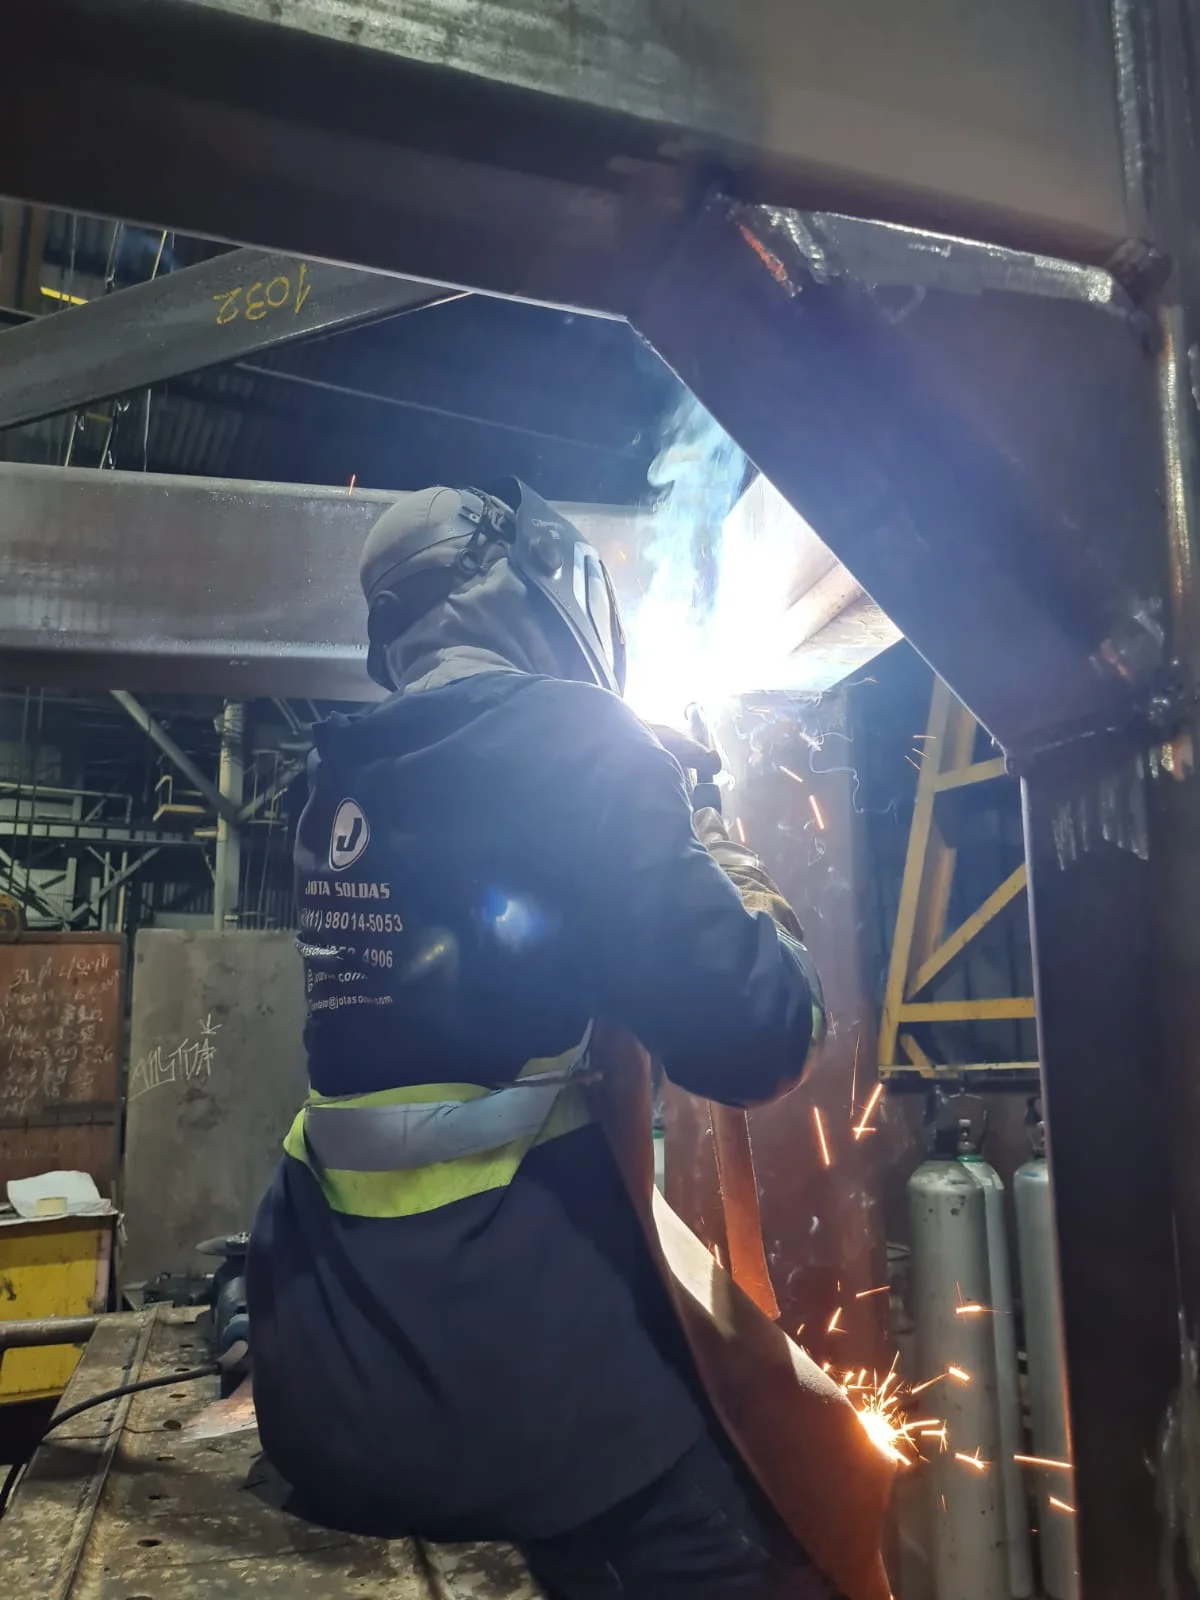
A Soldagem MIG MAG em aço carbono é um processo de união de peças metálicas por meio de um arco elétrico formado entre um arame-eletrodo contínuo e a superfície do aço.
Durante a operação, o arame é alimentado de forma constante pela tocha e se funde com as bordas da junta.
Ao mesmo tempo, um gás de proteção reduz a ação do oxigênio e de outros elementos do ambiente sobre a poça de fusão.
MIG e MAG pertencem à mesma família de processos e utilizam alimentação contínua de arame.
A principal diferença está no gás empregado, o processo MIG utiliza gás inerte, enquanto o MAG utiliza gás ativo.
A escolha não deve ser feita apenas pela sigla, pois depende do tipo de aço carbono, da espessura das peças, da configuração da junta, da posição de soldagem, do arame e dos requisitos técnicos da aplicação.
O aço carbono é uma liga metálica baseada principalmente em ferro e carbono, bastante utilizada na fabricação de estruturas, equipamentos, chapas, perfis e componentes industriais.
Na soldagem desse material, a preparação das superfícies, o ajuste dos parâmetros e a compatibilidade entre arame e gás influenciam diretamente a penetração, a estabilidade do arco, a formação do cordão e a possibilidade de retrabalho.
De forma simplificada, o processo ocorre em etapas:
- as peças são posicionadas e a região da junta é preparada para remover contaminantes que possam prejudicar a fusão;
- a fonte de soldagem estabelece o arco elétrico entre o arame e o metal de base;
- o alimentador conduz o arame até a tocha em velocidade controlada;
- o arame e parte do material das peças se fundem formando uma poça de metal líquido;
- o gás de proteção envolve a região aquecida e ajuda a limitar a contaminação atmosférica;
- à medida que a tocha avança a poça se solidifica e forma o cordão de solda.
A regularidade do cordão depende de fatores como tensão, corrente, velocidade de alimentação do arame, vazão do gás, distância entre a tocha e a peça, velocidade de deslocamento e posição da junta.
Por isso, uma parametrização inadequada pode contribuir para falhas de fusão, respingos excessivos, porosidade, deformações ou aparência irregular.
A configuração correta deve ser definida conforme o conjunto de materiais, consumíveis, espessuras e requisitos do trabalho.
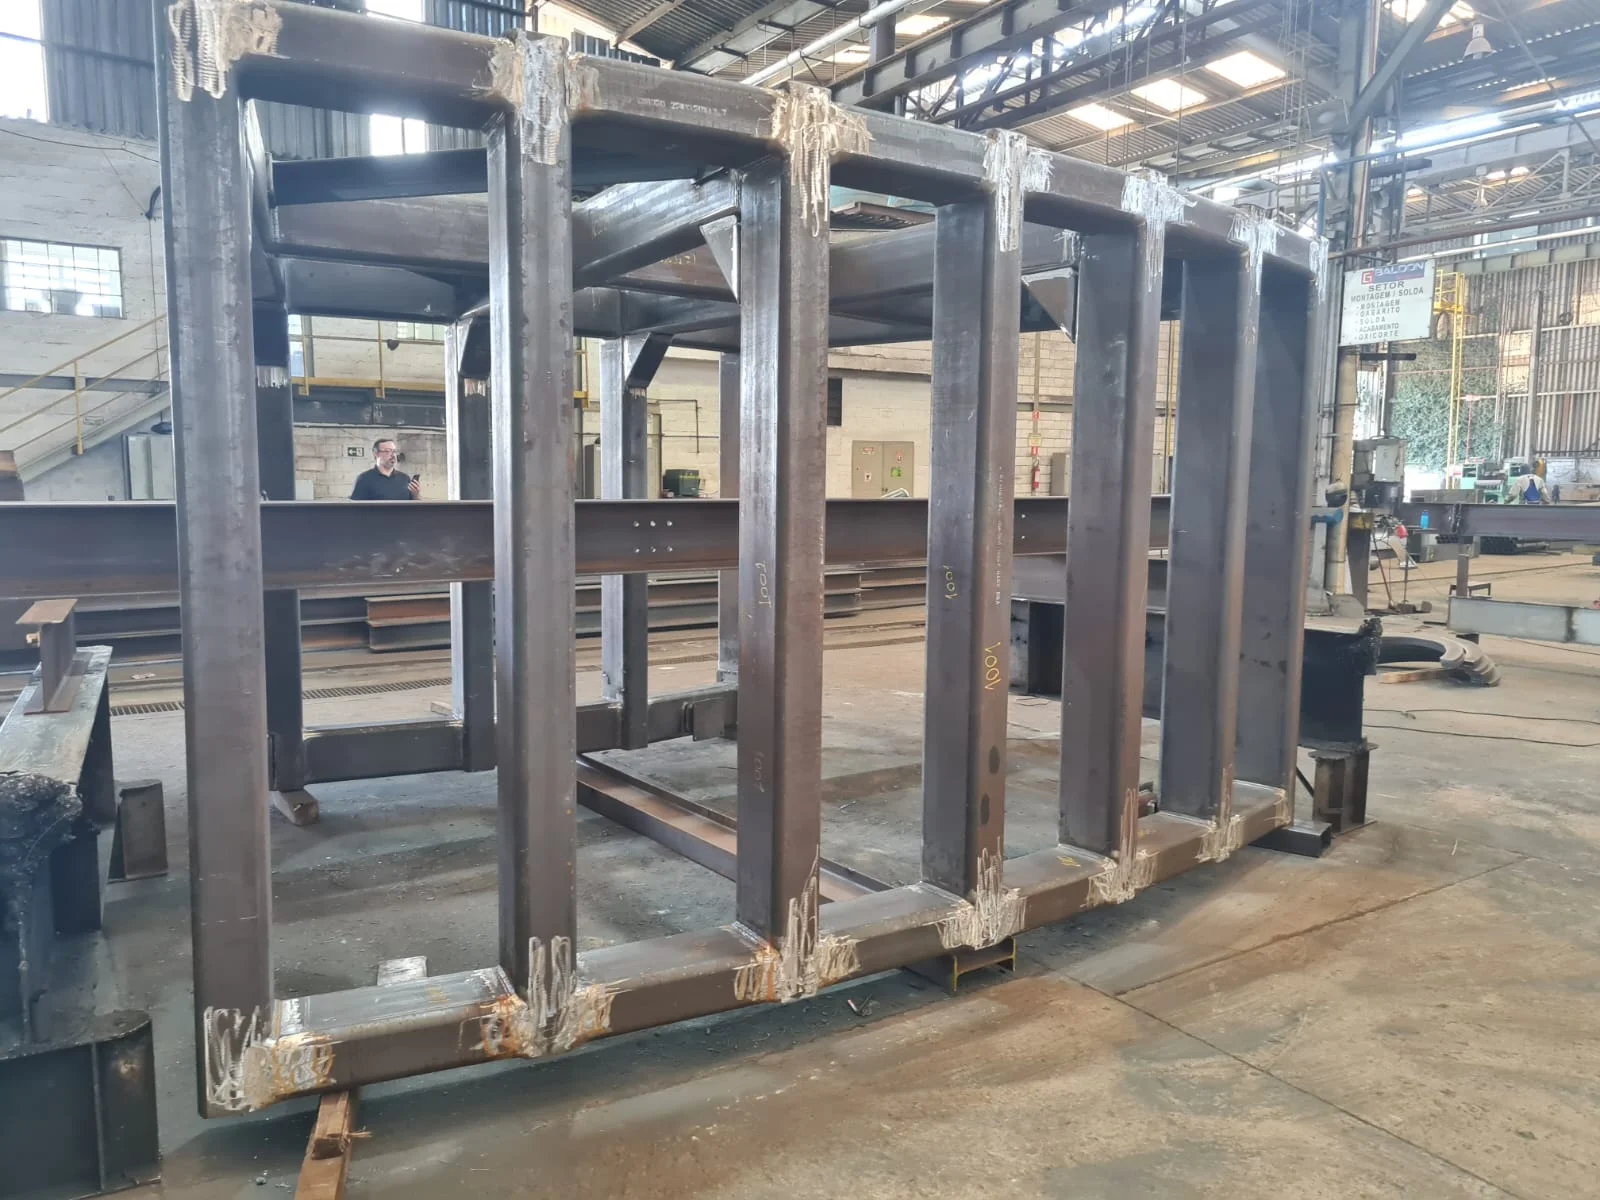
Em aplicações industriais, a soldagem MIG/MAG pode ser utilizada, de maneira geral, na fabricação de estruturas metálicas, na união de chapas e perfis, na montagem de conjuntos soldados, na recuperação de componentes e em adequações de estruturas.
Também pode atender demandas de caldeiraria e manutenção industrial quando o processo selecionado for compatível com as condições da junta e com os critérios técnicos do projeto.
A Jota Soldas atua com soldagem, fabricação e montagem industrial, oferecendo avaliação personalizada para diferentes escopos.
Para analisar uma demanda de soldagem em aço carbono, é importante reunir informações como desenho ou croqui, material, espessuras, tipo de junta, quantidade de peças, posição de soldagem e eventuais requisitos normativos.
Esses dados ajudam a orientar a seleção do processo e dos consumíveis antes da execução.
Diferença entre os processos MIG e MAG
MIG e MAG são processos de soldagem por arco elétrico que utilizam um arame-eletrodo contínuo, alimentado automaticamente pela tocha, e um gás de proteção para preservar a poça de fusão contra a contaminação do ambiente.
A diferença principal entre as siglas está na natureza desse gás, no processo MIG, utiliza-se gás inerte; no processo MAG, utiliza-se gás ativo ou uma mistura que contenha componentes ativos.
Quadro conceitual
- MIG: emprega gás de proteção inerte, que participa pouco ou não participa quimicamente das reações da poça de fusão. A denominação vem de Metal Inert Gas.
- MAG: emprega gás de proteção ativo, capaz de influenciar as condições do arco e as reações que ocorrem durante a soldagem. A denominação vem de Metal Active Gas.
- Ponto em comum: ambos utilizam arco elétrico, arame contínuo, fonte de soldagem, alimentador de arame e tocha com condução do gás até a região da junta.
- Diferença essencial: o gás de proteção modifica o comportamento do arco, a transferência metálica, a estabilidade da poça e as características gerais do cordão.
Na prática industrial, é comum que as pessoas usem MIG e MAG como se fossem sinônimos.
Essa simplificação pode causar interpretações incorretas, porque o processo pode ter o mesmo tipo de equipamento e aparência semelhante durante a execução, mas operar com gases de proteção diferentes.
Por isso, a identificação correta depende da configuração efetivamente utilizada no trabalho.
Como o gás influencia a soldagem?
O gás de proteção forma uma barreira ao redor do arco e da poça de fusão.
Quando essa proteção é insuficiente, instável ou incompatível com a aplicação, a solda pode ficar mais suscetível a descontinuidades, respingos excessivos, irregularidade do cordão e necessidade de retrabalho.
A causa, entretanto, não deve ser atribuída automaticamente ao gás, vazão inadequada, correntes de ar, distância incorreta entre a tocha e a peça, sujeira na superfície e parametrização inadequada também podem comprometer o resultado.
No MIG, o gás inerte tende a preservar a poça sem promover alterações químicas relevantes.
No MAG, o gás ativo pode contribuir para ajustar o comportamento do arco e a transferência do metal, conforme a combinação escolhida.
Isso não significa que um processo seja universalmente melhor do que o outro.
A seleção deve considerar o material, a espessura, o tipo e a posição da junta, o acabamento esperado, a produtividade necessária e os requisitos técnicos do projeto.
Critérios para escolher entre MIG e MAG
A decisão técnica deve começar pela identificação do metal de base e das condições de fabricação ou manutenção.
Em seguida, é necessário avaliar:
- material e condição superficial das peças;
- espessura e geometria dos componentes;
- tipo de junta, abertura e preparação das bordas;
- posição de soldagem e acessibilidade da região;
- arame-eletrodo compatível com o aço e com a aplicação;
- gás ou mistura de proteção indicada para o conjunto;
- necessidade de controle de penetração, acabamento e respingos;
- requisitos de inspeção, procedimento qualificado ou certificação do soldador, quando aplicáveis.
Em serviços com aço carbono, a escolha do processo não deve ser feita apenas pelo nome MIG ou MAG.
O desempenho depende da compatibilidade entre fonte, alimentador, tocha, arame, gás, vazão e parâmetros como tensão, corrente e velocidade de alimentação.
A condição real da junta e o modo de execução também influenciam a estabilidade do arco e a uniformidade do cordão.
A Jota Soldas atua com soldagem, fabricação e montagem industrial, avaliando o escopo e as necessidades específicas de cada cliente para orientar a solução adequada.
Em uma demanda, o ideal é informar o material, as espessuras, os desenhos ou detalhes da junta e os requisitos técnicos disponíveis.
Assim, a definição entre MIG e MAG pode ser analisada de forma responsável, sem aplicar uma receita única a projetos com condições diferentes.
Como funciona a soldagem do aço carbono?
A soldagem do aço carbono por MIG/MAG ocorre pela formação de um arco elétrico entre um arame-eletrodo contínuo e a peça.
O calor do arco funde parcialmente o metal de base e o arame, formando uma poça de fusão que, ao se resfriar, origina o cordão de solda.
Durante todo o processo, um gás de proteção reduz a exposição da poça ao ar atmosférico, ajudando a evitar contaminações e descontinuidades.
Na prática, a qualidade do resultado não depende apenas de acionar a fonte de soldagem.
É necessário relacionar material, espessura, geometria da junta, posição de soldagem, consumível e parâmetros do equipamento.
Essa avaliação é especialmente importante em estruturas metálicas, chapas, perfis, componentes industriais e conjuntos soldados, nos quais uma preparação inadequada pode gerar falta de fusão, porosidade, deformações ou necessidade de retrabalho.
Preparação e posicionamento das peças
O processo começa com a análise das peças e da junta que será executada.
A superfície deve estar livre, dentro do possível, de contaminantes que prejudiquem a estabilidade do arco ou a fusão, como óleo, umidade, resíduos, oxidação excessiva e revestimentos incompatíveis.
A limpeza e a preparação devem respeitar o material, a espessura e o tipo de serviço, sem remover partes necessárias ao projeto.
Em seguida, as peças são posicionadas e alinhadas conforme o desenho, a especificação ou a necessidade da montagem.
O ajuste entre os elementos influencia a abertura da junta, o acesso da tocha, a quantidade de material depositado e a possibilidade de deformação pelo calor.
Quando aplicável, pontos de fixação ajudam a manter o conjunto na posição durante a execução, mas também precisam ser avaliados para que não criem interferências, descontinuidades ou concentração de tensões.
A sequência de soldagem deve considerar a geometria do conjunto e a distribuição de calor.
Soldar longos trechos sem planejamento pode aumentar empenamentos e dificultar o atendimento às dimensões previstas.
Por isso, a preparação não é uma etapa meramente operacional, ela contribui diretamente para a regularidade do cordão e para a redução de correções posteriores.
Abertura e manutenção do arco elétrico
Com as peças preparadas, o soldador utiliza a tocha para aproximar o arame da região da junta e iniciar o arco elétrico.
O arco gera a energia térmica necessária para fundir o arame e o metal de base.
A estabilidade dessa descarga depende da combinação entre regulagem da fonte, velocidade de alimentação do arame, distância entre a ponta do arame e a peça, vazão do gás e movimento da tocha.
Durante a execução, a distância de trabalho e o ângulo da tocha devem ser mantidos de forma coerente com a junta e a posição de soldagem.
Variações excessivas podem alterar o comprimento do arco, a transferência do metal e a proteção gasosa.
Um arco instável tende a produzir respingos, ruído irregular, oscilação do cordão e dificuldade para controlar a penetração.
A velocidade de deslocamento também precisa ser compatível com a quantidade de calor aplicada.
Um movimento muito rápido pode reduzir a fusão e deixar um cordão estreito ou insuficiente.
Um movimento muito lento pode concentrar calor em excesso, aumentar o volume depositado e favorecer perfurações, deformações ou sobreposição.
A regulagem deve ser verificada de acordo com o conjunto de consumíveis e condições definidas para o trabalho, não por uma receita universal.
Alimentação contínua do arame
Uma característica central da soldagem MIG/MAG é a alimentação automática do arame-eletrodo por meio do alimentador e da tocha.
O arame atua simultaneamente como eletrodo e material de adição, sendo conduzido até a poça de fusão de maneira contínua.
Essa alimentação favorece produtividade e repetibilidade, desde que o sistema esteja corretamente ajustado e o arame seja compatível com o aço carbono, a junta e a aplicação.
A relação entre velocidade do arame e energia do arco influencia o comportamento da transferência metálica.
Se a alimentação não estiver equilibrada com a regulagem da fonte, podem ocorrer interrupções, colisões do arame contra a peça, excesso de respingos ou instabilidade.
Também é necessário observar o estado da tocha, do bico de contato, do conduíte e dos cabos, pois desgaste, obstrução ou mau contato podem comprometer a condução e a regularidade do processo.
O movimento da tocha deve acompanhar o desenho da junta e a largura desejada do cordão.
Em algumas situações, um deslocamento mais linear é suficiente; em outras, pode ser necessário um movimento controlado para distribuir o metal.
A amplitude e a velocidade desse movimento precisam evitar o afastamento excessivo das laterais da junta, mantendo a fusão adequada entre o material depositado e o metal de base.
Formação e solidificação do cordão
À medida que o arco avança, o arame fundido e parte do aço carbono formam a poça de fusão.
O cordão é produzido quando essa poça se desloca e começa a solidificar atrás do arco.
A aparência final resulta da interação entre energia, alimentação do arame, velocidade de deslocamento, posição da peça, ângulo da tocha e proteção oferecida pelo gás.
Um cordão regular normalmente apresenta transição adequada para o metal de base, largura compatível com a junta e ausência de descontinuidades visíveis relevantes.
Entretanto, aparência uniforme, isoladamente, não comprova a resistência ou a conformidade da solda.
A aceitação deve seguir os critérios do projeto, do procedimento aplicável e do tipo de inspeção definido para o serviço.
O controle térmico é importante para limitar deformações e manter a geometria do conjunto.
Chapas e componentes com diferentes espessuras podem responder de maneira distinta ao calor.
A sequência de passes, o intervalo entre etapas e o controle das condições da junta devem ser definidos conforme a aplicação.
Quando há requisitos normativos, a execução deve seguir o procedimento de soldagem aplicável e as qualificações exigidas pelo projeto.
Inspeção visual e redução de retrabalho
Após a soldagem, a inspeção visual constitui uma verificação inicial importante.
Ela pode considerar continuidade do cordão, uniformidade, presença de poros aparentes, mordeduras, trincas visíveis, respingos excessivos, crateras, falta de preenchimento e sinais de falta de fusão.
Também é recomendável conferir alinhamento, dimensões acessíveis e limpeza da região, sempre conforme os critérios técnicos estabelecidos para o trabalho.
A inspeção visual não substitui ensaios complementares quando eles forem necessários.
Dependendo da criticidade, da aplicação e dos requisitos do cliente ou do projeto, podem ser definidos controles adicionais por pessoal qualificado.
Da mesma forma, rastreabilidade, registros de parâmetros e identificação de consumíveis podem ser aplicáveis em determinados trabalhos, mas não devem ser presumidos sem uma exigência formal.
A redução de retrabalho começa antes do arco ser aberto.
Conferir desenho e escopo, preparar corretamente as superfícies, posicionar as peças, selecionar consumíveis compatíveis, ajustar o equipamento e manter uma técnica estável são medidas que diminuem a probabilidade de correções.
A Jota Soldas atua com soldagem, fabricação e montagem industrial, avaliando o escopo e as necessidades de cada cliente para orientar a solução adequada.
Quando o projeto envolve aço carbono, informações sobre material, espessuras, tipo de junta e requisitos técnicos ajudam a realizar uma avaliação mais consistente.
Gases de proteção e escolha do arame
A escolha do gás de proteção e do arame-eletrodo influencia diretamente a estabilidade do arco elétrico, a formação da poça de fusão e a qualidade final do cordão na soldagem MIG/MAG em aço carbono.
Não existe uma combinação universal aplicável a todos os serviços, a definição deve considerar o tipo de aço, a espessura, a geometria da junta, a posição de soldagem, o nível de acabamento esperado e os requisitos técnicos do projeto.
Função do gás de proteção
Durante a soldagem, o arco elétrico e a poça de fusão precisam ser protegidos da atmosfera.
O gás de proteção reduz o contato do metal aquecido com elementos do ambiente que podem favorecer contaminações e descontinuidades.
Essa proteção contribui para a estabilidade do arco, a transferência do metal do arame para a junta e a regularidade do cordão de solda.
Nos processos MIG e MAG, a diferença principal está na natureza do gás utilizado.
O processo MIG emprega gás inerte, enquanto o MAG utiliza gás ativo ou mistura que participa de forma mais significativa das condições do arco e da poça.
A escolha entre os processos deve ser feita conforme o material e a aplicação, e não apenas pela preferência operacional ou pela aparência desejada do cordão.
O que pode ocorrer com proteção inadequada?
Uma proteção insuficiente ou incompatível pode deixar a poça de fusão mais exposta e prejudicar a qualidade da junta.
Entre as consequências gerais estão porosidade, instabilidade do arco, excesso de respingos, alteração no perfil do cordão, falta de regularidade e necessidade de retrabalho.
Esses efeitos também podem ser agravados por vazão inadequada, correntes de ar, mangueiras danificadas, conexões com vazamento, bocal obstruído ou distância incorreta entre a tocha e a peça.
Por esse motivo, a avaliação não deve se limitar ao tipo de cilindro ou à disponibilidade do gás.
É necessário verificar as condições reais de execução, incluindo o ambiente da montagem, a preparação das superfícies, a posição da junta e a possibilidade de proteção contra correntes de ar.
A regulagem deve ser confirmada durante a preparação e, quando aplicável, por meio de testes e critérios definidos para o trabalho.
Compatibilidade entre arame, aço carbono e junta
O arame-eletrodo contínuo precisa ser compatível com o aço carbono a ser soldado e com as características da junta.
Essa análise considera a composição e a condição do material, a espessura das peças, o tipo de chanfro, a abertura da junta, a posição de soldagem e as solicitações previstas para o conjunto fabricado ou reparado.
O diâmetro do arame também interfere na deposição, na faixa de regulagem e na capacidade de acompanhar a espessura e a geometria da peça.
Um arame inadequado pode dificultar o controle da poça, aumentar a ocorrência de respingos ou favorecer falta de fusão e irregularidades.
Da mesma forma, um gás que funciona bem em determinada configuração pode não oferecer o mesmo comportamento em outra junta ou condição de trabalho.
A seleção deve ser acompanhada da definição de parâmetros como tensão, corrente, velocidade de alimentação do arame e vazão do gás.
Esses fatores trabalham em conjunto.
Alterar um deles sem considerar os demais pode modificar a transferência metálica, a penetração, o formato do cordão e a produtividade do processo.
Por que a avaliação técnica é necessária?
Antes de iniciar a fabricação, montagem, manutenção ou adequação industrial, o escopo deve ser analisado de forma integrada.
Desenhos, especificações do material, espessuras, tipo de junta, posição de soldagem, ambiente e requisitos normativos ajudam a orientar a escolha do arame e do gás.
Quando o projeto exigir controle formal, a combinação selecionada deve ser relacionada ao procedimento de soldagem aplicável e aos critérios de inspeção definidos.
Na Jota Soldas, o atendimento é direcionado às necessidades de cada projeto.
A empresa atua com soldagem, fabricação e montagem industrial e reúne a experiência informada de seu fundador no segmento desde 2004, além de ter sido fundada em 2019.
Para uma avaliação personalizada, é recomendável apresentar o máximo possível de informações técnicas, sem presumir que uma receita de consumível ou gás sirva para qualquer estrutura, chapa, perfil ou componente.
Como contratar uma solução de soldagem industrial?
A contratação de um serviço de soldagem industrial deve começar pela definição clara do escopo.
Antes de solicitar uma avaliação, reúna as informações disponíveis sobre o componente, a estrutura ou o conjunto que será fabricado, montado, recuperado ou adequado.
Quanto mais completo for o briefing técnico, mais objetiva tende a ser a análise da solução aplicável.
Critérios técnicos para solicitar uma avaliação técnica
Envie, sempre que possível:
- Escopo do serviço: descreva se a demanda envolve soldagem, fabricação de estrutura metálica, montagem, manutenção, recuperação de componente ou adequação industrial.
- Desenho ou modelo: forneça desenho técnico, croqui, arquivo de projeto, medidas ou imagens que ajudem a compreender a geometria e as interfaces do conjunto.
- Material: informe o tipo de aço ou outro material previsto, quando essa informação estiver disponível.
- Espessuras e dimensões: indique espessuras de chapas, perfis, tubos ou componentes, além das dimensões principais da peça ou estrutura.
- Tipo de junta: detalhe, se conhecido, se a união será de topo, em ângulo, sobreposta ou de outra configuração.
- Quantidade: informe o número de peças, conjuntos ou trechos que precisam ser produzidos, soldados ou adequados.
- Ambiente de aplicação: explique se o item será instalado em área interna ou externa e se estará sujeito a condições operacionais específicas relevantes para o projeto.
- Requisitos técnicos: encaminhe normas, especificações internas, critérios de inspeção, necessidade de rastreabilidade ou exigências de qualificação aplicáveis ao trabalho.
- Condições de acesso e montagem: em serviços realizados no local, informe restrições de espaço, necessidade de desmontagem, movimentação de peças e condições gerais de acesso.
Nem todos esses dados estarão disponíveis em uma primeira solicitação.
Nesse caso, é preferível indicar claramente o que ainda precisa ser confirmado, em vez de presumir materiais, dimensões ou critérios de execução.
A avaliação técnica pode ajudar a identificar as informações necessárias para definir o processo, os consumíveis, os equipamentos e a sequência de trabalho.
O que avaliar em um prestador de serviço?
Além de analisar a capacidade de executar a solda, verifique se o prestador compreende o conjunto da demanda industrial.
Uma solução adequada deve considerar preparação das peças, posicionamento, montagem, acesso à junta, controle dos parâmetros, acabamento e inspeção compatíveis com o uso previsto.
Também é importante observar se a empresa:
- avalia o escopo antes de propor uma solução;
- demonstra conhecimento sobre soldagem, fabricação e montagem industrial;
- considera a compatibilidade entre material, espessura, junta, arame e gás de proteção;
- comunica com clareza quais informações e documentos são necessários;
- trata segurança, requisitos normativos e critérios de inspeção de acordo com o projeto;
- consegue atender demandas de fabricação, manutenção ou adequação sem desconsiderar as condições reais de aplicação;
- mantém uma abordagem personalizada, em vez de aplicar a mesma configuração a todos os serviços.
Quando o trabalho estiver sujeito a requisitos normativos específicos, confirme previamente quais qualificações de procedimento de soldagem, certificações de soldadores, registros de inspeção ou documentos de rastreabilidade serão exigidos.
A necessidade desses elementos depende do projeto, do setor de aplicação e dos critérios definidos pelo contratante ou pela norma pertinente.
Por que apresentar um escopo completo?
Na soldagem MIG/MAG em aço carbono, informações como espessura, configuração da junta, posição de soldagem e finalidade do componente influenciam a seleção do arame, do gás de proteção e dos parâmetros da fonte.
Esses fatores também interferem na penetração, na regularidade do cordão, na aparência da solda e na possibilidade de retrabalho.
Um escopo bem organizado não substitui a avaliação de um profissional qualificado, mas fornece uma base mais segura para discutir alternativas.
Ele também ajuda a separar o que é requisito obrigatório do que é preferência de acabamento, montagem ou logística.
Em projetos industriais, essa distinção contribui para uma comunicação mais transparente entre contratante e prestador.
Conheça a atuação da Jota Soldas
A Jota Soldas é uma empresa especializada em soldagem, fabricação e montagem industrial.
A empresa foi fundada em 2019 e reúne a experiência prática de seu fundador no segmento de soldagem desde 2004.
Sua atuação contempla soluções personalizadas para diferentes necessidades, incluindo serviços de soldagem, fabricação, montagem, manutenção e adequações industriais.
A empresa informa que avalia o escopo de cada cliente para desenvolver uma solução alinhada às especificações técnicas do projeto.
Esse atendimento personalizado é relevante quando há variações de material, espessura, geometria, quantidade ou condição de execução.
A Jota Soldas atende empresas de diferentes segmentos e possui cobertura nacional, conforme a demanda e as características do serviço a serem avaliadas.
Como iniciar a consulta?
Para solicitar uma avaliação da Jota Soldas, organize o escopo disponível e encaminhe as informações técnicas do projeto, como desenho, material, espessuras, tipo de junta, quantidade, ambiente de aplicação e requisitos pertinentes.
Caso algum dado ainda não esteja definido, informe essa limitação para que a análise considere a necessidade de esclarecimentos adicionais.
A consulta deve ser usada para entender a viabilidade e os critérios técnicos da demanda, sem presumir preço, prazo, resultado ou resultado antes da avaliação do projeto.
Com as informações corretas, a Jota Soldas poderá analisar a necessidade apresentada e orientar os próximos passos para uma solução de soldagem, fabricação ou montagem industrial adequada.
Perguntas frequentes
Um gás de proteção inadequado pode causar retrabalho?
Sim. Proteção deficiente ou incompatível pode contribuir para porosidade, respingos, instabilidade do arco e irregularidade do cordão.
A verificação deve incluir gás, vazão, condições ambientais, regulador, mangueiras, bocal e regulagem da tocha.
Como escolher o arame para aço carbono?
É necessário relacionar o arame ao material-base, à espessura, ao tipo de junta, à posição de soldagem e às exigências mecânicas ou normativas do projeto.
A decisão técnica também deve considerar o diâmetro do arame e os parâmetros disponíveis no equipamento.
A mesma regulagem serve para todas as peças?
Não necessariamente, Espessura, posição, preparação da junta, distância da tocha e tipo de arame podem exigir ajustes diferentes.
A parametrização deve ser verificada para a condição específica de execução.
Como solicitar uma avaliação técnica?
Envie à Jota Soldas o escopo do serviço, desenhos ou croquis disponíveis, material, espessuras, tipo de junta, quantidade de conjuntos, ambiente de execução e requisitos normativos conhecidos.
Com essas informações, a empresa pode analisar a demanda de forma personalizada e orientar a solução de soldagem mais adequada ao projeto.
Equipamentos e parâmetros de soldagem
A qualidade da soldagem MIG/MAG em aço carbono depende da combinação entre equipamento adequado, consumível compatível, preparação da junta e regulagem coerente com a espessura, a posição e a aplicação.
Não existe uma configuração universal, tensão, corrente, velocidade de alimentação do arame e vazão do gás devem ser ajustadas considerando o conjunto completo de materiais, a geometria da junta e os requisitos técnicos do trabalho.
Principais equipamentos utilizados:
- Fonte de soldagem: fornece a energia necessária para estabelecer e manter o arco elétrico. Sua regulagem deve ser compatível com o processo, o arame utilizado e a faixa de trabalho requerida.
- Alimentador de arame: conduz o arame-eletrodo contínuo até a tocha. Uma alimentação irregular pode causar instabilidade do arco, interrupções e variações no cordão de solda.
- Tocha de soldagem: direciona o arame e o gás de proteção para a região da junta. O bico de contato, o bocal e o estado geral da tocha influenciam a condução elétrica, a proteção da poça e a distância de trabalho.
- Cilindro ou sistema de gás: armazena e fornece o gás de proteção por meio de regulador e dispositivo de controle de vazão. A escolha do gás deve acompanhar o tipo de transferência, o arame, a junta e o resultado esperado no aço carbono.
- Cabos e acessórios: incluem cabo-obra, cabo de alimentação, garra de aterramento, regulador, mangueiras e componentes de conexão. Conexões inadequadas, desgaste ou mau contato podem provocar aquecimento, instabilidade e perda de eficiência.
Regulagem dos parâmetros
A tensão influencia o comprimento do arco e o perfil do cordão.
Uma regulagem inadequada pode favorecer respingos, falta de fusão, excesso de convexidade ou instabilidade.
A corrente de soldagem está relacionada à energia aplicada e, em muitos equipamentos MIG/MAG, acompanha a velocidade de alimentação do arame.
O ajuste deve considerar a espessura do aço carbono, o tipo de junta, a posição de soldagem e a necessidade de penetração.
A velocidade do arame determina a quantidade de material de adição introduzida na junta e precisa estar equilibrada com a tensão e as demais condições do arco.
Se estiver incompatível, podem ocorrer falhas de alimentação, contato irregular do arame, excesso de respingos ou cordão com aparência inconsistente.
A vazão do gás de proteção deve ser suficiente para proteger a poça de fusão contra a atmosfera, mas não deve ser tratada como um valor fixo para todos os serviços.
Vazão insuficiente pode favorecer porosidade e oxidação; vazão excessiva pode gerar turbulência e também comprometer a proteção.
Correntes de ar, distância entre o bocal e a peça, posição da junta e condições do ambiente precisam ser consideradas.
Influência da posição e da espessura
A posição de soldagem altera o controle da poça, a velocidade de deslocamento e a forma de distribuir o calor.
Em posições diferentes da plana, pode ser necessário adaptar a técnica, o comprimento do arco, a velocidade de avanço e a quantidade de material depositado.
A espessura também interfere na energia necessária, na preparação da junta e na possibilidade de deformação térmica.
Antes da execução, é importante verificar o alinhamento, a abertura e o acesso à junta, além de remover contaminantes que possam prejudicar a fusão.
Em chapas e perfis de aço carbono, a preparação adequada contribui para a regularidade do cordão e reduz a necessidade de correções posteriores.
Segurança operacional
A operação deve ser realizada com proteção adequada para olhos, face, mãos, corpo e vias respiratórias, conforme os riscos presentes no ambiente.
Também é necessário controlar radiação do arco, fumos metálicos, respingos, calor, cilindros pressurizados, cabos elétricos e materiais inflamáveis.
Ventilação e organização da área ajudam a reduzir a exposição ocupacional e os riscos de incêndio, sem substituir os procedimentos de segurança aplicáveis.
Como a configuração ideal depende do material, consumível, junta, posição, espessura e requisitos do projeto, os parâmetros devem ser definidos e verificados por avaliação técnica.
Quando houver exigências normativas, a seleção dos ajustes e a execução precisam estar alinhadas ao procedimento aplicável, incluindo eventuais qualificações de procedimento e do soldador.
Aplicações industriais e benefícios do processo
A Soldagem MIG MAG em aço carbono é aplicada em diferentes etapas da fabricação e da manutenção industrial porque combina alimentação contínua do arame-eletrodo com boa velocidade de deposição e controle dos parâmetros.
Na prática, a escolha do processo e a configuração da soldagem devem considerar o material, a espessura, o tipo de junta, a posição de soldagem, o ambiente e os requisitos técnicos do projeto.
Fabricação de estruturas metálicas
Na fabricação de estruturas metálicas, o processo pode ser utilizado na união de chapas, perfis e componentes que formarão conjuntos soldados.
Essa aplicação exige atenção ao desenho ou escopo técnico, ao correto posicionamento das peças e à sequência de soldagem.
Esses cuidados ajudam a controlar distorções, manter o alinhamento e obter juntas compatíveis com a função prevista para a estrutura.
A produtividade do MIG/MAG é especialmente relevante quando há repetição de juntas ou necessidade de execução contínua.
A alimentação constante do arame pode reduzir interrupções para troca de eletrodo e contribuir para maior regularidade do cordão, desde que a parametrização e a técnica de execução estejam adequadas ao conjunto de trabalho.
Soldagem de chapas, perfis e juntas
Chapas e perfis de aço carbono podem apresentar diferentes espessuras, geometrias e condições de acesso.
Por isso, não existe uma regulagem única aplicável a todos os serviços.
Corrente, tensão, velocidade de alimentação do arame, vazão do gás de proteção, velocidade de deslocamento e preparação da junta precisam ser avaliadas em conjunto.
Em juntas de estruturas metálicas, a preparação das superfícies e o ajuste entre as peças influenciam diretamente a estabilidade do arco, a penetração e o acabamento.
Uma junta mal posicionada ou contaminada pode favorecer descontinuidades e aumentar a necessidade de retrabalho.
A aplicação correta do processo busca unir eficiência produtiva e controle técnico em cada etapa.
Recuperação de componentes e adequações industriais
A Soldagem MIG/MAG também pode ser considerada na recuperação de componentes de aço carbono e em adequações industriais.
Nesses casos, é necessário avaliar previamente a condição da peça, a extensão do desgaste ou dano, a acessibilidade da região e a finalidade do componente após o serviço.
A solução deve ser definida conforme o escopo e os requisitos aplicáveis, sem presumir que toda recuperação possa ser executada pelo mesmo procedimento.
Em adequações, o processo pode apoiar alterações ou reforços em estruturas e conjuntos existentes.
A análise do local de intervenção é importante para evitar interferências, preservar o alinhamento e planejar a execução com segurança.
Quando o projeto exigir requisitos normativos específicos, podem ser necessárias qualificação de procedimento de soldagem e certificação dos soldadores conforme as exigências estabelecidas.
Montagem de conjuntos soldados
Na montagem industrial, peças previamente fabricadas podem ser unidas no local ou em uma etapa de preparação do conjunto.
O MIG/MAG favorece esse tipo de trabalho por sua versatilidade em diferentes configurações de junta e por permitir ajustes conforme a geometria do conjunto.
Ainda assim, o resultado depende da preparação, do acesso da tocha, da posição de soldagem e da compatibilidade entre arame, gás e aço carbono.
O planejamento da sequência de montagem e soldagem contribui para reduzir movimentações desnecessárias e controlar deformações.
A inspeção visual durante e após a execução pode ajudar a identificar irregularidades aparentes no cordão, falhas de continuidade ou sinais de proteção inadequada.
Ensaios adicionais, quando necessários, devem ser definidos de acordo com o projeto e os critérios de aceitação aplicáveis.
Benefícios para diferentes demandas industriais
Entre os principais benefícios do processo estão:
- Produtividade e velocidade: a alimentação contínua do arame pode favorecer maior ritmo de execução em comparação com processos que exigem trocas frequentes de eletrodo.
- Versatilidade: o método pode ser aplicado a chapas, perfis, estruturas e componentes de aço carbono em diferentes configurações de junta.
- Controle e precisão: a regulagem dos parâmetros permite ajustar a transferência metálica e o comportamento do arco conforme as características do trabalho.
- Regularidade do cordão: quando há preparação adequada e parametrização compatível, o processo pode contribuir para uma aparência mais uniforme e um acabamento regular.
- Redução de retrabalho: o controle da junta, do gás, do arame e dos parâmetros ajuda a diminuir ocorrências que exigiriam correções.
- Integração com fabricação e manutenção: o mesmo conhecimento de processo pode apoiar a produção de conjuntos novos, a montagem, a recuperação de componentes e as adequações industriais.
Esses benefícios não devem ser interpretados como resultados automáticos.
A qualidade final depende da condição das superfícies, da montagem, dos consumíveis, dos equipamentos, da habilidade de execução, da inspeção e dos requisitos definidos para cada aplicação.
Por isso, uma avaliação técnica do escopo é recomendável antes de estabelecer o método de trabalho.
A Jota Soldas atua com soldagem, fabricação e montagem industrial e oferece atendimento personalizado para diferentes necessidades, com atuação nacional.
A experiência acumulada de seu fundador no segmento de soldagem desde 2004 e a atuação empresarial da Jota Soldas desde 2019 fazem parte da trajetória informada da empresa.
Para avaliar uma demanda, o ideal é apresentar o material, as espessuras, o desenho ou escopo, o tipo de junta, a quantidade de conjuntos e os requisitos técnicos aplicáveis.
Com essas informações, a empresa poderá analisar a solução mais adequada ao projeto.
Qualidade, segurança e requisitos normativos?
A qualidade da soldagem MIG/MAG em aço carbono não depende apenas da habilidade de executar o cordão.
O resultado também é influenciado pela preparação das superfícies, pelo ajuste dos parâmetros, pela compatibilidade entre arame e gás de proteção, pela posição de soldagem, pelas condições do ambiente e pelos critérios de inspeção definidos para o projeto.
Por isso, uma avaliação técnica deve considerar o conjunto da junta e a finalidade do componente, evitando tratar qualquer regulagem como receita universal.
Preparação das superfícies
Antes da abertura do arco, as superfícies precisam ser avaliadas e preparadas de acordo com o material e com o tipo de junta.
Óleo, graxa, umidade, tinta, carepas, ferrugem solta e outros contaminantes podem prejudicar a estabilidade do arco e a formação do cordão.
A limpeza adequada contribui para reduzir a presença de porosidade, inclusões e falta de fusão.
Também é importante verificar o alinhamento, a abertura da junta, o posicionamento das peças e a condição das bordas.
Em chapas e perfis de aço carbono, pequenos desalinhamentos podem alterar a distribuição de calor e dificultar a obtenção de uma penetração uniforme.
Quando o projeto define dimensões, tolerâncias ou sequência de montagem, esses requisitos devem ser observados antes da soldagem.
A preparação pode incluir remoção mecânica de contaminantes, escovamento, lixamento ou outros procedimentos compatíveis com a aplicação.
O método escolhido deve preservar a geometria da junta e evitar a introdução de novos contaminantes.
Em componentes que receberão pintura ou outro acabamento, a limpeza posterior também deve ser considerada.
Controle de parâmetros durante a execução
A parametrização precisa ser definida a partir da espessura, do tipo de junta, da posição de soldagem, do arame, do gás de proteção e das características do equipamento.
Entre os controles mais relevantes estão:
- tensão de soldagem;
- corrente de soldagem;
- velocidade de alimentação do arame;
- vazão do gás de proteção;
- velocidade de deslocamento da tocha;
- distância entre o bico de contato e a peça;
- ângulo e orientação da tocha;
- sequência e distribuição dos cordões.
Esses fatores estão relacionados à estabilidade do arco, ao aporte térmico, à penetração, à largura do cordão e à aparência final.
Uma velocidade de deslocamento inadequada, por exemplo, pode favorecer excesso de material, falta de fusão ou irregularidade.
Já uma alimentação de arame ou tensão mal ajustada pode provocar instabilidade, respingos excessivos e necessidade de retrabalho.
O controle não deve se limitar ao painel da fonte.
É necessário observar a condição do bico de contato, do conduíte, da tocha, das conexões, dos cabos e do sistema de alimentação.
Vazamentos, obstruções ou desgaste de componentes podem comprometer a proteção gasosa e a regularidade do processo.
Quando o trabalho exige maior controle, os parâmetros utilizados devem ser registrados conforme os procedimentos aplicáveis ao projeto.
Inspeção visual e verificação da junta
A inspeção visual é uma prática inicial importante para identificar sinais aparentes de irregularidade.
Ela pode ser realizada antes, durante e depois da soldagem, respeitando os critérios definidos para o serviço.
Entre os aspectos normalmente observados estão:
- continuidade e uniformidade do cordão;
- formato e acabamento superficial;
- presença de poros visíveis;
- trincas ou indicações lineares;
- mordeduras nas bordas;
- excesso ou falta de material;
- respingos em áreas indevidas;
- fusão aparente entre o cordão e as peças;
- deformações ou deslocamentos do conjunto.
A inspeção visual não substitui outros métodos de ensaio quando o projeto, a aplicação ou os requisitos normativos exigirem uma avaliação complementar.
A necessidade de ensaios adicionais depende do nível de responsabilidade do componente, da solicitação mecânica, do material, da acessibilidade da junta e dos critérios de aceitação definidos pelo contratante ou pela documentação técnica.
Também é recomendável verificar a junta após a limpeza dos respingos e antes de aplicar revestimentos.
Uma superfície encoberta por tinta ou acabamento pode dificultar a identificação de descontinuidades.
A aceitação deve ser baseada em critérios previamente estabelecidos, e não apenas na aparência subjetiva do cordão.
Prevenção de descontinuidades e retrabalho
A prevenção começa antes da soldagem.
A seleção correta do arame e do gás de proteção, a limpeza das peças, o posicionamento adequado e o controle da vazão contribuem para reduzir problemas na junta.
Durante a execução, a estabilidade do arco e a manutenção da distância e do ângulo da tocha ajudam a manter a regularidade do cordão.
As descontinuidades podem estar relacionadas a diferentes causas.
Porosidade pode surgir quando a poça de fusão não recebe proteção adequada ou quando há contaminantes na superfície.
Falta de fusão pode estar associada à energia insuficiente, à técnica de deslocamento ou à preparação inadequada da junta.
Mordeduras, excesso de reforço e deformações podem resultar de combinação inadequada entre parâmetros, velocidade e sequência de soldagem.
Quando uma irregularidade é identificada, a correção deve considerar sua extensão, a causa provável e os critérios aplicáveis.
Simplesmente cobrir a região com outro cordão pode ocultar o problema sem eliminá-lo.
Em trabalhos com requisitos técnicos definidos, a remoção da área comprometida, a preparação para reparo e a reinspeção devem seguir o procedimento aprovado para o conjunto.
Rastreabilidade quando aplicável
A rastreabilidade é especialmente relevante em projetos que exigem controle documental de materiais, consumíveis, etapas de fabricação e inspeções.
Dependendo do escopo, podem ser registrados o desenho ou a revisão utilizada, a identificação das peças, o tipo de junta, os consumíveis aplicados, os parâmetros principais, as inspeções realizadas e as correções executadas.
Não existe um nível único de documentação adequado para todos os serviços.
Uma fabricação simples pode demandar controles diferentes de uma estrutura ou componente submetido a requisitos normativos específicos.
Por isso, o conteúdo dos registros deve ser definido conforme o contrato, o projeto, a aplicação e os critérios do cliente.
A rastreabilidade também favorece a análise de não conformidades e a repetibilidade do processo.
Quando há documentação suficiente, torna-se mais fácil relacionar uma junta aos materiais, ao procedimento e às verificações correspondentes, sem atribuir ao processo controles que não tenham sido solicitados ou efetivamente realizados.
Segurança e uso de proteção adequada
A soldagem envolve arco elétrico, calor, fumos, radiação, respingos, gases comprimidos e riscos mecânicos.
A execução deve ocorrer em ambiente organizado, com avaliação dos perigos da atividade e utilização dos equipamentos de proteção adequados ao trabalho.
Entre as medidas gerais estão a proteção dos olhos e do rosto, vestimenta apropriada, luvas compatíveis, proteção respiratória quando indicada pela avaliação do ambiente e proteção auditiva ou para os pés quando aplicável.
A área também deve ser protegida contra a exposição de terceiros à radiação e aos respingos.
Materiais combustíveis precisam ser afastados ou controlados, e o cilindro de gás deve permanecer acondicionado de forma segura, com conexões e mangueiras em condições apropriadas.
Ventilação adequada é importante para controlar fumos e gases, mas correntes de ar não devem comprometer a proteção da poça de fusão.
Antes de iniciar o serviço, devem ser verificadas as condições elétricas, o aterramento, os cabos, a tocha, os reguladores e as conexões.
Intervenções, trocas de componentes e manutenção devem ser realizadas com o equipamento em condição segura.
Os procedimentos de segurança precisam considerar o ambiente real, o espaço disponível, o trabalho em altura, áreas confinadas, movimentação de cargas e demais riscos presentes na montagem ou na manutenção industrial.
Qualificação de procedimento e de soldadores?
Nem todo serviço exige o mesmo nível de qualificação formal.
Quando o projeto, o contrato, a aplicação ou a norma adotada estabelecer requisitos específicos, pode ser necessária uma qualificação do procedimento de soldagem e a comprovação da qualificação dos soldadores para a atividade correspondente.
A qualificação do procedimento está relacionada à definição e à validação das variáveis essenciais do processo, como materiais, consumíveis, preparação da junta, posição, parâmetros e condições de execução.
Já a qualificação do soldador busca demonstrar capacidade para executar determinado tipo de junta dentro do escopo definido.
Os requisitos exatos dependem da norma, do setor e da responsabilidade do componente.
É importante não presumir a existência de certificações ou registros sem verificar a documentação aplicável.
A necessidade, o tipo e a validade das qualificações devem ser alinhados previamente entre contratante, responsável técnico e prestador do serviço.
Quando não houver exigência normativa formal, ainda assim podem ser adotadas instruções de trabalho, inspeções e registros proporcionais ao risco e à finalidade da fabricação.
Transparência na avaliação técnica
Uma avaliação inicial à distância pode ajudar a entender o escopo, mas não substitui a análise completa das peças, do ambiente e dos documentos do projeto.
Fotografias e descrições nem sempre permitem confirmar espessuras, condições da junta, acessibilidade, deformações, contaminação ou requisitos de inspeção.
Para uma análise mais consistente, é útil disponibilizar desenho ou croqui, material especificado, espessuras, tipo de junta, quantidade de peças, posição de execução, ambiente de uso, finalidade do componente e requisitos normativos conhecidos.
Com essas informações, torna-se possível discutir de forma responsável o processo, os consumíveis, os controles e as verificações necessários, sem antecipar uma solução técnica que ainda não foi validada.
A Jota Soldas atua com soldagem, fabricação e montagem industrial e informa experiência acumulada de seu fundador no segmento desde 2004, além de atuação empresarial desde 2019.
Para demandas de Soldagem MIG MAG em aço carbono, a definição dos controles deve considerar o escopo específico de cada cliente.
A empresa oferece atendimento personalizado e cobertura nacional, mas os requisitos de qualidade, segurança, documentação e qualificação precisam ser confirmados conforme cada projeto.
Para saber mais sobre Soldagem MIG MAG em aço carbono
Ligue para (11) 4358-4906 ou clique aqui e entre em contato por e-mail.
Entre em contato agora mesmo!
Clique no botão e entre em contato para tirar dúvidas ou solicitar um orçamento.
Solicitar contatoPrincipais regiões de atendimento:
- Atendimento realizado em todo o estado de Acre.
- Atendimento realizado em todo o estado de Alagoas.
- Atendimento realizado em todo o estado de Amapá.
- Atendimento realizado em todo o estado de Amazonas.
- Atendimento realizado em todo o estado de Bahia.
- Atendimento realizado em todo o estado de Ceará.
- Atendimento realizado em todo o estado de Distrito Federal.
- Atendimento realizado em todo o estado de Espírito Santo.
- Atendimento realizado em todo o estado de Goiás.
- Atendimento realizado em todo o estado de Maranhão.
- Atendimento realizado em todo o estado de Mato Grosso.
- Atendimento realizado em todo o estado de Mato Grosso do Sul.
- Atendimento realizado em todo o estado de Minas Gerais.
- Atendimento realizado em todo o estado de Pará.
- Atendimento realizado em todo o estado de Paraíba.
- Atendimento realizado em todo o estado de Paraná.
- Atendimento realizado em todo o estado de Pernambuco.
- Atendimento realizado em todo o estado de Piauí.
- Atendimento realizado em todo o estado de Rio de Janeiro.
- Atendimento realizado em todo o estado de Rio Grande do Norte.
- Atendimento realizado em todo o estado de Rio Grande do Sul.
- Atendimento realizado em todo o estado de Rondônia.
- Atendimento realizado em todo o estado de Roraima.
- Atendimento realizado em todo o estado de Santa Catarina.
- Atendimento realizado em todo o estado de São Paulo.
- Atendimento realizado em todo o estado de Sergipe.
- Atendimento realizado em todo o estado de Tocantins.

