Galeria


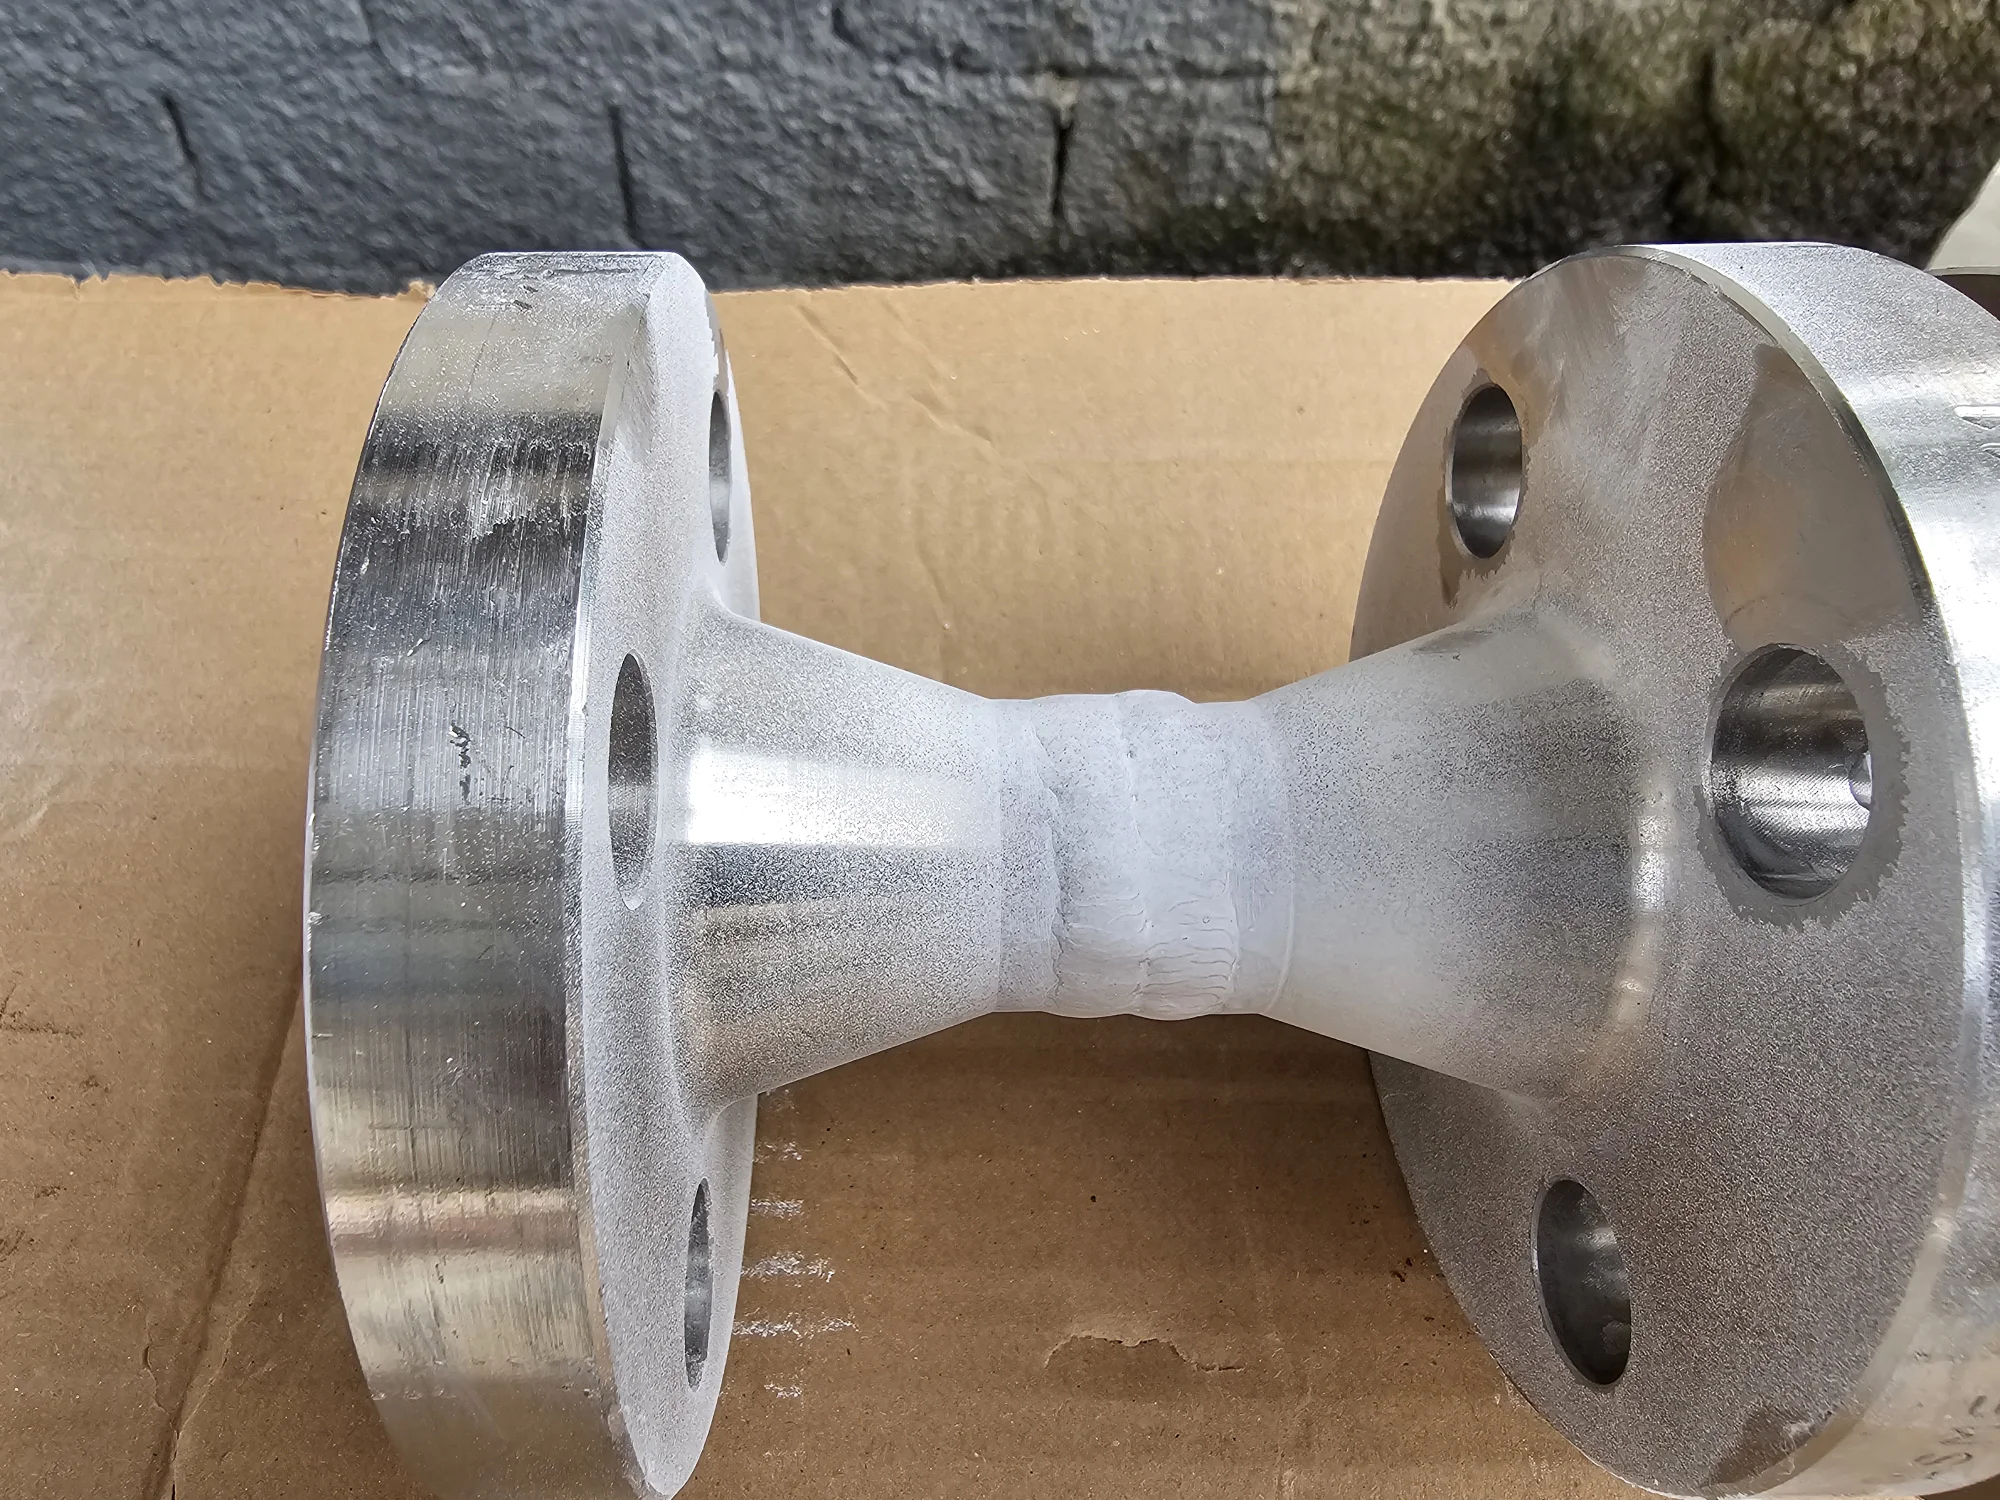







Clique nas imagens para ampliar
Inspeção de componentes metálicos: métodos, aplicações e critérios para avaliar integridade sem danificar peças
A Inspeção de componentes metálicos é a avaliação técnica de peças, estruturas e juntas soldadas para verificar integridade, qualidade e conformidade sem comprometer o uso do componente.
Por meio de Ensaios Não Destrutivos, é possível identificar descontinuidades, apoiar decisões de manutenção e reduzir retrabalhos conforme critérios de aceitação aplicáveis.
Inspecionar um componente metálico não significa apenas procurar defeitos visíveis.
Em ambientes industriais, a inspeção tem a função de confirmar se uma peça, solda ou estrutura está adequada às exigências técnicas do projeto, às condições de uso previstas e aos requisitos de segurança definidos para a aplicação.
Essa avaliação pode envolver desde uma análise superficial de soldas até métodos capazes de investigar falhas internas, sempre com base no tipo de material, geometria, acesso e criticidade do componente.
A relação entre integridade estrutural, segurança industrial, controle de qualidade e conformidade técnica é direta.
Quando uma junta soldada, um spool, um skid ou uma estrutura metálica passa por verificação adequada, a empresa ganha mais informações para decidir se o item pode seguir para montagem, operação, adequação ou manutenção.
Isso não elimina a necessidade de interpretação técnica, mas reduz incertezas e ajuda a evitar que descontinuidades passem despercebidas em etapas críticas do processo.
Na prática, a inspeção pode ser aplicada em diferentes situações industriais, como:
- avaliação de juntas soldadas após fabricação, montagem ou manutenção;
- verificação de estruturas metálicas usadas em projetos industriais;
- inspeção de skids e spools antes da entrega, instalação ou adequação;
- análise de peças fabricadas sob medida, conforme requisitos do projeto;
- apoio ao controle de qualidade em serviços de soldagem, caldeiraria e montagem industrial.
Um ponto importante é diferenciar avaliar a condição de um componente de danificá-lo durante a verificação.
Ensaios destrutivos podem exigir retirada de amostras, ruptura ou alteração permanente do material analisado.
Já os Ensaios Não Destrutivos são empregados para examinar materiais, componentes, estruturas metálicas e soldas sem comprometer sua utilização, o que é especialmente relevante quando a peça precisa ser preservada para continuidade do processo, montagem ou operação.
Também é importante entender que uma inspeção tecnicamente útil não termina na identificação de uma indicação ou descontinuidade.
O resultado precisa ser interpretado conforme critérios de aceitação, requisitos normativos aplicáveis e especificações do projeto.
Uma mesma indicação pode ter impactos diferentes dependendo da função do componente, do nível de solicitação mecânica, do ambiente de operação e da criticidade da aplicação.
Por isso, a inspeção deve ser tratada como parte do controle de qualidade e da gestão de confiabilidade, não como uma etapa isolada.
A Jota Soldas atua com soldagem, fabricação, montagem industrial e Ensaios Não Destrutivos, desenvolvendo soluções conforme as especificidades de cada projeto.
Desde 2019, a empresa trabalha com foco em qualidade, segurança, eficiência, transparência e atenção aos detalhes, integrando sua experiência em estruturas metálicas, skids, spools e componentes personalizados à necessidade de verificar soldas e materiais com responsabilidade técnica.
Como os Ensaios Não Destrutivos avaliam peças, soldas e estruturas sem comprometer o uso?
Os Ensaios Não Destrutivos, conhecidos como END, são técnicas de inspeção industrial usadas para avaliar materiais, componentes metálicos, estruturas e juntas soldadas sem danificar a peça nem comprometer sua utilização prevista.
Diferentemente de um ensaio destrutivo, que pode exigir corte, ruptura, remoção de amostras ou descarte do corpo avaliado, o END preserva o componente durante a verificação.
Isso é especialmente importante em soldas, estruturas metálicas, skids, spools e peças fabricadas que precisam ser avaliadas dentro de um processo de controle de qualidade, manutenção, adequação ou montagem industrial.
Na prática, os END não devem ser entendidos como um único procedimento.
Eles formam um conjunto de métodos complementares, como Ensaio Visual, Líquido Penetrante, Partículas Magnéticas, Ultrassom e Radiografia, cada um com uma finalidade técnica específica.
Alguns métodos são mais indicados para observar condições superficiais; outros ajudam a investigar descontinuidades internas.
A escolha depende do que se pretende verificar, do tipo de material e dos critérios de aceitação definidos para o projeto.
Um fluxo técnico simplificado de avaliação por END costuma seguir esta lógica:
- Análise da necessidade: entende-se o objetivo da inspeção, como verificar uma junta soldada, avaliar um componente fabricado, acompanhar uma montagem ou apoiar uma decisão de manutenção.
- Escolha do método: seleciona-se a técnica mais compatível com o material, a geometria da peça, o acesso disponível e o tipo de descontinuidade investigada.
- Execução do ensaio: aplica-se o método de forma controlada, respeitando os requisitos técnicos aplicáveis ao serviço.
- Interpretação dos resultados: as indicações encontradas são avaliadas conforme critérios de aceitação, especificações do projeto e exigências normativas aplicáveis.
- Registro técnico: as informações relevantes da inspeção são documentadas para apoiar rastreabilidade, controle de qualidade e tomada de decisão.
A preservação do componente é uma das principais razões para utilizar Ensaios Não Destrutivos.
Em vez de comprometer uma peça para descobrir sua condição, o END permite avaliar sua integridade mantendo sua função original.
Isso ajuda a reduzir intervenções desnecessárias, apoiar a identificação antecipada de falhas e orientar ações corretivas quando houver necessidade técnica.
Esse ponto é decisivo em ambientes industriais, porque nem toda descontinuidade tem o mesmo impacto.
Uma indicação superficial, uma falha interna, uma irregularidade em solda ou uma condição associada ao material precisam ser analisadas dentro do contexto de uso, criticidade e requisito do projeto.
Por isso, o END não substitui a avaliação técnica, ele fornece dados para que a condição do componente seja interpretada com responsabilidade.
A escolha do método também não deve ser automática.
O material pode ser ferromagnético ou não; a geometria pode facilitar ou limitar o acesso; a solda pode estar aparente ou em uma região de difícil inspeção; a descontinuidade buscada pode estar na superfície ou no interior do componente.
Em muitos cenários, a combinação de métodos oferece uma visão mais completa do que a aplicação isolada de uma única técnica.
A Jota Soldas executa Ensaios Não Destrutivos com base nas especificidades de cada projeto, integrando sua atuação em soldagem, fabricação, montagem industrial, adequação e manutenção.
Essa abordagem favorece uma inspeção orientada por critérios técnicos, com atenção à qualidade, segurança, eficiência e transparência em cada etapa da avaliação.
Principais métodos de inspeção: EV, LP, PM, UT e RT!
Os principais métodos de Ensaios Não Destrutivos aplicados à inspeção de componentes metálicos, soldas e estruturas são:
- Ensaio Visual (EV): avaliação superficial direta das condições aparentes da peça, junta soldada ou estrutura.
- Líquido Penetrante (LP): método voltado à identificação de descontinuidades abertas à superfície.
- Partículas Magnéticas (PM): inspeção indicada para materiais ferromagnéticos, com foco em descontinuidades superficiais e próximas à superfície.
- Ultrassom (UT): técnica utilizada para investigar descontinuidades internas no material ou na solda.
- Radiografia (RT): método aplicado para identificar problemas internos por meio de imagem radiográfica do componente.
| Método | Finalidade principal | Tipo de falha geralmente investigada | Aplicação geral |
|---|---|---|---|
| EV | Verificar condições aparentes da superfície e da solda | Irregularidades visuais, descontinuidades superficiais evidentes, acabamento inadequado | Inspeção inicial, acompanhamento de soldagem, verificação de estruturas e juntas soldadas |
| LP | Evidenciar descontinuidades abertas à superfície | Trincas superficiais, porosidades abertas, falta de fusão aberta à superfície | Componentes não porosos, soldas e peças fabricadas que exigem maior sensibilidade superficial |
| PM | Detectar descontinuidades em materiais ferromagnéticos | Falhas superficiais e subsuperficiais próximas à superfície | Soldas, peças e componentes ferromagnéticos sujeitos a controle de qualidade |
| UT | Avaliar o interior do material por propagação de ondas ultrassônicas | Falhas internas, descontinuidades volumétricas, falta de fusão interna, laminações | Juntas soldadas, chapas, spools, estruturas e componentes que exigem análise interna |
| RT | Registrar internamente o componente por imagem radiográfica | Porosidades internas, inclusões, falta de penetração, descontinuidades volumétricas | Soldas e componentes críticos quando a avaliação por imagem interna é tecnicamente indicada |
Inspeção de componentes metálicos: critérios técnicos e aplicações
O Ensaio Visual é frequentemente a primeira etapa de avaliação, porque permite observar diretamente a condição externa de juntas soldadas, peças fabricadas e estruturas metálicas.
Ele não substitui métodos mais sensíveis quando há suspeita de falhas internas ou descontinuidades não aparentes, mas ajuda a identificar sinais visíveis que podem orientar a necessidade de inspeções complementares.
Na prática, o EV pode apoiar o controle de qualidade ao verificar aspectos como continuidade do cordão, acabamento, alinhamento aparente, presença de irregularidades superficiais e condições gerais de montagem.
A interpretação deve considerar os critérios de aceitação definidos para o projeto, evitando conclusões baseadas apenas em aparência.
Líquido Penetrante (LP): foco em descontinuidades superficiais
O Ensaio por Líquido Penetrante é utilizado quando o objetivo é evidenciar descontinuidades abertas à superfície.
O método depende da capacidade do penetrante de entrar nessas aberturas e, posteriormente, torná-las visíveis durante a inspeção.
Por isso, o LP tende a ser considerado em soldas, peças usinadas, componentes fabricados e superfícies em que trincas, porosidades abertas ou outras indicações superficiais possam comprometer a aceitação técnica.
Como todo END, sua aplicação deve respeitar as condições do material, o preparo da superfície, o acesso disponível e os requisitos definidos para a inspeção.
Partículas Magnéticas (PM): indicado para materiais ferromagnéticos
O Ensaio por Partículas Magnéticas é eficaz em materiais ferromagnéticos, característica que delimita sua aplicação.
Ele é utilizado para investigar descontinuidades superficiais e próximas à superfície, especialmente quando a peça ou junta soldada permite a magnetização adequada.
Esse método é relevante em inspeções de componentes metálicos fabricados em materiais compatíveis, soldas estruturais e peças sujeitas a esforços mecânicos.
A principal diferença em relação ao LP é que o PM depende do comportamento magnético do material, enquanto o LP se concentra em descontinuidades abertas à superfície.
Portanto, a escolha entre eles não deve ser automática, material, geometria, tipo de falha investigada e critério de aceitação precisam ser avaliados.
Ultrassom (UT): detecção de falhas internas
O Ensaio por Ultrassom é aplicado para detectar descontinuidades internas sem danificar o componente.
A técnica utiliza ondas ultrassônicas para avaliar regiões internas de soldas, chapas, estruturas e componentes, sendo especialmente útil quando a integridade interna é uma preocupação técnica do projeto.
O UT pode ser considerado em juntas soldadas, spools, componentes de maior espessura e elementos que demandam avaliação além da superfície.
Entretanto, sua indicação depende de fatores como geometria da peça, acesso para inspeção, condição superficial, material e tipo de descontinuidade procurada.
Isso reforça um ponto importante, o ultrassom não é simplesmente um método mais completo para todos os casos, mas uma ferramenta adequada para determinadas necessidades de análise interna.
Radiografia (RT): identificação de problemas internos por imagem
O Ensaio Radiográfico é utilizado para identificar problemas internos em componentes e juntas soldadas por meio de uma imagem radiográfica.
Ele pode apoiar a detecção de descontinuidades volumétricas internas, como porosidades, inclusões e falta de penetração, conforme a condição do componente e os critérios técnicos aplicáveis.
A radiografia se diferencia do ultrassom porque gera uma imagem da região avaliada, enquanto o UT interpreta a resposta das ondas ultrassônicas no material.
Nenhum dos dois deve ser tratado como universalmente superior, a escolha depende da falha que se deseja investigar, do acesso, da geometria, da espessura, da criticidade do componente e das exigências do projeto.
No portfólio de Ensaios Não Destrutivos da Jota Soldas, EV, LP, PM, UT e RT são abordagens complementares para apoiar a avaliação de materiais, estruturas metálicas, juntas soldadas e componentes industriais.
A seleção adequada do método é parte essencial do controle de qualidade, pois uma inspeção tecnicamente coerente não busca apenas encontrar defeitos, mas verificar a conformidade do componente com os critérios de aceitação definidos.
Principais métodos de END para componentes metálicos:
- EV: inspeção visual para avaliação superficial inicial.
- LP: líquido penetrante para descontinuidades abertas à superfície.
- PM: partículas magnéticas para materiais ferromagnéticos.
- UT: ultrassom para investigação de falhas internas.
- RT: radiografia para identificação interna por imagem.
Como escolher o método adequado conforme material, falha e criticidade do projeto?
A escolha do ensaio não destrutivo adequado começa antes da execução do teste.
Em uma Inspeção de componentes metálicos, o ponto central é entender o que precisa ser verificado, em qual condição o componente se encontra e quais critérios técnicos serão usados para aceitar, reprovar ou solicitar nova avaliação.
Por isso, o método não deve ser definido apenas pela disponibilidade do ensaio, mas pela relação entre material, acesso, geometria, tipo de descontinuidade esperada e criticidade do projeto.
Critérios técnicos técnico para orientar a decisão:
- Material: identificar se o componente é ferromagnético, se permite aplicação de determinado método e se há características que limitem a inspeção.
- Acesso: verificar se a área inspecionada está visível, acessível por uma ou mais faces e em condição adequada para avaliação.
- Geometria: considerar espessura, formato, soldas, bordas, conexões, curvas, bocais, uniões e regiões de difícil interpretação.
- Tipo de descontinuidade: diferenciar suspeitas superficiais, subsuperficiais ou internas.
- Criticidade: avaliar a função do componente, sua exposição operacional e o impacto de uma falha na segurança ou na confiabilidade do conjunto.
- Requisito técnico: observar critérios de aceitação, normas aplicáveis, especificações do cliente e exigências do projeto.
- Etapa do ciclo: entender se a inspeção ocorre na fabricação, montagem, adequação, manutenção ou verificação de integridade.
Um mapa simples ajuda a relacionar a necessidade com os métodos mais considerados:
- Falha superficial visível: o Ensaio Visual pode ser indicado para avaliar condições aparentes da solda, acabamento, alinhamento e descontinuidades observáveis.
- Falha superficial não visível a olho nu: o Líquido Penetrante pode apoiar a identificação de descontinuidades abertas à superfície.
- Material ferromagnético: Partículas Magnéticas podem ser consideradas quando a investigação envolve descontinuidades superficiais ou próximas da superfície em materiais compatíveis.
- Suspeita de falha interna: Ultrassom ou Radiografia podem ser avaliados conforme geometria, acesso, espessura, requisito técnico e tipo de indicação buscada.
- Solda aparente em fabricação ou montagem: a inspeção pode combinar avaliação visual com outro método, quando o critério de aceitação exigir maior profundidade de verificação.
- Componente em operação ou em manutenção: a seleção deve considerar preservação do componente, condição de acesso, segurança da intervenção e objetivo da análise.
Na prática, os métodos de END não competem necessariamente entre si.
Eles podem ser complementares.
Uma junta soldada, por exemplo, pode passar por avaliação visual para verificar condições superficiais e, dependendo do requisito do projeto, receber um método adicional para investigar descontinuidades internas ou superficiais não aparentes.
Da mesma forma, um componente fabricado pode exigir uma abordagem diferente de um componente já instalado, porque o acesso, a geometria e a criticidade mudam a interpretação técnica.
Um exemplo genérico, em uma estrutura metálica soldada, a inspeção pode começar pela análise das juntas aparentes, verificando continuidade, acabamento e possíveis irregularidades superficiais.
Se houver exigência de maior controle sobre a integridade da soldagem, pode ser necessário complementar a avaliação com técnicas voltadas a descontinuidades superficiais ou internas.
Já em spools, skids ou componentes personalizados, a decisão tende a considerar não apenas a solda em si, mas também a função do conjunto, as regiões de maior solicitação e os requisitos definidos para aceitação.
É importante evitar recomendações absolutas sem análise técnica.
Não existe um único ensaio ideal para todos os materiais, geometrias e tipos de falha.
A escolha responsável depende da interpretação do projeto, das condições reais do componente e dos critérios de aceitação aplicáveis.
Essa cautela é essencial para que a inspeção gere informação útil, e não apenas um registro formal sem correlação com o risco ou com a finalidade do componente.
A Jota Soldas atua com Ensaios Não Destrutivos considerando as especificidades de cada projeto, integrando sua experiência em soldagem, fabricação e montagem industrial ao entendimento técnico da necessidade do cliente.
Essa abordagem personalizada ajuda a definir quando usar um método isolado, quando combinar técnicas e como alinhar a inspeção aos requisitos de qualidade, segurança e eficiência esperados.
Inspeção de componentes metálicos em soldas, estruturas, skids e spools
A Inspeção de componentes metálicos ganha valor quando deixa de ser vista como uma etapa isolada e passa a fazer parte do ciclo técnico de fabricação, montagem, adequação e manutenção industrial.
Em soldas, estruturas metálicas, skids, spools e componentes personalizados, os Ensaios Não Destrutivos ajudam a verificar a integridade do item sem comprometer sua utilização, apoiando decisões baseadas em critérios de aceitação e requisitos técnicos definidos para o projeto.
Na prática, a inspeção não serve apenas para procurar defeitos.
Ela ajuda a confirmar se uma junta soldada, uma peça fabricada ou um conjunto montado está adequado à função prevista, considerando segurança industrial, confiabilidade operacional, controle de qualidade e conformidade com as exigências aplicáveis.
Essa leitura é especialmente importante em ambientes industriais nos quais uma descontinuidade não avaliada pode gerar retrabalho, necessidade de intervenção futura ou risco ao desempenho do conjunto.
Juntas soldadas
Em juntas soldadas, a inspeção pode avaliar aspectos superficiais e, conforme o método selecionado, indícios internos que não seriam identificados apenas pela observação comum.
O Ensaio Visual pode apoiar a verificação inicial da condição da solda, enquanto métodos como Líquido Penetrante, Partículas Magnéticas, Ultrassom ou Radiografia podem ser considerados conforme o tipo de material, acesso, geometria da junta e descontinuidade investigada.
Pontos críticos em soldas costumam envolver continuidade do cordão, acabamento, presença de descontinuidades superficiais, regiões de transição e áreas submetidas a maior solicitação no conjunto.
A interpretação, porém, não deve ser feita de forma leiga, um registro de inspeção precisa ser analisado conforme critérios técnicos e requisitos do projeto, evitando conclusões absolutas sem base adequada.
Estruturas metálicas
Em estruturas metálicas, a inspeção contribui para o controle de qualidade de elementos fabricados e montados, especialmente quando há uniões soldadas, componentes de sustentação, reforços, chapas, perfis ou pontos de ligação.
O objetivo é verificar condições que possam impactar a integridade estrutural e a confiabilidade do conjunto, sem danificar a estrutura durante a avaliação.
Esse cuidado é relevante tanto na fabricação quanto na montagem industrial.
Durante a fabricação, a inspeção pode apoiar a liberação de etapas e reduzir a chance de retrabalho posterior.
Na montagem, pode auxiliar na verificação de pontos executados em campo, adequações necessárias e conformidade com o que foi especificado tecnicamente.
Skids
Em skids industriais, a inspeção tende a envolver uma visão de conjunto.
Além dos componentes metálicos individuais, é necessário observar bases, suportes, soldas, ligações e elementos fabricados que compõem a unidade.
Como skids podem reunir diferentes peças e interfaces, a seleção do método de END deve considerar acesso, material, geometria e criticidade de cada ponto avaliado.
Um ponto de atenção é que nem todo local exige o mesmo nível de investigação.
Uma solda aparente pode demandar avaliação superficial, enquanto uma região crítica do conjunto pode justificar método complementar, desde que essa decisão esteja alinhada aos requisitos técnicos do projeto.
A escolha responsável evita tanto a inspeção insuficiente quanto a aplicação desnecessária de métodos sem relação com a descontinuidade buscada.
Spools
Nos spools, a inspeção de soldas e componentes fabricados pode apoiar a verificação de qualidade antes da montagem ou integração ao sistema.
Como esses conjuntos normalmente dependem de encaixes, alinhamento, integridade das juntas e confiabilidade das soldagens, os Ensaios Não Destrutivos ajudam a identificar descontinuidades sem inutilizar a peça.
A inspeção em spools pode ser planejada conforme o estágio do trabalho, fabricação, pré-montagem, montagem ou manutenção.
Essa integração ao processo é importante porque uma não conformidade identificada cedo tende a ser tratada com maior controle técnico do que uma falha percebida somente após a instalação ou durante uma intervenção corretiva.
Componentes personalizados
Componentes personalizados exigem atenção especial porque cada peça pode ter função, geometria, material e condição de uso diferentes.
Nesses casos, a inspeção deve partir do entendimento do projeto, o que o componente precisa suportar, quais regiões são mais críticas, quais soldas ou superfícies precisam ser verificadas e quais critérios de aceitação serão utilizados.
É nesse ponto que a inspeção deixa de ser uma aplicação padronizada e passa a depender de análise técnica.
Um componente fabricado para uma aplicação específica pode exigir combinação de métodos, enquanto outro pode ser adequadamente avaliado por uma técnica mais simples.
A decisão deve considerar o risco associado, o tipo de descontinuidade possível e a finalidade do item dentro do conjunto industrial.
Inspeção como parte do controle de qualidade
Quando integrada ao controle de qualidade, a inspeção ajuda a criar rastreabilidade técnica das verificações realizadas e apoia decisões de fabricação, montagem, adequação ou manutenção.
Em vez de funcionar apenas como uma etapa final, ela pode ser aplicada em momentos estratégicos do processo, contribuindo para corrigir desvios antes que eles avancem para fases mais complexas.
Um exemplo educativo, em uma estrutura com soldas aparentes e pontos de difícil acesso, pode ser adequado iniciar pela avaliação visual das juntas, complementar com Líquido Penetrante em áreas onde se buscam descontinuidades superficiais e considerar Ultrassom quando houver necessidade de investigar falhas internas.
Essa combinação não é uma regra universal; ela depende do material, da geometria, da criticidade e dos requisitos definidos para o projeto.
Adequação e manutenção
Em serviços de adequação e manutenção, a inspeção pode ser utilizada para verificar a condição de componentes já fabricados, montados ou em operação, sempre sem transformar a avaliação em ensaio destrutivo.
Isso ajuda a apoiar decisões sobre reparo, substituição, liberação para uso ou necessidade de investigação complementar, conforme a análise técnica aplicável.
A Jota Soldas atua em soldagem, fabricação, montagem industrial, adequação, manutenção e Ensaios Não Destrutivos, desenvolvendo os serviços conforme as especificidades de cada projeto.
Desde 2019, a empresa constrói sua atuação com foco em qualidade, segurança, eficiência, transparência e atenção aos detalhes, somando a experiência acumulada de mais de uma década de seu fundador no setor industrial.
Benefícios da inspeção sem dano para segurança, custos e confiabilidade
A inspeção por Ensaios Não Destrutivos agrega valor porque permite avaliar a integridade de componentes, soldas e estruturas metálicas sem inutilizar a peça inspecionada.
Para decisores técnicos, isso significa obter informações relevantes para qualidade, manutenção e conformidade, mantendo uma abordagem prudente, o benefício depende da escolha correta do método, da execução adequada e da interpretação dos resultados conforme os critérios do projeto.
Principais benefícios da inspeção sem dano:
- Preservação do componente: a avaliação ocorre sem comprometer o uso da peça, estrutura, junta soldada, skid, spool ou componente fabricado.
- Identificação antecipada de falhas: descontinuidades superficiais ou internas podem ser investigadas antes que evoluam para problemas operacionais mais críticos.
- Controle de qualidade: os ensaios ajudam a verificar se soldagens e componentes atendem aos requisitos técnicos definidos para a aplicação.
- Apoio à conformidade: os registros e interpretações técnicas contribuem para demonstrar aderência a critérios de aceitação e normas aplicáveis ao projeto.
- Redução de retrabalho: ao apontar pontos de atenção durante fabricação, montagem, adequação ou manutenção, a inspeção pode evitar intervenções tardias e decisões baseadas apenas em percepção visual.
- Maior confiabilidade para tomada de decisão: os resultados auxiliam responsáveis técnicos a decidir se um componente pode seguir em uso, requer acompanhamento ou demanda correção.
Detectar descontinuidades cedo não significa apenas encontrar defeitos.
O ganho técnico está em transformar a inspeção em informação útil para planejamento.
Uma indicação observada em um Ensaio Visual, por Líquido Penetrante, Partículas Magnéticas, Ultrassom ou Radiografia precisa ser analisada dentro do contexto do material, da geometria, da função do componente e da criticidade da operação.
Com isso, a manutenção deixa de depender somente de ações corretivas e passa a contar com dados que ajudam a priorizar intervenções, programar paradas e avaliar riscos de forma mais organizada.
Na segurança industrial, essa abordagem é especialmente importante porque soldas, estruturas metálicas, tubulações, spools, skids e componentes personalizados podem estar sujeitos a esforços, vibrações, pressão, corrosão, desgaste ou condições de operação exigentes.
A inspeção sem dano contribui para verificar integridade e confiabilidade sem remover desnecessariamente o componente de serviço ou destruí-lo para análise.
Em ambientes industriais, esse equilíbrio entre preservação do ativo e verificação técnica é decisivo para manter qualidade, eficiência e segurança.
É importante evitar interpretações leigas dos resultados.
Uma indicação detectada em END não deve ser automaticamente tratada como reprovação, assim como a ausência de uma indicação em determinado método não elimina toda possibilidade de falha.
Cada técnica possui escopo, sensibilidade e limitações.
Por isso, os resultados devem ser avaliados por profissionais capacitados, considerando critérios de aceitação, requisitos normativos e especificações do projeto.
Essa postura reduz conclusões precipitadas e reforça a responsabilidade técnica na tomada de decisão.
Resumo, os Ensaios Não Destrutivos ajudam a preservar componentes, identificar descontinuidades, apoiar o controle de qualidade, orientar decisões de manutenção, contribuir para conformidade técnica e aumentar a confiabilidade de equipamentos e estruturas, sem prometer eliminação total de riscos ou resultados independentes do contexto de aplicação.
A Jota Soldas atua com Ensaios Não Destrutivos de acordo com as especificidades de cada projeto, integrando sua experiência em soldagem, fabricação, montagem industrial, adequação e manutenção.
Esse atendimento orientado ao entendimento técnico da necessidade reforça o compromisso da empresa com qualidade, segurança, eficiência, transparência e atenção aos detalhes.
Perguntas frequentes
END danifica a peça inspecionada?
Não. Os Ensaios Não Destrutivos, também chamados de END, são métodos desenvolvidos para avaliar materiais, soldas, estruturas metálicas e componentes sem comprometer sua utilização.
Essa é a principal diferença em relação aos ensaios destrutivos, nos quais a amostra pode ser rompida, cortada, deformada ou inutilizada para análise.
Isso não significa que todo END seja aplicado da mesma forma.
A escolha do método depende de fatores como material, geometria, acesso à área inspecionada, tipo de descontinuidade investigada e critérios técnicos do projeto.
Por isso, o resultado deve ser interpretado por avaliação técnica, e não apenas por observação visual leiga.
Qual método detecta falhas superficiais?
Para descontinuidades superficiais, os métodos mais associados são o Ensaio Visual, o Ensaio por Líquido Penetrante e o Ensaio por Partículas Magnéticas:
- Ensaio Visual, ou EV: usado para avaliar condições aparentes da superfície, acabamento, aspectos visíveis da solda e possíveis irregularidades externas.
- Líquido Penetrante, ou LP: indicado para revelar descontinuidades abertas à superfície, desde que o material e a condição da peça permitam a aplicação adequada.
- Partículas Magnéticas, ou PM: usado em materiais ferromagnéticos para identificar descontinuidades superficiais e próximas à superfície.
A diferença entre eles está no alcance da análise e no tipo de material.
O EV é uma avaliação superficial direta.
O LP depende da penetração do líquido em aberturas na superfície.
O PM depende do comportamento magnético do material, portanto não se aplica a qualquer liga metálica.
Qual método detecta falhas internas?
Para falhas internas, os métodos mais utilizados no contexto de END são o Ultrassom e a Radiografia:
- Ultrassom, ou UT: permite investigar descontinuidades internas por meio da propagação de ondas sonoras no material, sendo muito associado à avaliação de espessuras, juntas soldadas e regiões internas de componentes.
- Radiografia, ou RT: permite identificar problemas internos por meio de imagem radiográfica, contribuindo para avaliar condições internas que não são visíveis externamente.
A escolha entre UT e RT não deve ser feita de forma automática.
Ela depende da geometria da peça, espessura, acesso, tipo de junta, tipo de falha esperada, requisitos normativos e critérios de aceitação definidos para o projeto.
Em alguns cenários, métodos diferentes podem ser complementares.
Partículas magnéticas servem para qualquer material?
Não. O Ensaio por Partículas Magnéticas é aplicável a materiais ferromagnéticos.
Isso significa que ele não é o método adequado para qualquer componente metálico.
Em materiais que não apresentam comportamento ferromagnético compatível, outros métodos de END podem ser considerados, como Ensaio Visual, Líquido Penetrante, Ultrassom ou Radiografia, conforme a necessidade técnica.
Essa limitação é importante porque evita uma escolha inadequada do ensaio.
Um método pode ser excelente para determinada condição e pouco útil em outra.
Por isso, antes de definir PM, é necessário verificar o material, a região a ser analisada e o tipo de descontinuidade que se deseja investigar.
Quando inspecionar juntas soldadas?
Juntas soldadas podem ser inspecionadas em diferentes momentos do ciclo industrial, especialmente quando há necessidade de controle de qualidade, verificação de conformidade técnica, avaliação de integridade ou apoio a decisões de manutenção.
Em fabricação e montagem, a inspeção pode auxiliar na verificação de soldas em estruturas metálicas, skids, spools e componentes personalizados.
Em adequações e manutenções, pode apoiar a análise da condição de juntas que já fazem parte de equipamentos ou estruturas em uso.
A inspeção é especialmente relevante quando a solda tem função estrutural, participa de um conjunto crítico, está sujeita a solicitações operacionais ou precisa atender a requisitos técnicos previamente definidos.
Ainda assim, a decisão sobre método e extensão da inspeção deve considerar o projeto e os critérios aplicáveis, evitando conclusões definitivas sem avaliação técnica.
Como saber qual ensaio contratar?
A escolha do ensaio deve partir da pergunta técnica correta, o que precisa ser verificado? A partir disso, avaliam-se material, acesso, geometria, tipo de descontinuidade esperada, criticidade do componente e critérios de aceitação.
De forma geral:
- Se a preocupação é aparência, acabamento ou condição visível da solda, o Ensaio Visual pode ser o ponto de partida.
- Se a suspeita envolve descontinuidades abertas à superfície, o Líquido Penetrante pode ser considerado.
- Se o componente é ferromagnético e a análise envolve falhas superficiais ou próximas à superfície, Partículas Magnéticas pode ser adequado.
- Se a avaliação exige investigação interna, Ultrassom ou Radiografia podem ser alternativas, conforme o caso.
- Se o projeto tem maior criticidade, métodos combinados podem ser necessários para ampliar a confiabilidade da análise.
A Jota Soldas atua com soldagem, fabricação, montagem industrial e Ensaios Não Destrutivos, desenvolvendo avaliações conforme as especificidades de cada projeto.
Para definir o método mais adequado, o recomendado é consultar a empresa e apresentar as características do componente, da junta soldada ou da estrutura a ser inspecionada, permitindo uma orientação alinhada aos requisitos técnicos aplicáveis.
Para saber mais sobre Inspeção de componentes metálicos
Ligue para (11) 4358-4906 ou clique aqui e entre em contato por e-mail.
Entre em contato agora mesmo!
Clique no botão e entre em contato para tirar dúvidas ou solicitar um orçamento.
Solicitar contatoPrincipais regiões de atendimento:
- Atendimento realizado em todo o estado de Acre.
- Atendimento realizado em todo o estado de Alagoas.
- Atendimento realizado em todo o estado de Amapá.
- Atendimento realizado em todo o estado de Amazonas.
- Atendimento realizado em todo o estado de Bahia.
- Atendimento realizado em todo o estado de Ceará.
- Atendimento realizado em todo o estado de Distrito Federal.
- Atendimento realizado em todo o estado de Espírito Santo.
- Atendimento realizado em todo o estado de Goiás.
- Atendimento realizado em todo o estado de Maranhão.
- Atendimento realizado em todo o estado de Mato Grosso.
- Atendimento realizado em todo o estado de Mato Grosso do Sul.
- Atendimento realizado em todo o estado de Minas Gerais.
- Atendimento realizado em todo o estado de Pará.
- Atendimento realizado em todo o estado de Paraíba.
- Atendimento realizado em todo o estado de Paraná.
- Atendimento realizado em todo o estado de Pernambuco.
- Atendimento realizado em todo o estado de Piauí.
- Atendimento realizado em todo o estado de Rio de Janeiro.
- Atendimento realizado em todo o estado de Rio Grande do Norte.
- Atendimento realizado em todo o estado de Rio Grande do Sul.
- Atendimento realizado em todo o estado de Rondônia.
- Atendimento realizado em todo o estado de Roraima.
- Atendimento realizado em todo o estado de Santa Catarina.
- Atendimento realizado em todo o estado de São Paulo.
- Atendimento realizado em todo o estado de Sergipe.
- Atendimento realizado em todo o estado de Tocantins.

