Galeria
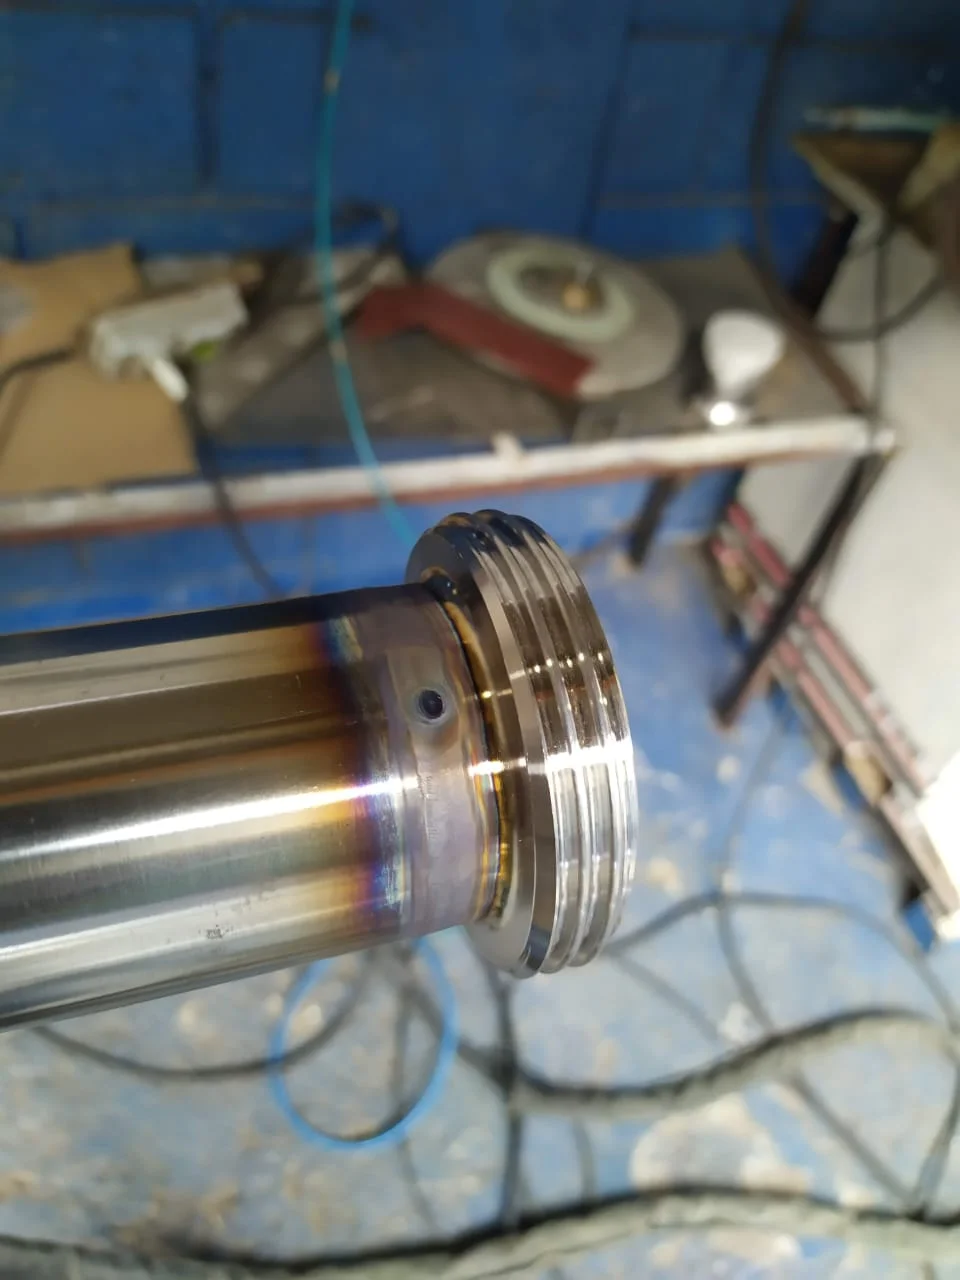
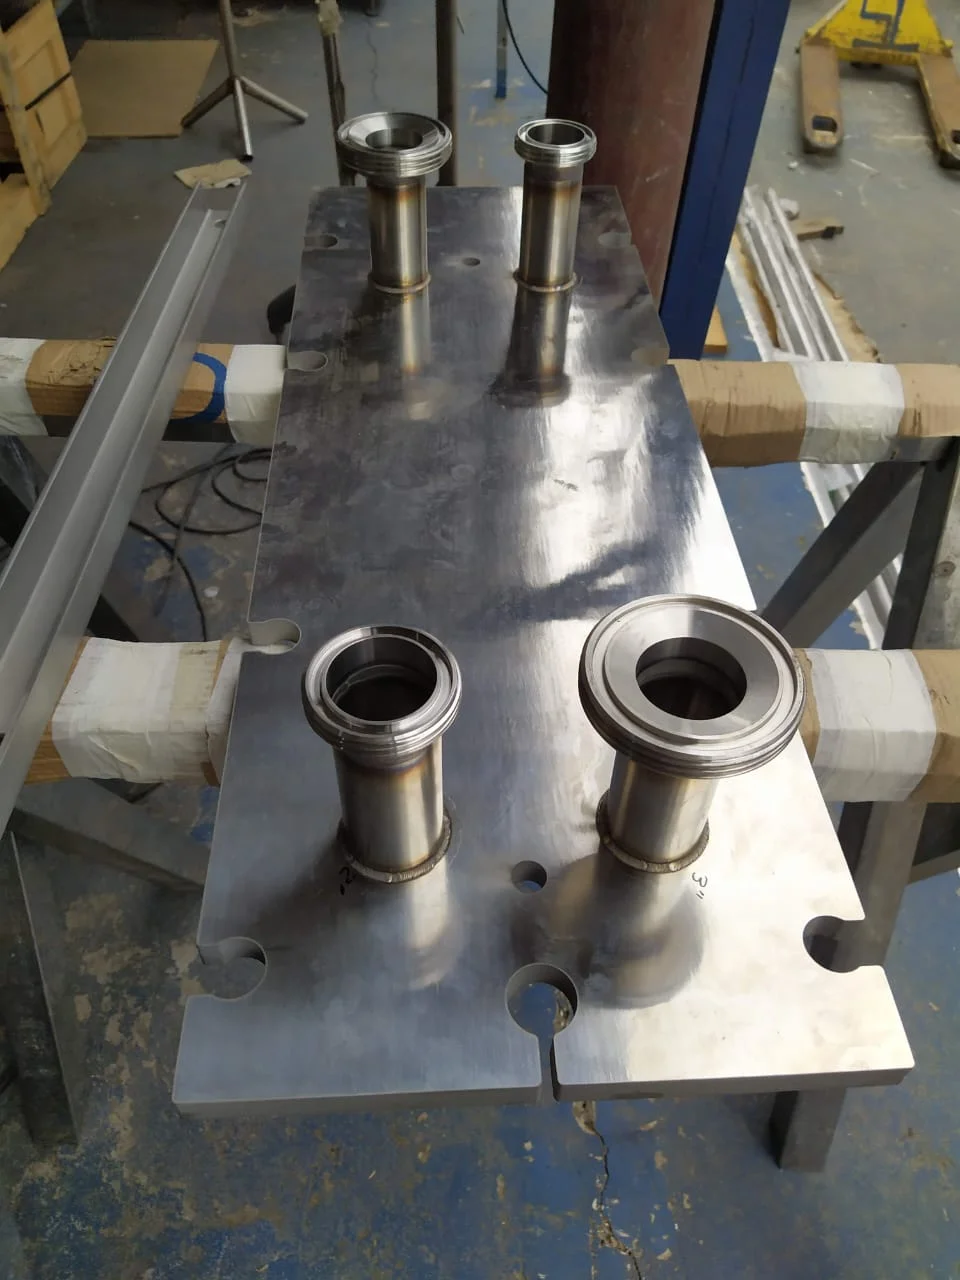
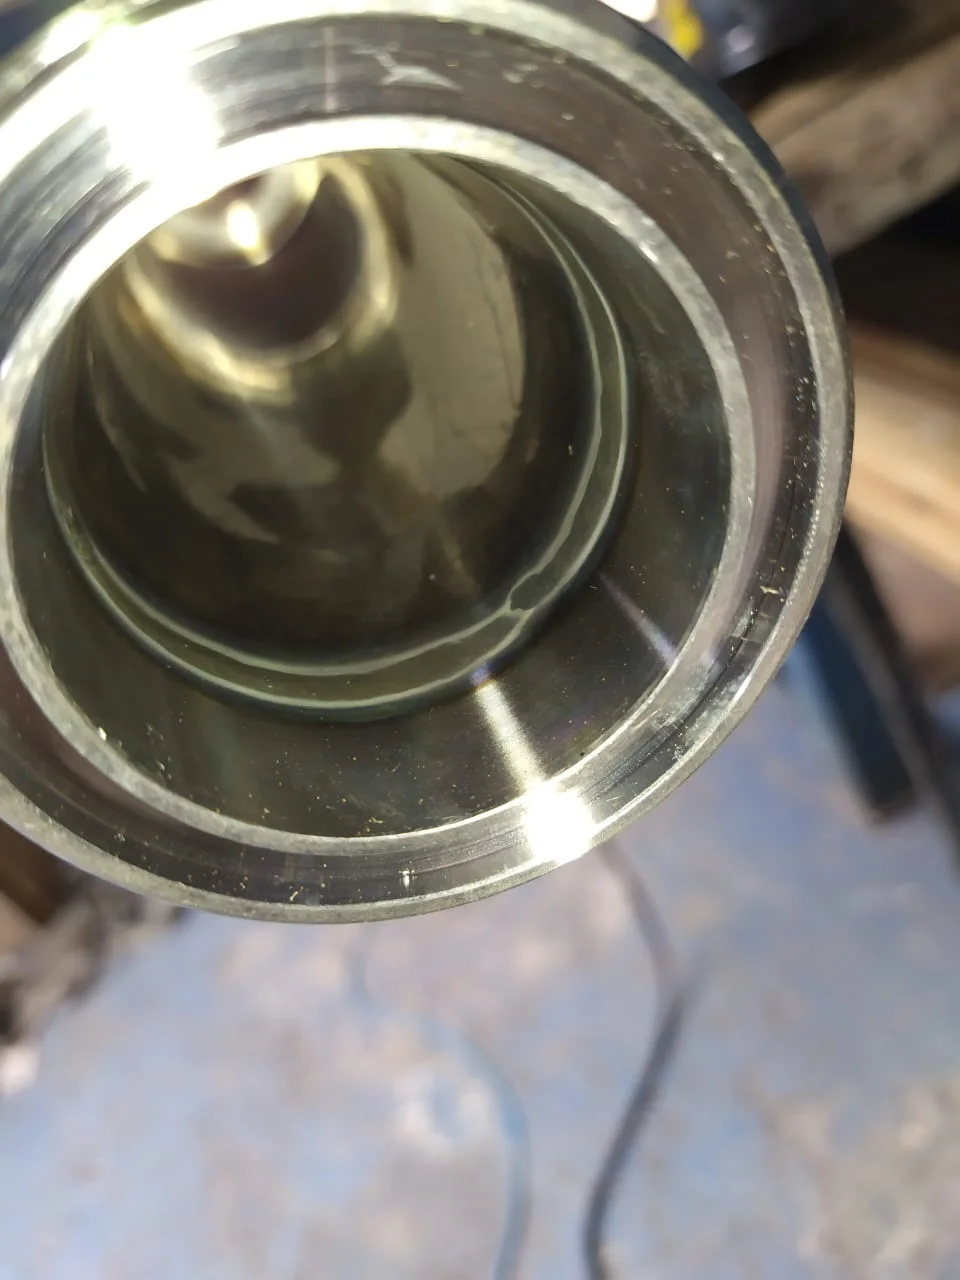
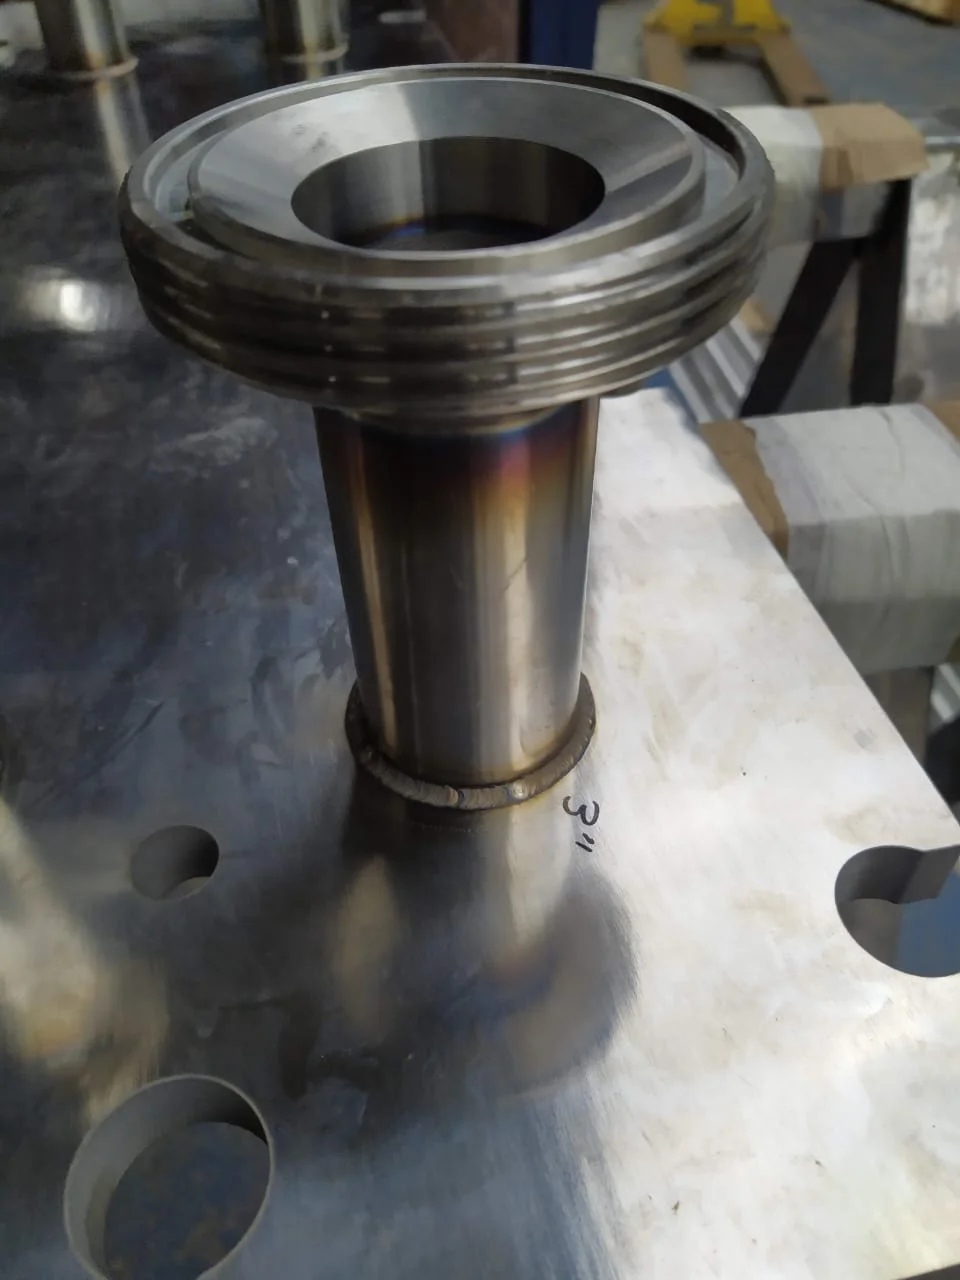
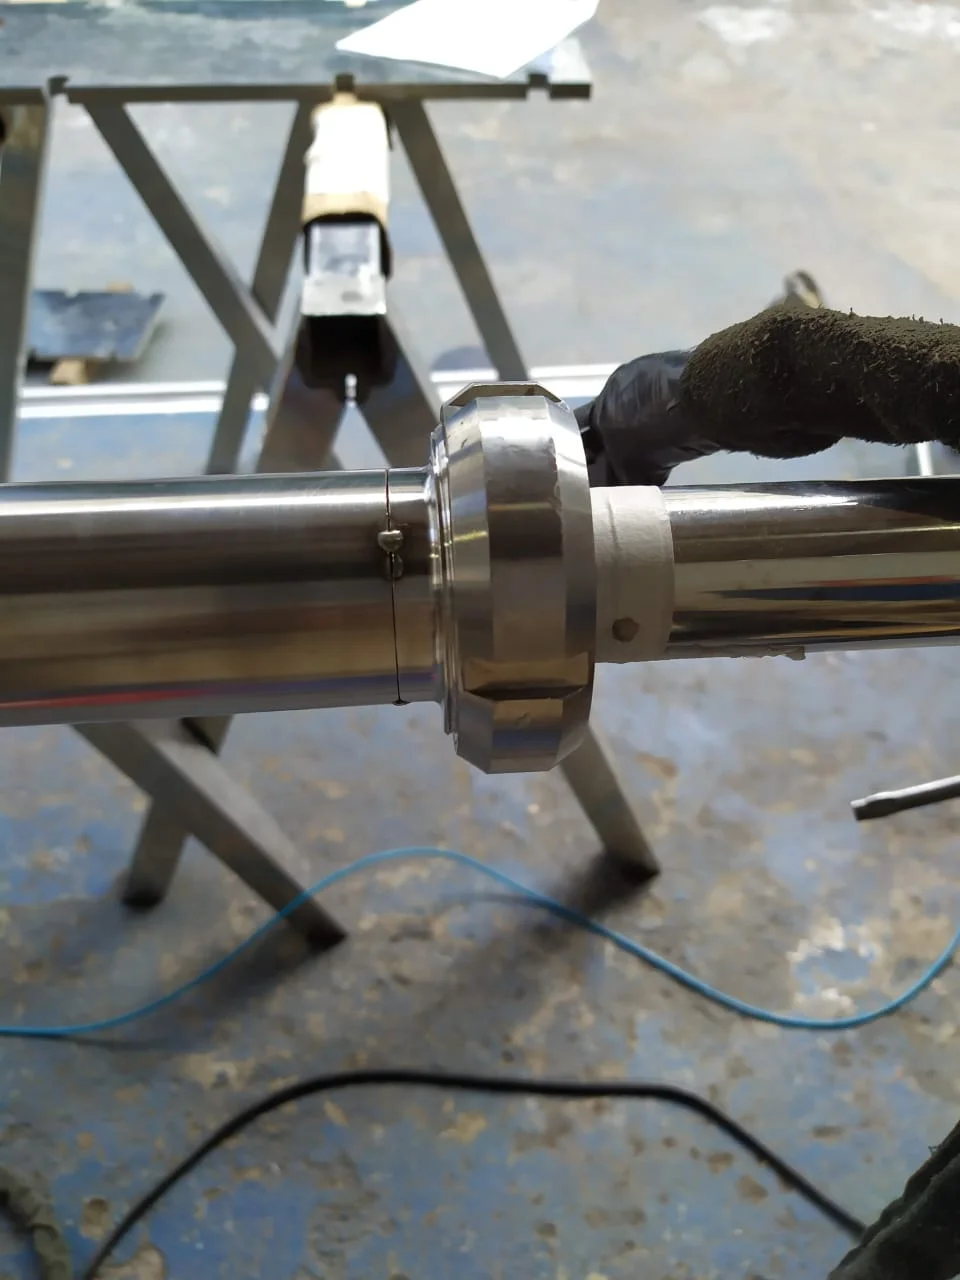
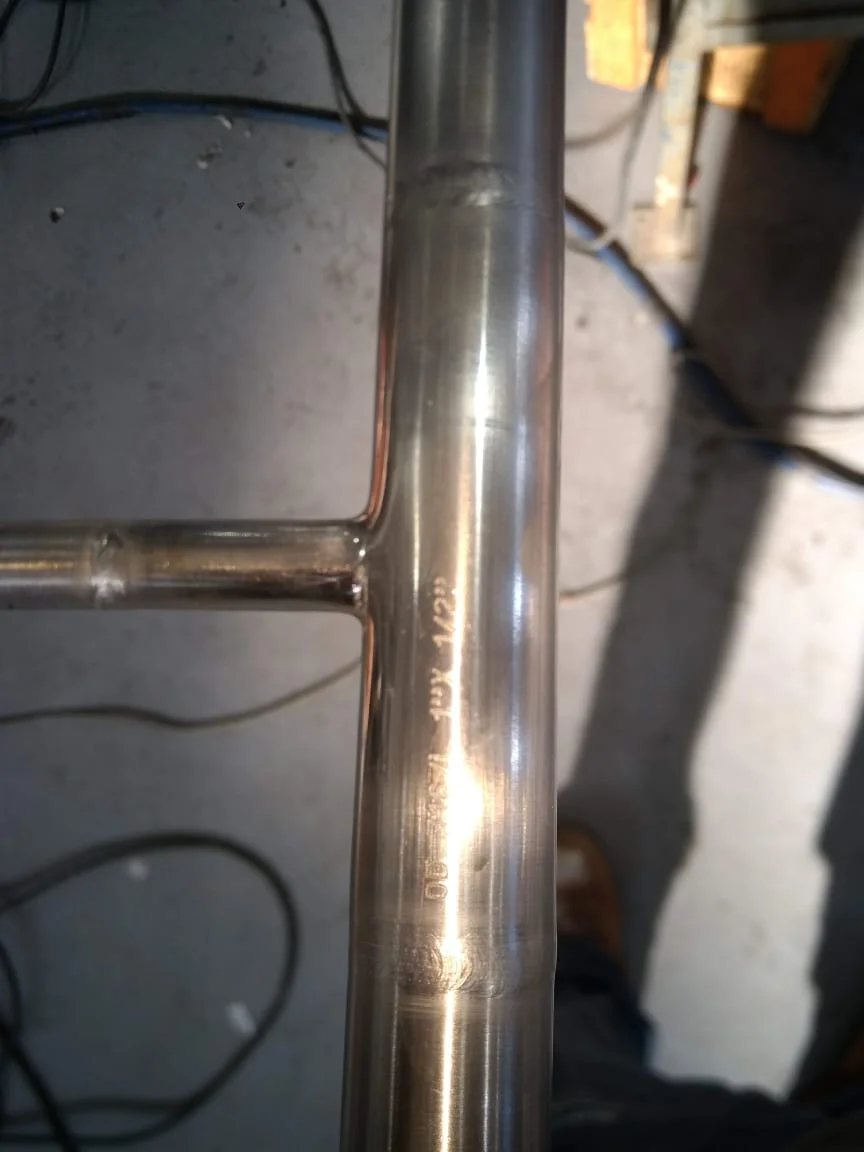
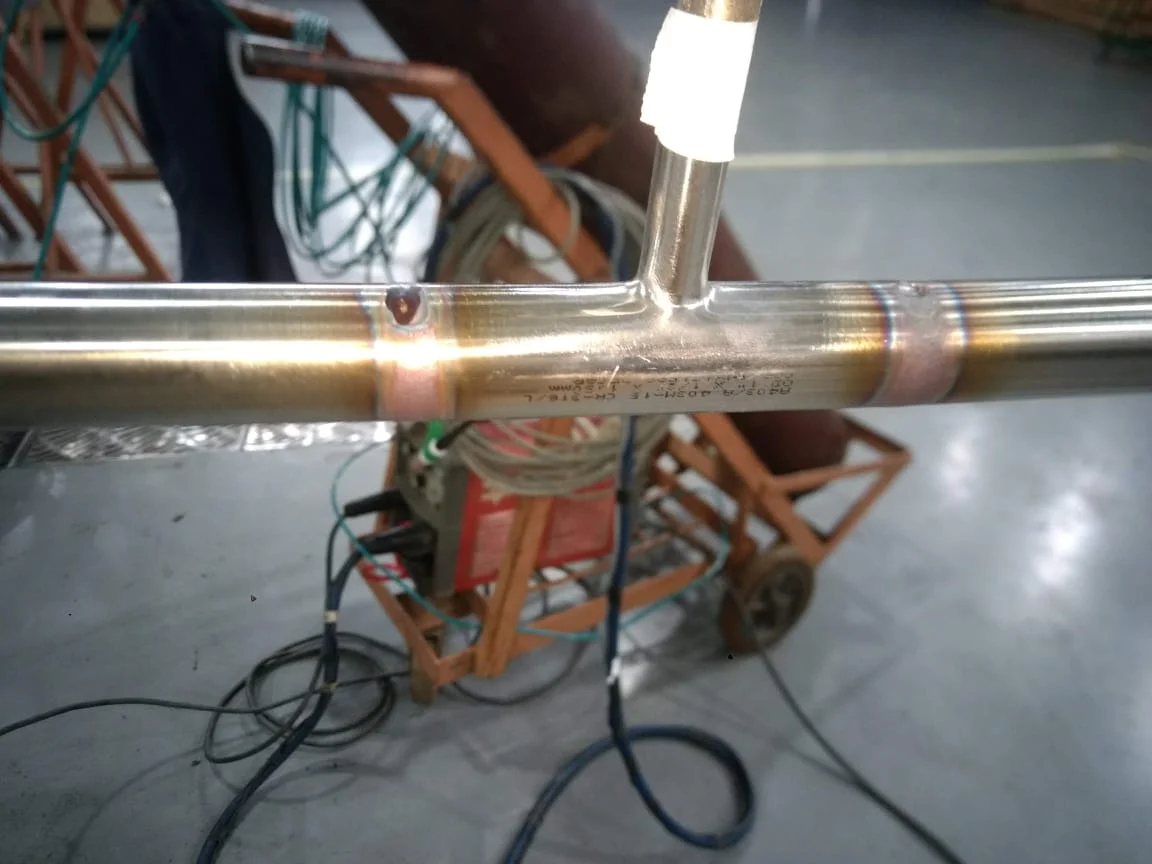
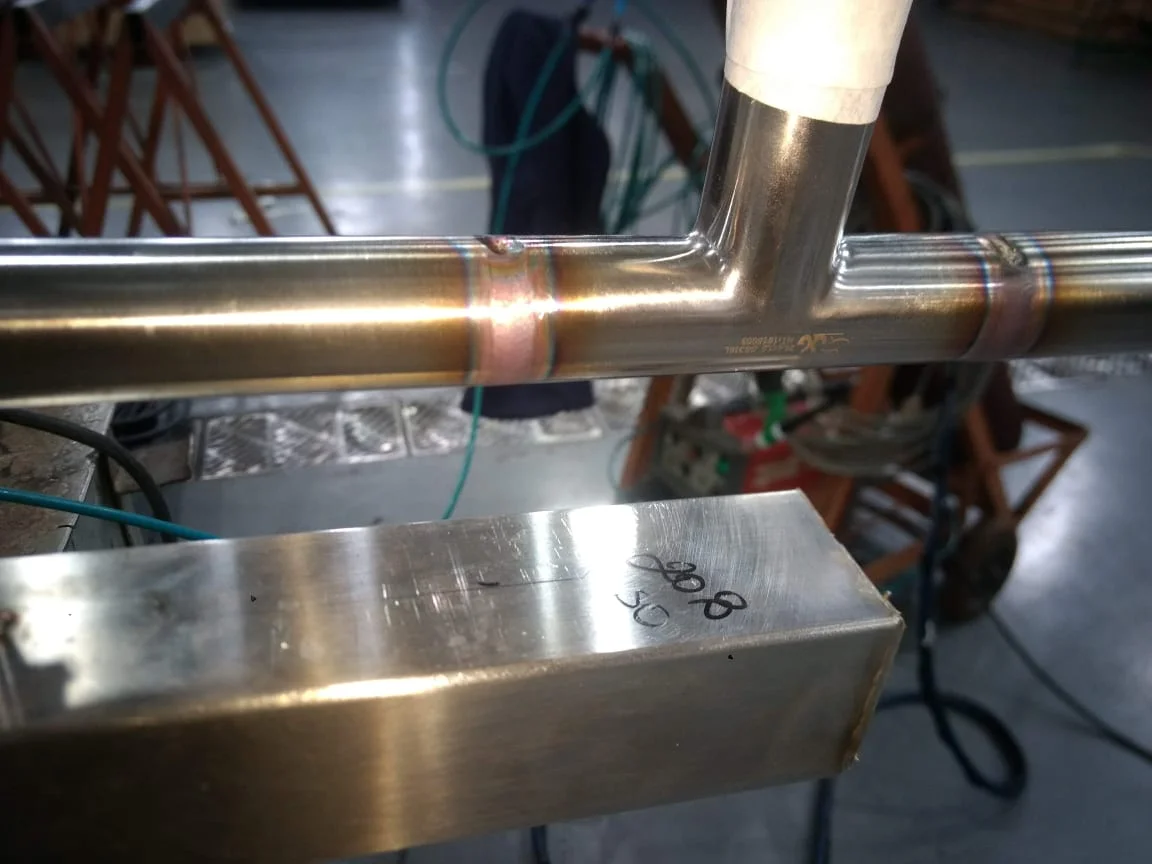
Clique nas imagens para ampliar
Solda em tubo sanitário: processo, soldagem orbital OD e aplicações industriais
A Solda em tubo sanitário é a união de tubos e conexões, geralmente em aço inoxidável, por meio de um processo controlado que busca preservar higiene, acabamento, alinhamento e estanqueidade.
Em aplicações com tubos padrão OD, a soldagem TIG orbital pode executar juntas circunferenciais com maior repetibilidade, conforme o projeto e os critérios técnicos aplicáveis.
Tubulações sanitárias são utilizadas em sistemas nos quais a limpeza da linha, a integridade das juntas e a redução de pontos de retenção são relevantes.
Por isso, a preparação das superfícies, o ajuste entre as peças e o controle da execução influenciam diretamente o resultado da junta.
O acabamento uniforme do cordão também deve ser analisado em conjunto com a finalidade da instalação, o material, a geometria e os requisitos definidos pelo cliente.
Relação entre junta, acabamento e estanqueidade
A junta circunferencial conecta o tubo à outra extremidade do conjunto, que pode ser outro tubo, uma curva, uma conexão ou componente compatível.
Quando a execução é adequada ao procedimento definido, o cordão tende a apresentar uniformidade e continuidade compatíveis com a aplicação.
A estanqueidade, porém, não deve ser presumida apenas pela aparência, sua avaliação depende dos critérios de inspeção e dos ensaios previstos no projeto ou nas normas aplicáveis.
Na soldagem TIG orbital, o equipamento controla o movimento ao redor do tubo e permite regular parâmetros como velocidade e corrente conforme a especificação técnica.
A proteção gasosa adequada ajuda a proteger a região da solda durante a operação, enquanto a purga interna pode ser necessária quando exigida pelo projeto, pelo material ou pelo requisito de acabamento interno.
Esses fatores devem ser definidos e validados tecnicamente antes da execução.
Entidades relacionadas ao processo
Os principais conceitos associados são tubo OD, aço inoxidável, soldagem TIG orbital e tubulação sanitária.
Entre os setores que costumam exigir esse tipo de cuidado estão as indústrias alimentícia, farmacêutica, química e cosmética.
Em todos eles, a solução deve considerar o fluido, as condições de operação, a facilidade de limpeza, o controle de contaminação e os requisitos específicos da instalação.
A Jota Soldas atua desde 2019 em soldagem, fabricação e montagem industrial, oferecendo soluções personalizadas para diferentes necessidades de projeto.
A experiência prática acumulada por seu fundador e o corpo técnico especializado orientam a análise de cada serviço, sem substituir a validação da especificação aplicável.
Assim, a escolha do procedimento, dos critérios de aceitação e da forma de inspeção deve ser feita conforme o projeto, as normas vigentes e as responsabilidades técnicas envolvidas.
Como funciona a soldagem orbital OD?
A soldagem orbital OD é um processo destinado à união circunferencial de tubos e conexões com dimensão baseada no diâmetro externo, conhecido como Outside Diameter.
Na aplicação em aço inoxidável, o método é realizado preferencialmente com TIG orbital, permitindo controlar o deslocamento ao redor da junta e manter maior regularidade durante a execução.
A Jota Soldas oferece esse serviço dentro de sua atuação em soldagem, fabricação e montagem industrial, com soluções definidas de acordo com as necessidades de cada projeto.
Etapas principais do processo
Embora o equipamento orbital conduza o movimento da tocha, a qualidade da junta depende de uma sequência técnica que começa antes do arco ser aberto.
O procedimento precisa considerar o material, a geometria da conexão, as condições de acesso, o acabamento esperado e os critérios de aceitação estabelecidos para a tubulação:
- Preparação dos componentes: os tubos e as conexões devem ser recebidos, identificados e conferidos conforme os documentos do projeto. Corte, rebarbação e preparação das extremidades precisam resultar em superfícies compatíveis com a junta prevista. Resíduos, óleos, partículas metálicas e outras fontes de contaminação devem ser removidos por método adequado ao material e à aplicação.
- Posicionamento e montagem: os componentes são colocados na posição de soldagem, com atenção à sequência de montagem e à acessibilidade da região. A fixação deve evitar movimentações durante a operação, sem introduzir deformações que prejudiquem o encaixe ou o acabamento final.
- Alinhamento e ajuste da junta: o alinhamento entre tubo e conexão é verificado antes da soldagem. Descontinuidades no encaixe, folgas incompatíveis, desalinhamento ou variações dimensionais podem alterar a formação do cordão e dificultar a obtenção de uma junta uniforme. Por isso, essa conferência não deve ser tratada como uma etapa meramente visual ou secundária.
- Parametrização do equipamento: velocidade de deslocamento, corrente, alimentação e demais variáveis são definidas conforme o material, a espessura, a geometria, o gás de proteção, o procedimento aprovado e os requisitos do serviço. Não existe um conjunto universal de parâmetros aplicável a todos os tubos OD. A regulagem deve ser validada tecnicamente para a combinação específica de componentes e condições de execução.
- Execução circunferencial: durante a soldagem, a tocha se movimenta ao redor da junta seguindo uma trajetória orbital controlada. O objetivo é manter a energia e a velocidade de deslocamento dentro da faixa definida para o procedimento, favorecendo a uniformidade do cordão e reduzindo a dependência de movimentos manuais repetitivos. A operação deve ser acompanhada por profissional qualificado, capaz de identificar desvios e interromper o processo quando houver condição inadequada.
- Inspeção após a soldagem: concluída a junta, são avaliados aspectos como continuidade, regularidade, acabamento, transições, presença de sinais de descontinuidade e conformidade com os critérios definidos. Dependendo do projeto e da aplicação, também podem ser previstos ensaios ou verificações complementares. A inspeção não substitui a preparação correta, pois uma aparência uniforme, isoladamente, não comprova todos os requisitos de desempenho da tubulação.
Movimento orbital e controle das variáveis
Na TIG orbital, o movimento da tocha é guiado mecanicamente ou por um sistema de controle próprio do equipamento, conforme a configuração utilizada.
Esse deslocamento circunferencial ajuda a padronizar a passagem ao redor do tubo, enquanto o controle da corrente e da velocidade influencia a fusão, a penetração, o perfil do cordão e o aporte térmico da junta.
O controle precisa levar em conta que a posição da tocha muda ao longo da circunferência.
Também podem ser relevantes a condição térmica do conjunto, a dissipação de calor pelo tubo e pela conexão, a espessura do material e a sequência adotada.
Por essa razão, a parametrização não deve ser copiada de forma automática de outro serviço, mesmo quando os componentes parecem semelhantes.
Uma vantagem geral do método orbital é a possibilidade de repetir uma sequência de soldagem previamente definida com menor variação entre juntas, desde que o conjunto de equipamento, procedimento, material e preparação permaneça compatível.
Essa repetibilidade pode contribuir para a padronização e para a redução de retrabalho.
Contudo, esses ganhos dependem da correta montagem, da qualificação da mão de obra, da manutenção das condições do processo e da inspeção prevista no escopo.
Proteção gasosa e purga interna
A proteção gasosa ajuda a preservar a região do arco e do metal de solda contra a ação do ambiente durante a fusão.
O gás, o método de aplicação e a forma de controle devem ser definidos conforme o material, o procedimento e os requisitos do projeto.
Em tubos de aço inoxidável destinados a aplicações com exigências de higiene ou controle de contaminação, a proteção da região interna pode ser relevante para o acabamento e a integridade da raiz.
A purga interna pode ser necessária quando exigida pelo projeto, pelo procedimento ou pelo critério de qualidade aplicável.
Sua adoção, forma de execução e controle não devem ser presumidos para toda junta, precisam ser avaliados tecnicamente em função da geometria, do material, do acesso e do uso da tubulação.
O objetivo é evitar que a parte interna da junta apresente condições incompatíveis com a aplicação, mas a definição deve seguir uma especificação verificável.
Validação antes da execução
Antes de iniciar o serviço, é recomendável validar o procedimento de soldagem, o material dos componentes, a preparação da junta, os parâmetros selecionados, a proteção gasosa, a necessidade de purga interna e os critérios de aceitação.
Desenhos, listas de materiais, instruções do cliente e normas aplicáveis devem ser analisados em conjunto, especialmente quando a tubulação estiver relacionada a processos alimentícios, farmacêuticos, químicos ou cosméticos.
A escolha do método e a aprovação da junta devem considerar as condições reais de execução, não apenas o nome do processo.
A Jota Soldas pode analisar cada demanda de forma personalizada dentro de sua experiência em soldagem industrial, fabricação e montagem, enquanto a definição dos requisitos técnicos deve permanecer vinculada ao projeto e às normas ou regulamentações vigentes.
Quando houver exigência específica de qualificação, inspeção ou documentação, ela deve ser alinhada previamente entre contratante, responsável técnico e executor.
Preparação do tubo e controle da junta
Antes da execução da soldagem orbital OD, a preparação dos tubos e das conexões deve ser tratada como uma etapa de controle do processo, e não apenas como uma atividade preliminar.
Em tubulações sanitárias de aço inoxidável, pequenas variações no corte, na limpeza ou no alinhamento podem afetar a uniformidade do cordão, a facilidade de higienização e a estanqueidade da junta.
O objetivo é criar condições consistentes para que o procedimento de soldagem seja aplicado de acordo com o material, a geometria e os requisitos definidos para o projeto.
A preparação adequada também ajuda a reduzir retrabalho e facilita a inspeção posterior, embora a aceitação final dependa dos critérios técnicos estabelecidos pelo cliente, pelo procedimento aplicável e pelas normas pertinentes.
Critérios técnicos de recebimento e preparação
Antes de liberar a junta para a soldagem, é recomendável verificar:
- Recebimento dos componentes: confirmar a identificação disponível do tubo e da conexão, o material especificado, as dimensões relevantes e a correspondência com o desenho ou a lista de materiais do projeto.
- Integridade das superfícies: observar se existem amassados, riscos, rebarbas, deformações, oxidação, partículas aderidas ou danos nas extremidades que serão unidas.
- Corte das extremidades: avaliar se o corte está regular, perpendicular ao eixo do tubo e compatível com a geometria prevista para a junta. Rebarbas ou irregularidades podem dificultar o encaixe e alterar a abertura entre as peças.
- Limpeza: remover contaminantes, umidade, óleos, graxas, poeira, partículas metálicas e outros resíduos que possam interferir na soldagem. Os meios e produtos utilizados devem ser compatíveis com o material e com os requisitos de higiene do processo.
- Alinhamento: posicionar tubo e conexão de modo que os eixos permaneçam coerentes e que a junta não apresente desalinhamento excessivo ou deformação forçada.
- Ajuste e fixação: verificar o encaixe, a abertura e a estabilidade dos componentes antes da execução. A fixação provisória deve manter a posição definida sem introduzir contaminação ou deslocamento.
- Condições do ambiente: proteger as superfícies preparadas contra poeira, umidade, contato inadequado e manipulação desnecessária até o início da soldagem.
Esse critérios técnicos não substitui o procedimento de soldagem nem os requisitos específicos do projeto.
Ele funciona como uma base de conferência para evitar que uma condição inadequada avance para a etapa de execução.
Efeitos da contaminação, do desalinhamento e do ajuste inadequado
A contaminação superficial pode comprometer a estabilidade do arco e contribuir para descontinuidades, alteração do acabamento ou inclusão de resíduos na região da junta.
Em aplicações que exigem higiene, uma superfície mal preparada também pode dificultar a limpeza e favorecer condições indesejadas de retenção de partículas.
Por isso, a limpeza deve ser realizada com método compatível com o aço inoxidável e conduzida de maneira a evitar a transferência de contaminantes de ferramentas, panos ou áreas próximas.
O desalinhamento entre tubo e conexão modifica a distribuição da junta e pode produzir uma transição irregular entre as superfícies.
Quando o componente é forçado para compensar uma diferença de posição, surgem tensões e variações geométricas que tornam a execução menos previsível.
A soldagem orbital depende de uma trajetória circunferencial estável; portanto, o ajuste físico dos componentes é determinante para que o equipamento percorra a junta de forma coerente.
Cortes fora de esquadro, extremidades deformadas ou abertura incompatível com o procedimento também podem alterar a quantidade de material necessária e a forma como o calor se distribui.
Esses fatores devem ser corrigidos antes da soldagem, sempre respeitando os limites definidos na documentação técnica.
Tentar compensar uma preparação deficiente apenas durante a execução pode aumentar a variabilidade e dificultar a avaliação do cordão.
Compatibilidade entre material, conexão e procedimento
A preparação deve considerar o conjunto completo da aplicação, tubo, conexão, espessura, geometria, posição da junta, acesso, procedimento de soldagem e requisitos de acabamento.
Não basta verificar se duas peças possuem o mesmo diâmetro nominal.
É necessário confirmar se são compatíveis com o padrão dimensional adotado, com o material especificado e com a configuração prevista para a linha.
Também é importante que o procedimento seja coerente com o componente que será soldado.
A soldagem orbital OD em aço inoxidável exige controle dos parâmetros de execução, mas esses parâmetros não devem ser definidos de forma genérica ou copiados entre projetos sem validação.
Material, espessura, tipo de conexão, condição de montagem e exigência de proteção gasosa podem influenciar a preparação e a execução.
Quando o projeto exigir purga interna, a preparação deve permitir a criação e a manutenção dessa condição durante a soldagem, conforme a especificação aplicável.
A necessidade, o método e os critérios de controle da purga devem ser definidos tecnicamente, e não presumidos para toda junta sanitária.
Da mesma forma, requisitos de acabamento interno, inspeção ou limpeza posterior precisam ser confirmados antes do início do serviço.
Rastreabilidade e registros do projeto
A rastreabilidade ajuda a relacionar cada junta às informações que orientaram sua execução.
Conforme o escopo contratado, podem ser organizados registros como identificação do trecho, desenho de referência, material informado, localização da junta, data de execução, responsável pela atividade, procedimento utilizado e observações sobre condições particulares de montagem.
Esses registros não representam, por si só, uma certificação ou uma resultado de conformidade.
Sua finalidade é tornar o processo mais verificável e permitir que cliente e executor consultem as informações relevantes durante a inspeção, a manutenção ou eventuais ajustes de escopo.
O nível de documentação deve ser combinado previamente, de acordo com a criticidade da instalação e os requisitos do setor.
Qualificação e validação antes da execução?
A preparação de tubos sanitários deve ser realizada por mão de obra qualificada e sob orientação compatível com o procedimento aplicável.
Antes de contratar o serviço, o cliente deve verificar se o escopo contempla a análise das dimensões, do material, da geometria, do acabamento e dos critérios de aceitação definidos para a junta.
A Jota Soldas atua desde 2019 em soldagem, fabricação e montagem industrial, com soluções personalizadas conforme as necessidades de cada projeto.
Para uma avaliação responsável, é importante fornecer a documentação disponível e alinhar previamente as condições de montagem, os registros desejados e as referências normativas aplicáveis.
A validação final deve considerar o projeto específico, a mão de obra envolvida e os critérios definidos pelo cliente e por profissional tecnicamente habilitado.
Soldagem orbital versus TIG convencional
A soldagem TIG convencional e a soldagem TIG orbital utilizam o mesmo princípio básico de proteção da poça de fusão por gás inerte e emprego de eletrodo de tungstênio.
A diferença está principalmente na forma de conduzir a operação.
Na soldagem orbital, o equipamento movimenta a tocha ao redor do tubo, com controle programado ou assistido de variáveis como velocidade, corrente e sequência de execução.
Por isso, a Solda OD é uma aplicação específica da soldagem orbital voltada à união circunferencial de tubos padrão OD, especialmente em aço inoxidável.
Comparação conceitual entre os processos!
| Critério | TIG convencional | TIG orbital para tubos OD |
|---|---|---|
| Princípio de execução | O operador conduz manualmente a tocha e controla a formação do cordão ao longo da junta | Um cabeçote orbital percorre a circunferência do tubo de maneira controlada, conforme o equipamento e o procedimento definidos |
| Controle do processo | Depende da habilidade do soldador, da posição de trabalho e da estabilidade manual durante a execução | Permite maior padronização do movimento e das condições programadas, sem eliminar a necessidade de acompanhamento técnico |
| Repetibilidade | Pode variar entre juntas quando mudam a posição, o acesso ou as condições de execução | Tende a favorecer a repetição de uma sequência previamente ajustada, desde que tubo, junta, equipamento e procedimento permaneçam compatíveis |
| Intervenção do operador | É mais direta durante a condução, correção e acompanhamento do cordão | O operador prepara, posiciona, configura, monitora e avalia a execução; o nível de automação depende do sistema utilizado |
| Adequação ao tubo OD | Pode ser aplicável quando a geometria, o acesso e os requisitos do projeto permitem execução manual | É especialmente considerada quando a junta circunferencial, o acabamento e a necessidade de uniformidade justificam o controle orbital |
Solda em tubo sanitário: critérios técnicos e aplicações
Essa comparação é conceitual e não estabelece superioridade absoluta entre os métodos.
A TIG orbital é uma modalidade automatizada ou controlada do processo TIG, mas os equipamentos não são todos iguais.
Há diferenças entre cabeçotes, fontes, sistemas de controle, recursos de registro e possibilidades de ajuste.
A escolha deve considerar a configuração disponível e os critérios definidos para a junta.
Como decidir entre TIG convencional e TIG orbital?
A decisão começa pela análise do projeto, e não apenas pelo material do tubo.
O diâmetro externo, a espessura, o tipo de conexão, a quantidade de juntas, a geometria da linha e o espaço disponível para posicionar a tocha ou o cabeçote influenciam a viabilidade de cada método.
Em locais com acesso restrito, curvas próximas ou montagem já instalada, a solução tecnicamente adequada pode ser diferente daquela adotada em uma fabricação repetitiva de bancada.
Também é importante avaliar o volume de juntas.
Quando há diversas uniões com características semelhantes, a padronização do movimento orbital pode contribuir para manter uma sequência de execução mais consistente.
Isso não significa que o processo elimine variações ou dispense inspeção.
Preparação inadequada, desalinhamento, contaminação, ajuste incorreto ou parâmetros incompatíveis continuam capazes de comprometer a junta e gerar retrabalho.
As tolerâncias dimensionais e o acabamento exigido devem ser definidos antes da execução.
Em uma tubulação sanitária, não basta unir os componentes, é necessário avaliar a continuidade do cordão, a condição da superfície, a possibilidade de retenção de resíduos e a estanqueidade requerida pelo sistema.
O uso de proteção gasosa adequada e, quando exigido pelo projeto, de purga interna, também deve fazer parte da especificação do serviço.
A TIG convencional pode ser apropriada em situações nas quais a geometria, o acesso, a quantidade de juntas e os critérios de acabamento permitam controle manual confiável.
Já a TIG orbital pode ser considerada quando o tubo OD, a repetição das juntas, a necessidade de uniformidade e as condições de montagem favorecem o uso de um cabeçote orbital.
Em ambos os casos, a qualificação da mão de obra, a preparação da junta e o acompanhamento da execução permanecem fundamentais.
Qual é a diferença entre Solda OD e TIG convencional?
Não. Solda OD identifica a aplicação em tubos com dimensão baseada no diâmetro externo, enquanto TIG convencional descreve um processo de soldagem conduzido manualmente.
A Solda OD oferecida pela Jota Soldas está associada à soldagem orbital de tubos OD em aço inoxidável, normalmente pelo método TIG orbital.
Portanto, os termos se relacionam, mas não são sinônimos.
A soldagem orbital sempre produz uma solda melhor?!
Não é possível afirmar isso de forma automática.
A qualidade depende da compatibilidade entre material, junta, equipamento, preparação, proteção gasosa, parâmetros, habilidade técnica e critérios de aceitação.
A soldagem orbital pode favorecer repetibilidade e uniformidade em determinadas condições, mas precisa ser corretamente especificada, executada e inspecionada.
Quando a soldagem orbital OD é considerada?
Ela pode ser analisada em juntas circunferenciais de tubos OD, quando o projeto exige controle do movimento, acabamento uniforme, estanqueidade e padronização entre uniões.
A decisão deve levar em conta volume, geometria, acesso, tolerâncias, requisitos sanitários e condições reais de execução.
Na contratação, é recomendável validar previamente o procedimento, o material, os parâmetros aplicáveis, a necessidade de purga interna, os registros de execução e os critérios de inspeção.
A escolha final entre TIG convencional e TIG orbital deve seguir a especificação do projeto, as normas e regulamentações pertinentes e a avaliação de um profissional qualificado.
A Jota Soldas atua desde 2019 com soldagem, fabricação e montagem industrial e pode analisar uma solução personalizada conforme as informações técnicas fornecidas pelo cliente.
Aplicações em indústrias que exigem higiene e precisão
A Solda em tubo sanitário é utilizada em sistemas industriais nos quais a integridade da tubulação, a facilidade de limpeza e o controle de contaminação precisam ser considerados desde a especificação até a inspeção final.
Em tubos e conexões de aço inoxidável padrão OD, a soldagem orbital pode contribuir para a execução de juntas circunferenciais uniformes, desde que o processo seja compatível com o material, a geometria, o fluido e os critérios definidos no projeto.
Principais setores de aplicação
- Indústria alimentícia: linhas destinadas ao transporte e processamento de alimentos, ingredientes, bebidas e outros produtos que exigem superfícies internas adequadas aos procedimentos de higienização.
- Indústria farmacêutica: tubulações associadas a processos que demandam elevado controle de limpeza, repetibilidade e prevenção de contaminações entre etapas.
- Indústria química: sistemas em que a seleção do material, o acabamento e a estanqueidade devem considerar as características do fluido e as condições de operação estabelecidas pelo projeto.
- Indústria cosmética: linhas de processo e transferência nas quais a limpeza, a integridade das juntas e a redução de pontos de retenção são relevantes para a qualidade da produção.
A aplicação não deve ser definida apenas pelo setor.
É necessário avaliar o produto ou fluido conduzido, as condições de montagem, a configuração da linha, o material do tubo e das conexões, o acabamento requerido e os procedimentos de limpeza previstos.
Esses fatores ajudam a determinar se a soldagem orbital OD é adequada e quais controles devem ser adotados.
Requisitos recorrentes em tubulações sanitárias
Em uma tubulação sanitária, a junta soldada precisa ser analisada como parte de um sistema, e não como um elemento isolado.
O acabamento uniforme pode facilitar a limpeza e reduzir irregularidades capazes de favorecer retenção de resíduos.
Da mesma forma, o alinhamento correto dos componentes ajuda a preservar a continuidade da linha e a estabilidade da junta.
Entre os requisitos normalmente avaliados em aplicações higiênicas estão:
- uniformidade do cordão e da superfície soldada;
- limpeza adequada antes, durante e depois da execução;
- redução de rebarbas, descontinuidades e pontos de retenção;
- estanqueidade compatível com a função da tubulação;
- controle da proteção gasosa e uso de purga interna quando exigido pelo projeto;
- possibilidade de inspeção, rastreabilidade e registro das etapas relevantes.
Esses cuidados não significam que toda solda sanitária terá os mesmos critérios de aceitação.
O nível de controle depende da aplicação, das especificações do cliente, do procedimento adotado e das referências técnicas aplicáveis ao sistema.
Exemplos de uniões em linhas industriais
Em termos educacionais, a soldagem orbital OD pode ser considerada na união de trechos retos de tubos de aço inoxidável, tubos com conexões, mudanças de direção e componentes integrados a linhas de processo.
Também pode ser analisada em operações de montagem ou manutenção de tubulações sanitárias, desde que as condições de acesso, desmontagem, limpeza e inspeção sejam previamente verificadas.
A execução deve considerar a preparação das extremidades, a coincidência entre os diâmetros, o alinhamento e a estabilidade dos componentes.
Quando o projeto exigir proteção da região interna, a purga pode ser incorporada ao planejamento para preservar as condições especificadas durante a soldagem.
A necessidade e a forma de aplicação desse recurso devem ser definidas tecnicamente, sem generalizar um único procedimento para todas as instalações.
Aplicação sanitária não é o mesmo que estrutura metálica comum
Tubulações sanitárias diferem de estruturas metálicas e de outras tubulações industriais porque, além da resistência e da união mecânica, podem exigir atenção especial à higiene, ao acabamento interno, à limpeza e ao risco de contaminação.
Uma estrutura metálica, por exemplo, pode ter critérios predominantemente relacionados à sustentação, geometria e resistência.
Já uma linha sanitária pode exigir controle adicional sobre superfícies, juntas, estanqueidade e possibilidade de retenção de resíduos.
Por isso, a escolha do processo não deve ser feita somente com base no tipo de aço ou no diâmetro nominal.
A Solda OD, associada à soldagem TIG orbital em tubos padrão OD, pode ser uma alternativa a ser avaliada quando a repetibilidade e o controle da execução forem relevantes.
A decisão final deve respeitar o projeto, as condições de campo e os requisitos de qualidade definidos para a instalação.
Como a Jota Soldas pode avaliar cada aplicação?
A Jota Soldas atua desde 2019 com soldagem, fabricação e montagem industrial, oferecendo soluções personalizadas conforme as necessidades específicas de cada projeto.
Na avaliação de uma aplicação sanitária, a análise pode considerar o setor atendido, a configuração da tubulação, o material, o acabamento, a acessibilidade e os controles solicitados pelo cliente.
Essa abordagem é especialmente importante porque uma solução adequada para uma linha alimentícia pode não ser automaticamente aplicável a uma instalação farmacêutica, química ou cosmética.
O dimensionamento do escopo, a definição do procedimento e os critérios de inspeção devem ser alinhados antes da execução e validados conforme a documentação técnica pertinente.
Com atuação em âmbito nacional e corpo técnico especializado, a Jota Soldas direciona cada demanda de forma personalizada, sem substituir a avaliação profissional e a consulta às normas aplicáveis.
Qualidade, inspeção e estanqueidade da solda?
A qualidade de uma solda em tubo sanitário não deve ser presumida apenas pela aparência do cordão.
Ela precisa ser avaliada em relação ao desenho, ao procedimento de soldagem, ao material, à geometria da junta, ao acabamento especificado e ao uso previsto da tubulação.
Em aplicações que exigem higiene e controle de contaminação, a inspeção deve considerar tanto a integridade da união quanto a possibilidade de retenção de resíduos.
Critérios técnicos de inspeção visual
Antes de liberar a junta para a etapa seguinte, é recomendável verificar, conforme os critérios definidos para o projeto:
- uniformidade do cordão ao longo da circunferência;
- continuidade da solda, sem interrupções aparentes ou regiões sem fusão visível;
- acabamento compatível com a especificação da tubulação;
- alinhamento entre tubo e conexão;
- ausência de trincas, mordeduras, porosidade aparente, inclusões, respingos ou descontinuidades perceptíveis;
- transição adequada entre a solda e o material de base;
- sinais de oxidação, coloração excessiva ou contaminação superficial;
- identificação e registro da junta, quando a rastreabilidade fizer parte do escopo.
A inspeção visual é uma etapa importante, mas seus limites devem ser reconhecidos.
Uma junta visualmente uniforme não comprova, por si só, a estanqueidade ou o atendimento integral aos requisitos técnicos.
Por isso, os critérios de aceitação precisam ser definidos antes da execução e relacionados ao projeto e à aplicação industrial.
Relação entre controle de execução e estanqueidade
A estanqueidade depende da formação de uma união contínua e compatível com as condições de serviço.
Preparação inadequada, desalinhamento, variação não controlada dos parâmetros, proteção gasosa insuficiente ou contaminação podem favorecer descontinuidades e comprometer o desempenho da junta.
Em uma soldagem orbital OD, o controle da velocidade, da corrente e da progressão circunferencial contribui para a repetibilidade do processo, mas não elimina a necessidade de inspeção e validação.
A proteção gasosa deve ser definida conforme o material, o procedimento e os requisitos do projeto.
Quando aplicável, a purga interna pode ajudar a proteger a região interna da junta durante a soldagem.
Essa necessidade não deve ser presumida para todos os serviços, ela precisa ser avaliada tecnicamente, especialmente quando o acabamento interno, a limpeza do processo ou o risco de oxidação são relevantes.
Ensaios e critérios de aceitação
Além da inspeção visual, o projeto pode estabelecer ensaios complementares para verificar a integridade da junta e a estanqueidade da linha.
O tipo de avaliação, a extensão da inspeção e os critérios de aceitação devem ser definidos pela especificação aplicável, pelas condições de serviço e pelas normas ou regulamentações pertinentes.
Não existe um conjunto único de verificações válido para toda tubulação sanitária.
A análise deve considerar fatores como fluido conduzido, pressão, temperatura, nível de higiene requerido, material, acessibilidade das juntas e consequências de uma eventual falha.
A aprovação do cliente ou do responsável técnico pode ser necessária quando houver requisitos documentais específicos.
Ensaios e critérios não devem ser escolhidos somente com base na aparência da solda ou em uma expectativa comercial de conformidade automática.
Documentação que apoia a avaliação
Uma inspeção tecnicamente consistente costuma depender de informações como desenho ou isométrico, identificação do material, procedimento aplicável, requisitos de acabamento, critérios de aceitação, registros de execução e evidências das verificações previstas.
Quando solicitado, também pode ser importante registrar a identificação das juntas, alterações de campo, condições de montagem e aprovações correspondentes.
Na contratação de uma empresa especializada, é recomendável alinhar previamente quais documentos serão fornecidos, quem aprovará cada etapa e quais requisitos pertencem ao contratante, ao executor ou ao responsável pelo projeto.
A Jota Soldas atua desde 2019 em soldagem, fabricação e montagem industrial, com soluções personalizadas conforme as necessidades apresentadas.
A definição do escopo, entretanto, deve permanecer vinculada aos documentos e critérios de cada obra.
Para avaliar a qualidade de uma solda em tubo sanitário com responsabilidade, consulte um profissional habilitado e verifique as normas e regulamentações vigentes aplicáveis ao setor.
A validação técnica deve considerar o conjunto formado por processo, material, execução, inspeção, documentação e condições reais de operação.
Como especificar e contratar o serviço?
Para solicitar uma análise de Solda OD ou de solda em tubo sanitário, o ideal é reunir as informações técnicas que influenciam a preparação da junta, a escolha do procedimento, a acessibilidade da execução e os critérios de inspeção.
Quanto mais completo for o escopo inicial, mais segura tende a ser a avaliação da solução adequada ao projeto, sem substituir a validação de um profissional qualificado.
Critérios técnicos para solicitar a análise
Antes de consultar uma empresa especializada, organize, sempre que disponíveis, os seguintes dados:
- diâmetro externo OD dos tubos;
- material e especificação do aço inoxidável;
- espessura da parede do tubo;
- tipo, padrão e dimensões das conexões;
- geometria da linha, incluindo mudanças de direção, derivações e pontos de união;
- quantidade estimada de juntas;
- posição das soldas e condições de acesso ao local;
- possibilidade de movimentação, montagem ou execução diretamente na instalação;
- requisitos de acabamento interno e externo;
- necessidade de preservar condições voltadas à higiene, limpeza e estanqueidade;
- desenhos, isométricos, memoriais ou especificações fornecidos pelo cliente.
Esses elementos ajudam a verificar a compatibilidade entre o tubo, a conexão, o procedimento de soldagem e as condições reais de execução.
Em tubulações sanitárias, pequenas diferenças de alinhamento, preparação ou acabamento podem afetar a continuidade da superfície e a confiabilidade da junta.
Por isso, a análise não deve considerar apenas o diâmetro nominal, geometria, tolerâncias, acesso e finalidade da linha também são relevantes.
Informações sobre a aplicação e a montagem
Informe o setor industrial envolvido, como alimentício, farmacêutico, químico ou cosmético, além da função geral da tubulação e das condições previstas de montagem.
Também é importante esclarecer se a atividade corresponde à fabricação de um conjunto, à montagem de uma linha, à manutenção de uma instalação existente ou à união de tubos e conexões já posicionados.
Quando o projeto exigir proteção da região interna da junta, informe a necessidade de purga interna.
Essa necessidade deve ser definida conforme o material, o procedimento, o acabamento desejado e a especificação aplicável, e não presumida para todos os serviços.
O mesmo cuidado vale para a documentação, solicite a avaliação sobre quais registros são pertinentes, como desenhos revisados, identificação das juntas, procedimento aplicável, critérios de inspeção ou outros documentos previstos no escopo.
Escopo, responsabilidades e critérios de aceitação
Antes da contratação, alinhe por escrito:
- quais juntas serão executadas e em que condições;
- quem fornecerá tubos, conexões, consumíveis e demais recursos necessários;
- quem será responsável pela preparação, limpeza, posicionamento e acesso à área;
- se a execução ocorrerá em oficina ou no local da montagem;
- quais requisitos de acabamento devem ser atendidos;
- como será realizada a inspeção visual e quais critérios serão observados;
- se haverá avaliação de estanqueidade ou outro ensaio definido pelo projeto;
- quais normas, regulamentos e especificações do cliente devem ser considerados;
- quais documentos precisam ser analisados, aprovados ou entregues.
A aceitação da solda não deve ser presumida apenas pela aparência do cordão.
Uniformidade, continuidade, ausência de sinais visíveis de descontinuidade, condição das superfícies e estanqueidade devem ser avaliadas de acordo com os critérios definidos para aquela aplicação.
As referências normativas e os ensaios adequados dependem do projeto, do setor e das exigências do cliente, devendo ser validados tecnicamente antes do início do serviço.
Como avançar com uma solução personalizada?
A Jota Soldas atua desde 2019 em soldagem, fabricação e montagem industrial, com experiência prática acumulada no setor e capacidade de analisar necessidades específicas de cada projeto.
Para uma avaliação mais consistente, encaminhe os dados disponíveis e explique o resultado técnico esperado, as condições de montagem e os requisitos de acabamento e documentação.
A empresa pode ser consultada sobre uma solução personalizada em Solda OD, considerando as informações efetivamente fornecidas e os critérios aplicáveis ao trabalho.
A consulta pode abranger tanto a [soldagem orbital OD] quanto a [montagem industrial], desde que esses links existam nas páginas do site e sejam inseridos com os respectivos endereços oficiais.
Como não foram informadas URLs específicas, os links devem ser acrescentados somente após a confirmação das páginas correspondentes, evitando direcionamentos incorretos.
Sobre solda sanitária e soldagem OD
OD significa Outside Diameterou diâmetro externo.
Em tubos de aço inoxidável, a especificação OD usa a medida externa como referência dimensional, o que facilita a compatibilidade entre tubos, conexões, ferramentas e equipamentos de soldagem.
A Solda OD normalmente se refere à união circunferencial de tubos e conexões padrão OD, frequentemente realizada por soldagem TIG orbital quando o projeto exige controle, repetibilidade e acabamento uniforme.
Qual é a diferença entre Solda OD, solda sanitária e TIG convencional?
Solda OD descreve principalmente a aplicação em tubos com dimensão padrão pelo diâmetro externo.
Solda sanitária está relacionada ao uso da tubulação em processos que exigem higiene, facilidade de limpeza, acabamento adequado e controle de contaminação.
Já o TIG convencional é um processo de soldagem no qual o operador conduz manualmente a execução, enquanto o TIG orbital utiliza um equipamento que percorre a junta de forma controlada e circunferencial.
Esses termos podem se relacionar, mas não são sinônimos.
Uma junta em tubo OD pode ser sanitária conforme o projeto e o uso, e a soldagem orbital pode ser escolhida para executar essa junta.
A adequação do método depende da geometria, do acesso, do material, das tolerâncias, do volume de juntas, do acabamento exigido e dos critérios definidos para a aplicação.
Quando a purga interna pode ser necessária?
A purga interna pode ser necessária quando o projeto exige proteção da região interna da junta durante a soldagem.
Essa proteção ajuda a reduzir a oxidação no lado interno do tubo e pode ser relevante em linhas nas quais higiene, limpeza, acabamento interno, resistência à corrosão ou controle de contaminação são requisitos importantes.
A necessidade, o gás utilizado, o procedimento e os critérios de aceitação devem ser definidos conforme o material, a espessura, a geometria da junta, o fluido conduzido e a especificação aplicável.
Portanto, a purga não deve ser tratada como uma exigência universal nem dispensada sem avaliação técnica.
Quais setores costumam utilizar tubulações sanitárias?
Tubulações sanitárias são comuns em indústrias alimentícias, farmacêuticas, químicas e cosméticas.
Também podem ser empregadas em instalações que transportam produtos ou fluidos sensíveis à contaminação e que precisam de superfícies internas adequadas à limpeza e ao controle do processo.
Entre as aplicações genéricas estão linhas de processo, interligações entre equipamentos, trechos de montagem e manutenção de tubulações, além da união de tubos e conexões em aço inoxidável.
A seleção da solução deve considerar o fluido, as condições de operação, a rotina de limpeza, o risco de retenção e os requisitos de qualidade do setor.
Que informações enviar para avaliar um serviço de solda sanitária ou Solda OD?
Para uma avaliação técnica inicial, é recomendável reunir:
- diâmetro externo OD, material e espessura do tubo;
- tipo e quantidade de tubos, conexões e juntas;
- desenho, isométrico ou esquema da instalação, quando disponível;
- geometria da junta, posição de soldagem e condições de acesso;
- setor de aplicação e características gerais do processo;
- requisitos de acabamento, limpeza, estanqueidade e controle de contaminação;
- necessidade de purga interna ou de outros controles durante a execução;
- local e condições da montagem, quando o serviço ocorrer em campo;
- documentação desejada, registros de execução e critérios de inspeção;
- normas, procedimentos ou especificações fornecidos pelo cliente.
Com essas informações, a Jota Soldas pode analisar a necessidade apresentada e discutir uma solução personalizada dentro de sua atuação em soldagem, fabricação e montagem industrial.
A definição do escopo, do procedimento e dos critérios de aceitação deve ser alinhada antes da execução.
Quais normas devem ser consideradas na soldagem de tubos sanitários?
A referência normativa depende do material, do setor, do tipo de instalação, das condições de operação, do procedimento de soldagem e dos critérios de inspeção definidos no projeto.
Por isso, não existe uma única norma aplicável a todos os serviços de tubulação sanitária.
A análise pode envolver requisitos do cliente, especificações de fabricação e montagem, procedimentos qualificados, critérios de aceitação e regulamentações pertinentes à aplicação.
A seleção deve ser validada tecnicamente por profissional habilitado e pelas partes responsáveis pelo projeto, considerando também eventuais exigências de inspeção, rastreabilidade e documentação.
Em qualquer contratação, é importante confirmar previamente quais documentos serão usados como referência e quais evidências de execução deverão ser registradas.
A experiência da Jota Soldas, que atua desde 2019 em soldagem, fabricação e montagem industrial, pode ser considerada no diálogo técnico sobre a demanda, sem substituir a validação do projeto, das normas aplicáveis e dos requisitos do cliente.
Para saber mais sobre Solda em tubo sanitário
Ligue para (11) 4358-4906 ou clique aqui e entre em contato por e-mail.
Entre em contato agora mesmo!
Clique no botão e entre em contato para tirar dúvidas ou solicitar um orçamento.
Solicitar contatoPrincipais regiões de atendimento:
- Atendimento realizado em todo o estado de Acre.
- Atendimento realizado em todo o estado de Alagoas.
- Atendimento realizado em todo o estado de Amapá.
- Atendimento realizado em todo o estado de Amazonas.
- Atendimento realizado em todo o estado de Bahia.
- Atendimento realizado em todo o estado de Ceará.
- Atendimento realizado em todo o estado de Distrito Federal.
- Atendimento realizado em todo o estado de Espírito Santo.
- Atendimento realizado em todo o estado de Goiás.
- Atendimento realizado em todo o estado de Maranhão.
- Atendimento realizado em todo o estado de Mato Grosso.
- Atendimento realizado em todo o estado de Mato Grosso do Sul.
- Atendimento realizado em todo o estado de Minas Gerais.
- Atendimento realizado em todo o estado de Pará.
- Atendimento realizado em todo o estado de Paraíba.
- Atendimento realizado em todo o estado de Paraná.
- Atendimento realizado em todo o estado de Pernambuco.
- Atendimento realizado em todo o estado de Piauí.
- Atendimento realizado em todo o estado de Rio de Janeiro.
- Atendimento realizado em todo o estado de Rio Grande do Norte.
- Atendimento realizado em todo o estado de Rio Grande do Sul.
- Atendimento realizado em todo o estado de Rondônia.
- Atendimento realizado em todo o estado de Roraima.
- Atendimento realizado em todo o estado de Santa Catarina.
- Atendimento realizado em todo o estado de São Paulo.
- Atendimento realizado em todo o estado de Sergipe.
- Atendimento realizado em todo o estado de Tocantins.

