Galeria




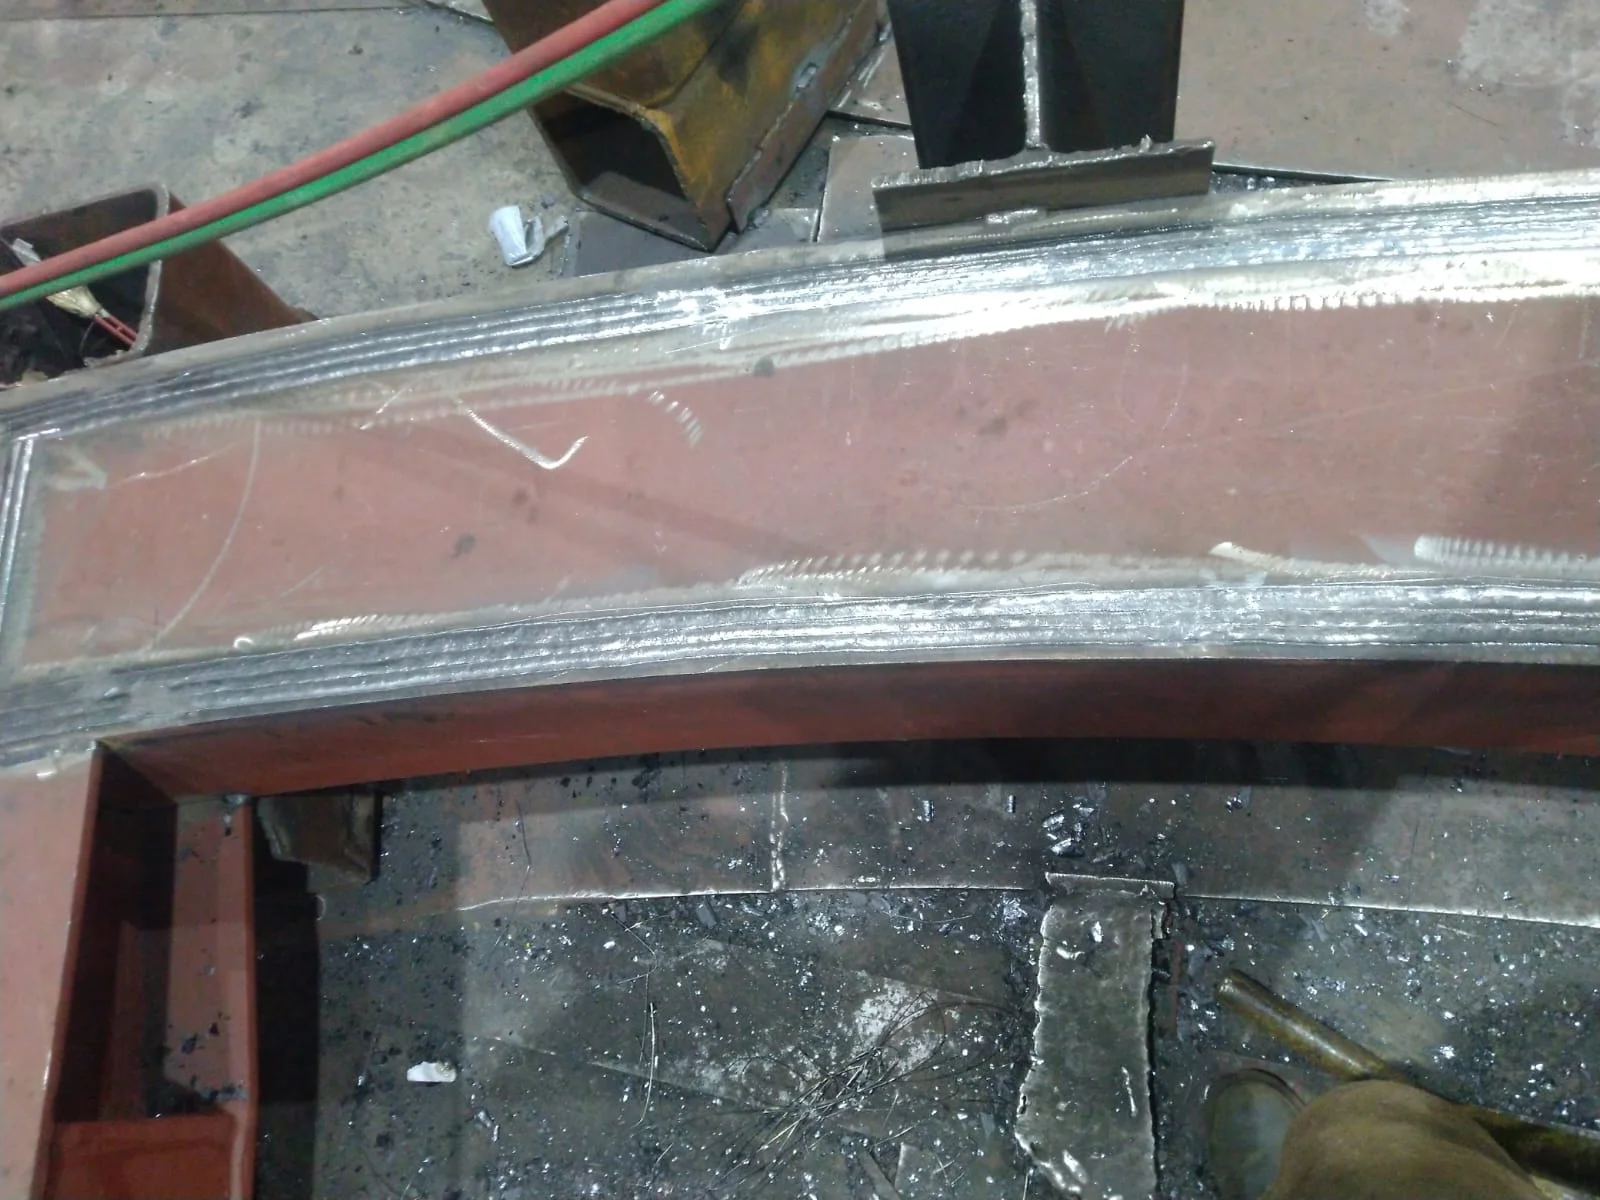
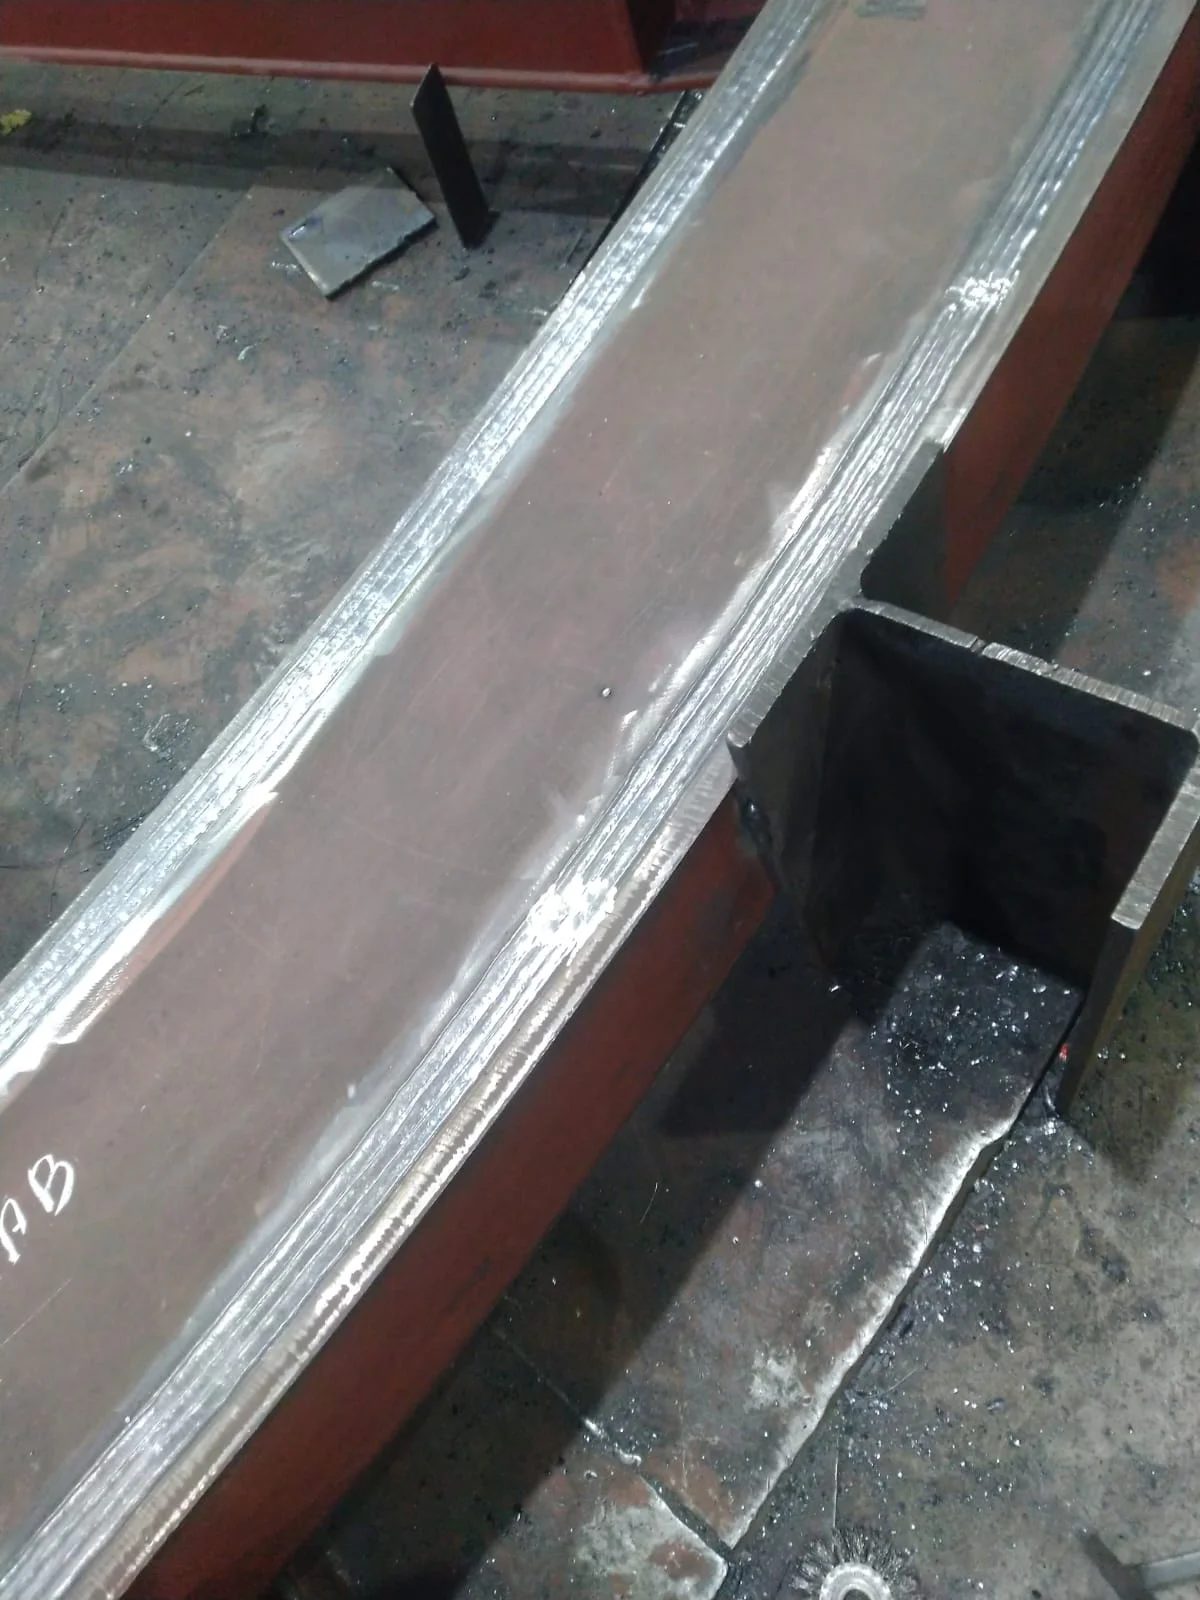
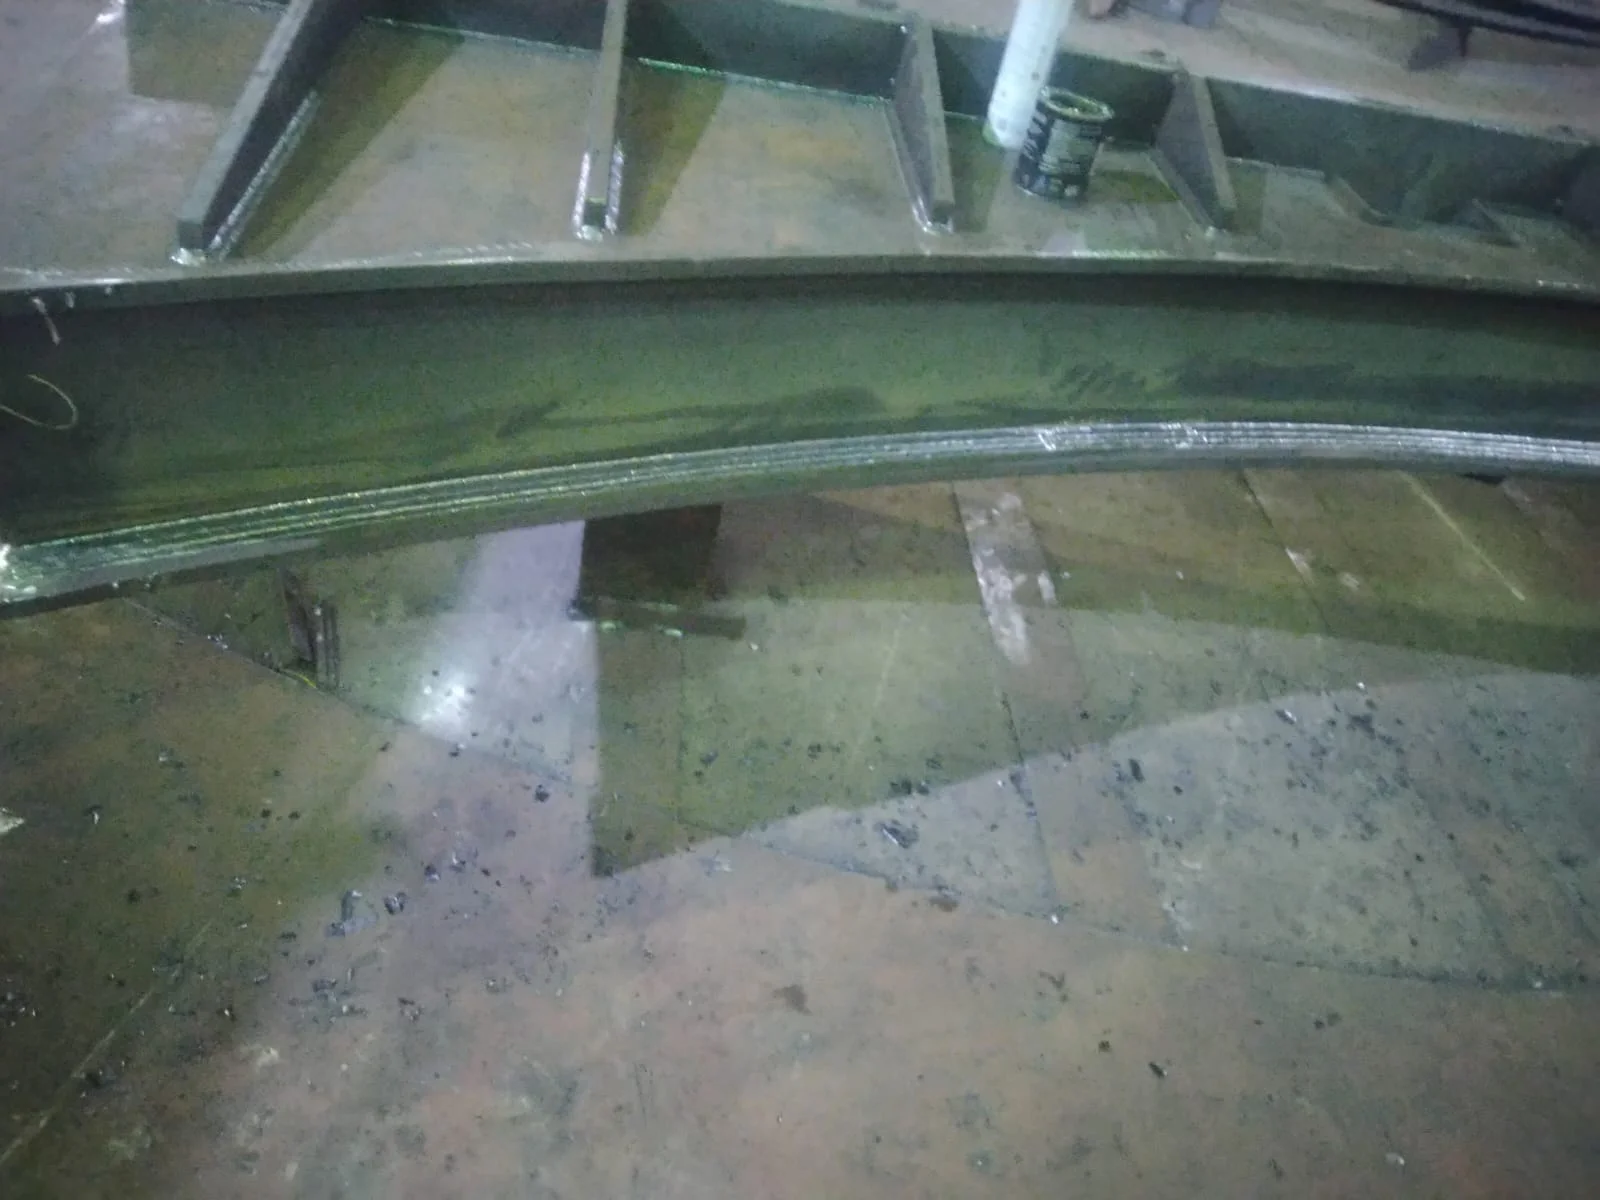
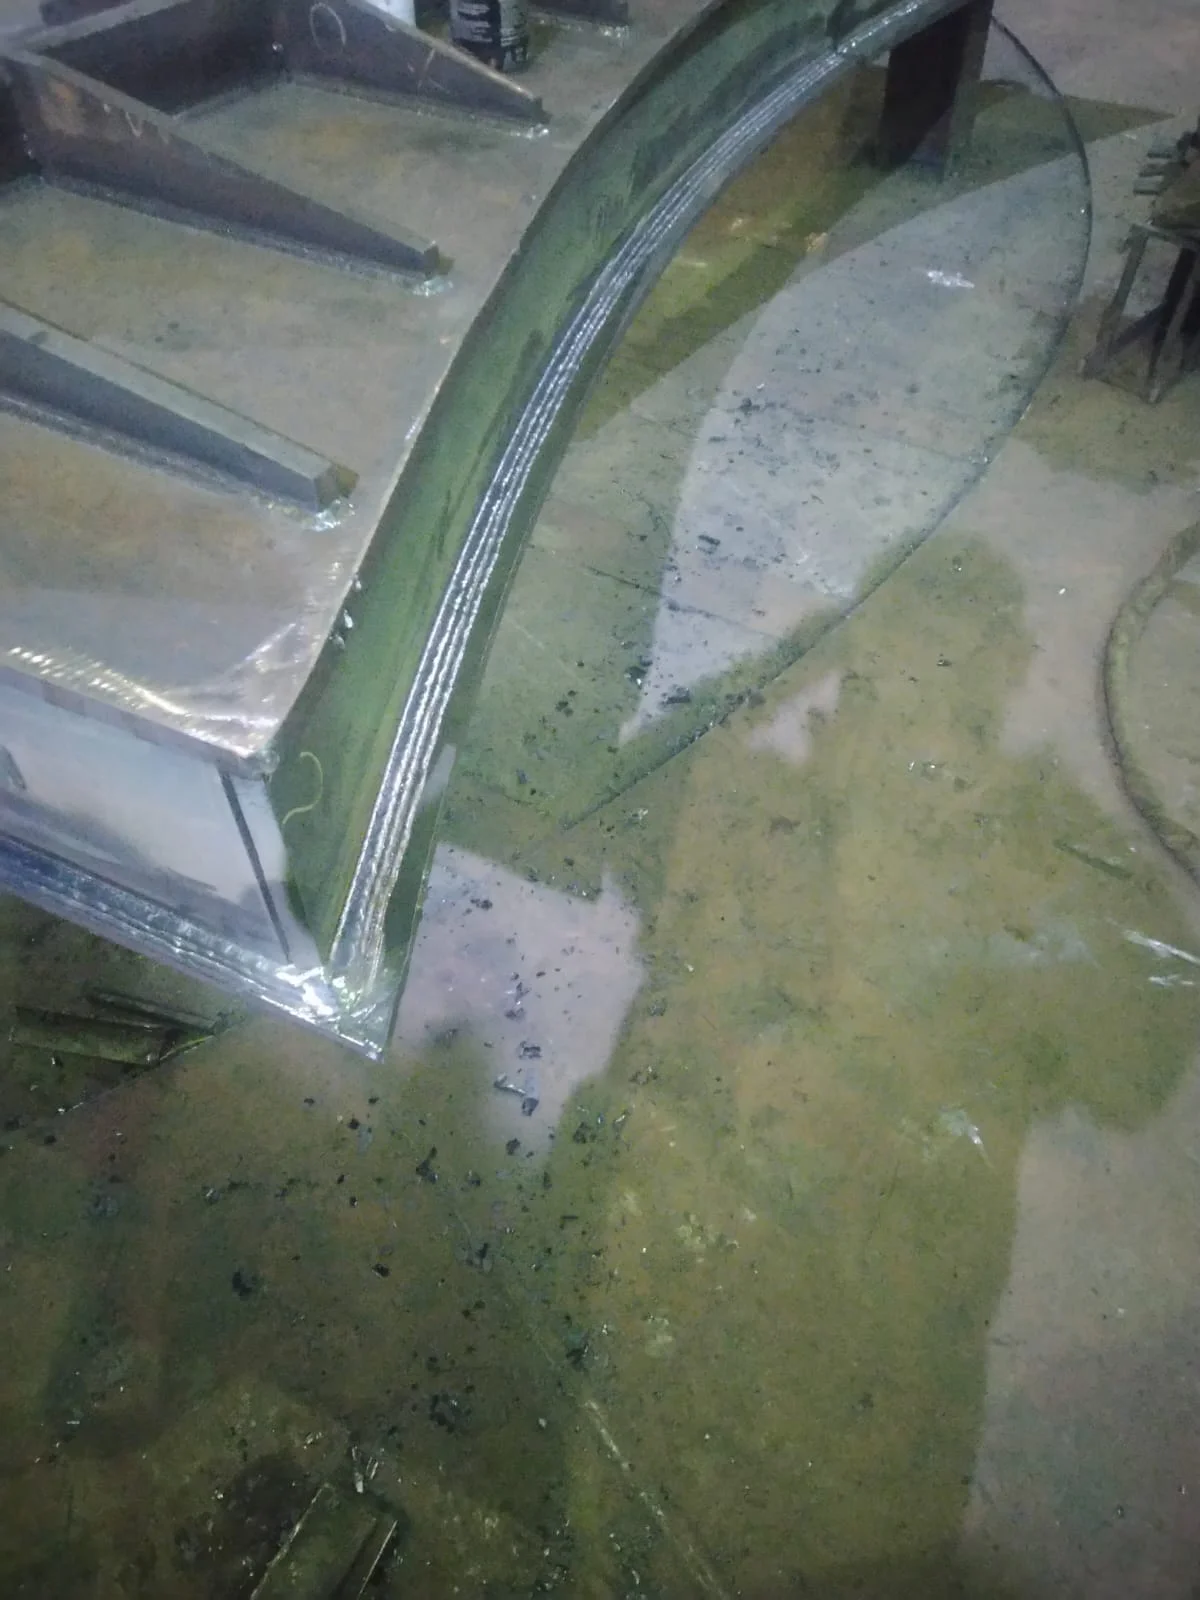
Clique nas imagens para ampliar
Soldagem com arame tubular com gás: guia técnico para aplicações industriais
A Soldagem com arame tubular com gás é um processo de soldagem a arco elétrico conhecido como FCAW, sigla de Flux Cored Arc Welding.
Nele, um arame-eletrodo tubular contínuo é alimentado por uma tocha até a junta metálica.
O arco elétrico funde o arame e parte do metal de base, formando uma poça de fusão que se solidifica e origina o metal de solda.
Além do fluxo presente no interior do arame, utiliza-se um gás de proteção externo para ajudar a proteger a região fundida contra a contaminação atmosférica.
FCAW com gás é um processo que une metais por meio de um arame tubular contínuo, preenchido com fluxo e protegido externamente por gás.
O fluxo contribui para a estabilidade e a proteção do arco, enquanto o gás reduz a interferência do ar atmosférico sobre a poça de fusão.
A escolha do consumível, do gás e dos parâmetros deve considerar o material, a espessura, a posição e os requisitos técnicos do projeto.
Como o processo funciona?
A execução normalmente envolve estas etapas:
- As peças são preparadas com limpeza, alinhamento, ajuste da abertura e ponteamento compatíveis com a junta.
- O equipamento conduz a corrente de soldagem e alimenta continuamente o arame tubular pela tocha.
- Ao estabelecer o arco entre o arame e a peça, o calor gerado funde o consumível e uma parcela do metal de base.
- O fluxo interno participa da proteção e da estabilização do processo, podendo formar escória sobre o cordão conforme o tipo de arame utilizado.
- O gás de proteção é direcionado para a região do arco e da poça de fusão, reduzindo a exposição ao oxigênio e ao nitrogênio do ambiente.
- Com o deslocamento controlado da tocha, a poça se solidifica progressivamente, formando a junta soldada.
- Após o resfriamento, a escória, quando presente, deve ser removida antes da inspeção ou da aplicação de passes adicionais.
O resultado depende da interação entre corrente, tensão, velocidade de alimentação do arame, velocidade de deslocamento, vazão do gás, distância entre o bico e a peça, ângulo da tocha e condição superficial do material.
Por isso, não existe uma regulagem universal aplicável a todas as estruturas, chapas, perfis, tubos ou componentes industriais.
Função do fluxo e do gás
O fluxo fica no núcleo do arame tubular.
Sua composição e sua finalidade variam de acordo com a classificação do consumível, mas ele pode contribuir para a estabilidade do arco, a formação de escória e a proteção da região soldada.
A escória também pode influenciar o formato do cordão e precisa ser removida quando o procedimento ou o consumível assim exigir.
O gás de proteção externo complementa essa ação ao criar uma atmosfera controlada ao redor do arco e da poça de fusão.
A vazão inadequada, a presença de vazamentos, a contaminação do sistema ou a exposição ao vento podem comprometer essa proteção e favorecer descontinuidades, como porosidade.
No FCAW autoprotegido, o arame é formulado para produzir a proteção necessária principalmente por meio do fluxo interno, sem depender da mesma configuração de gás externo.
Essa característica pode ser considerada em determinadas condições de campo.
Já o FCAW com proteção gasosa utiliza um gás fornecido por fonte externa, o que exige atenção à regulagem, à estabilidade do fluxo e às condições ambientais.
Glossário essencial
- FCAW: processo de soldagem a arco que utiliza arame tubular contínuo preenchido com fluxo.
- Arame-eletrodo: consumível que conduz a corrente e fornece metal para preencher a junta.
- Fluxo: material presente no interior do arame tubular que auxilia a proteção e o comportamento do arco.
- Poça de fusão: volume temporariamente líquido formado pelo calor do arco na região da junta.
- Metal de solda: metal solidificado resultante da fusão do consumível, do metal de base ou de ambos.
A aplicação do FCAW com gás pode ser avaliada na fabricação e na montagem de estruturas metálicas, na soldagem de chapas, perfis e tubos e na recuperação ou reparação de componentes industriais.
A definição deve partir do escopo, do material, da geometria, da posição de soldagem, do ambiente e das especificações técnicas aplicáveis.
A Jota Soldas atua com soldagem, fabricação e montagem industrial, além de adequações e manutenção.
Fundada em 2019, reúne a experiência de seu fundador no segmento de soldagem desde 2004 e avalia soluções personalizadas conforme as necessidades apresentadas em cada projeto.
Vantagens e limitações do processo FCAW com proteção gasosa
O FCAW com proteção gasosa utiliza um arame tubular contínuo e um gás externo para proteger a poça de fusão contra a contaminação atmosférica.
Essa combinação pode favorecer produtividade, estabilidade e qualidade da junta, mas o desempenho depende da seleção do consumível, do material, da espessura, da posição de soldagem, das condições ambientais e dos parâmetros definidos para o projeto.
Principais vantagens
- Alimentação contínua do arame: o processo reduz as interrupções associadas à troca frequente de eletrodos consumíveis. Isso pode facilitar a execução de juntas extensas ou de trabalhos com volume significativo de soldagem.
- Boa produtividade potencial: a taxa de deposição representa a quantidade de metal de solda depositada em determinado período. No FCAW, a alimentação contínua do arame pode contribuir para uma deposição elevada, desde que o consumível, a regulagem e a técnica sejam compatíveis com a aplicação.
- Potencial de penetração: determinados consumíveis tubulares podem oferecer características favoráveis de penetração e perfil de solda. Essa condição não é automática e precisa ser confirmada por procedimento, posição, geometria da junta e especificação do arame.
- Adequação a estruturas e componentes industriais: o processo pode ser considerado na soldagem de chapas, perfis, tubos, estruturas metálicas e componentes utilizados em fabricação, montagem, recuperação ou reparação industrial.
- Proteção adicional da poça de fusão: o gás externo ajuda a reduzir a exposição do arco e do metal líquido ao ambiente. A vazão, o tipo de gás e a distância entre o bico e a peça precisam ser compatíveis com o consumível e com as orientações técnicas aplicáveis.
Limitações e pontos de atenção
A proteção gasosa não elimina a influência do ambiente.
Correntes de ar, vento, falhas na mangueira, vazão inadequada ou posicionamento incorreto da tocha podem comprometer a proteção da poça de fusão e favorecer descontinuidades, como porosidade.
Em serviços externos, pode ser necessário avaliar barreiras contra vento ou considerar uma configuração autoprotegida, quando tecnicamente indicada.
O fluxo presente no núcleo do arame pode gerar escória, conforme o tipo de consumível.
Após a soldagem, essa escória deve ser removida adequadamente antes de passes posteriores ou de inspeções.
Resíduos, óxidos, óleo, tinta, umidade e contaminantes na superfície também podem afetar a estabilidade do arco e a qualidade da junta.
A produtividade não deve ser analisada isoladamente.
Um consumível que favorece elevada taxa de deposição em determinada posição pode não ser a melhor escolha para uma junta fora de posição, uma chapa de menor espessura ou uma geometria com acesso restrito.
Corrente, tensão, velocidade de alimentação, velocidade de deslocamento, comprimento do arco, vazão do gás e distância entre o bico e a peça precisam trabalhar de forma coerente.
Vantagens versus pontos de atenção!
| Critério | Possível vantagem | Ponto de atenção |
|---|---|---|
| Alimentação | Arame contínuo e menor necessidade de paradas para troca de eletrodo | A estabilidade depende do equipamento, do arame e da regulagem |
| Produtividade | Potencial de maior taxa de deposição em aplicações compatíveis | O resultado varia conforme material, espessura, posição e parâmetros |
| Penetração | Pode atender juntas que exigem características específicas de fusão | A geometria da junta e a técnica precisam ser avaliadas |
| Proteção | Gás externo auxilia na proteção da poça de fusão | Vento, vazão incorreta e vazamentos podem causar porosidade |
| Escória | Alguns consumíveis contribuem para a formação e proteção do cordão | A remoção é necessária quando houver escória entre passes |
| Aplicação | Pode ser considerado em estruturas, chapas, perfis, tubos e componentes industriais | Acesso, mobilidade e posição podem favorecer outro processo |
| Operação | Adequado a volumes significativos de soldagem em condições apropriadas | Exige preparação, limpeza, regulagem e controle durante a execução |
Soldagem com arame tubular com gás: critérios técnicos e aplicações
O FCAW com gás pode não ser a escolha mais conveniente quando há forte exposição ao vento sem possibilidade de controle, necessidade de elevada mobilidade com equipamentos simples, juntas muito pequenas ou requisitos específicos de acabamento e limpeza.
Nesses casos, MIG/MAG, eletrodo revestido ou outro processo de soldagem pode ser avaliado, conforme o material, a espessura, a posição, o ambiente e a documentação técnica do projeto.
A decisão não deve se basear apenas na velocidade de execução.
Também é necessário considerar a preparação das peças, o acesso à junta, a necessidade de remoção de escória, os requisitos de inspeção, a disponibilidade de consumíveis e a experiência operacional exigida.
Em aplicações industriais, a escolha deve ser validada por profissional qualificado e pelos procedimentos aplicáveis.
Perguntas técnicas
Não. A alimentação contínua pode reduzir interrupções e favorecer a produtividade em determinadas aplicações, mas o resultado depende da posição, do consumível, da espessura, da geometria da junta, dos parâmetros e da preparação das peças.
O gás externo impede totalmente a porosidade?
Não. A porosidade pode estar relacionada à proteção insuficiente, ao vento, à contaminação da superfície, à umidade, à vazão inadequada ou a uma regulagem incorreta.
A prevenção exige controle do ambiente, limpeza e verificação do sistema de gás.
Todo arame tubular produz escória?
Não necessariamente, Existem diferenças entre consumíveis, e a formação de escória depende da classificação e da especificação do arame.
A ficha técnica do fabricante deve orientar o uso, a remoção de resíduos e a aplicação entre passes.
A Jota Soldas pode definir o melhor processo sem analisar o projeto?
A definição responsável depende do escopo e das características da aplicação.
A Jota Soldas atua com soldagem, fabricação, montagem, adequações e manutenção industrial, realizando a avaliação personalizada com base nas informações técnicas fornecidas pelo cliente.
O processo e o consumível devem ser confirmados conforme os requisitos aplicáveis.
Em síntese, o FCAW com proteção gasosa pode oferecer uma combinação relevante de alimentação contínua, produtividade potencial e flexibilidade para aplicações industriais.
Ainda assim, não existe regulagem universal nem vantagem independente do contexto, consumível, posição, material, espessura, ambiente e parâmetros determinam a adequação do processo.
Tipos de arame tubular, gases e critérios de seleção
A escolha do arame tubular e do gás de proteção deve começar pelo metal de base, pela espessura, pela posição de soldagem e pelos requisitos técnicos da junta.
Não existe uma combinação universal, o consumível precisa ser compatível com o material, com o procedimento aplicável e com as condições reais de execução, seja em oficina, seja em campo.
Arame tubular com proteção externa e autoprotegido
No processo FCAW, o arame-eletrodo é contínuo e possui um núcleo interno preenchido com fluxo.
De forma geral, há duas configurações principais:
- FCAW-G: utiliza gás de proteção fornecido externamente, além da ação do fluxo interno.
- FCAW-S: utiliza arame autoprotegido, cujo fluxo produz a proteção necessária ao arco e à poça de fusão, dispensando o fornecimento externo de gás em determinadas aplicações.
No FCAW-G, o gás ajuda a proteger a poça de fusão contra a contaminação atmosférica, enquanto o fluxo pode contribuir para a estabilidade do arco, a formação de escória e outras características metalúrgicas do depósito.
No FCAW-S, a ausência de cilindro e de mangueira de gás pode favorecer a mobilidade em certas condições de campo, mas isso não significa que o processo seja automaticamente adequado para qualquer ambiente, posição ou material.
A classificação geral do consumível deve ser conferida na ficha técnica e na documentação do fabricante.
Essa verificação informa a combinação recomendada entre arame, gás, metal de base, faixa de espessura, posições de soldagem e propriedades esperadas do metal depositado.
A decisão também pode envolver requisitos de resistência, tenacidade, acabamento, inspeção e desempenho da junta definidos no projeto.
Como o fluxo e o gás influenciam a seleção?
O fluxo interno não é apenas um preenchimento do arame.
Sua formulação participa do comportamento do arco e pode influenciar a proteção da poça, a formação de escória, a penetração, a quantidade de respingos e a facilidade de soldagem.
Por isso, consumíveis visualmente semelhantes podem exigir procedimentos e regulagens diferentes.
O gás de proteção deve ser definido conforme a especificação do consumível.
Em aplicações industriais, podem ser previstas diferentes opções, como dióxido de carbono ou misturas à base de argônio, mas a escolha exata depende do arame, do metal de base, da posição, da transferência metálica desejada e dos requisitos do procedimento.
Alterar o gás sem validar a compatibilidade pode modificar a estabilidade do arco, o perfil do cordão e a suscetibilidade a descontinuidades.
Também é necessário considerar a vazão, a condição do regulador, a integridade das mangueiras, a proteção contra correntes de ar e a distância entre o bico de contato e a peça.
Em ambientes externos, o vento pode dispersar a proteção gasosa; nesse caso, devem ser avaliadas barreiras, condições de execução ou a possibilidade de utilizar uma configuração autoprotegida, sempre conforme a documentação técnica aplicável.
Compatibilidade com o metal de base e a posição
A seleção deve relacionar o consumível ao metal de base e à finalidade da junta.
Aço-carbono, aços de baixa liga, aços inoxidáveis e outros materiais podem exigir arames, gases e procedimentos específicos.
A simples semelhança visual entre materiais não é suficiente para definir a combinação correta.
A espessura influencia a energia necessária, a preparação da junta, o número de passes e o controle térmico.
Já a posição de soldagem interfere na fluidez da poça, na sustentação do metal depositado e na escolha do consumível.
Posições plana, horizontal, vertical e sobrecabeça podem apresentar exigências distintas, inclusive quanto à escória e à técnica de movimentação.
Em oficina, é possível controlar com maior facilidade a limpeza, o posicionamento, a proteção contra vento e a alimentação elétrica.
Em campo, devem ser acrescentados fatores como acesso, mobilidade do equipamento, umidade, ventilação, interferências da montagem e proteção da área.
A escolha final precisa refletir a condição em que a junta será realmente executada, não apenas uma configuração ideal de bancada.
Critérios técnicos para selecionar arame e gás
Antes de definir o consumível, confirme:
- Qual é o metal de base e há documentação que confirme sua especificação?
- Qual é a espessura, a geometria e o tipo de junta?
- Em quais posições a soldagem será realizada?
- O serviço ocorrerá em oficina, em campo ou em ambas as condições?
- Existe exposição a vento, umidade, contaminantes ou acesso restrito?
- O arame é indicado para proteção externa ou para operação autoprotegida?
- Qual gás, mistura e faixa de vazão são indicados pelo fabricante do consumível?
- Há requisitos de propriedades mecânicas, acabamento, inspeção ou rastreabilidade?
- O armazenamento e o manuseio estão de acordo com a orientação do fabricante?
- O procedimento de soldagem e a qualificação aplicável foram avaliados para o escopo?
A documentação deve incluir, quando disponível, ficha técnica, certificado ou identificação do lote do consumível, instruções de armazenamento e parâmetros recomendados.
A necessidade de rastreabilidade, qualificação de procedimento e qualificação de soldador depende do escopo, do contrato, do código aplicável e dos requisitos do projeto.
Referências reconhecidas, como especificações da AWS e requisitos relacionados ao sistema ASME, podem fazer parte da análise documental quando forem aplicáveis ao serviço.
Essa menção não substitui a consulta à edição vigente da norma, ao contrato ou à especificação técnica do cliente, nem representa certificação específica da Jota Soldas.
A Jota Soldas avalia serviços de soldagem, fabricação, montagem, adequação e manutenção industrial de forma personalizada.
Para definir uma solução com arame tubular e proteção gasosa, o ideal é encaminhar o desenho ou escopo disponível, informar materiais, espessuras, dimensões, posições, ambiente de execução e requisitos de inspeção.
A definição deve ser validada por profissional qualificado e pela documentação técnica correspondente ao projeto.
Parâmetros de soldagem e preparação das peças
A estabilidade do arco, a penetração e o perfil do cordão resultam da combinação entre equipamento, consumível, gás de proteção, metal de base, espessura, posição e técnica do soldador.
Por isso, não existe uma regulagem universal aplicável a todas as juntas.
O ponto de partida deve ser a ficha técnica do arame, o procedimento de soldagem aplicável e as condições reais do projeto.
Parâmetros que influenciam o resultado:
- Tensão: interfere no comprimento do arco e no formato do cordão. Uma regulagem incompatível pode favorecer respingos, instabilidade ou perfil excessivamente largo ou estreito.
- Corrente e velocidade de alimentação do arame: estão diretamente relacionadas à quantidade de metal depositado e à penetração. Em muitos equipamentos, o aumento da velocidade de alimentação altera a corrente, mas essa relação deve ser confirmada no conjunto utilizado.
- Velocidade de deslocamento: deslocamento muito rápido pode reduzir a deposição e favorecer falta de fusão; deslocamento muito lento pode concentrar calor, aumentar o volume do cordão e contribuir para distorções.
- Comprimento do arco e distância entre bico e peça: a distância deve permanecer compatível com o consumível e com o procedimento. Variações durante o passe podem modificar a proteção, a estabilidade e a transferência metálica.
- Vazão e condição do gás: o fluxo precisa proteger adequadamente a poça de fusão sem criar turbulência. Mangueiras, regulador, conexões e bocal devem ser verificados quanto a vazamentos, obstruções e contaminação.
- Ângulo da tocha: influencia a direção do arco, a distribuição do calor e a capacidade de acompanhar a junta. O ângulo adequado depende da posição, da geometria e do tipo de junta.
- Posição de soldagem: plana, horizontal, vertical ou sobrecabeça exige avaliação própria, pois modifica o comportamento da poça e a técnica de deposição.
A espessura do material, a abertura de raiz, o tipo de junta, o ponteamento e a sequência de passes também precisam ser considerados em conjunto.
Alterar um parâmetro sem observar os demais pode apenas deslocar o problema para outra etapa da execução.
Preparação da peça, passo a passo:
- Conferir o material e o desenho: confirme metal de base, espessuras, dimensões, geometria da junta e requisitos de inspeção previstos no escopo.
- Preparar as superfícies: remova óleo, umidade, tinta, carepa, ferrugem e contaminantes que possam introduzir porosidade ou prejudicar a fusão.
- Verificar o encaixe: avalie alinhamento, abertura de raiz, continuidade da junta e acesso para a tocha. Desvios devem ser corrigidos antes do início do passe.
- Executar e inspecionar o ponteamento: os pontos devem manter a montagem na posição sem criar restrições ou descontinuidades desnecessárias.
- Selecionar consumível e gás: confirme compatibilidade com o metal de base, posição, espessura e procedimento aplicável. O armazenamento e o manuseio devem seguir a orientação do fabricante.
- Regular e testar: faça uma verificação em material compatível ou em área apropriada antes da junta definitiva, observando arco, poça, penetração, respingos e formato do cordão.
- Planejar a sequência: distribua os passes e a ordem de soldagem para limitar concentração de calor e reduzir distorções, especialmente em estruturas e componentes com maior restrição.
- Inspecionar entre passes: remova escória quando aplicável, limpe a junta e confirme se não há descontinuidades visíveis antes de continuar.
Diagnóstico de sinais de regulagem inadequada
| Sinal observado | Causas possíveis | Ação de verificação |
|---|---|---|
| Porosidade | Proteção gasosa insuficiente, vazamento, umidade, sujeira ou turbulência | Verificar vazão, conexões, bocal, vento, limpeza e condição do consumível |
| Falta de fusão | Calor ou velocidade inadequados, preparação incorreta, ângulo desfavorável ou superfície contaminada | Conferir parâmetros, abertura, acesso, técnica e limpeza da junta |
| Respingos excessivos | Combinação inadequada de tensão e alimentação, arco instável ou distância irregular | Revisar a ficha técnica, estabilizar a distância e testar a regulagem de forma controlada |
| Perfil irregular | Velocidade variável, ângulo inconsistente, poça mal controlada ou junta desalinhada | Observar a técnica, corrigir o encaixe e avaliar a sequência de passes |
| Distorção | Entrada de calor elevada, sequência inadequada ou restrição excessiva | Reavaliar ponteamento, ordem dos passes, fixação e distribuição do calor |
Soldagem com arame tubular com gás: critérios técnicos e aplicações
Esses sinais não têm uma única causa.
A investigação deve considerar o conjunto do processo, evitando corrigir apenas a aparência do cordão sem verificar a integridade da junta.
Em condições de campo, vento e mobilidade do conjunto merecem atenção adicional, pois podem afetar a proteção gasosa e a repetibilidade da execução.
Na fabricação e montagem industrial, uma preparação criteriosa facilita a repetição dos parâmetros, reduz retrabalho e contribui para a qualidade e a segurança da estrutura.
A definição final deve ser validada por profissional qualificado, conforme o procedimento, as especificações técnicas aplicáveis e os requisitos do projeto.
Aplicações industriais e avaliação de cada projeto
A soldagem com arame tubular com gás pode ser considerada em diferentes etapas da fabricação e da montagem industrial, especialmente quando o projeto exige alimentação contínua do arame, produtividade compatível com o volume de juntas e controle técnico das condições de execução.
A indicação, porém, não deve ser feita apenas pelo tipo de serviço, ela depende do material, da espessura, da geometria, da posição de soldagem, do ambiente e dos requisitos definidos para a junta.
Onde o processo pode ser aplicado?
O processo FCAW com proteção gasosa pode ser avaliado para a fabricação e a união de:
- Estruturas metálicas e conjuntos soldados;
- Chapas de diferentes configurações e espessuras, conforme o consumível e o procedimento aplicável;
- Perfis estruturais e componentes de caldeiraria;
- Tubos e elementos metálicos com acesso compatível para a tocha;
- Componentes industriais novos ou destinados a recuperação e reparação;
- Conjuntos utilizados em operações de montagem, adequação e manutenção industrial.
Essas aplicações aparecem em segmentos como metalurgia, caldeirarias, construção e montagem industrial, óleo e gás e setor químico.
Ainda assim, a presença do processo em determinado segmento não significa que ele seja automaticamente a melhor escolha para toda junta.
A decisão precisa considerar o escopo completo e as condições reais de fabricação ou execução.
Oficina ou serviço de campo: o que muda na avaliação?
Em oficina, normalmente é possível organizar melhor o posicionamento das peças, controlar o acesso à junta, proteger a região contra correntes de ar e preparar previamente equipamentos e consumíveis.
Essas condições podem favorecer maior estabilidade durante a execução, desde que a preparação, os parâmetros e a técnica sejam adequados ao projeto.
No campo, a análise deve ser mais abrangente.
É necessário verificar:
- Acesso: se a tocha alcança a junta com distância e ângulo adequados;
- Posição: se a soldagem será realizada em posição plana, horizontal, vertical ou sobrecabeça;
- Mobilidade: se equipamento, cilindros, cabos e peças podem ser movimentados com segurança;
- Vento e exposição: se a proteção gasosa poderá ser mantida ou se a condição ambiental exige outra configuração de processo;
- Preparação local: se há espaço para limpeza, alinhamento, ponteamento, inspeção e correção de eventuais descontinuidades;
- Segurança: se ventilação, controle de fumos, prevenção de incêndio e isolamento da área estão previstos.
A proteção gasosa externa é particularmente sensível à ação do vento.
Por isso, uma configuração adequada para ambiente controlado pode exigir nova avaliação quando a soldagem ocorre em área aberta ou sujeita a correntes de ar.
Nesses casos, o arame tubular autoprotegido pode ser considerado como alternativa em determinadas condições, mas a escolha continua dependente do material, do consumível e dos requisitos técnicos da junta.
Como avaliar exemplos de aplicação?
Em uma estrutura metálica com grande quantidade de juntas acessíveis e repetitivas, a alimentação contínua do arame pode ser tecnicamente interessante.
Já em uma reparação localizada, com acesso restrito, posição desfavorável ou necessidade de deslocamento frequente, outro processo pode oferecer maior praticidade.
Em tubos e componentes industriais, a geometria, a espessura, a preparação da junta e o controle da posição têm peso significativo na decisão.
Para fabricação de conjuntos, a avaliação deve considerar também a sequência de soldagem, o risco de distorção, a possibilidade de inspeção e a necessidade de manter o procedimento compatível com a especificação do projeto.
Em montagens e adequações, o ambiente, o acesso e a interferência com equipamentos existentes podem ser tão determinantes quanto a produtividade potencial do processo.
Esses são critérios gerais de decisão, não relatos de casos específicos.
A indicação correta deve ser confirmada por profissional qualificado, com base nos desenhos, materiais, dimensões, condições de execução e documentação aplicável.
Avaliação personalizada pela Jota Soldas
A Jota Soldas atua como prestadora de serviços, fornecedora e fabricante em demandas de soldagem, fabricação, montagem, adequação e manutenção industrial.
Fundada em 2019, a empresa reúne a experiência de seu fundador, que atua no segmento de soldagem desde 2004.
Esse histórico orienta uma análise individual de cada solicitação, sem substituir a verificação técnica do projeto e dos requisitos da junta.
Para uma consulta mais objetiva, o cliente pode encaminhar o projeto e o escopo disponíveis, incluindo, quando aplicável, desenhos, materiais, espessuras, dimensões, quantidade de peças ou juntas, posição de soldagem, ambiente de execução, necessidade de montagem e requisitos de inspeção.
Com essas informações, torna-se possível avaliar se o FCAW com gás é compatível com a aplicação ou se outro processo deve ser considerado.
A Jota Soldas atende demandas em âmbito nacional, com soluções personalizadas conforme as necessidades apresentadas.
Para solicitar uma avaliação e um orçamento baseado no projeto e no escopo, envie as informações técnicas disponíveis para análise da equipe responsável.
Comparação entre FCAW, MIG/MAG e eletrodo revestido
A principal diferença entre FCAW, MIG/MAG e eletrodo revestido está no tipo de consumível, na forma de proteção da poça de fusão e na continuidade da operação.
No FCAW com proteção gasosa, também chamado de FCAW-G, utiliza-se um arame-eletrodo tubular contínuo, com fluxo em seu interior, combinado a um gás de proteção externo.
No MIG/MAG, o arame também é alimentado continuamente, mas é maciço e não possui o núcleo preenchido com fluxo.
Já no processo SMAW, conhecido como soldagem com eletrodo revestido, o consumível é um eletrodo curto revestido que precisa ser substituído após o consumo.
O fluxo interno do arame tubular contribui para estabilizar o arco, proteger e condicionar a poça de fusão e formar escória, conforme o tipo de consumível.
Essa escória pode ajudar a proteger o metal de solda durante a solidificação, mas normalmente precisa ser removida entre passes ou após a soldagem.
No MIG/MAG, a proteção depende principalmente do gás externo, sem a mesma estrutura de fluxo presente no arame tubular.
No eletrodo revestido, o revestimento do eletrodo desempenha função semelhante de proteção e formação de escória, mas o processo é interrompido com maior frequência para a troca do eletrodo e a remoção da escória.
Comparação qualitativa!
| Critério | FCAW com gás | MIG/MAG | Eletrodo revestido ou SMAW |
|---|---|---|---|
| Consumível | Arame tubular contínuo com fluxo interno | Arame maciço contínuo | Eletrodo revestido consumível |
| Proteção da poça | Fluxo interno e gás externo | Gás externo | Revestimento do eletrodo |
| Alimentação | Contínua | Contínua | Manual e interrompida para troca |
| Escória | Pode ser formada conforme o arame utilizado | Geralmente não apresenta escória do mesmo tipo | Normalmente formada pelo revestimento |
| Produtividade | Pode ser elevada em aplicações compatíveis | Pode ser elevada em condições adequadas | Relativamente menor em operações com muitas interrupções |
| Mobilidade | Depende da fonte, do cilindro e da infraestrutura | Depende da fonte, do cilindro e da infraestrutura | Geralmente favorecida pela simplicidade do conjunto |
| Influência do vento | O gás externo pode ser dispersado | O gás externo pode ser dispersado | Menor dependência de gás externo |
| Aplicações | Estruturas, chapas, perfis, tubos e componentes industriais | Chapas, estruturas e componentes compatíveis com o processo | Manutenção, montagem e soldagem de diferentes componentes |
Soldagem com arame tubular com gás: critérios técnicos e aplicações
Essa comparação não define um processo universalmente superior.
A escolha deve considerar metal de base, espessura, geometria, posição de soldagem, acesso à junta, ambiente, requisitos de inspeção, acabamento esperado e documentação técnica aplicável.
FCAW com gás versus MIG/MAG
A semelhança entre FCAW com gás e MIG/MAG ocorre principalmente porque ambos utilizam alimentação contínua do arame e proteção gasosa externa.
A diferença essencial está no consumível, o MIG/MAG emprega arame maciço, enquanto o FCAW utiliza arame tubular com fluxo interno.
Por isso, os dois processos podem apresentar comportamentos distintos quanto à estabilidade do arco, formação de escória, quantidade de fumos, transferência metálica, tolerância a determinadas condições de superfície e necessidade de limpeza entre passes.
Na prática, o FCAW pode ser considerado quando se busca combinar alimentação contínua com características proporcionadas pelo fluxo, especialmente em estruturas e componentes que exigem volume significativo de soldagem.
O MIG/MAG pode ser preferível quando a aplicação requer arame maciço, menor geração de escória e condições controladas de proteção gasosa.
A decisão depende do procedimento definido para a junta, e não apenas do nome do processo.
FCAW com gás versus eletrodo revestido
A alimentação contínua é uma diferença operacional importante entre o FCAW com gás e o SMAW.
No eletrodo revestido, o soldador precisa interromper a execução para trocar o eletrodo consumido, remover a escória e reiniciar o arco.
No FCAW, a bobina permite manter a alimentação por períodos mais longos, reduzindo interrupções associadas à troca de consumíveis.
Isso pode favorecer a produtividade, mas não significa que o resultado será automaticamente mais rápido ou melhor.
O eletrodo revestido pode oferecer maior simplicidade de mobilização porque não depende de um arame contínuo nem necessariamente de cilindro de gás.
Em contrapartida, o FCAW com gás exige atenção à vazão, à integridade das mangueiras, à proteção contra correntes de ar e à disponibilidade da infraestrutura adequada.
Em serviços externos, o vento pode comprometer tanto o FCAW com gás quanto o MIG/MAG; nesses casos, pode ser avaliada uma configuração autoprotegida ou outro processo, sempre conforme o consumível e o procedimento aplicáveis.
Como escolher entre os três processos?
Antes de selecionar o método, é recomendável verificar:
- Qual é o metal de base e há compatibilidade documentada com o consumível?
- Qual é a espessura e qual nível de penetração a junta requer?
- A soldagem será realizada em oficina ou em campo?
- Existe controle suficiente sobre vento, limpeza, posicionamento e acesso?
- A posição de soldagem é compatível com o arame ou eletrodo escolhido?
- A junta exige alimentação contínua, baixa geração de escória ou maior mobilidade?
- Quais inspeções, critérios de aceitação e normas do projeto devem ser atendidos?
- O consumível está armazenado e manuseado conforme a orientação do fabricante?
A produtividade deve ser analisada como um critério relativo.
Ela é influenciada pela taxa de deposição, pelo tempo de arco aberto, pela posição, pela preparação da junta, pelas interrupções, pela limpeza entre passes e pela experiência da equipe.
Assim, um processo potencialmente produtivo em uma estrutura pode não ser a melhor alternativa para uma junta de difícil acesso ou para uma condição de campo com proteção gasosa instável.
Como contratar uma solução personalizada em soldagem industrial?
A contratação de uma solução de soldagem industrial começa com um escopo técnico suficientemente claro para que a empresa avalie o processo, os consumíveis e os recursos mais adequados.
Na Jota Soldas, a definição da soldagem com arame tubular com gás ou de outro processo depende das características de cada projeto, incluindo material, geometria, espessura, posição de soldagem, ambiente de execução e requisitos de inspeção.
Critérios técnicos para preparar a solicitação
Antes de solicitar uma avaliação ou orçamento baseado em projeto e escopo, organize, quando disponíveis, as seguintes informações:
- Desenhos técnicos, croquis ou modelos das peças e estruturas.
- Material ou especificação do metal de base.
- Espessuras, dimensões e quantidade de componentes.
- Tipo de junta, posição de soldagem e condições de acesso.
- Necessidade de fabricação, montagem, adequação, manutenção, recuperação ou reparação.
- Ambiente de execução, distinguindo oficina, área externa ou serviço de campo.
- Requisitos de inspeção, acabamento, rastreabilidade e documentação.
- Normas, códigos, procedimentos ou especificações técnicas aplicáveis.
- Escopo de montagem, içamento, desmontagem ou integração com outros componentes, quando pertinente.
Mesmo quando parte desses dados ainda não estiver definida, informar o objetivo do serviço, as condições de operação e as restrições do local ajuda a orientar a análise técnica.
A escolha do arame tubular, do gás de proteção, dos parâmetros e da sequência de execução não deve ser feita apenas pela preferência por um processo, ela precisa ser compatível com o metal de base, a espessura, a posição, a geometria e os requisitos da junta.
O que avaliar na proposta técnica?
Uma avaliação responsável deve considerar mais do que o tipo de soldagem.
É importante verificar como será realizada a preparação das peças, o alinhamento, o ponteamento, o controle de distorções, a limpeza entre passes e a inspeção visual.
Também devem ser analisadas as condições de segurança, ventilação, proteção contra radiação, controle de fumos metálicos, armazenamento dos consumíveis e prevenção de incêndios.
Quando o projeto exigir, procedimentos de soldagem, qualificação de soldadores, critérios de aceitação e métodos de inspeção devem ser definidos conforme as especificações aplicáveis.
Referências técnicas reconhecidas, como documentos da AWS e da ASME, podem fazer parte dessa avaliação, mas a aplicabilidade depende do escopo e dos requisitos contratuais de cada trabalho.
Por que fornecer o escopo completo?
Informações incompletas podem dificultar a comparação entre alternativas e levar a uma definição inadequada de consumível ou processo.
O envio de desenhos, materiais e condições de execução permite examinar a viabilidade da fabricação ou do reparo, identificar necessidades de montagem e esclarecer quais etapas precisam ser realizadas pela prestadora de serviços.
A Jota Soldas atua como prestadora de serviços, fornecedora e fabricante em demandas de soldagem, fabricação e montagem industrial.
Fundada em 2019, a empresa reúne a experiência de seu fundador, que atua no segmento de soldagem desde 2004.
Seu atendimento é orientado à compreensão das necessidades específicas de cada cliente, com foco informado em qualidade, segurança, eficiência e precisão.
A empresa também realiza atendimento em âmbito nacional, conforme o escopo e a forma de execução definidos para cada projeto.
Próxima etapa
Para solicitar uma avaliação personalizada, encaminhe à Jota Soldas os desenhos e demais informações disponíveis sobre materiais, dimensões, quantidades, ambiente, requisitos técnicos e escopo de montagem.
A partir desses elementos, a empresa poderá analisar a demanda e elaborar uma orientação ou orçamento baseado no projeto apresentado, sem substituir a validação técnica necessária para a execução.
Dúvidas técnicas
Não. Ambos podem usar arame contínuo e gás externo, mas o FCAW utiliza arame tubular com fluxo interno, enquanto o MIG/MAG utiliza arame maciço.
Essa diferença afeta a formação de escória, a proteção da poça e a seleção dos parâmetros.
O FCAW sempre exige gás de proteção?
Não. Existem arames tubulares com proteção externa, classificados como FCAW-G, e arames autoprotegidos, conhecidos como FCAW-S.
O tipo correto depende da especificação do consumível, do material, da posição e do ambiente de execução.
O eletrodo revestido é inferior ao FCAW?
Não necessariamente, O SMAW pode ser adequado quando a mobilidade, a simplicidade do equipamento ou as condições do local são determinantes.
O FCAW pode ser considerado quando a alimentação contínua e a produtividade relativa são relevantes.
A indicação precisa partir dos requisitos da junta.
Onde buscar apoio para definir o processo?
A avaliação deve considerar desenhos, materiais, espessuras, dimensões, posições, ambiente e requisitos de inspeção.
A Jota Soldas atua com soldagem, fabricação e montagem industrial, oferecendo avaliação personalizada de projetos e escopos para definir uma solução compatível com a necessidade apresentada.
Controle de qualidade, inspeção e segurança na execução
A qualidade de uma junta soldada não depende apenas da escolha do processo FCAW com gás.
Ela resulta da combinação entre preparação das peças, procedimento aplicável, consumível compatível, regulagem, técnica de execução, inspeção e condições seguras de trabalho.
Em projetos industriais, esses fatores devem ser avaliados conforme o material, a espessura, a geometria, a posição de soldagem, o ambiente e os requisitos definidos pelo cliente.
Inspeção visual e verificação da junta
A inspeção visual é uma etapa inicial importante para identificar indicações superficiais e desvios de execução.
Antes da avaliação, a região deve estar limpa o suficiente para permitir a observação do cordão e das áreas adjacentes.
Entre os aspectos normalmente verificados estão:
- continuidade e uniformidade do cordão;
- perfil, acabamento e transição entre o metal de solda e o metal de base;
- mordeduras, sobreposições, trincas aparentes e falta de preenchimento;
- porosidade aparente, excesso de respingos e resíduos de escória quando aplicável;
- sinais de falta de fusão, desalinhamento ou deformação;
- limpeza entre passes e após a conclusão da soldagem.
A inspeção visual não substitui outros métodos de ensaio quando o projeto exigir avaliação complementar.
Dependendo do risco, da responsabilidade do componente e da especificação técnica, podem ser considerados ensaios não destrutivos ou verificações adicionais, sempre conforme um procedimento definido e por profissionais habilitados para a atividade.
Procedimentos, consumíveis e rastreabilidade
A definição do procedimento de soldagem deve considerar o metal de base, o tipo de arame tubular, o gás de proteção, a posição, a espessura e os critérios de aceitação da junta.
Qualificação de procedimento e qualificação de soldador são conceitos que podem ser exigidos conforme o escopo, a aplicação e os documentos contratuais; portanto, não devem ser presumidos sem análise do projeto.
Também é necessário verificar a identificação, a compatibilidade e as condições de armazenamento do consumível.
Quando exigida, a rastreabilidade deve permitir relacionar o arame, o lote ou os registros pertinentes à etapa executada.
Fichas técnicas, procedimentos internos, desenhos e especificações do cliente devem ser consultados antes do início do serviço.
Referências reconhecidas, como documentos da AWS e da ASME, podem ser adotadas pelo projeto para orientar requisitos de materiais, procedimentos, inspeção e aceitação.
A aplicação de qualquer norma deve ser confirmada para cada caso, sem presumir que uma referência específica ou uma certificação esteja vinculada à Jota Soldas.
Segurança durante a soldagem
A soldagem produz calor, radiação, fumos metálicos, respingos e riscos associados à eletricidade e aos gases comprimidos.
Por isso, a execução deve ocorrer com avaliação prévia do ambiente e uso dos equipamentos de proteção individual e coletiva adequados à tarefa.
Os principais cuidados incluem:
- utilizar proteção ocular e facial apropriada para a radiação e os respingos;
- proteger mãos, braços, tronco e pernas contra calor, faíscas e contato com superfícies aquecidas;
- favorecer ventilação adequada e controlar a exposição a fumos metálicos;
- inspecionar cabos, conexões, aterramento, tocha e fonte de soldagem antes do uso;
- manter cilindros de gases comprimidos identificados, protegidos e manuseados conforme os procedimentos aplicáveis;
- retirar ou proteger materiais combustíveis próximos à área de soldagem;
- verificar a necessidade de isolamento, sinalização, permissão de trabalho e controle de trabalho a quente;
- manter extintores e meios de resposta a emergências disponíveis conforme a avaliação do local;
- interromper a atividade quando vento, chuva, acesso restrito ou outras condições comprometerem a proteção e a estabilidade do processo.
Em serviços de campo, a análise deve incluir mobilidade, ventilação, exposição ao clima, acesso à junta, risco de queda, circulação de pessoas e interferência com outras operações.
A proteção gasosa externa pode ser afetada pelo vento, tornando necessário avaliar barreiras, posicionamento e condições ambientais antes de iniciar a soldagem.
Critérios técnicos de controle
Antes da soldagem!
- Confirmar desenho, escopo, material, espessura, posição e requisitos de inspeção.
- Verificar preparação, limpeza, alinhamento, abertura de raiz e ponteamento.
- Conferir arame tubular, gás, identificação, armazenamento e compatibilidade com o procedimento.
- Avaliar fonte, cabos, conexões, aterramento, tocha, regulador e mangueiras.
- Definir controles de segurança, ventilação, prevenção de incêndio e proteção da área.
Durante a soldagem!
- Observar estabilidade do arco, transferência, formação da poça e comportamento do cordão.
- Manter técnica, ângulo de tocha, distância e velocidade de deslocamento coerentes com o procedimento.
- Controlar limpeza entre passes, sequência de execução e possíveis deformações.
- Interromper e investigar sinais como porosidade, falta de fusão, respingos excessivos ou perfil irregular.
- Registrar informações de rastreabilidade quando isso fizer parte dos requisitos do projeto.
Depois da soldagem!
- Remover escória e resíduos quando aplicável e limpar a região para inspeção.
- Realizar inspeção visual do cordão, da junta e das áreas adjacentes.
- Verificar continuidade, perfil, acabamento, distorções e indicações superficiais.
- Encaminhar a junta para ensaios ou inspeções adicionais quando previstos.
- Organizar registros do serviço e liberar a área somente após a verificação das condições de segurança.
A Jota Soldas atua com soldagem, fabricação, montagem, adequações e manutenção industrial, avaliando soluções de acordo com as necessidades apresentadas.
Para um projeto específico, a definição do processo, dos consumíveis, das inspeções e dos controles de segurança deve ser feita a partir dos documentos disponíveis e das condições reais de execução.
Essa análise técnica é essencial para evitar regulagens genéricas e alinhar o serviço aos requisitos aplicáveis de fabricação e montagem industrial.
A Jota Soldas avalia projetos personalizados?
Sim. A empresa informa que desenvolve e executa soluções personalizadas de soldagem, fabricação, montagem, adequação e manutenção industrial.
A análise depende dos dados e do escopo fornecidos pelo cliente.
É possível solicitar orçamento sem ter todas as informações definidas?
É possível consultar a empresa mesmo com um conjunto inicial de informações.
Entretanto, desenhos, materiais, espessuras, dimensões, quantidades e requisitos técnicos tornam a avaliação mais consistente.
Como saber se o arame tubular com gás é o processo adequado?
A indicação depende do material, da espessura, da posição, do ambiente, da geometria da junta, dos requisitos de qualidade e da documentação aplicável.
A decisão deve ser feita por profissional qualificado após a análise do projeto.
A contratação pode envolver somente soldagem?
A demanda pode ser avaliada conforme o escopo e incluir fabricação de estruturas e componentes metálicos, montagem industrial, adequações, manutenção, recuperação ou reparação de componentes, quando compatível com a necessidade apresentada.
A escolha do processo de soldagem e do consumível deve ser validada por profissional qualificado e pelos documentos técnicos aplicáveis.
Para saber mais sobre Soldagem com arame tubular com gás
Ligue para (11) 4358-4906 ou clique aqui e entre em contato por e-mail.
Entre em contato agora mesmo!
Clique no botão e entre em contato para tirar dúvidas ou solicitar um orçamento.
Solicitar contatoPrincipais regiões de atendimento:
- Atendimento realizado em todo o estado de Acre.
- Atendimento realizado em todo o estado de Alagoas.
- Atendimento realizado em todo o estado de Amapá.
- Atendimento realizado em todo o estado de Amazonas.
- Atendimento realizado em todo o estado de Bahia.
- Atendimento realizado em todo o estado de Ceará.
- Atendimento realizado em todo o estado de Distrito Federal.
- Atendimento realizado em todo o estado de Espírito Santo.
- Atendimento realizado em todo o estado de Goiás.
- Atendimento realizado em todo o estado de Maranhão.
- Atendimento realizado em todo o estado de Mato Grosso.
- Atendimento realizado em todo o estado de Mato Grosso do Sul.
- Atendimento realizado em todo o estado de Minas Gerais.
- Atendimento realizado em todo o estado de Pará.
- Atendimento realizado em todo o estado de Paraíba.
- Atendimento realizado em todo o estado de Paraná.
- Atendimento realizado em todo o estado de Pernambuco.
- Atendimento realizado em todo o estado de Piauí.
- Atendimento realizado em todo o estado de Rio de Janeiro.
- Atendimento realizado em todo o estado de Rio Grande do Norte.
- Atendimento realizado em todo o estado de Rio Grande do Sul.
- Atendimento realizado em todo o estado de Rondônia.
- Atendimento realizado em todo o estado de Roraima.
- Atendimento realizado em todo o estado de Santa Catarina.
- Atendimento realizado em todo o estado de São Paulo.
- Atendimento realizado em todo o estado de Sergipe.
- Atendimento realizado em todo o estado de Tocantins.

