Galeria









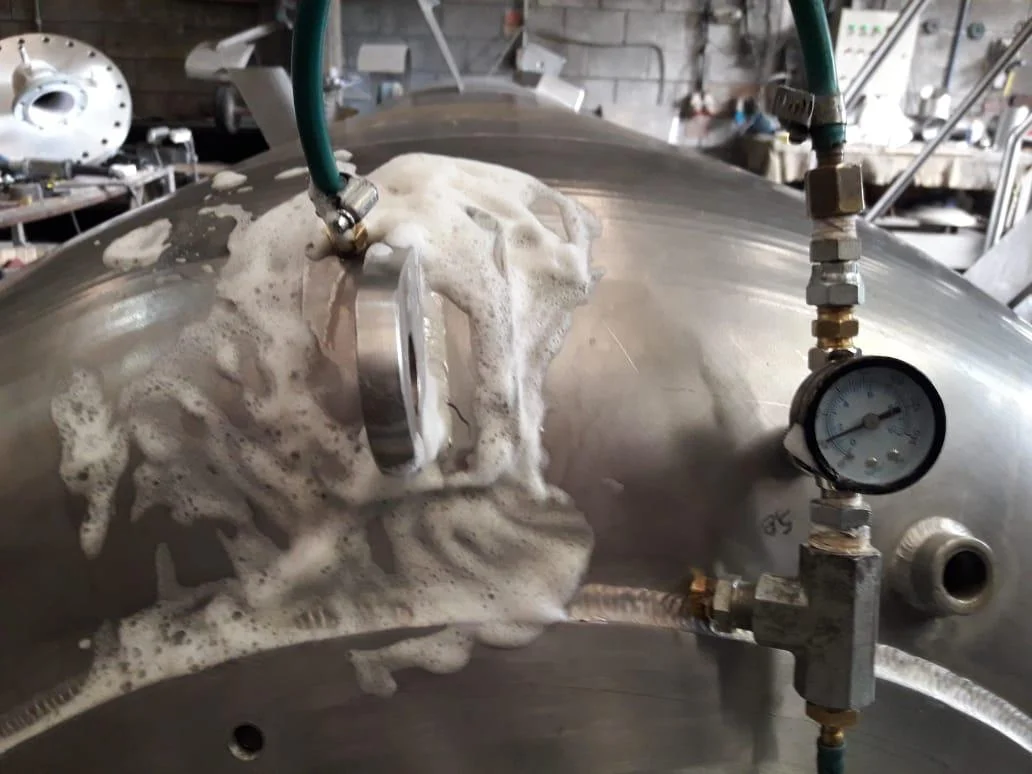
Clique nas imagens para ampliar
Ensaio de líquido penetrante em soldas: critérios técnicos e aplicações
O ensaio de líquido penetrante em soldas é um método de Ensaio Não Destrutivo (END) utilizado para evidenciar descontinuidades abertas à superfície em juntas soldadas, sem cortar, romper ou comprometer o uso do componente inspecionado.
Sua finalidade é apoiar o controle de qualidade, a integridade da solda e a segurança operacional por meio de critérios técnicos aplicáveis ao projeto.
O Ensaio de líquido penetrante em soldas, também conhecido como LP, é uma técnica de inspeção superficial aplicada quando se deseja verificar a presença de possíveis aberturas na superfície do cordão de solda, da zona afetada pelo calor ou do metal base adjacente.
Por ser um ensaio não destrutivo, ele se diferencia dos ensaios destrutivos porque não exige a remoção de corpos de prova nem a inutilização da peça para avaliação.
Na prática, o método utiliza um líquido penetrante capaz de entrar em descontinuidades superficiais abertas.
Após etapas controladas de aplicação, remoção do excesso e revelação, eventuais indicações tornam-se visíveis para análise técnica.
Essas indicações podem orientar decisões de controle de qualidade, adequação do processo de soldagem, manutenção ou liberação do componente, sempre conforme os requisitos definidos para cada projeto.
O ponto essencial é entender que o LP não enxerga tudo.
Ele é eficaz para indicar descontinuidades que tenham abertura para a superfície, mas não substitui métodos voltados à detecção de falhas internas, como ultrassom ou radiografia.
Assim, uma junta soldada pode exigir mais de um tipo de END, quando o objetivo é avaliar tanto a condição superficial quanto a integridade interna do componente.
Esse cuidado é importante porque uma indicação observada no ensaio não deve ser interpretada isoladamente como reprovação automática.
A avaliação depende do procedimento de inspeção, dos critérios de aceitação, da aplicação do componente e das exigências técnicas envolvidas.
Em ambientes industriais, essa distinção evita conclusões precipitadas e contribui para decisões mais seguras sobre soldas, estruturas metálicas, spools, skids e componentes fabricados.
A Jota Soldas atua com soldagem, fabricação, montagem industrial e Ensaios Não Destrutivos, incluindo o método por líquido penetrante dentro de uma abordagem orientada à qualidade, segurança e eficiência.
Desde sua fundação em 2019, a empresa desenvolve soluções alinhadas às necessidades específicas de cada projeto, com atenção aos detalhes e compromisso com a conformidade técnica das soldagens e componentes avaliados.
Quando o ensaio por líquido penetrante é indicado na inspeção de soldas?
O ensaio por líquido penetrante é indicado quando a inspeção precisa evidenciar descontinuidades abertas à superfície da solda ou do metal base, sem remover corpos de prova e sem comprometer o uso do componente inspecionado.
Na prática industrial, ele costuma ser considerado em situações como:
- Verificação de trincas superficiais no cordão de solda, na zona afetada pelo calor ou em regiões próximas à junta soldada.
- Investigação de porosidade superficial, especialmente quando há suspeita de aberturas visíveis ou acessíveis na superfície.
- Avaliação de mordeduras, sobreposições e irregularidades que possam afetar a qualidade superficial da soldagem.
- Análise de falta de fusão aberta à superfície, quando a condição geométrica e o acesso permitem a aplicação do método.
- Controle de qualidade em juntas soldadas de estruturas metálicas, componentes fabricados, spools, skids e conjuntos personalizados.
- Inspeções durante fabricação, montagem industrial, adequação ou manutenção, quando o objetivo é verificar a integridade superficial antes da liberação de uma etapa do projeto.
- Apoio à tomada de decisão técnica quando há necessidade de documentar indicações e avaliá-las conforme critérios de aceitação aplicáveis.
A escolha pelo LP não deve ser feita apenas porque existe uma solda a inspecionar.
O método é mais adequado quando a descontinuidade esperada tem comunicação com a superfície.
Se a suspeita principal for uma falha interna, fechada ou localizada em profundidade, outros Ensaios Não Destrutivos, como ultrassom ou radiografia, podem ser mais apropriados ou complementares, conforme o material, a geometria da peça, a criticidade do componente e os requisitos técnicos do projeto.
Também é importante considerar as condições da superfície.
Resíduos, tinta, óleo, carepas, respingos, rugosidade excessiva ou preparação inadequada podem prejudicar a penetração do líquido e a leitura das indicações.
Por isso, a indicação do ensaio deve levar em conta não só o tipo de junta soldada, mas também o estado superficial do cordão de solda, o acesso à área de inspeção e o procedimento definido para a avaliação.
Em estruturas metálicas, spools, skids e componentes personalizados, o ensaio por líquido penetrante pode ser útil como parte de uma rotina de controle de qualidade voltada à segurança e à conformidade das soldagens.
Ele ajuda a identificar sinais superficiais que poderiam passar despercebidos em uma análise visual simples, mas não deve ser tratado como um método universal de detecção.
Sua confiabilidade depende da correta preparação da superfície, da aplicação adequada dos produtos, da iluminação, da interpretação técnica das indicações e dos critérios de aceitação definidos para o serviço.
No contexto da Jota Soldas, que atua com soldagem, fabricação, montagem industrial, estruturas metálicas, skids, spools, componentes personalizados e Ensaios Não Destrutivos, a indicação do LP deve estar alinhada ao entendimento profundo do projeto.
Essa abordagem evita uma inspeção genérica e favorece uma análise coerente com a necessidade real do componente, mantendo o foco em qualidade, segurança, eficiência e atendimento aos requisitos técnicos aplicáveis.
Quando usar LP em soldas? Use o ensaio por líquido penetrante em soldas quando a necessidade for verificar descontinuidades superficiais abertas, como trincas, poros abertos, mordeduras ou falta de fusão comunicante com a superfície, especialmente em juntas soldadas, estruturas metálicas, spools, skids e componentes fabricados.
A decisão deve considerar o material, o acesso à superfície, o tipo de falha esperada e as exigências do projeto.
Como funciona o procedimento do líquido penetrante passo a passo?
O ensaio por líquido penetrante é feito pela preparação da superfície, aplicação do penetrante, tempo de atuação conforme procedimento, remoção do excesso, aplicação do revelador, inspeção visual das indicações e registro técnico para avaliação conforme critérios aplicáveis.
Esse procedimento faz parte dos Ensaios Não Destrutivos porque permite investigar descontinuidades abertas à superfície sem cortar, romper ou inutilizar a peça inspecionada.
Em soldas, a confiabilidade do resultado depende menos de uma única etapa isolada e mais da sequência completa, limpeza adequada, contraste suficiente, controle do excesso de penetrante, condições de iluminação e interpretação técnica das indicações:
Preparação e limpeza da superfície!
A primeira etapa é preparar a região da junta soldada, do cordão de solda ou do componente que será inspecionado.
A limpeza remove contaminantes que poderiam bloquear a entrada do penetrante em pequenas aberturas superficiais ou gerar indicações falsas.
Resíduos, oleosidade, sujeira, umidade, carepas soltas ou materiais aderidos podem interferir diretamente na leitura.
Por isso, a preparação da superfície não é apenas uma etapa operacional, ela influencia a capacidade do ensaio de revelar descontinuidades abertas à superfície com maior confiabilidade:
Aplicação do penetrante!
Após a limpeza, o penetrante é aplicado sobre a área definida no procedimento de inspeção.
A função desse material é penetrar em descontinuidades superficiais abertas, como trincas ou poros abertos, por efeito de capilaridade.
A cobertura precisa ser compatível com o escopo da inspeção.
Se a aplicação for insuficiente, uma região relevante pode não ser avaliada adequadamente.
Se houver aplicação descontrolada, pode haver excesso desnecessário e maior dificuldade na remoção posterior:
Tempo de penetração conforme procedimento!
Depois da aplicação, o penetrante deve permanecer em contato com a superfície pelo período estabelecido no procedimento técnico e nos requisitos aplicáveis ao projeto.
Não é recomendável definir tempos genéricos fora de contexto, porque os parâmetros dependem do método adotado, da condição da superfície, do material e da especificação de inspeção.
Essa etapa é crítica porque um tempo inadequado pode prejudicar o resultado.
Tempo insuficiente pode reduzir a entrada do penetrante nas aberturas superficiais; tempo excessivo, dependendo do procedimento, pode dificultar a limpeza e afetar o contraste na etapa de revelação:
Remoção do excesso de penetrante!
Após o tempo de penetração, o excesso de penetrante é removido da superfície.
O objetivo é retirar o material que ficou exposto, preservando o penetrante retido nas descontinuidades abertas.
Esse controle é decisivo, se a remoção for insuficiente, a superfície pode ficar manchada e dificultar a visualização das indicações; se for agressiva demais, pode retirar o penetrante das próprias descontinuidades que deveriam ser evidenciadas.
Por isso, a remoção deve seguir o procedimento de inspeção, sem improvisações:
Aplicação do revelador!
O revelador é aplicado para favorecer a saída do penetrante retido nas descontinuidades e criar contraste visual na superfície.
É nessa fase que pequenas aberturas podem se tornar mais perceptíveis ao inspetor, formando indicações visíveis.
O revelador funciona como uma etapa de amplificação visual.
Quando bem aplicado, ajuda a destacar padrões, formas e localizações das indicações.
Quando mal controlado, pode mascarar detalhes ou gerar uma aparência difícil de interpretar:
Inspeção visual das indicações!
Com a superfície revelada, a área é examinada visualmente em condições adequadas de iluminação e contraste, conforme o procedimento técnico.
O inspetor observa a presença, o formato, a extensão e a distribuição das indicações.
É importante diferenciar indicação de defeito.
Uma indicação é um sinal observado durante o ensaio; sua aceitação ou rejeição depende de critérios técnicos aplicáveis, como norma, código, especificação do projeto ou requisito do cliente.
Portanto, o ensaio não deve ser interpretado apenas pela aparência visual, mas por avaliação técnica documentada:
Registro e avaliação!
As indicações relevantes devem ser registradas conforme o escopo definido para a inspeção.
O relatório ou registro técnico contribui para a rastreabilidade, para o controle de qualidade e para a tomada de decisão em fabricação, montagem ou manutenção industrial.
A avaliação final considera o procedimento de inspeção e os critérios de aceitação aplicáveis.
Assim, o ensaio por líquido penetrante não é apenas uma sequência de aplicação de produtos, é um processo técnico que combina preparação, execução, observação e documentação.
Fluxograma textual do processo!
Preparação e limpeza → aplicação do penetrante → tempo de penetração conforme procedimento → remoção do excesso → aplicação do revelador → inspeção visual → registro das indicações → avaliação conforme critérios aplicáveis
Na prática industrial, cada etapa precisa estar alinhada ao tipo de componente, à junta soldada, ao material, à finalidade da inspeção e aos requisitos do projeto.
É por isso que a execução deve seguir parâmetros técnicos definidos, sem assumir tempos, produtos ou critérios de aceitação de forma genérica.
A Jota Soldas, que atua com soldagem, fabricação, montagem industrial e Ensaios Não Destrutivos, trabalha com uma abordagem voltada ao entendimento das necessidades específicas de cada projeto.
Essa atenção aos detalhes é especialmente relevante no LP, pois a qualidade da limpeza, a leitura das indicações e a documentação do resultado impactam diretamente a confiabilidade da inspeção.
Quais descontinuidades podem ser identificadas pelo LP?
No ensaio por líquido penetrante, o que aparece durante a inspeção é uma indicação visual formada pelo contraste entre o penetrante retido na descontinuidade e o revelador aplicado sobre a superfície.
Essa indicação precisa ser interpretada tecnicamente, ela pode sugerir uma descontinuidade relevante, mas não deve ser tratada automaticamente como defeito ou reprovação da solda sem análise conforme os critérios de aceitação do projeto.
| Tipo de indicação observada no LP | Possível relação com a solda | Observação técnica |
|---|---|---|
| Trincas superficiais | Podem estar associadas a tensões, solidificação, resfriamento, fadiga ou condições inadequadas de execução da junta soldada | Tendem a gerar indicações lineares e exigem avaliação criteriosa, pois sua relevância depende da localização, extensão aparente e critério aplicável |
| Poros abertos à superfície | Podem indicar cavidades que se comunicam com a superfície do cordão de solda ou da zona inspecionada | O LP evidencia apenas poros abertos; poros internos fechados não ficam acessíveis ao penetrante |
| Falta de fusão aberta à superfície | Pode ocorrer em regiões onde não houve união adequada entre metal de solda e metal base, ou entre passes de solda, quando essa condição aflora na superfície | A indicação pode ser linear ou irregular, mas sua classificação depende da avaliação técnica e dos requisitos normativos ou contratuais |
| Dobras e sobreposições | Podem estar relacionadas a descontinuidades geométricas ou acúmulo inadequado de material na superfície da solda | Nem toda irregularidade superficial é automaticamente reprovável; é necessário verificar se há abertura para retenção do penetrante e se o critério de aceitação permite a condição |
| Mordeduras com abertura superficial | Podem aparecer nas bordas do cordão, na transição entre solda e metal base | O LP pode auxiliar na visualização de regiões abertas à superfície, mas a aceitação depende da geometria, severidade aparente e especificação aplicável |
| Descontinuidades superficiais em metal base próximo à solda | Podem estar relacionadas a preparação, fabricação, manuseio, montagem ou manutenção do componente | A inspeção não se limita necessariamente ao cordão, podendo apoiar o controle de qualidade em áreas adjacentes quando previsto no escopo |
Ensaio de líquido penetrante em soldas: critérios técnicos e aplicações
A distinção entre indicação, descontinuidade e defeito é essencial para interpretar corretamente o resultado.
Indicação é o sinal observado durante o ensaio, como uma marca linear, pontual ou difusa.
Descontinuidade é uma interrupção ou alteração na continuidade esperada do material ou da junta soldada.
Defeito, por sua vez, é a descontinuidade que não atende aos critérios de aceitação definidos para aquele componente, norma, código ou especificação do projeto.
Por isso, uma indicação revelada pelo LP não significa, por si só, que a solda esteja reprovada.
A decisão técnica depende de fatores como tipo de componente, criticidade da aplicação, geometria da junta, material, finalidade da inspeção e requisitos documentais aplicáveis.
Em ambientes industriais, essa leitura evita tanto a liberação indevida de uma condição relevante quanto a rejeição precipitada de uma solda que ainda precisa ser avaliada dentro do procedimento correto.
A aparência da indicação também exige cautela.
Indicações lineares costumam receber maior atenção porque podem estar associadas a trincas, falta de fusão superficial ou descontinuidades alongadas.
Indicações arredondadas podem sugerir poros abertos ou pequenas cavidades superficiais.
Já manchas difusas podem estar relacionadas a limpeza insuficiente, excesso de penetrante removido de forma inadequada ou rugosidade superficial.
Em todos os casos, a interpretação deve considerar o procedimento de inspeção e as condições reais da superfície.
O LP não detecta descontinuidades internas fechadas.
Como o método depende da entrada do penetrante em aberturas acessíveis pela superfície, ele não substitui ensaios voltados à detecção de falhas internas, como ultrassom ou radiografia, quando esses métodos forem requeridos pelo projeto.
Essa limitação não reduz a importância do líquido penetrante; ela apenas define corretamente seu campo de aplicação dentro dos Ensaios Não Destrutivos.
Na abordagem da Jota Soldas, o uso de END está associado ao controle de qualidade, à conformidade das soldagens e à avaliação da integridade de componentes sem comprometer sua utilização.
Para estruturas metálicas, spools, skids, juntas soldadas e componentes personalizados, a leitura correta das indicações contribui para decisões mais seguras, alinhadas aos critérios técnicos específicos de cada projeto.
Normas, critérios de aceitação e registros do ensaio
No ensaio por líquido penetrante, a confiabilidade do resultado não depende apenas da aplicação do produto penetrante e do revelador.
Ela também está ligada à conformidade com uma norma técnica, a um procedimento de inspeção definido e aos critérios de aceitação aplicáveis ao projeto.
Em soldas industriais, essa lógica é essencial porque uma mesma indicação superficial pode ter relevância diferente conforme o tipo de componente, a criticidade da junta soldada, o material, a etapa de fabricação ou manutenção e os requisitos estabelecidos pelo contratante ou pela especificação técnica.
De forma prática, o processo documental do LP pode ser entendido em três níveis complementares:
- Execução do ensaio: envolve a realização do procedimento em campo ou oficina, com preparação da superfície, aplicação do penetrante, remoção do excesso, aplicação do revelador e inspeção visual das indicações. Essa etapa deve seguir parâmetros técnicos previamente definidos, sem depender de improviso.
- Interpretação das indicações: consiste em observar, registrar e analisar as marcas reveladas na superfície. Uma indicação pode sugerir trinca, poro aberto, falta de fusão aberta à superfície ou outra descontinuidade superficial, mas a interpretação exige conhecimento técnico e relação com o contexto da solda.
- Decisão de aceitação ou rejeição: ocorre quando as indicações são comparadas com o critério de aceitação definido para o projeto. Portanto, o resultado do ensaio não deve ser avaliado apenas pela presença visual de uma marca, mas pela aplicação dos requisitos técnicos correspondentes.
Essa distinção evita um erro comum, tratar toda indicação como defeito automaticamente.
Em END, indicação é aquilo que aparece durante a inspeção; defeito é uma descontinuidade que não atende ao critério de aceitação aplicável.
A diferença é relevante para decisões industriais, pois uma solda pode apresentar uma indicação registrável e ainda assim ser aceita, ou pode exigir reparo, reinspeção ou avaliação complementar conforme o código, norma, padrão reconhecido ou especificação do projeto.
O relatório de inspeção tem papel central nesse controle.
Ele contribui para a rastreabilidade do ensaio, permitindo documentar o que foi inspecionado, qual método foi utilizado, quais indicações foram observadas, quais critérios foram considerados e qual foi a avaliação técnica.
Essa documentação apoia o controle de qualidade, facilita auditorias internas do projeto, organiza o histórico de fabricação ou manutenção e reduz ambiguidades na comunicação entre inspeção, engenharia, produção e cliente.
Em projetos industriais, a conformidade também depende do alinhamento entre escopo e requisito.
Antes da inspeção, é importante saber qual componente será avaliado, qual junta soldada está no escopo, qual a finalidade do ensaio, qual procedimento deve ser seguido e quais critérios orientarão a aceitação.
Quando essas informações não estão claras, a análise técnica caso a caso se torna ainda mais importante para evitar conclusões incompletas ou incompatíveis com a necessidade real do projeto.
A Jota Soldas atua com Ensaios Não Destrutivos executados de acordo com critérios técnicos específicos, alinhados às exigências do mercado industrial e às particularidades de cada projeto.
Esse cuidado é coerente com sua atuação em soldagem, fabricação e montagem industrial, especialmente quando o objetivo é verificar a integridade de juntas soldadas, componentes, estruturas metálicas, spools, skids e demais itens que demandam controle de qualidade sem comprometer a utilização da peça.
O resultado do LP sempre reprova a solda?
Não. O ensaio por líquido penetrante evidencia indicações superficiais abertas à superfície, mas a reprovação depende da comparação dessas indicações com o critério de aceitação aplicável.
A decisão técnica deve considerar norma, procedimento, especificação do projeto e contexto da junta soldada.
Por isso, o LP é uma ferramenta de inspeção e registro, não uma sentença automática de rejeição.
Vantagens do ensaio de líquido penetrante em soldas para a indústria
Principais vantagens do LP em soldas, o Ensaio de líquido penetrante em soldas ajuda a preservar o componente inspecionado, evidencia descontinuidades superficiais abertas à superfície, apoia o controle de qualidade, reduz a chance de retrabalho não planejado e contribui para decisões técnicas mais seguras em fabricação, montagem e manutenção industrial.
Na prática industrial, o líquido penetrante é valorizado porque combina inspeção superficial com preservação da peça.
Como se trata de um método de END, a solda, o cordão, a junta soldada ou o componente não precisam ser danificados para que a superfície seja avaliada.
Isso é especialmente importante em estruturas metálicas, spools, skids e componentes personalizados, nos quais a inspeção precisa apoiar a liberação técnica sem comprometer a utilização do item:
- Preservação do componente: por ser um Ensaio Não Destrutivo, o LP permite avaliar a integridade superficial da solda sem cortar, romper ou retirar amostras do componente. Isso favorece inspeções durante etapas de fabricação, montagem, adequação ou manutenção.
- Identificação antecipada de falhas superficiais: o método pode evidenciar indicações associadas a trincas, poros abertos, mordeduras, sobreposições ou outras descontinuidades abertas à superfície. A vantagem está em tornar visível aquilo que poderia passar despercebido em uma análise menos criteriosa.
- Redução de retrabalho e intervenções corretivas: quando uma indicação relevante é identificada antes da liberação do componente, a equipe técnica pode avaliar a necessidade de correção conforme os critérios aplicáveis. Isso ajuda a evitar que problemas superficiais avancem para etapas posteriores do projeto.
- Apoio ao controle de qualidade da soldagem: o LP contribui para verificar se a solda atende aos requisitos definidos para o projeto. Ele não substitui a qualificação técnica da fabricação ou montagem, mas funciona como uma etapa de verificação importante dentro de uma rotina de qualidade.
- Conformidade técnica e rastreabilidade: quando executado com procedimento, registro e avaliação adequados, o ensaio fortalece a documentação da inspeção. Relatórios, indicações observadas e critérios de aceitação ajudam a sustentar decisões de aceite, reparo ou nova avaliação.
- Mais segurança e confiabilidade operacional: a inspeção por líquido penetrante não reduz parte dos os riscos, mas contribui para reduzir incertezas sobre a condição superficial das juntas soldadas. Em ambientes industriais, essa informação é relevante para manutenção, liberação de componentes e continuidade operacional.
- Integração com rotinas de fabricação e montagem: o LP pode ser incorporado a etapas de inspeção em estruturas metálicas, componentes fabricados e conjuntos soldados, desde que o método seja compatível com o material, a geometria e o tipo de descontinuidade esperado.
O ganho técnico do ensaio está na qualidade da decisão que ele permite tomar em campo.
Uma indicação observada no LP não deve ser interpretada automaticamente como reprovação, ela precisa ser avaliada conforme norma técnica, procedimento, especificação do projeto ou critério de aceitação definido.
Da mesma forma, a ausência de indicação superficial não significa que não existam falhas internas, pois o líquido penetrante não é o método indicado para detectar descontinuidades fechadas no interior do material.
Por isso, a principal vantagem do LP não é prometer detecção universal, mas oferecer uma leitura confiável da superfície quando aplicado dentro de seus limites.
Em projetos com maior criticidade, ele pode ser combinado com outros Ensaios Não Destrutivos, como ensaio visual, partículas magnéticas, ultrassom ou radiografia, conforme o material, o tipo de solda e os requisitos técnicos envolvidos.
A Jota Soldas atua com END dentro de uma abordagem alinhada ao seu compromisso com qualidade, segurança e eficiência.
Ao considerar as necessidades específicas de cada projeto, a empresa integra a inspeção de soldas ao contexto mais amplo de fabricação, montagem industrial, manutenção e controle de qualidade, mantendo foco em atendimento personalizado e em decisões técnicas fundamentadas.
LP em comparação com outros Ensaios Não Destrutivos!
O ensaio por líquido penetrante ocupa um papel específico dentro dos Ensaios Não Destrutivos, ele é voltado principalmente à identificação de descontinuidades abertas à superfície.
Por isso, não deve ser tratado como substituto universal de métodos como ultrassom ou radiografia, que são mais associados à investigação de falhas internas.
Em um programa de inspeção bem definido, EV, LP, PM, UT e RT podem ser complementares, conforme o material, a geometria do componente, a criticidade da aplicação e os requisitos técnicos do projeto.
Na prática, a escolha do método não deve partir da ideia de melhor ou pior ensaio, mas da pergunta técnica correta, qual tipo de descontinuidade precisa ser investigado, em qual material e em qual condição de acesso? Uma junta soldada pode exigir apenas avaliação superficial em uma etapa do controle de qualidade, enquanto outra pode demandar métodos capazes de investigar o interior do cordão de solda ou do metal base.
| Método | Foco de detecção | Uso típico |
|---|---|---|
| EV – Ensaio Visual | Condições superficiais visíveis, acabamento, geometria do cordão e irregularidades aparentes | Primeira avaliação de soldas, verificação de acabamento, controle visual em fabricação, montagem e manutenção |
| LP – Líquido Penetrante | Descontinuidades superficiais abertas, como trincas e poros abertos à superfície | Inspeção superficial de juntas soldadas e componentes quando se busca evidenciar indicações que podem não ser facilmente percebidas apenas visualmente |
| PM – Partículas Magnéticas | Descontinuidades superficiais e próximas à superfície em materiais ferromagnéticos | Avaliação de soldas e componentes ferromagnéticos quando há necessidade de localizar indicações associadas ao campo magnético aplicado |
| UT – Ultrassom | Falhas internas e descontinuidades volumétricas ou planares conforme técnica e condição de inspeção | Inspeção de componentes, soldas e estruturas quando o objetivo inclui investigar regiões internas sem cortar ou danificar a peça |
| RT – Radiografia | Descontinuidades internas registradas por imagem radiográfica | Avaliação interna de soldas e componentes quando o projeto requer visualização radiográfica das condições internas |
Ensaio de líquido penetrante em soldas: critérios técnicos e aplicações
O LP é especialmente útil quando a preocupação está na superfície da solda.
Ele pode apoiar a análise de trincas abertas, porosidade superficial, sobreposições e outras indicações que tenham comunicação com a superfície examinada.
No entanto, seu limite técnico é importante, o método não detecta descontinuidades internas fechadas, pois o penetrante precisa acessar a abertura superficial para gerar uma indicação visível após a aplicação do revelador.
O ensaio visual costuma ser considerado uma etapa básica e indispensável, porque permite observar aspectos gerais da soldagem, como perfil do cordão, mordeduras aparentes, respingos, desalinhamentos e condições de acabamento.
Já o líquido penetrante amplia a capacidade de avaliação superficial ao destacar indicações por contraste.
As partículas magnéticas, por sua vez, são aplicáveis a materiais ferromagnéticos e podem revelar descontinuidades superficiais ou próximas à superfície.
Ultrassom e radiografia entram em outro campo de análise, com foco maior em falhas internas, cada um com suas próprias condições de aplicação, interpretação e requisitos.
Um plano de END pode combinar métodos de forma estratégica.
Em uma estrutura metálica, spool, skid ou componente personalizado, por exemplo, a sequência de inspeção pode variar conforme a etapa do projeto, o tipo de solda, a espessura, o material, o acesso à região inspecionada e o critério de aceitação definido.
Essa combinação evita uma visão limitada do controle de qualidade e ajuda a alinhar a inspeção à real criticidade do componente.
A Jota Soldas oferece Ensaios Não Destrutivos no contexto de sua atuação em soldagem, fabricação e montagem industrial, incluindo EV, LP, PM, UT e RT.
Essa abordagem permite que a inspeção seja pensada de acordo com as necessidades específicas do projeto, sempre com foco em qualidade, segurança, eficiência e conformidade técnica.
Para conteúdos relacionados, vale consultar a página ou material interno da Jota Soldas sobre Ensaios Não Destrutivos, caso esteja disponível, a fim de entender como cada método pode se integrar ao controle de qualidade de soldas e componentes industriais.
Como solicitar uma inspeção adequada para soldas e componentes?
Para solicitar uma inspeção adequada em soldas, juntas soldadas, estruturas metálicas ou componentes industriais, o primeiro passo é transformar a necessidade do projeto em um escopo de inspeção claro.
Isso ajuda a definir se o ensaio de líquido penetrante em soldas é suficiente para a análise superficial ou se outros Ensaios Não Destrutivos, como EV, PM, UT ou RT, também devem ser considerados conforme o material, a geometria, a criticidade do componente e os requisitos técnicos aplicáveis.
A Jota Soldas atua com soldagem, fabricação, montagem industrial e END, desenvolvendo atendimentos baseados no entendimento profundo de cada projeto.
Por isso, quanto mais completas forem as informações fornecidas no briefing técnico, mais objetiva tende a ser a avaliação sobre o método de inspeção, os critérios de aceitação e a forma de registro dos resultados, sempre sem comprometer a integridade do componente inspecionado.
Critérios técnicos para preparar o briefing técnico da inspeção:
- Tipo de componente: informe se a inspeção será realizada em estrutura metálica, junta soldada, spool, skid, tubulação, suporte, chapa, conjunto fabricado ou outro componente personalizado.
- Material: descreva o material base quando essa informação estiver disponível, pois a escolha entre LP, partículas magnéticas, ultrassom, radiografia ou outro método pode depender das características do material.
- Finalidade da inspeção: explique se o objetivo é controle de qualidade de fabricação, verificação após montagem industrial, análise em manutenção, investigação de indicação visual ou atendimento a requisito de projeto.
- Etapa do projeto: indique se o componente está em fabricação, montagem, adequação, manutenção, liberação para uso ou avaliação após intervenção.
- Região a ser inspecionada: especifique cordões de solda, zonas afetadas pelo calor, bordas, conexões, áreas reparadas ou regiões com suspeita de descontinuidade.
- Requisitos técnicos disponíveis: reúna normas, procedimentos, desenhos, especificações do cliente, critérios de aceitação ou documentos de projeto, quando existirem.
- Histórico de manutenção: quando aplicável, informe reparos anteriores, ocorrências, exposição operacional, alterações no componente ou recorrência de descontinuidades.
- Condição de acesso e superfície: comunique se há pintura, revestimento, oxidação, sujeira, geometria complexa ou restrição de acesso, pois a preparação superficial influencia a confiabilidade da inspeção.
- Necessidade de registro: alinhe se será necessário relatório de inspeção, rastreabilidade das áreas avaliadas, registro das indicações e documentação para controle de qualidade.
Esse alinhamento inicial é importante porque o END não deve ser escolhido apenas pelo nome do método.
O líquido penetrante é indicado para evidenciar descontinuidades abertas à superfície, mas não substitui técnicas voltadas à detecção de falhas internas.
Em uma junta soldada crítica, por exemplo, a avaliação pode exigir a combinação de métodos, dependendo do projeto e dos critérios aplicáveis.
Também é importante diferenciar três decisões técnicas, executar o ensaio, interpretar as indicações e aceitar ou rejeitar a solda.
A execução revela possíveis indicações; a interpretação avalia sua natureza e relevância; a decisão final depende de norma, código, procedimento ou especificação aplicável.
Nem toda indicação significa reprovação automática, e nem toda ausência de indicação superficial elimina a necessidade de outros métodos quando houver exigência de análise interna.
Ao consultar a Jota Soldas, o ideal é apresentar o máximo de informações sobre o componente e a necessidade industrial envolvida.
A empresa atua em âmbito nacional e desenvolve ensaios conforme as especificidades de cada projeto, com uma abordagem pautada em qualidade, segurança, eficiência, transparência e comprometimento.
Esse contato técnico permite alinhar o método de END mais adequado sem recorrer a suposições sobre preço, prazo ou resultado, que dependem de análise caso a caso.
Perguntas técnicas:
O ensaio danifica a peça?
Não. O líquido penetrante faz parte dos Ensaios Não Destrutivos, ou seja, sua finalidade é avaliar a integridade superficial sem destruir ou inutilizar o componente.
Ainda assim, a execução deve seguir procedimento técnico, preparação adequada da superfície e critérios aplicáveis ao projeto.
LP serve para qualquer solda?
Não necessariamente, O LP é útil para identificar descontinuidades abertas à superfície, como trincas ou poros superficiais, mas sua aplicação depende do material, da condição superficial, do acesso à região inspecionada e do tipo de descontinuidade esperada.
Quando a preocupação envolve falhas internas, outros métodos de END podem ser necessários.
É igual a ensaio destrutivo?
Não. Ensaios destrutivos removem, rompem ou alteram amostras para avaliação.
Já o END busca inspecionar soldas, estruturas metálicas e componentes preservando sua utilização.
Essa diferença é essencial em fabricação, montagem industrial e manutenção, onde a continuidade operacional e a rastreabilidade técnica são relevantes.
Conteúdos internos sugeridos para aprofundamento, Ensaios Não Destrutivos, fabricação de estruturas metálicas, montagem industrial e manutenção industrial.
Para saber mais sobre Ensaio de líquido penetrante em soldas
Ligue para (11) 4358-4906 ou clique aqui e entre em contato por e-mail.
Entre em contato agora mesmo!
Clique no botão e entre em contato para tirar dúvidas ou solicitar um orçamento.
Solicitar contatoPrincipais regiões de atendimento:
- Atendimento realizado em todo o estado de Acre.
- Atendimento realizado em todo o estado de Alagoas.
- Atendimento realizado em todo o estado de Amapá.
- Atendimento realizado em todo o estado de Amazonas.
- Atendimento realizado em todo o estado de Bahia.
- Atendimento realizado em todo o estado de Ceará.
- Atendimento realizado em todo o estado de Distrito Federal.
- Atendimento realizado em todo o estado de Espírito Santo.
- Atendimento realizado em todo o estado de Goiás.
- Atendimento realizado em todo o estado de Maranhão.
- Atendimento realizado em todo o estado de Mato Grosso.
- Atendimento realizado em todo o estado de Mato Grosso do Sul.
- Atendimento realizado em todo o estado de Minas Gerais.
- Atendimento realizado em todo o estado de Pará.
- Atendimento realizado em todo o estado de Paraíba.
- Atendimento realizado em todo o estado de Paraná.
- Atendimento realizado em todo o estado de Pernambuco.
- Atendimento realizado em todo o estado de Piauí.
- Atendimento realizado em todo o estado de Rio de Janeiro.
- Atendimento realizado em todo o estado de Rio Grande do Norte.
- Atendimento realizado em todo o estado de Rio Grande do Sul.
- Atendimento realizado em todo o estado de Rondônia.
- Atendimento realizado em todo o estado de Roraima.
- Atendimento realizado em todo o estado de Santa Catarina.
- Atendimento realizado em todo o estado de São Paulo.
- Atendimento realizado em todo o estado de Sergipe.
- Atendimento realizado em todo o estado de Tocantins.

