Galeria
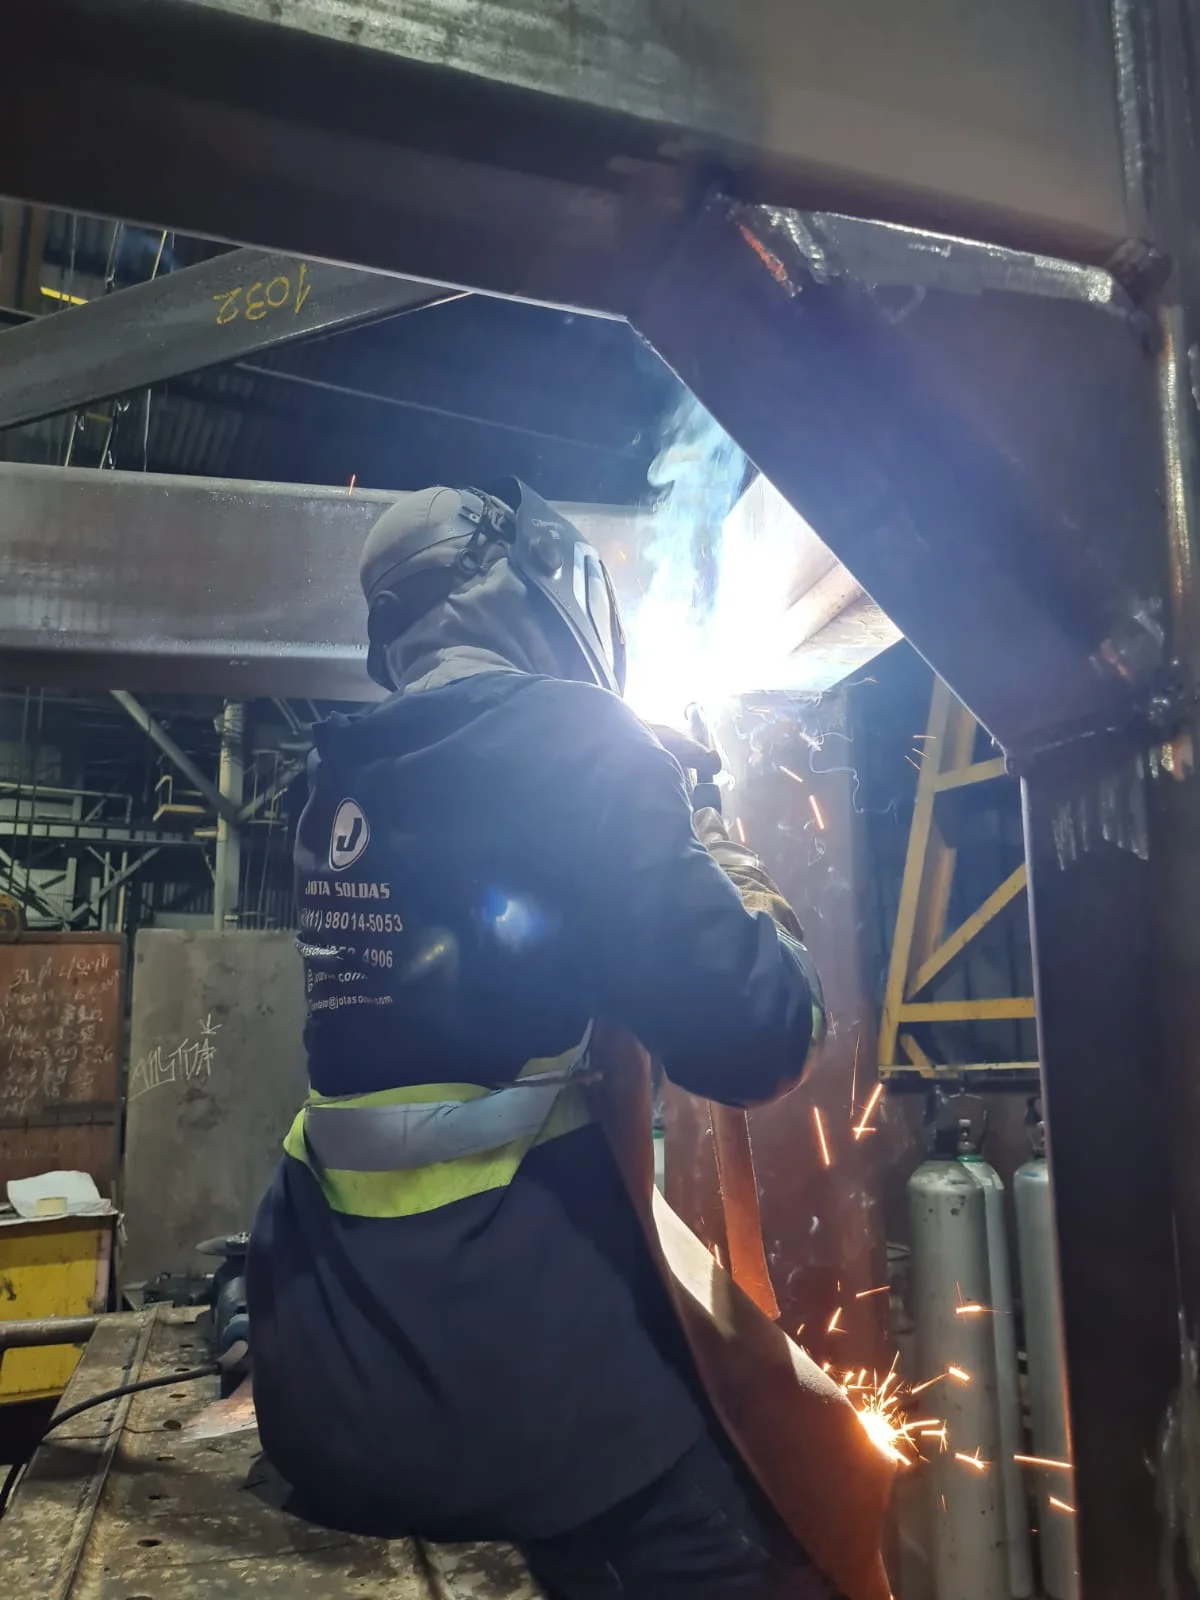
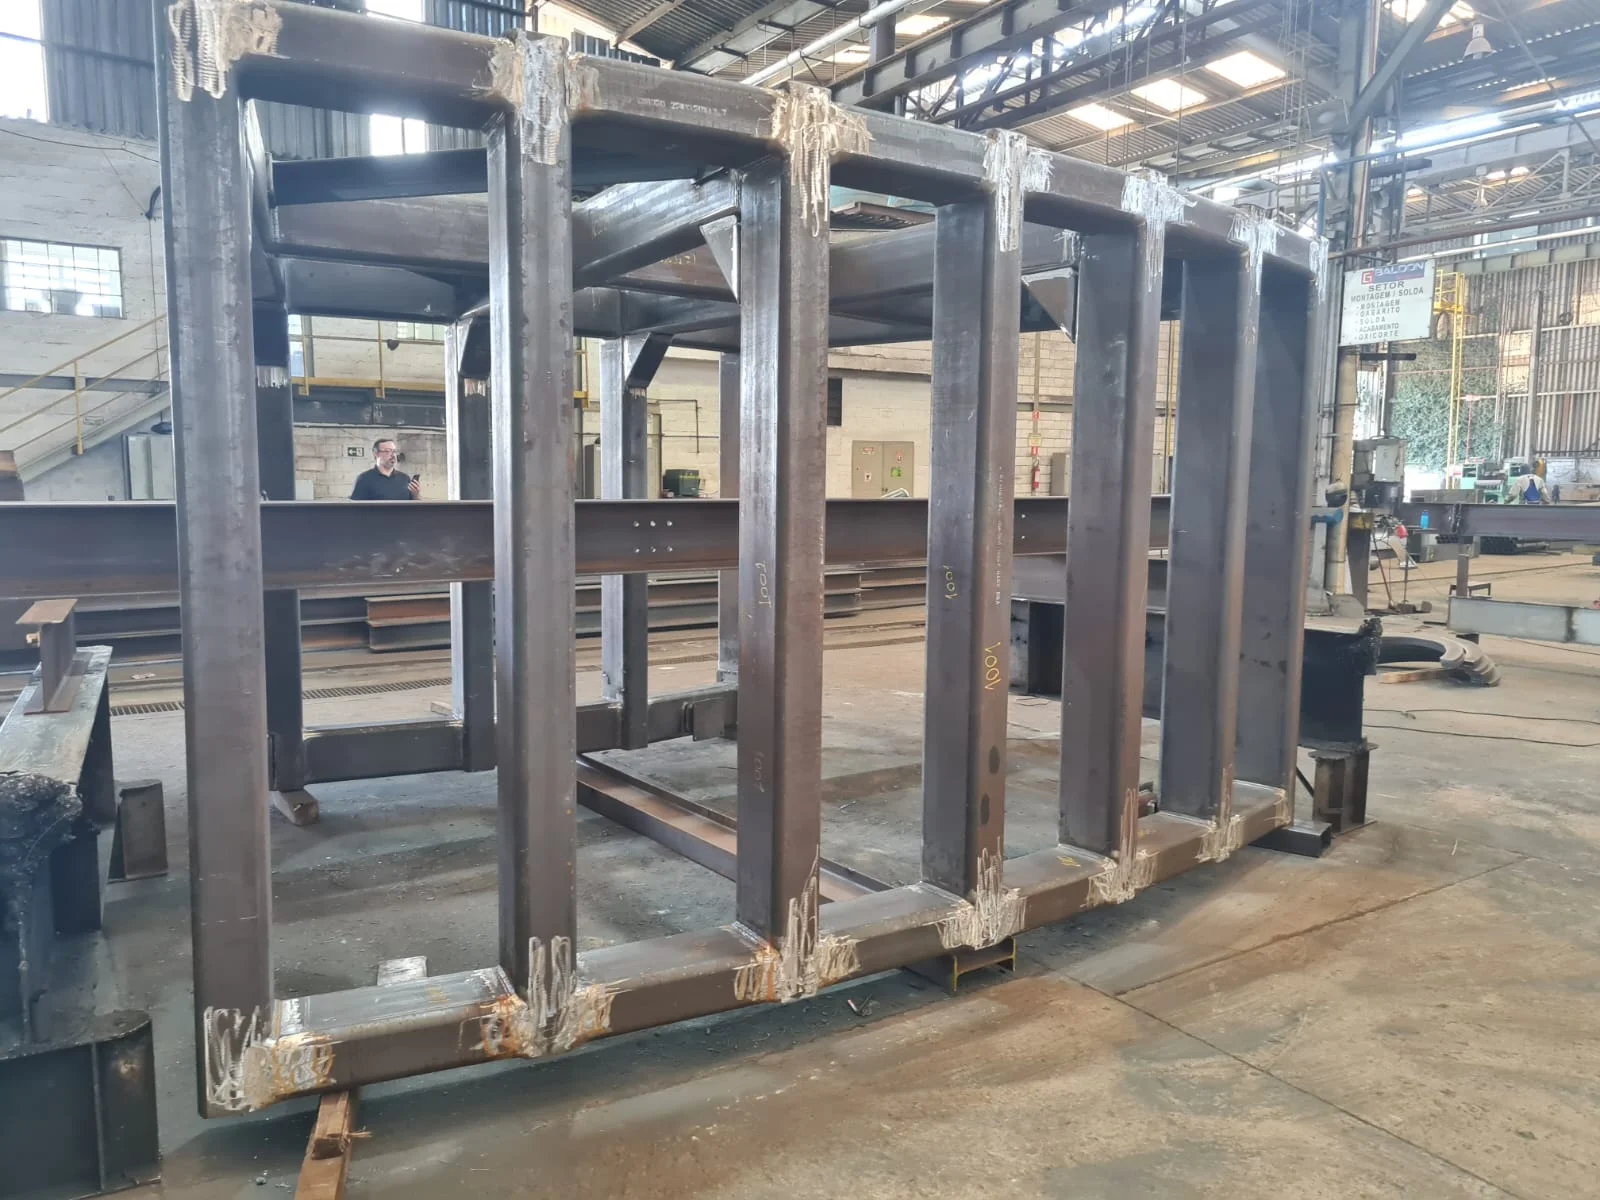
Clique nas imagens para ampliar
Soldagem de tubos para indústria farmacêutica: processos, requisitos e critérios técnicos
A Soldagem de tubos para indústria farmacêutica exige uma avaliação técnica mais ampla do que a simples união de dois componentes metálicos.
Em ambientes industriais regulamentados, a junta precisa ser analisada em relação ao material, à geometria da tubulação, ao acesso para execução, ao acabamento requerido, à possibilidade de limpeza e aos critérios definidos no projeto.
Por isso, a escolha do processo de soldagem não deve ser feita apenas com base na velocidade de produção ou na aparência inicial do cordão.
Antes da execução, é importante esclarecer qual é a função da tubulação, quais condições de operação serão consideradas e quais requisitos normativos, de inspeção e de documentação se aplicam ao sistema.
Esses parâmetros podem variar conforme o projeto e não permitem afirmar que um processo ou serviço atende automaticamente às exigências da indústria farmacêutica.
A validação deve ser feita com base nas especificações técnicas e nos documentos aplicáveis a cada instalação.
Elementos fundamentais da junta soldada
- Junta: região em que os tubos ou componentes serão unidos. Seu tipo, preparação, alinhamento e abertura influenciam a execução e o resultado final.
- Cordão de solda: metal depositado durante o processo. A regularidade visual é relevante, mas não é suficiente para demonstrar que a junta atende aos critérios técnicos definidos.
- Penetração: extensão em que a fusão alcança a seção prevista da junta. Penetração insuficiente pode comprometer a integridade da união, enquanto condições inadequadas também podem favorecer descontinuidades.
- Distorção: deformação causada principalmente pelo aporte térmico e pela sequência de soldagem. Em tubos, pode afetar o alinhamento, a montagem e as tolerâncias dimensionais.
- Acabamento: condição superficial e geométrica exigida para a aplicação. Em determinados sistemas, a facilidade de limpeza, a redução de regiões de retenção e a ausência de irregularidades podem ser requisitos relevantes, sempre conforme a especificação do projeto.
Essa análise diferencia a soldagem de tubos de uma abordagem genérica de soldagem estrutural.
Em uma estrutura metálica, o foco pode estar na resistência, no posicionamento e na produtividade das juntas.
Em uma tubulação destinada a um ambiente farmacêutico, também podem ganhar importância a continuidade interna, o controle de contaminação, o acabamento, a repetibilidade e a rastreabilidade do serviço.
Isso não significa que exista um único processo obrigatório, a solução depende da combinação entre material, espessura, diâmetro, configuração da junta, acessibilidade e nível de controle solicitado.
A Jota Soldas atua no segmento de soldagem desde 2004, e a empresa foi fundada em 2019 a partir da experiência acumulada de seu fundador.
Como prestadora de serviços e fabricante, desenvolve soluções personalizadas em soldagem, fabricação e montagem industrial, avaliando o escopo e as necessidades de cada cliente.
Essa abordagem é especialmente importante quando o projeto envolve tubos, conjuntos soldados ou adequações que precisam ser compatibilizados com outras etapas da instalação.
Na prática, um briefing técnico deve reunir desenhos ou informações dimensionais, material especificado, quantidade e localização das juntas, condições de acesso, acabamento desejado, ambiente de instalação e requisitos normativos.
Com esses dados, torna-se possível comparar processos como MIG, MAG, TIG ou alternativas aplicáveis ao projeto, além de definir controles, inspeções e registros necessários.
A qualidade, a segurança e a eficiência dependem tanto da execução quanto da preparação correta da junta e da clareza dos critérios de aceitação.
Requisitos técnicos de tubulações e ambientes farmacêuticos
Antes de definir a execução de uma tubulação para a indústria farmacêutica, é necessário transformar a necessidade operacional em um escopo técnico verificável.
O processo de soldagem não deve ser escolhido apenas pela disponibilidade do equipamento ou pela velocidade de produção.
Material, espessura, diâmetro, geometria da junta, posição de soldagem, acessibilidade, acabamento e requisitos de limpeza precisam ser analisados em conjunto.
Além disso, a aplicação deve ser relacionada às especificações e à documentação exigidas pelo projeto, pois nenhum processo ou serviço atende automaticamente a requisitos farmacêuticos sem validação adequada.
Aspectos que devem ser levantados
- Material de base: identificar o material previsto para os tubos e componentes, verificando sua compatibilidade com o processo, o consumível e as condições de operação.
- Espessura e diâmetro: essas características influenciam a preparação da junta, o controle do aporte térmico, a possibilidade de distorção e a escolha da técnica de execução.
- Geometria e tipo de junta: devem ser avaliados o encaixe, a abertura, o alinhamento, a acessibilidade e a necessidade de soldagem em posições variadas.
- Posição e acesso: áreas confinadas, trechos já montados e regiões de difícil visualização podem limitar a movimentação do soldador e o controle do cordão.
- Acabamento requerido: o projeto deve esclarecer o nível de regularidade superficial, acabamento interno e externo e eventuais operações posteriores.
- Ambiente de instalação: temperatura, umidade, agentes presentes, circulação de pessoas e condições de montagem podem afetar a preparação e a execução.
- Documentação aplicável: requisitos normativos, desenhos, especificações do cliente, critérios de aceitação e registros de inspeção devem ser definidos antes do início do serviço.
Em ambientes farmacêuticos, controle de contaminação e facilidade de limpeza são temas diretamente relacionados à especificação do sistema.
Uma superfície com irregularidades, descontinuidades ou regiões de difícil acesso pode dificultar a higienização, mas a avaliação aceitável depende do uso da tubulação, do projeto, do material, do acabamento especificado e dos procedimentos aplicáveis.
Por isso, não é adequado concluir que uma solda visualmente uniforme atende, por si só, a todos os requisitos sanitários ou regulatórios.
Também é importante controlar tolerâncias, alinhamento e deformações.
O aquecimento localizado pode provocar contração, desalinhamento ou alteração da geometria original do conjunto.
Esses efeitos podem comprometer a montagem, criar pontos de retenção ou dificultar a inspeção.
A preparação correta das extremidades, a fixação dos componentes, a sequência de soldagem e o controle dos parâmetros devem ser definidos conforme as características da junta e do projeto.
Regularidade visual não é o mesmo que qualificação técnica
Uma diferença importante entre uma solda apenas visualmente regular e uma solução tecnicamente qualificada está na evidência utilizada para aceitar o resultado.
Aparência, uniformidade do cordão e ausência de defeitos aparentes são elementos relevantes, mas não substituem critérios de aceitação, registros de execução, inspeções ou qualificações eventualmente exigidos.
A avaliação pode envolver controle dimensional, inspeção visual e outros métodos definidos pelo escopo, sempre de acordo com o nível de criticidade e com a documentação aplicável.
Esse cuidado evita uma decisão baseada exclusivamente em velocidade ou acabamento superficial.
A seleção entre soldagem MIG, MAG, TIG, orbital ou outro processo deve considerar material, geometria, repetibilidade, controle do aporte térmico, acessibilidade e acabamento requerido.
Em alguns projetos, pode ser necessário estabelecer uma especificação do procedimento de soldagem e verificar a qualificação do procedimento e dos soldadores, sem que isso possa ser presumido automaticamente para qualquer serviço.
A Jota Soldas atua em soldagem desde 2004 e foi fundada em 2019, oferecendo avaliação personalizada conforme o escopo de fabricação, montagem, manutenção ou adequação industrial.
Para uma aplicação farmacêutica, a orientação mais segura é reunir os desenhos, materiais, dimensões, critérios de acabamento, condições de instalação e requisitos normativos antes de solicitar a análise técnica.
A empresa pode ser consultada para verificar a possibilidade de atendimento, enquanto a confirmação da conformidade deve permanecer vinculada às especificações e à documentação do projeto.
MIG, MAG, TIG e soldagem orbital: como comparar os processos?
A escolha entre MIG, MAG, TIG e soldagem orbital não deve ser feita apenas pela velocidade de execução.
O processo mais adequado depende da combinação entre material de base, espessura, geometria da junta, posição de soldagem, acessibilidade, acabamento exigido, controle do aporte térmico e necessidade de repetibilidade.
Em aplicações industriais, essa análise também precisa considerar os critérios de aceitação e a documentação definidos para o projeto.
| Processo | Princípio | Vantagens | Limitações e pontos de atenção | Aplicações genéricas |
|---|---|---|---|---|
| MIG | Arco elétrico com arame-eletrodo contínuo e gás de proteção inerte | Alimentação contínua do arame, boa produtividade e possibilidade de regularidade em diferentes configurações | Exige controle de parâmetros, proteção gasosa adequada e preparação correta da junta | Fabricação de conjuntos, chapas, perfis e componentes metálicos compatíveis |
| MAG | Arco elétrico com arame-eletrodo contínuo e gás de proteção ativo | Boa velocidade de deposição, produtividade e flexibilidade em serviços industriais | A escolha do gás, do arame e dos parâmetros influencia respingos, porosidade e acabamento | Estruturas, equipamentos, conjuntos soldados e manutenção industrial |
| TIG | Arco elétrico com eletrodo de tungstênio não consumível e gás de proteção | Maior controle da poça de fusão, precisão e potencial para acabamento cuidadoso | Pode apresentar menor produtividade e exigir maior controle operacional | Juntas que demandam controle, acabamento e estabilidade do processo |
| Orbital | Movimento mecanizado ao redor do tubo, com parâmetros controlados durante a execução | Repetibilidade e padronização em determinadas geometrias e volumes de produção | Depende da configuração do equipamento, do acesso, da preparação e da compatibilidade com o projeto | Trechos tubulares repetitivos e aplicações que permitam mecanização |
Soldagem de tubos para indústria farmacêutica: critérios técnicos e aplicações
MIG e MAG utilizam arame-eletrodo contínuo, o que diferencia esses processos de métodos que dependem da troca frequente de eletrodos consumíveis.
A diferença principal está no gás de proteção, no MIG, utiliza-se gás inerte; no MAG, gás ativo ou mistura que contenha componente ativo.
Essa distinção interfere na estabilidade do arco, na transferência metálica, no nível de respingos e no comportamento da solda diante de determinado material e configuração de junta.
Na prática, não basta identificar o processo pelo nome.
É necessário avaliar a compatibilidade entre o material de base, o arame, o gás de proteção, a espessura e a posição de soldagem.
A alimentação contínua do arame favorece a produtividade do MIG/MAG, mas uma parametrização inadequada pode causar excesso de respingos, falta de fusão, porosidade, mordeduras ou necessidade de retrabalho.
Por isso, velocidade de deposição e qualidade precisam ser analisadas conjuntamente.
Produtividade, controle e aporte térmico
O MIG/MAG costuma ser considerado quando a produtividade e a velocidade de deposição têm peso importante no escopo.
Como o arame é alimentado continuamente, o processo pode reduzir interrupções e favorecer a execução de conjuntos soldados.
No entanto, a velocidade não elimina a necessidade de controlar tensão, corrente, velocidade de arame, vazão do gás, distância entre o bico e a peça e velocidade de deslocamento.
O TIG tende a oferecer controle mais cuidadoso da poça de fusão e do aporte térmico, o que pode ser relevante quando o acabamento, a estabilidade da junta ou a precisão são prioridades.
Esse maior controle pode vir acompanhado de menor produtividade, dependendo da geometria, da espessura, da posição e da complexidade da execução.
A soldagem orbital pode ser considerada quando há tubos com geometria compatível, repetição de juntas e condições para utilizar um sistema mecanizado.
Seu interesse está na possibilidade de padronizar o movimento ao redor do tubo e manter maior repetibilidade entre cordões.
Isso não significa que seja automaticamente a melhor alternativa, a viabilidade depende do diâmetro, da preparação, do acesso, das restrições de montagem, do material e dos requisitos técnicos estabelecidos.
Como avaliar o processo para tubos farmacêuticos?
Na Soldagem de tubos para indústria farmacêutica, a comparação entre processos deve começar pela especificação do sistema, e não pela preferência por uma tecnologia ou pela busca da maior velocidade.
É preciso verificar o material, o diâmetro, a espessura, o tipo de junta, o acabamento requerido, a possibilidade de inspeção, a facilidade de limpeza e os critérios de controle de contaminação definidos para a aplicação.
Esses fatores podem influenciar a escolha entre MIG/MAG, TIG, orbital ou uma combinação de etapas.
Uma solda visualmente regular não comprova, por si só, que a solução esteja tecnicamente qualificada para determinado ambiente.
Aparência, penetração, alinhamento, deformação, continuidade, acessibilidade e documentação devem ser avaliados conforme o projeto e os requisitos normativos aplicáveis.
Em sistemas com exigências específicas, pode ser necessário definir procedimento de soldagem, critérios de aceitação, registros de parâmetros e qualificação dos profissionais envolvidos.
Perguntas para orientar a decisão
- O material de base é compatível com o processo, o arame e o gás de proteção previstos?
- A geometria permite execução manual, mecanizada ou orbital?
- O projeto prioriza produtividade, controle do aporte térmico, acabamento ou repetibilidade?
- A junta poderá ser preparada, posicionada, soldada e inspecionada adequadamente?
- Existem requisitos específicos para limpeza, acabamento, rastreabilidade ou aceitação?
- O escopo precisa prever fabricação, montagem, adequação ou manutenção industrial?
A Jota Soldas atua em soldagem desde 2004 e foi fundada em 2019, reunindo experiência prática acumulada em serviços de soldagem, fabricação e montagem industrial.
Para cada demanda, a definição do processo deve partir da avaliação do escopo e das especificações do cliente.
Assim, MIG/MAG pode ser uma alternativa produtiva em determinadas aplicações, enquanto TIG ou soldagem orbital podem ser consideradas quando o controle, o acabamento ou a repetibilidade tiverem maior relevância.
A confirmação da solução depende das características efetivas do projeto e dos requisitos técnicos correspondentes.
Materiais, arame, gás de proteção e parâmetros de soldagem
A qualidade de uma junta soldada começa antes da abertura do arco.
Na soldagem de tubos, a definição do material de base precisa estar alinhada ao arame-eletrodo, ao gás de proteção, à preparação da junta e ao método de execução.
Esses elementos não devem ser escolhidos isoladamente, pois a combinação inadequada pode afetar a fusão, a estabilidade do arco, o acabamento do cordão e a resistência esperada para a aplicação.
Compatibilidade entre material, arame e gás
O primeiro ponto da avaliação é confirmar qual material será soldado, sua espessura, condição superficial e eventual revestimento.
A partir dessas informações, deve-se verificar a compatibilidade metalúrgica do consumível com o material de base.
O arame-eletrodo precisa ser especificado de acordo com a composição e as propriedades requeridas para a junta, sempre considerando o procedimento de soldagem aplicável ao projeto.
O gás de proteção também influencia diretamente o comportamento do arco e a formação do cordão.
Na soldagem MIG, utiliza-se gás de proteção inerte; na soldagem MAG, emprega-se gás ativo ou mistura com participação ativa no processo.
A seleção deve considerar o material, a transferência metálica desejada, a posição de soldagem, o nível de respingos aceitável e o acabamento requerido.
Por isso, não é tecnicamente seguro definir um gás apenas com base no nome do processo ou em uma preferência genérica.
Em uma conversa com o fornecedor, é importante solicitar a confirmação da combinação entre material de base, classificação do arame-eletrodo e gás de proteção.
Também convém esclarecer como serão tratados a limpeza da superfície, a proteção contra contaminação e as condições de armazenamento e uso dos consumíveis, quando esses fatores fizerem parte dos requisitos do projeto.
Variáveis que precisam ser definidas tecnicamente
A parametrização deve ser estabelecida conforme o material, a geometria da junta, a posição de soldagem e o resultado esperado.
Entre as variáveis normalmente analisadas estão:
- tensão do arco, que interfere no comprimento do arco, na largura do cordão e no comportamento da transferência metálica;
- corrente de soldagem e velocidade de alimentação do arame, relacionadas à taxa de deposição e ao aporte de energia;
- vazão do gás de proteção, que precisa ser suficiente para proteger a poça de fusão sem criar turbulência ou favorecer a entrada de ar;
- velocidade de deslocamento, que afeta o volume depositado por unidade de comprimento e a distribuição do calor;
- distância entre o bico de contato e a peça, ângulo da tocha e posicionamento do arco;
- sequência de soldagem e controle do aporte térmico, especialmente quando houver risco de deformação ou alteração dimensional.
Esses parâmetros não devem ser apresentados como valores universais.
Uma configuração adequada para determinada espessura, junta ou posição pode ser inadequada em outra situação.
A definição responsável depende de testes, instruções técnicas, requisitos de aceitação e, quando aplicável, de um procedimento de soldagem qualificado.
Como a parametrização afeta o resultado?
Parâmetros mal ajustados podem produzir sinais visíveis e descontinuidades internas.
Vazão insuficiente ou proteção gasosa instável pode favorecer porosidade.
Energia inadequada, preparação deficiente ou velocidade incompatível podem resultar em falta de fusão, penetração insuficiente ou excesso de material depositado.
Já uma combinação desequilibrada de corrente, tensão, velocidade de arame e deslocamento pode aumentar respingos, irregularidades e necessidade de retrabalho.
O acabamento regular do cordão, por si só, não comprova que a junta esteja tecnicamente adequada.
Uma solda visualmente uniforme pode esconder falta de fusão, porosidade ou problemas de penetração.
Esse é um ponto essencial na avaliação de tubos para aplicações industriais, a aparência deve ser analisada junto com o material, a preparação, o controle dos parâmetros, a acessibilidade da junta e os critérios de inspeção definidos para o projeto.
A preparação da junta também determina a qualidade
Um ganho importante na análise é separar o efeito da parametrização do efeito da preparação.
Folga, alinhamento, esquadro, acabamento das extremidades, limpeza e acessibilidade influenciam a estabilidade da execução tanto quanto os ajustes do equipamento.
Uma junta desalinhada ou contaminada pode exigir compensações que aumentam o risco de distorção, porosidade, falta de fusão e retrabalho, mesmo quando o equipamento está corretamente regulado.
Por essa razão, o escopo deve informar desenhos ou referências dimensionais, tipo de junta, tolerâncias, sequência de montagem e condições de acesso.
Em sistemas de tubos, também é relevante esclarecer se haverá exigências específicas de acabamento, limpeza, inspeção ou rastreabilidade.
A resposta técnica deve ser construída a partir dessas informações, e não de uma escolha automática entre MIG e MAG.
A Jota Soldas atua como prestadora de serviços e fabricante, avaliando o escopo e as necessidades de cada cliente para propor soluções personalizadas em soldagem, fabricação e montagem industrial.
A experiência prática do fundador no segmento de soldagem desde 2004 e a fundação da empresa em 2019 sustentam uma abordagem orientada por qualidade, segurança e eficiência, sem substituir a validação dos requisitos normativos e técnicos específicos de cada projeto.
Antes de contratar, organize uma conversa técnica com o fornecedor e confirme, material e espessura dos tubos, tipo de junta, consumível previsto, gás de proteção, parâmetros que serão controlados, método de inspeção, critérios de aceitação e documentação aplicável.
Quando houver requisitos normativos específicos, solicite a avaliação sobre a necessidade de procedimento de soldagem qualificado e de soldadores certificados.
Essa análise permite comparar propostas com mais clareza e reduz o risco de escolher um processo apenas pela velocidade de execução.
Qualidade, qualificação e documentação do serviço?
A qualidade em um projeto de soldagem de tubos para indústria farmacêutica não deve ser avaliada apenas pela aparência do cordão de solda.
Ela depende da combinação entre especificação técnica, preparação da junta, seleção do processo, controle dos parâmetros, competência do soldador, inspeções e registros capazes de demonstrar o que foi executado.
Em ambientes industriais com requisitos rigorosos de limpeza, rastreabilidade e segurança, esses elementos precisam ser definidos conforme o projeto e a documentação aplicável.
Especificação do procedimento e critérios de aceitação
Antes da execução, o escopo deve indicar o material de base, dimensões, espessuras, geometria da junta, posição de soldagem, processo previsto, consumível, gás de proteção, preparação das superfícies e condições de montagem.
Também é importante estabelecer os critérios de aceitação, aparência do cordão, continuidade, alinhamento, dimensões, limites de descontinuidades e eventuais métodos de inspeção adicionais.
A especificação do procedimento de soldagem organiza essas decisões e reduz a dependência de ajustes improvisados durante o serviço.
Em uma aplicação com tubos, aspectos como acesso à junta, possibilidade de giro, necessidade de repetibilidade, controle da penetração e risco de distorção podem alterar a solução mais adequada.
Por isso, um procedimento que funciona em uma estrutura metálica pode não ser automaticamente apropriado para uma tubulação com exigências específicas de acabamento ou limpeza.
Qualificação do procedimento e certificação dos soldadores?
A qualificação de procedimento de soldagem tem a finalidade de demonstrar, conforme os requisitos aplicáveis ao projeto, que determinada combinação de material, preparação, consumível e parâmetros pode produzir uma junta com características aceitáveis.
Já a certificação ou qualificação do soldador está relacionada à demonstração de que o profissional possui habilidade para executar o procedimento dentro do escopo definido.
Esses conceitos não são equivalentes.
A qualificação do procedimento avalia a solução técnica de soldagem; a certificação do soldador avalia a capacidade de execução; e a inspeção verifica se o resultado produzido atende aos critérios estabelecidos.
A necessidade, o formato e a abrangência desses documentos dependem da especificação do cliente, do tipo de instalação, dos materiais envolvidos e dos requisitos normativos adotados.
Portanto, não se deve presumir que uma solda visualmente uniforme esteja automaticamente qualificada.
Critérios técnicos de controle e rastreabilidade
Um sistema de controle pode incluir, conforme o escopo, os seguintes registros e verificações:
- desenho, isométrico ou documento técnico utilizado como referência;
- identificação do material, dimensões e características da junta;
- procedimento de soldagem aplicável e versão aprovada;
- identificação do consumível e do gás de proteção, quando pertinente;
- registro do soldador responsável, quando exigido pelo projeto;
- conferência de alinhamento, abertura, preparação e limpeza da junta;
- inspeção visual do cordão, incluindo continuidade, perfil, acabamento e sinais de descontinuidade;
- controle dimensional do conjunto antes, durante e após a soldagem;
- registro de correções, reparos, não conformidades e liberações;
- relatórios de ensaios ou inspeções adicionais previstos na documentação técnica;
- identificação das etapas de fabricação, montagem ou adequação realizadas.
A inspeção visual e o controle dimensional são importantes, mas seu alcance é limitado.
Dependendo do risco e da especificação, o projeto pode exigir outras formas de verificação.
A definição deve ser feita pelo responsável técnico ou pelo contratante, com base nos critérios aplicáveis, sem transformar uma prática genérica em resultado de conformidade farmacêutica.
Qualidade não é apenas acabamento?
Um cordão de solda regular pode apresentar problemas que não são identificados somente pela observação externa, como falta de fusão, penetração inadequada, porosidade ou alterações dimensionais.
Da mesma forma, uma junta tecnicamente consistente pode exigir acabamento, limpeza ou rastreabilidade adicionais para atender à finalidade do sistema.
A qualidade, portanto, resulta da coerência entre projeto, execução e comprovação.
Preparação inadequada, ajuste incorreto da junta, parâmetros instáveis, proteção gasosa insuficiente ou falta de controle do aporte térmico podem aumentar a probabilidade de retrabalho.
A documentação ajuda a identificar responsabilidades, reproduzir condições aprovadas e verificar se cada etapa foi realizada de acordo com o escopo.
A Jota Soldas atua no segmento de soldagem desde 2004 e foi fundada em 2019, reunindo experiência prática acumulada em soldagem, fabricação e montagem industrial.
A empresa informa trabalhar com compromisso com qualidade, segurança e eficiência, avaliando o escopo para propor soluções personalizadas.
Ainda assim, certificações, qualificações, registros e critérios de aceitação devem ser confirmados diretamente para cada projeto, pois não há base para afirmar que um documento específico tenha sido emitido ou mantido sem essa validação.
Como definir o escopo e escolher uma solução de soldagem industrial?
Uma avaliação técnica consistente começa antes da escolha entre MIG, MAG, TIG ou outro processo.
O fornecedor precisa compreender o conjunto de requisitos que orienta a fabricação, a soldagem, a montagem ou a adequação industrial.
Quanto mais completo for o escopo, menor a possibilidade de interpretações divergentes sobre materiais, dimensões, acabamento, inspeção e condições de instalação.
Critérios técnicos para preparar o briefing técnico
Ao solicitar uma avaliação de soldagem industrial, reúna, sempre que disponível:
- desenho técnico, modelo, croqui ou documentação equivalente;
- material de base e eventuais informações sobre revestimentos ou tratamentos existentes;
- espessuras, diâmetros, comprimentos, tolerâncias e dimensões relevantes;
- quantidade e tipos de juntas, incluindo posições de soldagem e regiões de acesso restrito;
- volume de peças, conjuntos ou tubulações a serem fabricados, reparados ou montados;
- ambiente de instalação e condições que possam influenciar a execução;
- exigência de acabamento, limpeza, inspeção visual ou controle dimensional;
- requisitos normativos, critérios de aceitação e registros necessários ao projeto;
- necessidade de fabricação, montagem em campo, manutenção ou adequação de estruturas;
- restrições de acesso, movimentação, segurança e preparação da área de trabalho.
Em aplicações com tubos, também é importante informar a geometria das conexões, o alinhamento esperado, a possibilidade de acesso ao lado interno da junta e o nível de acabamento definido pelo projeto.
Esses elementos ajudam a avaliar se o processo escolhido é compatível com a repetibilidade, o controle do aporte térmico e as condições reais de execução.
Como comparar fornecedores de soldagem industrial?
A comparação não deve se limitar ao preço apresentado.
Uma análise mais segura considera a capacidade de interpretar desenhos e especificações, a clareza do escopo, a definição das responsabilidades e a forma como o fornecedor pretende controlar qualidade e segurança.
Também é relevante verificar se a proposta diferencia fabricação, soldagem, montagem, manutenção, adequação, transporte ou outras etapas eventualmente envolvidas.
Peça que a avaliação esclareça quais informações foram consideradas, quais premissas ainda dependem de confirmação e quais documentos deverão ser fornecidos pelo contratante.
Em projetos sujeitos a requisitos normativos específicos, confirme previamente a necessidade de especificação do procedimento de soldagem, qualificação do procedimento, certificação dos soldadores, inspeções e registros de rastreabilidade.
A necessidade desses elementos depende do projeto e não deve ser presumida apenas pela aparência regular do cordão de solda.
A segurança também faz parte do critério de escolha.
O planejamento precisa considerar preparação da área, riscos da atividade, acesso aos pontos de soldagem, interferências com equipamentos existentes e condições para execução ou montagem.
Uma solução tecnicamente adequada deve ser compatível não apenas com o material e a junta, mas também com o ambiente em que o serviço será realizado.
Transforme as informações em uma decisão técnica
Com o briefing organizado, o fornecedor pode avaliar a alternativa mais apropriada para cada etapa.
A soldagem MIG/MAG pode ser considerada quando a alimentação contínua do arame e a produtividade são relevantes, mas a decisão deve levar em conta material, espessura, posição, gás de proteção, acabamento e controle dos parâmetros.
Em outras situações, processos com maior controle sobre o aporte térmico ou soluções automatizadas podem ser analisados, desde que sejam compatíveis com a geometria, a acessibilidade e os requisitos definidos.
O ponto central é evitar a escolha de um processo apenas pela velocidade de execução.
Uma junta pode exigir preparação específica, controle de deformação, sequência de soldagem, limpeza entre etapas e critérios de aceitação próprios.
Por isso, a proposta deve refletir o problema real do projeto, e não somente o nome do processo utilizado.
A Jota Soldas atua como prestadora de serviços e fabricante, oferecendo atendimento personalizado para avaliar o escopo e direcionar soluções de soldagem, fabricação, montagem, manutenção e adequações industriais.
A empresa foi fundada em 2019, com experiência acumulada de seu fundador no segmento de soldagem desde 2004.
Essa trajetória sustenta uma abordagem baseada em conhecimento técnico, qualidade, segurança, eficiência e transparência, sem substituir a análise dos requisitos específicos de cada contratação.
Com alcance nacional, a Jota Soldas pode ser consultada para discutir as características do projeto e as informações necessárias à avaliação.
A página de serviços de soldagem industrial pode complementar o briefing, enquanto a página institucional da Jota Soldas apresenta o posicionamento geral da empresa.
Os detalhes de atendimento, escopo, documentação e condições comerciais devem ser confirmados diretamente com a equipe responsável.
Perguntas frequentes
A Jota Soldas atende somente soldagem ou também outras etapas industriais?
Conforme as informações apresentadas, a Jota Soldas atua com soldagem, fabricação, montagem, manutenção e adequações industriais.
A composição do serviço depende do escopo e deve ser confirmada diretamente com a empresa.
Como saber se o projeto exige requisitos específicos de qualificação e documentação?
Essa definição depende do material, da aplicação, dos riscos, dos critérios do cliente, das normas adotadas e do contrato.
Solicite uma análise do projeto e confirme quais procedimentos, qualificações, certificações ou registros são aplicáveis antes do início da execução.
É possível solicitar uma avaliação para um projeto com necessidades particulares?
Sim. O atendimento personalizado permite apresentar o escopo, as restrições e os documentos disponíveis para que a Jota Soldas avalie a solução adequada.
O prazo, o preço, a disponibilidade, a documentação e as condições de execução devem ser confirmados diretamente pela empresa.
Quais documentos solicitar antes da contratação?
Solicite o escopo técnico, desenhos ou modelos disponíveis, procedimento de soldagem aplicável, critérios de aceitação, relação de inspeções, requisitos de rastreabilidade e indicação sobre a necessidade de qualificação do procedimento ou certificação dos soldadores.
Também é recomendável esclarecer quem fornecerá materiais, consumíveis e documentos de liberação.
A inspeção visual é suficiente?
Nem sempre, Ela é uma etapa relevante, mas a suficiência depende do risco, do material, da geometria, da função da tubulação e dos requisitos definidos pelo projeto.
O contratante deve estabelecer previamente quais verificações serão necessárias.
A Jota Soldas possui toda a documentação exigida para qualquer projeto farmacêutico?
Essa informação não deve ser presumida.
A disponibilidade e a aplicabilidade de procedimentos, qualificações, certificações e registros precisam ser avaliadas com a Jota Soldas a partir das exigências específicas do serviço.
Para saber mais sobre Soldagem de tubos para indústria farmacêutica
Ligue para (11) 4358-4906 ou clique aqui e entre em contato por e-mail.
Entre em contato agora mesmo!
Clique no botão e entre em contato para tirar dúvidas ou solicitar um orçamento.
Solicitar contatoPrincipais regiões de atendimento:
- Atendimento realizado em todo o estado de Acre.
- Atendimento realizado em todo o estado de Alagoas.
- Atendimento realizado em todo o estado de Amapá.
- Atendimento realizado em todo o estado de Amazonas.
- Atendimento realizado em todo o estado de Bahia.
- Atendimento realizado em todo o estado de Ceará.
- Atendimento realizado em todo o estado de Distrito Federal.
- Atendimento realizado em todo o estado de Espírito Santo.
- Atendimento realizado em todo o estado de Goiás.
- Atendimento realizado em todo o estado de Maranhão.
- Atendimento realizado em todo o estado de Mato Grosso.
- Atendimento realizado em todo o estado de Mato Grosso do Sul.
- Atendimento realizado em todo o estado de Minas Gerais.
- Atendimento realizado em todo o estado de Pará.
- Atendimento realizado em todo o estado de Paraíba.
- Atendimento realizado em todo o estado de Paraná.
- Atendimento realizado em todo o estado de Pernambuco.
- Atendimento realizado em todo o estado de Piauí.
- Atendimento realizado em todo o estado de Rio de Janeiro.
- Atendimento realizado em todo o estado de Rio Grande do Norte.
- Atendimento realizado em todo o estado de Rio Grande do Sul.
- Atendimento realizado em todo o estado de Rondônia.
- Atendimento realizado em todo o estado de Roraima.
- Atendimento realizado em todo o estado de Santa Catarina.
- Atendimento realizado em todo o estado de São Paulo.
- Atendimento realizado em todo o estado de Sergipe.
- Atendimento realizado em todo o estado de Tocantins.

