Galeria
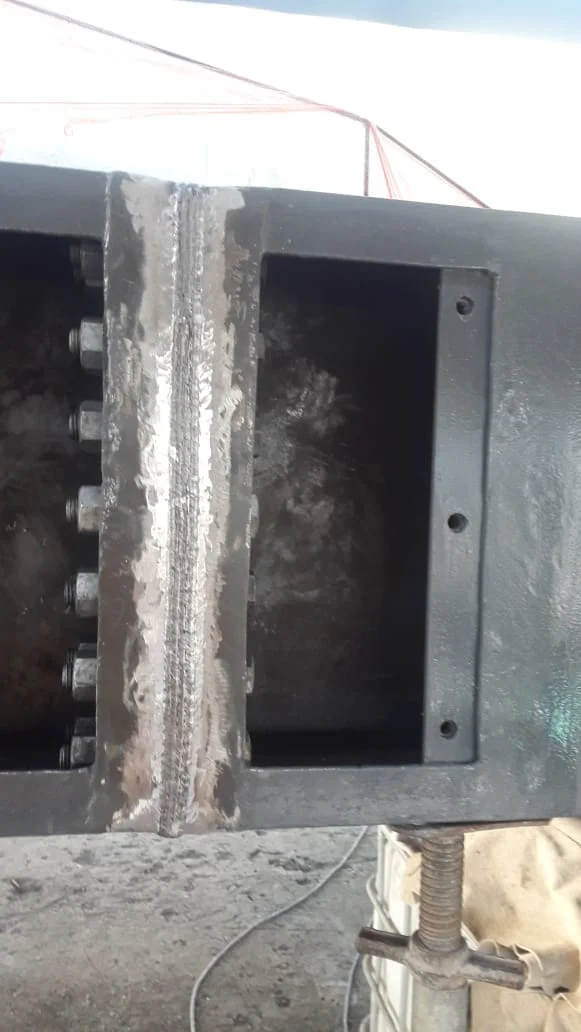
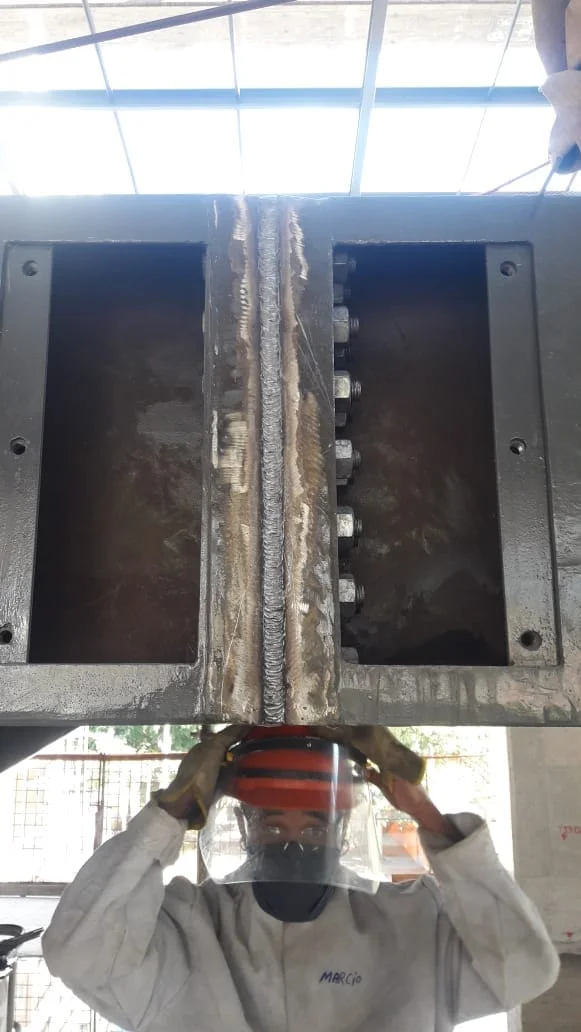
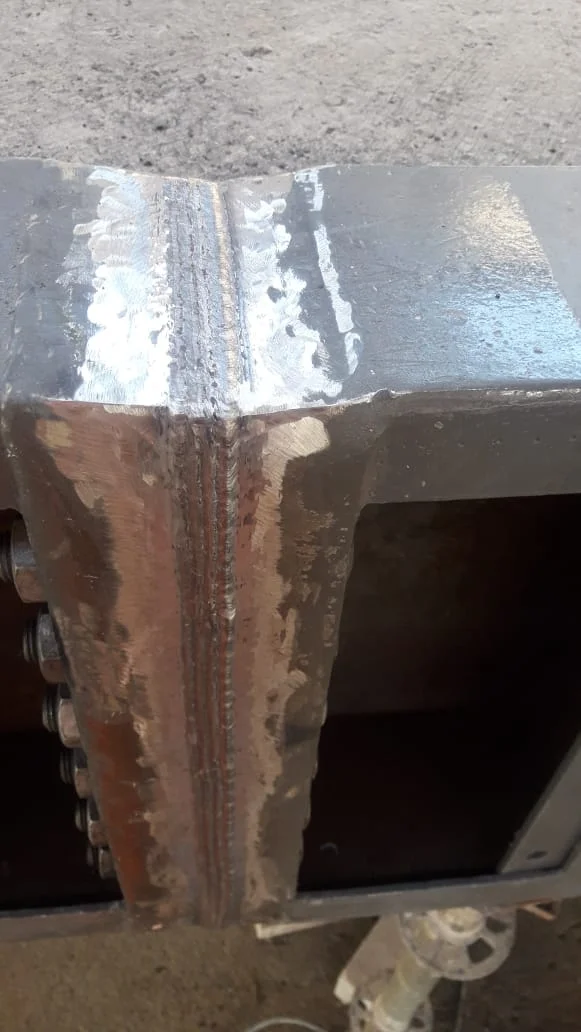
Clique nas imagens para ampliar
Soldagem manual com eletrodo revestido: processo, aplicações, segurança e critérios técnicos
A Soldagem manual com eletrodo revestido é um processo de união de metais conhecido tecnicamente como SMAW e também chamado de solda com eletrodo ou solda manual.
Nele, um arco elétrico é formado entre a ponta do eletrodo revestido e o metal de base.
O calor gerado funde parte do eletrodo e das peças, formando uma poça de fusão que, ao se solidificar, origina a junta soldada.
A soldagem manual com eletrodo revestido utiliza um arco elétrico entre um eletrodo consumível e a peça metálica.
O revestimento do eletrodo forma gases e escória durante a fusão, ajudando a proteger a poça de fusão contra a atmosfera e contribuindo para a formação do cordão de solda.
Como o processo funciona?
A sequência básica pode ser representada assim:
Preparação da junta → posicionamento das peças → abertura do arco → fusão do eletrodo e do metal de base → formação da poça de fusão → solidificação do cordão → remoção da escória → inspeção da junta
O eletrodo é conectado à fonte de soldagem e conduz a corrente elétrica até a região da junta.
Quando o arco é aberto e mantido de forma adequada, o calor produzido funde o metal de adição e uma parte controlada do metal de base.
O soldador conduz a poça de fusão ao longo da junta, considerando a posição de soldagem, a geometria da peça e as condições previstas para o serviço.
O revestimento não serve apenas para adicionar material à solda.
Durante o processo, ele participa da proteção da poça de fusão, produzindo gases e uma camada de escória que reduzem a exposição do metal líquido ao ambiente.
Depois do resfriamento, a escória precisa ser removida conforme a sequência de execução, especialmente quando há mais de um passe.
Assim, a função do revestimento está relacionada à proteção e ao controle da solda, enquanto o núcleo metálico do eletrodo contribui principalmente para a deposição do metal de adição.
Componentes básicos
- Fonte de soldagem: fornece a energia elétrica necessária para a abertura e a manutenção do arco.
- Porta-eletrodo e cabos: conduzem a corrente e permitem o controle do eletrodo durante a operação.
- Eletrodo revestido: possui um núcleo metálico e um revestimento com função de proteção e controle do processo.
- Metal de base: material das peças que serão unidas ou reparadas.
- Arco elétrico: descarga controlada que gera o calor necessário à fusão.
- Poça de fusão: região temporariamente líquida formada pelo calor do arco.
- Escória: camada formada pelo revestimento, que deve ser removida após o resfriamento adequado.
- Junta soldada: região resultante da união entre os componentes.
Por que a compatibilidade é essencial?
A escolha do eletrodo e do procedimento não deve ser feita apenas pela disponibilidade do consumível.
É necessário considerar o metal de base, a espessura, a posição de soldagem, a geometria da junta, a finalidade do componente e os requisitos técnicos do projeto.
A soldagem com eletrodo revestido é aplicável a materiais como aço carbono e alguns aços de baixa liga, desde que o consumível e as condições de execução sejam compatíveis.
A preparação da junta, o ajuste das peças, a limpeza da superfície e o controle entre passes também influenciam a qualidade da união.
Por isso, a execução deve seguir as especificações técnicas aplicáveis, as orientações do fabricante do eletrodo e o procedimento definido para o serviço.
Uma avaliação profissional é especialmente importante em estruturas metálicas, tubulações, suportes, bases e componentes industriais sujeitos a esforços ou condições específicas de operação.
A Jota Soldas atua desde 2019 em soldagem, fabricação e montagem industrial.
Com um fundador que possui experiência desde 2004 de experiência no setor, a empresa posiciona sua atuação na análise personalizada das necessidades de cada cliente, incluindo preparação da junta, seleção do eletrodo e acabamento, conforme as características do projeto.
Aviso de segurança, a soldagem envolve calor intenso, radiação, fumos metálicos, risco de choque elétrico, projeção de partículas e possibilidade de incêndio.
A atividade deve ser realizada por profissional qualificado, com equipamentos de proteção adequados, ambiente preparado e observância das normas regulamentadoras, dos procedimentos internos e dos requisitos do cliente.
Como funciona o processo e quais são suas principais etapas?
A qualidade de uma solda com eletrodo revestido começa antes da abertura do arco.
A preparação da junta, o alinhamento das peças, a escolha do eletrodo compatível e o controle entre passes influenciam diretamente a formação da junta soldada.
Por isso, a execução deve considerar o material, a geometria, a espessura, a posição de soldagem, o acesso e os requisitos definidos para o projeto.
Etapas principais da execução
- Análise do serviço e preparação da junta: avaliam-se o desenho ou a especificação disponível, o metal de base, a finalidade da união e as condições do local. As superfícies devem ser limpas para remover contaminantes que possam prejudicar a abertura do arco, a fusão ou a aderência do cordão. Conforme o projeto, a junta pode exigir preparação específica das bordas.
- Alinhamento e ajuste das peças: os componentes são posicionados de acordo com a geometria prevista. O ajuste deve reduzir desalinhamentos e manter a condição necessária para a execução dos passes. Em estruturas, suportes, bases, componentes industriais e tubulações, essa etapa ajuda a evitar tensões e deformações que comprometam a montagem.
- Ponteamento: pontos de solda podem ser utilizados para manter as peças na posição durante a execução. O ponteamento precisa ser compatível com a sequência planejada e não deve ocultar defeitos, dificultar a fusão ou introduzir descontinuidades na junta.
- Abertura e manutenção do arco: o arco elétrico é estabelecido entre o eletrodo revestido e o metal de base. O calor gerado funde parte do eletrodo e das superfícies da junta, formando a poça de fusão. A manutenção de um arco estável depende do controle da distância entre eletrodo e peça, da corrente, da polaridade quando aplicável, da posição e da técnica do soldador. Esses fatores não devem ser definidos por valores universais, pois dependem do consumível e do procedimento adotado.
- Execução dos passes: o metal é depositado de forma progressiva, conforme a seção da junta e a sequência prevista. O controle da poça de fusão, da velocidade de avanço e da trajetória do eletrodo contribui para uma deposição uniforme. Em juntas com múltiplos passes, cada camada deve ser avaliada e preparada antes da aplicação da seguinte.
- Remoção da escória entre passes: o revestimento do eletrodo contribui para a proteção da poça e gera escória durante a solidificação. Essa escória deve ser removida adequadamente entre os passes, com limpeza compatível com o serviço, para evitar inclusões e permitir a observação da superfície depositada. A remoção incompleta pode esconder irregularidades e prejudicar a continuidade da junta.
- Acabamento e verificação final: depois do último passe, verifica-se o aspecto do cordão, a transição com o metal de base, a presença de respingos excessivos, mordeduras, poros aparentes, trincas ou falta de continuidade. O acabamento deve respeitar a finalidade da peça e não pode eliminar material de maneira que reduza a seção ou dissimule uma descontinuidade.
Critérios técnicos de inspeção visual
- A junta foi limpa e preparada conforme a necessidade do projeto?
- As peças permaneceram alinhadas durante o ponteamento e a soldagem?
- O eletrodo utilizado é compatível com o metal de base e com a posição?
- O arco permaneceu estável durante a deposição?
- A poça de fusão foi controlada sem avanço irregular?
- A escória foi removida entre os passes?
- O cordão apresenta continuidade e acabamento compatível com a aplicação?
- Foram observadas trincas, poros aparentes, falta de fusão, mordeduras ou excesso de respingos?
- A inspeção e os registros necessários foram realizados conforme a documentação técnica?
O que pode causar descontinuidades?
As descontinuidades podem estar relacionadas a mais de um fator.
Superfície contaminada, ajuste inadequado, consumível incompatível, arco instável, velocidade de avanço irregular, remoção insuficiente da escória, sequência inadequada de passes e condições desfavoráveis do ambiente são exemplos de causas gerais que precisam ser investigadas.
A aparência do cordão, isoladamente, não substitui uma avaliação técnica quando o projeto exige critérios de aceitação ou ensaios específicos.
Atenção à segurança, a soldagem deve ser executada por profissional qualificado, em ambiente preparado e de acordo com a análise de riscos, os procedimentos internos, as normas regulamentadoras e os requisitos aplicáveis ao serviço.
É necessário controlar os riscos de choque elétrico, fumos metálicos, radiação, calor, incêndio e projeção de partículas, utilizando equipamentos de proteção adequados e mantendo a área organizada e ventilada.
Orientações gerais não substituem treinamento nem um procedimento específico.
Por que seguir um procedimento de soldagem?
Um procedimento de soldagem organiza as condições necessárias para a execução, incluindo material, preparação da junta, consumível, posição, sequência de passes e critérios de inspeção.
Sua finalidade é evitar que decisões importantes sejam tomadas apenas por hábito ou disponibilidade de material.
A documentação aplicável deve ser analisada por responsável técnico ou profissional qualificado, especialmente quando a junta integra uma estrutura, tubulação ou equipamento sujeito a requisitos específicos.
Na Jota Soldas, a execução é apresentada de forma personalizada conforme as necessidades do cliente, com atenção à preparação da junta, à seleção do eletrodo e ao acabamento.
A empresa atua em soldagem, fabricação e montagem industrial desde 2019, e o fundador possui experiência desde 2004 de experiência no setor.
A definição do método e das condições de execução, entretanto, depende da avaliação individual de cada projeto.
Soldagem manual com eletrodo revestido: critérios técnicos e aplicações
O revestimento não serve apenas para adicionar material.
Durante a soldagem, ele contribui para a formação de gases e escória, ajudando a proteger a poça de fusão contra a atmosfera.
Também pode influenciar a estabilidade do arco, o formato do cordão, a remoção da escória e as condições de uso do eletrodo.
Por isso, o consumível precisa ser compatível com o procedimento e com o resultado técnico esperado.
Fatores para selecionar o eletrodo
Antes de definir o consumível, avalie pelo menos estes pontos:
- Metal de base: confirme se a peça é de aço carbono, de algum aço de baixa liga ou de outro material. A composição do metal de base influencia a compatibilidade e o comportamento da junta.
- Requisito da junta: considere resistência mecânica, solicitação em serviço, geometria, tipo de união e necessidade de inspeção.
- Posição de soldagem: plana, horizontal, vertical ou sobrecabeça podem exigir características diferentes do eletrodo e da técnica de execução.
- Espessura e preparação: a espessura, a abertura, o chanfro e o acesso interferem na deposição, na fusão e na sequência de passes.
- Procedimento de soldagem: corrente, polaridade, pré-aquecimento quando aplicável e demais condições devem seguir a documentação técnica pertinente.
- Condição do local: intervenções em campo, acesso restrito e montagem industrial podem favorecer a portabilidade do processo, mas também aumentam a necessidade de controle da execução.
- Acabamento e inspeção: o nível de acabamento esperado e o método de verificação previsto devem ser considerados desde o planejamento.
Critérios técnicos de levantamento técnico
Reúna estas informações antes de solicitar ou executar o serviço:
- Qual é o material e existe identificação ou especificação do metal de base?
- Qual é a espessura das peças e como a junta será preparada?
- Em qual posição a soldagem será realizada?
- A junta estará sujeita a esforços, vibração, temperatura ou outras condições relevantes?
- Há desenho, procedimento de soldagem ou requisito técnico do cliente?
- O serviço será realizado em oficina, em campo ou em local de acesso restrito?
- Qual acabamento é necessário e haverá inspeção visual ou outro ensaio definido pelo projeto?
- Como os eletrodos serão armazenados e controlados até o momento do uso?
Armazenamento e erros comuns
Eletrodos revestidos devem permanecer protegidos contra umidade, contaminação e danos na embalagem.
As condições de armazenamento, secagem, exposição e eventual recondicionamento variam conforme a classificação do consumível; portanto, devem seguir as instruções do fabricante e o procedimento aplicável.
O controle do lote e da condição do material também ajuda a manter a rastreabilidade técnica quando ela for exigida.
Entre os erros mais frequentes estão escolher o eletrodo apenas pelo diâmetro, misturar consumíveis sem identificação, ignorar a posição de soldagem, usar material incompatível com a junta, desconsiderar a umidade do revestimento e não verificar a necessidade de requisitos específicos de resistência mecânica.
Esses equívocos podem contribuir para descontinuidades e para uma junta diferente da especificada.
Na Jota Soldas, a seleção do eletrodo é relacionada aos materiais e às condições informadas para cada serviço de soldagem industrial.
A empresa atua também em fabricação e montagem industrial, com abordagem personalizada para projetos, reparos e adequações.
A definição do consumível, contudo, deve ser confirmada por avaliação técnica e pelas especificações aplicáveis ao caso.
Perguntas técnicas
Não. O diâmetro é apenas um dos fatores.
Material, espessura, posição, preparação da junta, requisito mecânico e procedimento de soldagem também precisam ser avaliados.
O mesmo eletrodo serve para aço carbono e aço de baixa liga?
Não necessariamente, A compatibilidade depende da composição do metal de base e das exigências da junta.
Consulte a classificação do consumível, as orientações do fabricante e a documentação técnica do projeto.
Por que o armazenamento influencia a escolha?
A umidade ou a deterioração do revestimento pode alterar o comportamento do eletrodo e a qualidade da solda.
O armazenamento e o manuseio devem seguir as recomendações específicas do fabricante e do procedimento aplicável.
Qual informação devo enviar para uma avaliação técnica?
Informe o material, a espessura, a geometria da junta, a posição, o local de execução, a finalidade da peça e os desenhos ou requisitos disponíveis.
Com essas informações, a análise tende a ser mais adequada às condições reais do serviço.
Posições de soldagem, aplicações e limitações do método
Posições de soldagem e adequação da aplicação
A Soldagem manual com eletrodo revestido, também chamada SMAW ou solda manual, pode ser executada em diferentes posições, desde que a preparação da junta, o consumível, a técnica e as condições de acesso sejam compatíveis com o projeto.
A posição influencia o controle da poça de fusão, a estabilidade do arco, a remoção da escória e o acabamento do cordão:
- Plana: a peça ou junta permite que o cordão seja realizado com a poça de fusão predominantemente apoiada. Em geral, favorece o controle do metal depositado.
- Horizontal: exige atenção à tendência de escorrimento do metal, especialmente em juntas localizadas na lateral de componentes ou estruturas.
- Vertical: pode ser executada com progressão ascendente ou descendente, conforme o procedimento e as características da junta. O controle do arco e da poça torna-se ainda mais relevante.
- Sobre-cabeça: realizada abaixo do plano de apoio do soldador, demanda controle cuidadoso do comprimento do arco, da deposição e da proteção individual.
A posição não deve ser analisada isoladamente.
Espessura, geometria, material, tipo de junta, acesso, finalidade do componente e requisito de resistência também participam da decisão sobre o processo e o consumível.
Onde o método pode ser aplicado?
O eletrodo revestido é utilizado, de forma geral, na união, recuperação e reforço de elementos metálicos.
Entre as aplicações possíveis estão:
- estruturas metálicas e partes de equipamentos industriais;
- suportes, bases, chapas e componentes industriais;
- tubulações, quando o material, a junta e o procedimento forem compatíveis;
- reparos e reforços em peças metálicas;
- serviços de manutenção, montagem e adequação em locais onde a mobilidade do equipamento seja importante.
Uma das características práticas do método é a portabilidade do conjunto de soldagem.
Como o processo não depende do fornecimento contínuo de arame, pode ser levado a diferentes frentes de trabalho e utilizado em situações de campo.
Essa flexibilidade pode ser útil em intervenções, montagens e reparos com acesso limitado, desde que a área esteja preparada e os riscos estejam controlados.
Na Jota Soldas, a aplicação é avaliada conforme a necessidade de cada serviço.
A empresa atua com soldagem, fabricação e montagem industrial, podendo adaptar a solução ao contexto de fabricação sob medida, manutenção ou adequação informado pelo cliente.
A escolha final deve considerar os requisitos técnicos do projeto, e não apenas a conveniência de executar a solda no local.
Matriz de aplicação e fatores técnicos
Situação
Fator que exige análise
Possível impacto na decisão
Estrutura metálica
Geometria, espessura e posição da junta
Definição da preparação, sequência e consumível
Suporte ou base
Transferência de esforços e acesso
Necessidade de avaliar a continuidade e a resistência da junta
Tubulação
Material, posição e condição de operação
Seleção do procedimento compatível com a junta e o serviço
Reparo ou reforço
Estado do metal de base e origem da falha
Verificação da causa antes de definir a intervenção
Acesso restrito
Espaço para movimentação, ventilação e segurança
Confirmação de que o processo pode ser executado sem comprometer o controle
Soldagem manual com eletrodo revestido: critérios técnicos e aplicações
A versatilidade, a mobilidade do equipamento e a possibilidade de executar uniões em diferentes posições são vantagens relevantes.
O método também pode ser adequado para serviços de manutenção e montagem em ambientes nos quais transportar um conjunto compacto seja mais simples do que instalar sistemas de alimentação contínua.
Por outro lado, a produtividade, a regularidade do acabamento e a geração de escória dependem bastante da técnica do soldador e das condições da junta.
É necessário interromper a operação para substituir o eletrodo e remover a escória entre passes.
Locais com ventilação inadequada, risco de incêndio, presença de contaminantes ou acesso insuficiente exigem correção das condições ou reavaliação do serviço.
Também pode ser necessário analisar outro processo quando o projeto prioriza alimentação contínua, maior controle do acabamento, menor necessidade de remoção de escória ou adequação específica ao material e à geometria.
Essa decisão deve ser feita por profissional qualificado, com base no procedimento aplicável e nas especificações do cliente.
Comparação conceitual com MIG/MAG e TIG!
Processo
Característica geral
Pode ser considerado quando
Ponto de atenção
Eletrodo revestido ou SMAW
Arco elétrico entre o eletrodo consumível e o metal de base, com proteção fornecida pelo revestimento
Há necessidade de mobilidade, versatilidade e atuação em diferentes posições
Exige controle da escória, troca de eletrodos e técnica adequada
MIG/MAG
Utiliza arame consumível alimentado continuamente e gás de proteção
A continuidade da deposição e a produtividade são fatores relevantes
Depende das condições de proteção gasosa, equipamento e acesso
TIG
Utiliza eletrodo de tungstênio e proteção gasosa, com adição de material quando necessária
O controle do arco e o acabamento têm importância elevada
Pode exigir maior controle operacional e condições específicas de execução
Soldagem manual com eletrodo revestido: critérios técnicos e aplicações
A comparação não define um processo universalmente melhor.
Material, espessura, posição, ambiente, finalidade da junta, acabamento e documentação técnica devem orientar a seleção.
Para demandas relacionadas a estruturas e componentes integrados a uma instalação, vale consultar também o conteúdo sobre montagem industrial.
Quando houver necessidade de fabricar, reparar, reforçar ou adequar uma peça, a avaliação pode incluir o escopo completo do serviço, as condições do local e a forma mais segura de execução.
A Jota Soldas realiza análise personalizada para direcionar a solução de soldagem, fabricação ou montagem conforme as informações técnicas disponíveis.
Parâmetros e fatores que influenciam a qualidade da solda
A qualidade da solda com eletrodo revestido resulta da interação entre o consumível, o metal de base, a preparação da junta, a posição de soldagem e a técnica aplicada.
Por isso, corrente, polaridade, diâmetro do eletrodo, comprimento do arco e velocidade de avanço não devem ser definidos isoladamente nem tratados como valores universais.
O ajuste precisa seguir o procedimento de soldagem, as especificações do fabricante e os requisitos técnicos do projeto.
Fatores de controle e possíveis efeitos!
Fator
Influência no processo
Possíveis sinais de ajuste inadequado
Corrente
Afeta a estabilidade do arco, a fusão e a quantidade de calor transferida à junta.
Arco instável, fusão insuficiente, excesso de penetração, respingos ou deformação térmica.
Polaridade
Interfere na distribuição do calor entre o eletrodo e a peça, conforme o consumível e o procedimento.
Dificuldade de abertura do arco, cordão irregular ou comportamento diferente do previsto para o eletrodo.
Diâmetro do eletrodo
Deve ser compatível com a espessura, a geometria da junta, a posição e o acesso à região soldada.
Dificuldade para controlar a poça de fusão, excesso de material ou limitação para executar o passe.
Comprimento do arco
Influencia a proteção da poça, a estabilidade do arco, os respingos e o perfil do cordão.
Porosidade, respingos elevados, arco instável ou acabamento irregular.
Velocidade de avanço
Controla a quantidade de material depositado por trecho e a exposição da junta ao calor.
Cordão muito estreito ou largo, falta de fusão, sobreposição, mordedura ou excesso de reforço.
Posição de soldagem
Modifica o comportamento da poça de fusão e exige controle compatível com a ação da gravidade.
Escorrimento, falta de controle do perfil e dificuldade de manter a uniformidade do cordão.
Espessura e geometria
Determinam a necessidade de preparação, sequência de passes e controle térmico.
Penetração irregular, deformação, falta de fusão ou aquecimento desigual.
Soldagem manual com eletrodo revestido: critérios técnicos e aplicações
Uma corrente adequada para determinado eletrodo pode não ser apropriada para outra classe, posição ou espessura.
Da mesma forma, alterar o diâmetro do consumível pode exigir revisão da técnica, da sequência de passes e da capacidade de controle da poça de fusão.
O comprimento do arco e a velocidade de avanço também podem modificar o resultado mesmo quando a regulagem da fonte permanece inalterada.
Na prática, a análise deve seguir uma sequência integrada:
- Identificar o metal de base, a espessura, a geometria e a finalidade da junta.
- Confirmar o eletrodo indicado e as orientações de uso, armazenamento e aplicação fornecidas pelo fabricante.
- Verificar a preparação da junta, o alinhamento, a limpeza e as condições de acesso.
- Definir corrente, polaridade e demais condições conforme o procedimento de soldagem aplicável.
- Controlar a abertura do arco, o comprimento do arco, a inclinação do eletrodo e a velocidade de avanço.
- Remover completamente a escória entre os passes e observar o perfil do cordão antes de prosseguir.
- Registrar as condições relevantes e realizar a inspeção prevista para o serviço.
Descontinuidades visuais e causas gerais
A inspeção visual pode indicar sinais que exigem avaliação técnica, mas não substitui ensaios ou critérios de aceitação definidos para a junta.
Entre as ocorrências que podem ser observadas estão:
- Porosidade: pode estar associada à contaminação da superfície, à umidade, à proteção inadequada da poça ou a condições incorretas de arco e consumível.
- Falta de fusão: pode resultar de preparação insuficiente, corrente inadequada, velocidade excessiva ou técnica que não direciona calor e metal corretamente às faces da junta.
- Falta de penetração: pode estar relacionada à geometria da junta, ao ajuste das peças, à abertura insuficiente ou ao controle inadequado do passe de raiz.
- Excesso de respingos: pode indicar combinação inadequada entre corrente, polaridade, comprimento do arco, consumível e técnica de execução.
- Mordedura: pode ocorrer quando o calor, a velocidade de avanço ou a movimentação do eletrodo provoca fusão nas bordas sem preenchimento adequado.
- Inclusão de escória: pode surgir quando a escória não é removida entre passes ou quando a posição e a técnica dificultam a incorporação correta do metal depositado.
- Trincas ou deformações: exigem atenção imediata e análise do material, da restrição da junta, do aporte térmico, da sequência de soldagem e dos requisitos do projeto.
Critérios técnicos de controle antes da liberação
- Confirmar a identificação do material e a compatibilidade do eletrodo com o metal de base.
- Conferir limpeza, alinhamento, dimensões e preparação da junta.
- Verificar se a fonte, os cabos, o porta-eletrodo e a ligação da peça estão em condições adequadas.
- Consultar o procedimento de soldagem e evitar ajustes baseados apenas em aparência ou disponibilidade do consumível.
- Observar a estabilidade do arco, a formação da poça e a regularidade do cordão durante a execução.
- Remover escória, respingos e contaminantes antes da avaliação do passe seguinte.
- Registrar informações necessárias à rastreabilidade definida pelo projeto ou pelo cliente.
- Realizar inspeção visual e, quando aplicável, solicitar ensaios compatíveis com a criticidade e a especificação da junta.
Na Jota Soldas, a execução de serviços de soldagem industrial é associada à preparação da junta, à seleção do eletrodo e ao acabamento conforme as condições informadas para cada demanda.
Como os parâmetros dependem do material, da geometria e do objetivo da aplicação, a avaliação deve ser individualizada e conduzida por profissional qualificado, em conformidade com as normas, especificações técnicas e procedimentos aplicáveis.
Glossário técnico
- Metal de base: material que será unido ou reparado pela soldagem.
- Poça de fusão: região localizada de metal fundido formada pelo calor do arco.
- Penetração: alcance da fusão no interior da junta e do metal de base.
- Passe: camada ou percurso de metal depositado durante a execução da solda.
- Escória: material formado pelo revestimento do eletrodo, removido após a solidificação do cordão.
- Descontinuidade: alteração na uniformidade da solda que deve ser analisada conforme os critérios técnicos aplicáveis.
Segurança, preparação do ambiente e inspeção pós-soldagem
Na soldagem manual com eletrodo revestido, segurança e controle de qualidade fazem parte do processo desde a preparação da área até a inspeção final.
A execução deve considerar os riscos do ambiente, o material trabalhado, a ventilação, o acesso à junta e os requisitos definidos para o serviço.
As orientações abaixo são gerais e não substituem análise de risco, treinamento, procedimentos internos ou as normas regulamentadoras aplicáveis.
Critérios técnicos antes da soldagem
- Análise da área: identificar materiais combustíveis, circulação de pessoas, trabalhos simultâneos, espaços confinados, umidade e possíveis fontes de choque ou incêndio.
- Isolamento dos riscos: sinalizar e restringir o acesso à zona de trabalho, proteger equipamentos próximos e estabelecer medidas de controle para fagulhas, respingos, calor e radiação do arco.
- Ventilação: favorecer renovação de ar adequada para reduzir a concentração de fumos metálicos. Em locais fechados, a ventilação deve ser avaliada antes do início da atividade.
- Equipamentos de proteção individual: utilizar máscara de solda com proteção compatível, vestimenta adequada, luvas, proteção para braços e pernas, calçado de segurança e proteção respiratória ou auditiva quando a análise de risco indicar.
- Fonte e cabos: verificar o estado da máquina, dos cabos, do porta-eletrodo e das conexões. O aterramento e as ligações devem estar adequados ao equipamento e ao procedimento adotado.
- Peça e consumível: confirmar a limpeza da junta, a ausência de óleo ou contaminantes e o armazenamento correto dos eletrodos conforme as orientações do fabricante e os requisitos do projeto.
Cuidados durante a execução
O arco elétrico emite radiação intensa, gera calor e pode produzir fumos e respingos.
Por isso, a proteção do soldador e das pessoas próximas deve permanecer adequada durante toda a atividade.
A área precisa continuar organizada, sem cabos expostos a danos, obstáculos ou contato desnecessário com superfícies úmidas.
Também é importante controlar a abertura do arco, a estabilidade da poça de fusão e a sequência de passes conforme o procedimento de soldagem.
Entre passes, a escória deve ser removida com cuidado, e a superfície deve ser verificada antes da deposição seguinte.
Escória retida, sujeira ou falta de limpeza podem dificultar a fusão e favorecer descontinuidades.
A prevenção de incêndios exige retirar ou proteger materiais combustíveis, controlar fagulhas e manter meios de resposta definidos para a área.
Em tubulações, tanques, equipamentos ou ambientes industriais, a liberação para trabalho a quente deve seguir o procedimento interno e a análise de risco aplicável.
Inspeção após a soldagem
A inspeção visual e a limpeza final não devem ser tratadas como etapas secundárias.
Um controle básico pode incluir:
- Remover completamente a escória e os resíduos superficiais.
- Verificar se o cordão apresenta continuidade, formato compatível com o projeto e acabamento adequado.
- Observar indícios de porosidade, trincas, mordeduras, falta de fusão, respingos excessivos ou irregularidades visíveis.
- Conferir alinhamento, deformações, dimensões acessíveis e condições gerais da junta.
- Registrar informações relevantes, como identificação da peça, local da solda, consumível utilizado e responsável pela execução, quando exigido pelo sistema de controle do serviço.
- Encaminhar a junta para ensaios adicionais quando definidos pelo projeto, pelo cliente, pelo procedimento de soldagem ou pela avaliação técnica.
A inspeção visual não detecta todas as possíveis descontinuidades.
Quando a responsabilidade estrutural, a geometria da peça, o material ou a finalidade do equipamento exigirem maior controle, podem ser necessários ensaios definidos tecnicamente.
O método deve ser escolhido de acordo com os requisitos aplicáveis, sem presumir que uma única forma de inspeção seja suficiente para todos os casos.
Aviso de responsabilidade, somente profissionais treinados e autorizados devem executar ou liberar trabalhos de soldagem.
A seleção dos equipamentos de proteção, a avaliação dos fumos, o controle de trabalho a quente, o aterramento e os ensaios devem seguir as normas regulamentadoras, os procedimentos internos e as especificações do cliente.
A inspeção final não substitui o atendimento aos requisitos técnicos do projeto.
Quando contratar um serviço especializado de soldagem industrial?
A contratação de um serviço especializado é recomendada quando a união, recuperação ou adaptação de componentes metálicos precisa considerar material, geometria, acesso, finalidade de uso e requisitos de segurança.
Em aplicações industriais, a Soldagem manual com eletrodo revestido pode ser avaliada para estruturas metálicas, suportes, bases, componentes e tubulações, mas a escolha do processo deve partir das condições reais do projeto, e não apenas da disponibilidade do equipamento ou do consumível.
Quais informações devem ser levantadas antes da avaliação?
Para tornar a análise técnica mais objetiva, a empresa solicitante deve reunir, quando disponíveis:
- Material do metal de base, incluindo a indicação de aço carbono ou aço de baixa liga, quando aplicável.
- Desenho, croqui, modelo ou especificação da peça, estrutura ou tubulação.
- Dimensões, espessura, geometria da junta e necessidade de alinhamento.
- Finalidade do componente e condições gerais de operação.
- Local de execução, espaço disponível, acessibilidade e possibilidade de movimentação.
- Necessidade de fabricação sob medida, reparo, reforço, montagem ou adequação industrial.
- Requisitos de acabamento, inspeção, documentação ou critérios definidos pelo cliente.
- Fotografias e informações sobre o estado atual, no caso de manutenção ou recuperação.
Esses dados não substituem a vistoria ou a análise de um profissional qualificado.
Eles ajudam a identificar premissas, limitações de acesso e informações que ainda precisam ser confirmadas antes da definição do escopo.
Situações em que o serviço pode ser necessário
A avaliação de uma empresa especializada pode fazer sentido em diferentes demandas industriais, como:
- Fabricação de estruturas metálicas e peças conforme desenho ou necessidade funcional.
- União de suportes, bases e componentes destinados a instalações industriais.
- Reparos e reforços em elementos metálicos que apresentem desgaste, trincas ou necessidade de adequação, após análise técnica.
- Execução ou recuperação de trechos de tubulações, considerando material, posição e condições do local.
- Montagem industrial e ajustes de campo em que o acesso restrito exige equipamento portátil e adaptação da abordagem.
- Alterações em estruturas e componentes para adequação a uma nova configuração de uso.
A soldagem é apenas uma etapa possível do escopo.
Dependendo do caso, a solução pode envolver preparação da junta, corte, ajuste, ponteamento, fabricação, montagem, inspeção e acabamento.
Por isso, o levantamento deve descrever o problema ou objetivo completo, e não somente solicitar um cordão de solda isolado.
Como estruturar uma solicitação técnica?
Uma solicitação mais completa deve informar o que precisa ser fabricado, reparado ou montado, onde o trabalho será realizado e quais características não podem ser alteradas.
Também é importante indicar se há desenho, procedimento, especificação do cliente ou requisito de inspeção já definido.
Em serviços de manutenção, convém registrar as condições observadas e separar os sintomas da causa ainda não confirmada.
Em fabricação sob medida, devem ser esclarecidos formato, dimensões, interfaces e finalidade da peça.
Em montagem e adequação, o acesso, a sequência de trabalho e as interferências existentes podem influenciar a análise do processo.
A Jota Soldas atua desde 2019 com soldagem, fabricação e montagem industrial.
O fundador possui experiência desde 2004 de experiência no setor, e a empresa informa uma abordagem personalizada para avaliar a preparação da junta, a seleção do eletrodo e o acabamento conforme as condições de cada serviço.
Sua capacidade logística informada permite atender demandas em nível nacional, mediante análise individual do escopo.
O que considerar antes de solicitar um orçamento?
O orçamento deve ser precedido, sempre que possível, por uma definição clara de escopo.
O cliente pode organizar uma pasta com desenhos, medidas, fotos, materiais conhecidos, condições de acesso e requisitos de acabamento.
Quando essas informações não estiverem disponíveis, é melhor sinalizar a lacuna do que presumir o material, a espessura ou a condição estrutural.
A avaliação técnica também deve esclarecer quais atividades estão incluídas, quais informações dependem de confirmação no local e quais critérios serão usados para verificar o serviço.
Valores, prazos e condições comerciais devem ser tratados diretamente com a empresa após o entendimento da demanda, sem serem presumidos a partir de uma descrição inicial.
Para necessidades relacionadas a estruturas metálicas, montagem industrial, manutenção, fabricação sob medida ou adequações industriais, consulte os conteúdos correspondentes do site e solicite uma avaliação da Jota Soldas com o máximo de informações disponíveis.
Perguntas frequentes
A soldagem manual com eletrodo revestido serve para qualquer estrutura ou tubulação?
Não. O método pode ser versátil e aplicável a diferentes posições e componentes, mas a indicação depende do metal de base, da junta, da posição, do acesso, da espessura e dos requisitos do projeto.
A compatibilidade deve ser avaliada tecnicamente.
Que tipo de empresa pode solicitar essa avaliação?
Indústrias, fabricantes de estruturas metálicas, construtoras, oficinas industriais e equipes de manutenção podem apresentar demandas de fabricação, reparo, reforço, montagem ou adequação para análise.
É necessário ter um desenho técnico para iniciar o contato?
O desenho facilita a análise, mas a ausência dele não impede necessariamente o levantamento inicial.
Nesse caso, fotos, medidas, descrição da finalidade e informações sobre o local podem ajudar a identificar o que precisa ser complementado.
A inspeção pós-soldagem está sempre incluída?
A forma de inspeção depende do escopo, dos requisitos do cliente e das especificações aplicáveis.
A inspeção visual e outros ensaios devem ser definidos conforme a necessidade técnica, sem assumir que um único método seja adequado para todos os serviços.
Por que a ventilação é importante na soldagem?
A ventilação ajuda a controlar fumos metálicos e contaminantes produzidos durante o arco.
A solução adequada depende do ambiente, do material, da duração do trabalho e da análise de risco.
A máscara de solda é suficiente para proteger o soldador?
Não necessariamente, A máscara protege principalmente a visão e o rosto contra radiação e respingos, mas a atividade também pode exigir proteção para mãos, corpo, pés, audição e sistema respiratório, conforme os riscos identificados.
É preciso remover a escória depois de cada passe?
Quando o procedimento prevê múltiplos passes, a escória e os resíduos devem ser removidos e a superfície verificada antes do passe seguinte.
Essa prática reduz o risco de inclusões e problemas de fusão.
Toda solda precisa passar por ensaio não destrutivo?
Não há uma resposta universal.
A necessidade e o tipo de ensaio dependem da finalidade da junta, do material, do projeto, do procedimento e dos requisitos do cliente ou da norma aplicável.
A Jota Soldas atua em soldagem, fabricação e montagem industrial desde 2019, com compromisso informado com qualidade, segurança e eficiência.
A empresa pode avaliar cada demanda de forma personalizada, considerando as condições do local, os riscos envolvidos e os requisitos técnicos disponíveis.
Para saber mais sobre Soldagem manual com eletrodo revestido
Ligue para (11) 4358-4906 ou clique aqui e entre em contato por e-mail.
Entre em contato agora mesmo!
Clique no botão e entre em contato para tirar dúvidas ou solicitar um orçamento.
Solicitar contatoPrincipais regiões de atendimento:
- Atendimento realizado em todo o estado de Acre.
- Atendimento realizado em todo o estado de Alagoas.
- Atendimento realizado em todo o estado de Amapá.
- Atendimento realizado em todo o estado de Amazonas.
- Atendimento realizado em todo o estado de Bahia.
- Atendimento realizado em todo o estado de Ceará.
- Atendimento realizado em todo o estado de Distrito Federal.
- Atendimento realizado em todo o estado de Espírito Santo.
- Atendimento realizado em todo o estado de Goiás.
- Atendimento realizado em todo o estado de Maranhão.
- Atendimento realizado em todo o estado de Mato Grosso.
- Atendimento realizado em todo o estado de Mato Grosso do Sul.
- Atendimento realizado em todo o estado de Minas Gerais.
- Atendimento realizado em todo o estado de Pará.
- Atendimento realizado em todo o estado de Paraíba.
- Atendimento realizado em todo o estado de Paraná.
- Atendimento realizado em todo o estado de Pernambuco.
- Atendimento realizado em todo o estado de Piauí.
- Atendimento realizado em todo o estado de Rio de Janeiro.
- Atendimento realizado em todo o estado de Rio Grande do Norte.
- Atendimento realizado em todo o estado de Rio Grande do Sul.
- Atendimento realizado em todo o estado de Rondônia.
- Atendimento realizado em todo o estado de Roraima.
- Atendimento realizado em todo o estado de Santa Catarina.
- Atendimento realizado em todo o estado de São Paulo.
- Atendimento realizado em todo o estado de Sergipe.
- Atendimento realizado em todo o estado de Tocantins.

