Galeria




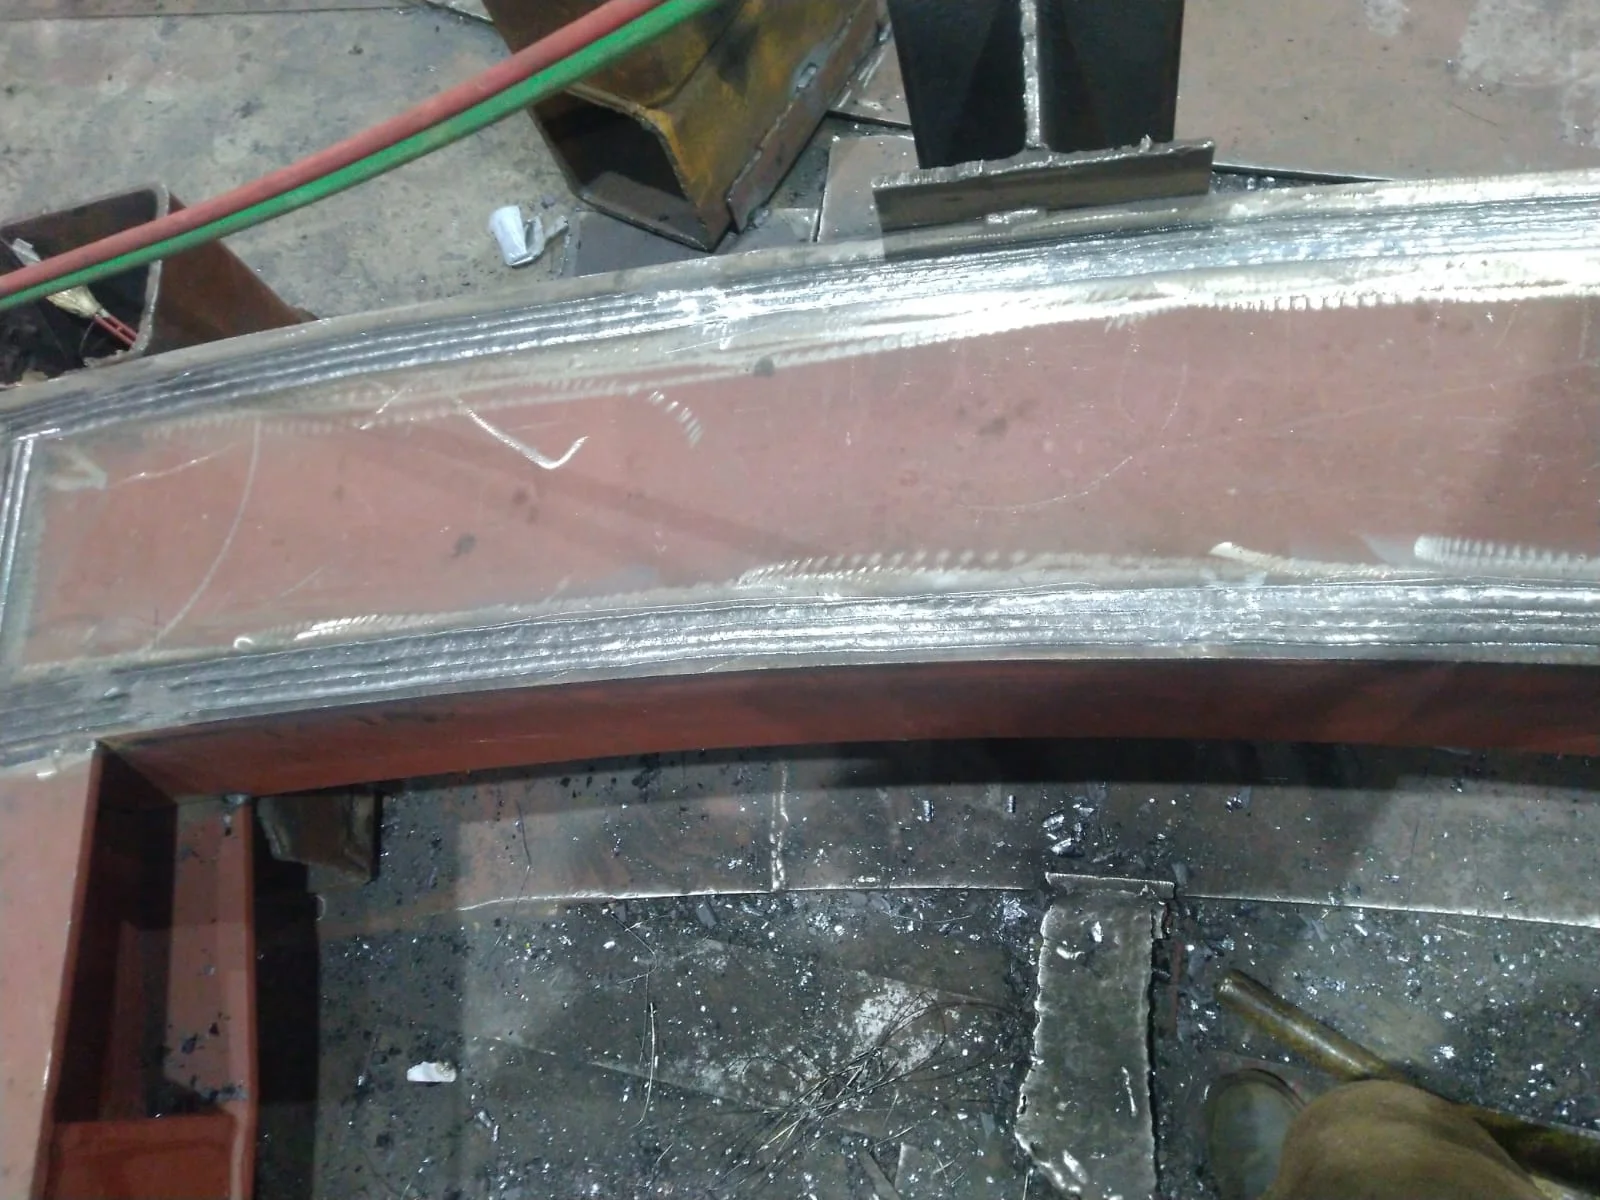
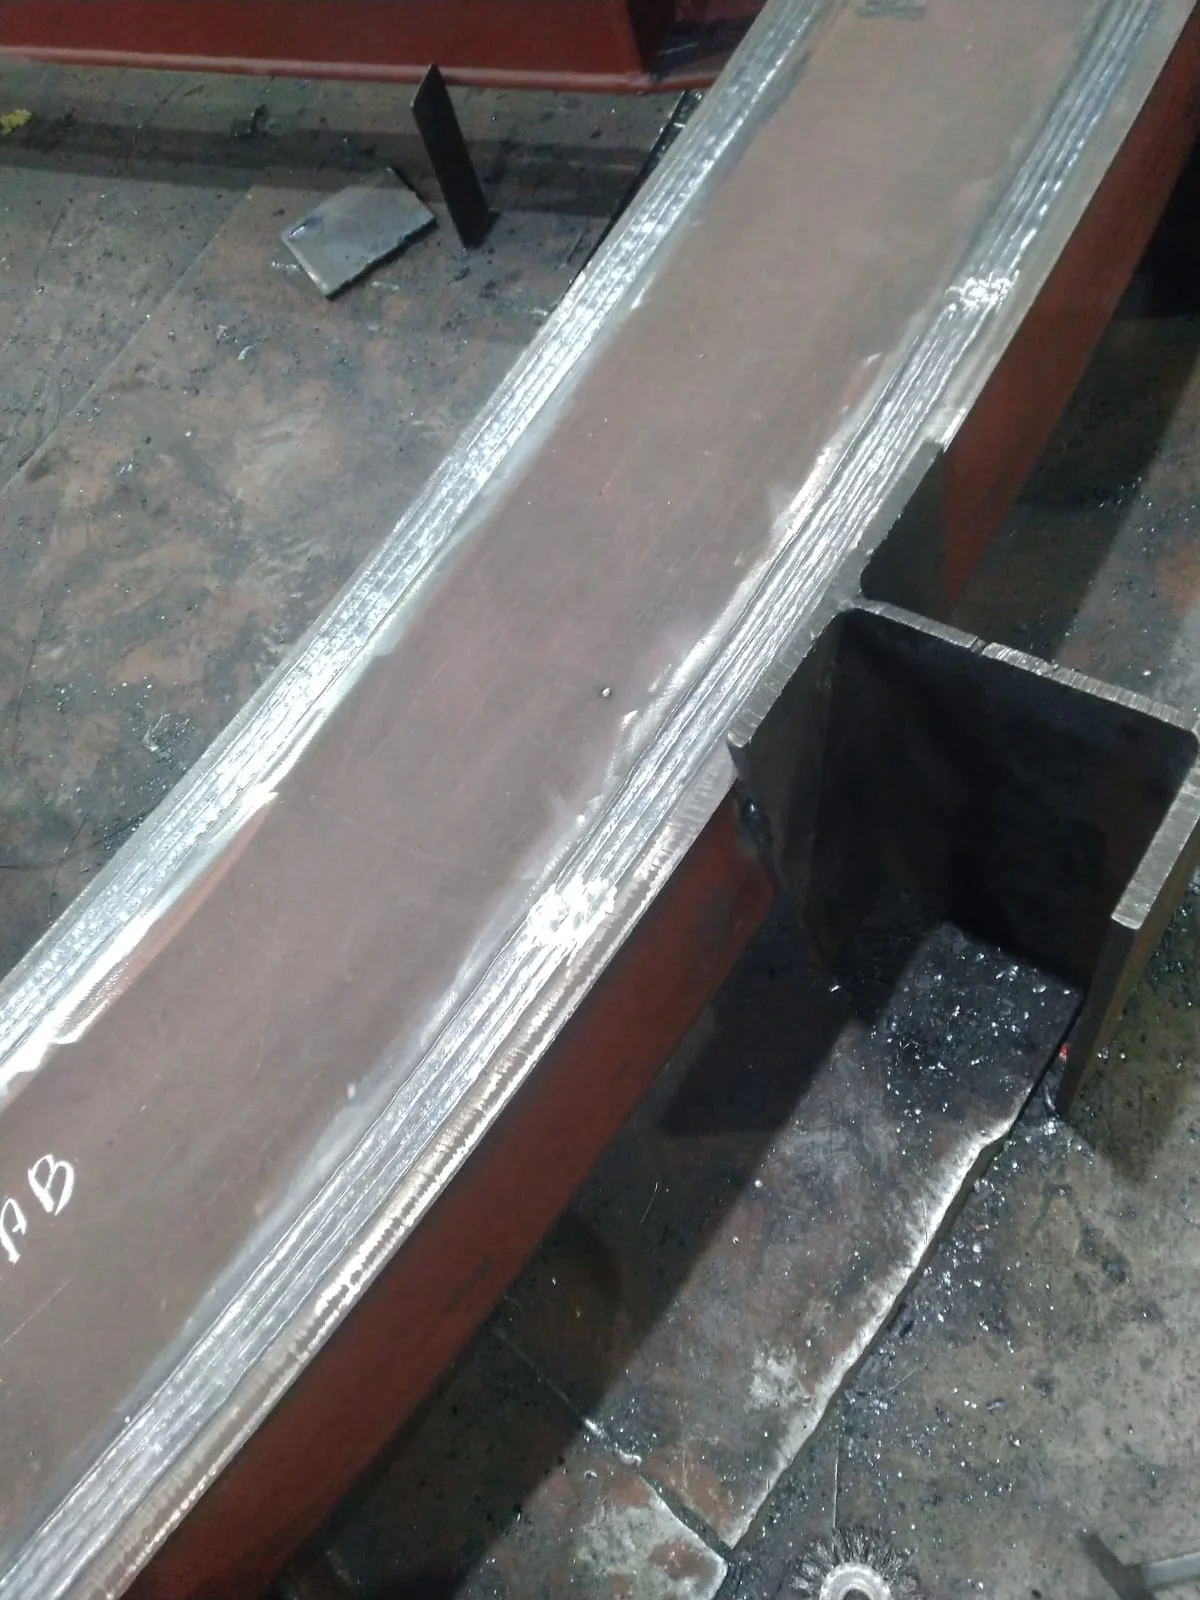
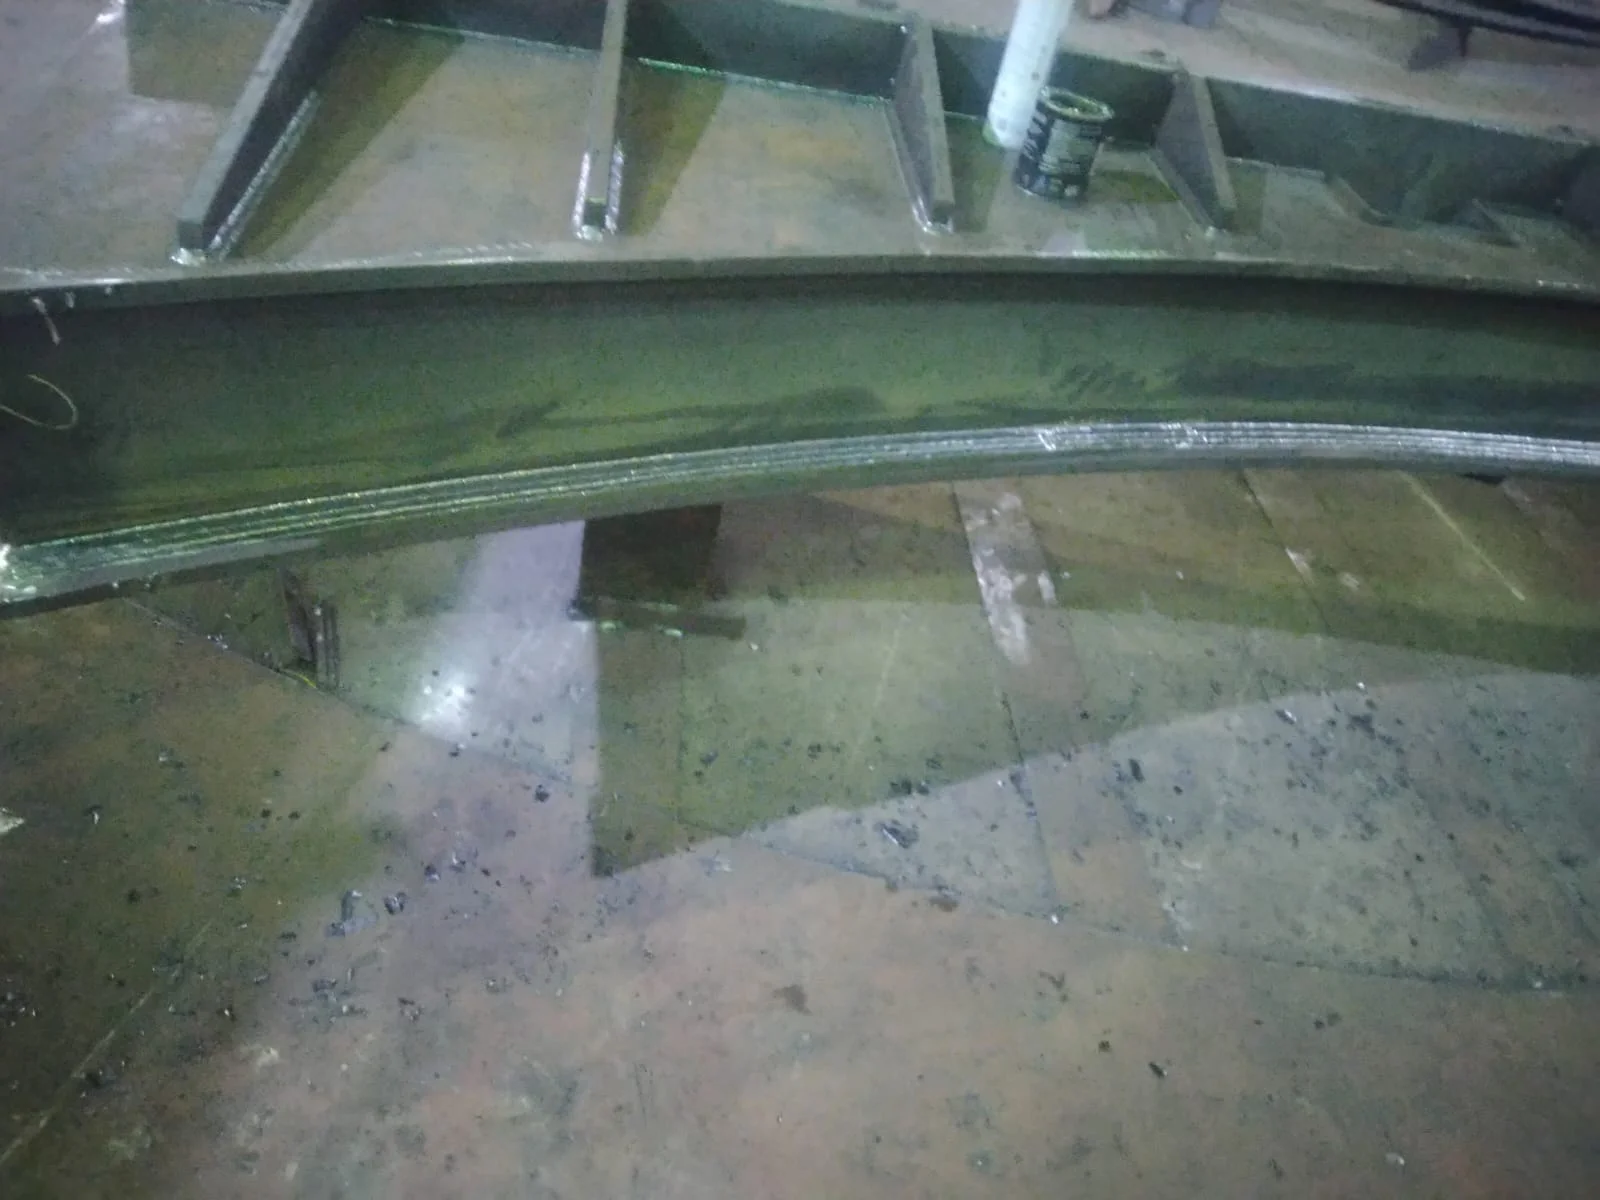
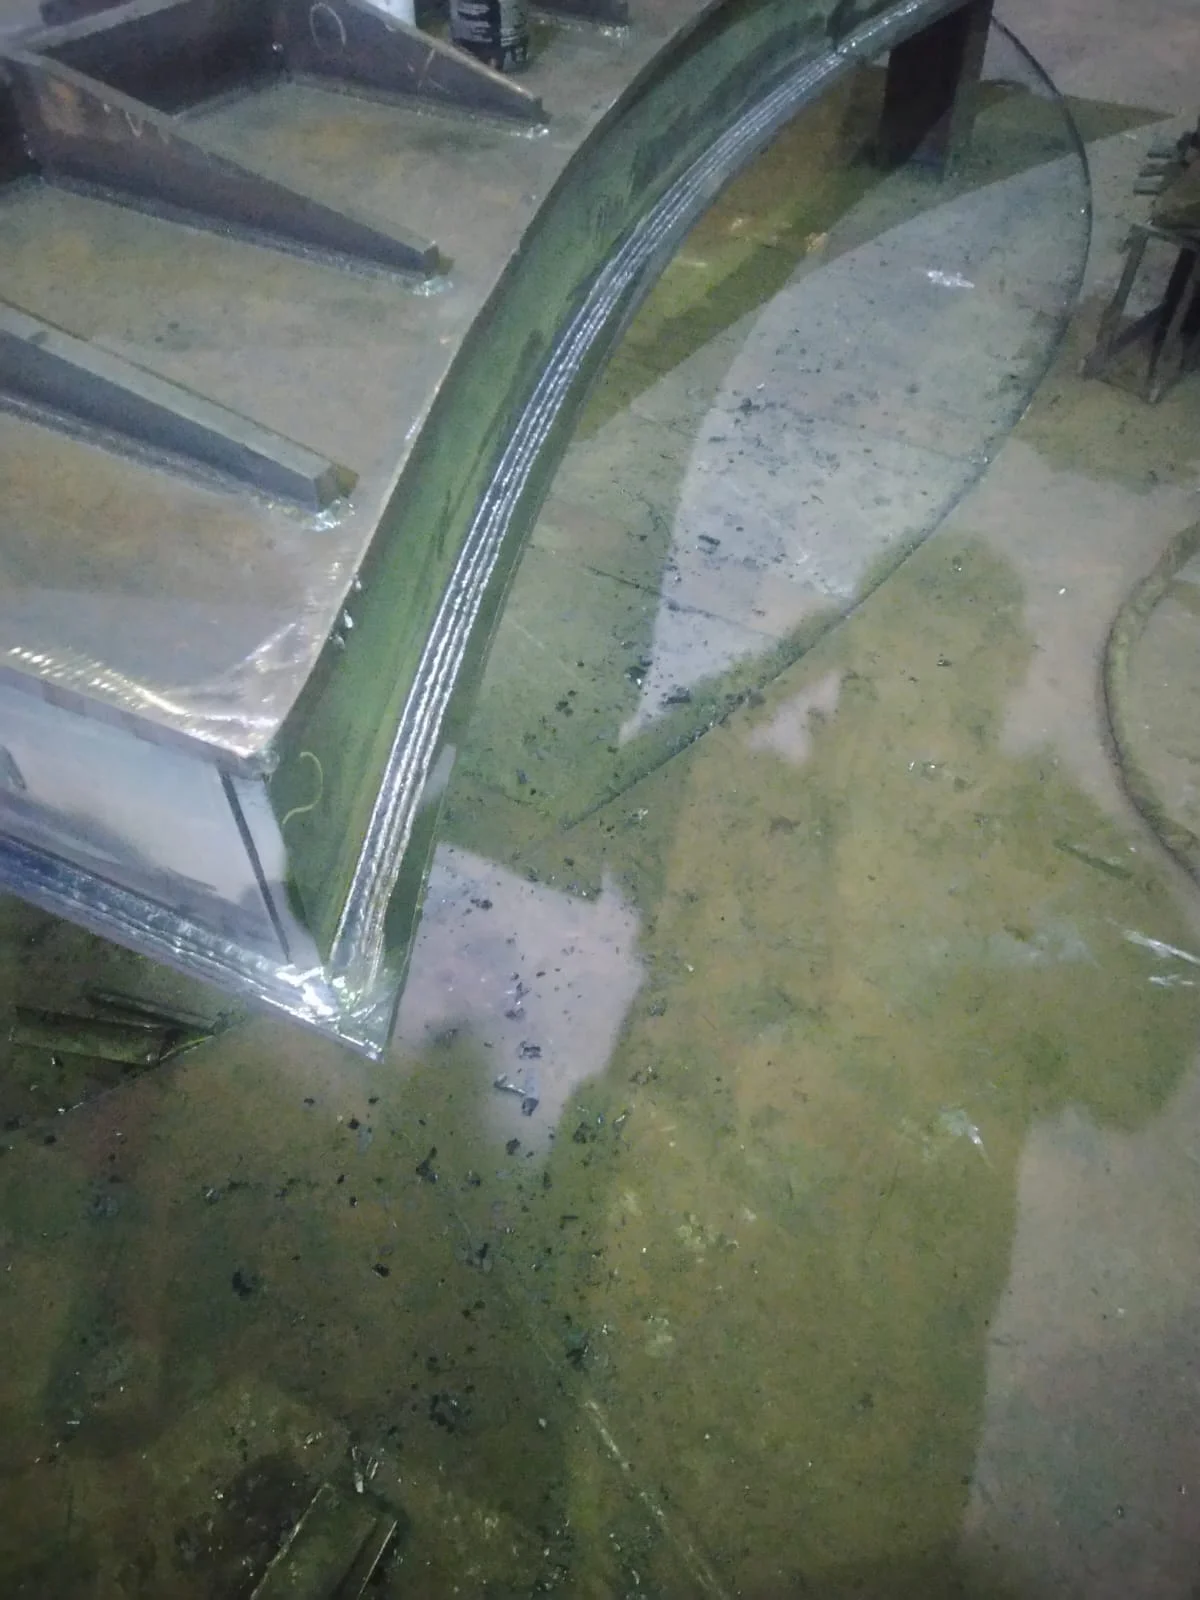
Clique nas imagens para ampliar
Solda FCAW em aço carbono: processo, aplicações e critérios técnicos
A Solda FCAW em aço carbono é um processo de união de metais realizado por arco elétrico e com alimentação contínua de um arame-eletrodo tubular.
Esse arame possui um núcleo preenchido com fluxo, que contribui para a estabilidade do arco e para a proteção do banho de fusão durante a formação da junta.
Conforme o tipo de arame e a configuração do trabalho, a proteção também pode contar com gás externo.
Na prática, o arco elétrico funde parte do arame tubular e do metal de base, formando uma poça de fusão.
Ao resfriar, o material depositado se solidifica e une as peças de aço carbono.
O fluxo pode gerar escória sobre o cordão, que deve ser removida quando aplicável antes da continuidade do trabalho ou da inspeção.
A Jota Soldas atua como prestadora de serviços de soldagem, fabricação e montagem industrial.
A empresa desenvolve soluções personalizadas para estruturas e componentes metálicos conforme o projeto, o escopo e as necessidades técnicas apresentadas pelo cliente.
Diagrama textual do processo:
Peça de aço carbono ← arco elétrico ← ponta do arame tubular │ │ │ └── metal de base └── poça de fusão └── fluxo interno │ cordão de solda + escória quando aplicável
O funcionamento do FCAW depende do equilíbrio entre variáveis como tipo e diâmetro do arame, polaridade, tensão, velocidade de alimentação, velocidade de deslocamento, posição de soldagem, espessura e geometria da junta.
Por isso, não existe uma regulagem universal aplicável a todos os serviços.
Os parâmetros devem ser definidos de acordo com o procedimento de soldagem, a especificação técnica e as orientações do fabricante do consumível e do equipamento.
Glossário básico:
- FCAW: sigla de Flux Cored Arc Welding, ou soldagem a arco com arame tubular.
- Arame-eletrodo tubular: consumível contínuo com revestimento metálico externo e núcleo interno preenchido com fluxo.
- Fluxo: material presente no núcleo do arame que pode auxiliar na estabilidade do arco, na proteção do banho e na formação de escória.
- Metal de base: material das peças que serão unidas pelo processo de soldagem.
- Poça de fusão: região temporariamente líquida formada pelo calor do arco elétrico e composta por metal de base e metal de adição fundidos.
- Cordão de solda: metal solidificado depositado ao longo da junta.
- Escória: camada formada sobre o cordão em determinadas configurações de arame tubular e que pode exigir remoção.
O arame tubular pode ser autoprotegido ou utilizado com proteção gasosa externa.
A escolha depende das condições do projeto, do ambiente de execução, do material, da posição, da junta e dos requisitos de qualidade.
Em determinadas atividades de campo, uma configuração autoprotegida pode facilitar a operação por reduzir a dependência de uma fonte externa de gás, mas sua adequação precisa ser analisada tecnicamente.
Para avaliar a aplicação do processo, é importante considerar o desenho ou modelo da peça, o tipo e a espessura do aço carbono, a configuração da junta, a posição de soldagem, o volume de trabalho, as condições de acesso e os critérios de inspeção.
A preparação das superfícies e o controle da execução também são fundamentais para obter uma junta consistente.
A análise individual permite verificar se o FCAW é compatível com a aplicação e quais consumíveis e procedimentos devem ser considerados.
Como o processo FCAW é executado em aço carbono?
A execução da Solda FCAW em aço carbono começa antes do arco elétrico ser aberto.
O projeto, o material, a espessura, o tipo de junta, a posição de soldagem, o ambiente e os requisitos de inspeção precisam ser analisados para definir um procedimento coerente.
Na prática, o FCAW utiliza um arame-eletrodo tubular alimentado continuamente por um equipamento de soldagem.
O fluxo presente no interior do arame contribui para a proteção e a estabilidade do banho de fusão.
Dependendo do consumível e da configuração adotada, pode haver necessidade de proteção gasosa externa.
Fluxo operacional da soldagem FCAW
- Análise do projeto e do material: são verificados o desenho, a especificação técnica, o tipo de aço carbono, as espessuras, as posições de soldagem, as dimensões da junta e os critérios de aceitação. Essa etapa também ajuda a identificar se o serviço será realizado em oficina, em campo, durante uma fabricação ou em uma atividade de manutenção.
- Definição do procedimento: selecionam-se o consumível, a polaridade, a fonte, o alimentador, a tocha e, quando aplicável, o gás de proteção. A tensão, a velocidade de alimentação do arame e a velocidade de deslocamento devem ser compatíveis com a junta e com as orientações do fabricante do arame.
- Preparação das peças: as superfícies são limpas, as bordas são preparadas conforme o desenho ou procedimento e os componentes são alinhados. O ponteamento mantém a geometria durante a execução, mas também precisa ser avaliado quanto à posição, ao tamanho e à integridade.
- Regulagem e teste: antes da soldagem definitiva, a regulagem é conferida em condição compatível com o serviço. Um teste inicial permite observar o comprimento do arco, a estabilidade da transferência, a quantidade de respingos, a aparência do cordão e a penetração esperada.
- Execução do cordão: o arame é conduzido de forma contínua enquanto o soldador controla o deslocamento da tocha, o ângulo, a distância entre o bico de contato e a peça e a velocidade de avanço. O movimento deve ser estável para evitar falta de fusão, mordeduras, excesso de reforço ou descontinuidades associadas à variação do arco.
- Limpeza entre passes: quando o consumível gerar escória, ela deve ser removida adequadamente antes do passe seguinte. A limpeza evita que resíduos fiquem incorporados à junta e permite verificar visualmente o cordão anterior.
- Inspeção visual e acabamento: depois da soldagem, a junta é examinada quanto à continuidade, ao perfil, à uniformidade, à presença de trincas, porosidade aparente, mordeduras, respingos excessivos e outras indicações visíveis. Ensaios complementares somente devem ser definidos conforme o projeto, o procedimento ou a especificação aplicável.
Critérios técnicos de preparação e execução
- Confirmar material, espessura, desenho, tipo de junta e posição de soldagem.
- Verificar se as superfícies estão livres de óleo, umidade, tinta solta, carepa, ferrugem e outros contaminantes incompatíveis.
- Conferir abertura de raiz, alinhamento, chanfro, face de raiz e condições do ponteamento quando esses elementos forem previstos.
- Inspecionar a fonte, o alimentador, a tocha, o bico de contato, o conduíte, os cabos e as conexões.
- Confirmar a identificação, a conservação e a compatibilidade do arame tubular com o aço carbono e com o procedimento adotado.
- Verificar a ventilação, a proteção contra intempéries e a remoção de materiais combustíveis da área.
Durante a soldagem!
- Manter alimentação regular do arame e distância de trabalho compatível com a regulagem.
- Observar a estabilidade do arco, o formato do cordão, a penetração e a quantidade de respingos.
- Controlar o ângulo e a velocidade de deslocamento da tocha.
- Remover escória e resíduos sempre que necessário antes de iniciar o passe seguinte.
- Interromper a execução se houver alteração relevante no equipamento, no consumível, na junta ou nas condições ambientais.
- Registrar ou rastrear informações exigidas pelo escopo do serviço e pelo procedimento aplicável.
Variáveis que influenciam a estabilidade do cordão!
| Variável | Influência no processo |
|---|---|
| Tensão do arco | Afeta o comprimento do arco, o perfil do cordão e a estabilidade da transferência. |
| Velocidade de alimentação | Interfere na taxa de deposição e precisa estar compatível com a tensão e a capacidade da fonte. |
| Velocidade de deslocamento | Pode alterar o aporte de calor, a largura do cordão, a penetração e o risco de descontinuidades. |
| Polaridade | Deve seguir a indicação do consumível e do procedimento, pois influencia a transferência e o comportamento do arco. |
| Distância entre bico e peça | Variações podem modificar o aquecimento do arame, a corrente efetiva e a regularidade do cordão. |
| Ângulo da tocha | Influencia a distribuição do metal, a proteção da poça e o formato final da solda. |
| Vazão de gás | Quando houver proteção gasosa, deve ser compatível com o consumível e com as condições do local. |
| Limpeza da junta | Contaminantes podem favorecer porosidade, falta de fusão, instabilidade e outras descontinuidades. |
| Posição de soldagem | Exige adaptação da técnica, da deposição e dos parâmetros para controlar o banho de fusão. |
| Condições ambientais | Vento, umidade e temperatura podem comprometer a proteção e a qualidade da junta. |
Solda FCAW em aço carbono: critérios técnicos e aplicações
Não existe uma regulagem universal para toda soldagem FCAW em aço carbono.
Os valores devem ser definidos a partir das fichas técnicas do fabricante, do equipamento disponível, do consumível, da geometria da junta e dos requisitos do projeto.
Alterar uma variável sem reavaliar as demais pode gerar um arco instável ou um cordão visualmente aceitável, mas tecnicamente inadequado.
Atenção ao procedimento e à qualificação
Em estruturas e componentes industriais, a execução deve seguir um procedimento de soldagem aplicável ao serviço.
Esse documento pode estabelecer materiais, consumíveis, posições, preparação da junta, sequência de passes, parâmetros, pré-aquecimento ou controle de temperatura quando necessários, além dos critérios de inspeção.
A necessidade de qualificação do procedimento e do soldador depende do código, da norma, do contrato e da responsabilidade técnica aplicável ao projeto.
Por isso, a análise não deve se limitar à escolha entre arame autoprotegido e arame com proteção gasosa.
É necessário verificar se a configuração atende ao ambiente, à acessibilidade, à posição, ao nível de produtividade desejado e aos requisitos de qualidade.
Em serviços de fabricação, montagem, adequação ou manutenção industrial, informações incompletas podem levar a uma solução incompatível com a junta ou com a inspeção prevista.
A Jota Soldas atua desde 2019 como prestadora de serviços, fornecedora e fabricante em soldagem, fabricação e montagem industrial.
Seu fundador acumula experiência no segmento de soldagem desde 2004.
Para avaliar uma solução personalizada, o cliente pode apresentar o desenho ou escopo disponível, o tipo e a espessura do aço carbono, o volume de peças, as posições de soldagem, o local de execução e os requisitos técnicos conhecidos.
A definição final deve considerar os documentos do projeto e as especificações aplicáveis ao serviço.
Consumíveis, equipamentos e parâmetros de soldagem
A seleção correta dos consumíveis e dos equipamentos influencia diretamente a estabilidade do arco, a formação do cordão, a penetração e a produtividade da Solda FCAW em aço carbono.
Não existe uma regulagem universal aplicável a todas as juntas, tensão, velocidade de alimentação, corrente, polaridade e proteção devem ser definidos conforme o arame, o material, a espessura, a posição de soldagem, o tipo de junta e a especificação técnica do projeto.
Fatores técnicos para selecionar consumíveis e equipamentos!
| Fator | O que avaliar | Por que é relevante |
|---|---|---|
| Material de base | Grau do aço carbono, condição superficial e requisitos do projeto | Ajuda a compatibilizar o metal de solda e evitar incompatibilidades metalúrgicas |
| Espessura | Dimensão das peças e necessidade de passes | Influencia a energia de soldagem, a preparação da junta e a possibilidade de deformação |
| Tipo de junta | Junta de topo, filete, sobreposição ou outra configuração prevista | Determina acesso, posição, preparação das bordas e sequência de soldagem |
| Posição | Plana, horizontal, vertical, sobrecabeça ou combinação de posições | Afeta a fluidez da poça, a escolha do arame e a regulagem do processo |
| Arame tubular | Classificação, diâmetro, aplicação prevista e orientação do fabricante | Define características de deposição, proteção, penetração e comportamento do cordão |
| Proteção do processo | Arame autoprotegido ou arame com gás externo | Influencia a execução em campo, a sensibilidade ao vento e o controle da atmosfera da poça |
| Fonte de soldagem | Faixa de capacidade, ciclo de trabalho e compatibilidade com FCAW | Deve suportar as exigências do processo e da produção planejada |
| Alimentador e tocha | Compatibilidade com o diâmetro e o tipo de arame | Reduz falhas de alimentação, instabilidade do arco e desgaste prematuro |
| Cabos e conexões | Estado, comprimento, bitola compatível e qualidade dos contatos | Contribui para a condução adequada da corrente e para a segurança operacional |
| Requisitos de inspeção | Inspeção visual, ensaios ou critérios definidos no projeto | Orienta a escolha do procedimento, do consumível e dos registros necessários |
Solda FCAW em aço carbono: critérios técnicos e aplicações
O arame tubular autoprotegido contém fluxo formulado para produzir gases e escória durante a fusão, reduzindo a dependência de um cilindro de gás externo.
Essa configuração pode ser considerada em determinadas atividades de campo, mas a escolha precisa levar em conta vento, acesso, posição, tipo de junta, acabamento esperado e instruções do fabricante.
A proteção gerada pelo fluxo não elimina a necessidade de controlar contaminantes, correntes de ar e condições inseguras no local de trabalho.
No arame tubular com proteção gasosa, o fluxo interno atua em conjunto com o gás fornecido externamente para proteger a poça de fusão.
Nesse caso, devem ser verificados o tipo de gás indicado, a vazão recomendada, a condição das mangueiras, a vedação das conexões e a influência de correntes de ar.
Vazão excessiva também pode prejudicar a proteção, causando turbulência e incorporando ar atmosférico ao arco.
A escolha entre as duas configurações não deve ser feita apenas pela expectativa de produtividade.
O ambiente, a mobilidade necessária, a disponibilidade de infraestrutura, a posição de soldagem e os requisitos de qualidade precisam ser analisados em conjunto.
A ficha técnica do arame é a referência para confirmar polaridade, gás, faixa de utilização e demais orientações do consumível.
Regulagem dos principais parâmetros
A tensão do arco e a velocidade de alimentação do arame precisam trabalhar de forma compatível.
Alterações em uma variável podem modificar o comprimento do arco, a transferência metálica, a quantidade de respingos e o perfil do cordão.
A corrente está relacionada principalmente à velocidade de alimentação, mas o comportamento final também depende do diâmetro do arame, da extensão livre, da polaridade e da distância entre a tocha e a peça.
A polaridade deve seguir a indicação do consumível e do procedimento aplicável.
O mesmo cuidado vale para a vazão de gás, quando houver proteção externa.
A posição de soldagem, a velocidade de deslocamento da tocha, o ângulo de trabalho e o ângulo de avanço também interferem na penetração e na distribuição do metal depositado.
Por esse motivo, valores retirados de outra aplicação não devem ser tratados como receita pronta.
A regulagem deve ser confirmada por procedimento de soldagem, instrução técnica, ficha do fabricante ou orientação qualificada para o escopo executado.
Em projetos industriais, podem ser necessários registros de parâmetros, consumíveis utilizados, sequência de passes e condições de execução.
Critérios técnicos de compatibilidade antes da execução
- O arame tubular é compatível com o aço carbono e com os requisitos da junta?
- O diâmetro do arame é compatível com a espessura, a posição e o equipamento disponível?
- A fonte de soldagem atende às exigências de corrente, tensão e ciclo de trabalho da aplicação?
- O alimentador possui roletes, guia, conduíte e ajustes adequados ao tipo de arame?
- A tocha, o bico de contato e os consumíveis de desgaste estão compatíveis e em boas condições?
- A polaridade foi confirmada na ficha técnica do arame e no procedimento aplicável?
- O sistema de gás, quando necessário, está instalado, vedado e regulado conforme a orientação técnica?
- Cabos, conexões, aterramento e dispositivos de proteção foram inspecionados?
- Os parâmetros foram definidos considerando material, espessura, junta, posição e sequência de passes?
- Há controle para evitar umidade, óleo, tinta, carepa ou outros contaminantes na região da solda?
- A remoção de escória e a limpeza entre passes foram previstas quando aplicáveis?
- Os critérios de inspeção e aceitação estão documentados antes do início do serviço?
Para uma solução personalizada, a Jota Soldas pode avaliar as informações técnicas disponíveis no projeto e orientar o escopo de soldagem, fabricação ou montagem industrial conforme a necessidade apresentada.
A empresa atua desde 2019 e reúne a experiência acumulada de seu fundador no segmento de soldagem desde 2004.
A definição final de consumíveis, equipamentos e parâmetros deve permanecer vinculada ao desenho, ao procedimento, à especificação do cliente e às fichas técnicas dos fabricantes.
Como referência, devem ser consultados os documentos técnicos aplicáveis ao processo, ao consumível, ao equipamento e ao tipo de estrutura, além das normas de soldagem indicadas pelo projeto ou pelo contratante.
A consulta à documentação original do fabricante é essencial para confirmar classificação do arame, polaridade, gás de proteção, faixa operacional, armazenamento e condições de uso.
Preparação do aço carbono antes da soldagem FCAW
A qualidade da junta começa antes da abertura do arco.
Na Solda FCAW em aço carbono, a limpeza da superfície, a preparação das bordas, o alinhamento das peças e o controle do ponteamento influenciam a estabilidade do processo, a penetração e a possibilidade de obter uma junta compatível com o projeto.
Essas orientações são gerais; dimensões, tolerâncias, sequência de soldagem e critérios de aceitação devem ser definidos no desenho, no procedimento de soldagem ou na especificação técnica aplicável.
Critérios técnicos pré-soldagem
Antes de iniciar a execução, é recomendável verificar:
- identificação do material e compatibilidade com o projeto;
- espessura, geometria e tipo de junta;
- remoção de óleo, graxa, umidade, tinta solta, carepa, ferrugem e outros contaminantes na região a ser soldada;
- condição das bordas, incluindo chanfro, face da raiz e abertura de raiz quando previstos;
- alinhamento, nivelamento e contato adequado entre os componentes;
- ponteamento suficiente para manter a posição sem criar restrições indevidas;
- acessibilidade para a tocha, limpeza entre passes e inspeção;
- disponibilidade do consumível especificado e compatibilidade com o equipamento;
- proteção contra vento, chuva e umidade quando as condições de campo puderem afetar a execução;
- definição da sequência de soldagem para reduzir distorções e tensões residuais;
- existência de procedimento, desenho ou instrução técnica aplicável ao serviço.
A inspeção dessa etapa ajuda a evitar que uma regulagem correta seja comprometida por uma junta mal preparada.
Quando houver divergência entre a condição encontrada e os documentos do projeto, a execução deve ser interrompida para avaliação técnica antes de qualquer correção improvisada.
Preparação das superfícies e das bordas
O aço carbono deve estar suficientemente limpo na área de fusão.
Óleo e graxa podem contaminar o metal depositado e favorecer porosidade ou outras descontinuidades.
A umidade também merece atenção, principalmente em ambientes externos, peças armazenadas sem proteção ou superfícies sujeitas à condensação.
A limpeza pode envolver métodos mecânicos e, quando apropriado, produtos de limpeza compatíveis com o serviço, sempre com remoção completa dos resíduos antes da soldagem.
Tintas, revestimentos, carepa de laminação e ferrugem devem ser avaliados conforme a distância até a junta e os requisitos do projeto.
Não é adequado presumir que um revestimento possa permanecer próximo à região soldada apenas porque aparenta estar aderido.
Além de interferir na fusão, alguns contaminantes podem aumentar a emissão de fumos durante o aquecimento.
A remoção deve alcançar a extensão necessária para permitir a inspeção e a execução segura, conforme o procedimento aplicável.
Em juntas com chanfro, é importante conferir o ângulo, a abertura de raiz, a face da raiz e a uniformidade ao longo do comprimento.
Em juntas sem chanfro, devem ser verificados o contato, a continuidade e a condição das superfícies.
A preparação não deve ser alterada de forma arbitrária para compensar desalinhamentos; qualquer mudança relevante precisa ser analisada em relação ao desenho e ao procedimento de soldagem.
Ilustração textual de tipos de junta
A representação abaixo é apenas orientativa e não substitui o desenho técnico:
- Junta de topo: peça A | peça B, com as bordas frente a frente. Pode exigir preparação de bordas e abertura de raiz conforme a espessura e o procedimento.
- Junta sobreposta: peça A =====, posicionada sobre a peça B =====. A área de sobreposição e o comprimento do cordão devem seguir o projeto.
- Junta em ângulo: peça A ┃ e peça B ━, formando um encontro perpendicular ou próximo disso. A acessibilidade da tocha e a garganta especificada precisam ser consideradas.
- Junta em T: peça vertical ┃ unida à peça horizontal ━. O ponteamento e a sequência podem influenciar o esquadro e a deformação.
Alinhamento, ponteamento e controle de deformações
O alinhamento deve ser conferido antes e depois do ponteamento.
Pontos muito grandes, mal distribuídos ou com trincas podem interferir na progressão do cordão e precisam ser avaliados antes de serem incorporados à solda final.
O ponteamento deve manter a abertura e a posição previstas, sem impedir a contração natural do conjunto.
A deformação ocorre porque o aquecimento e o resfriamento não são uniformes.
Para reduzi-la, podem ser considerados, conforme o projeto, uma sequência equilibrada de passes, distribuição adequada dos cordões, fixação compatível e soldagem alternada.
Essas medidas não devem ser aplicadas como receita universal, o comportamento depende da espessura, geometria, restrição, comprimento da junta e sequência definida para o conjunto.
Também é importante favorecer acesso suficiente para manter o ângulo e a distância de trabalho da tocha, remover escória quando aplicável e examinar cada passe.
Em locais de difícil acesso, a preparação pode exigir uma revisão da montagem antes da soldagem, pois a qualidade não deve depender de movimentos improvisados ou de visibilidade insuficiente.
O que é orientação geral e o que depende do projeto?
A limpeza, o alinhamento e a remoção de contaminantes são boas práticas gerais.
Já a abertura de raiz, o tipo de chanfro, a sequência, o pré-aquecimento quando aplicável, a temperatura entre passes, os parâmetros e os ensaios de inspeção dependem do material, da espessura, da posição, da junta e dos requisitos técnicos definidos para o serviço.
Por isso, a preparação deve ser confrontada com o desenho, a especificação do cliente e o procedimento de soldagem aplicável.
Em serviços de fabricação, adequação, manutenção ou montagem industrial, registrar as condições encontradas e as correções autorizadas contribui para a rastreabilidade e para uma comunicação técnica mais precisa.
A Jota Soldas atua com soldagem, fabricação e montagem industrial e pode avaliar uma demanda personalizada a partir do desenho, do material, das dimensões, do volume de juntas e dos requisitos técnicos fornecidos pelo cliente.
Vantagens, limitações e aplicações industriais do FCAW
A soldagem FCAW, especialmente a Solda FCAW em aço carbono é uma alternativa relevante para projetos que exigem união de componentes metálicos com alimentação contínua do arame-eletrodo.
O processo pode oferecer boa produtividade, taxa de deposição elevada e versatilidade em chapas, perfis, tubos e estruturas, mas sua escolha deve considerar o tipo de junta, a posição de soldagem, o ambiente, o consumível e os requisitos de qualidade definidos para o projeto.
Principais vantagens do FCAW
- Produtividade: o arame tubular é alimentado continuamente, reduzindo as interrupções associadas à troca frequente de eletrodos. Isso pode favorecer operações com maior volume de soldagem e contribuir para um ritmo de execução mais consistente.
- Taxa de deposição: em condições adequadas de regulagem, consumível, junta e posição, o processo pode depositar uma quantidade significativa de metal de solda em determinado período. A taxa efetiva, porém, depende das variáveis do procedimento e não deve ser tratada como um valor universal.
- Penetração e capacidade de preenchimento: a formulação do fluxo e a configuração do processo podem contribuir para uma penetração adequada e para o preenchimento de juntas em diferentes componentes de aço carbono, desde que a preparação e os parâmetros sejam compatíveis com o projeto.
- Versatilidade: o FCAW pode ser empregado na fabricação e no reparo de chapas, perfis, tubos, estruturas metálicas e componentes industriais. A seleção entre arame autoprotegido e arame com proteção gasosa amplia as possibilidades de aplicação.
- Aplicações em campo: determinadas configurações com arame autoprotegido podem ser consideradas em serviços externos, pois não dependem da mesma proteção gasosa externa utilizada em outras configurações. Ainda assim, vento, contaminação, umidade, acessibilidade e segurança precisam ser avaliados antes da execução.
- Adequação a diferentes escopos: o processo pode atender tanto à fabricação em instalações industriais quanto a atividades de montagem, adequação, recuperação e reparação, desde que o procedimento seja definido para a condição específica.
Limitações e pontos de atenção
O FCAW não é automaticamente a melhor opção para toda soldagem.
O núcleo com fluxo pode gerar escória, fumos e respingos, exigindo limpeza entre passes, ventilação adequada e controle operacional.
A escória remanescente também precisa ser removida quando aplicável, pois sua inclusão entre passes pode comprometer a integridade da junta.
Entre as principais limitações e cuidados estão:
- Geração de fumos e escória: a composição do consumível e a regulagem do processo influenciam a quantidade de fumos, respingos e resíduos. A área deve contar com medidas de controle de exposição e a equipe deve utilizar os equipamentos de proteção indicados para a atividade.
- Sensibilidade às condições ambientais: vento, chuva, umidade, correntes de ar e contaminantes podem afetar a proteção do arco e a qualidade do cordão, principalmente quando há uso de gás de proteção. Em campo, a necessidade de barreiras, abrigo e preparação adicional deve ser analisada.
- Necessidade de controle dos parâmetros: tensão, velocidade de alimentação, velocidade de deslocamento, extensão do eletrodo, polaridade quando aplicável e vazão de gás precisam ser compatíveis entre si. Regulagens inadequadas podem favorecer falta de fusão, porosidade, mordedura, excesso de respingos ou geometria irregular.
- Limpeza entre passes: quando o fluxo forma escória, a remoção completa antes do passe seguinte é parte importante da execução. A limpeza insuficiente pode ocultar descontinuidades e dificultar a inspeção.
- Acessibilidade e posição: juntas fora de posição, regiões de acesso limitado e geometrias complexas podem exigir outro processo, outro consumível ou uma estratégia de execução diferente.
- Compatibilidade com o projeto: material de base, espessura, tipo de junta, requisitos de inspeção e critérios de aceitação devem orientar a escolha. Uma recomendação genérica não substitui o procedimento de soldagem e a especificação técnica aplicáveis.
Onde o FCAW pode ser aplicado?
Em chapas de aço carbono o FCAW pode ser utilizado em juntas de fabricação e montagem quando a espessura, a posição e o procedimento forem compatíveis.
Em perfis e estruturas metálicas o processo pode ser considerado para uniões que demandam volume relevante de solda e repetibilidade operacional.
Em tubos a viabilidade depende do diâmetro, da posição, da preparação das extremidades, da acessibilidade e dos requisitos de integridade da junta.
Em componentes industriais pode ser empregado na fabricação ou na recuperação de partes metálicas, desde que a condição do componente e o objetivo do reparo sejam previamente avaliados.
Também existem aplicações em caldeiraria, fabricação e montagem industrial, indústrias metalúrgicas, construção e montagem, óleo e gás e setor químico.
Nesses contextos, o processo pode participar de escopos como:
- fabricação de estruturas soldadas;
- união de chapas, perfis e componentes;
- montagem de conjuntos metálicos;
- adequações e reforços estruturais;
- recuperação e reparação de componentes;
- execução de soldas em atividades de manutenção industrial.
A indicação final deve considerar o desenho, o material, o volume de soldagem, a posição, o ambiente e o nível de inspeção requerido.
O fato de o processo ser produtivo não elimina a necessidade de preparação, qualificação e controle.
Como decidir se o FCAW é adequado?
| Característica do projeto | Quando o FCAW pode ser considerado | O que precisa ser verificado |
|---|---|---|
| Grande volume de soldagem | Quando a alimentação contínua pode reduzir interrupções | Consumível, equipamento, posição e capacidade de deposição |
| Trabalho externo | Quando uma configuração autoprotegida for tecnicamente aplicável | Vento, umidade, segurança, acesso e procedimento |
| Estruturas e perfis | Quando houver juntas compatíveis com a posição e a geometria | Preparação, sequência de soldagem e controle de deformação |
| Tubos e componentes | Quando o acesso permitir controle adequado do arco | Diâmetro, posição, espessura e critérios de inspeção |
| Recuperação ou reparação | Quando o metal de base e a condição do componente forem conhecidos | Limpeza, remoção de defeitos, compatibilidade e extensão do reparo |
| Exigência elevada de acabamento | Quando o nível de respingos e a limpeza forem gerenciáveis | Consumível, parâmetros, limpeza entre passes e inspeção |
Solda FCAW em aço carbono: critérios técnicos e aplicações
A decisão também deve comparar o FCAW com MIG/MAG e eletrodo revestido.
O FCAW pode ser vantajoso em produtividade e volume de deposição, mas pode exigir maior atenção à escória e aos fumos.
O MIG/MAG utiliza arame maciço e proteção gasosa externa, enquanto o eletrodo revestido utiliza unidades individuais que precisam ser substituídas após o consumo.
A escolha depende do conjunto de requisitos, e não de uma superioridade absoluta de um processo.
Soluções personalizadas para demandas industriais
A Jota Soldas atua como prestadora de serviços, fornecedora e fabricante em projetos de soldagem, fabricação e montagem industrial.
Fundada em 2019, a empresa reúne a experiência acumulada de seu fundador no segmento de soldagem desde 2004.
Esse histórico é aplicado na análise das necessidades de cada cliente e na definição de soluções compatíveis com o escopo apresentado.
Para avaliar a utilização do FCAW, é importante reunir informações como desenho ou croqui, material de base, espessuras, tipo e extensão das juntas, posição de soldagem, quantidade de peças, ambiente de execução e requisitos de inspeção.
Com esses dados, a Jota Soldas pode analisar a alternativa técnica adequada ao projeto e elaborar um orçamento personalizado, sem substituir as especificações, procedimentos e documentos de engenharia aplicáveis.
FCAW, MIG/MAG e eletrodo revestido: qual processo avaliar?
A escolha entre FCAW, MIG/MAG e eletrodo revestido depende do conjunto de requisitos da junta, e não apenas da produtividade desejada.
Devem ser avaliados o material, a espessura, a posição de soldagem, o ambiente, a acessibilidade, o acabamento esperado, a geração de escória e os critérios de inspeção definidos pelo projeto.
O FCAW utiliza arame tubular contínuo, preenchido com fluxo; o MIG/MAG utiliza arame maciço contínuo e proteção gasosa externa; o eletrodo revestido, ou SMAW, utiliza eletrodos individuais consumidos durante a soldagem.
Nenhum processo é universalmente superior, a decisão deve considerar o procedimento aplicável, o equipamento disponível, as condições de execução e as exigências da junta.
| Critério | FCAW | MIG/MAG | Eletrodo revestido, SMAW |
|---|---|---|---|
| Consumível | Arame tubular contínuo com fluxo interno | Arame maciço contínuo | Eletrodo revestido individual |
| Proteção do arco | Pode ser fornecida pelo fluxo e, conforme a configuração, por gás externo | Gás de proteção externo | Revestimento do eletrodo |
| Produtividade potencial | Elevada em aplicações compatíveis com alimentação contínua | Elevada em condições estáveis e com acesso adequado | Geralmente menor por exigir troca de eletrodos e remoção de escória |
| Escória | Pode ser gerada e deve ser removida quando aplicável | Normalmente não há escória significativa do mesmo tipo | Há escória, que deve ser removida entre passes quando aplicável |
| Uso em campo | Pode ser adequado com arame autoprotegido, conforme projeto e ambiente | Pode exigir controle da proteção gasosa e das condições ambientais | Frequentemente considerado quando há necessidade de equipamento mais simples e flexível |
| Controle de respingos e acabamento | Depende do consumível, dos parâmetros e da técnica | Depende do modo de transferência, gás e regulagem | Depende do eletrodo, da corrente, da posição e da habilidade operacional |
| Acessibilidade | Boa para estruturas e juntas compatíveis com a tocha | Boa quando a tocha e o gás podem ser posicionados corretamente | Útil em acessos variados, desde que o comprimento e o tipo do eletrodo sejam compatíveis |
| Inspeção | Deve seguir o procedimento e os critérios definidos para a junta | Deve seguir o procedimento e os critérios definidos para a junta | Deve seguir o procedimento e os critérios definidos para a junta |
Solda FCAW em aço carbono: critérios técnicos e aplicações
Na solda FCAW em aço carbono, a alimentação contínua do arame pode favorecer trabalhos com maior volume de deposição, como fabricação de estruturas, chapas, perfis, tubos e componentes industriais.
O fluxo interno contribui para a proteção e a estabilidade do arco, mas a seleção do arame, da polaridade, da fonte, da regulagem e da técnica precisa ser compatível com o material, a espessura, a posição e a configuração da junta.
O MIG/MAG pode ser considerado quando o projeto favorece o uso de arame maciço com gás de proteção externo e quando é possível manter estabilidade na proteção gasosa.
Correntes de ar, deslocamentos frequentes ou restrições de acesso ao local podem influenciar a viabilidade da configuração escolhida.
A distinção entre MIG e MAG está relacionada ao tipo de gás de proteção utilizado, cuja seleção deve ser definida conforme o material e o procedimento aplicável.
O eletrodo revestido pode ser avaliado em reparos, montagens, manutenções e situações nas quais a portabilidade e a flexibilidade operacional sejam relevantes.
Por outro lado, cada eletrodo precisa ser substituído após o consumo, e a abertura de uma nova embalagem, o controle da condição do consumível e a remoção da escória podem influenciar o ritmo da execução.
Essas características não tornam o processo inadequado; apenas exigem uma análise diferente da utilizada para arames contínuos.
Árvore de decisão para avaliação do processo!
- O projeto exige alto volume de soldagem ou maior taxa de deposição?
- Se sim, avalie FCAW ou MIG/MAG, considerando acesso, posição, consumível e requisitos da junta.
- Se não, continue a análise por ambiente, acessibilidade e procedimento.
- A execução ocorrerá em ambiente externo ou sujeito a correntes de ar?
- Se sim, verifique se uma configuração autoprotegida de FCAW é aplicável ou se o eletrodo revestido atende melhor às condições.
- Se não, FCAW com proteção gasosa ou MIG/MAG podem ser considerados, conforme o procedimento.
- A junta exige acabamento específico, baixo nível de respingos ou menor necessidade de limpeza?:
- Se sim, compare consumíveis, transferência metálica, posição e requisitos de acabamento antes de escolher.
- Se não, priorize a combinação entre produtividade, acesso, estabilidade e controle operacional.
- Há restrição de acesso, mobilidade ou disponibilidade de gás?
- Se sim, avalie o eletrodo revestido ou o FCAW autoprotegido, sem presumir adequação automática.
- Se não, considere também MIG/MAG e FCAW com proteção gasosa.
- O projeto exige inspeção, rastreabilidade ou critérios específicos de aceitação?
Em qualquer resposta, o processo deve ser validado pelo procedimento de soldagem, pela especificação técnica e pelos ensaios definidos para a junta.
Para uma decisão técnica consistente, é importante reunir desenho ou croqui, material, espessura, tipo e posição da junta, volume de soldagem, ambiente de execução, necessidade de montagem ou manutenção e requisitos de inspeção.
A Jota Soldas atua com soldagem, fabricação e montagem industrial, oferecendo avaliação personalizada conforme o projeto e o escopo apresentado pelo cliente.
Sua experiência em soldagem, somada à atuação da empresa desde 2019 e à experiência acumulada de seu fundador no segmento desde 2004, contribui para analisar a alternativa compatível com cada demanda, sem substituir as especificações técnicas aplicáveis.
Controle de qualidade, segurança e conformidade na soldagem
A qualidade de uma junta soldada em aço carbono não depende apenas da aparência do cordão.
Ela resulta da combinação entre preparação adequada, consumível compatível, parâmetros controlados, execução por procedimento definido, inspeção e registro das informações relevantes.
Na soldagem FCAW, esses cuidados ajudam a reduzir descontinuidades e a verificar se o resultado atende ao desenho, à especificação do cliente e aos critérios técnicos aplicáveis ao projeto.
Critérios técnicos de qualidade antes da soldagem
Antes de iniciar o arco elétrico, é recomendável verificar:
- Identificação do material de base, espessura, tipo de junta e posição de soldagem.
- Compatibilidade entre o aço carbono, o arame tubular e a configuração do processo.
- Condição de armazenamento e identificação do consumível, observando as orientações do fabricante.
- Limpeza das superfícies, com remoção de óleo, graxa, tinta solta, umidade, ferrugem excessiva e contaminantes que possam interferir na fusão.
- Preparação das bordas, abertura de raiz, alinhamento, nivelamento e ponteamento conforme desenho ou procedimento.
- Disponibilidade de fonte, alimentador, tocha, cabos, aterramento e acessórios em condições adequadas de uso.
- Definição dos parâmetros de soldagem conforme material, espessura, posição, junta, arame e proteção prevista.
- Verificação das condições ambientais quando a execução ocorrer em campo, especialmente vento, umidade e exposição da região da junta.
A rastreabilidade dos consumíveis pode ser necessária quando prevista pelo contrato, pela especificação técnica, pelo procedimento de soldagem ou pelo sistema de qualidade do projeto.
Nesse caso, devem ser preservadas informações como identificação do lote, classificação do arame, fabricante, condição de armazenamento e vínculo com a ordem de serviço ou conjunto soldado.
O nível de registro precisa ser definido de acordo com a criticidade e os requisitos documentais da aplicação.
Controle durante a execução
Durante a soldagem, o acompanhamento deve considerar a estabilidade do arco, a alimentação do arame, a posição da tocha, a velocidade de deslocamento, o comprimento do arco e a proteção do banho de fusão quando houver uso de gás.
Tensão, velocidade de alimentação, polaridade, vazão de gás e demais variáveis não devem ser escolhidas por uma receita universal.
Elas precisam seguir a combinação entre consumível, equipamento, junta, espessura, posição e procedimento aplicável.
Entre os passes, a escória deve ser removida quando o tipo de arame utilizado a gerar.
A superfície deve ser limpa e examinada antes da deposição seguinte, evitando que inclusões, falta de fusão ou outras descontinuidades fiquem encobertas.
Também é importante observar o início e o término dos cordões, a sobreposição entre passes, o controle de deformações e a sequência de soldagem prevista.
A inspeção visual durante o processo pode identificar sinais como porosidade aparente, mordeduras, trincas, falta de preenchimento, excesso de respingos, perfil irregular, crateras e desalinhamento.
Nem toda descontinuidade é detectável visualmente, e a ausência de defeitos aparentes não substitui os ensaios requeridos pelo projeto.
Quando houver indicação técnica, a junta pode precisar de métodos complementares, como líquido penetrante, partículas magnéticas, ultrassom ou radiografia, sempre conforme o material, a geometria, a acessibilidade e o critério de aceitação definido.
Verificações depois da soldagem
Após a conclusão, o controle pode incluir:
- Inspeção visual e dimensional do cordão, da junta e do conjunto montado.
- Conferência de deformações, empenamentos, desalinhamentos e medidas indicadas no desenho.
- Remoção de escória e resíduos, quando aplicável ao consumível e ao acabamento especificado.
- Identificação de descontinuidades superficiais e avaliação conforme o critério de aceitação adotado.
- Registro do soldador ou da equipe responsável quando essa informação for exigida pelo projeto.
- Registro de consumíveis, parâmetros, reparos, inspeções e liberações quando previstos no escopo.
- Realização de ensaios não destrutivos ou testes complementares quando tecnicamente requeridos.
- Tratamento documentado de eventuais reparos, incluindo nova inspeção após a correção.
É importante diferenciar descontinuidade de não conformidade.
Uma indicação encontrada precisa ser analisada segundo os limites de aceitação aplicáveis; sua simples presença não determina, isoladamente, a reprovação da junta.
A decisão deve considerar a função do componente, o carregamento previsto, a localização, a extensão e os requisitos do projeto.
Segurança na soldagem FCAW
A execução exige avaliação dos riscos presentes no local e adoção de medidas compatíveis com a atividade.
O arco elétrico produz radiação, calor e luz intensa; o processo também pode gerar fumos metálicos, gases, respingos e ruído.
Entre os cuidados gerais estão:
- Utilizar máscara de soldagem com proteção adequada ao processo e à condição de trabalho.
- Usar vestimenta resistente a calor e respingos, luvas apropriadas, proteção para os braços e calçados de segurança.
- favorecer ventilação ou exaustão suficiente para controlar fumos e evitar seu acúmulo na zona respiratória.
- Isolar ou proteger pessoas próximas contra radiação, faíscas e respingos.
- Inspecionar cabos, conexões, porta-eletrodo ou tocha, aterramento e fonte antes do uso.
- Manter materiais combustíveis afastados e estabelecer controle contra incêndio em trabalhos a quente.
- Evitar soldagem em recipientes, tubulações ou equipamentos sem avaliação, limpeza, bloqueio e liberação apropriados.
- Controlar riscos de queimadura, choque elétrico, queda, espaço confinado e exposição a atmosferas perigosas.
- Seguir as orientações de segurança do local, das fichas dos produtos e dos procedimentos autorizados.
Equipamentos de proteção individual não substituem medidas de engenharia, organização do trabalho e análise de risco.
Em ambientes industriais, a liberação para trabalho a quente e os controles específicos devem ser definidos pelo responsável da instalação e pelo escopo contratado.
Normas e procedimentos a verificar
A seleção das referências técnicas deve ser feita conforme o setor, o material, o tipo de estrutura, a responsabilidade de projeto e os requisitos do cliente.
Dependendo da aplicação, podem ser consultados documentos da ABNT, AWS, ASME, ISO e outras referências reconhecidas, incluindo normas de consumíveis, qualificação de procedimentos e soldadores, fabricação de estruturas, inspeção e aceitação de juntas.
A aplicabilidade de cada documento não deve ser presumida, ela precisa ser confirmada no desenho, na especificação, no contrato ou no procedimento de soldagem.
Também é necessário verificar se o projeto exige uma especificação de procedimento de soldagem, registro de qualificação, instrução de trabalho, plano de inspeção e testes, controle de materiais ou documentação de rastreabilidade.
Esses requisitos podem variar entre uma fabricação de componente, uma adequação industrial, uma estrutura metálica, uma atividade de manutenção e uma montagem em campo.
A Jota Soldas atua com soldagem, fabricação e montagem industrial e desenvolve soluções personalizadas a partir das necessidades e do escopo apresentado pelo cliente.
Fundada em 2019, reúne a experiência acumulada de seu fundador no segmento de soldagem desde 2004.
Para solicitar uma avaliação, é recomendável encaminhar desenho ou croqui, material, espessura, dimensões, tipo de junta, quantidade, posição de soldagem, local de execução, condições de acesso e requisitos de inspeção.
Com essas informações, o escopo pode ser analisado com maior precisão, sem substituir as definições técnicas e responsabilidades estabelecidas para cada projeto.
Próximos passos para avaliar o serviço
- Reúna desenho, especificação ou descrição dimensional do componente.
- Informe o tipo de aço carbono, as espessuras e as condições conhecidas do material.
- Descreva o volume de soldagem, a quantidade de peças e o local previsto para a execução.
- Indique se o escopo inclui fabricação, soldagem, montagem, adequação ou manutenção industrial.
- Encaminhe requisitos de inspeção, rastreabilidade, acabamento ou documentação quando existirem.
- Solicite à Jota Soldas uma avaliação do escopo e da solução técnica aplicável.
A Jota Soldas oferece serviços de soldagem, fabricação e montagem industrial para demandas personalizadas.
Fundada em 2019, a empresa reúne a experiência acumulada de seu fundador no segmento de soldagem desde 2004 e direciona cada avaliação às necessidades técnicas, de segurança e de execução apresentadas pelo cliente.
Para complementar a análise, consulte os conteúdos internos sobre soldagem, fabricação industrial, montagem industrial e manutenção industrial, além da página de orçamento personalizado.
Perguntas frequentes
Qual é a diferença entre FCAW e MIG/MAG?
A principal diferença está no tipo de arame utilizado.
O FCAW emprega arame tubular com núcleo de fluxo, enquanto o MIG/MAG utiliza normalmente arame maciço e proteção gasosa externa.
O fluxo do arame tubular contribui para a estabilidade do arco e pode formar escória, que deve ser removida quando aplicável.
O MIG/MAG pode ser adequado quando se busca um processo com arame maciço e determinadas condições de acabamento e proteção.
Já o FCAW pode oferecer alta taxa de deposição e alternativas para diferentes condições de fabricação e campo.
Nenhum processo é universalmente superior, a decisão deve considerar produtividade, posição, acesso, ambiente, material e especificação da junta.
A soldagem FCAW pode ser realizada em campo?
Sim. Algumas configurações com arame tubular autoprotegido podem facilitar a execução em ambientes externos, pois reduzem a dependência de uma proteção gasosa externa.
Ainda assim, a viabilidade precisa ser analisada antes do início do serviço.
Vento, chuva, umidade, contaminação, acesso à junta, disponibilidade de energia, segurança da área e necessidade de proteção contra intempéries podem influenciar a estabilidade do arco e a qualidade da solda.
Em aplicações com gás de proteção, o controle do ambiente é especialmente importante para evitar a dispersão da proteção gasosa.
Quais materiais e espessuras podem ser soldados com FCAW?
O FCAW é amplamente utilizado na união de componentes de aço carbono, incluindo chapas, perfis, tubos e estruturas metálicas.
A espessura aplicável não deve ser definida apenas pelo nome do processo, pois depende do arame, da fonte de soldagem, da preparação da junta, da posição, do número de passes e dos requisitos técnicos do projeto.
Para uma avaliação consistente, é necessário verificar o grau e a condição do aço, a espessura, o desenho da junta, o acesso, a posição de soldagem e as exigências de resistência ou inspeção.
Quando houver dúvida sobre a soldabilidade do material, devem ser consultadas a documentação do material, a especificação do cliente e um procedimento de soldagem tecnicamente aplicável.
Como escolher o arame tubular e os demais consumíveis?
A seleção deve considerar a compatibilidade entre o metal de base e o metal de solda, a posição de execução, a necessidade ou não de gás de proteção, a polaridade indicada, a espessura, o tipo de junta e as condições do serviço.
Também é importante observar as recomendações da ficha técnica do fabricante, incluindo armazenamento, manuseio e faixas de operação.
A fonte de soldagem, o alimentador, a tocha, os cabos, o bico de contato e o sistema de proteção precisam ser compatíveis com o consumível escolhido.
Regulagens de tensão, velocidade de alimentação, indutância quando disponível, vazão de gás quando aplicável e técnica de deslocamento devem ser ajustadas ao procedimento.
Não é recomendável aplicar uma receita única a todos os projetos.
Por que a preparação do aço carbono é tão importante?
A preparação influencia diretamente a estabilidade do arco, a fusão, a penetração e a possibilidade de descontinuidades.
Antes da soldagem, a região da junta deve ser avaliada quanto à presença de óleo, umidade, tinta, ferrugem, carepa, sujeira e outros contaminantes.
A geometria das bordas, o alinhamento, a abertura de raiz e o ponteamento também precisam estar de acordo com o desenho ou procedimento aplicável.
A limpeza entre passes é igualmente relevante quando há formação de escória.
Resíduos não removidos podem comprometer a continuidade da junta.
O controle de deformações pode exigir sequência de soldagem, distribuição adequada dos cordões, fixação ou outras medidas definidas durante o planejamento da fabricação.
O FCAW é melhor que o eletrodo revestido?
Não existe uma resposta única.
O FCAW utiliza arame contínuo e pode reduzir interrupções associadas à troca frequente de eletrodos, além de oferecer produtividade elevada em determinadas aplicações.
O eletrodo revestido, ou SMAW, utiliza eletrodos individuais e pode ser conveniente em situações com acesso restrito, equipamentos mais simples ou necessidades específicas de campo.
A escolha deve levar em conta posição, acessibilidade, espessura, volume de soldagem, controle de escória, geração de fumos, acabamento, disponibilidade de energia, exigências de inspeção e qualificação do procedimento.
A análise técnica do projeto é mais segura do que escolher o processo apenas pela produtividade esperada.
Que informações devo enviar para solicitar um orçamento de soldagem FCAW?
Para que a Jota Soldas avalie uma solução personalizada, é útil encaminhar o desenho ou modelo da peça, o material de base, as espessuras, as dimensões, o volume ou quantidade, o tipo de junta, a posição de soldagem, o local de execução e os requisitos de inspeção ou documentação conhecidos.
Também devem ser informadas as etapas desejadas, como fabricação, soldagem, montagem, adequação ou manutenção industrial.
Quando disponíveis, documentos como especificações técnicas, memoriais, procedimentos do cliente e critérios de aceitação ajudam a delimitar o escopo.
A Jota Soldas atua como prestadora de serviços, fornecedora e fabricante, e pode analisar a demanda conforme o projeto e as informações apresentadas, sem definir preço ou prazo antes dessa avaliação.
Para saber mais sobre Solda FCAW em aço carbono
Ligue para (11) 4358-4906 ou clique aqui e entre em contato por e-mail.
Entre em contato agora mesmo!
Clique no botão e entre em contato para tirar dúvidas ou solicitar um orçamento.
Solicitar contatoPrincipais regiões de atendimento:
- Atendimento realizado em todo o estado de Acre.
- Atendimento realizado em todo o estado de Alagoas.
- Atendimento realizado em todo o estado de Amapá.
- Atendimento realizado em todo o estado de Amazonas.
- Atendimento realizado em todo o estado de Bahia.
- Atendimento realizado em todo o estado de Ceará.
- Atendimento realizado em todo o estado de Distrito Federal.
- Atendimento realizado em todo o estado de Espírito Santo.
- Atendimento realizado em todo o estado de Goiás.
- Atendimento realizado em todo o estado de Maranhão.
- Atendimento realizado em todo o estado de Mato Grosso.
- Atendimento realizado em todo o estado de Mato Grosso do Sul.
- Atendimento realizado em todo o estado de Minas Gerais.
- Atendimento realizado em todo o estado de Pará.
- Atendimento realizado em todo o estado de Paraíba.
- Atendimento realizado em todo o estado de Paraná.
- Atendimento realizado em todo o estado de Pernambuco.
- Atendimento realizado em todo o estado de Piauí.
- Atendimento realizado em todo o estado de Rio de Janeiro.
- Atendimento realizado em todo o estado de Rio Grande do Norte.
- Atendimento realizado em todo o estado de Rio Grande do Sul.
- Atendimento realizado em todo o estado de Rondônia.
- Atendimento realizado em todo o estado de Roraima.
- Atendimento realizado em todo o estado de Santa Catarina.
- Atendimento realizado em todo o estado de São Paulo.
- Atendimento realizado em todo o estado de Sergipe.
- Atendimento realizado em todo o estado de Tocantins.

