Galeria
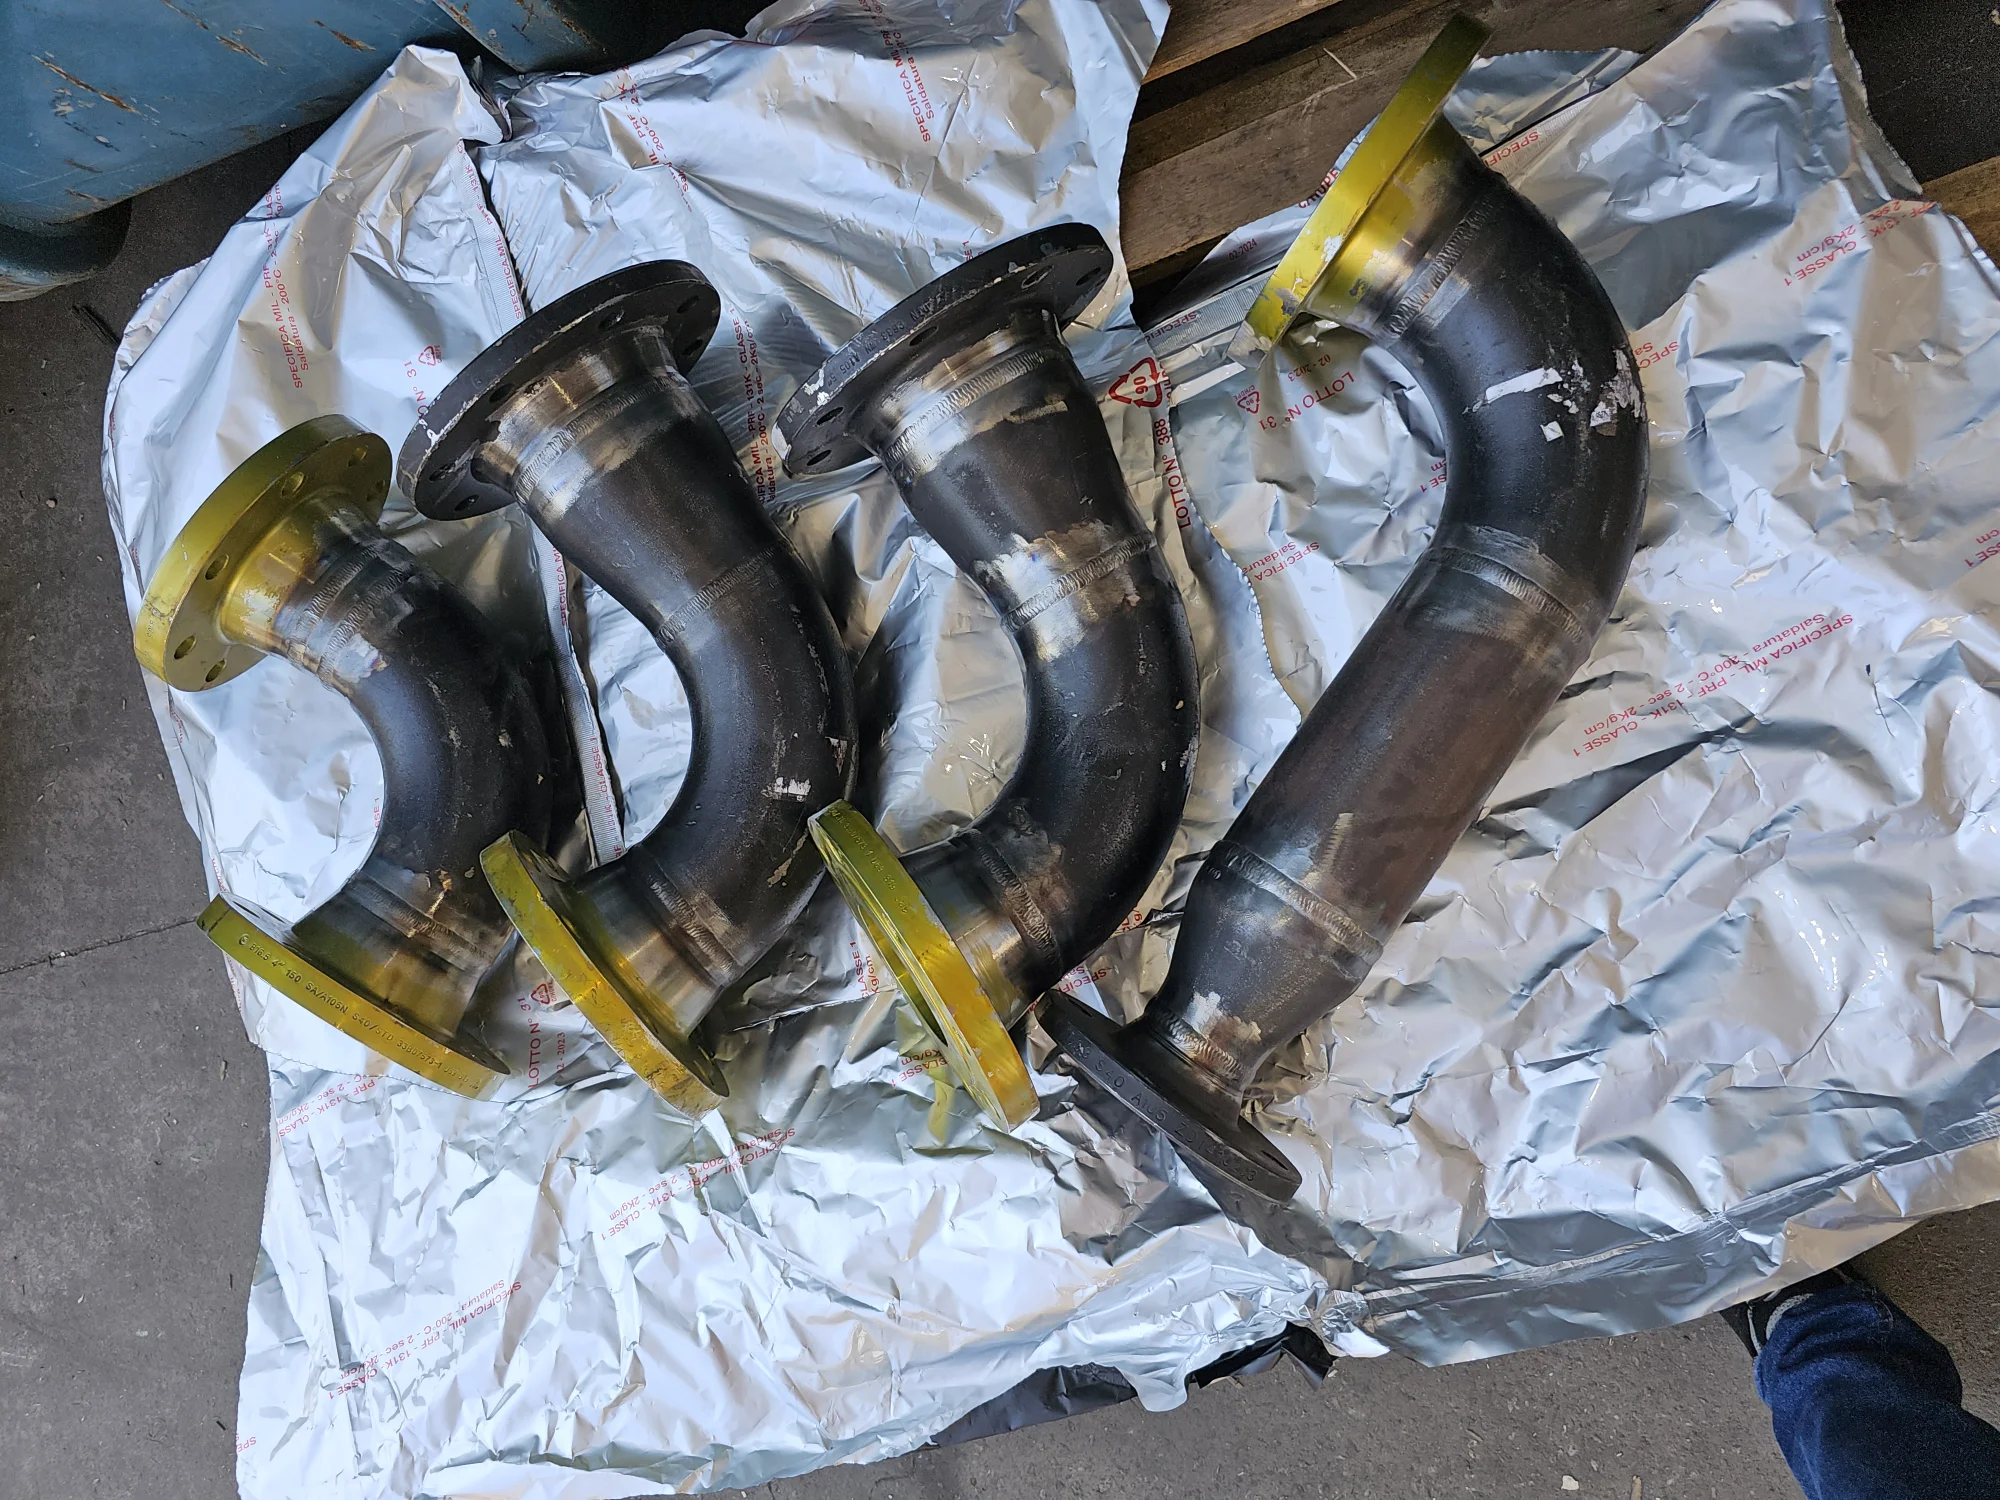
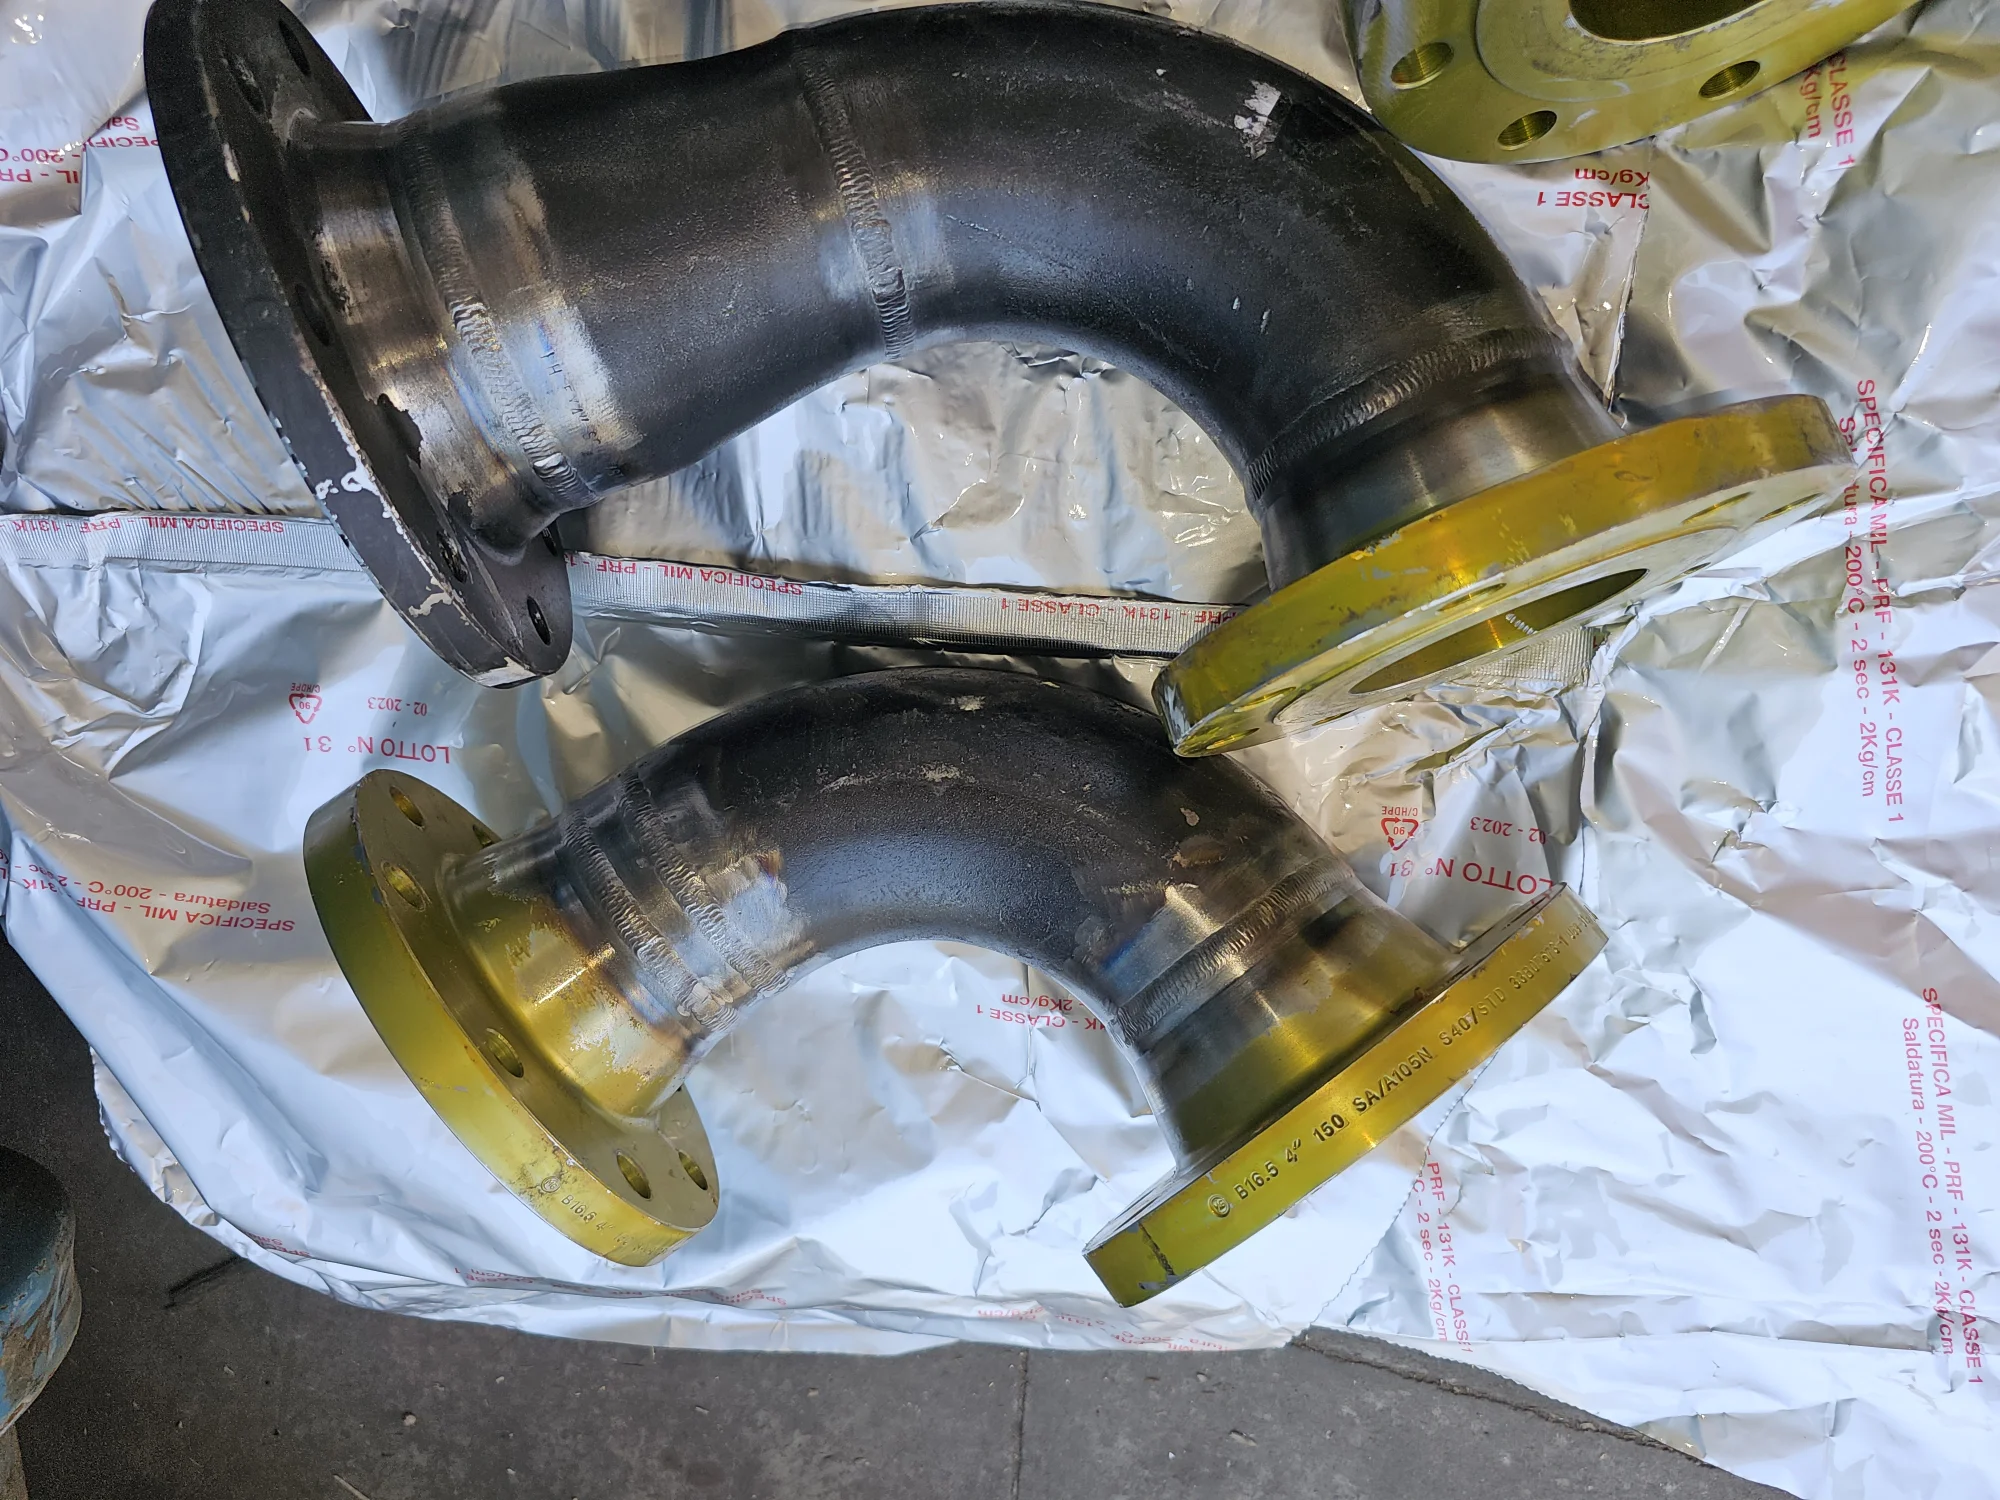
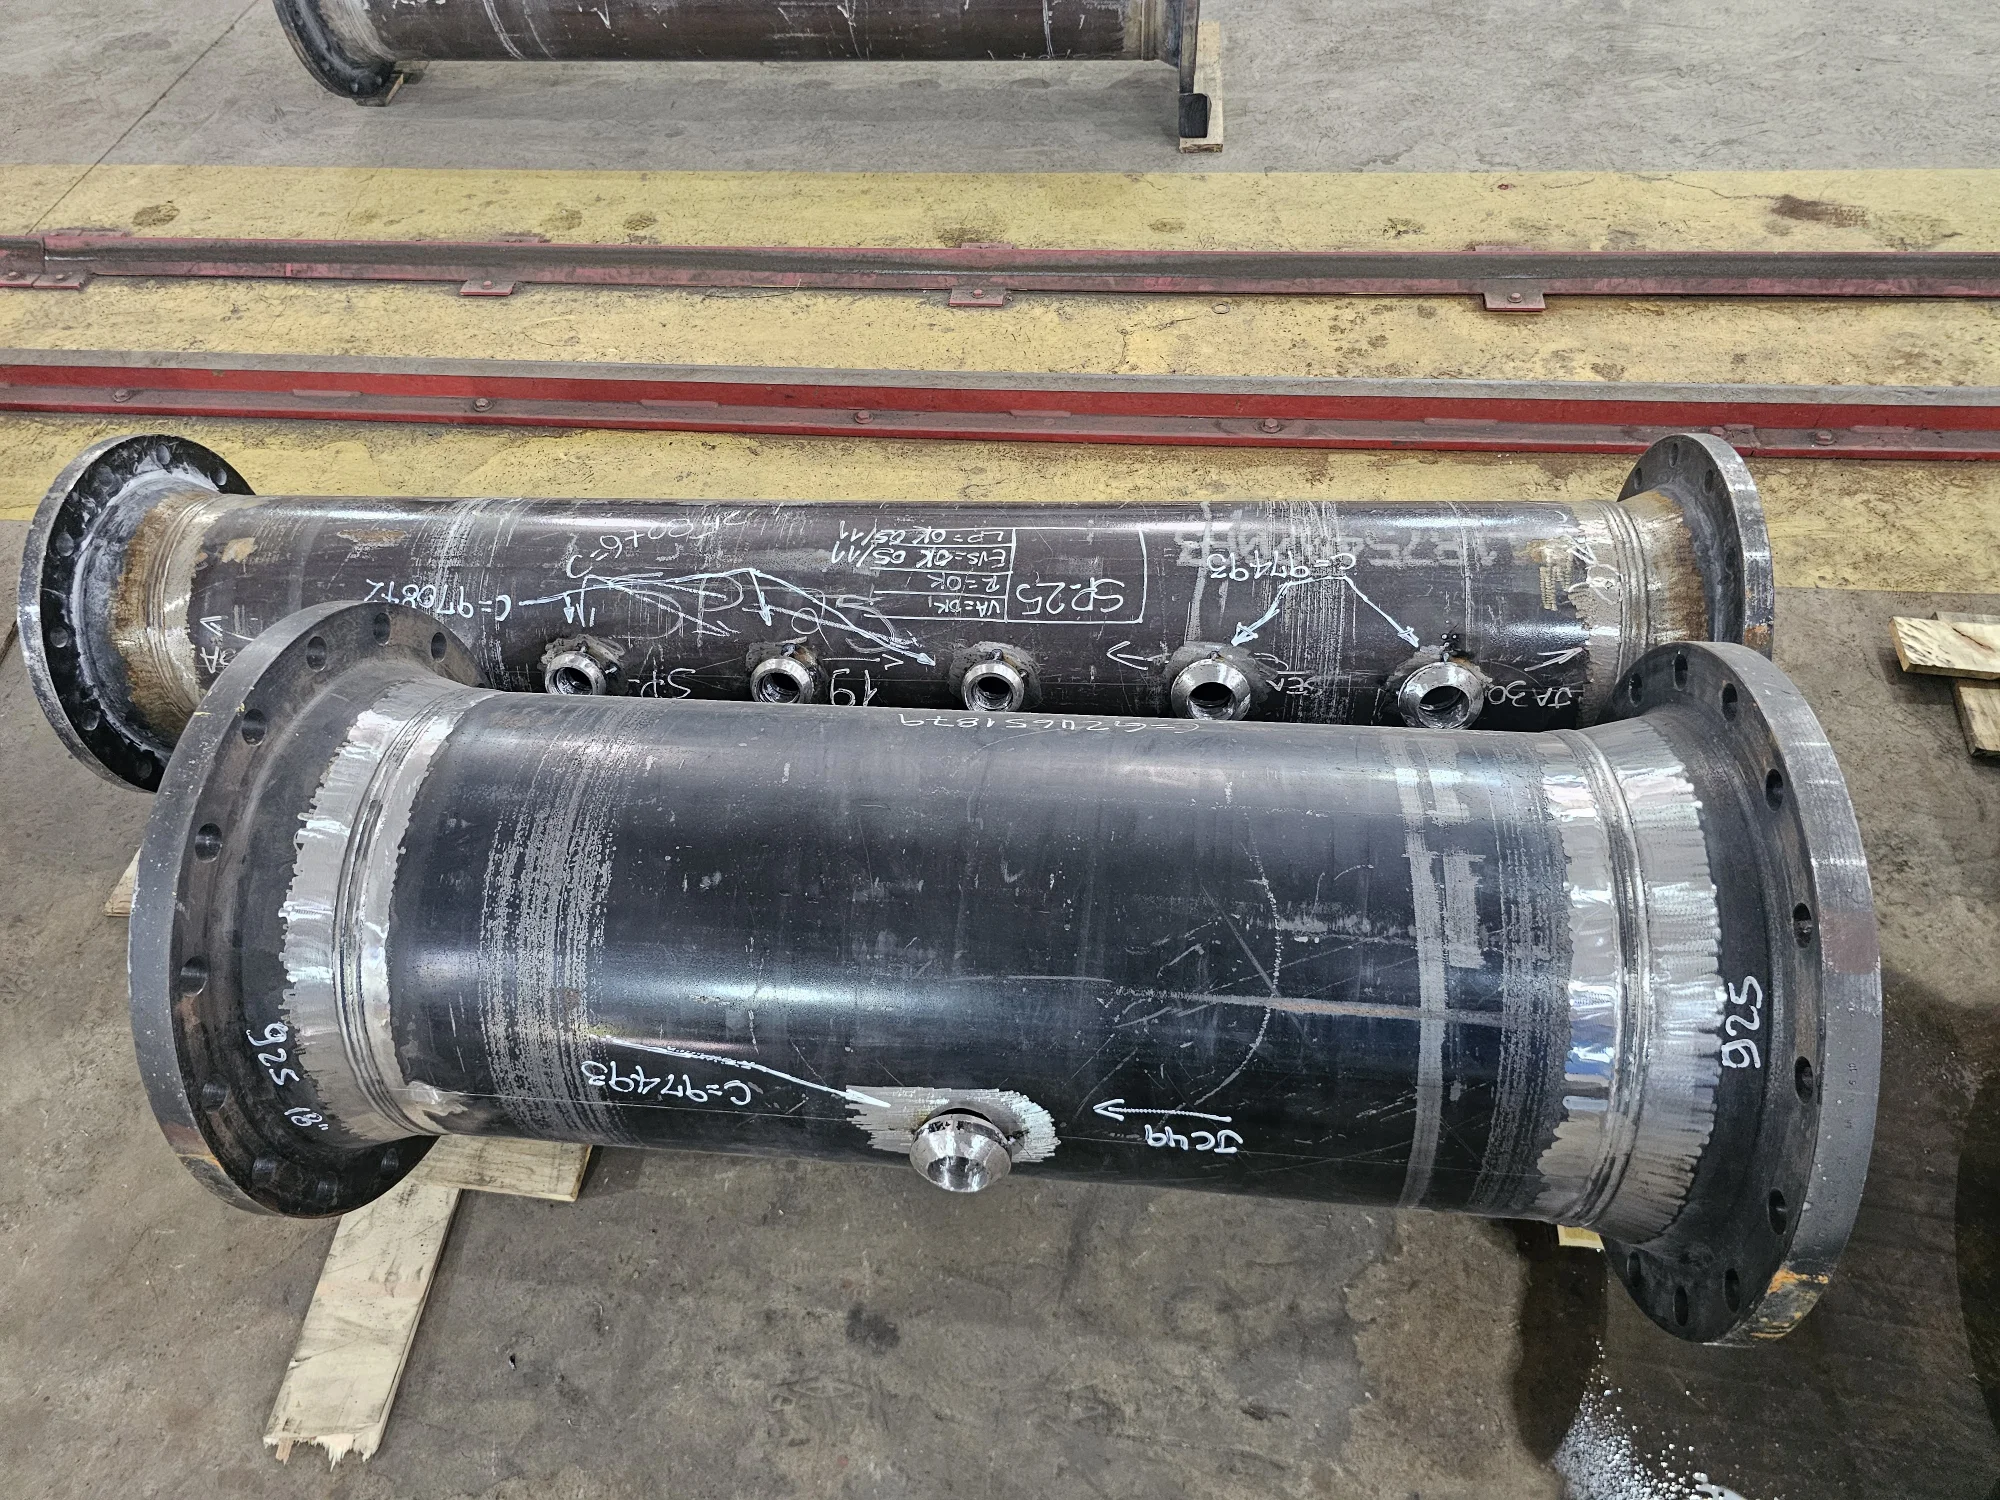
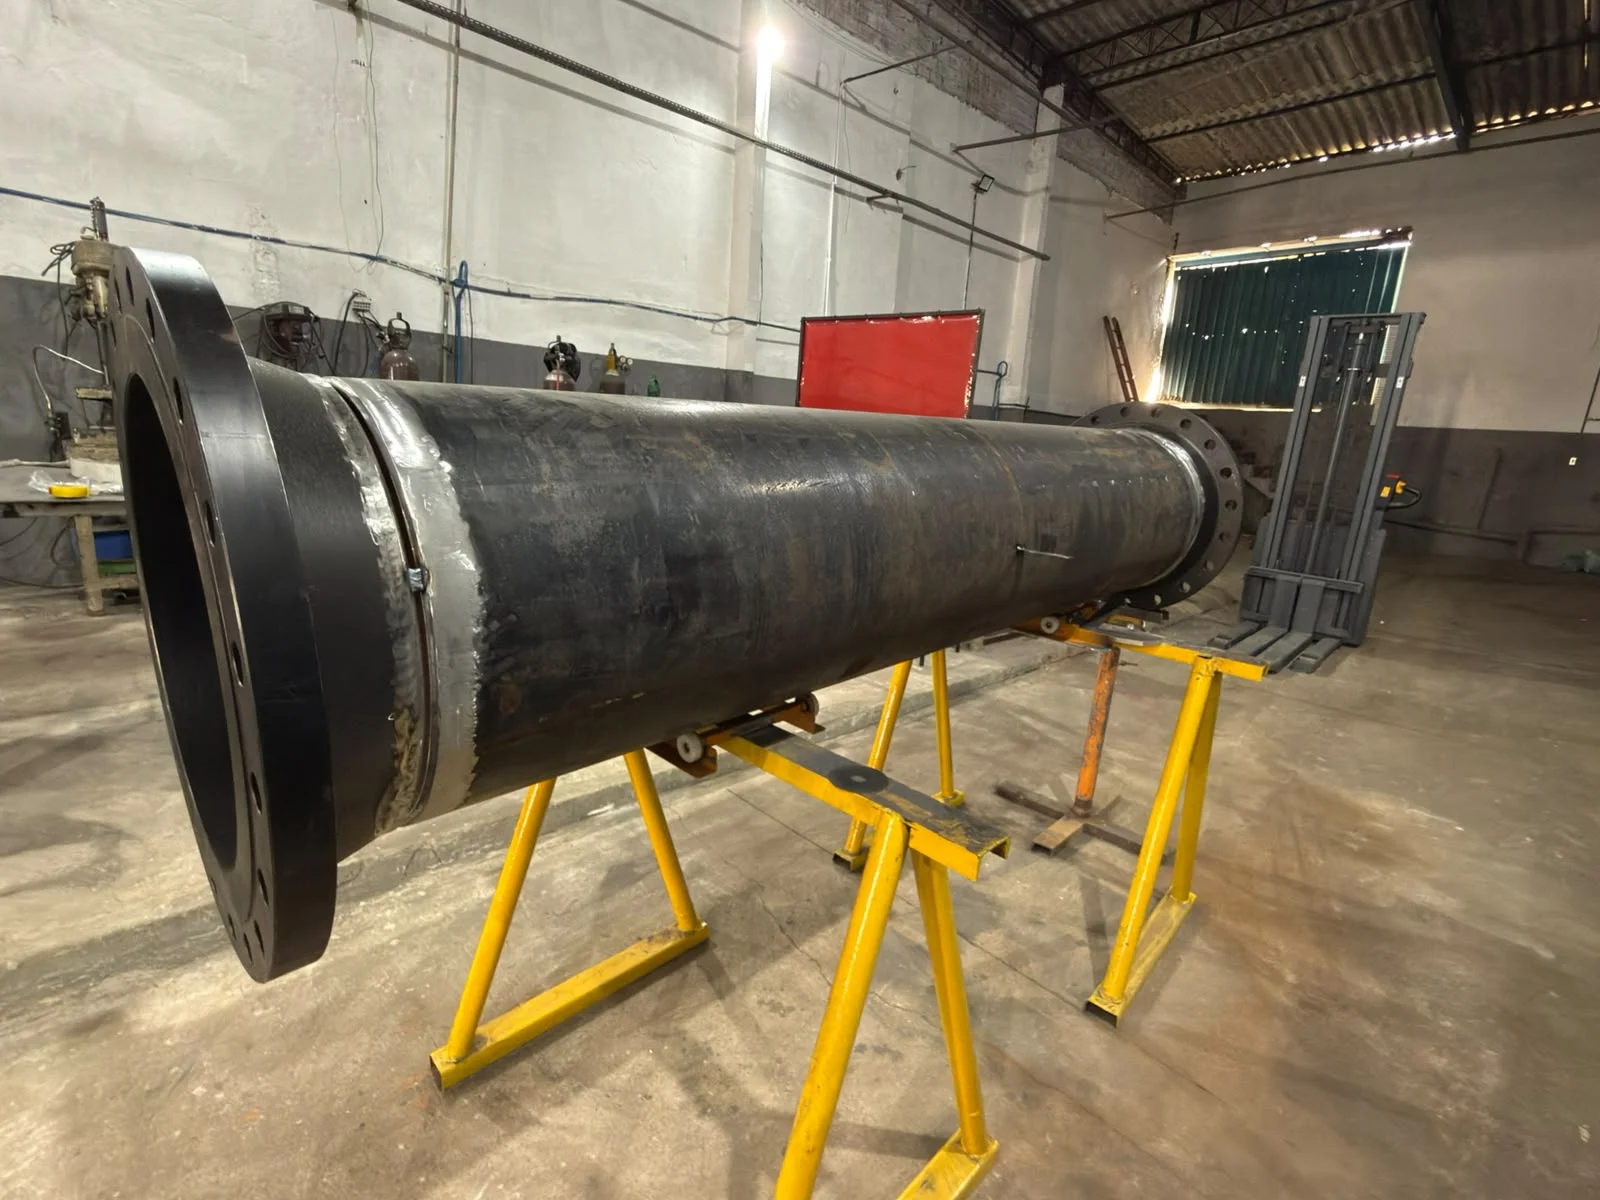
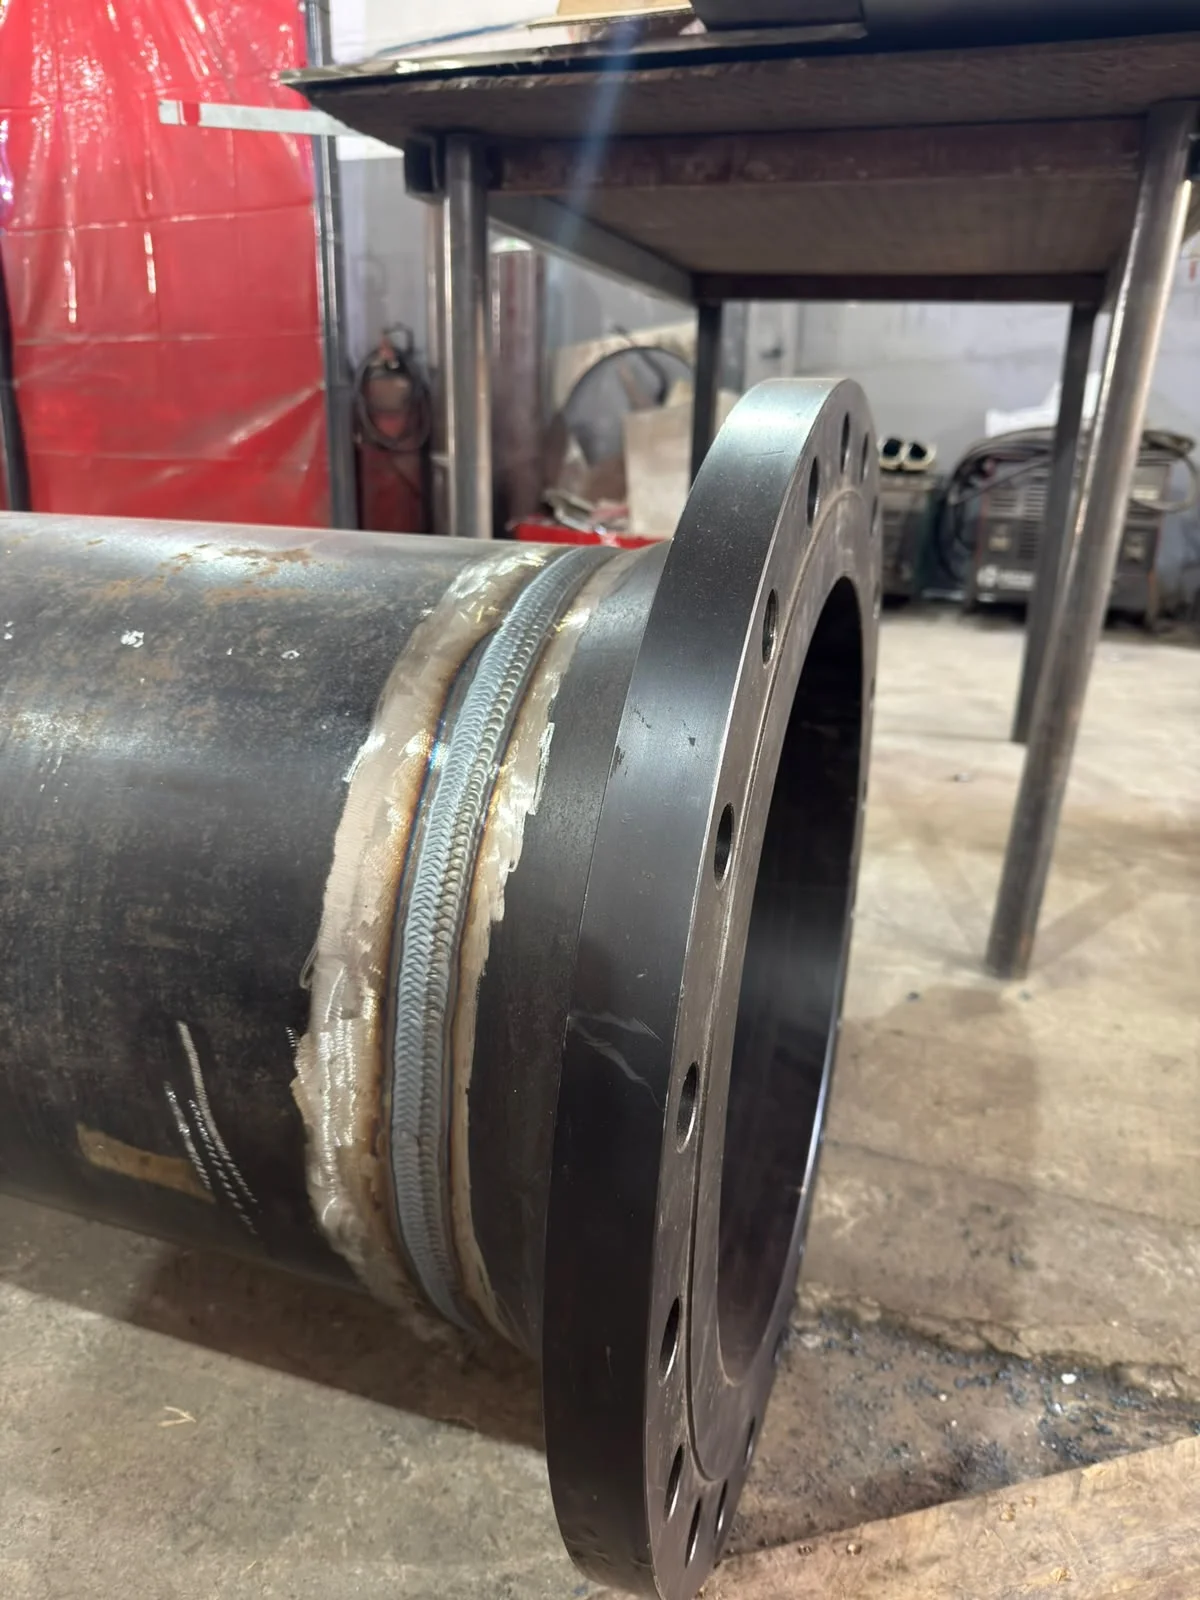
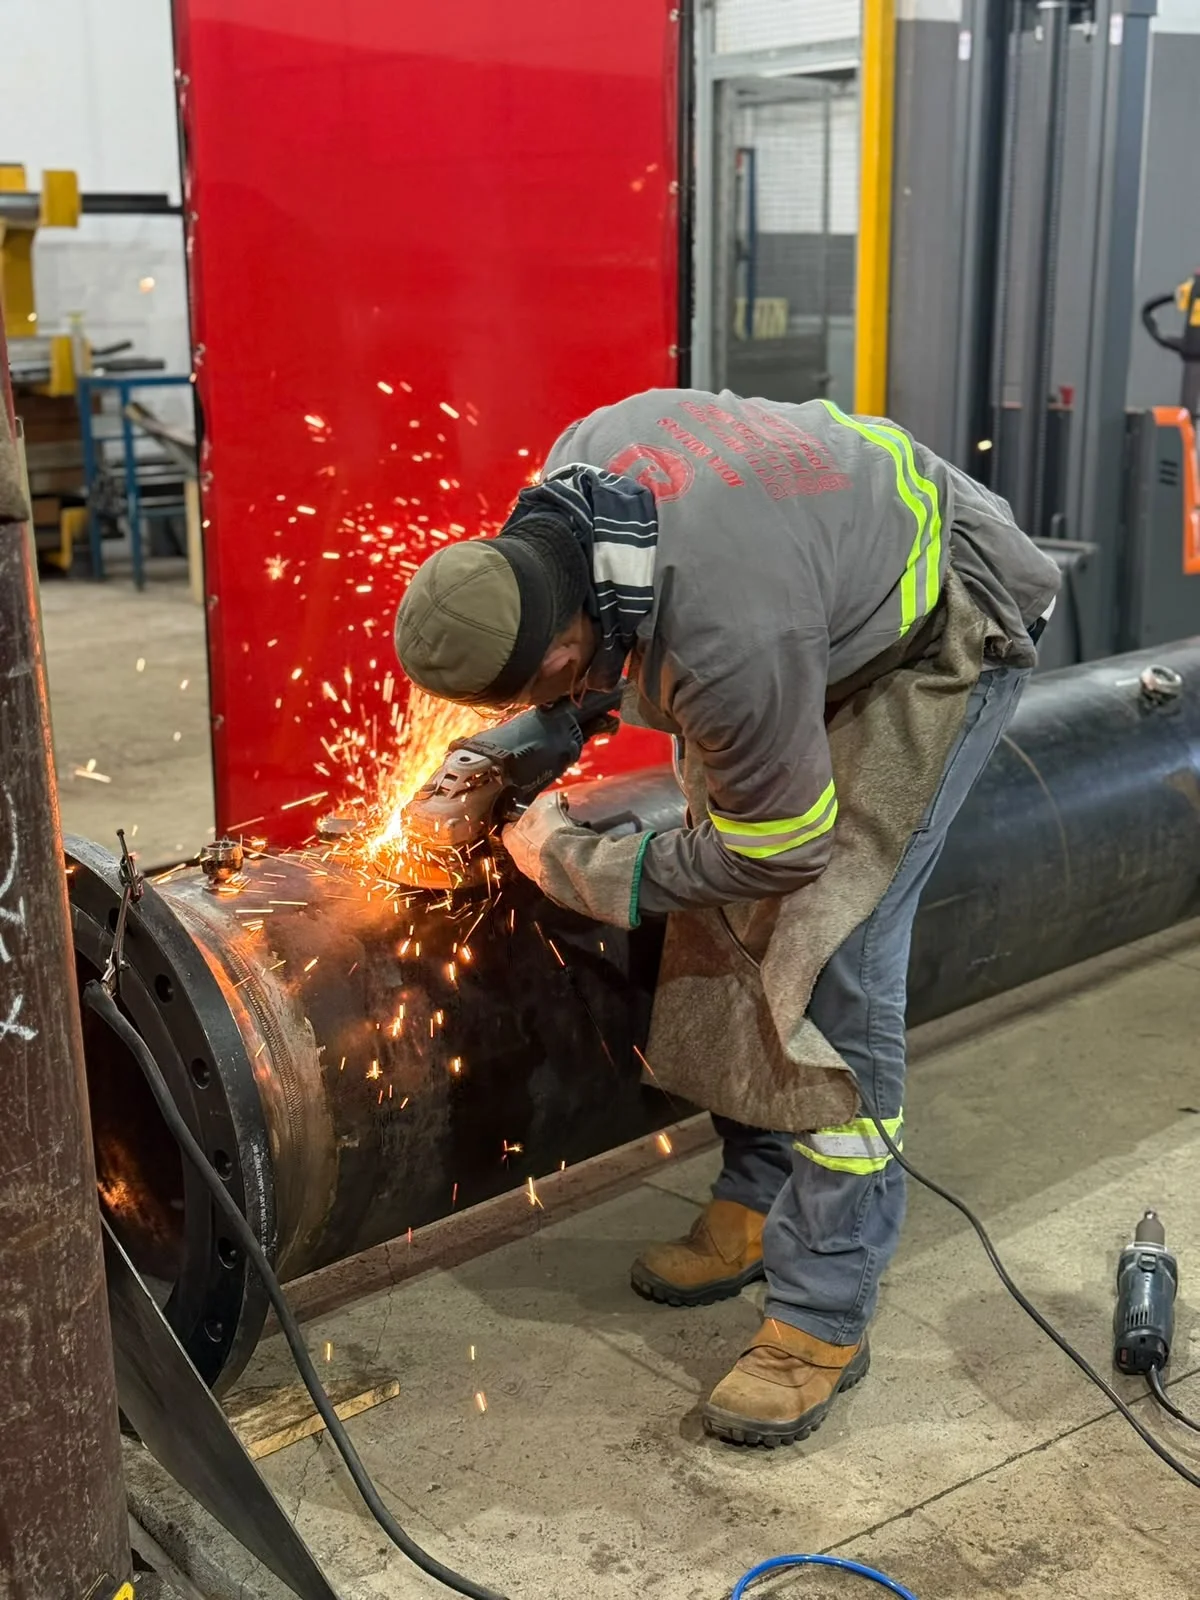
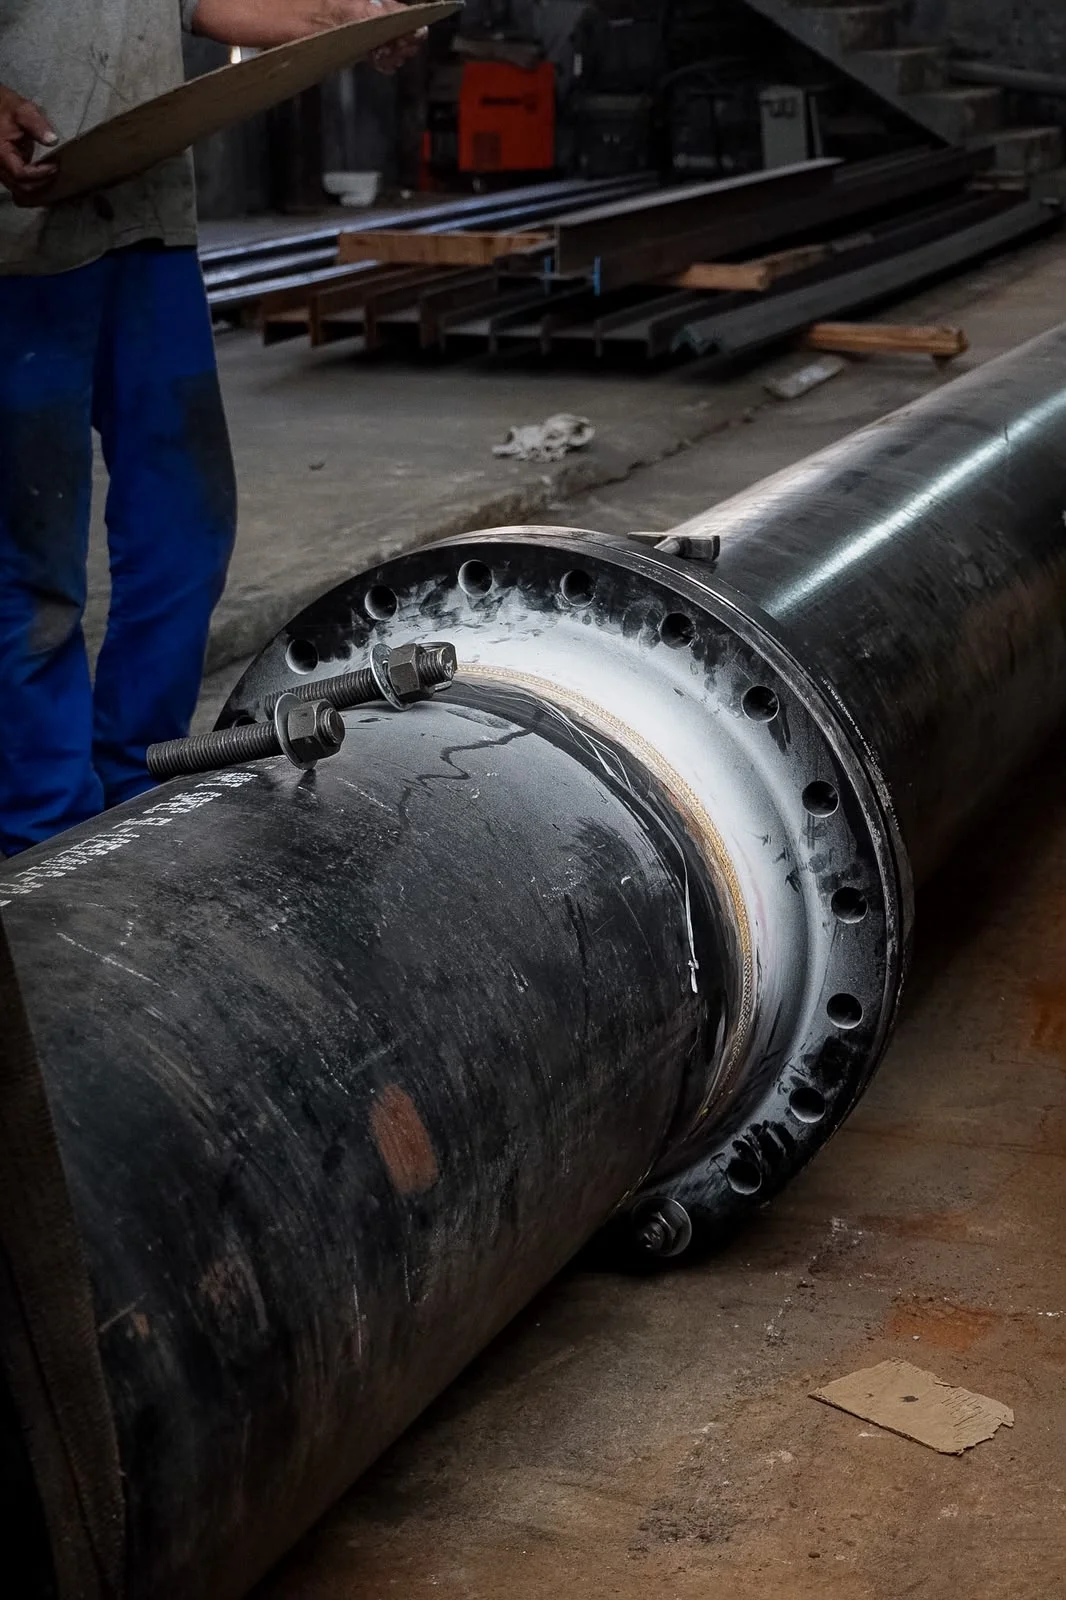
Clique nas imagens para ampliar
Soldagem TIG para indústria alimentícia: aplicações, preparação e critérios de qualidade
Soldagem TIG para indústria alimentícia é um processo de união de componentes metálicos que utiliza um arco elétrico, um eletrodo de tungstênio não consumível e um gás de proteção, geralmente argônio.
O método oferece controle preciso da poça de fusão e do aporte térmico, sendo aplicável a juntas, tubos, chapas, perfis e equipamentos industriais compatíveis, especialmente quando acabamento e controle dimensional são relevantes.
A adequação ao uso alimentício, porém, deve ser validada conforme o material, o desenho, a geometria da junta, a aplicação e os requisitos técnicos do projeto.
Em ambientes industriais ligados ao processamento de alimentos, a escolha do processo de soldagem pode influenciar a uniformidade do cordão, a facilidade de acabamento e o controle da deformação da peça.
Por permitir ajuste cuidadoso do arco e da poça de fusão, o TIG é frequentemente considerado em componentes de aço inoxidável e em outras ligas compatíveis que exigem execução precisa.
A aparência da solda é um aspecto importante, mas não comprova, por si só, conformidade sanitária ou adequação integral do equipamento.
Esses critérios dependem também da preparação das superfícies, do projeto da junta, dos parâmetros utilizados, da inspeção e das especificações aplicáveis.
Como funcionam o eletrodo e o gás de proteção?
O eletrodo de tungstênio conduz o arco elétrico sem ser consumido como material de adição.Quando necessário, um metal de adição compatível é introduzido separadamente, conforme a junta e o material definidos para o projeto.
O argônio, geralmente usado como gás de proteção, ajuda a reduzir a interação da região aquecida com o ambiente durante a soldagem.
A seleção do eletrodo, do gás, do material de adição e dos parâmetros deve ser feita de acordo com as características da peça e com os requisitos técnicos aplicáveis.
A Jota Soldas atua como prestadora de serviços de soldagem, fabricação e montagem industrial, desenvolvendo soluções personalizadas conforme as especificações técnicas do cliente.
Para projetos que envolvam equipamentos ou estruturas destinados à indústria alimentícia, é recomendável reunir previamente informações sobre material, espessura, tipo de junta, finalidade do componente, necessidade de acabamento e critérios de inspeção.
A experiência do fundador no segmento de soldagem desde 2004 e a atuação da empresa desde 2019 contextualizam o compromisso informado com qualidade, segurança e precisão, sem substituir a validação técnica específica de cada projeto.
Para conhecer o serviço relacionado, consulte no site da Jota Soldas a página Soldagem TIG Industrial utilizando essa âncora quando a página estiver disponível e validada para publicação.
Por que o processo TIG é considerado adequado para aplicações alimentícias?
A soldagem TIG é frequentemente escolhida em aplicações alimentícias quando o projeto exige maior controle do arco, da poça de fusão e do aporte térmico.
O processo pode produzir cordões uniformes, com acabamento visual cuidadoso e baixa tendência à geração de respingos, desde que a preparação, os parâmetros, os consumíveis e a execução sejam compatíveis com o material e a geometria da junta.
Isso é relevante em componentes como tubos, chapas e perfis metálicos, especialmente quando se utiliza aço inoxidável ou outra liga compatível com o processo.
Ainda assim, um cordão visualmente regular não comprova, por si só, a conformidade sanitária ou a qualidade técnica do equipamento.
A decisão deve considerar o conjunto formado por material, espessura, tipo de junta, acesso, finalidade da peça, preparação da superfície, inspeção e requisitos definidos no projeto.
Benefícios técnicos do TIG em aplicações exigentes
- Controle da poça de fusão: o eletrodo de tungstênio não consumível permite conduzir o arco com precisão, favorecendo o acompanhamento de juntas, bordas e regiões de menor espessura. Controle do aporte térmico: a regulagem adequada pode ajudar a limitar deformações e alterações dimensionais, aspecto importante em peças que precisam manter alinhamento e encaixe. Baixa geração de respingos: em condições apropriadas, o processo tende a gerar menos respingos do que processos que utilizam arame-eletrodo consumível, reduzindo a necessidade de retrabalho superficial. Cordão uniforme: a alimentação controlada do material de adição pode contribuir para uma aparência mais regular, desde que a junta esteja bem ajustada e o procedimento seja adequado. Aplicação em menores espessuras: o controle do arco e da energia introduzida torna o TIG uma alternativa para peças finas ou componentes em que o excesso de calor pode causar empenamento. Acabamento compatível com inspeção e manutenção: superfícies bem executadas podem facilitar a avaliação visual, a limpeza e a identificação de irregularidades, sem substituir os critérios técnicos do projeto. Esses benefícios explicam por que o TIG é considerado em equipamentos e estruturas que demandam precisão e cuidado dimensional. Eles não significam, porém, que o processo seja automaticamente a melhor escolha para toda aplicação alimentícia. A produtividade necessária, o volume de peças, a espessura do material, a posição de soldagem e a acessibilidade da junta também influenciam a seleção. Exemplo genérico em tubos e chapas metálicas Considere uma união entre um tubo e uma chapa de aço inoxidável destinada a integrar um equipamento industrial. Antes da execução, é necessário verificar o desenho ou a especificação aplicável, confirmar o material e a espessura, avaliar o encaixe entre as peças e definir como a junta será acessada. A superfície deve estar limpa e livre de contaminantes que possam prejudicar a estabilidade do arco ou introduzir descontinuidades. Durante a soldagem, o controle da poça pode ser importante para preservar a geometria da junta e evitar excesso de material ou deformação. Depois da execução, a avaliação deve ir além da aparência, é preciso verificar o alinhamento, a continuidade do cordão, possíveis descontinuidades, a condição dimensional e os critérios de aceitação estabelecidos para aquele componente. Em uma recuperação de peça, também se deve considerar a causa do dano e se o reparo é tecnicamente aplicável, em vez de apenas recompor visualmente a região. A Jota Soldas atua com soldagem, fabricação e montagem industrial, desenvolvendo soluções conforme as especificações técnicas apresentadas pelo cliente. Sua atenção à qualidade, à segurança e à precisão deve ser integrada à análise de cada projeto, sem presumir que uma mesma configuração seja adequada para todos os equipamentos ou ambientes. Atenção aos requisitos sanitários e de projeto O acabamento visual é apenas um dos elementos da avaliação. Para aplicações alimentícias, os requisitos sanitários e de projeto podem envolver aspectos como facilidade de limpeza, geometria da junta, ausência de regiões que favoreçam acúmulo de resíduos, compatibilidade do material, controle dimensional e critérios de inspeção. Esses requisitos devem ser definidos e validados pelos responsáveis técnicos do equipamento, conforme a aplicação e as normas ou especificações pertinentes. Por isso, a escolha do TIG deve ser acompanhada da validação do procedimento, da preparação das superfícies, dos parâmetros de soldagem, do gás de proteção, do consumível aplicável e da inspeção necessária. A Jota Soldas pode avaliar a necessidade apresentada pelo cliente e orientar o escopo com base nas informações disponíveis, mas a aceitação final precisa respeitar o desenho, os requisitos do projeto e as responsabilidades técnicas envolvidas. Materiais, componentes e aplicações industriais compatíveis A soldagem TIG pode ser aplicada à fabricação e à montagem de equipamentos, à união de tubos, chapas e perfis metálicos, além da recuperação ou reparação de componentes. O processo é especialmente associado a situações que exigem controle cuidadoso do arco, da poça de fusão, do aporte térmico e do acabamento, como ocorre em determinados projetos de aço inoxidável e outras ligas compatíveis. A escolha do TIG, porém, não deve ser feita apenas com base no material. Espessura, tipo de junta, geometria, posição de soldagem, acesso à região, finalidade do componente e requisitos de inspeção também influenciam a definição do procedimento. Em equipamentos destinados aos setores alimentício, químico ou farmacêutico, por exemplo, o acabamento da solda é um aspecto relevante, mas não substitui a avaliação completa do projeto, da aplicação e dos critérios técnicos e sanitários correspondentes. Aplicações, componentes e principais cuidados! Aplicação Componente ou material envolvido Principal cuidado técnico Fabricação de equipamentos Chapas, tubos, perfis e conjuntos metálicos Verificar material, espessura, geometria, sequência de montagem e requisitos de acabamento definidos no projeto. Montagem de equipamentos industriais Estruturas metálicas e componentes previamente fabricados Avaliar acesso, alinhamento, posição de soldagem, interferências e condições de segurança no local. Soldagem de tubos Tubos e conexões de aço inoxidável ou ligas compatíveis Controlar o ajuste da junta, a proteção gasosa, o aporte térmico e a possibilidade de deformação. União de chapas metálicas Chapas de menor espessura ou componentes que exigem controle dimensional Selecionar parâmetros adequados para reduzir o risco de empenamento, perfuração ou excesso de calor. Soldagem de perfis metálicos Perfis usados em estruturas e conjuntos industriais Conferir o posicionamento, a preparação das superfícies, a sequência dos cordões e a estabilidade do conjunto. Recuperação de componente Peça metálica desgastada, danificada ou que demande reparação Identificar a condição do componente, a causa provável do dano, o material e a viabilidade da recuperação. Aplicações de caldeiraria Conjuntos, suportes, tubulações e estruturas metálicas Compatibilizar fabricação, soldagem, montagem, controle dimensional e finalidade de uso. Soldagem TIG para indústria alimentícia: critérios técnicos e aplicações Essa organização serve como referência inicial. A compatibilidade efetiva depende da análise do desenho ou da peça, da especificação do material, da condição de uso e dos critérios definidos pelo responsável técnico do projeto. Perguntas técnicas para definir o serviço Antes de solicitar uma avaliação, é útil reunir informações que permitam compreender o escopo e evitar decisões baseadas somente na aparência da solda: Qual é o material base e, quando disponível, qual é a sua especificação? Qual é a espessura das chapas, tubos ou perfis? A peça será fabricada, montada, reparada ou adaptada? Qual é o tipo de junta previsto e quais são as dimensões aproximadas da região a ser soldada? O componente será usado em contato com alimentos, produtos químicos, medicamentos, vapor, umidade ou outros agentes? Há desenho técnico, croqui, modelo, procedimento ou requisito de inspeção fornecido pelo cliente? A soldagem será realizada em oficina ou o componente permanecerá instalado no local? Existe limitação de acesso, posição de soldagem, desmontagem, isolamento ou movimentação da peça? O acabamento visual é apenas estético ou está relacionado à função, à limpeza e à manutenção do equipamento? Será necessário integrar o serviço de soldagem a atividades de fabricação, montagem, manutenção ou adequação industrial? Essas respostas não substituem a avaliação técnica, mas ajudam a delimitar materiais, componentes, recursos e cuidados aplicáveis. Também permitem distinguir uma necessidade de fabricação nova de uma intervenção de manutenção ou recuperação. Exemplo genérico de recuperação de componente metálico Considere um componente de aço inoxidável pertencente a um conjunto industrial que apresenta uma região danificada e precisa ser reparada. O primeiro passo não deve ser simplesmente adicionar material sobre a área afetada. É necessário verificar a extensão do dano, a condição das superfícies, a espessura remanescente, a origem provável da falha, o acesso à junta e a função desempenhada pelo componente. Após essa avaliação, podem ser analisadas a preparação da área, a remoção de contaminantes, o ajuste de eventual material de reposição e a seleção do eletrodo, do gás de proteção e dos parâmetros de soldagem. Em uma peça de menor espessura, o controle térmico e dimensional tende a receber atenção especial. Em um conjunto tubular, o alinhamento, o acesso e a continuidade da proteção gasosa podem ser determinantes para a qualidade da junta. Concluída a execução, a inspeção deve considerar os critérios definidos para o projeto, incluindo aparência do cordão, possíveis descontinuidades, deformações, dimensões e condições de acabamento. Se o componente tiver finalidade sanitária ou estiver integrado a um equipamento crítico, os requisitos aplicáveis devem ser confirmados com o responsável pelo projeto antes da intervenção. Um acabamento visual uniforme é importante, mas não comprova sozinho a adequação técnica ou sanitária da peça. A Jota Soldas informa atender projetos industriais variados e trabalhar conforme as especificações técnicas definidas para cada cliente. Sua atuação inclui serviços de soldagem, fabricação e montagem industrial, com atenção à qualidade, à segurança e à precisão. A análise de cada caso deve separar as capacidades gerais do processo TIG dos requisitos específicos do componente e da aplicação. Para a continuidade do projeto, o conteúdo pode direcionar o leitor à página de montagem industrial desde que a URL e a existência dessa página sejam validadas no site antes da publicação. Preparação das peças e da superfície antes da soldagem A preparação das peças é uma etapa decisiva para a qualidade da soldagem TIG. Antes de iniciar o arco elétrico, é necessário verificar a condição das superfícies, remover contaminantes, conferir o alinhamento e definir os parâmetros compatíveis com o material, a espessura e a geometria da junta. Essa sequência reduz incertezas durante a execução e ajuda a preservar o controle da poça de fusão, do aporte térmico e do acabamento. Na soldagem TIG, a limpeza tem importância especial porque o processo utiliza eletrodo de tungstênio não consumível e proteção gasosa, geralmente com argônio. Óleo, graxa, tinta, umidade, óxidos, partículas metálicas ou resíduos de outros processos podem interferir na estabilidade do arco e contaminar a junta. Por isso, a preparação deve ser definida conforme o material e as especificações técnicas do projeto, sem presumir que um procedimento único seja adequado para todas as peças. critérios técnicos pré-soldagem Conferir o material: confirmar o tipo de metal, a espessura e, quando disponível, a especificação do componente ou da estrutura. Inspecionar visualmente: identificar corrosão, deformações, trincas, rebarbas, revestimentos, sujeira e sinais de contaminação na região da junta. Preparar a superfície: remover contaminantes e resíduos que possam prejudicar a fusão ou a proteção gasosa, utilizando método compatível com o material e com o serviço. Verificar a junta: avaliar abertura, chanfro, encaixe, alinhamento e condição das bordas antes da montagem. Confirmar o acesso: favorecer que a tocha, o eletrodo e o gás de proteção possam alcançar a região sem interferências que comprometam a execução. Definir os consumíveis: selecionar o eletrodo de tungstênio, o gás de proteção e eventual material de adição de acordo com o metal e os requisitos da junta. Estabelecer os parâmetros: avaliar corrente, polaridade, vazão do gás, velocidade de soldagem e controle do aporte térmico conforme a especificação aplicável. Proteger a área preparada: evitar que a superfície limpa volte a entrar em contato com óleo, poeira, umidade ou ferramentas contaminadas. Verificar segurança e organização: manter o local adequado para a execução, com equipamentos, peças e área de trabalho organizados. Fluxo recomendado: da inspeção à execução Inspeção visual inicial → identificação do material e da junta → limpeza e remoção de contaminantes → ajuste e alinhamento das peças → verificação do acesso e da proteção gasosa → seleção do eletrodo e dos parâmetros → execução da soldagem → inspeção do cordão e controle dimensional Esse fluxo não substitui o procedimento definido pelo responsável técnico ou pelo projeto. Ele funciona como uma referência para evitar que a soldagem comece antes de as condições básicas da junta serem verificadas. Em componentes destinados a ambientes alimentícios, químicos ou farmacêuticos, também é importante considerar o acabamento requerido, a facilidade de higienização, a geometria da junta e os critérios técnicos aplicáveis ao equipamento. Um acabamento visualmente uniforme, isoladamente, não comprova conformidade sanitária ou desempenho estrutural. Fatores que podem afetar o acabamento da solda! Fator Possível efeito no resultado Cuidados de preparação Contaminação por óleo, graxa ou tinta Instabilidade do arco, inclusões ou alteração do cordão Limpar a região conforme o material e o procedimento aplicável Óxidos e resíduos superficiais Dificuldade de fusão e aparência irregular Inspecionar as bordas e preparar a junta antes da montagem Desalinhamento Variação da geometria, concentração de tensões ou necessidade de retrabalho Ajustar e fixar as peças antes da soldagem Abertura inadequada da junta Falta de fusão, excesso de material ou deformação Conferir a preparação e a condição de encaixe Proteção gasosa insuficiente Oxidação, alteração da coloração e perda de qualidade superficial Avaliar vazão, acesso, correntes de ar e posicionamento da tocha Aporte térmico incompatível Empenamento, alteração dimensional ou perfuração em chapas finas Definir parâmetros conforme espessura, material e geometria Eletrodo inadequado ou contaminado Instabilidade do arco e contaminação da solda Selecionar, preparar e preservar o eletrodo conforme a aplicação Superfície úmida ou exposta a poeira Porosidade e interferências na proteção da poça Manter a área preparada em condições controladas até a execução Soldagem TIG para indústria alimentícia: critérios técnicos e aplicações A preparação também deve considerar a sequência de montagem. Quando uma estrutura ou equipamento possui várias juntas, a ordem de ponteamento e soldagem pode influenciar o alinhamento e a deformação. Em peças de menor espessura, o controle térmico tende a exigir atenção adicional. Já em tubos e componentes com acesso limitado, a posição da junta e a possibilidade de manter a proteção gasosa devem ser analisadas antes do início do serviço. A qualidade final não depende apenas do soldador ou do equipamento TIG. Ela resulta da combinação entre material corretamente identificado, superfície preparada, junta bem ajustada, consumíveis compatíveis, parâmetros definidos e inspeção adequada. Por esse motivo, recomenda-se registrar os critérios relevantes do projeto, como desenho técnico, tipo de junta, espessura, exigência de acabamento, necessidade de inspeção e condição de operação do componente. No contexto de manutenção industrial, a preparação pode começar ainda pela avaliação da condição atual da peça. Antes de reparar ou adequar um componente, é necessário verificar se há desgaste, corrosão, deformação ou trincas que alterem a estratégia de execução. A página de manutenção industrial pode ser relacionada internamente por essa expressão, desde que o endereço correspondente exista no site e seja validado antes da publicação. Sobre preparação de superfícies Por que a limpeza é necessária antes da soldagem TIG? A limpeza remove contaminantes que podem afetar a estabilidade do arco, a fusão, a proteção gasosa e o aspecto do cordão. O método de limpeza deve ser compatível com o material e com os requisitos do projeto. É suficiente limpar apenas a região imediatamente visível da junta? Nem sempre, A área de preparação deve considerar a extensão que pode ser afetada pelo aquecimento, pelo manuseio e pela proteção gasosa. A definição exata depende do material, da geometria e do procedimento aplicável. O alinhamento influencia o resultado da solda? Sim. Desalinhamentos e folgas inadequadas podem alterar a geometria da junta, aumentar a deformação e dificultar o controle da poça de fusão. Por isso, as peças devem ser ajustadas e verificadas antes da execução. Quais informações devem ser avaliadas para escolher o eletrodo e o gás? É preciso considerar o material, a espessura, o tipo de junta, a posição de soldagem, o acabamento esperado e os requisitos técnicos definidos para o componente. A seleção deve ser validada por profissional responsável pelo processo. A preparação é diferente em um serviço de manutenção? Pode ser. Em manutenção, a peça existente pode apresentar contaminação, desgaste, corrosão ou deformações que não aparecem em um componente novo. A avaliação da condição real deve preceder a definição da limpeza, do ajuste e da eventual recuperação. A Jota Soldas enfatiza execução cuidadosa, qualidade, segurança, precisão e atendimento personalizado conforme as especificações técnicas do cliente. Em um projeto de soldagem TIG, a avaliação da peça, do ambiente e dos requisitos aplicáveis deve orientar a preparação e a escolha do procedimento, favorecendo uma execução coerente com a finalidade do componente. Como a soldagem TIG para indústria alimentícia se diferencia da MIG/MAG? A soldagem TIG para indústria alimentícia e os processos MIG/MAG utilizam arco elétrico e gás de proteção, mas diferem principalmente pelo tipo de eletrodo, pela forma de adição do material e pelo nível de controle oferecido ao soldador. Na TIG, o arco é estabelecido entre a peça e um eletrodo de tungstênio não consumível, enquanto na MIG/MAG o arame-eletrodo é consumível e atua como material de adição. A escolha não deve considerar apenas a aparência do cordão, material, espessura, geometria da junta, acesso, produtividade, controle térmico e requisitos do projeto também precisam ser avaliados. Diferença fundamental entre TIG e MIG/MAG Na soldagem TIG, o eletrodo de tungstênio preserva sua função durante a execução e o material de adição, quando necessário, é introduzido separadamente. O processo permite controlar com precisão o arco elétrico e a poça de fusão, característica útil em juntas delicadas, componentes de menor espessura e aplicações em que o acabamento do cordão deve ser cuidadosamente acompanhado. O argônio é um gás de proteção geralmente utilizado, mas a definição dos consumíveis e parâmetros deve seguir o material e a especificação técnica do serviço. Na soldagem MIG/MAG, o arame-eletrodo é alimentado de forma contínua e se funde para formar a junta. Essa configuração pode favorecer maior produtividade em determinadas operações, especialmente quando há maior volume de solda ou necessidade de continuidade na deposição. A diferença entre MIG e MAG está relacionada ao gás de proteção utilizado e à aplicação prevista, que devem ser definidos conforme o material, o equipamento e os requisitos do processo. A TIG prioriza controle refinado, precisão e acabamento em situações compatíveis; a MIG/MAG pode ser considerada quando a produtividade e a deposição contínua têm maior peso. Isso não torna um processo universalmente superior ao outro. Comparação técnica entre os processos! Critério TIG MIG/MAG Eletrodo Tungstênio não consumível Arame-eletrodo consumível Adição de material Pode ser feita separadamente, conforme a junta O arame conduz o processo e forma o material de adição Controle do arco e da poça Elevado controle manual do arco e da poça de fusão Controle associado à alimentação do arame e aos parâmetros do equipamento Acabamento do cordão Pode favorecer cordões uniformes e visualmente limpos quando a preparação e os parâmetros são adequados Pode atender a diferentes necessidades, com resultado dependente da regulagem, da técnica e da preparação Respingos Tendência a menor geração quando o processo é corretamente ajustado A ocorrência depende do modo de transferência, do material e da regulagem Velocidade de execução Geralmente escolhida quando o controle e a precisão pesam mais Pode ser vantajosa em operações que exigem deposição contínua e produtividade Espessuras e geometrias Adequada a situações que exigem controle térmico e dimensional cuidadoso Pode atender a diferentes espessuras e geometrias conforme a capacidade do processo Critério de decisão Acabamento, precisão, acesso e controle do aporte térmico Produtividade, volume de deposição, material, geometria e requisitos do projeto Soldagem TIG para indústria alimentícia: critérios técnicos e aplicações A tabela apresenta uma comparação geral do setor. O resultado efetivo depende do material, da preparação da junta, da posição de soldagem, do gás de proteção, do consumível, do equipamento e da qualificação técnica aplicável ao projeto. Quando o acabamento e o controle térmico pesam na decisão? O TIG tende a ser analisado com atenção quando a junta exige controle mais refinado da poça de fusão, baixa geração de respingos e cordão visualmente uniforme. Esses atributos podem ser relevantes em tubos, chapas, perfis e componentes de aço inoxidável ou de outras ligas compatíveis, desde que a aplicação e os parâmetros sejam tecnicamente adequados. O controle térmico também merece consideração em peças de menor espessura ou em componentes sujeitos a deformações dimensionais. O aporte térmico precisa ser compatível com a espessura, a geometria, a sequência de soldagem e a função da peça. Um cordão visualmente bonito, por si só, não comprova a qualidade técnica nem a adequação sanitária de um equipamento alimentício. É necessário considerar limpeza, preparação, continuidade da junta, possíveis descontinuidades, acabamento especificado, inspeção e requisitos definidos para o conjunto. Em aplicações alimentícias, a decisão deve relacionar o processo de soldagem à finalidade do componente. Uma junta em tubo, por exemplo, pode exigir critérios diferentes de uma reparação localizada em uma estrutura metálica. A facilidade de acesso, a necessidade de desmontagem, a posição da solda e a possibilidade de executar a operação em oficina ou em campo também influenciam a escolha. A MIG/MAG pode ser uma alternativa tecnicamente pertinente quando o projeto prioriza maior continuidade de deposição ou quando as características da peça tornam esse processo mais adequado. Por outro lado, em uma junta que exige maior controle do aporte térmico e acabamento cuidadoso, o TIG pode ser considerado. A seleção deve ser feita com base na combinação de requisitos, e não em uma comparação genérica de superioridade. Como solicitar uma avaliação para um projeto de soldagem TIG? Uma avaliação técnica bem preparada ajuda a transformar a necessidade industrial em um escopo claro de fabricação, reparação, montagem ou manutenção. Antes de solicitar uma análise à Jota Soldas, reúna as informações disponíveis sobre o componente, a aplicação e as condições de execução. Quanto mais completo for o briefing, mais objetiva tende a ser a verificação de compatibilidade entre material, geometria, tipo de junta, processo TIG e requisitos definidos para o projeto. critérios técnicos final para o briefing técnico Objetivo do serviço: informe se a necessidade envolve fabricação de uma peça ou estrutura, soldagem de componentes, recuperação de um item metálico, montagem, manutenção ou adequação industrial. Desenho técnico e referências: encaminhe desenho, croqui, modelo, fotografias ou outras referências que ajudem a compreender dimensões, tolerâncias, pontos de união e posição das juntas. Quando não houver desenho, descreva a finalidade e as medidas conhecidas. Material: indique o material do componente, como aço inoxidável ou outra liga compatível, sempre que essa informação estiver disponível. A composição e a condição do metal podem influenciar a seleção do procedimento. Espessura: informe a espessura das chapas, tubos, perfis ou componentes envolvidos. Peças de menor espessura podem exigir controle mais rigoroso do aporte térmico e da deformação. Geometria e tipo de junta: descreva se a união é de topo, sobreposta, em ângulo ou de outra configuração. Também é importante informar o diâmetro de tubos, o acesso à região e a existência de áreas de difícil posicionamento. Quantidade de peças: indique se se trata de uma unidade, de uma recuperação pontual ou de um conjunto de componentes. Essa informação auxilia na definição do escopo de fabricação, montagem e inspeção. Condição atual: em serviços de reparação, explique se há trincas, desgaste, deformação, corrosão, falha de união ou apenas necessidade de substituição e reforço. Fotografias podem complementar a descrição, mas não substituem a avaliação técnica quando ela for necessária. Aplicação do componente: informe onde a peça será utilizada e quais condições gerais de operação são relevantes, como contato com produto, limpeza frequente, temperatura, umidade, vibração ou exigência de acabamento. Os requisitos sanitários e de projeto devem ser confirmados pelos responsáveis técnicos da aplicação. Ambiente de execução: esclareça se o serviço poderá ser realizado em local apropriado para entrega presencial ou se será necessário trabalhar em campo. Indique limitações de acesso, necessidade de desmontagem, movimentação de equipamentos e disponibilidade de área segura. Inspeção e aceitação: apresente os critérios de qualidade conhecidos, os documentos do projeto e eventuais exigências de inspeção visual, controle dimensional ou outros métodos definidos pelo responsável técnico. O acabamento visual, isoladamente, não comprova a qualidade completa da junta. Integração com outras etapas: informe se a soldagem depende de fabricação, montagem, manutenção, adequação ou liberação de uma área industrial. Essa relação evita que o serviço seja analisado de forma isolada. Requisitos do cliente: compartilhe normas, desenhos, especificações, procedimentos ou critérios de aceitação fornecidos para o equipamento. A validação final deve considerar o conjunto de requisitos aplicáveis ao projeto. Dúvidas técnicas A Soldagem TIG Industrial é especialmente utilizada em aço inoxidável e outras ligas compatíveis, mas a escolha do processo depende do material efetivamente identificado, da espessura, da geometria e da finalidade do componente. Por isso, informe a especificação disponível e evite definir o procedimento apenas pela aparência da peça. A soldagem TIG é indicada para qualquer aplicação alimentícia? Não automaticamente. O processo pode ser considerado em componentes e equipamentos que exigem precisão, acabamento uniforme e controle do aporte térmico, mas a adequação depende do projeto, do material, da preparação da superfície, dos critérios de inspeção e dos requisitos sanitários aplicáveis. A validação deve ser feita antes da execução. É possível solicitar avaliação para uma peça que precisa de reparação? Sim, a solicitação pode incluir recuperação ou reparação de componentes metálicos. É importante informar a causa aparente do problema, o histórico conhecido, a condição atual da peça e se existem limitações para desmontagem. A viabilidade do reparo deve ser analisada conforme a integridade do componente e a função que ele desempenha. A avaliação pode considerar soldagem em campo? A Jota Soldas informa que atende projetos em nível nacional e oferece tanto a opção de entrega presencial quanto serviços realizados em campo. A modalidade adequada depende do tamanho do componente, do acesso, da necessidade de montagem ou manutenção, das condições de segurança e da possibilidade de preparar corretamente a área de trabalho. Que informações ajudam a decidir entre TIG e MIG/MAG? A decisão deve considerar o material, a espessura, a geometria da junta, o acabamento esperado, o controle térmico, a produtividade necessária, o acesso e os requisitos do projeto. A TIG utiliza eletrodo de tungstênio não consumível, enquanto a MIG/MAG utiliza arame-eletrodo consumível. Isso não torna um processo universalmente superior ao outro. Como encaminhar uma solicitação consultiva à Jota Soldas? Para solicitar uma avaliação, organize o briefing com os documentos e informações disponíveis e descreva claramente o resultado esperado, fabricar, soldar, reparar, montar, manter ou adequar um componente ou estrutura industrial. Se houver dúvidas sobre o material, a junta ou a modalidade de atendimento, informe essa limitação em vez de preencher a lacuna com uma suposição. A Jota Soldas pode analisar a necessidade de forma personalizada conforme as especificações técnicas apresentadas, considerando sua atuação em soldagem, fabricação e montagem industrial. A empresa foi fundada em 2019, e seu fundador atua no segmento de soldagem desde 2004. Essa experiência está inserida em uma proposta de atendimento baseada em responsabilidade, transparência, qualidade, segurança e precisão. O contato com a empresa deve servir para esclarecer o escopo e validar tecnicamente as condições do serviço. Não é recomendável definir preço, prazo, procedimento ou critério de aceitação sem analisar os dados do projeto. Para facilitar essa conversa, encaminhe o desenho ou croqui, material, espessuras, fotografias, quantidade de peças, local de execução, finalidade do componente e requisitos de inspeção que já estejam definidos. Quando aplicável, solicite também a orientação sobre a integração com fabricação industrial, montagem industrial, manutenção industrial, adequações industriais e Soldagem TIG Industrial. As respectivas páginas internas do site podem ser vinculadas após a conferência dos endereços e das âncoras disponíveis, evitando direcionar o leitor para URLs não validadas. Resumo dos principais critérios de decisão A solicitação de uma avaliação para soldagem TIG deve reunir cinco grupos de informações: O que será feito: fabricação, soldagem, recuperação, montagem, manutenção ou adequação. Do que a peça é feita: material, espessura, dimensões, geometria e tipo de junta. Onde e como será executado: oficina ou campo, acesso, desmontagem, segurança e condições do ambiente. Qual resultado precisa ser verificado: acabamento, controle dimensional, integridade da junta, inspeção e requisitos sanitários ou de projeto. Quais documentos orientam o serviço: desenho, especificação técnica, critérios de aceitação e informações fornecidas pelo cliente. Com esse conjunto, a Jota Soldas poderá compreender melhor a necessidade e direcionar uma análise compatível com as características do projeto. A decisão sobre processo, preparação, consumíveis, parâmetros, inspeção e modalidade de atendimento deve ser confirmada tecnicamente antes da execução, sempre de acordo com o material, a aplicação e os requisitos definidos para o componente. A soldagem TIG é sempre melhor que MIG/MAG em equipamentos alimentícios? Não. A TIG pode ser adequada quando precisão, acabamento e controle térmico são fatores importantes, mas a decisão depende do material, da espessura, da geometria, do tipo de junta, da produtividade necessária e dos critérios de aceitação do projeto. A MIG/MAG também pode ser apropriada em determinadas condições. Quando o TIG costuma ser considerado para aço inoxidável? O processo pode ser analisado em juntas de aço inoxidável que demandam controle do arco, acabamento uniforme ou atenção especial ao aporte térmico. A indicação não é automática, é preciso confirmar a liga, a espessura, a preparação da superfície, o gás de proteção, o consumível e os requisitos do equipamento. A menor quantidade de respingos promove uma solda adequada? Não. A baixa geração de respingos é uma característica desejável em determinadas aplicações, mas a avaliação deve incluir penetração, continuidade, geometria do cordão, deformação, limpeza, possíveis descontinuidades e conformidade com as especificações técnicas aplicáveis. Como decidir entre TIG e MIG/MAG? Reúna o desenho ou a descrição técnica, o material, a espessura, o tipo de junta, a posição de soldagem, o nível de acabamento esperado, a quantidade de peças, o ambiente de execução e os requisitos de inspeção. Com essas informações, um profissional pode avaliar o processo mais coerente com a aplicação. Avaliação técnica para o projeto A Jota Soldas atua como prestadora de serviços de soldagem, fabricação e montagem industrial, com atendimento personalizado conforme as especificações técnicas definidas pelo cliente. Para avaliar TIG ou MIG/MAG, a empresa pode analisar as necessidades específicas do projeto, incluindo fabricação, reparação, montagem ou manutenção, sem substituir a validação do responsável técnico e dos requisitos aplicáveis ao equipamento. A Jota Soldas foi fundada em 2019, e seu fundador atua no segmento de soldagem desde 2004. Essa experiência é apresentada como contexto da empresa, não como resultado automática de conformidade para qualquer aplicação. Antes da execução, é recomendável confirmar material, geometria, espessura, preparação, modalidade de atendimento, critérios de inspeção e condições de segurança do local. A escolha entre TIG e MIG/MAG deve resultar de uma avaliação técnica transparente, considerando acabamento, controle térmico, produtividade e requisitos específicos do projeto. Controle de qualidade, segurança e inspeção do serviço A qualidade de uma soldagem TIG industrial não deve ser avaliada apenas pela aparência do cordão. O resultado depende da preparação das peças, da estabilidade dos parâmetros, da proteção gasosa, do controle dimensional, da inspeção após a execução e dos requisitos definidos para o equipamento ou componente. Em aplicações alimentícias, químicas e farmacêuticas, essa análise deve ser ainda mais criteriosa, pois acabamento, facilidade de limpeza, integridade da junta e compatibilidade com a finalidade da peça precisam ser considerados em conjunto. A Jota Soldas informa como compromissos de atuação a qualidade, a segurança e a precisão, trabalhando conforme as especificações técnicas definidas para cada projeto. Isso não significa que exista um protocolo único aplicável a todos os serviços. Os critérios de aceitação devem ser definidos de acordo com o material, a geometria, a função do componente, o ambiente de operação e as normas ou especificações aplicáveis. critérios técnicos de pontos de controle Antes da soldagem: Conferir o desenho técnico, a ordem de serviço ou a especificação disponibilizada pelo responsável pelo projeto. Confirmar o material, a espessura, o tipo de junta, o alinhamento e a posição de soldagem previstos. Inspecionar visualmente as peças para identificar deformações, trincas, corrosão, rebarbas ou danos que possam interferir na execução. Remover óleo, graxa, tinta, umidade, partículas e outros contaminantes da região da junta, utilizando método compatível com o material. Verificar o ajuste entre as partes, a abertura da junta, o acesso para o soldador e a necessidade de dispositivos de fixação ou ponteamento. Definir o eletrodo de tungstênio, o gás de proteção e os parâmetros de soldagem conforme o material e a configuração da junta. Avaliar os riscos do ambiente, incluindo energia elétrica, calor, fumos, movimentação de cargas, trabalho em altura e proximidade de materiais combustíveis. Planejar o isolamento da área e o uso dos equipamentos de proteção individual e coletiva adequados à atividade. Durante a soldagem: Acompanhar a estabilidade do arco, a proteção gasosa, a velocidade de avanço e o controle da poça de fusão. Observar se há contaminação do eletrodo, interrupções inadequadas, excesso de calor, deformação ou sinais de proteção insuficiente. Controlar a sequência de execução quando houver risco de empenamento, retração ou alteração dimensional. Verificar o aspecto do cordão ao longo do serviço, sem considerar a aparência isoladamente como aprovação definitiva. Manter a área protegida contra correntes de ar, umidade, partículas e outras condições que possam comprometer a blindagem gasosa ou contaminar a junta. Interromper a atividade quando houver alteração relevante nas condições de segurança, no material ou nos parâmetros definidos. Depois da soldagem: Realizar inspeção visual do cordão e das regiões adjacentes, procurando descontinuidades aparentes, mordeduras, porosidade visível, falta de fusão aparente, respingos ou irregularidades. Conferir dimensões, alinhamento, planicidade, posição dos componentes e possíveis deformações provocadas pelo aporte térmico. Verificar se a superfície está limpa e se o acabamento solicitado pelo projeto foi atingido, sem remover material de forma que prejudique a junta. Registrar, quando previsto no escopo, informações relevantes sobre o serviço, a peça, a inspeção e eventuais correções realizadas. Definir com o responsável técnico se serão necessários ensaios ou verificações adicionais, especialmente quando a junta tiver função estrutural, de contenção ou de contato com o produto. Acabamento visual não é sinônimo de qualidade técnica Um cordão uniforme e visualmente agradável é um indicador importante, mas não comprova sozinho a integridade da solda. A aparência pode ser influenciada pela limpeza, pelo acabamento superficial e pelo controle do processo, enquanto a qualidade técnica também envolve fusão adequada, ausência de descontinuidades relevantes, estabilidade dimensional e atendimento aos critérios definidos para a aplicação. Da mesma forma, uma solda que não apresenta muitos respingos não deve ser automaticamente considerada aprovada. O processo TIG costuma permitir controle refinado do arco e da poça de fusão, mas o resultado depende da preparação da junta, do material, da espessura, do gás de proteção, do eletrodo, dos parâmetros e da habilidade de execução. Quando necessário, a aceitação deve considerar inspeção visual complementada por métodos definidos no projeto e por profissionais habilitados para essa avaliação. Em componentes destinados a ambientes alimentícios, o acabamento pode facilitar a limpeza e reduzir regiões que acumulem resíduos, mas isso não representa conformidade sanitária automática. A geometria, o acesso para higienização, a condição superficial, o projeto do equipamento e os requisitos regulatórios aplicáveis precisam ser analisados pelo responsável técnico. Como definir os critérios de aceitação? Antes do início do serviço, o contratante, o projetista, o responsável pela manutenção ou outro profissional designado deve esclarecer quais características serão verificadas e quais condições levarão à aprovação, retrabalho ou rejeição da junta. Entre os pontos que podem ser definidos estão: dimensões finais e tolerâncias do componente; aparência e acabamento superficial esperados; limites aceitáveis para deformações e desalinhamentos; necessidade de inspeção visual ampliada ou de ensaios complementares; exigências relacionadas à estanqueidade, resistência, limpeza ou contato com o produto; forma de identificação da peça e de registro das etapas realizadas; normas, desenhos, procedimentos e documentos técnicos que devem orientar a execução. A escolha desses critérios deve considerar a finalidade real da peça. Uma solda em um suporte pode ter exigências diferentes de uma junta em tubo, tanque, linha de processo ou equipamento sujeito a limpeza frequente. Por isso, recomenda-se validar previamente o material, a aplicação, a geometria, as condições de operação e os documentos técnicos que serão usados como referência. Segurança e adequações industriais A inspeção da solda deve ocorrer em conjunto com a avaliação das condições de segurança e da adequação do equipamento ou do ambiente. Em serviços de manutenção, fabricação ou alteração de estruturas, pode ser necessário verificar isolamento de energias, acesso, ventilação, movimentação da peça, proteção contra incêndio e interferências com outros sistemas. Essas medidas devem ser definidas conforme os riscos existentes no local e a responsabilidade dos profissionais envolvidos. Quando o projeto envolve alteração de estrutura, adaptação de equipamento ou correção de uma condição existente, a página de adequações industriais da Jota Soldas pode ser consultada como referência para o serviço relacionado. A disponibilidade e a aplicação desse atendimento devem ser confirmadas diretamente com a empresa, de acordo com o escopo e as especificações técnicas do projeto. A Jota Soldas atua com soldagem, fabricação e montagem industrial e orienta seus serviços para necessidades específicas de cada cliente. A experiência do fundador no segmento de soldagem desde 2004 e a atuação empresarial da Jota Soldas desde 2019 contextualizam a experiência informada pela marca, mas cada decisão de execução, inspeção e aceitação deve permanecer vinculada aos requisitos concretos do projeto e à avaliação dos profissionais responsáveis. Atendimento em oficina ou em campo, como definir o escopo A definição entre entrega presencial e execução em campo depende menos da preferência pela modalidade e mais das características do componente, do equipamento e do ambiente de trabalho. Na soldagem TIG industrial, essa análise considera dimensões, peso, acesso, necessidade de desmontagem, condições de segurança, preparação da junta e integração com atividades de montagem ou manutenção. A Jota Soldas atende projetos industriais em nível nacional e informa oferecer tanto a opção de entrega presencial quanto a realização do serviço em campo. A modalidade adequada deve ser definida após a análise das especificações técnicas e das condições reais do projeto, sem presumir que uma alternativa seja sempre melhor que a outra. critérios técnicos de informações para solicitar uma avaliação técnica Antes de encaminhar uma solicitação, reúna o máximo possível de dados sobre o serviço. Informações completas ajudam a esclarecer o escopo e permitem avaliar a necessidade de fabricação, reparação, montagem ou intervenção diretamente no local: Componente ou equipamento: informe o que será soldado, reparado, fabricado ou ajustado, incluindo sua função no processo industrial. Dimensões e peso: registre medidas aproximadas, formato, quantidade de peças e, quando disponível, o peso do conjunto. Esses dados influenciam o transporte, o manuseio e a possibilidade de execução fora do local. Material e espessura: indique o material conhecido, como aço inoxidável ou outra liga compatível, além da espessura das chapas, tubos ou perfis. Quando houver dúvida, disponibilize desenho, especificação ou identificação do componente para validação técnica. Geometria e tipo de junta: descreva se a união envolve topo, ângulo, sobreposição, conexão entre tubos ou outra configuração. O acesso à junta e a posição de soldagem podem alterar a preparação necessária. Condição atual: esclareça se se trata de uma peça nova, de uma recuperação, de uma reparação ou de uma adequação industrial. Também é importante informar a presença de deformações, trincas, contaminação, corrosão ou soldas anteriores, quando identificadas. Necessidade de desmontagem: informe se o componente pode ser removido ou se permanece instalado no equipamento. A impossibilidade de desmontagem pode favorecer a avaliação de uma intervenção em campo, desde que o ambiente ofereça condições seguras. Local de execução: descreva o tipo de área, o acesso disponível, a distância entre o ponto de trabalho e o local de carga ou descarga e a existência de restrições operacionais relevantes. Documentação técnica: encaminhe desenhos, croquis, fotos, especificações do cliente, requisitos de inspeção e informações sobre tolerâncias ou acabamento, sempre que disponíveis. Integração com outras atividades: informe se o serviço está relacionado a montagem industrial, manutenção, fabricação de estruturas ou adequações em equipamentos. Essa relação pode influenciar a sequência das etapas. Critérios de aceitação: indique quais requisitos técnicos, dimensionais, visuais ou documentais devem ser considerados pelo responsável pelo projeto. A aparência do cordão, isoladamente, não define todos os critérios de qualidade. Fluxograma de decisão entre serviço em campo e entrega presencial O fluxo abaixo funciona como orientação inicial. A decisão definitiva deve considerar a avaliação técnica do serviço, os riscos do ambiente e as especificações aplicáveis: O componente pode ser removido sem comprometer o equipamento ou o processo? Sim: avalie a entrega presencial, especialmente quando o transporte e o manuseio forem viáveis e o trabalho exigir acesso controlado ao componente. Não: avance para a análise de execução em campo.
- O local oferece acesso, espaço e condições para preparar e executar a soldagem? Sim: considere a soldagem em campo, desde que os riscos sejam avaliados e as condições de trabalho sejam autorizadas pelos responsáveis locais. Não: verifique se é possível realizar desmontagem, adequação temporária do espaço ou outra solução definida pelo responsável técnico.
- O componente exige integração imediata com montagem ou manutenção? Sim: a execução em campo pode ser considerada quando a intervenção depender da posição instalada ou da sequência operacional do equipamento. Não: compare logística, necessidade de transporte, preparação e controle do processo para definir a alternativa mais coerente.
- Há desenho, especificação ou critério de inspeção definido? Sim: utilize esses documentos para orientar a modalidade e o escopo da execução. Não: solicite uma avaliação técnica antes de estabelecer a forma de atendimento, pois a ausência de requisitos pode dificultar a definição da junta, dos parâmetros e da inspeção.
Esse fluxo não substitui a análise do projeto.
Um componente pequeno pode exigir execução no local quando está integrado a um equipamento que não pode ser desmontado.
Da mesma forma, uma estrutura maior pode ser encaminhada para entrega presencial se houver condições de transporte e se a fabricação fora do ambiente industrial simplificar o controle da preparação e da montagem.
Segurança e acesso ao local
A execução em campo exige uma avaliação prévia das condições do ambiente.
O local deve ser analisado pelos profissionais responsáveis quanto ao acesso, isolamento da área, circulação de pessoas, interferência com outros serviços, condição do equipamento e riscos associados à atividade de soldagem.
Entre os pontos que precisam ser verificados estão:
- possibilidade de delimitar e sinalizar a área de trabalho;
- afastamento ou proteção de materiais e equipamentos que possam ser afetados pela atividade;
- acesso para ferramentas, equipamentos e movimentação do componente;
- existência de espaço suficiente para posicionamento, preparação e inspeção da junta;
- condição do equipamento antes da intervenção, incluindo necessidade de parada, limpeza ou liberação operacional definida pelo responsável da instalação;
- compatibilidade da atividade com os procedimentos de segurança do local;
- comunicação entre a equipe de soldagem, a manutenção, a montagem e os responsáveis pela operação;
- condições para realizar a inspeção e a liberação do serviço após a execução.
Esses cuidados não devem ser tratados como detalhes administrativos.
Acesso inadequado pode comprometer o posicionamento do soldador, a proteção gasosa, a visibilidade da junta e o controle do processo.
Além disso, a execução em campo pode exigir coordenação com atividades de manutenção e montagem, respeitando as regras de segurança estabelecidas para a instalação.
Quando houver necessidade de intervenção em equipamento instalado, a análise deve ser feita antes do deslocamento e da programação do serviço.
O responsável pelo local precisa confirmar quais condições de acesso, isolamento e liberação são aplicáveis.
A Jota Soldas pode avaliar a necessidade apresentada pelo cliente e orientar o escopo conforme as informações técnicas fornecidas, mas os requisitos de segurança da instalação devem ser validados pelos responsáveis competentes.
Integração com montagem e manutenção industrial
A escolha da modalidade também deve considerar o que acontece antes e depois da soldagem.
Em uma montagem industrial, por exemplo, o serviço pode estar relacionado ao posicionamento de tubos, chapas, perfis ou equipamentos.
Em uma manutenção, pode envolver a recuperação ou a reparação de um componente que precisa retornar à operação após a intervenção.
Já em uma adequação industrial, a soldagem pode fazer parte de uma alteração mais ampla na estrutura ou no equipamento.
Por isso, ao solicitar a avaliação, descreva a sequência prevista, desmontagem, preparação, soldagem, inspeção, montagem e eventual liberação do conjunto.
Essa visão integrada ajuda a evitar decisões baseadas apenas no local físico da solda e favorece um escopo mais claro para a fabricação, a montagem e a manutenção industrial.
A definição da modalidade deve permanecer vinculada ao desenho, ao material, à geometria, ao acesso, às condições de segurança e aos critérios técnicos estabelecidos para o projeto.
| Aplicação | Componente ou material envolvido | Principal cuidado técnico |
|---|---|---|
| Fabricação de equipamentos | Chapas, tubos, perfis e conjuntos metálicos | Verificar material, espessura, geometria, sequência de montagem e requisitos de acabamento definidos no projeto. |
| Montagem de equipamentos industriais | Estruturas metálicas e componentes previamente fabricados | Avaliar acesso, alinhamento, posição de soldagem, interferências e condições de segurança no local. |
| Soldagem de tubos | Tubos e conexões de aço inoxidável ou ligas compatíveis | Controlar o ajuste da junta, a proteção gasosa, o aporte térmico e a possibilidade de deformação. |
| União de chapas metálicas | Chapas de menor espessura ou componentes que exigem controle dimensional | Selecionar parâmetros adequados para reduzir o risco de empenamento, perfuração ou excesso de calor. |
| Soldagem de perfis metálicos | Perfis usados em estruturas e conjuntos industriais | Conferir o posicionamento, a preparação das superfícies, a sequência dos cordões e a estabilidade do conjunto. |
| Recuperação de componente | Peça metálica desgastada, danificada ou que demande reparação | Identificar a condição do componente, a causa provável do dano, o material e a viabilidade da recuperação. |
| Aplicações de caldeiraria | Conjuntos, suportes, tubulações e estruturas metálicas | Compatibilizar fabricação, soldagem, montagem, controle dimensional e finalidade de uso. |
| Fator | Possível efeito no resultado | Cuidados de preparação |
|---|---|---|
| Contaminação por óleo, graxa ou tinta | Instabilidade do arco, inclusões ou alteração do cordão | Limpar a região conforme o material e o procedimento aplicável |
| Óxidos e resíduos superficiais | Dificuldade de fusão e aparência irregular | Inspecionar as bordas e preparar a junta antes da montagem |
| Desalinhamento | Variação da geometria, concentração de tensões ou necessidade de retrabalho | Ajustar e fixar as peças antes da soldagem |
| Abertura inadequada da junta | Falta de fusão, excesso de material ou deformação | Conferir a preparação e a condição de encaixe |
| Proteção gasosa insuficiente | Oxidação, alteração da coloração e perda de qualidade superficial | Avaliar vazão, acesso, correntes de ar e posicionamento da tocha |
| Aporte térmico incompatível | Empenamento, alteração dimensional ou perfuração em chapas finas | Definir parâmetros conforme espessura, material e geometria |
| Eletrodo inadequado ou contaminado | Instabilidade do arco e contaminação da solda | Selecionar, preparar e preservar o eletrodo conforme a aplicação |
| Superfície úmida ou exposta a poeira | Porosidade e interferências na proteção da poça | Manter a área preparada em condições controladas até a execução |
| Critério | TIG | MIG/MAG |
|---|---|---|
| Eletrodo | Tungstênio não consumível | Arame-eletrodo consumível |
| Adição de material | Pode ser feita separadamente, conforme a junta | O arame conduz o processo e forma o material de adição |
| Controle do arco e da poça | Elevado controle manual do arco e da poça de fusão | Controle associado à alimentação do arame e aos parâmetros do equipamento |
| Acabamento do cordão | Pode favorecer cordões uniformes e visualmente limpos quando a preparação e os parâmetros são adequados | Pode atender a diferentes necessidades, com resultado dependente da regulagem, da técnica e da preparação |
| Respingos | Tendência a menor geração quando o processo é corretamente ajustado | A ocorrência depende do modo de transferência, do material e da regulagem |
| Velocidade de execução | Geralmente escolhida quando o controle e a precisão pesam mais | Pode ser vantajosa em operações que exigem deposição contínua e produtividade |
| Espessuras e geometrias | Adequada a situações que exigem controle térmico e dimensional cuidadoso | Pode atender a diferentes espessuras e geometrias conforme a capacidade do processo |
| Critério de decisão | Acabamento, precisão, acesso e controle do aporte térmico | Produtividade, volume de deposição, material, geometria e requisitos do projeto |
Para saber mais sobre Soldagem TIG para indústria alimentícia
Ligue para (11) 4358-4906 ou clique aqui e entre em contato por e-mail.
Entre em contato agora mesmo!
Clique no botão e entre em contato para tirar dúvidas ou solicitar um orçamento.
Solicitar contatoPrincipais regiões de atendimento:
- Atendimento realizado em todo o estado de Acre.
- Atendimento realizado em todo o estado de Alagoas.
- Atendimento realizado em todo o estado de Amapá.
- Atendimento realizado em todo o estado de Amazonas.
- Atendimento realizado em todo o estado de Bahia.
- Atendimento realizado em todo o estado de Ceará.
- Atendimento realizado em todo o estado de Distrito Federal.
- Atendimento realizado em todo o estado de Espírito Santo.
- Atendimento realizado em todo o estado de Goiás.
- Atendimento realizado em todo o estado de Maranhão.
- Atendimento realizado em todo o estado de Mato Grosso.
- Atendimento realizado em todo o estado de Mato Grosso do Sul.
- Atendimento realizado em todo o estado de Minas Gerais.
- Atendimento realizado em todo o estado de Pará.
- Atendimento realizado em todo o estado de Paraíba.
- Atendimento realizado em todo o estado de Paraná.
- Atendimento realizado em todo o estado de Pernambuco.
- Atendimento realizado em todo o estado de Piauí.
- Atendimento realizado em todo o estado de Rio de Janeiro.
- Atendimento realizado em todo o estado de Rio Grande do Norte.
- Atendimento realizado em todo o estado de Rio Grande do Sul.
- Atendimento realizado em todo o estado de Rondônia.
- Atendimento realizado em todo o estado de Roraima.
- Atendimento realizado em todo o estado de Santa Catarina.
- Atendimento realizado em todo o estado de São Paulo.
- Atendimento realizado em todo o estado de Sergipe.
- Atendimento realizado em todo o estado de Tocantins.

