Galeria


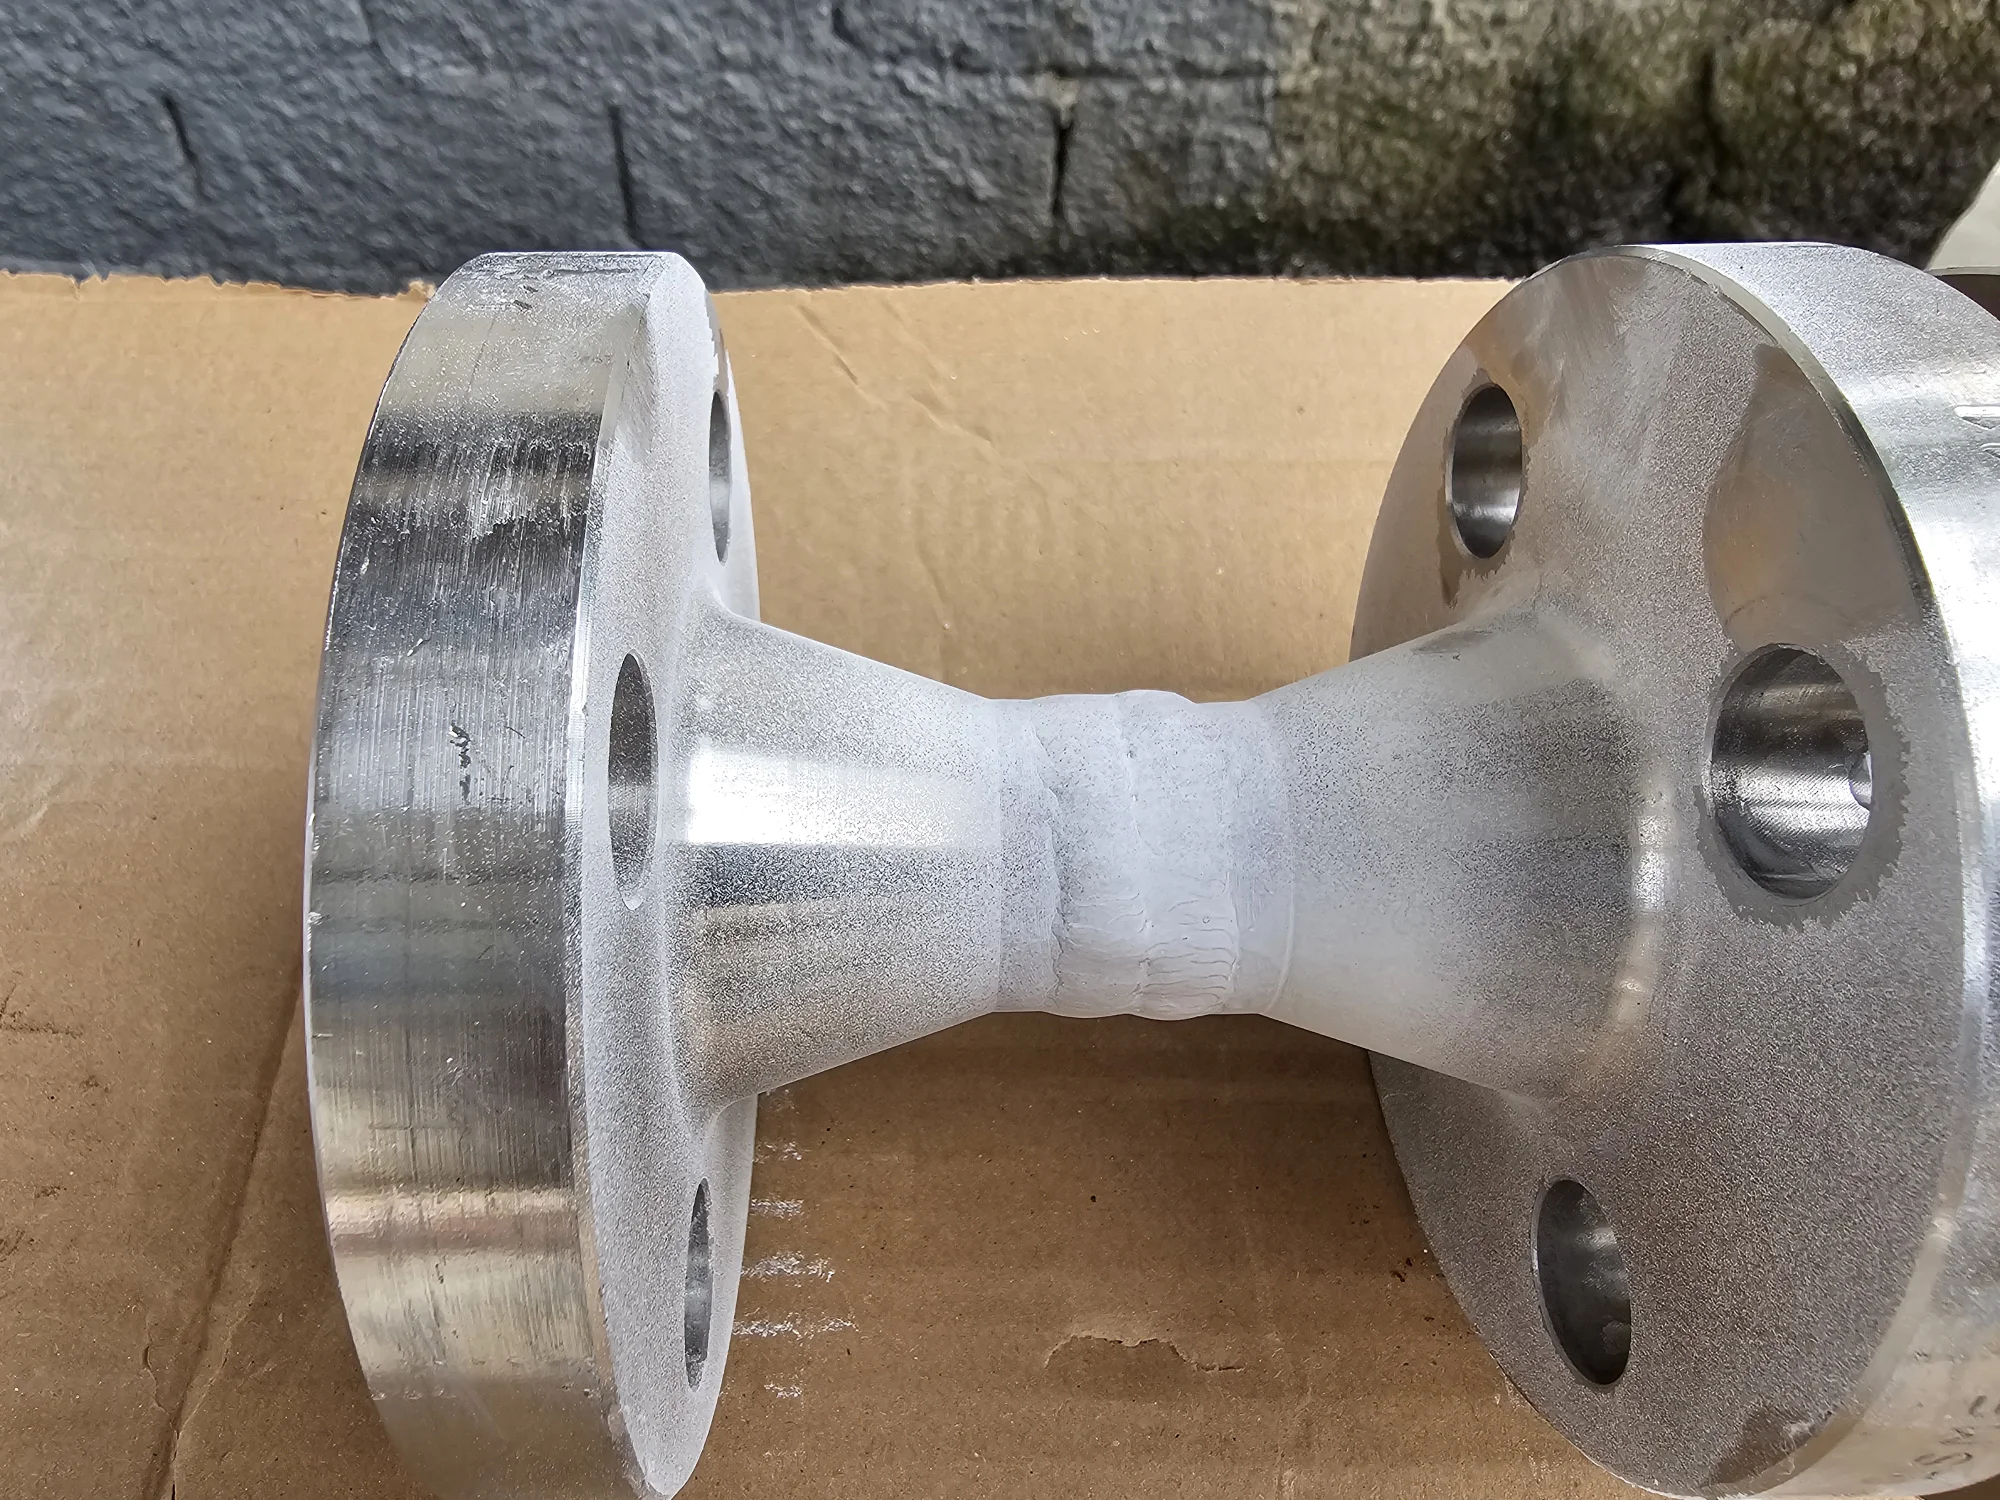







Clique nas imagens para ampliar
Inspeção de estruturas metálicas: métodos, normas e cuidados para avaliar integridade sem danificar componentes
A Inspeção de estruturas metálicas é a avaliação técnica de componentes, juntas soldadas e sistemas estruturais para identificar descontinuidades, falhas, corrosão, deformações ou condições que possam comprometer a integridade estrutural, a segurança industrial e o desempenho operacional.
Em ambientes industriais, essa verificação é essencial porque permite analisar a condição real de uma estrutura sem necessariamente interromper sua utilização ou danificar o componente avaliado, especialmente quando associada a métodos de Ensaios Não Destrutivos.
De forma prática, a inspeção de estruturas metálicas é a avaliação técnica de componentes, soldas e sistemas estruturais para identificar descontinuidades, falhas, corrosão ou condições que possam comprometer segurança e desempenho.
Essa avaliação pode ter caráter preventivo ou corretivo.
Na abordagem preventiva, a inspeção é planejada antes que uma falha se manifeste de forma crítica, apoiando decisões de manutenção, adequação, controle de qualidade e continuidade operacional.
Já na abordagem corretiva, a inspeção costuma ocorrer após a identificação de uma anomalia, parada, suspeita de dano, não conformidade ou necessidade de verificar a extensão de um problema existente.
Em indústrias metalúrgicas, caldeirarias, fabricação e montagem industrial, óleo e gás e outros segmentos que utilizam estruturas metálicas e juntas soldadas, a inspeção técnica contribui para responder perguntas fundamentais:
- A solda apresenta indícios visuais de descontinuidade?
- Há sinais de corrosão, desgaste, trincas ou deformações?
- O componente mantém condições adequadas para a aplicação prevista?
- A estrutura atende aos requisitos técnicos definidos para o projeto?
- É necessário complementar a avaliação com Ensaios Não Destrutivos, como Ensaio Visual, Líquido Penetrante, Partículas Magnéticas, Ultrassom ou Ensaio Radiográfico?
Um ponto importante é que a inspeção não deve ser tratada como uma etapa única e padronizada para todos os casos.
A escolha do método, da abrangência e do nível de detalhamento depende de fatores como criticidade da estrutura, tipo de componente, material, geometria, acesso à área inspecionada, histórico de manutenção, condições de operação e requisitos técnicos aplicáveis ao projeto.
Por isso, uma estrutura metálica usada em montagem industrial, um skid, um spool, uma junta soldada ou um componente personalizado podem exigir abordagens distintas de avaliação.
Em alguns casos, a análise superficial pode ser suficiente para uma triagem inicial.
Em outros, pode ser necessário aplicar métodos de END capazes de indicar descontinuidades superficiais ou internas, sempre conforme critérios técnicos e de aceitação definidos para a aplicação.
A Jota Soldas atua com soldagem, fabricação, montagem industrial e Ensaios Não Destrutivos, avaliando materiais, componentes, estruturas metálicas e juntas soldadas sem comprometer sua utilização.
A empresa desenvolve suas atividades buscando compreender as necessidades específicas de cada projeto, o que é especialmente relevante em inspeções nas quais segurança, qualidade, eficiência e atenção aos detalhes influenciam diretamente a confiabilidade do resultado técnico.
Assim, a inspeção de estruturas metálicas é mais do que uma verificação visual simples.
Ela faz parte de uma estratégia de controle de qualidade e manutenção industrial que ajuda a identificar condições relevantes, orientar decisões técnicas e reduzir a probabilidade de retrabalho, falhas não percebidas ou intervenções inadequadas.
Quando conduzida com critérios definidos e avaliação especializada, torna-se uma ferramenta importante para preservar componentes, apoiar a conformidade técnica e aumentar a confiabilidade de estruturas e equipamentos.
Principais métodos de Ensaios Não Destrutivos aplicados à inspeção!
Os Ensaios Não Destrutivos, também chamados de END, reúnem métodos de inspeção usados para avaliar materiais, componentes, estruturas metálicas e juntas soldadas sem danificar a peça ou comprometer sua utilização.
Na prática, eles ajudam a identificar descontinuidades superficiais, falhas internas e condições que podem afetar a segurança, a conformidade e a confiabilidade de um conjunto metálico.
A escolha entre Ensaio Visual, Líquido Penetrante, Partículas Magnéticas, Ultrassom e Ensaio Radiográfico não deve ser tratada como uma decisão automática.
O método mais adequado depende de critérios técnicos específicos, como tipo de material, geometria do componente, acesso à área inspecionada, criticidade da estrutura, histórico de manutenção, tipo de junta soldada e requisitos normativos aplicáveis ao projeto.
Lista rápida de métodos e aplicações:
- Ensaio Visual, EV: avaliação inicial e superficial de soldas, bordas, acabamento, alinhamento, deformações aparentes e condições visíveis da estrutura.
- Líquido Penetrante, LP: identificação de descontinuidades abertas à superfície, como trincas superficiais, porosidades abertas e falta de continuidade aparente em materiais compatíveis com o método.
- Partículas Magnéticas, PM: detecção de descontinuidades superficiais e próximas à superfície em materiais ferromagnéticos, especialmente em juntas soldadas e regiões sujeitas a esforços.
- Ultrassom, UT: investigação de falhas internas em componentes e soldas, como descontinuidades volumétricas ou falta de fusão, quando o acesso e a geometria permitem a aplicação adequada.
- Ensaio Radiográfico, RT: avaliação interna de soldas e componentes por imagem, permitindo identificar descontinuidades internas conforme critérios de aceitação definidos para o projeto.
| Método | Quando costuma ser considerado | O que pode indicar | Limitações gerais |
|---|---|---|---|
| Ensaio Visual, EV | Inspeção inicial, acompanhamento de fabricação, montagem e manutenção | Irregularidades superficiais, desalinhamentos, acabamento inadequado, deformações visíveis | Não identifica falhas internas e depende de acesso visual adequado |
| Líquido Penetrante, LP | Verificação de superfícies não porosas com suspeita de descontinuidades abertas | Trincas superficiais, porosidade aberta, descontinuidades que afloram na superfície | Não detecta falhas internas e exige preparação adequada da superfície |
| Partículas Magnéticas, PM | Inspeção de materiais ferromagnéticos, principalmente soldas e áreas críticas | Descontinuidades superficiais e subsuperficiais próximas à superfície | Não se aplica a materiais não ferromagnéticos e depende de condições adequadas de magnetização |
| Ultrassom, UT | Avaliação de espessuras, soldas e componentes com necessidade de investigar o interior da peça | Falhas internas, descontinuidades volumétricas, falta de fusão e outras indicações internas | Pode ser influenciado por geometria, acesso, condição superficial e necessidade de interpretação especializada |
| Ensaio Radiográfico, RT | Análise interna de soldas e componentes quando a técnica é aplicável ao projeto | Descontinuidades internas registradas em imagem, como vazios, inclusões ou falta de continuidade | Requer condições técnicas específicas de execução, acesso e interpretação do registro obtido |
Inspeção de estruturas metálicas: critérios técnicos e aplicações
Um ponto importante é que os métodos de END podem ser combinados.
Em uma junta soldada crítica, por exemplo, o Ensaio Visual pode ser usado como etapa preliminar para verificar condições aparentes, enquanto LP ou PM podem aprofundar a análise de descontinuidades superficiais.
Quando há necessidade de avaliar o interior da solda ou do componente, UT ou RT podem ser considerados, sempre conforme os critérios técnicos e os requisitos de aceitação definidos para o projeto.
Essa combinação evita a ideia equivocada de que existe um único ensaio universal para toda situação.
Uma estrutura metálica com geometrias complexas, uma tubulação tipo spool, um skid industrial ou um componente personalizado pode exigir abordagens diferentes conforme material, espessura, acesso, criticidade operacional e finalidade da inspeção.
Por isso, a definição do método deve partir de uma análise técnica do escopo, e não apenas do tipo de peça.
Nos serviços de END, a Jota Soldas atua na avaliação de materiais, componentes, estruturas metálicas e juntas soldadas sem comprometer sua utilização, conectando a inspeção à sua experiência em soldagem, fabricação e montagem industrial.
Essa abordagem é especialmente relevante porque a qualidade da inspeção não depende apenas da execução do ensaio, mas também da leitura correta das indicações, da relação com os requisitos normativos e da interpretação conforme os critérios de aceitação do projeto.
Qual ensaio identifica falhas internas em soldas?
Os ensaios mais associados à identificação de falhas internas em soldas são o Ultrassom, UT, e o Ensaio Radiográfico, RT.
O UT utiliza ondas ultrassônicas para investigar o interior do componente, enquanto o RT registra imagens que permitem avaliar descontinuidades internas.
A escolha entre eles depende de fatores como geometria da solda, acesso, material, espessura, criticidade e requisitos técnicos aplicáveis.
Em muitos casos, a decisão correta exige avaliação especializada do projeto antes da execução.
Normas, critérios de aceitação e documentação técnica
A conformidade técnica é uma das partes mais importantes da Inspeção de estruturas metálicas, porque a identificação de uma indicação em uma solda, chapa, perfil, spool, skid ou componente metálico só ganha valor quando é interpretada com base em requisitos previamente definidos.
Em outras palavras, o ensaio não deve ser tratado apenas como uma execução em campo, ele precisa estar vinculado a normas técnicas aplicáveis, procedimento de inspeção, critérios de aceitação, rastreabilidade e registro adequado dos resultados.
Os critérios de aceitação definem se uma descontinuidade é aceitável ou se exige análise, reparo ou ação corretiva conforme requisitos técnicos aplicáveis.
Essa definição evita decisões subjetivas e ajuda a alinhar segurança industrial, controle de qualidade e confiabilidade operacional às exigências do projeto.
Para que a avaliação seja tecnicamente consistente, os requisitos devem considerar fatores como:
- setor de aplicação da estrutura ou componente;
- tipo de material inspecionado;
- processo de fabricação ou soldagem utilizado;
- criticidade do equipamento ou da estrutura;
- geometria, espessura e acesso ao ponto de inspeção;
- requisitos contratuais e normativos do projeto;
- método de END aplicado, como Ensaio Visual, Líquido Penetrante, Partículas Magnéticas, Ultrassom ou Ensaio Radiográfico;
- critérios definidos para aprovação, análise adicional ou correção.
Um ponto essencial é diferenciar indicação, descontinuidade e defeito.
Uma indicação é o sinal observado durante o ensaio.
Uma descontinuidade é uma interrupção ou variação na condição esperada do material ou da junta soldada.
Já o defeito depende da comparação com os critérios de aceitação, nem toda descontinuidade encontrada exige reparo, mas toda indicação relevante deve ser avaliada com critério técnico.
A documentação também faz parte da qualidade da inspeção.
Um relatório de inspeção bem elaborado contribui para rastreabilidade, comunicação entre equipes, histórico de manutenção e tomada de decisão técnica.
Em geral, esse registro deve permitir compreender o que foi inspecionado, qual método foi utilizado, quais referências orientaram a avaliação, quais resultados foram encontrados e quais observações técnicas são relevantes para o projeto.
Na prática, a inspeção não termina quando o ensaio é concluído.
A etapa de interpretação dos resultados, o registro das evidências e a comunicação clara das conclusões são decisivos para que o responsável técnico, a equipe de manutenção, a caldeiraria ou o gestor industrial saibam se o componente pode seguir em uso, se precisa de análise complementar ou se demanda uma ação corretiva.
Esse cuidado é especialmente relevante em estruturas metálicas e juntas soldadas, nas quais uma avaliação incompleta pode dificultar o controle de qualidade, a manutenção preventiva e a conformidade com requisitos do projeto.
Por isso, a definição do procedimento e dos critérios deve ser feita caso a caso, considerando o componente, o material, a aplicação e o nível de criticidade envolvido.
A Jota Soldas, por atuar com soldagem, fabricação, montagem industrial e Ensaios Não Destrutivos, integra essa visão técnica ao entendimento das necessidades específicas de cada projeto.
Seu compromisso com qualidade, segurança, eficiência e atenção aos detalhes reforça a importância de tratar a inspeção como um processo completo, planejamento, execução, interpretação, documentação e orientação técnica dentro dos requisitos aplicáveis.
Falhas mais observadas e riscos de não inspecionar!
A inspeção técnica de estruturas metálicas, juntas soldadas e componentes industriais tem papel preventivo porque permite identificar sinais que nem sempre são visíveis durante a operação cotidiana.
Em ambientes de fabricação, montagem, caldeiraria, manutenção industrial e óleo e gás, pequenas indicações podem estar relacionadas a condições de soldagem, solicitações mecânicas, corrosão, fadiga, deformações ou histórico de uso do componente.
Entre as ocorrências mais avaliadas em Ensaios Não Destrutivos estão trincas, porosidade, falta de fusão, descontinuidades superficiais, falhas internas, corrosão localizada e deformações.
A relevância de cada indicação depende do tipo de estrutura, do material, da geometria, do acesso para inspeção, da criticidade operacional e dos critérios técnicos aplicáveis ao projeto.
Um ponto importante é diferenciar descontinuidade de defeito.
Descontinuidade é uma interrupção, indicação ou irregularidade observada no material, na solda ou na superfície inspecionada.
Defeito é uma descontinuidade considerada inaceitável após análise conforme critérios de aceitação, requisitos normativos ou especificações do projeto.
Por isso, a simples detecção de uma indicação não deve ser interpretada isoladamente, é a avaliação técnica que determina se ela exige acompanhamento, reparo, adequação ou outra ação corretiva.
| Tipo de ocorrência | Como pode aparecer | Métodos que podem apoiar a detecção | Impacto potencial se não avaliada |
|---|---|---|---|
| Trincas | Aberturas superficiais ou internas associadas a tensões, fadiga ou condições de soldagem | EV, LP, PM, UT ou RT, conforme material e acesso | Pode comprometer a integridade estrutural e evoluir sob carregamento ou vibração |
| Porosidade | Vazios ou pequenas cavidades em juntas soldadas | EV em casos aparentes, UT ou RT para avaliação interna | Pode afetar a qualidade da solda, dependendo da quantidade, dimensão e localização |
| Falta de fusão | Região em que não houve união adequada entre metal de solda e material base ou entre passes | UT ou RT, conforme geometria e requisito técnico | Pode reduzir a confiabilidade da junta soldada quando excede critérios aceitáveis |
| Corrosão | Perda de material, oxidação, pites ou degradação superficial | EV, medições complementares e métodos aplicáveis conforme o caso | Pode diminuir seção resistente e exigir análise de manutenção ou adequação |
| Deformações | Alterações geométricas, empenos ou desalinhamentos | EV, verificação dimensional e avaliação técnica | Pode influenciar montagem, distribuição de esforços e desempenho do conjunto |
| Descontinuidades superficiais | Indicações abertas à superfície, como mordeduras, sobreposição ou fissuras aparentes | EV, LP ou PM, conforme material | Pode indicar necessidade de correção, monitoramento ou investigação complementar |
| Falhas internas | Indicações não visíveis externamente em soldas ou componentes | UT ou RT, conforme especificação do projeto | Pode permanecer oculta sem END adequado e afetar a confiabilidade operacional |
| Sinais associados à fadiga | Trincas progressivas ou alterações em regiões submetidas a ciclos de carga | EV, PM, LP ou UT, conforme condição de acesso e material | Pode evoluir ao longo do tempo se não houver controle técnico e manutenção adequada |
Inspeção de estruturas metálicas: critérios técnicos e aplicações
A ausência de inspeção não significa necessariamente que uma estrutura apresentará falha, mas aumenta a incerteza sobre sua condição real.
Sem verificação adequada, uma trinca inicial, uma corrosão localizada ou uma descontinuidade em junta soldada pode permanecer sem interpretação técnica até impactar manutenção, montagem, operação ou necessidade de retrabalho.
Em projetos industriais, esse tipo de incerteza pode dificultar decisões sobre continuidade de uso, reparos, adequações e planejamento de parada.
A avaliação também ajuda a evitar decisões baseadas apenas em aparência visual.
Uma solda pode parecer regular externamente e ainda assim exigir investigação interna por ultrassom ou ensaio radiográfico, dependendo da criticidade e dos requisitos aplicáveis.
Da mesma forma, uma indicação superficial identificada em ensaio visual, líquido penetrante ou partículas magnéticas não deve ser automaticamente tratada como falha crítica sem comparação com os critérios de aceitação definidos.
Na prática, a interpretação técnica é tão importante quanto a detecção.
O resultado de um END precisa ser analisado considerando contexto, histórico de manutenção, função do componente, tipo de material, processo de fabricação, condições de montagem e exigências do projeto.
Essa abordagem reduz julgamentos precipitados e contribui para decisões mais seguras sobre reparo, liberação, acompanhamento ou adequação.
A Jota Soldas, por atuar com soldagem, fabricação, montagem industrial, manutenção, adequação, estruturas metálicas, skids, spools e componentes personalizados, conecta a inspeção à realidade do projeto e não apenas à execução isolada do ensaio.
Nos serviços de END, a avaliação de materiais, componentes, estruturas metálicas e juntas soldadas é conduzida sem comprometer a utilização da peça, sempre com atenção aos requisitos técnicos aplicáveis.
Toda descontinuidade encontrada em uma solda exige reparo?
Não necessariamente, Uma descontinuidade encontrada em uma solda só deve ser tratada como defeito quando ultrapassa os critérios de aceitação definidos para o projeto, norma aplicável, procedimento ou requisito contratual.
Algumas indicações podem ser aceitáveis, outras podem exigir monitoramento, análise complementar, reparo ou ação corretiva.
A decisão deve ser feita por avaliação técnica capacitada, com base no método de END utilizado, na criticidade do componente e na função da junta soldada dentro do conjunto.
Como planejar uma inspeção eficiente com apoio especializado?
Planejar a inspeção de estruturas metálicas com eficiência começa antes da execução do ensaio.
A etapa inicial é definir o escopo técnico, quais componentes, juntas soldadas, equipamentos, estruturas, skids, spools ou trechos fabricados precisam ser avaliados, qual é a criticidade de cada item e quais requisitos técnicos orientam a aceitação dos resultados.
Em aplicações industriais, a inspeção não deve ser tratada como uma verificação isolada.
Ela costuma fazer parte de uma estratégia de manutenção preventiva, controle de qualidade, adequação técnica ou liberação de componentes para operação.
Por isso, a escolha entre Ensaio Visual, Líquido Penetrante, Partículas Magnéticas, Ultrassom ou Ensaio Radiográfico depende de fatores como material, geometria, acesso ao componente, tipo de descontinuidade investigada, histórico de manutenção e exigências do projeto.
Etapas para estruturar um plano de inspeção
- Levantar as informações do projeto: Reúna desenhos, especificações técnicas, requisitos contratuais, procedimentos aplicáveis, histórico de fabricação, registros de soldagem e dados de manutenção. Quanto mais claro for o contexto, mais adequada tende a ser a definição dos métodos de END.
- Classificar a criticidade dos componentes: Estruturas sujeitas a esforços relevantes, vibração, corrosão, pressão, fadiga, movimentação, carga operacional ou parada crítica podem exigir maior atenção no planejamento. A criticidade ajuda a priorizar pontos de inspeção e a orientar a profundidade da avaliação.
- Avaliar acesso, geometria e condição da peça: O acesso físico ao componente influencia diretamente a viabilidade do ensaio. Soldas em regiões confinadas, superfícies com geometria complexa, peças instaladas em campo ou componentes integrados a sistemas maiores podem exigir planejamento específico, inclusive em paradas programadas.
- Definir os métodos de Ensaios Não Destrutivos: A seleção do método deve considerar o objetivo da inspeção. O Ensaio Visual auxilia na avaliação superficial e dimensional das condições aparentes. O Líquido Penetrante é aplicado na identificação de descontinuidades superficiais abertas. As Partículas Magnéticas são consideradas em materiais ferromagnéticos. O Ultrassom permite investigar falhas internas, enquanto o Ensaio Radiográfico também é utilizado para identificar descontinuidades internas em componentes específicos. Em muitos casos, métodos podem ser combinados conforme o material, a criticidade e os critérios de aceitação.
- Executar conforme requisitos técnicos aplicáveis: A inspeção deve seguir procedimentos, critérios de aceitação e requisitos definidos para o setor, o projeto, o material e o componente avaliado. Essa etapa exige interpretação técnica, não apenas aplicação do ensaio.
- Registrar resultados em relatório técnico: O relatório de inspeção contribui para rastreabilidade, tomada de decisão e comunicação entre engenharia, qualidade, manutenção e produção. O documento deve permitir compreender o que foi inspecionado, quais métodos foram utilizados, quais indicações foram observadas e quais recomendações técnicas são pertinentes conforme os requisitos aplicáveis.
- Analisar ações posteriores: Quando uma indicação é encontrada, a decisão não deve ser automática. É necessário avaliar se ela atende ou não aos critérios de aceitação definidos. Dependendo do caso, pode ser recomendada análise complementar, monitoramento, reparo, adequação, manutenção ou nova inspeção após intervenção.
Critérios técnicos: informações úteis antes de solicitar uma avaliação
- Tipo de componente ou estrutura a ser inspecionada
- Local de aplicação: fabricação, montagem, manutenção, adequação ou operação
- Material e espessura aproximada, quando disponíveis
- Tipo de junta soldada ou região crítica a avaliar
- Desenhos, especificações ou requisitos técnicos do projeto
- Histórico de manutenção, falhas, reparos ou retrabalhos
- Condições de acesso ao componente
- Existência de parada programada ou restrição operacional
- Objetivo da inspeção: prevenção, controle de qualidade, liberação, diagnóstico ou acompanhamento
- Necessidade de relatório técnico e rastreabilidade dos registros
- Setor de aplicação, como metalurgia, caldeiraria, fabricação, montagem industrial ou óleo e gás
A Jota Soldas desenvolve Ensaios Não Destrutivos com base nas especificidades de cada projeto, avaliando materiais, componentes, estruturas metálicas e juntas soldadas sem comprometer a utilização.
A atuação da empresa em soldagem industrial, fabricação de estruturas metálicas, montagem industrial, manutenção industrial, skids e spools contribui para uma leitura técnica mais alinhada à realidade de fabricação, montagem e operação dos componentes.
Como a empresa atua em âmbito nacional, o próximo passo recomendado é consultar a Jota Soldas para avaliar o escopo técnico do projeto, identificar os métodos de END mais adequados e definir uma abordagem compatível com os requisitos aplicáveis.
Essa conversa deve considerar as condições reais do componente, os objetivos da inspeção e a necessidade de documentação técnica, sem depender de soluções padronizadas para situações que exigem análise caso a caso.
Perguntas frequentes
Quais informações ajudam a definir o método de inspeção?
As informações mais importantes incluem tipo de material, geometria do componente, acesso disponível, histórico de manutenção, tipo de falha investigada, criticidade operacional, requisitos normativos ou contratuais e objetivo da avaliação.
Esses dados ajudam a indicar se o cenário exige Ensaio Visual, Líquido Penetrante, Partículas Magnéticas, Ultrassom, Ensaio Radiográfico ou uma combinação de métodos.
END danifica a peça inspecionada?
Não. A finalidade dos Ensaios Não Destrutivos é avaliar a integridade de materiais, estruturas metálicas, componentes e juntas soldadas sem comprometer sua utilização.
Ainda assim, a aplicação correta depende de critérios técnicos, preparação adequada, interpretação especializada e documentação compatível com o projeto.
Para saber mais sobre Inspeção de estruturas metálicas
Ligue para (11) 4358-4906 ou clique aqui e entre em contato por e-mail.
Entre em contato agora mesmo!
Clique no botão e entre em contato para tirar dúvidas ou solicitar um orçamento.
Solicitar contatoPrincipais regiões de atendimento:
- Atendimento realizado em todo o estado de Acre.
- Atendimento realizado em todo o estado de Alagoas.
- Atendimento realizado em todo o estado de Amapá.
- Atendimento realizado em todo o estado de Amazonas.
- Atendimento realizado em todo o estado de Bahia.
- Atendimento realizado em todo o estado de Ceará.
- Atendimento realizado em todo o estado de Distrito Federal.
- Atendimento realizado em todo o estado de Espírito Santo.
- Atendimento realizado em todo o estado de Goiás.
- Atendimento realizado em todo o estado de Maranhão.
- Atendimento realizado em todo o estado de Mato Grosso.
- Atendimento realizado em todo o estado de Mato Grosso do Sul.
- Atendimento realizado em todo o estado de Minas Gerais.
- Atendimento realizado em todo o estado de Pará.
- Atendimento realizado em todo o estado de Paraíba.
- Atendimento realizado em todo o estado de Paraná.
- Atendimento realizado em todo o estado de Pernambuco.
- Atendimento realizado em todo o estado de Piauí.
- Atendimento realizado em todo o estado de Rio de Janeiro.
- Atendimento realizado em todo o estado de Rio Grande do Norte.
- Atendimento realizado em todo o estado de Rio Grande do Sul.
- Atendimento realizado em todo o estado de Rondônia.
- Atendimento realizado em todo o estado de Roraima.
- Atendimento realizado em todo o estado de Santa Catarina.
- Atendimento realizado em todo o estado de São Paulo.
- Atendimento realizado em todo o estado de Sergipe.
- Atendimento realizado em todo o estado de Tocantins.

