Galeria


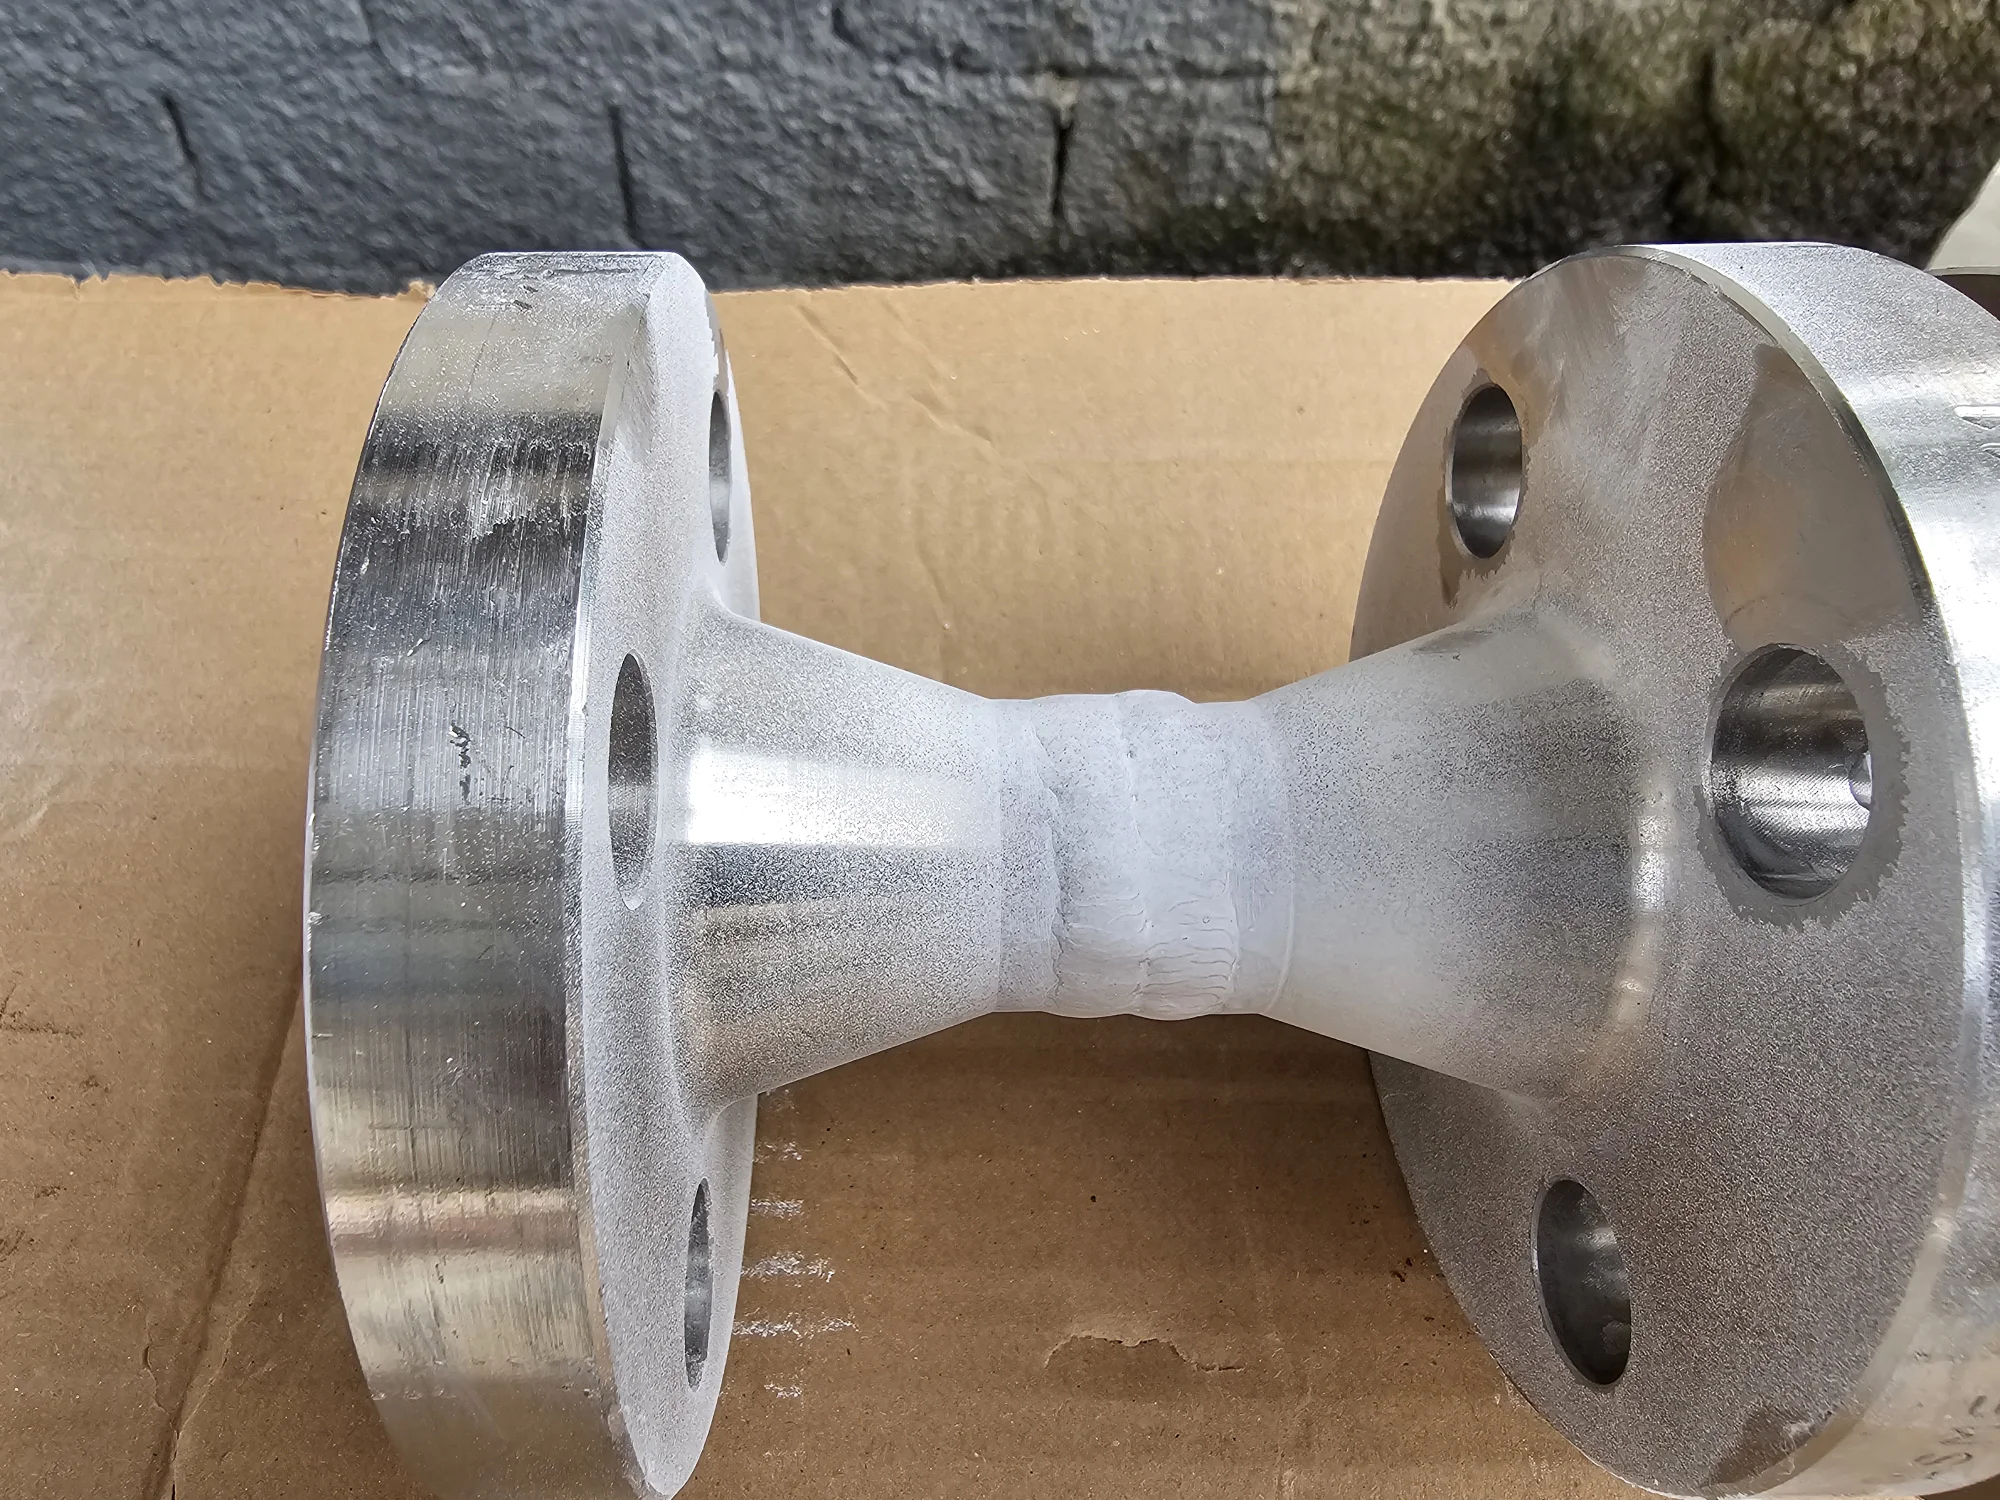







Clique nas imagens para ampliar
Ensaios em tubos: métodos, aplicações e critérios para inspeção industrial
Ensaios em tubos são procedimentos de inspeção usados para avaliar a integridade de tubos, juntas soldadas e componentes associados sem necessariamente retirar o item de operação ou comprometer sua utilização.
No contexto industrial, esses ensaios ajudam a identificar descontinuidades, verificar a qualidade da solda e apoiar decisões de segurança, conformidade e manutenção.
A principal diferença entre avaliar a integridade e comprometer o componente está no objetivo do método aplicado.
Em um Ensaio Não Destrutivo, a inspeção busca detectar indicações superficiais ou internas preservando o tubo para uso posterior.
Já em abordagens destrutivas, pode ser necessário remover uma amostra, cortar o material ou submetê-lo a condições que inviabilizam sua utilização original.
Por isso, os END são amplamente usados quando a inspeção precisa gerar informação técnica sem danificar o componente avaliado.
Na prática, os ensaios em tubos são relevantes em diferentes situações industriais, especialmente quando envolvem soldas, spools, linhas de processo, estruturas metálicas e componentes fabricados sob especificações técnicas.
Uma junta soldada em um spool, por exemplo, pode exigir avaliação visual, análise de descontinuidades superficiais ou investigação de falhas internas, dependendo do requisito do projeto e do nível de criticidade do conjunto.
A importância desses ensaios está diretamente ligada a quatro pontos centrais:
- Integridade: ajudam a verificar se o tubo ou a junta soldada apresenta condições compatíveis com o uso previsto.
- Segurança: contribuem para reduzir incertezas técnicas em componentes que podem operar em ambientes industriais exigentes.
- Qualidade: apoiam o controle de fabricação, montagem, adequação e manutenção.
- Conformidade: permitem comparar as indicações encontradas com critérios de aceitação e requisitos normativos aplicáveis ao projeto.
Um ponto muitas vezes negligenciado é que não existe um único ensaio ideal para todos os tubos.
A escolha do método depende do tipo de material, do acesso disponível à superfície, da geometria do tubo, da espessura, do tipo de solda e da criticidade operacional do componente.
Tubos com materiais ferromagnéticos, por exemplo, podem permitir determinadas técnicas que não se aplicam da mesma forma a outros materiais.
Da mesma maneira, a inspeção de uma região externa acessível é diferente da avaliação de possíveis falhas internas em uma junta soldada.
Por esse motivo, a análise técnica deve considerar o que se deseja detectar, onde a possível descontinuidade pode estar localizada e qual critério será usado para aceitar ou rejeitar a condição encontrada.
Detectar uma indicação não significa, automaticamente, reprovar o componente; é necessário avaliar sua relevância conforme o procedimento de inspeção, os requisitos técnicos definidos e os critérios de aceitação aplicáveis.
A Jota Soldas atua em soldagem, fabricação e montagem industrial, com experiência em estruturas metálicas, skids, spools e componentes personalizados.
Dentro desse contexto, os Ensaios Não Destrutivos fazem parte de uma abordagem voltada a qualidade, segurança e eficiência, sempre considerando as particularidades de cada projeto e a necessidade de compreender tecnicamente o componente antes da inspeção.
Principais métodos de ensaio aplicados a tubos!
Nos ensaios em tubos, os métodos de END mais utilizados são escolhidos conforme o tipo de material, a condição da solda, o acesso disponível, a geometria do componente e o tipo de descontinuidade que precisa ser investigado.
Em aplicações industriais, é comum que mais de uma técnica seja considerada no mesmo projeto, porque cada ensaio oferece uma leitura diferente sobre a integridade do tubo, das juntas soldadas, dos spools ou de outros componentes metálicos:
- Ensaio Visual (EV): é a primeira etapa de avaliação em muitos processos de inspeção. Permite verificar condições aparentes da superfície, acabamento da solda, desalinhamentos visíveis, mordeduras, porosidades abertas, trincas aparentes e outras irregularidades que possam comprometer a qualidade da junta soldada ou indicar necessidade de análise complementar.
- Líquido Penetrante (LP): é aplicado para identificar descontinuidades abertas à superfície em materiais não porosos. O método utiliza um penetrante que entra em aberturas superficiais e, após etapas de limpeza e revelação, evidencia indicações que podem não ser percebidas apenas pela inspeção visual. É útil para avaliar trincas superficiais, porosidades abertas e outras descontinuidades expostas.
- Partículas Magnéticas (PM): é indicado para materiais ferromagnéticos. O ensaio se baseia na magnetização da peça e na aplicação de partículas que se acumulam em regiões onde há fuga de campo magnético, revelando descontinuidades superficiais ou próximas à superfície. Em tubos de aço ferromagnético, pode ser considerado quando o objetivo é investigar trincas, falta de continuidade ou outras indicações associadas à superfície da peça ou da solda.
- Ultrassom (UT): utiliza ondas ultrassônicas para avaliar o interior do material. É empregado quando a inspeção precisa buscar falhas internas, como falta de fusão, falta de penetração, inclusões, laminações ou outras descontinuidades que não aparecem na superfície. A aplicação exige avaliação técnica da espessura, geometria do tubo, acesso para acoplamento e condição superficial.
- Ensaio Radiográfico (RT): utiliza radiação para gerar uma imagem da condição interna do componente. Em tubos, soldas e spools, pode ser considerado quando o objetivo é identificar problemas internos, como porosidades, inclusões, falta de penetração ou variações internas na junta soldada. A técnica depende de condições adequadas de acesso, segurança radiológica e critérios definidos para interpretação.
| Método | Finalidade principal | Tipo de indicação detectada |
|---|---|---|
| EV | Avaliar visualmente soldas, superfícies e condições aparentes | Descontinuidades superficiais visíveis e irregularidades dimensionais aparentes |
| LP | Evidenciar aberturas na superfície | Trincas superficiais, porosidades abertas e descontinuidades abertas à superfície |
| PM | Inspecionar materiais ferromagnéticos magnetizáveis | Descontinuidades superficiais e subsuperficiais próximas à superfície |
| UT | Investigar a integridade interna do material | Falhas internas, falta de fusão, falta de penetração, inclusões e laminações |
| RT | Registrar imagem interna do componente ou da solda | Porosidades internas, inclusões, falta de penetração e outras descontinuidades volumétricas |
Ensaios em tubos: critérios técnicos e aplicações
A escolha entre EV, LP, PM, UT e RT não deve ser feita apenas pelo nome do método.
Em END, a decisão técnica depende do material do tubo, da espessura, do diâmetro, do tipo de solda, da criticidade do componente, do acesso para execução e dos critérios de aceitação definidos para o projeto.
Por isso, em muitos casos, os métodos são combinados, o Ensaio Visual pode indicar a necessidade de LP ou PM na superfície, enquanto UT ou RT podem ser avaliados quando há preocupação com falhas internas.
Na prática, essa combinação ajuda a formar uma visão mais completa da integridade do componente sem comprometer sua utilização.
A Jota Soldas atua com Ensaios Não Destrutivos voltados à avaliação de materiais, estruturas metálicas, juntas soldadas, spools e componentes industriais, sempre considerando as especificidades técnicas de cada projeto e a conformidade com os requisitos aplicáveis.
Quando utilizar Ensaios em tubos em projetos industriais?
Os Ensaios em tubos devem ser considerados sempre que um projeto industrial exige confirmação técnica da integridade de soldas, spools, linhas industriais ou componentes metálicos sem comprometer a utilização do item inspecionado.
Na prática, eles ajudam a verificar se há descontinuidades, falhas superficiais ou internas e condições que possam afetar a segurança, a qualidade da soldagem e a confiabilidade operacional.
Em projetos de fabricação, a inspeção pode ser aplicada durante ou após a produção de tubos, conjuntos soldados, estruturas metálicas e componentes personalizados.
Esse uso é importante porque permite identificar não conformidades antes que o item avance para etapas posteriores, reduzindo a chance de retrabalho, ajustes emergenciais ou rejeições em fases mais críticas do projeto.
Na montagem industrial, os ensaios são relevantes quando tubos de aço, juntas soldadas, spools e linhas industriais precisam ser verificados em campo ou em ambiente de montagem.
Nessa etapa, a inspeção contribui para o controle de qualidade da soldagem e para a verificação de conformidade com requisitos técnicos definidos para o projeto, especialmente quando há exigência de rastreabilidade, segurança e liberação técnica.
Em manutenção, os Ensaios em tubos podem apoiar a avaliação de componentes já em operação, principalmente quando há suspeita de desgaste, trincas, descontinuidades, falhas em juntas soldadas ou necessidade de confirmar a condição de integridade antes de uma intervenção.
O objetivo não é substituir a manutenção preventiva, mas fornecer informação técnica para decisões mais seguras sobre reparo, continuidade de uso ou necessidade de adequação.
Também são aplicáveis em serviços de adequação industrial, quando uma linha, spool, estrutura metálica ou componente precisa atender a novos requisitos de operação, segurança ou conformidade.
Nesses casos, a inspeção ajuda a entender se a condição existente é compatível com o critério técnico adotado e se há pontos que exigem correção antes da liberação.
Os principais cenários de uso incluem:
- Fabricação de spools e conjuntos tubulares: verificação de soldas, encaixes e regiões críticas antes da entrega ou montagem.
- Montagem industrial: inspeção de juntas soldadas e linhas instaladas conforme o requisito técnico do projeto.
- Caldeiraria e metalurgia: avaliação de componentes metálicos sujeitos a critérios de qualidade e segurança.
- Óleo e gás e indústrias com linhas críticas: apoio à confiabilidade operacional de tubulações, soldas e componentes submetidos a maior criticidade.
- Manutenção e adequação: identificação antecipada de falhas para reduzir retrabalho e orientar decisões técnicas.
A decisão sobre quando ensaiar não deve ser genérica.
Ela depende do risco envolvido, da criticidade do componente, do tipo de material, da geometria do tubo, do acesso à região a ser inspecionada, do tipo de solda e dos requisitos normativos ou critérios de aceitação definidos para o projeto.
Uma junta soldada de baixa criticidade pode exigir uma abordagem diferente de uma linha industrial essencial para a operação, assim como um tubo de material ferromagnético pode demandar método distinto de outro material.
A Jota Soldas desenvolve Ensaios Não Destrutivos considerando as especificidades de cada projeto, com atuação voltada à soldagem, fabricação, montagem industrial, estruturas metálicas, skids, spools e componentes personalizados.
Essa abordagem é especialmente importante porque a escolha do ensaio e o momento da inspeção precisam estar alinhados ao objetivo técnico, detectar falhas, confirmar conformidade, apoiar a manutenção ou aumentar a confiabilidade da operação.
Ensaios não destrutivos versus ensaios destrutivos!
A diferença entre ensaio não destrutivo e ensaio destrutivo está no efeito causado ao componente inspecionado, o ensaio não destrutivo avalia a integridade do tubo, da solda ou do componente sem impedir sua utilização, enquanto o ensaio destrutivo normalmente exige a retirada de uma amostra, corte, ruptura ou deformação controlada para análise.
Essa distinção é especialmente importante em Ensaios em tubos industriais, porque muitas linhas, spools, juntas soldadas e componentes metálicos precisam ser avaliados sem comprometer sua função no conjunto.
Nos Ensaios Não Destrutivos, como EV, LP, PM, UT e RT, o objetivo é identificar indicações, descontinuidades superficiais ou falhas internas preservando o componente.
Já em ensaios destrutivos, a análise pode fornecer informações específicas sobre propriedades do material ou desempenho de uma amostra, mas com impacto direto sobre a peça testada.
| Critério | Ensaio não destrutivo | Ensaio destrutivo |
|---|---|---|
| Efeito no componente | Preserva o tubo, a junta soldada ou o componente inspecionado | Pode exigir corte, retirada, ruptura ou inutilização de uma amostra |
| Objetivo principal | Avaliar integridade, detectar descontinuidades e apoiar o controle de qualidade sem comprometer o uso | Verificar características por meio de teste direto em amostra ou corpo de prova |
| Aplicação típica | Inspeção de soldas, spools, estruturas metálicas, linhas industriais e componentes em fabricação, montagem ou manutenção | Avaliações laboratoriais ou testes em amostras representativas, conforme requisito do projeto |
| Tipo de decisão que apoia | Aceitação, acompanhamento, manutenção, liberação técnica e verificação de conformidade | Validação de propriedades, comportamento ou desempenho da amostra ensaiada |
| Relação com a operação | Pode ser indicado quando é necessário inspecionar preservando a utilização do componente | Pode ser indicado quando o objetivo exige análise que compromete a amostra |
Ensaios em tubos: critérios técnicos e aplicações
O principal benefício do ensaio não destrutivo é permitir a inspeção sem comprometer a utilização do tubo.
Isso é relevante em projetos industriais nos quais a integridade da peça precisa ser verificada, mas a remoção ou ruptura do componente traria impacto para a montagem, para a manutenção ou para a continuidade operacional.
Isso não significa que um método seja sempre melhor que o outro.
A escolha entre ensaio destrutivo e ensaio não destrutivo depende do objetivo da inspeção, do requisito do projeto, do critério técnico aplicável, do tipo de material, da criticidade do componente e das informações que precisam ser obtidas.
Em uma inspeção de solda, por exemplo, pode ser suficiente avaliar indicações superficiais ou internas por END; em outra situação, pode haver necessidade de uma análise em amostra conforme especificação técnica.
No contexto dos serviços de Ensaios Não Destrutivos oferecidos pela Jota Soldas, a avaliação é conduzida com foco em qualidade, segurança e atendimento aos critérios de aceitação definidos para cada projeto.
Essa abordagem ajuda a reduzir ambiguidades comuns, END não é sinônimo de teste superficial simples, e ensaio destrutivo não é automaticamente mais completo.
Cada método responde a uma pergunta técnica diferente.
Em termos práticos, a decisão deve considerar:
- Qual é o objetivo da inspeção: detectar descontinuidade, verificar integridade, validar uma junta soldada ou atender a um requisito específico?
- O componente pode ser preservado ou uma amostra pode ser removida?
- O tubo, spool ou conjunto metálico está em fabricação, montagem, adequação ou manutenção?
- Há critérios de aceitação definidos para avaliar se uma indicação é aceitável ou rejeitável?
- O requisito técnico pede inspeção sem dano ou exige análise destrutiva em amostra?
Assim, os ensaios não destrutivos são indicados quando a inspeção precisa preservar o componente e apoiar o controle de qualidade sem interromper sua função.
Os ensaios destrutivos podem ser adequados quando o projeto exige avaliação direta em amostra.
A escolha correta não deve ser genérica, deve partir da finalidade da inspeção, das condições do tubo e dos requisitos técnicos aplicáveis.
Normas, critérios de aceitação e documentação técnica
Os ensaios em tubos, juntas soldadas, spools e componentes industriais devem ser conduzidos a partir de critérios técnicos definidos para cada projeto.
Na prática, isso significa que a inspeção não deve ser tratada apenas como uma verificação visual ou operacional isolada, mas como parte de um processo controlado que considera requisitos normativos, procedimento de inspeção, método aplicável, condição do material, tipo de solda, acesso ao componente e finalidade da avaliação.
De forma geral, normas técnicas e requisitos de projeto orientam como o ensaio deve ser executado, quais registros precisam ser gerados e quais critérios de aceitação serão usados para avaliar as indicações encontradas.
Essa abordagem é essencial porque detectar uma indicação não significa, automaticamente, reprovar o componente.
A avaliação técnica precisa verificar se a descontinuidade identificada é aceitável ou não conforme o critério adotado para aquela aplicação.
Em Ensaios Não Destrutivos, a conformidade depende da relação entre três pontos principais:
- Procedimento de inspeção: define como o ensaio será realizado, qual método será aplicado e quais condições devem ser observadas durante a avaliação.
- Registro de inspeção: documenta as informações relevantes do ensaio, como componente avaliado, área inspecionada, método utilizado e indicações observadas.
- Critério de aceitação: estabelece os parâmetros usados para decidir se uma indicação é aceitável, exige acompanhamento, reparo, nova avaliação ou outra ação técnica definida pelo projeto.
Esse cuidado é especialmente importante em aplicações industriais nas quais tubos, soldas e componentes metálicos participam da segurança operacional de linhas, estruturas, skids, spools e equipamentos.
Uma indicação superficial, por exemplo, pode ter impacto diferente dependendo do tipo de material, da geometria da peça, da espessura, da localização da solda e da criticidade do componente no processo.
A documentação técnica também contribui para a rastreabilidade.
Quando os dados da inspeção são registrados de forma organizada, torna-se mais fácil acompanhar o histórico do componente, justificar decisões de liberação, apoiar ações de manutenção e demonstrar que a avaliação foi conduzida com base em requisitos técnicos.
Isso reduz ambiguidades e fortalece o controle de qualidade, sem depender de interpretações informais.
A Jota Soldas atua com foco em qualidade, segurança e eficiência em serviços ligados à soldagem, fabricação, montagem industrial, estruturas metálicas, skids, spools e componentes personalizados.
Dentro desse contexto, os Ensaios Não Destrutivos devem ser compreendidos como parte de uma abordagem técnica voltada a atender as especificidades de cada projeto, preservando o componente e contribuindo para decisões mais seguras sobre conformidade e integridade.
Antes de solicitar uma inspeção, é recomendável reunir informações que ajudem a definir o método e os critérios aplicáveis:
- Identificação do componente a ser inspecionado.
- Tipo de material e, quando aplicável, informação sobre material ferromagnético.
- Diâmetro, espessura e geometria do tubo ou componente.
- Tipo de junta soldada e processo de fabricação ou montagem relacionado.
- Região que precisa ser avaliada e condição de acesso à superfície.
- Histórico de manutenção, reparo, falha ou retrabalho, se houver.
- Objetivo da inspeção, como controle de qualidade, liberação técnica, manutenção ou adequação.
- Requisitos normativos, especificações do cliente ou critérios de aceitação definidos para o projeto.
- Necessidade de relatório técnico, rastreabilidade e registros formais da inspeção.
Com essas informações, a escolha do método de END e a interpretação dos resultados tendem a ser mais consistentes.
O ponto central é que a inspeção técnica não termina na detecção de uma indicação, ela exige análise, documentação e comparação com critérios de aceitação compatíveis com a aplicação industrial avaliada.
Como escolher o método adequado para cada tubo?
A escolha do método de inspeção para tubos não deve ser feita de forma genérica.
Em Ensaios em tubos, a decisão técnica depende de variáveis como material, espessura, diâmetro, geometria do tubo, acesso à superfície, tipo de solda, histórico de falha e criticidade operacional do componente dentro do processo industrial.
Critérios que orientam a seleção do ensaio
Antes de definir entre Ensaio Visual, Líquido Penetrante, Partículas Magnéticas, Ultrassom ou Radiografia, é importante levantar alguns dados do projeto:
- Material do tubo: influencia diretamente a aplicação do método. Partículas Magnéticas, por exemplo, são indicadas para materiais ferromagnéticos, enquanto Líquido Penetrante pode ser considerado para identificar descontinuidades abertas à superfície em diferentes materiais compatíveis com o procedimento adotado.
- Espessura e diâmetro: impactam a viabilidade de métodos volumétricos, como Ultrassom e Radiografia, especialmente quando o objetivo é avaliar falhas internas.
- Acesso à superfície: alguns ensaios exigem acesso direto à região inspecionada. Se o acesso for limitado, a escolha do método pode precisar ser ajustada.
- Tipo de solda e junta soldada: soldas circunferenciais, longitudinais, de campo ou de fabricação podem demandar abordagens diferentes de inspeção.
- Geometria do tubo: curvas, ramificações, spools, conexões e componentes personalizados podem dificultar a aplicação uniforme de determinados métodos.
- Histórico de falha ou manutenção: ocorrências anteriores de trinca, corrosão, vazamento, reparo ou retrabalho ajudam a direcionar a investigação.
- Criticidade operacional: tubos ligados a sistemas mais sensíveis, linhas industriais relevantes ou componentes sujeitos a maior exigência de segurança podem demandar critérios de inspeção mais rigorosos.
Limitações técnicas dos principais métodos
Cada método de END tem uma finalidade técnica e também limites de aplicação.
Por isso, a decisão deve considerar o que se deseja encontrar e quais condições reais de inspeção estão disponíveis:
- Ensaio Visual, EV: útil para avaliar condições aparentes, acabamento, desalinhamentos, mordeduras, trincas visíveis e aspectos superficiais da solda. Sua limitação é não detectar descontinuidades internas.
- Líquido Penetrante, LP: indicado para descontinuidades abertas à superfície, como trincas superficiais e porosidades aflorantes. Não é adequado para identificar falhas internas no volume do material.
- Partículas Magnéticas, PM: aplicado em materiais ferromagnéticos para localizar descontinuidades superficiais e subsuperficiais próximas à superfície. Não se aplica da mesma forma a materiais não ferromagnéticos.
- Ultrassom, UT: permite investigar falhas internas e avaliar regiões volumétricas do componente. A interpretação depende de acesso, preparação da superfície, geometria, espessura e condição do material.
- Radiografia, RT: utilizada para identificar problemas internos em componentes e juntas soldadas. Sua aplicação deve considerar condições técnicas, segurança operacional e requisitos definidos para o projeto.
Por que a avaliação deve ser caso a caso?
Não existe um único método ideal para todos os tubos.
Um tubo de aço carbono com solda acessível, por exemplo, pode ter necessidades diferentes de um spool com geometria complexa, de uma linha em manutenção ou de um componente personalizado fabricado sob requisito específico.
Em alguns projetos, um ensaio superficial pode ser suficiente para verificar uma condição aparente.
Em outros, pode ser necessário combinar métodos, como EV para triagem visual e UT ou RT para avaliação interna.
A combinação depende do objetivo da inspeção, dos critérios de aceitação, dos requisitos normativos aplicáveis e da criticidade do componente.
Essa lógica evita decisões baseadas apenas no nome do método.
O ponto central é compreender qual indicação precisa ser detectada, onde ela pode estar localizada e qual técnica oferece melhor condição de avaliação sem comprometer a integridade do tubo.
Fluxograma textual para conversar com o fornecedor técnico
Use a sequência abaixo como guia educacional antes de solicitar a inspeção:
- O objetivo é avaliar a superfície da solda ou o interior do componente?
- O material do tubo é ferromagnético?
- Há acesso direto à região que precisa ser inspecionada?
- A descontinuidade esperada pode estar aberta à superfície ou interna?
- A espessura, o diâmetro e a geometria permitem aplicação adequada do método pretendido?
- O tubo pertence a uma linha, spool, estrutura ou componente com alta criticidade operacional?
- Existem requisitos normativos, procedimento de inspeção ou critério de aceitação já definidos para o projeto?
- Há histórico de falha, reparo, retrabalho ou manutenção na região?
- O método escolhido preserva o componente e gera informação suficiente para a decisão técnica?
Se as respostas indicarem dúvidas relevantes, a definição do ensaio deve ser feita com análise técnica do projeto, e não por recomendação genérica.
Como a Jota Soldas contribui nessa definição?
A Jota Soldas atua em soldagem, fabricação, montagem industrial, estruturas metálicas, skids, spools e componentes personalizados, o que permite uma leitura mais ampla do contexto em que o tubo está inserido.
Na prática, a escolha do método de ensaio deve dialogar com o processo de fabricação, com a condição da junta soldada, com a necessidade de manutenção e com os requisitos técnicos aplicáveis.
Esse atendimento com entendimento profundo do projeto é especialmente importante quando a inspeção envolve spools, adequações, manutenção industrial ou componentes sob especificações próprias.
A análise técnica bem conduzida ajuda o cliente a solicitar o método correto, interpretar melhor as indicações encontradas e tomar decisões alinhadas à segurança, à qualidade e à eficiência operacional.
Benefícios dos ensaios para segurança, manutenção e eficiência operacional
Os Ensaios Não Destrutivos aplicados a tubos, soldas, spools e componentes industriais ajudam a transformar a inspeção técnica em informação útil para decisões de segurança, manutenção e liberação operacional.
Como preservam o componente inspecionado, esses métodos permitem avaliar a integridade de juntas soldadas e materiais sem interromper sua utilidade por ruptura ou retirada destrutiva de amostra.
Na prática, o valor do END não está apenas em encontrar uma descontinuidade.
O principal benefício é apoiar uma avaliação técnica mais segura, a indicação observada precisa ser interpretada conforme o método utilizado, o tipo de componente, a criticidade operacional e os critérios de aceitação definidos para o projeto.
Isso torna a inspeção uma ferramenta de controle de qualidade e de tomada de decisão, não apenas uma etapa documental.
Principais benefícios dos ensaios para a operação industrial!
- Preservação do componente: os ensaios não destrutivos permitem verificar a condição de tubos, soldas e estruturas metálicas sem comprometer o uso do item avaliado.
- Detecção antecipada de falhas: métodos como EV, LP, PM, UT e RT podem apoiar a identificação de descontinuidades superficiais ou internas antes que evoluam para problemas mais críticos.
- Apoio à segurança industrial: a inspeção contribui para reduzir incertezas sobre a qualidade da solda e a integridade do componente, favorecendo decisões mais responsáveis sobre uso, manutenção ou adequação.
- Redução de retrabalho: ao identificar não conformidades em etapas de fabricação, montagem ou manutenção, os ensaios ajudam a direcionar correções técnicas antes que o problema avance no processo.
- Suporte à manutenção preventiva: os registros de inspeção podem orientar análises sobre condição do ativo, necessidade de acompanhamento e priorização de intervenções.
- Maior confiabilidade operacional: componentes avaliados por critérios técnicos oferecem mais base para decisões de liberação, reparo ou continuidade de uso.
- Controle de qualidade em soldagem: a inspeção de juntas soldadas auxilia na verificação de conformidade com requisitos aplicáveis ao projeto, especialmente em tubos, spools, estruturas metálicas e componentes personalizados.
- Transparência técnica para gestores e equipes de engenharia: os resultados dos ensaios ajudam a documentar evidências, registrar indicações e fundamentar decisões com mais clareza.
É importante destacar que nenhum ensaio elimina totalmente os riscos de uma operação industrial.
O papel dos END é fornecer dados técnicos para reduzir incertezas, melhorar o controle de qualidade e apoiar decisões compatíveis com o requisito do projeto.
Por isso, a escolha do método e a interpretação dos resultados devem considerar material, geometria, acesso, tipo de solda, histórico do componente e criticidade do equipamento ou linha.
Para gestores, compradores técnicos e equipes de engenharia, esse tipo de inspeção agrega valor porque conecta qualidade da solda, segurança industrial, manutenção e eficiência operacional.
Em vez de tratar a inspeção como uma formalidade, ela passa a funcionar como uma etapa estratégica para evitar retrabalho, preservar ativos e sustentar decisões de liberação técnica com mais consistência.
A Jota Soldas integra esse contexto com atuação em soldagem, fabricação e montagem industrial, incluindo estruturas metálicas, skids, spools e componentes personalizados.
Seu compromisso com qualidade, segurança, eficiência, transparência e atenção aos detalhes reforça a importância de avaliar cada projeto conforme suas especificidades, sempre com critérios técnicos compatíveis com a aplicação industrial.
Perguntas frequentes
Ensaio não destrutivo danifica o tubo?
Não. O objetivo do ensaio não destrutivo é avaliar a integridade do tubo, da junta soldada ou do componente sem comprometer sua utilização.
Por isso, os END são muito utilizados no controle de qualidade, na verificação de soldas e na identificação de descontinuidades sem necessidade de cortar, romper ou inutilizar a peça.
Quando usar ultrassom ou radiografia?
O ultrassom é utilizado quando é necessário investigar falhas internas por meio da propagação de ondas sonoras no material.
Já a radiografia é aplicada para identificar problemas internos em componentes, conforme os requisitos técnicos do projeto.
A decisão entre UT e RT deve considerar espessura, acesso, geometria, tipo de descontinuidade esperada e critérios de aceitação aplicáveis.
O líquido penetrante identifica falhas internas?
Não. O ensaio por Líquido Penetrante é indicado para detectar descontinuidades abertas à superfície, como trincas superficiais e porosidades expostas.
Ele não é adequado para identificar falhas internas que não tenham comunicação com a superfície do tubo ou da solda.
Partículas Magnéticas servem para qualquer material?
Não. O ensaio por Partículas Magnéticas é aplicável a materiais ferromagnéticos.
Em materiais não ferromagnéticos, outros métodos de inspeção devem ser avaliados conforme o objetivo do ensaio, o tipo de componente e os requisitos técnicos do projeto.
Quais setores usam esse tipo de inspeção?
Ensaios em tubos são utilizados por indústrias metalúrgicas, caldeirarias, empresas de fabricação e montagem industrial, setor de óleo e gás e operações que envolvem soldas, spools, linhas industriais, estruturas metálicas e componentes sujeitos a requisitos de segurança e qualidade.
Os ensaios substituem a manutenção preventiva?
Não. Os ensaios não destrutivos não substituem a manutenção preventiva; eles complementam a estratégia de inspeção e controle.
A inspeção ajuda a identificar falhas superficiais ou internas, apoiar decisões de manutenção e contribuir para a segurança operacional, mas deve ser integrada aos procedimentos técnicos e rotinas de acompanhamento definidos para cada ativo.
Como saber qual ensaio solicitar?
A escolha deve ser feita caso a caso.
Antes de definir o método, é importante avaliar material, espessura, diâmetro, acesso, tipo de junta soldada, histórico de falha, criticidade operacional e critérios de aceitação.
A Jota Soldas atua com soldagem, fabricação, montagem industrial e Ensaios Não Destrutivos, desenvolvendo inspeções conforme as especificidades de cada projeto.
Para uma definição adequada, consulte a empresa e apresente as informações técnicas do componente a ser avaliado.
Para saber mais sobre Ensaios em tubos
Ligue para (11) 4358-4906 ou clique aqui e entre em contato por e-mail.
Entre em contato agora mesmo!
Clique no botão e entre em contato para tirar dúvidas ou solicitar um orçamento.
Solicitar contatoPrincipais regiões de atendimento:
- Atendimento realizado em todo o estado de Acre.
- Atendimento realizado em todo o estado de Alagoas.
- Atendimento realizado em todo o estado de Amapá.
- Atendimento realizado em todo o estado de Amazonas.
- Atendimento realizado em todo o estado de Bahia.
- Atendimento realizado em todo o estado de Ceará.
- Atendimento realizado em todo o estado de Distrito Federal.
- Atendimento realizado em todo o estado de Espírito Santo.
- Atendimento realizado em todo o estado de Goiás.
- Atendimento realizado em todo o estado de Maranhão.
- Atendimento realizado em todo o estado de Mato Grosso.
- Atendimento realizado em todo o estado de Mato Grosso do Sul.
- Atendimento realizado em todo o estado de Minas Gerais.
- Atendimento realizado em todo o estado de Pará.
- Atendimento realizado em todo o estado de Paraíba.
- Atendimento realizado em todo o estado de Paraná.
- Atendimento realizado em todo o estado de Pernambuco.
- Atendimento realizado em todo o estado de Piauí.
- Atendimento realizado em todo o estado de Rio de Janeiro.
- Atendimento realizado em todo o estado de Rio Grande do Norte.
- Atendimento realizado em todo o estado de Rio Grande do Sul.
- Atendimento realizado em todo o estado de Rondônia.
- Atendimento realizado em todo o estado de Roraima.
- Atendimento realizado em todo o estado de Santa Catarina.
- Atendimento realizado em todo o estado de São Paulo.
- Atendimento realizado em todo o estado de Sergipe.
- Atendimento realizado em todo o estado de Tocantins.

