Galeria
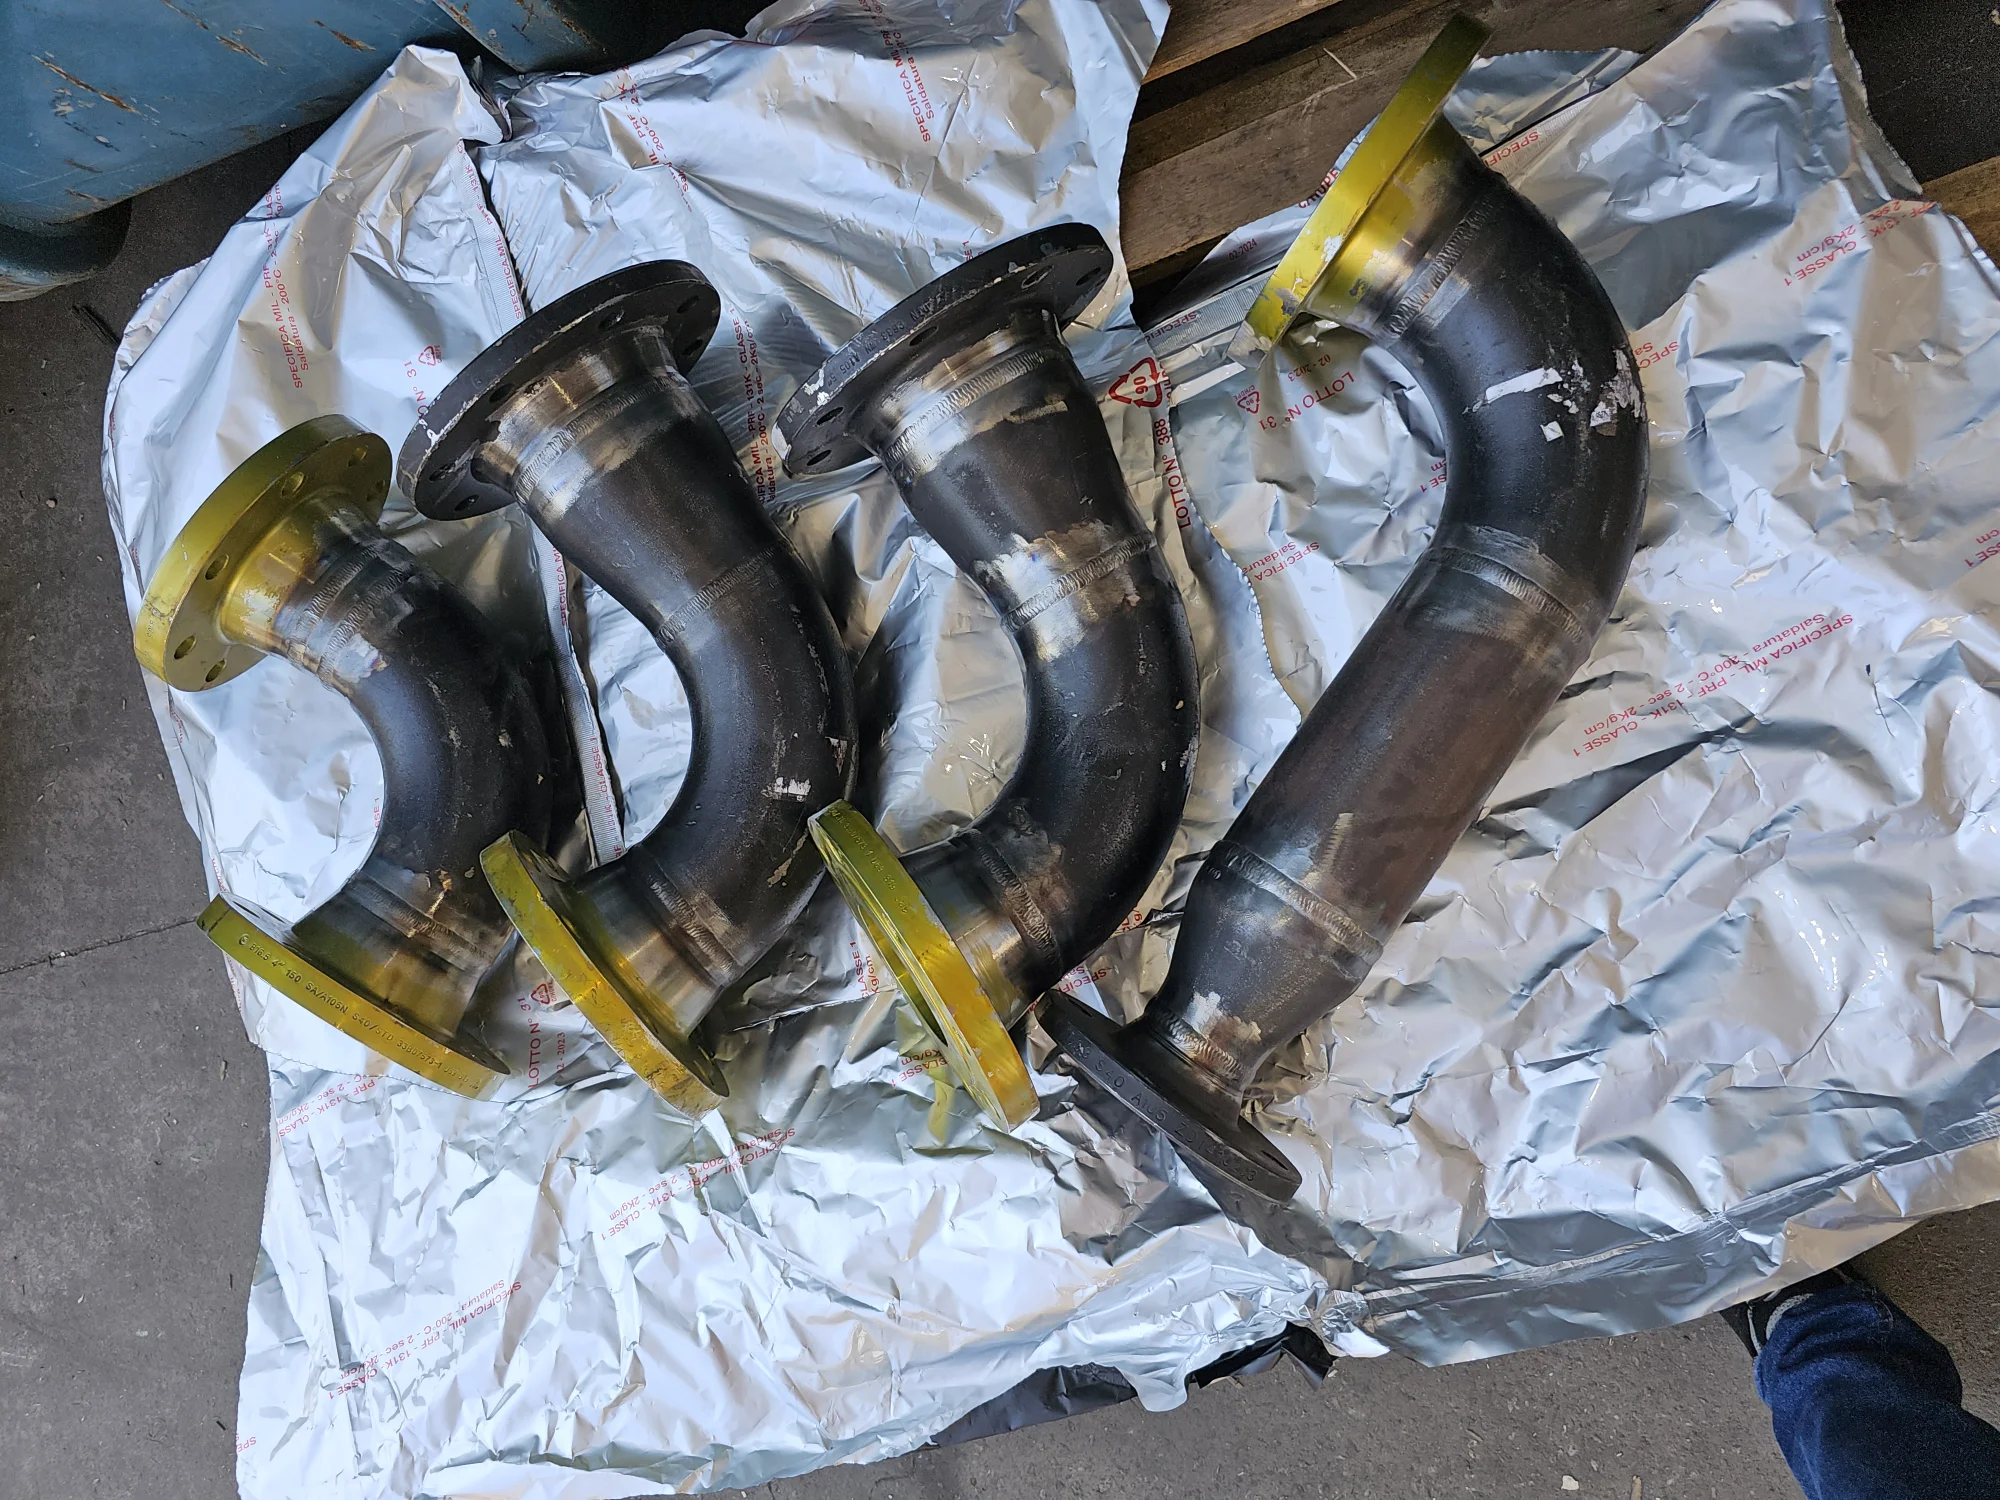
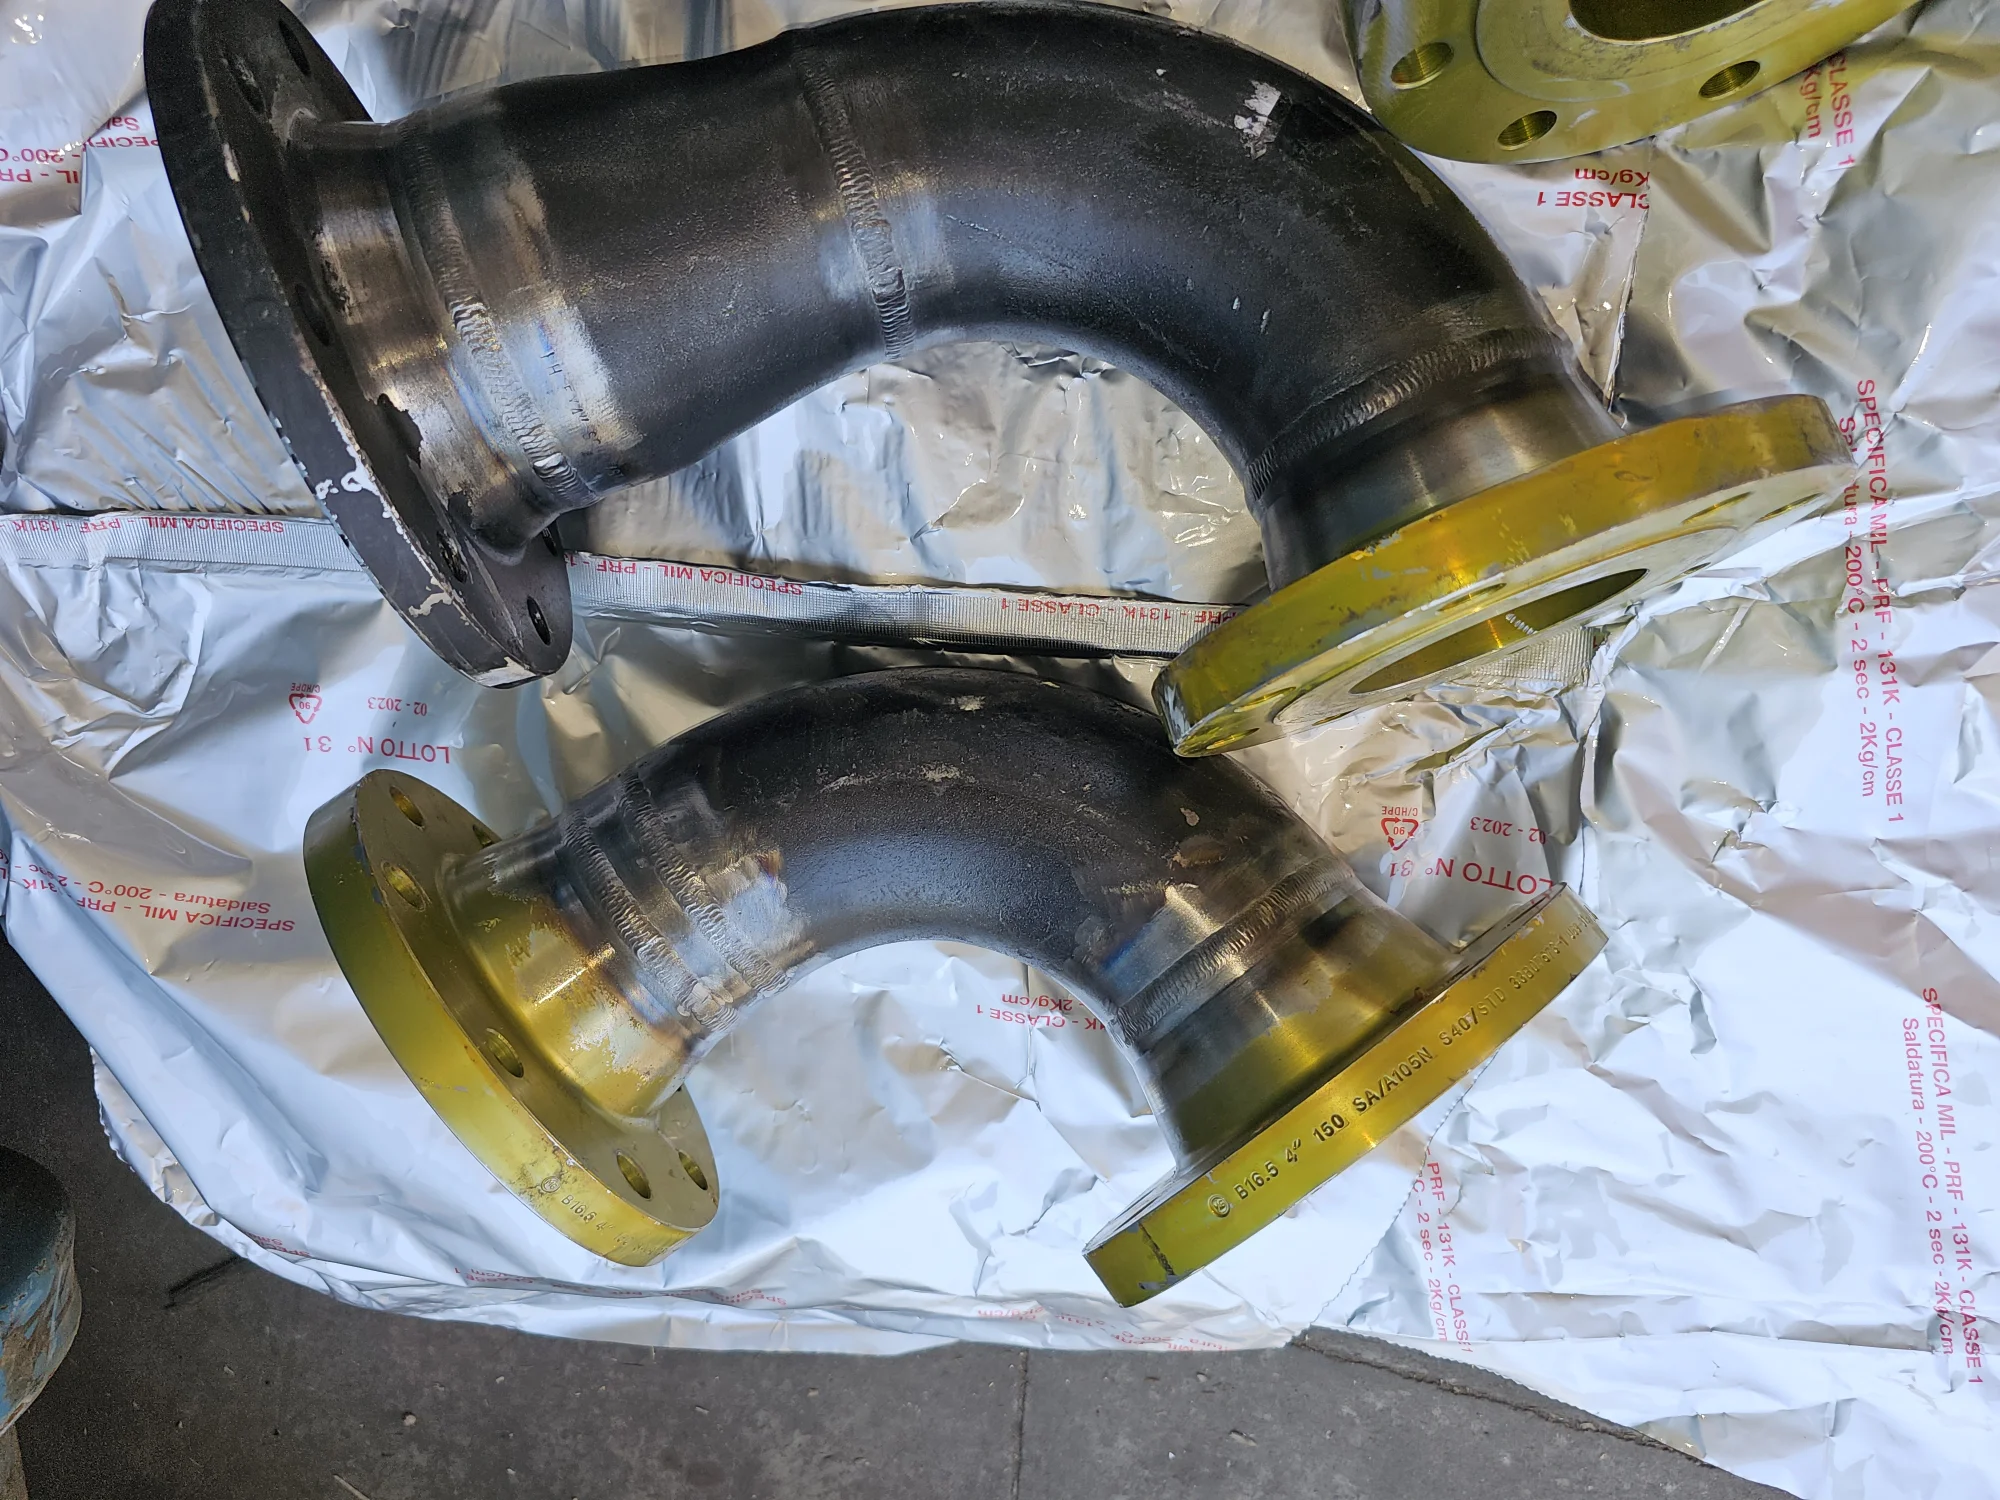
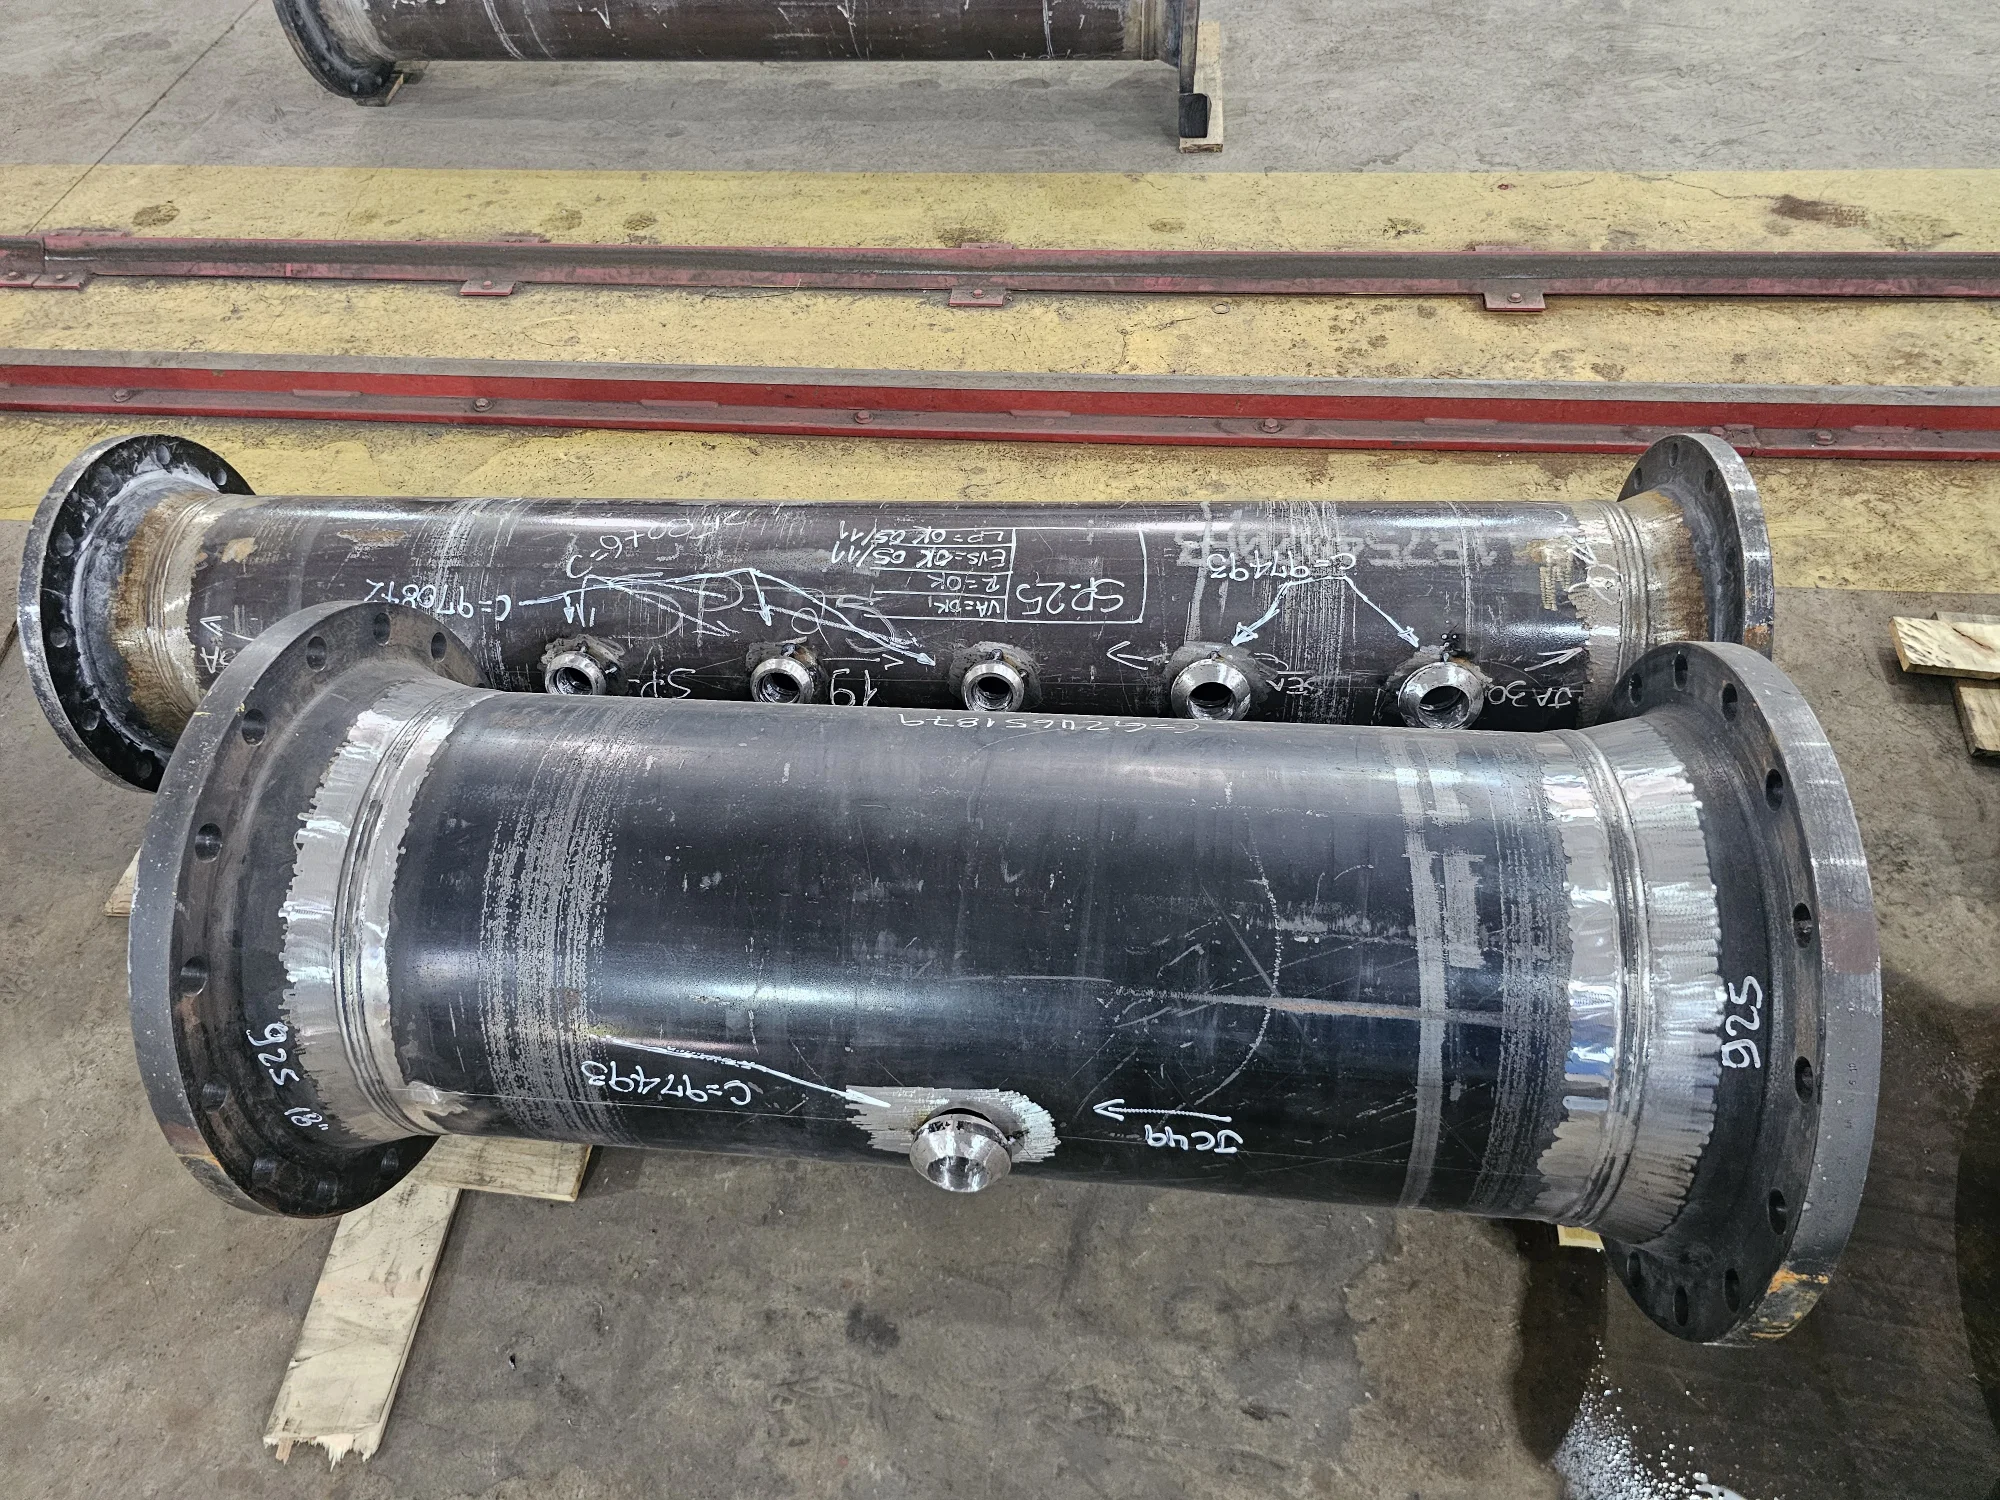
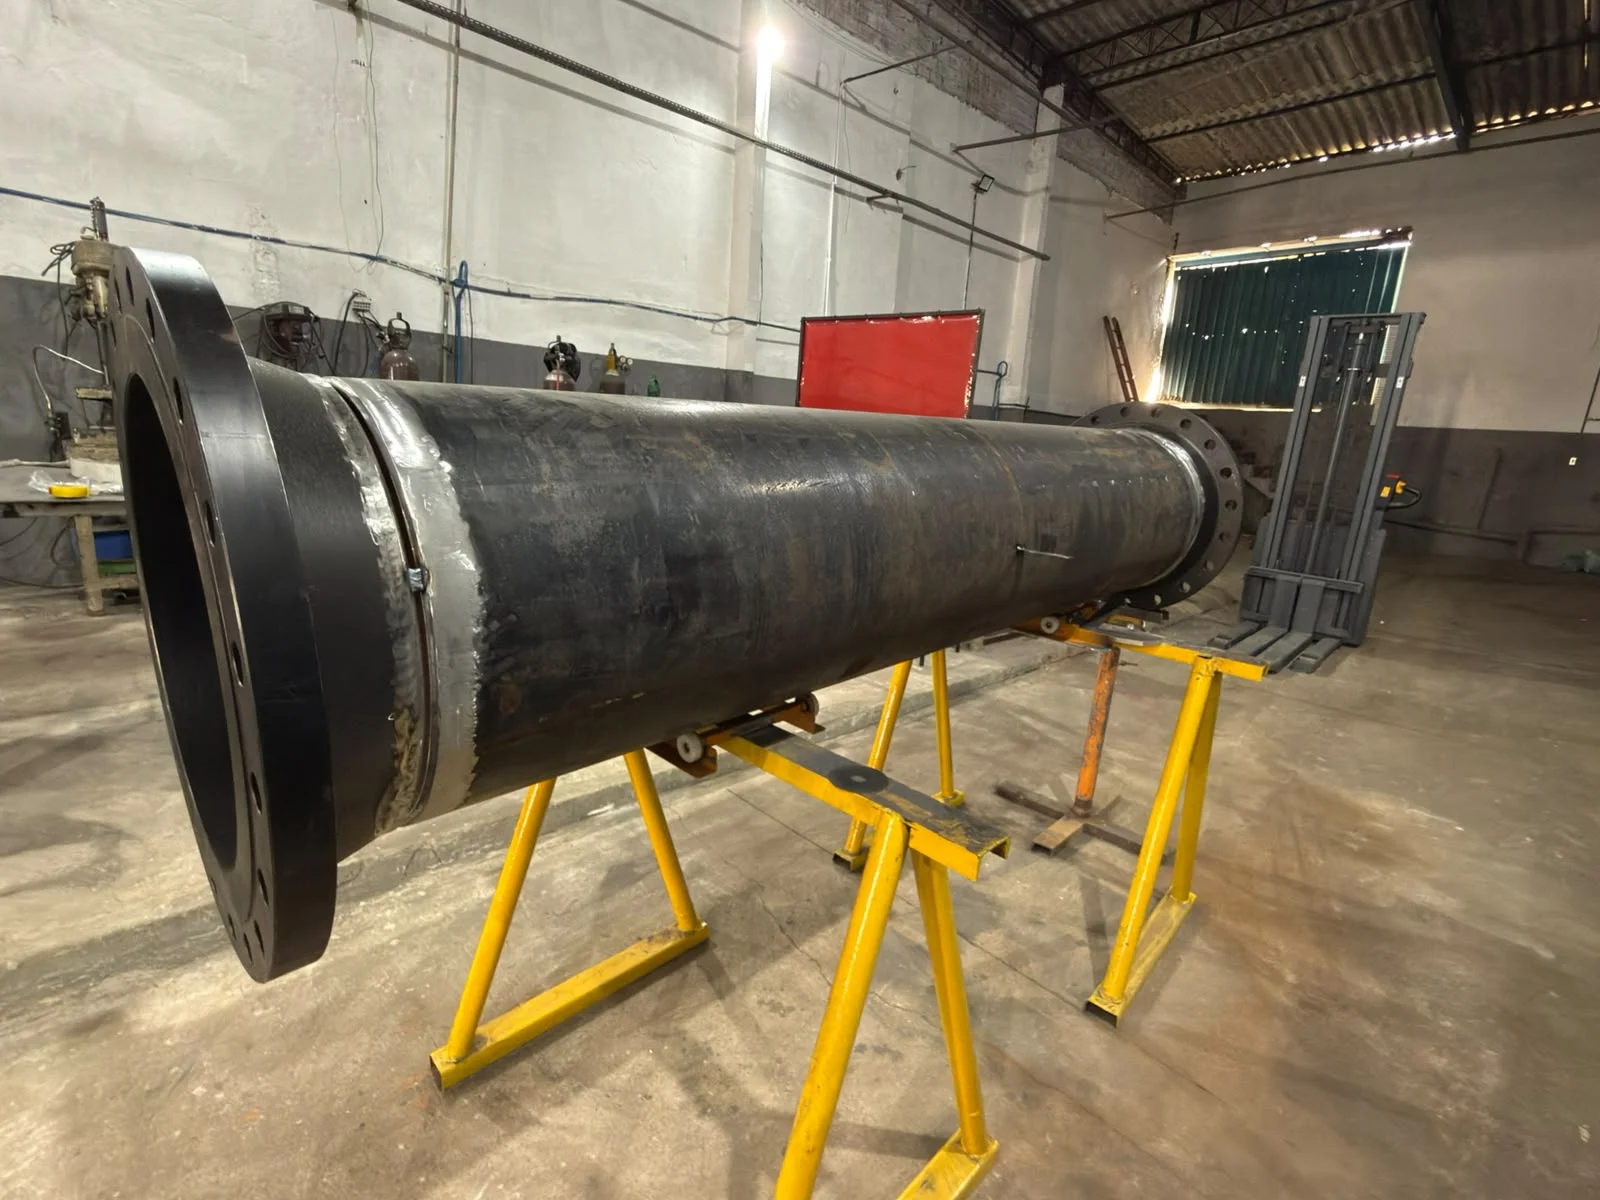
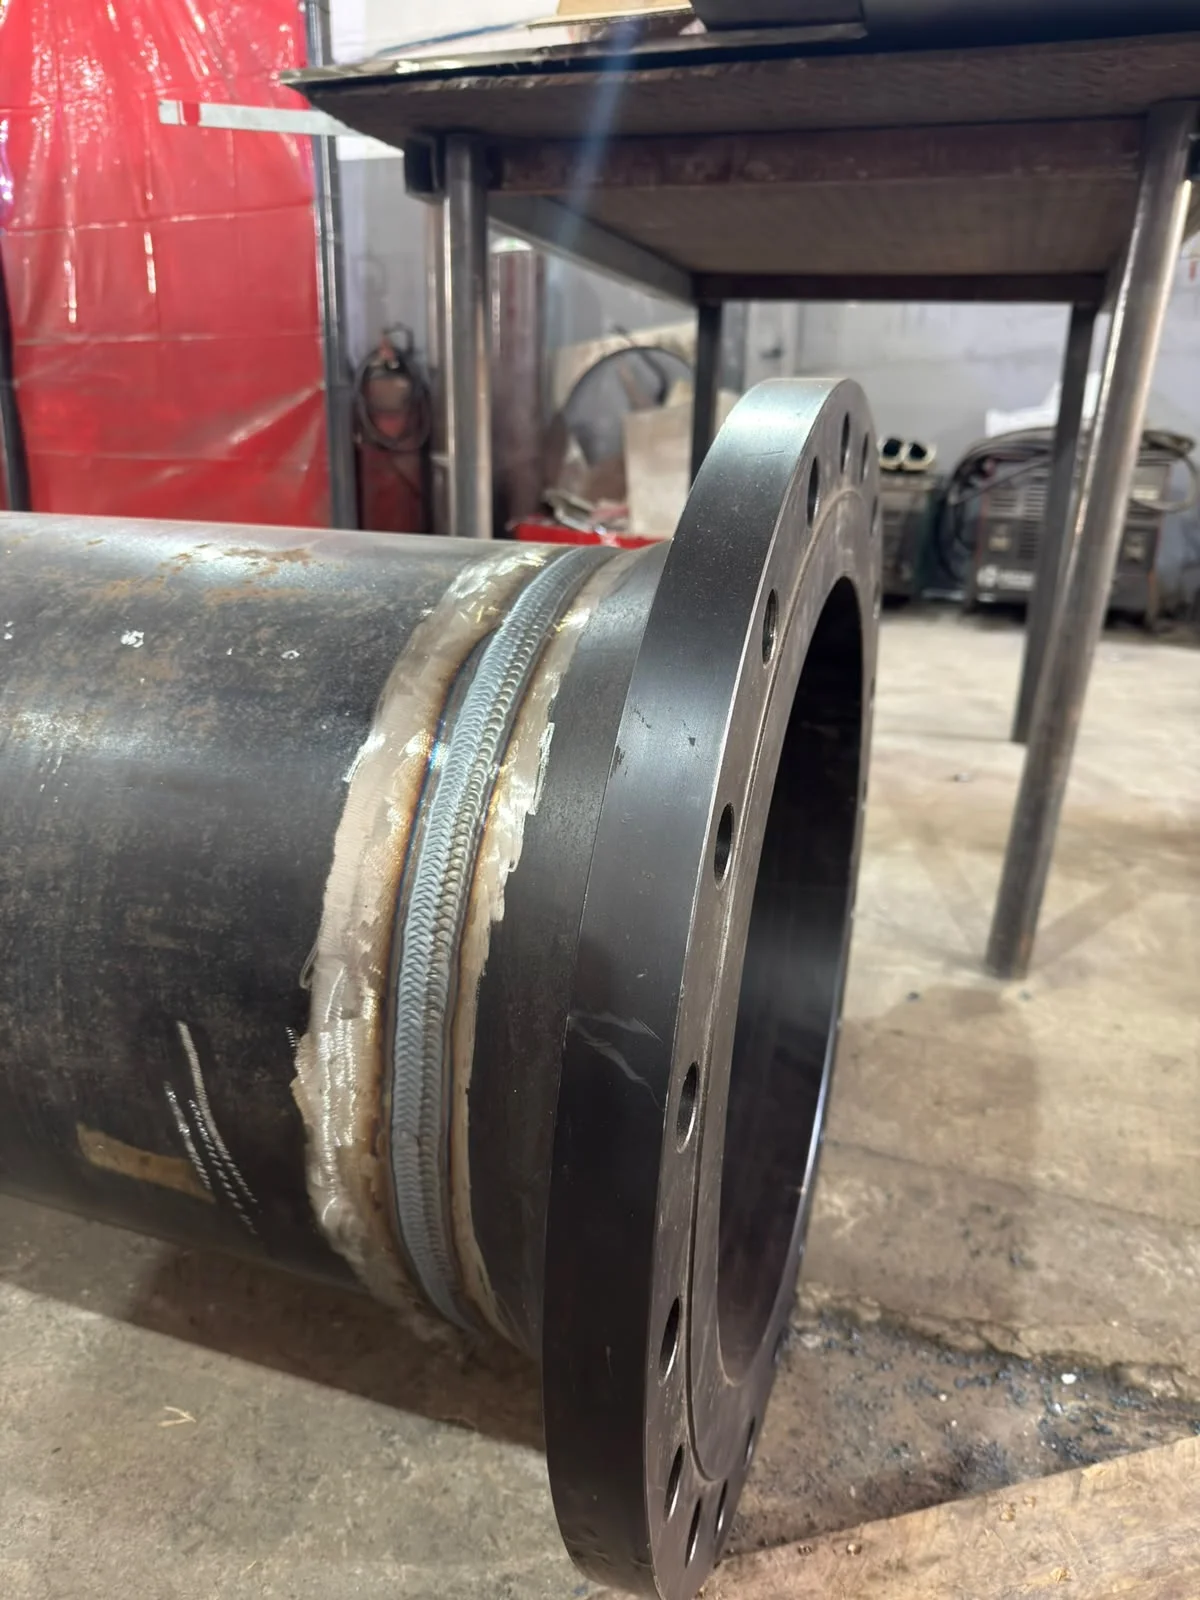
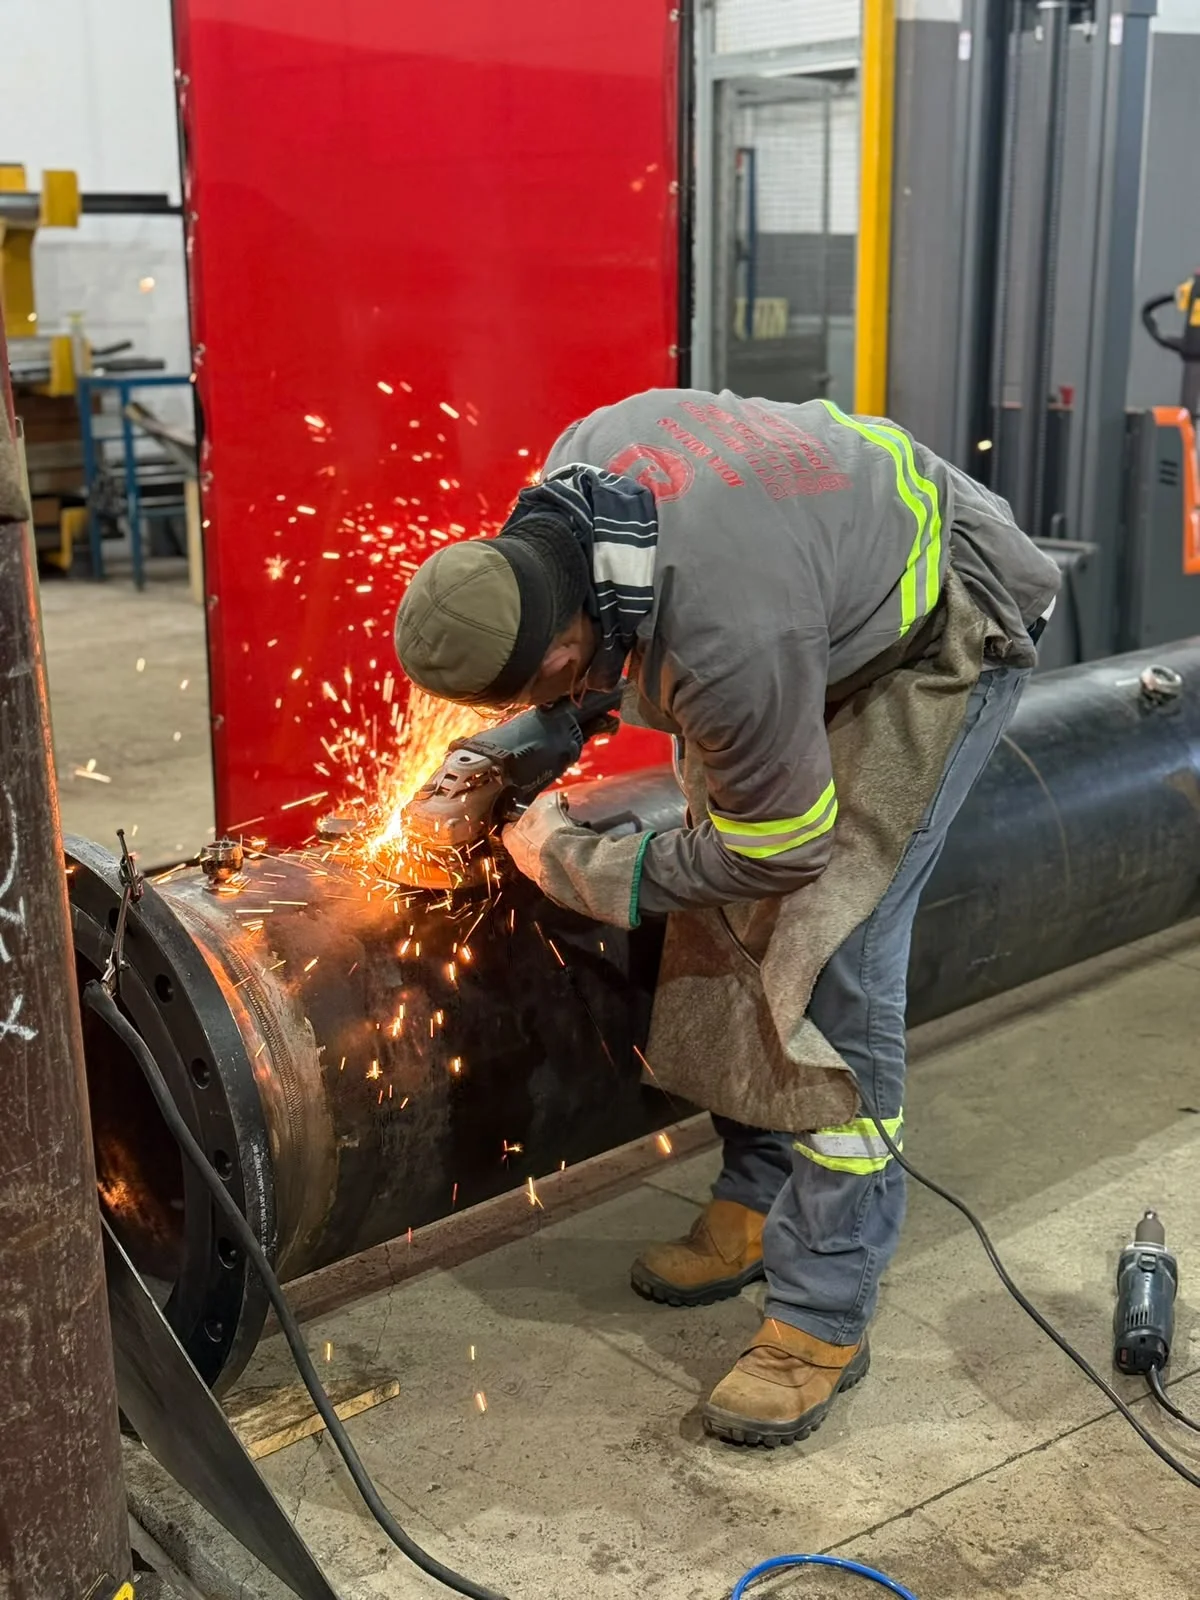
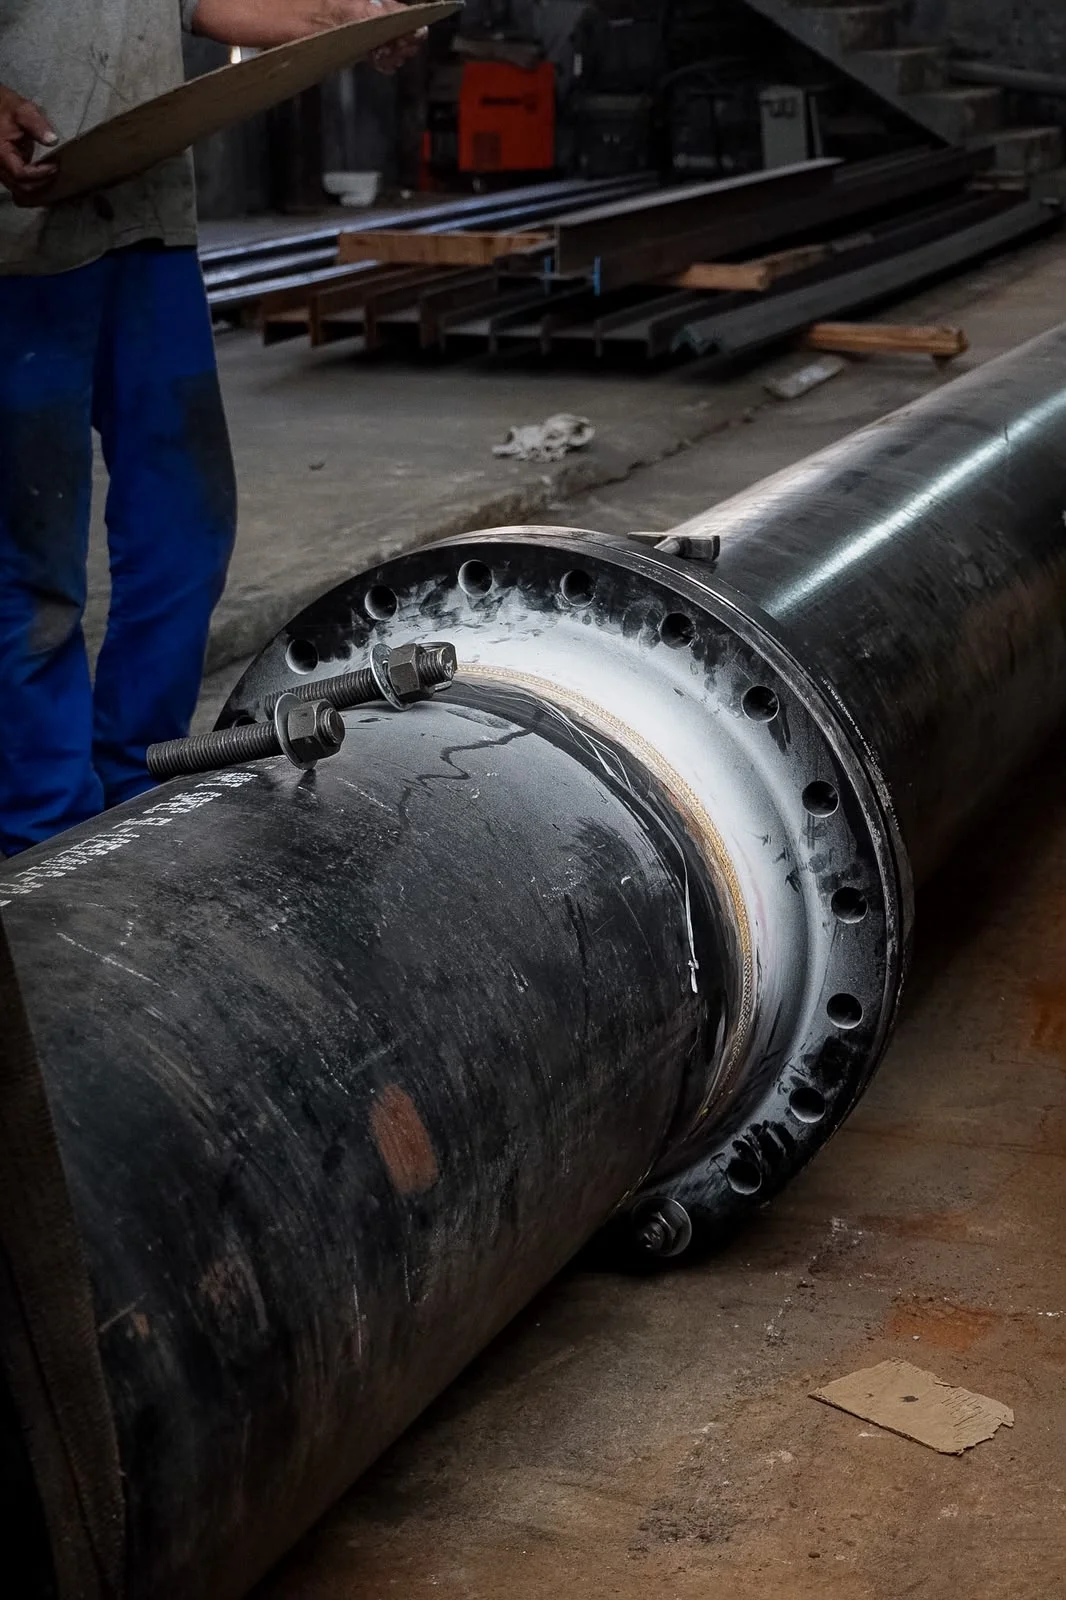
Clique nas imagens para ampliar
Soldagem TIG em aço inox: guia técnico para precisão, acabamento e segurança
A Soldagem TIG em aço inox é um processo de união de componentes metálicos por arco elétrico, no qual um eletrodo de tungstênio não consumível estabelece e mantém o arco, enquanto um gás de proteção, geralmente argônio, reduz a interferência do ar atmosférico sobre a poça de fusão.
O resultado depende da preparação das peças, da seleção dos consumíveis, da regulagem dos parâmetros e da condução adequada da operação.
Em comparação com processos mais produtivos, a TIG oferece maior controle sobre o arco e sobre a poça de fusão.
Por isso, é frequentemente considerada quando a junta exige precisão, acabamento uniforme e controle cuidadoso do aporte térmico.
Essa característica é especialmente relevante em componentes de aço inoxidável, nos quais a aparência do cordão e a preservação da integridade superficial podem fazer parte dos requisitos do projeto.
A Soldagem TIG em aço inox utiliza um eletrodo de tungstênio não consumível, arco elétrico e gás de proteção, geralmente argônio, para produzir uniões precisas em peças de aço inoxidável e outras ligas compatíveis.
É indicada quando o projeto prioriza controle da poça de fusão, acabamento e qualidade da junta, desde que os parâmetros sejam definidos conforme o material e a geometria.
Como funciona o processo TIG?
A operação começa com a abertura do arco entre o eletrodo de tungstênio e a peça.
O calor gerado funde a região da junta e forma a poça de fusão.
Quando necessário, o profissional adiciona material de adição separadamente, controlando a quantidade e o momento da alimentação para formar o cordão de solda.
Os principais elementos do processo são:
- Eletrodo de tungstênio não consumível: conduz a corrente e mantém o arco sem ser utilizado como material principal da junta.
- Arco elétrico: concentra o calor na região definida pelo projeto e pela técnica de execução.
- Gás de proteção: geralmente argônio, utilizado para proteger a poça de fusão contra contaminantes atmosféricos.
- Poça de fusão: região do metal em estado líquido que precisa ser controlada para favorecer a fusão e o formato do cordão.
- Material de adição: empregado quando a junta exige preenchimento ou reforço, conforme a especificação técnica aplicável.
A proteção gasosa, a distância entre o eletrodo e a peça, a velocidade de deslocamento e o aporte térmico influenciam diretamente a estabilidade do arco, a penetração, a aparência do cordão e o risco de alterações dimensionais.
Portanto, não existe uma regulagem universal para toda Soldagem TIG em aço inox.
Por que utilizar TIG em aço inoxidável?
O aço inoxidável pode exigir atenção especial à limpeza, ao controle de calor e à preservação da superfície.
A Soldagem TIG permite conduzir a operação com refinamento, o que favorece juntas de menor espessura, componentes com geometria delicada e aplicações em que o acabamento visual precisa ser cuidadosamente controlado.
Entre as situações em que esse processo pode ser considerado estão:
- união de chapas, tubos e perfis metálicos;
- fabricação e montagem de equipamentos;
- execução de juntas que demandam acabamento superior;
- reparação e recuperação de componentes metálicos;
- trabalhos em que a redução de respingos e o controle dimensional sejam importantes;
- aplicações industriais nos setores alimentício, químico, farmacêutico e de caldeiraria, conforme os requisitos do projeto.
A adequação do processo deve ser avaliada a partir do tipo de aço inoxidável, da espessura, da geometria da junta, do acesso à região de soldagem, do ambiente de execução e do nível de inspeção exigido.
O fato de uma aplicação utilizar aço inox não significa, por si só, que a TIG seja sempre a melhor alternativa.
Produtividade, custo operacional, posição de soldagem e requisitos de acabamento também participam da decisão.
Controle do arco e acabamento da junta
O controle refinado do arco permite ao profissional acompanhar a fusão e ajustar a adição de material de maneira gradual.
Quando a preparação e a regulagem são compatíveis com o projeto, essa característica pode contribuir para cordões mais uniformes e para um acabamento esteticamente agradável, com menor geração de respingos em comparação com processos que utilizam arame-eletrodo consumível.
Ainda assim, o acabamento não depende apenas da escolha da TIG.
Contaminação da superfície, desalinhamento, excesso de calor, proteção gasosa insuficiente ou técnica inadequada podem provocar irregularidades, alteração de cor, porosidade, falta de fusão e deformações.
A inspeção visual é uma etapa importante, mas não substitui outros métodos de verificação quando o projeto ou a aplicação exigir validações adicionais.
Diferenças entre TIG e MIG/MAG!
A diferença mais importante está no eletrodo utilizado.
Na TIG, o eletrodo de tungstênio é não consumível e o material de adição, quando necessário, é alimentado separadamente.
Na MIG/MAG, o arame-eletrodo é consumível e participa diretamente da formação da solda.
| Critério | TIG | MIG/MAG |
|---|---|---|
| Eletrodo | Tungstênio não consumível | Arame-eletrodo consumível |
| Controle do arco | Elevado controle da poça de fusão | Controle associado à alimentação contínua do arame |
| Acabamento | Frequentemente escolhido para juntas que exigem acabamento cuidadoso | Pode atender a diferentes requisitos com foco adicional em produtividade |
| Uso típico | Peças, juntas e materiais que demandam precisão e controle térmico | Aplicações que podem priorizar maior velocidade de deposição e produtividade |
Soldagem TIG em aço inox: critérios técnicos e aplicações
Essa comparação não estabelece um processo universalmente superior.
A TIG pode ser vantajosa quando precisão, controle térmico e acabamento são determinantes.
A MIG/MAG pode ser mais adequada quando a produtividade e a taxa de deposição têm maior peso.
A escolha deve considerar material, espessura, geometria, posição, volume de trabalho e especificações técnicas.
Quando buscar um serviço especializado?
A definição do processo, do eletrodo, do gás de proteção e dos parâmetros deve ser feita por profissional capacitado, considerando as características reais da junta.
Para uma avaliação inicial, é útil reunir informações como material e espessura do aço inox, desenho ou medidas da peça, tipo de junta, finalidade do componente, quantidade de peças, necessidade de acabamento e local de execução.
A Jota Soldas é especializada em soldagem, fabricação e montagem industrial.
Fundada em 2019, reúne a experiência prática de um fundador que atua no segmento de soldagem desde 2004 e conta com profissionais experientes para diferentes demandas industriais.
O atendimento é personalizado conforme as especificações técnicas apresentadas pelo cliente, com atuação em nível nacional e opção de entrega presencial ou realização de serviços em campo, conforme o escopo avaliado.
Para conhecer o serviço relacionado, consulte a página de Soldagem TIG Industrial.
Ao solicitar uma avaliação à Jota Soldas, envie as informações disponíveis sobre material, espessura, geometria e ambiente de execução.
Esses dados ajudam a reduzir ambiguidades e permitem que o escopo seja analisado com responsabilidade, transparência e atenção à qualidade, à segurança e à precisão.
Preparação do aço inox antes da soldagem
A preparação do aço inoxidável é uma etapa decisiva para a estabilidade do arco elétrico, a formação da poça de fusão, a penetração e o acabamento da solda.
Na soldagem TIG, pequenas quantidades de óleo, umidade, poeira ou partículas de outros metais podem contaminar a junta e favorecer porosidade, oxidação, falta de fusão e irregularidades no cordão.
Por isso, a execução deve começar pela avaliação das peças e das especificações do projeto, e não apenas pela regulagem do equipamento.
Uma preparação adequada também contribui para reduzir correções posteriores.
O procedimento exato varia conforme a liga do aço inox, a espessura, a geometria da junta, a posição de soldagem, o acesso à região e os requisitos dimensionais ou de acabamento.
As orientações abaixo são educacionais e não substituem um procedimento de soldagem definido por profissional capacitado.
Critérios técnicos de preparação das peças
Antes de iniciar a soldagem TIG em aço inox, é importante verificar:
- Identificação do material e compatibilidade entre as peças que serão unidas.
- Espessura, formato, comprimento e geometria dos componentes.
- Tipo de junta previsto e necessidade de abertura, chanfro ou preparação de borda.
- Alinhamento entre as partes e estabilidade da montagem durante a operação.
- Presença de óleo, graxa, umidade, poeira, tinta, adesivos ou outros contaminantes.
- Existência de oxidação, rebarbas, marcas de corte ou deformações nas bordas.
- Limpeza das ferramentas utilizadas na preparação e na montagem.
- Proteção da área contra correntes de ar, respingos de outros processos e contato com materiais contaminantes.
- Acesso suficiente para conduzir a tocha e controlar a poça de fusão.
- Necessidade de inspeção visual ou de outras verificações previstas no projeto.
Esse roteiro ajuda a transformar a preparação em uma sequência controlada.
A inspeção deve considerar não apenas a aparência da superfície, mas também se a montagem preserva a posição, o encaixe e a abertura necessários para a junta.
Limpeza e remoção de contaminantes
A superfície do aço inox deve estar limpa e seca na região da junta.
A remoção de contaminantes precisa ser feita de maneira compatível com o material e com o acabamento desejado.
Resíduos de óleo, graxa e umidade podem liberar gases durante o aquecimento e interferir na proteção da poça de fusão.
Já partículas de aço carbono ou de ferramentas usadas em outros metais podem prejudicar a resistência à corrosão e a aparência superficial do inox.
A limpeza deve abranger as bordas, a área próxima à junta e, quando aplicável, as regiões que entrarão em contato com o material de adição.
Escovas, abrasivos e ferramentas devem estar adequados ao serviço e livres de resíduos incompatíveis.
Não é recomendável tratar a limpeza como uma etapa meramente estética, ela influencia diretamente a estabilidade do arco, a formação do cordão e o risco de defeitos.
Após a limpeza, a área deve ser protegida contra nova contaminação.
Evitar o contato direto das superfícies preparadas com mãos sujas, bancadas contaminadas ou ferramentas inadequadas é parte do controle do processo.
Quando houver exigência elevada de acabamento ou integridade superficial, a forma de limpeza deve ser definida conforme o material e o procedimento aplicável.
Ajuste, alinhamento e abertura da junta
O ajuste entre as peças deve permitir que a junta seja preenchida de forma uniforme.
Desníveis excessivos, folgas irregulares e desalinhamento podem alterar a distância do arco, dificultar a condução da tocha e provocar variações na penetração.
Em componentes finos, essas diferenças também podem aumentar o risco de perfuração ou deformação.
A abertura da junta não deve ser escolhida de forma isolada.
Ela depende da espessura, do tipo de junta, da geometria das bordas, da posição de soldagem, do acesso para proteção gasosa e do material de adição previsto.
Em algumas aplicações, pode ser necessária preparação específica das bordas; em outras, o encaixe e a limpeza são os principais fatores de controle.
O ponteamento deve manter as peças na posição sem criar restrições que favoreçam tensões excessivas.
A quantidade, a distribuição e a sequência dos pontos precisam considerar a dimensão do conjunto e a possibilidade de contração durante o aquecimento.
Para estruturas, tubos, chapas e perfis, o alinhamento deve ser conferido antes da solda definitiva.
Como a preparação inadequada gera problemas?
| Falha na preparação | Possível consequência | O que avaliar antes da execução |
|---|---|---|
| Presença de óleo ou umidade | Porosidade e instabilidade na poça de fusão | Limpeza e secagem da região da junta |
| Contato com partículas de aço carbono | Contaminação superficial e alteração do acabamento | Ferramentas e abrasivos usados na preparação |
| Bordas com rebarbas ou oxidação | Inclusões e dificuldade de fusão | Condição das faces e necessidade de tratamento da borda |
| Alinhamento irregular | Cordão desigual e variação dimensional | Encaixe e fixação das peças |
| Abertura variável | Mudança na penetração e no volume de material de adição | Uniformidade da junta ao longo do comprimento |
| Acesso insuficiente | Dificuldade para manter o arco e a proteção gasosa | Espaço para tocha e alimentação do material |
| Montagem muito restrita | Distorção ou tensões residuais | Sequência de ponteamento e liberdade de contração |
Soldagem TIG em aço inox: critérios técnicos e aplicações
Essas relações indicam causas prováveis, não diagnósticos definitivos.
Um mesmo defeito pode resultar de diferentes fatores de execução, como parâmetros inadequados, proteção gasosa insuficiente, técnica de condução ou condição do equipamento.
Avaliação da espessura, geometria e acesso
A espessura orienta a escolha da preparação da junta, a necessidade de controle térmico e a forma de evitar perfuração ou falta de fusão.
Geometrias complexas podem exigir planejamento da sequência de soldagem para reduzir distorções e preservar o alinhamento.
Em tubos e conjuntos fechados, o acesso também influencia a possibilidade de manter a proteção adequada e observar a formação do cordão.
Antes de iniciar, vale analisar se a região permite posicionar a tocha com estabilidade, manter distância apropriada do arco e controlar a alimentação do material.
Obstáculos, mudanças de plano e áreas de difícil visualização devem ser considerados na avaliação técnica.
Quando a soldagem fizer parte de uma fabricação, montagem, manutenção ou adequação industrial, o desenho e as especificações devem orientar a preparação.
A Jota Soldas atua com soldagem, fabricação e montagem industrial e informa trabalhar com atendimento personalizado conforme as necessidades e especificações técnicas de cada cliente.
Em uma avaliação, essa análise individualizada é importante para definir a preparação compatível com o componente e com o ambiente de execução, sem assumir que uma única sequência serve para todos os projetos.
A preparação bem documentada facilita a comunicação entre cliente e equipe executora e contribui para que qualidade, segurança e precisão sejam consideradas desde a primeira etapa.
Como selecionar eletrodo, gás de proteção e parâmetros?
A seleção do eletrodo de tungstênio, do gás de proteção e dos parâmetros de soldagem define a estabilidade do arco, a formação da poça de fusão, a penetração e o acabamento da junta.
Na Soldagem TIG em aço inox, pequenas decisões de regulagem podem influenciar o controle térmico, a resistência da união e a preservação da superfície metálica.
Não existe uma configuração universal para todos os serviços.
O ajuste deve considerar o tipo de aço inoxidável ou liga compatível, a espessura, a geometria da junta, a posição de soldagem, o acesso à região e os requisitos técnicos do projeto.
Por isso, os critérios abaixo servem como orientação educacional e precisam ser validados por profissional capacitado.
Critérios para selecionar o eletrodo de tungstênio!
O eletrodo de tungstênio é não consumível e tem a função de sustentar o arco elétrico.
Embora não componha diretamente o cordão como um arame consumível, sua condição, preparação e compatibilidade com a corrente utilizada afetam a estabilidade do arco e o controle da poça de fusão.
| Critério | O que avaliar | Influência na soldagem |
|---|---|---|
| Tipo de eletrodo | Composição e aplicação recomendada pelo fabricante | Pode influenciar a abertura do arco, a estabilidade e a capacidade de condução da corrente |
| Diâmetro | Relação entre diâmetro, corrente prevista e espessura da peça | Um eletrodo incompatível pode sofrer desgaste, perder estabilidade ou exigir condições inadequadas de operação |
| Preparação da ponta | Geometria e acabamento da extremidade | Afeta a concentração do arco e a largura da região aquecida |
| Estado de conservação | Desgaste, contaminação, trincas ou deformações | Contaminantes podem prejudicar o arco e transferir impurezas para a junta |
| Compatibilidade elétrica | Relação com o tipo de corrente e a polaridade do processo | Ajuda a evitar aquecimento excessivo do eletrodo e instabilidade durante a execução |
| Acesso à junta | Espaço disponível e necessidade de maior controle direcional | Pode exigir uma preparação da ponta e uma condução compatíveis com a geometria |
Soldagem TIG em aço inox: critérios técnicos e aplicações
Em aplicações com aço inoxidável, o eletrodo deve permanecer limpo e corretamente preparado.
Se a ponta tocar a poça de fusão ou o material de adição, a operação deve ser interrompida para avaliar a necessidade de recondicionamento ou substituição.
Continuar a soldagem com o eletrodo contaminado pode comprometer a estabilidade e o acabamento.
O papel do argônio na proteção gasosa
O argônio é geralmente utilizado como gás de proteção na soldagem TIG.
Sua função é formar uma atmosfera protegida ao redor do arco e da poça de fusão, reduzindo o contato do metal aquecido com o oxigênio, o nitrogênio, a umidade e outros contaminantes presentes no ambiente.
A proteção gasosa não depende apenas da escolha do argônio.
Também é necessário avaliar a pureza e a procedência do gás, o estado da tocha, o bocal, as mangueiras, as conexões, a vazão adequada ao conjunto e as condições do local de execução.
Correntes de ar, vazamentos ou obstruções podem reduzir a proteção mesmo quando o gás selecionado é apropriado.
Em tubos e componentes com possibilidade de oxidação na face interna, o projeto pode exigir proteção adicional na região oposta à solda.
Essa necessidade depende da geometria, do acesso, do material e do requisito de integridade superficial.
A definição deve ser feita antes da execução, e não apenas depois que surgirem sinais de oxidação ou alteração de cor.
Atenção, proteção gasosa insuficiente, excessiva ou instável pode favorecer porosidade, oxidação, alteração do acabamento e contaminação da junta.
A regulagem deve ser verificada por profissional capacitado e ajustada às condições reais de trabalho.
Corrente, polaridade, velocidade e aporte térmico
A corrente determina a energia disponível para fundir a região da junta e, quando aplicável, o material de adição.
A escolha deve levar em conta principalmente a espessura, o tipo de liga, a geometria e a posição da soldagem.
Corrente elevada pode aumentar a penetração e o aquecimento, mas também pode provocar deformação, alteração superficial e perda de controle em peças finas.
Corrente insuficiente pode resultar em falta de fusão ou em um cordão que não atende à junta.
A polaridade interfere na distribuição do calor entre o eletrodo e a peça.
Para muitos trabalhos TIG em aço inoxidável, utiliza-se corrente contínua com o eletrodo em polaridade negativa, mas essa não deve ser tratada como regra para toda situação.
O material, o equipamento, o processo especificado e a necessidade de limpeza superficial podem alterar a escolha.
A polaridade precisa ser confirmada na documentação técnica e na avaliação da junta.
A velocidade de soldagem controla o tempo de permanência do arco sobre cada trecho.
Quando o deslocamento é muito lento, o aporte térmico tende a aumentar, podendo ampliar a zona afetada pelo calor, gerar deformação e modificar a aparência do inox.
Quando é excessivamente rápido, pode haver redução da fusão, descontinuidade do cordão ou falta de preenchimento.
O aporte térmico resulta da interação entre corrente, tensão do arco, velocidade de deslocamento e características da operação.
Ele deve ser controlado para equilibrar penetração, fusão, produtividade e preservação dimensional.
Em componentes de menor espessura, esse controle é especialmente relevante.
A técnica de condução da tocha, o comprimento do arco, a alimentação do material e a sequência de execução também influenciam o calor acumulado.
Como relacionar os parâmetros à junta?
A regulagem deve começar pela leitura do desenho, da especificação técnica ou do briefing do serviço.
A equipe precisa identificar o material, a espessura, o tipo de junta, a posição, o acabamento exigido e as condições do ambiente.
Em seguida, os parâmetros podem ser validados em uma condição representativa, quando o projeto ou o responsável técnico exigir essa etapa.
Alguns relacionamentos importantes são:
- Espessura e corrente: peças mais finas normalmente exigem maior controle da energia para evitar perfuração e deformação; peças mais espessas podem demandar preparação e energia compatíveis com a penetração requerida.
- Geometria e acesso: juntas estreitas, tubos e regiões de difícil acesso exigem controle da tocha, do arco e da proteção gasosa.
- Material de adição e compatibilidade: o consumível precisa ser compatível com o metal de base e com os requisitos da união, sem ser escolhido apenas pela aparência desejada do cordão.
- Velocidade e preenchimento: o deslocamento deve permitir fusão contínua e alimentação uniforme, evitando acúmulo localizado de calor.
- Polaridade e estabilidade: a configuração elétrica deve ser compatível com o eletrodo, o equipamento e a liga trabalhada.
- Aporte térmico e acabamento: o excesso de calor pode alterar a coloração, aumentar a deformação e dificultar a limpeza posterior.
Essas relações mostram por que copiar parâmetros de outra peça pode produzir resultado inadequado.
Mesmo materiais visualmente semelhantes podem responder de maneira diferente quando mudam a espessura, o encaixe, a posição ou o requisito de acabamento.
Perguntas técnicas para o orçamento ou briefing
Antes de solicitar uma avaliação para soldagem TIG industrial, é útil reunir:
- Qual é o material de base e, quando disponível, a especificação da liga?
- Qual é a espessura de cada componente?
- A junta envolve tubo, chapa, perfil, equipamento ou outro formato?
- Existe desenho, modelo, croqui ou orientação dimensional?
- Qual acabamento superficial é esperado após a soldagem?
- A união terá contato com umidade, produtos químicos, alimentos ou outros agentes do processo?
- Há necessidade de preservar a aparência do inox ou de controlar a coloração da região aquecida?
- O serviço será realizado em peça transportável ou no próprio local de instalação?
- Qual é a posição de soldagem e quanto espaço existe para acesso da tocha?
- Há exigência de inspeção, documentação ou validação específica do projeto?
- É necessário executar fabricação, montagem, manutenção ou adequação industrial junto com a soldagem?
- Quais são as restrições de segurança e operação existentes no ambiente?
Quanto mais completas forem essas informações, menor tende a ser a ambiguidade na análise técnica.
O orçamento e o escopo, entretanto, dependem da avaliação das especificações fornecidas e não devem ser definidos apenas pela descrição genérica do processo.
Experiência técnica e validação dos ajustes
A escolha adequada exige observação da peça, compreensão da junta e acompanhamento dos sinais apresentados durante a soldagem.
A experiência prática ajuda a interpretar estabilidade do arco, comportamento da poça, necessidade de ajuste e compatibilidade entre preparação e parâmetro, mas não substitui as especificações técnicas do projeto.
A Jota Soldas atua com soldagem, fabricação e montagem industrial, oferecendo soluções personalizadas conforme as necessidades e especificações de cada cliente.
O fundador acumula experiência no segmento de soldagem desde 2004, e a empresa, fundada em 2019, conta com profissionais experientes e capacitados para lidar com diferentes demandas industriais.
Essa experiência deve ser aplicada em conjunto com a análise do material, da espessura, da geometria e do ambiente de execução.
A definição final dos parâmetros deve ser realizada por profissional qualificado, conforme os requisitos técnicos e de segurança aplicáveis ao serviço.
Passo a passo da execução e controle térmico
A execução da Soldagem TIG em aço inox exige coordenação entre preparação, abertura do arco, condução da tocha, alimentação do material e controle do calor transferido para a junta.
O procedimento abaixo é uma orientação educacional, a sequência real deve ser definida por profissional capacitado, considerando o material, a espessura, a geometria, o acesso, o tipo de junta e os requisitos técnicos do projeto.
Fluxo geral da execução
- Verificar o projeto e as condições da junta: confirme o material, a espessura, a geometria, o alinhamento, a abertura e a acessibilidade da região a ser soldada. Também devem ser avaliados os requisitos de acabamento, inspeção e controle dimensional.
- Preparar e limpar as superfícies: remova contaminantes que possam comprometer a proteção gasosa ou contaminar a poça de fusão. Óleo, umidade, partículas, resíduos de usinagem e materiais inadequados próximos à junta podem favorecer porosidade, instabilidade do arco e alterações no acabamento do aço inox.
- Posicionar e fixar as peças: o conjunto deve permanecer alinhado durante a operação. A fixação precisa reduzir movimentações, mas sem impedir a contração natural do material ou provocar tensões desnecessárias na junta.
- Selecionar os consumíveis e ajustar o equipamento: o eletrodo de tungstênio, o gás de proteção, o material de adição e os parâmetros devem ser compatíveis com a liga, a espessura e a configuração da junta. Não existe uma regulagem universal para todas as aplicações.
- Proteger a região de soldagem: verifique a vazão e a estabilidade do gás de proteção, além da condição da tocha, dos cabos e das conexões. Correntes de ar, vazamentos ou obstruções podem expor o arco e a poça de fusão à atmosfera.
- Abrir e estabilizar o arco: inicie o arco de maneira controlada, mantendo distância e posicionamento consistentes entre o eletrodo e a peça. O objetivo é formar uma poça de fusão estável sem tocar o eletrodo no metal ou provocar contaminação.
- Conduzir a tocha e formar a poça de fusão: mantenha movimento uniforme, ângulo adequado e velocidade compatível com a junta. A poça deve ser observada continuamente, pois seu tamanho e sua fluidez indicam como o calor está sendo transferido.
- Adicionar o material quando necessário: introduza o material de adição de forma controlada, mantendo sua extremidade dentro da proteção gasosa. A alimentação irregular pode produzir variações no cordão, excesso de material ou falta de preenchimento.
- Controlar o avanço e o aporte térmico: o soldador deve equilibrar corrente, velocidade de deslocamento, quantidade de material e tempo de permanência em cada região. O controle busca evitar aquecimento excessivo, distorção e alterações indesejadas no acabamento.
- Finalizar o cordão gradualmente: a interrupção deve evitar crateras, descontinuidades e perda repentina de proteção. A forma de encerramento depende da configuração do equipamento, do tipo de junta e dos requisitos definidos para o serviço.
- Realizar a verificação inicial: após a soldagem, observe o cordão, a uniformidade, o preenchimento, a aparência da superfície e possíveis sinais de porosidade, falta de fusão, deformação ou contaminação.
Abertura e manutenção do arco
No processo TIG, o arco elétrico é estabelecido entre o eletrodo de tungstênio não consumível e a peça, sob proteção gasosa geralmente baseada em argônio.
A estabilidade depende da combinação entre preparação da superfície, condição do eletrodo, proteção gasosa, polaridade, corrente e distância de trabalho.
Durante a condução, alterações excessivas na distância entre o eletrodo e a peça podem modificar o comprimento do arco e a concentração de calor.
Um arco instável tende a dificultar o controle da poça de fusão e pode prejudicar a uniformidade do cordão.
O eletrodo também não deve tocar a poça ou o material de adição, pois esse contato pode contaminar a região e exigir preparação adicional antes da continuidade do serviço.
A tocha deve avançar de maneira compatível com a geometria da junta.
Movimentos muito amplos ou variações bruscas de velocidade podem distribuir o calor de forma irregular.
Em juntas estreitas, curvas ou de difícil acesso, o controle da postura e da visibilidade torna-se ainda mais relevante.
Adição de material e formação do cordão
O material de adição deve ser compatível com o metal de base e com os requisitos do projeto.
Sua introdução deve acompanhar a formação da poça, sem interromper a proteção gasosa.
Em vez de mergulhar continuamente a vareta na poça, o soldador controla a alimentação em pequenos movimentos, buscando manter volume e largura coerentes ao longo da junta.
Um cordão uniforme resulta da relação entre a velocidade de deslocamento, o tamanho da poça, a frequência de adição e o aporte térmico.
Se o avanço for rápido demais para a energia aplicada, pode ocorrer falta de fusão ou preenchimento insuficiente.
Se for lento demais, o excesso de calor pode aumentar a zona aquecida, favorecer deformações e alterar a aparência do aço inox.
A qualidade visual não deve ser analisada isoladamente.
Um cordão esteticamente regular precisa também ser compatível com a penetração, a integridade da junta e os critérios de aceitação estabelecidos para a aplicação.
Dependendo do risco e da função do componente, a inspeção visual pode precisar ser complementada por outros métodos de avaliação definidos no projeto.
Como controlar o aporte térmico?
O aporte térmico representa, de forma geral, a quantidade de energia transferida para o material durante a soldagem.
Ele é influenciado pela corrente, pela tensão ou comprimento do arco, pela velocidade de deslocamento, pela técnica de condução e pelo tempo de permanência sobre cada trecho.
No aço inox, o controle térmico é especialmente importante para reduzir distorções, preservar o controle dimensional e evitar aquecimento desnecessário.
Isso não significa aplicar sempre o menor calor possível.
O objetivo é utilizar energia suficiente para produzir a fusão requerida, mantendo a operação dentro das condições adequadas ao material e à junta.
Algumas práticas educacionais que favorecem esse controle incluem:
- manter velocidade de deslocamento constante;
- evitar paradas prolongadas sem justificativa técnica;
- limitar movimentos excessivamente largos;
- distribuir a sequência de soldagem conforme a geometria e a fixação;
- acompanhar a formação da poça e a aparência do cordão;
- permitir condições de resfriamento compatíveis com o procedimento definido;
- verificar se a proteção gasosa permanece estável durante toda a execução.
A estratégia deve ser validada conforme espessura, tipo de liga, restrição da montagem, necessidade de acabamento e tolerâncias dimensionais.
Uma regulagem adequada para uma chapa pode não ser apropriada para um tubo, perfil ou equipamento com geometria diferente.
Sinais de instabilidade durante a execução!
| Sinal observado | Possíveis causas | Conduta de verificação |
|---|---|---|
| Arco oscilando ou apagando | Distância irregular, eletrodo inadequado, conexão deficiente ou parâmetro incompatível | Conferir o posicionamento da tocha, a condição do eletrodo, os cabos e a regulagem definida para o projeto |
| Poça de fusão muito fluida | Excesso de calor, avanço lento ou permanência prolongada em um ponto | Avaliar a velocidade, o aporte térmico e a necessidade de interromper a operação para reorganizar a sequência |
| Cordão estreito e com pouca fusão | Avanço rápido, energia insuficiente ou preparação inadequada da junta | Revisar a preparação, a abertura, a condução e os parâmetros aprovados |
| Aparência irregular do cordão | Adição descontínua, variação de velocidade ou movimentação instável | Observar a coordenação entre tocha, poça e material de adição |
| Poros ou pequenas cavidades | Proteção gasosa insuficiente, vazamento, corrente de ar ou contaminação | Interromper a avaliação, verificar limpeza, mangueiras, conexões, tocha e proteção da área |
| Escurecimento ou alteração superficial intensa | Proteção inadequada, calor excessivo ou acabamento posterior insuficiente | Analisar as condições de proteção e o procedimento de limpeza e acabamento aplicável |
| Peça fora do alinhamento | Contração térmica, fixação insuficiente ou sequência inadequada | Conferir a preparação, a fixação e o controle dimensional antes de continuar |
Soldagem TIG em aço inox: critérios técnicos e aplicações
Esses sinais não substituem um diagnóstico técnico.
O mesmo sintoma pode ter mais de uma causa, e a correção deve considerar a combinação entre material, equipamento, junta e método de execução.
Inspeção visual e acabamento
A inspeção visual inicial deve verificar continuidade, uniformidade, acabamento, preenchimento, transição entre o cordão e o metal de base e presença de sinais aparentes de porosidade, trincas, mordeduras, falta de fusão ou deformação.
Também é importante observar respingos, contaminações e marcas que possam comprometer a aparência ou a integridade superficial.
Em aplicações industriais, a inspeção visual precisa seguir os critérios definidos para o componente.
Quando o projeto exigir, podem ser necessários ensaios ou validações complementares, conduzidos conforme os requisitos técnicos aplicáveis.
Portanto, uma aparência satisfatória não deve ser tratada automaticamente como comprovação completa da qualidade da junta.
O acabamento posterior pode envolver limpeza da região e remoção controlada de resíduos ou alterações superficiais, sempre de acordo com o material e a finalidade do componente.
Produtos, ferramentas e métodos inadequados podem introduzir contaminação ou riscar o aço inox.
A escolha deve ser feita por responsável qualificado e alinhada ao escopo do serviço.
A Jota Soldas atua com soldagem, fabricação e montagem industrial, destacando qualidade, segurança e precisão na execução.
Em projetos de soldagem TIG, a análise das especificações do cliente orienta a definição da sequência, do controle térmico e da verificação adequada para cada necessidade.
Defeitos comuns na soldagem TIG e como preveni-los
A prevenção de defeitos na soldagem TIG depende de um conjunto de fatores, e não apenas da habilidade de conduzir a tocha.
Limpeza da superfície, preparação da junta, proteção gasosa, seleção do eletrodo de tungstênio, regulagem da corrente, velocidade de avanço e controle do aporte térmico influenciam diretamente a qualidade do cordão, a integridade do aço inoxidável e o acabamento final.
Para evitar defeitos na soldagem TIG, é necessário remover contaminantes, preparar e alinhar corretamente a junta, selecionar consumíveis compatíveis, manter proteção gasosa estável, controlar o aporte térmico e realizar inspeção conforme os requisitos do projeto.
A inspeção visual é importante, mas pode não ser suficiente quando houver exigência de validações complementares.
A análise deve ser feita por causa provável.
Um poro, uma falta de fusão ou uma deformação pode resultar de diferentes combinações de preparação, parâmetros e técnica de execução.
Por isso, corrigir somente a aparência do cordão sem investigar a origem do problema pode levar à repetição do defeito.
Tabela de defeito, causa provável e prevenção!
| Defeito | Causa provável | Prevenção |
|---|---|---|
| Porosidade | Proteção gasosa insuficiente, vazamento, corrente de ar, umidade ou contaminação na junta | Limpar e secar a região, verificar mangueiras e conexões, proteger a área contra correntes de ar e manter a vazão adequada ao conjunto utilizado |
| Falta de fusão | Aporte térmico insuficiente, velocidade excessiva, preparação inadequada ou condução incorreta do arco | Avaliar espessura e geometria, ajustar os parâmetros conforme o projeto e assegurar que as faces da junta recebam calor suficiente |
| Falta de penetração | Abertura, chanfro ou alinhamento incompatíveis com a junta, além de energia inadequada | Conferir a preparação, o ajuste entre as peças e a sequência de passes antes do início da soldagem |
| Trinca | Tensões na junta, contaminação, composição incompatível do material de adição ou ciclo térmico inadequado | Confirmar materiais e consumíveis, reduzir restrições indevidas e seguir a especificação técnica aplicável |
| Deformação | Excesso ou distribuição desigual de calor, sequência inadequada ou fixação insuficiente | Planejar a sequência, controlar o aporte térmico, utilizar fixação apropriada e considerar a dilatação do conjunto |
| Oxidação excessiva | Proteção gasosa deficiente durante a soldagem ou no resfriamento da região aquecida | Assegurar cobertura gasosa adequada e evitar interromper a proteção antes do resfriamento necessário para a aplicação |
| Inclusão ou contaminação | Eletrodo tocando a poça, ferramenta contaminada ou mistura de partículas na superfície | Usar ferramentas limpas e compatíveis, evitar contato indevido e interromper a operação para corrigir a contaminação |
| Cordão irregular | Instabilidade do arco, alimentação inconsistente do material de adição ou velocidade variável | Manter distância e condução estáveis, controlar a adição e adaptar a técnica à geometria da junta |
| Respingo | Instabilidade do arco, contaminação ou condição de regulagem inadequada | Revisar limpeza, polaridade e parâmetros definidos para o material e a junta |
Soldagem TIG em aço inox: critérios técnicos e aplicações
Essa tabela serve como orientação inicial de diagnóstico.
A causa real precisa ser confirmada considerando o material, a espessura, a posição, a geometria, o acesso e o requisito de aceitação do projeto.
Porosidade e falhas de proteção gasosa
A porosidade aparece como pequenas cavidades ou pontos no cordão e está frequentemente relacionada à entrada de gases na poça de fusão.
Na soldagem TIG, a proteção por argônio ou outro gás especificado para a aplicação precisa permanecer estável ao redor do arco e da região aquecida.
Uma interrupção, dispersão ou insuficiência dessa proteção pode favorecer oxidação e aprisionamento de gases.
Antes da execução, deve-se verificar se a superfície está livre de óleo, graxa, umidade, poeira, partículas e resíduos de outros processos.
O aço inoxidável exige cuidado adicional para evitar transferência de contaminantes por ferramentas ou escovas utilizadas anteriormente em outros metais.
A área também deve ser protegida de vento e correntes de ar que possam deslocar o gás de proteção.
Quando surgirem poros, a avaliação deve começar pela superfície e avançar para o sistema de gás.
É prudente verificar conexões, mangueiras, regulagem, posicionamento da tocha e possíveis obstruções.
Também é necessário observar se a técnica de condução mantém a proteção sobre a poça de fusão durante a adição do material e no final do cordão.
Falta de fusão, trincas e deformações
A falta de fusão ocorre quando o metal depositado não se integra adequadamente às faces da junta ou ao passe anterior.
Entre as causas possíveis estão uma preparação incompatível, velocidade de avanço elevada, arco mal direcionado e energia insuficiente para a espessura ou geometria.
O defeito pode não ser evidente apenas pela aparência externa, especialmente quando permanece entre passes ou em regiões de acesso limitado.
A prevenção começa com a conferência do alinhamento, da abertura, do chanfro quando aplicável e da limpeza das faces.
Durante a execução, a tocha deve direcionar o arco de modo a aquecer corretamente as regiões que precisam ser unidas.
A regulagem não deve ser escolhida como valor universal, ela depende do material, da espessura, da junta, da posição e da especificação técnica.
As trincas exigem atenção especial porque podem comprometer a integridade da união.
Podem estar associadas a tensões de contração, restrição excessiva das peças, contaminação, incompatibilidade do material de adição ou controle térmico inadequado.
Ao identificar uma trinca, não é recomendável simplesmente cobri-la com outro passe.
A região deve ser analisada, o defeito removido conforme o procedimento aplicável e a reparação avaliada por profissional capacitado.
As deformações resultam da expansão e contração do metal durante o aquecimento e o resfriamento.
O risco aumenta quando há concentração de calor, sequência inadequada ou fixação que não considera a movimentação do conjunto.
O planejamento de passes, o controle do aporte térmico e a distribuição equilibrada da soldagem ajudam a preservar o alinhamento, mas a solução deve ser definida de acordo com a geometria e a função da peça.
Contaminação e excesso de calor: fatores que merecem controle
A contaminação pode alterar a estabilidade do arco, provocar porosidade, comprometer o acabamento e favorecer inclusões.
Os principais pontos de atenção são:
- Utilizar ferramentas, escovas e abrasivos limpos e compatíveis com o aço inoxidável.
- Remover óleo, graxa, umidade, poeira, tinta, óxidos e resíduos antes da abertura do arco.
- Evitar tocar a área preparada com luvas ou objetos contaminados.
- Manter o eletrodo de tungstênio com geometria e condição adequadas à aplicação.
- Impedir que o eletrodo toque a poça de fusão sem que a operação preveja essa condição.
- Proteger o material de adição contra sujeira e umidade.
O excesso de calor pode produzir distorção, alteração visual, oxidação e perda de controle dimensional.
Para reduzi-lo, a equipe deve considerar a corrente, a velocidade de avanço, a quantidade de material de adição, a sequência de passes e os intervalos necessários.
O objetivo não é aplicar sempre menos calor, mas utilizar o aporte compatível com a fusão requerida e com a resposta térmica do conjunto.
Critérios técnicos de inspeção visual
Após a soldagem, uma verificação visual organizada pode incluir:
- Confirmar se o cordão acompanha o trajeto previsto e apresenta uniformidade compatível com a especificação.
- Procurar poros visíveis, crateras, mordeduras, trincas, sobreposição, respingos ou interrupções.
- Observar sinais de oxidação excessiva ou alteração superficial incompatível com o acabamento esperado.
- Verificar se houve deformação, desalinhamento ou alteração dimensional aparente.
- Conferir o início e o final do cordão, áreas em que podem ocorrer crateras e descontinuidades.
- Avaliar a transição entre passes e a fusão aparente nas regiões acessíveis.
- Registrar não conformidades antes de qualquer acabamento ou reparo.
- Comparar o resultado com o desenho, a especificação e os critérios de aceitação definidos para o projeto.
A inspeção visual é uma etapa de controle, não uma resultado de que a junta esteja livre de descontinuidades internas.
Dependendo da responsabilidade da peça, do setor industrial, do material, da espessura e do requisito contratual, podem ser necessários ensaios ou validações adicionais definidos por profissionais habilitados e pela documentação técnica aplicável.
Como a execução cuidadosa reduz a recorrência de defeitos?
Uma abordagem consistente registra as condições da junta, verifica a preparação antes da soldagem e acompanha o comportamento do arco durante a execução.
Quando um defeito aparece, a investigação deve considerar a sequência completa, limpeza, ajuste, consumíveis, proteção gasosa, parâmetros, técnica, ambiente e inspeção.
A Jota Soldas informa atuar com soldagem, fabricação e montagem industrial, buscando compreender as necessidades específicas de cada cliente e executar soluções conforme as especificações técnicas definidas.
Nesse contexto, a prevenção de defeitos deve ser tratada de forma personalizada, pois uma junta de tubo, uma chapa fina, um perfil ou um componente de equipamento pode exigir cuidados diferentes.
A experiência prática acumulada desde 2004 pelo fundador e a atuação de profissionais experientes são elementos do contexto apresentado pela empresa, sem substituir a avaliação técnica específica de cada serviço.
Na avaliação de um serviço, é importante informar o material, a espessura, a geometria da junta, o ambiente de execução, o acabamento esperado e qualquer requisito de inspeção já definido.
Essas informações ajudam a direcionar a prevenção, a execução e a análise de eventuais descontinuidades com mais segurança e transparência.
Segurança, acabamento e cuidados após a soldagem
A segurança na soldagem TIG em aço inox e a qualidade do acabamento dependem de etapas diferentes, mas complementares.
A operação envolve arco elétrico, radiação, calor, fumos metálicos e possibilidade de contato com superfícies aquecidas.
Já a aparência e a integridade superficial do aço inox dependem da proteção durante a execução, da limpeza adequada e do controle de contaminantes.
Por isso, uma solda visualmente bem acabada não substitui a avaliação das condições de segurança, assim como o uso correto de equipamentos de proteção não promove, sozinho, um acabamento uniforme.
Critérios técnicos de segurança para soldagem TIG
Antes de iniciar o serviço, a equipe responsável deve verificar, conforme as condições do projeto e do ambiente industrial:
- Uso de equipamentos de proteção individual compatíveis com soldagem, incluindo proteção para olhos e face, vestimenta apropriada, luvas e calçados adequados.
- Ventilação suficiente para controlar fumos e gases gerados durante a operação.
- Remoção ou proteção de materiais combustíveis próximos à área de trabalho.
- Integridade dos cabos, conexões, tocha, fonte de soldagem e demais equipamentos utilizados.
- Organização da área para reduzir riscos de tropeços, contato com peças quentes e interferências na movimentação.
- Identificação das superfícies aquecidas e definição de uma forma segura para manuseio após a soldagem.
- Avaliação de trabalhos em altura, espaços restritos ou áreas com outros riscos industriais antes da execução.
- Comunicação entre os profissionais envolvidos quando o serviço for realizado em campo ou integrado a uma montagem industrial.
Essa verificação deve ser adaptada ao local, ao material, à geometria da peça e às exigências de segurança aplicáveis.
Procedimentos de trabalho e liberações necessárias devem ser definidos por responsáveis capacitados.
Fumos, radiação, calor e equipamentos de proteção
O arco elétrico emite radiação intensa e pode causar danos à visão e à pele quando não há proteção adequada.
A poça de fusão e as peças próximas também permanecem quentes por algum tempo, mesmo depois de o arco ser interrompido.
Além disso, a composição do material, eventuais contaminantes e produtos utilizados na preparação podem influenciar a formação de fumos.
A ventilação deve ser avaliada de acordo com o ambiente, sem direcionar o fluxo de ar de maneira que prejudique a proteção gasosa da solda.
Em locais fechados ou com pouca renovação de ar, é especialmente importante realizar uma avaliação específica antes do início do trabalho.
A seleção e o uso dos equipamentos de proteção devem considerar os riscos efetivamente presentes, seguindo as orientações de segurança ocupacional aplicáveis.
Acabamento e limpeza após a soldagem
Depois da execução, a inspeção visual ajuda a identificar irregularidades aparentes no cordão, marcas superficiais, alteração de coloração, respingos ou sinais de contaminação.
Essa verificação deve ocorrer somente quando a peça estiver em condição segura para inspeção e manuseio.
A limpeza posterior precisa ser compatível com o aço inox, com o tipo de sujeira presente e com o acabamento desejado.
Resíduos de escova, ferramentas, abrasivos ou outros materiais podem introduzir contaminantes na superfície e favorecer manchas ou perda de uniformidade visual.
Por esse motivo, utensílios usados no aço inox devem ser controlados para evitar contato indevido com partículas de outros metais.
A inspeção visual é uma etapa importante, mas não deve ser tratada como validação suficiente para todos os projetos.
Quando a aplicação exigir requisitos adicionais de integridade, desempenho ou rastreabilidade, a forma de inspeção deve ser definida conforme a especificação técnica e a avaliação de profissionais qualificados.
Cuidados para preservar a aparência do aço inox
- Proteger a peça contra poeira, partículas metálicas e respingos durante as etapas próximas de fabricação ou montagem.
- Evitar ferramentas e escovas que possam transferir contaminantes de outros materiais.
- Remover resíduos de forma compatível com a superfície e com o acabamento especificado para o componente.
- Não resfriar a peça de maneira improvisada quando isso puder causar choque térmico, deformação ou alteração indesejada.
- Manusear componentes aquecidos apenas após avaliação segura da temperatura e das condições do local.
- Verificar se a limpeza deixou manchas, marcas, resíduos ou diferenças de aparência na região soldada.
- Preservar a superfície após o serviço durante transporte, armazenamento e montagem.
O acabamento visual também depende da preparação realizada antes da soldagem, do controle do aporte térmico, da proteção gasosa e da técnica empregada.
Assim, tentativas de corrigir a aparência apenas depois da execução podem não resolver a causa original do problema.
Responsabilidade na avaliação do ambiente industrial
Cada ambiente apresenta riscos próprios.
A presença de equipamentos em operação, produtos químicos, áreas confinadas, trabalho em altura ou exigências específicas de produção pode alterar a forma segura de executar o serviço.
A avaliação deve considerar o escopo completo, incluindo preparação, soldagem, limpeza, inspeção, movimentação e liberação da área.
A Jota Soldas declara compromisso com qualidade, segurança e precisão em seus serviços de soldagem, fabricação, montagem, manutenção e adequações industriais.
Na contratação de uma execução, é recomendável compartilhar as especificações disponíveis para que o processo, o acabamento esperado e as condições de atendimento sejam analisados de maneira personalizada.
Para demandas relacionadas a segurança e adequações do ambiente, consulte a página de Segurança e Adequações Industriais da Jota Soldas ou solicite uma avaliação técnica da necessidade do projeto.
Aplicações industriais e comparação com MIG/MAG
A escolha entre Soldagem TIG em aço inox e MIG/MAG deve considerar o material, a espessura, a geometria da junta, o nível de controle necessário, a produtividade esperada e o acabamento especificado no projeto.
Nenhum dos dois processos é universalmente superior, cada método responde melhor a determinadas condições de fabricação, montagem, manutenção ou adequação industrial.
TIG versus MIG/MAG: diferenças técnicas essenciais!
Na soldagem TIG, o arco elétrico é estabelecido entre a peça e um eletrodo de tungstênio não consumível.
O gás de proteção, geralmente argônio, ajuda a proteger a poça de fusão contra a contaminação atmosférica.
Quando necessário, o material de adição é alimentado separadamente, permitindo controle cuidadoso da quantidade incorporada à junta.
Na soldagem MIG/MAG, o arame-eletrodo é consumível e também atua como material de adição.
O arame é alimentado continuamente, enquanto um gás de proteção adequado ao processo e ao material reduz a interação da poça de fusão com o ambiente.
Essa configuração pode favorecer maior produtividade em determinadas operações, embora o acabamento e o nível de controle dependam da aplicação e da regulagem utilizada.
| Critério | TIG | MIG/MAG |
|---|---|---|
| Eletrodo | Tungstênio não consumível | Arame-eletrodo consumível |
| Material de adição | Pode ser adicionado separadamente | É fornecido pelo arame consumível |
| Controle do arco | Elevado controle do arco e da poça de fusão | Controle condicionado à alimentação do arame e aos parâmetros do equipamento |
| Acabamento | Cordão uniforme e adequado a juntas que exigem acabamento superior | Pode atender a diferentes níveis de acabamento conforme processo, regulagem e execução |
| Uso típico | Juntas de precisão, peças menores, tubos e componentes com exigência de controle térmico | Operações que podem priorizar produtividade, preenchimento e continuidade da deposição |
| Pontos de atenção | Exige preparação, coordenação e controle cuidadosos | Exige seleção adequada do arame, gás, transferência e parâmetros de soldagem |
Soldagem TIG em aço inox: critérios técnicos e aplicações
A comparação deve ser interpretada dentro do contexto do projeto.
Uma junta em aço inoxidável com exigência elevada de controle térmico pode favorecer a TIG, enquanto uma estrutura com maior volume de deposição pode ser avaliada para MIG/MAG.
A decisão final depende da especificação técnica, do acesso à junta, da posição de soldagem, da espessura e dos requisitos de inspeção.
Aplicações em tubos, chapas, perfis e equipamentos
A soldagem TIG é utilizada em tubos, chapas, perfis e componentes de equipamentos quando a estabilidade do arco, a aparência do cordão e o controle da poça de fusão são fatores relevantes.
Em tubos, a preparação da junta e a proteção adequada da região soldada têm papel importante para preservar a qualidade interna e externa da união, especialmente quando a geometria dificulta o acesso ou exige continuidade do cordão.
Em chapas de menor espessura, o controle do aporte térmico pode ajudar a reduzir o risco de perfuração, deformação e alterações dimensionais.
Isso não elimina a necessidade de definir corretamente corrente, velocidade, eletrodo, gás de proteção e material de adição.
Esses fatores precisam ser ajustados conforme a liga, a espessura, a configuração da junta e o procedimento aplicável.
Em perfis e equipamentos, a TIG pode ser considerada quando o acabamento visível, a precisão dimensional ou a redução de respingos são importantes.
Ainda assim, a escolha do processo deve levar em conta a extensão da solda, a acessibilidade, a necessidade de preenchimento e a produtividade requerida.
Em muitos projetos industriais, diferentes processos podem ser avaliados para etapas distintas, desde que essa decisão seja compatível com as especificações técnicas.
Setores que valorizam controle e acabamento
Na indústria alimentícia, superfícies soldadas podem exigir atenção especial à uniformidade, à limpeza e à facilidade de manutenção.
A TIG é frequentemente considerada em aplicações nas quais o acabamento da junta e o controle da execução são relevantes, mas os requisitos concretos devem ser definidos pelo projeto e pelas condições de uso do equipamento.
Na indústria química e farmacêutica, a seleção do processo pode envolver o material, a compatibilidade da liga, a geometria dos componentes, o ambiente de operação e os critérios de inspeção.
A qualidade da preparação, a proteção gasosa e o controle térmico são aspectos que merecem avaliação técnica, pois contaminantes, oxidação ou excesso de calor podem comprometer a junta e o acabamento superficial.
Na caldeiraria, a TIG pode ser aplicada em componentes que demandam precisão, acabamento superior ou controle cuidadoso de peças metálicas.
Entretanto, estruturas maiores e operações com elevado volume de deposição podem exigir a comparação com MIG/MAG ou com outros processos apropriados.
O método deve acompanhar a função do componente, o tipo de junta e os critérios de fabricação ou manutenção.
Como escolher entre TIG e MIG/MAG?
Considere os seguintes critérios antes de definir o processo:
- Material de base e liga metálica, incluindo a compatibilidade com o processo e o material de adição.
- Espessura das peças e sensibilidade da região ao aporte térmico.
- Geometria da junta, posição de soldagem e facilidade de acesso.
- Necessidade de acabamento visual, uniformidade do cordão e limpeza posterior.
- Volume de material a ser depositado e nível de produtividade esperado.
- Tolerância a deformações e necessidade de controle dimensional.
- Possibilidade de contaminação por óleo, umidade, partículas ou ferramentas inadequadas.
- Tipo de gás de proteção, eletrodo ou arame e parâmetros compatíveis com o material.
- Necessidade de inspeção visual, ensaios ou outras validações previstas no projeto.
- Condições de execução, como fabricação em oficina, entrega presencial ou serviço realizado em campo.
A preparação da junta continua sendo decisiva em qualquer processo.
Limpeza insuficiente, desalinhamento, abertura irregular e escolha inadequada dos consumíveis podem gerar porosidade, falta de fusão, deformações ou acabamento inconsistente.
Por isso, a análise não deve se limitar ao nome do processo, é necessário avaliar o conjunto formado por material, equipamento, procedimento, profissional qualificado e requisito técnico.
Quando a TIG é mais indicada que a MIG/MAG?
A TIG tende a ser mais indicada quando a junta exige maior controle do arco e da poça de fusão, acabamento superior, menor geração de respingos ou cuidado especial com peças de menor espessura.
Também pode ser considerada em tubos, chapas e componentes de aço inoxidável nos quais o controle térmico e a aparência da solda tenham relevância.
Isso não significa que a TIG seja sempre a melhor alternativa.
O processo pode demandar mais tempo de execução e maior coordenação manual em comparação com soluções de arame consumível.
Quando o projeto prioriza produtividade, preenchimento ou continuidade da deposição, a MIG/MAG pode ser tecnicamente avaliada.
A escolha responsável depende das especificações, não de uma comparação absoluta.
Como contratar um serviço de soldagem TIG industrial?
Contratar um serviço de soldagem TIG industrial exige mais do que solicitar uma solda em aço inox.
A qualidade da avaliação depende das informações sobre o material, a espessura, a geometria da junta, o acabamento esperado e o ambiente em que o trabalho será realizado.
Com esses dados, a empresa especializada consegue analisar a viabilidade do processo, identificar restrições e definir um escopo técnico mais claro.
A Jota Soldas atua com soldagem, fabricação e montagem industrial, oferecendo atendimento personalizado para diferentes necessidades de projeto.
Fundada em 2019, a empresa reúne a experiência prática de um fundador que trabalha no segmento de soldagem desde 2004 e conta com profissionais experientes e capacitados.
Para solicitar uma avaliação, o ideal é reunir previamente as especificações disponíveis e esclarecer se o serviço será realizado nas instalações da empresa ou em campo.
Critérios técnicos de informações para solicitar uma avaliação técnica
Antes de entrar em contato, organize os dados que possam ajudar na análise do serviço:
- Descrição do componente, equipamento, estrutura ou conjunto que será soldado.
- Tipo de material, como aço inoxidável ou outra liga compatível com o processo TIG, quando essa informação estiver confirmada.
- Espessura das peças e eventual variação de espessura na mesma junta.
- Desenho técnico, croqui, fotografias ou outras referências visuais disponíveis.
- Geometria da junta, posição de soldagem, pontos de acesso e limitações do local.
- Dimensões aproximadas das peças e quantidade de juntas envolvidas.
- Necessidade de fabricação, reparo, recuperação, montagem ou adequação industrial.
- Requisito de acabamento visual, limpeza posterior ou preservação da aparência do aço inox.
- Condições do ambiente de execução, incluindo espaço disponível, ventilação, acesso à energia e possibilidade de isolamento da área.
- Necessidade de atendimento presencial ou execução diretamente no local do cliente.
- Informações sobre inspeção, documentação ou critérios de aceitação previstos no projeto.
- Data desejada para análise, sem presumir que ela represente um prazo de execução confirmado.
Nem toda solicitação terá todos esses dados.
Quando alguma informação estiver ausente, informe essa limitação desde o início.
Fotografias, medidas e desenhos podem complementar o briefing, mas não substituem a análise técnica quando a geometria, o material ou o requisito de segurança forem determinantes.
Desenho, material, espessura e geometria da junta
O desenho técnico ajuda a compreender dimensões, tolerâncias, sequência de montagem e posição das juntas.
Quando não houver desenho, um croqui acompanhado de medidas e imagens pode ser útil para a avaliação inicial.
Também é importante indicar se a peça já está montada, se precisa ser desmontada ou se o serviço envolve fabricação e montagem além da soldagem.
A identificação do material deve ser tratada com cuidado.
Aço inoxidável não é uma descrição suficiente para todos os projetos, pois diferentes ligas podem apresentar comportamentos distintos durante a soldagem.
A espessura, a preparação da junta, o acesso da tocha e a necessidade de material de adição influenciam a definição do procedimento.
Por isso, não é recomendável escolher eletrodo, gás ou parâmetros apenas com base em uma fotografia ou em uma descrição genérica.
A geometria também afeta a execução.
Juntas estreitas, regiões de difícil acesso, tubos, chapas finas, perfis e componentes com exigência dimensional podem demandar avaliação específica.
O profissional responsável precisa verificar se há espaço para condução da tocha, proteção gasosa adequada, controle do aporte térmico e inspeção posterior.
Ambiente de execução e segurança operacional
Informe onde o serviço será realizado e quais condições estarão disponíveis.
Uma soldagem TIG em oficina e uma execução em campo podem apresentar necessidades diferentes de transporte, preparação, isolamento, ventilação, acesso e organização da área.
Em ambiente industrial, também devem ser considerados equipamentos próximos, circulação de pessoas, presença de materiais sensíveis ao calor e eventuais interferências na operação.
A definição do local não deve ocorrer apenas por conveniência.
O ambiente precisa permitir uma execução segura, com controle dos riscos associados ao arco elétrico, à radiação, aos fumos metálicos, ao calor e aos equipamentos utilizados.
A avaliação das condições reais deve ser feita por responsáveis capacitados, observando as práticas de segurança aplicáveis ao trabalho e ao estabelecimento.
Serviço presencial e execução em campo
A Jota Soldas informa atendimento em nível nacional, com opção de entrega presencial e serviços realizados em campo.
Na solicitação, descreva claramente qual dessas alternativas faz sentido para o projeto.
Se as peças puderem ser encaminhadas, informe dimensões, peso aproximado e condições de manuseio disponíveis.
Se a execução precisar ocorrer no local, forneça a localização da atividade por meio dos canais oficiais da empresa e explique as condições de acesso, montagem e isolamento da área.
A escolha entre entrega presencial e serviço em campo depende do tamanho do componente, da possibilidade de movimentação, do nível de desmontagem necessário, da urgência operacional e das condições de segurança.
A confirmação do escopo deve ocorrer após a análise das informações fornecidas, sem presumir que uma modalidade seja adequada para todos os casos.
O que deve constar no escopo do serviço?
Um escopo claro deve distinguir o que será executado e o que ficará fora da contratação.
Para reduzir ambiguidades, solicite que a avaliação considere, quando aplicável:
- Preparação, limpeza e ajuste das peças.
- Fabricação de componentes ou somente soldagem de partes já prontas.
- Montagem, desmontagem e posicionamento do conjunto.
- Tipo de junta e regiões que receberão solda.
- Acabamento posterior e tratamento da superfície, quando previsto.
- Inspeção visual e eventuais verificações adicionais exigidas pelo projeto.
- Responsabilidades do contratante quanto a desenhos, materiais, acesso e liberação da área.
- Necessidade de manutenção, adequação industrial ou integração com outras etapas.
A Jota Soldas trabalha com fabricação, montagem, manutenção e adequações industriais, além da prestação de serviços de soldagem.
Quando a demanda envolver mais de uma etapa, descreva o projeto completo para que a análise não fique limitada à junta de solda isoladamente.
Perguntas frequentes
Qual é o prazo para realizar o serviço?
O prazo não deve ser presumido sem conhecer o escopo, a disponibilidade dos materiais, as condições de execução e a modalidade de atendimento.
Solicite essa informação diretamente à empresa após o envio dos dados técnicos e da definição do serviço.
É possível enviar apenas uma fotografia para obter uma avaliação?
Uma fotografia pode ajudar na triagem inicial, mas normalmente não informa material, espessura, medidas, tolerâncias ou requisitos de acabamento.
Sempre que possível, envie também desenho, croqui, dimensões e descrição do problema ou da necessidade.
A soldagem TIG é obrigatória para todo aço inox?
Não. A escolha do processo depende do material, da espessura, da geometria, da produtividade desejada, da acessibilidade da junta e do requisito de acabamento.
A TIG costuma ser considerada quando há necessidade de controle refinado e acabamento superior, mas a decisão deve ser feita conforme o projeto.
O serviço pode ser realizado no local da operação industrial?
A Jota Soldas informa que realiza serviços em campo e também oferece opção de entrega presencial.
A viabilidade depende das condições de acesso, segurança, preparação e execução existentes no local.
Essas informações devem ser apresentadas durante a avaliação técnica.
Transparência na avaliação e no orçamento
O orçamento depende da análise técnica do projeto e das informações efetivamente disponibilizadas.
Preço, prazo, escopo, modalidade de atendimento e eventuais requisitos complementares devem ser confirmados diretamente com a Jota Soldas.
Sem desenho, medidas, identificação do material ou descrição do ambiente, qualquer estimativa pode gerar entendimento incorreto sobre a complexidade do serviço.
Essa transparência também ajuda a alinhar responsabilidades.
O cliente pode informar os requisitos e disponibilizar documentos, materiais ou acesso necessários, enquanto a empresa avalia a execução compatível com as especificações apresentadas.
A definição final deve priorizar qualidade, segurança, precisão e comunicação clara em cada etapa.
Próximo passo para solicitar uma avaliação
Envie à Jota Soldas as especificações disponíveis do projeto, incluindo material, espessura, desenho ou fotografias, geometria da junta, acabamento desejado, local de execução e escopo esperado.
Explique se a necessidade envolve apenas soldagem TIG ou também fabricação, montagem, manutenção ou adequação industrial.
Com um briefing completo, a empresa poderá compreender melhor a demanda e orientar os próximos passos de forma personalizada.
Consulte os canais oficiais da Jota Soldas para encaminhar as informações e solicitar uma avaliação técnica, mantendo alinhados o processo de soldagem, as condições de execução e os requisitos do projeto.
TIG e MIG/MAG podem ser usadas no aço inoxidável?
Sim, ambos os processos podem ser avaliados para aplicações em aço inoxidável, desde que sejam selecionados consumíveis, gás de proteção, parâmetros, preparação e procedimento compatíveis com a liga e com a junta.
A adequação deve ser confirmada conforme os requisitos técnicos do projeto.
A TIG sempre produz acabamento melhor?
A TIG oferece elevado controle e pode produzir cordões uniformes e visualmente agradáveis, mas o resultado também depende da preparação, da limpeza, da habilidade de execução, da regulagem e das condições da junta.
O acabamento não deve ser atribuído apenas ao nome do processo.
MIG/MAG é indicada somente para estruturas grandes?
Não. A MIG/MAG pode ser empregada em diferentes aplicações, e sua adequação depende de material, espessura, geometria, posição, produtividade e requisitos de acabamento.
O dimensionamento do serviço e a especificação técnica devem orientar a decisão.
Como definir o processo para um projeto industrial?
Reúna o desenho ou escopo disponível, o material, a espessura, a geometria da junta, o ambiente de execução, o acabamento desejado e os critérios de inspeção.
Com essas informações, uma avaliação técnica pode comparar TIG e MIG/MAG de maneira coerente, sem tratar uma configuração como universal.
A Jota Soldas atua como prestadora de serviços de soldagem, fabricação, montagem e manutenção industrial, com atendimento personalizado conforme as especificações técnicas de cada cliente.
A empresa informa atendimento em nível nacional, com opção de entrega presencial e serviços realizados em campo.
Para avaliar a possibilidade de execução, o caminho mais seguro é encaminhar as características do projeto e solicitar uma análise do escopo, sem presumir preço, prazo ou condição comercial antes da avaliação técnica.
Para saber mais sobre Soldagem TIG em aço inox
Ligue para (11) 4358-4906 ou clique aqui e entre em contato por e-mail.
Entre em contato agora mesmo!
Clique no botão e entre em contato para tirar dúvidas ou solicitar um orçamento.
Solicitar contatoPrincipais regiões de atendimento:
- Atendimento realizado em todo o estado de Acre.
- Atendimento realizado em todo o estado de Alagoas.
- Atendimento realizado em todo o estado de Amapá.
- Atendimento realizado em todo o estado de Amazonas.
- Atendimento realizado em todo o estado de Bahia.
- Atendimento realizado em todo o estado de Ceará.
- Atendimento realizado em todo o estado de Distrito Federal.
- Atendimento realizado em todo o estado de Espírito Santo.
- Atendimento realizado em todo o estado de Goiás.
- Atendimento realizado em todo o estado de Maranhão.
- Atendimento realizado em todo o estado de Mato Grosso.
- Atendimento realizado em todo o estado de Mato Grosso do Sul.
- Atendimento realizado em todo o estado de Minas Gerais.
- Atendimento realizado em todo o estado de Pará.
- Atendimento realizado em todo o estado de Paraíba.
- Atendimento realizado em todo o estado de Paraná.
- Atendimento realizado em todo o estado de Pernambuco.
- Atendimento realizado em todo o estado de Piauí.
- Atendimento realizado em todo o estado de Rio de Janeiro.
- Atendimento realizado em todo o estado de Rio Grande do Norte.
- Atendimento realizado em todo o estado de Rio Grande do Sul.
- Atendimento realizado em todo o estado de Rondônia.
- Atendimento realizado em todo o estado de Roraima.
- Atendimento realizado em todo o estado de Santa Catarina.
- Atendimento realizado em todo o estado de São Paulo.
- Atendimento realizado em todo o estado de Sergipe.
- Atendimento realizado em todo o estado de Tocantins.

