Galeria









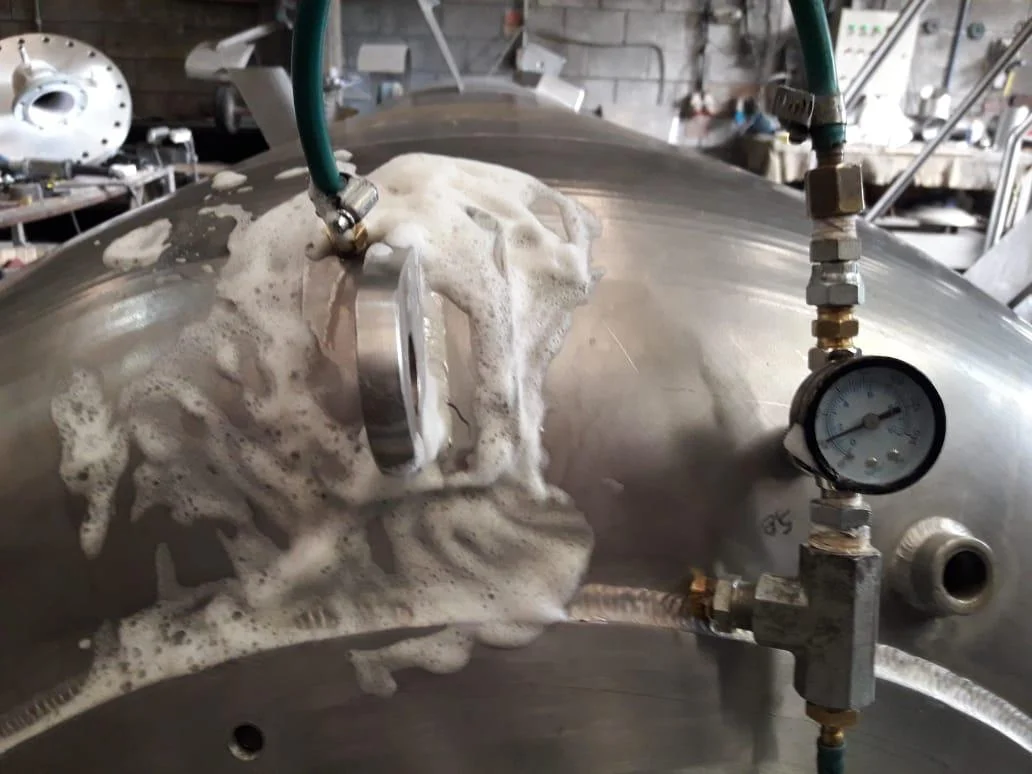
Clique nas imagens para ampliar
O que é controle de qualidade de soldas e por que ele é essencial?
Controle de qualidade de soldas é o conjunto de verificações técnicas aplicadas antes, durante e depois da soldagem para avaliar se uma junta soldada, estrutura metálica ou componente industrial atende aos requisitos do projeto, aos critérios de aceitação e às normas aplicáveis, preservando a integridade e a segurança operacional.
O Controle de qualidade de soldas não deve ser entendido apenas como uma inspeção final para aprovar ou reprovar uma peça.
Em um processo tecnicamente consistente, ele funciona como um sistema contínuo de verificação, começa na análise dos requisitos do projeto, acompanha a preparação das juntas e a execução da soldagem, registra evidências de inspeção e orienta ações corretivas quando alguma não conformidade é identificada.
Essa abordagem é especialmente importante em fabricação e montagem industrial, porque uma solda pode influenciar diretamente a resistência, a estanqueidade, a durabilidade e a confiabilidade de estruturas metálicas, skids, spools e componentes personalizados.
Na prática, o controle ajuda a reduzir incertezas técnicas e a evitar que falhas superficiais ou internas avancem para etapas posteriores do projeto.
A Jota Soldas atua desde 2019 com soldagem, fabricação e montagem industrial, oferecendo soluções personalizadas para diferentes demandas do setor.
Com experiência acumulada no segmento e foco em qualidade, segurança e eficiência, a empresa desenvolve seus serviços buscando compreender as necessidades específicas de cada projeto, incluindo a verificação da integridade de materiais, componentes, estruturas metálicas e juntas soldadas por meio de Ensaios Não Destrutivos quando aplicável.
Benefícios técnicos do controle de qualidade de soldas
- Apoia a prevenção de falhas: a inspeção ao longo do processo pode indicar descontinuidades, desvios de execução ou condições que exigem correção técnica antes que o componente avance para uso ou montagem.
- Contribui para a segurança operacional: juntas soldadas avaliadas conforme critérios técnicos tendem a oferecer maior confiabilidade dentro das condições previstas de aplicação.
- Reduz riscos de retrabalho: identificar problemas em fases intermediárias pode evitar intervenções mais complexas em etapas posteriores de fabricação, montagem ou manutenção.
- Preserva o componente quando são usados END: métodos de Ensaios Não Destrutivos permitem avaliar a peça sem comprometer sua utilização, desde que aplicados conforme o método adequado.
- Favorece a conformidade técnica: os critérios de aceitação devem ser definidos conforme normas, especificações do projeto, tipo de material, aplicação do componente e requisitos do setor industrial.
- Gera rastreabilidade para decisões técnicas: registros de inspeção e evidências documentadas ajudam a orientar aprovação, reparo, reinspeção ou ação corretiva.
- Melhora o alinhamento entre projeto e execução: o controle de qualidade conecta o que foi especificado tecnicamente ao que está sendo fabricado, soldado, montado ou adequado em campo.
Diferença entre inspeção visual e Ensaios Não Destrutivos
Inspeção visual não é sinônimo de END completo.
A inspeção visual é uma etapa fundamental para avaliar condições aparentes da solda, como acabamento, alinhamento, dimensão visível, presença de mordeduras, trincas superficiais evidentes ou irregularidades acessíveis à observação.Já os Ensaios Não Destrutivos conhecidos como END, reúnem métodos técnicos que avaliam a integridade de materiais e juntas soldadas sem danificar o componente.
Dependendo do caso, podem incluir Ensaio Visual, Líquido Penetrante, Partículas Magnéticas, Ultrassom ou Ensaio Radiográfico.
Cada método possui finalidade, limitações e aplicação específica.
Em termos práticos, a inspeção visual costuma ser uma primeira linha de verificação, enquanto outros END podem complementar a análise para identificar descontinuidades superficiais ou falhas internas que não seriam percebidas apenas pela observação direta.
A escolha do método de inspeção não deve ser feita de forma genérica.
Ela depende do material, do tipo de junta soldada, da criticidade do componente, do acesso à região inspecionada, dos requisitos normativos e dos critérios de aceitação definidos para o projeto.
Por isso, o controle de qualidade em soldagem deve ser planejado tecnicamente, e não tratado como uma etapa isolada ao final do serviço.
O controle de qualidade de soldas danifica a peça?
Na maioria das aplicações de inspeção associadas aos Ensaios Não Destrutivos o objetivo é justamente avaliar a integridade da solda, do material ou do componente sem causar dano e sem impedir sua utilização.
Métodos como Ensaio Visual, Líquido Penetrante, Partículas Magnéticas, Ultrassom e Ensaio Radiográfico são empregados para detectar condições superficiais ou internas preservando o componente.
Isso é diferente de ensaios destrutivos, que envolvem a retirada de amostras ou a aplicação de testes que podem inutilizar ou alterar a peça avaliada.
Ainda assim, a definição do método adequado deve considerar os requisitos técnicos do projeto, as normas aplicáveis e os critérios de aceitação estabelecidos para cada situação.
Principais métodos de Ensaios Não Destrutivos aplicados à soldagem!
Os Ensaios Não Destrutivos, também chamados de END, são aplicados no Controle de qualidade de soldas para verificar juntas soldadas, componentes industriais e estruturas metálicas sem inutilizar a peça inspecionada.
Na prática, cada método tem uma finalidade, alguns ajudam a identificar descontinuidades superficiais, enquanto outros são mais indicados para investigar falhas internas.
| Método de END | Aplicação comum na soldagem | O que ajuda a identificar | Observações técnicas |
|---|---|---|---|
| Ensaio Visual (EV) | Avaliação inicial e superficial de cordões de solda, acabamento, geometria e condições aparentes da junta soldada | Irregularidades visíveis, falta de uniformidade, descontinuidades aparentes e indícios que podem exigir ensaios complementares | Costuma ser uma etapa fundamental do controle, mas não substitui métodos capazes de avaliar regiões internas da solda |
| Líquido Penetrante (LP) | Inspeção de superfícies acessíveis em juntas soldadas e componentes não porosos | Descontinuidades superficiais abertas à superfície, como trincas superficiais e porosidades expostas | Depende de preparação adequada da superfície e de critérios de interpretação definidos para o projeto |
| Partículas Magnéticas (PM) | Avaliação de materiais ferromagnéticos, como determinados aços usados em estruturas, spools e componentes industriais | Descontinuidades superficiais e próximas à superfície em materiais magnetizáveis | Não é aplicável a todos os materiais; a escolha depende da condição do componente e do requisito técnico |
| Ultrassom (UT) | Inspeção volumétrica de juntas soldadas, chapas, spools, skids e componentes com necessidade de avaliação interna | Falhas internas, falta de fusão, descontinuidades volumétricas e variações internas que exigem análise técnica | Requer procedimento adequado, calibração, registro e interpretação por profissional qualificado |
| Ensaio Radiográfico (RT) | Avaliação interna de soldas e componentes por imagem radiográfica, quando aplicável ao projeto | Descontinuidades internas, inclusões, porosidades e falta de continuidade interna | A aplicação depende de requisitos técnicos, geometria da peça, condições de segurança e critérios de aceitação |
Controle de qualidade de soldas: critérios técnicos e aplicações
Fluxo genérico de inspeção com END em soldagem:
- Entender o projeto e a função do componente: antes de selecionar o ensaio, é necessário compreender se a solda pertence a uma estrutura metálica, spool, skid, equipamento, componente personalizado ou conjunto de montagem industrial.
- Definir requisitos técnicos e critérios de aceitação: os critérios variam conforme norma aplicável, especificação do cliente, material, espessura, tipo de junta, processo de soldagem e criticidade operacional.
- Selecionar o método de END: EV, LP, PM, UT ou RT devem ser escolhidos conforme o tipo de descontinuidade que se deseja investigar, a acessibilidade da região soldada e as características do material.
- Preparar a superfície ou o componente: alguns métodos exigem limpeza, acesso visual adequado, condição superficial compatível ou preparação específica para que o resultado seja confiável.
- Executar a inspeção conforme procedimento técnico: a execução deve seguir parâmetros definidos para evitar avaliações incompletas ou interpretações inconsistentes.
- Registrar os resultados: relatórios, evidências, marcações e rastreabilidade ajudam a documentar a conformidade ou a necessidade de ação corretiva.
- Interpretar os achados com base nos critérios definidos: uma indicação detectada no ensaio não deve ser analisada isoladamente; ela precisa ser comparada aos limites e requisitos do projeto.
- Definir ações quando houver não conformidade: dependendo da avaliação, podem ser necessários reparo, reinspeção, ajuste de processo, retrabalho ou análise técnica complementar.
Métodos mais usados no controle de soldas:
- Ensaio Visual (EV): usado para avaliação superficial inicial e verificação de condições aparentes da junta soldada.
- Líquido Penetrante (LP): indicado para localizar descontinuidades superficiais abertas à superfície.
- Partículas Magnéticas (PM): aplicado em materiais ferromagnéticos para identificar descontinuidades superficiais e subsuperficiais próximas.
- Ultrassom (UT): utilizado para detectar falhas internas em soldas e componentes.
- Ensaio Radiográfico (RT): empregado para avaliar a condição interna da solda por imagem, quando o projeto e as condições técnicas permitem.
Atenção técnica, a escolha do END não deve ser feita apenas pelo nome do método.
O material, a geometria da peça, o tipo de junta soldada, a espessura, o acesso à região inspecionada, a criticidade do componente e os requisitos normativos influenciam diretamente a seleção do ensaio.
Por isso, um mesmo conjunto industrial pode exigir mais de um método, combinando avaliação superficial e interna para aumentar a confiabilidade da inspeção.
Na atuação da Jota Soldas, os Ensaios Não Destrutivos estão conectados à verificação de materiais, componentes, estruturas metálicas e juntas soldadas em projetos de fabricação e montagem industrial.
Como a empresa trabalha com soluções personalizadas e atendimento conforme as especificidades de cada projeto, a aplicação dos END deve considerar tanto a finalidade do componente quanto os requisitos técnicos definidos para sua aceitação.
Qual END identifica falhas internas em soldas?
Os métodos mais associados à identificação de falhas internas em soldas são o Ultrassom (UT) e o Ensaio Radiográfico (RT).
O UT utiliza ondas ultrassônicas para avaliar o interior do material e pode indicar descontinuidades volumétricas ou falta de fusão, conforme o caso.
O RT utiliza imagem radiográfica para revelar condições internas da junta soldada.
A escolha entre eles depende do material, da espessura, da geometria da peça, do acesso disponível, dos critérios de aceitação e dos requisitos técnicos do projeto.
Como estruturar um plano de inspeção de soldas com critérios técnicos?
Um plano de inspeção de soldas organiza o Controle de qualidade de soldas antes, durante e depois da execução, conectando o procedimento de soldagem, os critérios de aceitação, os registros de rastreabilidade e as ações corretivas quando uma não conformidade é identificada.
Na prática, ele evita que a inspeção seja tratada apenas como uma etapa final e transforma a qualidade em um processo contínuo, alinhado ao material, à aplicação, ao setor industrial e às exigências técnicas do projeto.
Critérios técnicos prático antes, durante e depois da soldagem
- Confirmar quais documentos técnicos orientam o projeto, como desenho, especificação do componente, requisitos do cliente e procedimento de soldagem aplicável.
- Definir quais juntas soldadas, estruturas metálicas, spools, skids ou componentes industriais exigem inspeção.
- Estabelecer critérios de aceitação antes da execução, evitando interpretações subjetivas no recebimento final.
- Identificar o material, a espessura, a geometria da junta e as condições de acesso para inspeção.
- Definir quais métodos de Ensaios Não Destrutivos podem ser aplicáveis, como Ensaio Visual, Líquido Penetrante, Partículas Magnéticas, Ultrassom ou Ensaio Radiográfico.
- Planejar os pontos de controle e os momentos de inspeção, considerando preparação, montagem, soldagem e acabamento.
- Prever registros necessários para rastreabilidade, como identificação da peça, junta, lote, procedimento, data de inspeção e resultado.
Durante a soldagem!
- Verificar preparação da junta, alinhamento, ajuste, limpeza e condições superficiais antes do fechamento da solda.
- Acompanhar parâmetros e condições definidos no procedimento de soldagem, quando aplicável ao projeto.
- Registrar desvios observados e comunicar a necessidade de correção antes que o retrabalho se torne mais complexo.
- Realizar inspeções intermediárias quando a junta, o componente ou a criticidade da aplicação exigirem controle por etapas.
- Manter a rastreabilidade entre o ponto inspecionado, o relatório e a identificação física ou documental do componente.
Depois da soldagem!
- Executar a inspeção final conforme os métodos definidos no plano.
- Comparar as indicações encontradas com os critérios de aceitação estabelecidos para o projeto.
- Registrar resultados em relatório de inspeção, incluindo método utilizado, área inspecionada, condição encontrada e conclusão técnica.
- Tratar não conformidades com ação corretiva documentada, evitando decisões sem registro.
- Avaliar se o componente pode seguir para montagem, manutenção, adequação ou liberação conforme os requisitos aplicáveis.
- Arquivar registros para consulta futura, auditoria técnica, manutenção e histórico do equipamento ou estrutura.
Critérios que devem ser definidos no projeto!
| Critério | Por que deve ser definido | Exemplo de informação a levantar |
|---|---|---|
| Escopo da inspeção | Delimita o que será verificado e evita lacunas no controle | Quais juntas, componentes, estruturas metálicas ou áreas serão inspecionados |
| Procedimento de soldagem | Orienta a execução e ajuda a manter repetibilidade técnica | Tipo de junta, processo de soldagem, material e condições de preparação |
| Critério de aceitação | Define o limite técnico para aprovar, reparar ou reprovar uma indicação | Requisitos do projeto, norma técnica aplicável e especificação do cliente |
| Método de END | Relaciona o tipo de possível descontinuidade ao ensaio mais adequado | EV para avaliação superficial, LP para descontinuidades superficiais, PM para materiais ferromagnéticos, UT ou RT para falhas internas |
| Momento da inspeção | Determina se o controle ocorre antes, durante ou após a soldagem | Inspeção de preparação, acompanhamento intermediário ou inspeção final |
| Rastreabilidade | Permite relacionar resultado, peça, junta e documentação técnica | Identificação do componente, relatório, data e ponto inspecionado |
| Registro de não conformidade | Formaliza desvios e orienta correções | Descrição da indicação, localização, decisão técnica e ação corretiva |
| Responsabilidade técnica | Evita indefinições na interpretação e liberação | Quem avalia, quem registra e quem autoriza a sequência do processo |
Controle de qualidade de soldas: critérios técnicos e aplicações
As normas técnicas e os critérios de inspeção variam conforme o material, a espessura, o tipo de junta soldada, a finalidade do componente, o setor industrial e a criticidade da aplicação.
Por isso, um plano de inspeção tecnicamente consistente não deve partir de uma regra genérica para todos os casos.
Em vez disso, o projeto deve indicar quais requisitos são aplicáveis e como eles serão verificados.
Em algumas situações, a inspeção visual pode ser suficiente como etapa inicial de controle.
Em outras, os Ensaios Não Destrutivos são necessários para investigar descontinuidades superficiais ou falhas internas sem comprometer a integridade da peça.
A interpretação dos resultados também deve considerar critérios previamente definidos, registros formais e avaliação técnica qualificada.
Esse cuidado é especialmente importante em fabricação e montagem industrial, manutenção, adequação de componentes, estruturas metálicas, spools e skids, nos quais a falha de uma junta soldada pode afetar segurança operacional, confiabilidade e continuidade do processo.
Modelo conceitual de fluxo: especificação, execução, inspeção, registro e ação corretiva
- Especificação:
- Reunir desenho, requisitos do cliente, aplicação do componente, material, procedimento de soldagem e critérios de aceitação.
- Definir quais pontos exigem inspeção e quais métodos de END podem ser necessários.
- Execução:
- Realizar a soldagem conforme as condições previstas para o projeto.
- Controlar preparação, montagem, limpeza, alinhamento e sequência de execução quando esses fatores forem relevantes.
- Inspeção:
- Aplicar o método definido no plano, respeitando limitações técnicas do ensaio, condição do material e acesso ao componente.
- Avaliar se a indicação encontrada é aceitável ou exige análise, reparo ou nova inspeção.
- Registro:
- Documentar resultados em relatório de inspeção com identificação do componente, ponto avaliado, método utilizado e conclusão.
- Manter rastreabilidade para apoiar manutenção, adequação, auditorias internas e histórico técnico do projeto.
- Ação corretiva:
- Quando houver não conformidade, definir correção com base no critério técnico aplicável.
- Registrar o tratamento realizado e, se necessário, executar nova inspeção após o reparo.
Controle de qualidade em soldagem é obrigatório?
Depende do setor, da aplicação, do tipo de componente, das exigências contratuais e das normas técnicas aplicáveis ao projeto.
Em muitos contextos industriais, algum nível de controle é necessário para demonstrar que a soldagem atende aos requisitos definidos.
Porém, a extensão do plano, os métodos de inspeção e os critérios de aceitação devem ser avaliados caso a caso.
Mesmo quando não há uma exigência externa específica informada, estruturar o controle de qualidade em soldagem é uma prática técnica recomendável para reduzir retrabalho, identificar falhas com antecedência, organizar registros e apoiar decisões de manutenção ou liberação de componentes.
END é igual a ensaio destrutivo?
Não. END significa Ensaio Não Destrutivo.
A finalidade é avaliar a integridade de materiais, juntas soldadas, estruturas metálicas e componentes industriais sem danificar a peça nem comprometer sua utilização.
Métodos como Ensaio Visual, Líquido Penetrante, Partículas Magnéticas, Ultrassom e Ensaio Radiográfico ajudam a identificar descontinuidades superficiais ou internas conforme a aplicação.
Já os ensaios destrutivos exigem a retirada, ruptura, corte ou deformação do corpo de prova ou componente analisado.
Eles podem ser úteis em outras etapas de qualificação ou validação, mas não têm a mesma proposta dos END utilizados para inspeção preservando o componente.
Avaliação consultiva com a Jota Soldas!
A Jota Soldas atua com soldagem, fabricação e montagem industrial, desenvolvendo soluções personalizadas desde 2019 com foco em qualidade, segurança e eficiência.
No contexto de um plano de inspeção, a empresa pode apoiar a análise das necessidades específicas do projeto, considerando materiais, componentes, estruturas metálicas, juntas soldadas e requisitos técnicos definidos.
Para uma avaliação mais precisa, é recomendável reunir previamente:
- desenhos ou especificações do componente;
- tipo de material e espessura aproximada, quando disponível;
- aplicação da peça ou estrutura;
- requisitos técnicos ou normativos indicados pelo projeto;
- histórico de falhas, manutenção ou retrabalho, se houver;
- etapa atual do serviço, como fabricação, montagem, adequação, manutenção ou inspeção final;
- necessidade de Ensaios Não Destrutivos em soldas, componentes ou estruturas.
Essa abordagem permite uma conversa técnica mais objetiva e evita recomendações genéricas, mantendo transparência entre o que o projeto exige, o que será inspecionado e como os resultados serão registrados.
Para saber mais sobre Controle de qualidade de soldas
Ligue para (11) 4358-4906 ou clique aqui e entre em contato por e-mail.
Entre em contato agora mesmo!
Clique no botão e entre em contato para tirar dúvidas ou solicitar um orçamento.
Solicitar contatoPrincipais regiões de atendimento:
- Atendimento realizado em todo o estado de Acre.
- Atendimento realizado em todo o estado de Alagoas.
- Atendimento realizado em todo o estado de Amapá.
- Atendimento realizado em todo o estado de Amazonas.
- Atendimento realizado em todo o estado de Bahia.
- Atendimento realizado em todo o estado de Ceará.
- Atendimento realizado em todo o estado de Distrito Federal.
- Atendimento realizado em todo o estado de Espírito Santo.
- Atendimento realizado em todo o estado de Goiás.
- Atendimento realizado em todo o estado de Maranhão.
- Atendimento realizado em todo o estado de Mato Grosso.
- Atendimento realizado em todo o estado de Mato Grosso do Sul.
- Atendimento realizado em todo o estado de Minas Gerais.
- Atendimento realizado em todo o estado de Pará.
- Atendimento realizado em todo o estado de Paraíba.
- Atendimento realizado em todo o estado de Paraná.
- Atendimento realizado em todo o estado de Pernambuco.
- Atendimento realizado em todo o estado de Piauí.
- Atendimento realizado em todo o estado de Rio de Janeiro.
- Atendimento realizado em todo o estado de Rio Grande do Norte.
- Atendimento realizado em todo o estado de Rio Grande do Sul.
- Atendimento realizado em todo o estado de Rondônia.
- Atendimento realizado em todo o estado de Roraima.
- Atendimento realizado em todo o estado de Santa Catarina.
- Atendimento realizado em todo o estado de São Paulo.
- Atendimento realizado em todo o estado de Sergipe.
- Atendimento realizado em todo o estado de Tocantins.

