Galeria
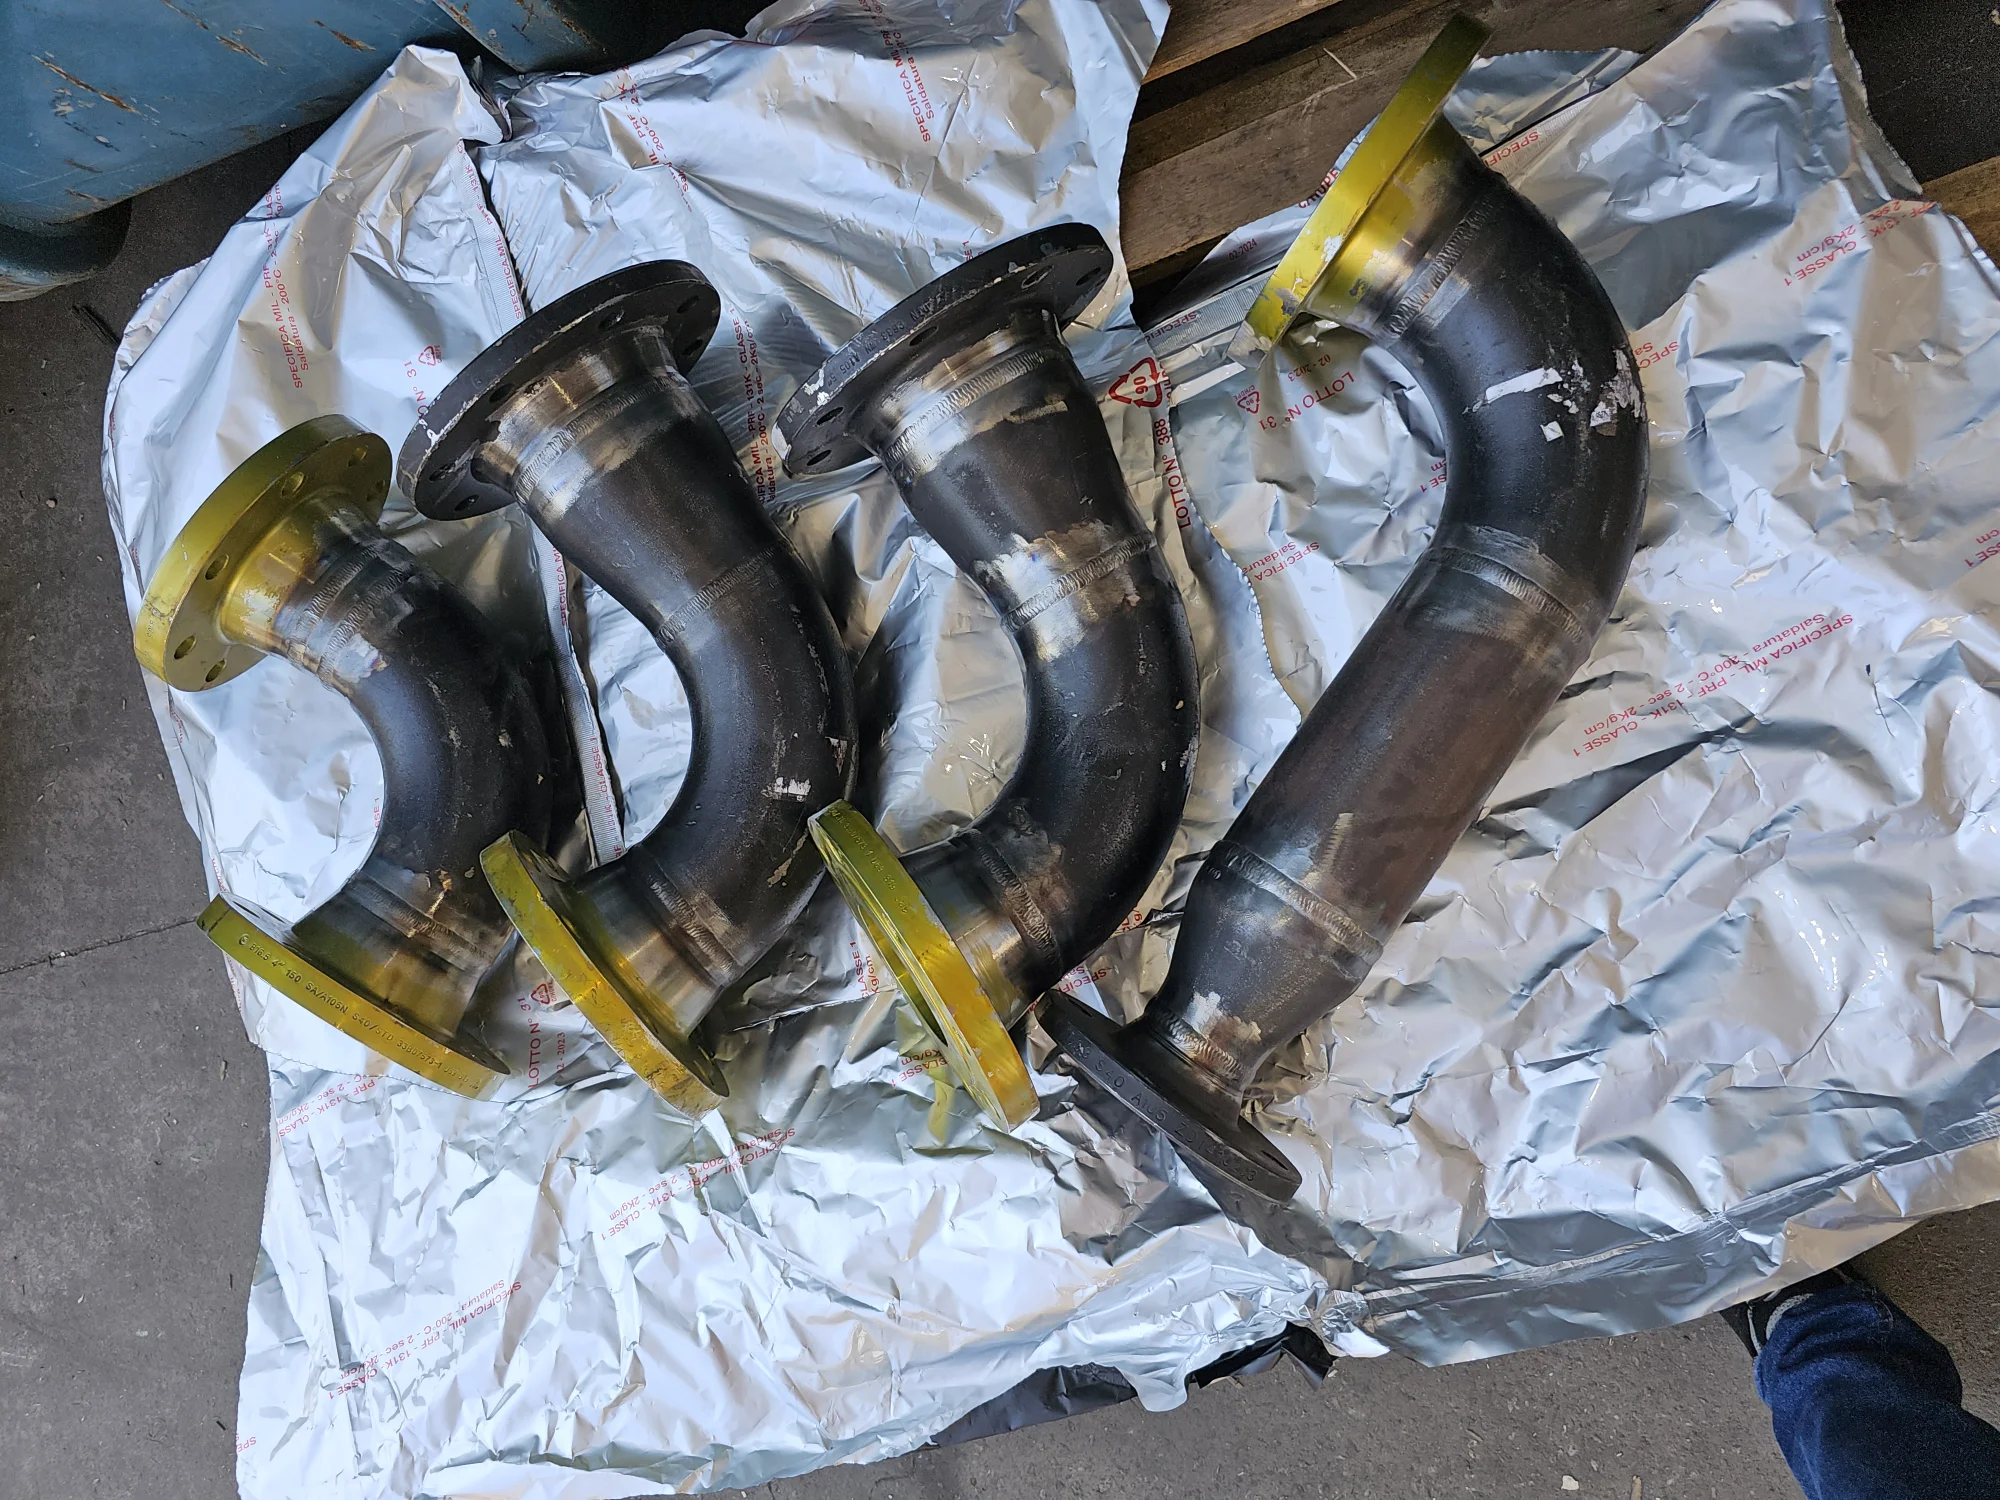
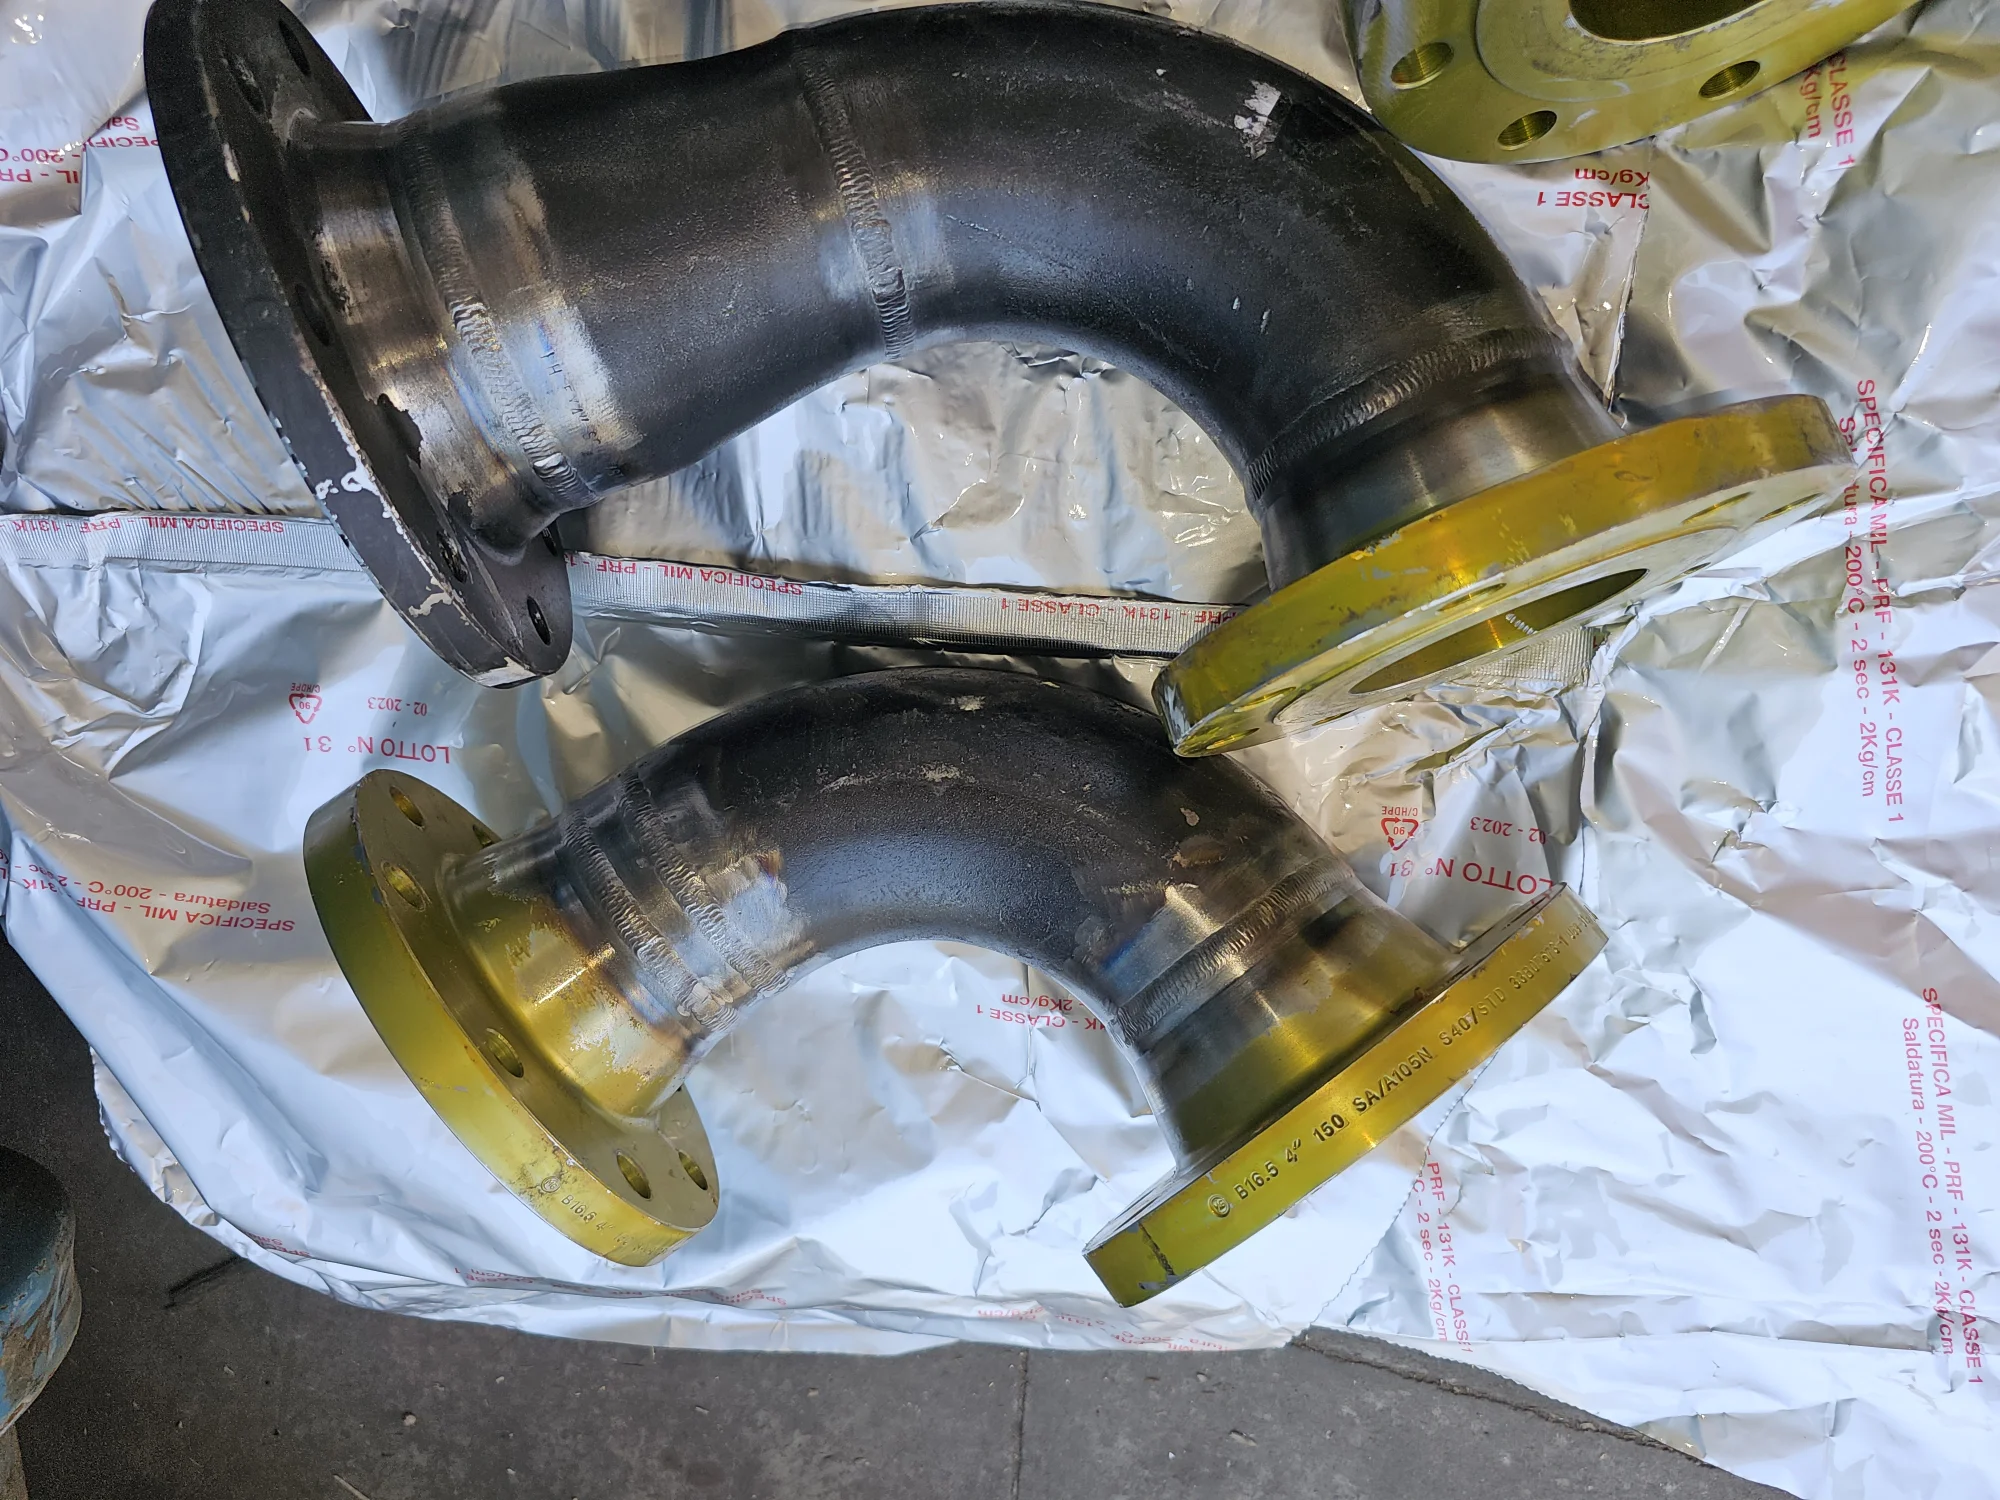
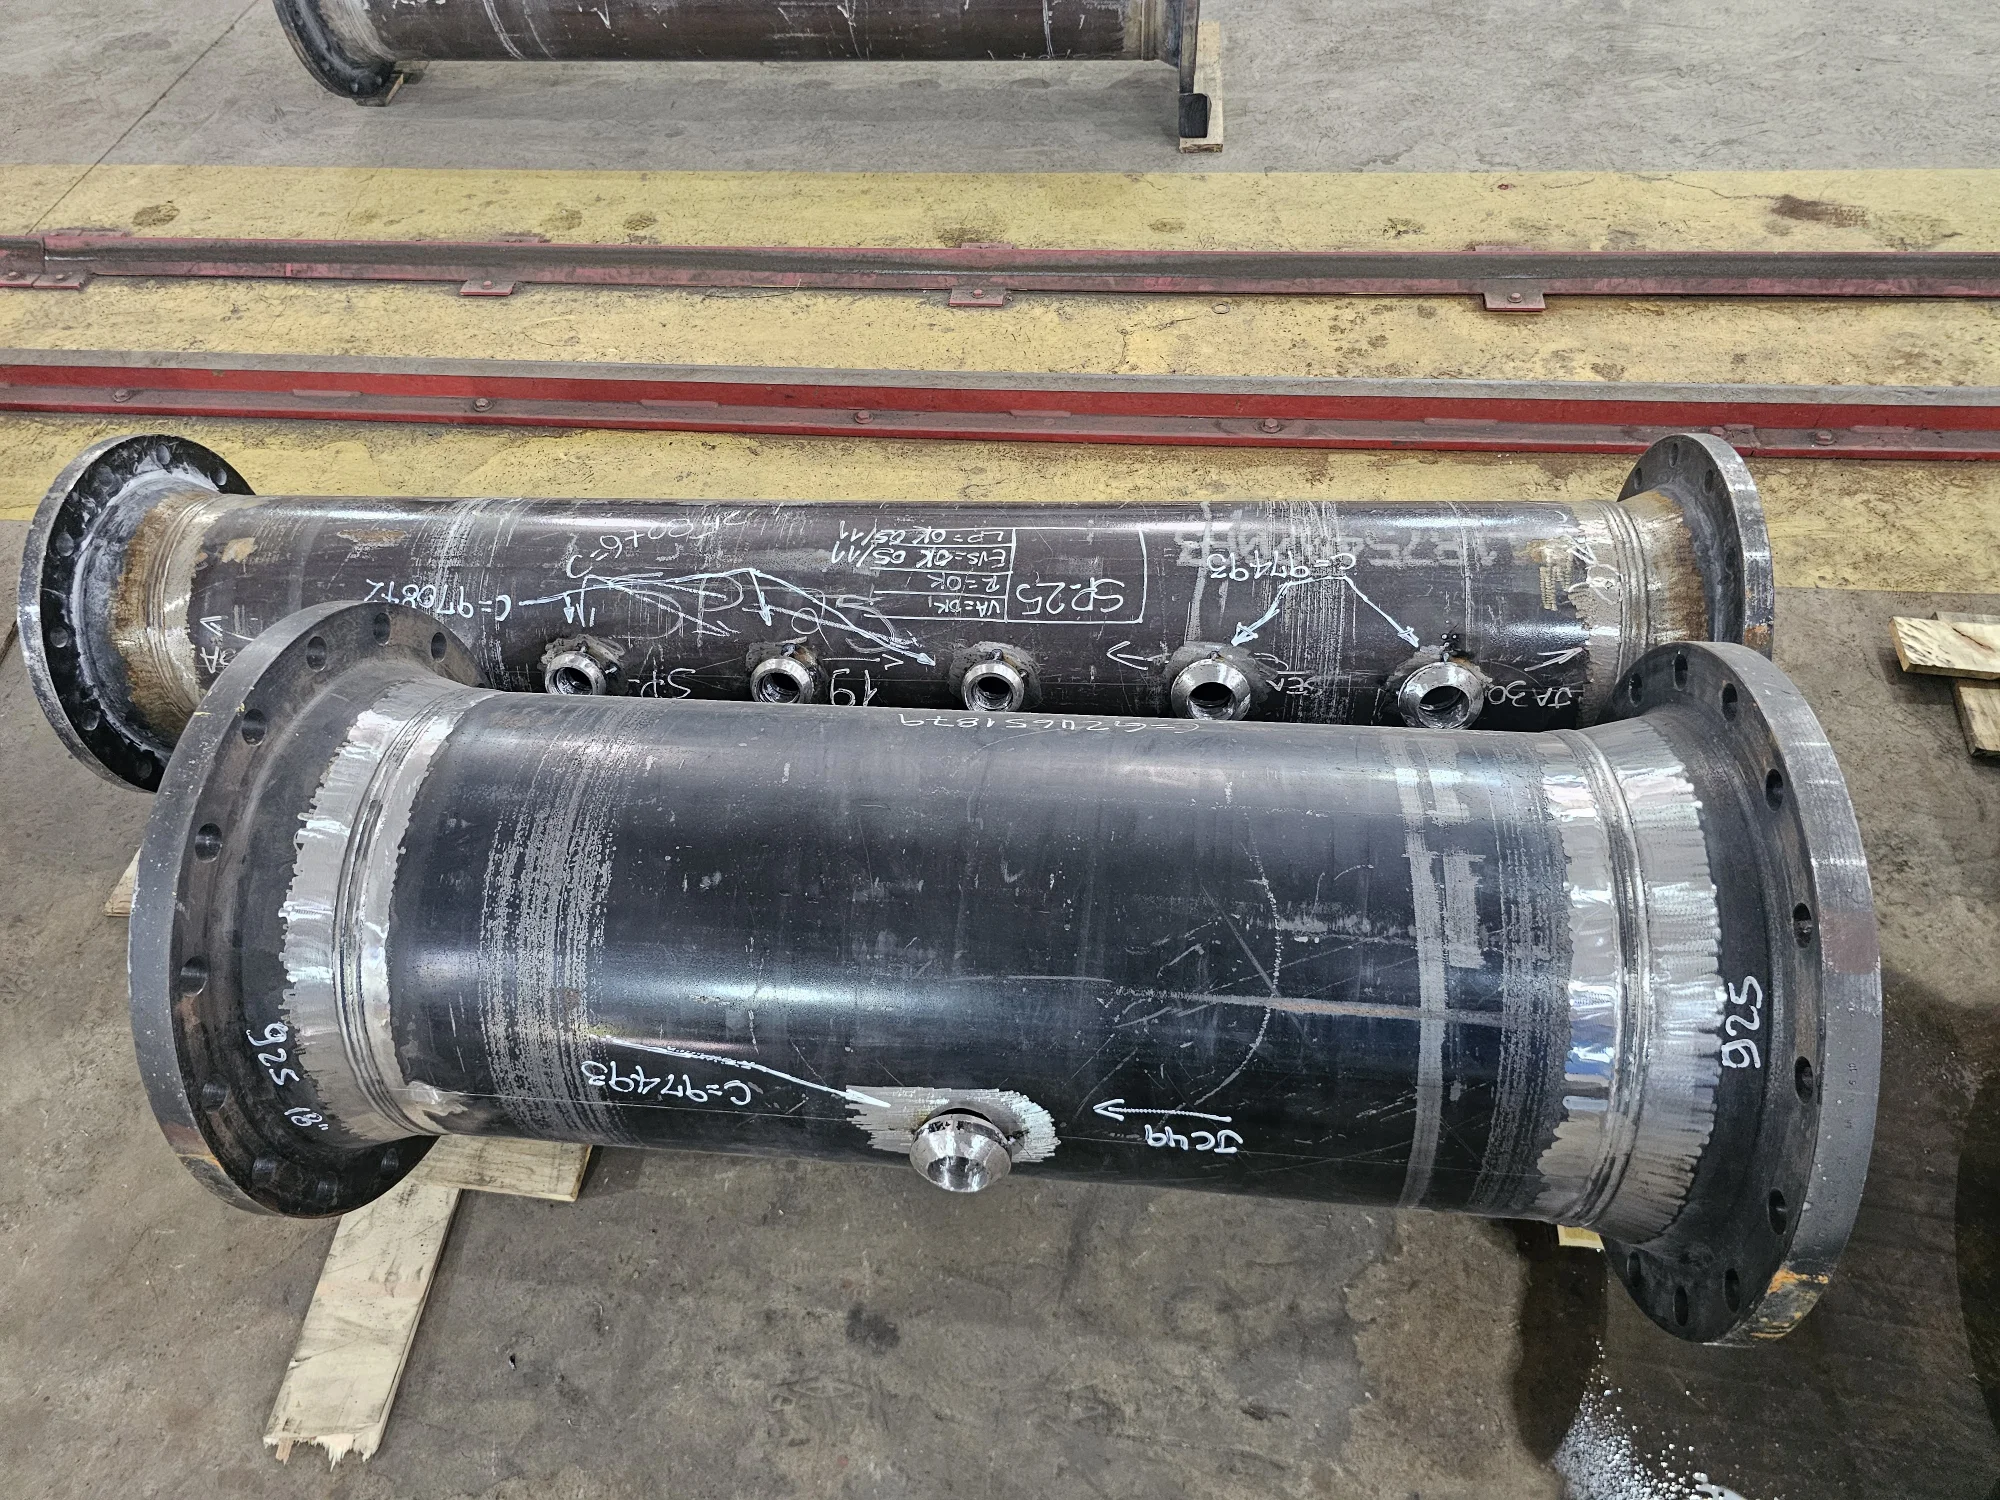
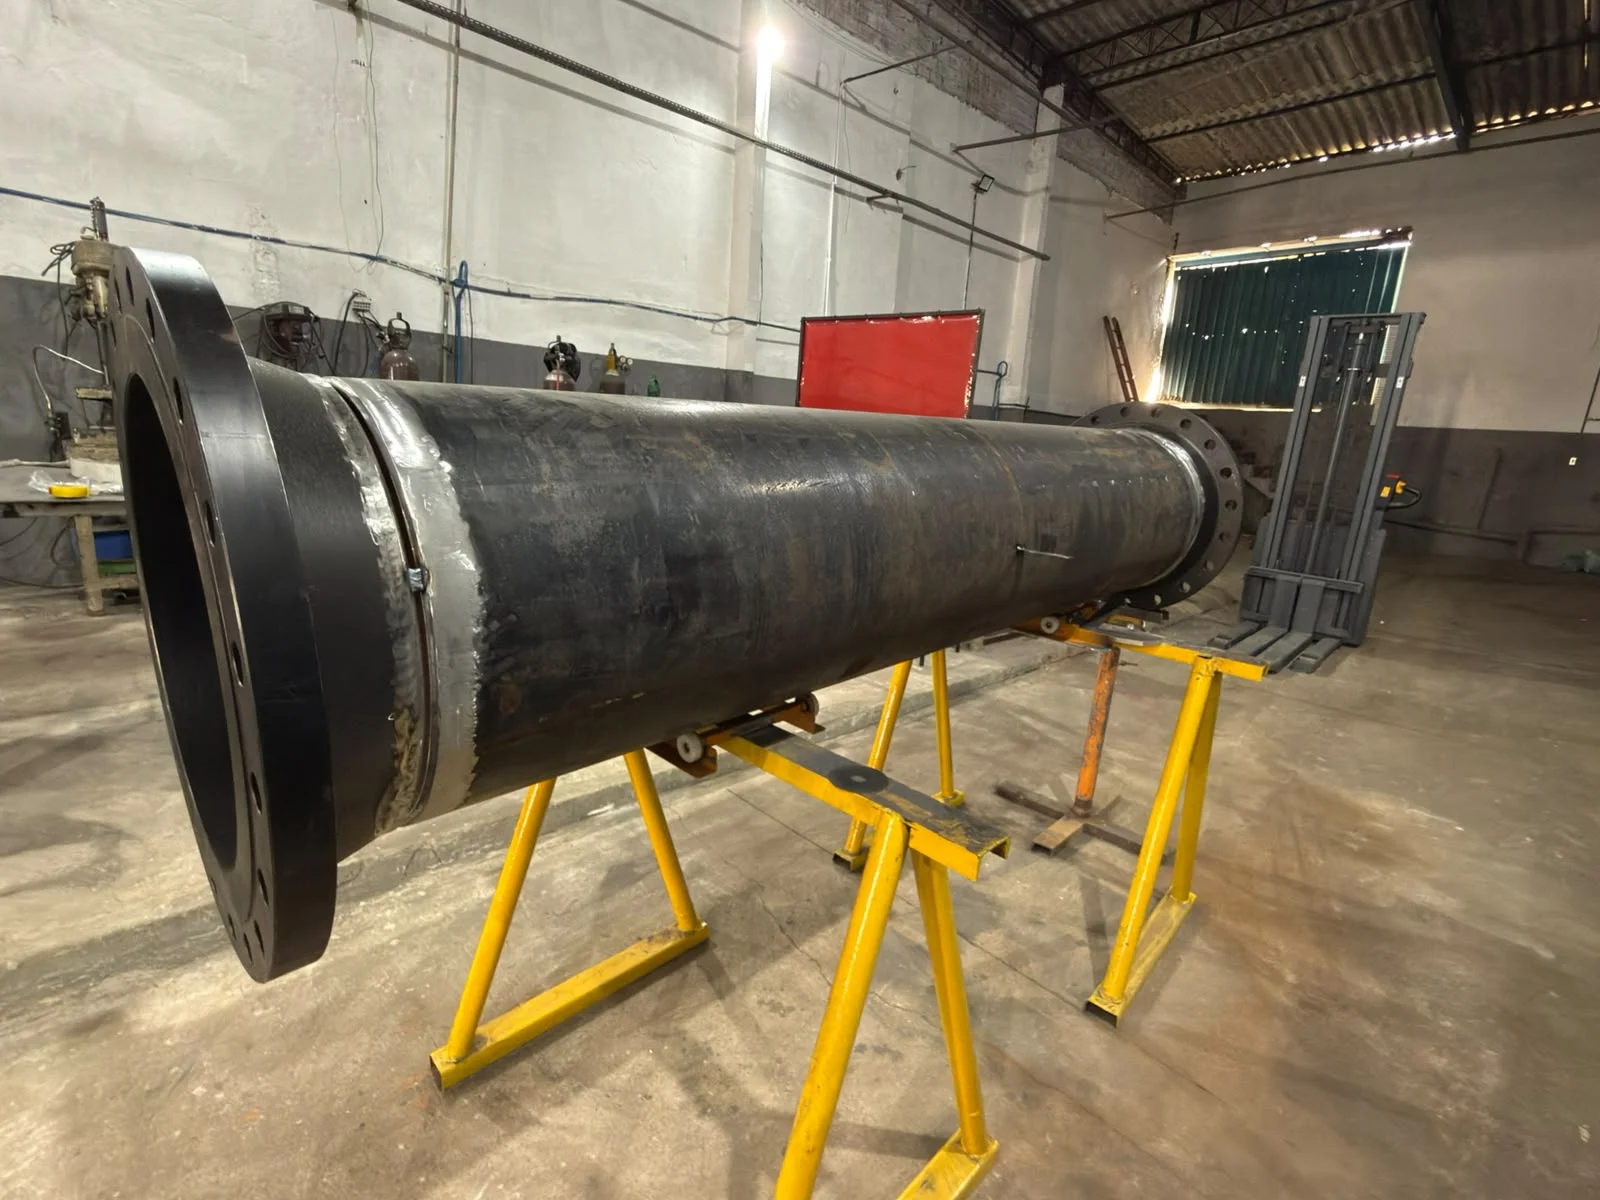
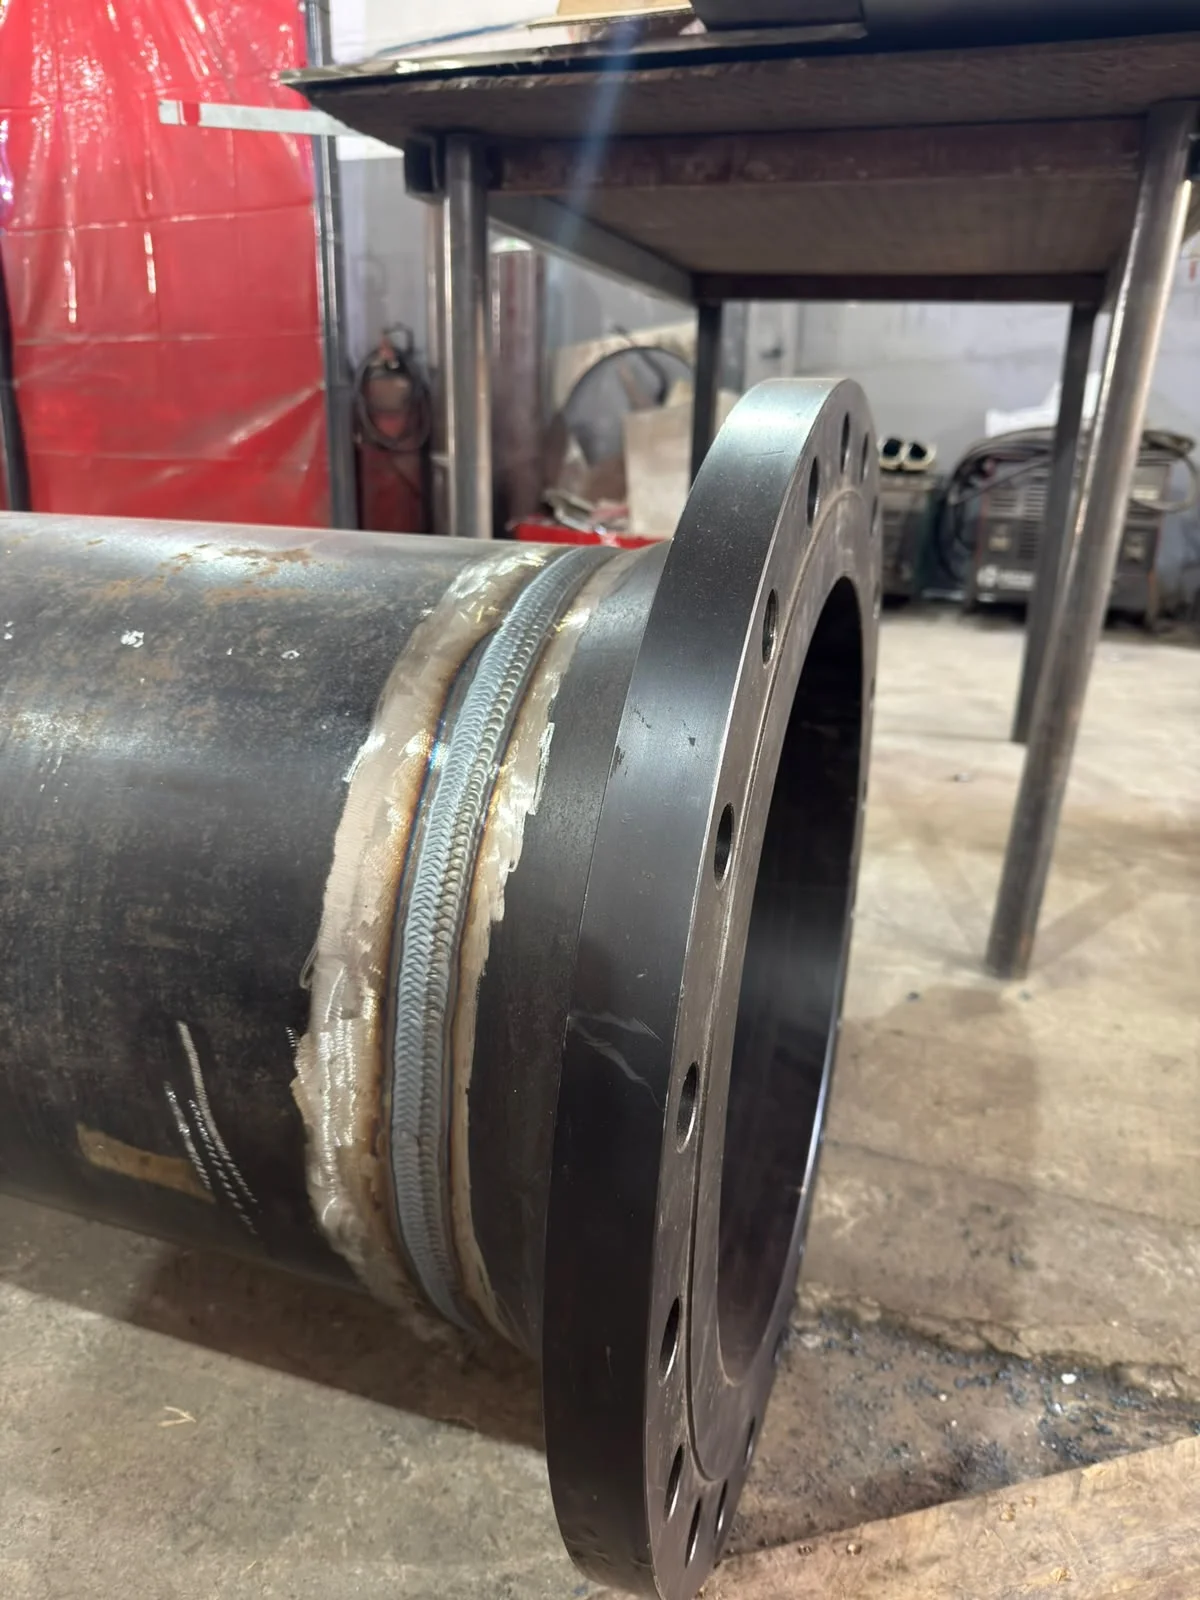
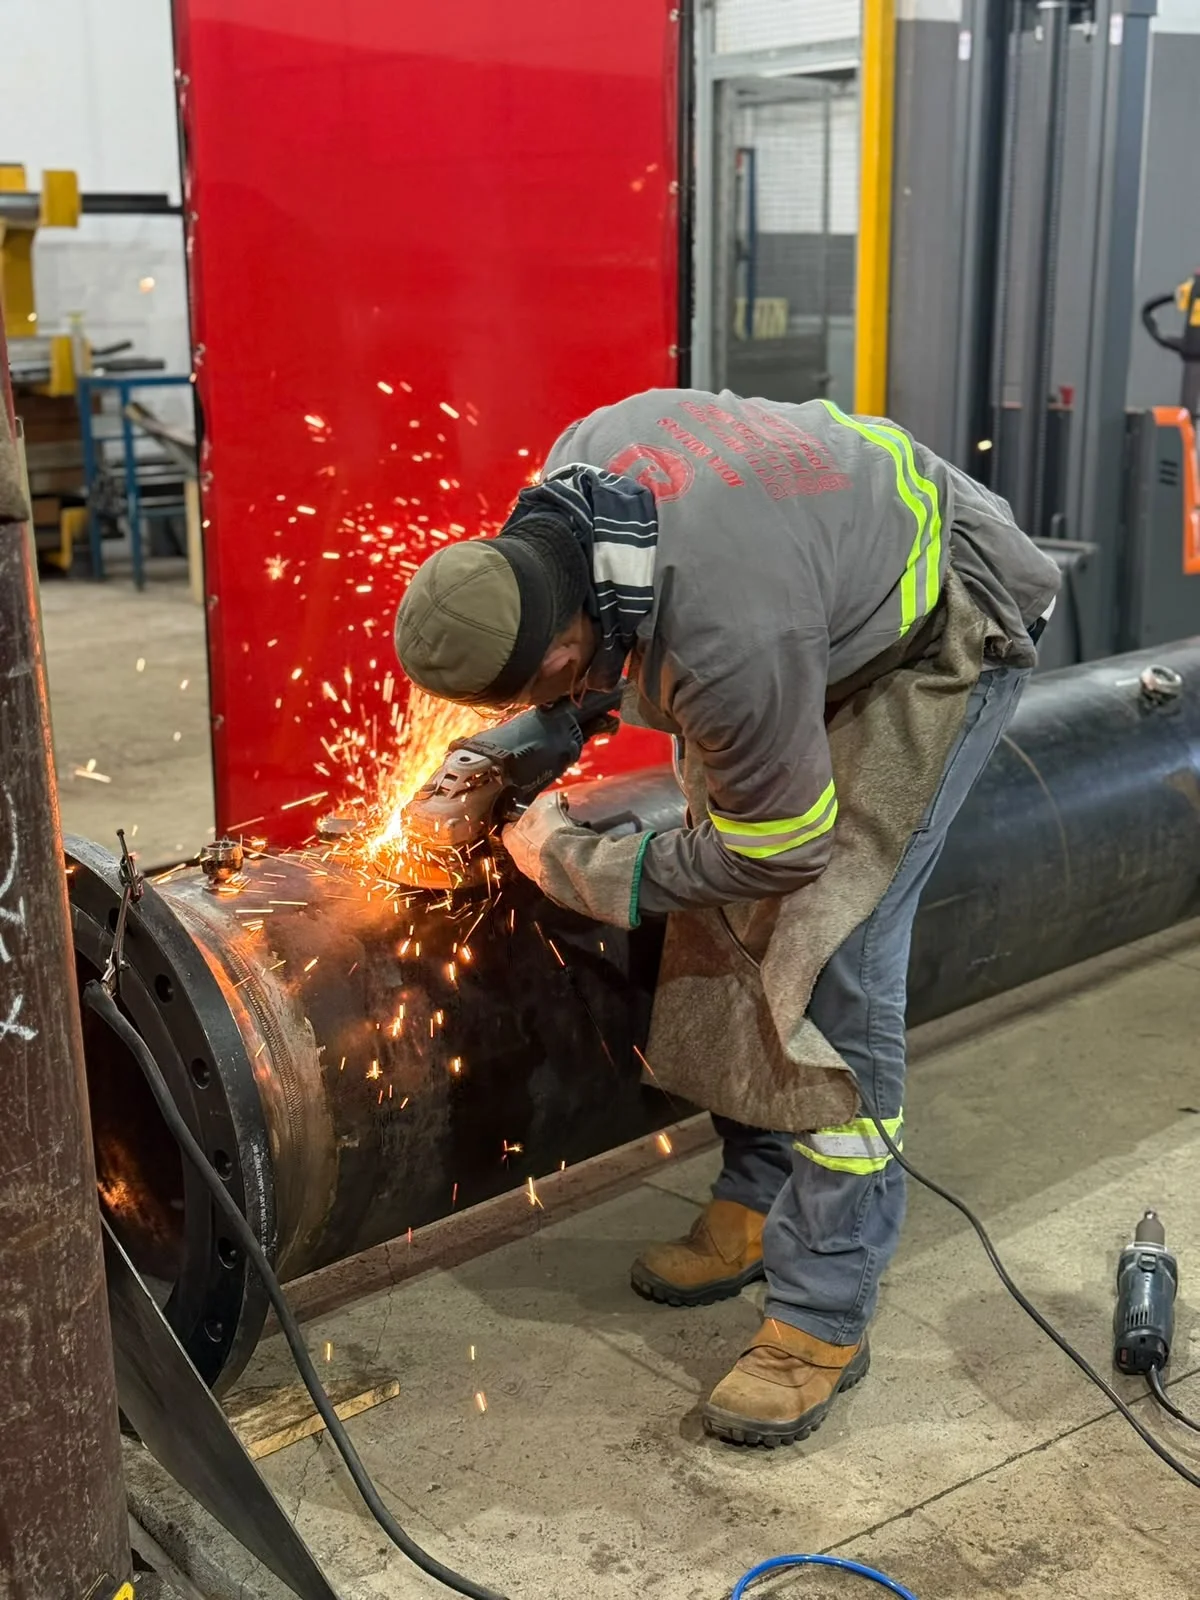
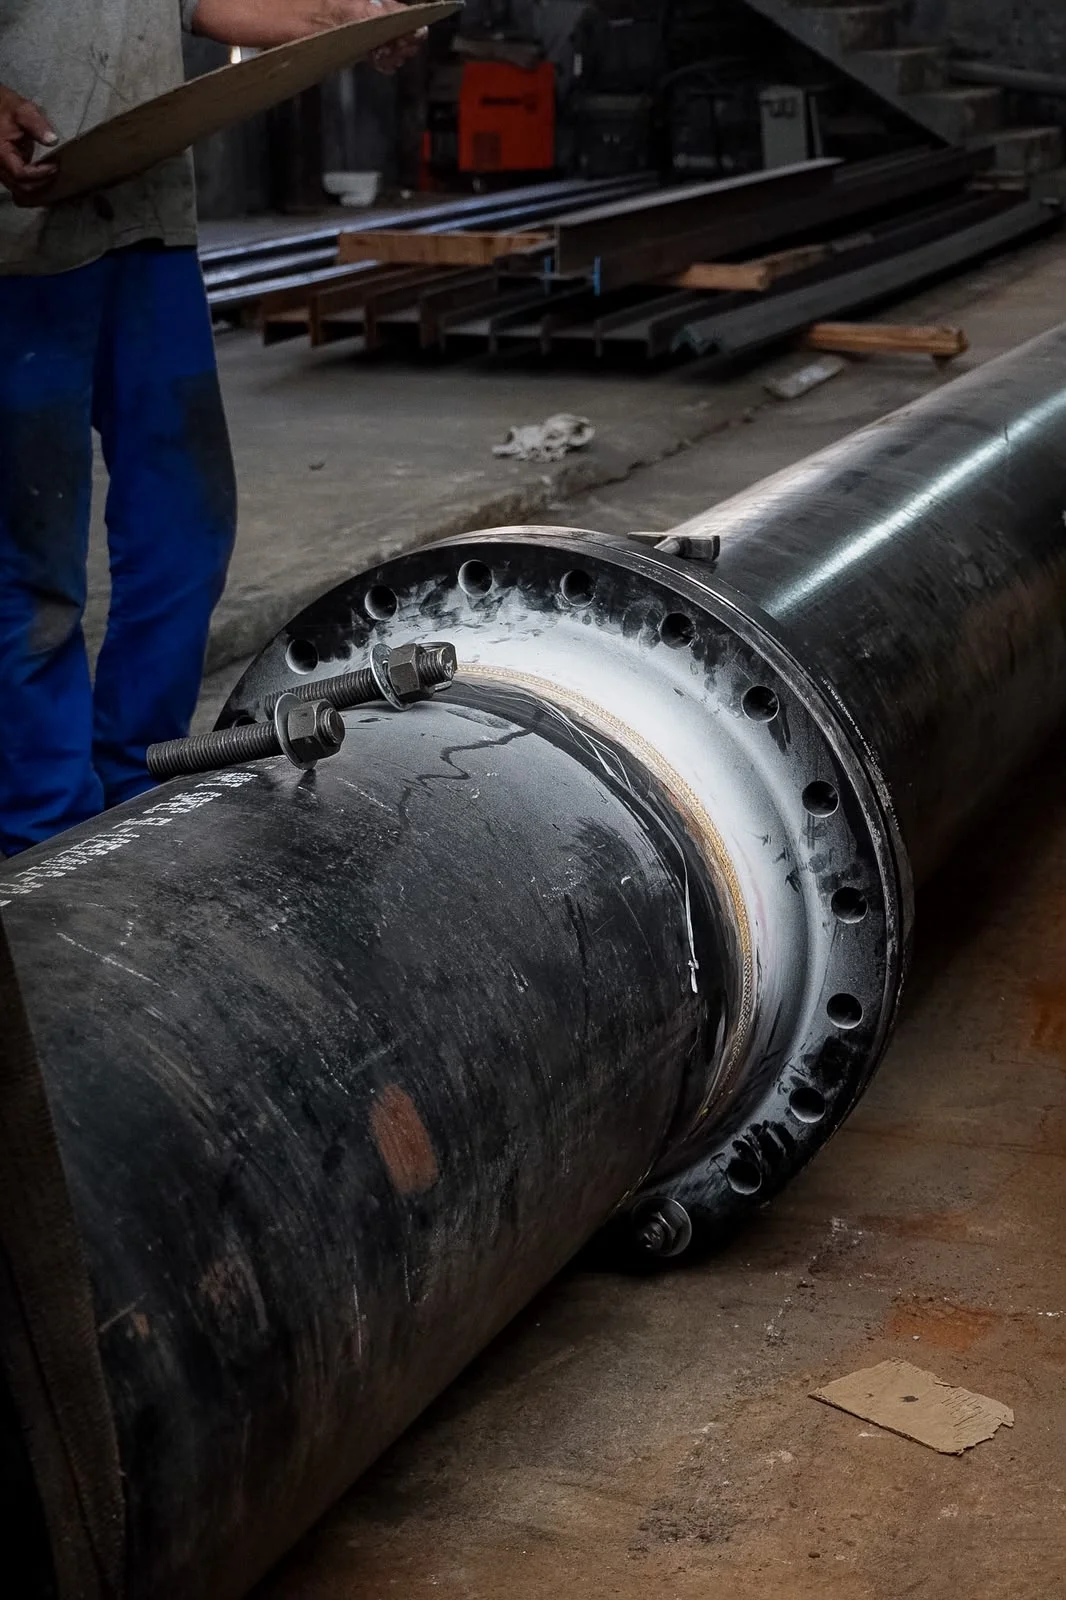
Clique nas imagens para ampliar
O que é Solda TIG em inox e por que o processo é usado na indústria?
Solda TIG em inox é a união de peças de aço inoxidável por arco elétrico, usando um eletrodo de tungstênio não consumível e gás de proteção, geralmente argônio.
O processo oferece controle preciso da poça de fusão, do aporte térmico e do acabamento.
Na soldagem TIG, o eletrodo de tungstênio conduz o arco elétrico sem se fundir para formar o cordão.
Quando necessário, um metal de adição compatível é introduzido separadamente pelo soldador.
O gás de proteção envolve a região da solda e reduz a exposição da poça de fusão ao ar, contribuindo para a estabilidade do arco e para a qualidade da junta.
Esse controle torna o processo adequado ao aço inoxidável, material que exige atenção à preparação da superfície, à proteção gasosa e ao calor aplicado.
Parâmetros inadequados podem favorecer deformações, alteração visual do cordão ou comprometimento do acabamento.
Por isso, a escolha do procedimento deve considerar o tipo e a espessura do inox, a geometria da junta e a função do componente.
Em aplicações industriais, a TIG pode ser utilizada na união de:
- tubos e conexões;
- chapas e componentes de menor espessura;
- perfis metálicos;
- partes de equipamentos e estruturas compatíveis com o processo;
- peças que exigem acabamento mais uniforme e controle dimensional.
O processo é especialmente relevante quando a aparência do cordão, a precisão da junta e o controle do aporte térmico são fatores importantes.
Também pode ser empregado em atividades de fabricação, montagem, recuperação e reparação de componentes metálicos, conforme as especificações técnicas do projeto.
A Soldagem TIG Industrial oferecida pela Jota Soldas é direcionada a projetos que demandam precisão e cuidado na execução, com possibilidade de atendimento presencial ou realização do serviço em campo, conforme a necessidade da aplicação.
A empresa atua em soldagem, fabricação e montagem industrial, e seu fundador acumula experiência no segmento de soldagem desde 2004; a Jota Soldas foi fundada em 2019.
A TIG não deve ser escolhida apenas pelo acabamento visual.
A análise técnica precisa considerar material, espessura, acesso à junta, requisitos de resistência, condições de execução e necessidade de inspeção.
Quando esses fatores são avaliados previamente, torna-se mais fácil definir consumíveis, gás de proteção e parâmetros coerentes com o serviço.
Preparação do inox antes da soldagem
A preparação do aço inoxidável determina a qualidade da junta antes mesmo da abertura do arco.
Uma superfície metálica limpa, corretamente ajustada e protegida contra contaminações favorece a estabilidade da poça de fusão, a uniformidade do cordão e a confiabilidade da união.
Critérios técnicos de preparação da peça!
- Confirmar o tipo e a espessura do inox quando essas informações estiverem disponíveis no projeto.
- Verificar se as bordas estão regulares, sem rebarbas, trincas, oxidação ou deformações que prejudiquem o encaixe.
- Remover óleo, graxa, tinta, umidade, poeira e resíduos de usinagem da região da junta.
- Alinhar as peças e conferir a abertura, o nivelamento e o posicionamento conforme o desenho ou a especificação técnica.
- Fixar os componentes de modo que não se movimentem durante a ponteação e a soldagem.
- Proteger a área preparada até o início do serviço para evitar novo contato com contaminantes.
Limpeza e remoção de contaminantes!
A limpeza deve ser feita com materiais e ferramentas destinados ao inox ou reservados exclusivamente para esse material.
Escovas, discos abrasivos e panos que já tenham entrado em contato com aço-carbono podem transferir partículas ferrosas para a superfície, favorecendo contaminação cruzada e o aparecimento posterior de pontos de corrosão.
Por esse motivo, não basta remover a sujeira visível, é necessário controlar também a procedência dos utensílios usados na preparação.
A remoção de contaminantes deve respeitar a condição da peça e o procedimento definido para a junta.
Produtos de limpeza precisam ser compatíveis com a superfície metálica e completamente removidos antes da soldagem.
Resíduos químicos, umidade ou marcas de manuseio podem interferir na proteção gasosa e introduzir descontinuidades no cordão.
Alinhamento e ajuste da junta!
Antes da ponteação, as bordas devem permanecer alinhadas e apoiadas de forma estável.
Uma junta mal ajustada pode exigir correções durante a execução, aumentar o aporte térmico e contribuir para deformações.
O ajuste deve considerar a geometria da junta, a espessura das peças, a acessibilidade da tocha e a necessidade de manter a proteção da região soldada.
Também é importante planejar a sequência de ponteamento e soldagem.
Em componentes sujeitos a movimentação térmica, uma distribuição equilibrada dos pontos de fixação ajuda a preservar o alinhamento.
Quando houver exigências específicas de projeto, procedimento ou inspeção, elas devem prevalecer sobre orientações genéricas.
Em aplicações industriais, a preparação adequada deve ser verificada antes do arco elétrico.
A Jota Soldas analisa as especificações da junta e as condições de execução para orientar a modalidade mais adequada, presencial ou em campo, conforme as características do serviço informado pelo cliente.
Equipamentos, consumíveis e parâmetros que influenciam o resultado
A qualidade da soldagem TIG em aço inoxidável depende da combinação entre equipamento adequado, consumíveis compatíveis e parâmetros definidos para a junta.
Mais do que selecionar uma máquina, é necessário controlar a tocha, a proteção gasosa, o eletrodo e o aporte térmico de acordo com a espessura, a geometria e a liga do material:
- Fonte de soldagem TIG: deve permitir regulagem estável da corrente e controle preciso do arco elétrico. A configuração deve considerar a espessura do inox, o tipo de junta, a posição de soldagem e a necessidade de controle térmico.
- Tocha TIG: conduz a corrente, o gás de proteção e o eletrodo de tungstênio até a poça de fusão. A escolha entre uma tocha refrigerada a ar ou a água depende da carga térmica e da duração da operação. Bocal, pinça, capa e difusor precisam estar limpos e corretamente montados para evitar instabilidade e entrada de contaminantes.
- Eletrodo de tungstênio: é não consumível e deve ter diâmetro e preparação compatíveis com a corrente e a aplicação. A ponta precisa permanecer íntegra, sem contato indevido com a peça ou com o metal de adição.
- Gás de proteção: o argônio é usualmente empregado na soldagem TIG. Vazão, cobertura da região soldada e ausência de correntes de ar são decisivas para proteger o arco e o cordão contra oxidação. Gás em excesso também pode gerar turbulência e prejudicar a proteção.
- Metal de adição: deve ser compatível com o aço inoxidável e com as condições de serviço da junta. A seleção não deve ser feita apenas pela aparência: composição, espessura, diluição e finalidade do componente precisam ser avaliadas.
- Parâmetros de soldagem: corrente, velocidade de avanço, distância do arco, alimentação do consumível e pré ou pós-purga influenciam a penetração, a deformação, a coloração e a uniformidade do cordão. Valores inadequados podem elevar o aporte térmico e comprometer o acabamento ou a resistência da junta.
Na prática, a regulagem deve ser validada em uma condição representativa antes da execução definitiva.
A Jota Soldas pode avaliar as especificações do projeto e a modalidade mais adequada, presencial ou em campo, considerando o conjunto formado por material, junta, equipamento e requisitos de acabamento.
Técnicas para obter controle térmico e acabamento no inox
O controle da poça de fusão é decisivo na soldagem TIG em inox.
O soldador precisa acompanhar o tamanho, a fluidez e o comportamento da poça sem permitir que ela fique excessivamente larga ou profunda.
Esse acompanhamento ajuda a manter a junta uniforme e a reduzir o risco de falta de fusão, perfuração e alterações dimensionais na peça.
A estabilidade do arco depende da preparação correta, da regulagem compatível com a junta e da manutenção de uma distância consistente entre o eletrodo de tungstênio e o material.
Um arco instável pode gerar variações no cordão, aquecimento irregular e acabamento visual inconsistente.
A tocha deve ser conduzida com firmeza, enquanto o gás de proteção cobre adequadamente a região aquecida.
Controle da velocidade e do aporte térmico
A velocidade de avanço deve acompanhar a espessura, o tipo de junta, a posição de soldagem e a capacidade de fusão do conjunto.
Um avanço muito lento concentra calor por mais tempo, podendo aumentar a deformação, a oxidação e a alteração da aparência do inox.
Já um avanço excessivo pode comprometer a penetração e produzir uma união descontínua.
O aporte térmico deve ser controlado por meio da combinação entre corrente, velocidade de avanço, comprimento do arco e tempo de permanência sobre a junta.
Não existe um único ajuste aplicável a todas as peças.
Por isso, a avaliação técnica considera o material, a geometria, a espessura e a função do componente antes da execução.
Para reduzir deformações, é importante limitar o aquecimento desnecessário e manter a junta corretamente alinhada.
Estratégias como ajuste adequado das peças, sequência de soldagem planejada e uso de pontos de fixação compatíveis com o projeto podem contribuir para preservar a geometria.
Em componentes sensíveis, testes prévios ou amostras de avaliação ajudam a verificar o comportamento do processo antes da soldagem definitiva.
Uniformidade do cordão e acabamento visual
Um cordão uniforme resulta da combinação entre poça de fusão estável, velocidade regular, adição controlada do consumível e proteção gasosa contínua.
A aparência, porém, não deve ser analisada isoladamente, além do aspecto visual, é necessário verificar a continuidade, a conformação, a penetração esperada e a adequação da junta à aplicação industrial.
A proteção deve ocorrer antes, durante e após a passagem.
Antes da soldagem, a superfície e os consumíveis precisam estar livres de contaminantes.
Durante a execução, a vazão e a cobertura do gás de proteção devem ser suficientes para proteger o metal aquecido.
Depois da passagem, a região deve ser avaliada quanto a sinais de oxidação, descoloração excessiva, irregularidades e necessidade de acabamento complementar.
Em aço inoxidável, ferramentas e escovas utilizadas no preparo devem ser compatíveis com o serviço e destinadas a evitar contaminação cruzada por partículas de outros metais.
A limpeza posterior e o acabamento devem respeitar a especificação do projeto, sem remover material de forma indiscriminada ou mascarar descontinuidades da solda.
A Jota Soldas atua com soldagem, fabricação e montagem industrial, aplicando atendimento personalizado conforme as especificações técnicas de cada projeto.
Quando a junta exige controle refinado da poça de fusão, acabamento cuidadoso e execução segura, a análise de uma empresa especializada ajuda a definir a preparação, o processo e a forma de inspeção mais adequados.
Solda TIG em inox versus MIG/MAG: diferenças e critérios de escolha
A escolha entre soldagem TIG e MIG/MAG para aço inoxidável depende do equilíbrio entre acabamento, controle do arco, espessura da peça, produtividade e características da junta.
Os dois processos podem ser aplicados ao inox, mas utilizam consumíveis e formas de operação diferentes.
Diferença fundamental entre TIG e MIG/MAG
Na soldagem TIG, o arco elétrico é estabelecido entre a peça e um eletrodo de tungstênio não consumível.
O metal de adição, quando necessário, é fornecido separadamente pelo soldador, enquanto um gás de proteção, geralmente argônio, ajuda a proteger a poça de fusão contra a atmosfera.
Na soldagem MIG/MAG, o arame-eletrodo é consumível e conduz o arco enquanto também alimenta o metal de adição.
O processo utiliza gás de proteção adequado ao material e à aplicação.
Essa diferença torna a TIG mais dependente do controle manual da poça de fusão, enquanto a MIG/MAG integra a alimentação do arame à execução da solda.
Como os processos diferem no acabamento?
Para projetos em inox nos quais o aspecto do cordão, a precisão da junta e o controle do aporte térmico são prioritários, a TIG costuma ser considerada uma alternativa apropriada.
O processo permite acompanhar de forma mais refinada a poça de fusão e dosar a adição de material, favorecendo cordões uniformes e com menor geração de respingos quando os parâmetros e a preparação estão adequados.
A MIG/MAG pode atender situações que valorizam maior agilidade de deposição e continuidade na execução.
Entretanto, o resultado visual e dimensional ainda depende da regulagem, da técnica, da preparação da junta, do gás de proteção e da habilidade do profissional.
Portanto, não é correto escolher o processo apenas pelo nome da liga metálica, o acabamento exigido e a configuração da peça também precisam ser analisados.
Critérios práticos para escolher o processo
A TIG tende a ser avaliada quando:
- o acabamento visual do cordão é um requisito importante;
- a junta exige controle refinado da poça de fusão;
- a peça possui menor espessura ou apresenta maior sensibilidade à deformação;
- há necessidade de controlar cuidadosamente o aporte térmico;
- o projeto envolve tubos, chapas, perfis ou componentes de inox com geometria que exige precisão.
A MIG/MAG pode ser considerada quando:
- a produtividade e a velocidade de deposição têm maior peso na decisão;
- a junta permite o uso de arame-eletrodo consumível;
- a configuração da peça favorece alimentação contínua do arame;
- o acabamento pode ser obtido com etapas posteriores compatíveis com o projeto.
Esses critérios não substituem a avaliação técnica.
Espessura, tipo de junta, posição de soldagem, acesso à região, tolerâncias dimensionais, necessidade de acabamento posterior e especificações do cliente influenciam diretamente a escolha.
Cuidados para preservar o acabamento do inox
Independentemente do processo, a superfície deve ser preparada e mantida livre de contaminantes.
Resíduos, óleos, umidade, partículas de aço-carbono e ferramentas utilizadas em outros materiais podem comprometer a aparência e a integridade da região soldada.
Na TIG, a proteção gasosa também precisa ser estável durante a passagem e, quando aplicável ao projeto, nas regiões que necessitam de proteção adicional.
O controle térmico é igualmente relevante.
Aporte excessivo pode aumentar a deformação, alterar a aparência do cordão e favorecer alterações indesejadas na região aquecida.
Velocidade de avanço, intensidade de corrente, distância do arco, vazão do gás e seleção do consumível devem ser definidos conforme a junta e o material, sem aplicar uma regulagem universal a todos os serviços.
Após a soldagem, o acabamento pode exigir inspeção visual e procedimentos compatíveis com a especificação do projeto.
Escovamento, limpeza ou outras etapas somente devem ser executados com métodos e ferramentas adequados ao inox e ao resultado esperado.
A Jota Soldas atua com soldagem TIG industrial para aplicações que exigem precisão e acabamento cuidadoso.
Para definir entre TIG e MIG/MAG, é recomendável enviar informações sobre material, espessura, desenho ou medidas da junta, finalidade do componente, padrão de acabamento e local de execução.
Com esses dados, a empresa pode avaliar a adequação do serviço, inclusive quando a necessidade envolver atendimento presencial ou realização em campo.
Aplicações industriais, inspeção e segurança na execução
A soldagem TIG em inox é utilizada em aplicações industriais que exigem controle do cordão, acabamento cuidadoso e atenção à integridade da junta.
Na indústria alimentícia, pode ser aplicada genericamente na fabricação e adequação de componentes, tubulações, chapas e equipamentos em aço inoxidável.
Em ambientes químicos e farmacêuticos, o processo também pode ser considerado para peças e conjuntos compatíveis com os requisitos técnicos do projeto.
A seleção deve sempre considerar o material, a espessura, o tipo de junta, as condições de operação e as especificações definidas pelo responsável técnico.
Antes da liberação, a inspeção visual deve verificar a uniformidade do cordão, a continuidade da junta, a ausência de trincas, porosidade aparente, mordeduras, excesso de material e sinais de contaminação.
Quando o projeto exigir, podem ser definidos métodos adicionais de inspeção por profissionais habilitados, conforme os critérios técnicos aplicáveis.
A avaliação não deve se limitar à aparência, preparação, penetração, deformação e compatibilidade do procedimento também influenciam a confiabilidade da união.
A segurança começa com a análise da atividade e das condições do local.
É necessário controlar riscos de radiação do arco, fumos metálicos, calor, projeções, choque elétrico, incêndio e manuseio de cilindros de gás.
A área deve permanecer organizada, ventilada e livre de materiais combustíveis, com equipamentos de proteção individual adequados e procedimentos compatíveis com o ambiente industrial.
Em trabalhos em campo, devem ser avaliados ainda acesso, isolamento da área, interferências operacionais e autorização para execução.
Para solicitar uma avaliação técnica à Jota Soldas, é recomendável reunir informações sobre o tipo de inox, dimensões e espessura das peças, desenho ou fotos da junta, finalidade do conjunto, local de execução e necessidade de atendimento presencial ou em campo.
A empresa atua com soldagem industrial, fabricação, montagem, manutenção e adequações, e pode analisar a compatibilidade do serviço com as especificações apresentadas, sem substituir os critérios de engenharia, inspeção e segurança aplicáveis ao projeto.
Sobre soldagem TIG em inox e como solicitar uma avaliação técnica!
A solda TIG em inox pode atender projetos que exigem controle do arco, acabamento cuidadoso e atenção à preservação da superfície metálica.
A escolha do processo, porém, depende da geometria da junta, espessura, tipo de aço inoxidável, posição de soldagem, acessibilidade e requisitos de acabamento.
Confira as principais dúvidas antes de solicitar uma avaliação técnica.
Qual gás costuma ser usado na soldagem TIG em inox?
O argônio é o gás de proteção normalmente associado à soldagem TIG.
Ele protege o eletrodo de tungstênio e a poça de fusão contra a ação do ar atmosférico durante a execução.
A vazão e a configuração da proteção devem ser definidas conforme a tocha, a junta, o ambiente e os parâmetros aplicados; por isso, não é adequado tratar uma regulagem única como universal.
Por que a limpeza do inox é essencial?
A limpeza remove óleo, umidade, poeira, partículas metálicas e outros contaminantes que podem comprometer a estabilidade do arco e a qualidade do cordão.
Também ajuda a reduzir o risco de contaminação cruzada, especialmente quando ferramentas usadas em aço carbono entram em contato com a superfície do inox.
A preparação deve incluir limpeza apropriada, remoção de resíduos e cuidado para não recontaminar a junta antes da soldagem.
TIG e MIG/MAG são iguais?!
Não. Na TIG, o arco é formado por um eletrodo de tungstênio não consumível, enquanto o material de adição pode ser introduzido separadamente.
Na MIG/MAG, o arame-eletrodo é consumível e também atua como material de adição.
Em termos gerais, a TIG oferece maior controle da poça de fusão e do acabamento, enquanto a MIG/MAG pode ser escolhida quando produtividade e velocidade de deposição são fatores relevantes.
A decisão depende do projeto, do material e dos requisitos da junta.
A soldagem TIG atende peças de menor espessura?!
Pode atender peças mais finas porque permite controlar com precisão o arco e o aporte térmico.
Isso não significa que qualquer espessura ou geometria seja automaticamente adequada.
Corrente, velocidade de avanço, preparação da junta, dissipação de calor e habilidade operacional precisam ser avaliadas para reduzir perfuração, deformação e alterações dimensionais.
Quais informações devo enviar para solicitar uma análise técnica?
Um briefing útil deve informar:
- tipo de aço inoxidável, quando conhecido;
- espessura das chapas, tubos ou perfis;
- dimensões e quantidade de peças;
- desenho, medidas ou imagens da junta;
- finalidade do componente ou da estrutura;
- acabamento visual esperado;
- necessidade de fabricação, reparo, montagem ou manutenção;
- local de execução e condições de acesso;
- possibilidade de levar a peça para atendimento presencial ou necessidade de serviço em campo;
- requisitos técnicos, de inspeção e de segurança já definidos.
Quando alguma informação não estiver disponível, isso deve ser informado.
A avaliação profissional pode indicar quais dados ainda precisam ser confirmados antes da definição do processo.
O serviço pode ser realizado em campo?!
A Jota Soldas informa que trabalha com a modalidade presencial e também com serviços realizados em campo, conforme a natureza do projeto.
A adequação dessa modalidade depende das dimensões da peça, acesso ao local, condições de segurança, preparação necessária, disponibilidade de energia e possibilidade de controlar o ambiente de soldagem.
Esses aspectos devem ser analisados antes da execução; a modalidade não deve ser presumida apenas com base em fotografias.
Como avaliar o acabamento e a segurança da solda?
O acabamento deve ser analisado em relação ao objetivo da junta, observando uniformidade do cordão, continuidade, ausência de sinais visíveis de contaminação e compatibilidade com a especificação do projeto.
A inspeção visual, entretanto, não substitui ensaios ou verificações adicionais quando forem exigidos pelo uso do componente.
A segurança envolve preparação do local, equipamentos de proteção individual e coletiva, controle de fumos, proteção contra radiação, prevenção de incêndios, organização de cabos e cilindros e avaliação dos riscos da atividade.
Os critérios aplicáveis dependem do ambiente e do serviço.
Não é responsável prometer desempenho ou conformidade sem conhecer o projeto e seus requisitos.
Como transformar dúvidas em um bom briefing para a solda TIG em inox?
Em vez de solicitar apenas uma solda em inox, descreva o problema que precisa ser resolvido, fabricar uma junta, reparar um componente, unir um tubo, melhorar o acabamento, reduzir deformações ou executar uma montagem.
Informe também o que não pode ocorrer, como contaminação superficial, alteração dimensional ou acabamento incompatível.
Esse detalhamento ajuda a comparar processo, preparação, consumível, proteção gasosa e modalidade de atendimento de forma técnica.
Quando devo consultar uma empresa especializada?
A consulta é recomendável quando a junta faz parte de equipamento ou estrutura industrial, quando o material não está identificado, quando há exigência de acabamento específico ou quando o acesso e as condições de campo dificultam o controle da soldagem.
A Jota Soldas atua com soldagem, fabricação, montagem, manutenção e adequações industriais, oferecendo avaliação conforme as especificações apresentadas.
Sua experiência combina a atuação do fundador no segmento desde 2004 com a operação da empresa, fundada em 2019, mas a adequação de cada serviço depende da análise individual do projeto.
Para solicitar uma avaliação à Jota Soldas, reúna desenhos, fotos, medidas, material, espessuras, finalidade da peça, local de execução e modalidade desejada.
Com essas informações, a empresa pode analisar se o atendimento presencial ou em campo é compatível com as condições do serviço, sem substituir a verificação técnica necessária no local ou no componente.
Para saber mais sobre Solda TIG em inox
Ligue para (11) 4358-4906 ou clique aqui e entre em contato por e-mail.
Entre em contato agora mesmo!
Clique no botão e entre em contato para tirar dúvidas ou solicitar um orçamento.
Solicitar contatoPrincipais regiões de atendimento:
- Atendimento realizado em todo o estado de Acre.
- Atendimento realizado em todo o estado de Alagoas.
- Atendimento realizado em todo o estado de Amapá.
- Atendimento realizado em todo o estado de Amazonas.
- Atendimento realizado em todo o estado de Bahia.
- Atendimento realizado em todo o estado de Ceará.
- Atendimento realizado em todo o estado de Distrito Federal.
- Atendimento realizado em todo o estado de Espírito Santo.
- Atendimento realizado em todo o estado de Goiás.
- Atendimento realizado em todo o estado de Maranhão.
- Atendimento realizado em todo o estado de Mato Grosso.
- Atendimento realizado em todo o estado de Mato Grosso do Sul.
- Atendimento realizado em todo o estado de Minas Gerais.
- Atendimento realizado em todo o estado de Pará.
- Atendimento realizado em todo o estado de Paraíba.
- Atendimento realizado em todo o estado de Paraná.
- Atendimento realizado em todo o estado de Pernambuco.
- Atendimento realizado em todo o estado de Piauí.
- Atendimento realizado em todo o estado de Rio de Janeiro.
- Atendimento realizado em todo o estado de Rio Grande do Norte.
- Atendimento realizado em todo o estado de Rio Grande do Sul.
- Atendimento realizado em todo o estado de Rondônia.
- Atendimento realizado em todo o estado de Roraima.
- Atendimento realizado em todo o estado de Santa Catarina.
- Atendimento realizado em todo o estado de São Paulo.
- Atendimento realizado em todo o estado de Sergipe.
- Atendimento realizado em todo o estado de Tocantins.

