Galeria




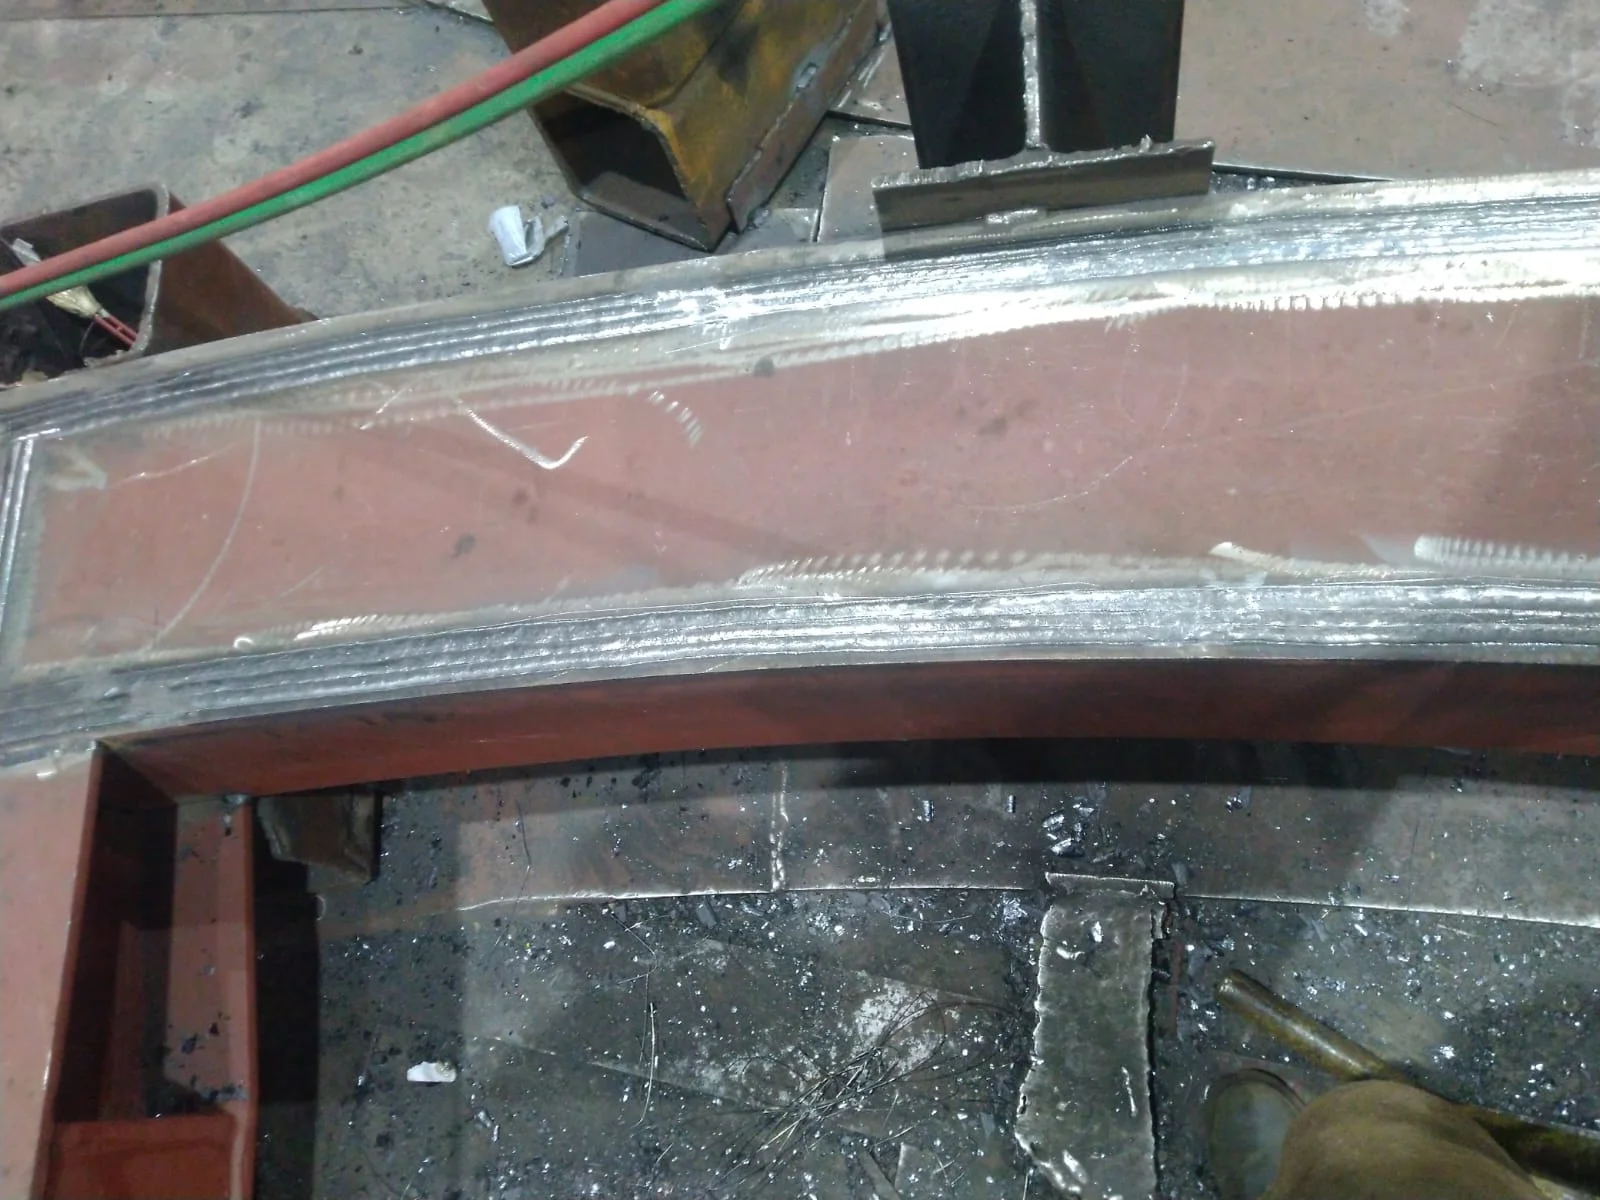
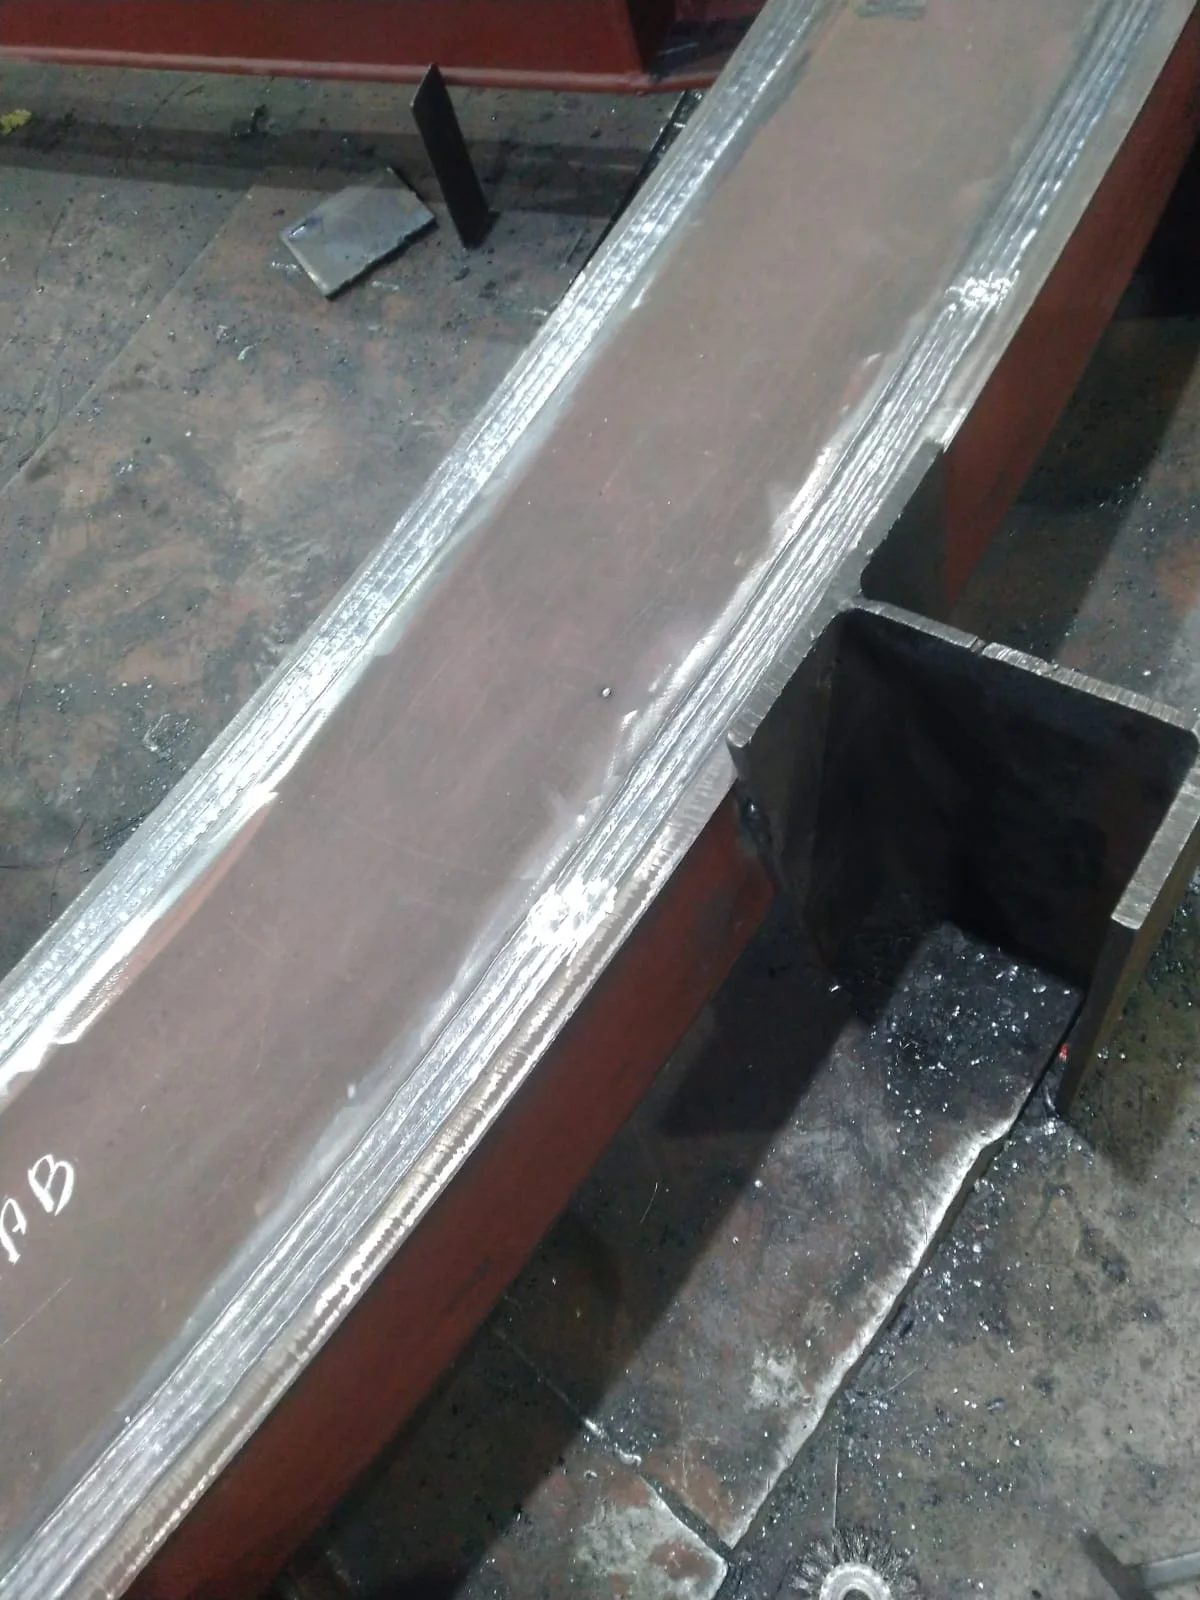
Clique nas imagens para ampliar
Solda por arame tubular: critérios técnicos e aplicações
A Jota Soldas é uma empresa especializada em soldagem, fabricação e montagem industrial, oferecendo soluções personalizadas para empresas de diferentes segmentos e necessidades.
Fundada em 2019, a Jota Soldas surgiu a partir da vasta experiência de seu fundador, que atua no segmento de soldagem desde 2004, acumulando mais de uma década de conhecimento técnico e prático.
A empresa se dedica ao desenvolvimento e execução de projetos que envolvem a fabricação de estruturas e componentes metálicos, além de serviços de montagem, adequações e manutenção.
Seu foco é favorecer qualidade, segurança, eficiência e precisão em cada etapa do trabalho, sempre buscando compreender as necessidades específicas de cada cliente para oferecer as melhores soluções técnicas.
A Jota Soldas atua como prestadora de serviços, fornecedora e fabricante, trabalhando de forma personalizada para atender as demandas do setor industrial, incluindo indústrias metalúrgicas, caldeirarias e empresas de construção e montagem industrial.
Com um compromisso sólido com a qualidade e segurança, a empresa mantém um alto padrão em seus serviços, seguindo especificações técnicas aplicáveis e possibilitando orçamentos personalizados com base em projetos e escopos apresentados pelos clientes.
A Jota Soldas está em constante crescimento, sempre fundamentando sua atuação na experiência e no comprometimento com seus clientes, ampliando sua capacidade operacional e desenvolvendo soluções sob medida para cada projeto.
O que é solda por arame tubular e como funciona?
A Solda por arame tubular é um processo de soldagem a arco elétrico conhecido tecnicamente como FCAW, sigla de Flux Cored Arc Welding.
Nesse método, a união entre as peças metálicas ocorre por meio do calor gerado pelo arco elétrico entre a peça de trabalho e um arame-eletrodo tubular alimentado de forma contínua.
Diferentemente de um arame maciço, o arame utilizado no FCAW possui uma cavidade interna preenchida com fluxo.
Durante a soldagem, o arame atua simultaneamente como consumível e como fonte do metal de adição.
À medida que é fundido pelo arco, ele deposita metal na junta e contribui para a formação do cordão de solda.
Qual é a função do fluxo interno?
O fluxo presente no interior do arame participa da proteção e da estabilização do processo.
Conforme é aquecido, pode formar gases e escória que ajudam a proteger o metal fundido da contaminação atmosférica.
A escória também pode auxiliar na conformação e na proteção do cordão durante o resfriamento, devendo ser removida quando o procedimento aplicável assim exigir.
A proteção do arco pode ocorrer com o próprio fluxo, em configurações autoprotegidas, ou contar também com gás de proteção fornecido externamente, conforme o tipo de arame tubular e os requisitos da aplicação.
A escolha da configuração não deve ser feita apenas pela produtividade esperada, ambiente, posição de soldagem, material, geometria da junta e especificações do projeto precisam ser avaliados tecnicamente.
Como o processo funciona?
De forma geral, a execução da soldagem com arame tubular envolve estas etapas:
- As superfícies são preparadas para remover contaminantes e permitir o correto ajuste da junta.
- O equipamento é regulado conforme o arame, o material, a espessura, a posição e o procedimento de soldagem aplicável.
- O alimentador conduz o arame tubular continuamente até a tocha ou ao porta-arame.
- A aproximação do arame à peça estabelece o arco elétrico, que gera calor suficiente para fundir o consumível e uma região do metal de base.
- O operador controla o deslocamento e a alimentação para formar o cordão de solda conforme a geometria e os parâmetros definidos.
- Após o resfriamento, a escória é removida quando houver sua formação e quando isso estiver previsto para a configuração utilizada.
- A junta é submetida à inspeção visual e a outras verificações previstas no projeto ou no procedimento aplicável.
O resultado depende da compatibilidade entre consumível, equipamento, parâmetros, preparação da junta e técnica de execução.
Por isso, a Solda por arame tubular não deve ser tratada como uma solução universal, a seleção do processo e dos consumíveis precisa considerar as exigências de cada fabricação, montagem, adequação ou reparação metálica.
Representação simplificada do processo
Um diagrama técnico pode representar o processo da seguinte forma:
Fonte de energia → alimentador → tocha
↓
arame tubular contínuo
↓
arco elétrico
↓
metal de adição + metal de base
↓
cordão de solda e escória
A Jota Soldas atua com serviços de soldagem, fabricação e montagem industrial, podendo avaliar a utilização do processo FCAW de acordo com o escopo apresentado pelo cliente e com as especificações técnicas aplicáveis.
A definição do método deve ser baseada nas características da junta e nos requisitos do projeto, buscando equilibrar qualidade, segurança, eficiência e precisão na execução.
Tipos de arame tubular e proteção do processo
Na solda por arame tubular, também chamada de FCAW, a proteção da poça de fusão pode ser obtida de duas formas principais, pelo fluxo contido no próprio arame ou pela combinação entre esse fluxo e um gás de proteção fornecido externamente.
Essa diferença interfere na mobilidade, na sensibilidade ao ambiente, na formação de escória e na seleção dos parâmetros do processo.
Arame tubular autoprotegido
No arame tubular autoprotegido, os componentes do fluxo geram gases e escória durante a fusão, reduzindo a dependência de uma fonte externa de proteção.
Essa configuração pode ser considerada em atividades de campo ou em locais nos quais a movimentação de cilindros e mangueiras dificulte a operação.
A ausência de gás externo, porém, não elimina a necessidade de controle do arco, da distância entre o bico de contato e a peça, da velocidade de deslocamento e da preparação da junta.
O vento e as condições ambientais ainda podem afetar a estabilidade do processo e a qualidade da proteção formada pelo fluxo.
Além disso, a escória normalmente precisa ser removida entre passes ou ao final da soldagem, conforme o consumível e o procedimento adotado.
A escolha deve considerar o tipo de junta, a posição de soldagem, o material, a espessura e os requisitos de acabamento e inspeção definidos para o projeto.
Arame tubular protegido por gás
No arame tubular protegido por gás, o fluxo interno atua em conjunto com um gás fornecido externamente para proteger o metal fundido contra a contaminação atmosférica.
Essa configuração pode favorecer o controle do arco e da transferência metálica em determinadas aplicações, mas exige regulagem compatível entre vazão de gás, consumível, equipamento, posição e condições da junta.
A proteção externa torna o processo mais sensível a correntes de ar, vento e falhas no fornecimento ou na distribuição do gás.
Por isso, trabalhos externos podem exigir barreiras contra o vento, verificação das mangueiras e conexões e confirmação de que a vazão permanece adequada durante a operação.
O tipo de gás e seus parâmetros não devem ser escolhidos por conveniência, precisam seguir a especificação do consumível e o procedimento de soldagem aplicável.
Como escolher a configuração?
A decisão entre arame autoprotegido e arame protegido por gás deve partir dos requisitos técnicos do projeto, e não apenas da preferência pelo processo.
Entre os principais fatores de avaliação estão:
- ambiente de execução, incluindo exposição ao vento, acesso e possibilidade de proteção da área;
- necessidade de mobilidade e facilidade para transportar equipamentos, cilindros e mangueiras;
- material de base, espessura, geometria e posição da junta;
- tipo de consumível compatível com o metal de base e com o desempenho requerido;
- produtividade esperada, taxa de deposição e quantidade de passes;
- necessidade de remoção de escória e sequência de soldagem;
- requisitos de inspeção, acabamento, resistência e controle de descontinuidades;
- disponibilidade de equipamento, energia, gás e mão de obra qualificada.
A experiência técnica é importante porque a mesma configuração pode ser adequada para uma aplicação e inadequada para outra.
Parâmetros incorretos, consumível incompatível, proteção insuficiente ou preparação deficiente podem provocar porosidade, falta de fusão, inclusões de escória, mordeduras e outras descontinuidades.
Quadro de decisão por ambiente e aplicação!
| Condição do trabalho | Configuração que pode ser avaliada | Pontos de atenção |
|---|---|---|
| Área externa com dificuldade para proteger o arco | Arame tubular autoprotegido | Verificar vento, consumível, formação de escória, posição e procedimento aplicável |
| Ambiente protegido e com infraestrutura para gás | Arame tubular protegido por gás | Controlar tipo de gás, vazão, conexões, distância do bico e correntes de ar |
| Fabricação de estruturas, chapas, perfis ou tubos | Autoprotegido ou protegido por gás | Definir a opção conforme material, espessura, geometria, posição e requisitos da junta |
| Recuperação ou reparação de componente metálico | Configuração compatível com o consumível e o metal de base | Avaliar condição da superfície, identificação do material, sequência térmica e inspeção |
| Serviço com elevada extensão de soldagem | Configuração orientada à produtividade do projeto | Considerar taxa de deposição, número de passes, remoção de escória e controle de parâmetros |
Solda por arame tubular: critérios técnicos e aplicações
Esse quadro é apenas uma orientação inicial.
A definição final depende da documentação técnica, do procedimento qualificado quando aplicável, das condições reais de execução e dos critérios de aceitação estabelecidos para o serviço.
Limitações que exigem avaliação técnica
Nenhuma configuração de arame tubular é universalmente indicada.
O autoprotegido pode facilitar a mobilidade, mas exige atenção à escória, ao vento e ao controle do arco.
O protegido por gás pode atender a determinados requisitos de estabilidade e produtividade, porém depende de uma proteção externa contínua e de uma infraestrutura adequada.
Também é necessário verificar o armazenamento e o manuseio do arame, a regulagem do alimentador, a polaridade indicada, a compatibilidade do equipamento e a limpeza das superfícies.
A seleção incorreta do consumível ou a utilização de parâmetros fora da faixa recomendada pode comprometer a penetração, o perfil do cordão e a integridade da junta.
Em projetos industriais de metalurgia, caldeiraria, fabricação e montagem, óleo e gás ou setor químico, a configuração deve ser definida a partir do escopo, dos desenhos, das especificações técnicas e das condições de campo.
A Jota Soldas atua com soldagem, fabricação e montagem industrial e pode avaliar a solução conforme as informações apresentadas pelo cliente, sem substituir a análise técnica específica exigida por cada projeto.
Como ocorre a execução da soldagem com arame tubular?
A execução da soldagem com arame tubular segue uma sequência controlada que começa na preparação das peças e termina na inspeção da junta.
Embora o processo FCAW utilize alimentação contínua do arame-eletrodo, a regulagem do equipamento, a escolha do consumível e os procedimentos de segurança devem ser definidos conforme o material, a geometria da junta, a posição de soldagem e as especificações técnicas aplicáveis ao projeto.
Preparação das peças
Antes da abertura do arco, as superfícies precisam ser avaliadas e preparadas.
A limpeza busca remover contaminantes que possam interferir na estabilidade do arco ou favorecer descontinuidades, como resíduos, umidade, óxidos, tinta, óleo e carepas, quando presentes.
Também devem ser conferidos o alinhamento, a abertura da junta, o ajuste entre as peças e a acessibilidade para a execução do cordão.
A geometria da junta deve seguir o desenho, o procedimento ou a orientação técnica aplicável.
Em componentes como chapas, perfis, tubos e estruturas metálicas, o preparo inadequado pode dificultar a penetração, aumentar a necessidade de correções e comprometer a uniformidade da junta.
Por isso, a preparação não deve ser tratada como uma etapa meramente preliminar.
Regulagem do equipamento
Com as peças preparadas, o equipamento é configurado de acordo com o arame tubular selecionado e com os requisitos do serviço.
Entre os controles normalmente avaliados estão a velocidade de alimentação do arame, a tensão, a corrente resultante, a polaridade quando aplicável, a vazão de gás nas configurações protegidas por gás e a distância entre o bico de contato e a peça.
A regulagem deve ser verificada por meio de referências técnicas do consumível, procedimento de soldagem ou orientação qualificada.
Não existe uma combinação única de parâmetros válida para todos os materiais, diâmetros de arame, espessuras, posições e tipos de junta.
Testes iniciais e ajustes graduais ajudam a obter um arco estável e um cordão compatível com o escopo definido.
Alimentação contínua do arame
No processo FCAW, o arame-eletrodo tubular é conduzido continuamente pelo alimentador até a tocha.
Essa alimentação reduz as interrupções associadas à troca frequente de eletrodos, mas exige que o conjunto esteja corretamente instalado e que o arame avance de maneira regular, sem travamentos ou variações indevidas.
Antes do início do cordão, devem ser observados o estado do arame, a instalação do carretel, a compatibilidade dos componentes de condução e a condição do bico de contato.
O armazenamento e o manuseio do consumível também precisam seguir as orientações aplicáveis, especialmente quando houver requisitos relacionados à conservação e à proteção contra umidade ou contaminação.
Abertura e manutenção do arco
A abertura do arco ocorre quando o arame se aproxima da peça e estabelece as condições elétricas necessárias para a fusão do consumível e do metal de base.
Durante o deslocamento da tocha, o soldador controla a velocidade de avanço, o ângulo de trabalho, a distância do arco e a trajetória do cordão.
A manutenção de uma movimentação consistente contribui para controlar o formato do cordão, a fusão entre os componentes e a penetração.
Oscilações excessivas, velocidade incompatível ou distância inadequada podem provocar respingos, falta de fusão, mordeduras, porosidade ou outras descontinuidades.
A técnica deve ser adaptada à posição de soldagem e à configuração definida para a junta, sem substituir os parâmetros previstos no projeto ou no procedimento aplicável.
A proteção do arco varia conforme o tipo de arame tubular utilizado.
Em configurações autoprotegidas, o fluxo do núcleo participa da proteção durante a soldagem.
Em configurações protegidas por gás, o fornecimento e a estabilidade da proteção externa também precisam ser controlados, pois correntes de ar e falhas na vazão podem afetar a qualidade do cordão.
Remoção de escória quando aplicável
Determinados arames tubulares formam escória durante a solidificação.
Quando isso ocorre, a escória deve ser removida entre passes ou após a conclusão do cordão, conforme o procedimento adotado.
A remoção pode envolver ferramentas apropriadas e limpeza cuidadosa da superfície, evitando deixar resíduos que prejudiquem a deposição seguinte ou dificultem a inspeção.
A necessidade de remoção, o intervalo entre passes e a sequência de limpeza dependem do consumível e da configuração do trabalho.
A escória não deve ser confundida com defeito antes de sua remoção, mas sua permanência indevida sobre a junta pode esconder irregularidades e favorecer inclusões entre passes.
Inspeção visual da junta
Após a soldagem e a limpeza da região, é realizada a inspeção visual.
Nessa etapa, podem ser observados o perfil do cordão, a continuidade, a uniformidade, a presença de trincas aparentes, poros visíveis, mordeduras, sobreposição, respingos excessivos e sinais de falta de fusão na superfície.
A inspeção visual é uma etapa importante de controle, mas sua abrangência deve corresponder aos requisitos do projeto.
Quando a aplicação exigir verificações adicionais, podem ser previstos métodos de inspeção complementares por pessoal qualificado, sempre conforme os critérios técnicos aplicáveis.
A aparência satisfatória do cordão, isoladamente, não comprova todas as condições internas da junta.
Em todas as etapas, a execução deve considerar proteção individual e coletiva, controle de fumos e radiação, prevenção contra incêndios, aterramento adequado e organização segura da área.
Para um serviço industrial, a sequência operacional precisa ser compatível com o escopo fornecido pelo cliente e com as especificações técnicas aplicáveis.
A Jota Soldas atua com fabricação, montagem, adequações e manutenção industrial, podendo avaliar a demanda apresentada para definir o processo e os parâmetros mais adequados ao projeto.
Vantagens da soldagem com arame tubular
A Solda por arame tubular, também conhecida como FCAW, pode oferecer ganhos de produtividade em operações que exigem a união de chapas, perfis, tubos ou componentes metálicos.
O desempenho real depende do material, da espessura, da geometria da junta, da posição de soldagem, do consumível, dos parâmetros regulados e das especificações técnicas do projeto.
Alta produtividade e alimentação contínua
O uso de um arame-eletrodo tubular contínuo permite alimentar o consumível de maneira ininterrupta durante a execução.
Em comparação com processos que exigem a substituição frequente de eletrodos individuais, essa característica pode reduzir paradas operacionais e favorecer um fluxo de trabalho mais constante.
A alimentação contínua também pode contribuir para maior velocidade de execução em serviços com volume significativo de soldagem.
No entanto, produtividade não deve ser avaliada apenas pela velocidade do arco, preparação das peças, ajustes do equipamento, remoção de escória, inspeção e eventuais correções também influenciam o tempo total e a qualidade do serviço.
Taxa de deposição e potencial de redução de interrupções
A taxa de deposição representa a quantidade de metal de solda depositada em determinado período.
O processo FCAW pode alcançar uma taxa de deposição elevada em condições adequadas, especialmente quando o consumível, a corrente, a tensão, a velocidade de avanço e a técnica de execução estão corretamente definidos.
Como o arame é fornecido continuamente, há menos interrupções relacionadas à troca de eletrodos em comparação com a soldagem manual com eletrodo revestido.
Essa vantagem pode ser relevante na fabricação de estruturas soldadas e em componentes que demandam extensões maiores de cordão, desde que o procedimento adotado seja compatível com o projeto.
Penetração e versatilidade de aplicação
A soldagem com arame tubular pode proporcionar boa penetração quando os parâmetros, a preparação da junta e o consumível são adequadamente selecionados.
A penetração obtida não é automática nem uniforme para todas as situações, ela varia conforme o tipo de junta, a espessura, a posição, o material e as condições de execução.
A versatilidade do processo permite sua consideração em diferentes atividades industriais, como fabricação de estruturas metálicas, soldagem de chapas, perfis e tubos, além de recuperação e reparação de componentes metálicos.
A indicação deve ser feita após a análise dos requisitos técnicos, das condições do ambiente e do nível de controle necessário para a junta.
Quadro de benefícios e condições de uso!
| Benefício potencial | Por que pode ser relevante | Condições que precisam ser avaliadas |
|---|---|---|
| Alta produtividade | Pode aumentar o volume de metal depositado em determinado período | Geometria da junta, parâmetros, consumível, sequência e acessibilidade |
| Alimentação contínua | Favorece um fluxo de soldagem com menos interrupções operacionais | Regulagem do alimentador, condução do arame e estabilidade do arco |
| Maior taxa de deposição | Pode reduzir o tempo de deposição em aplicações compatíveis | Tipo de arame, corrente, tensão, velocidade de avanço e posição |
| Boa penetração | Pode contribuir para a formação adequada da junta | Preparação das superfícies, abertura da junta, técnica e procedimento |
| Versatilidade | Permite considerar o processo em estruturas e componentes diversos | Material, espessura, posição, ambiente e requisitos de inspeção |
| Menos trocas de eletrodo | Pode reduzir paradas associadas à substituição de consumíveis curtos | Continuidade do serviço, disponibilidade do arame e controle da escória |
Solda por arame tubular: critérios técnicos e aplicações
Esses benefícios são potenciais e não constituem resultado de desempenho para todo material ou projeto.
Na Jota Soldas, a aplicação do arame tubular deve ser relacionada às necessidades apresentadas pelo cliente e às especificações técnicas aplicáveis, considerando o escopo de fabricação, montagem, adequação ou manutenção industrial.
A definição do processo mais adequado depende de avaliação técnica individualizada, e o orçamento pode ser elaborado com base nos projetos e escopos fornecidos.
Limitações e cuidados técnicos do processo
A solda por arame tubular pode oferecer produtividade e boa capacidade de deposição, mas não é uma solução universal para todos os materiais, espessuras, posições ou ambientes.
O resultado depende da preparação das peças, da configuração do processo, da seleção dos consumíveis e do atendimento às especificações técnicas aplicáveis ao projeto.
Sensibilidade à preparação das peças
Superfícies contaminadas por óleo, tinta, umidade, carepa ou ferrugem podem prejudicar a estabilidade do arco e favorecer falhas de fusão, inclusões ou porosidade.
Antes da soldagem, é necessário avaliar a limpeza, o alinhamento, a abertura da junta, o chanfro e a condição das peças.
A geometria deve ser compatível com o procedimento definido para o material e para a espessura trabalhada.
A preparação também influencia o acesso da tocha, a distribuição do calor e a possibilidade de executar passes uniformes.
Quando a junta apresenta folgas, desalinhamentos ou restrições de movimentação, o procedimento pode exigir ajustes previamente analisados por um profissional qualificado.
Controle de parâmetros e estabilidade do arco
A regulagem da tensão, da velocidade de alimentação do arame, da corrente, da velocidade de deslocamento, da distância entre o bico de contato e a peça e da vazão de gás, quando aplicável, deve ser compatível com o arame, o material, a posição e a configuração da junta.
Parâmetros inadequados podem causar respingos excessivos, mordeduras, falta de penetração, falta de fusão, instabilidade do arco ou deformações.
Por esse motivo, os parâmetros não devem ser definidos apenas com base na aparência do cordão ou em valores genéricos.
A execução precisa considerar o procedimento de soldagem, os requisitos do projeto e as especificações técnicas aplicáveis.
Em serviços industriais, a avaliação do conjunto da junta é mais importante do que a adoção automática de uma regulagem padrão.
Formação e remoção de escória
Nos arames tubulares com fluxo, a formação de escória faz parte do comportamento do processo e pode ajudar na proteção e na conformação do metal de solda.
Entretanto, a escória deve ser removida quando o procedimento exigir, especialmente antes da deposição de passes subsequentes ou da inspeção visual.
A remoção incompleta pode reter inclusões entre passes e dificultar a identificação de descontinuidades superficiais.
Já a remoção agressiva ou inadequada pode danificar a superfície, espalhar resíduos e comprometer a preparação para a etapa seguinte.
O método de limpeza deve ser compatível com a junta e com o procedimento adotado.
Influência do vento nas configurações com gás
Quando o arame tubular utiliza proteção gasosa externa, correntes de ar podem deslocar ou dispersar o gás antes que ele proteja adequadamente a poça de fusão.
Essa condição aumenta o risco de contaminação atmosférica e porosidade, principalmente em atividades externas ou em áreas com ventilação intensa.
A proteção contra o vento, a avaliação do local e o controle da vazão devem ser definidos de acordo com o procedimento.
Aumentar a vazão de gás sem critério não resolve necessariamente o problema, pois o excesso pode gerar turbulência e também prejudicar a proteção.
Em configurações autoprotegidas, a influência do ambiente pode ser diferente, mas isso não elimina a necessidade de avaliar o local, a preparação e os parâmetros.
Necessidade de consumível adequado
O arame tubular deve ser compatível com o metal de base, a resistência requerida, a posição de soldagem, o tipo de proteção e os demais requisitos do projeto.
A escolha incorreta pode afetar a estabilidade do arco, a escória, a penetração, as propriedades da junta e a resistência a determinadas condições de serviço.
Também é importante observar o armazenamento, o manuseio e a conservação do consumível conforme as orientações aplicáveis.
Umidade, contaminação ou acondicionamento inadequado podem comprometer a regularidade do processo.
A seleção não deve considerar apenas a produtividade esperada, compatibilidade metalúrgica e requisitos de desempenho são igualmente relevantes.
Riscos de descontinuidades e necessidade de inspeção
Entre as descontinuidades que podem ocorrer estão porosidade, inclusões de escória, falta de fusão, falta de penetração, mordeduras, trincas, sobreposição e deformações.
A ocorrência depende de fatores como limpeza, ajuste da junta, regulagem, técnica de movimentação, sequência de passes, restrição da peça e condições ambientais.
A inspeção visual pode identificar irregularidades superficiais, mas nem sempre é suficiente para avaliar a integridade interna da junta.
Conforme o risco e os requisitos do projeto, podem ser necessários critérios de aceitação e métodos de inspeção definidos tecnicamente.
Portanto, a solda por arame tubular deve ser escolhida e executada com base em uma análise do conjunto, material, espessura, posição, ambiente, acesso, consumível, procedimento e nível de controle exigido.
A Jota Soldas informa atuar com serviços de soldagem, fabricação e montagem industrial de forma personalizada.
Para avaliar se o processo é adequado a uma demanda específica, o cliente deve apresentar o projeto, o escopo e os requisitos técnicos disponíveis, permitindo que a solução seja analisada sem presumir que o arame tubular seja indicado para qualquer aplicação.
Solda por arame tubular, MIG/MAG e eletrodo revestido!
A escolha entre Solda por arame tubular, MIG/MAG e eletrodo revestido depende do material, da espessura, da posição de soldagem, das condições do ambiente, do tipo de junta e dos requisitos definidos no projeto.
Embora os três processos utilizem um arco elétrico para fundir o metal de base e o consumível, eles diferem quanto à proteção da poça de fusão, à alimentação do consumível, à produtividade e à mobilidade.
| Critério | Arame tubular FCAW | MIG/MAG com arame maciço | Eletrodo revestido SMAW |
|---|---|---|---|
| Consumível | Arame-eletrodo tubular contínuo, com fluxo no núcleo | Arame maciço contínuo | Eletrodo revestido consumível, alimentado manualmente |
| Proteção do arco | Pode ser obtida pelo fluxo interno ou pela combinação entre fluxo e gás, conforme a configuração | Normalmente utiliza gás de proteção externo | O revestimento do eletrodo forma gases e escória protetora |
| Produtividade potencial | Geralmente elevada em trabalhos com volume significativo de soldagem, devido à alimentação contínua e à taxa de deposição | Pode oferecer elevada produtividade, especialmente quando há boa estabilidade do processo e condições adequadas de proteção | Tende a exigir mais interrupções para troca de eletrodos e remoção de escória |
| Alimentação do consumível | Contínua, reduzindo paradas para substituição de eletrodos | Contínua, com alimentação mecanizada | Intermitente, com troca manual dos eletrodos |
| Mobilidade | Pode ser adequada para fabricação e determinados serviços de campo; a configuração autoprotegida pode reduzir a dependência de gás externo | Depende do transporte e da estabilidade do gás de proteção, sendo mais sensível a correntes de ar | Equipamento relativamente versátil para locais de acesso difícil e atividades externas |
| Influência do ambiente | A versão protegida por gás requer controle contra vento; a versão autoprotegida possui características próprias que devem ser avaliadas | O vento pode dispersar o gás de proteção e comprometer a proteção da poça | Menor dependência de cilindro de gás, mas ainda exige controle das condições de soldagem |
| Escória | Pode haver formação de escória, que deve ser removida quando aplicável | Em geral, não há escória comparável à dos processos com fluxo; a condição depende do consumível e do processo empregado | Forma escória, que precisa ser removida entre passes ou ao final, conforme o procedimento |
| Aplicações comuns | Estruturas metálicas, chapas, perfis, tubos, componentes industriais e recuperação de componentes | Fabricação e manutenção de componentes metálicos, chapas e estruturas compatíveis com o processo | Manutenção, montagem, reparos e soldagem em diferentes condições de acesso |
| Principal critério de seleção | Necessidade de produtividade, tipo de proteção disponível, posição, material e requisitos da junta | Controle do gás, acabamento desejado, material, espessura e condições do ambiente | Mobilidade, simplicidade operacional, acesso, posição e disponibilidade de consumíveis |
Solda por arame tubular: critérios técnicos e aplicações
Na solda por arame tubular, o eletrodo é fornecido continuamente e possui um núcleo preenchido com fluxo.
Durante a fusão, esse fluxo contribui para a proteção e para a estabilização do arco, além de poder gerar escória.
A configuração pode ser autoprotegida ou utilizar gás externo, e essa diferença altera a sensibilidade do processo ao vento, os equipamentos necessários e os cuidados de execução.
O processo MIG/MAG utiliza arame maciço e gás de proteção externo.
Por não possuir o fluxo interno característico do arame tubular, depende de uma proteção gasosa estável para evitar a contaminação da poça de fusão.
A seleção do gás, da vazão e dos parâmetros deve ser compatível com o material, o consumível, a geometria da junta e o procedimento aplicável.
Já o eletrodo revestido, também conhecido como SMAW, utiliza varetas consumíveis revestidas.
O operador precisa substituir o eletrodo após seu consumo e, quando necessário, remover a escória antes da deposição de novos passes.
Essa característica pode aumentar as interrupções, mas o processo continua sendo considerado em situações que exigem mobilidade, acesso ou menor dependência de equipamentos de alimentação contínua.
Como escolher o processo?
A decisão técnica não deve ser baseada apenas na produtividade potencial.
Para selecionar o método mais adequado, é necessário avaliar:
- Material e compatibilidade metalúrgica: o consumível deve ser compatível com o metal de base e com os requisitos de resistência, ductilidade e desempenho da junta.
- Espessura e geometria: a espessura das peças, o tipo de chanfro, a abertura da raiz e a quantidade de passes influenciam a regulagem e a escolha do processo.
- Posição de soldagem: posições plana, horizontal, vertical ou sobrecabeça podem exigir consumíveis, parâmetros e técnicas diferentes.
- Ambiente de execução: vento, umidade, acesso, espaço disponível e possibilidade de transportar cilindros ou equipamentos interferem na escolha da proteção.
- Volume de soldagem: trabalhos extensos podem se beneficiar da alimentação contínua do arame, desde que o processo seja compatível com a junta e com o procedimento.
- Requisitos de inspeção: quando a junta estiver sujeita a inspeção visual ou a ensaios complementares, os parâmetros, a preparação e a execução devem atender aos critérios definidos no projeto.
- Qualificação e segurança: o procedimento, os equipamentos de proteção individual, a ventilação e as medidas de controle devem ser definidos conforme os riscos da atividade e as especificações técnicas aplicáveis.
Em termos práticos, o arame tubular pode ser uma alternativa relevante quando o projeto exige alimentação contínua, boa taxa de deposição e capacidade de lidar com um volume significativo de soldagem.
O MIG/MAG pode ser considerado quando há condições para manter a proteção gasosa e quando o acabamento e o controle do processo são prioridades.
O SMAW pode ser vantajoso em atividades que valorizam a mobilidade, a flexibilidade de acesso ou a simplicidade do conjunto de equipamentos.
Nenhum dos três processos é universalmente superior.
A escolha deve considerar a especificação da soldagem, o desenho da junta, o material, a espessura, a posição, o ambiente e os consumíveis disponíveis.
Em projetos industriais de fabricação, montagem, adequação ou manutenção, a definição final deve ser feita por avaliação técnica, seguindo o projeto e as especificações aplicáveis.
A Jota Soldas pode analisar o escopo apresentado pelo cliente para orientar a solução de soldagem compatível com a necessidade do serviço.
Materiais, espessuras e aplicações industriais
A Solda por arame tubular pode ser aplicada, de forma geral, na fabricação, montagem, recuperação e reparação de componentes metálicos.
A escolha do processo não depende apenas do nome da peça, deve considerar o material, a espessura, a geometria da junta, a posição de soldagem, o ambiente de execução e os requisitos definidos no projeto ou nas especificações técnicas aplicáveis.
Estruturas metálicas
Em estruturas metálicas, o processo pode ser utilizado na união de elementos fabricados a partir de chapas, perfis e componentes estruturais.
A alimentação contínua do arame favorece aplicações que exigem volume relevante de soldagem, desde que os parâmetros, o consumível e a preparação das juntas sejam compatíveis com o material e com o procedimento adotado.
Chapas, perfis e tubos
A soldagem com arame tubular também pode atender à união de chapas, perfis e tubos em atividades de fabricação e montagem industrial.
Em cada caso, a espessura e a configuração da junta influenciam a regulagem do equipamento, a necessidade de preparação das superfícies, o controle térmico e a sequência de execução.
Por isso, não é adequado indicar uma espessura universal sem analisar o projeto e as condições reais do serviço.
Componentes industriais
O processo pode ser considerado na fabricação de componentes industriais e na execução de conjuntos soldados que demandem produtividade e continuidade operacional.
A viabilidade depende da compatibilidade entre o metal de base, o arame tubular, a proteção utilizada e os critérios de aceitação da junta.
Quando houver requisitos específicos de desempenho ou inspeção, esses critérios devem orientar a seleção do procedimento.
Recuperação e reparação
Em serviços de recuperação e reparação, a soldagem com arame tubular pode ser avaliada para recompor regiões desgastadas ou reparar componentes metálicos.
Antes da execução, é necessário identificar a causa do dano, verificar as condições do metal de base, remover contaminantes e definir a preparação adequada.
A solução deve ser determinada tecnicamente, pois uma reparação pode exigir controles diferentes dos aplicados em uma fabricação nova.
Setores que podem utilizar o processo
As aplicações são encontradas, de maneira geral, em:
- indústrias metalúrgicas;
- caldeirarias;
- fabricação e montagem industrial;
- construção e montagem de estruturas metálicas;
- manutenção, recuperação e reparação de componentes;
- setores de óleo e gás;
- indústria química.
A presença da Solda por arame tubular nesses segmentos não significa que ela seja automaticamente a melhor alternativa para toda demanda.
Ambientes externos, por exemplo, podem exigir avaliação da proteção contra o vento e da configuração do arame.
Já trabalhos realizados em instalações industriais podem depender de requisitos de acesso, produtividade, inspeção e controle do procedimento.
Como relacionar material e espessura à escolha?
A definição do processo deve considerar, pelo menos:
- tipo e condição do material de base;
- espessura e geometria das peças;
- tipo de junta e acesso à região de soldagem;
- posição de execução;
- necessidade de proteção gasosa ou uso de arame autoprotegido;
- consumível compatível;
- requisitos de resistência, acabamento e inspeção;
- condições de fabricação, montagem ou reparação.
Na prática, a aplicação deve ser analisada a partir do escopo fornecido pelo cliente e das especificações técnicas aplicáveis.
A Jota Soldas atua com fabricação, montagem, adequações e manutenção industrial, podendo avaliar a demanda apresentada para orientar a solução de soldagem mais coerente com as características do projeto, sem substituir a definição técnica exigida para cada conjunto ou componente.
Preparação das peças e seleção dos consumíveis
A qualidade da solda por arame tubular começa antes da abertura do arco.
A limpeza das superfícies, o ajuste das peças, a geometria da junta e a escolha do arame tubular precisam estar alinhados ao material de base, à espessura, à posição de soldagem, ao ambiente e às especificações técnicas aplicáveis ao projeto.
Na prática industrial, uma preparação inadequada pode favorecer falta de fusão, porosidade, inclusões de escória, mordeduras e variações no perfil do cordão.
Limpeza e ajuste das superfícies
Remova da região da junta contaminantes que possam interferir na estabilidade do arco e na formação do metal de solda, como óleo, graxa, umidade, tinta, carepa, ferrugem solta e resíduos de corte.
O método de limpeza deve ser compatível com o material e com os requisitos do projeto, evitando introduzir novos contaminantes ou alterar indevidamente a superfície.
Depois da limpeza, verifique o alinhamento, a abertura da raiz, o nivelamento e a fixação das peças.
O ajuste deve manter a geometria prevista, reduzir deslocamentos durante a soldagem e permitir acesso adequado à junta.
Escoramentos e pontos de solda podem ser utilizados quando previstos pelo procedimento aplicável, mas não substituem a conferência dimensional nem a avaliação da qualidade dos próprios pontos.
Geometria da junta e preparação das bordas
A geometria da junta influencia o acesso do arame, a penetração, o volume de metal depositado e a necessidade de passes sucessivos.
O tipo de junta, o ângulo do chanfro, a abertura da raiz, a face de raiz e o comprimento disponível para a execução devem seguir o desenho, o procedimento de soldagem ou outra especificação técnica aplicável.
Em chapas, perfis, tubos e componentes industriais, diferenças de espessura e de acesso podem exigir preparação específica.
Alterações feitas no local, sem avaliação técnica, podem modificar o comportamento térmico e aumentar o risco de descontinuidades.
Por isso, qualquer divergência entre a condição real das peças e o projeto deve ser analisada antes do início da soldagem.
Compatibilidade do arame tubular
A seleção do consumível não deve ser baseada apenas no diâmetro do arame.
É necessário verificar a compatibilidade entre o arame tubular, o metal de base, a resistência e outras propriedades requeridas para a junta, a posição de soldagem, o modo de proteção e os parâmetros previstos no procedimento.
Também é importante distinguir as configurações do processo.
Arames tubulares autoprotegidos utilizam o fluxo interno para contribuir com a proteção da poça e podem ser considerados em determinadas condições de campo.
Arames tubulares protegidos por gás dependem da vazão e do tipo de gás especificados, além de serem mais sensíveis a correntes de ar que comprometam a proteção.
A escolha entre essas alternativas deve considerar o ambiente, a acessibilidade, a posição, o equipamento disponível e os requisitos de qualidade.
Antes da execução, confirme no procedimento aplicável:
- tipo e classificação do arame tubular;
- diâmetro e faixa de parâmetros autorizada;
- polaridade, corrente e tensão;
- velocidade de alimentação e deslocamento;
- gás de proteção e vazão, quando aplicável;
- temperatura de pré-aquecimento e controle de interpasses, quando exigidos;
- sequência de passes e critérios de inspeção.
Armazenamento e manuseio
O arame tubular deve permanecer protegido contra umidade, condensação, poeira, danos na embalagem e contaminações provenientes do ambiente.
O armazenamento e o manuseio devem seguir as instruções do fabricante e os requisitos do procedimento, especialmente quando a integridade do fluxo interno puder ser afetada.
Evite deixar o consumível exposto por períodos não controlados ou transferi-lo para recipientes sem identificação.
Mantenha a identificação do produto, o lote quando aplicável e as condições de armazenamento estabelecidas.
Carretéis danificados, arame oxidado ou consumível com sinais de contaminação devem ser avaliados antes do uso, pois a aparência do material pode indicar risco para a estabilidade do processo e para a consistência da junta.
Como a preparação influencia a consistência da junta?
Uma junta limpa, corretamente ajustada e compatível com o consumível facilita o controle da poça de fusão e torna os parâmetros mais reproduzíveis.
Já variações de abertura, desalinhamento, umidade ou contaminação podem exigir correções durante a execução e produzir diferenças entre trechos do mesmo componente.
Após a preparação, realize uma verificação visual das superfícies, da geometria e da identificação do consumível.
Durante e depois da soldagem, observe o perfil do cordão, a remoção de escória quando aplicável, a continuidade da junta e sinais de descontinuidades.
A inspeção visual é uma etapa inicial e não elimina outros métodos de inspeção quando exigidos pelo projeto.
Para serviços de fabricação, adequação, montagem ou recuperação de componentes metálicos, a Jota Soldas pode avaliar o escopo apresentado pelo cliente e orientar a definição do processo conforme as necessidades técnicas informadas.
A escolha final do consumível e dos parâmetros deve permanecer condicionada ao projeto, ao procedimento de soldagem e às especificações técnicas aplicáveis, sem tratar a solda por arame tubular como solução universal para todos os materiais ou condições.
Para saber mais sobre Solda por arame tubular
Ligue para (11) 4358-4906 ou clique aqui e entre em contato por e-mail.
Entre em contato agora mesmo!
Clique no botão e entre em contato para tirar dúvidas ou solicitar um orçamento.
Solicitar contatoPrincipais regiões de atendimento:
- Atendimento realizado em todo o estado de Acre.
- Atendimento realizado em todo o estado de Alagoas.
- Atendimento realizado em todo o estado de Amapá.
- Atendimento realizado em todo o estado de Amazonas.
- Atendimento realizado em todo o estado de Bahia.
- Atendimento realizado em todo o estado de Ceará.
- Atendimento realizado em todo o estado de Distrito Federal.
- Atendimento realizado em todo o estado de Espírito Santo.
- Atendimento realizado em todo o estado de Goiás.
- Atendimento realizado em todo o estado de Maranhão.
- Atendimento realizado em todo o estado de Mato Grosso.
- Atendimento realizado em todo o estado de Mato Grosso do Sul.
- Atendimento realizado em todo o estado de Minas Gerais.
- Atendimento realizado em todo o estado de Pará.
- Atendimento realizado em todo o estado de Paraíba.
- Atendimento realizado em todo o estado de Paraná.
- Atendimento realizado em todo o estado de Pernambuco.
- Atendimento realizado em todo o estado de Piauí.
- Atendimento realizado em todo o estado de Rio de Janeiro.
- Atendimento realizado em todo o estado de Rio Grande do Norte.
- Atendimento realizado em todo o estado de Rio Grande do Sul.
- Atendimento realizado em todo o estado de Rondônia.
- Atendimento realizado em todo o estado de Roraima.
- Atendimento realizado em todo o estado de Santa Catarina.
- Atendimento realizado em todo o estado de São Paulo.
- Atendimento realizado em todo o estado de Sergipe.
- Atendimento realizado em todo o estado de Tocantins.

