Galeria


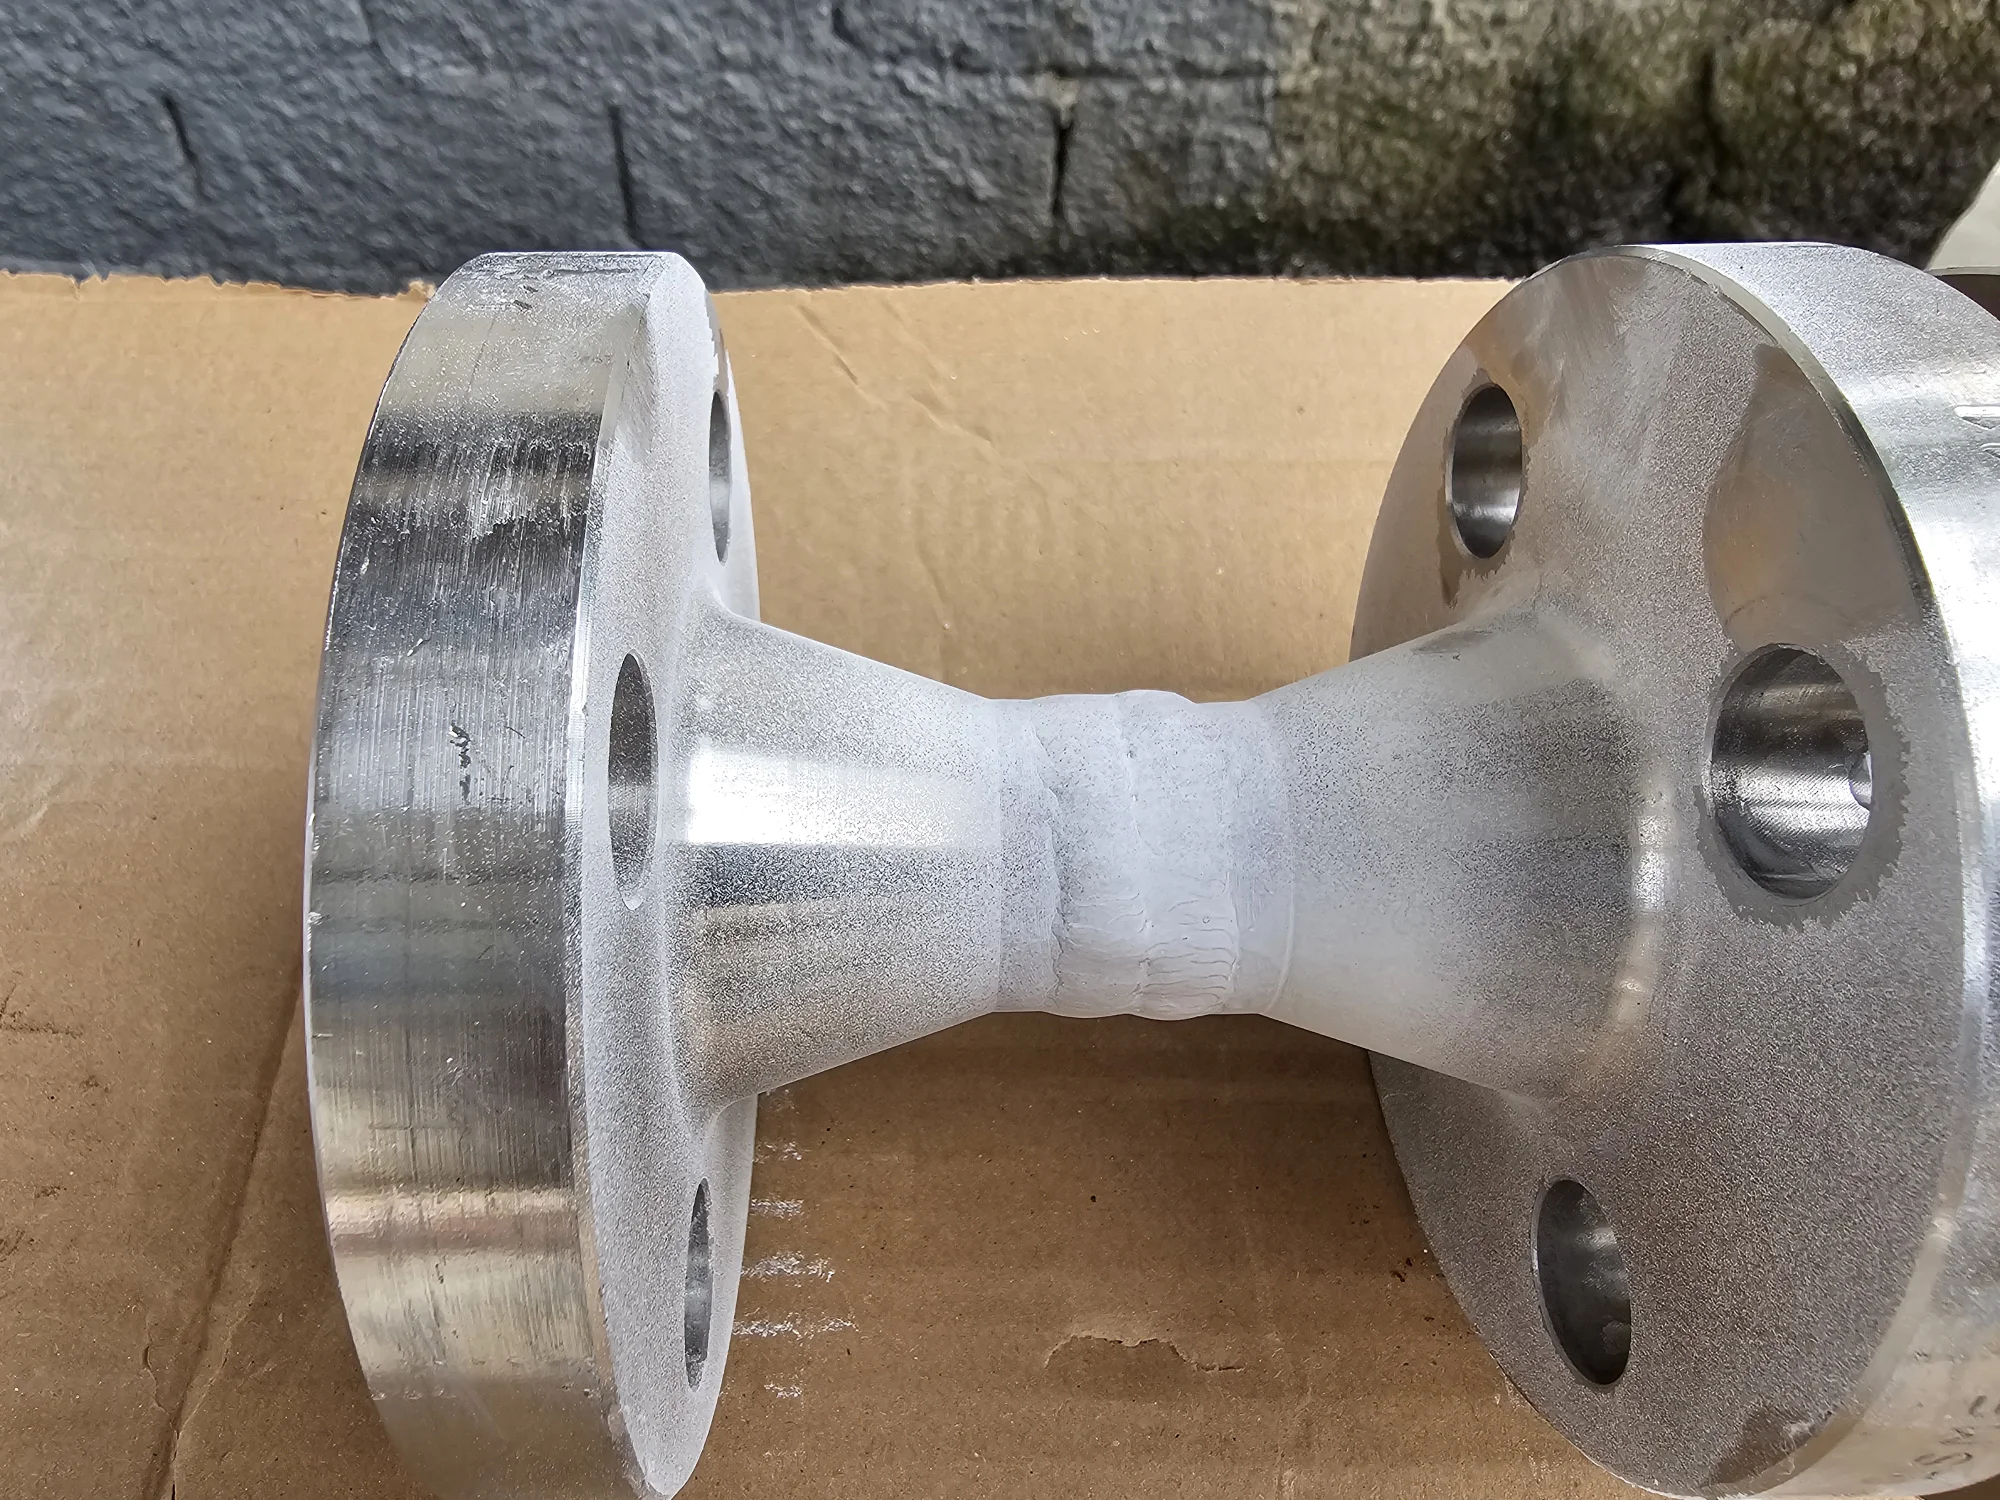







Clique nas imagens para ampliar
Inspeção de integridade estrutural: como avaliar estruturas metálicas, soldas e componentes com Ensaios Não Destrutivos?
Inspeção de integridade estrutural é a avaliação técnica usada para verificar se estruturas metálicas, componentes industriais e juntas soldadas mantêm condições adequadas de segurança operacional, confiabilidade e conformidade técnica.
Em ambientes industriais, essa análise não deve se limitar à aparência externa, porque uma estrutura visualmente íntegra ainda pode apresentar descontinuidades, falhas internas, alterações localizadas ou condições que exigem verificação por métodos apropriados.
Inspeção de integridade estrutural é o processo técnico de avaliar estruturas, soldas e componentes para identificar falhas, verificar conformidade e apoiar decisões de manutenção, fabricação ou liberação, preservando a estrutura sempre que possível por meio de métodos adequados ao material e ao risco envolvido.
A finalidade principal da inspeção é entender se o item avaliado atende aos critérios necessários para sua função.
Isso envolve observar condições superficiais, analisar pontos críticos, considerar o histórico de fabricação, montagem, adequação ou manutenção e, quando aplicável, utilizar Ensaios Não Destrutivos para investigar descontinuidades sem comprometer o uso do componente.
Na prática, a integridade estrutural depende de uma combinação de fatores:
- condição das estruturas metálicas e dos componentes industriais;
- qualidade e conformidade das juntas soldadas;
- presença ou ausência de descontinuidades relevantes;
- requisitos técnicos e critérios de aceitação aplicáveis ao projeto;
- tipo de material, geometria do componente e criticidade da operação;
- condições de uso, exposição e possibilidade de falha;
- necessidade de preservar o componente durante a avaliação.
Por isso, uma inspeção bem direcionada não é apenas uma verificação visual genérica.
Ela combina observação técnica, método de ensaio compatível com o tipo de falha esperada e interpretação conforme requisitos normativos ou especificações do projeto.
Em alguns casos, o Ensaio Visual pode ser suficiente como etapa inicial; em outros, métodos como Líquido Penetrante, Partículas Magnéticas, Ultrassom ou Ensaio Radiográfico podem ser considerados conforme o material, a junta soldada, o componente e o nível de criticidade.
Essa abordagem é importante porque falhas estruturais nem sempre aparecem de forma evidente.
Trincas superficiais, descontinuidades internas, falta de conformidade em soldas ou alterações em componentes podem comprometer a confiabilidade da estrutura se não forem avaliadas tecnicamente.
Ao mesmo tempo, a inspeção deve ser proporcional ao risco, nem todo componente exige o mesmo método, o mesmo nível de detalhamento ou o mesmo escopo de avaliação.
A Jota Soldas atua com soldagem, fabricação e montagem industrial, além de Ensaios Não Destrutivos aplicados à avaliação de materiais, componentes, estruturas metálicas e juntas soldadas.
Nesse contexto, a inspeção de integridade estrutural se conecta diretamente ao controle de qualidade, à prevenção de riscos e à tomada de decisão em projetos industriais, sempre considerando as especificidades técnicas de cada demanda.
Avaliar a integridade estrutural é buscar evidências técnicas para apoiar decisões mais seguras sobre uso, manutenção, adequação, fabricação ou liberação de estruturas e componentes.
A inspeção não promete reduzir parte dos os riscos, mas contribui para identificar condições relevantes, orientar ações corretivas quando necessário e reforçar a conformidade com os requisitos definidos para cada projeto.
Por que a integridade estrutural é crítica na indústria?
A integridade estrutural é crítica porque conecta segurança industrial, continuidade operacional, durabilidade e controle de qualidade em uma mesma decisão técnica.
Em estruturas metálicas, juntas soldadas, skids, spools e componentes personalizados, uma descontinuidade aparentemente localizada pode afetar a confiabilidade do conjunto quando há esforços mecânicos, vibração, variação térmica, pressão, corrosão, manuseio frequente ou exigências específicas de operação.
Na prática, uma estrutura pode estar em uso e ainda assim precisar de verificação periódica ou pontual.
Isso ocorre porque a condição real do componente depende da exposição, do histórico de fabricação ou montagem, da criticidade do equipamento e dos requisitos técnicos aplicáveis ao projeto.
Por isso, a avaliação de integridade não deve ser vista apenas como uma etapa corretiva após uma falha, mas como parte do controle de qualidade, da manutenção e da prevenção de riscos operacionais.
Riscos que uma avaliação adequada ajuda a evitar:
- Liberação de soldas ou componentes com descontinuidades acima dos critérios de aceitação definidos para o projeto.
- Operação de estruturas metálicas com sinais de desgaste, deformação, trincas, corrosão ou danos não avaliados tecnicamente.
- Retrabalho causado por falhas identificadas tarde demais no processo de fabricação, montagem ou manutenção.
- Paradas não planejadas associadas à perda de confiabilidade de componentes críticos.
- Dificuldade em comprovar conformidade com requisitos técnicos, contratuais ou normativos aplicáveis.
- Redução da durabilidade do conjunto por ausência de inspeção em pontos sujeitos a maior solicitação ou exposição.
Para indústrias que dependem de soldagem, fabricação e montagem industrial, a integridade estrutural funciona como um critério de decisão, ela ajuda a indicar se um componente pode seguir em operação, se precisa de manutenção, se deve passar por ensaios complementares ou se requer adequação antes da liberação.
Essa análise deve considerar o tipo de material, a função do componente, as condições de uso e a criticidade da aplicação, sem prometer resultados absolutos ou substituir os requisitos técnicos do projeto.
A integridade estrutural é essencial para manter estruturas, soldas e componentes industriais seguros, confiáveis e conformes.
Mesmo quando um item está em operação, a inspeção pode ser necessária conforme sua exposição, uso, criticidade e requisitos técnicos aplicáveis.
Quando uma estrutura, solda ou componente deve ser inspecionado?
Uma estrutura metálica, junta soldada, skid, spool ou componente industrial deve ser inspecionado sempre que houver necessidade de confirmar sua condição técnica antes, durante ou depois de uma etapa crítica de fabricação, montagem, adequação ou manutenção.
A inspeção não deve ser vista apenas como uma ação de correção após uma falha aparente; ela também pode fazer parte do controle de qualidade, da liberação de uso e da prevenção de riscos operacionais.
Na prática, a decisão de inspecionar depende do tipo de componente, da criticidade da aplicação, das condições de operação, dos requisitos contratuais e das normas técnicas aplicáveis ao projeto.
Por isso, não há um prazo único válido para todos os cenários, a frequência e o escopo da avaliação devem ser definidos com base em critérios técnicos.
Situações em que a inspeção pode ser recomendada
- Durante a fabricação: quando estruturas metálicas, spools, skids ou componentes personalizados estão sendo produzidos e precisam passar por controle de qualidade antes da próxima etapa do projeto.
- Após processos de soldagem: quando juntas soldadas precisam ser avaliadas para identificar descontinuidades superficiais ou internas, conforme o método de Ensaio Não Destrutivo adequado.
- Na montagem industrial: quando componentes são instalados, ajustados ou integrados a uma estrutura maior e precisam atender aos requisitos de alinhamento, acabamento, segurança e conformidade.
- Na inspeção de recebimento: quando um componente fabricado por terceiros ou entregue para montagem precisa ser verificado antes de ser aceito, instalado ou colocado em operação.
- Em inspeções preventivas ou periódicas: quando estruturas e componentes em uso precisam ser acompanhados conforme sua exposição, criticidade e histórico de operação.
- Após manutenção industrial: quando uma estrutura, solda ou componente passou por reparo, substituição, adequação ou intervenção técnica e precisa ser reavaliado antes da liberação.
- Diante de suspeita de descontinuidade: quando há indicação visual, operacional ou técnica de trinca, deformação, porosidade, desgaste, corrosão, desalinhamento ou outra condição que demande verificação.
- Após alteração de uso ou carga de trabalho: quando o componente passa a operar em uma condição diferente daquela originalmente prevista, exigindo nova análise de compatibilidade e segurança.
- Por exigência normativa, contratual ou documental: quando o projeto, o cliente, a aplicação industrial ou os critérios de aceitação determinam a necessidade de inspeção e registro técnico.
Tipos de inspeção e quando cada uma costuma aparecer no projeto
A inspeção pode ter finalidades diferentes ao longo do ciclo de vida de uma estrutura ou componente:
- Inspeção inicial: aplicada antes da liberação de uso, recebimento ou instalação, com foco em verificar se o item atende às condições técnicas esperadas.
- Inspeção de controle de qualidade durante fabricação: acompanha etapas produtivas para identificar não conformidades antes que avancem para fases mais complexas ou custosas.
- Inspeção preventiva: busca identificar sinais de degradação, descontinuidade ou perda de confiabilidade antes que a condição evolua para falha.
- Inspeção periódica: realizada conforme critérios definidos para o projeto, levando em conta criticidade, operação, ambiente e requisitos aplicáveis.
- Inspeção corretiva: ocorre quando já existe uma suspeita, ocorrência, dano ou comportamento anormal que precisa ser investigado tecnicamente.
- Inspeção após manutenção ou adequação: confirma se a intervenção realizada preservou ou restabeleceu as condições necessárias para operação segura.
Critérios técnicos quando acionar uma avaliação técnica?
Considere a inspeção quando houver uma ou mais destas condições:
- o componente será liberado para operação;
- a solda faz parte de um conjunto crítico;
- houve fabricação, montagem, reparo ou adequação;
- existe exigência de conformidade técnica;
- a peça será recebida antes de instalação;
- há suspeita de falha, descontinuidade ou dano;
- ocorreu mudança de aplicação, esforço ou ambiente de uso;
- a estrutura está sujeita a operação contínua ou condições severas;
- o projeto exige documentação de qualidade;
- a etapa seguinte depende da aprovação técnica do componente.
A Jota Soldas atua com soldagem, fabricação, montagem industrial e Ensaios Não Destrutivos considerando as especificidades de cada projeto.
Esse entendimento prévio é importante porque a inspeção correta não se resume a escolher um método isolado, ela envolve compreender o componente, o material, a solda, a finalidade da estrutura e os critérios de aceitação exigidos.
Assim, a melhor decisão não é inspecionar por rotina sem critério, nem aguardar que um problema se torne evidente.
O mais adequado é definir o momento, o método e a abrangência da inspeção com base nos requisitos técnicos, na criticidade do item e nas condições reais de fabricação, montagem, manutenção ou operação.
Como os Ensaios Não Destrutivos apoiam a avaliação de integridade?
Em uma Inspeção de integridade estrutural os Ensaios Não Destrutivos também chamados de END ajudam a avaliar materiais, componentes industriais, estruturas metálicas e juntas soldadas sem danificar, cortar, romper ou inutilizar o item inspecionado.
Essa característica é essencial quando a peça precisa continuar disponível para uso, quando o componente já está instalado ou quando a inspeção faz parte do controle de qualidade de fabricação, montagem, adequação ou manutenção.
Na prática, os END apoiam a avaliação de integridade porque permitem verificar sinais de descontinuidades condições superficiais ou internas e possíveis não conformidades em relação aos critérios de aceitação definidos para o projeto.
Esses critérios podem variar conforme requisitos técnicos, normas aplicáveis, tipo de material, geometria da peça, processo de soldagem, criticidade operacional e finalidade da inspeção.
Os principais ganhos técnicos dos Ensaios Não Destrutivos incluem:
- preservação do componente: já que a inspeção não compromete a utilização do item avaliado;
- detecção de falhas ou descontinuidades: antes que elas evoluam para problemas mais críticos;
- apoio ao controle de qualidade: em soldas, estruturas metálicas, spools, skids e componentes personalizados;
- verificação de conformidade: com requisitos técnicos e critérios de aceitação aplicáveis;
- redução de retrabalho: quando a identificação antecipada permite corrigir não conformidades ainda durante etapas de fabricação, montagem ou manutenção;
- maior confiabilidade na tomada de decisão: pois a liberação, adequação ou necessidade de intervenção passa a se apoiar em evidências técnicas.
Um ponto importante é que os métodos de END não competem necessariamente entre si.
Eles podem ser selecionados de forma complementar, conforme o tipo de falha esperada, o material avaliado e a região de interesse.
O Ensaio Visual contribui para uma primeira leitura técnica de condições superficiais; o Líquido Penetrante é aplicado para identificar descontinuidades abertas à superfície; as Partículas Magnéticas são indicadas para materiais ferromagnéticos; o Ultrassom auxilia na detecção de falhas internas; e o Ensaio Radiográfico também pode revelar descontinuidades internas em componentes e juntas soldadas.
Isso significa que uma inspeção de solda ou de estrutura metálica deve considerar o cenário técnico, e não apenas escolher um método de forma isolada.
Uma junta soldada pode exigir avaliação superficial, investigação interna ou ambos os enfoques, dependendo das exigências do projeto.
Da mesma forma, um componente pode estar visualmente íntegro e ainda assim demandar verificação por método capaz de avaliar regiões não visíveis.
Também é importante entender os limites dos Ensaios Não Destrutivos.
END não são uma solução única para todos os cenários e não substituem análise de engenharia, histórico de manutenção, rastreabilidade de fabricação ou critérios normativos quando esses elementos forem exigidos.
O resultado da inspeção deve ser interpretado com base no método utilizado, nas condições de acesso, na preparação da superfície quando aplicável, no material inspecionado e nos critérios de aceitação definidos para aquela aplicação.
Na Jota Soldas, os Ensaios Não Destrutivos fazem parte dos serviços voltados à avaliação da integridade de materiais, componentes, estruturas metálicas e juntas soldadas.
A atuação da empresa em soldagem, fabricação e montagem industrial permite que a inspeção seja analisada dentro do contexto real do projeto, considerando as especificidades de cada cliente e as exigências técnicas envolvidas.
Diferença entre ensaios destrutivos e Ensaios Não Destrutivos!
A diferença central entre ensaios destrutivos e Ensaios Não Destrutivos está no impacto causado ao item avaliado.
No ensaio destrutivo, uma amostra pode ser levada ao limite, rompida, cortada, deformada ou alterada para verificar propriedades do material ou da junta.
Já no ensaio não destrutivo, a avaliação busca identificar descontinuidades, condições superficiais ou falhas internas sem inutilizar o componente em serviço.
Essa distinção é importante porque muitos usuários associam qualquer teste de qualidade a uma intervenção que danifica a peça.
Na prática industrial, os END são indicados quando a finalidade é inspecionar estruturas metálicas, juntas soldadas, spools, skids ou componentes industriais preservando sua utilização, desde que o método escolhido seja compatível com o material, o tipo de falha esperada e os critérios de aceitação aplicáveis.
| Critério | Ensaio destrutivo | Ensaio não destrutivo |
|---|---|---|
| Impacto no item | Pode romper, cortar, deformar ou inutilizar uma amostra | Preserva o componente avaliado |
| Objeto avaliado | Geralmente amostras, corpos de prova ou itens destinados ao teste | Componentes, soldas, estruturas metálicas e itens em serviço ou em fabricação |
| Finalidade | Verificar propriedades, resistência ou comportamento sob determinadas condições | Detectar descontinuidades, apoiar controle de qualidade e verificar conformidade |
| Uso em controle de qualidade | Útil quando o objetivo exige análise com alteração do material | Útil quando é necessário inspecionar sem comprometer o uso do item |
| Limitação geral | Nem sempre representa todas as condições de um componente em serviço | Depende da escolha correta do método e dos critérios técnicos de avaliação |
Inspeção de integridade estrutural: critérios técnicos e aplicações
A escolha entre uma abordagem destrutiva e uma não destrutiva não deve ser tratada como uma disputa entre métodos melhores ou piores.
Cada uma atende a uma finalidade.
Ensaios destrutivos podem ser adequados quando se precisa avaliar uma amostra de forma mais profunda, mesmo que ela seja perdida no processo.
Os Ensaios Não Destrutivos são mais apropriados quando o objetivo é examinar o componente sem comprometer sua integridade, como ocorre em inspeções de solda, manutenção industrial, fabricação, montagem e verificações de conformidade.
Nos serviços de END, como os oferecidos pela Jota Soldas, a avaliação pode envolver métodos como Ensaio Visual, Líquido Penetrante, Partículas Magnéticas, Ultrassom e Ensaio Radiográfico, conforme as características do material, da junta soldada, do componente e do risco envolvido.
Isso reforça um ponto essencial, o resultado da inspeção depende da seleção técnica do método, das condições do projeto e dos requisitos normativos ou contratuais aplicáveis.
Ensaios destrutivos alteram ou inutilizam uma amostra para obter informações técnicas; Ensaios Não Destrutivos avaliam materiais, soldas e componentes sem comprometer sua utilização, sendo indicados quando a preservação do item é parte essencial do controle de qualidade.
Ensaio Visual: primeira leitura técnica das condições superficiais
O Ensaio Visual, também conhecido como EV, é um método de Ensaios Não Destrutivos usado para avaliar as condições superficiais de soldas, estruturas metálicas e componentes industriais.
Ele permite uma primeira leitura técnica da superfície, do acabamento e de possíveis descontinuidades visíveis, sem danificar o item inspecionado.
Dentro de uma estratégia de inspeção de integridade estrutural, o EV ajuda a identificar sinais iniciais de não conformidade e a orientar decisões sobre liberação, correção, acompanhamento ou aplicação de métodos complementares.
Porém, é importante diferenciar inspeção visual técnica de uma simples observação informal, o EV deve considerar critérios de aceitação, condições do projeto, requisitos aplicáveis e o tipo de componente avaliado.
A Jota Soldas inclui o Ensaio Visual entre os principais métodos de END utilizados para avaliar soldas, materiais, estruturas metálicas e componentes conforme as especificidades de cada projeto.
Essa abordagem é especialmente relevante em atividades de soldagem, fabricação, montagem, adequação e manutenção industrial, nas quais a condição superficial pode indicar a necessidade de controle adicional.
O que o Ensaio Visual avalia?
O EV concentra-se na análise da superfície do componente ou da junta soldada.
Conforme o caso, a inspeção pode considerar aspectos como:
- Condição superficial da solda ou do componente;
- Acabamento aparente da junta soldada;
- Presença de descontinuidades superficiais visíveis;
- Indícios de irregularidades geométricas ou de execução;
- Condições de acesso e visibilidade da região inspecionada;
- Necessidade de preparação da superfície quando aplicável;
- Registro técnico da condição encontrada para análise, rastreabilidade ou tomada de decisão.
Esse método costuma ser uma etapa importante no controle de qualidade porque permite identificar problemas aparentes antes que o componente avance para etapas posteriores de fabricação, montagem ou operação.
Aplicações típicas do EV
O Ensaio Visual pode ser considerado em diferentes momentos do ciclo industrial, especialmente quando há necessidade de verificar soldas e componentes sem comprometer sua utilização.
Entre as aplicações mais comuns estão:
- Avaliação inicial de juntas soldadas;
- Inspeção de acabamento em estruturas metálicas;
- Verificação de componentes após fabricação ou montagem;
- Apoio ao controle de qualidade em soldagem industrial;
- Identificação preliminar de não conformidades visíveis;
- Acompanhamento de condições superficiais em atividades de manutenção;
- Triagem técnica para definir se outros métodos de END devem ser aplicados.
Em muitos projetos, o EV funciona como uma primeira camada de avaliação.
Ele não substitui métodos mais específicos, mas pode indicar onde uma análise adicional faz sentido.
O que o EV não substitui?
Embora seja útil, o Ensaio Visual tem limites claros.
Por atuar na avaliação superficial, ele não deve ser tratado como método suficiente para detectar todos os tipos de falhas.
Descontinuidades internas, por exemplo, podem exigir métodos como Ultrassom ou Ensaio Radiográfico, conforme a necessidade técnica do projeto.
Em outros casos, descontinuidades superficiais específicas podem demandar Líquido Penetrante ou Partículas Magnéticas, dependendo do material e da falha esperada.
Na prática, isso significa que o EV pode responder bem à pergunta, há sinais visíveis que exigem atenção? Mas nem sempre responde sozinho à pergunta, o componente está livre de falhas internas? Por isso, a seleção do método de END deve considerar material, geometria, tipo de solda, criticidade, requisitos normativos e critérios de aceitação definidos para o projeto.
Por que o registro da condição é importante?
Um ponto muitas vezes subestimado na inspeção visual é o registro técnico da condição encontrada.
Registrar uma não conformidade visível, uma condição de acabamento ou uma área que exige avaliação complementar ajuda a organizar a tomada de decisão e evita que a inspeção fique limitada a uma percepção momentânea.
Esse registro pode apoiar:
- Controle de qualidade durante fabricação;
- Definição de retrabalho quando necessário;
- Comparação entre etapas de montagem ou manutenção;
- Evidência técnica para análise de conformidade;
- Planejamento de métodos complementares de END.
Assim, o Ensaio Visual não é apenas uma etapa de observação.
Ele contribui para a confiabilidade do processo quando é conduzido com critério técnico e integrado ao contexto do projeto.
Partículas Magnéticas: inspeção em materiais ferromagnéticos
O Ensaio por Partículas Magnéticas (PM) é um método de Ensaios Não Destrutivos indicado para a inspeção de materiais ferromagnéticos, especialmente quando o objetivo é identificar descontinuidades superficiais e, em determinadas condições, subsuperficiais.
Na prática, o método utiliza a resposta do material a um campo magnético para evidenciar regiões em que há possível interrupção da continuidade do componente, como trincas, falta de continuidade ou outras indicações relevantes para a avaliação técnica.
Esse ponto é essencial, o PM não deve ser escolhido apenas porque existe uma solda ou uma estrutura metálica a inspecionar.
A natureza magnética do material influencia diretamente a aplicabilidade do ensaio.
Por isso, antes de definir o método, é necessário considerar o tipo de material, a geometria do componente, a região crítica da inspeção, o tipo de falha esperada e os critérios de aceitação definidos para o projeto.
Em inspeções de soldas, estruturas metálicas e componentes industriais, o PM pode ser útil quando há necessidade de avaliar regiões sujeitas a solicitações mecânicas, processos de fabricação, montagem, manutenção ou adequação que possam gerar descontinuidades detectáveis por esse método.
Ele contribui para o controle de qualidade sem inutilizar o item avaliado, mantendo o componente disponível para continuidade de uso quando aprovado conforme os requisitos aplicáveis.
Quando usar Partículas Magnéticas?
Use PM, quando o componente for de material ferromagnético e houver necessidade de investigar descontinuidades superficiais ou próximas à superfície, principalmente em soldas, peças metálicas e regiões críticas definidas pelo escopo técnico da inspeção.
Mini critérios técnicos de adequação do PM!
- O material é ferromagnético e responde adequadamente ao campo magnético?
- A região de interesse está acessível para inspeção?
- A falha esperada é superficial ou potencialmente subsuperficial?
- O método atende aos critérios técnicos e de aceitação do projeto?
- A inspeção faz parte de controle de qualidade, manutenção, adequação ou liberação de componente?
- Há necessidade de complementar o PM com outro END, conforme o tipo de descontinuidade investigada?
Limites gerais do método!
Embora seja eficaz em materiais ferromagnéticos, o Ensaio por Partículas Magnéticas não é universal.
Ele não é a escolha adequada para materiais que não apresentam resposta magnética compatível e não substitui métodos voltados à detecção de falhas internas profundas, como o Ultrassom ou o Ensaio Radiográfico, quando esses forem mais adequados ao risco e ao objetivo da avaliação.
Por isso, a seleção do PM deve fazer parte de uma análise técnica mais ampla.
Em alguns projetos, ele pode ser suficiente para a necessidade de inspeção superficial.
Em outros, pode funcionar como etapa complementar dentro de uma estratégia de Ensaios Não Destrutivos, combinada a Ensaio Visual, Líquido Penetrante, Ultrassom ou Radiografia, conforme o material, o componente e os requisitos normativos aplicáveis.
No contexto dos serviços de END da Jota Soldas, o Ensaio por Partículas Magnéticas integra as soluções voltadas à avaliação de materiais, componentes, estruturas metálicas e juntas soldadas.
A aplicação deve considerar as especificidades de cada projeto, mantendo alinhamento com a abordagem da empresa em compreender as necessidades do cliente, avaliar os requisitos técnicos envolvidos e apoiar decisões com foco em segurança, qualidade e confiabilidade industrial.
Dúvidas técnicas
Não. O EV é voltado à avaliação superficial.
Para falhas internas, podem ser necessários métodos como Ultrassom ou Ensaio Radiográfico, conforme o tipo de componente e os requisitos técnicos.
Toda inspeção visual é um Ensaio Visual técnico?
Não necessariamente, O EV deve ser conduzido com critérios definidos, atenção às condições da superfície e interpretação técnica.
Uma observação casual não equivale a uma inspeção qualificada.
O EV pode indicar outros Ensaios Não Destrutivos?
Sim. Quando a inspeção visual identifica indícios ou limitações de avaliação, ela pode orientar a escolha de métodos complementares, como Líquido Penetrante, Partículas Magnéticas, Ultrassom ou Radiografia.
O Ensaio Visual danifica o componente?
Não. Como método de END, o EV permite avaliar a condição superficial sem inutilizar ou comprometer o uso do componente inspecionado.
Quando considerar o EV em soldas e estruturas metálicas?
Ele pode ser considerado em fabricação, montagem, manutenção, adequação, controle de qualidade e verificação preliminar de soldas, sempre conforme os requisitos técnicos e a criticidade do projeto.
Líquido Penetrante, identificação de descontinuidades superficiais
O Ensaio por Líquido Penetrante, também conhecido como LP, é um método de Ensaio Não Destrutivo utilizado para identificar descontinuidades superficiais em materiais, componentes e juntas soldadas.
Sua principal função é revelar falhas que se comunicam com a superfície, como trincas superficiais, porosidade aberta à superfície e outras aberturas que possam comprometer a qualidade da soldagem ou a confiabilidade do componente.
De forma prática, o LP contribui para a inspeção de integridade estrutural quando a dúvida técnica está relacionada à condição superficial de uma solda, peça ou componente industrial.
Ele permite avaliar o item sem inutilizá-lo, preservando sua utilização e apoiando decisões de controle de qualidade, manutenção, adequação ou liberação técnica.
Como o Líquido Penetrante funciona, em termos gerais?
O princípio do método é baseado na capacidade de um líquido penetrar em aberturas existentes na superfície do material.
Após a aplicação e as etapas adequadas de inspeção, as descontinuidades abertas à superfície podem se tornar visualmente indicáveis, permitindo que o inspetor avalie sua presença conforme critérios técnicos aplicáveis ao projeto.
Esse ponto é essencial, o LP não procura qualquer tipo de falha.
Ele é indicado para descontinuidades superficiais.
Se a suspeita envolver falhas internas, falta de fusão interna, inclusões internas ou descontinuidades que não tenham comunicação com a superfície, outros métodos de END podem ser mais adequados, conforme o material, o componente e o risco envolvido.
Quando considerar o Ensaio por Líquido Penetrante?
O LP pode ser considerado em situações como:
- avaliação de juntas soldadas com suspeita de trincas ou aberturas superficiais;
- controle de qualidade em componentes fabricados ou montados;
- verificação de regiões críticas após soldagem, manutenção ou adequação;
- inspeção de superfícies em que seja necessário preservar o componente avaliado;
- apoio à identificação de descontinuidades antes da liberação técnica de uma peça, estrutura ou conjunto;
- complementação de outras inspeções quando a condição superficial exige análise mais detalhada.
Em soldagem industrial, o método pode ser especialmente útil porque algumas descontinuidades superficiais não são percebidas com segurança apenas por observação comum.
Ainda assim, uma inspeção visual técnica e o LP têm papéis diferentes, o Ensaio Visual pode indicar condições aparentes e orientar avaliações posteriores, enquanto o Líquido Penetrante ajuda a evidenciar aberturas superficiais que exigem verificação específica.
Limitações do LP!
O Ensaio por Líquido Penetrante deve ser entendido dentro do seu campo de aplicação.
Ele não deve ser apresentado como solução universal para todos os tipos de falhas, porque:
- depende da existência de descontinuidades abertas à superfície;
- não é o método indicado para detectar falhas internas sem comunicação superficial;
- sua aplicação deve considerar o material, a condição da superfície e os requisitos técnicos do projeto;
- a interpretação das indicações precisa seguir critérios de aceitação definidos para a inspeção;
- pode exigir métodos complementares quando houver suspeita de descontinuidades internas ou necessidade de avaliação volumétrica.
Por isso, a escolha do LP deve fazer parte de uma estratégia de inspeção, e não de uma decisão isolada.
Em muitos projetos industriais, diferentes métodos de END não competem entre si; eles podem ser selecionados conforme o tipo de descontinuidade esperada, a criticidade do componente e as exigências normativas ou contratuais aplicáveis.
Aplicação no controle de qualidade de soldas e componentes!
No controle de qualidade, o Líquido Penetrante auxilia na verificação de juntas soldadas, componentes industriais e superfícies que precisam atender a requisitos de segurança, acabamento e conformidade.
O objetivo não é apenas encontrar uma falha, mas gerar informação técnica para apoiar uma decisão, aceitar, corrigir, complementar a inspeção ou avaliar novamente conforme os critérios definidos.
A Jota Soldas inclui o Ensaio por Líquido Penetrante entre os principais métodos de Ensaios Não Destrutivos oferecidos para avaliação de materiais, componentes, estruturas metálicas e juntas soldadas.
Essa aplicação se conecta ao seu trabalho em soldagem, fabricação, montagem industrial, manutenção e adequação, sempre considerando as especificidades de cada projeto.
O LP é indicado para identificar descontinuidades superficiais, como trincas e porosidade aberta à superfície, sem danificar o componente.
Ele é útil no controle de qualidade de soldas e peças industriais, mas não substitui métodos voltados à detecção de falhas internas.
Para saber mais sobre Inspeção de integridade estrutural
Ligue para (11) 4358-4906 ou clique aqui e entre em contato por e-mail.
Entre em contato agora mesmo!
Clique no botão e entre em contato para tirar dúvidas ou solicitar um orçamento.
Solicitar contatoPrincipais regiões de atendimento:
- Atendimento realizado em todo o estado de Acre.
- Atendimento realizado em todo o estado de Alagoas.
- Atendimento realizado em todo o estado de Amapá.
- Atendimento realizado em todo o estado de Amazonas.
- Atendimento realizado em todo o estado de Bahia.
- Atendimento realizado em todo o estado de Ceará.
- Atendimento realizado em todo o estado de Distrito Federal.
- Atendimento realizado em todo o estado de Espírito Santo.
- Atendimento realizado em todo o estado de Goiás.
- Atendimento realizado em todo o estado de Maranhão.
- Atendimento realizado em todo o estado de Mato Grosso.
- Atendimento realizado em todo o estado de Mato Grosso do Sul.
- Atendimento realizado em todo o estado de Minas Gerais.
- Atendimento realizado em todo o estado de Pará.
- Atendimento realizado em todo o estado de Paraíba.
- Atendimento realizado em todo o estado de Paraná.
- Atendimento realizado em todo o estado de Pernambuco.
- Atendimento realizado em todo o estado de Piauí.
- Atendimento realizado em todo o estado de Rio de Janeiro.
- Atendimento realizado em todo o estado de Rio Grande do Norte.
- Atendimento realizado em todo o estado de Rio Grande do Sul.
- Atendimento realizado em todo o estado de Rondônia.
- Atendimento realizado em todo o estado de Roraima.
- Atendimento realizado em todo o estado de Santa Catarina.
- Atendimento realizado em todo o estado de São Paulo.
- Atendimento realizado em todo o estado de Sergipe.
- Atendimento realizado em todo o estado de Tocantins.

