Galeria









Clique nas imagens para ampliar
END soldagem: critérios técnicos e aplicações
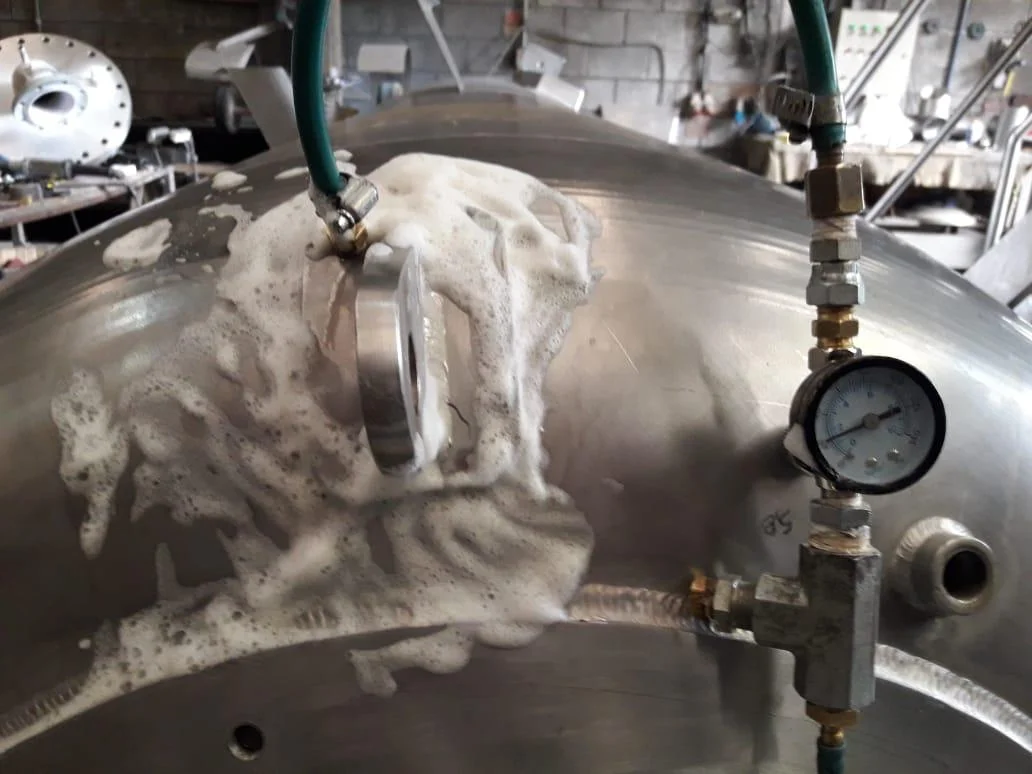
END soldagem é o conjunto de métodos de Ensaios Não Destrutivos usados para avaliar juntas soldadas, materiais e componentes sem comprometer a peça inspecionada.
Na prática, o objetivo é verificar condições de integridade, identificar possíveis descontinuidades e apoiar o controle de qualidade sem inutilizar o item avaliado.
Diferente de um ensaio destrutivo, que pode envolver corpos de prova, ruptura controlada ou retirada de amostras para avaliar propriedades do material, o END preserva o componente em uso ou em processo de fabricação.
Isso é especialmente importante em estruturas metálicas, skids, spools e conjuntos industriais nos quais a peça precisa ser analisada sem perder sua função ou continuidade no projeto.
O valor dos Ensaios Não Destrutivos não está apenas em encontrar falhas.
Eles também ajudam equipes técnicas a tomar decisões antes de uma montagem, liberação, adequação ou manutenção.
Uma indicação detectada em uma junta soldada pode orientar uma análise mais criteriosa sobre segurança operacional, necessidade de correção, conformidade com requisitos técnicos ou continuidade do processo produtivo.
Em soldagem industrial, os critérios de aceitação não devem ser tratados de forma genérica.
A avaliação depende das normas aplicáveis, das especificações do projeto, do tipo de material, da geometria da junta, da criticidade do componente e da finalidade da estrutura.
Por isso, o END é parte de uma abordagem técnica de controle de qualidade, e não apenas uma etapa isolada de inspeção.
A Jota Soldas oferece Ensaios Não Destrutivos para avaliar materiais, componentes, estruturas metálicas e juntas soldadas sem causar danos, considerando as especificidades de cada projeto.
Essa atuação se conecta ao compromisso da empresa com qualidade, segurança e eficiência, especialmente em demandas industriais que exigem atenção aos detalhes e conformidade com requisitos técnicos.
Um exemplo prático, em um spool ou estrutura metálica fabricada para montagem industrial, uma solda pode apresentar boa aparência externa, mas ainda exigir verificação conforme o nível de exigência do projeto.
O END permite avaliar a junta por métodos adequados ao tipo de descontinuidade investigada, contribuindo para decisões mais seguras antes da instalação, liberação ou manutenção do componente.
Como os Ensaios Não Destrutivos funcionam na prática?
Um ensaio não destrutivo em solda funciona pela escolha do método mais adequado à junta soldada, pela preparação da área quando necessária, pela execução da inspeção, pela análise das indicações encontradas e pelo registro técnico dos resultados.
O objetivo é avaliar a integridade do material base, da solda e da zona termicamente afetada sem inutilizar o componente.
Na prática, o END não deve ser entendido apenas como uma busca por falhas.
Ele é uma etapa de apoio à decisão técnica, ajuda a verificar se uma soldagem pode seguir para montagem, liberação, adequação ou manutenção conforme os critérios definidos para o projeto.
Por isso, a interpretação dos resultados deve considerar normas aplicáveis, especificações técnicas, tipo de material, geometria da peça, acesso à região inspecionada e criticidade da aplicação:
- Definição do método de inspeção: A primeira etapa é selecionar o método de END mais compatível com o objetivo da avaliação. Uma junta soldada pode exigir uma inspeção superficial, como Ensaio Visual, Líquido Penetrante ou Partículas Magnéticas, ou uma avaliação interna, como Ultrassom ou Radiografia. Essa escolha depende do tipo de descontinuidade que se deseja investigar, do material base, da geometria do componente e dos requisitos técnicos do projeto.
- Verificação das condições da junta soldada: Antes da execução, avaliam-se as condições de acesso e, quando aplicável, a necessidade de preparação da superfície. Em inspeções superficiais, por exemplo, a condição da área inspecionada pode influenciar a visualização de descontinuidades abertas à superfície. Essa etapa ajuda a evitar leituras prejudicadas por sujeira, acabamento inadequado ou interferências que não fazem parte da solda em si.
- Execução do ensaio conforme o método definido: Com o método selecionado, a inspeção é aplicada sobre a junta soldada, o material base ou a região de interesse. Cada técnica busca evidências diferentes, algumas revelam descontinuidades superficiais, outras ajudam a identificar irregularidades internas. Em serviços de END soldagem, essa execução precisa estar alinhada ao propósito da inspeção, seja controle de qualidade na fabricação, apoio à montagem industrial ou verificação em manutenção.
- Identificação e interpretação das indicações Durante o ensaio, podem surgir indicações. Uma indicação é um sinal observado ou registrado pelo método utilizado; ela não significa, automaticamente, que a solda está reprovada. A indicação precisa ser interpretada tecnicamente para entender se corresponde a uma descontinuidade relevante, a uma condição aceitável ou a um possível defeito conforme os critérios estabelecidos.
- Comparação com critérios de aceitação Depois da interpretação, as indicações são comparadas com os critérios de aceitação aplicáveis ao projeto. É nessa etapa que se diferencia uma descontinuidade tolerável de um defeito que exige ação corretiva, retrabalho, nova avaliação ou decisão técnica específica. Esses critérios podem variar conforme norma, especificação do cliente, tipo de componente, aplicação industrial e criticidade da estrutura.
- Registro dos resultados em documentação técnica: A etapa final é a documentação dos achados em um relatório de inspeção. Esse registro organiza informações relevantes sobre o ensaio, o método aplicado, a região avaliada, as indicações observadas e a conclusão conforme os critérios utilizados. A documentação contribui para rastreabilidade, controle de qualidade e tomada de decisão em processos de fabricação e montagem industrial.
A Jota Soldas oferece Ensaios Não Destrutivos para avaliação de materiais, componentes, estruturas metálicas e juntas soldadas sem causar danos ao item inspecionado.
Sua abordagem está associada ao entendimento das necessidades de cada projeto e à execução dos serviços conforme critérios técnicos específicos, reforçando a importância de uma análise contextualizada em vez de uma interpretação genérica dos resultados.
Principais métodos de END aplicados à soldagem!
Os principais métodos de END aplicados à soldagem são Ensaio Visual, Líquido Penetrante, Partículas Magnéticas, Ultrassom e Radiografia.
Cada um investiga um tipo de descontinuidade com maior eficiência, alguns são voltados a falhas superficiais, outros ajudam a identificar falhas internas, e a escolha depende do material, da geometria do cordão, do acesso à junta soldada e dos requisitos técnicos do projeto.
Na prática, nenhum método deve ser tratado como solução universal.
O valor do END soldagem está justamente em selecionar a técnica adequada para apoiar decisões em fabricação, montagem, manutenção e adequação industrial, reduzindo incertezas antes da liberação de uma estrutura metálica, skid, spool ou componente personalizado.
Lista objetiva dos principais tipos de END em soldagem:
- Ensaio Visual, ou EV: avalia condições superficiais e aspectos geométricos aparentes do cordão.
- Líquido Penetrante, ou LP: identifica descontinuidades abertas à superfície, como trincas superficiais.
- Partículas Magnéticas, ou PM: detecta descontinuidades superficiais e próximas à superfície em materiais ferromagnéticos.
- Ultrassom, ou UT: investiga descontinuidades internas por meio de avaliação volumétrica.
- Radiografia, ou RT: permite identificar problemas internos, como porosidade, inclusões e outras descontinuidades volumétricas.
| Método | O que avalia | Quando costuma ser indicado | Limitação geral |
|---|---|---|---|
| Ensaio Visual, EV | Superfície da junta soldada, acabamento, geometria do cordão, continuidade aparente e irregularidades visíveis | Inspeção inicial, acompanhamento de fabricação, verificação final de soldas aparentes e controle visual em montagem | Não avalia sozinho falhas internas, como falta de fusão interna, inclusão ou porosidade não aparente |
| Líquido Penetrante, LP | Descontinuidades abertas à superfície, como trincas superficiais e poros abertos | Soldas e componentes nos quais se deseja evidenciar falhas superficiais que podem não ser facilmente visíveis | Depende de acesso e condição adequada da superfície; não detecta descontinuidades internas fechadas |
| Partículas Magnéticas, PM | Falhas superficiais e próximas à superfície em materiais ferromagnéticos | Avaliação de juntas soldadas e componentes ferromagnéticos com suspeita de trincas ou descontinuidades próximas da superfície | Aplica-se a materiais ferromagnéticos; não substitui métodos voltados à investigação interna profunda |
| Ultrassom, UT | Descontinuidades internas, variações de integridade e possíveis falhas no volume da solda ou do componente | Soldas críticas, componentes espessos ou situações em que a aparência externa não é suficiente para avaliar a integridade | A aplicação e a interpretação dependem da geometria, do acesso, do material e dos critérios de aceitação definidos |
| Radiografia, RT | Falhas internas e descontinuidades volumétricas, como porosidade, inclusão e falta de penetração em determinados contextos | Verificação interna de juntas soldadas e componentes quando o requisito técnico exige registro da condição interna | A escolha depende do projeto, da geometria da peça e dos critérios técnicos aplicáveis; não substitui automaticamente outros métodos |
END soldagem: critérios técnicos e aplicações
Organizar os métodos pelo tipo de descontinuidade ajuda a tomar decisões melhores.
Quando a preocupação principal está na aparência, acabamento e geometria do cordão, o Ensaio Visual costuma ser a primeira referência.
Quando a dúvida envolve trincas superficiais ou descontinuidades abertas, Líquido Penetrante e Partículas Magnéticas podem ser mais adequados, respeitando o tipo de material.
Já quando o objetivo é investigar falhas internas, Ultrassom e Radiografia entram como métodos relevantes para avaliar a integridade além da superfície.
Essa seleção técnica também influencia decisões de produção e manutenção.
Em fabricação, o END pode apoiar a liberação de etapas antes que o componente avance no processo.
Em montagem, contribui para verificar juntas soldadas em estruturas metálicas, skids e spools.
Em manutenção ou adequação industrial, auxilia na identificação de condições que podem exigir correção, acompanhamento ou nova avaliação conforme os requisitos do projeto.
A Jota Soldas oferece os principais métodos de Ensaios Não Destrutivos no contexto de avaliação de materiais, componentes, estruturas metálicas e juntas soldadas, sempre com foco em preservar o componente e verificar a conformidade das soldagens com critérios técnicos aplicáveis.
A definição do método mais apropriado deve considerar a necessidade real da inspeção, o tipo de falha que se pretende investigar e as especificações exigidas para cada projeto.
Ensaio Visual, Líquido Penetrante e Partículas Magnéticas: inspeções de superfície
As inspeções de superfície são uma etapa essencial no controle de qualidade de soldas porque ajudam a identificar descontinuidades visíveis ou abertas à superfície antes que o componente avance para montagem, liberação ou manutenção.
Em juntas soldadas, métodos como Ensaio Visual (EV), Líquido Penetrante (LP) e Partículas Magnéticas (PM) são usados para avaliar aspectos como acabamento do cordão, continuidade, trincas superficiais, mordedura, sobreposição, respingos e outras condições que podem afetar a confiabilidade da soldagem.
O Ensaio Visual costuma ser a primeira barreira de qualidade, ele permite observar a geometria do cordão, o aspecto superficial e sinais evidentes de descontinuidade.
Porém, ele não deve ser confundido com uma avaliação completa de integridade interna.
Uma solda pode apresentar boa aparência superficial e ainda exigir métodos complementares, conforme o material, a criticidade da aplicação, o acesso disponível e os critérios técnicos definidos para o projeto.
Na prática, EV, LP e PM se complementam.
O EV orienta a avaliação inicial; o LP amplia a capacidade de revelar descontinuidades abertas à superfície em materiais compatíveis com o método; e o PM é especialmente útil em materiais ferromagnéticos, quando a magnetização permite evidenciar descontinuidades superficiais ou próximas da superfície.
A escolha não deve ser feita por preferência genérica, mas pelo tipo de material, condição da superfície, geometria da junta soldada e requisitos de aceitação aplicáveis.
A Jota Soldas oferece Ensaios Não Destrutivos para avaliar materiais, componentes, estruturas metálicas e juntas soldadas sem causar danos, mantendo uma abordagem alinhada ao entendimento técnico do projeto.
Nas inspeções superficiais, essa atenção aos detalhes contribui para decisões mais seguras sobre fabricação, montagem, adequação ou manutenção industrial.
Ensaio Visual (EV)
O que identifica,
O EV permite verificar condições aparentes da junta soldada, como acabamento do cordão, continuidade, alinhamento visual, excesso de respingos, mordeduras, sobreposições, falta de preenchimento aparente e outras irregularidades perceptíveis na superfície.
Onde faz sentido,
É indicado como avaliação inicial em soldas de estruturas metálicas, skids, spools e componentes personalizados, especialmente quando o objetivo é verificar se a solda apresenta condições superficiais compatíveis com os requisitos do projeto antes de etapas posteriores.
O que não avalia sozinho,
O EV não identifica falhas internas nem substitui métodos capazes de investigar o interior da junta soldada.
Ele também depende de acesso visual adequado e de uma superfície em condição suficiente para inspeção.
Ensaio por Líquido Penetrante (LP)
O que identifica,
O LP é voltado à detecção de descontinuidades abertas à superfície, como trincas superficiais, porosidades abertas e outras indicações que permitam a penetração do líquido no ponto de descontinuidade.
Onde faz sentido,
Costuma ser aplicado quando há necessidade de ampliar a sensibilidade da inspeção superficial em relação ao exame visual, desde que a superfície esteja limpa e adequada ao método.
É útil em juntas soldadas e componentes nos quais a identificação de aberturas superficiais seja relevante para o controle de qualidade.
O que não avalia sozinho,
Líquido penetrante não detecta falhas internas fechadas, pois depende de acesso da descontinuidade à superfície.
Também não deve ser interpretado de forma isolada como reprovação automática, uma indicação precisa ser avaliada conforme critérios de aceitação, requisitos normativos e especificações do projeto.
Ensaio por Partículas Magnéticas (PM)
O que identifica,
O PM é utilizado para revelar descontinuidades superficiais e, em alguns casos, próximas da superfície em materiais ferromagnéticos.
Por meio da magnetização, partículas aplicadas sobre a região inspecionada tendem a se concentrar em áreas onde há perturbação do campo magnético, formando indicações que precisam ser interpretadas tecnicamente.
Onde faz sentido,
É indicado para materiais ferromagnéticos quando o objetivo é investigar trincas superficiais, descontinuidades próximas à superfície e regiões críticas de solda em componentes, estruturas metálicas e conjuntos industriais.
O que não avalia sozinho,
O PM não se aplica da mesma forma a todos os materiais, pois depende da resposta magnética do componente.
Também não substitui métodos internos quando a preocupação principal envolve descontinuidades volumétricas ou falhas internas da solda.
Como esses métodos se complementam no controle de qualidade?
- EV como triagem técnica inicial: ajuda a identificar problemas visíveis de acabamento, geometria e continuidade antes de aplicar métodos complementares.
- LP para descontinuidades abertas à superfície: aumenta a capacidade de evidenciar trincas e aberturas superficiais que podem não ser percebidas apenas visualmente.
- PM para materiais ferromagnéticos: agrega sensibilidade em superfícies e regiões próximas à superfície quando o material permite magnetização.
- Interpretação conforme critérios técnicos: uma indicação não significa, por si só, reprovação. A avaliação deve considerar normas aplicáveis, especificações do projeto, criticidade do componente e critérios de aceitação definidos.
- Decisão técnica mais segura: ao combinar métodos de superfície de forma adequada, a inspeção ajuda a reduzir incertezas antes da liberação, montagem ou manutenção.
Pergunta comum: Líquido penetrante detecta falhas internas?
Não. O ensaio por Líquido Penetrante é voltado à identificação de descontinuidades abertas à superfície.
Para investigar falhas internas em juntas soldadas, normalmente são considerados métodos como Ultrassom ou Radiografia, conforme os requisitos técnicos do projeto.
Quando disponível no site, conteúdos sobre estruturas metálicas, componentes personalizados, skids ou spools podem complementar a leitura, pois ajudam a entender em quais tipos de fabricação e montagem essas inspeções superficiais costumam ser aplicadas.
Ultrassom e Radiografia: avaliação de descontinuidades internas
Mesmo quando uma solda apresenta bom acabamento externo, sua integridade não pode ser presumida apenas pela aparência.
Em juntas soldadas críticas, falhas internas como porosidade interna, falta de penetração, inclusões e descontinuidades volumétricas podem permanecer ocultas à inspeção superficial.
É nesse ponto que métodos como Ultrassom (UT) e Ensaio Radiográfico (RT) ganham importância dentro do END soldagem, pois ajudam a avaliar regiões internas do componente sem inutilizar a peça.
Os principais END usados para detectar falhas internas na solda são o Ultrassom (UT) e o Ensaio Radiográfico (RT).
O UT utiliza a propagação de ondas ultrassônicas para investigar o interior do material, enquanto o RT gera um registro radiográfico que permite avaliar descontinuidades internas conforme critérios técnicos aplicáveis.
Por que métodos internos são necessários?
Inspeções de superfície, como Ensaio Visual, Líquido Penetrante e Partículas Magnéticas, são fundamentais para identificar irregularidades externas ou abertas à superfície.
Porém, elas não são suficientes quando a dúvida técnica envolve o interior da junta soldada, a zona afetada pela soldagem ou a continuidade interna do material.
Em aplicações industriais, uma solda pode precisar atender a requisitos de segurança, confiabilidade e conformidade antes da liberação para montagem, operação, manutenção ou adequação.
Nesses casos, UT e RT fornecem informações que apoiam decisões técnicas mais consistentes, especialmente quando estão em análise fatores como:
- espessura do componente;
- geometria da junta soldada;
- tipo de material e condição de acesso;
- criticidade da solda;
- possibilidade de falhas internas;
- critérios de aceitação definidos por norma, especificação ou projeto.
A Jota Soldas atua com Ensaios Não Destrutivos voltados à avaliação de materiais, componentes, estruturas metálicas e juntas soldadas, sempre direcionando a inspeção à conformidade das soldagens com requisitos normativos e técnicos aplicáveis ao projeto.
Ultrassom (UT): avaliação interna por propagação de ondas
O Ensaio por Ultrassom utiliza ondas ultrassônicas para investigar o interior do material.
De forma simplificada, o método analisa o comportamento dessas ondas ao se propagarem pela peça e ao encontrarem interfaces, mudanças de geometria ou possíveis descontinuidades.
Na prática industrial, o UT costuma ser considerado quando é necessário avaliar regiões internas de uma junta soldada, especialmente em componentes nos quais a espessura, o acesso e a geometria permitem uma interpretação técnica adequada.
Ele pode apoiar a identificação de descontinuidades como falta de fusão, falta de penetração, inclusões e outras indicações internas, sempre dependendo das condições de ensaio e dos critérios aplicáveis.
O ponto mais importante é entender que o Ultrassom não deve ser escolhido por preferência genérica.
A decisão depende do objetivo da inspeção, do tipo de junta, da espessura, do acesso disponível, da geometria do componente e dos requisitos definidos para aceitação ou rejeição.
Radiografia (RT): registro interno da junta soldada
O Ensaio Radiográfico, também chamado de RT, permite avaliar internamente componentes e juntas soldadas por meio de um registro radiográfico.
Esse registro serve como base para interpretação técnica de possíveis descontinuidades internas, especialmente aquelas de caráter volumétrico.
Em soldagem, o RT pode ser relevante para investigar porosidade interna, inclusões, falta de penetração e outras condições que não aparecem na superfície do cordão.
Sua utilidade está em oferecer uma forma documentável de avaliação interna, auxiliando o controle de qualidade e a rastreabilidade da inspeção conforme as exigências do projeto.
Assim como ocorre com o UT, o RT não é uma solução universal.
A aplicação depende da geometria da peça, do tipo de descontinuidade que se deseja investigar, da espessura, do acesso e dos critérios técnicos definidos para aquela solda ou componente.
Comparação educacional entre UT e RT!
| Método | Como contribui para a inspeção interna | Quando costuma fazer sentido | Limitação geral |
|---|---|---|---|
| Ultrassom (UT) | Avalia o interior do material pela propagação de ondas ultrassônicas | Quando o objetivo é investigar descontinuidades internas considerando espessura, acesso e geometria compatíveis | Exige interpretação técnica cuidadosa e escolha adequada conforme a junta e o requisito do projeto |
| Radiografia (RT) | Gera um registro radiográfico da região analisada | Quando é necessário avaliar descontinuidades internas e manter um registro interpretável da condição examinada | A aplicabilidade depende da geometria, espessura, acesso e tipo de descontinuidade esperada |
END soldagem: critérios técnicos e aplicações
Não existe superioridade absoluta entre UT e RT.
Em alguns projetos, um método pode ser mais adequado; em outros, a combinação de informações de diferentes ensaios pode oferecer uma visão mais completa da condição da solda.
A escolha correta deve considerar o que se pretende verificar, quais falhas são críticas para a aplicação e quais critérios de aceitação precisam ser atendidos.
O que esses métodos ajudam a decidir?
UT e RT não servem apenas para encontrar falhas.
Eles ajudam a reduzir incertezas técnicas em etapas importantes do ciclo industrial, como liberação de soldas, controle de qualidade de fabricação, avaliação de componentes antes da montagem e verificação durante manutenção ou adequação.
Entre as decisões apoiadas por esses ensaios estão:
- se uma junta soldada atende aos critérios de aceitação definidos;
- se uma indicação interna exige avaliação adicional;
- se a integridade do componente está compatível com a aplicação prevista;
- se a solda precisa de correção, retrabalho ou nova análise;
- se a documentação técnica da inspeção está alinhada aos requisitos do projeto.
A interpretação deve sempre diferenciar indicação de defeito.
Uma indicação detectada por UT ou RT não significa, automaticamente, reprovação.
Ela precisa ser analisada conforme norma aplicável, especificação técnica, criticidade da aplicação e critérios de aceitação estabelecidos para o projeto.
Com essa abordagem, os Ensaios Não Destrutivos aplicados a descontinuidades internas contribuem para segurança, confiabilidade e conformidade sem comprometer a utilização do componente inspecionado.
Quando aplicar END soldagem em fabricação, montagem e manutenção?
O END soldagem pode ser aplicado em diferentes momentos do ciclo de vida de uma junta soldada, não apenas quando já existe suspeita de falha.
Na prática industrial, os Ensaios Não Destrutivos ajudam a apoiar decisões de prevenção, liberação, adequação e manutenção em estruturas metálicas, skids, spools, componentes personalizados e conjuntos montados.
A escolha do momento ideal depende da criticidade do componente, do tipo de material, do acesso à junta, dos requisitos normativos aplicáveis e das especificações técnicas do projeto.
Por isso, em setores como caldeiraria, metalurgia, fabricação e montagem industrial e óleo e gás, o END costuma ser tratado como parte do controle de qualidade e da gestão de integridade, e não apenas como uma etapa corretiva.
| Etapa do projeto | Onde o END costuma fazer sentido | Papel do ensaio | Decisão técnica apoiada |
|---|---|---|---|
| Fabricação | Estruturas metálicas, skids, spools e componentes personalizados | Verificar a qualidade das juntas soldadas durante ou após a produção | Corrigir descontinuidades antes que o conjunto avance para etapas posteriores |
| Inspeção de recebimento | Materiais, subconjuntos ou componentes fabricados por terceiros | Avaliar a condição inicial de itens que serão integrados ao projeto | Aceitar, segregar ou solicitar avaliação complementar conforme critérios técnicos |
| Montagem industrial | Uniões soldadas em campo, ajustes de instalação e interligações | Confirmar a conformidade das soldas executadas na montagem | Apoiar a liberação de etapas de montagem com maior segurança técnica |
| Inspeção final | Equipamentos, estruturas ou linhas antes da entrega ou operação | Registrar evidências de conformidade em pontos definidos pelo projeto | Liberar o componente ou indicar necessidade de reparo e reinspeção |
| Manutenção | Equipamentos e estruturas em operação ou durante parada de manutenção | Identificar descontinuidades que possam afetar a integridade do conjunto | Planejar reparos, substituições ou acompanhamento técnico |
| Adequação | Modificações, reforços, alterações de layout ou recuperação de componentes | Verificar soldas novas ou áreas alteradas após intervenção | Confirmar se a adequação atende aos requisitos definidos para uso |
END soldagem: critérios técnicos e aplicações
Um ponto importante é que o END não precisa ser visto apenas como resposta a um problema já instalado.
Em muitos projetos, ele é mais valioso quando entra antes da liberação de uma etapa crítica, por exemplo, na inspeção final de um spool antes da montagem, na verificação de uma estrutura metálica antes do envio ao cliente, ou durante uma parada de manutenção em que a janela para correção é limitada.
Na fabricação, os ensaios podem ajudar a detectar descontinuidades em juntas soldadas antes que o componente seja pintado, montado ou integrado a um conjunto maior.
Isso reduz a chance de retrabalho tardio, especialmente em peças com acesso restrito após a instalação.
Na montagem industrial, o END contribui para avaliar soldas executadas em campo, onde condições de acesso, posicionamento e sequência de montagem podem influenciar a inspeção.
Nessa etapa, a análise técnica ajuda a sustentar decisões de continuidade da obra, liberação de trechos ou necessidade de correção.
Na manutenção e em paradas programadas, os Ensaios Não Destrutivos são relevantes para verificar a integridade de componentes sem inutilizá-los.
Isso é especialmente importante quando a indústria precisa avaliar soldas, estruturas ou componentes existentes sem comprometer sua utilização.
Em adequações industriais, como modificações, reforços ou substituições parciais, o END pode ser usado para verificar tanto as soldas novas quanto regiões impactadas pela intervenção.
O objetivo é confirmar se o componente continua adequado aos critérios definidos para o projeto, considerando segurança, conformidade e continuidade operacional.
A Jota Soldas atende indústrias que necessitam verificar a qualidade de soldas e componentes, desenvolvendo ensaios conforme as especificidades de cada projeto.
Essa abordagem é importante porque a aplicação correta do END depende do entendimento técnico da peça, da função do componente, do estágio do projeto e dos critérios de aceitação definidos para aquela situação.
Benefícios dos Ensaios Não Destrutivos para segurança, custo e conformidade
Os Ensaios Não Destrutivos oferecem vantagens importantes para a indústria porque permitem avaliar a integridade de soldas, materiais e componentes sem inutilizar a peça.
Na prática, eles ajudam a preservar o componente, identificar falhas com antecedência, reduzir riscos de retrabalho, apoiar a segurança operacional e demonstrar conformidade com critérios de aceitação definidos para cada projeto.
Mais do que uma etapa de inspeção, o END deve ser entendido como uma decisão técnica estratégica.
Em fabricação, montagem, manutenção ou adequação industrial, a inspeção não destrutiva contribui para que juntas soldadas, estruturas metálicas, skids, spools e componentes personalizados sejam avaliados antes de avançarem para etapas críticas de uso ou liberação.
A economia gerada não está apenas no menor custo imediato, mas principalmente na redução do risco de correções tardias, paradas não planejadas, retrabalhos e dúvidas sobre a confiabilidade do conjunto:
- Preservação do componente inspecionado: O principal diferencial dos Ensaios Não Destrutivos é avaliar a condição da peça sem comprometer sua utilização. Isso é especialmente relevante em componentes que já fazem parte de uma estrutura, linha, equipamento ou conjunto soldado, nos quais remover amostras ou danificar a peça poderia gerar custo adicional e interferir na operação.
- Identificação antecipada de descontinuidades: Métodos como Ensaio Visual, Líquido Penetrante, Partículas Magnéticas, Ultrassom e Radiografia ajudam a localizar indicações que podem exigir análise técnica antes da liberação. Essa antecipação permite tomar decisões com mais segurança, avaliando se a indicação atende ou não aos critérios de aceitação aplicáveis ao projeto.
- Redução de retrabalho e correções tardias: O custo de uma não conformidade tende a aumentar quando ela é descoberta em fases avançadas da fabricação, durante a montagem ou já em manutenção. O END contribui para detectar problemas em momentos mais adequados do ciclo do componente, reduzindo a probabilidade de desmontagens, ajustes emergenciais e intervenções corretivas mais complexas.
- Apoio à segurança operacional: Soldas e componentes industriais podem estar sujeitos a esforços, vibrações, pressão, temperatura, movimentação ou exigências específicas de serviço. Ao verificar a integridade mecânica conforme o método adequado, o END apoia decisões relacionadas à confiabilidade do equipamento ou estrutura, sem prometer eliminação total de falhas.
- Conformidade com requisitos técnicos e normativos: Os resultados de um ensaio não destrutivo devem ser interpretados conforme normas aplicáveis, especificações do projeto, material utilizado, geometria da peça e criticidade da aplicação. Por isso, a inspeção não se resume a encontrar uma indicação, é necessário compará-la com critérios de aceitação definidos para saber se ela é aceitável ou se exige ação corretiva.
- Melhoria do controle de qualidade: O END fortalece o controle de qualidade porque cria uma base técnica para avaliar juntas soldadas, materiais e componentes antes da liberação. Essa prática favorece a rastreabilidade das inspeções, a documentação das condições avaliadas e a tomada de decisão baseada em evidências, não apenas em aparência visual ou suposições.
- Mais confiabilidade na fabricação, montagem e manutenção: Em ambientes industriais, a confiabilidade depende da combinação entre boa execução, inspeção adequada e interpretação técnica coerente. Ensaios Não Destrutivos ajudam a reduzir incertezas sobre a condição de soldas e componentes, apoiando decisões de continuidade, reparo, adequação ou liberação conforme a necessidade do projeto.
Na abordagem da Jota Soldas, os Ensaios Não Destrutivos estão alinhados ao compromisso com qualidade, segurança, eficiência e transparência.
A empresa oferece esse serviço para avaliar materiais, componentes, estruturas metálicas e juntas soldadas sem causar danos, considerando as especificidades de cada projeto e os requisitos técnicos aplicáveis.
Essa postura é importante porque cada setor, material, aplicação e nível de criticidade pode exigir critérios diferentes de avaliação.
Assim, os benefícios do END não devem ser vistos como uma promessa de aprovação automática, mas como uma forma técnica de aumentar a confiabilidade do processo.
Quando bem especificados e interpretados, os ensaios ajudam a preservar ativos, apoiar a conformidade, reduzir riscos de retrabalho e sustentar decisões mais seguras ao longo da fabricação, montagem e manutenção industrial.
END não é ensaio destrutivo: diferenças, limites e cuidados na interpretação!
END não é ensaio destrutivo porque sua finalidade é avaliar a integridade de materiais, componentes, estruturas metálicas e juntas soldadas sem inutilizar a peça inspecionada.
Já o ensaio destrutivo normalmente verifica propriedades por meio de corpo de prova, ruptura controlada, corte, tração, dobramento ou outro procedimento que altera a condição original do material analisado.
Essa diferença é essencial no controle de qualidade em soldagem, os Ensaios Não Destrutivos ajudam a reduzir incertezas técnicas sem comprometer o uso do componente.
Eles podem indicar descontinuidades, apoiar decisões de liberação, orientar manutenção e verificar conformidade com critérios de aceitação definidos por normas aplicáveis e especificações do projeto.
| Critério | Ensaio Não Destrutivo, END | Ensaio destrutivo |
|---|---|---|
| Integridade do componente | Preserva a peça, junta soldada ou estrutura avaliada | Pode inutilizar, romper, cortar ou alterar a amostra analisada |
| Objeto de avaliação | Componente real, solda executada, material base ou região inspecionável | Corpo de prova, amostra retirada ou peça submetida a ruptura controlada |
| Finalidade comum | Detectar indicações e descontinuidades sem comprometer a utilização | Avaliar propriedades mecânicas, comportamento do material ou desempenho sob condição controlada |
| Aplicação típica | Inspeção de soldas, estruturas metálicas, skids, spools e componentes em fabricação, montagem ou manutenção | Qualificação, caracterização de material ou verificação por amostragem, conforme objetivo técnico |
| Resultado técnico | Apoia a decisão conforme método, acesso, condição da superfície e critério de aceitação | Fornece dados sobre a amostra ensaiada, mas pode não preservar o item original |
| Limite principal | Não transforma toda indicação em reprovação automática e depende da interpretação técnica | Pode não representar todas as condições do componente completo quando baseado em amostragem |
END soldagem: critérios técnicos e aplicações
Os Ensaios Não Destrutivos conseguem apontar indicações que podem estar associadas a descontinuidades superficiais ou internas, dependendo do método utilizado.
Em soldagem, isso pode envolver trincas, porosidades, falta de fusão, inclusões, descontinuidades abertas à superfície ou alterações relevantes na geometria do cordão.
Na prática, o END não serve apenas para encontrar falhas.
Ele apoia uma decisão técnica, liberar, investigar melhor, reparar, reinspecionar ou comparar o resultado com um critério de aceitação.
Por isso, a interpretação deve considerar o tipo de junta soldada, o material base, a zona termicamente afetada, o acesso disponível, a criticidade da aplicação e os requisitos definidos para o projeto.
O que o END não deve prometer sozinho?
END não deve ser tratado como uma solução universal que elimina qualquer risco ou substitui toda forma de avaliação técnica.
Cada método tem limites.
O Ensaio Visual depende do que está acessível à observação.
O Líquido Penetrante é voltado a descontinuidades abertas à superfície.
As Partículas Magnéticas são aplicáveis a materiais ferromagnéticos.
Ultrassom e Radiografia podem investigar descontinuidades internas, mas também dependem de geometria, espessura, acesso, técnica de aplicação e critérios de interpretação.
Outro ponto importante, uma indicação não é automaticamente um defeito reprovável.
Indicação é um sinal observado no ensaio.
Defeito é uma descontinuidade considerada inaceitável quando comparada ao critério de aceitação aplicável.
Essa distinção evita conclusões precipitadas e torna a inspeção mais confiável.
Limites técnicos que precisam ser considerados
- Método escolhido: cada técnica de END tem alcance, sensibilidade e finalidade próprios. A escolha depende do material, da junta soldada, do tipo de descontinuidade buscada e do requisito técnico.
- Acesso à região inspecionada: algumas soldas ou componentes podem ter geometrias que dificultam a avaliação completa por determinado método.
- Condição da superfície: limpeza, acabamento, irregularidades e acesso visual podem influenciar a qualidade da inspeção, especialmente em métodos superficiais.
- Amostragem e escopo: quando a inspeção não cobre 100% de uma peça ou lote, a conclusão precisa respeitar o escopo definido.
- Critério de aceitação: a decisão sobre conformidade não depende apenas de detectar uma indicação, mas de compará-la aos requisitos normativos e às especificações do projeto.
- Interpretação técnica: resultados de END exigem análise cuidadosa para evitar tanto a reprovação indevida quanto a aceitação de uma condição que demande atenção.
Como a Jota Soldas aborda essa diferença?
A Jota Soldas oferece Ensaios Não Destrutivos para avaliar materiais, componentes, estruturas metálicas e juntas soldadas sem causar danos ou comprometer a utilização.
Essa abordagem está alinhada ao compromisso da empresa com qualidade, segurança, eficiência e entendimento das necessidades específicas de cada projeto.
Em vez de tratar o END como uma resposta genérica para qualquer situação, a análise deve considerar o objetivo da inspeção, o tipo de componente, os critérios técnicos aplicáveis e a etapa do trabalho, seja fabricação, montagem, adequação ou manutenção.
Essa transparência é importante porque aumenta a confiança na decisão técnica e evita interpretações simplificadas sobre a integridade do componente.
END substitui todos os ensaios destrutivos?
Não necessariamente, END e ensaio destrutivo têm finalidades diferentes.
O END é indicado quando é necessário avaliar uma solda, estrutura ou componente sem inutilizá-lo.
Já o ensaio destrutivo pode ser necessário quando o objetivo é medir propriedades mecânicas, validar comportamento do material ou analisar um corpo de prova sob condição controlada.
Em muitos projetos, a escolha entre END, ensaio destrutivo ou a combinação dos dois depende do requisito técnico, da criticidade da aplicação, das normas aplicáveis e do tipo de informação que precisa ser obtida.
Por isso, a interpretação correta não parte da ideia de que um método é sempre superior ao outro, mas de qual ensaio responde melhor à pergunta técnica do projeto.
Para saber mais sobre END soldagem
Ligue para (11) 4358-4906 ou clique aqui e entre em contato por e-mail.
Entre em contato agora mesmo!
Clique no botão e entre em contato para tirar dúvidas ou solicitar um orçamento.
Solicitar contatoPrincipais regiões de atendimento:
- Atendimento realizado em todo o estado de Acre.
- Atendimento realizado em todo o estado de Alagoas.
- Atendimento realizado em todo o estado de Amapá.
- Atendimento realizado em todo o estado de Amazonas.
- Atendimento realizado em todo o estado de Bahia.
- Atendimento realizado em todo o estado de Ceará.
- Atendimento realizado em todo o estado de Distrito Federal.
- Atendimento realizado em todo o estado de Espírito Santo.
- Atendimento realizado em todo o estado de Goiás.
- Atendimento realizado em todo o estado de Maranhão.
- Atendimento realizado em todo o estado de Mato Grosso.
- Atendimento realizado em todo o estado de Mato Grosso do Sul.
- Atendimento realizado em todo o estado de Minas Gerais.
- Atendimento realizado em todo o estado de Pará.
- Atendimento realizado em todo o estado de Paraíba.
- Atendimento realizado em todo o estado de Paraná.
- Atendimento realizado em todo o estado de Pernambuco.
- Atendimento realizado em todo o estado de Piauí.
- Atendimento realizado em todo o estado de Rio de Janeiro.
- Atendimento realizado em todo o estado de Rio Grande do Norte.
- Atendimento realizado em todo o estado de Rio Grande do Sul.
- Atendimento realizado em todo o estado de Rondônia.
- Atendimento realizado em todo o estado de Roraima.
- Atendimento realizado em todo o estado de Santa Catarina.
- Atendimento realizado em todo o estado de São Paulo.
- Atendimento realizado em todo o estado de Sergipe.
- Atendimento realizado em todo o estado de Tocantins.

