Galeria




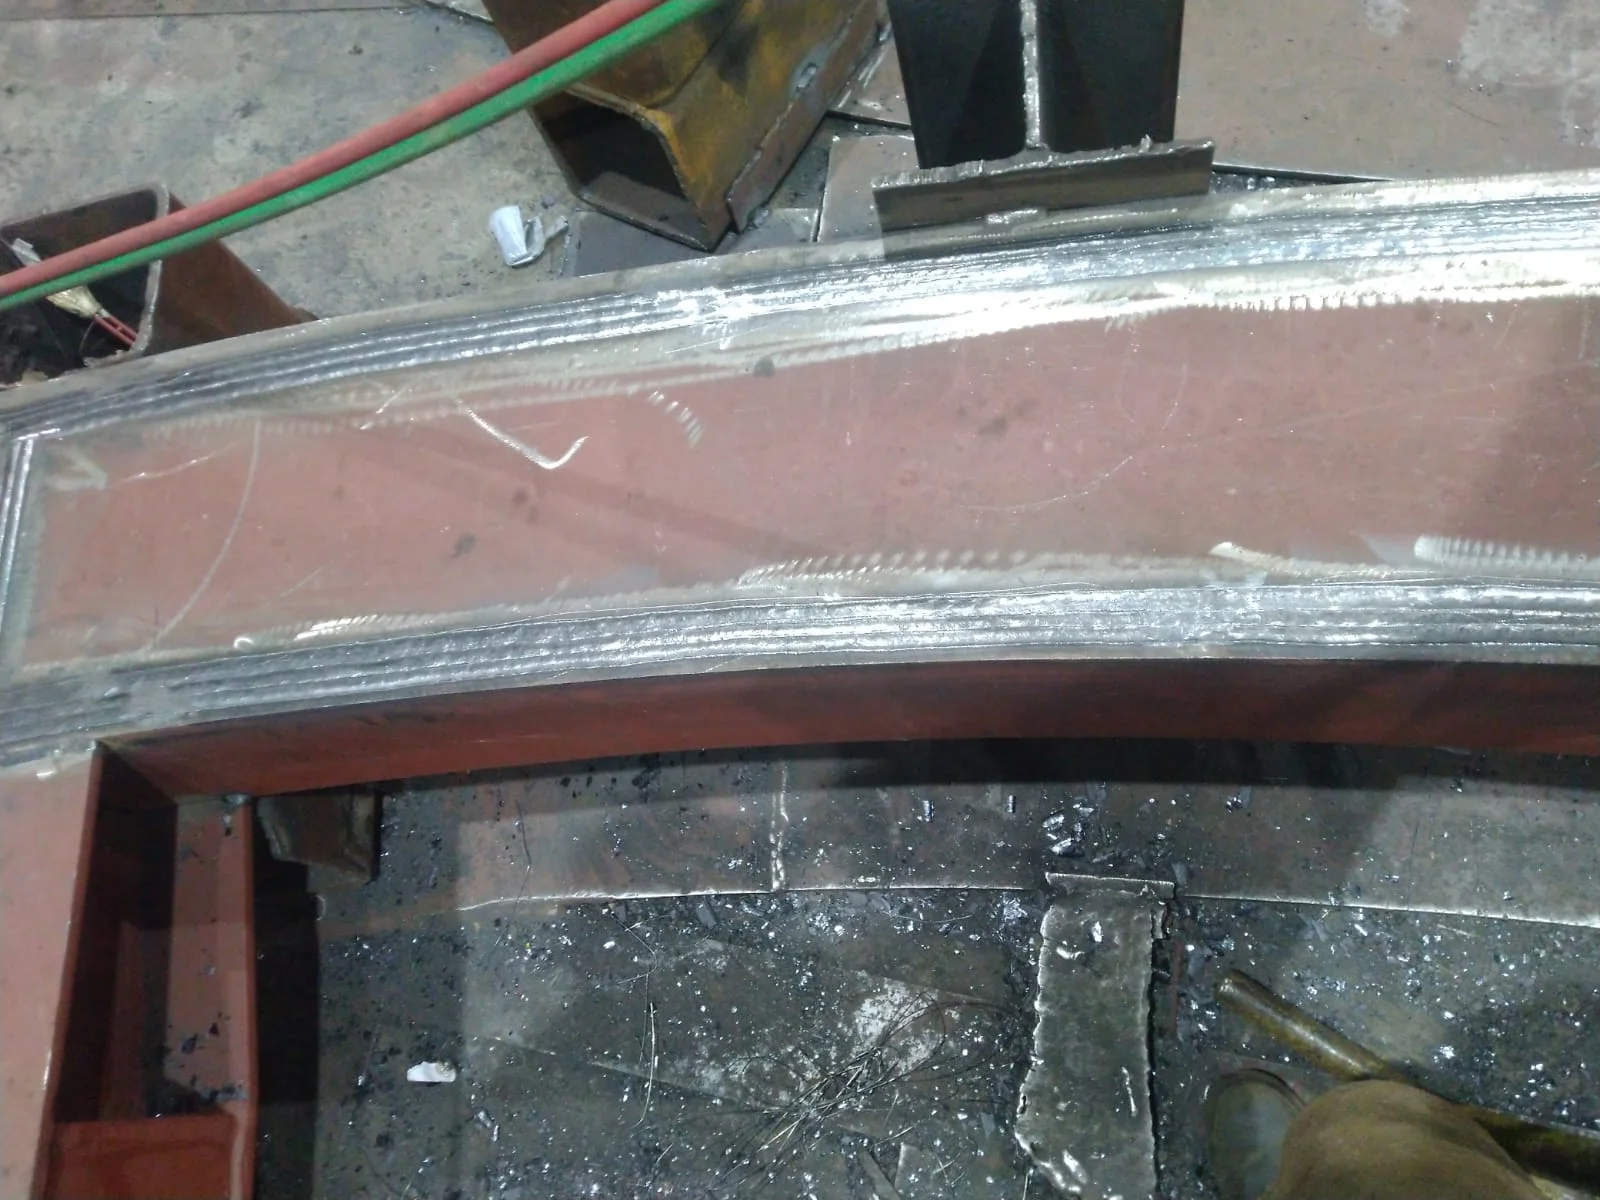
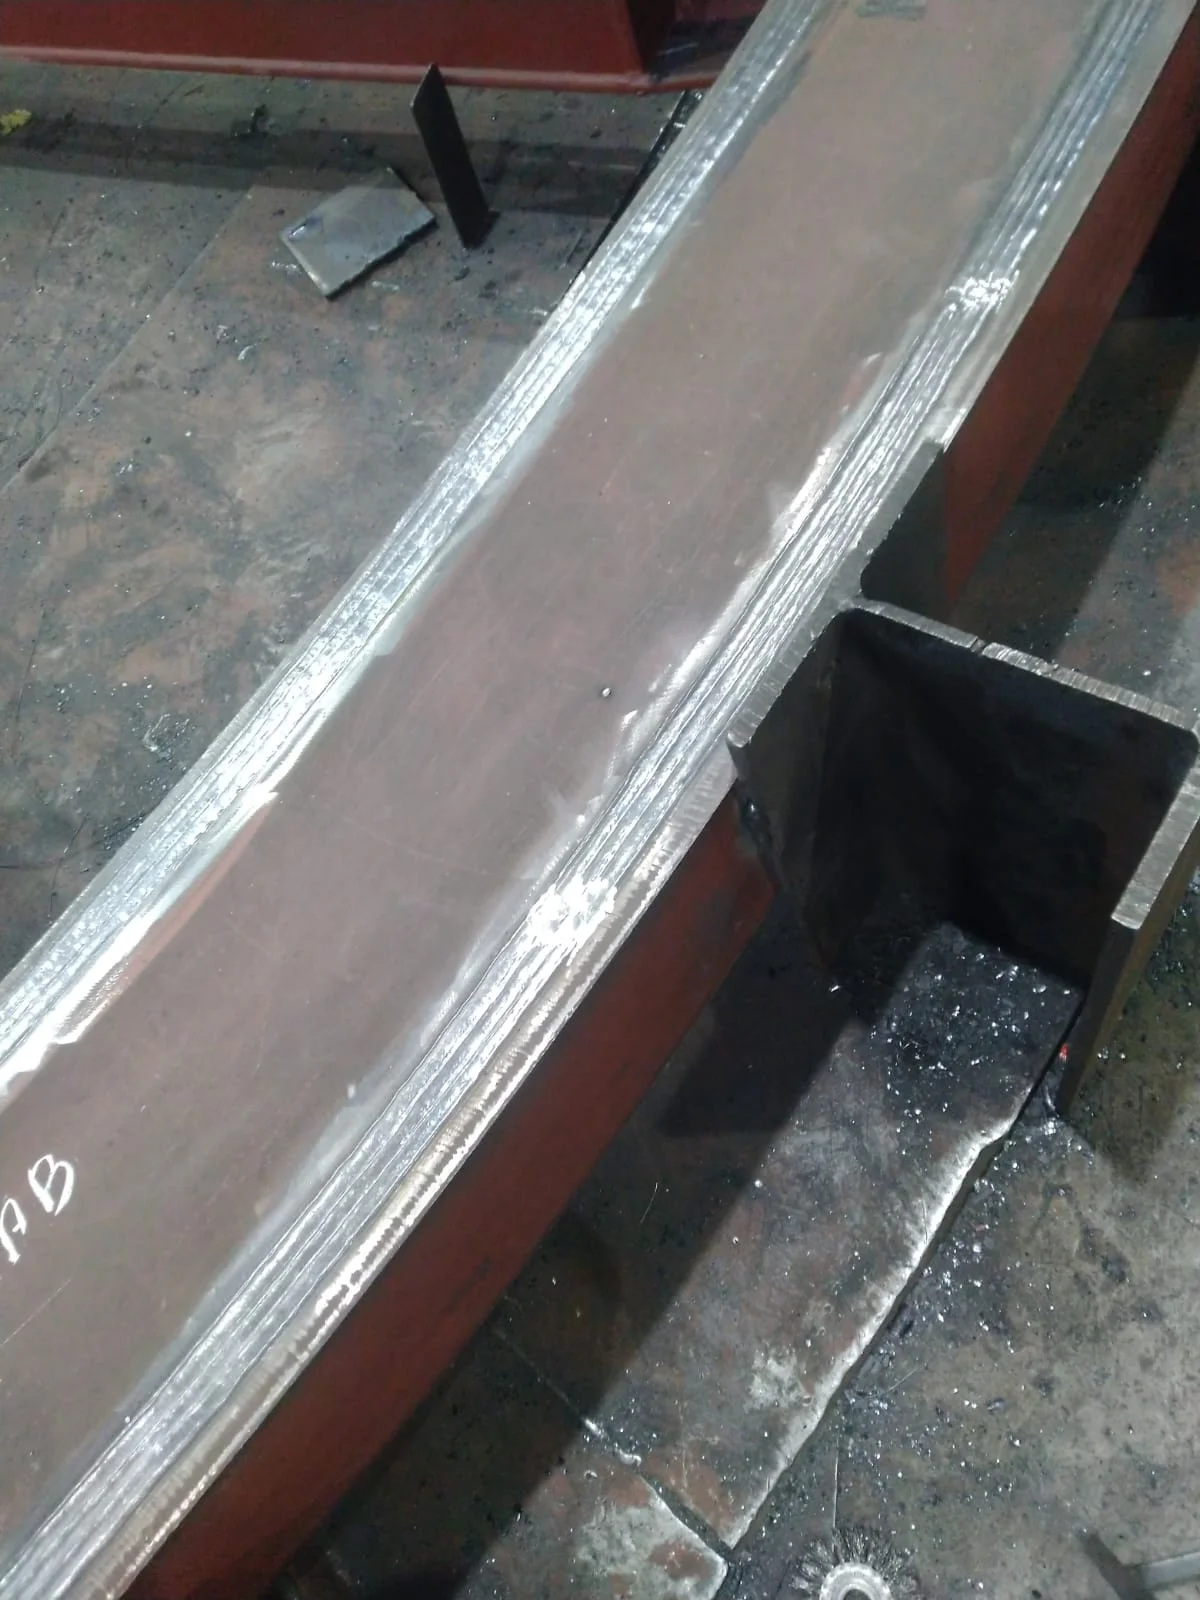
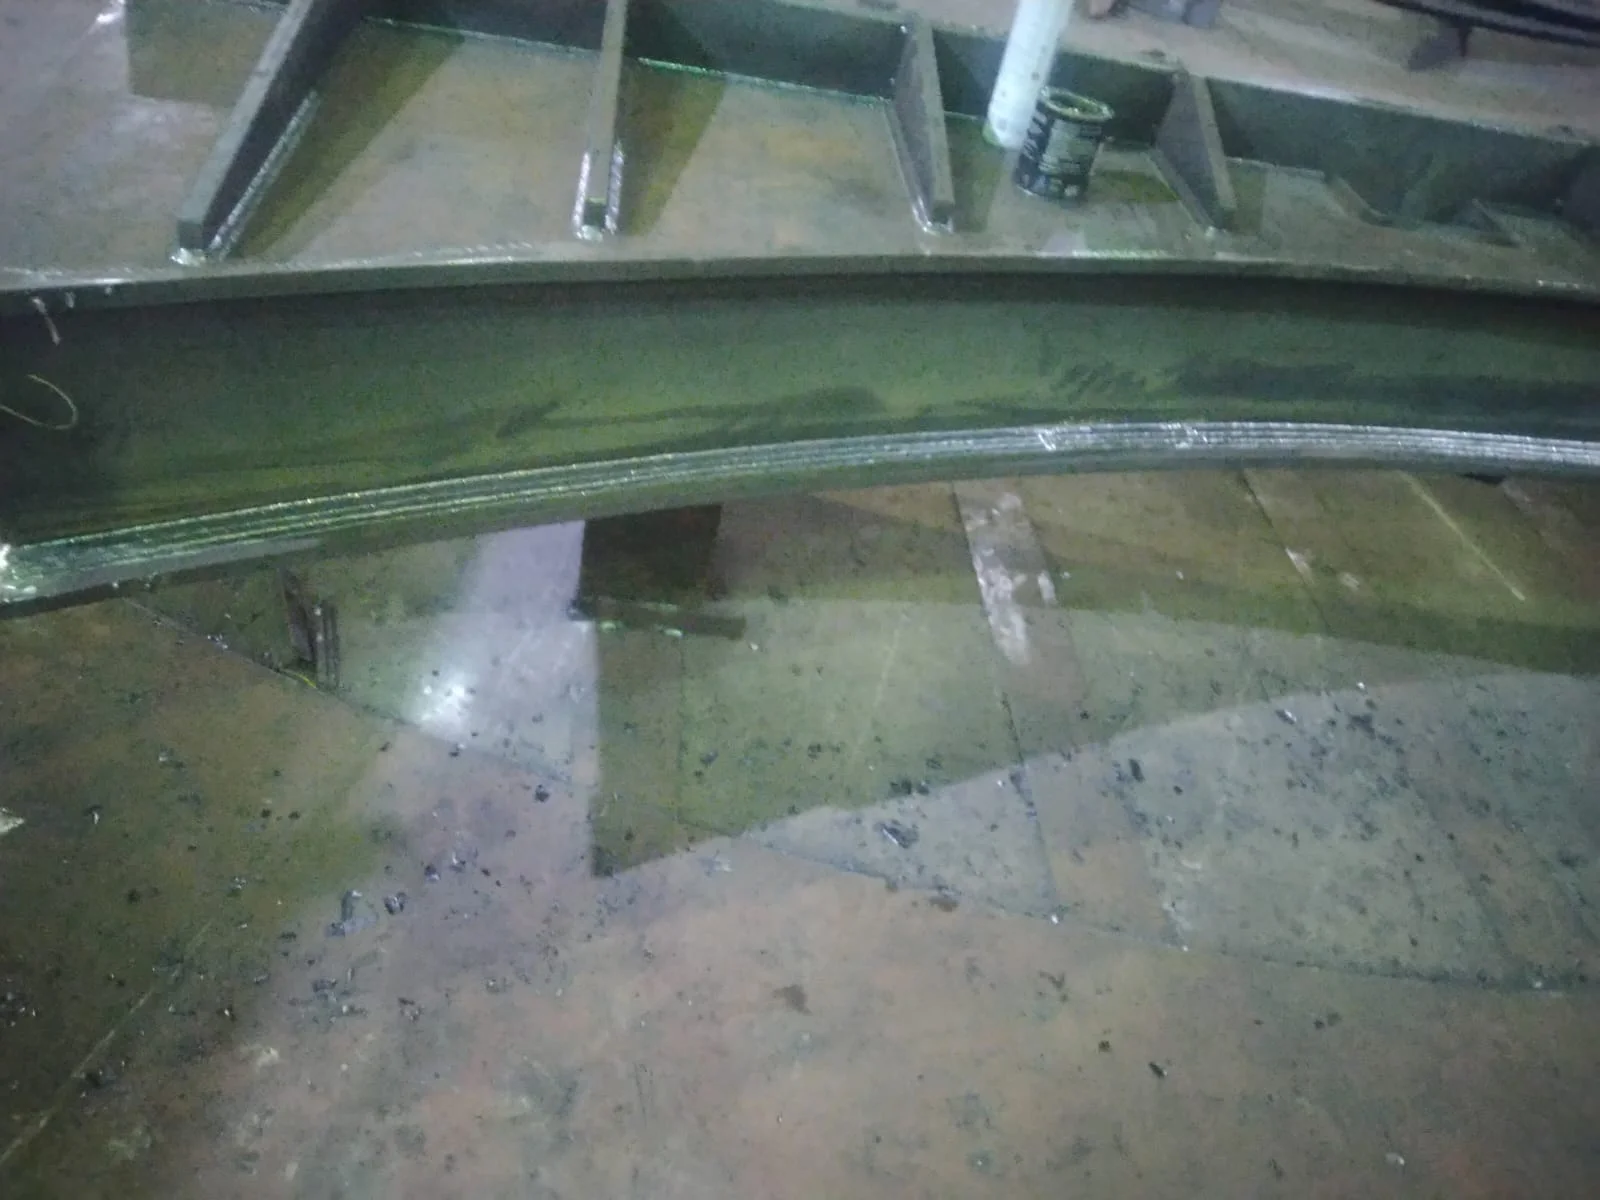
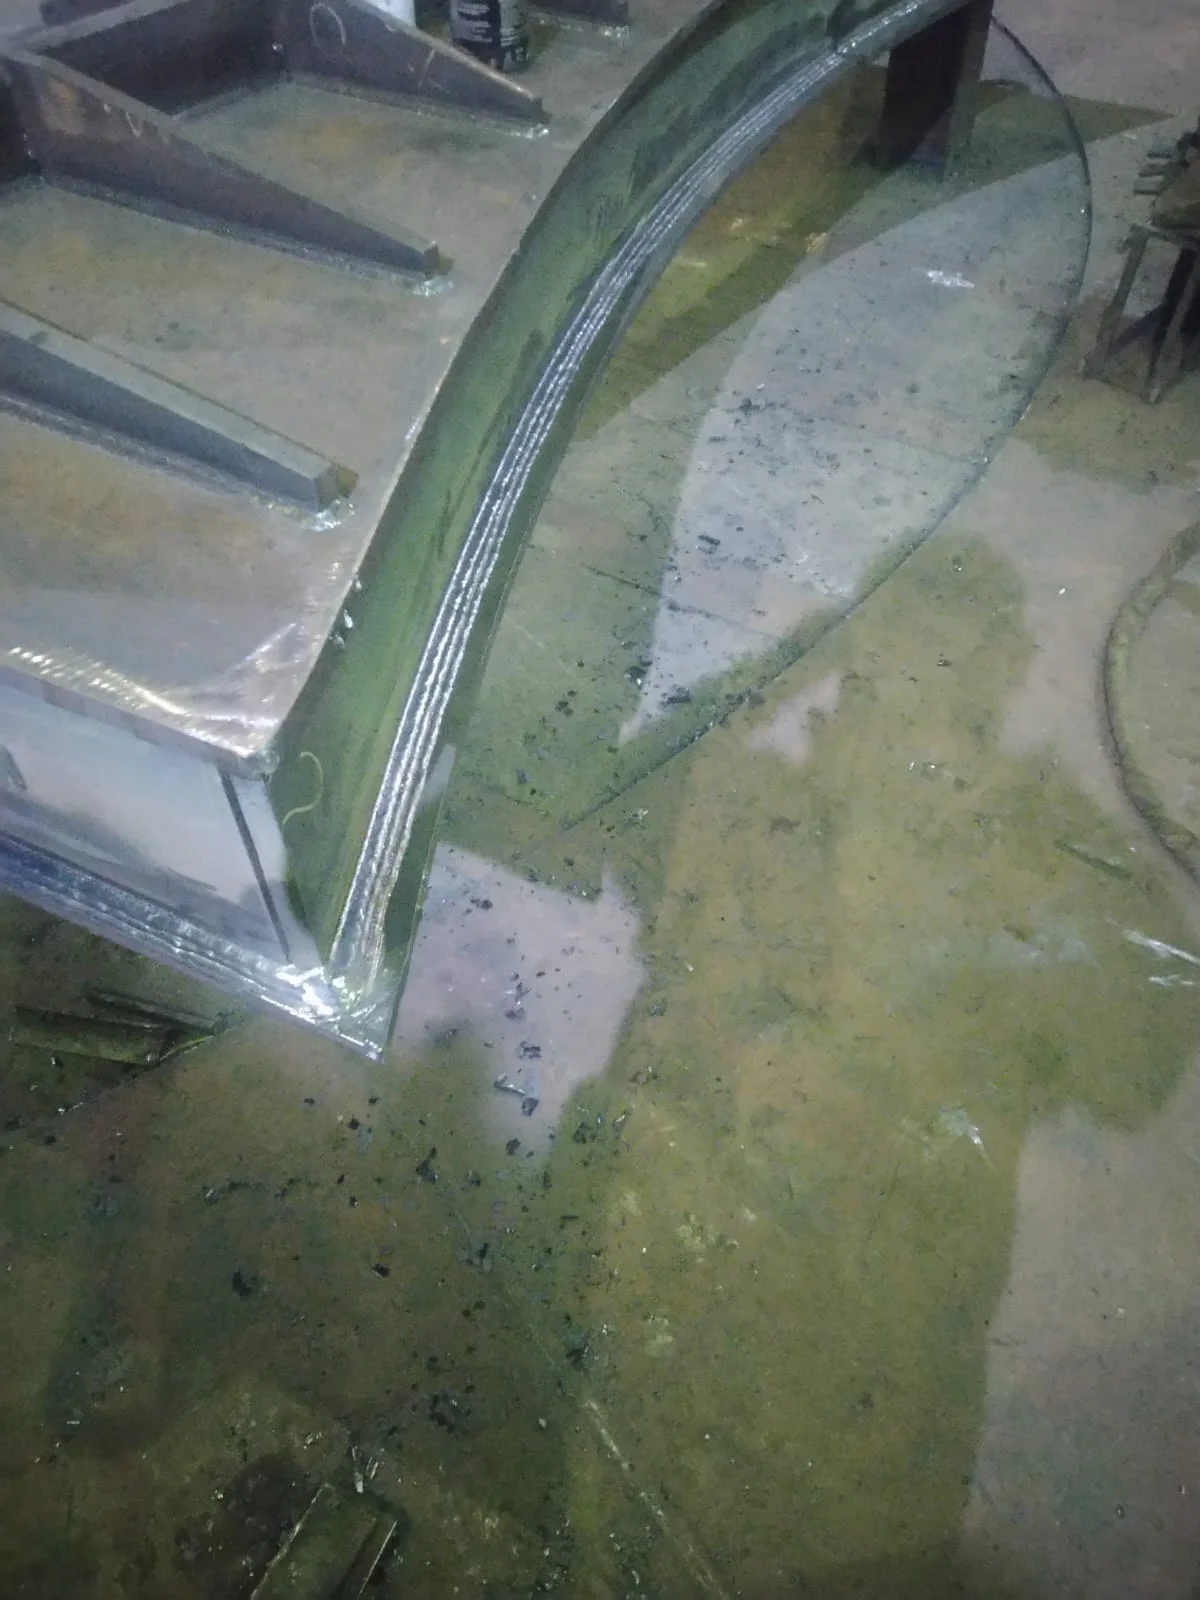
Clique nas imagens para ampliar
Soldagem com arame tubular em estruturas metálicas
A soldagem com arame tubular em estruturas metálicas é um processo de união de metais por arco elétrico que utiliza um arame-eletrodo contínuo, preenchido internamente com fluxo.
Conhecido pela sigla FCAW, de Flux Cored Arc Welding, o método funde o arame e parte do metal-base para formar uma junta soldada entre chapas, perfis, tubos ou outros componentes metálicos.
O fluxo presente no interior do arame participa da proteção e da estabilidade do arco durante a soldagem.
Conforme o tipo de arame e a configuração adotada, essa proteção pode ocorrer com auxílio de gás externo ou por uma formulação autoprotegida.
Após a solidificação, determinados consumíveis formam escória sobre o cordão, que deve ser removida quando aplicável para permitir a limpeza e a avaliação da região soldada.
Como o FCAW se aplica às estruturas metálicas?
Na fabricação e na montagem industrial, o processo pode ser utilizado para unir componentes de estruturas soldadas e para executar serviços em chapas, perfis, tubos e peças metálicas.
A alimentação contínua do arame favorece uma execução com menor necessidade de interrupções para troca de eletrodos e pode proporcionar boa taxa de deposição, desde que a seleção do consumível, a preparação das peças, a regulagem do equipamento e as condições do projeto sejam compatíveis.
A escolha entre uma configuração protegida por gás e uma alternativa autoprotegida depende de fatores como material, espessura, posição de soldagem, ambiente de execução e requisitos técnicos da junta.
Em trabalhos externos, a configuração autoprotegida pode ser considerada quando for tecnicamente apropriada ao escopo, mas a decisão deve ser feita após avaliação do projeto e das condições de campo.
A Jota Soldas atua com soldagem, fabricação e montagem industrial, desenvolvendo soluções personalizadas para diferentes necessidades do setor.
Fundada em 2019 a partir da experiência acumulada por seu fundador no segmento de soldagem desde 2004, a empresa atende demandas de fabricação de estruturas e componentes metálicos, além de montagem, adequações e manutenção.
A definição do processo é orientada pelas características apresentadas em cada projeto ou escopo.
FCAW é um processo de soldagem a arco que usa alimentação contínua de arame tubular preenchido com fluxo.
Ele pode ser aplicado à fabricação e à recuperação de estruturas metálicas, com a configuração, o consumível e os controles definidos conforme o material e os requisitos técnicos do projeto.
Como funciona o processo FCAW?
A soldagem FCAW, sigla de Flux Cored Arc Weldingutiliza um arame-eletrodo tubular e contínuo, cujo interior contém fluxo.
Durante a operação, o arame é alimentado pelo equipamento até a região da junta, onde um arco elétrico funde o metal de adição e parte do metal-base.
O fluxo participa da proteção e da estabilização do processo, formando escória e contribuindo para o controle da poça de fusão.
Em termos práticos, o funcionamento do FCAW pode ser resumido assim:
Preparação da junta → regulagem do equipamento → alimentação contínua do arame → abertura do arco e fusão → solidificação e remoção da escória → inspeção da junta.
Essa sequência não deve ser tratada como uma receita fixa.
O desempenho depende do material, da espessura, da posição de soldagem, do tipo de arame, da configuração do equipamento, do ambiente e dos requisitos definidos para a junta.
Por isso, a seleção do processo e dos consumíveis precisa ser compatível com o escopo técnico de cada fabricação, montagem, adequação ou manutenção industrial.
Etapas fundamentais do processo
- Preparação das peças: Antes do arco ser aberto, as peças precisam ser posicionadas e alinhadas conforme o projeto ou a necessidade da montagem. A preparação pode envolver limpeza, remoção de contaminantes, ajuste entre componentes, definição da abertura da junta e verificação das condições de acesso. Óleo, umidade, carepa, tinta ou outros resíduos podem interferir na estabilidade do arco e na qualidade da união, de modo que a condição das superfícies deve ser avaliada previamente.
- Regulagem do equipamento: A regulagem considera a combinação entre equipamento, arame tubular, metal-base e geometria da junta. Variáveis como alimentação do arame, energia de soldagem, tensão, velocidade de deslocamento, distância entre o bico e a peça e vazão de gás, quando aplicável, precisam ser compatíveis entre si. O objetivo é manter um arco estável, controlar a poça de fusão e obter uma deposição adequada, sem assumir parâmetros universais para todos os serviços.
- Alimentação contínua do arame: Diferentemente do eletrodo revestido, o FCAW utiliza um arame em alimentação contínua. O equipamento conduz o consumível até a tocha, mantendo o fornecimento do metal de adição enquanto o soldador realiza o deslocamento. Essa característica pode reduzir interrupções relacionadas à troca frequente de eletrodos e favorecer trabalhos com maior volume de deposição, desde que o conjunto esteja corretamente regulado.
- Abertura do arco e fusão: O arco elétrico gera calor suficiente para fundir o arame tubular e uma parcela do metal-base. Forma-se então uma poça de fusão, que deve ser conduzida de maneira controlada ao longo da junta. O movimento, a velocidade de avanço e a estabilidade da mão de obra influenciam o perfil do cordão, a penetração e a distribuição do metal depositado.
- Proteção por fluxo e, quando necessário, por gás: O fluxo presente no interior do arame se decompõe durante a fusão e ajuda a proteger a região aquecida contra a contaminação atmosférica. Após a solidificação, parte desse material forma uma camada de escória sobre o cordão, que precisa ser removida quando a sequência de passes ou a inspeção exigir. Existem arames tubulares autoprotegidos, nos quais a proteção é obtida principalmente pela ação do fluxo, e arames tubulares que utilizam gás de proteção externo. A configuração autoprotegida pode ser considerada em determinadas atividades de campo, mas sua adequação depende do projeto, do consumível, das condições ambientais e dos critérios técnicos da junta. Não é correto presumir que uma configuração seja automaticamente melhor em qualquer ambiente.
- Resfriamento, limpeza e inspeção: Depois da deposição, o cordão passa por resfriamento e a escória é removida de acordo com a necessidade da execução. A limpeza entre passes é importante para evitar a retenção de resíduos e permitir a avaliação da superfície antes da continuidade do trabalho. A inspeção visual pode observar continuidade, formato, acabamento, mordeduras, poros aparentes, trincas visíveis, respingos excessivos e outras irregularidades. Quando o projeto exigir, podem ser aplicados controles adicionais definidos pela especificação técnica responsável.
Glossário essencial
- Arco elétrico: descarga elétrica controlada entre o eletrodo e o metal-base, responsável por gerar o calor necessário à fusão.
- Metal de adição: material fornecido pelo arame tubular para preencher a junta e formar o cordão de solda.
- Poça de fusão: região temporariamente líquida formada pelo calor do arco, reunindo metal de adição e parcela do metal-base.
- Escória: camada formada por componentes do fluxo solidificados sobre o cordão, com função relacionada à proteção durante a solidificação e ao controle do processo.
- Taxa de deposição: quantidade de metal de solda depositada em determinado período. Ela pode ser influenciada pelo tipo de arame, pela regulagem, pela velocidade de alimentação e pela técnica utilizada.
- Penetração: extensão em que a fusão alcança o metal-base abaixo da superfície do cordão. Seu nível adequado depende do tipo de junta e do requisito do projeto.
Critérios técnicos antes da execução
- O metal-base e a espessura foram identificados?
- A geometria, o acesso e a posição da junta foram avaliados?
- O arame tubular é compatível com o material e com a aplicação prevista?
- A configuração será autoprotegida ou utilizará gás externo?
- As peças estão limpas, alinhadas e adequadamente ajustadas?
- O equipamento suporta o consumível e a faixa de trabalho necessária?
- As variáveis de regulagem foram definidas com base no escopo técnico?
- O ambiente apresenta vento, umidade ou outras condições que podem afetar a proteção?
- Foi prevista a remoção da escória entre passes quando aplicável?
- O método de inspeção atende aos requisitos definidos para a junta?
Na Jota Soldas, a escolha da configuração do arame tubular deve ser analisada conforme as especificações e as necessidades de cada projeto de soldagem, fabricação ou montagem industrial.
A experiência acumulada no segmento desde 2004 pelo fundador contribui para uma abordagem baseada na avaliação do escopo, na seleção adequada dos consumíveis e na atenção à segurança e à qualidade da execução, sem substituir os requisitos técnicos particulares de cada cliente.
Aplicações em estruturas e componentes metálicos
A soldagem com arame tubular pode ser aplicada na fabricação, recuperação, reparação e montagem de diferentes estruturas e componentes metálicos.
Por utilizar alimentação contínua do arame-eletrodo e oferecer elevada taxa de deposição, o processo FCAW é especialmente considerado em trabalhos que exigem volume significativo de solda, produtividade e continuidade operacional, desde que seja compatível com o material, a espessura, a posição de soldagem e os requisitos da junta.
Onde o processo pode ser utilizado?
Entre as aplicações possíveis estão:
- Estruturas metálicas soldadas: união de elementos estruturais, reforços, bases, suportes e conjuntos fabricados conforme desenho, projeto ou escopo técnico.
- Chapas metálicas: execução de juntas em chapas usadas na fabricação de componentes, carcaças, reforços e conjuntos industriais.
- Perfis metálicos: montagem e união de perfis destinados a estruturas, plataformas, suportes e outros conjuntos metálicos.
- Tubos e componentes tubulares: fabricação, adequação e reparação de conjuntos tubulares, conforme as condições de acesso, posição e especificação da solda.
- Componentes industriais: união de peças e subconjuntos metálicos empregados em equipamentos, estruturas e sistemas de produção.
- Recuperação e reparação: recomposição de regiões desgastadas ou danificadas, quando a avaliação técnica indicar que a soldagem é adequada para a recuperação do componente.
- Montagem e adequações: execução de intervenções em estruturas existentes, incluindo ajustes, reforços e modificações definidos pelo escopo do serviço.
Na prática, a aplicação não depende apenas do formato da peça.
Também é necessário avaliar o metal-base, a espessura, o acesso à junta, a posição de soldagem, a necessidade de preparação e limpeza, o tipo de consumível e o nível de inspeção previsto.
Esses fatores ajudam a determinar se o arame tubular é a alternativa mais coerente ou se outro processo de soldagem atende melhor à demanda.
Fabricação, recuperação e montagem industrial
Em uma fabricação nova, o FCAW pode ser utilizado na união de chapas, perfis, tubos e demais componentes que formam uma estrutura soldada.
A alimentação contínua favorece a execução de cordões longos e pode reduzir interrupções associadas à troca frequente de eletrodos, contribuindo para uma operação mais produtiva quando a configuração do processo está corretamente definida.
Em serviços de recuperação e reparação, a decisão deve considerar a condição real do componente, a extensão do desgaste ou dano, a acessibilidade da região e a finalidade da intervenção.
A preparação da área, a remoção de contaminantes e a compatibilidade entre metal-base e consumível são etapas relevantes para evitar que uma aplicação inadequada comprometa a integridade da junta.
Esse contexto se relaciona à atuação da Jota Soldas como prestadora de serviços, fornecedora e fabricante para demandas de soldagem, fabricação, montagem, adequações e manutenção industrial.
A empresa informa que avalia as necessidades de cada cliente e trabalha com soluções personalizadas a partir de projetos e escopos apresentados, permitindo que a escolha do processo seja analisada de acordo com as características de cada trabalho.
Aplicação em trabalhos de campo
A configuração com arame tubular autoprotegido pode ser considerada em determinados trabalhos externos porque utiliza o fluxo presente no núcleo do arame para auxiliar na proteção do arco e do banho de fusão.
Isso pode facilitar a execução em ambientes nos quais o uso de gás de proteção externo seja menos conveniente.
Porém, autoproteção não significa ausência de critérios, vento, contaminação, acesso, posição, preparação da junta, controle de escória e requisitos de qualidade precisam ser avaliados tecnicamente.
Quando o projeto exigir proteção gasosa, controle específico do processo ou condições mais restritas de execução, a configuração protegida por gás pode ser mais apropriada.
A escolha deve ser feita com base no escopo, no equipamento disponível, no consumível compatível e nas especificações aplicáveis, sem presumir que uma única configuração sirva para todos os ambientes.
Sugestão de imagem ou diagrama
Uma imagem técnica pode apresentar, em um mesmo esquema, uma estrutura metálica com áreas destacadas em chapas, perfis, tubos, suportes e componentes soldados.
Um segundo quadro pode comparar a aplicação em oficina com a aplicação em campo, indicando de forma conceitual a diferença entre arame tubular autoprotegido e configuração com proteção gasosa.
A legenda deve informar que a escolha do processo depende da avaliação do projeto e das condições reais de execução.
Vantagens e limitações do arame tubular
A soldagem com arame tubular pode oferecer elevada produtividade em estruturas metálicas porque utiliza alimentação contínua do arame-eletrodo.
No entanto, o desempenho não é automático, depende da combinação entre material-base, espessura, posição de soldagem, consumível, equipamento, preparação das peças e requisitos técnicos da junta.
Principais vantagens e pontos de atenção!
| Aspecto | Vantagem ou ponto de atenção | Impacto no projeto |
|---|---|---|
| Alimentação contínua | Reduz interrupções para troca de eletrodos | Pode favorecer maior continuidade e ritmo de execução |
| Taxa de deposição | Permite depositar quantidade significativa de metal de solda em determinado período | É útil em conjuntos com maior volume de soldagem, desde que a regulagem seja compatível |
| Penetração | Pode proporcionar boa penetração em condições adequadas | Deve ser verificada conforme espessura, junta, posição e parâmetros definidos para o serviço |
| Versatilidade | Pode atender chapas, perfis, tubos e componentes metálicos | A escolha do arame e da configuração precisa considerar o material e a aplicação |
| Trabalho em campo | A configuração autoprotegida pode ser adequada a determinados ambientes externos | A decisão depende das condições do local, do projeto e do controle necessário |
| Escória | O fluxo interno pode formar escória sobre o cordão | A remoção entre passes e após a soldagem pode ser necessária para evitar interferências na inspeção e na continuidade do trabalho |
| Respingos | Podem ocorrer conforme consumível, regulagem, técnica e condição da superfície | Exigem controle do processo e eventual limpeza posterior |
| Fumos | A operação gera fumos e partículas que precisam ser controlados | Requer avaliação de ventilação, proteção individual e procedimentos de segurança aplicáveis |
| Equipamento e regulagem | O resultado depende da compatibilidade entre máquina, arame e configuração | Regulagem inadequada pode comprometer estabilidade, acabamento e qualidade da junta |
Soldagem com arame tubular em estruturas metálicas: critérios técnicos e aplicações
A alimentação contínua é uma das características mais relevantes do FCAW.
Diferentemente do eletrodo revestido, que precisa ser substituído após o consumo, o arame tubular pode manter o fornecimento do metal de adição por mais tempo.
Essa característica tende a reduzir paradas operacionais e pode contribuir para uma taxa de deposição elevada em trabalhos com volume significativo de soldagem.
Ainda assim, maior produtividade não deve ser interpretada como resultado de menor custo, maior resistência ou melhor acabamento em qualquer situação.
A taxa de deposição precisa ser analisada junto com o tempo de preparação, remoção de escória, limpeza, inspeção, reposicionamento das peças e eventuais correções.
Em estruturas metálicas, uma escolha tecnicamente adequada considera o conjunto do processo, e não apenas a velocidade de deposição.
Escória, limpeza, respingos e fumos
O fluxo presente no arame tubular participa da proteção do arco e pode formar escória durante a solidificação.
Por isso, a limpeza da superfície e a remoção da escória são etapas importantes, especialmente quando há soldagem em múltiplos passes ou necessidade de inspeção visual.
Resíduos, contaminantes e preparação insuficiente também podem prejudicar a estabilidade do arco e a qualidade do cordão.
Respingos e fumos variam conforme o tipo de arame, a proteção utilizada, a regulagem do equipamento, a técnica do soldador e as condições da peça.
O controle deve incluir preparação adequada, ventilação compatível com o ambiente e uso dos equipamentos de proteção definidos para a atividade.
Esses cuidados não substituem a avaliação dos requisitos de segurança e das especificações aplicáveis ao projeto.
Quando outro processo pode ser mais conveniente?
O arame tubular pode não ser a melhor alternativa quando o serviço exige características que favoreçam outro processo.
O MIG/MAG com arame maciço pode ser considerado em situações que priorizem menor formação de escória e determinado padrão de acabamento, desde que haja proteção gasosa e condições adequadas de execução.
O eletrodo revestido pode ser mais conveniente quando a mobilidade do equipamento, a simplicidade operacional ou as condições específicas do local tiverem maior peso na decisão.
A escolha também pode mudar conforme o material, a espessura, a posição de soldagem, o acesso à junta, a exposição a correntes de ar, o nível de acabamento esperado e os critérios de inspeção.
Por isso, a definição do processo e do consumível deve ocorrer após análise do projeto ou escopo.
A Jota Soldas atua com soldagem, fabricação e montagem industrial e pode avaliar a demanda apresentada pelo cliente para orientar uma solução personalizada, sem substituir as especificações técnicas aplicáveis ao serviço.
FCAW, MIG/MAG e eletrodo revestido: diferenças!
A escolha entre FCAW, MIG/MAG e eletrodo revestido depende do metal-base, da espessura, da posição de soldagem, do ambiente de execução, do acabamento esperado e dos requisitos técnicos da junta.
Embora os três processos utilizem um arco elétrico para fundir o metal de adição e formar a união, eles diferem principalmente quanto ao consumível, à forma de proteção da poça de fusão e à maneira como o material é alimentado.
| Critério | FCAW ou arame tubular | MIG/MAG com arame maciço | SMAW ou eletrodo revestido |
|---|---|---|---|
| Consumível | Arame-eletrodo tubular contínuo, com fluxo no interior | Arame maciço contínuo | Eletrodo revestido consumível |
| Proteção da solda | Pode ocorrer pelo fluxo interno ou pela combinação entre fluxo e gás, conforme a configuração | Gás de proteção externo | Revestimento do eletrodo, que gera proteção durante a fusão |
| Alimentação | Automática e contínua | Automática e contínua | Manual, com substituição do eletrodo após o consumo |
| Produtividade | Geralmente favorável a maiores taxas de deposição, conforme a aplicação e a regulagem | Pode oferecer boa produtividade em condições adequadas | Normalmente requer mais interrupções para troca de eletrodos |
| Mobilidade | Pode ser adequada a campo quando utilizada em configuração autoprotegida tecnicamente apropriada | Depende do fornecimento e da proteção por gás no local | Apresenta ampla flexibilidade operacional e não depende de cilindro de gás |
| Acabamento | Pode exigir remoção de escória e controle de respingos | Geralmente não forma escória da mesma maneira, mas exige proteção gasosa estável | Forma escória e pode demandar limpeza entre passes |
| Aplicações | Estruturas, chapas, perfis, tubos, componentes e reparos metálicos | Fabricação e união de componentes em condições compatíveis com o processo | Montagens, reparos e serviços em diferentes condições de acesso |
Soldagem com arame tubular em estruturas metálicas: critérios técnicos e aplicações
No FCAW, o arame tubular contém fluxo em seu núcleo.
Durante a soldagem, esse fluxo contribui para a proteção da poça de fusão, a estabilização do arco e a formação de escória.
Dependendo do consumível e do equipamento, o processo pode ser autoprotegido ou utilizar gás adicional.
Essa característica torna o arame tubular uma alternativa relevante para estruturas metálicas e componentes que exigem alimentação contínua, boa deposição e produtividade compatível com o volume de soldagem.
No MIG/MAG, o arame é maciço e a proteção da região fundida depende de um gás fornecido externamente.
Por isso, correntes de ar, condições do local e estabilidade do fornecimento de gás precisam ser consideradas.
O processo pode ser conveniente quando se busca uma soldagem contínua e um acabamento com menor presença de escória, mas a escolha deve respeitar o material, a posição, a espessura e a especificação aplicável.
Já o SMAW utiliza eletrodos revestidos individuais.
O revestimento participa da proteção do arco e da poça de fusão, enquanto o operador precisa substituir o eletrodo quando ele é consumido.
Essa característica pode aumentar as interrupções, mas o processo continua sendo útil em situações que exigem flexibilidade, simplicidade de deslocamento ou execução em locais nos quais a configuração disponível favorece o uso de eletrodos.
Arame tubular é igual a MIG/MAG?
Não. Os dois processos podem utilizar alimentação contínua e equipamento de soldagem a arco, mas o consumível é diferente.
O FCAW utiliza arame tubular preenchido com fluxo, enquanto o MIG/MAG utiliza arame maciço e depende de proteção gasosa externa.
Essa diferença afeta a proteção da poça, a formação de escória, a limpeza entre passes, a sensibilidade ao ambiente e os critérios de regulagem.
Também não é adequado afirmar que um processo é universalmente melhor que os demais.
Em uma estrutura metálica, por exemplo, a decisão pode mudar conforme o tipo de junta, a posição de soldagem, o acesso, a necessidade de deslocamento, o nível de acabamento, o controle de deformações e os requisitos de inspeção.
O desempenho ainda depende da preparação das peças, da compatibilidade do consumível, da regulagem do equipamento e da execução conforme o escopo técnico.
Para selecionar o processo com segurança, é recomendável verificar:
- metal-base e condições da superfície;
- espessura e geometria dos componentes;
- posição e acessibilidade das juntas;
- necessidade de execução em ambiente interno ou externo;
- disponibilidade de gás de proteção e infraestrutura;
- exigência de produtividade, acabamento e limpeza;
- compatibilidade do consumível com o projeto;
- requisitos de inspeção e controle da junta.
A Jota Soldas atua com soldagem, fabricação e montagem industrial, avaliando demandas personalizadas a partir do projeto ou escopo apresentado pelo cliente.
Essa análise é importante para definir se o arame tubular, o MIG/MAG, o eletrodo revestido ou outra configuração é tecnicamente mais coerente com cada serviço, sem substituir a especificação aplicável nem a avaliação profissional do conjunto.
Como escolher o arame tubular para o projeto?
A escolha do arame tubular deve partir dos requisitos da junta e das condições reais de execução, não apenas da busca por maior produtividade.
Em um projeto de fabricação, adequação, manutenção ou montagem industrial, o consumível e a configuração do processo precisam ser compatíveis com o metal-base, a espessura, a posição de soldagem, o ambiente e a especificação técnica aplicável.
Critérios técnicos para definir o consumível
Antes de selecionar o arame tubular, avalie:
- Metal-base: identifique o material que será soldado e verifique a compatibilidade entre sua composição, o consumível e o procedimento previsto.
- Espessura das peças: considere a espessura dos componentes e a necessidade de controlar penetração, aporte térmico, número de passes e risco de deformação.
- Posição de soldagem: confirme se a junta será executada em posição plana, horizontal, vertical ou sobrecabeça. A posição pode influenciar a escolha do arame, a fluidez da poça e a estabilidade do cordão.
- Tipo e exigência da junta: analise geometria, preparação, acesso, continuidade, solicitação mecânica e nível de controle requerido para a união.
- Ambiente de execução: verifique se o trabalho ocorrerá em oficina ou em campo, avaliando vento, exposição, proteção gasosa disponível, acesso à estrutura e condições de limpeza.
- Equipamento e alimentação: confirme se a fonte, o alimentador, a tocha e os acessórios são compatíveis com o arame e com a configuração escolhida.
- Acabamento e inspeção: considere a necessidade de remoção de escória, limpeza entre passes, controle visual e outras verificações previstas no escopo.
Arame autoprotegido ou protegido por gás?
O arame tubular autoprotegido possui fluxo capaz de contribuir para a proteção da poça de fusão, dispensando, em determinadas configurações, o fornecimento externo de gás.
Essa característica pode ser útil em trabalhos de campo ou em locais nos quais o controle da proteção gasosa seja mais difícil.
Ainda assim, a aplicação depende das condições ambientais, do material, da posição e dos requisitos da junta.
Já o arame tubular protegido por gás utiliza uma fonte externa de proteção durante a soldagem.
A configuração pode favorecer o controle do processo em determinadas aplicações, mas exige atenção à disponibilidade e à estabilidade do gás, à regulagem do equipamento e à influência de correntes de ar.
A escolha não deve ser feita de forma automática, o projeto precisa indicar qual alternativa atende melhor à execução prevista.
Em ambos os casos, o fluxo interno pode gerar escória e fumos, o que torna necessária a limpeza adequada e o uso de medidas de segurança compatíveis com a atividade.
O desempenho também depende da preparação das peças, da regulagem, do armazenamento do consumível e da técnica de execução.
Como verificar a compatibilidade técnica?
Para reduzir o risco de seleção inadequada, reúna a documentação disponível antes da compra ou da execução.
O conjunto de informações deve incluir o desenho ou projeto, o metal-base, as espessuras, a geometria das juntas, as posições de soldagem, o ambiente de trabalho e as exigências de inspeção.
Também é importante consultar a identificação e a ficha técnica do arame, as recomendações do fabricante e as especificações aplicáveis ao serviço.
Evite escolher apenas pela disponibilidade do consumível ou pela expectativa de velocidade.
Um arame que funciona bem em uma estrutura pode não ser a alternativa mais adequada para outra, especialmente quando mudam o material, a posição, o acesso, o nível de solicitação ou as condições de campo.
A definição final deve considerar a compatibilidade entre consumível, equipamento, procedimento e objetivo da junta.
A Jota Soldas atua com soldagem, fabricação e montagem industrial e avalia demandas personalizadas a partir do projeto ou escopo apresentado.
Para solicitar uma análise consultiva, envie as informações técnicas disponíveis sobre a estrutura ou o componente, incluindo materiais, dimensões, condições de execução e requisitos conhecidos.
Com esse material, a empresa pode direcionar a avaliação do processo e dos consumíveis conforme as especificações aplicáveis, sem substituir a análise técnica necessária para cada projeto.
Qualidade, segurança e controle da execução?
A qualidade da soldagem industrial começa antes da abertura do arco.
Em uma estrutura metálica, preparação, limpeza, montagem e ajuste influenciam diretamente a estabilidade do processo e a confiabilidade da junta.
Por isso, o escopo deve ser analisado para definir a sequência de fabricação, o tipo de consumível, a configuração do arame tubular e os critérios de inspeção compatíveis com o projeto.
Preparação e ajuste das peças
Antes da soldagem, é importante verificar se as superfícies estão livres de contaminantes que possam prejudicar a fusão ou gerar descontinuidades.
Óleos, umidade, carepas, resíduos e excesso de oxidação devem ser tratados conforme as características do material e os requisitos da aplicação.
Também precisam ser conferidos o alinhamento, a abertura da junta, o posicionamento das peças e a fixação necessária para reduzir movimentações durante a execução.
A montagem deve respeitar o desenho, o escopo ou as orientações técnicas fornecidas pelo cliente.
Quando houver alterações dimensionais, interferências ou condições diferentes das previstas, a decisão não deve ser tomada apenas com base na aparência da peça.
É recomendável registrar a necessidade de avaliação técnica antes de prosseguir, especialmente em componentes que farão parte de estruturas, equipamentos ou conjuntos submetidos a esforços.
Controle durante e após a soldagem
A regulagem do equipamento, a alimentação contínua do arame, a distância de trabalho, a velocidade de deslocamento e a posição de soldagem precisam ser compatíveis com o material, a espessura, o tipo de junta e o consumível selecionado.
No FCAW, a formação e a remoção da escória também fazem parte do controle da execução.
A limpeza entre passes, quando aplicável, contribui para evitar a incorporação de resíduos na junta.
O controle visual pode verificar aspectos como continuidade do cordão, perfil, acabamento, indícios de porosidade, mordeduras, trincas, falta de fusão aparente, respingos excessivos e distorções.
Essa verificação não substitui métodos de inspeção adicionais quando eles forem exigidos pelo projeto ou pela especificação técnica.
O critério adequado deve ser definido antes da execução, e não somente depois que a peça estiver pronta.
Segurança como parte do planejamento
A segurança deve ser considerada desde a preparação do local até a finalização do serviço.
Soldagem e atividades de montagem podem envolver fumos, calor, radiação, projeção de partículas, equipamentos elétricos, movimentação de cargas e trabalho em ambientes industriais.
A avaliação das condições do local deve orientar o isolamento da área, a ventilação, a organização dos cabos e cilindros quando utilizados, a prevenção de incêndios e o uso dos equipamentos de proteção adequados.
Em serviços de campo, a escolha entre arame tubular autoprotegido e uma configuração com proteção gasosa depende das condições ambientais, do equipamento disponível e dos requisitos da junta.
A possibilidade de execução externa não elimina a necessidade de planejamento, controle de contaminantes, proteção contra interferências do ambiente e verificação da segurança da operação.
Como avaliar um prestador de soldagem industrial?
Antes de contratar, o cliente pode perguntar:
- O escopo, os desenhos e as condições de montagem serão analisados antes da proposta?
- Como serão definidos o processo de soldagem, o arame tubular e a configuração de proteção?
- Quais informações sobre material, espessura, posição e tipo de junta precisam ser fornecidas?
- Como serão tratados limpeza, alinhamento, fixação e controle de deformações?
- Qual será o critério de inspeção visual e quais verificações adicionais podem ser necessárias?
- Como serão registradas alterações de campo, não conformidades ou dúvidas de execução?
- Quais condições de acesso, movimentação, ventilação e segurança devem estar disponíveis no local?
A experiência técnica é mais útil quando está associada a uma metodologia transparente.
A Jota Soldas atua com soldagem, fabricação, montagem, adequações e manutenção industrial, e informa que seu fundador acumula experiência no segmento desde 2004.
Esse histórico deve ser compreendido como um sinal de vivência técnica, sem substituir a análise específica de cada projeto.
Para avaliar a possibilidade de atendimento, o cliente pode encaminhar o projeto ou o escopo à empresa e solicitar uma orientação compatível com os requisitos apresentados.
Validação dos requisitos antes da execução
Uma contratação tecnicamente segura deve confirmar, antes do início, o material-base, as dimensões, o desenho ou escopo aplicável, as condições de acesso, a posição das soldas, o ambiente de trabalho, o consumível pretendido e o nível de inspeção necessário.
Também é importante esclarecer responsabilidades sobre preparação das peças, montagem, fornecimento de materiais, adequações em campo e aprovação das alterações.
Essa validação reduz interpretações divergentes e ajuda a alinhar qualidade, segurança e produtividade sem prometer resultados que não possam ser verificados.
Em um orçamento personalizado, a Jota Soldas pode avaliar as informações disponibilizadas pelo cliente para compreender a demanda e indicar a abordagem técnica adequada ao serviço solicitado.
Como solicitar uma avaliação à Jota Soldas?
O ideal é encaminhar o projeto, desenho, memorial, especificação disponível ou um escopo com informações sobre as peças, dimensões, materiais, quantidade, local de execução e finalidade do serviço.
Quanto mais claro for o escopo, mais consistente tende a ser a análise da solução de soldagem, fabricação, montagem, adequação ou manutenção.
A Jota Soldas atua como prestadora de serviços, fornecedora e fabricante para demandas industriais personalizadas.
Sua experiência em soldagem é baseada na atuação do fundador no segmento desde 2004, e a empresa, fundada em 2019, atende solicitações em âmbito nacional, com execução ou entrega conforme a necessidade apresentada.
A definição do processo, dos consumíveis e do método de trabalho deve ser confirmada tecnicamente para cada projeto.
Para continuar a pesquisa, consulte as páginas internas relacionadas a soldagemfabricação de estruturas metálicasmontagem industrialadequaçõesmanutenção e solicitação de orçamento.
Esses conteúdos ajudam a detalhar o escopo antes do contato com a equipe.
Perguntas frequentes
Quais materiais e componentes podem ser atendidos?
De forma geral, o FCAW pode ser aplicado, conforme a compatibilidade entre o metal-base, o consumível e a especificação do projeto, na fabricação e união de chapas, perfis, tubos, estruturas soldadas e outros componentes metálicos.
Também pode ser considerado em atividades de recuperação, reparação, adequação e manutenção industrial.
A indicação não deve ser feita apenas pelo formato da peça.
É necessário analisar o material, a espessura, a posição de soldagem, as condições de acesso, o nível de solicitação da junta e os critérios de inspeção definidos para o serviço.
Por isso, uma demanda de soldagem com arame tubular em estruturas metálicas deve ser avaliada individualmente.
O processo pode ser usado em campo?
Sim, determinadas configurações de arame tubular autoprotegido podem facilitar a execução em ambientes externos, pois não dependem da mesma forma de uma fonte externa de gás de proteção.
Essa possibilidade não significa que todo serviço de campo seja automaticamente adequado ao FCAW.
Vento, umidade, acesso à junta, preparação das superfícies, segurança da operação e requisitos do projeto precisam ser considerados antes da execução.
Quando houver necessidade de proteção gasosa, o ambiente e as condições de trabalho também devem ser avaliados para reduzir interferências no processo.
Qual é a diferença entre FCAW, MIG/MAG e SMAW?
- FCAW: utiliza arame tubular contínuo, preenchido com fluxo. Pode ser autoprotegido ou trabalhar com proteção gasosa, conforme o consumível e a configuração.
- MIG/MAG: normalmente utiliza arame maciço contínuo e gás de proteção externo. A sigla do processo e o gás empregado variam conforme a aplicação e o metal-base.
- SMAW: utiliza eletrodo revestido, que é consumido durante a soldagem e precisa ser substituído quando termina.
O arame tubular não é simplesmente igual ao arame maciço usado em MIG/MAG.
O fluxo interno, a formação de escória, a necessidade de limpeza e as condições de proteção influenciam a escolha.
A comparação também deve considerar acabamento, mobilidade, produtividade, posição de soldagem, espessura e especificação técnica, sem presumir que um processo seja sempre melhor que os demais.
Para saber mais sobre Soldagem com arame tubular em estruturas metálicas
Ligue para (11) 4358-4906 ou clique aqui e entre em contato por e-mail.
Entre em contato agora mesmo!
Clique no botão e entre em contato para tirar dúvidas ou solicitar um orçamento.
Solicitar contatoPrincipais regiões de atendimento:
- Atendimento realizado em todo o estado de Acre.
- Atendimento realizado em todo o estado de Alagoas.
- Atendimento realizado em todo o estado de Amapá.
- Atendimento realizado em todo o estado de Amazonas.
- Atendimento realizado em todo o estado de Bahia.
- Atendimento realizado em todo o estado de Ceará.
- Atendimento realizado em todo o estado de Distrito Federal.
- Atendimento realizado em todo o estado de Espírito Santo.
- Atendimento realizado em todo o estado de Goiás.
- Atendimento realizado em todo o estado de Maranhão.
- Atendimento realizado em todo o estado de Mato Grosso.
- Atendimento realizado em todo o estado de Mato Grosso do Sul.
- Atendimento realizado em todo o estado de Minas Gerais.
- Atendimento realizado em todo o estado de Pará.
- Atendimento realizado em todo o estado de Paraíba.
- Atendimento realizado em todo o estado de Paraná.
- Atendimento realizado em todo o estado de Pernambuco.
- Atendimento realizado em todo o estado de Piauí.
- Atendimento realizado em todo o estado de Rio de Janeiro.
- Atendimento realizado em todo o estado de Rio Grande do Norte.
- Atendimento realizado em todo o estado de Rio Grande do Sul.
- Atendimento realizado em todo o estado de Rondônia.
- Atendimento realizado em todo o estado de Roraima.
- Atendimento realizado em todo o estado de Santa Catarina.
- Atendimento realizado em todo o estado de São Paulo.
- Atendimento realizado em todo o estado de Sergipe.
- Atendimento realizado em todo o estado de Tocantins.

