Galeria
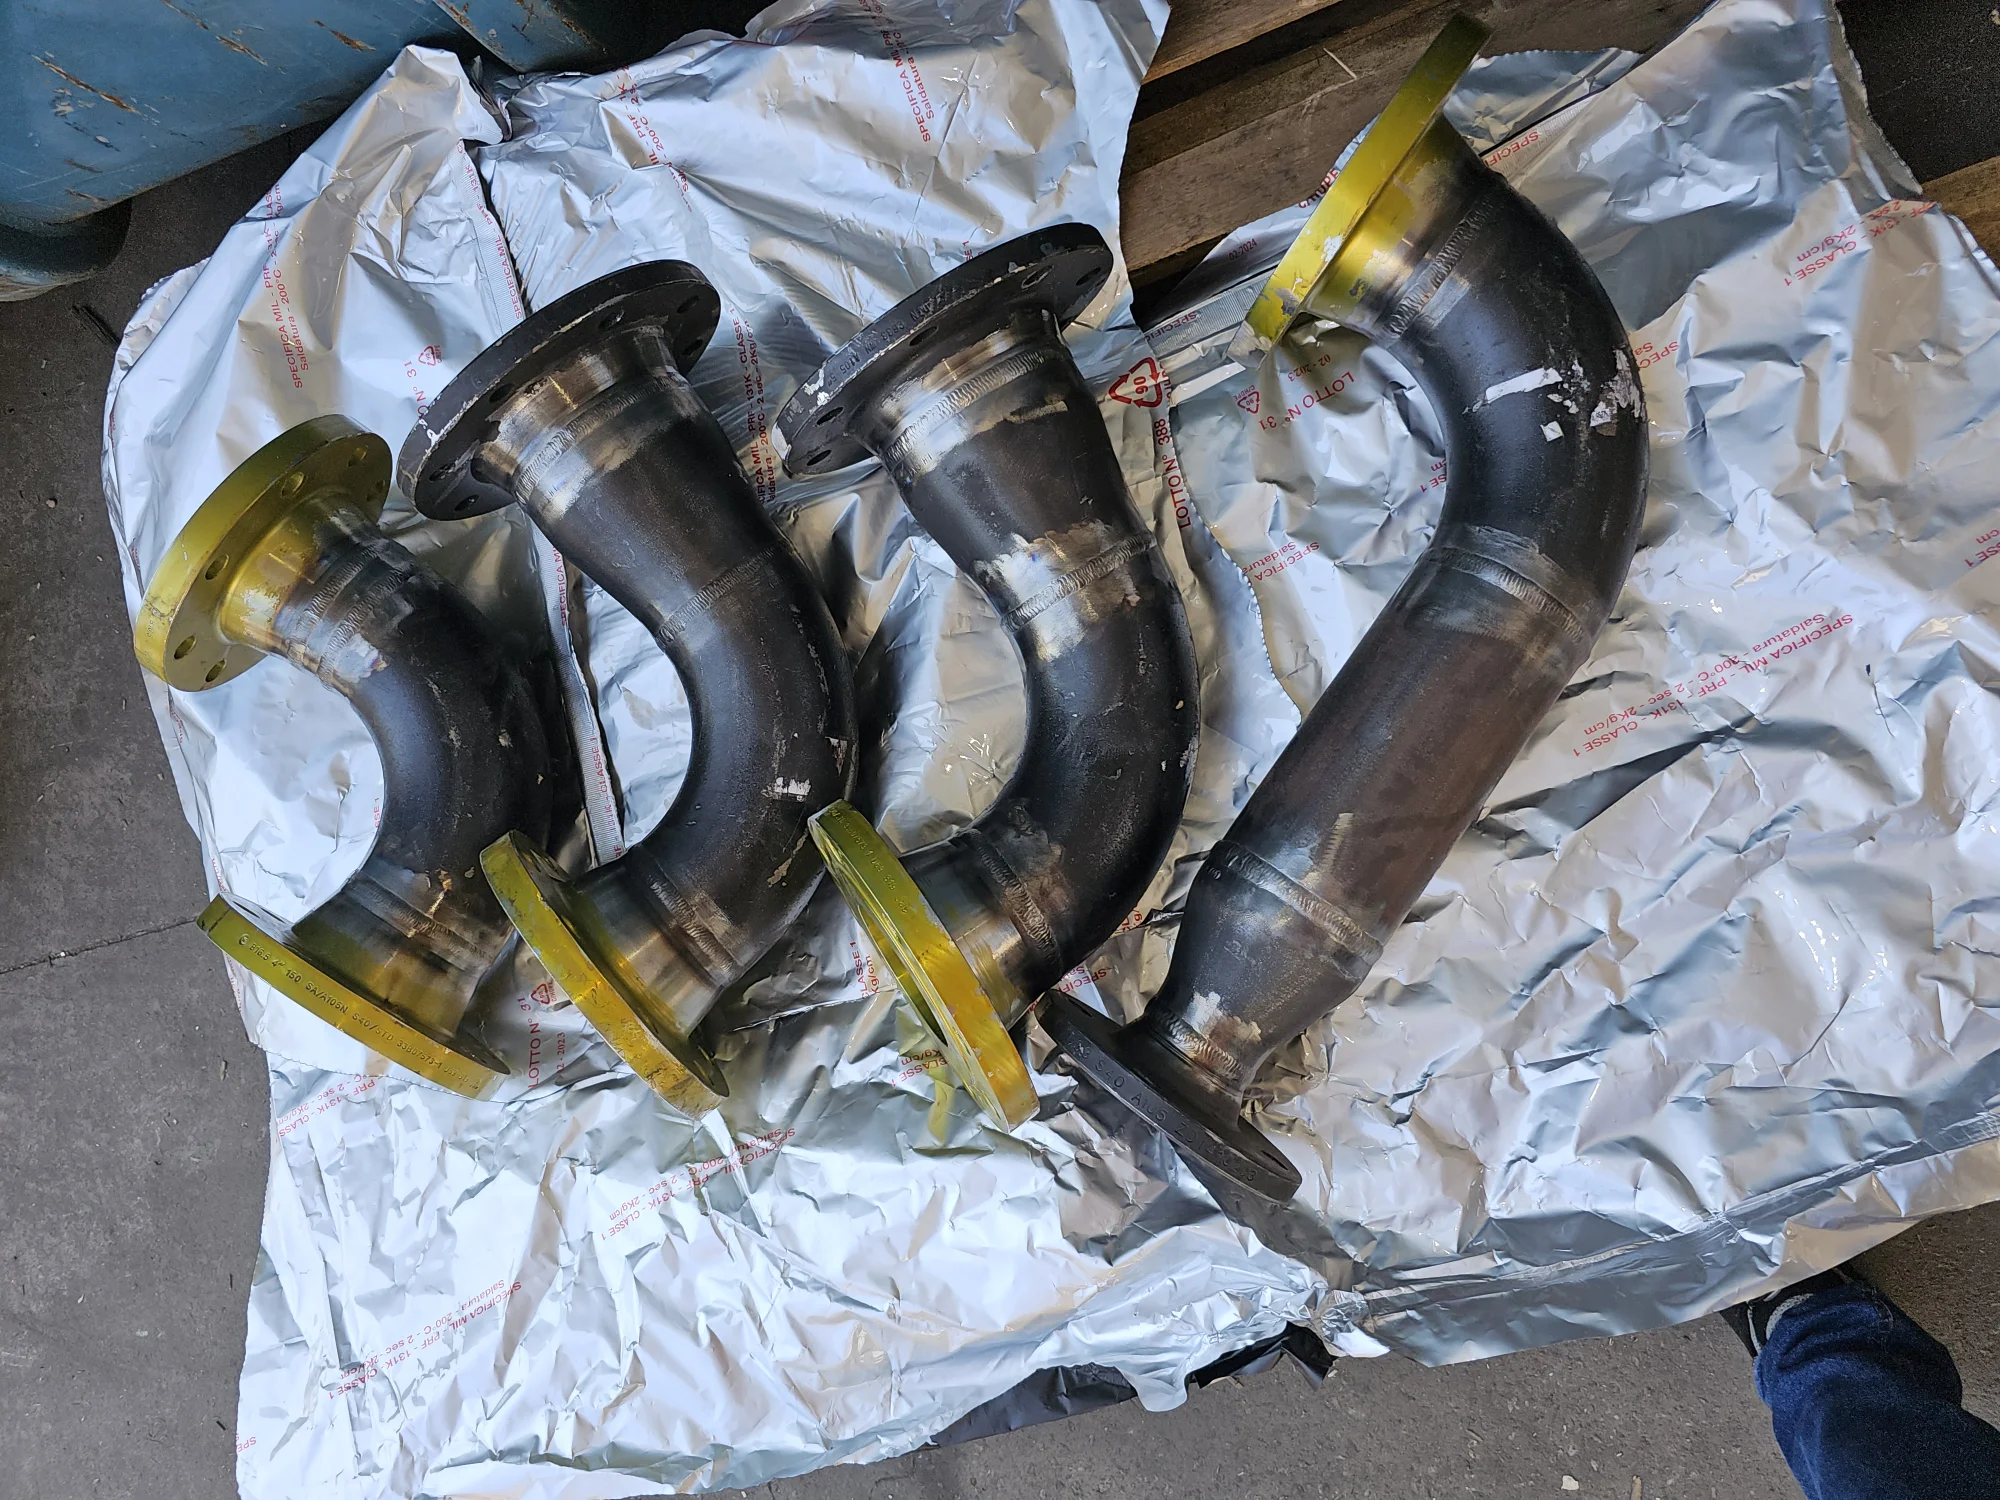
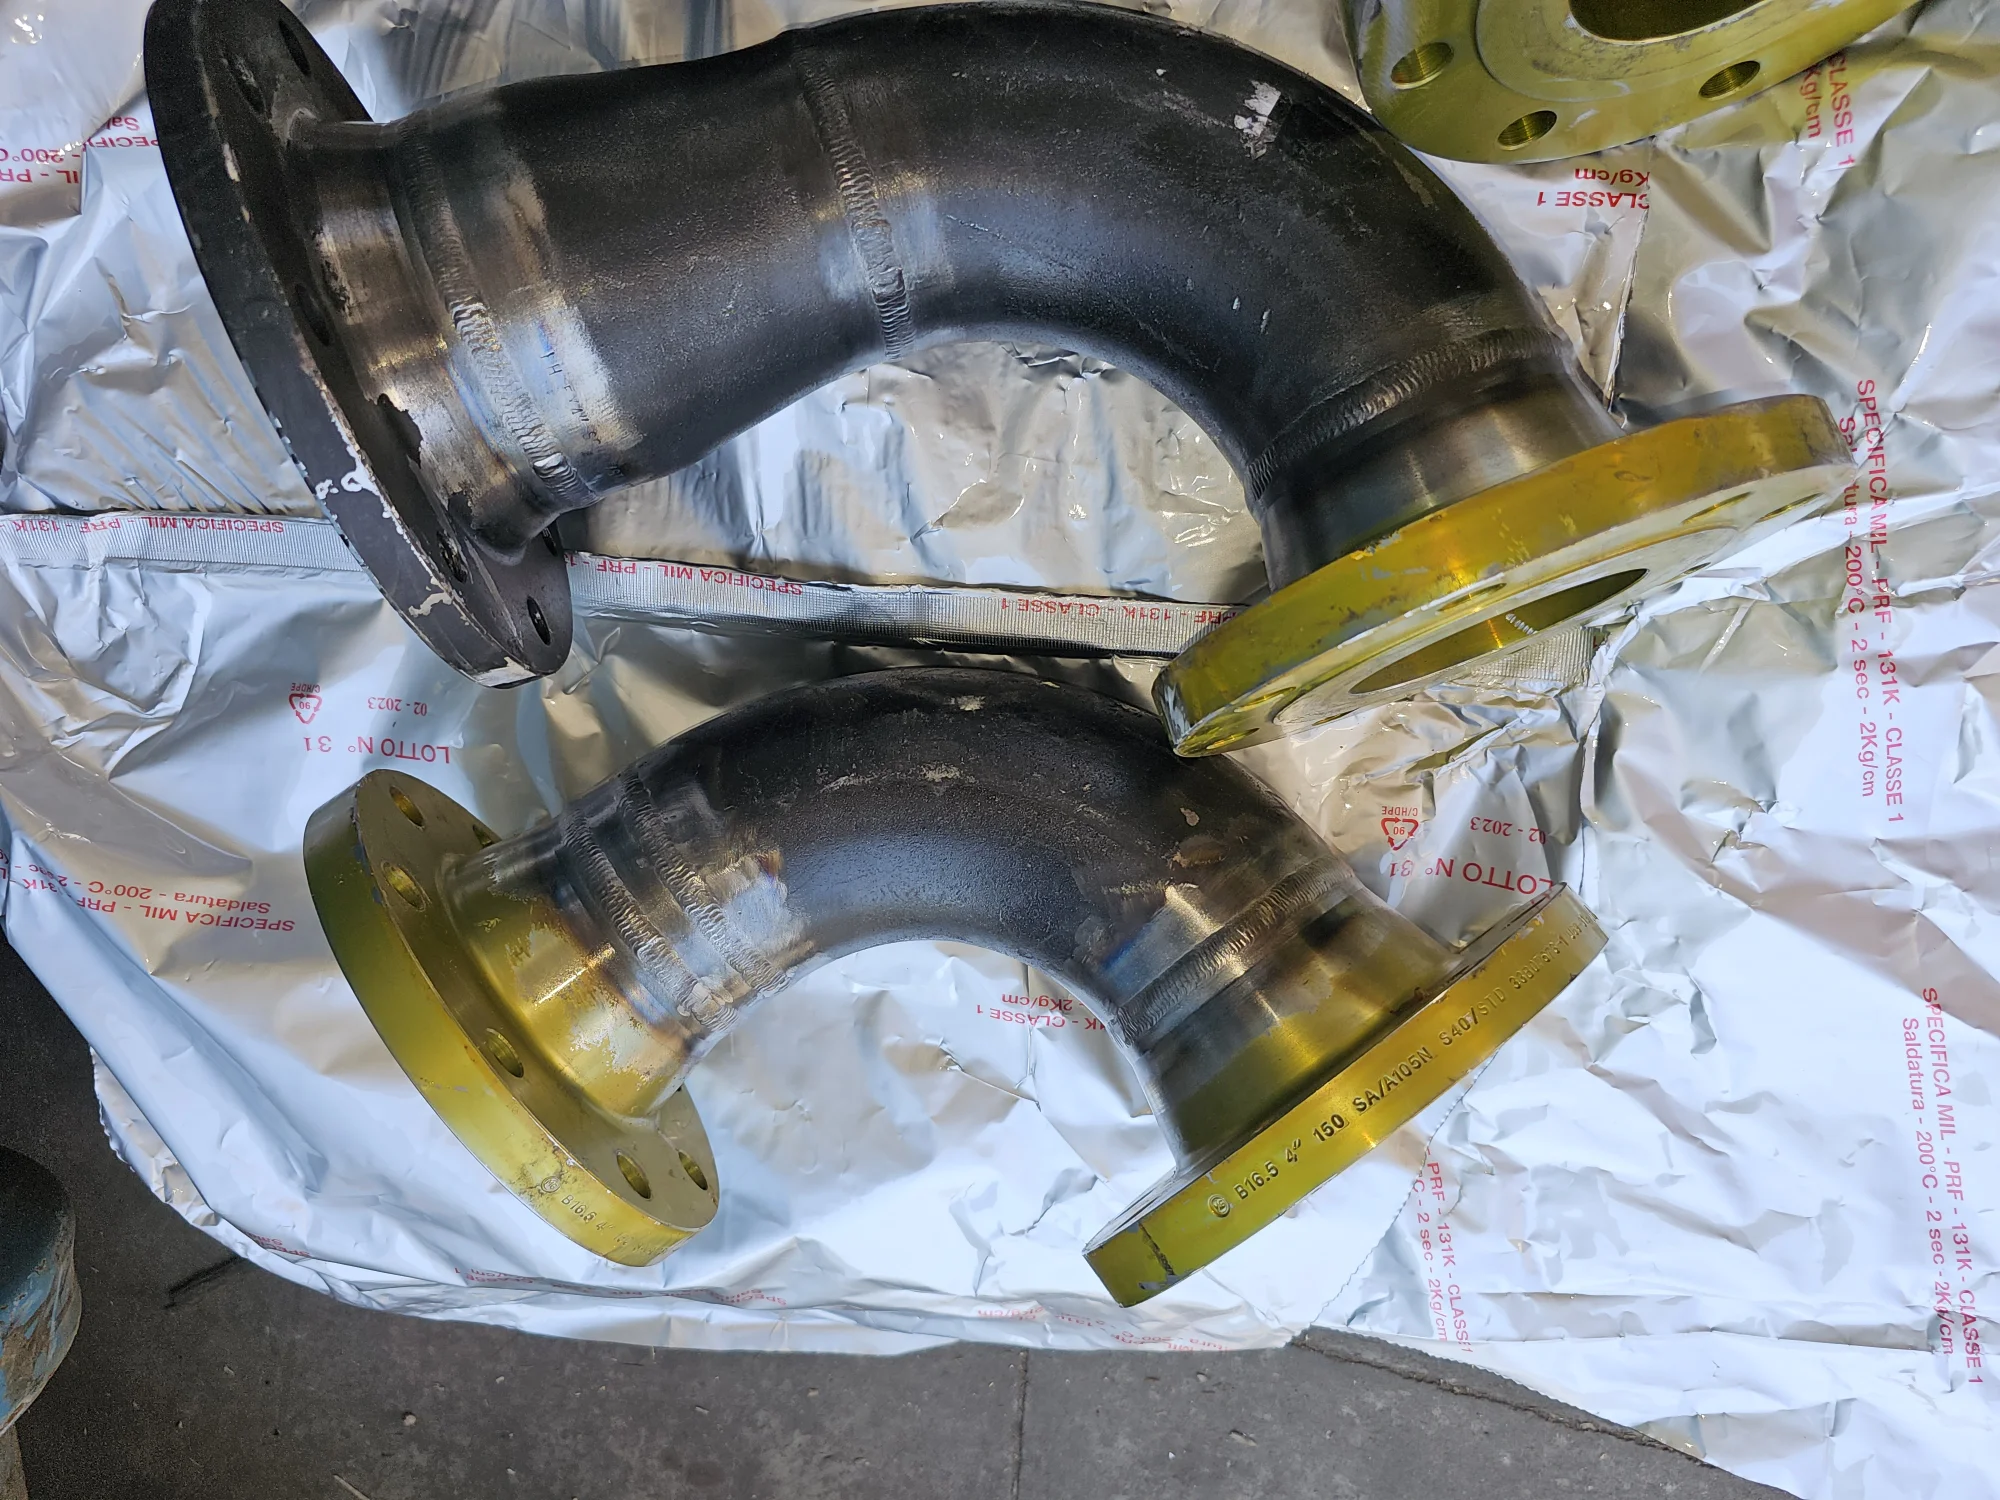
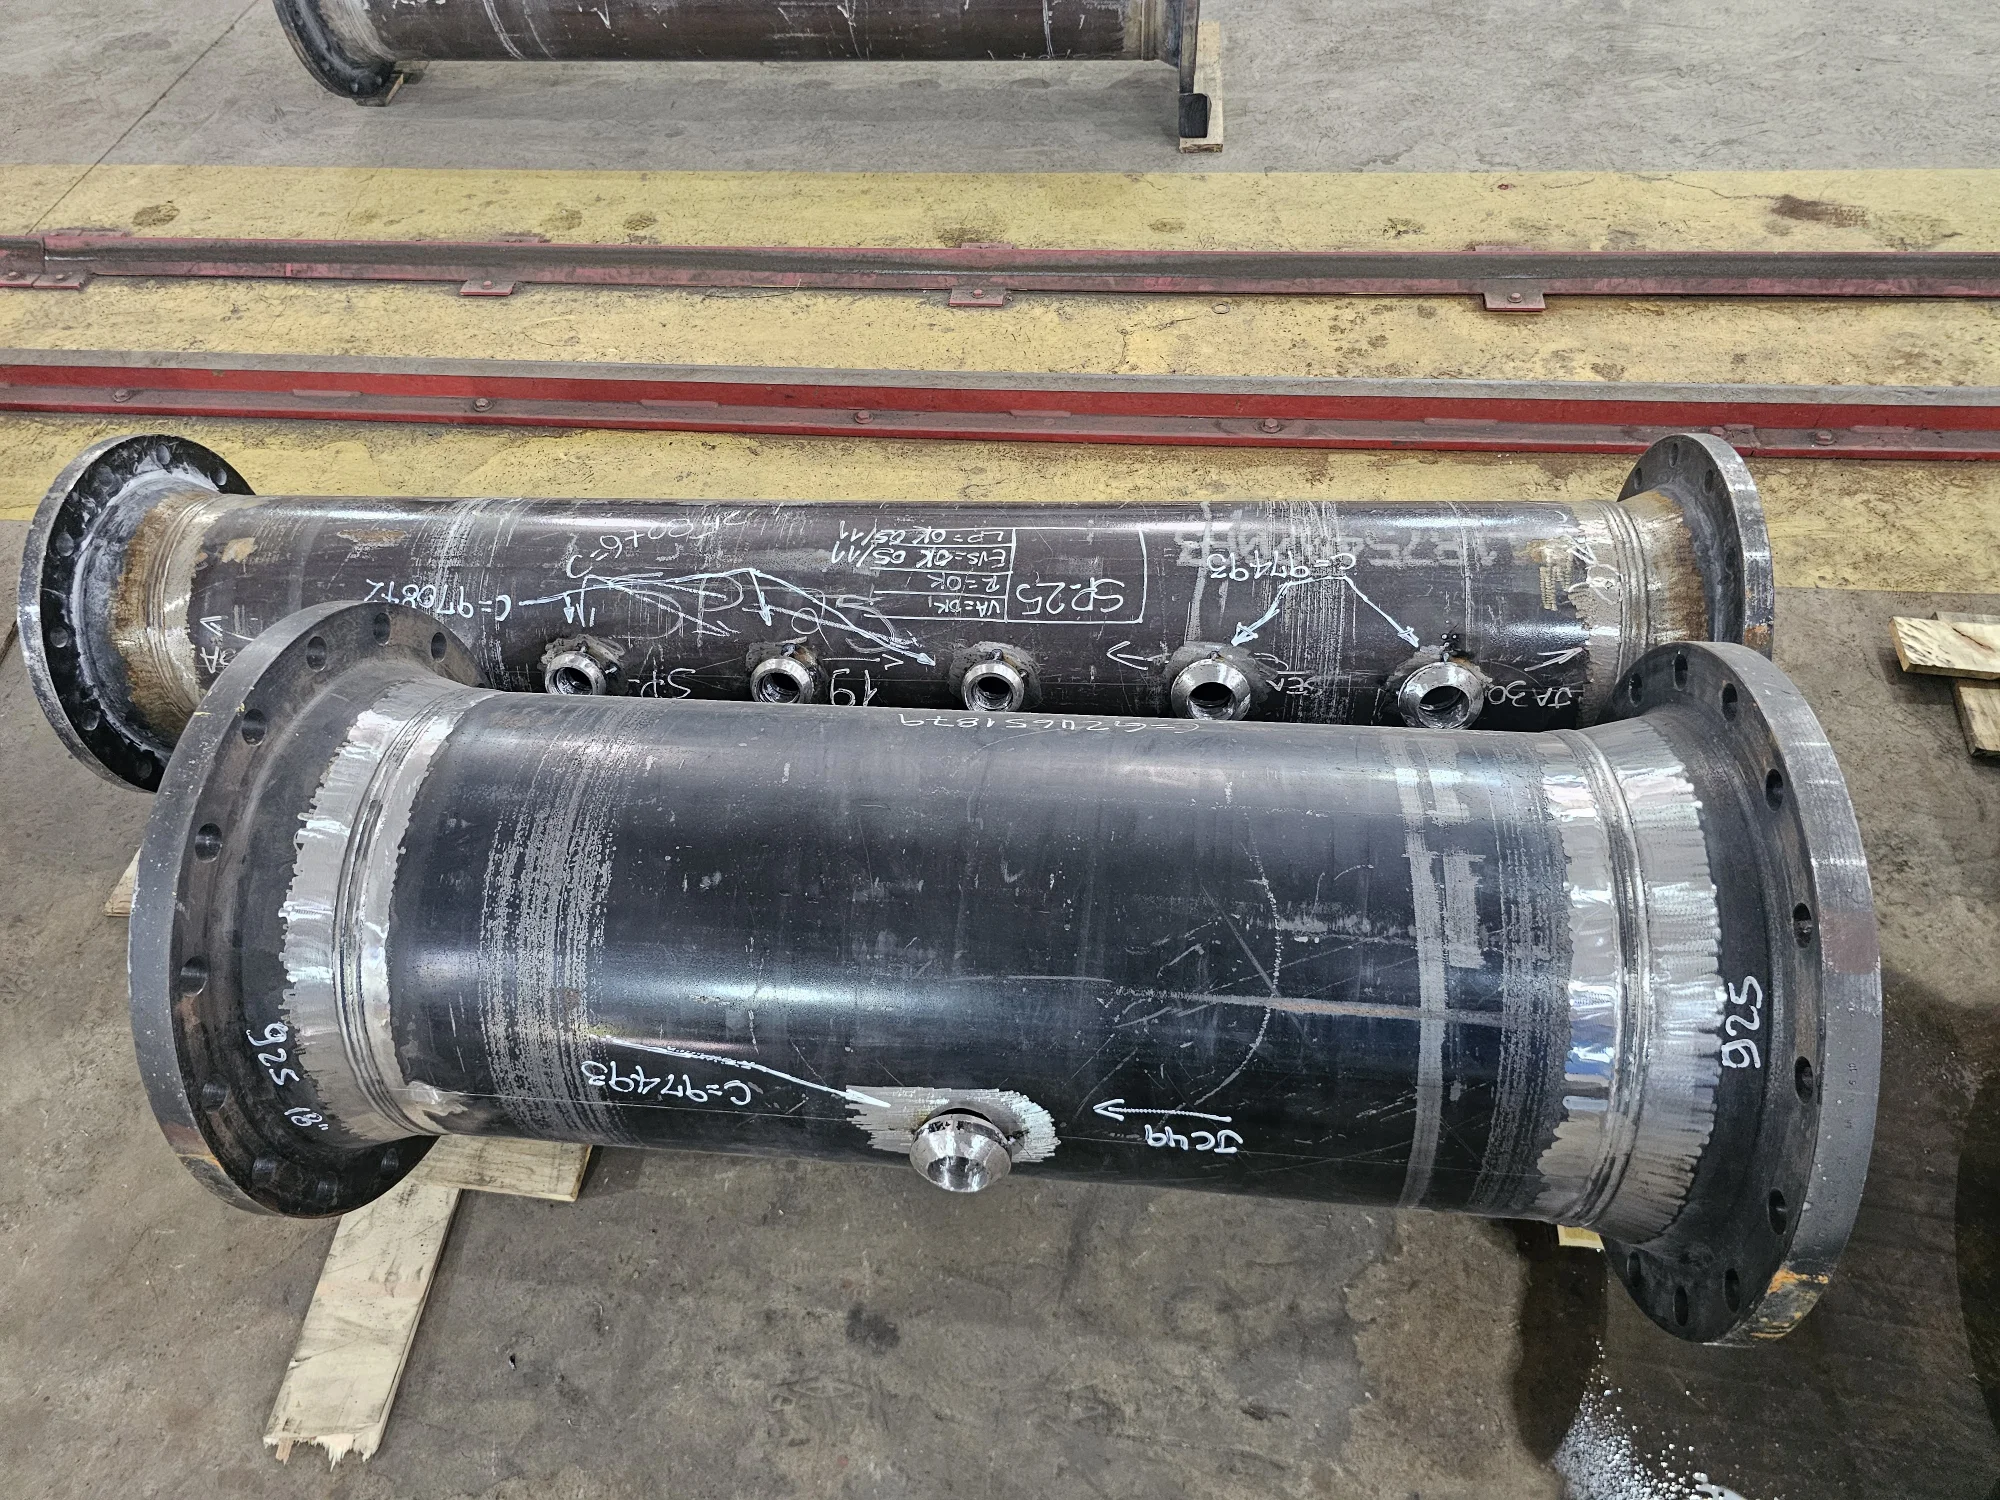
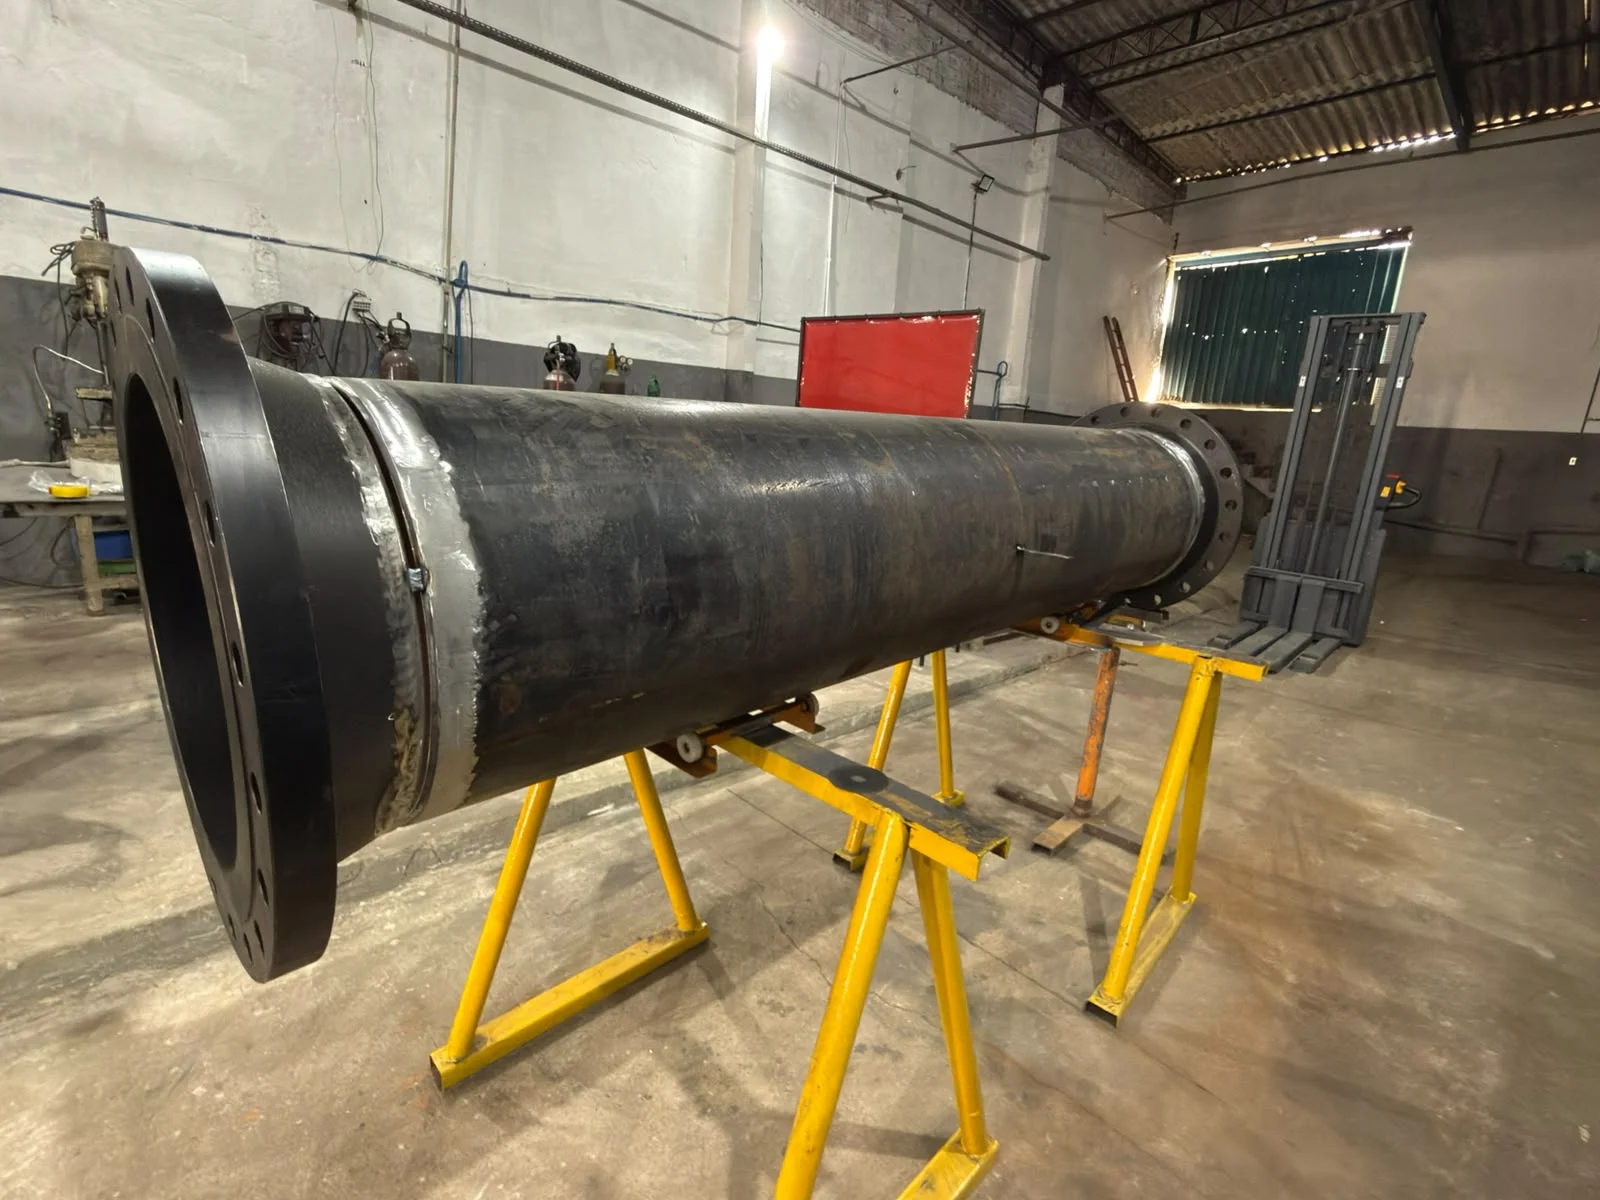
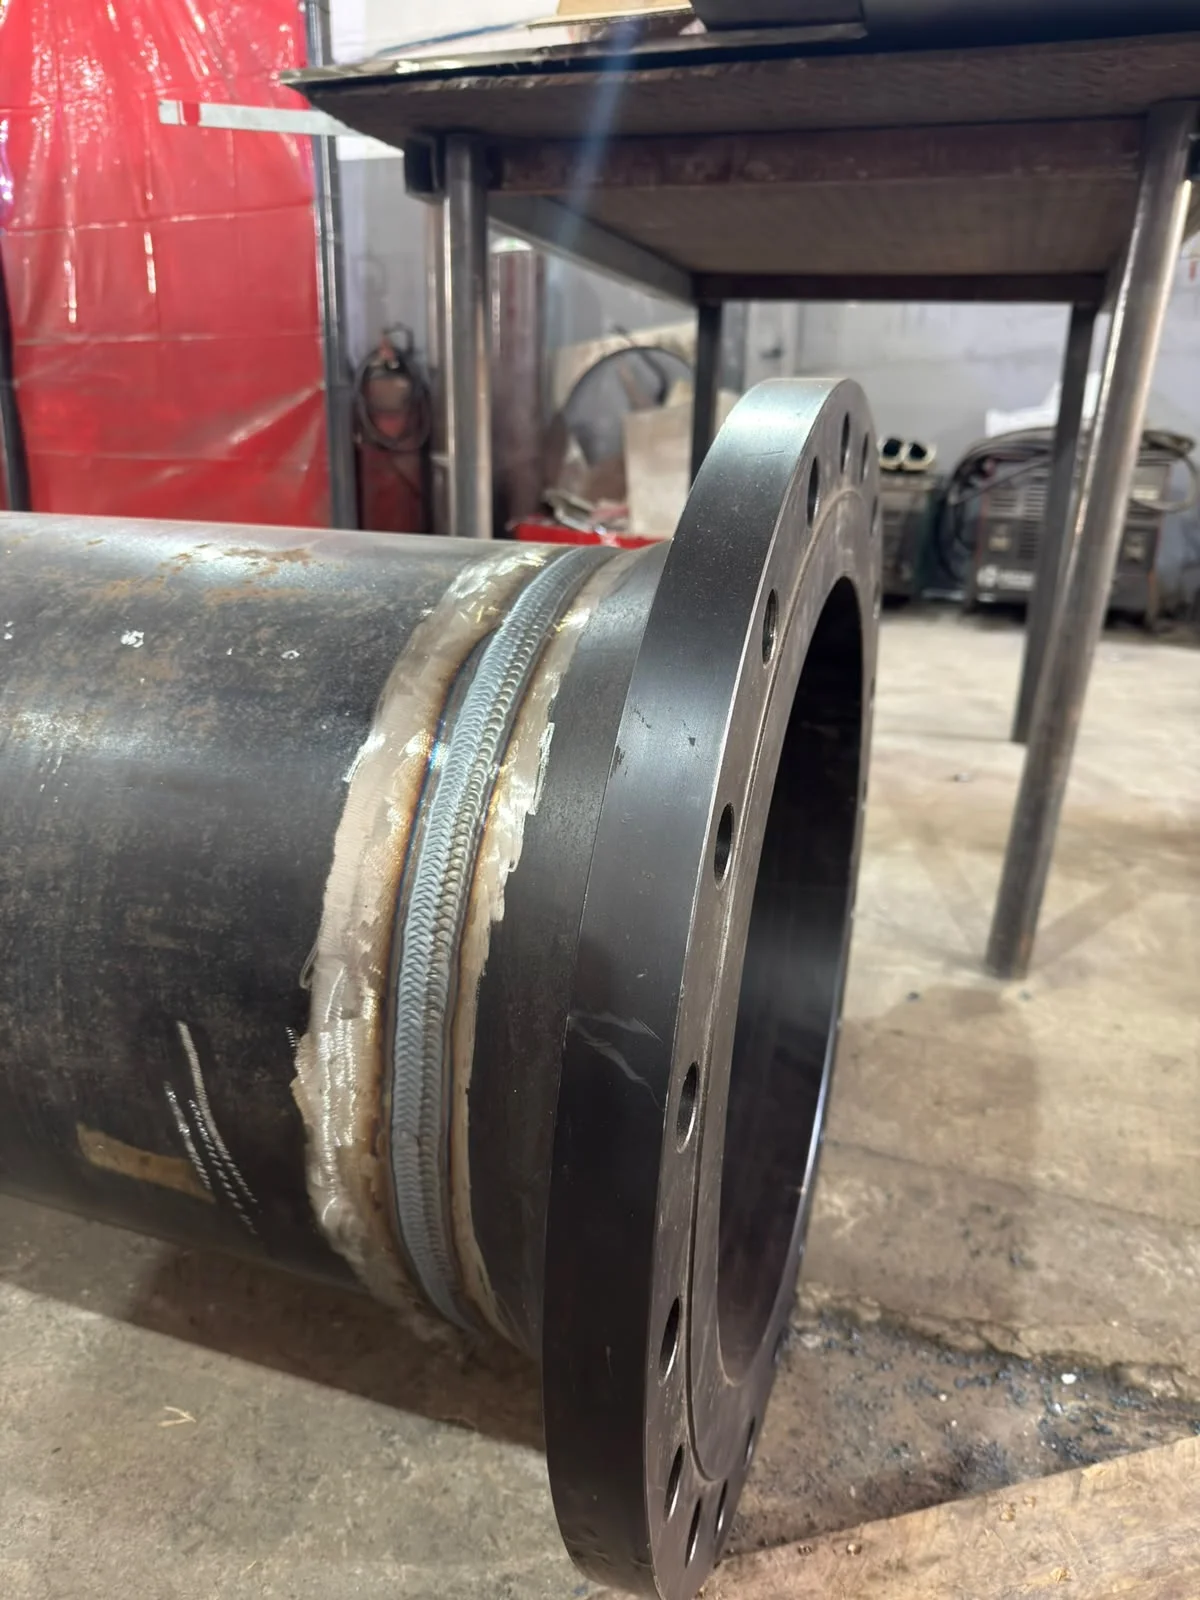
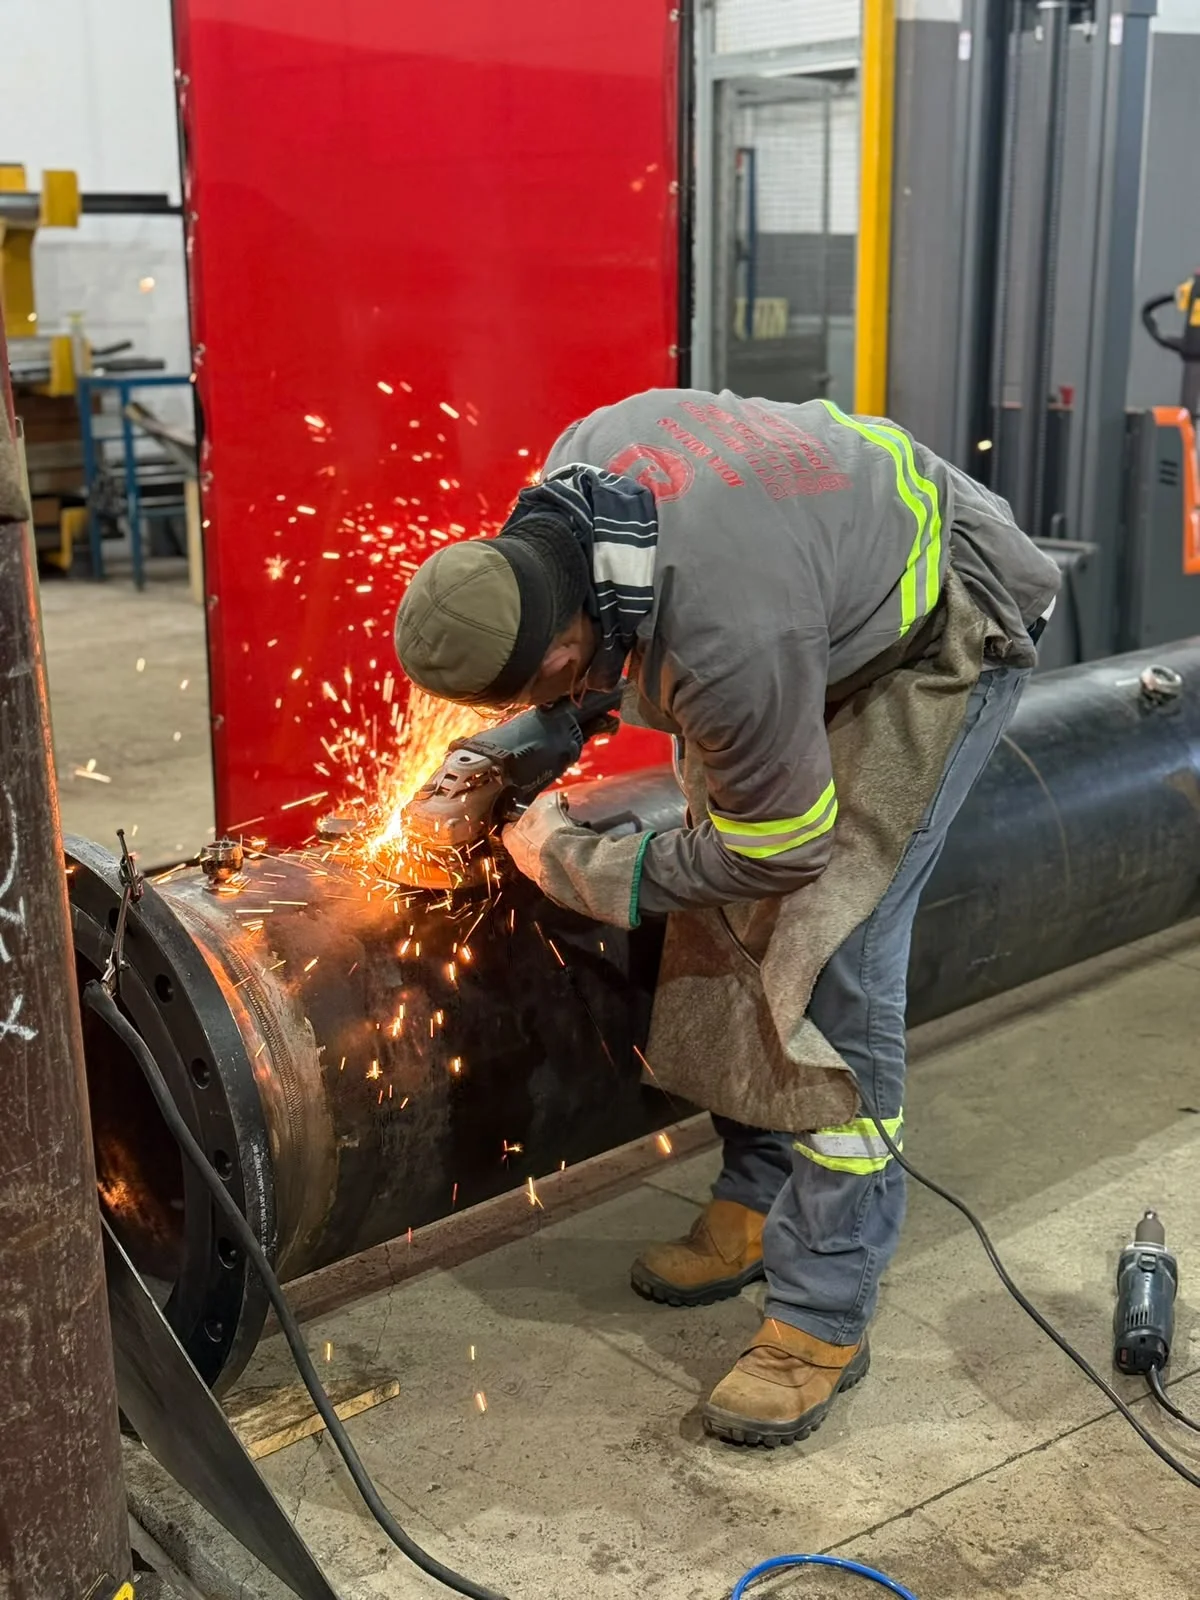
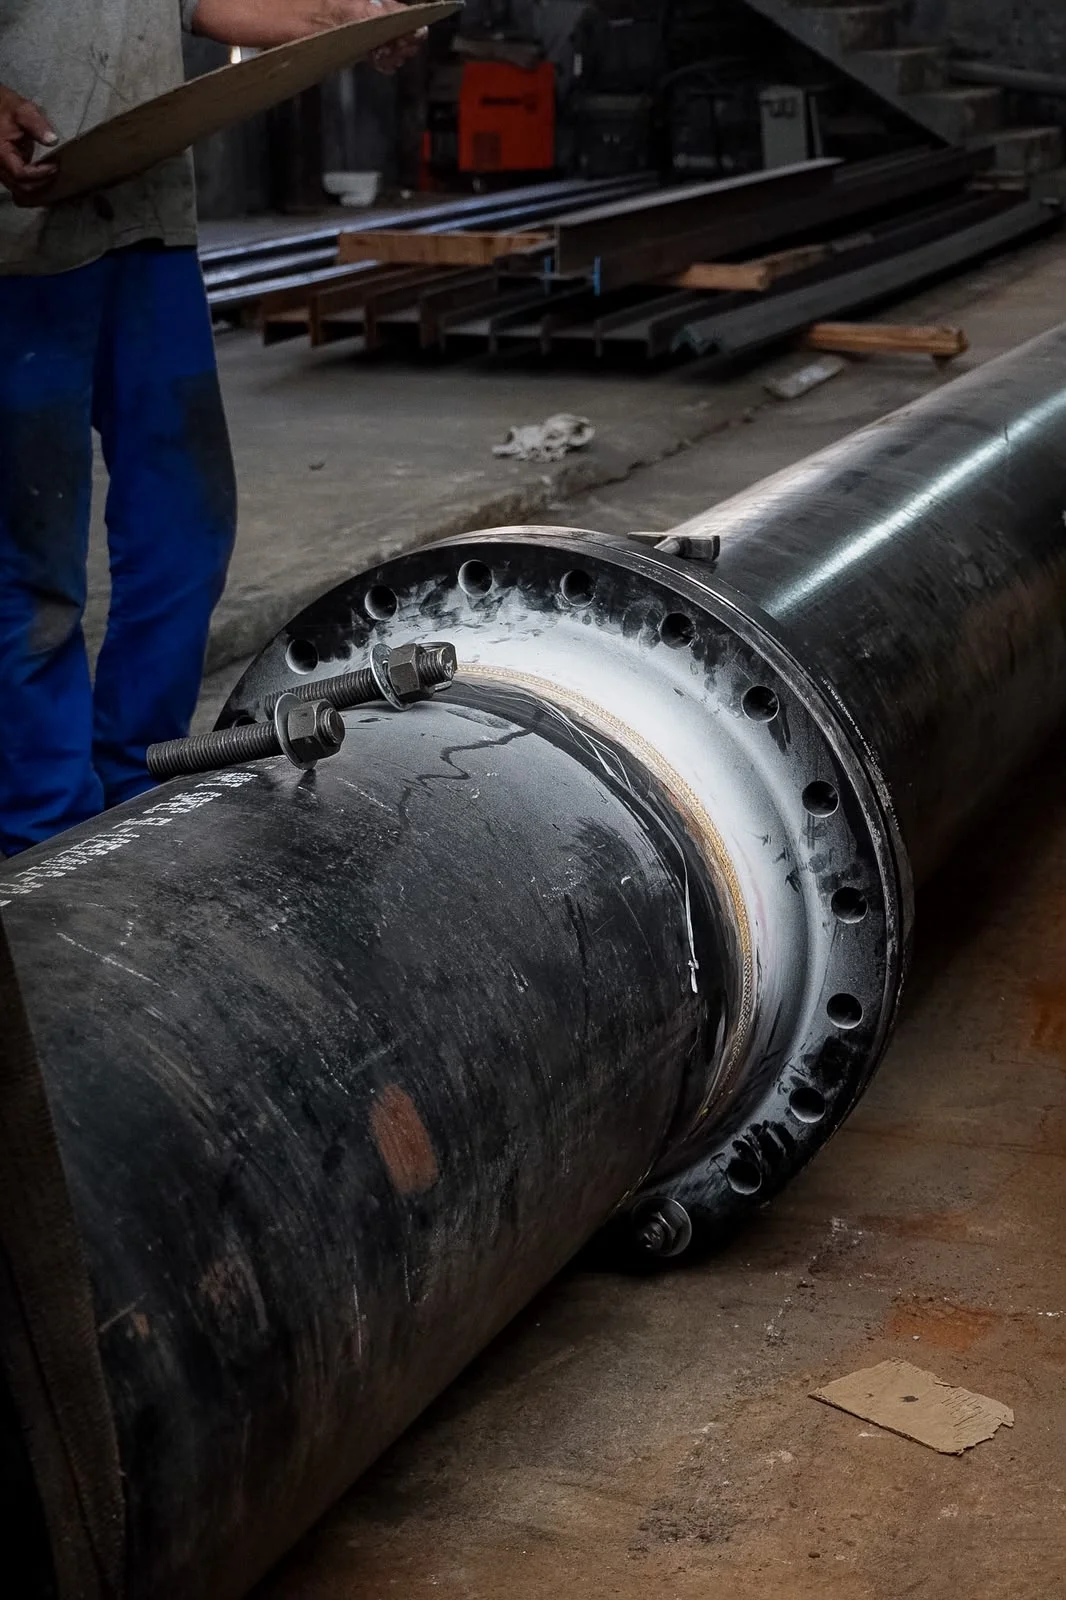
Clique nas imagens para ampliar
Soldagem TIG para tubos de inox: técnicas, preparação e aplicações industriais
A Soldagem TIG para tubos de inox é um processo de união do aço inoxidável por meio de um arco elétrico formado entre a peça e um eletrodo de tungstênio não consumível.
A região da junta é protegida por um gás inerte, geralmente argônio, enquanto o soldador controla a poça de fusão e pode adicionar material de acordo com a necessidade do projeto.
Esse controle favorece cordões de solda uniformes, acabamento cuidadoso e menor geração de respingos, características relevantes em aplicações industriais que exigem precisão.
Em tubos de aço inoxidável, o controle do arco e da poça de fusão é especialmente importante porque a geometria cilíndrica pode dificultar o acesso, o posicionamento e a manutenção de uma distância estável entre a tocha e a junta.
A execução precisa ajuda a controlar o aporte térmico, reduzir deformações e preservar as características dimensionais do conjunto.
A preparação, a escolha dos consumíveis e a proteção adequada também influenciam a aparência e a integridade da solda.
Como o processo funciona?
Na soldagem TIG, a tocha conduz a corrente até o eletrodo de tungstênio, que inicia e mantém o arco elétrico sem ser consumido como acontece com o arame-eletrodo da soldagem MIG/MAG.
O gás de proteção envolve a região aquecida e reduz o contato do metal fundido com o ambiente.
Quando o projeto exige material de adição, ele é introduzido de maneira controlada na poça de fusão.
A qualidade da junta depende da coordenação entre a movimentação da tocha, a alimentação do material de adição, a velocidade de execução e a estabilidade da proteção gasosa.
Em tubos, essa coordenação precisa considerar a posição da junta, o diâmetro, a espessura, a liga do inox e o acesso disponível.
Por isso, não existe um único ajuste aplicável a todos os trabalhos.
Por que o controle é relevante em tubos de inox?
O aço inoxidável é utilizado em diferentes componentes e equipamentos industriais por suas propriedades específicas, mas seu comportamento durante a soldagem exige atenção.
O excesso de calor pode favorecer deformações, alterações no acabamento e oxidação da região aquecida.
Já a proteção insuficiente ou a presença de contaminantes pode comprometer o cordão de solda e a superfície próxima à junta.
O processo TIG permite ajustar a execução com maior refinamento, o que pode ser útil em tubos de menor espessura, juntas aparentes ou componentes que demandam acabamento superior.
A escolha do procedimento deve considerar o uso do conjunto, o ambiente industrial, os requisitos de limpeza, a possibilidade de inspeção e as especificações técnicas definidas para o projeto.
Elementos envolvidos na soldagem TIG
- Aço inoxidável: material dos tubos, cuja liga e condição superficial devem ser confirmadas antes da execução.
- Junta: região de encontro entre os tubos ou entre o tubo e outro componente, preparada conforme a geometria e os requisitos do projeto.
- Arco elétrico: fonte de calor que funde localmente o material e permite a formação da poça de fusão.
- Eletrodo de tungstênio: eletrodo não consumível responsável por estabelecer o arco.
- Argônio: gás de proteção geralmente utilizado para proteger a poça de fusão contra a atmosfera.
- Poça de fusão: pequena região de metal em estado líquido que deve ser controlada durante a execução.
- Cordão de solda: resultado solidificado da união, cuja uniformidade e acabamento dependem da preparação e dos parâmetros adotados.
O que deve ser avaliado antes da execução?
Antes de iniciar o serviço, é necessário compreender o material, a espessura e o diâmetro dos tubos, além da geometria da junta e da posição de soldagem.
A superfície deve estar limpa e livre de contaminantes que possam interferir na estabilidade do arco ou introduzir imperfeições.
Também é importante confirmar o método de preparação, o gás de proteção, o eletrodo, o eventual material de adição e os parâmetros compatíveis com a aplicação.
Essas definições não devem ser tratadas como regras universais.
Elas dependem da liga do aço inoxidável, da espessura, do tipo de junta, do acesso, do acabamento desejado e dos requisitos técnicos do conjunto.
Em projetos industriais, a avaliação deve ser feita com base nas especificações fornecidas pelo cliente e no procedimento aplicável.
A Jota Soldas atua no segmento de soldagem desde 2004 e foi fundada em 2019, reunindo experiência prática e uma abordagem voltada à execução cuidadosa.
No atendimento de demandas industriais, a empresa informa trabalhar com soluções personalizadas em soldagem, fabricação e montagem, priorizando qualidade, segurança e precisão conforme as características de cada projeto.
Preparação dos tubos e da junta antes da soldagem
A preparação correta dos tubos é uma das etapas mais importantes da soldagem TIG em aço inoxidável.
Antes de abrir o arco elétrico, é necessário verificar o material, preparar as extremidades, favorecer o alinhamento e remover contaminantes da região da junta.
Esses cuidados influenciam diretamente a estabilidade da poça de fusão, a aparência do cordão, o controle da deformação e a integridade da união.
Na soldagem TIG para tubos de inox, pequenas falhas de preparação podem se refletir em porosidade, falta de fusão, oxidação excessiva ou desuniformidade do cordão.
Por isso, a execução não deve começar apenas pela regulagem da fonte de soldagem.
O resultado depende da combinação entre condição do tubo, geometria da junta, limpeza, ajuste das peças e parâmetros definidos para o projeto.
Inspecione o material e as extremidades
A inspeção inicial deve confirmar se os tubos correspondem ao material previsto e se não apresentam danos que comprometam o encaixe.
Devem ser observados amassamentos, trincas, rebarbas, corrosão, riscos profundos, resíduos de óleo e outras irregularidades nas áreas que serão unidas.
Também é importante avaliar:
- identificação da liga do aço inoxidável quando essa informação for relevante para o projeto;
- condição superficial interna e externa do tubo;
- circularidade e possíveis deformações nas extremidades;
- compatibilidade entre os componentes da junta;
- existência de revestimentos, marcações ou resíduos que possam contaminar a solda;
- necessidade de usinagem, refile ou correção antes do posicionamento.
A inspeção visual não substitui verificações específicas previstas no projeto, mas ajuda a impedir que um problema evidente seja incorporado à montagem.
Quando houver dúvida sobre a composição do material, a geometria ou a condição da peça, a avaliação técnica deve ocorrer antes do início do serviço.
Faça o corte e a preparação da junta
O corte precisa resultar em extremidades adequadas ao tipo de junta definido.
Uma superfície inclinada, irregular ou com excesso de rebarba pode dificultar o contato entre os tubos e alterar a distribuição do calor.
Depois do corte, as bordas devem ser examinadas e, quando necessário, regularizadas de acordo com o procedimento aplicável.
A preparação pode envolver diferentes configurações de junta, como união de topo ou outra geometria determinada pelo desenho e pela espessura.
Não existe uma medida universal de folga, ângulo ou abertura que sirva para todos os tubos de inox.
Esses critérios dependem do material, da espessura, do diâmetro, da posição de soldagem, do acesso, do método de execução e dos requisitos técnicos.
O objetivo da preparação é permitir que a junta receba calor e material de adição de maneira controlada.
Uma abertura inadequada pode favorecer falta de penetração, excesso de material, perfuração ou dificuldade para manter a poça de fusão estável.
Por essa razão, dimensões e tolerâncias devem ser definidas conforme o procedimento de soldagem e as características reais do conjunto.
Verifique o encaixe, a folga e o alinhamento
Antes da soldagem, os tubos devem ser posicionados e mantidos de forma que a junta permaneça estável.
O encaixe deve ser conferido ao longo da circunferência ou da extensão da união, evitando pontos com desalinhamento excessivo ou variação de abertura.
Uma verificação prática pode incluir:
- aproximação uniforme das extremidades;
- alinhamento longitudinal e concentricidade quando aplicável;
- continuidade da folga definida para o projeto;
- ausência de degraus internos ou externos que prejudiquem a passagem e o acabamento;
- firmeza dos pontos de montagem e dos dispositivos de fixação;
- acesso suficiente para movimentação da tocha e adição do material.
O desalinhamento pode concentrar calor em uma região e dificultar a condução do arco.
Em tubos, também pode afetar o acabamento interno e a continuidade da junta.
A fixação deve manter a posição sem introduzir deformações ou impedir a contração natural do metal durante o resfriamento.
Remova contaminantes com ferramentas adequadas
A limpeza deve abranger as superfícies próximas à junta e, quando o projeto exigir, a região interna do tubo.
Óleo, graxa, umidade, poeira, tinta, partículas metálicas e resíduos de abrasivo podem interferir na proteção gasosa e introduzir descontinuidades no cordão.
Para preservar o inox, é recomendável evitar o contato cruzado com ferramentas, escovas ou abrasivos que tenham sido utilizados em aço carbono ou em materiais incompatíveis.
Partículas ferrosas podem permanecer na superfície e comprometer a condição do aço inoxidável, favorecendo manchas ou corrosão localizada posteriormente.
A preparação da superfície deve considerar:
- remoção de rebarbas geradas pelo corte;
- limpeza sem deixar fibras ou resíduos;
- utilização de ferramentas reservadas ou apropriadas para inox;
- secagem completa antes da abertura do arco;
- proteção da área limpa contra poeira, óleo e contato manual desnecessário;
- limpeza entre operações sempre que houver nova contaminação.
A limpeza não deve ser tratada como uma etapa exclusivamente estética.
Ela contribui para a estabilidade do arco, reduz a possibilidade de porosidade e ajuda a manter o cordão uniforme.
O método exato de limpeza deve ser compatível com a liga, o acabamento exigido e o procedimento do serviço.
Proteja a região da junta e avalie a parte interna
Durante a soldagem TIG, a proteção gasosa precisa alcançar adequadamente a frente do arco.
Em determinadas aplicações de tubos, também pode ser necessária a proteção do lado interno para reduzir a oxidação na raiz.
Essa necessidade depende do projeto, do acesso, do tipo de junta, do fluido ou ambiente de uso e do acabamento interno requerido.
A condição da parte interna deve ser considerada antes da montagem.
Resíduos, umidade ou circulação de ar podem prejudicar a proteção e alterar o resultado da raiz.
Quando a proteção interna for aplicável, sua execução deve ser definida tecnicamente, incluindo método, preparação, controle e encerramento do processo.
Não é adequado assumir que toda junta de tubo exige o mesmo procedimento.
A decisão deve levar em conta a liga do inox, a espessura, a geometria, a função do componente e os requisitos de qualidade estabelecidos para o trabalho.
Critérios técnicos visual antes da soldagem
Considere este roteiro como verificação educacional inicial, sem substituir o procedimento específico do projeto:
- O material e os componentes foram conferidos?
- As extremidades estão sem trincas, amassamentos ou rebarbas relevantes?
- A geometria da junta corresponde ao desenho ou à orientação técnica aplicável?
- O encaixe e o alinhamento foram verificados ao longo da junta?
- A folga está conforme o procedimento definido para aquela aplicação?
- As peças estão fixadas sem tensão ou deformação indevida?
- As superfícies estão secas e livres de óleo, graxa, poeira e partículas?
- As ferramentas usadas na limpeza são compatíveis com aço inoxidável?
- A região preparada está protegida contra nova contaminação?
- A necessidade de proteção interna do tubo foi avaliada?
- Os parâmetros de soldagem serão definidos conforme material, espessura, posição e geometria?
- Os requisitos de inspeção e acabamento foram identificados antes da execução?
Por que a preparação deve ser definida caso a caso?
A preparação da junta não pode ser separada das condições de execução.
Material, liga, espessura, diâmetro, posição, acessibilidade, tipo de acabamento e função do componente interferem na escolha da geometria e dos parâmetros.
A definição também pode depender do procedimento aplicável e dos critérios de inspeção previstos para o projeto.
Assim, as orientações acima servem como base para organizar a avaliação inicial, mas não estabelecem uma receita universal.
Quando o serviço envolver tubulações, equipamentos ou componentes com requisitos específicos, é prudente solicitar uma avaliação técnica antes de cortar, ajustar ou soldar as peças.
A Jota Soldas atua no segmento de soldagem desde 2004 e foi fundada em 2019, oferecendo atendimento personalizado para projetos de soldagem, fabricação e montagem industrial.
Na análise de uma demanda, informações sobre material, desenho, espessura, geometria, acabamento e ambiente de execução ajudam a compreender o escopo e a orientar a preparação com foco em qualidade, segurança e precisão.
Equipamentos, consumíveis e parâmetros do processo TIG
A qualidade da soldagem TIG em tubos de inox depende da combinação entre equipamento adequado, consumíveis compatíveis e parâmetros ajustados ao material e à geometria da junta.
Não existe uma regulagem universal, diâmetro do tubo, espessura da parede, liga do aço inoxidável, posição de soldagem, tipo de junta, acesso à região e requisito de acabamento influenciam diretamente a definição do procedimento.
Quais equipamentos são utilizados no processo TIG?
A configuração básica de uma operação TIG industrial normalmente reúne os seguintes componentes:
- Fonte de soldagem TIG: fornece e controla a corrente de soldagem. O equipamento deve ser compatível com a faixa de trabalho, o tipo de corrente e os recursos necessários à aplicação.
- Tocha TIG: conduz a corrente até o eletrodo de tungstênio e direciona o gás de proteção para a região do arco e da poça de fusão. A escolha da tocha deve considerar acesso, ergonomia, dissipação térmica e espaço disponível na junta.
- Eletrodo de tungstênio: é um eletrodo não consumível que sustenta o arco elétrico. Seu diâmetro, preparação da ponta e composição devem ser definidos conforme a corrente, a polaridade, o material e o tipo de operação.
- Cabos e conexões: fazem a condução da corrente e a conexão elétrica do sistema. Cabos danificados, conexões inadequadas ou mau contato podem provocar instabilidade do arco e aquecimento indevido.
- Regulador, mangueiras e sistema de gás: controlam o fornecimento do gás de proteção. A instalação deve ser verificada quanto a vazamentos, contaminação e estabilidade do fluxo.
- Acessórios de apoio: podem incluir dispositivos de fixação, escovas exclusivas para inox, ferramentas de preparação, equipamentos de medição e recursos para proteção da parte interna do tubo quando o projeto exigir.
Na soldagem TIG para tubos de inox, a estabilidade do conjunto é especialmente relevante porque pequenas variações de posição, distância entre o eletrodo e a peça ou cobertura gasosa podem alterar a aparência e a integridade do cordão.
Como selecionar eletrodo, gás e material de adição?
A seleção dos consumíveis deve começar pela identificação correta do metal de base.
O termo aço inoxidável abrange diferentes ligas, com comportamentos distintos durante a soldagem.
Por isso, o eletrodo de tungstênio e o material de adição não devem ser escolhidos apenas com base no diâmetro do tubo ou na aparência desejada.
Para o eletrodo de tungstênio, devem ser considerados o tipo de corrente, a polaridade, a intensidade de trabalho, o diâmetro necessário e a forma de preparação da ponta.
Uma ponta mal preparada ou contaminada pode causar abertura irregular do arco, desvio da poça de fusão e dificuldade para manter um cordão uniforme.
O gás de proteção utilizado no TIG é geralmente o argônio, mas a definição do gás e das condições de fornecimento deve considerar o material, o equipamento, a posição e o procedimento aplicável.
A proteção precisa cobrir adequadamente o arco e a poça de fusão sem criar turbulência.
Fluxo insuficiente pode favorecer oxidação e porosidade; fluxo excessivo também pode prejudicar a estabilidade por movimentar o gás de forma inadequada.
O material de adição deve ser compatível com a liga do tubo, a resistência requerida, a condição de serviço e o acabamento esperado.
Em algumas juntas, a autógena pode ser tecnicamente considerada; em outras, o uso de material de adição é necessário para preencher a junta, compensar a geometria ou atender ao requisito do projeto.
Essa decisão deve ser tomada a partir da avaliação técnica, e não como regra geral.
Variáveis que influenciam o resultado da soldagem
Os principais parâmetros e fatores de execução atuam em conjunto:
- Corrente: influencia a capacidade de fundir o material e o tamanho da poça. Corrente excessiva pode elevar o aporte térmico, favorecer perfuração, deformação ou alteração da aparência; corrente insuficiente pode contribuir para falta de fusão.
- Polaridade e tipo de corrente: devem ser compatíveis com o equipamento, o eletrodo e o material. A escolha interfere na distribuição de calor e no comportamento do arco.
- Velocidade de deslocamento: deslocamento muito lento tende a concentrar mais calor na junta; deslocamento muito rápido pode reduzir a fusão e comprometer a uniformidade do cordão.
- Aporte térmico: resulta da relação entre corrente, tensão, velocidade e características da execução. Seu controle é importante para limitar distorções e preservar o controle dimensional do tubo.
- Vazão e cobertura do gás: devem proteger a região sem turbulência e sem interrupções. A posição da tocha, a distância do eletrodo e as correntes de ar do ambiente também influenciam a proteção.
- Alimentação do material de adição: precisa acompanhar a poça de fusão de maneira coordenada. Inserção irregular pode produzir ondulações, falta de preenchimento ou excesso de material.
- Temperatura entre passes: quando houver mais de um passe, o controle térmico deve seguir o procedimento aplicável e as características da liga, evitando aquecimento acumulado sem controle.
O ajuste desses fatores é particularmente sensível em tubos de parede fina.
Nessa condição, o objetivo não é simplesmente aumentar a corrente para acelerar a fusão, mas equilibrar penetração, controle dimensional, aparência e integridade da junta.
Referência qualitativa para controle térmico!
A tabela abaixo apresenta uma orientação educacional geral.
Ela não substitui um procedimento de soldagem nem define regulagens obrigatórias:
| Condição geral | Prioridade de controle | Risco a observar |
|---|---|---|
| Parede mais fina | Corrente e velocidade cuidadosamente coordenadas | Perfuração, deformação e excesso de aporte térmico |
| Parede intermediária | Equilíbrio entre penetração, preenchimento e estabilidade do arco | Falta de fusão ou aquecimento acumulado |
| Parede mais espessa | Preparação da junta, sequência de passes e controle entre passes | Descontinuidade, distorção e variação de penetração |
| Junta com acesso restrito | Ergonomia da tocha, visibilidade e cobertura gasosa | Instabilidade do arco e proteção insuficiente |
| Exigência elevada de acabamento | Limpeza, uniformidade da alimentação e controle do calor | Oxidação, marcas, irregularidades e contaminação |
Soldagem TIG para tubos de inox: critérios técnicos e aplicações
Essas relações são qualitativas porque o comportamento real depende da liga, da espessura, do diâmetro, da folga, do tipo de junta, da posição e das exigências de uso.
Uma referência genérica não deve ser transformada em parâmetro fixo para todos os tubos de inox.
Por que a validação do procedimento é indispensável?
Antes da execução, é necessário avaliar o desenho ou a especificação disponível, identificar o material, conferir a geometria da junta e definir os critérios de aceitação aplicáveis ao projeto.
A preparação, os consumíveis, a corrente, a polaridade, a velocidade, a proteção gasosa e a sequência de passes devem ser validados de acordo com o procedimento pertinente.
Também é importante verificar se o trabalho será realizado em ambiente de fabricação ou em campo.
Em campo, o controle de vento, limpeza, acesso, posicionamento do tubo e disponibilidade de energia pode exigir cuidados adicionais.
A avaliação técnica ajuda a esclarecer o escopo, os recursos necessários e as responsabilidades de cada etapa, sem presumir condições que não foram informadas.
A Jota Soldas atua com soldagem, fabricação e montagem industrial, além de serviços de manutenção e adequações industriais.
Conforme as informações institucionais fornecidas, a empresa reúne experiência prática no segmento desde 2004 e foi fundada em 2019.
Em um projeto de soldagem TIG para tubos de inox, esse contexto reforça a importância de um atendimento personalizado, com foco em qualidade, segurança e precisão, sem substituir a análise específica da junta e dos requisitos técnicos.
Para solicitar uma avaliação, o cliente pode organizar previamente informações como liga do inox, espessura da parede, diâmetro, desenho, quantidade de peças, posição de soldagem, acesso, acabamento desejado e ambiente de execução.
Com esses dados, torna-se mais simples discutir a seleção de equipamentos e consumíveis e confirmar quais parâmetros precisam ser definidos ou testados para o projeto.
Técnicas para obter acabamento e controle térmico
O acabamento de uma junta em aço inoxidável começa pelo controle da poça de fusão.
Na Soldagem TIG para tubos de inox, o soldador precisa coordenar a distância e o ângulo da tocha, a velocidade de deslocamento e a adição de material de forma estável.
A poça deve permanecer suficientemente fluida para promover a fusão das bordas, mas sem excesso de calor que provoque alargamento do cordão, perfuração ou deformação do tubo.
A adição pode ser feita de maneira regular, acompanhando o avanço da tocha e evitando movimentos bruscos.
O material de adição não deve ser introduzido fora da área protegida pelo gás, pois sua contaminação pode comprometer a aparência e a integridade da junta.
A quantidade utilizada depende da abertura, da geometria da junta, da espessura, da posição de soldagem e dos requisitos técnicos do projeto.
Também é importante observar a resposta visual da poça.
Oscilações excessivas, mudança repentina de brilho, formação irregular do cordão ou dificuldade de manter a fusão podem indicar que a combinação entre corrente, velocidade, preparação e alimentação precisa ser reavaliada.
Esses sinais não devem ser interpretados isoladamente, a avaliação deve considerar o procedimento aplicável e as características específicas da liga e do componente.
Como reduzir respingos, oxidação e distorções?
Embora o processo TIG normalmente permita um controle refinado e baixa geração de respingos, um resultado irregular pode surgir quando há contaminação, proteção gasosa insuficiente, eletrodo inadequadamente preparado ou parâmetros incompatíveis com a junta.
A prevenção é mais eficiente do que tentar corrigir o acabamento depois da soldagem.
Algumas medidas gerais de controle incluem:
- manter as superfícies, ferramentas e consumíveis limpos e compatíveis com o aço inoxidável;
- preservar o alinhamento e a condição de encaixe durante toda a execução;
- evitar permanência excessiva do arco em um mesmo ponto;
- coordenar velocidade de deslocamento e aporte térmico conforme a espessura e a geometria;
- utilizar proteção gasosa estável e proteger a região contra correntes de ar;
- controlar a sequência de soldagem quando houver risco de deformação;
- interromper a execução para corrigir contaminações ou condições instáveis, em vez de encobri-las com novos passes.
A distorção está relacionada à distribuição desigual de calor e à restrição mecânica da peça.
Tubos de menor espessura ou com geometria mais sensível podem exigir maior atenção ao aporte térmico, à sequência de pontos e à forma de fixação.
Não existe um parâmetro universal que sirva para todos os tubos, a definição deve considerar material, espessura, diâmetro, junta, posição e finalidade do conjunto.
Proteção gasosa na parte externa e interna
O gás de proteção, geralmente argônio em aplicações TIG, tem a função de reduzir o contato da poça e do eletrodo com o ambiente.
A vazão e a configuração do sistema devem ser ajustadas ao equipamento, à tocha, à posição e às condições do local.
Gás em excesso também pode causar instabilidade por turbulência, portanto mais vazão não significa necessariamente melhor proteção.
Em determinadas juntas de tubos, pode ser necessário avaliar a proteção da região interna, conhecida como purga, especialmente quando a raiz ficará exposta ao fluxo do processo ou quando a condição interna do tubo for relevante para o uso.
A necessidade, o gás empregado, a forma de vedação e o controle da atmosfera devem ser definidos de acordo com o projeto e com o procedimento aplicável.
Essa decisão não deve ser generalizada para toda soldagem de tubos de inox.
Uma proteção inadequada pode favorecer oxidação, alteração de cor, irregularidade na raiz e redução da qualidade superficial.
Correntes de ar, vazamentos, conexões mal ajustadas, obstruções e posicionamento incorreto da tocha são pontos que merecem verificação antes e durante a execução.
Limpeza entre passes, acabamento e inspeção visual
Quando a junta exige mais de um passe, a limpeza entre etapas ajuda a evitar que resíduos ou alterações superficiais sejam incorporados ao cordão seguinte.
O método de limpeza deve ser compatível com o inox e com os requisitos do projeto.
Escovas, ferramentas e abrasivos usados no aço inoxidável devem ser controlados para reduzir o risco de transferência de partículas de outros metais.
Após a soldagem, a inspeção visual deve observar a continuidade do cordão, a uniformidade, a transição entre o metal de base e a solda, a presença de poros aparentes, mordeduras, trincas visíveis, oxidação excessiva e sinais de falta de fusão.
O acabamento superficial, entretanto, não deve ser analisado apenas pela aparência, uma solda visualmente uniforme ainda precisa atender aos requisitos técnicos definidos para sua aplicação.
Dependendo do projeto, podem ser aplicadas outras formas de verificação ou registros de execução.
A escolha da inspeção depende do material, da junta, do ambiente de uso, da responsabilidade do componente e dos critérios estabelecidos pelo cliente ou pelo procedimento.
Por isso, a avaliação técnica deve ocorrer antes de transformar uma expectativa estética em requisito de qualidade.
Relação entre técnica, uso e controle dimensional
Acabamento, aporte térmico, velocidade e geometria da junta estão diretamente relacionados.
Um cordão mais largo nem sempre representa melhor preenchimento, assim como uma coloração superficial não deve ser o único critério para aprovar ou rejeitar uma junta.
O objetivo é alcançar uma união compatível com a função do componente, preservando a integridade do material, o alinhamento e as condições de uso previstas.
Em equipamentos e tubulações destinados a ambientes alimentícios, químicos ou farmacêuticos, por exemplo, a facilidade de limpeza, a ausência de irregularidades indesejadas e a condição da superfície podem ter relevância adicional.
Em estruturas e componentes de caldeiraria, podem pesar mais a geometria, a resistência requerida, a acessibilidade e a possibilidade de manutenção.
Cada cenário precisa ser analisado conforme suas exigências, sem assumir que o mesmo acabamento ou procedimento serve para todas as aplicações.
A Jota Soldas informa atuar com soldagem, fabricação, montagem, manutenção e adequações industriais, buscando soluções personalizadas conforme as especificações técnicas de cada cliente.
Nesse contexto, a experiência prática acumulada no segmento desde 2004 e a atuação institucional iniciada em 2019 são referências para compreender a importância de execução cuidadosa, segurança e precisão, sem substituir a definição técnica específica de cada projeto.
Soldagem TIG em tubos de inox para diferentes aplicações industriais
A soldagem TIG em tubos de inox é considerada em projetos que exigem controle cuidadoso do arco, da poça de fusão e do acabamento da junta.
Por utilizar um eletrodo de tungstênio não consumível e gás de proteção, geralmente argônio, o processo permite trabalhar com precisão em componentes de aço inoxidável e em outras ligas compatíveis, desde que os materiais, a geometria e os requisitos do projeto sejam previamente avaliados.
Onde a soldagem TIG em tubos de inox pode ser aplicada?
Em fabricação e montagem industrial, o processo pode ser utilizado em tubulações, equipamentos, componentes metálicos, estruturas e conjuntos que demandem uma junta visualmente uniforme e controle do aporte térmico.
A aplicação adequada depende de fatores como liga do inox, espessura da parede, diâmetro do tubo, posição de soldagem, acessibilidade, necessidade de material de adição e condições de uso.
Entre os contextos industriais em que esse tipo de união pode ser tecnicamente considerado estão:
- Fabricação e montagem de equipamentos: união de componentes tubulares e partes metálicas compatíveis, especialmente quando o acabamento e o controle dimensional fazem parte dos requisitos do conjunto.
- Tubulações industriais: execução ou adequação de juntas em tubos de inox, desde que a preparação, o alinhamento, a proteção da região e os parâmetros sejam definidos conforme o projeto.
- Indústria alimentícia: aplicações em que a facilidade de limpeza, a regularidade do acabamento e a redução de irregularidades superficiais podem ser relevantes para a manutenção das condições de higiene do equipamento.
- Indústria química: componentes sujeitos a condições específicas de operação, nas quais a seleção do material, a compatibilidade da junta e o controle da execução precisam ser avaliados tecnicamente.
- Indústria farmacêutica: conjuntos que podem exigir alto cuidado com acabamento, limpeza, acessibilidade e controle de contaminações, sempre de acordo com os requisitos definidos para cada instalação.
- Caldeiraria e componentes industriais: fabricação, reparação ou adequação de peças e conjuntos metálicos em inox compatíveis com o escopo do serviço.
Esses exemplos são referências educacionais do setor e não significam que toda aplicação seja automaticamente adequada ao processo TIG.
A decisão deve considerar o desenho, o material, a função do componente, as condições de operação e os critérios de inspeção aplicáveis ao projeto.
Critérios técnicos para escolher o processo e preparar a execução
O acabamento da solda é apenas um dos fatores de decisão.
Em tubos de inox, também é importante observar a acessibilidade da junta, a possibilidade de manter a proteção gasosa, o risco de deformação, a necessidade de preservar o alinhamento e o impacto do calor sobre o componente.
Uma execução visualmente satisfatória não substitui a verificação de requisitos funcionais, dimensionais ou documentais quando eles forem exigidos pelo contratante ou pelo projeto.
A higiene pode ter peso especial em equipamentos e tubulações destinados a ambientes alimentícios e farmacêuticos.
Nesses casos, irregularidades, resíduos, pontos de difícil limpeza ou acabamento inadequado podem interferir na manutenção do conjunto.
Já em ambientes químicos ou em outras aplicações industriais, a resistência e a compatibilidade do material com as condições de uso podem assumir maior relevância.
A avaliação precisa ser feita de forma integrada, sem presumir que o mesmo procedimento sirva para todos os tubos ou setores.
A proteção da frente da solda e, quando aplicável ao projeto, do interior do tubo também merece atenção.
A entrada de ar na região aquecida pode favorecer oxidação e alterar o aspecto da junta.
A necessidade de proteção interna, o método utilizado e os critérios de aceitação dependem da geometria, do acesso e dos requisitos técnicos definidos para o componente.
Por isso, não é adequado estabelecer uma configuração universal de gás, vazão ou parâmetro sem conhecer a liga, a espessura, a posição e o procedimento aplicável.
Fabricação em ambiente controlado e trabalho em campo
A soldagem pode ocorrer em um ambiente de fabricação ou diretamente no local de instalação.
Na fabricação, a equipe normalmente consegue organizar melhor o posicionamento da peça, a limpeza, a proteção da área e o acesso à junta.
Também pode ser mais simples controlar movimentação, iluminação, preparação e inspeção do conjunto antes da montagem.
O trabalho em campo apresenta variáveis adicionais.
O espaço disponível, a interferência de equipamentos existentes, as condições de ventilação, o acesso ao tubo, a necessidade de isolamento da área e os riscos relacionados ao trabalho a quente devem ser avaliados antes da execução.
A logística para levar fonte, tocha, cilindros e equipamentos de proteção também faz parte do planejamento, assim como a definição das responsabilidades de preparação e liberação do local.
A escolha entre fabricar, montar ou soldar em campo não deve se basear apenas na conveniência imediata.
É necessário comparar acesso, segurança, possibilidade de controle da junta, transporte, interferências e requisitos de inspeção.
Em alguns projetos, a fabricação parcial pode facilitar a execução; em outros, a montagem no local pode ser necessária por causa das dimensões ou da posição dos componentes.
Como a Jota Soldas atua nesse contexto?
A Jota Soldas é uma prestadora de serviços de soldagem, fabricação e montagem industrial, com atuação também em manutenção e adequações industriais.
A empresa foi fundada em 2019, enquanto seu fundador atua no segmento de soldagem desde 2004.
Essa experiência prática integra o contexto institucional da marca e ajuda a explicar a ênfase declarada em execução cuidadosa, precisão, segurança e compreensão das necessidades específicas de cada cliente.
Para projetos com tubos de inox, a abordagem adequada começa pela análise das informações disponíveis e pela definição do escopo.
A Jota Soldas informa oferecer atendimento personalizado e atuação em nível nacional, com possibilidade de serviço presencial e execução em campo conforme a necessidade do projeto.
A viabilidade, as condições de execução, os materiais compatíveis, o nível de acabamento e os requisitos de inspeção devem ser confirmados em avaliação técnica, sem presumir prazos, resultados, certificações ou condições comerciais que não tenham sido informados.
Ao solicitar uma análise, é útil organizar o material, a liga, a espessura, o diâmetro, os desenhos, a quantidade de juntas, a posição de soldagem, o local de execução, o acabamento esperado e o ambiente de operação.
Também convém informar se o serviço envolve apenas soldagem TIG ou se inclui fabricação, montagem, manutenção ou adequação industrial.
Com essas informações, a conversa técnica tende a ser mais objetiva e permite alinhar responsabilidades, acesso, preparação, inspeção e logística antes da contratação.
A aplicação da soldagem TIG em tubos de inox deve, portanto, ser definida caso a caso.
O processo oferece controle e precisão relevantes para diferentes contextos industriais, mas a qualidade da junta depende da preparação, da seleção dos consumíveis, da proteção, dos parâmetros, da execução e da inspeção compatíveis com o projeto.
TIG ou MIG/MAG: qual é a diferença?
TIG e MIG/MAG são processos de soldagem a arco elétrico, mas utilizam consumíveis, níveis de controle e formas de execução diferentes.
Na soldagem TIG, o arco é estabelecido entre a peça e um eletrodo de tungstênio não consumível, enquanto a proteção da poça de fusão é normalmente feita por gás inerte, como o argônio.
Já na soldagem MIG/MAG, o arame-eletrodo é consumível e é alimentado continuamente durante a execução, com proteção gasosa adequada ao material e à aplicação.
A escolha entre TIG e MIG/MAG não deve ser feita apenas com base no acabamento visual ou na velocidade estimada.
Material, espessura, geometria da junta, posição de soldagem, acesso, volume de produção, necessidade de controle térmico e requisitos técnicos do projeto influenciam diretamente a decisão.
Por isso, nenhum dos dois processos é universalmente superior, cada um atende melhor a determinadas condições.
Diferença fundamental entre os processos
A principal diferença está no eletrodo e na maneira como o metal de adição é introduzido na junta:
- TIG: utiliza eletrodo de tungstênio não consumível. O material de adição, quando necessário, é fornecido separadamente pelo soldador ou pelo sistema previsto no procedimento.
- MIG/MAG: utiliza arame-eletrodo consumível, alimentado de forma contínua pela tocha. O próprio arame participa da formação do cordão de solda.
No TIG, essa separação entre o eletrodo e o material de adição permite controlar com maior precisão a poça de fusão e a quantidade de metal acrescentada.
No MIG/MAG, a alimentação contínua do arame favorece uma execução mais produtiva em várias situações, especialmente quando há maior volume de solda ou necessidade de deposição contínua.
Comparação geral entre TIG e MIG/MAG!
| Critério | TIG | MIG/MAG |
|---|---|---|
| Eletrodo | Tungstênio não consumível | Arame-eletrodo consumível |
| Material de adição | Pode ser separado do eletrodo e dosado conforme a junta | É alimentado continuamente e integra o processo de deposição |
| Controle da poça | Elevado controle do arco e da poça de fusão | Controle associado à regulagem da fonte, alimentação do arame e proteção gasosa |
| Acabamento | Frequentemente escolhido quando a aparência e a uniformidade do cordão são relevantes | Pode oferecer bom acabamento, condicionado aos parâmetros, consumível, técnica e preparação |
| Produtividade | Pode exigir execução mais cuidadosa e ritmo compatível com o controle necessário | A alimentação contínua do arame pode favorecer maior ritmo de deposição em aplicações adequadas |
| Respingos | Tendência a baixo nível de respingos quando o processo está corretamente ajustado | A ocorrência depende do modo de transferência, parâmetros, gás, material e condição da junta |
| Controle térmico | Adequado para situações que exigem controle refinado do aporte térmico | Também permite controle do calor, mas com comportamento influenciado pela alimentação e transferência do arame |
| Aplicações comuns | Juntas de alta precisão, componentes delicados, tubos, chapas e ligas compatíveis | Fabricação e montagem com maior volume de deposição, estruturas e componentes compatíveis |
| Exigência de execução | Requer coordenação entre tocha, arco, material de adição e proteção gasosa | Requer sincronização entre tocha, velocidade de arame, tensão, corrente e gás de proteção |
Soldagem TIG para tubos de inox: critérios técnicos e aplicações
Essa comparação é qualitativa e não substitui a definição de um procedimento de soldagem.
O desempenho real depende da liga metálica, da espessura, da junta, da posição, da preparação das superfícies, dos consumíveis e das condições de execução.
Controle, acabamento e aporte térmico
O TIG costuma ser considerado quando a junta exige maior controle visual e dimensional.
A possibilidade de conduzir o arco com precisão e adicionar o metal de enchimento de maneira independente ajuda o profissional a acompanhar a formação do cordão.
Esse aspecto é relevante em tubos de aço inoxidável, chapas finas, componentes com geometria sensível e peças nas quais a oxidação, a deformação ou a irregularidade do acabamento podem comprometer a utilização.
Na soldagem TIG para tubos de inox, a proteção gasosa precisa ser avaliada não apenas na face externa, mas também no interior do tubo quando essa condição for aplicável ao projeto.
A proteção interna pode ser importante para evitar alterações indesejadas na região da raiz, mas sua necessidade e forma de execução dependem da geometria, da junta, do material e dos requisitos técnicos definidos para o serviço.
O MIG/MAG, por sua vez, pode ser uma alternativa adequada quando a aplicação admite a alimentação contínua do arame e requer maior produtividade de deposição.
Isso não significa que o processo produza automaticamente um resultado melhor ou pior.
A aparência e a integridade do cordão continuam relacionadas à preparação, à regulagem, à técnica do soldador, à proteção gasosa e ao controle das variáveis do processo.
O aporte térmico também deve ser observado nos dois métodos.
Calor excessivo pode favorecer deformações, alterações dimensionais, oxidação e mudanças indesejadas na região afetada pelo calor.
Calor insuficiente, velocidade inadequada ou alimentação incompatível podem contribuir para falta de fusão e descontinuidade.
A avaliação deve considerar o conjunto da junta, e não apenas uma variável isolada.
Como escolher o processo mais adequado?
A seleção entre TIG e MIG/MAG deve partir das características do projeto.
Alguns critérios úteis são:
- Material e liga: aço inoxidável, aço-carbono e outras ligas podem exigir consumíveis, gases e procedimentos diferentes. A compatibilidade deve ser confirmada tecnicamente.
- Espessura: peças mais finas ou sensíveis à deformação podem exigir controle térmico mais refinado. Espessuras maiores podem demandar estratégia de deposição, preparação e sequência de passes compatíveis.
- Geometria da junta: tubos, chapas, perfis, uniões de difícil acesso e juntas com exigência de alinhamento influenciam a escolha do processo e da tocha.
- Posição de soldagem: posição plana, horizontal, vertical ou sobrecabeça altera o comportamento da poça e a facilidade de controle.
- Acabamento e higiene: setores alimentício, químico e farmacêutico podem exigir atenção especial à uniformidade, à limpeza, à oxidação e à facilidade de inspeção, conforme os requisitos do projeto.
- Volume de trabalho: demandas com maior extensão ou repetição podem favorecer um processo com alimentação contínua, desde que os demais critérios sejam atendidos.
- Acesso e ambiente: fabricação em oficina e execução em campo apresentam condições diferentes de movimentação, proteção contra contaminantes, disponibilidade de equipamentos e controle do ambiente.
- Requisitos técnicos: desenhos, especificações, inspeções aplicáveis e procedimentos definidos para a junta devem orientar a decisão final.
Assim, a TIG tende a ser considerada quando o controle do arco, do aporte térmico e do acabamento é prioritário.
A MIG/MAG pode ser analisada quando a alimentação contínua do arame, o ritmo de deposição e a configuração do serviço são compatíveis com a necessidade.
Em alguns projetos, inclusive, diferentes processos podem ser avaliados para etapas distintas, desde que essa decisão seja tecnicamente justificada.
Quando a TIG costuma ser considerada em juntas que exigem maior controle?
A TIG costuma ser considerada em juntas que demandam controle preciso da poça de fusão, acabamento uniforme, baixo nível de respingos e atenção ao aporte térmico.
Isso pode ocorrer em tubos e chapas de inox, componentes de menor espessura, peças com acesso restrito ou aplicações nas quais a aparência e a facilidade de inspeção tenham relevância.
A indicação final depende da liga, da espessura, da geometria e dos requisitos definidos para o serviço.
A MIG/MAG pode ser usada em aço inoxidável?
Pode ser avaliada para aplicações compatíveis em aço inoxidável, desde que sejam selecionados o arame, o gás, a regulagem e o procedimento adequados.
A decisão não deve ser baseada somente no material, pois espessura, posição, tipo de junta, acabamento e exigências de uso também interferem no processo.
TIG sempre produz acabamento melhor que MIG/MAG?
Não é correto afirmar uma superioridade universal.
A TIG é frequentemente escolhida quando há necessidade de maior controle e acabamento cuidadoso, mas o resultado depende da preparação, da limpeza, da proteção gasosa, dos consumíveis, dos parâmetros e da execução.
Um processo MIG/MAG corretamente especificado também pode atender a requisitos importantes de acabamento e integridade.
Para definir a alternativa mais coerente, é recomendável reunir as informações da peça ou da estrutura e submetê-las a uma avaliação técnica.
A Jota Soldas atua com soldagem, fabricação e montagem industrial, além de serviços de manutenção e adequações industriais, oferecendo atendimento personalizado e atuação nacional informada.
A análise do material, da geometria, do acabamento desejado e das condições de execução permite discutir a solução com foco em qualidade, segurança, precisão, transparência e comprometimento, sem substituir os requisitos técnicos específicos de cada projeto.
Falhas comuns, inspeção e segurança na soldagem de inox
A soldagem de aço inoxidável exige controle cuidadoso porque o resultado não depende apenas da fusão dos metais.
Limpeza, proteção gasosa, preparação da junta, aporte térmico, ajuste dos parâmetros, habilidade de execução e condições de segurança influenciam a integridade e o acabamento do cordão.
Em tubos de inox, esses fatores ganham importância adicional devido à geometria cilíndrica, ao acesso variável e à possibilidade de oxidação também na face interna da junta.
As ocorrências abaixo são apresentadas como referências educativas.
A causa real de uma descontinuidade deve ser investigada conforme a liga, a espessura, a geometria, a posição de soldagem, o procedimento aplicável e os requisitos técnicos do projeto.
Porosidade!
A porosidade aparece quando gases ficam aprisionados no metal solidificado, formando cavidades ou pequenas imperfeições no cordão.
Entre as causas possíveis estão a presença de óleo, umidade, resíduos de limpeza ou partículas na junta, vazão inadequada do gás de proteção, correntes de ar e distância excessiva entre a tocha e a peça.
Também pode haver contaminação do eletrodo de tungstênio ou do material de adição.
Como prevenção, é importante verificar a limpeza das superfícies, proteger o local contra vento e movimentações de ar, conferir mangueiras, conexões, regulador e cilindro e evitar tocar a região preparada com materiais contaminantes.
A vazão do gás e os demais parâmetros não devem ser definidos por uma regra universal, precisam ser validados de acordo com o equipamento, o consumível, a liga, a posição e o procedimento de soldagem.
Oxidação e alteração da coloração!
A oxidação pode se manifestar por coloração excessiva, aspecto irregular ou formação de resíduos na superfície do cordão.
Em inox, a proteção inadequada durante a solidificação pode comprometer o acabamento e indicar que a região recebeu calor ou contato com o ambiente sem proteção suficiente.
Em tubos, a proteção interna, conhecida como purga quando aplicável, deve ser avaliada conforme o projeto e o nível de acabamento ou integridade exigido.
A prevenção envolve limpeza correta, proteção gasosa estável e controle do tempo de exposição da poça de fusão.
A coloração isoladamente não substitui uma avaliação técnica, mas é um sinal visual que merece atenção.
O tratamento posterior da superfície, quando previsto, também deve ser compatível com o material e com a finalidade do componente.
Falta de fusão e penetração inadequada!
A falta de fusão ocorre quando as superfícies ou os passes não se unem adequadamente.
Pode estar relacionada à preparação incorreta da junta, ao desalinhamento, à folga inadequada, à corrente insuficiente, à velocidade excessiva ou à condução que não permite atingir as regiões necessárias.
Em tubos, a dificuldade de acesso e a variação de posição durante a execução podem aumentar esse risco.
A prevenção começa antes do acionamento do arco.
O encaixe, o alinhamento, a abertura da junta, a ponteação e a sequência de execução precisam ser conferidos conforme o desenho e o procedimento aplicável.
Durante a soldagem, o controle da poça e a observação da fusão nas bordas ajudam a identificar desvios.
Quando o projeto exigir, a inspeção poderá incluir métodos além da avaliação visual, definidos por profissional competente e pelos requisitos técnicos correspondentes.
Contaminação do inox!
A contaminação pode ocorrer pelo contato com ferramentas, escovas, bancadas ou abrasivos que também tenham sido usados em aço carbono ou em materiais incompatíveis.
Resíduos de graxa, tinta, umidade, partículas metálicas e marcas de manuseio também podem afetar a junta.
Esse problema nem sempre é percebido imediatamente e pode favorecer manchas, oxidação localizada ou descontinuidades.
Por isso, a preparação deve incluir limpeza apropriada e a separação, identificação ou controle dos instrumentos utilizados no inox.
A superfície precisa permanecer protegida entre a preparação e a soldagem.
Se houver dúvida sobre o produto de limpeza, o abrasivo ou a ferramenta, a escolha deve ser confirmada tecnicamente, considerando a liga e o uso final do componente.
Deformação e desuniformidade do cordão!
O aquecimento localizado provoca expansão e contração do metal.
Quando o aporte térmico é elevado ou distribuído de forma irregular, podem surgir empenamento, perda de alinhamento, contração da junta e alteração dimensional.
A desuniformidade do cordão pode estar ligada à variação da velocidade, do comprimento do arco, da alimentação do material de adição, da posição da tocha ou da geometria de acesso.
Medidas preventivas incluem conferir o alinhamento antes da execução, planejar a sequência de soldagem, utilizar ponteamento compatível com o projeto e controlar a progressão do arco.
Reduzir calor indiscriminadamente não é uma solução segura, pois a falta de energia também pode causar falta de fusão.
O equilíbrio deve ser definido em função da espessura, da liga, da junta e do requisito dimensional.
Inspeção após a soldagem!
A inspeção visual é uma etapa inicial importante.
Ela pode considerar a continuidade do cordão, uniformidade, acabamento, sinais de porosidade aparente, mordeduras, trincas visíveis, oxidação excessiva, respingos, desalinhamento e deformação.
Também é recomendável verificar se a junta corresponde ao desenho ou à orientação técnica aplicável e se a região foi devidamente limpa após a execução.
Uma conferência básica pode seguir este roteiro:
- confirmar a identificação do material e da junta quando essa informação for exigida;
- observar alinhamento, encaixe e deformações aparentes;
- verificar a continuidade e a regularidade do cordão;
- procurar sinais de contaminação, oxidação intensa, porosidade ou falta de acabamento;
- conferir se houve limpeza entre passes e no acabamento final;
- registrar não conformidades e encaminhar dúvidas para avaliação técnica;
- verificar a documentação e a rastreabilidade quando forem requisitos do projeto.
A inspeção visual não comprova sozinha a integridade interna da solda.
Conforme a aplicação, podem ser necessários critérios de aceitação e métodos de inspeção definidos previamente.
Esses requisitos devem ser estabelecidos por responsáveis tecnicamente habilitados, sem transformar uma orientação geral em procedimento obrigatório para todos os tubos ou ligas de inox.
Segurança durante a soldagem de inox!
A soldagem é uma atividade de trabalho a quente e deve ser realizada com planejamento, área organizada e equipamentos adequados.
A proteção individual deve ser compatível com os riscos presentes, incluindo radiação do arco, calor, partículas, ruído e possibilidade de contato com superfícies aquecidas.
A ventilação precisa ser suficiente para controlar fumos e gases, sem criar correntes de ar que prejudiquem a proteção da poça de fusão.
Também é necessário controlar os riscos elétricos, inspecionar cabos, conexões, aterramento e isolamento e manter o equipamento em condições apropriadas.
Cilindros de gás devem permanecer armazenados, transportados e utilizados de modo seguro, com atenção à estabilidade, às conexões e à integridade dos componentes.
A área deve ser protegida contra materiais combustíveis, circulação indevida e projeção de partículas.
Em atividades realizadas em campo, o ambiente, o acesso, a ventilação e a interferência com outras operações precisam ser avaliados antes do início.
A execução segura não deve ser separada da qualidade.
Uma equipe experiente e capacitada tende a reconhecer com mais facilidade alterações na poça, instabilidade do arco, contaminação, aquecimento excessivo e riscos do ambiente.
Ainda assim, cada serviço necessita de análise própria, e nenhum texto informativo substitui treinamento, avaliação de riscos, procedimento aplicável ou orientação de um profissional responsável.
A Jota Soldas atua com soldagem, fabricação, montagem, manutenção e adequações industriais.
Conforme as informações institucionais fornecidas, a empresa foi fundada em 2019 e reúne a experiência prática de seu fundador no segmento de soldagem desde 2004.
Essa trajetória está alinhada à proposta de execução cuidadosa, com atenção à qualidade, segurança, precisão, transparência e atendimento personalizado.
A avaliação de um serviço de soldagem TIG em inox deve considerar as características reais do projeto, seja em ambiente de fabricação, seja em atividade realizada em campo, além dos requisitos técnicos e das condições de acesso.
A Jota Soldas informa atendimento em nível nacional, mas a viabilidade, o escopo, a logística e as condições específicas devem ser confirmados diretamente antes da contratação.
Como solicitar uma avaliação técnica para soldagem TIG em inox?
Uma avaliação técnica bem preparada ajuda a transformar uma necessidade de Soldagem TIG para tubos de inox em um escopo claro, verificável e compatível com as condições reais do projeto.
Antes de solicitar orçamento ou definir a forma de execução, reúna as informações disponíveis sobre o material, a geometria dos tubos, o tipo de junta, o acabamento desejado e o ambiente onde o serviço será realizado.
Esses dados permitem analisar a viabilidade do processo, identificar pontos críticos e definir quais requisitos precisam ser confirmados tecnicamente.
A soldagem TIG em aço inoxidável exige atenção à limpeza, ao alinhamento, à proteção gasosa, ao controle térmico e à prevenção de contaminações.
Por isso, uma consulta responsável não deve se limitar à descrição do serviço como soldar um tubo.
O ideal é apresentar o máximo possível de informações sobre a aplicação e deixar que a avaliação técnica determine os parâmetros, os recursos e as etapas adequadas.
Informações importantes para organizar
Ao entrar em contato com uma empresa especializada, o cliente pode organizar um breve resumo do projeto com os seguintes dados:
- Material e liga: informe se o tubo é de aço inoxidável e, quando disponível, qual é a liga ou especificação do material.
- Espessura da parede: esse dado influencia a preparação da junta, o controle do aporte térmico e a possibilidade de deformação.
- Diâmetro e geometria: indique o diâmetro externo, o formato dos componentes e se existem curvas, derivações, flanges ou conexões.
- Tipo de junta: descreva se a necessidade envolve junta de topo, união com componente, reparo, fechamento, reforço ou outra configuração.
- Desenhos e documentos: desenhos técnicos, croquis, fotos e especificações ajudam a compreender dimensões, tolerâncias, acessos e pontos de montagem.
- Quantidade de peças: informe se se trata de uma unidade, um conjunto ou uma demanda recorrente.
- Posição de soldagem: registre se a atividade será executada em posição confortável na bancada ou em uma posição limitada durante a montagem.
- Acesso à região: espaços reduzidos, interferências e necessidade de desmontagem podem alterar a estratégia de execução.
- Acabamento: esclareça se o cordão ficará aparente, se haverá exigência estética, acabamento sanitário, limpeza posterior ou necessidade de preservar determinada aparência superficial.
- Ambiente de execução: indique se o serviço ocorrerá em oficina, dentro da planta industrial ou em campo, considerando acesso, ventilação, movimentação e controle do trabalho a quente.
- Finalidade do componente: explique, de forma geral, se o tubo integra um equipamento, uma linha, uma estrutura, um conjunto de caldeiraria ou uma operação que demande critérios específicos de higiene, manutenção ou resistência.
Mesmo quando parte dessas informações não estiver disponível, fotos e uma descrição objetiva podem ajudar na etapa inicial.
A definição final, porém, deve considerar o material efetivamente identificado, a geometria da junta, os requisitos do projeto e as condições de segurança.
Perguntas técnicas
Sim, uma avaliação inicial pode começar com as informações disponíveis.
No entanto, a definição do escopo pode depender da confirmação da liga, espessura, diâmetro, quantidade, acabamento, local e condições de acesso.
Sem esses dados, qualquer estimativa tende a ser incompleta.
O mais seguro é solicitar uma análise técnica e confirmar quais informações ou documentos ainda são necessários.
A Jota Soldas atende somente serviços realizados em oficina?
Conforme as informações institucionais fornecidas, a Jota Soldas atua com atendimento presencial e também realiza serviços em campo, de acordo com a necessidade do projeto.
A modalidade adequada deve ser confirmada durante a avaliação, considerando acesso ao local, condições de segurança, disponibilidade de infraestrutura e características da atividade.
A soldagem TIG pode ser usada em fabricação, montagem e manutenção?
A soldagem TIG industrial pode ser considerada em fabricação e montagem de equipamentos, tubos, chapas e componentes metálicos compatíveis.
Também pode fazer parte de atividades de reparação, manutenção e adequações industriais, desde que a configuração da junta, o estado do material e os requisitos de uso sejam tecnicamente avaliados.
A aplicação do processo não deve ser definida apenas pelo nome do serviço, mas pelas condições concretas do componente.
É necessário enviar um desenho técnico?
Nem sempre o desenho estará disponível, mas ele é útil para esclarecer dimensões, tolerâncias, posição das juntas e relação entre os componentes.
Quando não houver desenho, um croqui com medidas, fotos e uma descrição da função da peça pode contribuir para a análise inicial.
A necessidade de documentos complementares deve ser confirmada conforme a complexidade do trabalho.
O acabamento pode ser definido no momento do pedido?
O acabamento deve ser discutido antes da execução, pois pode influenciar a preparação, a sequência de soldagem, a proteção da superfície e as etapas posteriores.
Em tubos de inox destinados a ambientes que valorizam limpeza, aparência ou facilidade de manutenção, é importante informar previamente o nível de acabamento esperado e qualquer requisito específico do projeto.
A execução em campo altera a avaliação técnica?
Pode alterar.
Em campo, fatores como espaço disponível, acesso à junta, ventilação, presença de outros equipamentos, isolamento da área, movimentação de pessoas e controle de fontes de energia precisam ser considerados.
A avaliação deve estabelecer as responsabilidades de cada parte, as condições mínimas para o trabalho e a forma de proteger o local durante a atividade.
O que confirmar antes de aprovar o escopo?
Antes da contratação, solicite que o escopo seja descrito de maneira compreensível.
A confirmação pode incluir:
- quais componentes serão soldados;
- quais materiais e dimensões foram considerados;
- qual preparação da junta será necessária;
- onde o serviço será executado;
- quem fornecerá tubos, conexões, consumíveis e demais materiais;
- quais etapas de montagem, desmontagem ou movimentação estão incluídas;
- qual acabamento é esperado;
- se haverá inspeção visual ou outra verificação aplicável ao projeto;
- quais documentos, desenhos ou procedimentos devem ser disponibilizados;
- quais são as responsabilidades relacionadas à logística, ao acesso e à segurança do local.
A avaliação também deve deixar claro o que não faz parte do escopo.
Essa transparência reduz interpretações divergentes e ajuda a preservar a qualidade, a segurança e a precisão durante a execução.
Quando houver exigências específicas do cliente, do equipamento ou do ambiente industrial, elas devem ser apresentadas antes da definição do serviço.
Como a Jota Soldas pode avaliar a necessidade?
A Jota Soldas é especializada em soldagem, fabricação e montagem industrial e informa atuar também com manutenção e adequações industriais.
A empresa foi fundada em 2019, enquanto a experiência de seu fundador no segmento de soldagem remonta a 2004.
Esse contexto institucional pode ser considerado pelo cliente ao buscar uma conversa técnica baseada em experiência prática, atendimento personalizado e compreensão das particularidades de cada projeto.
Para uma avaliação de soldagem TIG em tubos de inox, a análise deve relacionar o material, a junta, o acabamento, o acesso e o ambiente de execução às necessidades da aplicação.
A empresa informa atendimento em âmbito nacional, com possibilidade de entrega presencial e realização de serviços em campo conforme a necessidade avaliada.
Condições comerciais, logística, disponibilidade e demais detalhes devem ser confirmados diretamente, sem presumir prazos, preços ou resultados antes da análise.
Quando o projeto envolver etapas complementares, também pode ser útil consultar as páginas institucionais sobre soldagem industrialfabricação industrialmontagem industrialmanutenção industrial e adequações industriais.
Esses conteúdos ajudam a compreender como a soldagem pode se integrar a uma solução mais ampla, sem substituir a avaliação específica do componente ou da estrutura.
Próximo passo recomendado!
Organize fotos, medidas, desenhos, informações do material, quantidade de peças, acabamento desejado e local de execução.
Em seguida, encaminhe esses dados para uma avaliação técnica da Jota Soldas e confirme a viabilidade do serviço, os requisitos aplicáveis, as inspeções necessárias, a logística e as responsabilidades de cada etapa.
Uma solicitação bem detalhada favorece uma definição mais segura do escopo e permite discutir a solução adequada sem transformar referências gerais em parâmetros obrigatórios.
Com foco em qualidade, segurança, precisão, transparência e comprometimento, a Jota Soldas oferece soluções personalizadas em soldagem, fabricação e montagem industrial, de acordo com as especificações técnicas e as necessidades apresentadas pelo cliente.
Para saber mais sobre Soldagem TIG para tubos de inox
Ligue para (11) 4358-4906 ou clique aqui e entre em contato por e-mail.
Entre em contato agora mesmo!
Clique no botão e entre em contato para tirar dúvidas ou solicitar um orçamento.
Solicitar contatoPrincipais regiões de atendimento:
- Atendimento realizado em todo o estado de Acre.
- Atendimento realizado em todo o estado de Alagoas.
- Atendimento realizado em todo o estado de Amapá.
- Atendimento realizado em todo o estado de Amazonas.
- Atendimento realizado em todo o estado de Bahia.
- Atendimento realizado em todo o estado de Ceará.
- Atendimento realizado em todo o estado de Distrito Federal.
- Atendimento realizado em todo o estado de Espírito Santo.
- Atendimento realizado em todo o estado de Goiás.
- Atendimento realizado em todo o estado de Maranhão.
- Atendimento realizado em todo o estado de Mato Grosso.
- Atendimento realizado em todo o estado de Mato Grosso do Sul.
- Atendimento realizado em todo o estado de Minas Gerais.
- Atendimento realizado em todo o estado de Pará.
- Atendimento realizado em todo o estado de Paraíba.
- Atendimento realizado em todo o estado de Paraná.
- Atendimento realizado em todo o estado de Pernambuco.
- Atendimento realizado em todo o estado de Piauí.
- Atendimento realizado em todo o estado de Rio de Janeiro.
- Atendimento realizado em todo o estado de Rio Grande do Norte.
- Atendimento realizado em todo o estado de Rio Grande do Sul.
- Atendimento realizado em todo o estado de Rondônia.
- Atendimento realizado em todo o estado de Roraima.
- Atendimento realizado em todo o estado de Santa Catarina.
- Atendimento realizado em todo o estado de São Paulo.
- Atendimento realizado em todo o estado de Sergipe.
- Atendimento realizado em todo o estado de Tocantins.

