Galeria




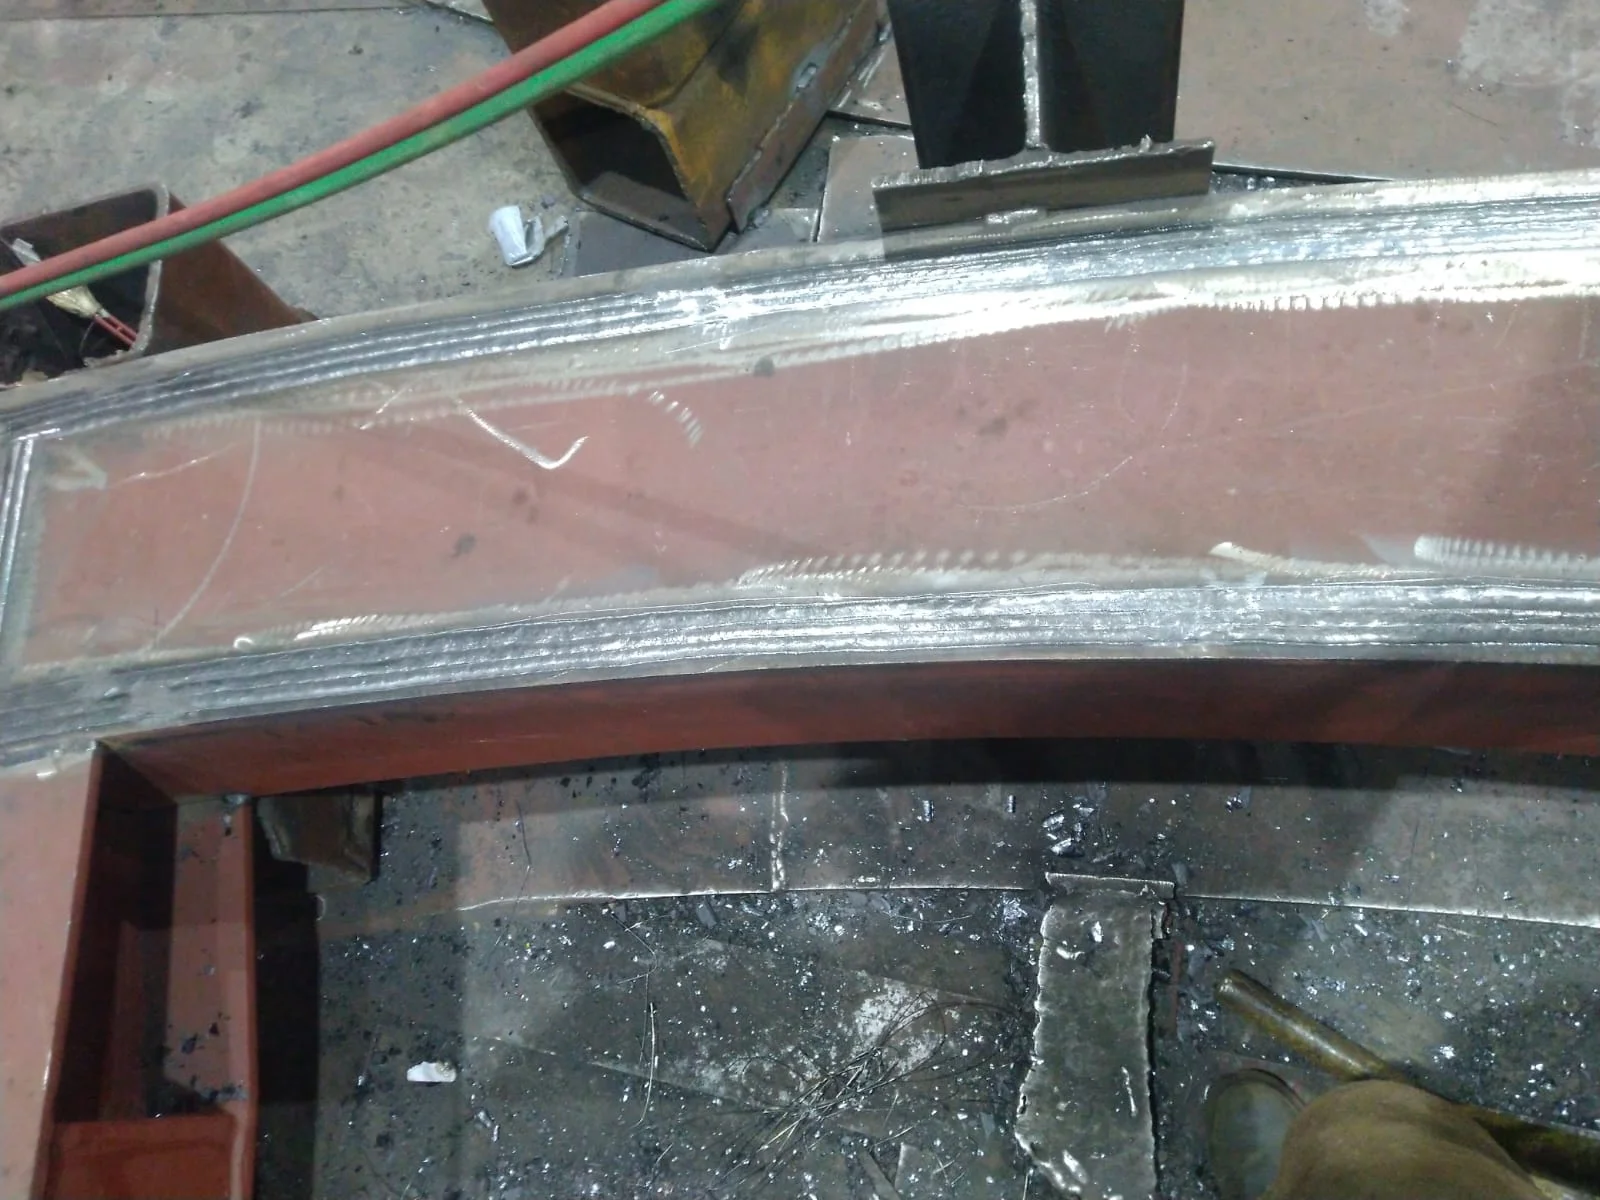
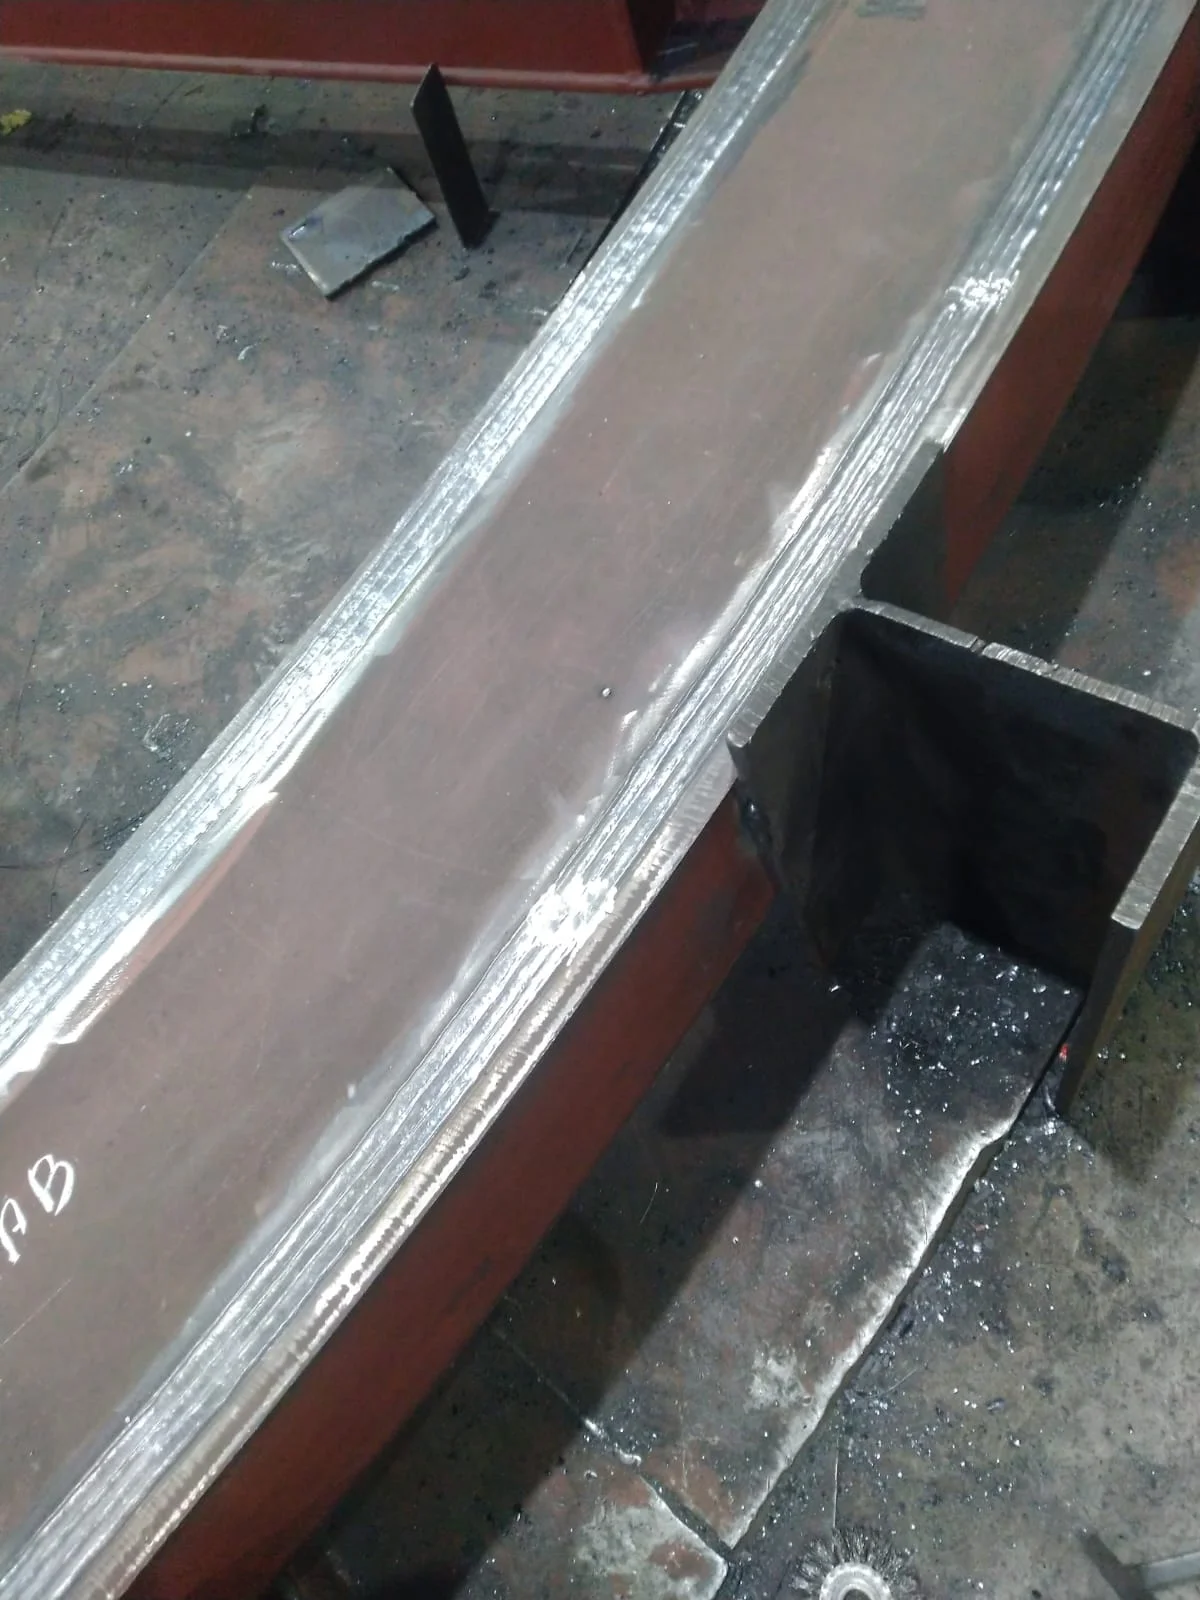
Clique nas imagens para ampliar
Serviço de soldagem FCAW: critérios técnicos e aplicações
Para empresas que avaliam produtividade, qualidade de junta e viabilidade de execução em fabricação ou montagem industrial, entender o Serviço de soldagem FCAW é um passo importante antes de definir o processo de soldagem mais adequado.
A escolha não deve ser feita apenas pelo nome do método, mas pela combinação entre material, espessura, posição de soldagem, preparação da peça e requisitos técnicos do projeto.
FCAW, sigla de Flux Cored Arc Welding, é um processo de soldagem a arco elétrico que utiliza um arame tubular contínuo preenchido com fluxo interno.
Durante a execução, o arco funde o consumível e o metal de base, formando o metal de solda que consolida a junta soldada.
Na prática, a soldagem FCAW é conhecida no Brasil como soldagem com arame tubular.
Seu funcionamento se aproxima de outros processos semiautomáticos pela alimentação contínua do arame, mas o diferencial está no núcleo do consumível, em vez de ser um arame maciço, o arame tubular possui fluxo interno.
Esse fluxo ajuda a estabilizar o arco elétrico e participa da proteção da poça de fusão, conforme o tipo de arame e a configuração aplicada.
Esse detalhe técnico impacta diretamente a execução.
Como o arame é alimentado de forma contínua, o soldador reduz interrupções associadas à troca frequente de consumíveis, algo comum em processos com eletrodos individuais.
Além disso, o FCAW pode oferecer elevada taxa de deposição e boa penetração, características que tornam o processo atrativo em trabalhos com maior volume de soldagem e estruturas que exigem juntas consistentes.
Entre os usos industriais mais comuns da soldagem FCAW estão:
- fabricação de estruturas metálicas soldadas, quando há necessidade de produtividade e deposição eficiente de metal de solda;
- soldagem de chapas, perfis e tubos empregados em componentes industriais;
- montagem industrial, especialmente em conjuntos metálicos que precisam de união robusta;
- recuperação e reparação de componentes metálicos, quando o projeto permite o uso do processo;
- aplicações em caldeiraria, metalurgia, óleo e gás e setor químico, sempre conforme escopo, material e requisitos de qualidade;
- serviços de campo, em configurações adequadas, quando a escolha do consumível e das condições de proteção permite melhor adaptação ao ambiente.
A Jota Soldas atua em soldagem, fabricação e montagem industrial, desenvolvendo soluções personalizadas para diferentes demandas do setor.
Fundada em 2019 e baseada na experiência técnica de seu fundador, que atua no segmento de soldagem desde 2004, a empresa trabalha com foco em qualidade, segurança, eficiência e precisão em cada etapa do serviço.
Ainda assim, o FCAW não deve ser tratado como solução universal.
A viabilidade do processo depende de fatores como tipo de material, espessura, preparação da junta, requisitos do projeto e especificações técnicas aplicáveis.
Em alguns cenários, processos como MIG/MAG ou eletrodo revestido podem ser mais adequados; em outros, o arame tubular se destaca pela produtividade, continuidade operacional e capacidade de deposição.
Por isso, a melhor decisão começa com uma análise técnica do escopo.
A soldagem FCAW é especialmente relevante quando o projeto industrial exige equilíbrio entre velocidade de execução, penetração, confiabilidade da junta soldada e adaptação às necessidades específicas da fabricação, montagem, manutenção ou reparo metálico.
Como funciona o processo de soldagem com arame tubular?
Na soldagem com arame tubular, ou FCAW, a união metálica ocorre pela formação de um arco elétrico entre a peça e um arame-eletrodo tubular alimentado continuamente.
Esse arame possui um fluxo interno que participa da estabilidade do arco, da proteção da poça de fusão e da formação do metal de solda, conforme o tipo de consumível e a configuração do processo.
Em termos práticos, o funcionamento pode ser resumido assim:
- A fonte de soldagem fornece energia elétrica: A fonte ajustada para o processo gera a corrente necessária para abrir e manter o arco elétrico. A seleção de parâmetros como corrente, tensão, polaridade e velocidade de alimentação deve considerar o material, a espessura, a posição de soldagem e os requisitos técnicos do projeto.
- O alimentador conduz o arame-eletrodo tubular até a junta Diferentemente do eletrodo revestido, que precisa ser substituído após o consumo de cada vareta, o FCAW utiliza arame contínuo. Isso favorece a continuidade operacional e permite maior regularidade na deposição quando os parâmetros estão adequados.
- O arco elétrico funde o arame e parte do metal de base: Ao tocar a região da junta, o arco gera calor suficiente para fundir o arame tubular e a superfície das peças. Essa fusão forma a poça de fusão, onde o metal adicionado e o metal de base se combinam para construir a junta soldada.
- O fluxo interno atua durante a soldagem: O fluxo contido dentro do arame tubular ajuda a estabilizar o arco e pode contribuir para a proteção da poça de fusão. Dependendo do tipo de arame e da aplicação, essa proteção pode ocorrer por meio de arames autoprotegidos ou com auxílio de gás de proteção externo. Essa diferença é importante, nem todo arame tubular opera da mesma forma, e a escolha deve ser definida conforme o escopo técnico.
- O metal depositado solidifica e forma a junta: Após a passagem do arco, a poça de fusão perde calor e se solidifica, formando o cordão de solda. Em muitas aplicações com arame tubular, pode haver formação de escória sobre o cordão, que deve ser removida conforme a sequência de soldagem e os critérios de acabamento e inspeção aplicáveis.
- A junta é verificada conforme os requisitos do projeto Depois da soldagem, a junta pode passar por limpeza, remoção de escória, acabamento e inspeção visual, além de outras verificações quando previstas no escopo. A consistência do resultado depende da combinação entre preparação da peça, consumível adequado, equipamento ajustado, execução técnica e atendimento às especificações aplicáveis.
Fluxograma textual do processo:
Preparação da junta → ajuste da fonte de soldagem → instalação do arame tubular no alimentador → abertura do arco elétrico → formação da poça de fusão → atuação do fluxo interno e, quando aplicável, do gás de proteção → deposição do metal de solda → solidificação do cordão → remoção de escória e verificação final.
Um ponto que costuma gerar dúvida é a diferença entre arame tubular autoprotegido e arame tubular com proteção gasosa.
No autoprotegido, o próprio fluxo interno do arame é projetado para gerar a proteção necessária ao processo, característica que pode ser útil em determinadas condições de campo.
Já nas versões com gás de proteção, há também a participação de um gás externo para proteger a poça de fusão.
A escolha entre essas alternativas não deve ser feita apenas por preferência operacional, mas pela análise do material, da espessura, da posição de soldagem, do ambiente de execução e dos requisitos de qualidade da junta.
Mini glossário técnico:
- Arame-eletrodo tubular: consumível contínuo em formato de arame, com núcleo preenchido por fluxo.
- Fluxo interno: material presente no interior do arame tubular, com função metalúrgica e operacional durante a soldagem.
- Poça de fusão: região líquida formada pelo calor do arco, onde o metal de base e o metal de adição se unem.
- Escória: camada formada sobre o cordão em determinadas aplicações, geralmente removida após o passe de solda.
- Gás de proteção: gás externo usado em algumas configurações para proteger a poça de fusão contra contaminações atmosféricas.
- Fonte de soldagem: equipamento responsável por fornecer a energia elétrica necessária ao arco.
- Alimentador de arame: sistema que conduz o arame tubular de forma contínua até a região de soldagem.
A Jota Soldas atua em soldagem, fabricação e montagem industrial, com experiência prática construída a partir da trajetória técnica de seu fundador no segmento desde 2004.
Nesse contexto, o uso do arame tubular deve ser entendido como uma solução técnica a ser avaliada caso a caso, e não como uma escolha automática para qualquer junta metálica.
Antes de especificar o processo, é recomendável que o cliente apresente informações como tipo de peça, material, espessura, desenho ou escopo do projeto, ambiente de execução e exigências de qualidade.
A partir desses dados, torna-se possível avaliar consumíveis, parâmetros, preparação da junta e sequência de execução de forma compatível com as necessidades do serviço.
A produtividade do FCAW depende de uma aplicação correta.
Um arame tubular inadequado, uma junta mal preparada, parâmetros incompatíveis ou falta de controle durante a execução podem comprometer a regularidade do cordão e gerar retrabalho.
Por isso, a soldagem com arame tubular deve seguir o escopo do projeto, as especificações técnicas aplicáveis e uma avaliação profissional das condições reais de fabricação, montagem ou manutenção.
FCAW, MIG/MAG e eletrodo revestido: principais diferenças!
A comparação entre FCAW, MIG/MAG e eletrodo revestido é importante porque esses processos podem atender necessidades industriais parecidas, mas trabalham com consumíveis, proteção da poça de fusão, produtividade e formas de execução diferentes.
A escolha não deve partir da ideia de que um método é sempre melhor que o outro; ela depende do material, da espessura, da posição de soldagem, do volume de solda, do ambiente de aplicação e dos requisitos técnicos do projeto.
A confusão mais comum acontece entre FCAW e MIG/MAG.
Ambos utilizam alimentação contínua de arame, o que favorece continuidade operacional e reduz interrupções em comparação com processos em que o eletrodo precisa ser substituído com maior frequência.
A diferença central está no consumível, no MIG/MAG, normalmente se utiliza arame maciço com gás de proteção externo; no FCAW, utiliza-se arame tubular com fluxo interno, que participa da estabilização do arco e da proteção metalúrgica da solda conforme a configuração do processo.
| Critério | FCAW, arame tubular | MIG/MAG | SMAW, eletrodo revestido |
|---|---|---|---|
| Consumível principal | Arame tubular contínuo, preenchido internamente com fluxo | Arame maciço contínuo | Eletrodo revestido consumível |
| Alimentação do consumível | Contínua, por alimentador de arame | Contínua, por alimentador de arame | Manual, com troca do eletrodo após o consumo |
| Proteção da poça de fusão | Pode envolver fluxo interno e, em algumas configurações, gás de proteção | Normalmente depende de gás de proteção externo | Revestimento do eletrodo gera gases e escória protetora |
| Produtividade | Tende a ser considerada quando há demanda por maior taxa de deposição e volume significativo de soldagem | Também pode ser produtivo, especialmente em aplicações adequadas ao arame maciço e ao gás utilizado | Pode ser mais indicado em situações específicas, mas geralmente envolve mais interrupções pela troca de eletrodos |
| Penetração e deposição | Pode oferecer boa penetração e elevada deposição, conforme consumível, parâmetros e aplicação | Depende do modo de transferência, gás, arame, parâmetros e material | Depende do tipo de eletrodo, habilidade do soldador, parâmetros e preparação |
| Aplicações típicas | Estruturas metálicas, chapas, perfis, tubos, componentes industriais, fabricação e reparos com maior volume de solda | Fabricação metálica, montagem, chapas, componentes e aplicações industriais variadas | Manutenção, reparos, montagem, campo e situações em que a simplicidade operacional do equipamento é relevante |
| Principal ponto de atenção | Seleção correta do arame tubular, controle de parâmetros, escória e preparação da junta | Controle do gás de proteção, regulagem do processo e proteção contra interferências externas | Controle da técnica manual, remoção de escória e interrupções para troca de eletrodo |
Serviço de soldagem FCAW: critérios técnicos e aplicações
Em termos práticos, o FCAW costuma ser avaliado quando o projeto exige produtividade, boa deposição de metal de solda e eficiência em juntas com volume relevante de soldagem.
Por utilizar arame tubular contínuo, o processo reduz paradas associadas à troca de eletrodos e pode favorecer maior ritmo de execução.
Isso não elimina a necessidade de preparo adequado das peças, definição correta dos consumíveis e controle dos parâmetros de soldagem.
O MIG/MAG, por sua vez, também trabalha com arame contínuo, mas com arame maciço e gás de proteção externo.
Em muitas aplicações industriais, é uma alternativa eficiente, especialmente quando as condições de proteção gasosa, o tipo de material e a configuração da junta favorecem esse processo.
A escolha entre MIG/MAG e FCAW não deve se basear apenas no fato de ambos terem alimentação contínua; o núcleo com fluxo do arame tubular altera o comportamento do arco, a proteção da poça e as características operacionais da soldagem.
Já o eletrodo revestido, também conhecido como SMAW, é um processo amplamente utilizado em manutenção, reparos e montagem por sua flexibilidade operacional.
Como o eletrodo é consumido durante a soldagem, há necessidade de substituições ao longo da execução, o que pode reduzir a continuidade em trabalhos de maior volume.
Ainda assim, pode ser tecnicamente adequado em cenários específicos, dependendo do acesso, da posição, do material, do tipo de junta e dos requisitos do serviço.
Tabela de decisão: quando considerar cada processo?
- Considere FCAW: quando o escopo envolver estruturas metálicas, chapas, perfis, tubos ou componentes industriais com volume significativo de soldagem, necessidade de produtividade e compatibilidade com arame tubular.
- Considere MIG/MAG: quando o projeto favorecer arame maciço, controle adequado do gás de proteção e condições de execução compatíveis com esse tipo de processo.
- Considere SMAW, eletrodo revestido: quando a aplicação exigir flexibilidade, intervenções pontuais, manutenção, reparos ou condições em que o processo manual seja tecnicamente viável.
- Reavalie a escolha: quando houver materiais especiais, espessuras críticas, posições complexas, exigências de inspeção ou requisitos técnicos que demandem maior controle de procedimento.
Notas técnicas importantes
A produtividade é um fator relevante, mas não deve ser o único critério.
Um processo mais rápido em determinada situação pode não ser o mais adequado se o material, a espessura, a preparação da junta ou as exigências de qualidade não forem compatíveis.
Da mesma forma, boa taxa de deposição não substitui análise técnica, controle de parâmetros, qualificação da execução e verificação da junta soldada.
Na avaliação de um Serviço de soldagem FCAW, a Jota Soldas atua como prestadora, fornecedora e fabricante, considerando as necessidades do cliente, o projeto e o escopo apresentado para indicar soluções de soldagem, fabricação e montagem industrial de forma personalizada.
Essa análise é essencial porque a escolha entre FCAW, MIG/MAG e eletrodo revestido envolve variáveis técnicas que impactam diretamente a qualidade, a segurança, a eficiência e a precisão do trabalho.
Cuidado antes de escolher pelo menor custo aparente
A seleção do processo não deve ser feita apenas por preço, disponibilidade imediata ou preferência operacional.
Antes de especificar FCAW, MIG/MAG ou SMAW, é recomendável avaliar:
- material de base e espessura das peças;
- tipo de junta e preparação necessária;
- posição de soldagem e acesso à região soldada;
- volume de solda e produtividade esperada;
- necessidade de controle de escória, respingos e acabamento;
- requisitos de qualidade, inspeção e aceitação do projeto;
- ambiente de execução, incluindo oficina, montagem ou campo.
Se existirem conteúdos internos no site, esta seção pode se conectar naturalmente a páginas sobre soldagem MIG/MAG, soldagem com eletrodo revestido, processos de soldagem, soldagem industrial, fabricação metálica, montagem industrial ou manutenção industrial.
Esses links ajudam o leitor a aprofundar a comparação sem transformar a escolha do processo em uma decisão genérica demais.
Aplicações industriais da soldagem FCAW
A soldagem FCAW é considerada em projetos industriais quando há necessidade de unir estruturas metálicas, chapas, perfis, tubos ou componentes com boa produtividade, taxa de deposição elevada e consistência na junta soldada.
Na prática, sua aplicação costuma fazer sentido em cenários com volume significativo de soldagem, necessidade de robustez mecânica e demandas de fabricação, montagem ou reparo que exigem execução técnica bem planejada.
Aplicações mais comuns da soldagem FCAW em ambiente industrial:
- Fabricação de estruturas metálicas: indicada para conjuntos soldados que exigem produtividade e boa deposição de metal de solda.
- Soldagem de chapas e perfis: utilizada em componentes fabricados a partir de chapas, vigas, perfis laminados ou elementos metálicos preparados para união.
- Soldagem de tubos e componentes industriais: pode ser considerada em montagens e reparos conforme material, espessura, posição de soldagem e requisitos do projeto.
- Caldeiraria: aplicada em fabricação, adequações e manutenção de peças, conjuntos e componentes metálicos industriais.
- Montagem industrial: útil em etapas de campo ou instalação quando o processo for compatível com o escopo técnico e as condições de execução.
- Recuperação e reparação de componentes metálicos: alternativa para recomposição, reforço ou reparo de peças, desde que a avaliação técnica confirme a aplicabilidade.
- Setores como óleo e gás e químico: pode ser analisada para demandas industriais que exigem juntas soldadas confiáveis, controle de execução e aderência às especificações aplicáveis.
Onde o FCAW tende a agregar valor?
Em fabricação de estruturas soldadas, a soldagem com arame tubular costuma ser avaliada quando o projeto envolve muitas juntas, cordões extensos ou componentes de maior porte.
A alimentação contínua do arame reduz interrupções em comparação a processos que dependem da troca frequente de eletrodos, o que pode favorecer a continuidade operacional em trabalhos com maior volume de deposição.
Na soldagem de chapas e perfis, o FCAW pode ser útil quando a produtividade precisa caminhar junto com boa penetração e estabilidade do processo.
Isso é relevante em estruturas metálicas, bases, suportes, reforços, conjuntos soldados e componentes que exigem preparação adequada das bordas, posicionamento correto e controle dos parâmetros de soldagem.
Em tubos e componentes industriais, a escolha pelo arame tubular deve considerar espessura, material, acesso à junta, posição de soldagem, necessidade de proteção da poça de fusão e requisitos de qualidade.
Não é apenas o tipo de processo que define o resultado, a preparação da peça, a seleção do consumível, o ajuste da fonte de soldagem e a experiência de execução têm impacto direto na consistência da junta.
Aplicações por segmento
Indústrias metalúrgicas, podem utilizar a soldagem FCAW em etapas de fabricação de peças, subconjuntos, estruturas, reforços e componentes metálicos.
O processo tende a ser relevante quando há repetição de juntas, necessidade de deposição eficiente e controle técnico durante a execução.
Caldeirarias, em serviços de caldeiraria, o arame tubular pode ser considerado para fabricar, reparar ou adequar componentes metálicos conforme o desenho, o material e o escopo.
A análise prévia é importante para definir preparação de junta, sequência de soldagem e cuidados com acabamento, escória e inspeção visual.
Empresas de fabricação e montagem industrial, em projetos que combinam fabricação em oficina e montagem em campo, o FCAW pode oferecer versatilidade.
Em determinadas configurações, inclusive com arame tubular autoprotegido, o processo pode facilitar execuções externas, sempre dependendo das condições reais do serviço e das especificações aplicáveis.
Óleo e gás e setor químico, nesses ambientes, a seleção do processo de soldagem deve ser especialmente criteriosa, pois os componentes podem estar associados a exigências operacionais, segurança, integridade e confiabilidade.
O FCAW pode ser avaliado como alternativa técnica quando compatível com o projeto, mas a decisão deve respeitar requisitos de material, preparação, controle e inspeção definidos para cada demanda.
Exemplos genéricos de uso
A soldagem FCAW pode ser analisada em projetos como fabricação de suportes metálicos, montagem de estruturas industriais, união de perfis, soldagem de chapas, recuperação de componentes desgastados, adequações em conjuntos metálicos e reparos em elementos estruturais.
Esses exemplos são gerais do setor e não substituem a avaliação técnica do projeto.
O ponto central é que a aplicabilidade não deve ser definida apenas pela produtividade.
Um processo rápido, quando mal especificado, pode gerar retrabalho, descontinuidades ou juntas incompatíveis com a função do componente.
Por isso, antes de optar pelo FCAW, é recomendável avaliar:
- tipo de material a ser soldado;
- espessura das peças;
- geometria e acesso à junta;
- posição de soldagem;
- preparação de bordas e limpeza;
- consumível adequado;
- requisitos de qualidade e inspeção;
- condições de execução em oficina ou campo;
- finalidade estrutural ou funcional do componente.
A Jota Soldas atua em soldagem, fabricação e montagem industrial, atendendo demandas de indústrias metalúrgicas, caldeirarias, empresas de fabricação e montagem industrial, além de setores como óleo e gás e químico.
Nesse contexto, a soldagem com arame tubular é tratada como uma alternativa técnica que deve ser alinhada ao projeto, ao escopo apresentado pelo cliente e às necessidades específicas de qualidade, segurança, eficiência e precisão.
Para uma avaliação mais segura, o ideal é apresentar desenhos, medidas, material, espessuras, condições de montagem, volume de soldagem e requisitos técnicos esperados.
Com essas informações, é possível verificar se o FCAW é o processo mais adequado ou se outro método de soldagem atende melhor às exigências da aplicação.
Vantagens técnicas do FCAW em produtividade e deposição!
A soldagem FCAW costuma ser considerada em projetos industriais quando há volume significativo de solda, necessidade de boa produtividade e demanda por juntas soldadas consistentes.
Seu diferencial está no uso do arame tubular contínuo, que permite manter a alimentação do consumível de forma constante e favorece maior continuidade operacional quando comparado a processos que exigem trocas mais frequentes de eletrodo.
Em termos práticos, as vantagens do FCAW não devem ser avaliadas isoladamente.
A produtividade depende da preparação da peça, da escolha correta do arame tubular, dos parâmetros de soldagem, da espessura do material, da posição de soldagem e dos requisitos técnicos do projeto.
Por isso, o processo tende a ser mais vantajoso quando é especificado com critério, e não apenas escolhido por parecer mais rápido.
Principais vantagens técnicas do FCAW:
- Alta produtividade: a alimentação contínua do arame favorece uma execução mais fluida, especialmente em trabalhos com cordões mais longos, grande volume de soldagem ou repetição de juntas.
- Maior taxa de deposição: o processo permite depositar metal de solda de forma eficiente, o que pode ser relevante em estruturas metálicas, chapas, perfis, tubos e componentes industriais que exigem preenchimento consistente.
- Menos interrupções durante a soldagem: como o arame é contínuo, há menor necessidade de paradas para substituição de consumíveis em comparação com o eletrodo revestido, desde que o equipamento esteja ajustado e o procedimento seja adequado ao serviço.
- Boa penetração: quando bem parametrizado, o FCAW pode oferecer penetração adequada para aplicações industriais que exigem juntas robustas, sempre respeitando material, geometria da junta e especificações aplicáveis.
- Versatilidade em estruturas soldadas: o processo pode ser utilizado em diferentes tipos de componentes metálicos, desde fabricação até recuperação e reparação, desde que a aplicação seja validada tecnicamente.
- Eficiência em grandes volumes: em serviços nos quais há grande quantidade de solda a executar, a combinação entre arame contínuo, deposição e estabilidade operacional pode melhorar o fluxo de produção.
- Aplicação em campo em configurações específicas: determinadas opções de arame tubular autoprotegido podem facilitar serviços externos, pois o próprio fluxo interno contribui para a proteção da poça de fusão, embora a escolha dependa das condições reais do projeto.
| Quando a vantagem é mais relevante | Por que isso importa na decisão técnica |
|---|---|
| Cordões longos ou repetitivos | A alimentação contínua reduz interrupções e ajuda a manter ritmo de execução. |
| Peças com maior volume de solda | A taxa de deposição favorece preenchimento mais eficiente da junta. |
| Fabricação de estruturas metálicas | A combinação entre produtividade e penetração pode apoiar a execução de conjuntos soldados. |
| Montagem e manutenção industrial | O processo pode ser útil em reparos, adequações e componentes que exigem resposta técnica eficiente. |
| Serviços com necessidade de continuidade operacional | Menos paradas para troca de consumível ajudam a organizar melhor a sequência de soldagem. |
| Projetos com requisitos específicos de qualidade | A escolha de consumíveis, parâmetros e preparação da junta influencia diretamente a consistência final. |
Serviço de soldagem FCAW: critérios técnicos e aplicações
O ponto central é que a produtividade do FCAW não vem apenas da velocidade de soldagem.
Ela nasce da soma entre alimentação contínua do arame, taxa de deposição, redução de paradas, preparação correta das peças e controle do procedimento.
Se uma dessas etapas for negligenciada, o ganho operacional pode ser reduzido por retrabalho, descontinuidades ou necessidade de correções.
Também é importante evitar a ideia de que o FCAW é sempre superior a outros processos.
Em alguns cenários, MIG/MAG, eletrodo revestido ou outro método pode ser mais adequado, dependendo do material, da espessura, da acessibilidade da junta, da posição de soldagem, do ambiente de execução e dos requisitos do projeto.
A vantagem real está em selecionar o processo certo para a necessidade certa.
Na prática industrial, o FCAW tende a ser especialmente interessante quando a empresa precisa equilibrar produtividade, qualidade da junta e eficiência de execução.
Para caldeirarias, indústrias metalúrgicas, empresas de fabricação e montagem industrial, além de segmentos como óleo e gás e químico, essa avaliação técnica pode influenciar diretamente a previsibilidade do serviço.
A Jota Soldas atua com foco em qualidade, segurança, eficiência e precisão em serviços de soldagem, fabricação e montagem industrial.
No contexto do FCAW, isso significa compreender o escopo apresentado pelo cliente, avaliar as necessidades do projeto e utilizar o arame tubular de forma compatível com as especificações técnicas aplicáveis, sem tratar a produtividade como substituta da análise técnica.
O FCAW oferece alta produtividade, maior taxa de deposição, boa penetração e maior continuidade operacional porque utiliza arame tubular contínuo.
Essas vantagens são mais relevantes em projetos industriais com grande volume de soldagem, desde que material, espessura, consumíveis, parâmetros e preparação da junta sejam definidos corretamente.
Limitações, cuidados e critérios para decidir pelo processo
A soldagem FCAW é reconhecida pela produtividade, pela alimentação contínua do arame tubular e pela boa capacidade de deposição, mas esses benefícios não eliminam a necessidade de análise técnica.
Em projetos industriais, a escolha do processo deve considerar material, espessura, preparação de junta, posição de soldagem, consumíveis, parâmetros de execução, requisitos do projeto e critérios de inspeção visual.
Quando essa decisão é tomada apenas pela velocidade aparente ou pelo menor custo inicial, aumenta o risco de inconsistência na junta soldada, retrabalho e inadequação ao escopo.
A Jota Soldas atua com soldagem, fabricação e montagem industrial buscando compreender as necessidades específicas de cada cliente antes de propor uma solução técnica.
Esse cuidado é importante porque o mesmo processo pode ter desempenho diferente conforme geometria da peça, acesso à junta, ambiente de execução, volume de soldagem e exigências aplicáveis ao componente.
Critérios técnicos de decisão antes de contratar ou especificar FCAW
- Material base: confirme se o material a ser soldado é compatível com o processo, com o tipo de arame tubular e com os requisitos do projeto.
- Espessura da peça: avalie se a espessura favorece a aplicação do FCAW e se há necessidade de preparação de bordas, múltiplos passes ou controle térmico.
- Preparação de junta: verifique chanfros, folgas, alinhamento, fixação e acesso adequado para execução do passe de solda.
- Condição de limpeza: remova contaminantes relevantes, como óleo, umidade, excesso de carepa, tinta ou resíduos que possam interferir na estabilidade do arco e na qualidade da junta.
- Posição de soldagem: identifique se a solda será executada na posição plana, horizontal, vertical, sobrecabeça ou em condição de acesso restrito, pois isso influencia técnica, consumível e parâmetros.
- Tipo de arame tubular: defina o consumível conforme material, aplicação, ambiente de execução e especificação técnica aplicável.
- Proteção da poça de fusão: considere se a configuração será autoprotegida ou se envolverá gás de proteção, de acordo com o consumível e a condição de trabalho.
- Parâmetros de soldagem: corrente, tensão, velocidade de arame, polaridade e velocidade de deslocamento precisam ser ajustados de forma coerente com o projeto.
- Controle de escória e interpasse: quando houver formação de escória, a remoção adequada entre passes é essencial para reduzir descontinuidades.
- Inspeção visual e critérios de aceitação: defina previamente o que será verificado após a soldagem, como acabamento, continuidade do cordão, respingos excessivos, mordeduras aparentes, falta de preenchimento ou outras indicações visíveis.
- Requisitos do projeto: alinhe desenhos, escopo, tolerâncias, sequência de montagem, necessidade de manutenção futura e exigências técnicas antes do início da execução.
Perguntas úteis para o briefing técnico
Antes de aprovar o processo, vale reunir informações que ajudem o fornecedor a avaliar a aplicação com mais precisão:
- Qual é o material das peças e qual a espessura envolvida?
- A soldagem será feita em fabricação, montagem industrial, manutenção ou reparo?
- A junta terá acesso livre ou haverá restrições de posição e movimentação?
- Existem desenhos, especificações técnicas ou requisitos de qualidade definidos pelo cliente?
- A peça exige preparação de borda, controle dimensional ou sequência específica de soldagem?
- O trabalho será realizado em campo ou dentro de instalações preparadas para fabricação?
- Há necessidade de recuperar componente metálico, unir estruturas, soldar chapas, perfis ou tubos?
- Quais verificações serão feitas após a soldagem, incluindo inspeção visual e acabamento?
Atenção: produtividade não substitui análise técnica
A alta taxa de deposição do FCAW pode ser uma vantagem importante, especialmente em estruturas metálicas, chapas, perfis, tubos e componentes industriais com volume significativo de soldagem.
Porém, produtividade só é realmente útil quando a junta atende ao escopo técnico.
Um processo rápido, mas mal especificado, pode gerar perda de consistência, dificuldade de acabamento, necessidade de correções e aumento de retrabalho.
Por isso, a decisão não deve ser baseada apenas em preço ou velocidade.
O melhor caminho é avaliar o conjunto, material, espessura, preparação das peças, consumíveis, parâmetros, posição de soldagem, ambiente de execução e requisitos de inspeção.
Em aplicações industriais, essa análise deve ser feita por profissionais qualificados e alinhada às especificações aplicáveis ao projeto.
Quando bem selecionada e executada, a soldagem com arame tubular pode contribuir para eficiência operacional e confiabilidade das juntas soldadas.
Quando mal escolhida, pode deixar de entregar o resultado esperado.
A diferença está menos no nome do processo e mais na capacidade de interpretar o projeto, preparar corretamente a junta e controlar a execução de ponta a ponta.
Consumíveis, equipamentos e variáveis que influenciam a qualidade!
A qualidade na soldagem com arame tubular não depende de um único fator isolado.
Mesmo quando o processo FCAW é bem indicado para o projeto, o resultado da junta soldada nasce da combinação entre especificação técnica, escolha do arame tubular, compatibilidade com o material de base, ajuste da fonte de energia, estabilidade do alimentador, preparação da peça e execução do operador.
Por isso, analisar consumíveis e parâmetros antes da soldagem é tão importante quanto selecionar o processo em si.
Na prática, o arame tubular precisa ser adequado ao tipo de aplicação, à espessura da peça, à posição de soldagem e aos requisitos de qualidade previstos no escopo.
A experiência da Jota Soldas em processos de soldagem contribui justamente nessa etapa, avaliar o projeto apresentado pelo cliente e adequar o uso do arame tubular às necessidades técnicas da fabricação, montagem, manutenção ou recuperação de componentes metálicos, sempre sem substituir a validação pelas especificações aplicáveis ao serviço.
| Variável | Impacto na qualidade | Cuidado recomendado |
|---|---|---|
| Arame tubular | Influencia a composição do metal depositado, a estabilidade do arco, a penetração e a formação de escória | Selecionar o consumível conforme material, espessura, posição de soldagem e requisitos do projeto |
| Fonte de energia | Afeta a regularidade do arco elétrico, a fusão do arame e a consistência do cordão | Utilizar equipamento compatível com o processo e ajustar parâmetros conforme o escopo técnico |
| Alimentador de arame | Interfere na continuidade da alimentação e na estabilidade da deposição | Verificar regulagem, tracionamento e alimentação constante para reduzir falhas no arco |
| Tensão | Pode alterar largura do cordão, estabilidade do arco e nível de respingos | Ajustar de forma compatível com arame, corrente, posição e junta a ser soldada |
| Corrente | Influencia penetração, taxa de deposição e aporte térmico | Controlar conforme espessura da peça, tipo de junta e orientação técnica do procedimento adotado |
| Velocidade de arame | Afeta a quantidade de metal depositado e a estabilidade da poça de fusão | Manter alimentação coerente com corrente, tensão e velocidade de avanço |
| Polaridade | Pode modificar comportamento do arco, penetração e deposição | Confirmar a polaridade recomendada para o consumível e para a aplicação prevista |
| Gás de proteção | Nas aplicações que utilizam proteção gasosa, contribui para proteger a poça de fusão contra contaminações | Verificar compatibilidade do gás, vazão adequada e condições do ambiente de soldagem |
| Escória | Atua na proteção do metal depositado durante a solidificação, mas exige remoção adequada entre passes quando aplicável | Remover corretamente para evitar inclusões e permitir inspeção visual da junta |
| Preparação da peça | Impacta diretamente fusão, alinhamento, penetração e repetibilidade | Realizar limpeza, preparação de bordas, montagem e fixação de acordo com o projeto |
| Operador e execução | Influenciam ângulo da tocha, distância, velocidade de avanço, sequência de passes e acabamento | Executar com técnica adequada e controle durante cada etapa da soldagem |
Serviço de soldagem FCAW: critérios técnicos e aplicações
Um ponto frequentemente subestimado é que a produtividade do FCAW só se traduz em qualidade quando o sistema trabalha de forma equilibrada.
A alimentação contínua do arame favorece maior taxa de deposição e reduz interrupções quando comparada a processos que exigem troca frequente de eletrodo, mas esse benefício pode ser comprometido por regulagem inadequada, preparação insuficiente da junta ou escolha incorreta do consumível.
Glossário técnico das principais variáveis
- Arame tubular: consumível contínuo com núcleo preenchido por fluxo, usado para formar o metal de solda e contribuir para a estabilidade do processo.
- Fluxo interno: material presente no interior do arame que auxilia na proteção, estabilização do arco e formação de escória, conforme o tipo de arame utilizado.
- Fonte de energia: equipamento responsável por fornecer a energia elétrica necessária para manter o arco de soldagem.
- Alimentador de arame: sistema que conduz o arame tubular até a região da solda de forma contínua e controlada.
- Tensão: parâmetro associado ao comportamento do arco, podendo afetar largura do cordão, respingos e estabilidade.
- Corrente: variável ligada à intensidade de fusão, penetração e taxa de deposição.
- Velocidade de arame: ritmo de alimentação do consumível, que precisa estar compatível com os demais parâmetros.
- Polaridade: configuração elétrica que influencia a transferência de metal e o comportamento do arco.
- Gás de proteção: recurso usado em algumas configurações do processo para proteger a poça de fusão contra a atmosfera.
- Escória: camada formada sobre o cordão em determinadas aplicações, ajudando na proteção durante o resfriamento e exigindo remoção adequada.
O que observar antes de definir parâmetros?
Antes de iniciar um serviço, a análise técnica deve considerar perguntas como:
- Qual é o material de base e qual a espessura das peças?
- A soldagem será feita em chapas, perfis, tubos, estruturas metálicas ou componentes industriais?
- A junta exige maior penetração, maior volume de deposição ou controle dimensional mais rigoroso?
- A aplicação será em fabricação, montagem, manutenção, adequação ou recuperação?
- O arame tubular escolhido é compatível com a posição de soldagem e com o tipo de junta?
- Haverá necessidade de proteção gasosa ou a configuração será autoprotegida, conforme o consumível e o ambiente?
- Existe requisito de inspeção, acabamento ou preparação específica definido no escopo?
Essas respostas ajudam a evitar uma decisão baseada apenas no processo.
O FCAW pode ser uma alternativa eficiente em projetos industriais com volume significativo de soldagem, mas a escolha correta depende da interação entre material, junta, consumível, equipamento e requisito final da peça.
Nota sobre validação técnica
As informações acima têm caráter educacional e geral.
Em projetos industriais, os parâmetros não devem ser definidos de forma genérica, eles precisam ser validados conforme o escopo, as especificações técnicas aplicáveis, o tipo de material, a preparação das peças e as condições reais de execução.
É nessa avaliação que uma prestadora especializada, como a Jota Soldas, pode contribuir com uma solução personalizada para soldagem, fabricação, montagem, manutenção ou adequação industrial.
Boas práticas de preparação e execução da junta soldada
Na soldagem FCAW, a qualidade da junta soldada não depende apenas do arame tubular ou da produtividade do processo.
Resultados consistentes surgem da combinação entre preparação adequada da peça, ajuste coerente dos parâmetros, sequência de execução, controle durante os passes e verificação final.
Em projetos de fabricação, montagem, manutenção ou adequações industriais, essa disciplina reduz a chance de descontinuidades, retrabalho e perda de eficiência operacional.
A Jota Soldas atua com foco em qualidade, segurança, eficiência e precisão, avaliando as necessidades de cada cliente para propor soluções compatíveis com o escopo apresentado.
Na prática, isso significa que a execução da junta deve ser tratada como uma etapa técnica do projeto, e não apenas como aplicação de metal de solda.
Passo a passo de boas práticas antes, durante e após a soldagem
- Antes da soldagem, limpar e preparar a peça: A limpeza da peça é uma das etapas mais importantes para a estabilidade do arco e para a integridade da junta. Superfícies com excesso de óleo, tinta, carepa solta, umidade, oxidação ou contaminantes podem prejudicar a fusão e favorecer defeitos. A preparação de bordas também deve ser compatível com a espessura, o tipo de junta e os requisitos do projeto.
- Conferir alinhamento, folgas e fixação: Antes do primeiro passe de solda, é recomendável verificar o posicionamento dos componentes, o alinhamento das peças e a fixação do conjunto. Grampos, dispositivos de montagem ou pontos de fixação ajudam a reduzir deslocamentos durante o aquecimento. Em estruturas metálicas, chapas, perfis e tubos, pequenas variações de alinhamento podem afetar o acabamento, a geometria e a repetibilidade da soldagem.
- Definir a sequência de soldagem: A sequência dos passes influencia a distribuição de calor, a contração do metal e a estabilidade dimensional do conjunto. Em serviços industriais, a ordem de execução deve considerar o tipo de junta, o acesso do soldador, a posição de soldagem, a espessura das peças e a necessidade de controlar deformações. Produtividade não deve substituir planejamento, uma sequência inadequada pode gerar retrabalho mesmo quando o processo tem alta taxa de deposição.
- Controlar parâmetros e estabilidade durante o passe: Durante a soldagem com arame tubular, variáveis como tensão, corrente, velocidade de alimentação do arame, distância de trabalho, ângulo da tocha e velocidade de avanço interferem diretamente na formação do cordão. O objetivo é manter arco estável, boa fusão entre as partes e deposição compatível com a junta. A seleção desses parâmetros deve seguir o escopo do projeto, os consumíveis definidos e as especificações técnicas aplicáveis.
- Gerenciar escória, respingos e limpeza entre passes: Em muitas aplicações com arame tubular, a escória faz parte da proteção do metal depositado e precisa ser removida adequadamente quando houver passes subsequentes. A limpeza entre passes ajuda a evitar inclusões, falta de fusão localizada e irregularidades acumuladas. Não basta depositar metal rapidamente, cada passe deve preparar a junta para o próximo.
- Observar controle térmico e deformações: O aquecimento localizado pode provocar empenamentos, contrações e tensões residuais. Por isso, a execução deve considerar controle térmico, distribuição dos passes e, quando aplicável ao projeto, alternância de lados ou regiões soldadas. Em manutenção e adequações industriais, esse cuidado é ainda mais relevante porque o componente pode já ter histórico de uso, desgaste ou restrições dimensionais.
- Realizar inspeção visual e verificação final: Após a soldagem, a inspeção visual é uma etapa básica para verificar continuidade do cordão, acabamento, presença de respingos excessivos, mordeduras aparentes, falhas de preenchimento, trincas visíveis, porosidade superficial ou irregularidades geométricas. Dependendo do projeto e dos requisitos de qualidade, outras verificações podem ser necessárias, mas devem ser definidas conforme escopo técnico e especificações aplicáveis.
Critérios técnicos operacional para uma junta soldada mais consistente
- Peça limpa: remover contaminantes que possam interferir na poça de fusão.
- Bordas preparadas: adequar chanfro, abertura ou geometria conforme o tipo de junta e a espessura.
- Componentes alinhados: conferir posicionamento antes de iniciar o cordão.
- Fixação estável: evitar movimentações durante o aquecimento e a contração.
- Consumível adequado: selecionar o arame tubular de acordo com material, aplicação e requisitos do projeto.
- Parâmetros ajustados: regular fonte, alimentador e variáveis de soldagem conforme a necessidade técnica.
- Sequência planejada: organizar os passes para reduzir deformações e melhorar repetibilidade.
- Limpeza entre passes: remover escória e resíduos antes de prosseguir.
- Acabamento verificado: avaliar a junta após a soldagem e corrigir não conformidades identificadas.
Erros comuns que comprometem a execução
- Soldar sobre superfície contaminada: pode prejudicar a fusão e aumentar a probabilidade de descontinuidades.
- Ignorar a preparação de bordas: pode dificultar penetração adequada, preenchimento e acabamento.
- Priorizar apenas velocidade: a alta produtividade do FCAW é uma vantagem, mas deve ser acompanhada de controle técnico.
- Não remover escória entre passes: pode gerar inclusões e falhas acumuladas.
- Executar sem sequência definida: aumenta o risco de deformações e desalinhamentos.
- Escolher consumível sem avaliar o projeto: o arame tubular deve ser compatível com o material, a aplicação e os requisitos da junta.
- Dispensar verificação final: problemas visuais simples podem indicar necessidade de correção antes da entrega ou continuidade da montagem.
Boas perguntas para fazer ao fornecedor antes da execução!
Antes de contratar ou especificar um serviço de soldagem FCAW, vale alinhar alguns pontos com o fornecedor técnico:
- Qual é o material, a espessura e a condição das peças a serem soldadas?
- O serviço será realizado em fabricação, montagem, manutenção ou adequação industrial?
- Há desenho, projeto, escopo ou especificação técnica para orientar a junta?
- Quais preparações de borda, limpeza e fixações serão necessárias antes da soldagem?
- A aplicação exige controle especial de deformação, acabamento ou sequência de passes?
- Como será feita a verificação visual e a conferência do resultado final?
- O ambiente de execução favorece o uso do arame tubular escolhido para o projeto?
Essas perguntas ajudam a transformar a soldagem em uma decisão técnica bem orientada.
Para empresas que trabalham com estruturas metálicas, componentes industriais, caldeiraria, fabricação ou montagem industrial, a preparação e a execução correta da junta soldada são tão importantes quanto a escolha do processo.
O FCAW pode oferecer produtividade, boa deposição e versatilidade, mas seu desempenho depende de planejamento, controle e execução compatíveis com cada aplicação.
Para saber mais sobre Serviço de soldagem FCAW
Ligue para (11) 4358-4906 ou clique aqui e entre em contato por e-mail.
Entre em contato agora mesmo!
Clique no botão e entre em contato para tirar dúvidas ou solicitar um orçamento.
Solicitar contatoPrincipais regiões de atendimento:
- Atendimento realizado em todo o estado de Acre.
- Atendimento realizado em todo o estado de Alagoas.
- Atendimento realizado em todo o estado de Amapá.
- Atendimento realizado em todo o estado de Amazonas.
- Atendimento realizado em todo o estado de Bahia.
- Atendimento realizado em todo o estado de Ceará.
- Atendimento realizado em todo o estado de Distrito Federal.
- Atendimento realizado em todo o estado de Espírito Santo.
- Atendimento realizado em todo o estado de Goiás.
- Atendimento realizado em todo o estado de Maranhão.
- Atendimento realizado em todo o estado de Mato Grosso.
- Atendimento realizado em todo o estado de Mato Grosso do Sul.
- Atendimento realizado em todo o estado de Minas Gerais.
- Atendimento realizado em todo o estado de Pará.
- Atendimento realizado em todo o estado de Paraíba.
- Atendimento realizado em todo o estado de Paraná.
- Atendimento realizado em todo o estado de Pernambuco.
- Atendimento realizado em todo o estado de Piauí.
- Atendimento realizado em todo o estado de Rio de Janeiro.
- Atendimento realizado em todo o estado de Rio Grande do Norte.
- Atendimento realizado em todo o estado de Rio Grande do Sul.
- Atendimento realizado em todo o estado de Rondônia.
- Atendimento realizado em todo o estado de Roraima.
- Atendimento realizado em todo o estado de Santa Catarina.
- Atendimento realizado em todo o estado de São Paulo.
- Atendimento realizado em todo o estado de Sergipe.
- Atendimento realizado em todo o estado de Tocantins.

