Galeria


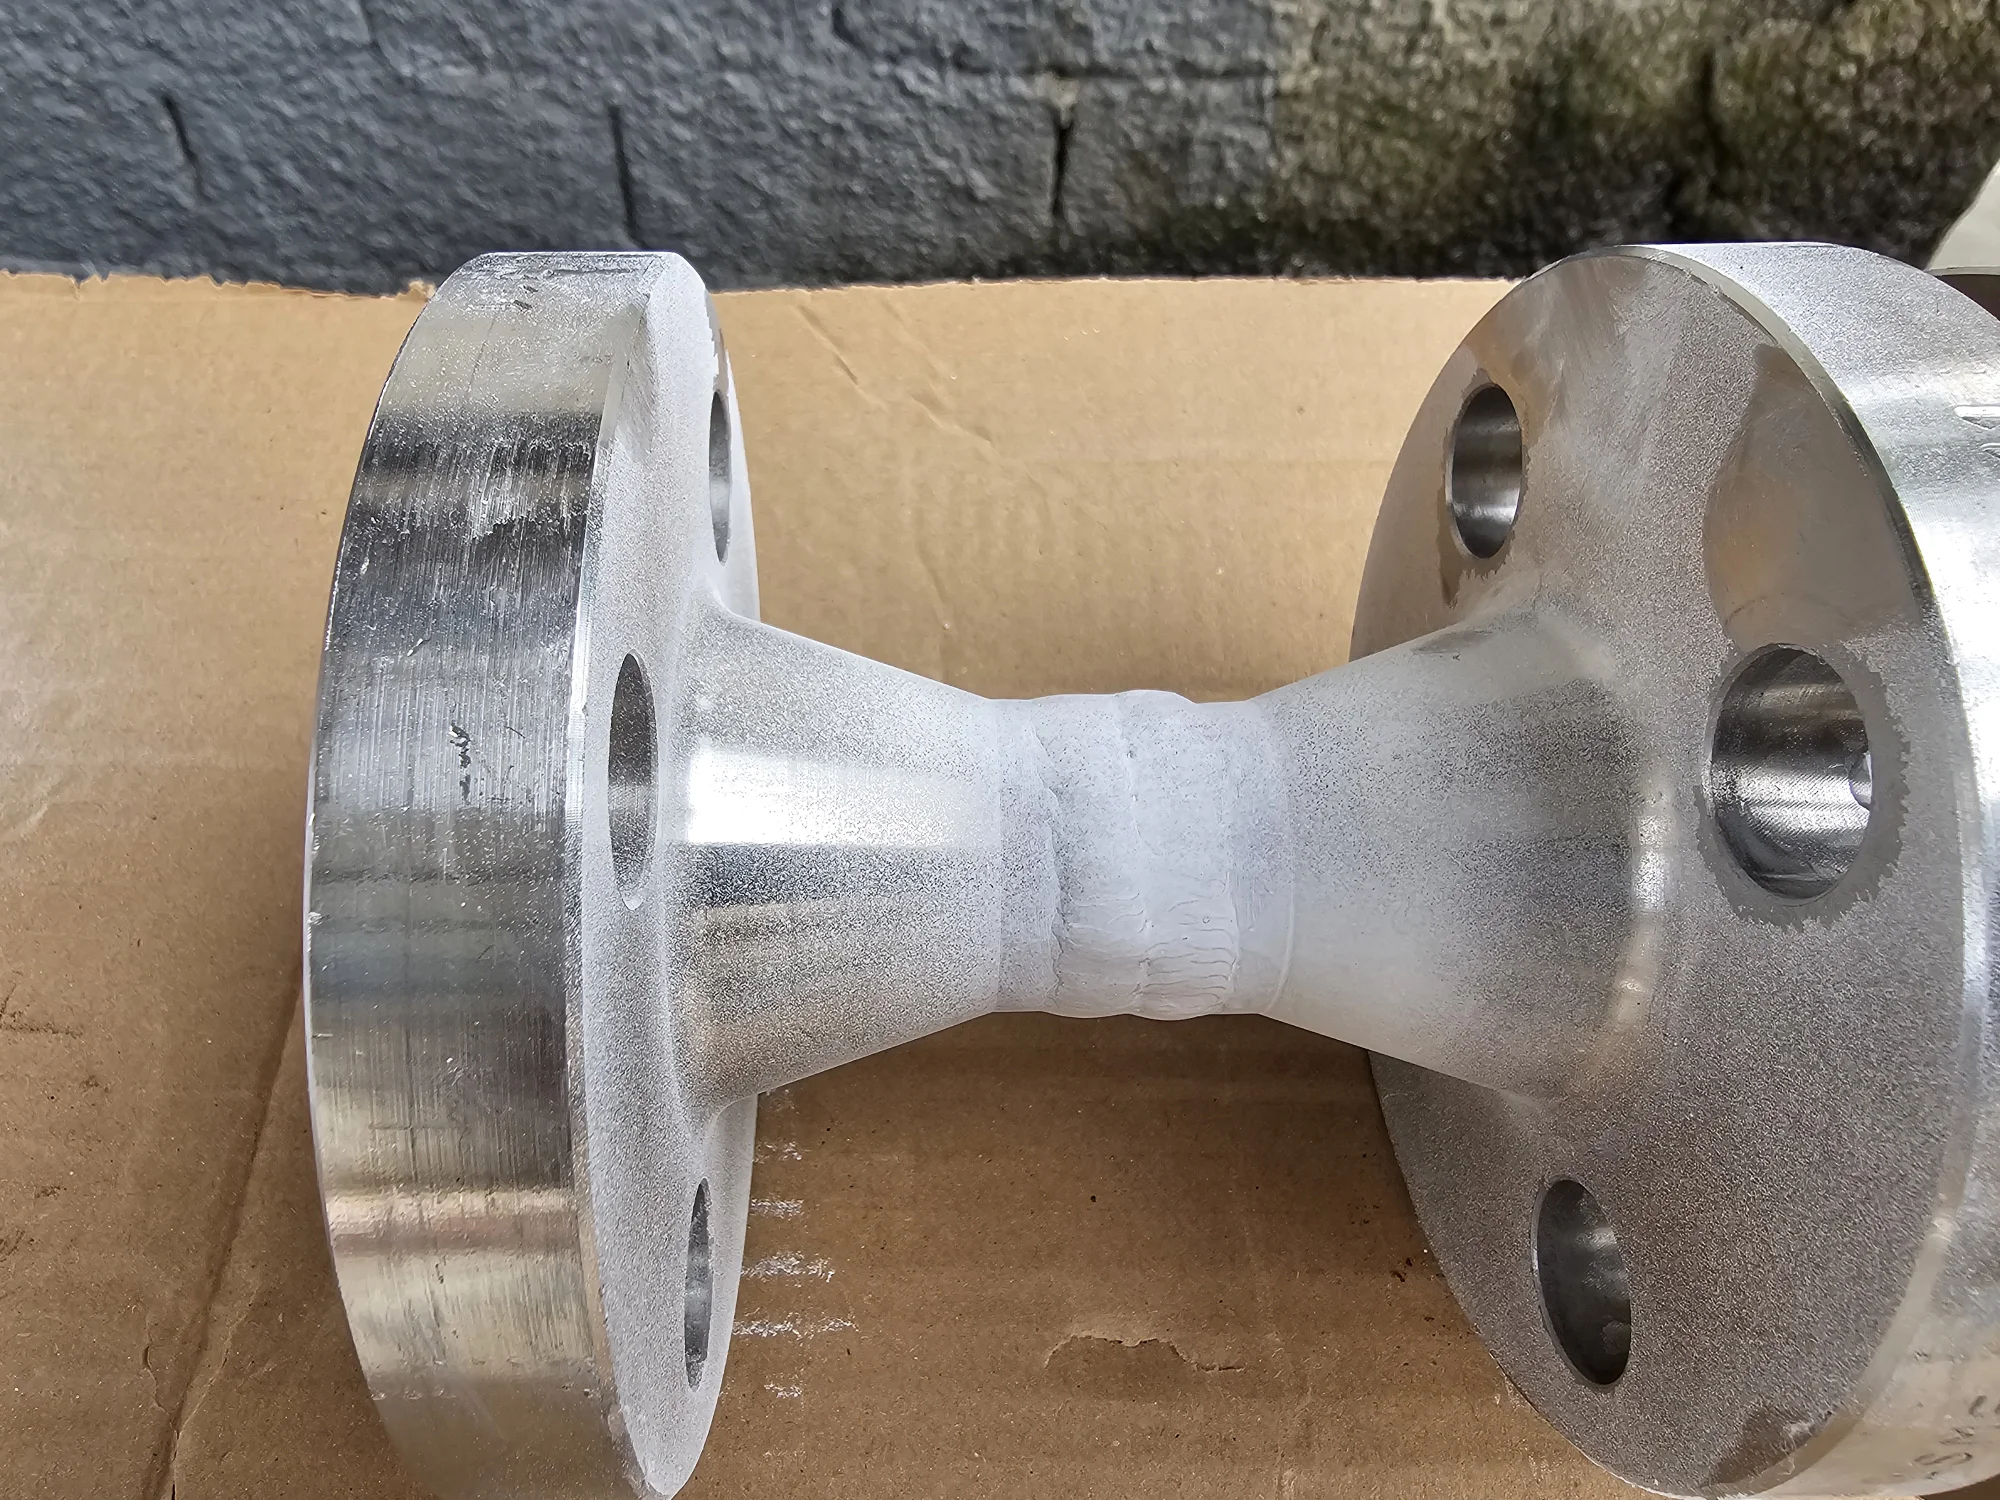







Clique nas imagens para ampliar
Ensaio por ultrassom: critérios técnicos e aplicações
Ensaio por ultrassom é um método de Ensaios Não Destrutivos usado para avaliar materiais, componentes industriais e juntas soldadas sem destruir a peça.
Por meio de ondas sonoras de alta frequência, o UT ajuda a identificar descontinuidades internas e apoiar decisões de controle de qualidade, manutenção, liberação e conformidade técnica.
Nos Ensaios Não Destrutivos, o ultrassom ocupa um papel importante porque permite investigar regiões internas de um componente sem comprometer sua utilização.
Em vez de cortar, romper ou remover uma amostra, o método utiliza a propagação de ondas sonoras no material para indicar possíveis variações internas, como interfaces, perdas de espessura ou descontinuidades que precisam ser interpretadas conforme o objetivo da inspeção.
Na prática industrial, isso é especialmente relevante em juntas soldadas, estruturas metálicas, spools, skids e componentes sujeitos a requisitos de segurança, qualidade e confiabilidade operacional.
O valor do método não está apenas em encontrar uma possível falha, está em gerar informação técnica para que responsáveis pelo projeto, fabricação, montagem ou manutenção decidam se o item pode seguir em uso, se exige acompanhamento, se precisa de reparo ou se deve ser avaliado por critérios complementares.
É importante diferenciar três pontos.
A inspeção por ultrassom coleta sinais e indicações no componente.
O diagnóstico técnico interpreta essas indicações dentro do contexto do material, da geometria, do acesso e da finalidade do ensaio.
Já a aceitação ou rejeição depende de critérios técnicos previamente definidos para o projeto, norma aplicável ou requisito de qualidade.
Por isso, o ensaio não deve ser tratado como uma resposta isolada e absoluta, mas como parte de um processo de verificação da integridade.
A Jota Soldas inclui o Ensaio por Ultrassom dentro de seu portfólio de END, ao lado de métodos como Ensaio Visual, Líquido Penetrante, Partículas Magnéticas e Radiográfico.
A proposta é avaliar materiais, componentes, estruturas metálicas e juntas soldadas sem comprometer sua utilização, sempre considerando as especificidades do projeto e os critérios técnicos aplicáveis.
Para quem atua com fabricação, montagem industrial, caldeiraria, óleo e gás ou manutenção de equipamentos, compreender o ensaio por ultrassom ajuda a escolher uma inspeção mais adequada ao risco envolvido.
Quando bem especificado, o método contribui para reduzir incertezas sobre a integridade interna do componente e fortalece decisões ligadas à segurança operacional, conformidade e controle de qualidade.
Como o método funciona na prática?
Na prática, o ensaio por ultrassom funciona pela emissão de ondas sonoras de alta frequência dentro do material inspecionado.
Essas ondas percorrem a peça, encontram interfaces internas e retornam em forma de eco.
A leitura desses sinais permite ao inspetor avaliar espessura, continuidade do material e possíveis descontinuidades internas, sempre conforme o objetivo e os critérios técnicos definidos para a inspeção.
O processo não deve ser entendido apenas como encostar um equipamento na peça e obter uma resposta automática.
A confiabilidade do resultado depende da preparação da superfície, da escolha adequada da técnica, do conhecimento sobre o material, da geometria do componente e da interpretação técnica das indicações registradas.
Etapas principais do ensaio por ultrassom:
- Preparação da área de inspeção: A superfície precisa permitir o contato adequado entre o transdutor e o componente. Irregularidades, carepas, excesso de tinta, respingos de solda ou sujeiras podem prejudicar a transmissão do pulso ultrassônico. Por isso, a condição superficial é avaliada antes do início do ensaio, de acordo com o escopo definido.
- Aplicação do acoplante: O acoplante é aplicado entre o transdutor e a superfície da peça para reduzir a presença de ar nessa interface. Sem esse meio de contato, parte significativa da energia sonora pode ser refletida antes de entrar no material, comprometendo a leitura.
- Emissão do pulso ultrassônico: O transdutor emite um pulso ultrassônico que se propaga pelo componente. A direção, o ângulo e o tipo de onda utilizados dependem da finalidade da inspeção, da espessura, do material e da região a ser avaliada, como uma junta soldada, uma chapa, um tubo, um spool ou outro componente industrial.
- Propagação da onda no material: Ao atravessar o material, a onda sonora encontra diferentes interfaces. Essas interfaces podem ser a parede oposta da peça, uma mudança de geometria, uma variação de espessura ou uma descontinuidade interna. Cada condição pode gerar reflexões com características específicas.
- Retorno do eco e leitura do sinal: Quando a onda encontra uma interface relevante, parte da energia retorna ao transdutor em forma de eco. O equipamento apresenta essas respostas como sinais que precisam ser analisados tecnicamente. A posição, a amplitude e o comportamento do eco ajudam a indicar onde está a reflexão e qual pode ser sua relevância para o componente.
- Interpretação conforme critérios técnicos Uma indicação detectada no ensaio não deve ser tratada isoladamente como defeito final. Ela precisa ser interpretada conforme o procedimento de inspeção, o tipo de material, a geometria da peça, a finalidade do componente e os critérios de aceitação aplicáveis ao projeto. Essa etapa é essencial para diferenciar sinais esperados de indicações que exigem avaliação técnica mais cuidadosa.
- Registro das indicações: As informações relevantes são registradas para compor a documentação da inspeção. Esse registro contribui para rastreabilidade, controle de qualidade, decisões de manutenção, liberação de componentes e acompanhamento da integridade ao longo do tempo.
Diagrama conceitual do caminho da onda ultrassônica:
Transdutor + acoplante
↓
Superfície do componente
↓
Pulso ultrassônico se propaga no material
↓
Interface, parede oposta ou descontinuidade
↓
Eco retorna ao transdutor
↓
Sinal é interpretado e registrado
Esse fluxo mostra por que o ensaio por ultrassom exige mais do que equipamento adequado.
A escolha da técnica, o acesso à região inspecionada, a preparação da superfície e a interpretação dos ecos influenciam diretamente a qualidade da avaliação.
Na Jota Soldas, essa abordagem se conecta ao atendimento voltado ao entendimento profundo de cada projeto.
Como os Ensaios Não Destrutivos podem ser aplicados a materiais, componentes, estruturas metálicas e juntas soldadas sem comprometer sua utilização, o método deve ser definido com base nas especificidades técnicas da inspeção, e não por uma escolha genérica.
Assim, o ultrassom se torna uma ferramenta importante para apoiar decisões de qualidade, segurança e conformidade em ambientes industriais.
Aplicações em soldas, estruturas metálicas e componentes industriais
Na indústria, o ensaio por ultrassom é mais usado quando é necessário avaliar a integridade interna de soldas, juntas soldadas, estruturas metálicas e componentes industriais sem cortar, remover amostras ou comprometer a utilização da peça.
Em fabricação, montagem e manutenção, ele apoia decisões de controle de qualidade, liberação técnica e acompanhamento preventivo de itens críticos.
Em soldas e juntas soldadas, o ultrassom pode ser aplicado para investigar descontinuidades internas que não são visíveis na superfície.
Isso é especialmente relevante em componentes que precisam suportar esforços mecânicos, pressão, vibração, variações térmicas ou condições operacionais exigentes.
Nesses casos, a inspeção não substitui o projeto, o procedimento de soldagem ou os critérios de aceitação definidos, mas fornece evidências técnicas para verificar se a junta atende ao objetivo da inspeção.
Nas estruturas metálicas, o método contribui para avaliar regiões de ligação, emendas, reforços e pontos sujeitos a maior responsabilidade estrutural.
Em vez de depender apenas da observação externa, o ensaio permite investigar o comportamento do som no interior do material, ajudando a identificar indicações que exigem análise técnica.
A aplicação deve considerar geometria, espessura, acesso disponível, tipo de material e condição superficial, pois esses fatores influenciam a escolha da técnica e a confiabilidade da interpretação.
Em skids, spools e componentes personalizados, o ultrassom é útil porque muitos desses itens precisam ser verificados sem perda de funcionalidade.
Em linhas, conjuntos montados, peças fabricadas sob especificação e componentes de caldeiraria, a inspeção pode apoiar tanto o controle durante a fabricação quanto avaliações posteriores de manutenção.
O ganho prático está em permitir uma verificação técnica sem transformar a inspeção em um processo destrutivo, reduzindo a necessidade de desmontagens invasivas quando o escopo permite.
Aplicações comuns no contexto industrial incluem:
- inspeção de soldagem em fabricação metálica;
- verificação de juntas soldadas em estruturas e conjuntos industriais;
- avaliação de componentes críticos em caldeirarias;
- apoio ao controle de qualidade em fabricação e montagem;
- análise técnica em spools, skids e peças sob demanda;
- suporte a planos de manutenção preventiva;
- investigação de indicações internas conforme o objetivo do ensaio;
- complementação de outros Ensaios Não Destrutivos quando o escopo exige mais de um método.
Setores como metalúrgicas, caldeirarias, fabricação industrial, montagem, manutenção e óleo e gás costumam demandar esse tipo de inspeção porque trabalham com ativos cujo desempenho depende da integridade de materiais e soldas.
Ainda assim, é importante evitar uma leitura simplificada, o ultrassom não é escolhido apenas porque é avançado, mas porque pode ser tecnicamente adequado ao tipo de falha buscada, à espessura do componente, ao acesso disponível e ao requisito aplicável ao projeto.
A Jota Soldas atua com fabricação de estruturas metálicas, skids, spools, componentes personalizados, montagem, adequação, manutenção e Ensaios Não Destrutivos.
Essa integração entre fabricação, montagem industrial e END favorece uma abordagem mais alinhada à realidade do projeto, pois a inspeção pode ser pensada considerando a função do componente, as exigências de qualidade e a necessidade de preservar a peça inspecionada.
Para quem está avaliando o uso do ultrassom, o ponto central é definir o que precisa ser confirmado, integridade da solda, condição interna do material, controle de qualidade de fabricação, suporte à manutenção ou atendimento a um requisito técnico.
A partir disso, o método pode ser comparado com outros END e aplicado dentro de um escopo adequado, sem promessas absolutas e com atenção aos critérios de aceitação definidos para cada inspeção.
Quais falhas o ultrassom pode indicar e quais são seus limites?
O ensaio por ultrassom pode indicar descontinuidades internas em materiais, componentes industriais e juntas soldadas, como trincas, falta de fusão, inclusões e porosidade, além de apoiar avaliações de espessura conforme o objetivo da inspeção.
A interpretação, porém, depende do material, da geometria, do acesso e dos critérios de aceitação do projeto.
Na prática, o ultrassom é valorizado dentro dos Ensaios Não Destrutivos porque permite investigar regiões internas sem cortar, remover ou inutilizar o componente.
Isso é especialmente relevante em soldas, estruturas metálicas, spools, skids e componentes industriais nos quais a integridade precisa ser verificada sem comprometer a utilização da peça inspecionada.
Entre as indicações que o método pode revelar, estão:
- Trincas internas ou subsuperficiais: descontinuidades que podem comprometer a resistência mecânica dependendo de sua posição, orientação e dimensão.
- Falta de fusão: condição associada à união incompleta entre metal de solda e metal de base, ou entre passes de soldagem.
- Inclusões: presença de materiais não desejados no interior da junta ou do componente, que podem gerar reflexões no sinal ultrassônico.
- Porosidade: vazios ou cavidades que, conforme sua concentração e distribuição, podem ser relevantes para o controle de qualidade.
- Variações de espessura: quando o escopo da inspeção inclui medição ou verificação dimensional, o ultrassom também pode auxiliar na avaliação da espessura do material.
É importante entender que uma indicação no equipamento não deve ser tratada automaticamente como reprovação.
O sinal precisa ser interpretado tecnicamente, considerando o procedimento de inspeção, o tipo de material, a espessura, a geometria da peça, a posição provável da descontinuidade e o critério de aceitação aplicável.
Em outras palavras, o ensaio aponta evidências que orientam a avaliação, mas a conclusão depende do contexto técnico do projeto.
Os limites do ultrassom também precisam ser considerados.
Peças com geometrias complexas, acessos restritos, superfícies irregulares ou materiais com características que dificultam a propagação das ondas sonoras podem exigir ajustes na técnica ou até a combinação com outros métodos de END.
A orientação da descontinuidade também influencia a resposta, certas falhas podem refletir melhor ou pior o pulso ultrassônico conforme sua posição em relação ao feixe.
Outro ponto essencial é a preparação da superfície.
Mesmo sendo um método não destrutivo, o ultrassom depende de condições adequadas de contato entre o transdutor, o acoplante e o componente.
Superfícies muito rugosas, contaminadas ou com interferências podem prejudicar a transmissão do sinal e afetar a confiabilidade da leitura.
Por isso, a escolha do Ensaio por ultrassom não deve ser feita apenas pela pergunta quais falhas ele detecta, mas pela finalidade da inspeção.
O objetivo pode ser liberar uma junta soldada, avaliar um componente em manutenção, investigar uma indicação prévia, verificar espessura ou complementar o controle de qualidade de fabricação e montagem.
A Jota Soldas, ao atuar com Ensaios Não Destrutivos voltados à avaliação de materiais, componentes, estruturas metálicas e juntas soldadas, considera essa lógica técnica, qualidade, segurança, responsabilidade e atenção aos detalhes dependem não apenas da execução do ensaio, mas também da interpretação adequada das indicações conforme os requisitos do projeto.
O ultrassom detecta apenas falhas internas?!
Não. Embora seja amplamente usado para investigar descontinuidades internas, o ultrassom também pode apoiar avaliações de espessura e a identificação de descontinuidades relevantes conforme o objetivo da inspeção.
A aplicação correta depende do material, do acesso, da geometria do componente e dos critérios técnicos definidos para o projeto.
Ultrassom, radiografia, líquido penetrante, partículas magnéticas e ensaio visual: quando comparar?
Comparar métodos de Ensaios Não Destrutivos não significa escolher um vencedor absoluto.
Na prática industrial, EV, LP, PM, UT e RT podem ser complementares, porque cada técnica observa o componente por uma perspectiva diferente, condição superficial, presença de descontinuidades abertas à superfície, comportamento em materiais ferromagnéticos, falhas internas, variações de espessura ou registros de integridade em juntas soldadas e componentes críticos.
O Ensaio por ultrassom, por exemplo, costuma ser considerado quando a inspeção precisa investigar o interior do material sem destruir a peça.
Já o líquido penetrante é mais associado à identificação de descontinuidades superficiais abertas, enquanto partículas magnéticas dependem de materiais ferromagnéticos.
A radiografia também avalia condições internas, mas por outro princípio físico.
O ensaio visual, por sua vez, é frequentemente uma etapa inicial importante para verificar acabamento, geometria aparente, alinhamento, mordeduras, trincas visíveis e outras condições acessíveis à observação direta.
| Método END | Principal finalidade | Aplicação típica | Quando comparar com outros métodos |
|---|---|---|---|
| Ensaio Visual (EV) | Avaliar condições superficiais visíveis | Soldas, estruturas metálicas, componentes fabricados e montagens | Quando é necessário verificar aparência, geometria, acabamento e descontinuidades aparentes antes de aplicar métodos mais específicos |
| Líquido Penetrante (LP) | Identificar descontinuidades superficiais abertas | Superfícies não porosas em componentes e juntas soldadas | Quando a suspeita está na superfície e o material ou a geometria permite aplicação do penetrante |
| Partículas Magnéticas (PM) | Detectar descontinuidades superficiais e subsuperficiais em materiais ferromagnéticos | Peças e soldas de materiais magnetizáveis | Quando o material é ferromagnético e a inspeção busca indicações próximas à superfície |
| Ultrassom (UT) | Detectar descontinuidades internas e avaliar condições relacionadas à espessura conforme o objetivo da inspeção | Juntas soldadas, chapas, componentes industriais, estruturas metálicas e itens com necessidade de avaliação interna | Quando é preciso investigar o interior do material sem comprometer a utilização do componente |
| Radiográfico (RT) | Registrar indicações internas por imagem radiográfica | Soldas e componentes em que a análise por radiografia seja tecnicamente aplicável | Quando o projeto exige análise interna por imagem e há condições adequadas de acesso, segurança e execução |
Ensaio por ultrassom: critérios técnicos e aplicações
A escolha entre esses métodos depende de fatores como material, espessura, tipo de falha buscada, acesso à área inspecionada, geometria da peça, condição superficial e requisito técnico do projeto.
Uma junta soldada, por exemplo, pode demandar avaliação visual para controle inicial, líquido penetrante para investigar aberturas superficiais, partículas magnéticas quando o material permitir, ultrassom para investigar descontinuidades internas e radiografia quando o escopo exigir esse tipo de registro.
Isso não quer dizer que todos os métodos sejam necessários em todos os casos, mas sim que a definição deve seguir uma lógica técnica.
Também é importante diferenciar finalidade de capacidade.
Um método pode ser excelente para determinada condição e limitado para outra.
O LP não substitui uma avaliação interna quando a preocupação está abaixo da superfície.
O PM não se aplica da mesma forma a materiais que não sejam ferromagnéticos.
O UT exige escolha adequada da técnica, preparação, acesso e interpretação qualificada dos sinais.
O RT tem características próprias de execução e análise.
O EV, embora essencial, não alcança o interior do componente.
No portfólio de Ensaios Não Destrutivos da Jota Soldas, os métodos EV, LP, PM, UT e RT são tratados como recursos técnicos aplicáveis conforme critérios específicos de inspeção.
Essa abordagem é relevante para indústrias metalúrgicas, caldeirarias, fabricação e montagem industrial, óleo e gás e operações que precisam verificar a integridade de soldas, estruturas metálicas, skids, spools e componentes personalizados sem danificá-los.
A melhor comparação, portanto, não parte da pergunta sobre qual método é superior, mas de uma análise mais útil, qual descontinuidade precisa ser investigada, em qual material, com qual acesso, em qual etapa do projeto e sob quais critérios de aceitação.
Essa visão ajuda a transformar o END em uma ferramenta de controle de qualidade em soldagem, manutenção, liberação de componentes e aumento da confiabilidade operacional.
Normas, critérios de aceitação e documentação técnica
Em Ensaios Não Destrutivos, a confiabilidade do resultado não depende apenas da leitura obtida durante a inspeção.
No Ensaio por ultrassom, normas técnicas, procedimento de inspeção, critérios de aceitação e documentação formam o conjunto que transforma uma indicação detectada em informação útil para qualidade, manutenção, liberação de componentes e segurança operacional.
Por que normas são importantes no ensaio por ultrassom?
Porque orientam como a inspeção deve ser planejada, executada, registrada e interpretada, reduzindo ambiguidades e permitindo que o resultado seja comparado aos requisitos do projeto, do componente ou da junta soldada avaliada.
Na prática, uma inspeção por ultrassom deve estar vinculada a um escopo claro.
Esse escopo define o que será avaliado, qual material ou solda será inspecionado, quais regiões interessam, quais limitações existem e quais requisitos técnicos serão usados para interpretar os sinais.
Sem esse alinhamento, o ensaio pode até gerar medições ou indicações, mas perde força como evidência técnica para tomada de decisão.
A documentação técnica costuma envolver pontos como:
- Procedimento de inspeção: descreve a forma de execução do ensaio, incluindo condições gerais, técnica aplicável e parâmetros relevantes ao trabalho.
- Requisito do projeto: indica quais exigências precisam ser atendidas para aquele componente, estrutura metálica, equipamento ou junta soldada.
- Critérios de aceitação: estabelecem quando uma indicação é aceitável, quando exige avaliação complementar ou quando pode demandar correção.
- Registro das indicações: preserva informações observadas durante o ensaio, evitando que a inspeção fique restrita à interpretação verbal do momento.
- Relatório técnico: organiza os dados da inspeção, o escopo avaliado, as referências utilizadas e a conclusão conforme os critérios definidos.
Um ponto importante é que uma indicação no ultrassom não deve ser tratada automaticamente como falha reprovada.
O sinal precisa ser interpretado por critérios técnicos, considerando geometria, espessura, material, tipo de junta, finalidade da inspeção e requisitos aplicáveis.
Essa distinção é essencial para evitar decisões precipitadas, tanto na liberação quanto na manutenção de componentes industriais.
Também é por isso que o ensaio não termina na medição.
A rastreabilidade do registro permite compreender o que foi inspecionado, em quais condições e com base em quais parâmetros.
Para indústrias que dependem de soldas, estruturas metálicas, skids, spools, componentes personalizados e montagens industriais, essa documentação ajuda a sustentar o controle de qualidade e o alinhamento com exigências do mercado.
A Jota Soldas executa Ensaios Não Destrutivos com base em critérios técnicos específicos e requisitos aplicáveis a cada projeto, mantendo uma abordagem alinhada ao seu compromisso com qualidade, segurança, responsabilidade e atenção aos detalhes.
Essa forma de trabalho é especialmente relevante quando a inspeção precisa preservar o componente, verificar a integridade de soldas ou apoiar decisões técnicas sem comprometer a utilização da peça avaliada.
Quem define o critério de aceitação em uma inspeção por ultrassom?
O critério de aceitação normalmente é definido pelo requisito do projeto, pela especificação técnica aplicável, pelo procedimento de inspeção e pelas exigências acordadas para o componente ou solda avaliada.
A função da inspeção é aplicar esses critérios de forma técnica, registrar as evidências e apresentar uma conclusão compatível com o escopo definido.
Como avaliar a necessidade do ensaio e solicitar uma inspeção adequada?
A necessidade de um Ensaio Não Destrutivo deve ser avaliada a partir do risco técnico envolvido no projeto industrial, da criticidade da solda ou do componente e dos requisitos de segurança, manutenção e conformidade aplicáveis.
Em vez de escolher um método de forma isolada, o ideal é definir primeiro o objetivo da inspeção, verificar uma junta soldada, investigar uma possível descontinuidade, acompanhar a integridade de uma estrutura metálica, apoiar uma liberação de fabricação ou planejar uma manutenção com menor chance de retrabalho.
Na prática, o método mais adequado depende do material, da geometria, do acesso à região inspecionada, do tipo de falha que se deseja identificar e dos critérios de aceitação definidos para o projeto.
O Ensaio por ultrassom, por exemplo, pode ser indicado quando o objetivo é avaliar descontinuidades internas ou espessura em determinados componentes, mas não substitui automaticamente métodos como Ensaio Visual, Líquido Penetrante, Partículas Magnéticas ou Radiográfico.
Em muitos contextos industriais, os END são complementares e precisam ser selecionados conforme a finalidade técnica da inspeção.
Antes de solicitar uma avaliação, reúna informações que ajudem a tornar o briefing técnico mais preciso:
- Tipo de componente a ser inspecionado: solda, chapa, tubulação, estrutura metálica, skid, spool ou peça personalizada.
- Material do componente: informe, quando disponível, o tipo de metal ou liga, além de características relevantes para a inspeção.
- Histórico do item: fabricação recente, montagem, adequação, manutenção, reparo ou suspeita de falha.
- Objetivo da inspeção: controle de qualidade, verificação de integridade, apoio à manutenção, liberação de soldagem ou atendimento a requisito técnico.
- Região de interesse: detalhe onde a inspeção deve ocorrer e se há acesso adequado à área.
- Condição superficial: presença de pintura, oxidação, irregularidades, sujeira, revestimento ou outra condição que possa interferir no ensaio.
- Tipo de descontinuidade investigada: trinca, falta de fusão, inclusão, porosidade, perda de espessura ou outra indicação relevante ao projeto.
- Requisitos aplicáveis: normas, especificações do cliente, procedimento de inspeção, critério de aceitação ou documentação exigida.
- Criticidade operacional: informe se o componente está associado à segurança, à confiabilidade do equipamento ou à continuidade da operação.
Esse levantamento não substitui a análise técnica, mas melhora a qualidade da conversa inicial e reduz ambiguidades sobre escopo, método e documentação.
Também ajuda a evitar uma escolha baseada apenas no nome do ensaio, quando a decisão correta deve considerar a aplicação real, o material inspecionado e o resultado esperado.
A Jota Soldas atua com Ensaios Não Destrutivos voltados à avaliação de materiais, componentes, estruturas metálicas e juntas soldadas sem comprometer sua utilização.
Como a empresa também trabalha com soldagem, fabricação, montagem, adequação e manutenção industrial, a definição do END pode ser conduzida com atenção ao contexto do projeto, e não apenas à execução pontual do ensaio.
Esse entendimento é importante para indústrias metalúrgicas, caldeirarias, fabricação e montagem, óleo e gás e demais operações que precisam verificar a qualidade de soldas e componentes com responsabilidade técnica.
Ao consultar a Jota Soldas, o caminho mais seguro é apresentar o máximo de informações disponíveis sobre o projeto e solicitar uma avaliação do método mais apropriado.
A escolha pode envolver EV, LP, PM, UT, RT ou uma combinação de métodos, sempre conforme critérios técnicos específicos e requisitos aplicáveis.
O objetivo não é prometer um resultado antes da inspeção, mas estruturar um escopo coerente, documentável e alinhado à segurança e à confiabilidade do componente.
Qual método END devo escolher para minha solda ou componente industrial?
Não existe um único método END ideal para todos os casos.
A escolha depende do material, da geometria, do tipo de falha procurada, do acesso à região inspecionada, da espessura, da condição superficial e dos critérios de aceitação do projeto.
Para uma decisão adequada, recomenda-se uma consulta técnica com a Jota Soldas, que pode avaliar as especificidades da aplicação e orientar o escopo de inspeção mais compatível.
Para saber mais sobre Ensaio por ultrassom
Ligue para (11) 4358-4906 ou clique aqui e entre em contato por e-mail.
Entre em contato agora mesmo!
Clique no botão e entre em contato para tirar dúvidas ou solicitar um orçamento.
Solicitar contatoPrincipais regiões de atendimento:
- Atendimento realizado em todo o estado de Acre.
- Atendimento realizado em todo o estado de Alagoas.
- Atendimento realizado em todo o estado de Amapá.
- Atendimento realizado em todo o estado de Amazonas.
- Atendimento realizado em todo o estado de Bahia.
- Atendimento realizado em todo o estado de Ceará.
- Atendimento realizado em todo o estado de Distrito Federal.
- Atendimento realizado em todo o estado de Espírito Santo.
- Atendimento realizado em todo o estado de Goiás.
- Atendimento realizado em todo o estado de Maranhão.
- Atendimento realizado em todo o estado de Mato Grosso.
- Atendimento realizado em todo o estado de Mato Grosso do Sul.
- Atendimento realizado em todo o estado de Minas Gerais.
- Atendimento realizado em todo o estado de Pará.
- Atendimento realizado em todo o estado de Paraíba.
- Atendimento realizado em todo o estado de Paraná.
- Atendimento realizado em todo o estado de Pernambuco.
- Atendimento realizado em todo o estado de Piauí.
- Atendimento realizado em todo o estado de Rio de Janeiro.
- Atendimento realizado em todo o estado de Rio Grande do Norte.
- Atendimento realizado em todo o estado de Rio Grande do Sul.
- Atendimento realizado em todo o estado de Rondônia.
- Atendimento realizado em todo o estado de Roraima.
- Atendimento realizado em todo o estado de Santa Catarina.
- Atendimento realizado em todo o estado de São Paulo.
- Atendimento realizado em todo o estado de Sergipe.
- Atendimento realizado em todo o estado de Tocantins.

