Galeria


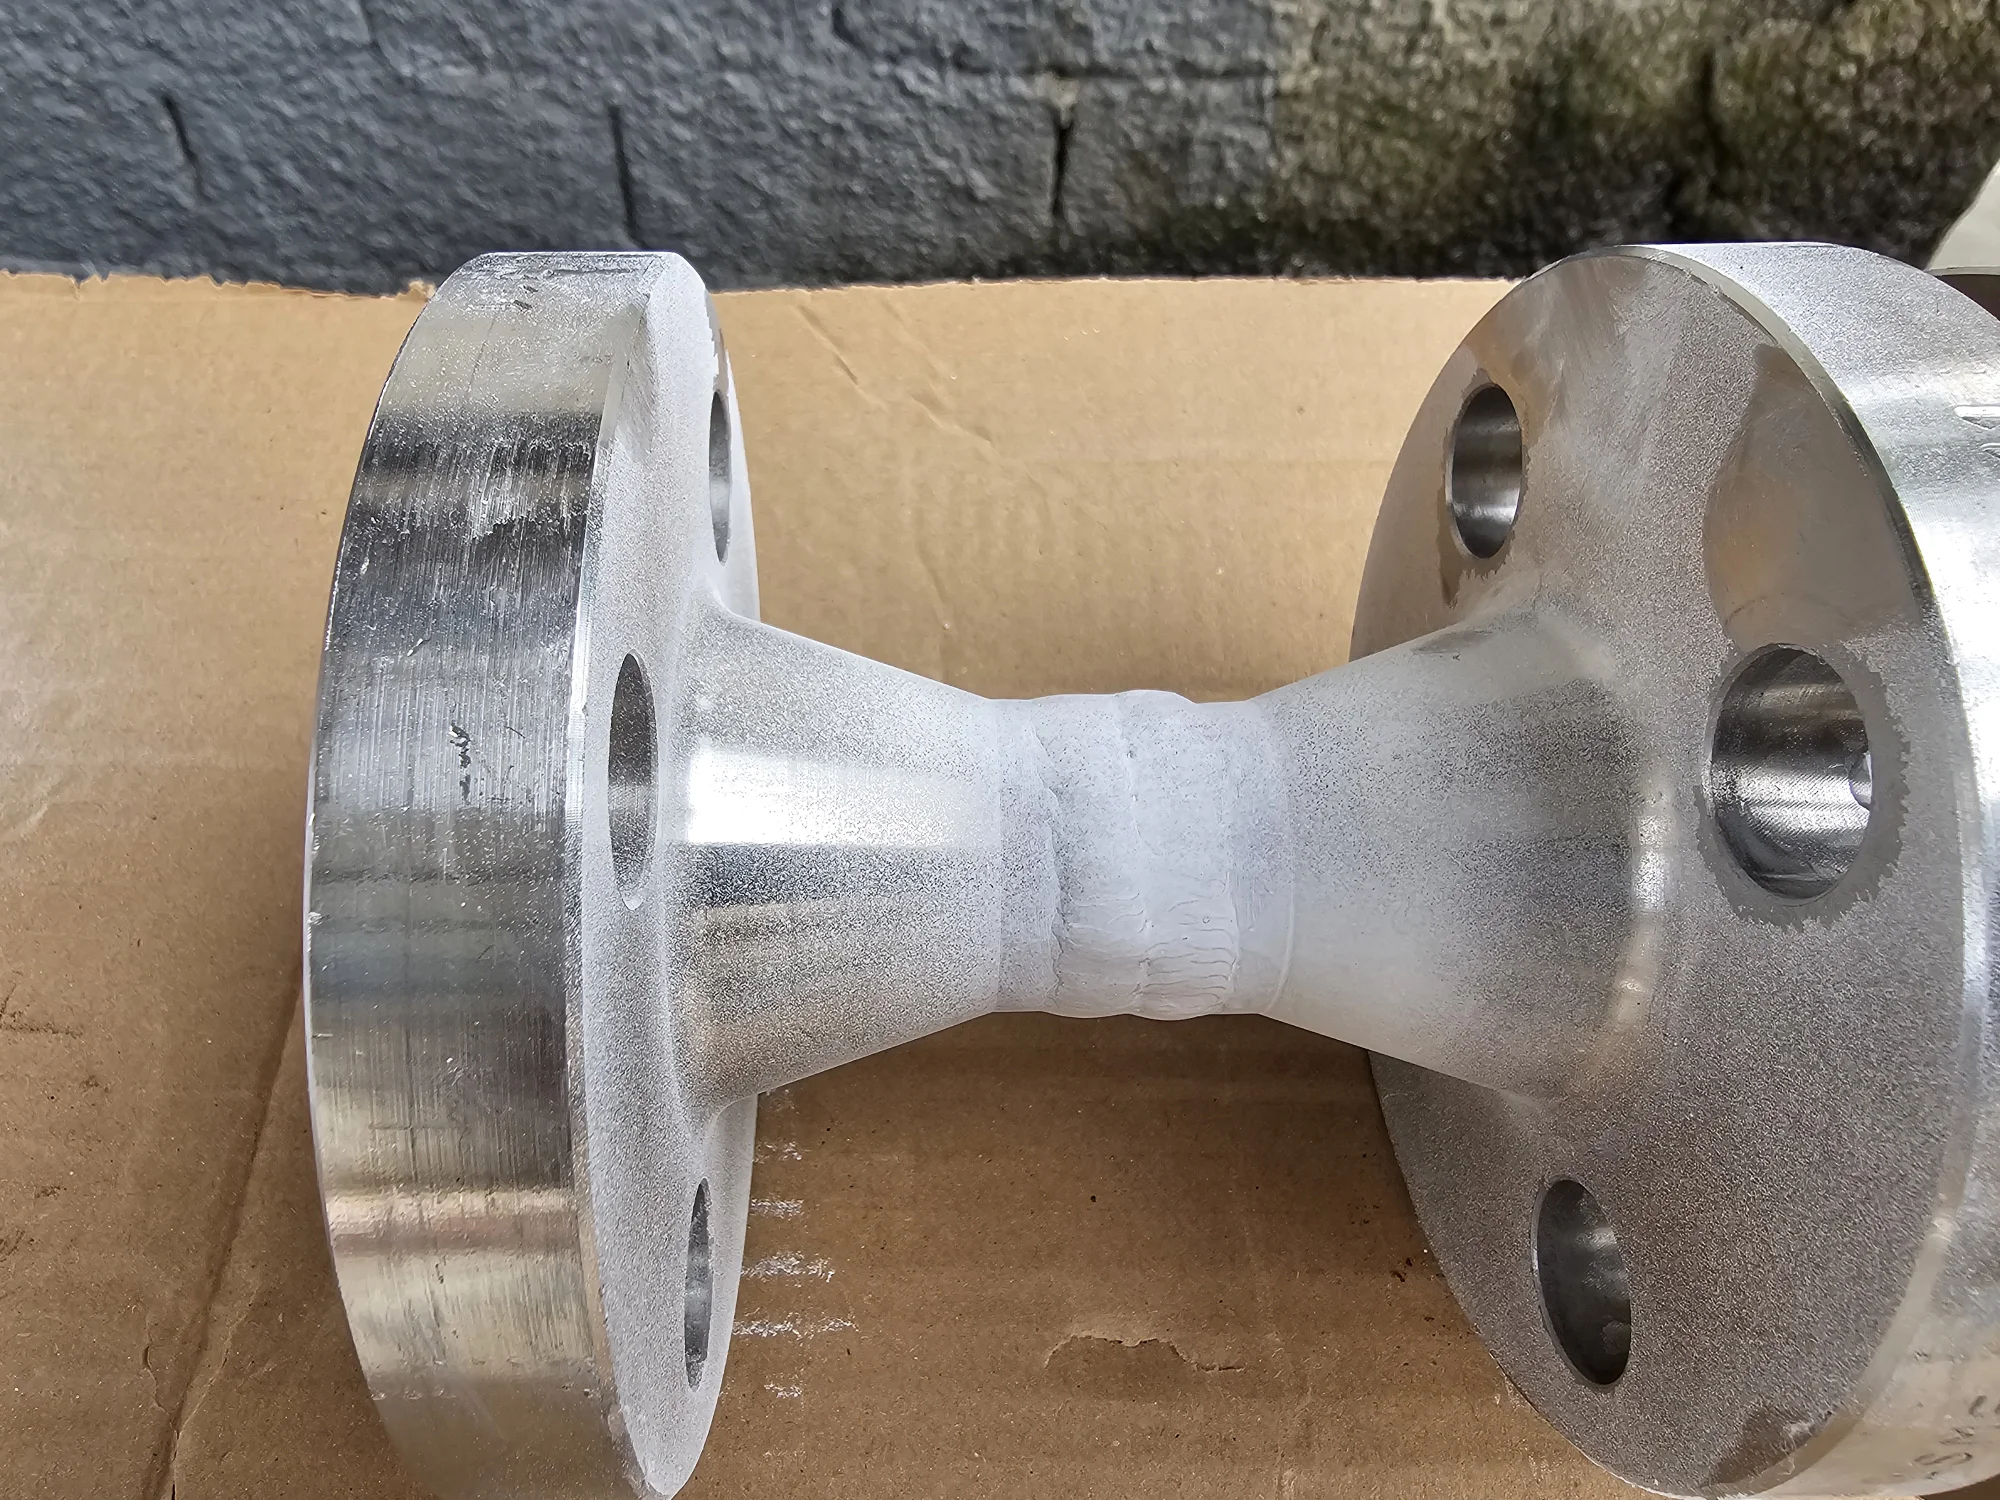







Clique nas imagens para ampliar
Ensaio radiográfico: como funciona, aplicações e quando usar em inspeções industriais?
O Ensaio radiográfico é um método de Ensaio Não Destrutivo (END) utilizado para identificar descontinuidades internas em soldas, materiais e componentes metálicos sem danificar a peça inspecionada.
Também conhecido como radiografia industrial esse método permite avaliar regiões que não seriam visíveis apenas por inspeção superficial, contribuindo para decisões técnicas sobre integridade estrutural, aceitação de juntas soldadas, necessidade de retrabalho, manutenção e conformidade com requisitos do projeto.
Em termos práticos, o ensaio radiográfico é aplicado quando há necessidade de verificar o interior de um componente sem cortá-lo, removê-lo de uso ou comprometer sua finalidade.
Diferencia-se de um ensaio destrutivo, que pode exigir a ruptura, corte ou alteração da amostra para análise, enquanto o END busca preservar o componente avaliado, mantendo sua utilização possível após a inspeção, desde que os critérios técnicos sejam atendidos.
Na inspeção industrial, esse método é especialmente relevante para juntas soldadascomponentes metálicos estruturas e conjuntos fabricados que exigem controle de qualidade mais rigoroso.
A radiografia industrial ajuda a revelar indicações internas que podem estar associadas a descontinuidades como vazios, inclusões, falta de fusão ou outras condições que exigem interpretação técnica.
A presença de uma indicação, no entanto, não significa automaticamente reprovação, a avaliação deve considerar critérios de aceitação, normas aplicáveis, espessura, geometria, material, finalidade do componente e requisitos específicos do projeto.
O valor do ensaio radiográfico não está apenas em encontrar falhas.
Seu papel é apoiar uma tomada de decisão mais segura e documentada.
A partir dos resultados da inspeção, equipes técnicas podem avaliar se uma solda ou componente atende aos requisitos previstos, se há necessidade de reparo, se o item deve passar por novo controle de qualidade ou se a condição encontrada é aceitável dentro dos limites estabelecidos.
Isso contribui para reduzir incertezas em fabricação, montagem, manutenção e adequação industrial.
Entre os principais motivos para usar esse método em END estão:
- Preservação do componente: a inspeção é realizada sem comprometer a peça, diferentemente de métodos destrutivos.
- Avaliação de descontinuidades internas: permite observar condições que não aparecem em ensaios voltados apenas à superfície.
- Apoio ao controle de qualidade: auxilia na verificação de soldas, materiais e componentes conforme critérios técnicos.
- Base para decisões de manutenção e retrabalho: ajuda a definir se uma junta soldada ou estrutura precisa de correção, acompanhamento ou liberação.
- Contribuição para segurança e confiabilidade: reduz o risco de decisões baseadas apenas em avaliação visual ou em informações incompletas.
- Rastreabilidade técnica: quando bem documentado, o ensaio pode compor registros de inspeção importantes para conformidade e acompanhamento do projeto.
A escolha pelo ensaio radiográfico deve ser feita de forma técnica, não automática.
Embora seja um recurso importante para avaliar descontinuidades internas, sua aplicação depende das características do componente, do acesso à área inspecionada, da espessura, do tipo de material, da geometria da solda e dos requisitos normativos ou contratuais envolvidos.
Em alguns casos, outros métodos de END, como ultrassom, líquido penetrante, partículas magnéticas ou ensaio visual, podem complementar ou ser mais adequados ao objetivo da inspeção.
Nesse contexto, a Jota Soldas oferece Ensaios Não Destrutivos para avaliar materiais, componentes, estruturas metálicas e juntas soldadas, considerando as especificidades de cada projeto.
A atuação da empresa em soldagem, fabricação e montagem industrial cria um ambiente técnico em que a inspeção não destrutiva tem papel direto na qualidade, na segurança e na eficiência das entregas industriais.
Assim, o ensaio radiográfico deve ser entendido como uma ferramenta de avaliação técnica dentro de uma estratégia mais ampla de controle de qualidade.
Quando aplicado com procedimento adequado e critérios bem definidos, ele ajuda a transformar uma inspeção em informação útil para decisões industriais, aceitar, reparar, acompanhar, documentar ou revisar um componente antes que uma falha se torne um problema operacional.
Como funciona a radiografia industrial na inspeção de soldas e componentes?
Na radiografia industrial, a radiação atravessa o componente e gera uma imagem que permite avaliar diferenças internas no material, auxiliando na identificação de descontinuidades.
Em inspeções de soldas, estruturas metálicas e componentes fabricados, esse método de END é usado quando o objetivo é observar condições internas sem cortar, romper ou inutilizar a peça avaliada.
O princípio do ensaio radiográfico é baseado na interação entre a radiação ionizante e o material inspecionado.
Ao atravessar uma junta soldada ou um componente metálico, a radiação sofre maior ou menor atenuação conforme a espessura, a densidade e a presença de variações internas.
Essas diferenças formam uma imagem radiográfica em filme radiográfico ou detector digital, permitindo que indicações sejam analisadas por profissional qualificado conforme critérios técnicos e requisitos aplicáveis ao projeto.
Preparação
Antes da exposição radiográfica, a inspeção precisa ser planejada de acordo com o tipo de componente, a geometria da peça, a espessura do material, a região de interesse e o objetivo da avaliação.
Em soldas industriais, por exemplo, é comum que o escopo indique quais juntas soldadas serão avaliadas, qual trecho será registrado e quais critérios de aceitação deverão orientar a análise.
Essa etapa também envolve a definição do procedimento de inspeção, do posicionamento adequado para obtenção da imagem e dos cuidados de segurança operacional.
Como a radiografia industrial utiliza radiação ionizante, a execução deve ser feita por equipe capacitada, com controle apropriado da área e procedimentos compatíveis com a atividade.
A escolha entre filme radiográfico e detector digital depende das condições do projeto, da rastreabilidade desejada e das exigências técnicas aplicáveis.
Exposição
Durante a exposição, uma fonte radiográfica emite radiação em direção ao componente.
A radiação atravessa o material e chega ao meio de registro, que pode ser um filme radiográfico ou um sistema digital.
Regiões mais espessas ou mais densas tendem a atenuar mais a radiação; regiões com vazios, falta de material, porosidades ou determinadas descontinuidades podem gerar variações perceptíveis na imagem.
É por isso que o método é útil para avaliar descontinuidades internas.
Uma falta de fusão, uma inclusão ou uma cavidade interna pode alterar a forma como a radiação atravessa a junta soldada.
O resultado não deve ser interpretado como uma fotografia comum da peça, mas como um registro técnico em que densidade, contraste, nitidez e posicionamento influenciam a leitura da indicação.
Registro da imagem
Após a exposição, o sistema gera uma imagem radiográfica que documenta a condição interna da área inspecionada.
No caso de filme radiográfico, o registro físico permite análise visual técnica após o processamento adequado.
Em sistemas digitais, o detector gera uma imagem que pode ser visualizada e armazenada em meio eletrônico, conforme o procedimento adotado.
Esse registro é importante não apenas para identificar falhas internas, mas também para apoiar rastreabilidade técnica.
Em ambientes industriais, a imagem radiográfica pode compor a documentação de controle de qualidade, auxiliar decisões de aceitação ou retrabalho e servir como evidência técnica dentro do histórico de fabricação, montagem, manutenção ou adequação de um componente.
Interpretação técnica
A etapa de interpretação é uma das mais críticas do processo.
A imagem radiográfica apresenta variações de densidade e contraste que precisam ser avaliadas por profissional qualificado, considerando o material, a junta soldada, a geometria, o procedimento aplicado e o critério de aceitação definido para o projeto.
Nem toda indicação representa necessariamente uma reprovação.
Uma indicação é um sinal observado na imagem; sua relevância depende da natureza, dimensão, localização e do requisito técnico aplicável.
Por isso, o ensaio não deve ser tratado apenas como uma busca por defeitos, mas como uma ferramenta de decisão.
Ele ajuda a responder perguntas práticas, a junta atende ao critério de aceitação? Há necessidade de retrabalho? O componente pode seguir para a próxima etapa? A condição observada exige avaliação complementar por outro método de END?
A Jota Soldas oferece Ensaios Não Destrutivos para avaliar materiais, componentes, estruturas metálicas e juntas soldadas, desenvolvendo inspeções conforme as especificidades de cada projeto.
Essa abordagem é especialmente relevante porque a radiografia industrial precisa estar alinhada ao objetivo da inspeção, aos critérios técnicos definidos e às necessidades de qualidade, segurança e eficiência da aplicação industrial.
O valor do ensaio radiográfico está na capacidade de transformar diferenças internas do material em informações interpretáveis.
Quando bem planejado, executado com procedimento adequado e analisado com critério técnico, o método contribui para decisões mais seguras sobre integridade, conformidade e confiabilidade de soldas e componentes.
Principais aplicações do Ensaio radiográfico na indústria
O Ensaio radiográfico é aplicado na indústria quando há necessidade de avaliar a integridade interna de soldas, materiais e componentes sem cortar, remover amostras ou comprometer a utilização da peça.
Em vez de servir apenas para encontrar falhas, a radiografia industrial apoia decisões de controle de qualidade, aceitação técnica, retrabalho, manutenção e liberação de equipamentos ou estruturas antes da operação.
Na prática, sua aplicação é mais comum em cenários nos quais descontinuidades internas podem afetar a confiabilidade do conjunto, especialmente em juntas soldadas, componentes metálicos fabricados, estruturas submetidas a requisitos de segurança e sistemas industriais que precisam atender critérios técnicos de inspeção.
Aplicações típicas por tipo de ativo industrial:
- Juntas soldadas em fabricação e montagem industrial: usadas em soldagem industrial para verificar possíveis descontinuidades internas em cordões de solda, como vazios, inclusões, falta de fusão ou outras indicações que precisem ser avaliadas conforme critérios de aceitação do projeto. O objetivo não é apenas identificar uma indicação, mas decidir se a junta pode ser aceita, se exige reparo ou se demanda outra análise complementar.
- Spools e conjuntos tubulares: em spools, trechos de tubulação e componentes soldados, o Ensaio radiográfico pode apoiar a verificação da qualidade das soldas antes da instalação, operação ou manutenção. Isso ajuda a reduzir a chance de retrabalho em campo, onde o acesso costuma ser mais limitado e a correção pode envolver maior complexidade operacional.
- Skids industriais: em skids, bases, módulos e conjuntos montados, a radiografia industrial pode ser considerada para avaliar soldas críticas e componentes integrados ao sistema. A inspeção contribui para a rastreabilidade técnica do processo de fabricação e montagem, principalmente quando o conjunto precisa atender requisitos específicos de segurança, conformidade e desempenho operacional.
- Estruturas metálicas: em estruturas metálicas, o método pode ser utilizado quando a integridade de determinadas juntas soldadas é relevante para a confiabilidade do conjunto. A indicação do ensaio depende da função estrutural da solda, da geometria, da espessura, do tipo de material e dos requisitos normativos ou contratuais aplicáveis.
- Componentes personalizados e peças fabricadas: na fabricação industrial de componentes sob especificação, a radiografia pode auxiliar na verificação interna de regiões soldadas ou áreas críticas do componente. Esse uso é importante quando a peça precisa ser avaliada antes de seguir para montagem, adequação, manutenção ou integração a um equipamento maior.
- Caldeirarias e equipamentos industriais: em caldeirarias, reservatórios, conjuntos metálicos e equipamentos fabricados por soldagem, o método pode ser empregado para apoiar o controle de qualidade das juntas e a conformidade de soldas. A aplicação deve considerar o código, a norma ou o requisito técnico do projeto, além das condições reais de acesso e inspeção.
- Setores com requisitos rigorosos de segurança, como óleo e gás: em segmentos nos quais falhas internas podem representar riscos operacionais relevantes, a radiografia industrial costuma integrar programas de inspeção e controle de qualidade. Nesses contextos, o valor do ensaio está em gerar informação técnica para decisões mais seguras sobre liberação, reparo, manutenção ou continuidade de uso.
- Manutenção, adequação e análise antes da operação: além da fabricação, o método pode ser considerado em atividades de manutenção e adequação quando é necessário verificar a condição interna de soldas ou componentes sem destruir a peça. Essa abordagem favorece a identificação antecipada de falhas e pode reduzir custos associados a paradas não planejadas, retrabalho e correções tardias.
A escolha pelo Ensaio radiográfico, entretanto, não deve ser automática.
Em alguns casos, métodos como ultrassom, líquido penetrante, partículas magnéticas ou ensaio visual podem ser mais adequados, dependendo do tipo de descontinuidade buscada, do material, da espessura, da geometria da peça, do acesso disponível e dos critérios de inspeção.
Por isso, a radiografia industrial deve ser entendida como parte de uma estratégia de END, e não como substituta universal de todos os métodos.
A Jota Soldas oferece Ensaios Não Destrutivos para avaliar materiais, componentes, estruturas metálicas e juntas soldadas, dentro de um contexto técnico que também envolve fabricação de estruturas metálicas, skids, spools, componentes personalizados, montagem, adequação e manutenção.
Essa atuação cria um vínculo direto entre a necessidade de produzir, montar e manter ativos industriais e a importância de verificar a qualidade das soldas e componentes com critérios compatíveis com cada projeto.
Em termos práticos, a principal vantagem da aplicação correta da radiografia industrial está na prevenção, detectar uma indicação antes da operação, antes da montagem final ou antes de uma manutenção crítica pode evitar retrabalho, apoiar a conformidade de soldas e aumentar a confiabilidade de equipamentos e estruturas.
Para isso, o escopo da inspeção deve ser definido com base nas especificações técnicas do projeto, nos requisitos normativos aplicáveis e no objetivo real da avaliação.
Ensaio radiográfico, ultrassom, líquido penetrante, partículas magnéticas e visual: quando escolher cada END?
A escolha entre Ensaio radiográfico, ultrassom, líquido penetrante, partículas magnéticas e ensaio visual não deve ser feita apenas pela disponibilidade do método.
Em Ensaios Não Destrutivos, o critério principal é entender que tipo de descontinuidade se deseja investigar, em qual material, com qual geometria, espessura, acesso à peça e requisito técnico do projeto.
O melhor ensaio não destrutivo depende do tipo de falha procurada, LP e PM são usados para indicações superficiais, enquanto UT e RT ajudam a identificar descontinuidades internas.
Ainda assim, nenhum método deve ser tratado como universalmente superior.
A decisão adequada considera normas aplicáveis, critérios de aceitação, características da junta soldada, condição do componente e objetivo da inspeção.
| Método de END | O que avalia | Tipo de falha comum | Quando considerar |
|---|---|---|---|
| Ensaio Visual (EV) | Condições superficiais visíveis em soldas, peças e estruturas | Mordeduras, desalinhamentos, trincas aparentes, falta de acabamento, irregularidades dimensionais visíveis | Como primeira avaliação de juntas soldadas e componentes metálicos, especialmente para triagem, controle visual de fabricação e verificação de conformidade aparente |
| Líquido Penetrante (LP) | Descontinuidades abertas à superfície em materiais não porosos | Trincas superficiais, porosidades abertas, dobras, falta de fusão aflorante | Quando a suspeita está na superfície e o material permite a aplicação do método, inclusive em situações em que partículas magnéticas não são aplicáveis |
| Partículas Magnéticas (PM) | Descontinuidades superficiais e próximas à superfície em materiais ferromagnéticos | Trincas, descontinuidades lineares, falta de fusão próxima à superfície | Quando o componente é ferromagnético e a inspeção busca indicações superficiais ou subsuperficiais rasas em soldas e peças metálicas |
| Ultrassom (UT) | Descontinuidades internas por propagação de ondas ultrassônicas | Falta de fusão, inclusões, descontinuidades internas, variações de espessura | Quando é necessário investigar o interior do material com acesso adequado para varredura, especialmente em peças com espessura e geometria compatíveis com a técnica |
| Ensaio Radiográfico (RT) | Condições internas do componente por radiografia industrial | Porosidades internas, inclusões, falta de penetração, variações internas interpretáveis na imagem | Quando se busca registro radiográfico para análise de descontinuidades internas em soldas, spools, componentes metálicos e conjuntos fabricados, conforme critérios técnicos do projeto |
Ensaio radiográfico: critérios técnicos e aplicações
Na prática, a escolha costuma começar por uma pergunta simples, a descontinuidade esperada está na superfície ou no interior do componente? Se a preocupação é visual ou superficial, EV, LP e PM podem ser suficientes ou fazer parte da etapa inicial de controle.
Se o objetivo é investigar o volume interno da junta soldada ou do componente, ultrassom e radiografia industrial tendem a ser considerados com mais frequência.
Também é importante avaliar o material.
Partículas magnéticas, por exemplo, dependem de materiais ferromagnéticos.
Líquido penetrante é voltado a descontinuidades abertas à superfície.
Já ultrassom e Ensaio radiográfico são métodos associados à avaliação interna, mas com princípios diferentes, o UT interpreta respostas de ondas ultrassônicas no material, enquanto o RT forma uma imagem radiográfica a partir da radiação que atravessa o componente.
A geometria e o acesso à peça também influenciam a decisão.
Componentes com geometrias complexas, variações de espessura, restrições de acesso ou juntas soldadas em posições específicas podem favorecer um método em relação a outro.
Por isso, a seleção técnica deve considerar o desenho do componente, o tipo de solda, a espessura, a área crítica de inspeção e os critérios de aceitação definidos para o projeto.
Outro ponto relevante é o objetivo da inspeção.
Em fabricação industrial, o END pode apoiar o controle de qualidade antes da liberação do componente.
Em manutenção, pode contribuir para identificar falhas antes que evoluam.
Em montagem industrial, pode ajudar a verificar juntas soldadas e componentes críticos antes da operação.
Em todos os casos, o método escolhido deve gerar informação útil para decisões de aceitação, retrabalho, manutenção ou conformidade técnica.
A Jota Soldas oferece um portfólio de Ensaios Não Destrutivos que inclui Ensaio Visual, Líquido Penetrante, Partículas Magnéticas, Ultrassom e Ensaio Radiográfico.
Essa variedade permite avaliar materiais, componentes, estruturas metálicas e juntas soldadas conforme as especificidades de cada projeto, sempre com foco em qualidade, segurança, eficiência e atendimento aos requisitos técnicos exigidos pelo mercado industrial.
Critérios técnicos, segurança e como solicitar uma inspeção adequada
A escolha de um Ensaio radiográfico ou de qualquer outro END não deve partir apenas do nome do método, mas do objetivo da inspeção, das características do componente e dos requisitos técnicos aplicáveis ao projeto.
Em inspeções industriais, o resultado útil é aquele que ajuda a decidir se uma junta soldada, estrutura metálica, spool, skid ou componente fabricado atende aos critérios de aceitação definidos, se exige retrabalho, se precisa de acompanhamento em manutenção ou se requer outro método complementar de avaliação.
Por isso, antes da execução, é importante alinhar escopo, procedimento de inspeção, segurança operacional, rastreabilidade e forma de registro dos resultados.
O ensaio não destrutivo preserva o componente, mas não elimina a necessidade de planejamento técnico, material, geometria, espessura, acesso à peça, tipo de solda, condição superficial e finalidade da análise influenciam diretamente a escolha entre radiografia industrial, ultrassom, líquido penetrante, partículas magnéticas ou ensaio visual.
O que precisa ser definido antes da inspeção?
- Normas técnicas e requisitos do projeto: a inspeção deve ser orientada por requisitos aplicáveis, critérios de aceitação e documentação técnica do cliente ou do projeto. Sem esse alinhamento, uma indicação encontrada no ensaio pode ser difícil de interpretar de forma objetiva.
- Componente a inspecionar: identifique se a avaliação envolve junta soldada, tubulação, estrutura metálica, equipamento, spool, skid ou outro componente metálico. Cada ativo pode exigir abordagem diferente.
- Objetivo da inspeção: deixe claro se a finalidade é controle de qualidade de fabricação, liberação para montagem, investigação de falha, manutenção, adequação técnica ou verificação de conformidade.
- Método indicado: o Ensaio radiográfico pode ser relevante para avaliar descontinuidades internas, mas nem sempre substitui outros END. Em alguns cenários, ultrassom, líquido penetrante, partículas magnéticas ou ensaio visual podem ser mais adequados ou complementares.
- Documentação e rastreabilidade: relatórios de inspeção, identificação das peças, registros de resultados e histórico de manutenção ajudam a manter a rastreabilidade técnica e apoiam decisões futuras.
- Análise dos resultados: a presença de uma indicação não significa automaticamente reprovação. A interpretação deve considerar o critério de aceitação, o tipo de descontinuidade, a localização e o nível de criticidade definido para o projeto.
Critérios técnicos para solicitar uma inspeção por END
Antes de consultar a empresa responsável pelo serviço, reúna o máximo possível de informações técnicas.
Isso torna a avaliação mais precisa e reduz o risco de selecionar um método inadequado:
- Componente ou conjunto que será inspecionado
- Tipo de material e, quando disponível, especificação técnica
- Tipo de solda ou região crítica a avaliar
- Espessura aproximada e geometria do componente
- Acesso disponível à peça ou à junta soldada
- Método de END já previsto em projeto, se houver
- Norma técnica, procedimento interno ou requisito do cliente aplicável
- Histórico de fabricação, montagem, operação ou manutenção
- Objetivo da inspeção: controle de qualidade, conformidade, manutenção, retrabalho ou investigação
- Necessidade de relatório de inspeção e registros para rastreabilidade
Segurança e limites da avaliação técnica
A radiografia industrial envolve requisitos específicos de segurança por utilizar radiação ionizante, por isso deve ser planejada e executada por equipe capacitada, com procedimentos adequados e controle operacional compatível com a atividade.
Já outros métodos de END também exigem cuidados próprios, como preparação de superfície, escolha correta de insumos, calibração de equipamentos, interpretação técnica e registro das indicações.
Também é importante reconhecer as limitações de cada técnica.
Nenhum método é universal para todas as situações.
A radiografia pode oferecer excelente apoio para visualizar condições internas de determinados componentes, mas a escolha final depende de fatores como material, espessura, geometria, acesso, tipo de descontinuidade procurada e exigências normativas.
Em projetos críticos, a combinação de métodos pode trazer uma visão mais completa da integridade do componente.
Como a Jota Soldas pode apoiar essa decisão?
A Jota Soldas oferece Ensaios Não Destrutivos para avaliação de materiais, componentes, estruturas metálicas e juntas soldadas, com atuação orientada às especificidades de cada projeto.
Como a empresa também trabalha com soldagem, fabricação e montagem industrial, incluindo estruturas metálicas, skids, spools e componentes personalizados, a definição do END pode ser conduzida considerando o contexto técnico da fabricação, da montagem, da adequação ou da manutenção.
O ponto central é compreender a necessidade do cliente antes de indicar o caminho de inspeção.
Essa abordagem ajuda a alinhar qualidade de soldagem, conformidade, segurança operacional e eficiência, sem tratar o ensaio como uma etapa isolada.
Para definir o método mais adequado ao seu projeto, consulte a Jota Soldas e apresente as informações técnicas disponíveis sobre o componente, a solda e os requisitos de aceitação.
Perguntas frequentes
Quais falhas podem ser detectadas?
De forma geral, os END podem auxiliar na identificação de descontinuidades superficiais ou internas, dependendo do método aplicado.
No caso da radiografia industrial, a análise busca variações internas que possam indicar problemas em soldas ou componentes, sempre conforme interpretação técnica e critérios de aceitação.
Como saber qual ensaio não destrutivo escolher?
A escolha depende do objetivo da inspeção, do tipo de componente, do material, da espessura, da condição de acesso, do tipo de descontinuidade procurada e dos requisitos normativos ou contratuais.
Por isso, a avaliação técnica prévia é essencial.
A radiografia industrial pode ser aplicada em qualquer componente?
Não de forma automática.
A aplicabilidade depende de fatores técnicos e de segurança, como geometria, espessura, material, acesso, área de execução e finalidade da inspeção.
Quando a radiografia não for a alternativa mais adequada, outro método de END pode ser considerado.
Qual a diferença entre ensaio radiográfico e ultrassom?
Ambos podem ser usados para investigar descontinuidades internas, mas funcionam de maneiras diferentes.
O ensaio radiográfico utiliza radiografia industrial para formar uma imagem do interior do componente.
O ultrassom utiliza ondas sonoras de alta frequência e interpreta os sinais refletidos no material.
A escolha depende de fatores como geometria, espessura, acesso, tipo de falha buscada e critérios de aceitação.
O ensaio radiográfico danifica a peça?
Não. O ensaio radiográfico é um método de Ensaio Não Destrutivo, ou seja, foi desenvolvido para avaliar o componente sem comprometer sua utilização.
A inspeção busca identificar indicações internas preservando a integridade da peça inspecionada.
Quando usar líquido penetrante em vez de radiografia?
O líquido penetrante tende a ser considerado quando o objetivo é identificar descontinuidades abertas à superfície.
A radiografia é mais indicada quando a necessidade é avaliar condições internas do componente.
Em alguns projetos, os métodos podem ser complementares, dependendo dos requisitos técnicos e do tipo de falha que se deseja investigar.
Um método de END substitui todos os outros?
Não necessariamente, Cada método possui campo de aplicação, limitações e tipo de informação gerada.
Em inspeções industriais, é comum que a estratégia de END combine métodos diferentes para ampliar a confiabilidade da avaliação, sempre conforme o material, a solda, o componente, o acesso disponível e as exigências do projeto.
Para saber mais sobre Ensaio radiográfico
Ligue para (11) 4358-4906 ou clique aqui e entre em contato por e-mail.
Entre em contato agora mesmo!
Clique no botão e entre em contato para tirar dúvidas ou solicitar um orçamento.
Solicitar contatoPrincipais regiões de atendimento:
- Atendimento realizado em todo o estado de Acre.
- Atendimento realizado em todo o estado de Alagoas.
- Atendimento realizado em todo o estado de Amapá.
- Atendimento realizado em todo o estado de Amazonas.
- Atendimento realizado em todo o estado de Bahia.
- Atendimento realizado em todo o estado de Ceará.
- Atendimento realizado em todo o estado de Distrito Federal.
- Atendimento realizado em todo o estado de Espírito Santo.
- Atendimento realizado em todo o estado de Goiás.
- Atendimento realizado em todo o estado de Maranhão.
- Atendimento realizado em todo o estado de Mato Grosso.
- Atendimento realizado em todo o estado de Mato Grosso do Sul.
- Atendimento realizado em todo o estado de Minas Gerais.
- Atendimento realizado em todo o estado de Pará.
- Atendimento realizado em todo o estado de Paraíba.
- Atendimento realizado em todo o estado de Paraná.
- Atendimento realizado em todo o estado de Pernambuco.
- Atendimento realizado em todo o estado de Piauí.
- Atendimento realizado em todo o estado de Rio de Janeiro.
- Atendimento realizado em todo o estado de Rio Grande do Norte.
- Atendimento realizado em todo o estado de Rio Grande do Sul.
- Atendimento realizado em todo o estado de Rondônia.
- Atendimento realizado em todo o estado de Roraima.
- Atendimento realizado em todo o estado de Santa Catarina.
- Atendimento realizado em todo o estado de São Paulo.
- Atendimento realizado em todo o estado de Sergipe.
- Atendimento realizado em todo o estado de Tocantins.

