Galeria


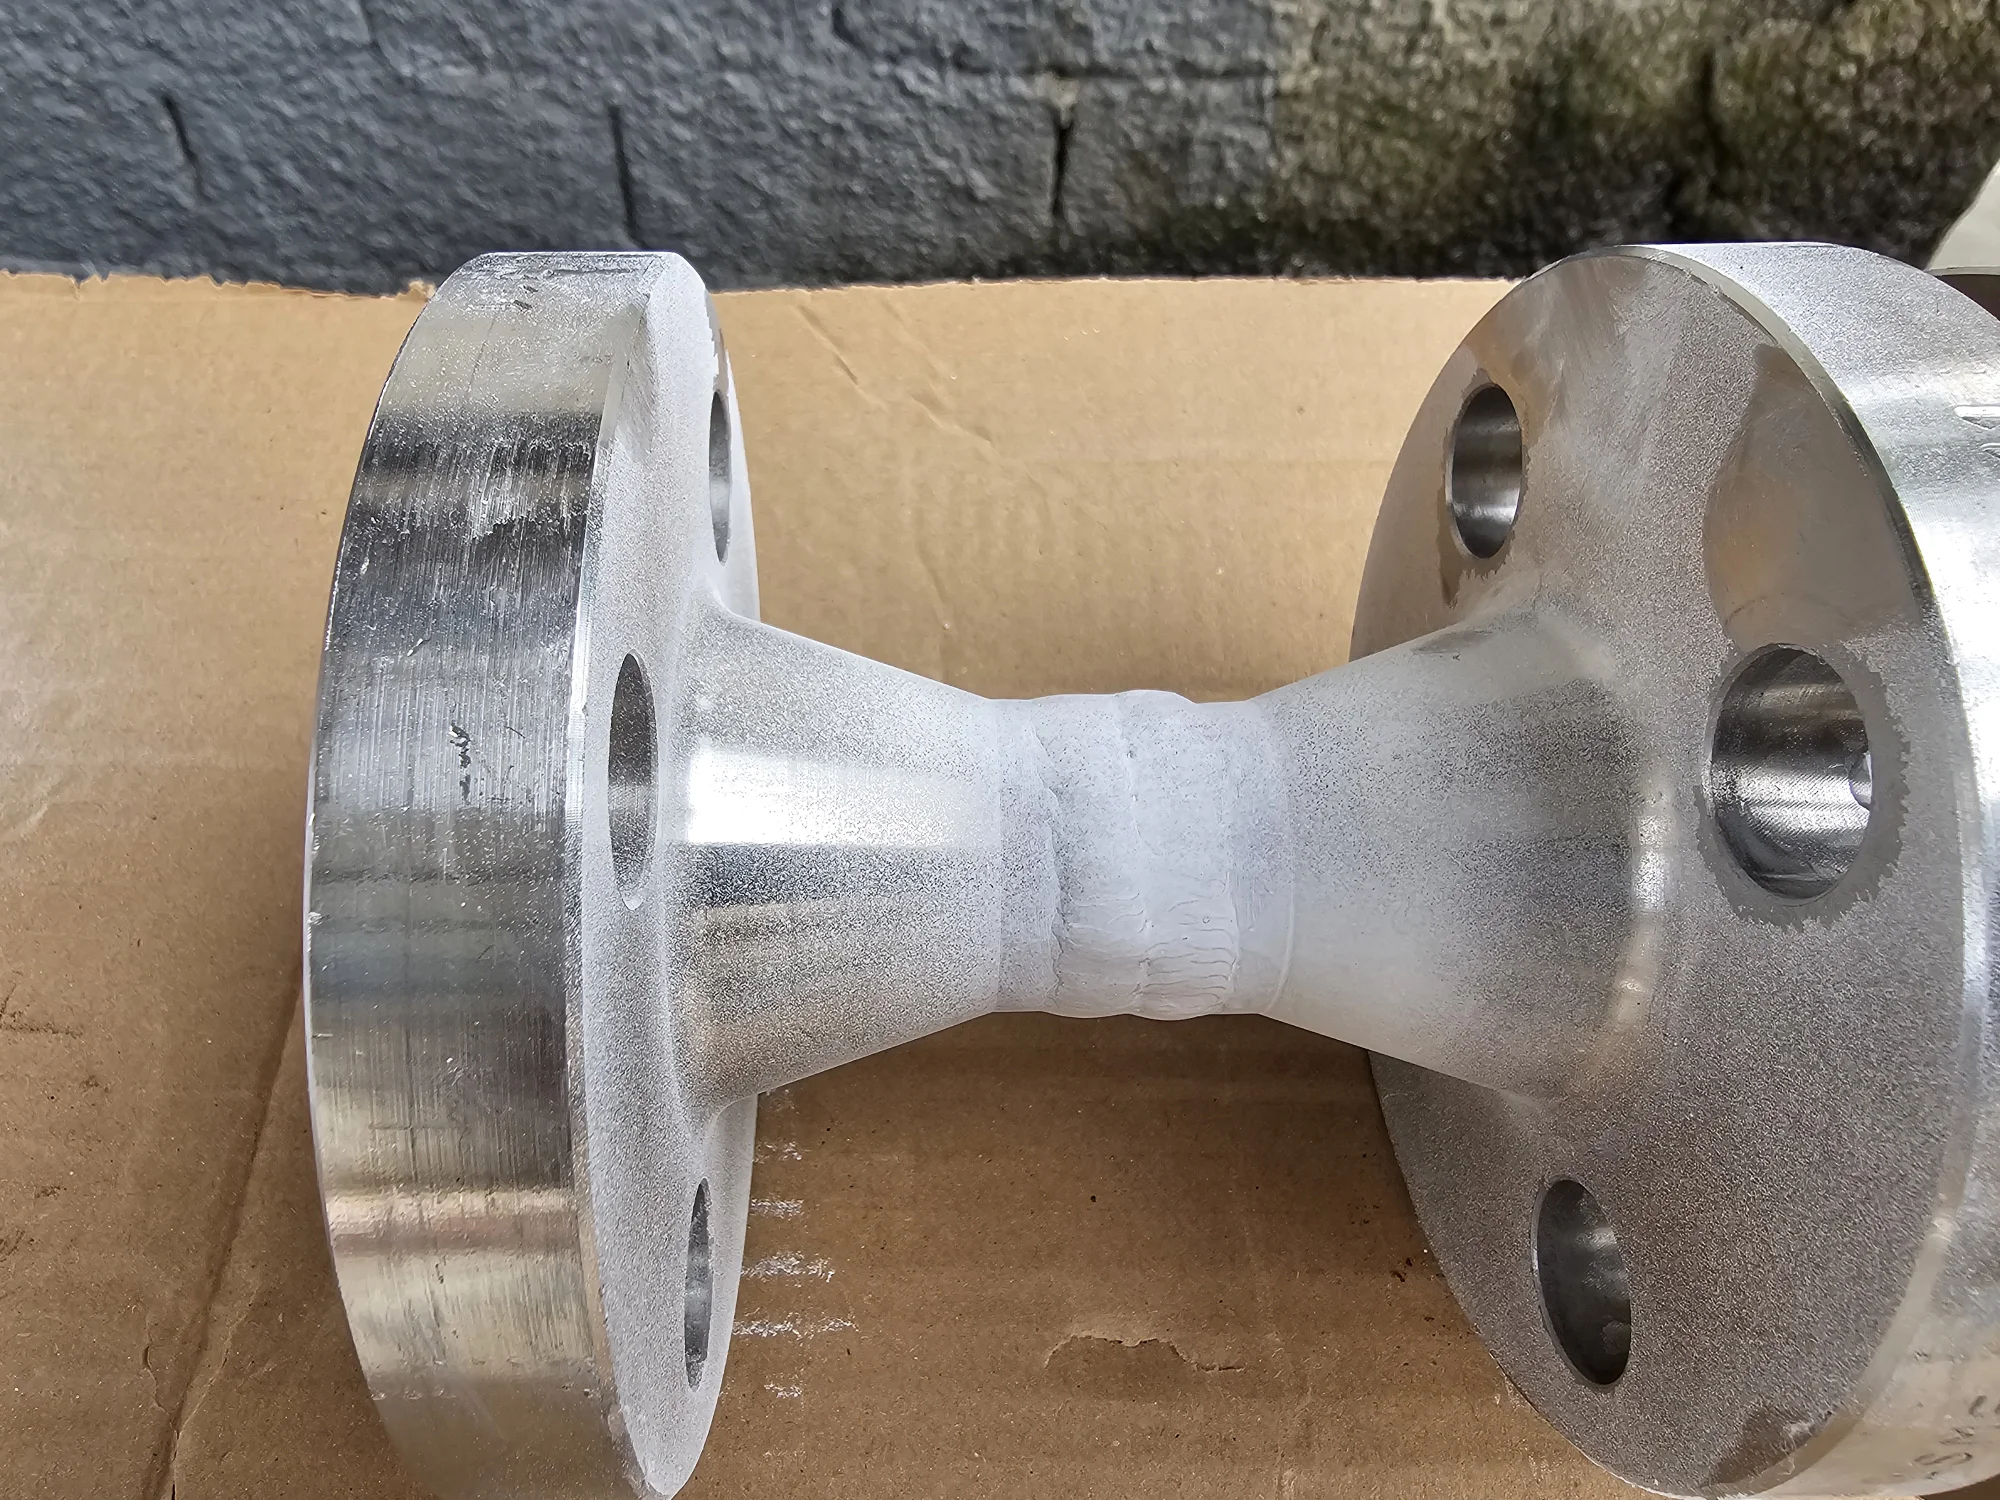







Clique nas imagens para ampliar
Inspeção de juntas soldadas: métodos END, critérios e boas práticas para qualidade industrial
Inspeção de juntas soldadas é a avaliação técnica de soldas para verificar integridade, qualidade, segurança e conformidade com os critérios aplicáveis ao projeto, sem necessariamente comprometer o componente.
Na prática, ela não serve apenas para procurar falhas, também confirma se a junta soldada está adequada ao uso previsto, às condições de operação e aos requisitos definidos para fabricação, montagem ou manutenção industrial.
No contexto industrial, uma junta soldada pode fazer parte de estruturas metálicas, spools, skids, tubulações, equipamentos, componentes de caldeiraria ou conjuntos fabricados sob especificações técnicas.
Por isso, a inspeção deve considerar o tipo de material, o processo de soldagem, a geometria da junta, o acesso à região inspecionada, a criticidade do componente e os critérios de aceitação definidos para aquele projeto.
Os Ensaios Não Destrutivos, conhecidos como END, têm papel central nesse controle porque permitem avaliar materiais, componentes e soldas sem danificar ou inutilizar a peça.
Métodos como Ensaio Visual, Líquido Penetrante, Partículas Magnéticas, Ultrassom e Ensaio Radiográfico podem ser aplicados conforme o objetivo da inspeção, o tipo de descontinuidade que se deseja investigar e as condições técnicas do componente.
Em termos práticos, a inspeção de juntas soldadas costuma ser necessária quando há necessidade de:
- verificar a qualidade da solda após fabricação ou montagem;
- identificar descontinuidades superficiais ou internas antes da liberação do componente;
- apoiar decisões de manutenção industrial;
- reduzir riscos de retrabalho, parada e falha em operação;
- evidenciar conformidade com especificações técnicas, normas de referência ou requisitos do cliente;
- aumentar a confiabilidade de estruturas e equipamentos que dependem da integridade das soldas.
É importante diferenciar descontinuidade de defeito.
Uma descontinuidade é uma indicação observada na solda ou no material, como porosidade, trinca, falta de fusão, mordedura ou inclusão.
Ela só passa a ser tratada como defeito quando ultrapassa os limites permitidos pelo critério de aceitação aplicável.
Essa distinção evita conclusões precipitadas e reforça a importância de uma avaliação técnica baseada no projeto, e não apenas na aparência da solda.
A Jota Soldas atua com soldagem, fabricação, montagem industrial e avaliação de componentes, incluindo serviços de Ensaios Não Destrutivos voltados à integridade de materiais, estruturas metálicas e juntas soldadas.
A abordagem considera as especificidades de cada projeto, com foco em qualidade, segurança, eficiência, transparência e atenção aos detalhes.
Por que a inspeção é essencial em estruturas e componentes industriais?
A inspeção em estruturas metálicas e componentes industriais é essencial porque conecta segurança, controle de qualidade, produtividade e vida útil em uma mesma decisão técnica.
Em projetos que envolvem caldeiraria, spools, skids, fabricação, montagem e manutenção industrial, avaliar soldas e componentes não significa apenas procurar falhas visíveis, significa verificar se a execução está adequada ao projeto, ao uso previsto, aos critérios de aceitação aplicáveis e às condições reais de operação.
Na prática, uma junta soldada pode parecer aceitável superficialmente e ainda assim exigir uma análise mais criteriosa conforme a criticidade do componente, o tipo de material, a geometria, o acesso, a etapa do projeto e os requisitos definidos pelo cliente ou por normas técnicas aplicáveis.
Por isso, os Ensaios Não Destrutivos apoiam decisões mais seguras sem comprometer a utilização do componente inspecionado.
Riscos evitáveis com uma inspeção bem planejada!
- Retrabalho na fabricação: identificar descontinuidades ainda na etapa de produção tende a ser menos oneroso do que corrigir problemas após a montagem ou durante a operação.
- Falhas em campo: componentes instalados sem verificação adequada podem apresentar problemas em condições de carga, pressão, vibração, temperatura ou esforço operacional.
- Paradas não programadas: inspeções contribuem para a manutenção preventiva e para a tomada de decisão antes que uma não conformidade evolua para indisponibilidade do equipamento.
- Perda de rastreabilidade: sem registros técnicos, torna-se mais difícil demonstrar conformidade, comparar resultados, investigar ocorrências ou validar etapas do processo.
- Incompatibilidade com requisitos do projeto: uma solda pode não atender ao critério exigido para determinada aplicação, mesmo que seja funcional em outro contexto menos crítico.
- Comprometimento da segurança operacional: estruturas metálicas, spools, skids e componentes industriais dependem de integridade mecânica para operar com confiabilidade.
- Atrasos na montagem: quando a inspeção é deixada apenas para o final, eventuais ajustes podem impactar planejamento, logística e sequência de instalação.
Benefícios práticos para o ciclo completo do projeto!
A inspeção ganha mais valor quando é tratada como parte do fluxo de engenharia e execução, e não como uma etapa isolada no fim do serviço.
Na fabricação, ela ajuda a confirmar se a soldagem e os componentes seguem os requisitos definidos.
Na montagem industrial, apoia a verificação antes da liberação de conjuntos e interligações.
Na manutenção, orienta decisões sobre reparo, acompanhamento, substituição ou nova avaliação técnica.
Esse raciocínio é especialmente importante em estruturas metálicas, caldeirarias, spools e skids, onde uma descontinuidade não avaliada pode impactar alinhamento, estanqueidade, resistência, durabilidade ou confiabilidade operacional.
A inspeção também contribui para reduzir decisões baseadas apenas em aparência visual ou experiência empírica, substituindo suposições por evidências técnicas registradas.
Entre os principais benefícios estão:
- maior previsibilidade na liberação de componentes;
- apoio ao controle de qualidade da soldagem;
- redução de retrabalho por identificação antecipada de não conformidades;
- melhor base técnica para manutenção industrial;
- suporte à conformidade com requisitos normativos e contratuais, quando aplicáveis;
- preservação do componente por meio de métodos que não exigem sua destruição;
- aumento da confiabilidade em etapas de fabricação, montagem e operação.
A Jota Soldas atua com serviços de soldagem, fabricação, montagem industrial e Ensaios Não Destrutivos, desenvolvendo avaliações conforme as especificidades de cada projeto.
Esse ponto é relevante porque a escolha do método de inspeção não deve ser genérica, depende do tipo de junta, material, acesso, geometria, criticidade, condição de superfície e critérios técnicos definidos para aceitação.
Mini critérios técnicos de segurança e conformidade antes da inspeção!
- O desenho, especificação técnica ou requisito do cliente está disponível para consulta?
- O tipo de componente foi identificado: estrutura metálica, spool, skid, tubulação, suporte, equipamento ou conjunto soldado?
- A etapa do projeto está clara: fabricação, montagem, adequação, manutenção ou reparo?
- O método de END foi selecionado conforme o objetivo da inspeção e as características do material?
- A superfície está em condição adequada para o ensaio previsto?
- Há acesso suficiente para avaliação visual, aplicação do método e registro das indicações?
- Os critérios de aceitação foram definidos antes da execução do ensaio?
- O relatório deve incluir identificação do componente, método utilizado, extensão inspecionada, registros, resultados e conclusão técnica?
- As eventuais não conformidades terão tratativa documentada antes da liberação do componente?
- A inspeção está integrada ao planejamento da obra, fabricação ou manutenção para evitar atrasos e retrabalhos?
Quando esse critérios técnicos é considerado desde o início, a inspeção deixa de ser apenas uma exigência documental e passa a funcionar como uma ferramenta de gestão de risco.
Ela ajuda a alinhar qualidade, segurança e produtividade, principalmente em ambientes industriais nos quais pequenas falhas de execução podem gerar impactos relevantes na operação.
Principais descontinuidades encontradas em juntas soldadas
Nem toda irregularidade observada em uma junta soldada significa, automaticamente, reprovação do componente.
Em controle de qualidade, é importante diferenciar descontinuidade de defeito, descontinuidade é uma interrupção ou variação na continuidade esperada da solda, enquanto defeito é uma descontinuidade que ultrapassa o critério de aceitação aplicável ao projeto, à norma, ao tipo de componente ou à condição de serviço.
Na prática, a avaliação deve considerar material, processo de soldagem, geometria da junta, espessura, criticidade da aplicação, acesso para inspeção e requisitos técnicos definidos.
Por isso, a análise de juntas soldadas por Ensaios Não Destrutivos não deve ser tratada como um diagnóstico visual isolado, mas como parte do controle de qualidade da fabricação, montagem ou manutenção industrial.
Descontinuidades comuns em juntas soldadas
- Porosidade: presença de cavidades ou vazios gerados por gases aprisionados durante a solidificação do metal de solda. Pode aparecer de forma isolada, agrupada ou distribuída ao longo do cordão. Dependendo da quantidade, dimensão e localização, pode afetar a aceitação da junta.
- Trinca: abertura estreita no metal de solda ou na zona termicamente afetada. É uma das descontinuidades mais críticas, pois pode indicar tensões, fragilização, resfriamento inadequado ou condições metalúrgicas desfavoráveis. Sua avaliação exige cautela técnica.
- Falta de fusão: ocorre quando não há união adequada entre o metal de solda e o metal base, ou entre passes sucessivos. Pode ser superficial ou interna e, em muitos casos, está relacionada a parâmetros de soldagem, preparação da junta ou técnica de execução.
- Falta de penetração: acontece quando a solda não atinge a profundidade prevista na raiz da junta. É especialmente relevante em juntas que exigem continuidade estrutural ou estanqueidade, pois pode comprometer a seção resistente.
- Mordedura: sulco ou rebaixo localizado nas bordas do cordão de solda, junto ao metal base. Pode reduzir a seção efetiva e atuar como ponto de concentração de tensões, principalmente em componentes sujeitos a esforços cíclicos.
- Inclusão de escória: aprisionamento de resíduos não metálicos no metal de solda, mais comum em processos que utilizam fluxo. Pode ocorrer entre passes ou na raiz, geralmente associada à limpeza insuficiente, ângulo inadequado ou técnica de deposição.
- Desalinhamento: diferença geométrica entre as partes unidas, podendo ocorrer por montagem inadequada, preparação incorreta ou movimentação durante a soldagem. Nem sempre está ligado ao cordão em si, mas pode influenciar o desempenho da junta.
- Sobreposição ou excesso de reforço: deposição de metal além do necessário, com transição inadequada para o metal base. Embora possa parecer uma solda robusta, o excesso não substitui qualidade técnica e pode dificultar inspeções ou gerar concentração de tensões.
- Respingo excessivo e acabamento irregular: geralmente observáveis na superfície. Nem sempre representam reprovação, mas podem indicar instabilidade do processo, necessidade de limpeza ou risco de mascarar outras indicações superficiais.
Quadro de causas prováveis!
| Descontinuidade | Possíveis causas de processo | Observações para avaliação |
|---|---|---|
| Porosidade | Contaminação, umidade, proteção gasosa inadequada, superfície mal preparada | A aceitação depende de tamanho, frequência, distribuição e requisito aplicável |
| Trinca | Tensões elevadas, resfriamento inadequado, material sensível, restrição excessiva da junta | Deve ser tratada com atenção técnica, pois pode ter impacto significativo na integridade |
| Falta de fusão | Baixo aporte térmico, ângulo incorreto, velocidade elevada, preparação inadequada | Pode exigir END volumétrico quando houver suspeita de ocorrência interna |
| Falta de penetração | Abertura de raiz insuficiente, chanfro inadequado, parâmetros incompatíveis | Relevante em juntas de responsabilidade estrutural, tubulações, spools e componentes críticos |
| Mordedura | Corrente elevada, velocidade inadequada, manipulação incorreta do eletrodo ou tocha | Pode ser avaliada por extensão, profundidade e localização |
| Inclusão de escória | Limpeza deficiente entre passes, técnica incorreta, geometria que dificulta remoção | Comum em regiões entre passes e pode demandar método adequado para detecção |
| Desalinhamento | Fixação inadequada, erro de montagem, deformação térmica, preparação dimensional incorreta | A avaliação envolve tolerâncias dimensionais e requisitos do projeto |
| Acabamento irregular | Parâmetros instáveis, sequência inadequada, falta de controle do passe | Pode afetar inspeção visual, montagem posterior e aceitação estética ou funcional |
Inspeção de juntas soldadas: critérios técnicos e aplicações
A mesma indicação pode ser aceitável em um componente e reprovável em outro.
Isso ocorre porque os critérios de aceitação variam conforme a norma de referência, a especificação do cliente, o tipo de junta, a função do equipamento, o nível de criticidade e as condições de operação esperadas.
Uma pequena indicação superficial, por exemplo, pode ter impacto diferente em uma estrutura metálica, em um spool, em um skid ou em um componente submetido a pressão, vibração, fadiga ou ambiente agressivo.
Também é importante lembrar que cada método de END possui alcance e limitações.
O Ensaio Visual tende a identificar condições superficiais e geométricas; o Líquido Penetrante pode evidenciar descontinuidades abertas à superfície; Partículas Magnéticas é aplicável a materiais ferromagnéticos; Ultrassom e Radiografia podem apoiar a detecção de descontinuidades internas, conforme geometria, espessura, acesso e requisito técnico.
A escolha incorreta do método pode levar a interpretações incompletas.
Na abordagem da Jota Soldas, a avaliação de juntas soldadas é conduzida com atenção aos critérios técnicos específicos de cada projeto, preservando o componente e apoiando decisões de qualidade, segurança e conformidade.
Esse cuidado é essencial para evitar conclusões precipitadas, reduzir retrabalho desnecessário e direcionar ações corretivas quando realmente forem exigidas.
Sugestão de imagem esquemática educacional
Uma imagem útil para esta seção seria um esquema didático de uma junta soldada em corte e em vista superficial, indicando visualmente, porosidade, trinca, falta de fusão, falta de penetração, mordedura, inclusão de escória e desalinhamento.
A ilustração deve ter caráter educativo, sem substituir o laudo técnico ou a avaliação por método END adequado.
Métodos de END usados na inspeção de juntas soldadas!
Na Inspeção de juntas soldadas, os Ensaios Não Destrutivos, ou END, permitem avaliar a integridade da solda e do componente sem comprometer sua utilização.
A escolha do método não deve ser tratada como uma decisão automática, ela depende do material, da geometria da peça, do acesso disponível, da espessura, da criticidade da aplicação, do tipo de descontinuidade buscada e dos critérios técnicos ou normativos aplicáveis ao projeto.
A Jota Soldas oferece END como parte de uma abordagem voltada à qualidade, segurança e confiabilidade em soldagens, estruturas metálicas, componentes industriais, skids, spools, caldeirarias e demandas de fabricação, montagem e manutenção.
Em cada projeto, a seleção do ensaio deve considerar o objetivo da inspeção, confirmar acabamento superficial, localizar descontinuidades abertas à superfície, investigar indicações em materiais ferromagnéticos ou avaliar possíveis falhas internas no volume soldado.
| Método END | O que avalia melhor | Aplicações comuns | Principais limites técnicos |
|---|---|---|---|
| EV – Ensaio Visual | Condição superficial, geometria do cordão, acabamento, desalinhamentos visíveis e sinais aparentes de descontinuidade | Primeira etapa de controle, verificação de preparação, acabamento, limpeza, dimensional e conformidade visual da solda | Não identifica descontinuidades internas e depende de acesso, iluminação, limpeza e critérios claros de aceitação |
| LP – Líquido Penetrante | Descontinuidades abertas à superfície, como trincas superficiais, poros abertos e fissuras finas | Materiais não porosos, inspeção de superfície e confirmação de indicações que afloram na peça | Não detecta falhas internas ou fechadas e exige preparação adequada da superfície |
| PM – Partículas Magnéticas | Descontinuidades superficiais e próximas à superfície em materiais ferromagnéticos | Soldas e componentes ferromagnéticos, busca de trincas e indicações associadas ao campo magnético aplicado | Não é indicado para materiais não ferromagnéticos e depende da orientação da descontinuidade em relação ao campo |
| UT – Ultrassom | Indicações internas no volume soldado, falta de fusão, falta de penetração e descontinuidades volumétricas conforme condição de inspeção | Componentes com necessidade de avaliação interna, controle de juntas soldadas e análise de espessuras ou volumes acessíveis | Requer acesso adequado, preparação, interpretação técnica e pode ser influenciado pela geometria e condição superficial |
| RT – Ensaio Radiográfico | Descontinuidades internas registráveis por imagem, como porosidade, inclusões e variações volumétricas | Avaliação interna documentada de juntas e componentes quando o requisito técnico permite ou exige radiografia | Envolve requisitos específicos de segurança, acesso, procedimento e interpretação, além de nem sempre ser o método mais adequado para todo tipo de indicação |
Inspeção de juntas soldadas: critérios técnicos e aplicações
Aplicações por tipo de falha ou objetivo de inspeção:
- Falhas superficiais visíveis: o Ensaio Visual costuma ser a primeira verificação, especialmente para observar acabamento, mordeduras aparentes, respingos, desalinhamento, irregularidades no cordão e condições gerais da junta.
- Descontinuidades abertas à superfície: o Líquido Penetrante pode ser indicado quando se busca revelar trincas, fissuras ou poros abertos em superfícies adequadamente preparadas.
- Descontinuidades superficiais em materiais ferromagnéticos: as Partículas Magnéticas tendem a ser eficazes quando o material permite magnetização e o objetivo é localizar descontinuidades superficiais ou próximas à superfície.
- Falhas internas no volume soldado: o Ultrassom pode ser utilizado para investigar indicações internas, especialmente quando há acesso apropriado e quando a geometria permite uma análise confiável.
- Registro interno por imagem: o Ensaio Radiográfico pode ser aplicado para identificar determinadas descontinuidades internas e gerar evidência radiográfica, sempre considerando requisitos técnicos, segurança e aplicabilidade ao componente.
Quais métodos END são usados na inspeção de soldas?
Os métodos mais comuns são Ensaio Visual, Líquido Penetrante, Partículas Magnéticas, Ultrassom e Ensaio Radiográfico.
O EV avalia condições superficiais e costuma iniciar a inspeção; o LP revela descontinuidades abertas à superfície; o PM é aplicado em materiais ferromagnéticos; o UT investiga falhas internas por ondas ultrassônicas; e o RT utiliza radiografia para identificar problemas internos.
Nenhum método é universal, a escolha deve ser definida conforme material, geometria, acesso, criticidade da junta e critério de aceitação do projeto.
Para uma decisão técnica mais segura, a inspeção deve partir de perguntas objetivas, qual falha precisa ser encontrada, onde ela pode ocorrer, qual material está sendo avaliado, qual acesso existe à junta, qual norma ou especificação rege a aceitação e qual nível de rastreabilidade o projeto exige.
Essa análise evita tanto a escolha insuficiente de um ensaio quanto a aplicação excessiva de métodos que não agregam valor ao controle de qualidade.
Ensaio Visual de solda: primeira etapa da avaliação
O Ensaio Visual de solda, também chamado de EV, costuma ser a primeira etapa da avaliação porque permite verificar condições aparentes da junta antes de aplicar métodos complementares de Ensaios Não Destrutivos, como Líquido Penetrante, Partículas Magnéticas, Ultrassom ou Radiografia.
Na Inspeção de juntas soldadas, essa etapa não deve ser tratada como uma simples olhada, quando aplicada tecnicamente, ela observa preparação, acabamento, geometria, limpeza, acesso, dimensional e registros conforme os critérios definidos para o projeto.
Para indústrias que trabalham com estruturas metálicas, spools, skids, caldeiraria, montagem e manutenção industrial, o EV ajuda a identificar indícios que podem comprometer qualidade, segurança e conformidade.
A Jota Soldas, por atuar com soldagem, fabricação, montagem industrial e Ensaios Não Destrutivos, relaciona essa avaliação criteriosa à atenção aos detalhes necessária para compreender as exigências de cada componente e aplicar critérios técnicos compatíveis com o uso previsto.
Critérios técnicos visual para avaliação inicial da solda
Um critérios técnicos de Ensaio Visual deve ser adaptado ao tipo de junta, material, posição de soldagem, requisito do cliente e critério de aceitação aplicável.
Em termos práticos, a avaliação tende a considerar:
- Preparação da superfície: verificar se a região está limpa, acessível e livre de excesso de contaminantes que prejudiquem a visualização.
- Condição do cordão: observar regularidade, continuidade, largura, altura, perfil e transição entre solda e metal de base.
- Geometria da junta: avaliar alinhamento, abertura, encaixe, reforço, acabamento e possíveis variações dimensionais.
- Presença de descontinuidades superficiais: procurar sinais visíveis de trincas, mordeduras, poros aparentes, sobreposição, falta de preenchimento, crateras e respingos excessivos.
- Acabamento e limpeza: identificar escória remanescente, oxidação, respingos aderidos ou marcas que possam dificultar inspeções posteriores.
- Acesso e iluminação: confirmar se a área inspecionada permite observação adequada, com iluminação suficiente e ângulo de visão apropriado.
- Condição dimensional: quando aplicável, verificar se a solda atende aos limites de tamanho, reforço, alinhamento e continuidade previstos.
- Rastreabilidade e registros: documentar pontos observados, localização das indicações e informações relevantes para tomada de decisão técnica.
Esse critérios técnicos não substitui o procedimento do projeto nem os critérios normativos aplicáveis.
Ele organiza a inspeção para reduzir subjetividade e facilitar a definição dos próximos passos.
Exemplos de itens observáveis no Ensaio Visual
O EV é especialmente útil para identificar condições que aparecem na superfície da junta soldada.
Entre os itens mais comuns estão:
- Trincas superficiais: podem indicar concentração de tensões, problemas metalúrgicos, resfriamento inadequado ou condições de soldagem incompatíveis. Em geral, exigem avaliação criteriosa, pois podem representar risco relevante.
- Mordedura: ocorre quando há um sulco na borda do cordão, reduzindo a transição adequada entre solda e metal de base. Sua aceitação depende de dimensão, localização e requisito técnico.
- Porosidade aparente: pequenos vazios visíveis na superfície podem estar associados à contaminação, gás aprisionado ou parâmetros inadequados.
- Inclusão de escória visível: pode aparecer quando resíduos ficam retidos ou não são removidos corretamente entre passes.
- Falta de preenchimento ou cratera: pode surgir em término de cordão, regiões de parada e retomada ou áreas com deposição insuficiente.
- Excesso de reforço ou perfil irregular: pode afetar acabamento, concentração de tensões e adequação dimensional.
- Respingos excessivos: nem sempre significam rejeição, mas podem indicar necessidade de limpeza, acabamento ou revisão do processo.
- Desalinhamento: pode comprometer montagem, encaixe e distribuição de esforços, dependendo da aplicação.
Um ponto importante é diferenciar descontinuidade de defeito.
Uma descontinuidade é uma indicação observada; ela só se torna defeito quando ultrapassa o critério de aceitação definido para aquela junta, norma, contrato ou aplicação.
Por isso, o EV deve estar conectado ao projeto e não apenas à aparência estética da solda.
Erros comuns na inspeção visual de solda
Alguns erros reduzem a confiabilidade do Ensaio Visual e podem levar a decisões incorretas:
- Inspecionar sem limpeza adequada: escória, respingos, tinta, óleo ou oxidação podem mascarar indicações importantes.
- Avaliar apenas a aparência geral: uma solda visualmente uniforme ainda pode exigir verificação dimensional ou métodos complementares, conforme a criticidade.
- Ignorar iluminação e acesso: baixa visibilidade aumenta o risco de não perceber mordeduras, trincas finas ou irregularidades de perfil.
- Confundir acabamento com conformidade: uma solda bem acabada não é automaticamente aceita; ela precisa atender aos critérios técnicos aplicáveis.
- Não registrar as observações: sem documentação, fica mais difícil rastrear não conformidades, acompanhar correções e comprovar a execução da inspeção.
- Aplicar o mesmo padrão para todo cenário: juntas de estruturas metálicas, tubulações, spools, skids e componentes industriais podem exigir critérios diferentes.
- Usar o EV como único método em qualquer situação: dependendo do material, espessura, geometria e criticidade, métodos como LP, PM, UT ou RT podem ser necessários para complementar a avaliação.
A abordagem mais segura é tratar o Ensaio Visual como uma etapa técnica de controle de qualidade.
Ele orienta decisões, antecipa correções e ajuda a definir se a junta pode seguir para montagem, acabamento, manutenção ou ensaios adicionais.
Ensaio Visual de solda
O Ensaio Visual identifica todos os problemas de uma solda?
Não.
O EV identifica principalmente condições visíveis na superfície.
Falhas internas podem exigir métodos complementares, como Ultrassom ou Radiografia, conforme o requisito do projeto.
O EV é obrigatório em toda inspeção de juntas soldadas?
A necessidade depende do contrato, norma, especificação técnica e criticidade do componente.
Na prática industrial, ele é frequentemente utilizado como etapa inicial por sua capacidade de indicar condições aparentes antes de ensaios adicionais.
Uma solda aprovada visualmente dispensa outros END?
Não necessariamente.
A aprovação visual confirma apenas o atendimento aos critérios avaliados pelo EV.
Outros ensaios podem ser exigidos para investigar descontinuidades superficiais abertas, subsuperficiais ou internas.
O que deve constar no registro do Ensaio Visual?
De forma geral, o relatório pode incluir identificação do componente, localização da junta, método aplicado, condições observadas, indicações encontradas, critério de avaliação utilizado e conclusão técnica conforme os requisitos aplicáveis.
Por que contar com uma avaliação criteriosa?
Porque a inspeção visual influencia decisões de fabricação, montagem, manutenção e aceitação.
Uma avaliação conduzida com método, documentação e atenção aos detalhes reduz retrabalho e fortalece a confiabilidade do componente sem comprometer sua integridade.
Líquido Penetrante e Partículas Magnéticas: detecção de falhas superficiais
Na Inspeção de juntas soldadas, o Ensaio por Líquido Penetrante e o Ensaio por Partículas Magnéticas são frequentemente associados à identificação de descontinuidades superficiais, mas eles não têm o mesmo campo de aplicação.
A diferença central está no princípio de detecção, o LP depende da penetração de um líquido em descontinuidades abertas à superfície, enquanto o PM utiliza um campo magnético para evidenciar descontinuidades em materiais ferromagnéticos.
| Critério | Líquido Penetrante | Partículas Magnéticas |
|---|---|---|
| Indicação principal | Descontinuidades abertas à superfície | Descontinuidades superficiais e, em alguns casos, próximas à superfície |
| Tipo de material | Pode ser aplicado em diferentes materiais não porosos, conforme condição da superfície e procedimento adotado | Indicado para materiais ferromagnéticos |
| Princípio do ensaio | Capilaridade do penetrante e revelação visual da indicação | Magnetização da peça e concentração de partículas nas regiões de fuga de fluxo |
| Exemplos de indicações | Trincas abertas, poros superficiais, dobras, falta de continuidade exposta | Trincas, descontinuidades lineares, falta de fusão superficial ou próxima da superfície em material aplicável |
| Dependência da preparação | Alta, pois sujeira, tinta, óleo ou rugosidade podem mascarar indicações | Alta, pois limpeza, contato, orientação do campo e condição superficial influenciam a leitura |
| Limitação típica | Não detecta descontinuidades internas fechadas | Não se aplica a materiais não ferromagnéticos |
Inspeção de juntas soldadas: critérios técnicos e aplicações
Em termos práticos, o LP tende a ser útil quando a suspeita está em aberturas que chegam à superfície da solda ou da zona adjacente.
Já o PM é mais adequado quando o componente é ferromagnético e o objetivo é localizar descontinuidades influenciadas pela magnetização.
Por isso, a escolha entre LP e PM não deve ser automática, ela precisa considerar material, geometria, acesso, acabamento, criticidade do componente e requisito técnico aplicável.
Condições de uso que influenciam a escolha do ensaio
Antes de definir LP ou PM, uma avaliação técnica deve considerar pelo menos os seguintes pontos:
- Material do componente: PM depende de material ferromagnético; LP pode ser considerado em materiais não porosos compatíveis com o procedimento.
- Tipo de descontinuidade esperada: LP é voltado a descontinuidades abertas à superfície; PM pode indicar descontinuidades superficiais e próximas à superfície em materiais adequados.
- Condição da superfície: oxidação, respingos, carepas, pintura, graxa, óleo e rugosidade podem interferir na preparação e na interpretação.
- Acesso à junta soldada: regiões confinadas, geometrias complexas, spools, skids e estruturas metálicas podem exigir planejamento de execução.
- Etapa do projeto: fabricação, montagem, adequação ou manutenção podem demandar critérios de inspeção diferentes.
- Critério de aceitação: uma indicação observada não significa rejeição automática; a avaliação depende de norma, especificação do cliente, aplicação e dimensão da descontinuidade.
- Necessidade de rastreabilidade: registros, identificação da área ensaiada e documentação técnica ajudam a sustentar o controle de qualidade.
Essa análise é especialmente importante porque a inspeção não serve apenas para procurar falhas visíveis.
Ela ajuda a verificar se a junta soldada está adequada ao uso previsto, ao projeto e aos critérios técnicos definidos.
Na atuação da Jota Soldas, a seleção dos Ensaios Não Destrutivos é tratada conforme as especificidades de cada projeto, mantendo alinhamento com qualidade, segurança, eficiência e atenção aos detalhes.
Limitações que evitam interpretações equivocadas
Mesmo quando bem aplicados, LP e PM possuem restrições.
O Ensaio por Líquido Penetrante não é indicado para detectar descontinuidades internas que não se abrem na superfície.
Além disso, sua confiabilidade depende de limpeza adequada, aplicação correta do penetrante, remoção controlada do excesso, uso do revelador e interpretação dentro do tempo e das condições previstas no procedimento.
O Ensaio por Partículas Magnéticas, por sua vez, exige que o material seja ferromagnético.
Também depende da direção do campo magnético em relação à orientação provável da descontinuidade, pois indicações podem ser mais ou menos evidentes conforme a magnetização adotada.
Em alguns casos, pode ser necessário combinar técnicas ou complementar a avaliação com outros métodos de END, como Ensaio Visual, Ultrassom ou Radiografia, conforme a finalidade da inspeção.
Outro ponto essencial, descontinuidade não é sinônimo automático de defeito.
Uma indicação encontrada por LP ou PM precisa ser dimensionada, registrada e comparada com o critério de aceitação aplicável.
A decisão de aceitar, reparar ou aprofundar a investigação deve ser técnica, documentada e compatível com o risco operacional do componente.
Sugestão de ilustração do fluxo do ensaio
Para facilitar a compreensão do leitor, esta seção pode ser acompanhada por uma ilustração educativa com dois fluxos paralelos:
- Fluxo do Líquido Penetrante: preparação da superfície → aplicação do penetrante → tempo de penetração → remoção do excesso → aplicação do revelador → inspeção e registro.
- Fluxo das Partículas Magnéticas: preparação da superfície → magnetização da área → aplicação das partículas → observação das indicações → avaliação conforme critério → registro técnico.
A imagem ideal deve mostrar que ambos os métodos começam com preparação cuidadosa e terminam com avaliação documentada.
Isso reforça uma mensagem técnica importante, LP e PM não são etapas isoladas ou meramente visuais, mas recursos de controle de qualidade que precisam ser selecionados e interpretados conforme o projeto, o material e a finalidade da junta soldada.
Ultrassom e Radiografia: avaliação de descontinuidades internas!
Na Inspeção de juntas soldadas, o Ultrassom (UT) e o Ensaio Radiográfico (RT) são métodos de Ensaios Não Destrutivos voltados à avaliação do volume soldado, ou seja, à busca por indicações internas que não seriam identificadas apenas pela observação superficial.
Eles são especialmente relevantes quando a integridade da solda influencia a segurança, a confiabilidade operacional e a conformidade técnica de componentes industriais, estruturas metálicas, spools, skids e conjuntos fabricados ou montados.
| Critério | Ultrassom (UT) | Ensaio Radiográfico (RT) |
|---|---|---|
| Foco principal | Detecção e dimensionamento de indicações internas por propagação de ondas ultrassônicas | Registro de variações internas por imagem radiográfica |
| Aplicação típica | Avaliação de volume soldado, espessuras e regiões com acesso adequado para varredura | Verificação interna com geração de imagem para análise e registro |
| Tipo de informação obtida | Indicações interpretadas a partir de sinais, amplitudes, localização e percurso sonoro | Imagem do interior do componente, permitindo análise visual das descontinuidades registradas |
| Pontos fortes | Pode ser eficiente para localizar e dimensionar indicações internas, dependendo da geometria e do material | Produz registro radiográfico que pode facilitar rastreabilidade e análise documental |
| Limitações | Depende de acesso, condição superficial, geometria, espessura, acoplamento e qualificação da interpretação | Envolve requisitos rigorosos de segurança, acesso controlado, técnica adequada e condições operacionais específicas |
| Quando tende a ser considerado | Quando o projeto exige avaliação volumétrica com boa capacidade de localização da indicação | Quando o requisito técnico solicita imagem radiográfica ou quando a natureza da junta favorece esse tipo de registro |
| Relação entre os métodos | Pode complementar o RT em determinadas situações | Pode complementar o UT quando o registro por imagem é necessário ou tecnicamente mais adequado |
Inspeção de juntas soldadas: critérios técnicos e aplicações
As falhas internas em soldas podem estar associadas a descontinuidades como falta de fusão, falta de penetração, inclusões, porosidades internas ou outras indicações no volume da junta.
No entanto, é importante diferenciar indicação de defeito, uma indicação detectada por UT ou RT precisa ser interpretada conforme o procedimento, a norma aplicável, o tipo de componente, a espessura, a criticidade da operação e o critério de aceitação definido para o projeto.
Por isso, a escolha entre Ultrassom e Radiografia não deve ser tratada como uma decisão genérica.
Em muitos cenários industriais, os métodos podem ser complementares.
A geometria da junta, o acesso disponível, o material, a espessura, a etapa do projeto, a necessidade de registro e o requisito contratual influenciam diretamente a seleção do ensaio.
Em uma fabricação de estrutura metálica, por exemplo, a prioridade pode ser verificar pontos críticos antes da montagem.
Já em spools, skids ou componentes industriais, a avaliação pode precisar considerar rastreabilidade, documentação e integração com etapas posteriores de montagem ou manutenção.
A Jota Soldas oferece Ensaios Não Destrutivos, incluindo Ultrassom e Ensaio Radiográfico, com abordagem orientada às especificidades de cada projeto.
Essa integração com soldagem, fabricação e montagem industrial contribui para que a inspeção seja analisada dentro do contexto real do componente, e não apenas como uma etapa isolada de verificação.
Perguntas técnicas sobre a escolha entre UT e RT!
Ultrassom substitui Radiografia?
Não necessariamente.
O UT pode ser mais adequado em determinadas condições de acesso, espessura e geometria, enquanto o RT pode ser exigido quando há necessidade de imagem radiográfica ou quando o requisito técnico assim determinar.
A substituição depende do projeto, da norma aplicável e do critério de aceitação.
Radiografia identifica todos os problemas internos?
Não se deve assumir identificação absoluta em qualquer cenário.
A eficácia do RT depende da técnica utilizada, da orientação da descontinuidade, da espessura, do material, da qualidade do registro e da interpretação conforme critérios técnicos.
Quando o Ultrassom costuma ser uma boa alternativa?
O UT costuma ser considerado quando há necessidade de avaliação volumétrica com localização de indicações internas, desde que existam condições adequadas de acesso, superfície, acoplamento e interpretação técnica.
Quando o Ensaio Radiográfico pode ser preferido?
O RT pode ser preferido quando o projeto exige registro por imagem, quando a documentação radiográfica é parte do requisito de inspeção ou quando a configuração da junta favorece esse método, sempre observando requisitos técnicos e de segurança.
É possível usar os dois métodos no mesmo projeto?
Sim.
Em projetos industriais, UT e RT podem se complementar, especialmente quando há necessidade de aumentar a confiabilidade da avaliação, comparar informações ou atender requisitos específicos de fabricação, montagem, manutenção ou conformidade.
E de segurança, tanto o Ultrassom quanto o Ensaio Radiográfico exigem procedimentos definidos, equipamentos adequados, registros rastreáveis e interpretação por critérios de aceitação aplicáveis.
No caso do RT, a segurança radiológica e o controle de área são pontos críticos.
No caso do UT, a qualidade da varredura, a calibração, o acesso e a interpretação dos sinais são determinantes.
Assim, a inspeção deve ser planejada com base no componente, na aplicação e no requisito técnico, evitando decisões padronizadas que não considerem a realidade do projeto.
Normas, critérios de aceitação e documentação técnica!
Em inspeção de juntas soldadas e Ensaios Não Destrutivos, a conformidade não depende de uma norma única e universal.
A referência correta costuma variar conforme o setor industrial, o contrato, o tipo de componente, o material, a geometria da junta, o método de END aplicado e o nível de criticidade do equipamento ou estrutura.
Por isso, a avaliação técnica deve partir do projeto e das especificações do cliente, e não apenas de uma lista genérica de descontinuidades.
Normas e referências que podem orientar a avaliação, quando aplicáveis:
- ASME: frequentemente associada a requisitos de fabricação, inspeção e aceitação em vasos, tubulações, caldeiras e componentes pressurizados, conforme o escopo do projeto.
- AWS: referência comum para soldagem estrutural e critérios relacionados a juntas soldadas em estruturas metálicas, quando o contrato ou projeto assim determinar.
- ABNT: pode envolver normas brasileiras aplicáveis a terminologia, execução, inspeção, qualificação, segurança e requisitos técnicos definidos para determinados segmentos.
- ISO: reúne normas internacionais que podem apoiar requisitos de qualidade, ensaios, processos de soldagem, documentação e sistemas de gestão, quando incorporadas ao projeto.
- Especificações do cliente ou do empreendimento: em muitos casos, o documento mais decisivo é a especificação técnica contratual, pois ela define quais normas serão usadas, quais ensaios serão exigidos e quais critérios deverão ser atendidos.
- Procedimentos internos e instruções de inspeção: devem orientar a execução prática do ensaio, o registro das evidências e a forma de avaliação, sempre em coerência com a norma ou requisito aplicável.
O ponto central é que a norma não deve ser escolhida por conveniência.
Ela precisa estar alinhada ao uso previsto do componente, ao nível de risco envolvido, à classe de serviço, às condições operacionais e às obrigações contratuais.
Uma junta soldada em uma estrutura metálica, por exemplo, pode ter exigências diferentes de uma junta em spool, skid, caldeiraria ou componente sujeito a requisitos específicos de montagem e manutenção industrial.
Critérios de aceitação, o que realmente define se uma indicação é aceitável!
Nos END, encontrar uma indicação não significa automaticamente reprovar a solda.
A decisão técnica depende do critério de aceitação definido para o projeto.
Esse critério considera fatores como tipo de descontinuidade, dimensão, localização, orientação, quantidade, recorrência e impacto potencial na integridade do componente.
Também é importante diferenciar descontinuidade de defeito.
Descontinuidade é uma interrupção ou variação detectada no material ou na solda, como porosidade, mordedura, falta de fusão, trinca ou inclusão.
Ela se torna defeito quando ultrapassa os limites permitidos pela norma, especificação ou critério de aceitação aplicável.
Essa distinção evita interpretações simplistas e ajuda a manter a análise técnica, rastreável e justa.
Na prática, os critérios de aceitação devem responder a perguntas como:
- Qual norma ou especificação governa esta inspeção?
- O método END escolhido é adequado para o tipo de descontinuidade que se deseja identificar?
- A junta soldada pertence a um componente crítico para segurança ou operação?
- A indicação está dentro dos limites permitidos pelo projeto?
- Há necessidade de reparo, reinspeção, registro complementar ou análise de engenharia?
- O resultado está documentado de forma suficiente para rastreabilidade futura?
A Jota Soldas, ao atuar com soldagem, fabricação, montagem industrial e END, desenvolve avaliações considerando as especificidades de cada projeto e os critérios técnicos definidos.
Essa abordagem é especialmente relevante porque a qualidade da inspeção não está apenas na execução do ensaio, mas também na correta interpretação dos requisitos aplicáveis.
Critérios técnicos básico de documentação técnica em END!
Um relatório de inspeção bem estruturado deve permitir que outra pessoa qualificada compreenda o que foi avaliado, como foi avaliado e com base em quais critérios a conclusão foi emitida.
Em termos gerais, a documentação pode incluir:
- Identificação do cliente, projeto ou componente inspecionado, quando aplicável ao escopo.
- Descrição da junta soldada, peça, estrutura, spool, skid ou componente avaliado.
- Método de END utilizado, como EV, LP, PM, UT ou RT.
- Norma, especificação, procedimento ou critério de aceitação adotado.
- Condições relevantes da inspeção, como acesso, preparação da superfície e limitações observadas.
- Identificação das áreas inspecionadas e extensão da inspeção.
- Registro das indicações encontradas, quando houver.
- Classificação técnica das indicações conforme o critério aplicável.
- Resultado da avaliação, como aceito, rejeitado ou sujeito a análise complementar, conforme o caso.
- Evidências, croquis, imagens, mapas de solda ou registros compatíveis com o método utilizado.
- Data, rastreabilidade do ensaio e identificação do procedimento utilizado.
Esse nível de documentação é importante para controle de qualidade, manutenção, auditorias técnicas, histórico do equipamento e tomada de decisão em fabricação e montagem industrial.
Sem registros adequados, mesmo uma inspeção bem executada pode perder valor técnico, pois a rastreabilidade fica comprometida.
Aplicação conforme projeto, evitar simplificações é parte da segurança!
A escolha entre ASME, AWS, ABNT, ISO ou outra referência não deve ser tratada como um detalhe burocrático.
Cada projeto pode exigir uma combinação própria de norma, procedimento, método END e critério de aceitação.
Além disso, fatores como material, espessura, geometria, acesso, acabamento superficial, criticidade operacional e finalidade do componente influenciam diretamente a estratégia de inspeção.
Por isso, a recomendação técnica é definir os requisitos antes da execução, qual método será utilizado, qual extensão será inspecionada, qual critério será aplicado, quais registros serão gerados e como serão tratadas eventuais não conformidades.
Essa organização reduz ambiguidades, evita retrabalho e fortalece a confiabilidade do controle de qualidade.
Com uma atuação voltada à qualidade, segurança, eficiência e atenção aos detalhes, a Jota Soldas integra a inspeção técnica ao entendimento do projeto, respeitando os requisitos definidos e evitando promessas absolutas.
Em END, a boa prática não é apenas detectar falhas, mas produzir evidências consistentes para decisões industriais mais seguras e bem fundamentadas.
Para saber mais sobre Inspeção de juntas soldadas
Ligue para (11) 4358-4906 ou clique aqui e entre em contato por e-mail.
Entre em contato agora mesmo!
Clique no botão e entre em contato para tirar dúvidas ou solicitar um orçamento.
Solicitar contatoPrincipais regiões de atendimento:
- Atendimento realizado em todo o estado de Acre.
- Atendimento realizado em todo o estado de Alagoas.
- Atendimento realizado em todo o estado de Amapá.
- Atendimento realizado em todo o estado de Amazonas.
- Atendimento realizado em todo o estado de Bahia.
- Atendimento realizado em todo o estado de Ceará.
- Atendimento realizado em todo o estado de Distrito Federal.
- Atendimento realizado em todo o estado de Espírito Santo.
- Atendimento realizado em todo o estado de Goiás.
- Atendimento realizado em todo o estado de Maranhão.
- Atendimento realizado em todo o estado de Mato Grosso.
- Atendimento realizado em todo o estado de Mato Grosso do Sul.
- Atendimento realizado em todo o estado de Minas Gerais.
- Atendimento realizado em todo o estado de Pará.
- Atendimento realizado em todo o estado de Paraíba.
- Atendimento realizado em todo o estado de Paraná.
- Atendimento realizado em todo o estado de Pernambuco.
- Atendimento realizado em todo o estado de Piauí.
- Atendimento realizado em todo o estado de Rio de Janeiro.
- Atendimento realizado em todo o estado de Rio Grande do Norte.
- Atendimento realizado em todo o estado de Rio Grande do Sul.
- Atendimento realizado em todo o estado de Rondônia.
- Atendimento realizado em todo o estado de Roraima.
- Atendimento realizado em todo o estado de Santa Catarina.
- Atendimento realizado em todo o estado de São Paulo.
- Atendimento realizado em todo o estado de Sergipe.
- Atendimento realizado em todo o estado de Tocantins.

