Galeria


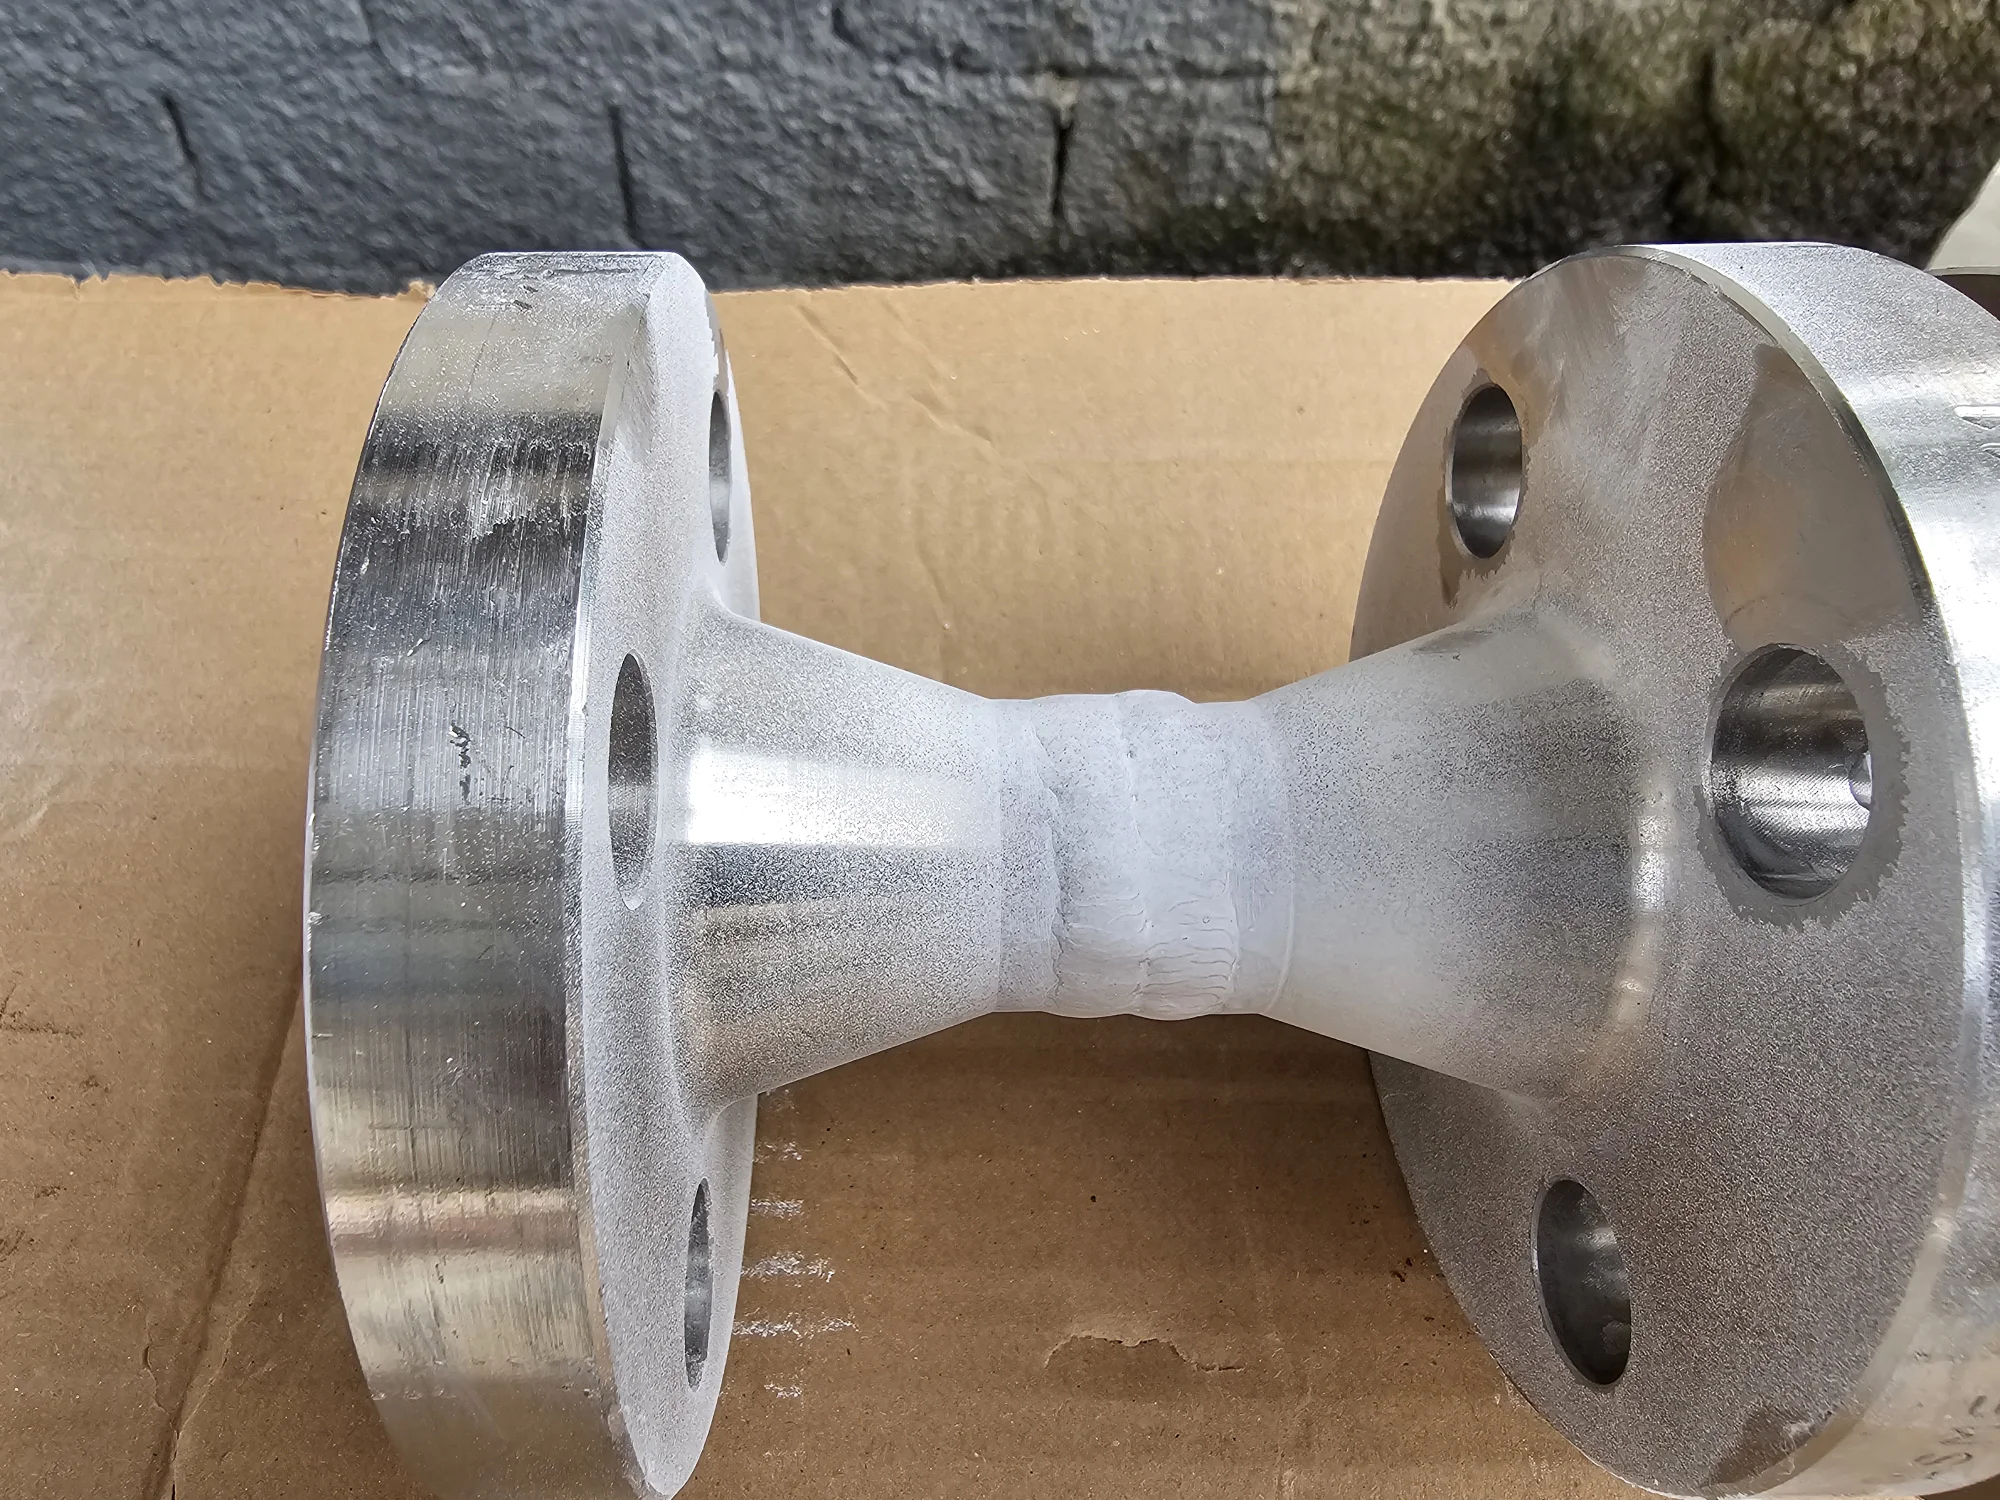







Clique nas imagens para ampliar
O que é teste não destrutivo em soldas e por que ele é importante?
O teste não destrutivo em soldas é um conjunto de métodos de inspeção utilizado para avaliar a integridade de uma junta soldada, material, componente ou estrutura metálica sem danificar o item examinado nem comprometer sua utilização.
Também conhecido como Ensaio Não Destrutivo, ou END, ele pode identificar indicações superficiais ou internas e apoiar a verificação da qualidade, da segurança e da conformidade da soldagem.
Na prática, o ensaio é definido conforme as características do projeto.
Material, geometria, espessura, acesso à região soldada, tipo de descontinuidade que se pretende investigar e critério de aceitação são fatores que influenciam a escolha do método.
Por isso, uma inspeção tecnicamente adequada não consiste apenas em observar a aparência da solda, é necessário relacionar o método empregado aos requisitos aplicáveis ao componente ou à estrutura.
Preservação do componente durante a inspeção
A principal característica dos END é permitir a investigação sem cortar, romper, perfurar ou inutilizar a peça.
Isso é especialmente relevante em estruturas metálicas, equipamentos, tubulações, skids, spools e componentes personalizados que já estejam em fabricação, montagem, operação, adequação ou manutenção.
A preservação do componente não significa que todos os defeitos serão detectados por qualquer método.
Cada técnica possui capacidade de investigação e limitações próprias.
O Ensaio Visual, por exemplo, concentra-se nas condições observáveis da superfície; outros métodos podem contribuir para a avaliação de descontinuidades que não são perceptíveis a olho nu.
A seleção deve considerar o que se deseja verificar e as condições reais de acesso e preparação da área.
Principais objetivos dos Ensaios Não Destrutivos
Os END podem ser aplicados para:
- verificar a qualidade de juntas soldadas durante ou após a fabricação;
- identificar descontinuidades superficiais e, quando aplicável, internas;
- apoiar a liberação de componentes para etapas posteriores de montagem ou utilização;
- reduzir a probabilidade de retrabalho causado por falhas identificadas tardiamente;
- fornecer informações para manutenção, adequação e acompanhamento da integridade de componentes;
- contribuir para o atendimento a especificações técnicas, procedimentos e critérios de aceitação;
- registrar tecnicamente as condições avaliadas e os resultados da inspeção.
Esse controle é importante porque uma solda visualmente uniforme pode exigir investigação complementar.
Por outro lado, a presença de uma indicação não significa automaticamente que a junta está reprovada.
A interpretação depende do tipo, da dimensão, da localização e da relevância da indicação em relação aos critérios definidos para o projeto.
Descontinuidade, falha e avaliação da qualidade
Em termos conceituais, uma descontinuidade é uma interrupção ou alteração na uniformidade do material ou da solda.
Ela pode ser detectada por um método de inspeção, mas sua aceitação depende dos requisitos técnicos aplicáveis.
Uma falha por sua vez, está relacionada à condição em que a descontinuidade ou o conjunto de condições compromete o desempenho esperado do componente ou ultrapassa o critério de aceitação estabelecido.
Essa diferença evita conclusões precipitadas.
O END fornece evidências sobre a condição examinada; a avaliação técnica relaciona essas evidências ao procedimento de inspeção, ao código ou norma aplicável, à especificação do cliente e à finalidade do componente.
Assim, o resultado deve ser interpretado dentro do escopo definido, e não de forma isolada.
Ensaio não destrutivo e ensaio destrutivo: comparação conceitual!
| Aspecto | Ensaio não destrutivo | Ensaio destrutivo |
|---|---|---|
| Efeito sobre o componente | Busca preservar a peça, a junta ou a estrutura examinada | Pode deformar, romper, cortar ou inutilizar o corpo de prova |
| Aplicação típica | Inspeção de componentes em fabricação, montagem, operação ou manutenção | Avaliação de propriedades ou comportamento até determinado limite de solicitação |
| Informação obtida | Indicações e condições de integridade na região ou no volume examinado | Resposta do material ou da amostra sob uma condição de ensaio definida |
| Uso no controle de qualidade | Verificação sem interromper necessariamente a utilização do item | Caracterização ou validação que pode exigir amostra específica |
Teste não destrutivo em soldas: critérios técnicos e aplicações
Os dois grupos não são equivalentes nem necessariamente concorrentes.
A escolha depende do objetivo da avaliação, do estágio do projeto e dos requisitos técnicos aplicáveis.
Quando a intenção é preservar o componente e investigar a condição de uma solda, os END podem ser apropriados; quando é necessário determinar determinado comportamento do material por meio de ruptura ou deformação controlada, pode haver necessidade de ensaio destrutivo.
A Jota Soldas atua com soldagem, fabricação e montagem industrial e oferece Ensaios Não Destrutivos para avaliação de materiais, componentes, estruturas metálicas e juntas soldadas.
O atendimento é orientado pela compreensão das necessidades específicas de cada projeto, considerando que método, extensão e critérios de aceitação devem ser definidos conforme as especificações técnicas e os requisitos aplicáveis.
Entre os métodos disponíveis estão o Ensaio Visual, o Líquido Penetrante, as Partículas Magnéticas, o Ultrassom e a Radiografia.
Eles não têm a mesma finalidade nem a mesma capacidade de detecção, podendo ser utilizados de forma isolada ou complementar conforme o caso.
A análise desses métodos é o próximo passo para compreender como cada técnica contribui para o controle da qualidade e da integridade das soldas.
Principais métodos de Ensaios Não Destrutivos aplicados às soldas!
Os Ensaios Não Destrutivos aplicados às soldas utilizam técnicas diferentes para localizar indicações, descontinuidades superficiais ou alterações internas sem remover a junta soldada de serviço.
A escolha entre Ensaio Visual, Líquido Penetrante, Partículas Magnéticas, Ultrassom e Radiografia depende do material, da geometria, da espessura, do acesso à região examinada, da orientação provável da descontinuidade e dos critérios de aceitação definidos para o projeto.
Nenhum método é universal.
Um ensaio pode ser muito sensível a uma determinada condição e, ao mesmo tempo, ter limitações para identificar outros tipos de indicação.
Por isso, a definição do procedimento, da extensão da inspeção e da forma de interpretar os resultados deve considerar as especificações técnicas, os requisitos normativos aplicáveis e a avaliação do inspetor responsável.
| Método | Finalidade principal | Tipo de descontinuidade ou indicação | Aplicação geral |
|---|---|---|---|
| Ensaio Visual (EV) | Examinar as condições visíveis da solda e da junta | Descontinuidades superficiais, alterações de perfil, irregularidades e danos aparentes | Controle de preparação, acompanhamento da soldagem e inspeção final |
| Líquido Penetrante (LP) | Revelar indicações abertas à superfície | Trincas, porosidades abertas e outras descontinuidades superficiais | Materiais não porosos, incluindo componentes em que a inspeção superficial é necessária |
| Partículas Magnéticas (PM) | Identificar indicações superficiais e próximas da superfície | Descontinuidades que interrompem ou distorcem o campo magnético | Materiais ferromagnéticos, juntas soldadas e regiões sujeitas a concentração de tensões |
| Ultrassom (UT) | Investigar o volume do material por meio de ondas ultrassônicas | Descontinuidades internas e alterações na continuidade do material | Soldas e componentes em que o acesso e a geometria permitem a propagação e a interpretação do sinal |
| Radiografia (RT) | Produzir uma representação da atenuação da radiação no componente | Descontinuidades internas com contraste suficiente para serem registradas | Avaliação volumétrica de componentes e juntas conforme procedimento e condições de segurança aplicáveis |
Teste não destrutivo em soldas: critérios técnicos e aplicações
O Ensaio Visual, ou EV, é normalmente utilizado para observar a superfície da junta soldada, o acabamento, o perfil do cordão, a presença de irregularidades e condições que possam indicar necessidade de investigação adicional.
Também pode ser aplicado antes, durante e depois da soldagem, contribuindo para verificar preparação da junta, alinhamento, limpeza, execução e aspecto final.
Por ser acessível e não exigir a remoção do componente, o EV costuma integrar diferentes etapas do controle de qualidade.
Entretanto, sua capacidade está limitada ao que pode ser observado diretamente ou com os recursos de visualização previstos no procedimento.
Uma solda visualmente regular não é necessariamente livre de descontinuidades internas.
Quando o projeto exige investigação do volume ou maior sensibilidade para indicações superficiais, outros métodos podem ser necessários.
Líquido Penetrante
O Ensaio por Líquido Penetrante, identificado pela sigla LP, é destinado à detecção de descontinuidades que chegam à superfície de um material não poroso.
O processo envolve a preparação e limpeza da região, a aplicação do penetrante, a remoção do excesso e a utilização de um revelador, conforme o procedimento aplicável.
As indicações formadas devem ser interpretadas tecnicamente, pois marcas de processo, contaminação ou irregularidades superficiais também podem influenciar o resultado.
O LP pode evidenciar trincas, porosidades abertas e outras descontinuidades superficiais que não sejam facilmente percebidas pelo exame visual.
Sua principal limitação é não avaliar descontinuidades completamente internas.
Além disso, a condição da superfície, a limpeza, o acabamento e o acesso à área examinada interferem na confiabilidade da inspeção.
O método pode ser considerado para componentes e juntas de diferentes materiais, desde que as condições do ensaio sejam compatíveis com o procedimento definido.
Partículas Magnéticas
O Ensaio por Partículas Magnéticas, ou PM, utiliza a magnetização de materiais ferromagnéticos para revelar descontinuidades superficiais e próximas da superfície.
Quando uma descontinuidade interrompe ou altera o campo magnético, as partículas aplicadas na região tendem a se concentrar, formando uma indicação que pode ser avaliada pelo inspetor.
A orientação da descontinuidade em relação ao campo magnético é um fator importante.
Por essa razão, diferentes direções de magnetização podem ser necessárias para aumentar a possibilidade de identificar indicações com orientações distintas.
O PM é útil em juntas soldadas, componentes e regiões que exigem investigação de trincas ou outras descontinuidades próximas da superfície.
Esse método não é aplicável da mesma forma a materiais não ferromagnéticos e não substitui técnicas voltadas à avaliação interna.
Também requer atenção à preparação da superfície, à intensidade e direção do campo, à remoção das partículas após o exame quando aplicável e à interpretação conforme os critérios de aceitação do projeto.
Ultrassom
O Ensaio por Ultrassom, conhecido como UT, emprega ondas ultrassônicas para investigar a continuidade do material e identificar possíveis descontinuidades internas.
O equipamento envia ondas ao componente por meio de um transdutor e registra respostas que podem indicar mudanças no percurso ou na reflexão do sinal.
A interpretação depende do procedimento, da configuração utilizada, da geometria da peça, do material e da experiência técnica necessária para analisar os resultados.
O UT pode ser aplicado à avaliação de juntas soldadas e componentes nos quais seja possível posicionar adequadamente o transdutor e interpretar a propagação das ondas.
Pode contribuir para localizar indicações internas, estimar sua posição e apoiar a avaliação da integridade do volume examinado.
Contudo, a sensibilidade e a capacidade de caracterização variam conforme a orientação, o tamanho e a localização da descontinuidade.
Superfícies muito irregulares, geometrias complexas, regiões de difícil acesso e condições inadequadas de acoplamento podem limitar o exame.
A definição da técnica, da extensão e do critério de aceitação deve seguir os requisitos aplicáveis ao projeto, sem interpretar toda indicação como reprovação automática da solda.
Radiografia
O Ensaio Radiográfico, ou RT, utiliza radiação para registrar diferenças de atenuação ao atravessar o componente.
O resultado pode revelar variações associadas a descontinuidades internas, desde que elas apresentem características e contraste compatíveis com a técnica utilizada.
A radiografia é uma avaliação volumétrica, mas sua capacidade de detecção depende da espessura, da geometria, da orientação da descontinuidade, da qualidade da imagem e das condições do procedimento.
Entre os fatores que exigem atenção estão o acesso adequado, o posicionamento, a definição da técnica e os controles de segurança relacionados ao uso de radiação.
A interpretação deve ser feita por profissional qualificado conforme os requisitos estabelecidos para a inspeção.
Assim como ocorre com os demais END, uma indicação radiográfica precisa ser comparada aos critérios de aceitação aplicáveis antes de qualquer decisão sobre conformidade.
A radiografia pode ser útil quando se busca examinar o volume de uma junta ou componente, mas não deve ser escolhida automaticamente em todos os cenários.
Restrições de acesso, geometria, espessura, segurança e objetivo da inspeção podem favorecer outro método ou justificar a combinação de técnicas.
Por que combinar métodos de END?
A combinação de métodos pode ampliar a cobertura da inspeção porque cada técnica responde melhor a determinados tipos de descontinuidade.
Um Ensaio Visual pode verificar o aspecto e o perfil da junta, enquanto o Líquido Penetrante ou as Partículas Magnéticas podem complementar a investigação de indicações superficiais.
Para o volume interno, o Ultrassom ou a Radiografia podem ser considerados conforme as características do componente e os requisitos do projeto.
A seleção deve seguir uma sequência técnica:
- definir o material e verificar se ele é ferromagnético;
- identificar a geometria, a espessura e as regiões acessíveis;
- estabelecer se o objetivo é avaliar a superfície, o volume interno ou ambos;
- considerar a orientação provável das descontinuidades;
- analisar acabamento, limpeza e condições da superfície;
- consultar o procedimento de inspeção, a especificação do cliente e os critérios de aceitação;
- definir a extensão do exame e a documentação necessária;
- validar a escolha com o responsável técnico ou profissional habilitado quando aplicável.
No contexto dos Ensaios Não Destrutivos oferecidos pela Jota Soldas, a avaliação pode ser direcionada a materiais, componentes, estruturas metálicas e juntas soldadas conforme as especificidades de cada projeto.
A empresa atua em soldagem, fabricação e montagem industrial e informa desenvolver seus ensaios com base nas demandas técnicas do trabalho, sem que isso implique um método único ou uma conclusão prévia sobre a conformidade de qualquer componente:
- EV examina condições visíveis e apoia o controle em diferentes etapas;
- LP identifica descontinuidades abertas à superfície em materiais compatíveis;
- PM localiza indicações superficiais ou próximas da superfície em materiais ferromagnéticos;
- UT investiga o volume por ondas ultrassônicas, conforme acesso e geometria;
- RT registra diferenças internas por meio de radiação, com requisitos próprios de técnica e segurança.
A escolha correta não depende apenas do nome do ensaio.
Ela resulta da relação entre material, junta, condição de acesso, objetivo da inspeção, procedimento e critério de aceitação.
Por isso, os métodos devem ser definidos antes da execução e interpretados dentro do contexto técnico completo do projeto.
Como escolher o método adequado para cada solda?
A escolha do Ensaio Não Destrutivo adequado depende das características da junta soldada e do objetivo da inspeção.
Material, geometria, espessura, acesso, acabamento superficial, orientação provável das descontinuidades, etapa do projeto e critério de aceitação precisam ser analisados em conjunto.
Por isso, não existe um método universalmente superior para todas as soldas, em muitos casos, a combinação de técnicas oferece uma avaliação mais coerente da integridade do componente.
Critérios técnicos dos fatores que influenciam a escolha do END
Antes de definir o procedimento de inspeção, é recomendável levantar:
- Material: verificar se é ferromagnético ou não ferromagnético, além de considerar características que possam influenciar a resposta ao ensaio.
- Geometria da junta: analisar tipo de solda, formato do componente, presença de reforços, mudanças de seção, curvas e regiões de difícil posicionamento.
- Espessura: considerar se a inspeção busca avaliar somente a superfície ou também o volume da solda e das áreas adjacentes.
- Acesso: confirmar se há acesso suficiente para posicionar equipamentos, aplicar produtos, observar a superfície ou realizar a leitura necessária.
- Acabamento superficial: identificar rugosidade, revestimentos, sujeira, oxidação ou outras condições que possam dificultar a inspeção.
- Orientação provável da descontinuidade: considerar que a capacidade de detecção pode variar conforme a posição e a direção da indicação em relação ao método utilizado.
- Finalidade da inspeção: definir se o objetivo é acompanhar a fabricação, liberar uma etapa de montagem, investigar uma indicação, apoiar a manutenção ou verificar uma condição após adequação.
- Critério de aceitação: estabelecer previamente quais requisitos serão usados para interpretar as indicações encontradas.
- Documentação disponível: reunir desenhos, especificações técnicas, procedimentos de soldagem, registros de fabricação e requisitos do cliente, quando aplicáveis.
Uma verificação visual pode ser o primeiro passo, mas não substitui automaticamente um método capaz de avaliar descontinuidades internas.
Da mesma forma, um ensaio volumétrico pode não ser a alternativa mais adequada quando o objetivo é identificar uma abertura superficial muito fina ou quando as condições de acesso limitam sua execução.
Fluxo em etapas para selecionar o método
1.
Defina o objetivo da inspeção. Determine se a necessidade é identificar descontinuidades superficiais, investigar o interior da solda, confirmar uma condição específica ou obter evidências para uma decisão de qualidade e manutenção.
2.
Caracterize o material. Métodos como Partículas Magnéticas dependem de materiais ferromagnéticos.
Em materiais não ferromagnéticos, outros ensaios podem ser mais apropriados, conforme a descontinuidade procurada e os requisitos do projeto.
3.
Analise a geometria e a espessura. Uma junta de geometria simples e acesso amplo apresenta condições diferentes de uma solda localizada em um componente espesso, curvo ou com obstáculos ao redor.
A configuração influencia a área examinada e a sensibilidade possível.
4.
Verifique o acesso e a preparação. Alguns métodos exigem limpeza, contato adequado, aplicação de produto ou posicionamento específico do equipamento.
Revestimentos, contaminantes e acabamento irregular podem exigir preparação ou limitar a confiabilidade da leitura.
5.
Relacione o método ao tipo de descontinuidade. O Ensaio Visual e o Líquido Penetrante são geralmente associados à avaliação de condições superficiais.
Partículas Magnéticas também se concentra em indicações próximas à superfície de materiais ferromagnéticos.
Ultrassom e Radiografia podem apoiar a investigação do volume, respeitando suas próprias condições de aplicação e limitações.
6.
Confirme o critério de aceitação. A indicação observada precisa ser interpretada conforme procedimento, norma técnica, código de construção ou especificação aplicável.
Detectar uma indicação não significa, por si só, que a solda esteja reprovada.
7.
Registre o escopo e valide a decisão. O procedimento deve deixar claro o método, a extensão examinada, as condições da inspeção, as limitações relevantes e a forma de registro dos resultados.
Quando aplicável, a definição deve ser avaliada por profissionais responsáveis e habilitados conforme as exigências do projeto.
Esse fluxo evita escolher o ensaio apenas pela disponibilidade do equipamento ou pelo hábito de uma operação anterior.
A decisão deve acompanhar o risco, a função do componente e os requisitos técnicos que governam sua fabricação, montagem ou manutenção.
Exemplos genéricos de combinação entre métodos
Os exemplos abaixo são educacionais e não substituem a definição técnica do projeto:
- Solda com necessidade de avaliação inicial da superfície: o Ensaio Visual pode ser usado como verificação preliminar das condições aparentes, seguido de Líquido Penetrante quando houver interesse em descontinuidades superficiais abertas em materiais compatíveis.
- Junta em material ferromagnético com suspeita de descontinuidades próximas à superfície: o Ensaio Visual pode ser complementado por Partículas Magnéticas, desde que a geometria, a preparação e o procedimento permitam sua aplicação.
- Componente espesso com necessidade de investigar o volume da junta: o Ultrassom ou a Radiografia podem ser considerados conforme acesso, espessura, geometria, orientação provável das descontinuidades e requisitos documentais.
- Inspeção com objetivos diferentes na mesma junta: um método superficial e outro volumétrico podem ser combinados para ampliar a cobertura, desde que a combinação esteja prevista ou seja tecnicamente justificada.
- Investigação durante manutenção: a seleção deve considerar as condições reais do componente, como acesso reduzido, revestimentos, contaminação, alterações geométricas e histórico de operação.
A complementaridade não significa que todos os métodos devam ser aplicados simultaneamente.
Cada técnica possui capacidade de detecção, limitações e condições de execução próprias.
O escopo deve ser dimensionado para responder à pergunta técnica da inspeção, sem ampliar ou reduzir a avaliação sem justificativa.
Nota técnica sobre normas e especificações do projeto
A escolha do método, da extensão da inspeção e do critério de aceitação deve ser confirmada nas normas técnicas, no código de construção, na especificação do cliente e nos documentos aplicáveis ao componente.
Também é importante alinhar previamente o procedimento de inspeção, a preparação da superfície, a forma de identificação da junta, a rastreabilidade e o conteúdo do relatório.
A Jota Soldas informa que desenvolve seus Ensaios Não Destrutivos com base nas especificidades de cada projeto e integra sua atuação em soldagem, fabricação e montagem industrial às demandas do mercado.
Na prática, isso significa que o escopo deve ser discutido a partir do componente, da junta soldada, da finalidade da inspeção e das especificações técnicas disponíveis, sem presumir que o mesmo ensaio seja adequado para todas as situações.
Ao solicitar uma avaliação, informe o material, a geometria, a espessura, a localização da junta, o acesso disponível, a etapa do serviço, o objetivo da inspeção e a documentação técnica existente.
Com esses dados, torna-se possível orientar a análise de forma mais consistente e transparente, preservando a segurança e a confiabilidade da decisão.
Aplicações dos END em fabricação, montagem e manutenção industrial
Os Ensaios Não Destrutivos são aplicados em diferentes etapas do ciclo de vida de uma estrutura metálica, junta soldada, tubulação, skid, spool ou componente personalizado.
A finalidade é obter evidências sobre a integridade do item sem danificá-lo, apoiando decisões de fabricação, montagem, adequação e manutenção.
A necessidade do ensaio, sua extensão e o método utilizado devem ser definidos conforme o material, a geometria, o tipo de junta, o acesso à região examinada e os critérios técnicos do projeto.
Aplicações dos END durante a fabricação
Durante a fabricação industrial, os END podem ser incorporados ao controle de qualidade de matérias-primas, componentes e juntas soldadas.
A inspeção pode ocorrer após etapas específicas de soldagem ou ao final da fabricação, conforme o procedimento aplicável e o plano de inspeção.
Entre as aplicações possíveis estão:
- Verificação visual do perfil da solda, acabamento, alinhamento aparente e condições superficiais acessíveis.
- Identificação de descontinuidades superficiais por Líquido Penetrante ou Partículas Magnéticas, quando o material e as condições da superfície forem compatíveis.
- Avaliação de possíveis descontinuidades internas por Ultrassom ou Radiografia, quando o método for tecnicamente aplicável à geometria e à espessura do componente.
- Controle de juntas antes de etapas posteriores de pintura, revestimento, isolamento ou integração.
- Registro dos resultados para facilitar a rastreabilidade da inspeção e a análise de eventuais não conformidades.
O END não substitui o controle de todas as variáveis de fabricação.
Preparação da junta, consumíveis, parâmetros de soldagem, condições de execução e inspeção visual continuam fazendo parte do processo de qualidade.
Quando uma indicação é encontrada, sua relevância deve ser interpretada segundo o critério de aceitação definido para o projeto, e não apenas pela sua existência.
Aplicações em montagem e integração de componentes
Na montagem industrial, os ensaios podem apoiar a verificação de juntas executadas em campo e de componentes que precisam ser integrados a estruturas, equipamentos ou sistemas existentes.
Essa avaliação é especialmente importante quando a solda será submetida a esforços, pressão, vibração, ciclos térmicos ou condições operacionais definidas pelo projeto.
A inspeção pode ser planejada em momentos como:
- Antes da liberação de uma junta para a próxima etapa de montagem.
- Após reparos, ajustes ou alterações realizadas durante a integração.
- Antes do fechamento de regiões que dificultem o acesso posterior à solda.
- Como parte da documentação de entrega ou de uma etapa de controle definida pelo cliente.
- Durante verificações de conformidade de estruturas, tubulações, skids e outros conjuntos industriais.
A escolha entre um método superficial ou volumétrico depende do que se pretende verificar.
Uma inspeção visual pode ser uma etapa inicial, mas não fornece, sozinha, a mesma informação que um método destinado a investigar o interior da junta.
Em determinadas situações, métodos diferentes podem ser combinados para ampliar a cobertura da avaliação, desde que essa combinação seja prevista e tecnicamente justificada.
Aplicações em caldeirarias e estruturas metálicas
Em caldeirarias, metalurgias e na fabricação de estruturas metálicas, os END podem ser utilizados em chapas, perfis, conexões, suportes, reforços, bocais, bases e juntas soldadas.
A aplicação concreta varia conforme a função do componente, o tipo de carregamento, a acessibilidade e os requisitos definidos na documentação técnica.
Em uma estrutura metálica, por exemplo, o Ensaio Visual pode contribuir para a verificação inicial de juntas acessíveis.
O Líquido Penetrante pode ser considerado quando o objetivo é investigar descontinuidades abertas à superfície em materiais compatíveis.
As Partículas Magnéticas podem ser aplicadas a materiais ferromagnéticos para localizar determinadas indicações superficiais ou próximas da superfície.
Já o Ultrassom e a Radiografia podem ser avaliados quando a preocupação envolve descontinuidades internas e as condições do componente permitem sua execução.
Exemplo hipotético, em uma peça fabricada para integrar um conjunto metálico, o responsável técnico pode definir uma inspeção visual durante o processo e selecionar um método complementar após analisar a geometria, o material e o nível de criticidade da junta.
Esse exemplo é apenas ilustrativo e não representa um caso específico realizado pela Jota Soldas.
A inspeção também pode ser útil antes da aplicação de revestimentos ou da liberação do conjunto para transporte e montagem.
Identificar uma condição que exija avaliação antes dessas etapas pode evitar desmontagens, remoções de acabamento e retrabalho desnecessário.
Ainda assim, o resultado depende da capacidade de detecção do método, da preparação da superfície e da correta interpretação das indicações.
Aplicações em óleo e gás e outros ambientes industriais
Nos setores de óleo e gás, metalurgia, fabricação e montagem industrial, os END podem integrar programas de controle de juntas soldadas em tubulações, spools, skids, equipamentos e estruturas auxiliares.
Também podem ser considerados em inspeções relacionadas à fabricação, à montagem e à liberação de componentes, sempre conforme os requisitos contratuais, especificações do cliente e documentos técnicos aplicáveis.
Em ambientes industriais, a seleção do ensaio deve considerar fatores como:
- A possibilidade de acesso a um ou aos dois lados da região examinada.
- A condição da superfície, incluindo tinta, revestimento, oxidação, sujeira ou irregularidades.
- O material e sua resposta ao método escolhido.
- A orientação provável das descontinuidades em relação à técnica de inspeção.
- A necessidade de avaliar a superfície, uma região próxima à superfície ou o volume da junta.
- As condições de segurança, operação e isolamento da área de trabalho.
- O critério de aceitação que será utilizado na interpretação do resultado.
Exemplo hipotético, em um spool destinado a uma linha industrial, a documentação do projeto pode estabelecer diferentes níveis de inspeção para tipos distintos de junta.
Nesse cenário, o método e a extensão não devem ser escolhidos apenas pela facilidade de execução, mas pela relação entre risco, geometria, material, acesso e requisito aplicável.
Trata-se de uma situação genérica, sem vínculo com um contrato ou obra específica.
Uso dos ensaios em adequação e manutenção
Em manutenção e adequação industrial, os END podem apoiar a avaliação de componentes em serviço, regiões reparadas e juntas submetidas a condições operacionais.
O objetivo pode ser verificar uma área selecionada, investigar uma indicação observada, apoiar uma decisão de reparo ou acompanhar a condição de uma estrutura ao longo do tempo.
Antes de executar o ensaio, é importante reunir as informações disponíveis sobre o componente, seu histórico, o material, a geometria, os reparos anteriores, as condições de acesso e o tipo de solicitação a que está submetido.
Em alguns casos, a superfície precisará ser preparada; em outros, o método escolhido poderá ter limitações relacionadas ao revestimento, à temperatura, à espessura ou à configuração da peça.
Os END podem reduzir a probabilidade de que determinadas descontinuidades permaneçam sem avaliação, mas não contribuem para, isoladamente, a identificação de todos os mecanismos de deterioração.
Dependendo do problema investigado, podem ser necessárias outras verificações, medições, análises de engenharia ou ensaios complementares.
A conclusão deve considerar o método aplicado, a área examinada, suas limitações e o critério de aceitação adotado.
A Jota Soldas atua com fabricação de estruturas metálicas, skids, spools e componentes personalizados, além de serviços de montagem, adequação e manutenção conforme as especificações técnicas exigidas pelo mercado industrial.
Seus Ensaios Não Destrutivos são desenvolvidos com base nas especificidades de cada projeto e podem ser avaliados para diferentes necessidades de fabricação e inspeção em âmbito nacional.
Para solicitar uma avaliação, o ideal é apresentar o tipo de componente, material conhecido, desenho ou documentação disponível, finalidade da inspeção, condição de acesso e requisitos técnicos já definidos.
Com essas informações, a empresa poderá analisar o escopo adequado sem presumir que um único método seja aplicável a todos os casos.
Normas, critérios de aceitação e documentação da inspeção
A confiabilidade de um Ensaio Não Destrutivo depende de mais do que identificar uma indicação na junta soldada.
O resultado precisa estar relacionado ao procedimento utilizado, aos requisitos técnicos do projeto, ao código de construção ou à especificação do cliente, ao critério de aceitação aplicável e à qualidade dos registros produzidos.
Essa estrutura permite interpretar a condição do componente com rastreabilidade e reduzir decisões baseadas apenas em observações isoladas.
Informações que devem ser definidas antes do ensaio
Antes da execução, o escopo da inspeção deve ser claramente estabelecido.
Um briefing técnico completo ajuda a selecionar o método adequado, delimitar a extensão do exame e definir como os resultados serão avaliados.
Sempre que disponíveis, é importante reunir:
- Identificação do componente, equipamento, estrutura metálica ou junta soldada a ser examinada;
- Material, processo de fabricação e características relevantes da solda;
- Geometria, espessura, configuração da junta e condições de acesso;
- Desenhos, isométricos, mapas de soldagem ou outros documentos de rastreabilidade;
- Finalidade da inspeção, como controle durante a fabricação, liberação para montagem, manutenção ou adequação;
- Método de Ensaio Não Destrutivo previsto e extensão da área a ser examinada;
- Procedimento de inspeção, requisitos de execução e condições da superfície;
- Norma técnica, código de construção ou especificação do cliente aplicável;
- Critério de aceitação e forma esperada de registro dos resultados;
- Necessidade de reinspeção, avaliação complementar ou comunicação de não conformidades.
A extensão do ensaio também precisa ser definida.
Dependendo do projeto, pode haver exame localizado, inspeção de uma amostra, avaliação de regiões críticas ou verificação de todas as juntas previstas no escopo.
Não é tecnicamente seguro presumir que uma extensão padrão seja adequada para qualquer estrutura, pois essa decisão depende do risco, da função do componente, da etapa do trabalho e dos requisitos estabelecidos.
Indicação, descontinuidade e critério de aceitação
Uma indicação é uma resposta, sinal ou evidência observada durante o ensaio.
Ela pode ser produzida por uma característica real do material, por uma descontinuidade, por uma condição superficial ou até por fatores relacionados à preparação e à execução do exame.
A indicação, por si só, não significa automaticamente que a solda foi reprovada.
Descontinuidade é uma interrupção ou irregularidade na estrutura esperada do material ou da junta soldada.
Dependendo de sua natureza, localização, dimensão, orientação e efeito sobre o serviço, ela pode ser considerada aceitável ou não aceitável.
A avaliação deve seguir o critério de aceitação definido para aquele projeto, e não uma interpretação genérica desvinculada da aplicação.
O critério de aceitação estabelece quais condições podem ser admitidas e quais exigem correção, investigação ou rejeição.
Por isso, a mesma indicação pode receber avaliações diferentes em projetos distintos, especialmente quando mudam o código de construção, a especificação do cliente, a classe de serviço, a função do componente ou os requisitos de segurança.
A interpretação adequada normalmente considera:
- Tipo e localização da indicação;
- Orientação em relação à junta e aos esforços esperados;
- Extensão ou dimensão indicada pelo método utilizado;
- Sensibilidade e limitações do ensaio;
- Geometria e acabamento da superfície;
- Relevância da região examinada para a integridade do conjunto;
- Critérios de aceitação previamente definidos.
Quando o resultado indicar uma possível não conformidade, a decisão deve ser documentada e encaminhada conforme o fluxo técnico do projeto.
Dependendo do caso, podem ser necessários exame complementar, análise de engenharia, reparo, reinspeção ou avaliação por responsável habilitado.
O END apoia a tomada de decisão, mas não substitui automaticamente a análise completa dos requisitos de projeto.
Registros normalmente associados à inspeção
Um relatório técnico deve permitir compreender o que foi examinado, como o exame foi realizado e sob quais critérios o resultado foi interpretado.
Sem preencher dados que dependem de cada contrato ou projeto, um registro pode contemplar:
- Identificação do serviço e do componente examinado;
- Data e etapa da inspeção;
- Método de END empregado;
- Procedimento ou instrução de inspeção utilizada;
- Área, junta, trecho ou volume avaliado;
- Condições relevantes da superfície e do acesso;
- Equipamentos, consumíveis ou recursos de inspeção aplicáveis ao método;
- Referência à norma, ao código ou à especificação utilizada;
- Indicações observadas e sua localização;
- Critério de aceitação adotado;
- Resultado da avaliação;
- Limitações ou condições que possam influenciar a interpretação;
- Identificação e rastreabilidade dos documentos relacionados;
- Registro de não conformidades, recomendações ou necessidade de reinspeção.
A documentação deve ser suficientemente clara para que outra pessoa tecnicamente qualificada consiga entender o escopo e a conclusão sem depender de informações informais.
Fotografias, mapas de soldagem, croquis ou registros complementares podem ser pertinentes quando previstos no procedimento ou exigidos pelo cliente, sempre respeitando as condições reais da inspeção.
Como confirmar normas e especificações aplicáveis?
A norma técnica ou o código de construção não deve ser escolhido apenas pelo nome do método.
É necessário confirmar qual documento rege o componente, a junta soldada e a etapa do trabalho.
Também devem ser verificadas eventuais especificações do cliente, requisitos contratuais, procedimentos internos e critérios de aceitação vinculados ao projeto.
Para alinhar o escopo, vale esclarecer com a engenharia, a inspeção ou o responsável técnico:
- Qual documento define os requisitos de fabricação e inspeção;
- Qual método é solicitado ou tecnicamente justificável;
- Qual percentual ou extensão de exame foi estabelecido;
- Quais regiões possuem maior relevância para a segurança e a operação;
- Qual critério será usado para aceitar ou rejeitar uma indicação;
- Como devem ser tratados reparos e reinspeções;
- Quais registros precisam acompanhar a entrega do serviço.
A Jota Soldas informa que atua com soldagem, fabricação e montagem industrial e desenvolve seus Ensaios Não Destrutivos considerando as especificidades de cada projeto.
Esse alinhamento é coerente com um atendimento orientado à qualidade, à segurança, à eficiência e às especificações técnicas exigidas pelo mercado industrial.
Para solicitar uma avaliação, o ideal é apresentar a documentação disponível e explicar a finalidade da inspeção, permitindo que o escopo seja analisado de forma personalizada e transparente.
Benefícios, limites e como contratar um serviço de END
Os Ensaios Não Destrutivos ajudam a verificar a integridade de soldas, componentes e estruturas sem retirar o item de serviço ou provocar danos deliberados.
Quando corretamente planejados, eles apoiam a prevenção de falhas, o controle da qualidade, a segurança operacional e a definição de ações de manutenção.
O resultado, porém, depende da compatibilidade entre método, material, geometria, condição da superfície, procedimento aplicado e critério de aceitação.
Principais benefícios dos Ensaios Não Destrutivos
Entre as principais contribuições dos END estão:
- Preservação do componente: a inspeção é realizada sem destruir a junta soldada ou inutilizar o componente examinado, desde que o método seja aplicado conforme suas condições técnicas.
- Identificação antecipada de descontinuidades: indicações que não são perceptíveis em uma observação comum podem ser investigadas antes de evoluírem para problemas mais relevantes.
- Apoio à prevenção de falhas: os resultados contribuem para decisões de fabricação, montagem, adequação ou manutenção baseadas em evidências da condição avaliada.
- Redução de retrabalho: a verificação durante etapas de fabricação pode ajudar a identificar problemas antes que o componente avance para fases posteriores.
- Suporte à manutenção: em inspeções de ativos existentes, os END podem auxiliar a definir a necessidade de acompanhamento, reparo ou avaliação complementar.
- Maior rastreabilidade do controle de qualidade: relatórios e registros técnicos permitem documentar o método utilizado, a área examinada, as condições da inspeção e a interpretação obtida.
- Apoio à conformidade: a inspeção pode ser confrontada com normas técnicas, códigos de construção, especificações do cliente e demais requisitos aplicáveis ao projeto.
Esses benefícios não significam que qualquer ensaio detectará toda e qualquer descontinuidade.
A confiabilidade da avaliação está relacionada ao planejamento do escopo e à seleção de uma técnica capaz de responder à pergunta de inspeção.
Por isso, o teste não destrutivo em soldas deve ser entendido como parte de um processo de controle, e não como uma verificação isolada ou automática de aprovação.
Limitações e situações que exigem avaliação complementar
Cada método de END possui um campo de aplicação e limitações próprias.
O Ensaio Visual depende das condições de acesso, iluminação, preparação e capacidade de observação da superfície.
O Líquido Penetrante é direcionado a descontinuidades abertas à superfície e exige que o material e o acabamento permitam a aplicação e a remoção adequada dos produtos.
O Ensaio por Partículas Magnéticas requer material ferromagnético e pode ser influenciado pela orientação da descontinuidade e pelas condições superficiais.
O Ultrassom pode contribuir para a investigação de descontinuidades internas, mas sua execução e interpretação dependem da geometria, do acesso, da espessura, da configuração da junta, da calibração e do procedimento adotado.
A Radiografia também é utilizada na avaliação volumétrica, porém possui requisitos específicos de execução, segurança, posicionamento, interpretação e controle da área de trabalho.
Esses exemplos mostram por que não é adequado escolher um método apenas por ser conhecido ou frequentemente utilizado.
Uma avaliação complementar pode ser necessária quando:
- o método escolhido não cobre a região ou o tipo de descontinuidade de interesse;
- há suspeita de indicação com orientação desfavorável à técnica aplicada;
- a geometria da junta, o acesso ou o acabamento impedem uma inspeção confiável;
- o resultado precisa ser confirmado por outra técnica;
- o critério de aceitação exige mais de um método ou uma extensão de exame específica;
- o componente apresenta histórico de reparo, alteração, corrosão ou condição operacional que não pode ser avaliada por um único END.
A identificação de uma indicação também não significa, por si só, que a solda esteja reprovada.
É necessário caracterizar a indicação, relacioná-la à descontinuidade correspondente e compará-la com o critério de aceitação aplicável.
A decisão pode depender do código de construção, da especificação do cliente, do procedimento de inspeção, da localização da junta e da finalidade do componente.
Critérios técnicos para solicitar uma avaliação técnica
Para iniciar um briefing ou solicitar uma proposta de serviço, é recomendável reunir, quando disponíveis, as seguintes informações:
- material ou grupo de materiais envolvidos;
- tipo de junta soldada e processo de fabricação conhecido;
- desenho, croqui, isométrico ou documentação equivalente;
- geometria, espessura aproximada e dimensões relevantes do componente;
- localização das soldas e facilidade de acesso às faces examinadas;
- finalidade do componente, equipamento ou estrutura;
- etapa do trabalho: fabricação, montagem, adequação, inspeção em serviço ou manutenção;
- suspeita, histórico ou motivo que originou a inspeção;
- método de END já definido ou requisito indicado pelo projeto;
- extensão pretendida da inspeção, quando estabelecida;
- norma técnica, código de construção ou especificação do cliente aplicável;
- critério de aceitação previsto;
- necessidade de relatório, registro fotográfico, rastreabilidade ou outro documento técnico;
- condições de acesso, limpeza, preparação e segurança para a execução.
Quando parte dessa documentação não estiver disponível, a empresa responsável pela avaliação pode orientar quais dados são necessários para delimitar o escopo.
A ausência de uma informação não deve ser preenchida com suposições, ela precisa ser esclarecida antes da definição do método, da extensão e dos critérios de interpretação.
Como o teste não destrutivo em soldas se integra ao controle de qualidade?
O END funciona melhor quando está conectado às demais etapas do projeto.
Antes da inspeção, devem ser definidos o objeto examinado, a finalidade do ensaio, o método, o procedimento, a extensão e o critério de aceitação.
Durante a execução, é importante registrar as condições que possam influenciar o resultado, como preparação da superfície, acesso e limitações observadas.
Depois, os achados precisam ser interpretados de acordo com os requisitos aplicáveis e formalizados em documentação compatível com o escopo.
Em uma fabricação industrial, por exemplo, a inspeção pode ser planejada após uma etapa de soldagem ou antes da liberação para montagem.
Em uma manutenção, pode apoiar a investigação de uma condição identificada em campo, sem substituir automaticamente uma análise de engenharia ou outro exame necessário.
Em qualquer cenário, o END produz informação técnica sobre a condição examinada; a decisão sobre reparo, aceitação, monitoramento ou necessidade de investigação adicional deve respeitar o projeto e os responsáveis tecnicamente habilitados, quando aplicável.
A Jota Soldas oferece serviços de Ensaios Não Destrutivos em âmbito nacional e informa atuar de forma personalizada conforme as especificidades de cada projeto.
A empresa é especializada em soldagem, fabricação e montagem industrial, com atuação também em adequação e manutenção.
Para cada solicitação, o alinhamento do escopo deve considerar as necessidades do cliente, as especificações técnicas disponíveis e as condições reais do componente ou da estrutura.
Fale com a Jota Soldas sobre o escopo do projeto
Para conversar sobre uma avaliação, apresente as informações disponíveis sobre o material, a junta, a geometria, o acesso, a finalidade da inspeção e os documentos técnicos relacionados.
A Jota Soldas pode analisar o histórico institucional e orientar o entendimento do serviço de END conforme as características do projeto.
A definição final do método e dos critérios deve permanecer vinculada aos requisitos técnicos aplicáveis, evitando uma escolha genérica que não represente a condição real da solda.
!
O Ensaio Visual examina condições visíveis da superfície.
O Líquido Penetrante pode revelar descontinuidades abertas à superfície, enquanto o Ensaio por Partículas Magnéticas é aplicável a materiais ferromagnéticos e também pode indicar descontinuidades superficiais ou próximas da superfície, conforme as condições do exame.
Qual método avalia o interior da solda?
O Ultrassom e a Radiografia são métodos utilizados para investigar descontinuidades internas ou volumétricas, mas a capacidade de detecção depende do material, da geometria, do acesso, da orientação da descontinuidade, do procedimento e dos critérios adotados.
Por que combinar ensaios?
Métodos diferentes respondem a limitações diferentes.
A combinação pode ampliar a cobertura da inspeção quando o projeto exige avaliação superficial e interna, ou quando uma única técnica não oferece informação suficiente para interpretar determinada indicação.
Os END substituem os ensaios destrutivos?!
Não necessariamente, Ensaios não destrutivos e destrutivos têm objetivos distintos.
Os END preservam o componente examinado, enquanto ensaios destrutivos podem fornecer informações específicas por meio da retirada, ruptura ou alteração controlada de uma amostra.
A escolha depende do objetivo técnico do projeto.
Como definir o método de inspeção para uma solda?
É preciso avaliar material, geometria, espessura, acesso, acabamento, orientação provável das descontinuidades, finalidade do componente, extensão do exame e critério de aceitação.
A decisão deve ser validada com base nas especificações e normas aplicáveis.
Para saber mais sobre Teste não destrutivo em soldas
Ligue para (11) 4358-4906 ou clique aqui e entre em contato por e-mail.
Entre em contato agora mesmo!
Clique no botão e entre em contato para tirar dúvidas ou solicitar um orçamento.
Solicitar contatoPrincipais regiões de atendimento:
- Atendimento realizado em todo o estado de Acre.
- Atendimento realizado em todo o estado de Alagoas.
- Atendimento realizado em todo o estado de Amapá.
- Atendimento realizado em todo o estado de Amazonas.
- Atendimento realizado em todo o estado de Bahia.
- Atendimento realizado em todo o estado de Ceará.
- Atendimento realizado em todo o estado de Distrito Federal.
- Atendimento realizado em todo o estado de Espírito Santo.
- Atendimento realizado em todo o estado de Goiás.
- Atendimento realizado em todo o estado de Maranhão.
- Atendimento realizado em todo o estado de Mato Grosso.
- Atendimento realizado em todo o estado de Mato Grosso do Sul.
- Atendimento realizado em todo o estado de Minas Gerais.
- Atendimento realizado em todo o estado de Pará.
- Atendimento realizado em todo o estado de Paraíba.
- Atendimento realizado em todo o estado de Paraná.
- Atendimento realizado em todo o estado de Pernambuco.
- Atendimento realizado em todo o estado de Piauí.
- Atendimento realizado em todo o estado de Rio de Janeiro.
- Atendimento realizado em todo o estado de Rio Grande do Norte.
- Atendimento realizado em todo o estado de Rio Grande do Sul.
- Atendimento realizado em todo o estado de Rondônia.
- Atendimento realizado em todo o estado de Roraima.
- Atendimento realizado em todo o estado de Santa Catarina.
- Atendimento realizado em todo o estado de São Paulo.
- Atendimento realizado em todo o estado de Sergipe.
- Atendimento realizado em todo o estado de Tocantins.

