Galeria
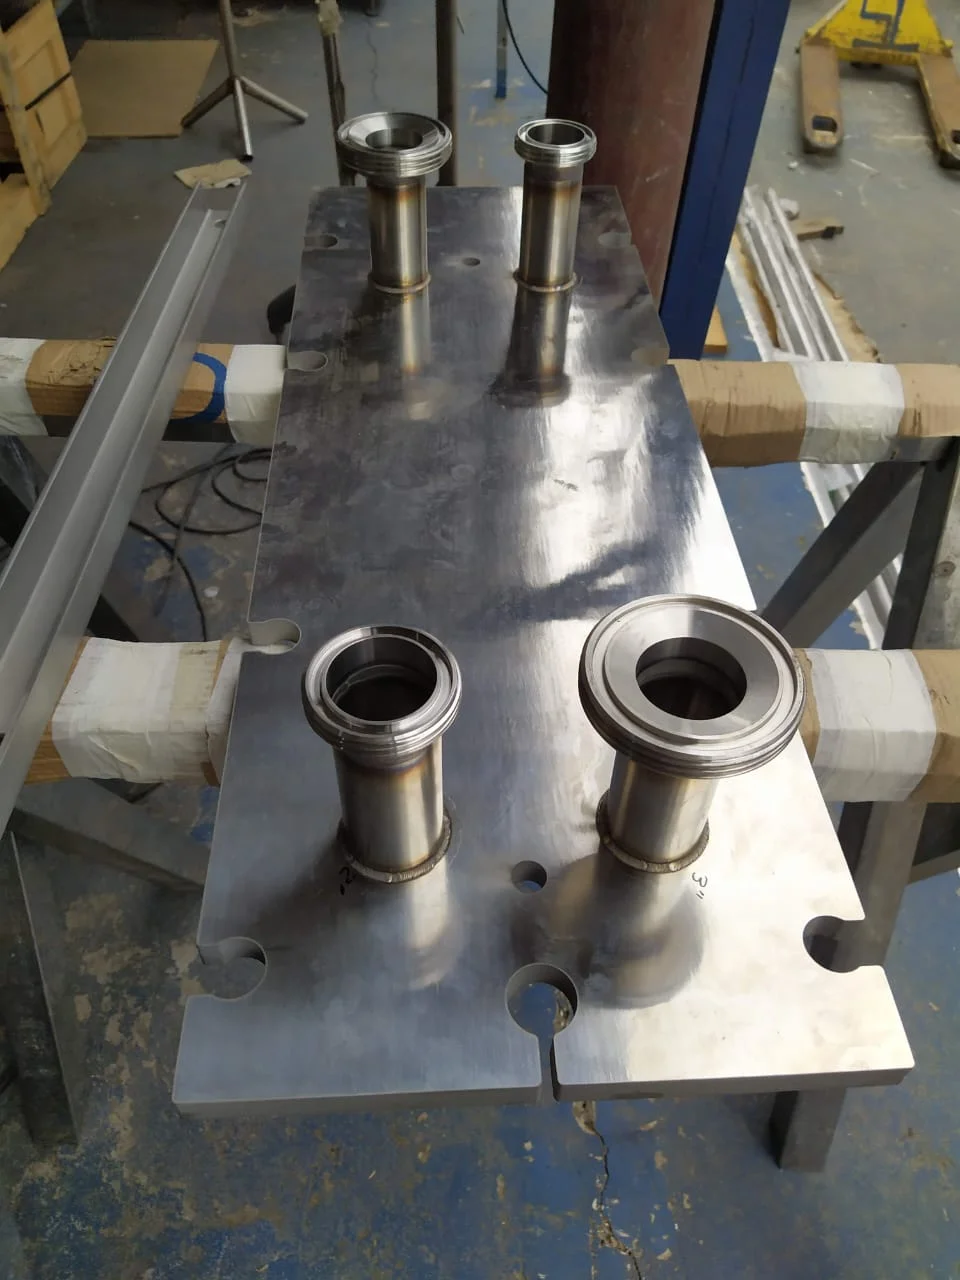
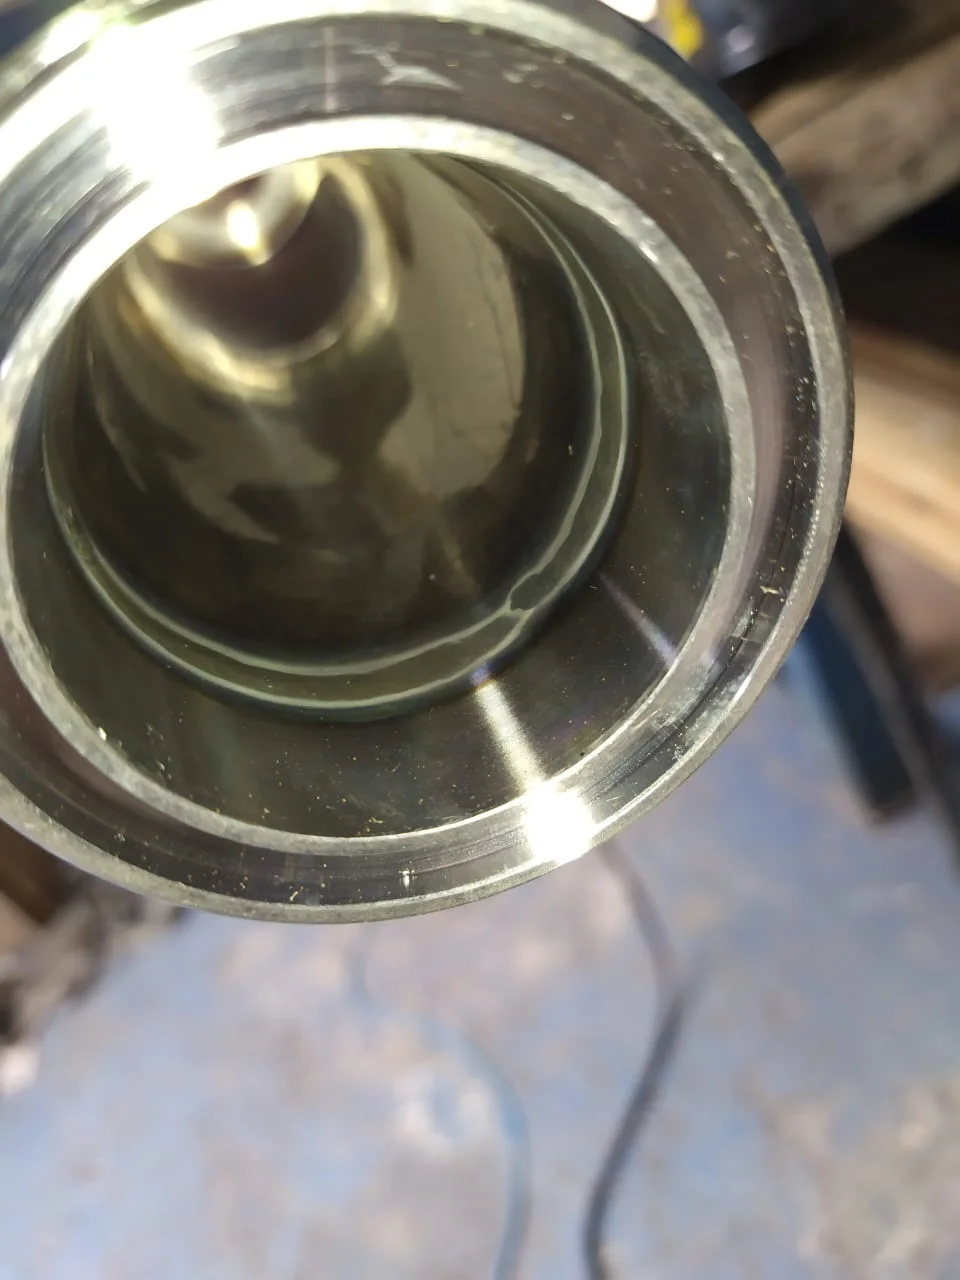
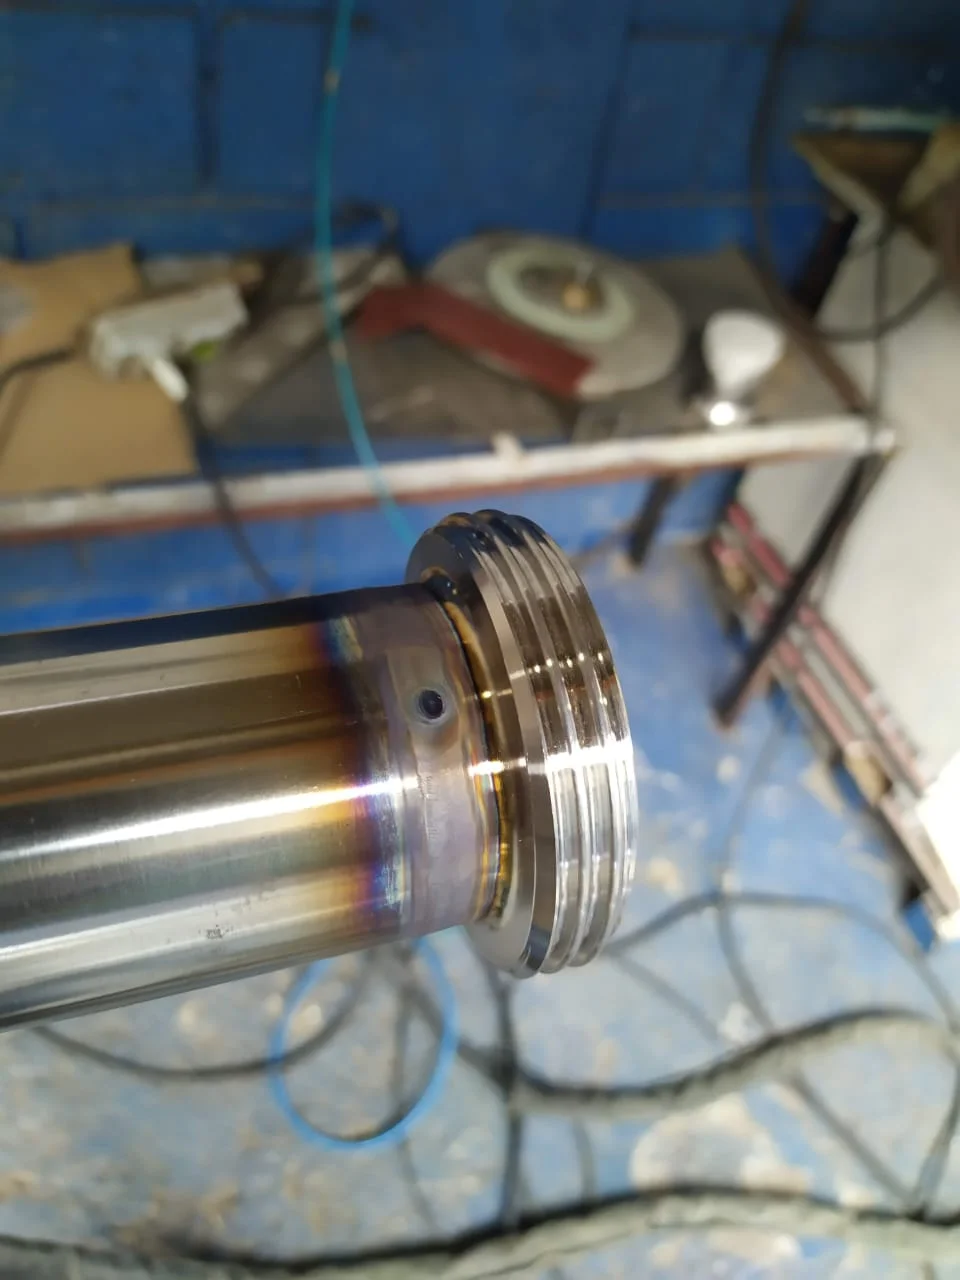
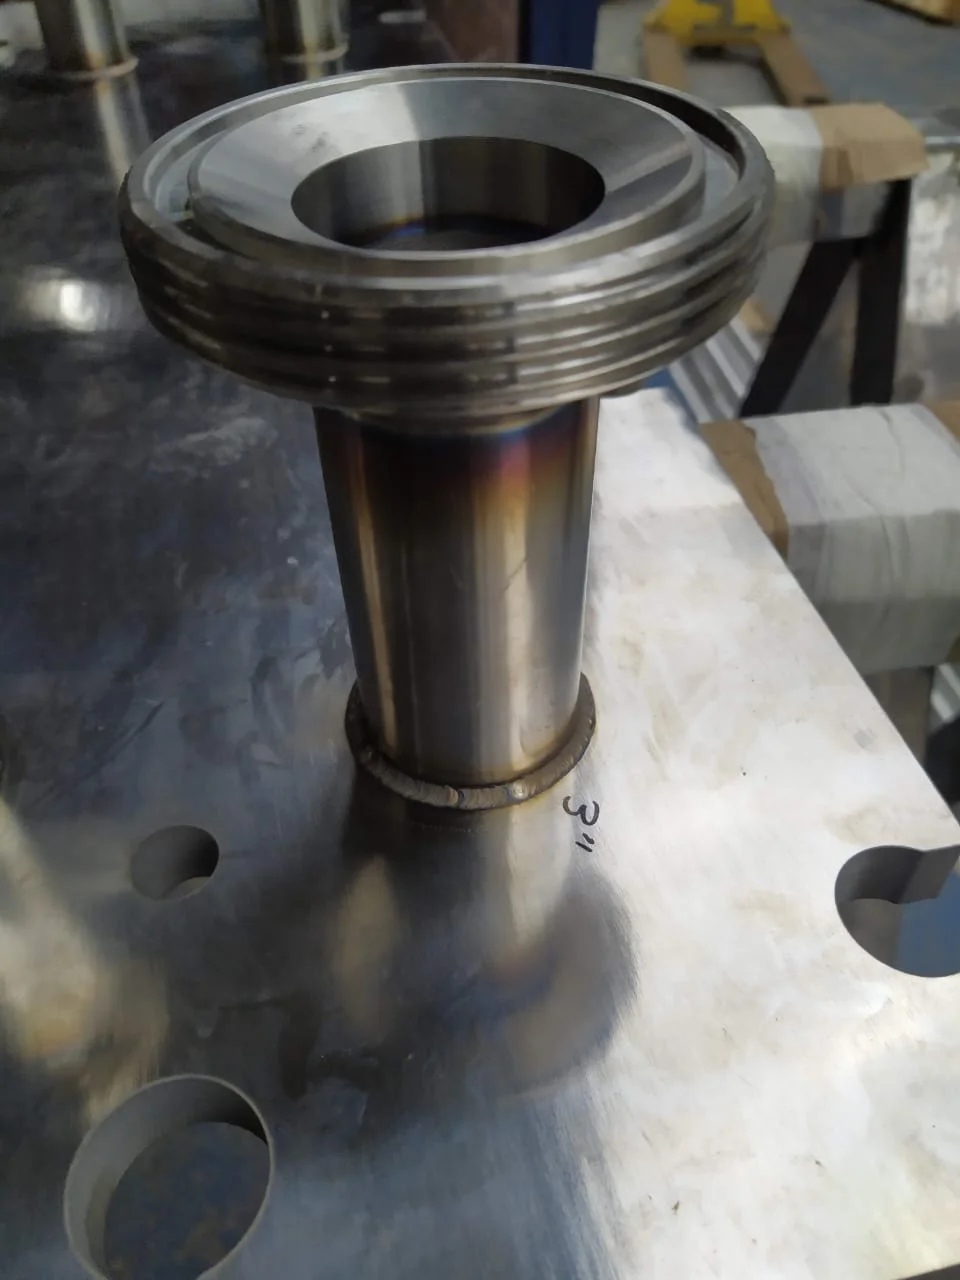
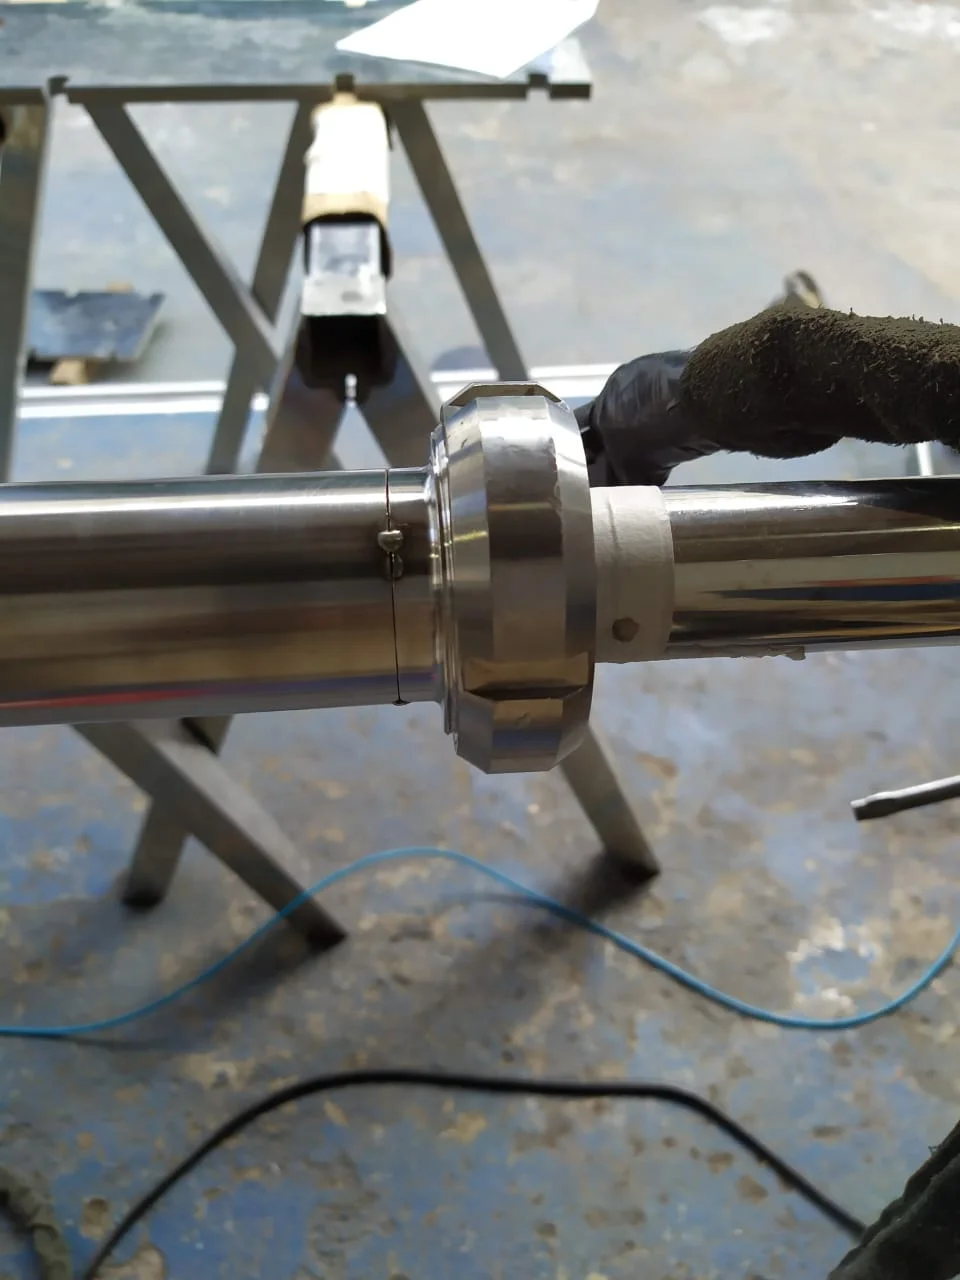
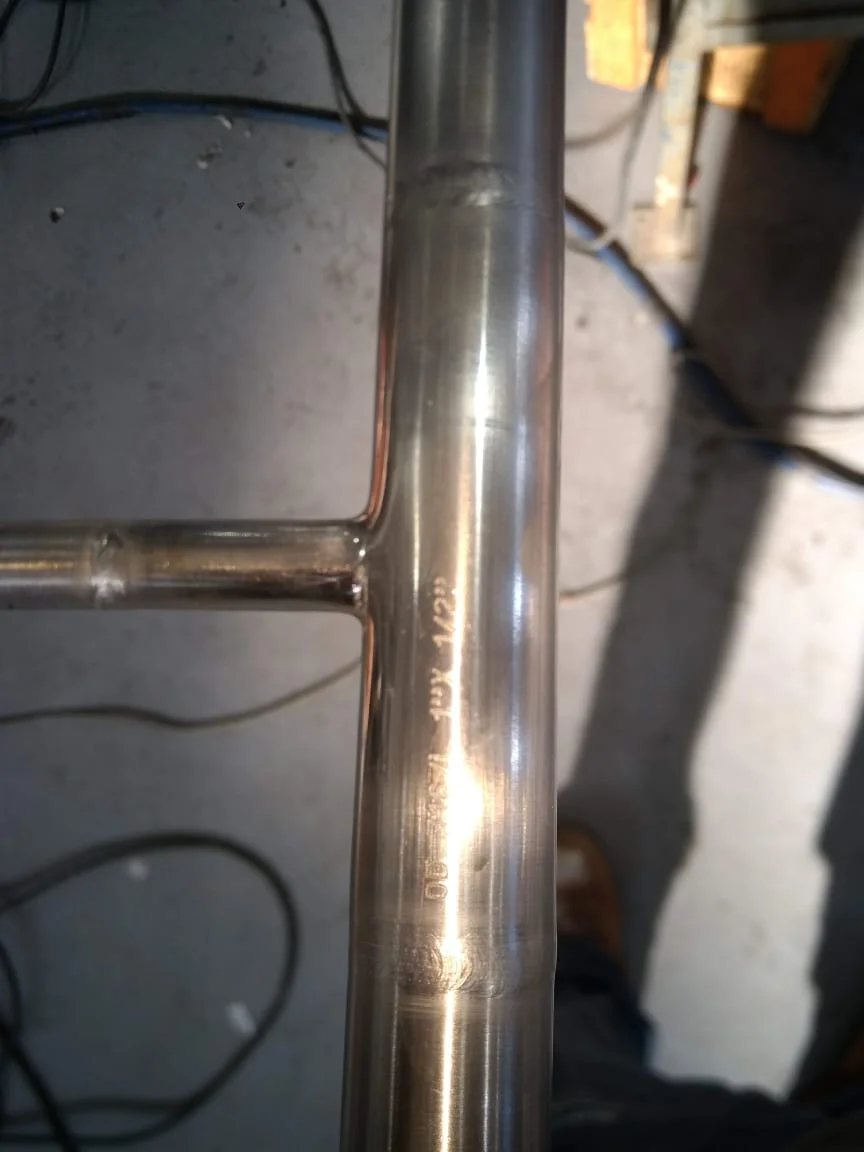
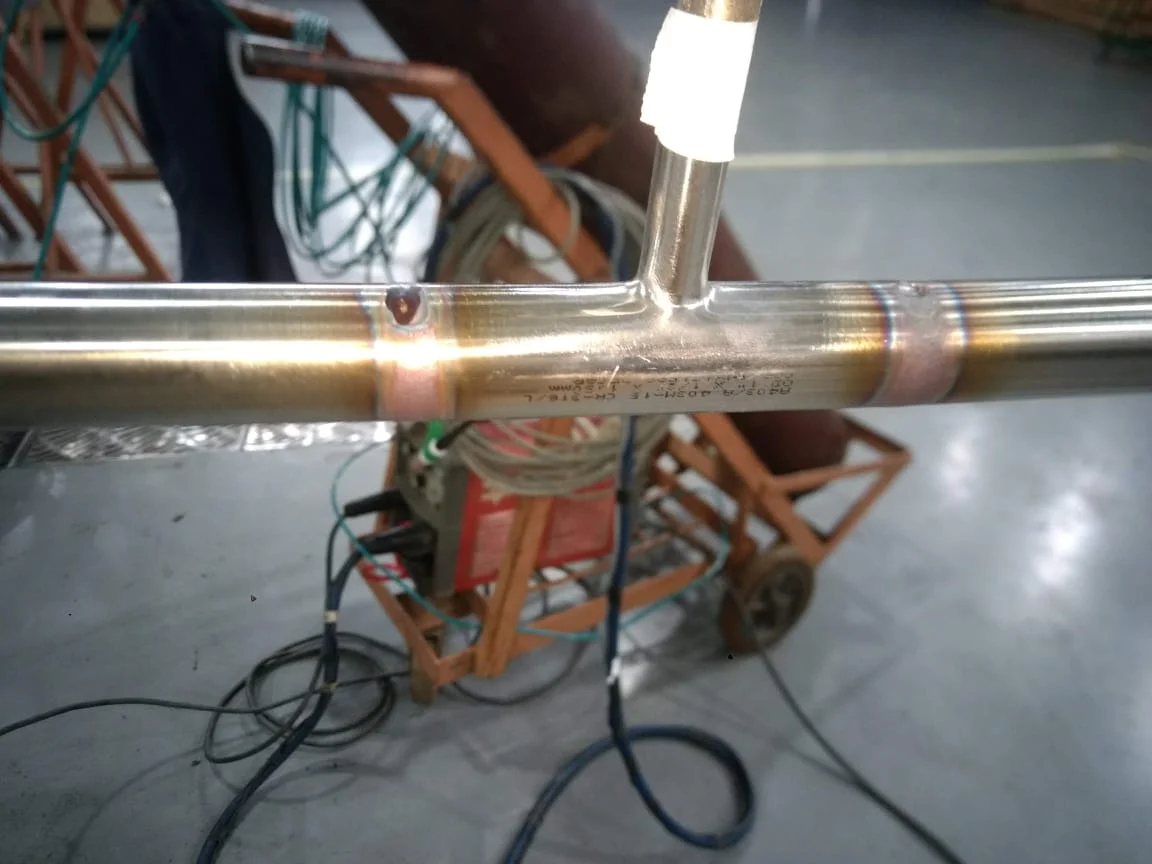
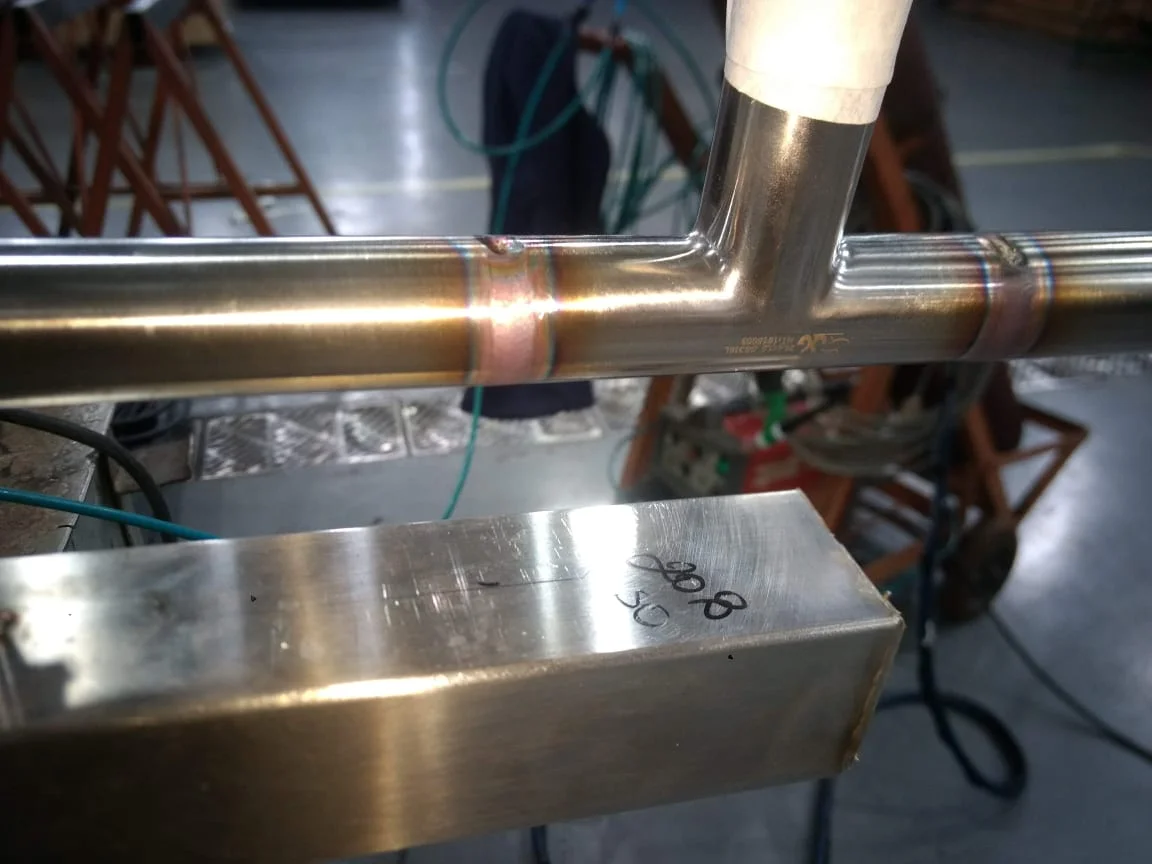
Clique nas imagens para ampliar
O que é a Soldagem de tubos de inox OD?
A Soldagem de tubos de inox OD é a união de tubos e conexões de aço inoxidável especificados pelo diâmetro externo, indicado pela sigla OD, de Outside Diameter.
Em aplicações que exigem repetibilidade e acabamento uniforme, o processo é realizado preferencialmente por soldagem TIG orbital na qual o eletrodo percorre circunferencialmente a junta com controle dos parâmetros de soldagem.
A soldagem orbital OD utiliza movimento controlado, corrente, velocidade e proteção gasosa definidos conforme o projeto para produzir uma junta de tubo em aço inoxidável com maior padronização.
A necessidade de purga interna, o tipo de preparação e os critérios de aceitação devem ser confirmados na documentação técnica e nas normas aplicáveis à instalação.
Definição e características do processo
Diferentemente de uma execução manual, a soldagem orbital mantém o deslocamento do arco ao redor do tubo de forma controlada.
Esse recurso pode contribuir para a estabilidade do cordão de solda, a uniformidade do acabamento e a repetibilidade entre juntas, especialmente quando há várias conexões com geometria semelhante.
Ainda assim, a automação do movimento não elimina a necessidade de preparação adequada, qualificação do procedimento e avaliação por profissional habilitado.
O padrão OD exige atenção à compatibilidade dimensional entre tubo e conexão sanitária.
Diferenças no diâmetro externo, na espessura, na circularidade ou no encaixe podem afetar a abertura da junta, a penetração e o controle térmico.
Por isso, antes da execução, devem ser verificados o material do tubo, as dimensões, as tolerâncias, o alinhamento, a condição das superfícies e a especificação do projeto.
A proteção gasosa é outro elemento essencial.
O gás de proteção ajuda a preservar a região fundida contra contaminações atmosféricas, enquanto a purga interna pode ser necessária para proteger a face interna da solda, conforme o material, a geometria da junta e o nível de acabamento ou higiene exigido.
Ela não deve ser considerada obrigatória em todos os casos nem dispensada sem análise técnica.
Glossário contextual
- OD: sigla de Outside Diameterou diâmetro externo do tubo.
- Soldagem orbital: processo em que o conjunto de soldagem se desloca ao redor da junta, normalmente com controle programado do ciclo.
- TIG orbital: aplicação orbital do processo TIG, com controle do arco, da corrente e da velocidade de soldagem.
- Cordão de solda: metal solidificado formado na união dos componentes.
- Estanqueidade: capacidade da junta de impedir a passagem indevida de fluidos, avaliada conforme os critérios do projeto.
- Zona termicamente afetada: região do material próxima à solda que sofre alterações térmicas, sem necessariamente fundir.
- Purga interna: proteção gasosa aplicada no interior do tubo para reduzir a oxidação e a contaminação da raiz da solda, quando exigida.
Na prática, a qualidade da junta depende da combinação entre preparação, limpeza, alinhamento, compatibilidade dimensional, controle de corrente e velocidade, proteção gasosa, dissipação de calor e inspeção.
Não há um parâmetro universal aplicável a todos os tubos OD, espessura, liga do aço inoxidável, diâmetro, posição, tipo de conexão e finalidade da tubulação devem ser considerados em conjunto.
A Jota Soldas atua desde 2019 em soldagem, fabricação e montagem industrial, com experiência prática acumulada e abordagem personalizada para compreender as necessidades de cada projeto.
Sua atuação inclui soluções sob medida para aplicações industriais e pode ser relacionada à avaliação de serviços de soldagem orbital, sempre com definição técnica baseada nos documentos, requisitos e normas pertinentes.
Como funciona o processo de soldagem orbital em tubos de aço inox?
A Soldagem de tubos de inox OD pode ser executada por meio da soldagem orbital, preferencialmente pelo processo TIG orbital, no qual o eletrodo percorre a circunferência da junta com controle dos parâmetros definidos para o projeto.
Em tubos OD, a compatibilidade dimensional, o alinhamento e a preparação das extremidades são decisivos para obter uma união estável, com boa penetração, acabamento uniforme e estanqueidade adequada à aplicação.
O processo não deve ser tratado como uma sequência padronizada para qualquer instalação.
Material, diâmetro externo, espessura, geometria da junta, posição, acesso, finalidade da tubulação e especificação técnica influenciam a seleção dos parâmetros.
Por isso, a execução deve ser orientada por procedimento qualificado, documentação técnica, critérios de aceitação e consulta às normas industriais aplicáveis.
Etapas essenciais do processo
- Análise do projeto: verificam-se o material do tubo e das conexões, dimensões, tolerâncias, tipo de junta, requisitos de acabamento sanitário, necessidade de inspeção e condições de montagem. Essa etapa reduz o risco de selecionar consumíveis, preparação ou parâmetros incompatíveis.
- Preparação e limpeza: as extremidades são preparadas conforme a especificação da junta e mantidas livres de óleo, umidade, partículas e outros contaminantes. Em aço inoxidável, a limpeza é especialmente importante para preservar a resistência à corrosão e evitar imperfeições no cordão de solda.
- Alinhamento e ajuste: os tubos e as conexões são posicionados para limitar desalinhamentos, variações de abertura e mudanças na geometria da junta. Um ajuste inadequado pode afetar a penetração, aumentar a zona termicamente afetada e favorecer descontinuidades.
- Configuração da proteção gasosa: o gás de proteção deve ser definido de acordo com o material, o processo e a especificação do projeto. Sua função é proteger a poça de fusão e o arco contra a atmosfera, contribuindo para a estabilidade da soldagem e a qualidade visual do cordão.
- Purga interna, quando exigida: em determinadas tubulações de inox, a proteção do lado interno da junta é necessária para reduzir a oxidação e preservar o acabamento da raiz. A necessidade de purga não é universal; deve ser avaliada conforme o serviço, o requisito sanitário, o material e os critérios de aceitação.
- Execução orbital: o cabeçote orbital realiza o movimento circunferencial ao redor do tubo, enquanto corrente, velocidade, alimentação e demais variáveis são controladas conforme o procedimento. A estabilidade do arco ajuda a manter maior uniformidade entre as posições da junta.
- Inspeção e registro: após a soldagem, realiza-se a inspeção visual e, quando previsto, outros controles definidos pela documentação do projeto. Avaliam-se aspectos como continuidade do cordão, acabamento, indícios de contaminação, penetração aparente e integridade da junta.
Fluxo resumido, projeto e especificação → preparação e limpeza → alinhamento e ajuste → proteção gasosa e eventual purga → soldagem TIG orbital → inspeção e documentação.
TIG orbital e TIG manual: qual é a diferença?
A TIG orbital é uma forma automatizada ou mecanizada de conduzir a soldagem ao redor do tubo.
O equipamento mantém o percurso circunferencial e permite controlar a repetição dos movimentos e dos parâmetros definidos no procedimento.
Já a TIG manual depende diretamente da habilidade do soldador para conduzir o arco, controlar a velocidade e acompanhar as mudanças de posição ao redor da junta.
Isso não significa que a soldagem orbital seja automaticamente adequada para toda situação ou superior em qualquer projeto.
A escolha depende da quantidade e repetição das juntas, do acesso, da geometria, do espaço disponível, dos requisitos de higiene, da possibilidade de fixação do equipamento e do nível de controle exigido.
A automação pode favorecer a padronização, mas continua exigindo preparação correta, configuração compatível e mão de obra qualificada.
Critérios técnicos antes da execução
- Material e dimensões do tubo OD e das conexões confirmados.
- Desenho, tolerâncias e tipo de junta revisados.
- Superfícies limpas e protegidas contra contaminação.
- Alinhamento, abertura e ajuste avaliados.
- Procedimento de soldagem definido e aplicável ao conjunto.
- Gás de proteção especificado para a operação.
- Necessidade de purga interna analisada pelo projeto.
- Critérios de aceitação e inspeção documentados.
- Acesso, fixação e condições de montagem verificados.
Atenção à purga interna, a purga deve ser considerada uma exigência técnica do projeto quando o acabamento da raiz, a higiene ou a proteção do inox contra oxidação interna forem relevantes.
Ela não deve ser presumida como obrigatória em todas as juntas nem dispensada sem avaliar a aplicação e a especificação correspondente.
A redução de contaminação e de retrabalho depende da combinação entre limpeza, ajuste, proteção gasosa, estabilidade do arco, controle térmico e inspeção.
Não existe um parâmetro universal de corrente ou velocidade, esses valores precisam ser definidos conforme o material, a espessura, a geometria e os requisitos do serviço.
A documentação também deve registrar as condições aplicáveis e os critérios usados para avaliar a integridade da junta.
A Jota Soldas atua desde 2019 em soldagem, fabricação e montagem industrial, com experiência prática acumulada no setor, mão de obra qualificada e capacidade de desenvolver soluções sob medida.
Em uma demanda de Soldagem de tubos de inox OD, essa abordagem personalizada permite relacionar a execução às condições específicas da tubulação, da montagem ou da manutenção, sem substituir a análise do projeto e das normas aplicáveis.
Na solicitação de uma avaliação técnica, é recomendável reunir desenho ou isométrico, material, dimensões, espessuras, tipo de conexão, finalidade da linha, requisitos de acabamento, condições de acesso, necessidade de purga e critérios de inspeção.
Aplicações, vantagens e cuidados na escolha da solda OD
A Soldagem de tubos de inox OD é indicada para uniões circunferenciais em tubulações de aço inoxidável que exigem controle, uniformidade e atenção à higiene do processo.
O termo OD significa Outside Diameter, ou diâmetro externo, e identifica um padrão dimensional comum em tubos e conexões usados em instalações sanitárias e tubulações de processo.
A soldagem orbital OD, geralmente executada pelo processo TIG orbital, movimenta o conjunto de soldagem ao redor da junta, mantendo maior estabilidade dos parâmetros do que uma operação manual sem automação.
Onde a solda OD é aplicada?
Esse processo pode ser considerado em:
- indústrias alimentícias, nas quais a limpeza e o controle de contaminação fazem parte dos requisitos do processo;
- indústrias farmacêuticas e cosméticas, que podem exigir acabamento uniforme, rastreabilidade documental e critérios específicos de higiene industrial;
- indústrias químicas, conforme o material, o fluido, a compatibilidade da instalação e as exigências de segurança do projeto;
- montagem e manutenção de tubulações sanitárias e linhas de processo com tubos e conexões de aço inoxidável.
A escolha não deve ser feita apenas pelo setor de atuação.
O desenho da linha, o tipo de conexão de inox, o acesso à junta, a quantidade de soldas, as condições de montagem e os critérios de inspeção também influenciam a especificação.
Em uma instalação sanitária, por exemplo, a estanqueidade e a possibilidade de reduzir pontos de retenção podem ser tão relevantes quanto a aparência externa do cordão de solda.
Vantagens potenciais e critérios de decisão
Quando corretamente especificada e executada, a soldagem orbital pode oferecer maior padronização entre juntas, acabamento uniforme, controle mais consistente do cordão e menor variação na execução.
Esses fatores podem contribuir para reduzir riscos de contaminação e a necessidade de retrabalho, mas não representam resultados automáticos, dependem da preparação, dos materiais, do procedimento, da proteção gasosa, da qualificação da execução e dos critérios de aceitação definidos para o projeto.
Antes de escolher a solda OD, avalie:
- Acesso e geometria: a junta precisa permitir o posicionamento adequado do cabeçote orbital e a movimentação necessária ao redor do tubo.
- Material e dimensões: o aço inoxidável, o diâmetro externo, a espessura, a tolerância dimensional e a compatibilidade entre tubo e conexão influenciam a preparação e os parâmetros.
- Repetibilidade e quantidade de juntas: quanto maior a necessidade de uniformidade entre várias uniões, mais importante se torna o controle padronizado do processo.
- Exigência sanitária: o acabamento, a limpeza, a estanqueidade e o controle de contaminação devem ser compatíveis com a aplicação.
- Proteção gasosa e purga: a proteção externa e, quando exigida pelo projeto, a purga interna ajudam a preservar as condições adequadas da junta e da raiz da solda.
- Inspeção e documentação: desenho, procedimento de soldagem, registros de execução, inspeção visual e demais critérios de aceitação devem ser definidos conforme o serviço.
- Normas aplicáveis: as normas industriais e especificações do cliente precisam ser verificadas para cada projeto, sem presumir que um único procedimento sirva para todas as instalações.
Soldagem orbital OD, TIG convencional e outros métodos!
| Critério | Soldagem orbital OD | TIG convencional | Outros métodos de soldagem |
|---|---|---|---|
| Controle da execução | Movimento orbital e parâmetros controlados conforme o procedimento | Maior dependência da habilidade manual e das condições de acesso | Varia conforme o processo, o equipamento e o material |
| Repetibilidade | Adequada quando há preparação e procedimento compatíveis | Pode variar entre operadores e posições | Depende da tecnologia e da aplicação |
| Acesso à junta | Requer espaço e geometria compatíveis com o equipamento orbital | Pode ser mais flexível em acessos restritos | Deve ser analisado conforme o método escolhido |
| Aplicação sanitária | Pode atender a requisitos de uniformidade e estanqueidade definidos no projeto | Pode ser utilizada quando tecnicamente especificada | A adequação depende do acabamento, da junta e dos critérios de aceitação |
| Escolha técnica | Indicada quando o projeto valoriza padronização e repetição | Considerada quando a execução manual é compatível com a junta | Avaliada conforme material, espessura, produtividade e requisitos da instalação |
Soldagem de tubos de inox OD: critérios técnicos e aplicações
Essa comparação é conceitual.
Não existe um método universalmente superior, a decisão deve considerar a geometria, o material, o acesso, a quantidade de juntas, a exigência sanitária, a inspeção e a compatibilidade com a instalação.
Perguntas frequentes
A purga interna é sempre necessária?
Não necessariamente, A necessidade de purga interna depende do material, da geometria, do procedimento, do acabamento exigido e dos critérios definidos para a raiz da solda.
Essa condição deve ser confirmada no projeto antes da execução.
Qual é a diferença entre solda OD e TIG manual?
Solda OD descreve a aplicação em tubos de diâmetro externo padronizado, normalmente associada à soldagem orbital.
O TIG manual depende da condução do soldador ao redor da junta, enquanto o TIG orbital utiliza equipamento para controlar o movimento circunferencial.
Ambos exigem procedimento adequado e inspeção compatível.
Quais informações enviar para uma avaliação técnica?
Reúna desenhos ou isométricos, material do tubo e da conexão, diâmetro externo, espessura, quantidade de juntas, posição e acesso, finalidade da linha, exigência sanitária, necessidade de purga, critérios de inspeção e normas ou especificações aplicáveis.
Quanto mais completo o conjunto de informações, mais precisa tende a ser a análise da solução.
A Jota Soldas atua desde 2019 em soldagem, fabricação e montagem industrial, com experiência prática acumulada, corpo técnico especializado e desenvolvimento de soluções personalizadas.
Para projetos em âmbito nacional, a avaliação pode ser relacionada à soldagem orbital, à montagem e manutenção de tubulações, à fabricação de skids para bombas e a outras necessidades industriais informadas pelo cliente.
Como próximos caminhos de navegação, podem ser consultadas as páginas internas sobre fabricação de skids, estruturas metálicas, montagem industrial e contato ou solicitação de avaliação técnica.
Para saber mais sobre Soldagem de tubos de inox OD
Ligue para (11) 4358-4906 ou clique aqui e entre em contato por e-mail.
Entre em contato agora mesmo!
Clique no botão e entre em contato para tirar dúvidas ou solicitar um orçamento.
Solicitar contatoPrincipais regiões de atendimento:
- Atendimento realizado em todo o estado de Acre.
- Atendimento realizado em todo o estado de Alagoas.
- Atendimento realizado em todo o estado de Amapá.
- Atendimento realizado em todo o estado de Amazonas.
- Atendimento realizado em todo o estado de Bahia.
- Atendimento realizado em todo o estado de Ceará.
- Atendimento realizado em todo o estado de Distrito Federal.
- Atendimento realizado em todo o estado de Espírito Santo.
- Atendimento realizado em todo o estado de Goiás.
- Atendimento realizado em todo o estado de Maranhão.
- Atendimento realizado em todo o estado de Mato Grosso.
- Atendimento realizado em todo o estado de Mato Grosso do Sul.
- Atendimento realizado em todo o estado de Minas Gerais.
- Atendimento realizado em todo o estado de Pará.
- Atendimento realizado em todo o estado de Paraíba.
- Atendimento realizado em todo o estado de Paraná.
- Atendimento realizado em todo o estado de Pernambuco.
- Atendimento realizado em todo o estado de Piauí.
- Atendimento realizado em todo o estado de Rio de Janeiro.
- Atendimento realizado em todo o estado de Rio Grande do Norte.
- Atendimento realizado em todo o estado de Rio Grande do Sul.
- Atendimento realizado em todo o estado de Rondônia.
- Atendimento realizado em todo o estado de Roraima.
- Atendimento realizado em todo o estado de Santa Catarina.
- Atendimento realizado em todo o estado de São Paulo.
- Atendimento realizado em todo o estado de Sergipe.
- Atendimento realizado em todo o estado de Tocantins.

