Galeria
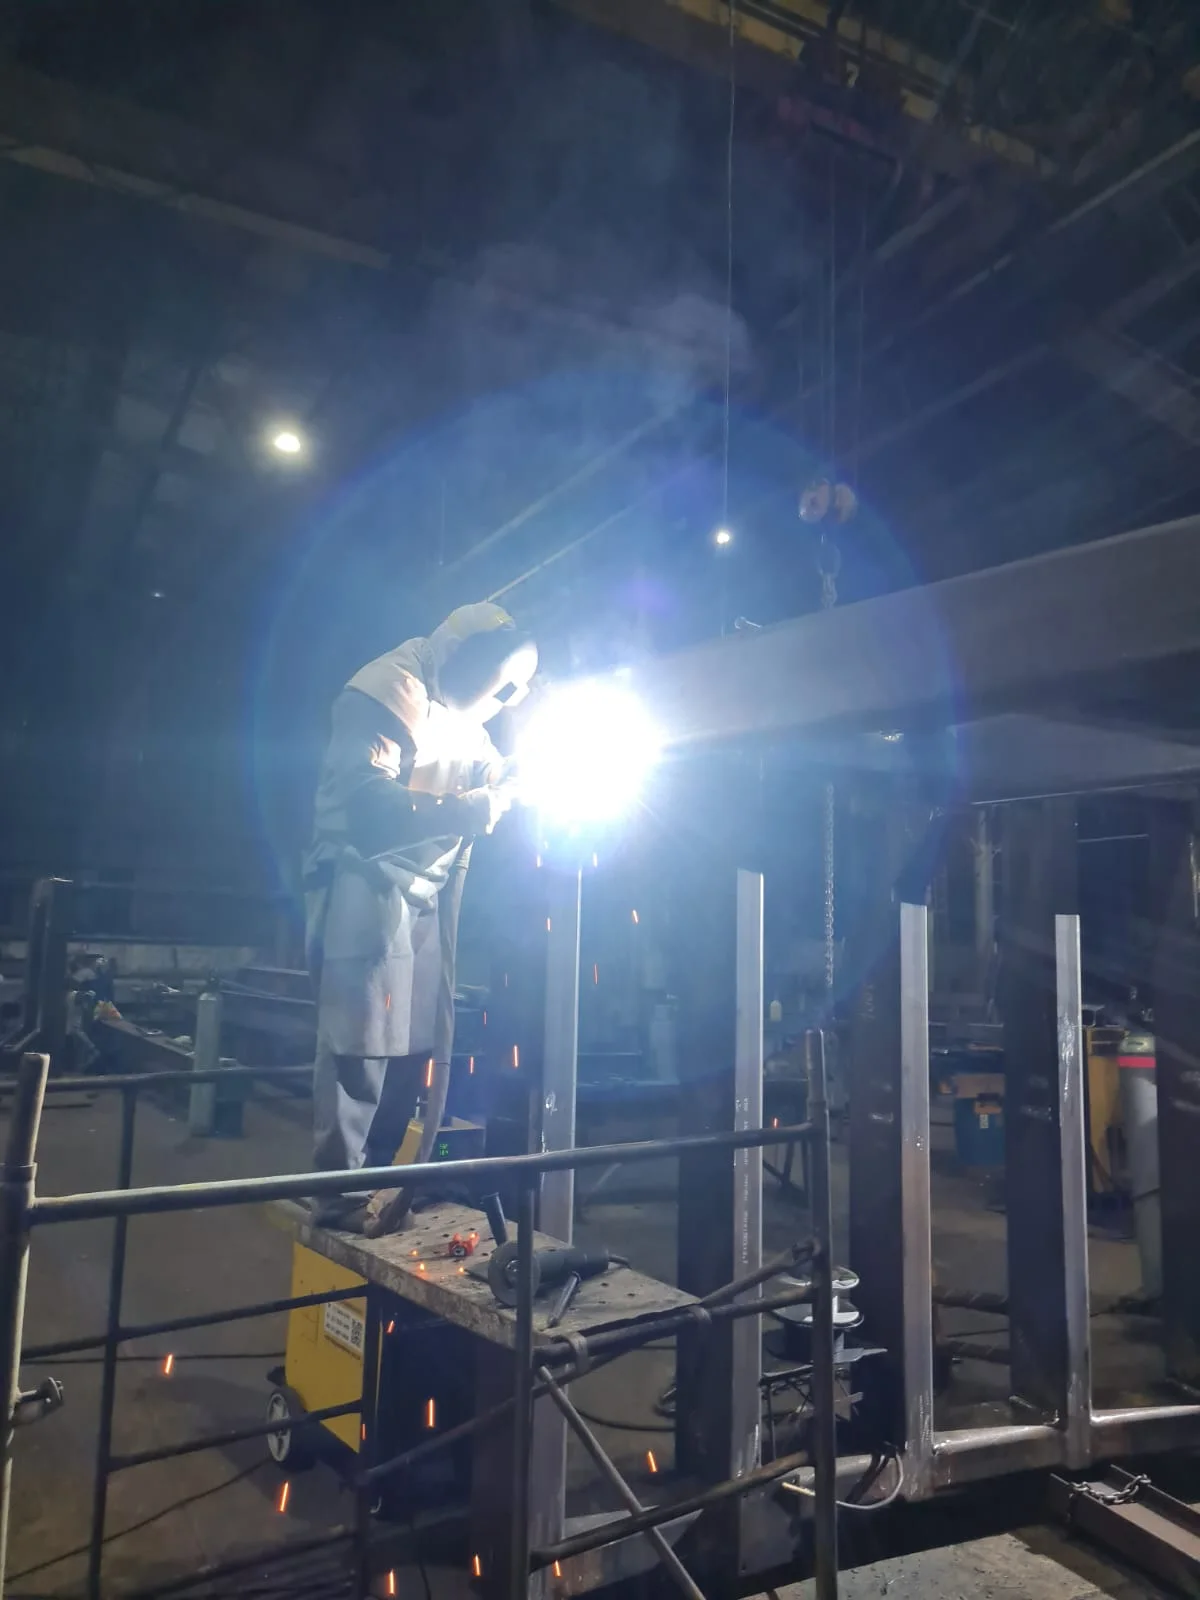
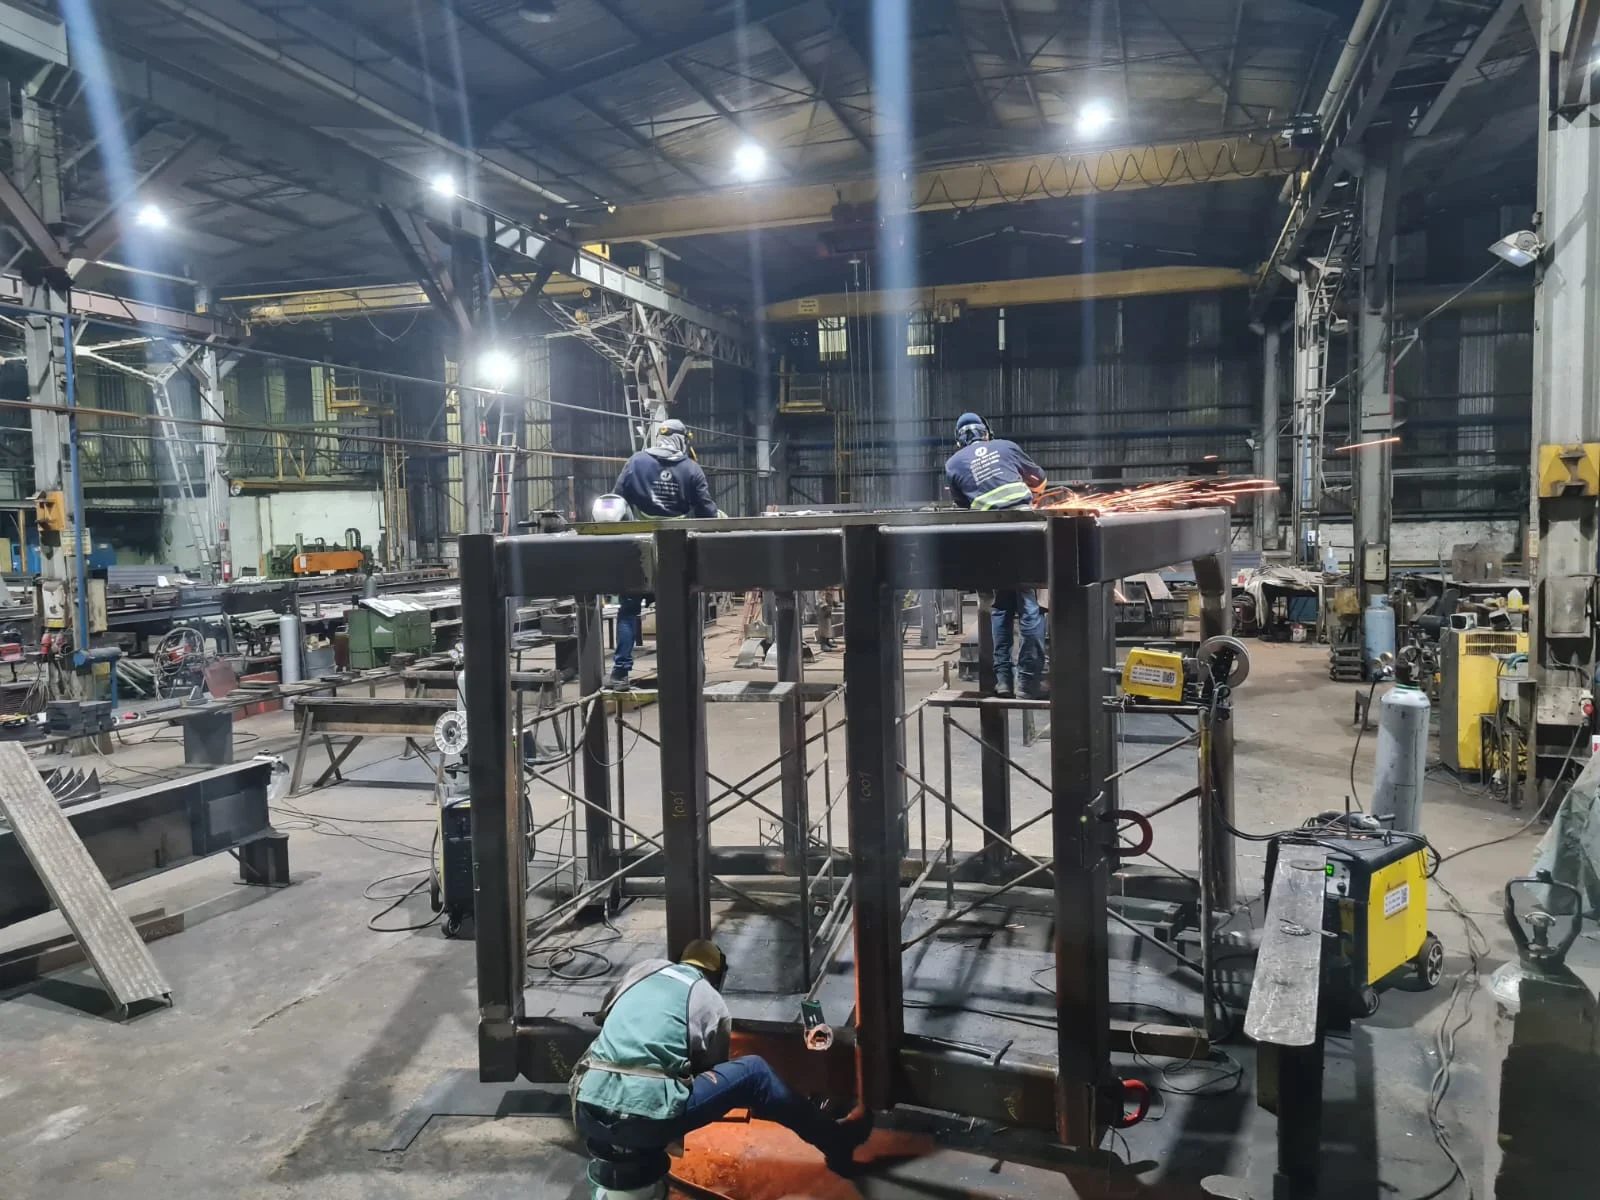
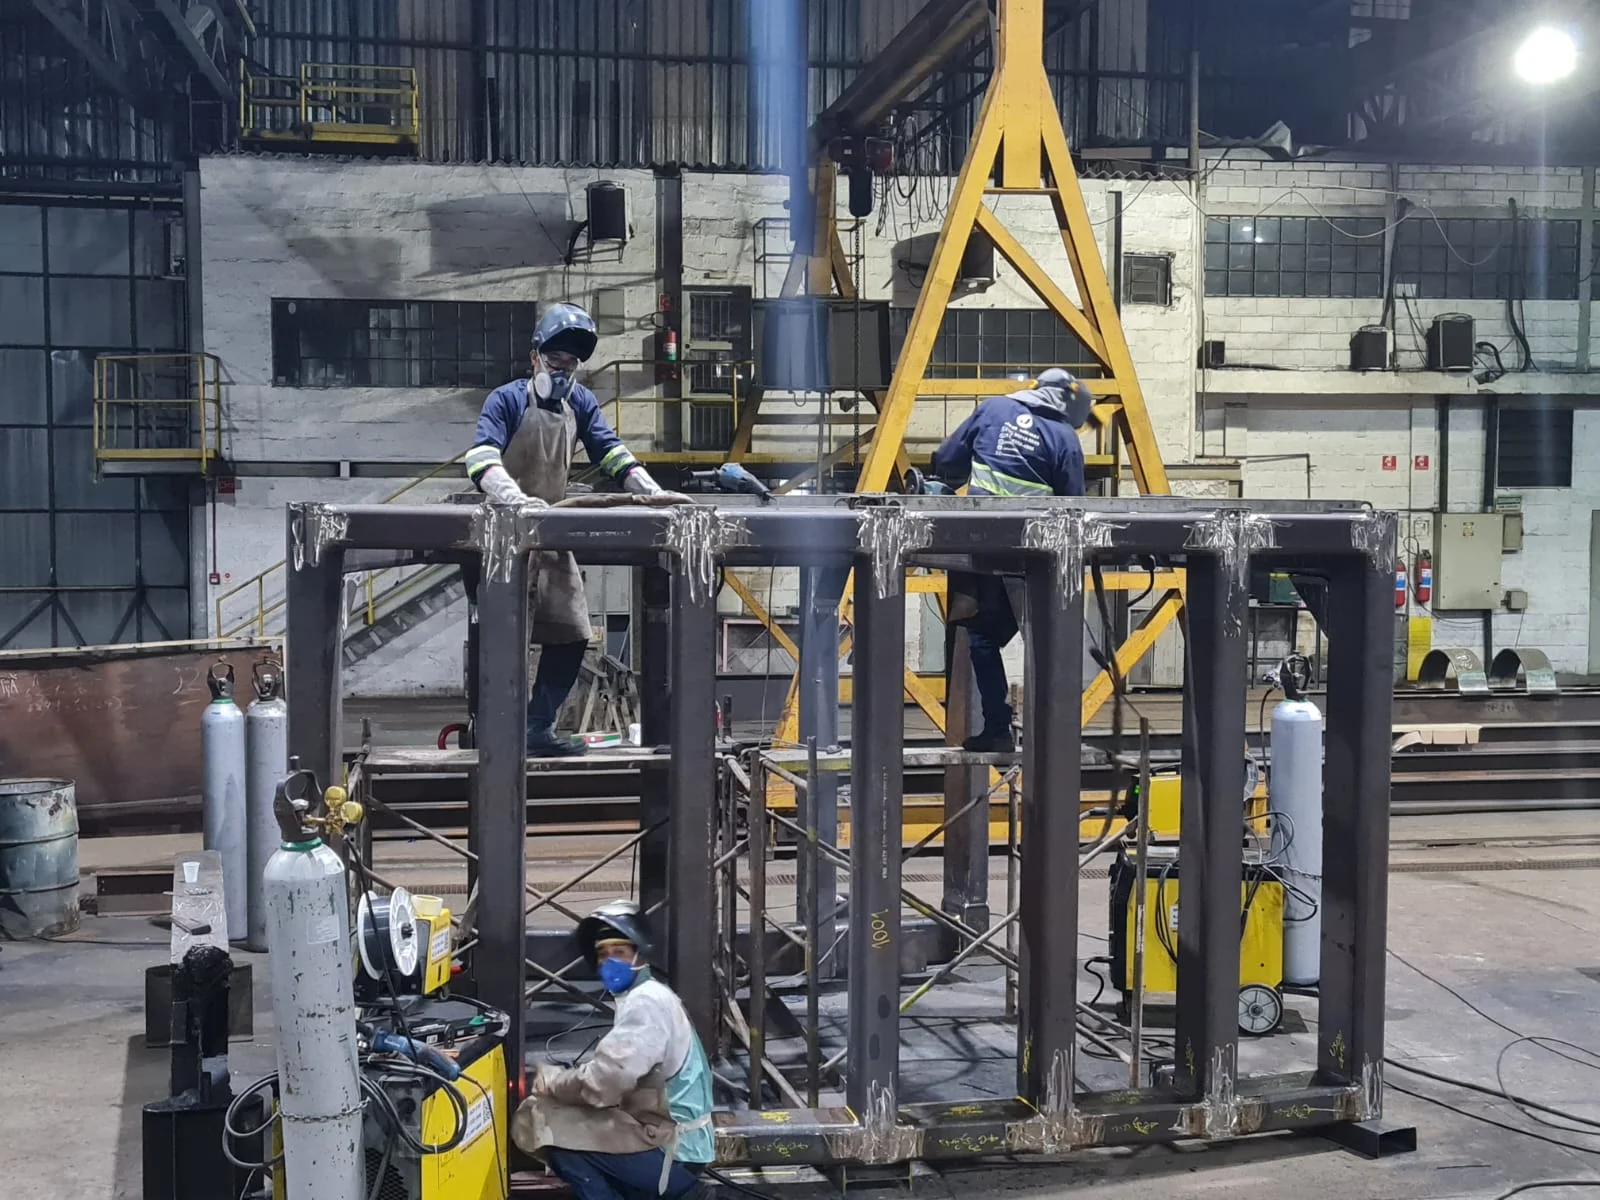
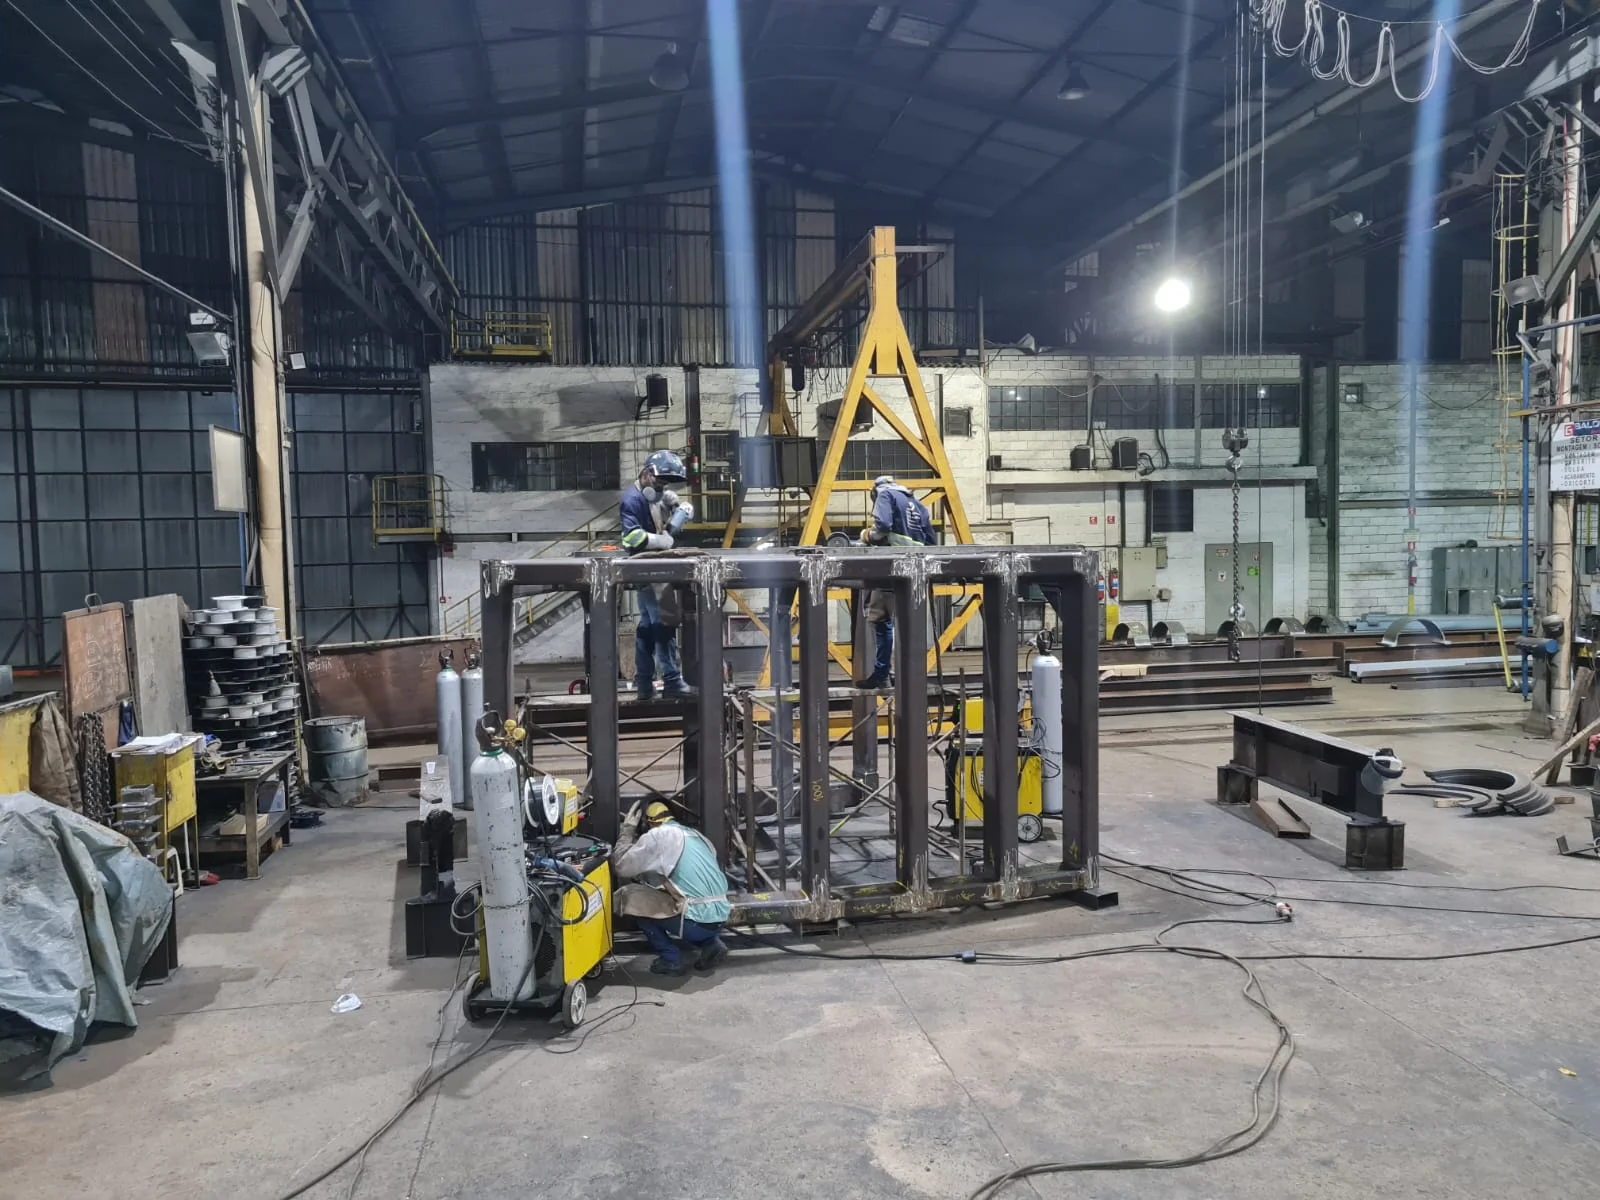
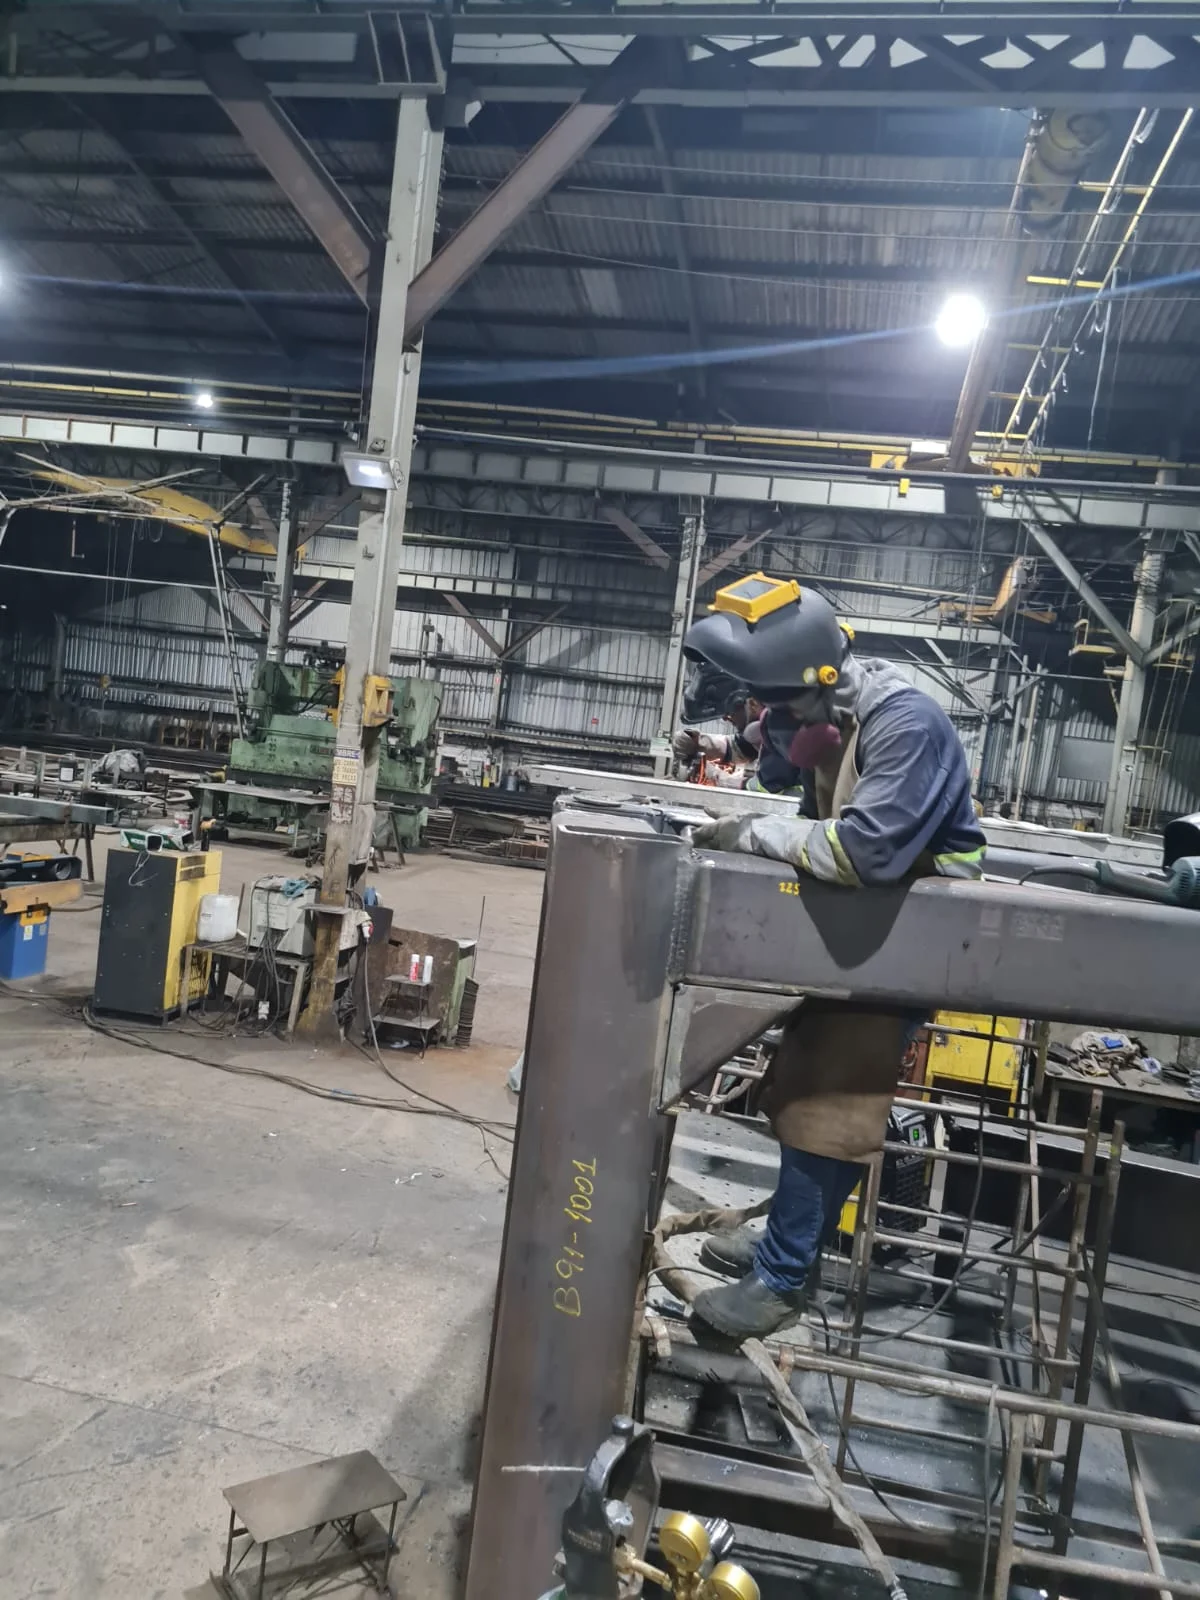
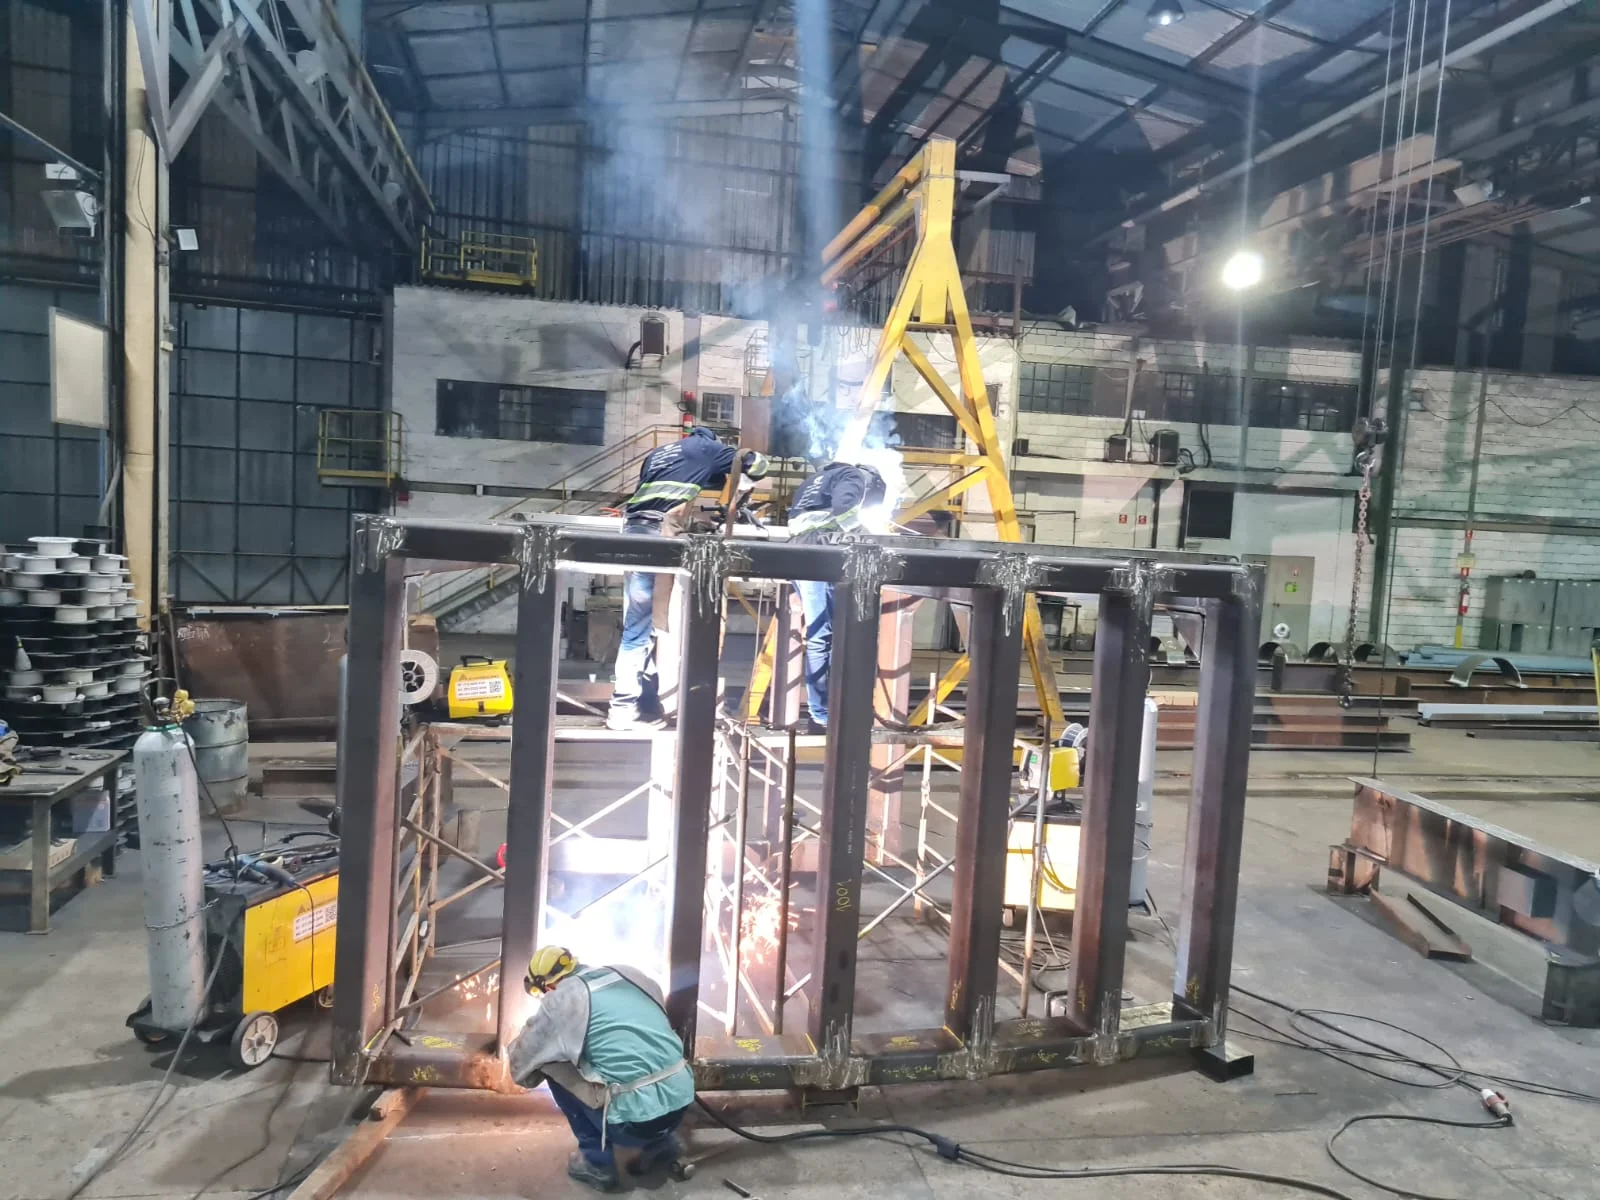
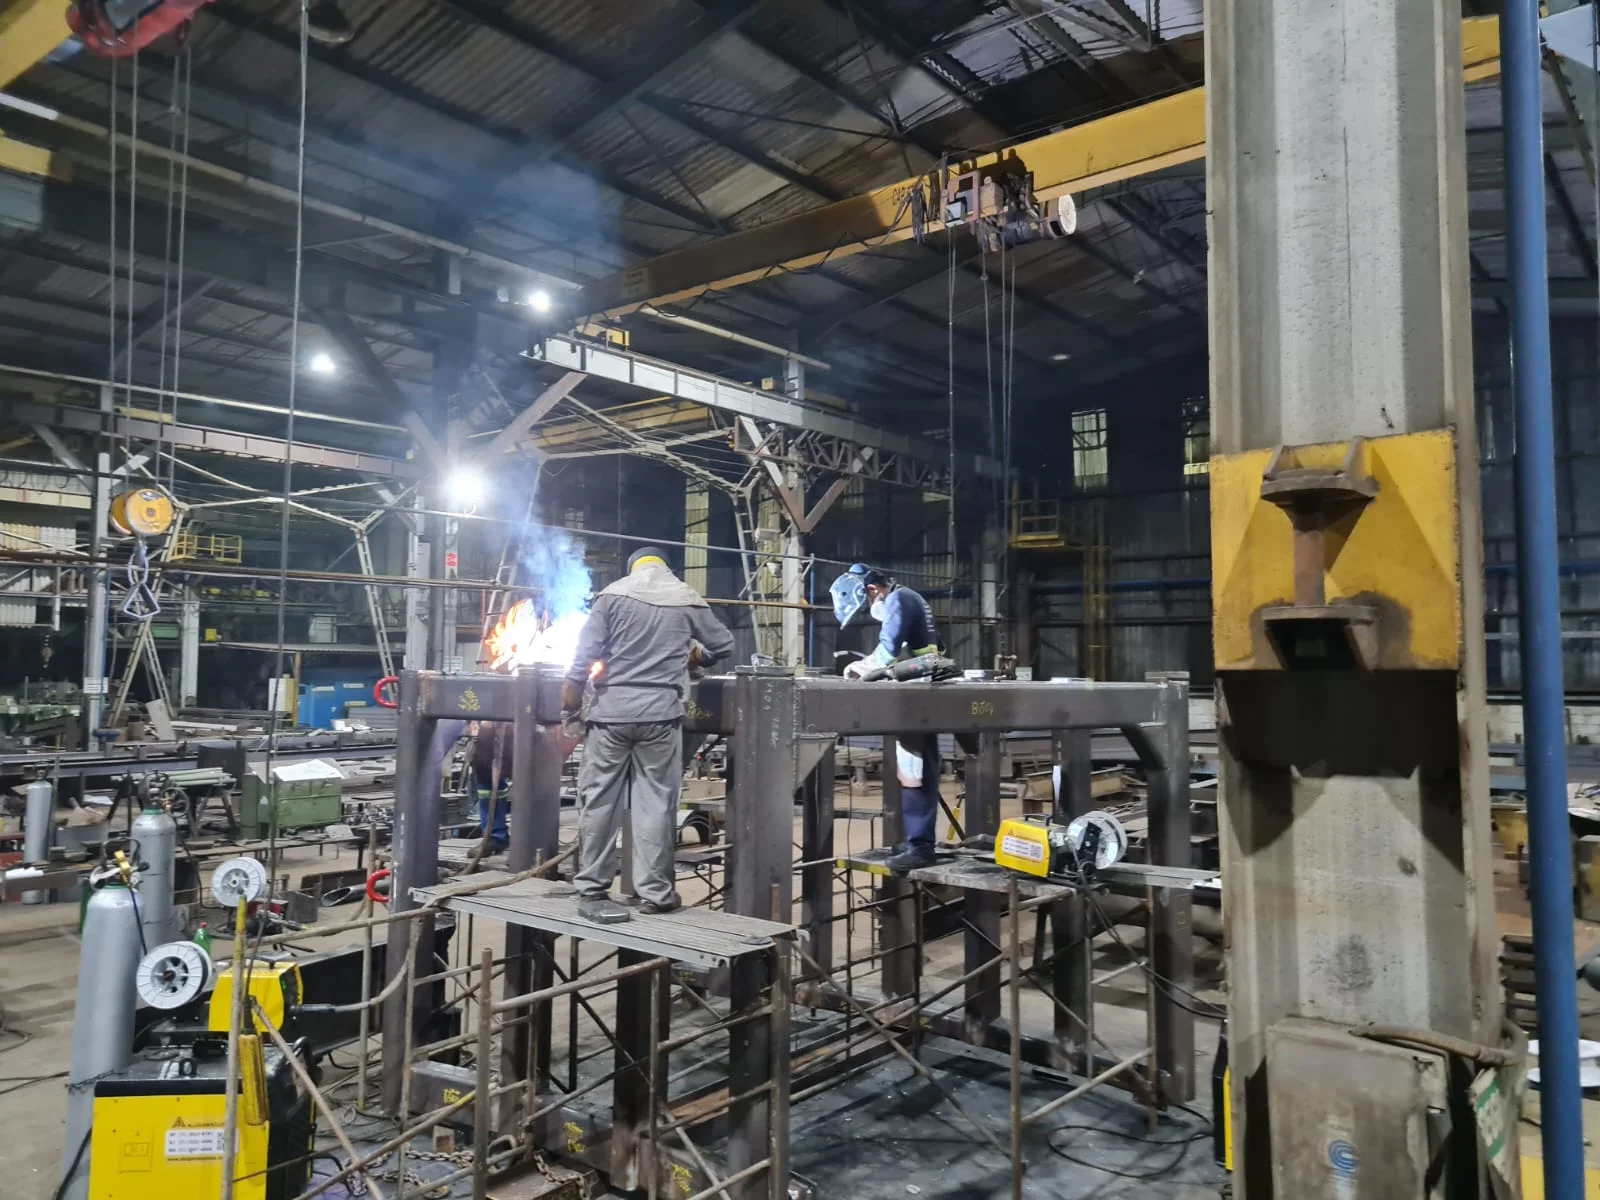
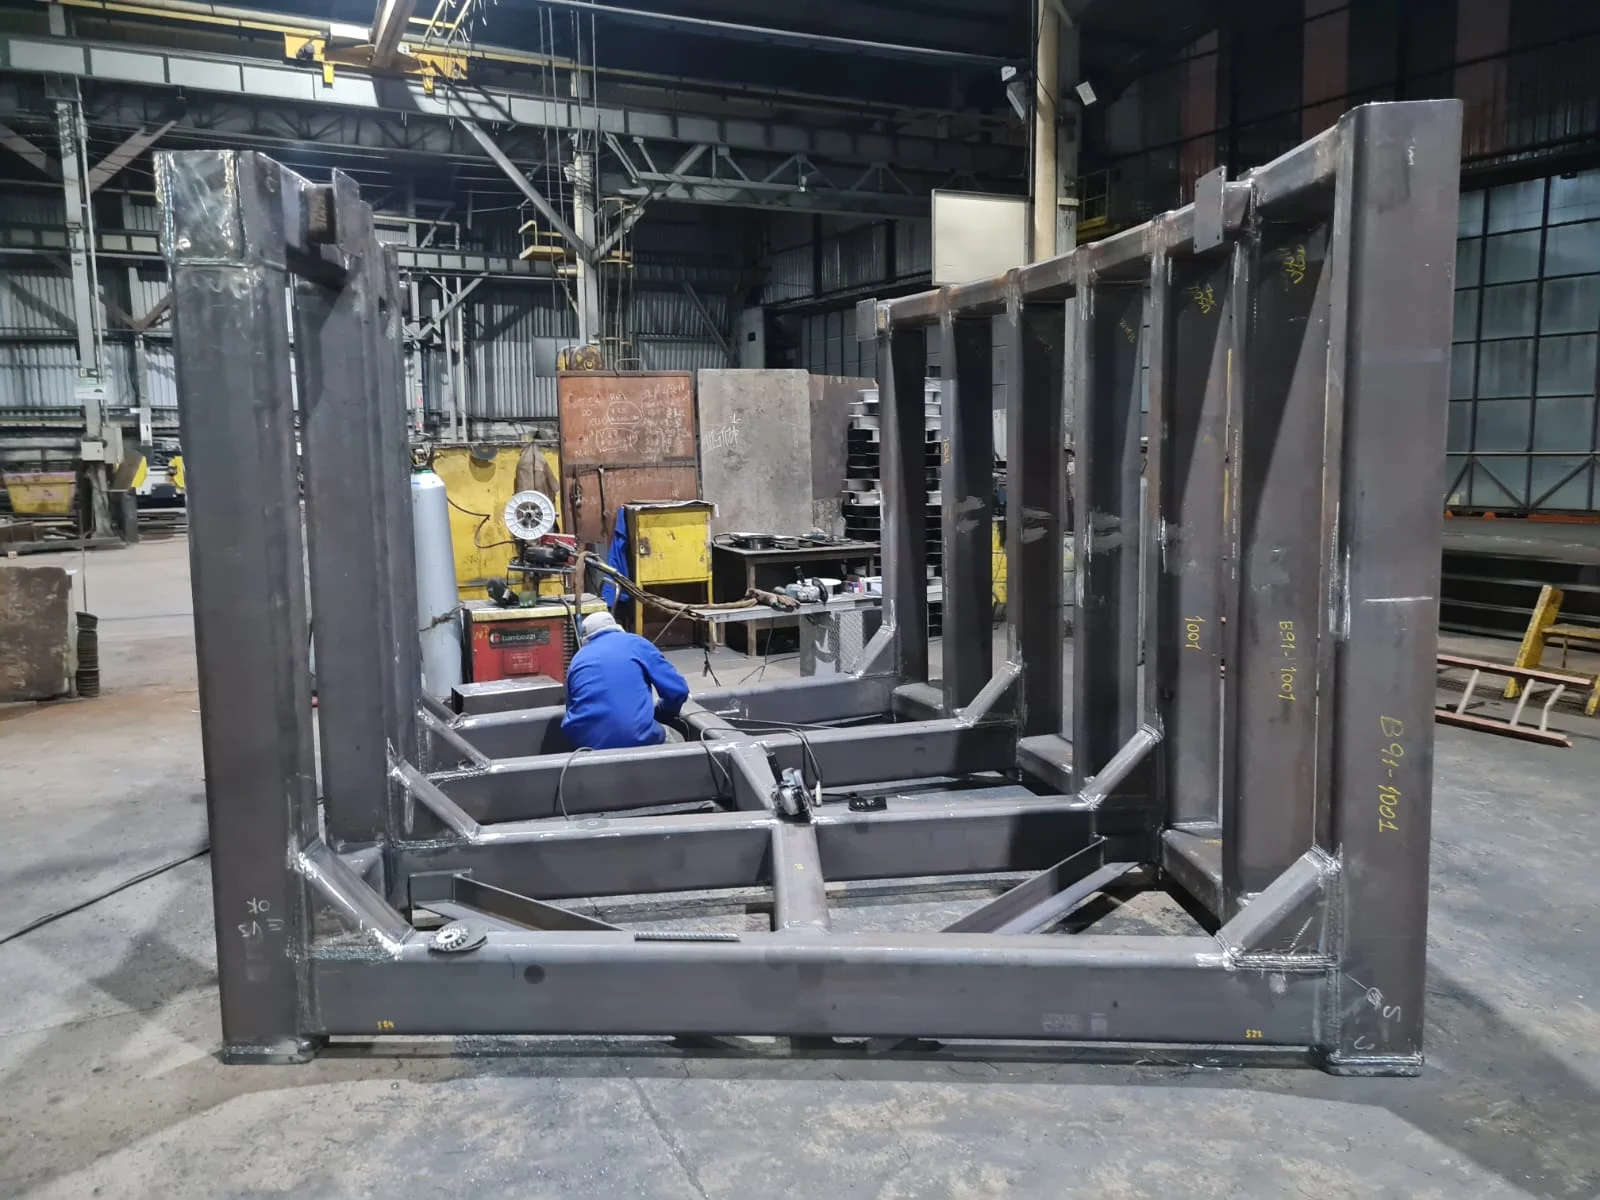
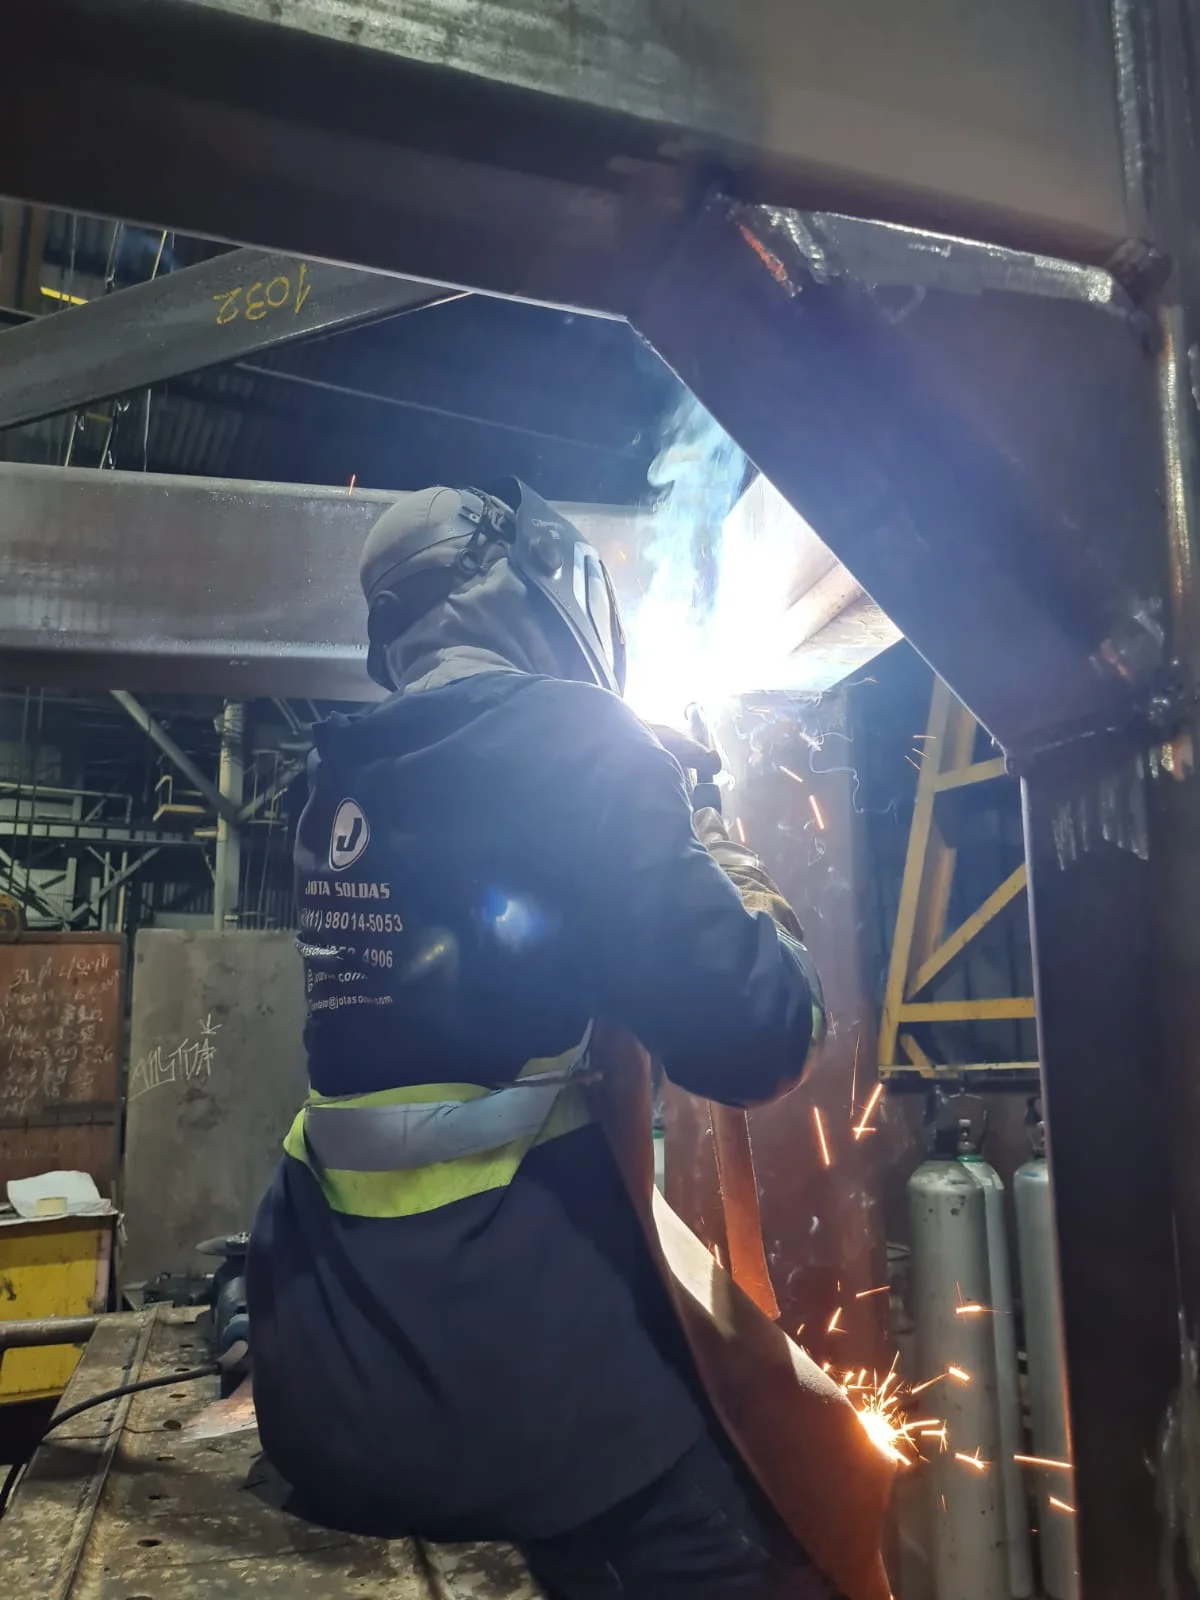
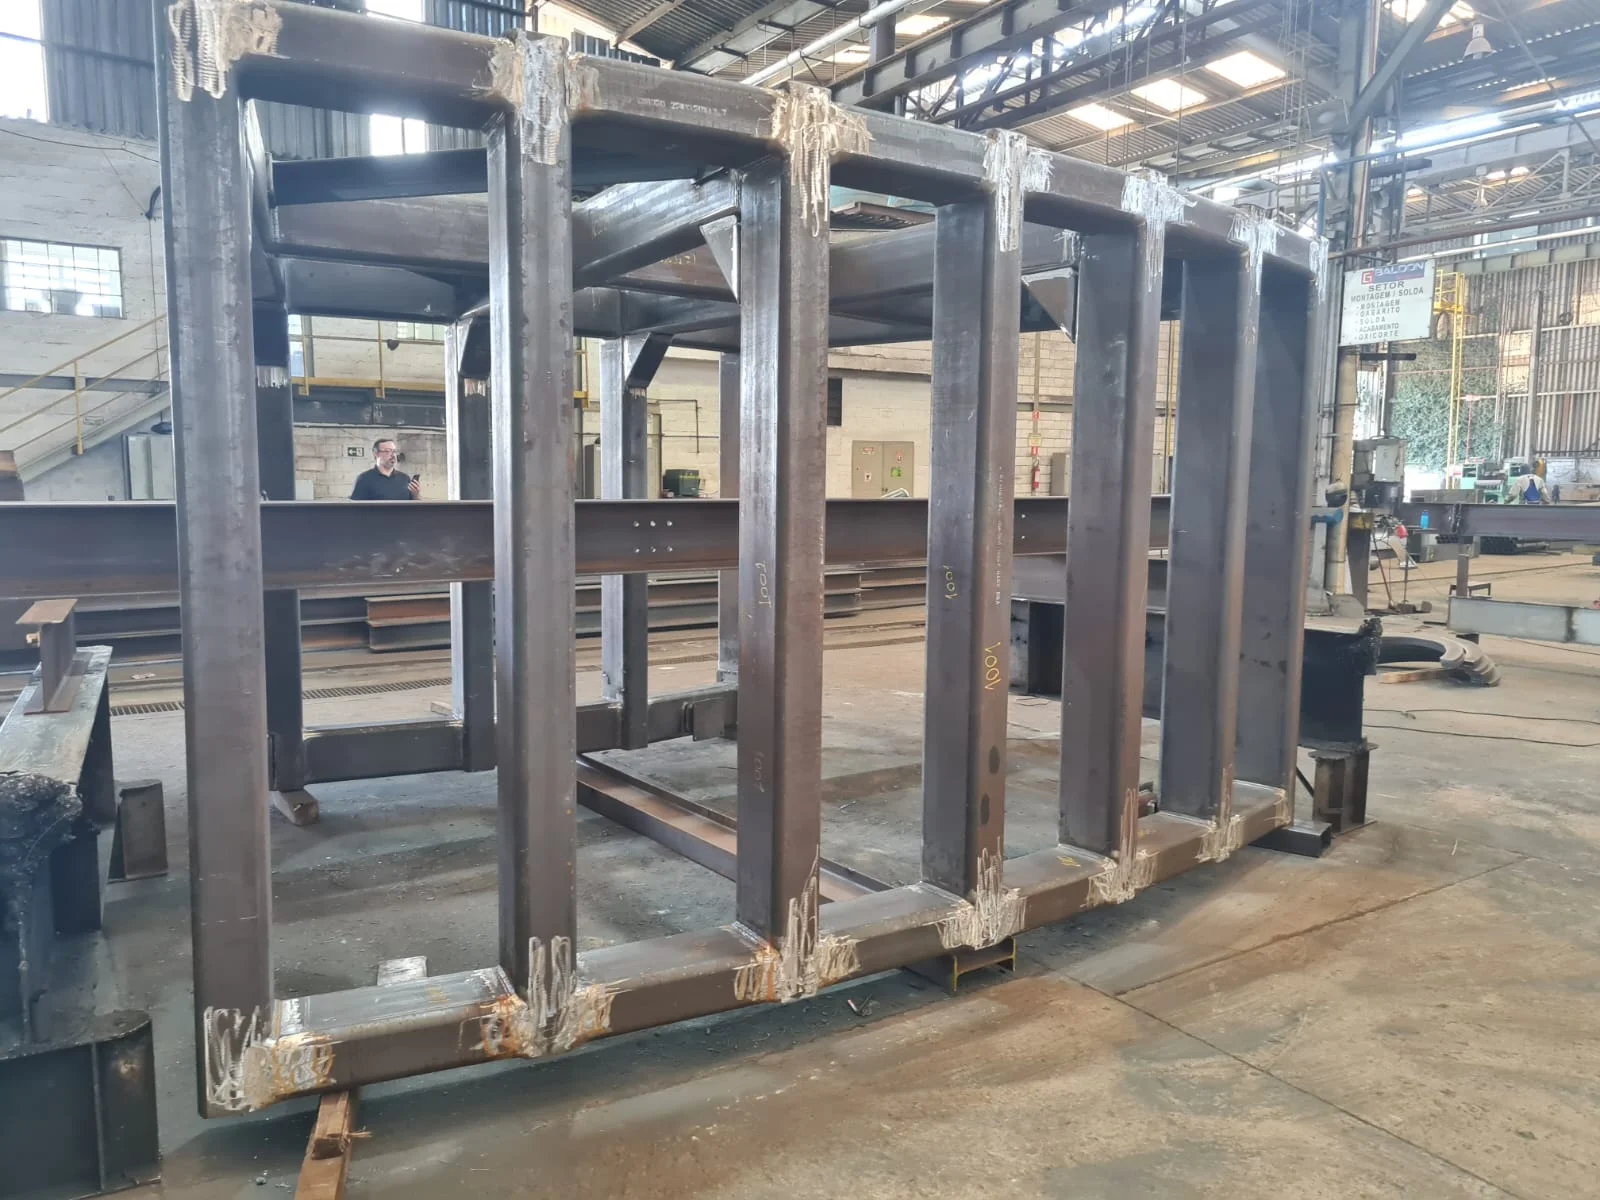
Clique nas imagens para ampliar
Soldagem MAG em alumínio: técnicas, cuidados e aplicações industriais
A Soldagem MAG em alumínio é um processo de união por arco elétrico que utiliza um arame-eletrodo contínuo e um gás de proteção para preservar a região fundida contra a contaminação atmosférica.
Na prática, a denominação MAG deve ser analisada com atenção, o processo MAG utiliza gás de proteção com participação ativa, enquanto a soldagem de alumínio costuma exigir gás inerte, característica tradicionalmente associada ao processo MIG.
Por isso, a definição correta depende do material, do consumível, do gás e do procedimento especificado para a junta.
No processo MIG/MAG, o arame é alimentado continuamente pela tocha e fundido pelo calor do arco elétrico.
O gás de proteção envolve o arco e a poça de fusão, contribuindo para a estabilidade, a proteção do metal e a formação do cordão.
Em alumínio, a seleção do gás, do arame, da polaridade e dos parâmetros precisa considerar a camada de óxido, a elevada condutividade térmica e a sensibilidade do material a defeitos como porosidade, falta de fusão e distorções.
Aplicações industriais possíveis
Conforme o projeto e os requisitos da junta, o processo MIG/MAG pode ser considerado em atividades como:
- fabricação e reparo de estruturas metálicas;
- soldagem de chapas, perfis e componentes de alumínio;
- montagem de conjuntos soldados;
- recuperação de componentes industriais;
- adequação e manutenção de estruturas e equipamentos.
A escolha do processo não deve ser feita apenas pelo nome comercial da soldagem.
Espessura, tipo de liga, geometria da junta, posição de soldagem, nível de acabamento, esforço em serviço e necessidade de inspeção influenciam a definição do procedimento.
A limpeza adequada das superfícies e o controle dos parâmetros também são essenciais para reduzir contaminações e retrabalho.
A Jota Soldas atua desde 2019 como prestadora de serviços e fabricante em soldagem, fabricação e montagem industrial.
A experiência prática acumulada por seu fundador desde 2004 sustenta uma abordagem baseada na avaliação personalizada do escopo.
Para definir a solução mais adequada, é recomendável encaminhar desenhos, especificações do material, dimensões, condições de uso e requisitos normativos do projeto para análise técnica.
O atendimento da empresa alcança clientes em âmbito nacional.
Diferenças entre soldagem MIG e MAG no alumínio
MIG e MAG pertencem à mesma família de processos de soldagem por arco elétrico com arame-eletrodo contínuo, mas não são exatamente a mesma coisa.
A diferença fundamental está no gás de proteção utilizado durante a formação do arco e do cordão de solda.
Na soldagem MIG, o gás é inerte; na soldagem MAG, utiliza-se um gás ativo ou uma mistura que contenha componente ativo.
Comparação conceitual entre MIG e MAG
Na soldagem MIG, a proteção gasosa normalmente utiliza um gás inerte, que reduz a interação química entre o arco, o metal fundido e a atmosfera.
Essa característica é especialmente relevante para materiais não ferrosos, como o alumínio, cuja soldagem exige controle rigoroso da contaminação e da estabilidade do arco.
Na soldagem MAG, o gás de proteção participa de maneira mais ativa nas condições do arco e na transferência metálica.
Essa alternativa é tradicionalmente associada à soldagem de aços e outros materiais ferrosos, mas a nomenclatura e a aplicabilidade dependem da combinação entre material, consumível, gás, equipamento e procedimento aprovado.
Por isso, não basta escolher entre MIG e MAG apenas pelo nome do processo.
Para o alumínio, o uso de proteção inerte é uma referência técnica comum, enquanto uma configuração com gás ativo requer avaliação específica para verificar compatibilidade com a liga, o arame, a junta e os requisitos de qualidade.
Como os gases influenciam a soldagem do alumínio?
O gás de proteção precisa formar uma cobertura adequada sobre a poça de fusão, reduzindo o contato com oxigênio, umidade e outros contaminantes.
Uma proteção insuficiente pode favorecer instabilidade do arco, porosidade, irregularidade do cordão e necessidade de retrabalho.
A escolha do gás também interfere na transferência do metal, no aporte térmico, na penetração e no aspecto final da solda.
Em aplicações de alumínio, a seleção deve considerar a liga, a espessura, a posição de soldagem, o tipo de junta e a capacidade do equipamento.
Uma configuração que funciona para uma chapa ou perfil pode não ser adequada para outro conjunto de condições.
Quando o projeto menciona Soldagem MAG em alumínio, é importante confirmar tecnicamente o significado da especificação.
Em alguns casos, o termo pode ser utilizado de forma genérica para descrever a soldagem semiautomática com arame e gás de proteção, embora a classificação rigorosa dependa do gás empregado.
A composição definida para o processo deve ser validada antes da execução.
Critérios práticos para escolher o processo
A decisão entre MIG e MAG deve levar em conta:
- Material de base e liga do alumínio.
- Tipo e diâmetro do arame-eletrodo.
- Espessura e configuração da junta.
- Posição de soldagem e acessibilidade.
- Necessidade de penetração e acabamento.
- Capacidade de regulagem da fonte e do alimentador.
- Vazão e composição do gás de proteção.
- Requisitos de inspeção, procedimento e rastreabilidade.
Também é necessário avaliar a preparação da superfície.
O alumínio possui uma camada de óxido com características diferentes do metal-base, além de ser sensível à presença de óleo, umidade, sujeira e resíduos.
A limpeza adequada, o armazenamento correto do arame e a regulagem coerente do conjunto influenciam diretamente a estabilidade e a repetibilidade da solda.
MIG e MAG são a mesma coisa?
Não. Ambos utilizam arco elétrico, arame contínuo e gás de proteção, mas MIG emprega gás inerte, enquanto MAG utiliza gás ativo ou mistura com componente ativo.
No alumínio, a escolha não deve ser feita apenas pela sigla, é preciso verificar a compatibilidade entre gás, consumível, liga, junta, espessura e requisitos do projeto.
A Jota Soldas atua com soldagem, fabricação e montagem industrial, oferecendo avaliação personalizada conforme o escopo de atuação pelo cliente.
Para definir a alternativa mais adequada, é recomendável encaminhar desenhos, especificações do material, condições da junta e eventuais exigências normativas para análise técnica.
Desafios técnicos da soldagem de alumínio
A soldagem de alumínio exige controle rigoroso porque o material combina alta condutividade térmica, camada superficial de óxido, tendência à deformação e sensibilidade à contaminação.
Esses fatores influenciam a estabilidade do arco, a formação do cordão, a penetração e a ocorrência de descontinuidades.
Por isso, a execução deve partir das características da liga, da espessura, da geometria da junta e dos requisitos definidos para o projeto.
Camada de óxido do alumínio
O alumínio forma rapidamente uma camada de óxido em contato com o ar.
Esse óxido apresenta ponto de fusão mais elevado que o metal-base e pode dificultar a abertura e a estabilidade do arco, além de prejudicar a fusão adequada das bordas.
Se a superfície não for preparada corretamente, podem surgir falta de fusão, inclusões e irregularidade no cordão.
A remoção de óleos, umidade, poeira e óxidos deve ser feita com métodos compatíveis com o material.
Escovas e ferramentas utilizadas na limpeza precisam estar livres de contaminantes de outros metais, pois resíduos de aço ou de produtos químicos podem comprometer a junta.
A limpeza deve ocorrer próxima da execução e ser repetida sempre que houver manuseio, exposição à sujeira ou alteração visual da superfície.
Controle térmico e distorções
A elevada condutividade térmica do alumínio dissipa o calor rapidamente, exigindo atenção à transferência de energia para a junta.
Ao mesmo tempo, o material pode apresentar mudanças relevantes de comportamento durante o aquecimento, favorecendo empenamentos, retrações e alterações dimensionais.
O controle não depende apenas da intensidade da corrente, também envolve velocidade de deslocamento, sequência de passes, geometria da junta, espessura e condição de fixação.
A montagem deve prever alinhamento, ponteamento adequado e, quando aplicável, uma sequência de soldagem que distribua o calor.
O excesso de aporte térmico pode ampliar a zona afetada pelo calor e aumentar a deformação; o aporte insuficiente pode resultar em penetração inadequada ou falta de fusão.
A regulagem deve ser validada de forma prática e documentada conforme o procedimento aplicável ao conjunto.
Porosidade e contaminação
A porosidade está frequentemente associada à presença de hidrogênio, umidade, resíduos orgânicos, proteção gasosa insuficiente ou turbulência durante a soldagem.
Contaminantes no metal-base, no arame, na tocha ou no ambiente podem ser incorporados ao metal de solda.
Mangueiras, conexões e bocal também devem ser verificados para reduzir a possibilidade de entrada de ar e instabilidade da proteção.
A conservação dos consumíveis é igualmente importante.
O arame deve ser mantido protegido contra poeira e umidade, enquanto a área de trabalho precisa permanecer limpa e livre de correntes de ar que dispersem o gás de proteção.
Sinais como poros visíveis, respingos excessivos, cordão irregular e variação inesperada do arco indicam a necessidade de interromper a execução, investigar a causa e corrigir as condições antes de prosseguir.
Critérios técnicos de preparação da junta
- Confirmar a liga, a espessura e a condição superficial do alumínio.
- Verificar desenho, tolerâncias, tipo de junta e requisitos de inspeção.
- Remover óleo, graxa, umidade, tinta, poeira e óxidos superficiais.
- Utilizar ferramentas de limpeza apropriadas e sem contaminação cruzada.
- Conferir abertura, alinhamento, encaixe e acessibilidade da junta.
- Fixar as peças de modo a controlar movimentações durante o aquecimento.
- Inspecionar tocha, bocal, conduíte, conexões e sistema de alimentação.
- Proteger o arame e os demais consumíveis contra umidade e sujeira.
- Avaliar a existência de correntes de ar na área de soldagem.
- Realizar ponteamento e sequência de execução compatíveis com o controle térmico.
Necessidade de procedimento adequado
A escolha dos parâmetros e da técnica não deve ser feita apenas por referência genérica.
Um procedimento adequado considera material, espessura, preparação, posição, consumível, gás de proteção, equipamento e nível de exigência da junta.
Quando o projeto exigir requisitos normativos, rastreabilidade ou critérios formais de aceitação, podem ser necessárias qualificações de procedimento de soldagem e dos soldadores, conforme o escopo aplicável.
A avaliação técnica prévia ajuda a identificar os riscos de oxidação, deformação, porosidade e falta de fusão antes do início da fabricação ou da manutenção.
Dessa forma, a soldagem do alumínio pode ser planejada com maior previsibilidade, reduzindo retrabalho e contribuindo para a regularidade do conjunto soldado.
Preparação do material, limpeza e montagem da junta
Antes de iniciar a soldagem de alumínio, a preparação da junta deve ser tratada como uma etapa técnica do processo, e não apenas como uma atividade preliminar.
Inspeção, limpeza, ajuste, alinhamento e fixação influenciam diretamente a estabilidade do arco, a formação do cordão e a possibilidade de retrabalho.
Passo a passo antes da soldagem
- Inspecione o material e o desenho do conjunto: confirme liga, espessura, dimensões, tipo de junta, posição de soldagem e requisitos definidos no projeto. Verifique também se há trincas, deformações, corrosão, rebarbas ou danos nas bordas.
- Prepare as superfícies: remova tinta, óleo, graxa, umidade, partículas e outros contaminantes da região que receberá o cordão. A limpeza deve alcançar as faces da junta e uma área adjacente suficiente para evitar que impurezas sejam arrastadas para a poça de fusão.
- Remova a camada superficial de óxido quando necessário: utilize ferramentas apropriadas e reservadas para alumínio, evitando a transferência de resíduos de outros metais. A operação deve ser feita sem arredondar excessivamente as bordas nem alterar a geometria prevista.
- Confira o ajuste da junta: avalie abertura, desalinhamento, contato entre as peças e preparação das bordas. Folgas ou variações fora do previsto podem alterar a penetração e o volume de metal depositado.
- Alinhe e fixe os componentes: use pontos de solda, dispositivos ou grampos compatíveis com o conjunto. A fixação deve manter a posição durante a execução sem impedir a contração natural do material.
- Faça uma verificação final: confirme que não há umidade, sujeira, ferramentas inadequadas ou resíduos próximos à junta antes de iniciar o arco elétrico.
Limpeza, armazenamento e manuseio
A limpeza do alumínio pode envolver desengraxe adequado e escovamento controlado com escova exclusiva para o material.
Panos, solventes e ferramentas devem estar limpos e ser compatíveis com o procedimento adotado.
O uso de produtos que deixem película, umidade ou resíduos deve ser evitado.
O arame-eletrodo e os demais consumíveis precisam permanecer protegidos contra poeira, umidade, óleo e contato direto com superfícies contaminadas.
O armazenamento e o manuseio devem seguir as orientações do fabricante e do procedimento aplicável.
Durante a alimentação, também é importante preservar a integridade do arame e verificar se o sistema de condução está limpo e adequado ao consumível.
Erros comuns que geram retrabalho
Entre as falhas de preparação mais frequentes estão soldar sobre óleo ou umidade, usar escova contaminada por aço, ignorar a remoção de óxidos, aceitar desalinhamento excessivo e montar a junta sem controlar a sequência de fixação.
Também podem causar instabilidade a escolha inadequada do bocal, a presença de resíduos no caminho do arame e a movimentação das peças durante a soldagem.
Esses problemas podem contribuir para porosidade, falta de fusão, irregularidade do cordão, deformações e necessidade de limpeza ou reparo adicional.
Quando a junta apresenta variações relevantes, o correto é interromper a execução e reavaliar a preparação conforme o desenho, a especificação e o procedimento de soldagem.
Boas práticas de inspeção visual
Antes da soldagem, verifique se as bordas estão uniformes, se a abertura da junta é consistente, se as peças estão alinhadas e se a fixação é suficiente.
Após a montagem, observe a condição da superfície, a ausência de contaminantes e a correspondência entre a configuração real e os requisitos do projeto.
A inspeção visual não substitui ensaios ou controles previstos para aplicações específicas, mas ajuda a identificar desvios ainda na etapa em que sua correção tende a ser mais simples.
Em serviços sujeitos a requisitos normativos, a preparação deve seguir o procedimento qualificado e os critérios de aceitação definidos para o conjunto.
Como escolher arame, gás de proteção e parâmetros?
A escolha do arame, do gás de proteção e dos parâmetros de soldagem deve partir do material, da espessura, da configuração da junta e dos requisitos definidos para o projeto.
Na soldagem de alumínio, pequenas variações de regulagem podem alterar a estabilidade do arco, a penetração, a formação do cordão e o risco de porosidade.
Por isso, recomendações genéricas servem apenas como referência inicial e não substituem um procedimento de soldagem adequado.
Critérios para escolher o arame e o gás!
| Item | Critério técnico | Influência no resultado |
|---|---|---|
| Tipo de arame | Liga do metal de base, resistência requerida e compatibilidade metalúrgica | Afeta a fusão, a resistência e a possibilidade de trincas |
| Diâmetro do arame | Espessura da peça, posição de soldagem e capacidade do equipamento | Interfere na taxa de deposição, no controle do arco e no aporte térmico |
| Gás de proteção | Tipo de processo, material, transferência metálica e procedimento aplicável | Influencia a estabilidade do arco, a proteção contra a atmosfera e o acabamento |
| Vazão do gás | Geometria da tocha, ambiente, distância de trabalho e proteção necessária | Vazão insuficiente pode causar contaminação; excesso pode gerar turbulência |
| Composição do gás | Requisito do processo e orientação do fabricante do consumível | Pode modificar a penetração, a fluidez da poça e a aparência do cordão |
Soldagem MAG em alumínio: critérios técnicos e aplicações
O arame precisa ser compatível com a liga de alumínio e com a finalidade da junta.
Também devem ser considerados o diâmetro disponível, o sistema de alimentação e a capacidade da fonte.
A armazenagem e o manuseio merecem atenção, porque umidade, sujeira ou contato com contaminantes podem prejudicar a alimentação e favorecer defeitos.
Como o gás de proteção influencia a soldagem?
No processo MIG/MAG, a distinção está principalmente no gás de proteção, o MIG utiliza gás inerte, enquanto o MAG utiliza gás ativo ou mistura com componente ativo.
Para alumínio, é comum que a seleção técnica envolva gases inertes, mas a denominação comercial do serviço nem sempre descreve todos os detalhes do procedimento.
Assim, uma solicitação de Soldagem MAG em alumínio deve ser tecnicamente verificada antes da execução, confirmando o gás, o consumível e o modo de transferência aplicáveis.
O gás deve proteger a poça de fusão contra oxigênio, nitrogênio e umidade do ambiente.
Uma vazão baixa pode deixar o arco exposto; uma vazão excessiva pode provocar turbulência e incorporar ar à região protegida.
Correntes de ar, posição da junta, comprimento do bocal, distância entre a tocha e a peça e condições do local também interferem na eficiência da proteção.
A composição e a vazão corretas devem seguir o procedimento aprovado, as orientações do fabricante e as exigências do projeto.
Parâmetros que precisam ser ajustados
A regulagem deve ser feita de forma conjunta, e não pela alteração isolada de um único controle.
Os principais parâmetros são:
- tensão do arco, relacionada ao comprimento do arco e ao perfil do cordão;
- corrente de soldagem, normalmente associada à velocidade de alimentação do arame;
- velocidade de alimentação do arame, que influencia a taxa de deposição e a estabilidade;
- velocidade de deslocamento da tocha, que controla o tempo de permanência do calor na junta;
- vazão e composição do gás de proteção;
- distância entre o bico de contato, a ponta do arame e a peça;
- indutância, programa de pulsação ou modo de transferência, quando disponíveis no equipamento;
- ângulo e orientação da tocha, posição de soldagem e sequência dos passes;
- pré-aquecimento ou controle de temperatura, quando tecnicamente indicado.
A combinação deve ser ajustada em função da espessura e da configuração da junta.
Chapas finas exigem controle para evitar perfuração e deformação, enquanto seções mais espessas podem demandar preparação de bordas, múltiplos passes ou maior aporte térmico.
A posição de soldagem, o comprimento da junta, a abertura de raiz e o tipo de união também alteram a regulagem necessária.
Antes da produção, é recomendável validar o conjunto em material compatível, observando abertura do arco, regularidade da transferência, formato da poça, penetração e aparência do cordão.
Alterações no arame, no gás, na espessura ou no equipamento exigem nova avaliação dos parâmetros.
Quando houver requisitos normativos, a definição deve ser vinculada à qualificação do procedimento de soldagem e dos soldadores conforme o escopo.
Qual gás usar no alumínio?
Em termos gerais, o alumínio costuma ser soldado com gás de proteção inerte, frequentemente à base de argônio ou de misturas tecnicamente especificadas.
A escolha não deve ser feita apenas pelo nome MIG ou MAG, é necessário verificar a liga, a espessura, a posição, o tipo de transferência, o consumível, o equipamento e os requisitos da junta.
Para definir a solução correta, reúna desenhos, especificações do material e critérios de inspeção e solicite uma avaliação técnica à Jota Soldas, que atua com soldagem, fabricação e montagem industrial e atende projetos em âmbito nacional.
Técnicas de execução, controle do cordão e inspeção
A qualidade da soldagem de alumínio depende da combinação entre preparação adequada, regulagem coerente e execução controlada.
Durante o trabalho, o soldador deve acompanhar a estabilidade do arco, a formação da poça de fusão, a penetração e o formato do cordão, sempre considerando o procedimento definido para o material, a espessura e a configuração da junta.
Controle da tocha e do deslocamento
A tocha deve permanecer em posição estável, com ângulo e distância coerentes com o processo, o tipo de junta e o consumível utilizado.
Uma inclinação excessiva pode favorecer a dispersão do gás de proteção, aumentar a oxidação superficial e prejudicar a proteção da poça.
Já uma distância inadequada entre o bico de contato e a peça pode causar instabilidade do arco, variação na alimentação do arame e irregularidade no cordão.
O deslocamento deve ser contínuo e compatível com a velocidade de fusão.
Movimentos muito rápidos podem reduzir a fusão lateral e a penetração, enquanto uma velocidade baixa demais pode elevar o aporte térmico, aumentar a poça e favorecer deformações.
Em juntas que exigem maior controle, o deslocamento deve evitar oscilações amplas e desnecessárias.
A tocha precisa acompanhar a junta com trajetória uniforme, mantendo distância, orientação e ritmo tão constantes quanto possível.
No alumínio, a elevada condutividade térmica pode retirar calor rapidamente da região inicial da junta.
Por isso, a observação da poça e a adaptação controlada da execução são importantes, sem substituir a parametrização previamente estabelecida.
O controle deve buscar equilíbrio entre penetração suficiente, fusão das bordas e limitação do aquecimento excessivo.
Aparência e uniformidade do cordão
Um cordão visualmente regular tende a apresentar largura relativamente constante, transição adequada para o metal de base, acabamento compatível com o procedimento e ausência de descontinuidades aparentes.
A aparência, entretanto, não confirma sozinha a integridade da solda.
Uma superfície uniforme pode ocultar falta de fusão, porosidade interna ou outras descontinuidades, dependendo do caso.
Variações de largura, crateras, mordeduras, respingos excessivos, poros visíveis, trincas ou mudanças bruscas no perfil devem ser investigadas.
O aspecto do cordão precisa ser avaliado junto com os parâmetros registrados, a condição da junta e os critérios de aceitação aplicáveis ao projeto.
Critérios técnicos de inspeção visual
Antes de liberar a junta para a próxima etapa, é recomendável verificar:
- identificação do material, da junta e da sequência de soldagem;
- limpeza da superfície e ausência de óleo, umidade, partículas ou resíduos;
- continuidade e uniformidade do cordão ao longo da junta;
- fusão aparente nas laterais e transição sem desníveis inadequados;
- presença de trincas, poros, mordeduras, sobreposição, crateras ou falta de preenchimento;
- deformações, desalinhamento e alterações dimensionais após o resfriamento;
- acabamento compatível com o desenho, a especificação ou o procedimento aplicável;
- registro de não conformidades e correções realizadas quando necessário.
A inspeção visual deve ocorrer em condições que permitam observar adequadamente a superfície, podendo ser complementada por outros métodos quando o escopo, o material, o nível de responsabilidade da estrutura ou a norma aplicável assim determinarem.
Problemas comuns e possíveis causas
A porosidade pode estar relacionada à contaminação da junta, umidade, proteção gasosa insuficiente, vazamentos, turbulência ou alimentação irregular do arame.
Falhas de fusão podem resultar de velocidade excessiva, aporte térmico insuficiente, preparação inadequada ou posicionamento incorreto da tocha.
Mordeduras podem aparecer quando a energia, a velocidade ou a técnica de deslocamento não são adequadas à geometria da junta.
Deformações normalmente estão associadas ao aporte térmico, à sequência de soldagem, à falta de fixação ou ao excesso de passes.
Instabilidade do arco pode indicar incompatibilidade entre parâmetros, consumível, alimentação, distância de trabalho ou proteção gasosa.
Essas causas são orientativas, a identificação correta exige análise da peça, dos registros do processo e das condições reais de execução.
Quando houver requisitos normativos específicos, a soldagem deve seguir um procedimento de soldagem qualificado e ser executada por soldadores qualificados conforme o escopo aplicável.
A definição dos critérios de inspeção, rastreabilidade e aceitação deve ser feita antes da execução, com base nos documentos técnicos do projeto e nas normas pertinentes.
Aplicações industriais e critérios para contratar o serviço
A soldagem MIG/MAG pode ser aplicada em diferentes etapas da fabricação e da manutenção industrial, desde que o material, a geometria da junta e os requisitos do projeto sejam avaliados previamente.
No caso do alumínio, essa análise é especialmente importante porque o controle térmico, a limpeza e a seleção dos consumíveis influenciam diretamente a estabilidade do arco e a qualidade do cordão.
Principais aplicações industriais
O processo pode ser considerado em atividades como:
- fabricação de estruturas e equipamentos industriais;
- soldagem de chapas, perfis e componentes de alumínio;
- execução de juntas em conjuntos metálicos;
- recuperação de componentes que demandem reparo por soldagem;
- montagem de conjuntos soldados em campo ou em ambiente fabril;
- adequação, reforço ou alteração de estruturas existentes;
- fabricação de peças e subconjuntos conforme desenhos e especificações técnicas.
A indicação do processo não deve ser definida apenas pelo tipo de metal.
Espessura, posição de soldagem, acesso à junta, nível de acabamento, solicitação mecânica, necessidade de inspeção e condições de montagem também precisam ser considerados.
Em projetos sujeitos a requisitos normativos, o procedimento de soldagem e a qualificação dos soldadores devem ser avaliados conforme o escopo aplicável.
Informações importantes para solicitar uma avaliação
Para tornar a análise técnica mais objetiva, é recomendável reunir:
- desenhos, croquis ou modelos do componente;
- material especificado e espessuras envolvidas;
- dimensões, quantidade de peças e configuração das juntas;
- finalidade do equipamento, estrutura ou componente;
- local de execução, quando houver montagem ou adequação industrial;
- requisitos de acabamento, inspeção e documentação;
- normas, especificações do cliente ou procedimentos já definidos;
- informações sobre manutenção, recuperação ou alterações necessárias.
Quando parte desses dados ainda não estiver disponível, uma avaliação técnica pode ajudar a identificar as informações necessárias para definir o método de fabricação ou execução.
Fotografias, medições e registros das condições atuais também podem contribuir em serviços de recuperação e adequação, sem substituir a análise do escopo e das especificações aplicáveis.
Fabricação, montagem, manutenção e adequação
A contratação pode envolver somente a soldagem ou abranger um escopo mais amplo.
Na fabricação, o trabalho pode incluir preparação de materiais, montagem e união de chapas, perfis e componentes.
Em montagens industriais, é necessário considerar alinhamento, acessibilidade, sequência de execução e controle de deformações.
Já em manutenção e recuperação, a avaliação deve observar o estado do componente, a origem provável do problema e a compatibilidade entre o reparo e a função da peça.
Adequações industriais podem incluir alterações, reforços e ajustes em estruturas ou conjuntos existentes.
Nesses casos, o levantamento das condições reais de instalação é essencial para reduzir interferências e retrabalho.
A definição de consumíveis, gás de proteção e parâmetros deve acompanhar o material e o desenho da junta, e não ser tratada como uma configuração universal para todos os serviços.
Como a Jota Soldas pode participar do projeto?
A Jota Soldas atua como prestadora de serviços e fabricante nas áreas de soldagem, fabricação e montagem industrial.
Fundada em 2019, a empresa reúne a experiência prática de seu fundador, que trabalha com soldagem desde 2004.
Seu atendimento é direcionado à avaliação do escopo e das necessidades de cada cliente, com soluções personalizadas para fabricação, montagem, manutenção e adequações industriais.
A empresa atende indústrias metalúrgicas, fabricantes de estruturas, caldeirarias e empresas de manutenção industrial, com alcance nacional.
A definição do serviço, dos materiais, dos procedimentos e da documentação deve ser feita conforme as características de cada projeto, sem presumir requisitos que não tenham sido informados.
Para solicitar uma avaliação técnica, apresente os desenhos ou registros disponíveis, descreva a aplicação do componente e informe o escopo desejado, como fabricação, soldagem, montagem, recuperação ou adequação.
A Jota Soldas poderá analisar essas informações e orientar os próximos passos de acordo com as necessidades específicas do projeto.
Segurança, normas, dúvidas frequentes e próximos passos
A soldagem de alumínio exige planejamento, controle do processo e atenção rigorosa à segurança.
Antes de iniciar o trabalho, devem ser avaliados o material, a geometria da junta, a espessura, a posição de soldagem, os consumíveis e os requisitos técnicos aplicáveis.
Quando o serviço fizer parte de uma estrutura ou equipamento industrial, a documentação do projeto também deve orientar a execução, a inspeção e a rastreabilidade.
Critérios técnicos genérico de segurança em soldagem
- Utilizar máscara de soldagem com proteção adequada, luvas, vestimenta resistente ao calor, proteção para os braços e calçado de segurança.
- Verificar as condições da máquina, dos cabos, do porta-tocha, do aterramento e das conexões antes da operação.
- Manter cilindros de gás corretamente posicionados, protegidos contra impactos e afastados de fontes de calor incompatíveis.
- favorecer ventilação apropriada e avaliar a necessidade de exaustão para controlar fumos e gases gerados durante o processo.
- Remover materiais inflamáveis da área e manter recursos de combate a incêndio disponíveis conforme os procedimentos do local.
- Isolar e sinalizar a área para reduzir a exposição de outras pessoas à radiação, às faíscas, ao calor e ao ruído.
- Inspecionar a peça e confirmar que não existem resíduos, revestimentos ou contaminantes que possam gerar riscos ou comprometer a solda.
- Seguir as orientações de segurança da empresa contratante, do fabricante dos equipamentos e das normas aplicáveis ao serviço.
A soldagem de alumínio exige cuidados diferentes?
Sim. O alumínio possui características que influenciam diretamente a execução, como elevada condutividade térmica e uma camada superficial de óxido que apresenta ponto de fusão superior ao do metal-base.
Por isso, limpeza, preparação da junta, controle do aporte térmico e estabilidade do arco precisam ser tratados com atenção específica.
A presença de óleo, umidade, partículas, resíduos de escovamento inadequado ou contaminantes no arame e na superfície pode favorecer porosidade, falta de fusão e irregularidades no cordão.
O armazenamento correto dos consumíveis, a proteção contra contaminação e a utilização de ferramentas apropriadas para o material fazem parte das boas práticas.
A seleção do processo e dos parâmetros, entretanto, deve considerar cada aplicação, e não apenas o fato de a peça ser de alumínio.
Quando uma qualificação de procedimento é necessária?
A necessidade de qualificação depende do escopo, do setor, do nível de responsabilidade da junta, do material, da espessura, da posição, do projeto e dos requisitos contratuais ou normativos.
Em serviços sujeitos a critérios formais de fabricação, inspeção ou rastreabilidade, pode ser necessário estabelecer um procedimento de soldagem qualificado e comprovar a qualificação dos soldadores conforme as exigências aplicáveis.
Essa avaliação deve ocorrer antes da produção, com definição dos documentos, critérios de aceitação, método de inspeção e registros necessários.
A existência ou não dessa exigência não deve ser presumida, o responsável técnico, o projeto e o cliente precisam alinhar o escopo de conformidade.
O processo é indicado para qualquer espessura?
Não existe uma resposta única para todas as espessuras e configurações.
A viabilidade depende do tipo de junta, do acesso, da dissipação de calor, da posição de soldagem, do arame, do gás, da capacidade do equipamento e do nível de penetração requerido.
Espessuras diferentes podem exigir preparação, sequência de passes e parâmetros distintos.
Uma análise técnica evita escolher o processo apenas pela velocidade ou pela aparência do cordão.
Também ajuda a identificar riscos de deformação, aquecimento excessivo, falta de fusão e retrabalho antes do início da fabricação ou da manutenção.
O que reunir para solicitar uma avaliação?
Para facilitar a análise, o cliente pode apresentar desenhos, croquis, fotos, especificação do material, espessuras, dimensões, tipo de junta, quantidade de peças, local de execução e finalidade do conjunto.
Também é importante informar se o serviço envolve fabricação, montagem, manutenção, recuperação ou adequação industrial, além de indicar normas, inspeções e critérios de aceitação previstos.
A Jota Soldas atua como prestadora de serviços e fabricante em soldagem, fabricação e montagem industrial.
Fundada em 2019, reúne a experiência prática de seu fundador no segmento desde 2004 e realiza atendimento personalizado para avaliar o escopo de cada projeto.
Com atuação nacional, pode ser consultada para uma análise técnica alinhada às necessidades apresentadas, sem substituir as especificações do projeto ou as exigências do responsável técnico.
Para solicitar uma avaliação, encaminhe as informações disponíveis sobre a peça, a junta, o material e o objetivo do serviço à Jota Soldas.
A partir desse contexto, será possível discutir a alternativa de execução, os cuidados de segurança, os requisitos de inspeção e a documentação aplicável ao trabalho.
Para saber mais sobre Soldagem MAG em alumínio
Ligue para (11) 4358-4906 ou clique aqui e entre em contato por e-mail.
Entre em contato agora mesmo!
Clique no botão e entre em contato para tirar dúvidas ou solicitar um orçamento.
Solicitar contatoPrincipais regiões de atendimento:
- Atendimento realizado em todo o estado de Acre.
- Atendimento realizado em todo o estado de Alagoas.
- Atendimento realizado em todo o estado de Amapá.
- Atendimento realizado em todo o estado de Amazonas.
- Atendimento realizado em todo o estado de Bahia.
- Atendimento realizado em todo o estado de Ceará.
- Atendimento realizado em todo o estado de Distrito Federal.
- Atendimento realizado em todo o estado de Espírito Santo.
- Atendimento realizado em todo o estado de Goiás.
- Atendimento realizado em todo o estado de Maranhão.
- Atendimento realizado em todo o estado de Mato Grosso.
- Atendimento realizado em todo o estado de Mato Grosso do Sul.
- Atendimento realizado em todo o estado de Minas Gerais.
- Atendimento realizado em todo o estado de Pará.
- Atendimento realizado em todo o estado de Paraíba.
- Atendimento realizado em todo o estado de Paraná.
- Atendimento realizado em todo o estado de Pernambuco.
- Atendimento realizado em todo o estado de Piauí.
- Atendimento realizado em todo o estado de Rio de Janeiro.
- Atendimento realizado em todo o estado de Rio Grande do Norte.
- Atendimento realizado em todo o estado de Rio Grande do Sul.
- Atendimento realizado em todo o estado de Rondônia.
- Atendimento realizado em todo o estado de Roraima.
- Atendimento realizado em todo o estado de Santa Catarina.
- Atendimento realizado em todo o estado de São Paulo.
- Atendimento realizado em todo o estado de Sergipe.
- Atendimento realizado em todo o estado de Tocantins.

