Galeria
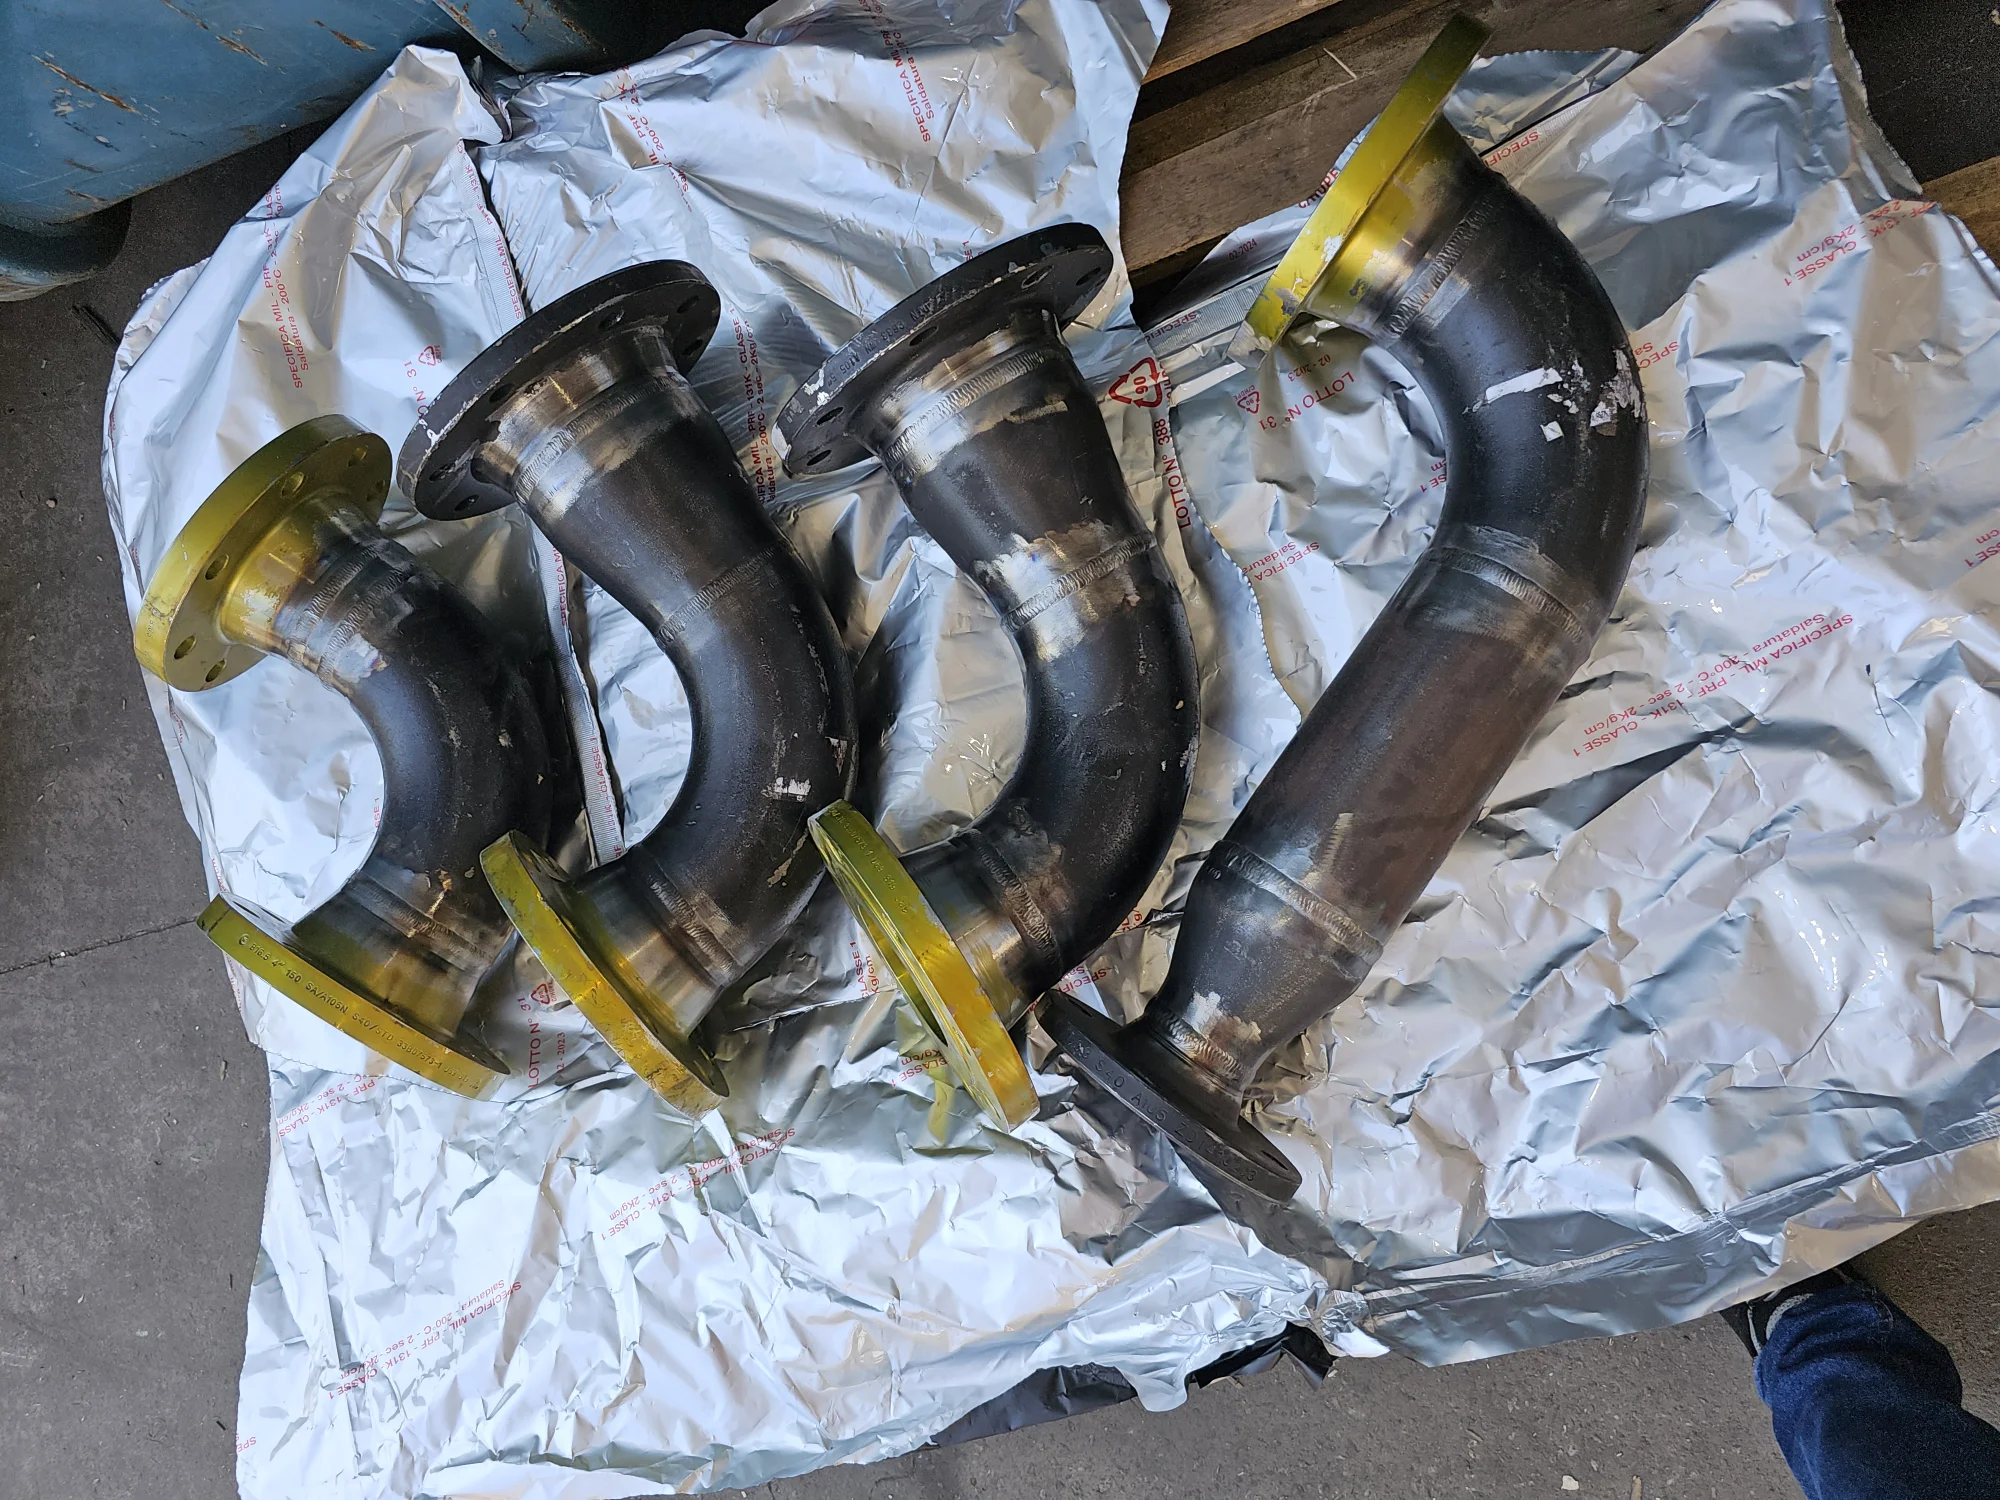
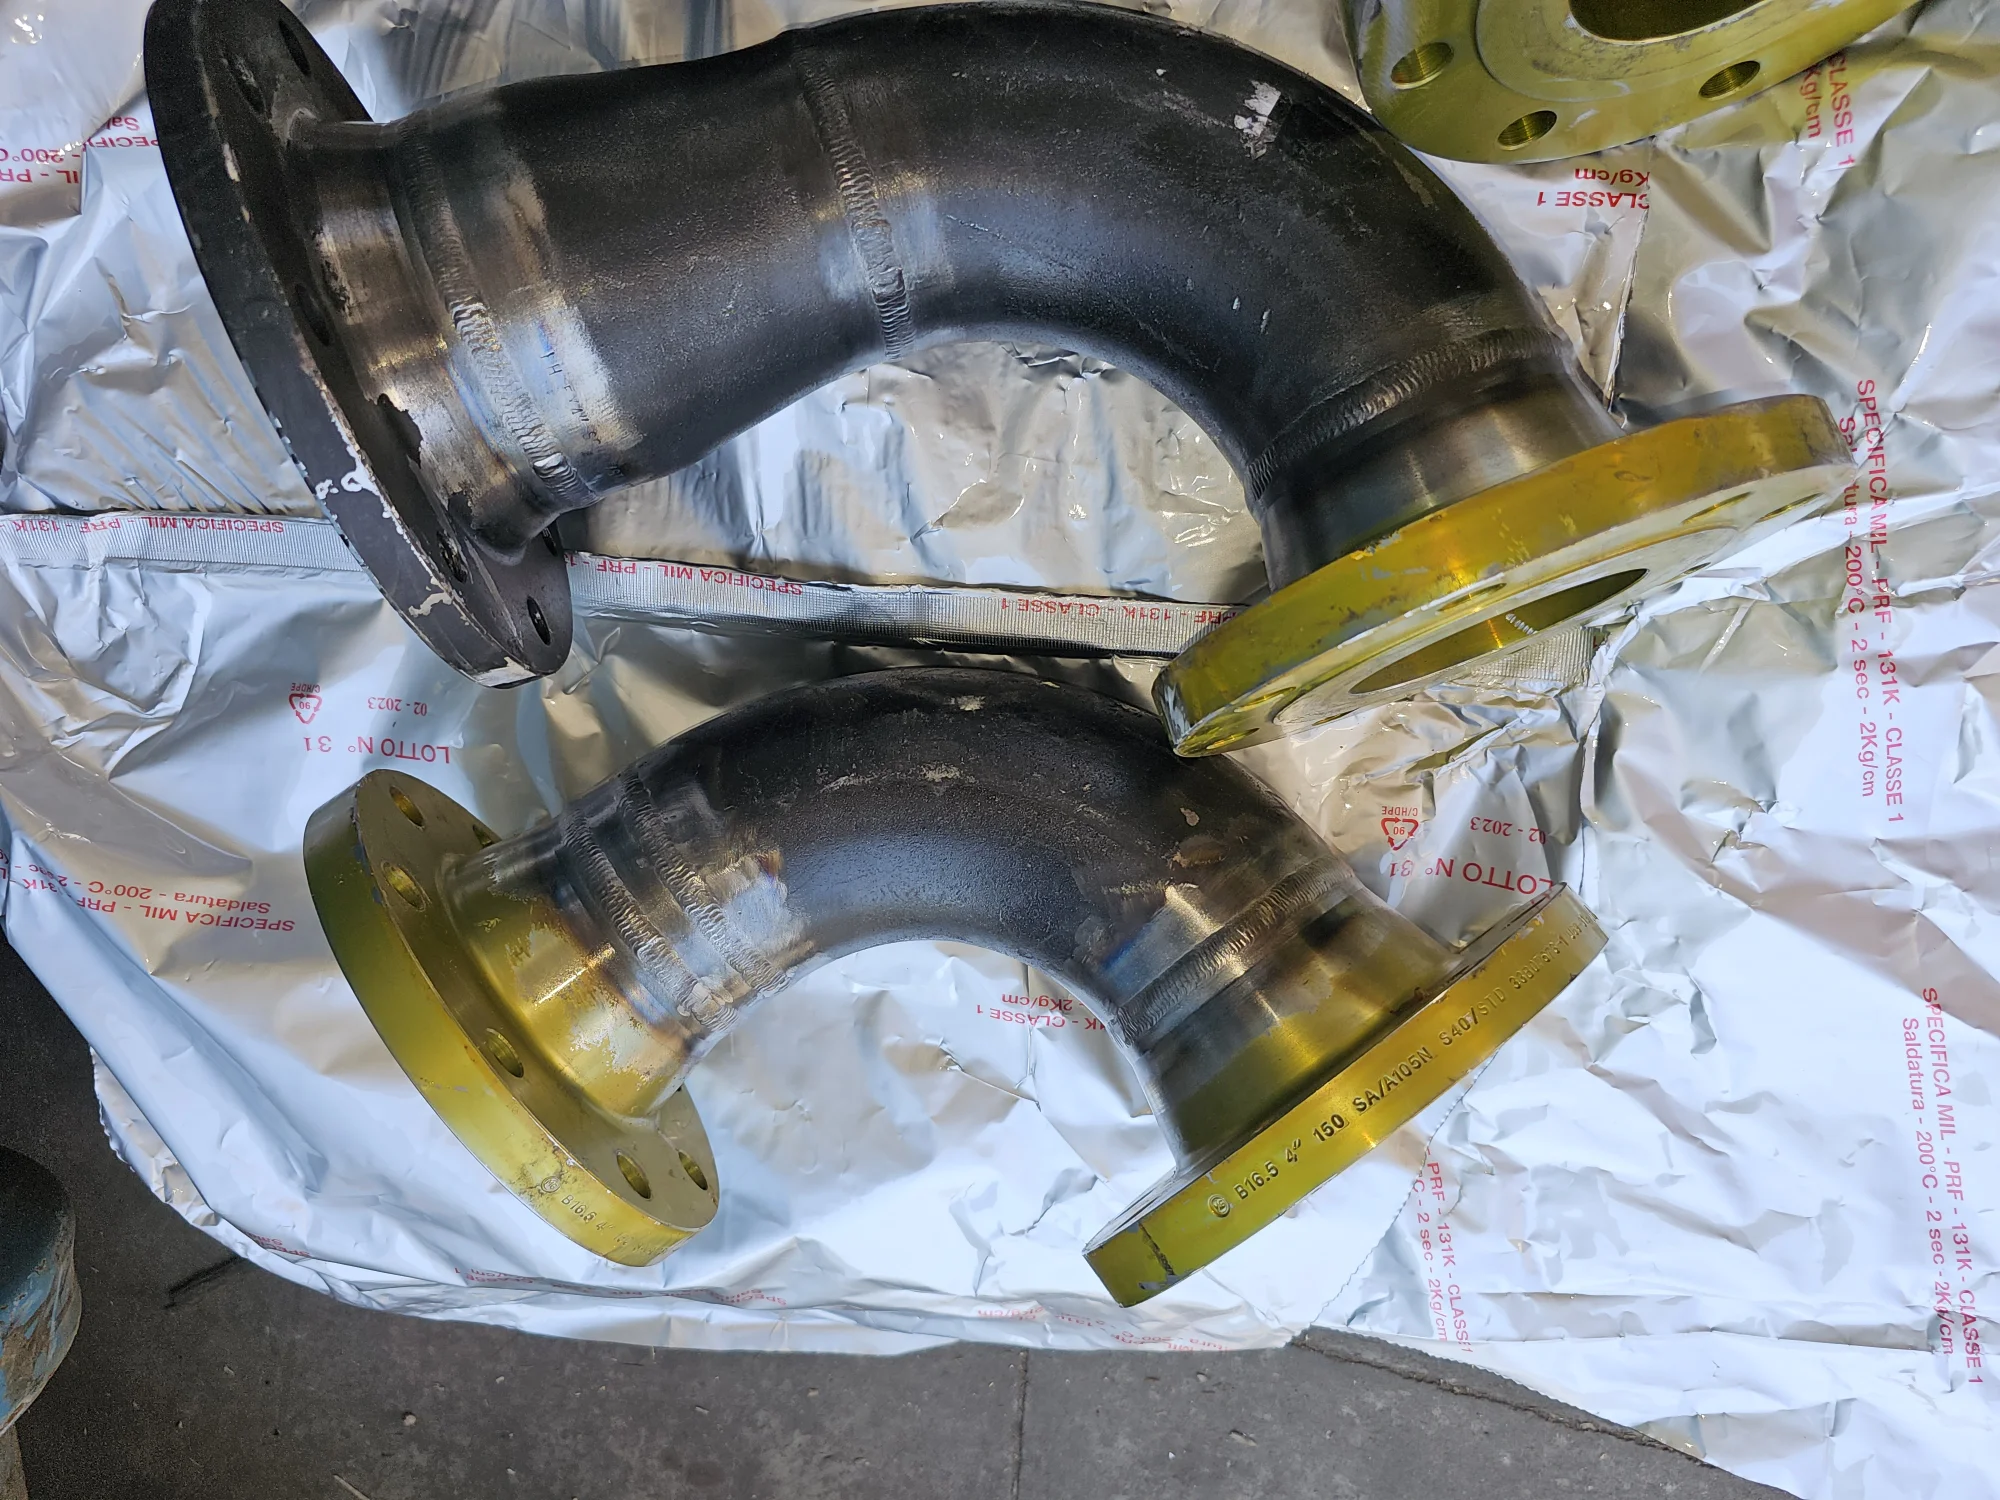
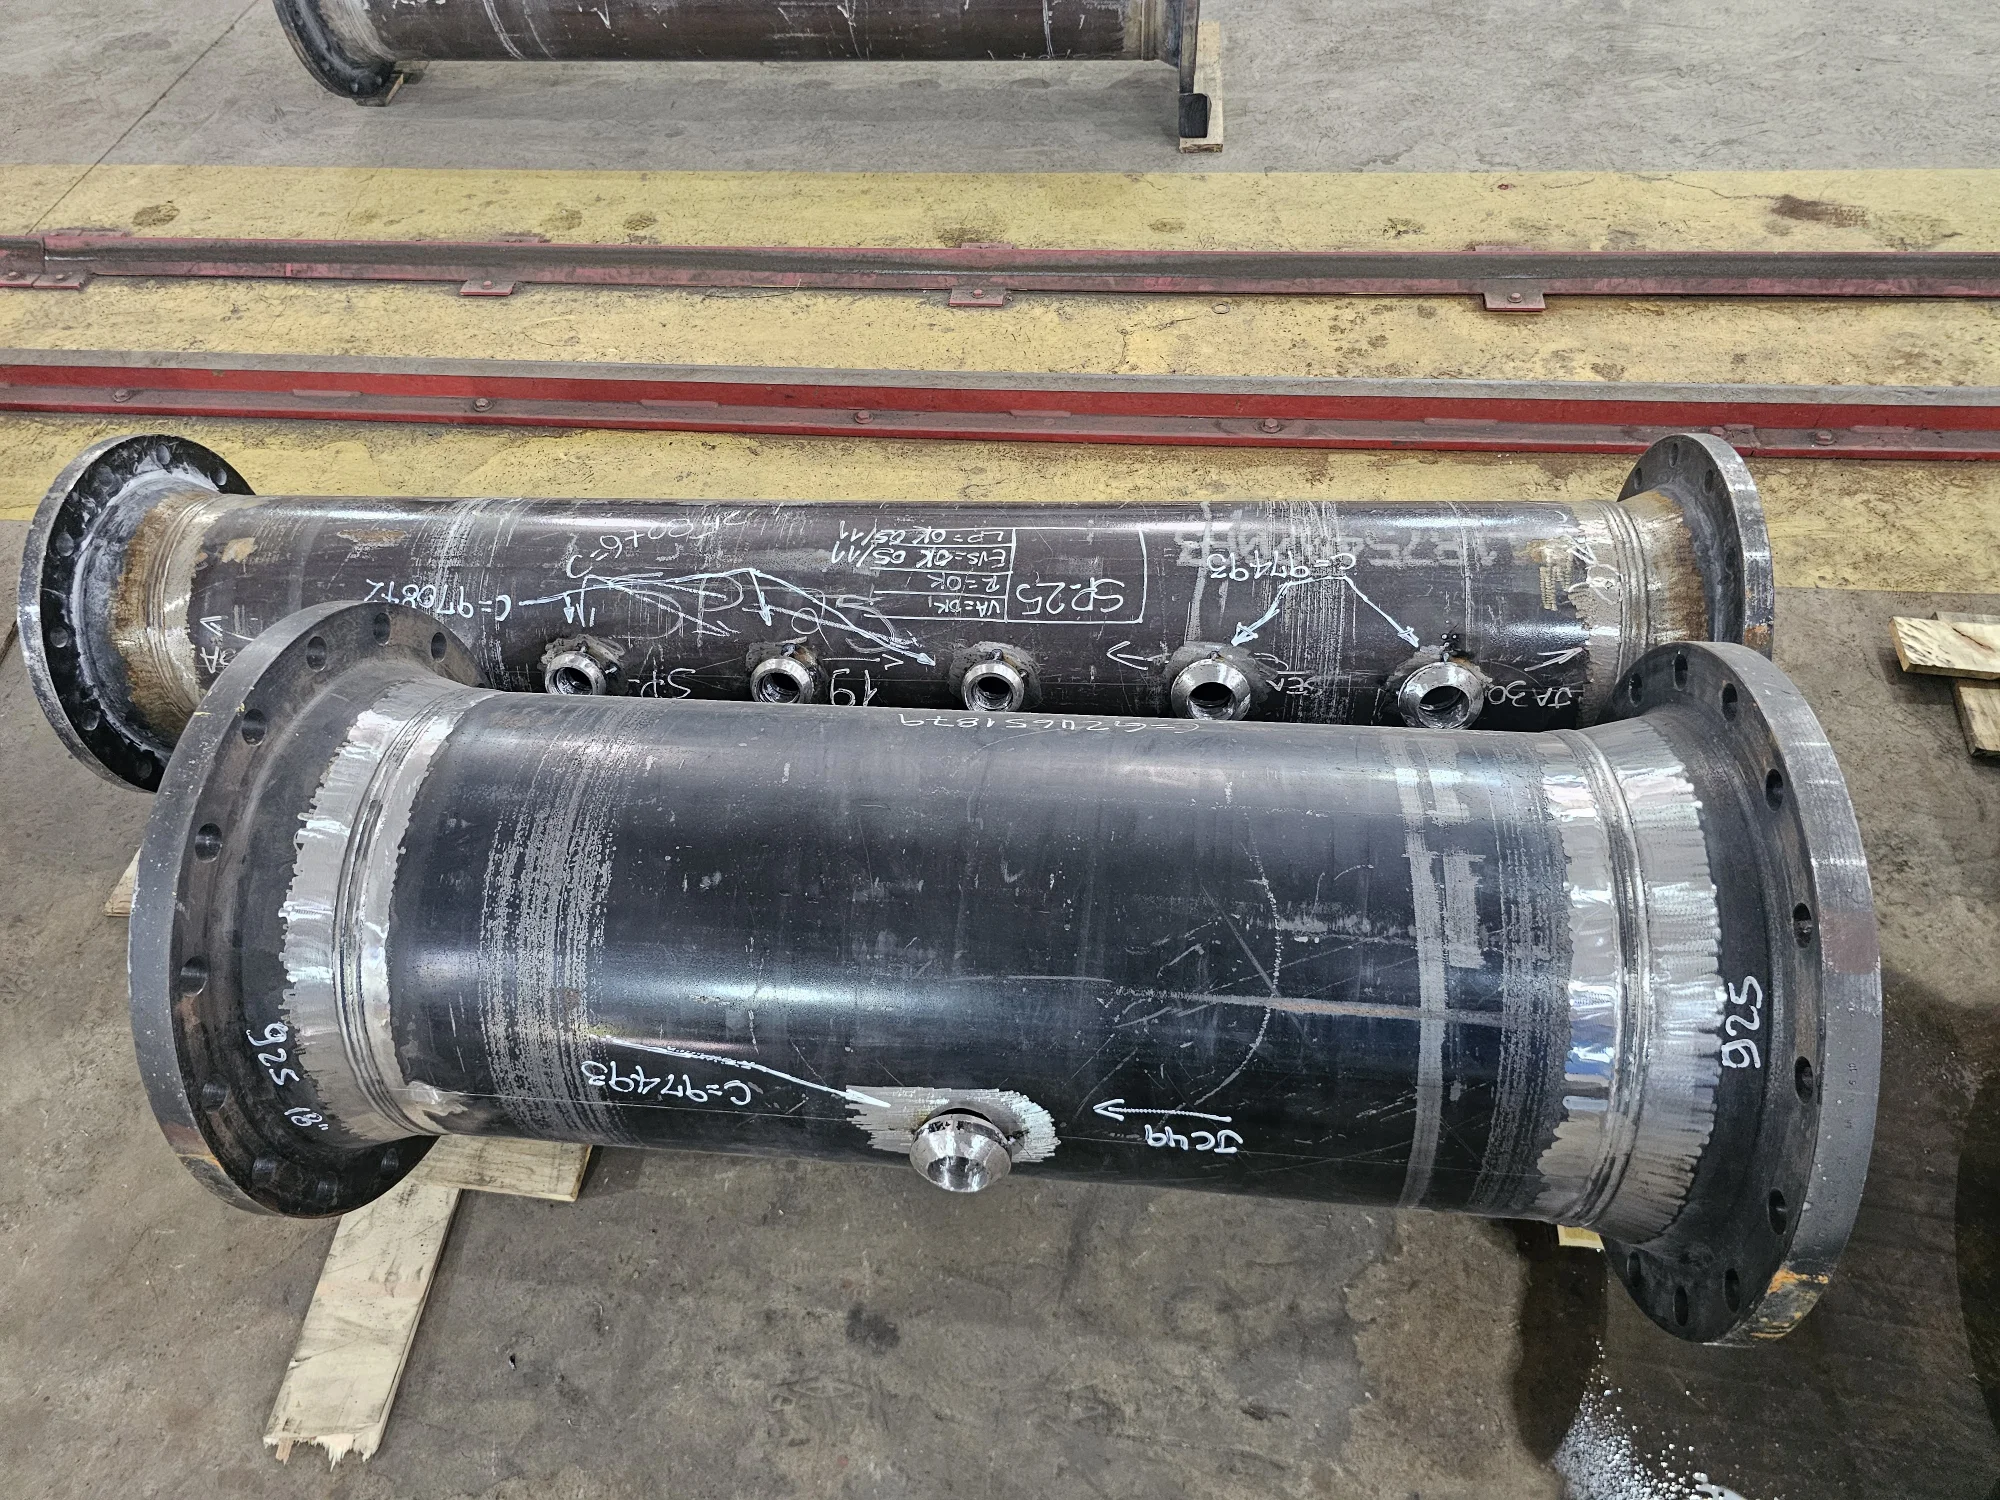
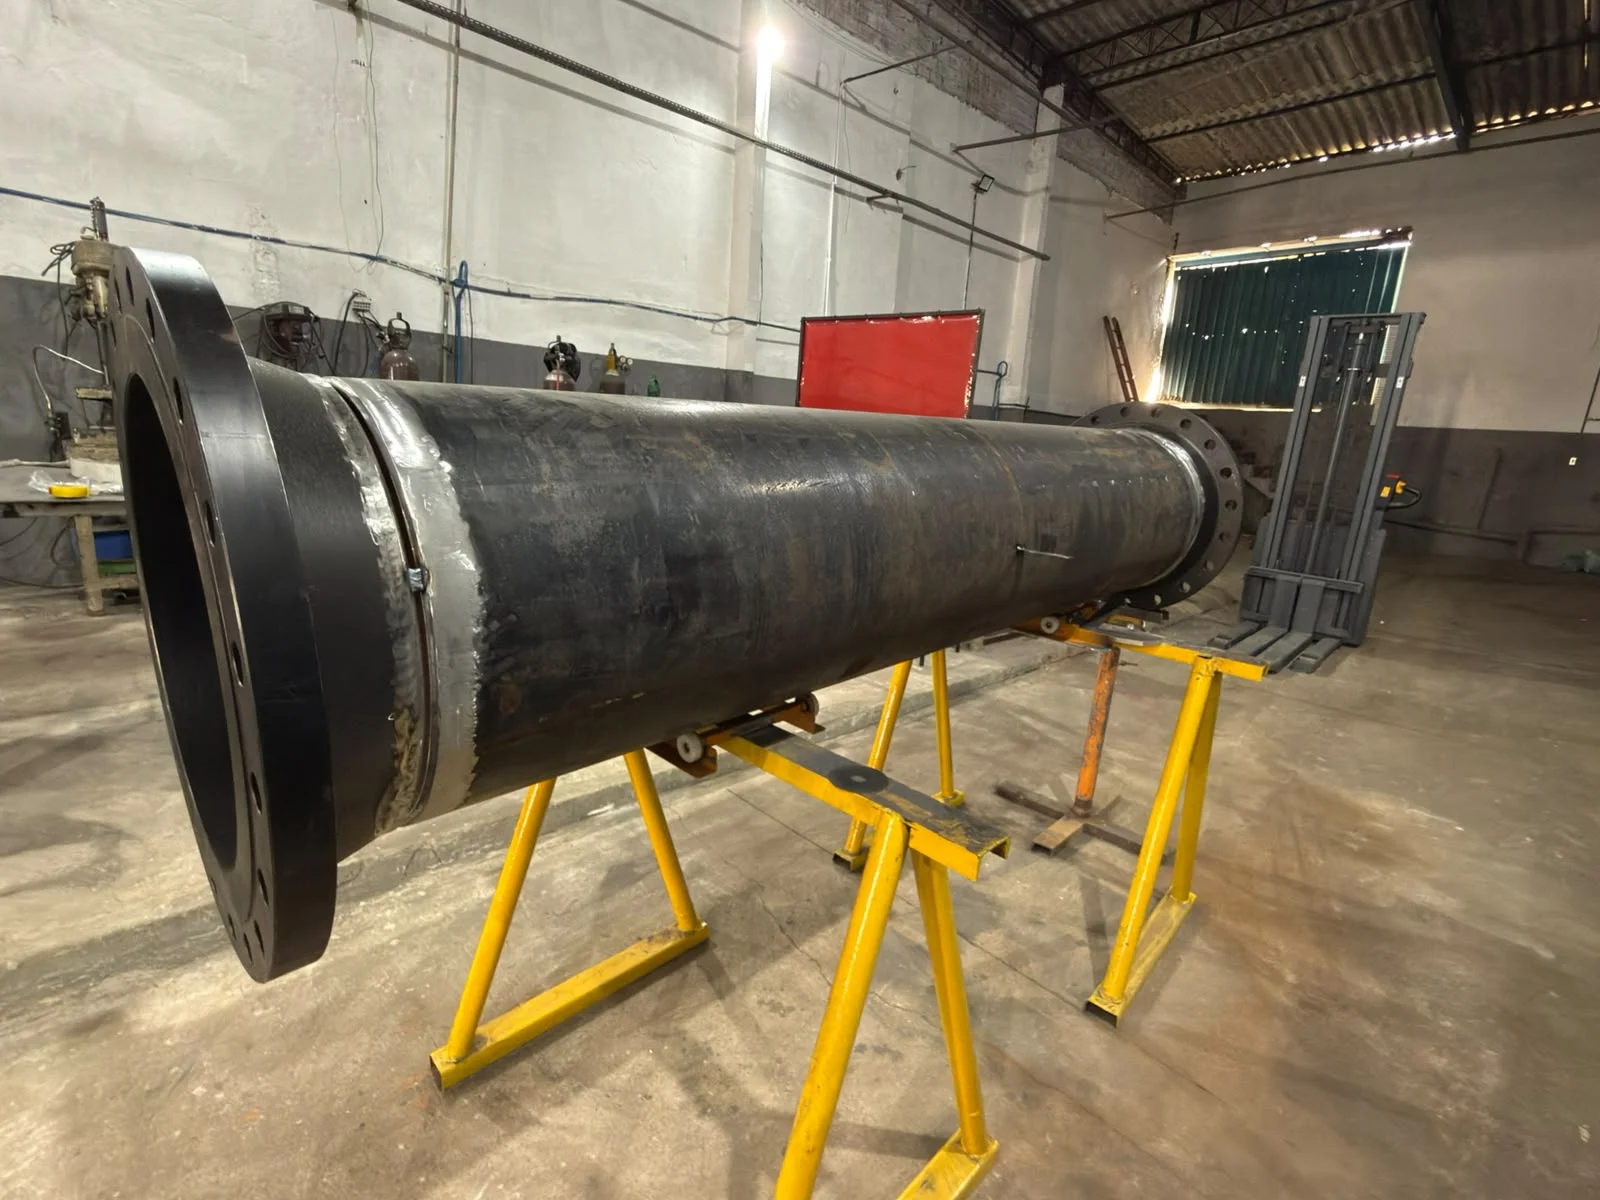
Clique nas imagens para ampliar
Soldagem TIG em estruturas de inox: quando o processo é indicado?
A Soldagem TIG em estruturas de inox é indicada quando o projeto exige controle preciso do arco elétrico, do aporte térmico e do acabamento superficial.
O processo é aplicado na união de componentes em aço inoxidável e em outras ligas compatíveis, especialmente quando a qualidade da junta, a uniformidade do cordão e o controle dimensional são mais relevantes do que a simples velocidade de execução.
O que é a soldagem TIG?
Na soldagem TIG, o arco elétrico é estabelecido entre a peça e um eletrodo de tungstênio não consumível.
A região da poça de fusão é protegida por um gás inerte, geralmente argônio, que ajuda a reduzir a interferência do ar atmosférico durante a operação.
Quando necessário, utiliza-se uma vareta ou outro material de adição compatível com o metal de base e com as características da junta.
A expressão não consumível significa que o eletrodo de tungstênio não deve ser incorporado ao cordão como ocorre com o arame-eletrodo consumível dos processos MIG e MAG.
Sua função principal é conduzir a corrente e manter o arco estável, enquanto o material de adição é alimentado separadamente pelo soldador quando a configuração da junta exigir.
Por que o TIG é usado no inox?
O aço inoxidável pode demandar atenção especial à limpeza, ao controle de calor e à compatibilidade entre os materiais envolvidos.
O TIG permite regular com maior precisão a poça de fusão e a quantidade de material de adição, favorecendo a execução de juntas com aparência uniforme e menor geração de respingos.
Esse controle também é relevante em peças de menor espessura ou em estruturas nas quais deformações, alterações visuais e acabamento superficial precisam ser cuidadosamente considerados.
A escolha do processo, contudo, não depende apenas de o material ser inoxidável.
É necessário avaliar a espessura, a geometria, o tipo de junta, a posição de soldagem, o nível de acabamento requerido e as condições de acesso ao local.
Os parâmetros devem ser definidos por profissional qualificado, conforme as especificações técnicas aplicáveis ao projeto.
Estruturas e componentes compatíveis
De forma geral, o processo TIG pode ser considerado em serviços como:
- fabricação e montagem de estruturas metálicas em aço inoxidável;
- união de tubos e componentes de tubulações;
- soldagem de chapas, perfis e peças de menor espessura;
- fabricação ou adequação de equipamentos industriais;
- recuperação e reparação de componentes metálicos;
- serviços de caldeiraria que exijam maior controle do acabamento.
Em indústrias alimentícias, químicas e farmacêuticas, o acabamento e a condição superficial da junta podem ter importância adicional para a limpeza e a manutenção dos equipamentos.
Isso não significa que toda aplicação nesses setores deva utilizar TIG ou que a aparência, isoladamente, determine a aceitação da solda.
A seleção do processo e os critérios de inspeção precisam seguir o material, o projeto e os requisitos técnicos definidos para cada aplicação.
O que deve ser observado antes da execução?
A preparação começa pela remoção de contaminantes e pela limpeza da área de união.
Também é preciso conferir o encaixe, o alinhamento, a abertura da junta e, quando previsto, o chanfro.
Ferramentas e procedimentos utilizados no inox devem ser compatíveis com o material, evitando contaminações que possam prejudicar a estabilidade do arco, a aparência ou a integridade da solda.
A escolha do eletrodo de tungstênio, do argônio e do material de adição deve considerar o metal de base, a espessura, a posição e o tipo de junta.
Como essas variáveis mudam de um projeto para outro, não é tecnicamente adequado indicar um conjunto único de consumíveis ou parâmetros sem analisar as especificações da peça.
A Jota Soldas é especializada em soldagem, fabricação e montagem industrial.
Fundada em 2019, reúne a experiência acumulada de seu fundador, que atua no segmento de soldagem desde 2004.
A empresa informa atender projetos em nível nacional, com execução presencial ou em campo, e direciona seus serviços às necessidades técnicas de cada cliente.
Em uma demanda de TIG para inox, a definição do processo deve partir da avaliação da estrutura, dos materiais e dos requisitos de execução, com atenção à qualidade, à segurança e à precisão.
Como funciona o processo de soldagem TIG?
A soldagem TIG utiliza um arco elétrico estabelecido entre um eletrodo de tungstênio não consumível e a peça metálica.
O arco gera o calor necessário para fundir localmente as superfícies da junta e, quando o projeto exige, também o material de adição.
Como o eletrodo não é utilizado como fonte principal de metal para o cordão, o processo permite maior controle sobre a poça de fusão e sobre a quantidade de material introduzida.
Em uma operação típica, a sequência começa com a preparação e o posicionamento das peças, seguida da regulagem da fonte de soldagem conforme o metal de base, a espessura, a geometria da junta e a posição de execução.
Ao aproximar o eletrodo da peça, forma-se o arco elétrico.
O calor concentrado do arco cria uma poça de fusão, que deve ser conduzida de maneira estável ao longo da junta.
O gás de proteção, geralmente argônio, é direcionado para a região do arco por meio da tocha.
Por ser um gás inerte, ele ajuda a reduzir o contato da poça de fusão e do eletrodo aquecido com componentes da atmosfera que poderiam favorecer oxidação e outras contaminações.
A vazão e a cobertura precisam ser compatíveis com a operação, pois proteção insuficiente pode prejudicar a estabilidade e o aspecto da solda, enquanto condições inadequadas de fluxo também podem gerar turbulência e comprometer a blindagem.
O eletrodo de tungstênio permanece na tocha e conduz a corrente para formar o arco, mas não deveria ser consumido como ocorre com um arame-eletrodo.
Quando é necessário preencher a junta, o soldador adiciona uma vareta compatível com o metal de base e com os requisitos do conjunto.
Assim, é importante diferenciar o eletrodo não consumível do material de adição, o primeiro participa da formação do arco; o segundo contribui para a composição e o volume do metal depositado.
Durante o deslocamento da tocha, o profissional observa o formato da poça de fusão, a penetração esperada, a velocidade de avanço e a introdução da vareta.
A corrente de soldagem, o comprimento do arco e a velocidade de avanço influenciam diretamente o aporte térmico.
Um arco mais concentrado e uma condução controlada favorecem a precisão, mas os parâmetros precisam ser definidos de acordo com a aplicação, sem tratar uma regulagem única como adequada para todos os materiais ou juntas.
O controle da poça de fusão também ajuda a limitar deformações, alterações dimensionais e efeitos visuais associados ao aquecimento.
Em componentes de menor espessura ou em juntas que exigem acabamento cuidadoso, a coordenação entre corrente, avanço, proteção gasosa e material de adição torna-se especialmente relevante.
Por isso, a execução deve considerar as especificações técnicas do projeto, as condições reais de montagem e a qualificação do profissional responsável.
O processo TIG combina arco elétrico concentrado, eletrodo de tungstênio não consumível, gás inerte e, quando necessário, material de adição.
A qualidade da união depende da interação entre preparação, fonte de soldagem, proteção, controle da poça de fusão e aporte térmico.
Essa sequência explica por que o TIG é aplicado quando se busca condução precisa da soldagem e maior controle sobre o acabamento, sem significar que o processo seja automaticamente o mais indicado para toda situação industrial.
Preparação das peças antes da soldagem do inox
A preparação das peças é uma etapa decisiva antes da soldagem TIG em aço inoxidável.
Mesmo com o controle oferecido pelo processo, a qualidade da junta depende das condições da superfície, do encaixe entre os componentes e da adequação da preparação ao tipo de material, espessura e geometria envolvidos.
Uma preparação consistente favorece a estabilidade do arco elétrico, o controle da poça de fusão e a formação de um cordão com aparência uniforme.
Limpeza e remoção de contaminantes
A área de união deve estar livre de óleo, graxa, poeira, umidade, tinta, óxidos soltos e outros contaminantes.
Esses resíduos podem interferir na proteção gasosa, introduzir impurezas na poça de fusão e contribuir para descontinuidades, porosidade ou alteração visual do cordão.
A limpeza precisa ser realizada com procedimentos e ferramentas compatíveis com o aço inoxidável.
Escovas, abrasivos e utensílios que tenham entrado em contato com aço carbono ou outros materiais podem transferir partículas para a superfície do inox e favorecer contaminação.
Por isso, a segregação dos instrumentos de preparação é uma medida importante em trabalhos que exigem controle superficial.
Antes do início da soldagem, também é recomendável verificar se a superfície permaneceu protegida após a limpeza.
O contato com mãos sujas, ambientes contaminados ou materiais inadequados pode comprometer o resultado mesmo depois de uma preparação inicialmente correta.
Conferência do encaixe e do alinhamento
Depois da limpeza, deve-se conferir o encaixe entre as peças e a condição da junta.
A avaliação pode envolver:
- alinhamento dos componentes;
- uniformidade da abertura da junta;
- posicionamento e fixação das peças;
- presença de rebarbas ou irregularidades nas bordas;
- necessidade de chanfro conforme a espessura e o tipo de união;
- facilidade de acesso da tocha e da vareta de adição.
O chanfro, quando aplicável, deve ser definido de acordo com o projeto, a espessura do material e o procedimento de soldagem.
Já o alinhamento inadequado pode aumentar a dificuldade de controle da poça de fusão, favorecer deformações e alterar o perfil esperado da junta.
A fixação provisória e os pontos de solda também precisam ser avaliados para evitar deslocamentos durante a execução.
Ferramentas e preparação compatíveis com o inox
A preparação de superfície deve utilizar ferramentas apropriadas ao aço inoxidável e ao acabamento exigido pela aplicação.
Além de evitar contaminação cruzada, esse cuidado ajuda a preservar a condição superficial das peças e reduz marcas que podem permanecer visíveis após a soldagem.
A escolha do método de limpeza e preparação deve considerar o tipo de inox, a condição da superfície, a geometria da junta e o acabamento desejado.
Não existe um procedimento único aplicável a todas as estruturas.
Em projetos industriais, a definição deve seguir as especificações técnicas disponíveis e ser conduzida por profissional qualificado.
Verificação superficial e dimensional
Antes de liberar a peça para a soldagem, é importante verificar se há trincas, amassamentos, corrosão, deformações, empenamentos ou variações dimensionais que possam afetar a junta.
Também devem ser conferidas as medidas relevantes, o posicionamento dos componentes e a compatibilidade entre as partes que serão unidas.
Essa inspeção preliminar não substitui os ensaios ou critérios de aceitação previstos para cada projeto, mas ajuda a identificar condições que poderiam dificultar a execução.
A preparação correta reduz a possibilidade de retrabalho e cria condições mais estáveis para a soldagem TIG, influenciando a aparência, a continuidade e a integridade da união.
Em serviços de soldagem, fabricação e montagem industrial, como os realizados pela Jota Soldas conforme as especificações de cada projeto, a análise prévia das peças é parte essencial de uma execução cuidadosa.
Quando houver requisitos dimensionais, de acabamento ou de inspeção definidos pelo contratante, eles devem ser informados e considerados antes do início do trabalho.
Seleção de eletrodos, gás de proteção e material de adição
A seleção dos consumíveis influencia diretamente a estabilidade do arco, a proteção da poça de fusão, o controle térmico e a compatibilidade metalúrgica da junta.
Na soldagem TIG de estruturas inoxidáveis, essa definição não deve ser feita apenas pela aparência desejada do cordão, é necessário considerar o metal de base, a espessura, a geometria da junta, a posição de soldagem e as condições de execução previstas no projeto.
Critérios para escolher o eletrodo de tungstênio
O eletrodo de tungstênio é não consumível e conduz a corrente para estabelecer o arco elétrico.
Embora não seja utilizado como material de preenchimento da junta, seu diâmetro, sua preparação e sua condição de uso precisam ser compatíveis com a corrente de soldagem, o tipo de operação e o nível de controle exigido.
Entre os critérios gerais de avaliação estão:
- capacidade de condução de corrente adequada à aplicação;
- estabilidade do arco em trabalhos de precisão;
- geometria da ponta compatível com o modo de operação;
- manutenção da ponta sem contaminação pelo metal de base ou pela poça de fusão;
- adequação à posição de soldagem e ao acesso disponível à junta.
A ponta do eletrodo deve ser preparada de maneira consistente e protegida contra contato indevido com a peça.
Uma contaminação pode comprometer a estabilidade do arco, aumentar a dificuldade de controle e prejudicar a regularidade do cordão.
Por isso, a escolha do eletrodo de tungstênio deve ser confirmada pelo profissional responsável, considerando o equipamento e os parâmetros definidos para o serviço.
Função do argônio e do gás de proteção
O argônio é geralmente empregado como gás de proteção no processo TIG.
Sua função é formar uma atmosfera inerte ao redor do arco elétrico e da poça de fusão, reduzindo o contato do metal aquecido com elementos do ambiente que podem favorecer oxidação e outras descontinuidades.
A proteção gasosa precisa alcançar a região da junta de forma contínua e suficiente.
Interferências como correntes de ar, vazamentos, conexões inadequadas, obstruções ou posicionamento incorreto da tocha podem reduzir sua eficiência.
Em estruturas de inox, a proteção também é importante para preservar o acabamento superficial e limitar alterações indesejadas na região aquecida.
A vazão e a configuração do gás não devem ser escolhidas por uma regra única para todas as situações.
Elas dependem da tocha, do bocal, da posição, do acesso à junta, das condições ambientais e dos parâmetros de soldagem.
Em determinadas aplicações, a proteção da parte posterior da junta também pode ser avaliada para reduzir a oxidação interna, especialmente quando a geometria do componente e os requisitos do projeto tornam esse cuidado necessário.
Compatibilidade entre metal de base e material de adição
O material de adição, normalmente fornecido em forma de vareta de adição, deve ser compatível com o metal de base e com as características previstas para a junta.
Essa compatibilidade envolve a composição do inox, a resistência esperada, a condição de serviço, a possibilidade de exposição a agentes químicos ou térmicos e os requisitos de acabamento.
Antes da execução, é necessário confirmar a identificação do metal de base e evitar a mistura de varetas sem controle.
Materiais aparentemente semelhantes podem apresentar comportamentos diferentes durante a fusão e no uso posterior do componente.
A seleção correta deve seguir a especificação técnica aplicável ao projeto, e não apenas a disponibilidade do consumível.
Também é importante avaliar se a junta exige material de adição ou se a geometria permite uma união sem preenchimento adicional.
Essa decisão depende da abertura, do encaixe, da espessura, do tipo de junta e das exigências mecânicas e dimensionais.
Quando houver necessidade de preenchimento, a vareta deve estar limpa e armazenada de modo a evitar contaminação antes de ser introduzida na poça de fusão.
Influência da espessura, posição e tipo de junta
A espessura do inox interfere na escolha do eletrodo, na quantidade de calor aplicada e na necessidade de material de adição.
Peças mais finas exigem controle cuidadoso para evitar perfuração, deformação ou aquecimento excessivo.
Em componentes mais espessos, a preparação da junta e a quantidade de material necessário podem assumir maior relevância.
A posição de soldagem também modifica a dinâmica da poça de fusão.
Soldas em posição plana, vertical ou sobrecabeça podem exigir ajustes na técnica, na sustentação da poça e na proteção gasosa.
O acesso restrito, a extensão da junta e a possibilidade de movimentar a estrutura devem ser considerados antes da escolha dos consumíveis.
O tipo de junta, como união de topo, sobreposição ou conexão em ângulo, influencia o encaixe, a penetração e o acabamento possível.
Por esse motivo, não é tecnicamente adequado indicar um eletrodo, uma vareta ou uma configuração de gás sem analisar o conjunto formado por material, espessura, geometria e posição.
Na Jota Soldas, empresa especializada em soldagem, fabricação e montagem industrial, essa avaliação deve ser relacionada às especificações técnicas de cada serviço.
Fundada em 2019, a empresa reúne a experiência acumulada de um fundador que atua no segmento de soldagem desde 2004.
Para solicitar uma definição adequada dos consumíveis, o cliente pode apresentar informações sobre o inox, desenhos ou medidas da estrutura, tipo de junta, espessuras e condições de execução, permitindo que a orientação seja feita de acordo com as necessidades do projeto.
Controle térmico e parâmetros na soldagem de estruturas inoxidáveis
O controle térmico é um dos pontos mais importantes na soldagem TIG de estruturas inoxidáveis.
A qualidade da junta não depende apenas da habilidade de conduzir o arco elétrico, também envolve a relação entre corrente de soldagem, velocidade de avanço, espessura do material, geometria da estrutura, tipo de junta e aporte térmico.
Como essas variáveis estão interligadas, os parâmetros devem ser definidos e ajustados por profissional qualificado, conforme as características do projeto.
A corrente de soldagem influencia diretamente a energia disponível para formar e manter a poça de fusão.
Em termos gerais, o aumento da corrente tende a elevar a penetração e o calor transferido à peça.
Já a velocidade de avanço determina por quanto tempo cada região permanece exposta ao arco.
Um avanço mais lento pode concentrar mais energia na junta, enquanto um avanço mais rápido pode reduzir o aquecimento local, mas também exigir atenção para evitar falta de fusão ou descontinuidades.
O aporte térmico resulta da combinação entre corrente, tensão, velocidade de avanço e eficiência do processo.
Não é adequado analisar uma dessas variáveis isoladamente.
Uma alteração na corrente pode exigir ajuste da velocidade de deslocamento, da vazão do gás de proteção ou da alimentação do material de adição.
Na prática, a regulagem deve buscar uma poça de fusão estável, penetração compatível com a junta e controle da zona afetada pelo calor, sem comprometer o formato ou as dimensões da estrutura.
Riscos do excesso de calor no aço inoxidável
O aquecimento excessivo pode provocar deformação, empenamento, alteração visual da superfície e mudanças indesejadas na região próxima à solda.
Em estruturas de inox, também pode ocorrer o aparecimento de colorações térmicas e perda do aspecto superficial originalmente especificado.
Dependendo da condição do material e dos requisitos de uso, essas alterações podem exigir limpeza, acabamento ou avaliação complementar.
O calor acumulado em passes sucessivos é outro fator relevante.
Mesmo que cada cordão seja executado com parâmetros adequados, a repetição sem controle da temperatura entre etapas pode elevar progressivamente o aquecimento da peça.
Por isso, a sequência de soldagem e a distribuição das juntas devem ser consideradas no planejamento, especialmente em componentes longos, chapas finas ou conjuntos com elevada restrição dimensional.
Como reduzir deformações e alterações visuais?
O controle de deformações começa antes da abertura do arco.
Alinhamento, posicionamento, ponteamento, preparação da junta e fixação adequada ajudam a manter as peças na configuração prevista.
A sequência de execução também pode ser planejada para distribuir o calor de maneira mais equilibrada, evitando concentrá-lo continuamente em uma única região.
Durante a soldagem TIG, o controle do comprimento do arco, da velocidade de avanço e da quantidade de material de adição contribui para uma poça de fusão mais previsível.
A proteção gasosa deve permanecer estável, pois uma cobertura insuficiente pode favorecer oxidação e alterações no acabamento.
Após a execução, a inspeção visual pode verificar continuidade, perfil, coloração e sinais aparentes de descontinuidade, embora sua capacidade seja limitada para identificar imperfeições internas.
Influência da espessura e da geometria
A espessura do inox interfere na quantidade de energia necessária para fundir a junta sem causar perfuração, deformação ou aquecimento excessivo.
Materiais mais finos normalmente exigem maior controle do aporte térmico, enquanto seções mais espessas podem demandar preparação específica, múltiplos passes e avaliação cuidadosa da distribuição de calor.
A geometria da estrutura também modifica a dissipação térmica.
Cantos, interseções, mudanças de seção, perfis fechados e áreas com elevada restrição podem concentrar tensões e dificultar a movimentação do soldador.
Em tubos e conjuntos montados, o acesso, a posição de soldagem e a continuidade da proteção gasosa precisam ser avaliados antes da definição dos parâmetros.
Assim, não existe um ajuste universal de corrente, velocidade ou aporte térmico aplicável a toda estrutura inoxidável.
Na Soldagem TIG em estruturas de inox, a seleção deve considerar o metal de base, a espessura, o tipo de junta, a posição, o material de adição, o acabamento requerido e as condições de montagem.
A Jota Soldas informa atuar com soldagem, fabricação e montagem industrial, oferecendo soluções conforme as especificações técnicas de cada projeto.
Para uma definição responsável, o ideal é submeter desenhos, materiais e requisitos de inspeção à avaliação de um profissional qualificado.
Acabamento, uniformidade e inspeção visual da solda
Em uma soldagem TIG, o acabamento não deve ser analisado apenas pela aparência.
Um cordão visualmente uniforme é um indicativo inicial de estabilidade durante a execução, mas a aceitação técnica da junta depende também do procedimento aplicável, dos requisitos do projeto e do método de inspeção definido para o componente.
Características de um cordão uniforme
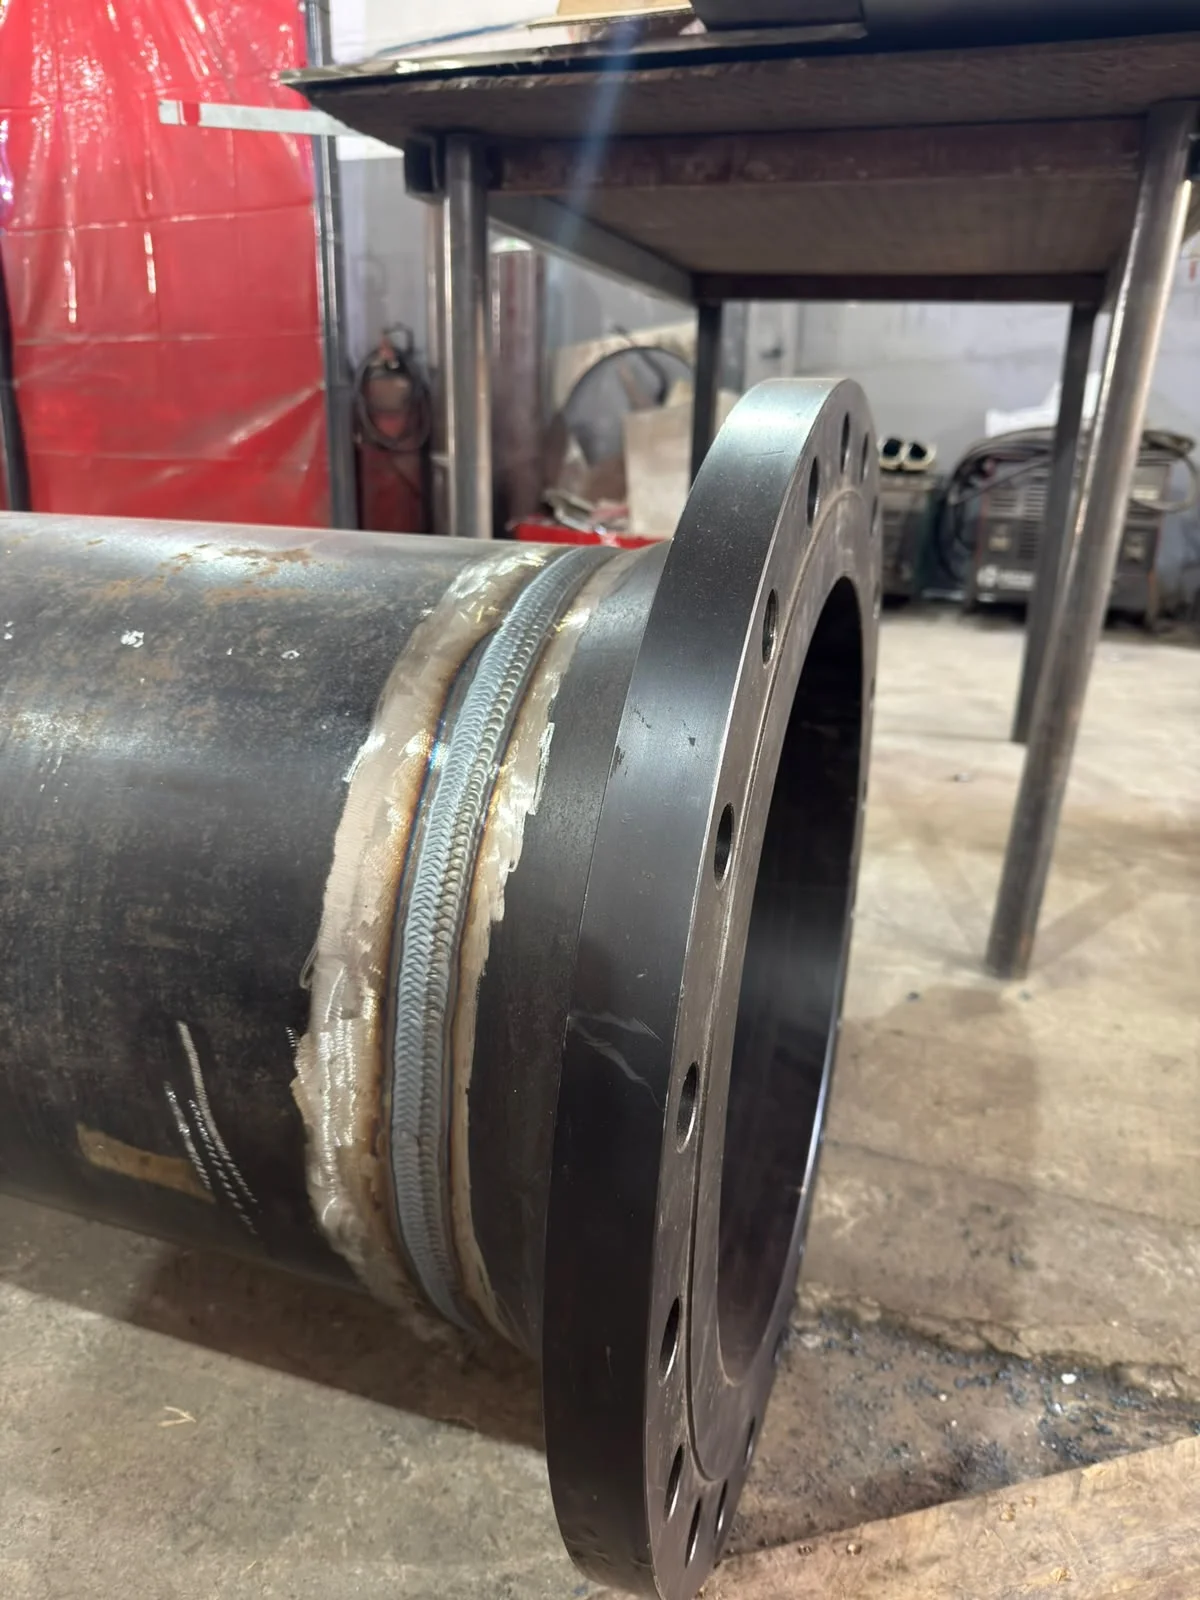
Um cordão de solda uniforme tende a apresentar largura e perfil regulares ao longo da junta, transições suaves entre o metal de base e o metal depositado e continuidade compatível com a geometria da peça.
Em estruturas de aço inoxidável, também é relevante observar a preservação do acabamento superficial e a ausência de sinais evidentes de aquecimento excessivo ou contaminação.
A uniformidade pode ser influenciada por fatores como preparação da junta, estabilidade do arco elétrico, velocidade de avanço, controle da poça de fusão, proteção gasosa e alimentação do material de adição.
Por isso, uma avaliação responsável considera o conjunto da execução, e não somente o aspecto de um trecho isolado do cordão.
O que observar na inspeção visual?
A inspeção visual inicial pode verificar, conforme o acesso e as condições da peça:
- continuidade do cordão e correspondência com o trecho previsto para soldagem;
- perfil, largura aparente e transição do cordão em relação ao metal de base;
- presença de respingos, mordeduras, poros visíveis, trincas aparentes ou falta de preenchimento;
- irregularidades de início e término da solda;
- desalinhamento, deformações ou alterações dimensionais perceptíveis;
- sinais de contaminação, oxidação superficial ou alteração excessiva da coloração do inox.
Esses sinais são classificados, em termos gerais, como possíveis descontinuidades ou indícios que merecem avaliação.
A ausência de uma falha visível não comprova, por si só, a integridade interna da junta.
Da mesma forma, uma alteração visual pode estar relacionada ao processo, ao acabamento posterior ou às condições superficiais e precisa ser interpretada tecnicamente.
Limpeza e acabamento após a soldagem
Os cuidados posteriores devem considerar o tipo de aço inoxidável, a finalidade da estrutura, o nível de acabamento solicitado e os procedimentos definidos para a aplicação.
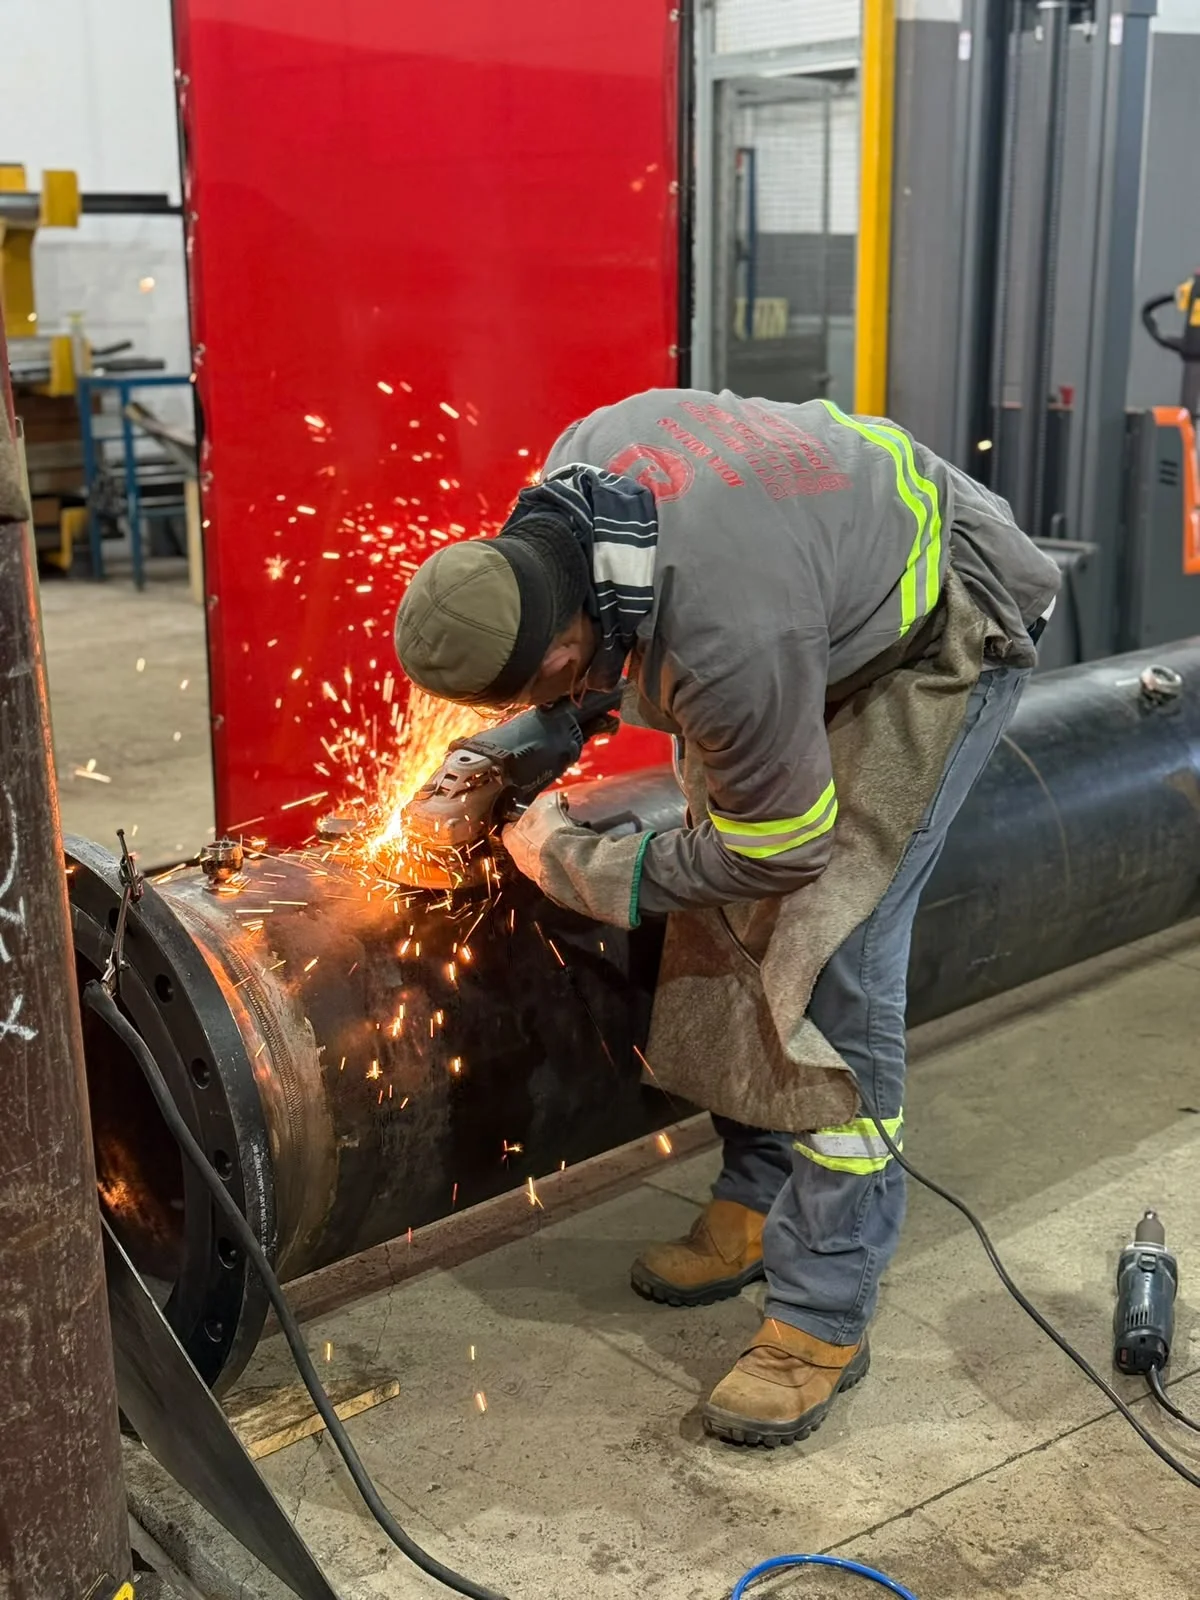
A remoção de resíduos, marcas superficiais e contaminações deve ser realizada com ferramentas e métodos compatíveis com o inox, evitando a introdução de partículas de outros metais na superfície.
Quando necessário, o acabamento pode envolver limpeza técnica, escovamento, lixamento controlado ou outro tratamento especificado no projeto.
A escolha não deve ser feita apenas para melhorar a aparência, o procedimento precisa preservar a geometria da junta, não reduzir indevidamente a seção do cordão e não criar riscos ou regiões que dificultem a higienização e a manutenção.
Limites da inspeção visual
A inspeção visual é uma etapa importante para identificar condições superficiais e orientar a verificação inicial, mas possui limitações.
Ela pode não detectar descontinuidades internas, falta de fusão em regiões não acessíveis, porosidade não exposta ou outras condições que exigem avaliação complementar.
Quando o projeto, a especificação do cliente ou o nível de criticidade do equipamento exigir, podem ser indicados métodos adicionais de ensaio e inspeção por profissional qualificado.
A definição desses métodos depende do material, da espessura, da configuração da junta, do acesso, das cargas previstas e dos critérios técnicos aplicáveis.
Assim, um acabamento visualmente agradável é desejável, mas não deve ser confundido com uma aprovação técnica automática.
Em serviços de soldagem TIG, a análise adequada combina aparência, dimensões, requisitos documentais e critérios de aceitação definidos para a aplicação.
TIG, MIG e MAG: quais são as principais diferenças?
TIG, MIG e MAG são processos de soldagem por arco elétrico, mas utilizam consumíveis, gases e formas de controle diferentes.
A escolha adequada não depende apenas do acabamento visual desejado, material de base, espessura, geometria da junta, posição de soldagem, volume de produção, acessibilidade e requisitos técnicos também precisam ser considerados.
Eletrodo de tungstênio e arame consumível
Na soldagem TIG, o arco é estabelecido entre a peça e um eletrodo de tungstênio não consumível.
O eletrodo mantém sua função durante a operação, enquanto o material de adição, quando necessário, é introduzido separadamente na poça de fusão.
O gás de proteção, geralmente argônio, reduz a interação da região aquecida com o ambiente e contribui para a estabilidade do arco.
Nos processos MIG e MAG, o arame-eletrodo é consumível e conduz a corrente elétrica, formando o arco e sendo fundido para compor a junta.
A diferença conceitual entre eles está principalmente no gás de proteção, o MIG utiliza gás inerte, enquanto o MAG emprega gás ativo ou mistura com participação ativa no processo.
Na prática, a seleção do arame, do gás e dos parâmetros deve ser compatível com o metal de base e com as condições do projeto.
Controle, produtividade e acabamento
A soldagem TIG permite controle refinado do arco, da poça de fusão e do aporte térmico.
Esse domínio pode ser relevante em juntas delicadas, peças de menor espessura e aplicações nas quais a uniformidade do cordão e o acabamento superficial têm importância.
Como o material de adição é controlado separadamente, o soldador pode ajustar a alimentação à necessidade da junta, desde que os parâmetros sejam definidos de forma tecnicamente adequada.
MIG e MAG tendem a favorecer maior produtividade em diversas operações, pois o arame é alimentado continuamente.
Essa característica pode ser útil quando há maior volume de solda, cordões extensos ou necessidade de ritmo operacional mais elevado.
Entretanto, produtividade não significa automaticamente melhor solução, velocidade, transferência metálica, respingos, acesso à junta e acabamento precisam ser avaliados em conjunto.
O TIG costuma ser associado a cordões uniformes e baixo nível de respingos quando corretamente executado, mas pode exigir mais tempo e maior habilidade operacional.
MIG e MAG podem atender diferentes necessidades de fabricação e montagem com eficiência, embora o resultado dependa da regulagem, da preparação das peças, da técnica utilizada e das condições do ambiente.
Quando a precisão do TIG pode ser mais relevante?
A precisão do TIG pode ser especialmente considerada em:
- juntas de menor espessura ou com tolerância reduzida ao aporte térmico;
- componentes de aço inoxidável nos quais o controle visual e superficial é importante;
- tubos, chapas e perfis que exigem cuidado com alinhamento, penetração e deformação;
- reparos, recuperação de componentes e regiões de difícil controle;
- aplicações em que a aparência do cordão, a limpeza e a uniformidade fazem parte dos requisitos do projeto.
Isso não significa que o TIG seja superior em qualquer situação.
Em estruturas de inox, por exemplo, a indicação da Soldagem TIG em estruturas de inox deve considerar a espessura, o tipo de junta, a posição, a acessibilidade, a necessidade de material de adição e os critérios de inspeção definidos para o serviço.
Quando MIG ou MAG podem ser avaliados?
MIG ou MAG podem ser alternativas quando o projeto prioriza maior taxa de deposição, continuidade operacional ou execução de cordões mais longos.
Também podem ser analisados em fabricação e montagem de estruturas metálicas, desde que o processo seja compatível com o material, a espessura, a posição de soldagem e o nível de acabamento exigido.
A decisão deve levar em conta que o processo mais produtivo em uma etapa pode demandar cuidados adicionais em outra, como acabamento posterior, controle de respingos, preparação da superfície ou inspeção.
Por isso, a comparação correta não é entre um processo universalmente melhor e outro pior, mas entre a solução mais coerente com os requisitos da junta.
Bloco de decisão: qual processo faz mais sentido?
Antes de escolher TIG, MIG ou MAG, avalie estas perguntas:
- Qual é o material de base? O aço inoxidável, o aço-carbono e outras ligas podem exigir consumíveis, gases e procedimentos diferentes.
- Qual é a espessura e a geometria da peça? Espessura, formato, acesso e risco de deformação influenciam a seleção.
- Qual é o volume de solda? Operações extensas e repetitivas podem favorecer processos com alimentação contínua do arame.
- Qual acabamento é necessário? Se a uniformidade e o controle visual forem prioritários, o TIG pode ser considerado, desde que as demais condições também sejam favoráveis.
- Há requisitos de produtividade? A velocidade desejada deve ser equilibrada com penetração, estabilidade, respingos e qualidade da junta.
- Como será feita a inspeção? A aparência da solda não substitui critérios técnicos, ensaios ou métodos adicionais quando especificados.
- A execução será em oficina ou em campo? Ambiente, proteção contra correntes de ar, acessibilidade e preparação local podem alterar a viabilidade de cada processo.
A definição final deve ser feita por profissional qualificado, com base no metal de base, no projeto da junta, nos consumíveis disponíveis, nos parâmetros aplicáveis e nos requisitos de segurança e inspeção.
A Jota Soldas atua com soldagem, fabricação e montagem industrial e pode ser consultada para avaliar qual processo é mais adequado às características específicas de cada projeto.
Aplicações industriais da soldagem TIG em inox
A soldagem TIG em estruturas de inox é aplicada quando a fabricação ou montagem exige controle do arco elétrico, baixo nível de respingos e acabamento cuidadoso.
O processo pode ser utilizado em equipamentos industriais, conjuntos metálicos e componentes cuja integridade dimensional e aparência da junta tenham importância para a operação, a manutenção ou a higienização.
Na fabricação e montagem de equipamentos, a soldagem TIG pode unir partes de aço inoxidável em estruturas projetadas conforme desenhos, especificações técnicas e condições de uso.
O processo é adequado para trabalhos que envolvem chapas, perfis e componentes de diferentes geometrias, desde que o metal de base, a espessura, a junta e a posição de soldagem sejam avaliados por profissional qualificado.
Tubos, chapas e perfis metálicos
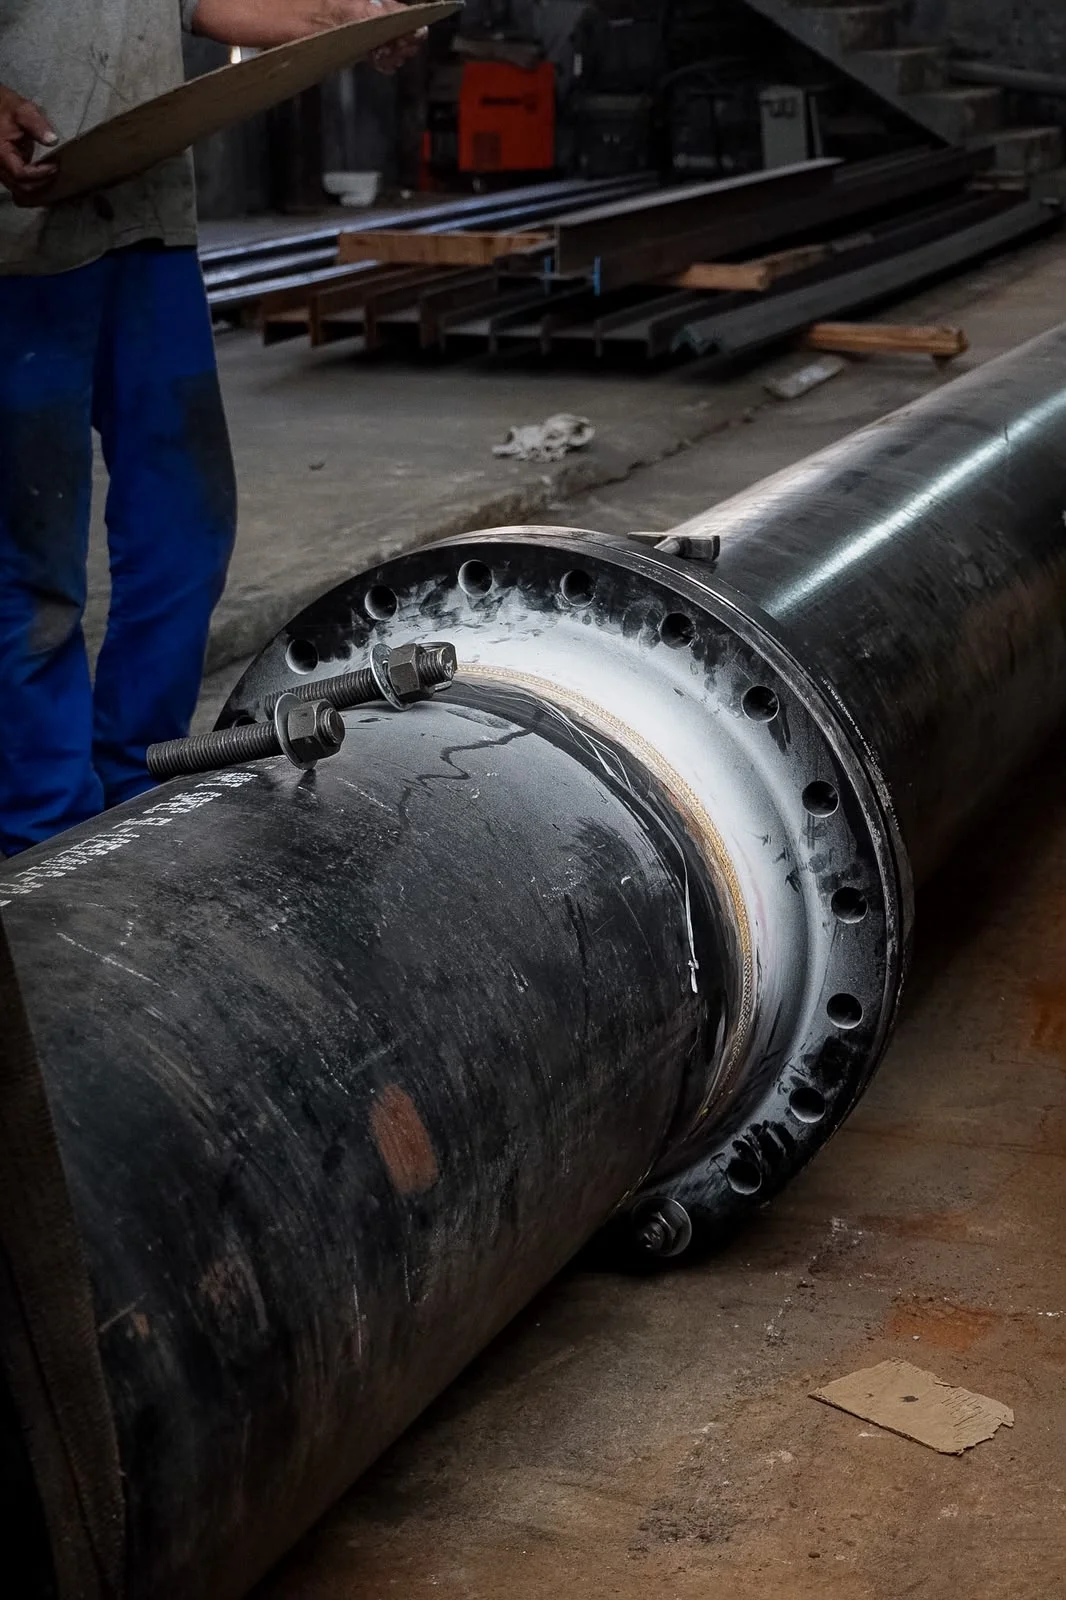
Em tubulações e conjuntos tubulares, o controle da poça de fusão ajuda a executar juntas com maior precisão, especialmente em regiões de acesso restrito ou em peças com menor espessura.
A preparação da junta, o alinhamento, a limpeza e a proteção gasosa são fatores relevantes para reduzir contaminações e favorecer a continuidade do cordão.
Em chapas e perfis de inox, o TIG também pode ser empregado em estruturas, suportes, carenagens, bases, componentes de equipamentos e elementos de caldeiraria.
A escolha do material de adição e dos parâmetros deve considerar a compatibilidade com o metal de base e o objetivo da união, sem separar a execução da análise estrutural e dos requisitos do projeto.
Necessidades de diferentes indústrias
Na indústria alimentícia o acabamento e a facilidade de limpeza podem ser aspectos importantes em equipamentos e estruturas que tenham contato com ambientes de processamento.
Em aplicações da indústria química a seleção do material, o acabamento e o controle da execução devem considerar as condições de serviço definidas para cada componente.
Já na indústria farmacêutica a precisão da fabricação e a qualidade superficial podem ser relevantes para atender às características de higiene e manutenção previstas no projeto.
Essas relações não significam que o processo TIG, isoladamente, assegure conformidade com requisitos sanitários, de processo ou de segurança.
A aceitação da solda depende das especificações aplicáveis, dos critérios definidos pelo contratante e, quando necessário, de inspeções e documentos técnicos correspondentes.
Caldeiraria, manutenção e recuperação!
Na caldeiraria, a soldagem TIG pode participar da fabricação e adequação de componentes em inox que demandem acabamento controlado e cuidado com a deformação.
Em manutenção industrial, o processo pode ser avaliado para reparação de juntas, recuperação de partes metálicas e ajustes em componentes, desde que a causa do dano, a condição do material e a viabilidade da intervenção sejam previamente analisadas.
Em uma recuperação, não basta recompor visualmente a região afetada.
É necessário verificar a extensão do desgaste ou da trinca, a compatibilidade do material de adição, o acesso para execução, a necessidade de preparação da superfície e os critérios de inspeção.
Quando o componente exerce função estrutural, de contenção ou de transporte de fluidos, a definição do procedimento deve seguir os requisitos técnicos do projeto e as normas aplicáveis.
A Jota Soldas informa atender projetos em nível nacional, com possibilidade de execução presencial ou em campo.
A empresa atua com soldagem, fabricação e montagem industrial, oferecendo uma avaliação alinhada às especificações apresentadas para cada demanda.
O escopo adequado, os consumíveis, os parâmetros e os métodos de verificação devem ser definidos conforme o componente e as condições reais de trabalho, sem presumir certificações ou resultados que não tenham sido informados.
Para saber mais sobre Soldagem TIG em estruturas de inox
Ligue para (11) 4358-4906 ou clique aqui e entre em contato por e-mail.
Entre em contato agora mesmo!
Clique no botão e entre em contato para tirar dúvidas ou solicitar um orçamento.
Solicitar contatoPrincipais regiões de atendimento:
- Atendimento realizado em todo o estado de Acre.
- Atendimento realizado em todo o estado de Alagoas.
- Atendimento realizado em todo o estado de Amapá.
- Atendimento realizado em todo o estado de Amazonas.
- Atendimento realizado em todo o estado de Bahia.
- Atendimento realizado em todo o estado de Ceará.
- Atendimento realizado em todo o estado de Distrito Federal.
- Atendimento realizado em todo o estado de Espírito Santo.
- Atendimento realizado em todo o estado de Goiás.
- Atendimento realizado em todo o estado de Maranhão.
- Atendimento realizado em todo o estado de Mato Grosso.
- Atendimento realizado em todo o estado de Mato Grosso do Sul.
- Atendimento realizado em todo o estado de Minas Gerais.
- Atendimento realizado em todo o estado de Pará.
- Atendimento realizado em todo o estado de Paraíba.
- Atendimento realizado em todo o estado de Paraná.
- Atendimento realizado em todo o estado de Pernambuco.
- Atendimento realizado em todo o estado de Piauí.
- Atendimento realizado em todo o estado de Rio de Janeiro.
- Atendimento realizado em todo o estado de Rio Grande do Norte.
- Atendimento realizado em todo o estado de Rio Grande do Sul.
- Atendimento realizado em todo o estado de Rondônia.
- Atendimento realizado em todo o estado de Roraima.
- Atendimento realizado em todo o estado de Santa Catarina.
- Atendimento realizado em todo o estado de São Paulo.
- Atendimento realizado em todo o estado de Sergipe.
- Atendimento realizado em todo o estado de Tocantins.

