Galeria
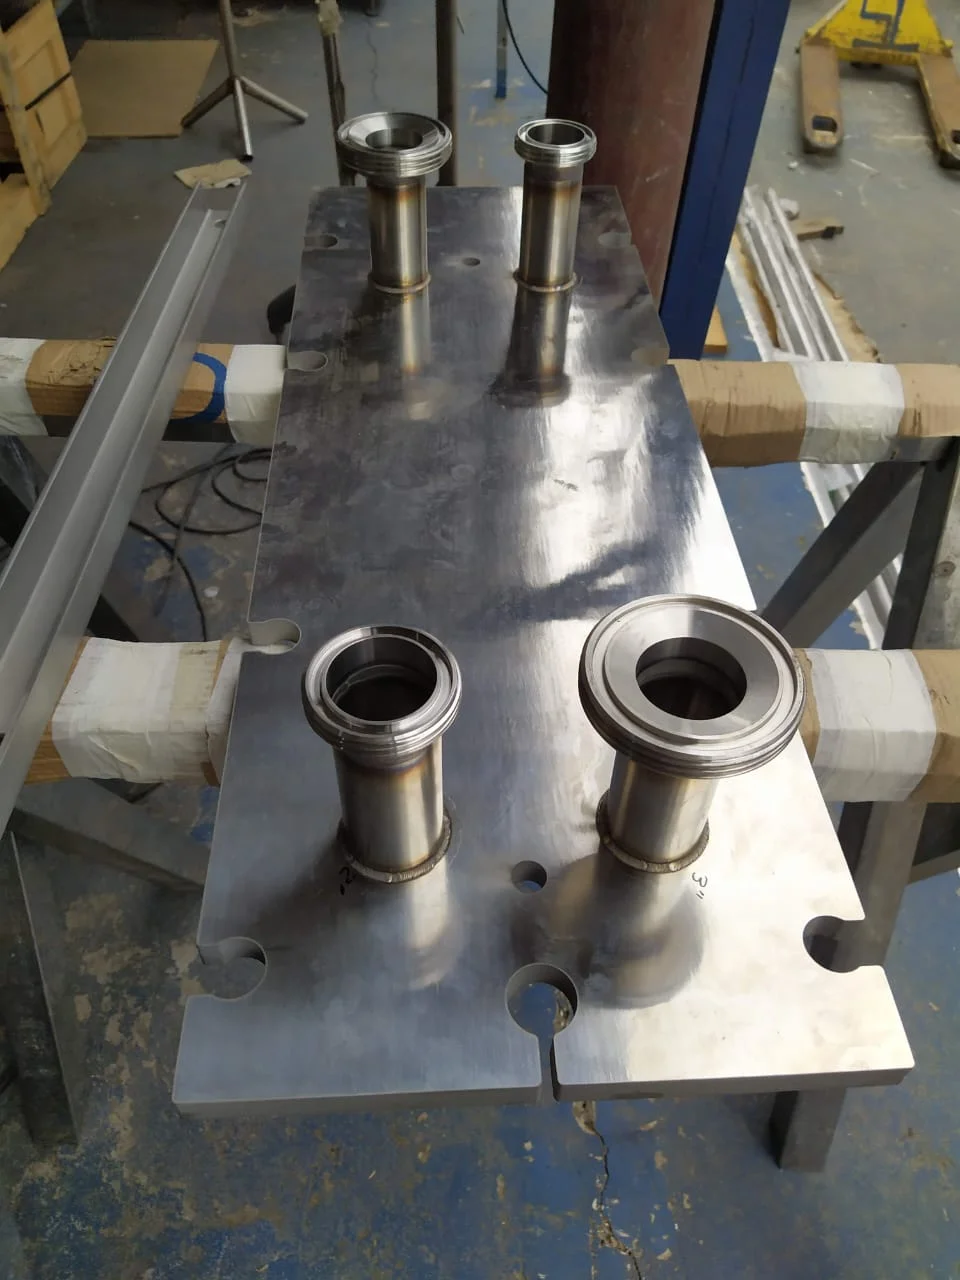
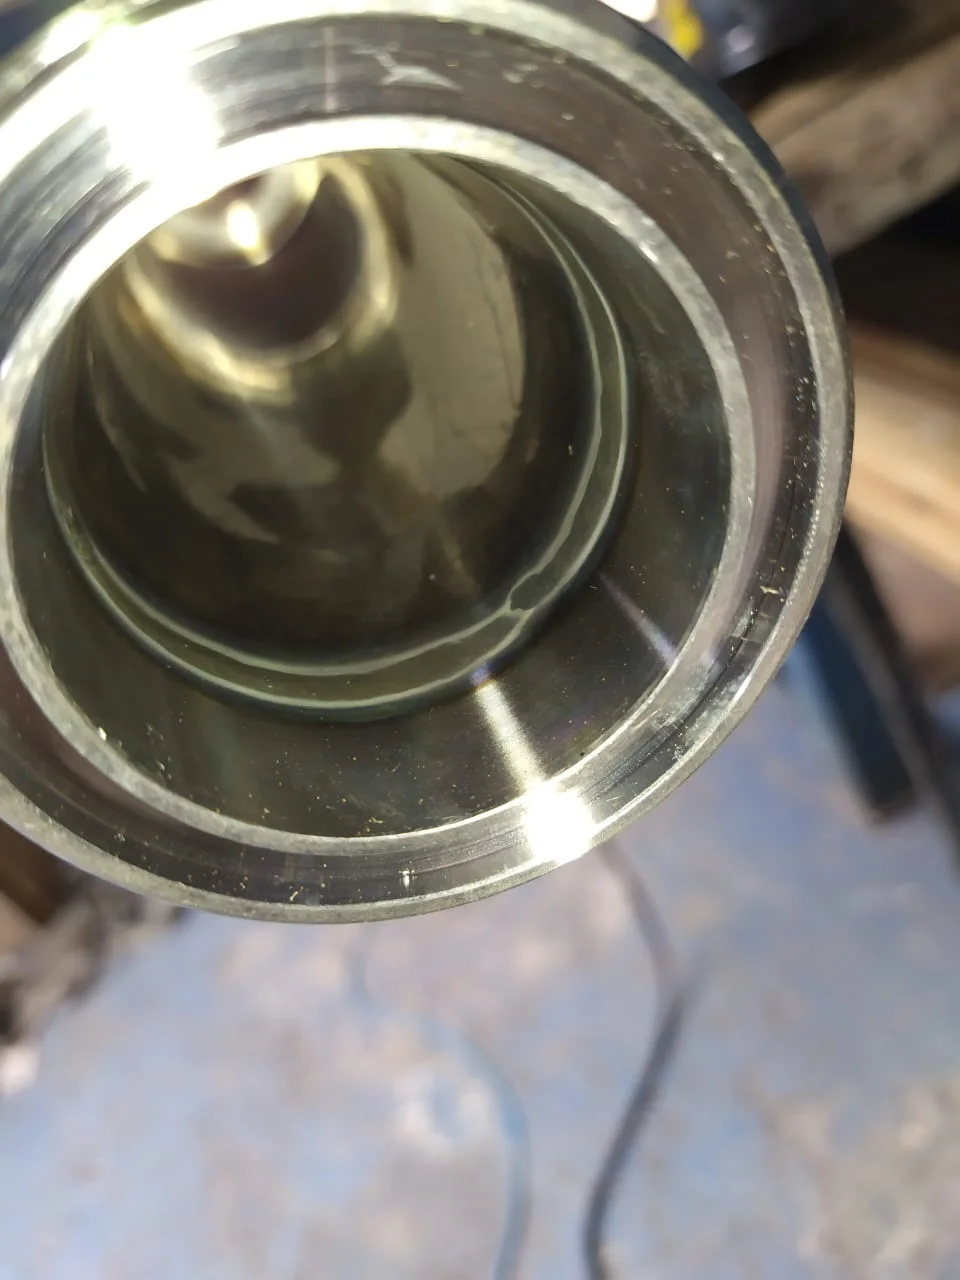
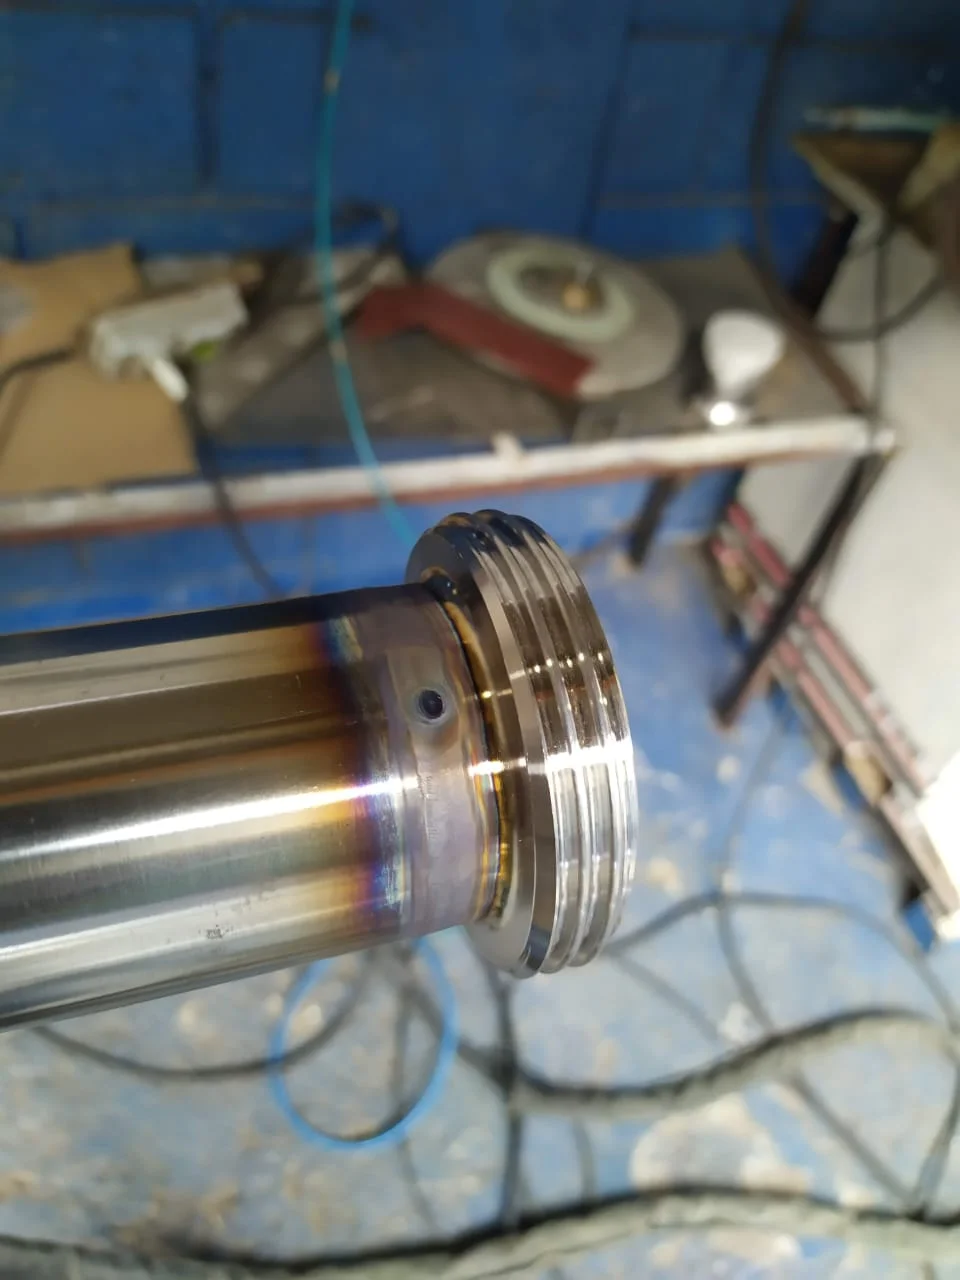
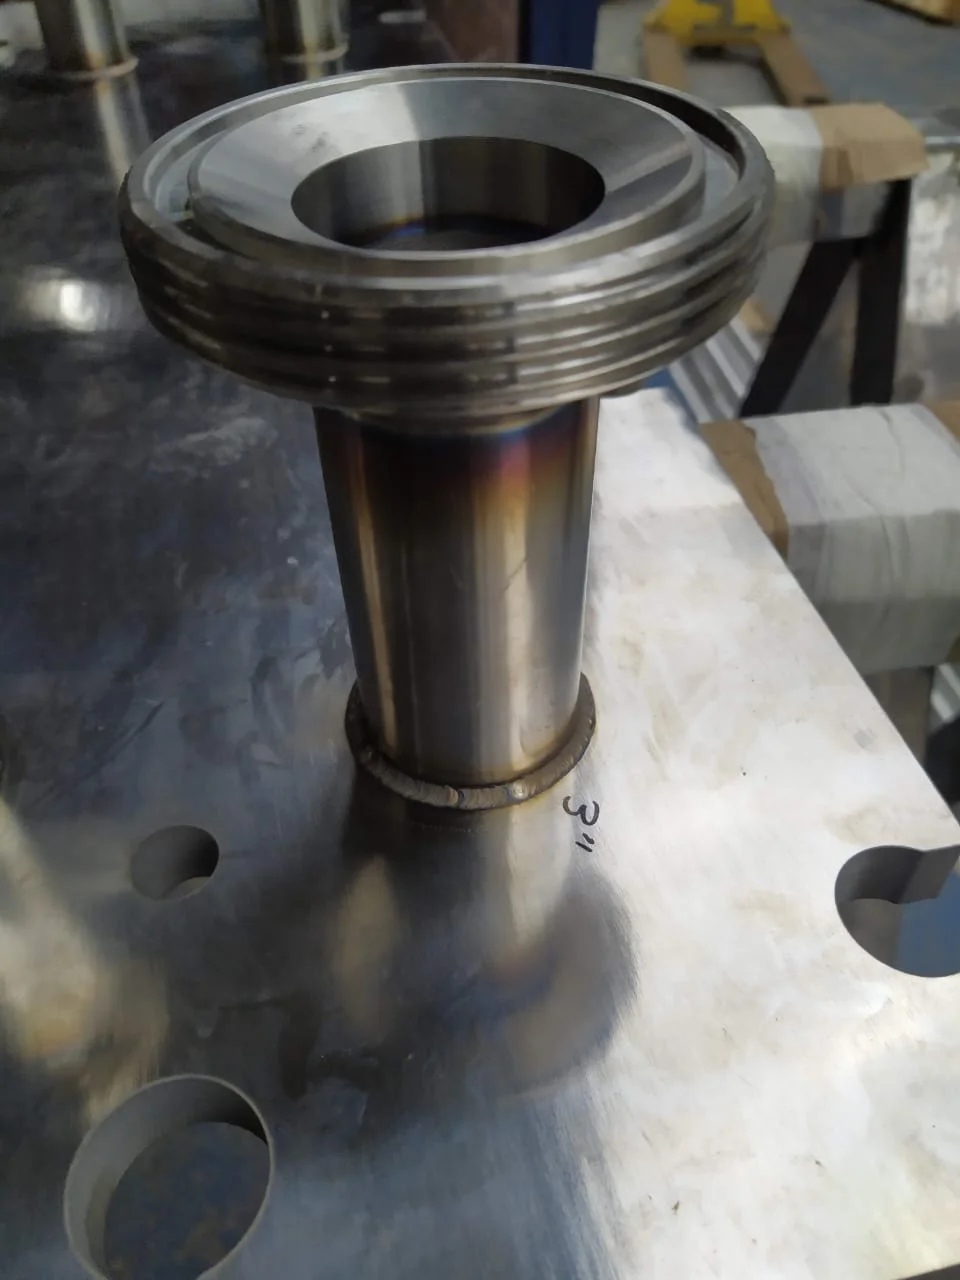
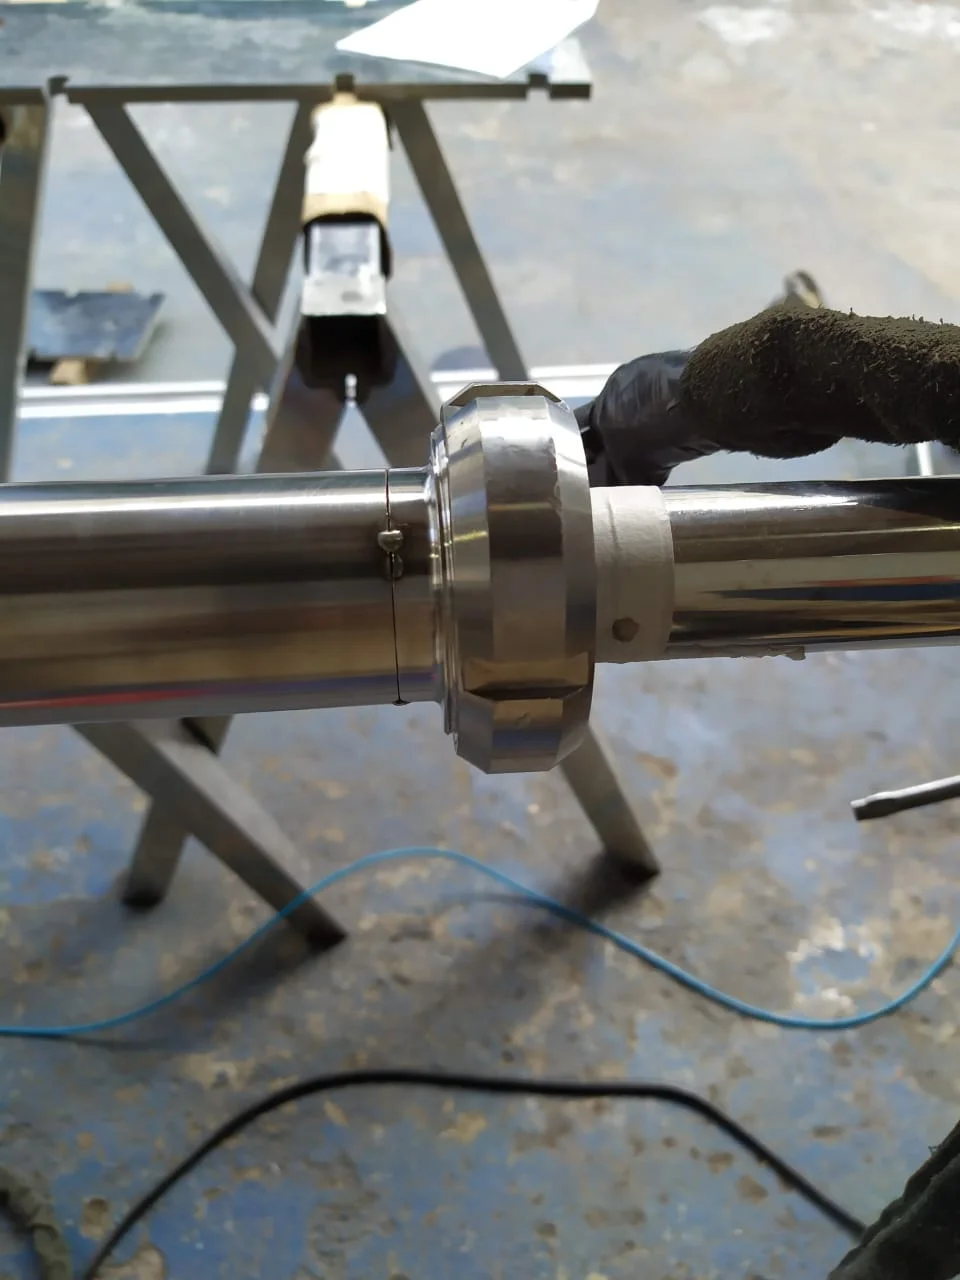
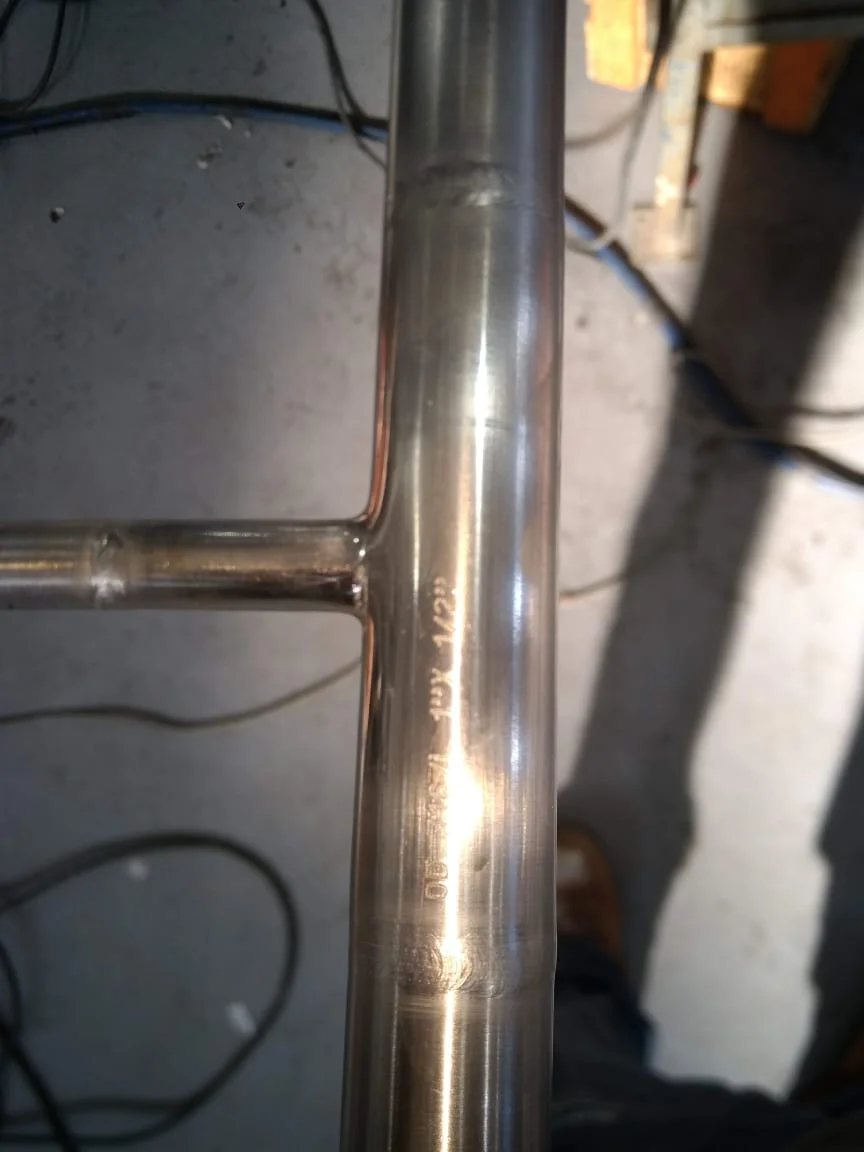
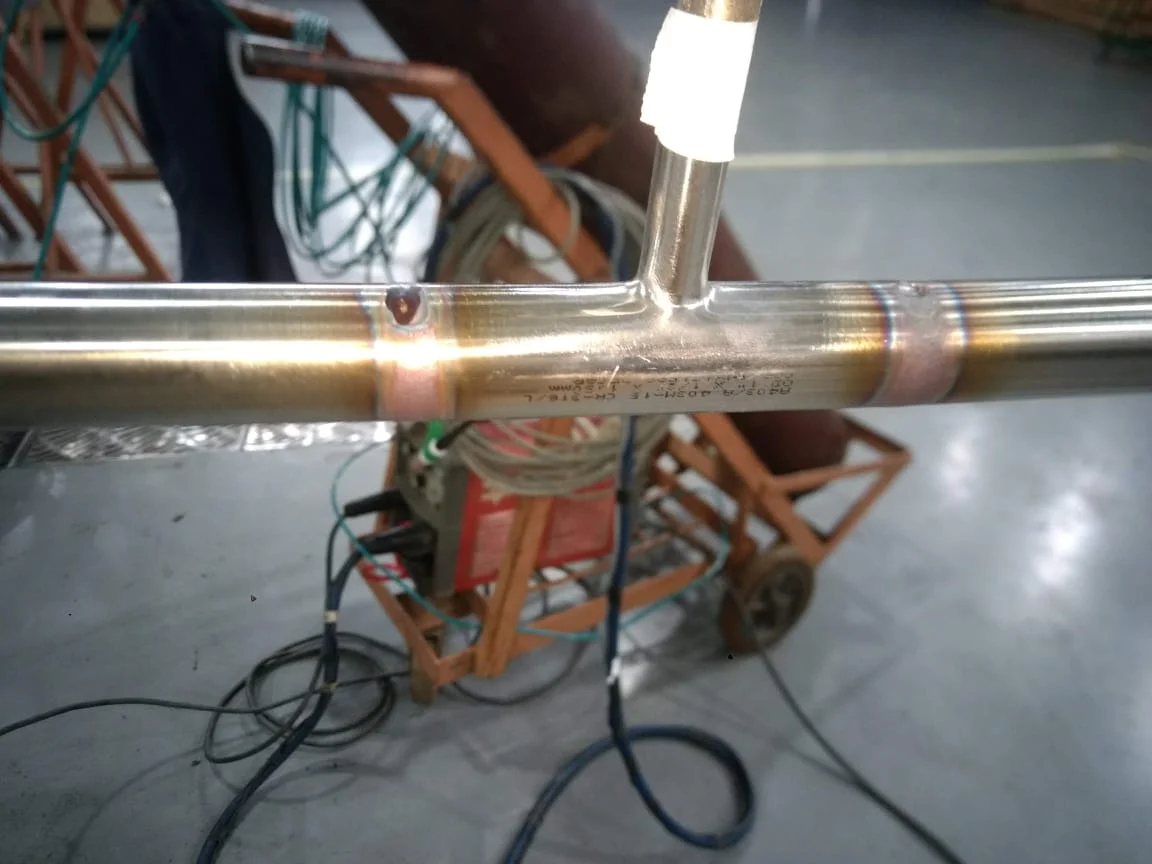
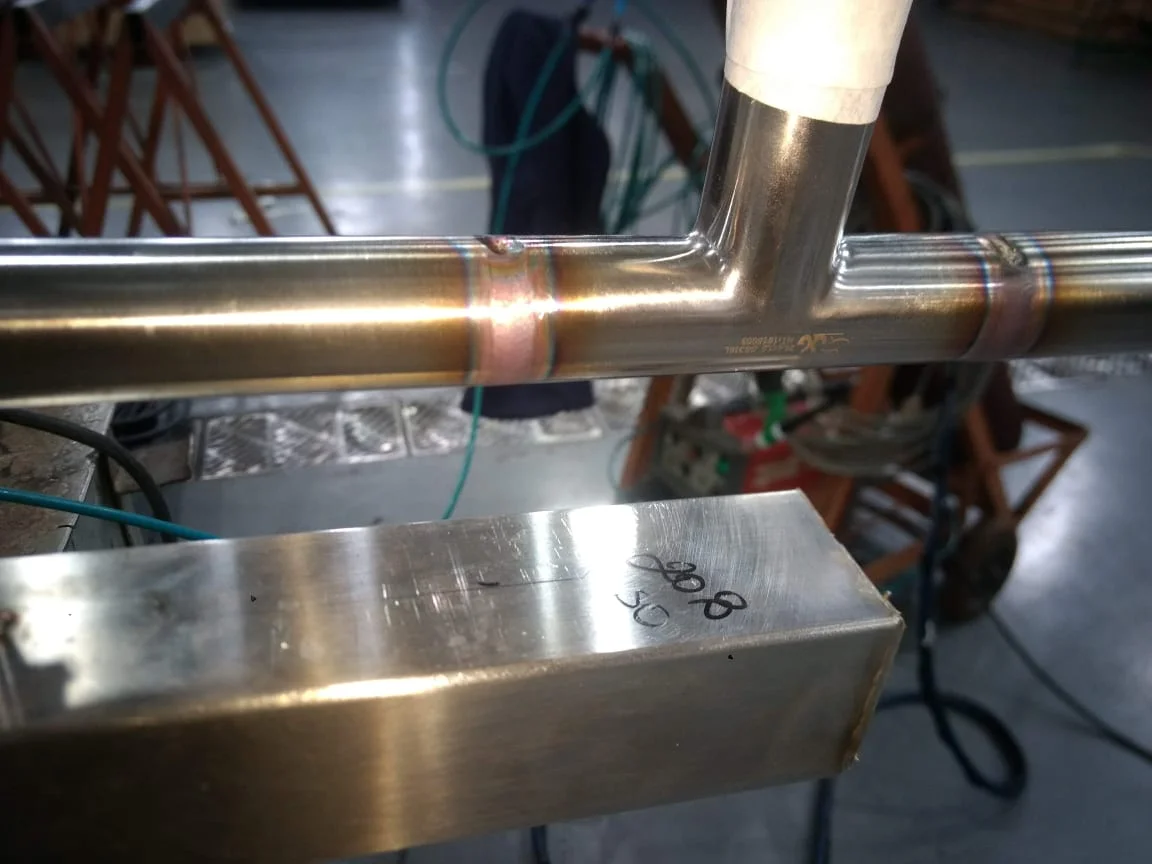
Clique nas imagens para ampliar
O que é a soldagem de tubos padrão OD e quando ela é indicada?
A Soldagem de tubos padrão OD é um processo especializado na união de tubos e conexões dimensionados pelo diâmetro externo, comumente em aço inoxidável.
Este método é crucial para tubulações industriais, pois favorece compatibilidade entre componentes e define claramente os parâmetros de fabricação, montagem, inspeção e soldagem.
Quando realizada por soldagem orbital TIG, a união ganha em padronização e controle dos parâmetros, desde que o procedimento esteja alinhado ao material, às dimensões e aos requisitos do projeto.
O que significa tubo OD?
OD, sigla para Outside Diameter, refere-se ao diâmetro externo de um tubo.
Em um tubo padrão OD, a medida é obtida na parte externa da parede do tubo, sem considerar a espessura como a principal dimensão de identificação.
Essa informação é vital para a seleção de conexões, abraçadeiras, componentes de montagem e equipamentos compatíveis.
A dimensão externa não deve ser analisada isoladamente.
É necessário verificar a espessura da parede, o grau do aço inoxidável, a tolerância dimensional, o tipo de conexão e as condições de operação previstas.
Pequenas diferenças de medida ou preparação podem afetar o encaixe, o alinhamento e a qualidade final da solda.
OD e SCH não são a mesma referência
Tubos identificados por OD e tubos especificados por SCH partem de referências dimensionais distintas.
A designação OD enfatiza o diâmetro externo efetivo do tubo, enquanto SCH, abreviação de Schedule, indica uma série relacionada à espessura da parede em sistemas de tubulação, considerando a convenção dimensional aplicável ao tubo nominal.
Na prática, dois componentes podem ter funções semelhantes, mas não serem diretamente intercambiáveis.
Um tubo escolhido apenas pelo diâmetro nominal, sem conferência do diâmetro externo e da espessura real, pode não se ajustar corretamente à conexão ou ao equipamento.
Por isso, a especificação deve informar claramente o padrão dimensional, as medidas, a espessura e os requisitos de fabricação antes do início da montagem.
Por que o aço inoxidável é utilizado?
O aço inoxidável é amplamente utilizado em aplicações sanitárias e industriais devido à sua resistência à corrosão, facilidade de limpeza e compatibilidade com diversos processos, dependendo do grau do material e das condições de uso.
Em sistemas que transportam produtos sensíveis ou que passam por higienização frequente, a geometria da junta e o acabamento da região soldada são cruciais para reduzir pontos de retenção e facilitar a inspeção.
Essas características não eliminam a necessidade de controle técnico.
A seleção do material, a preparação das extremidades, a limpeza, a proteção gasosa, o aporte térmico e o acabamento devem ser definidos de acordo com o projeto.
Contaminação superficial, desalinhamento, aquecimento excessivo ou proteção inadequada podem comprometer a integridade e a condição sanitária da junta.
Em quais setores a soldagem OD pode ser indicada?
A soldagem de tubos padrão OD é indicada para instalações que exigem união controlada de tubos e conexões de aço inoxidável, incluindo:
- Indústria alimentícia, em linhas de processo, utilidades e sistemas de transferência;
- Indústria farmacêutica, em tubulações que demandam elevado controle de limpeza e acabamento;
- Indústria química, conforme a compatibilidade do material com o fluido e as condições de operação;
- Indústria cosmética, em sistemas nos quais a higiene e a repetibilidade da montagem são relevantes;
- Empresas responsáveis por montagem, adequação ou manutenção de tubulações sanitárias e industriais.
A indicação do processo depende do conjunto de requisitos da instalação.
Tipo de fluido, temperatura, pressão, necessidade de limpeza, acessibilidade, geometria da linha e critérios de inspeção devem ser avaliados antes da contratação ou da execução.
Como avaliar o projeto antes da soldagem?
Antes de solicitar a execução, é recomendável reunir as informações técnicas disponíveis e confirmar os seguintes pontos:
- Material e grau do aço inoxidável dos tubos e das conexões;
- Diâmetro externo, espessura da parede, tolerâncias e padrão dimensional;
- Tipo de conexão, folga, chanfro ou preparação prevista para a junta;
- Desenho, isométrico, sequência de montagem e acessibilidade do local;
- Condições de operação, fluido conduzido, temperatura e pressão do sistema;
- Exigências de acabamento interno e externo, limpeza, passivação ou tratamento posterior, quando aplicáveis ao projeto;
- Necessidade de proteção gasosa externa, purga interna, inspeção ou teste de estanqueidade;
- Normas aplicáveis, especificações do cliente, critérios de aceitação e documentação exigida.
A Jota Soldas oferece a Solda OD para a união de tubos e conexões de aço inoxidável por soldagem orbital, com foco em precisão, estanqueidade e soluções ajustadas às necessidades de cada projeto.
Como os requisitos variam entre instalações, a definição do material, das dimensões, do procedimento e dos controles deve ser confirmada tecnicamente com a empresa antes da execução.
Como funciona a soldagem orbital OD em aço inoxidável?
A Soldagem de tubos padrão OD em aço inoxidável utiliza, preferencialmente, o processo TIG orbital para unir tubos e conexões com movimento circunferencial controlado.
Nesse método, o cabeçote orbital percorre o perímetro da junta, mantendo uma trajetória regular ao redor do tubo e permitindo maior estabilidade na execução do cordão.
O processo é indicado quando a tubulação exige repetibilidade, acabamento uniforme e controle cuidadoso das condições de soldagem.
Princípio da soldagem orbital OD
O termo orbital descreve o movimento automatizado ou mecanizado do conjunto de soldagem ao redor do tubo.
Diferentemente de uma união realizada apenas com deslocamento manual, a tocha acompanha a circunferência da junta de maneira programada ou controlada, reduzindo variações relacionadas à velocidade de avanço, ao ângulo de trabalho e à distância entre o eletrodo e a peça.
Na soldagem TIG orbital, um arco elétrico é estabelecido entre o eletrodo de tungstênio e o aço inoxidável.
O calor gerado funde as bordas preparadas dos tubos e, conforme o procedimento definido para o projeto, pode haver ou não utilização de material de adição.
A escolha depende do tipo de junta, da espessura, da configuração da tubulação e dos requisitos técnicos aplicáveis.
Controle dos parâmetros do processo
A qualidade da junta depende do equilíbrio entre corrente, velocidade de deslocamento, abertura do arco, vazão e tipo de gás de proteção, além das características do material e da geometria da união.
A corrente influencia a quantidade de calor introduzida na peça, enquanto a velocidade determina o tempo de permanência do arco em cada trecho da circunferência.
Parâmetros inadequados podem favorecer falta de fusão, penetração irregular, excesso de calor, deformações ou alterações no acabamento.
Por isso, a execução deve partir das especificações do projeto e de um procedimento tecnicamente definido, sem tratar um único conjunto de regulagens como aplicável a todos os tubos OD.
A proteção gasosa externa ajuda a preservar a região do arco contra a ação do ambiente durante a soldagem.
Em determinadas aplicações, especialmente quando a condição interna da tubulação é relevante, o projeto pode exigir purga interna.
Nesse caso, o gás utilizado no interior do tubo reduz a exposição da raiz aquecida ao oxigênio e contribui para um acabamento interno mais adequado.
A necessidade, o gás e os critérios de execução devem ser definidos conforme o material, o processo e a especificação do cliente.
Preparação das extremidades e montagem da junta
Antes de iniciar o arco, as extremidades precisam estar compatíveis com o tipo de junta previsto.
A preparação envolve verificar o corte, a geometria das bordas, a ausência de rebarbas, o alinhamento entre os componentes e a abertura adequada para a soldagem.
Também é necessário controlar o ajuste para evitar degraus, desalinhamentos e variações que prejudiquem a continuidade do cordão.
A limpeza é igualmente importante.
Óleos, umidade, partículas, marcas de manuseio e outros contaminantes podem comprometer a estabilidade do arco e a aparência da solda.
Em aço inoxidável, ferramentas e procedimentos de limpeza devem ser compatíveis com o material, evitando contaminações que afetem a superfície ou o desempenho da junta.
A fixação deve manter os tubos estáveis durante a operação, sem impedir a movimentação do cabeçote orbital.
Quando o projeto exigir, a montagem pode incluir verificação dimensional, conferência da orientação das conexões e confirmação de que a sequência de soldagem não introduzirá tensões ou deformações indesejadas.
Soldagem orbital e TIG manual convencional
A soldagem TIG manual e a TIG orbital utilizam o mesmo princípio de proteção do arco por gás inerte e podem ser aplicadas ao aço inoxidável.
A diferença principal está no modo de deslocamento, na soldagem manual, o soldador controla diretamente a trajetória, a velocidade e a posição da tocha; na orbital, o equipamento conduz o movimento ao redor do tubo de forma mais padronizada.
Isso não torna a soldagem orbital automaticamente adequada para qualquer situação.
O método depende do acesso, da geometria, das dimensões, da repetição de juntas semelhantes e dos requisitos do projeto.
A soldagem manual pode ser mais conveniente em configurações com interferências, trechos de difícil acesso ou geometrias que não permitam o uso adequado do cabeçote orbital.
O que influencia a repetibilidade e a estanqueidade?
A repetibilidade resulta da combinação entre equipamento corretamente ajustado, preparação consistente, estabilidade da montagem, controle dos parâmetros e execução por mão de obra qualificada.
A uniformidade do cordão também pode ser afetada por variações dimensionais do tubo, desalinhamento, limpeza insuficiente, instabilidade do gás e interrupções durante o ciclo.
A estanqueidade não deve ser presumida apenas pela aparência externa da solda.
Ela depende da integridade da junta, da penetração compatível com o projeto, da continuidade do cordão, do acabamento interno quando aplicável e dos ensaios ou verificações definidos para o sistema.
Em tubulações sanitárias e industriais, o controle desses aspectos ajuda a reduzir riscos de vazamento, retenção de resíduos e contaminação do processo.
Na Jota Soldas, a abordagem para a Soldagem Orbital OD considera a necessidade de compreender as características de cada projeto e desenvolver soluções sob medida.
A empresa atua com soldagem, fabricação e montagem industrial desde 2019 e informa contar com experiência prática acumulada no setor, priorizando qualidade, segurança e precisão.
A definição do método, da preparação, da proteção gasosa e das verificações deve ser alinhada às condições reais da tubulação e às especificações fornecidas pelo cliente.
Controle de qualidade, inspeção e boas práticas para soldas OD
A qualidade de uma solda OD não depende apenas do equipamento utilizado.
Ela resulta da combinação entre preparação correta, parâmetros compatíveis com o projeto, controle da proteção gasosa, execução por mão de obra qualificada e inspeção em diferentes etapas.
Na soldagem de tubos padrão OD em aço inoxidável, esses cuidados são especialmente relevantes quando a tubulação precisa apresentar acabamento uniforme, boa estanqueidade e baixo risco de contaminação.
Critérios técnicos de verificação antes, durante e depois da soldagem
Antes da execução, é recomendável confirmar:
- Material, diâmetro externo, espessura e condição dos tubos e conexões;
- Compatibilidade entre tubo, conexão, procedimento e aplicação prevista;
- Limpeza das superfícies, sem óleo, umidade, partículas ou resíduos que possam comprometer a junta;
- Corte, faceamento e preparação das extremidades conforme o procedimento aplicável;
- Alinhamento, ajuste, abertura e fixação das peças;
- Disponibilidade e adequação dos gases de proteção;
- Necessidade de purga interna, conforme o material, a geometria e os requisitos do projeto;
- Identificação das juntas e demais registros necessários para a rastreabilidade.
Durante a soldagem, devem ser acompanhados os parâmetros definidos para a operação, como corrente, velocidade de avanço, sequência de execução e proteção gasosa.
Também é importante observar se as peças permanecem alinhadas, se não ocorre contaminação do eletrodo ou da região da junta e se o processo mantém estabilidade ao longo do movimento circunferencial.
Depois da soldagem, a junta deve ser liberada somente após a inspeção prevista para o serviço.
Essa etapa pode incluir avaliação visual, verificação dimensional, ensaio de estanqueidade ou outros métodos definidos pela especificação técnica, pelo cliente ou pelas normas aplicáveis.
O alcance da inspeção deve ser estabelecido antes do início do trabalho, e não apenas quando surge uma descontinuidade.
Critérios visuais para avaliar a junta
A inspeção visual é uma etapa inicial, mas indispensável.
Em condições adequadas de iluminação e acesso, o inspetor pode verificar a uniformidade do cordão, a continuidade da solda, a transição entre o metal de base e a junta e a ausência de sinais evidentes de irregularidade.
Entre os aspectos que merecem atenção estão:
- Variação excessiva de largura ou de aparência ao redor da circunferência;
- Mordeduras, porosidade aparente, trincas, falta de fusão visível ou respingos indevidos;
- Descoloração intensa ou sinais de oxidação associados à proteção gasosa insuficiente;
- Deformações, desalinhamento ou redução indesejada da seção interna;
- Irregularidades que possam dificultar a limpeza, a drenagem ou o escoamento do produto;
- Acabamento incompatível com o padrão sanitário ou industrial definido para a aplicação.
A aparência, isoladamente, não comprova a integridade completa da junta.
Uma solda visualmente uniforme ainda pode exigir ensaios adicionais, principalmente quando a tubulação conduz fluidos sensíveis, opera sob pressão ou está sujeita a requisitos específicos de higiene e segurança.
Estanqueidade e prevenção de contaminação
Em sistemas sanitários, a estanqueidade reduz o risco de vazamentos, entrada de agentes externos e perda de controle do processo.
A qualidade da superfície interna também é importante, descontinuidades, oxidação excessiva, reentrâncias ou resíduos podem favorecer retenções e dificultar os procedimentos de limpeza e sanitização.
A purga interna, quando exigida pelo projeto, ajuda a proteger o lado interno da junta durante a soldagem.
Sua necessidade e seus parâmetros não devem ser presumidos de maneira universal, pois dependem do material, da espessura, da configuração da tubulação, do procedimento e do nível de exigência da aplicação.
A definição deve seguir a documentação técnica correspondente.
A prevenção de contaminação começa antes do arco ser aberto.
Armazenamento adequado, ferramentas limpas, manuseio cuidadoso do aço inoxidável e separação de materiais ou instrumentos que possam introduzir contaminantes são boas práticas gerais.
Em linhas alimentícias, farmacêuticas, químicas e cosméticas, esses cuidados precisam ser compatibilizados com os requisitos de higiene e validação do processo.
Procedimento, qualificação e rastreabilidade
Um procedimento de soldagem deve estabelecer, de forma coerente com o projeto, os materiais envolvidos, a preparação da junta, a técnica de execução, os gases, os parâmetros de operação, os critérios de aceitação e os ensaios aplicáveis.
A qualificação da mão de obra é igualmente relevante, porque a repetibilidade depende tanto do controle do processo quanto da capacidade de interpretar e executar os requisitos definidos.
A rastreabilidade pode incluir a identificação dos materiais, das juntas, dos consumíveis, dos parâmetros registrados, dos responsáveis pela execução e dos resultados de inspeção.
O nível de documentação varia conforme o risco, a complexidade e a exigência contratual do serviço, mas deve ser suficiente para relacionar cada junta aos critérios que orientaram sua aceitação.
Na Jota Soldas, a execução de Solda OD é apresentada como uma solução personalizada para projetos que exigem precisão e estanqueidade.
A empresa atua com soldagem, fabricação e montagem industrial desde 2019, e informa contar com experiência acumulada no setor e mão de obra qualificada.
Os requisitos efetivamente aplicáveis a cada serviço devem ser definidos a partir das informações técnicas fornecidas pelo cliente e da avaliação do projeto.
Normas, especificações e critérios de aceitação
A inspeção deve considerar as normas aplicáveis ao tipo de tubulação, ao material, ao setor e ao serviço contratado.
Também devem ser observados desenhos, memoriais, procedimentos aprovados, requisitos de acabamento, critérios de aceitação e exigências de testes definidos pelo cliente.
Não existe um único critério de inspeção válido para toda solda OD.
Uma junta destinada a uma linha sanitária pode ter exigências diferentes de uma tubulação industrial convencional, mesmo quando os tubos possuem dimensões semelhantes.
Por isso, a decisão sobre inspeção visual, ensaios, acabamento, purga e documentação deve ser tomada com base no uso previsto e na especificação do projeto.
Cuidados em montagem, manutenção e inspeção
Durante a montagem, o alinhamento deve ser preservado para evitar esforços indevidos sobre as juntas.
Suportes, conexões, dilatação, vibração e acesso para inspeção também devem ser considerados.
Forçar componentes para compensar diferenças dimensionais pode transferir tensões para a solda e prejudicar o desempenho da tubulação.
Em manutenção, qualquer intervenção deve começar pela identificação do material, do histórico da linha e da causa provável do problema.
Vazamento, alteração de acabamento, corrosão, deformação ou contaminação podem exigir abordagens diferentes.
A remoção de uma junta e sua substituição devem respeitar o procedimento definido para o serviço, incluindo limpeza, preparação, proteção gasosa, inspeção e eventual teste de estanqueidade.
Após a instalação, a inspeção deve verificar as juntas acessíveis, os pontos sujeitos a vibração ou movimentação e as regiões próximas a conexões e suportes.
Registros de manutenção e inspeção ajudam a acompanhar alterações ao longo do tempo e facilitam a definição de intervenções futuras.
Como solicitar uma avaliação para um projeto de solda OD?
O ideal é reunir informações sobre material, diâmetro externo, espessura, conexões, quantidade e localização das juntas, finalidade da tubulação, condições de operação, requisitos de acabamento, necessidade de purga e ensaios previstos.
Com esses dados, a Jota Soldas pode avaliar tecnicamente a demanda e orientar a definição dos requisitos específicos, sem substituir as normas, os documentos do projeto ou a responsabilidade técnica aplicável.
Perguntas frequentes
Toda solda OD precisa de purga interna?
Não é possível afirmar isso para todos os projetos.
A purga interna pode ser exigida para proteger a raiz da solda e preservar as condições internas da tubulação, mas sua necessidade depende do material, da aplicação, da geometria, do procedimento e dos critérios do cliente.
A definição deve ser feita na análise técnica do serviço.
Em quais aplicações a soldagem orbital OD é utilizada?
O processo é indicado para aplicações que valorizam padronização, acabamento, precisão e estanqueidade, incluindo tubulações de setores alimentício, farmacêutico, químico e cosmético.
A adequação depende das características da linha e dos requisitos estabelecidos para cada projeto.
Para saber mais sobre Soldagem de tubos padrão OD
Ligue para (11) 4358-4906 ou clique aqui e entre em contato por e-mail.
Entre em contato agora mesmo!
Clique no botão e entre em contato para tirar dúvidas ou solicitar um orçamento.
Solicitar contatoPrincipais regiões de atendimento:
- Atendimento realizado em todo o estado de Acre.
- Atendimento realizado em todo o estado de Alagoas.
- Atendimento realizado em todo o estado de Amapá.
- Atendimento realizado em todo o estado de Amazonas.
- Atendimento realizado em todo o estado de Bahia.
- Atendimento realizado em todo o estado de Ceará.
- Atendimento realizado em todo o estado de Distrito Federal.
- Atendimento realizado em todo o estado de Espírito Santo.
- Atendimento realizado em todo o estado de Goiás.
- Atendimento realizado em todo o estado de Maranhão.
- Atendimento realizado em todo o estado de Mato Grosso.
- Atendimento realizado em todo o estado de Mato Grosso do Sul.
- Atendimento realizado em todo o estado de Minas Gerais.
- Atendimento realizado em todo o estado de Pará.
- Atendimento realizado em todo o estado de Paraíba.
- Atendimento realizado em todo o estado de Paraná.
- Atendimento realizado em todo o estado de Pernambuco.
- Atendimento realizado em todo o estado de Piauí.
- Atendimento realizado em todo o estado de Rio de Janeiro.
- Atendimento realizado em todo o estado de Rio Grande do Norte.
- Atendimento realizado em todo o estado de Rio Grande do Sul.
- Atendimento realizado em todo o estado de Rondônia.
- Atendimento realizado em todo o estado de Roraima.
- Atendimento realizado em todo o estado de Santa Catarina.
- Atendimento realizado em todo o estado de São Paulo.
- Atendimento realizado em todo o estado de Sergipe.
- Atendimento realizado em todo o estado de Tocantins.

