Galeria
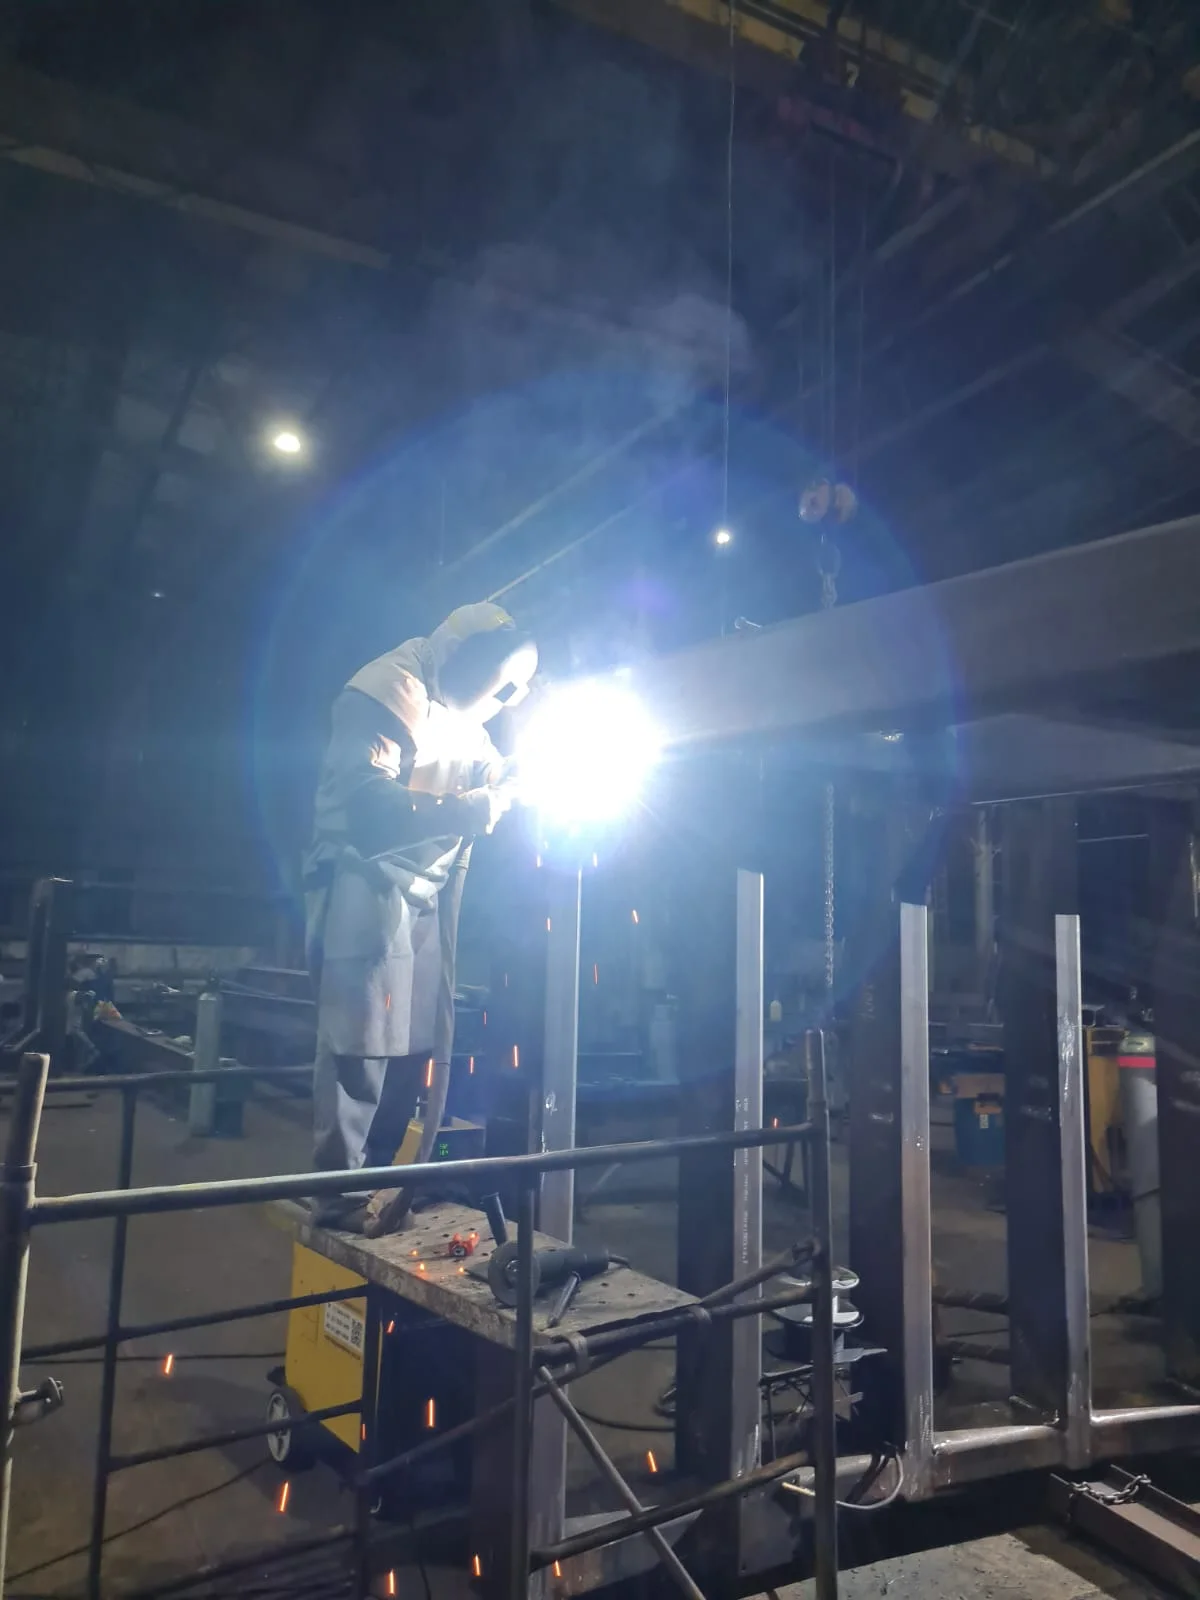
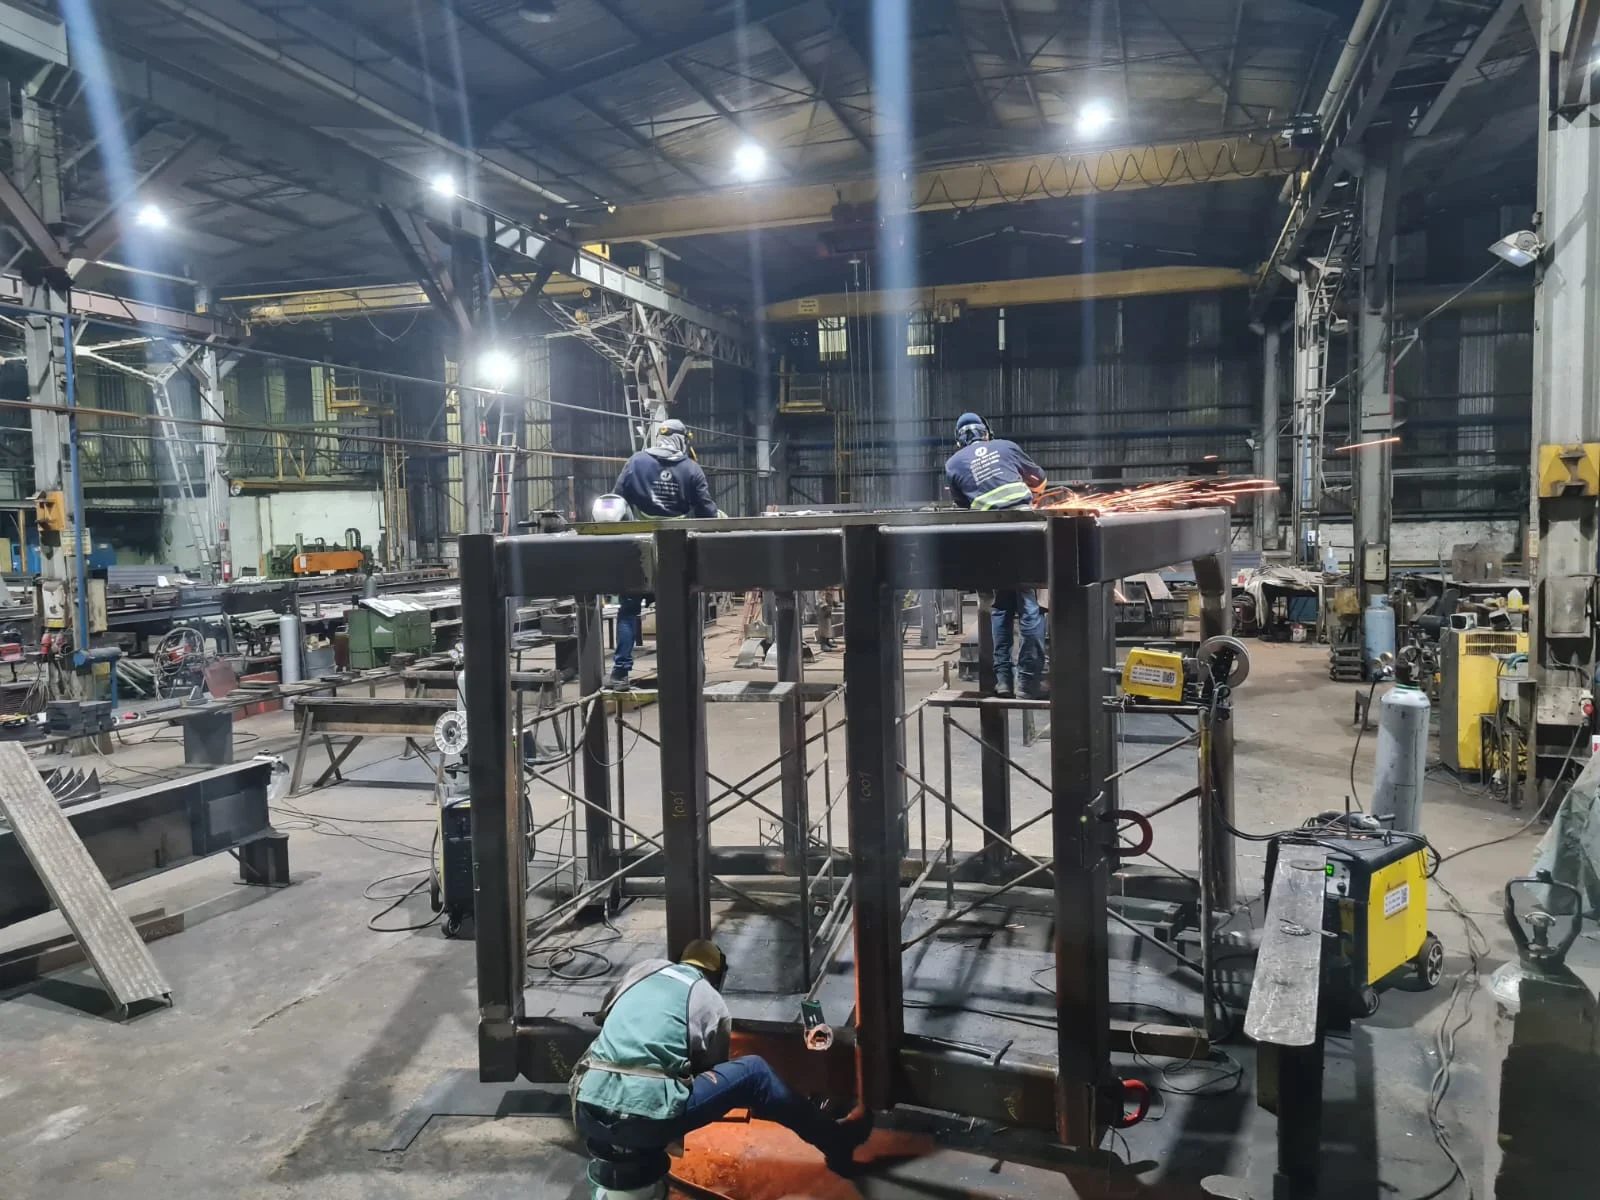
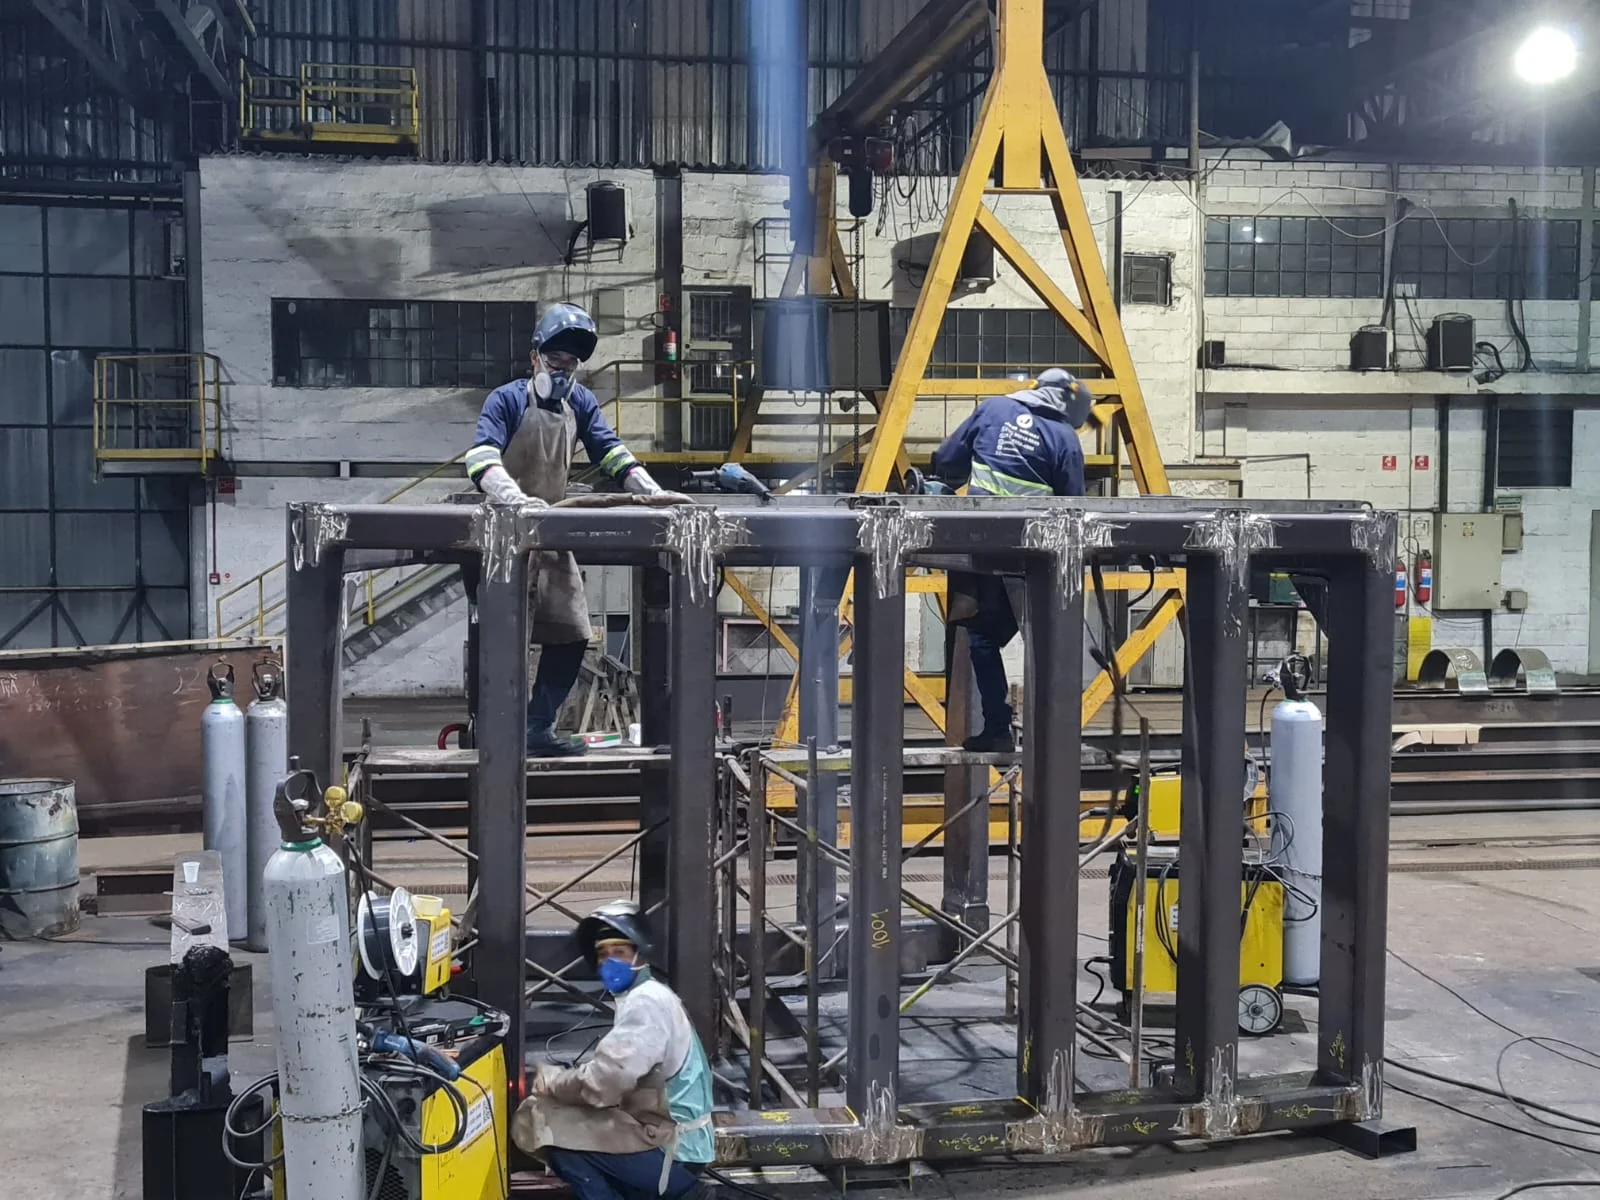
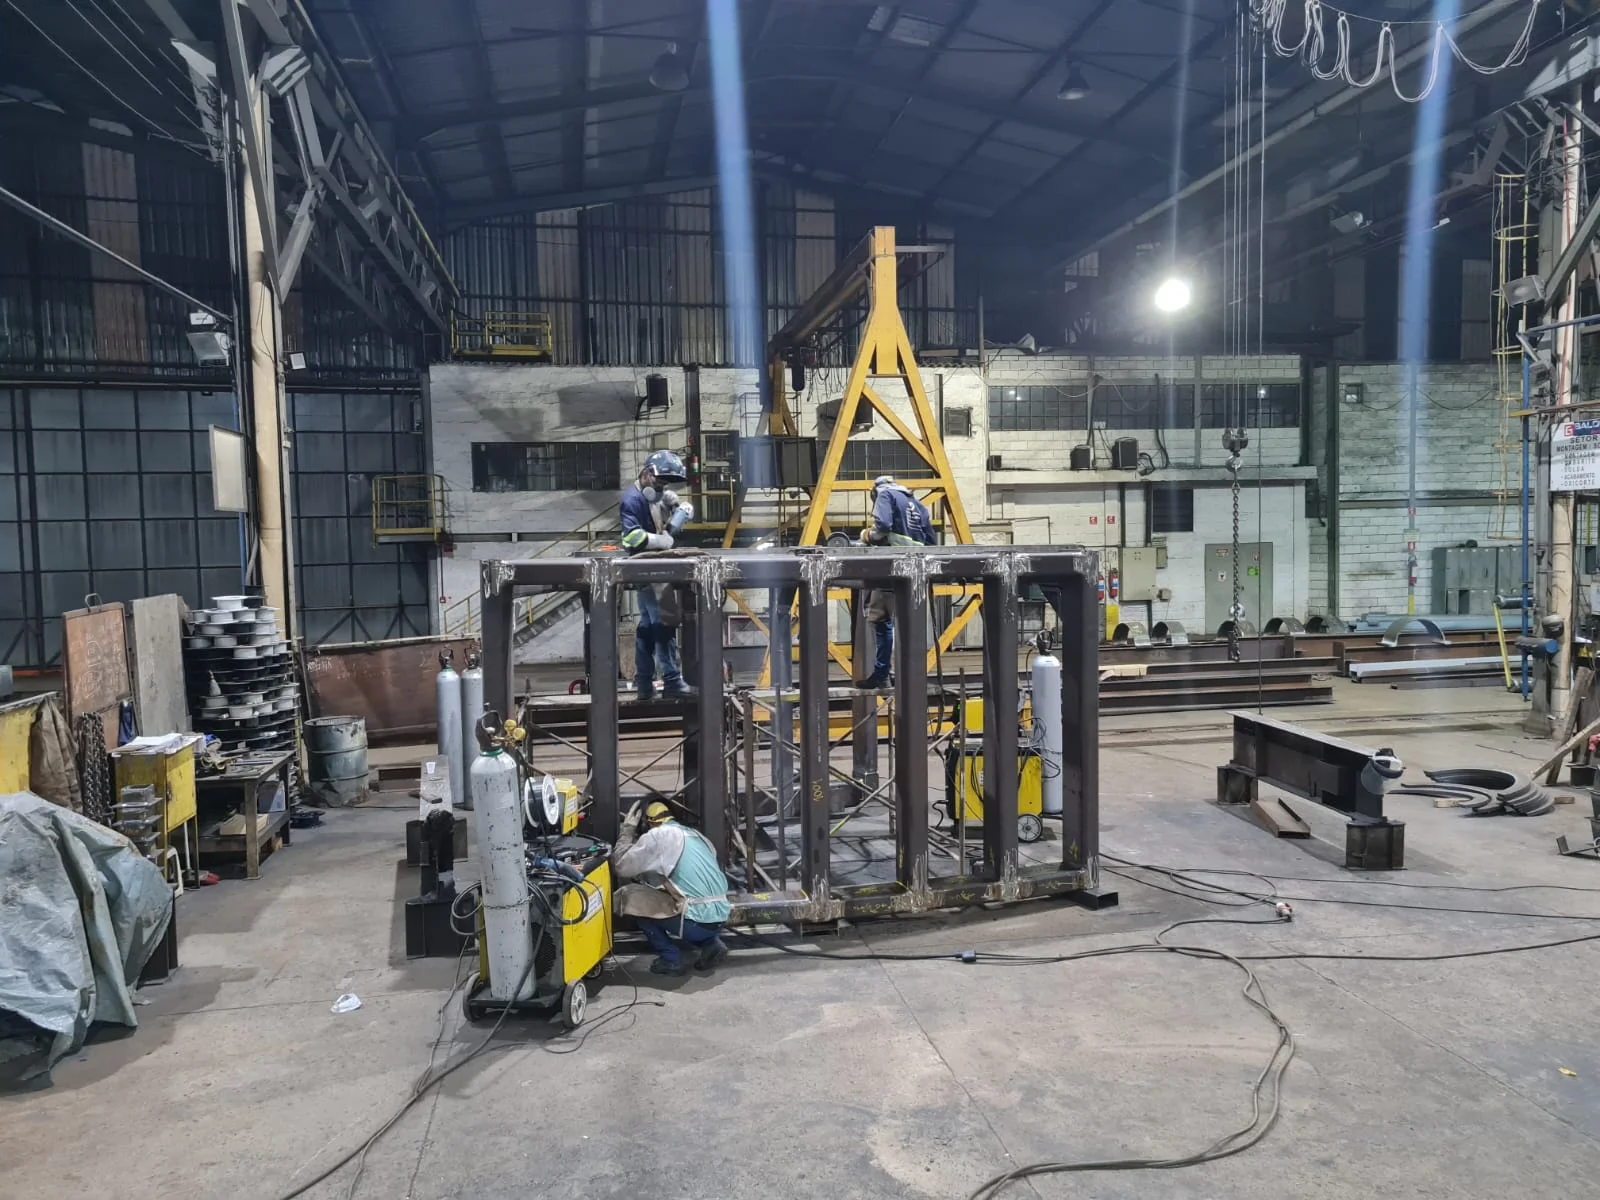
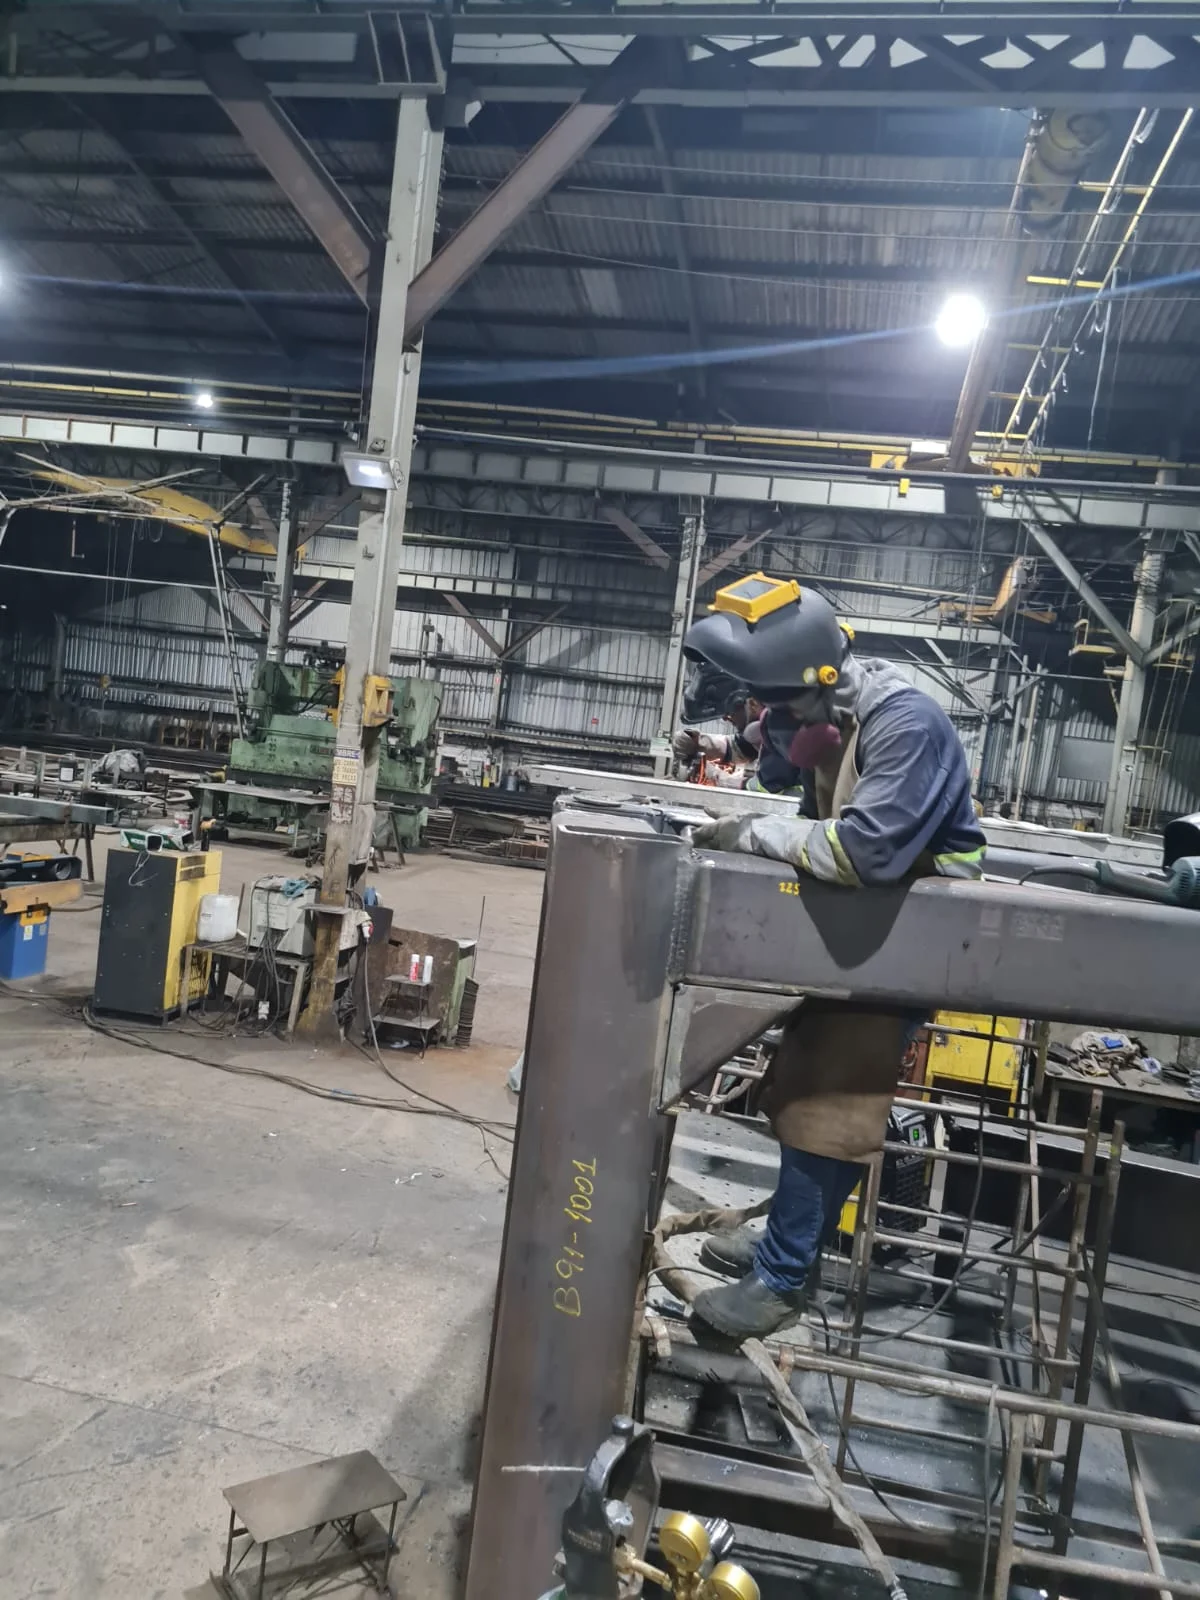
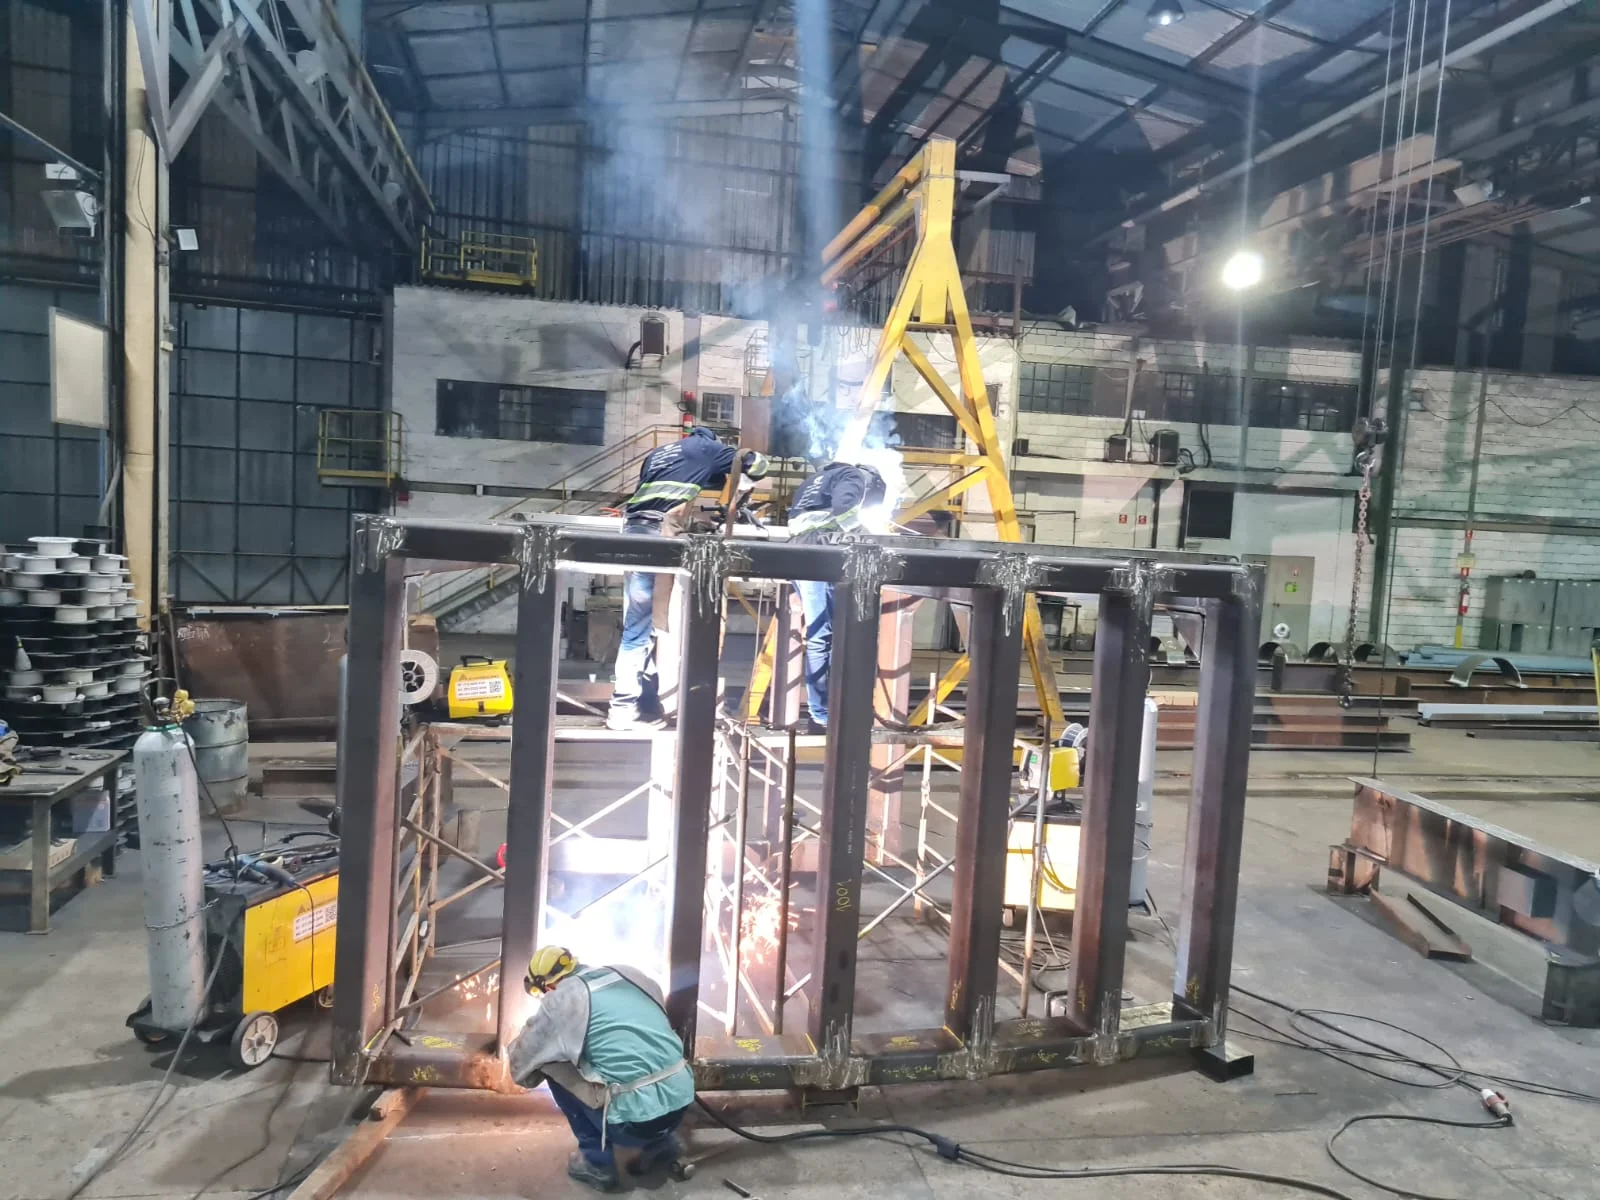
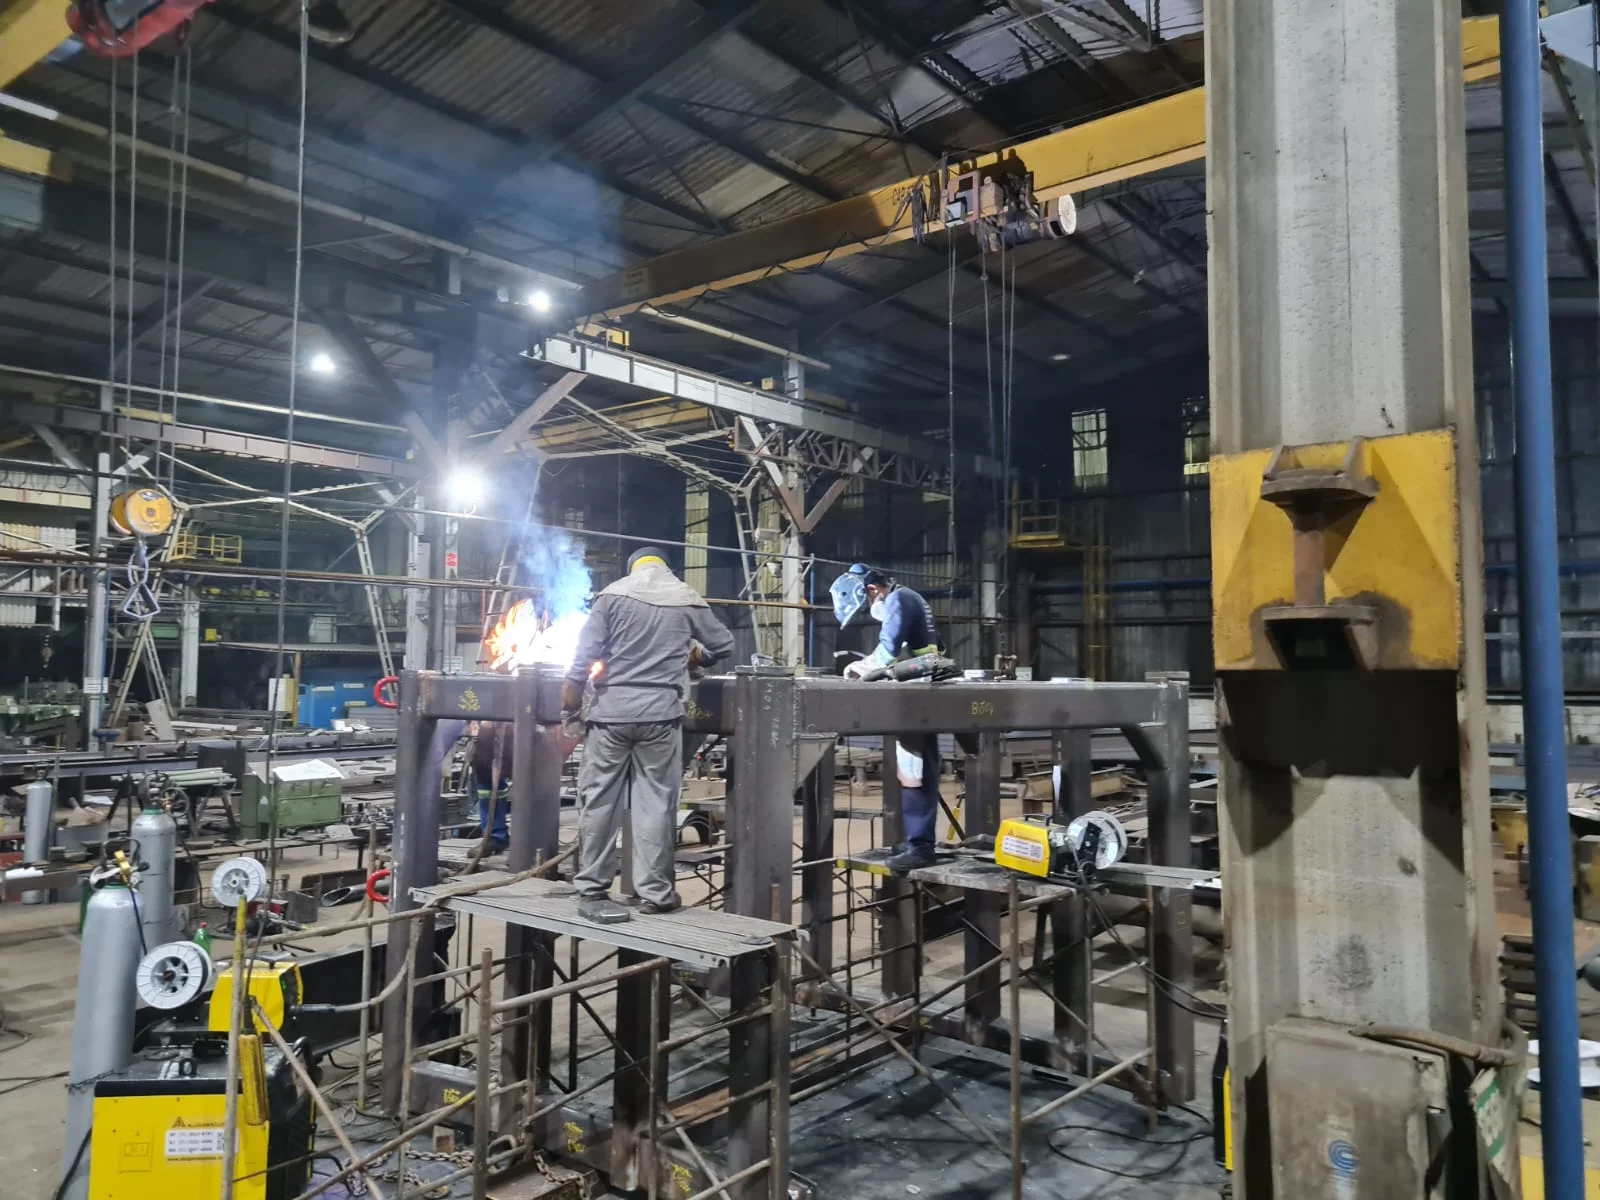
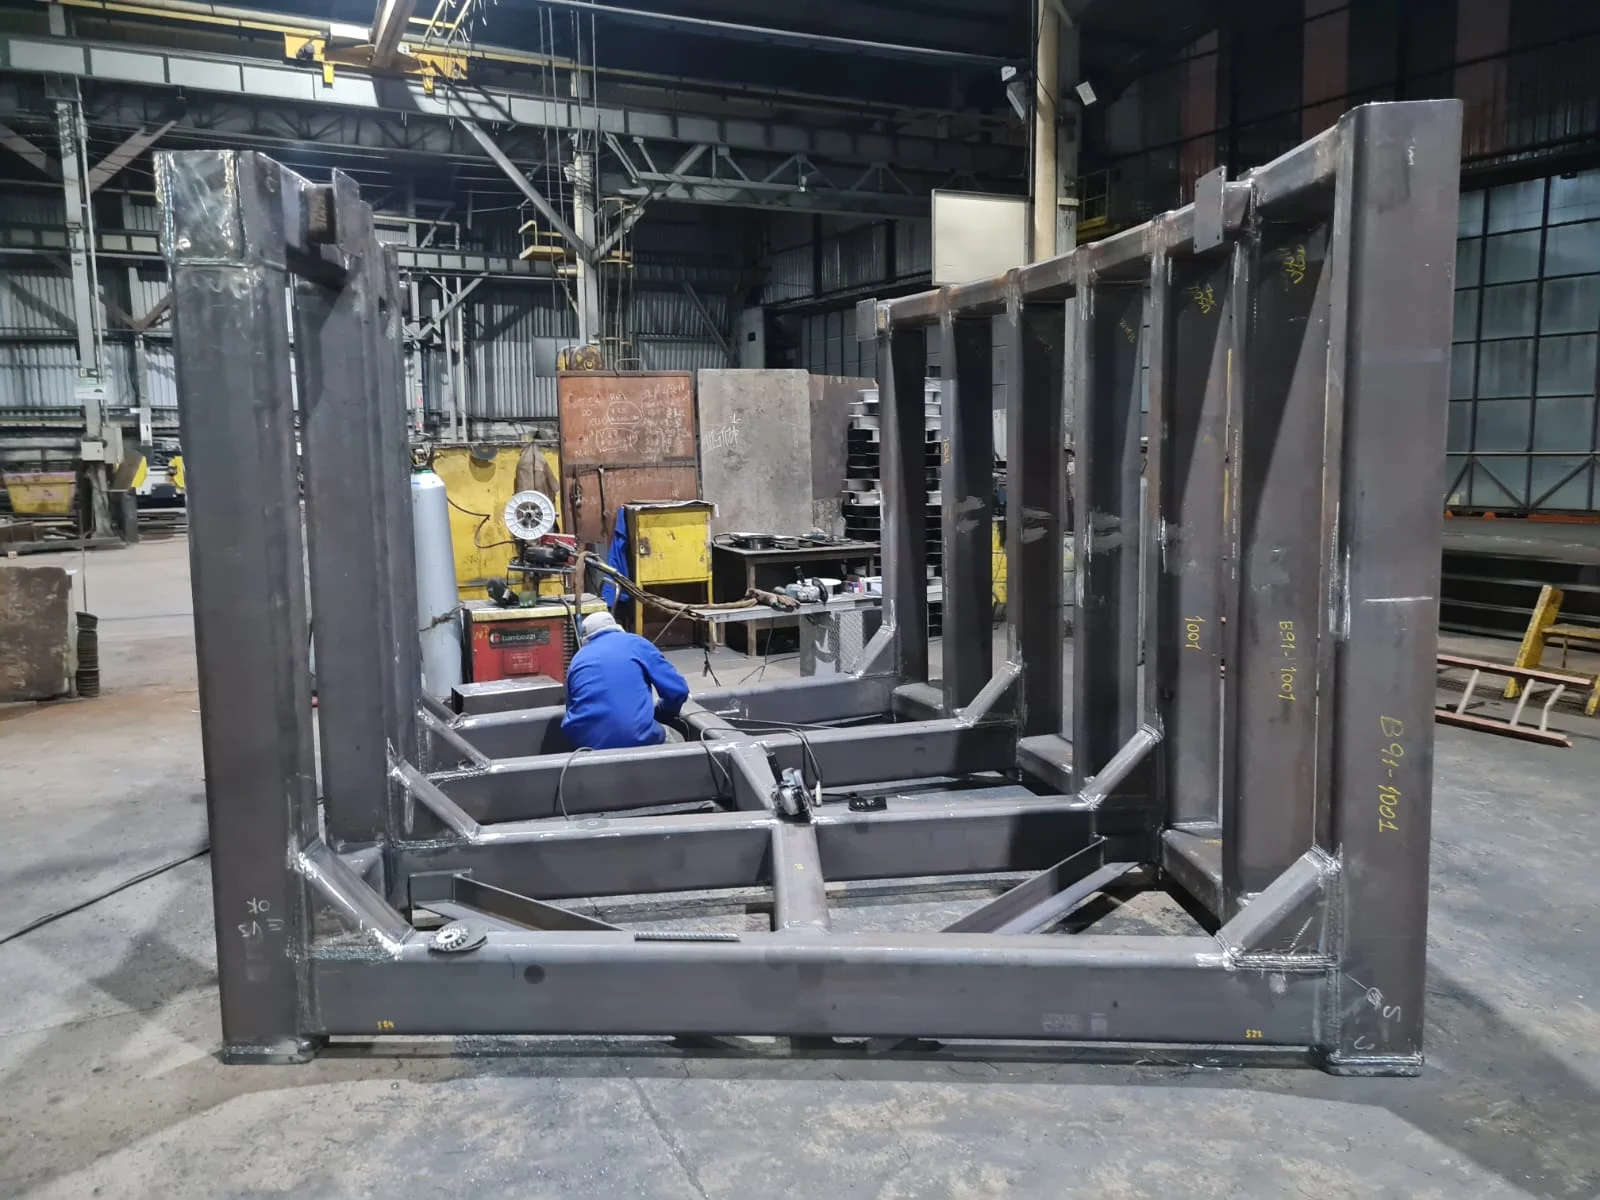
Clique nas imagens para ampliar
Solda MIG tubular: processo, aplicações e critérios técnicos para soldagem industrial
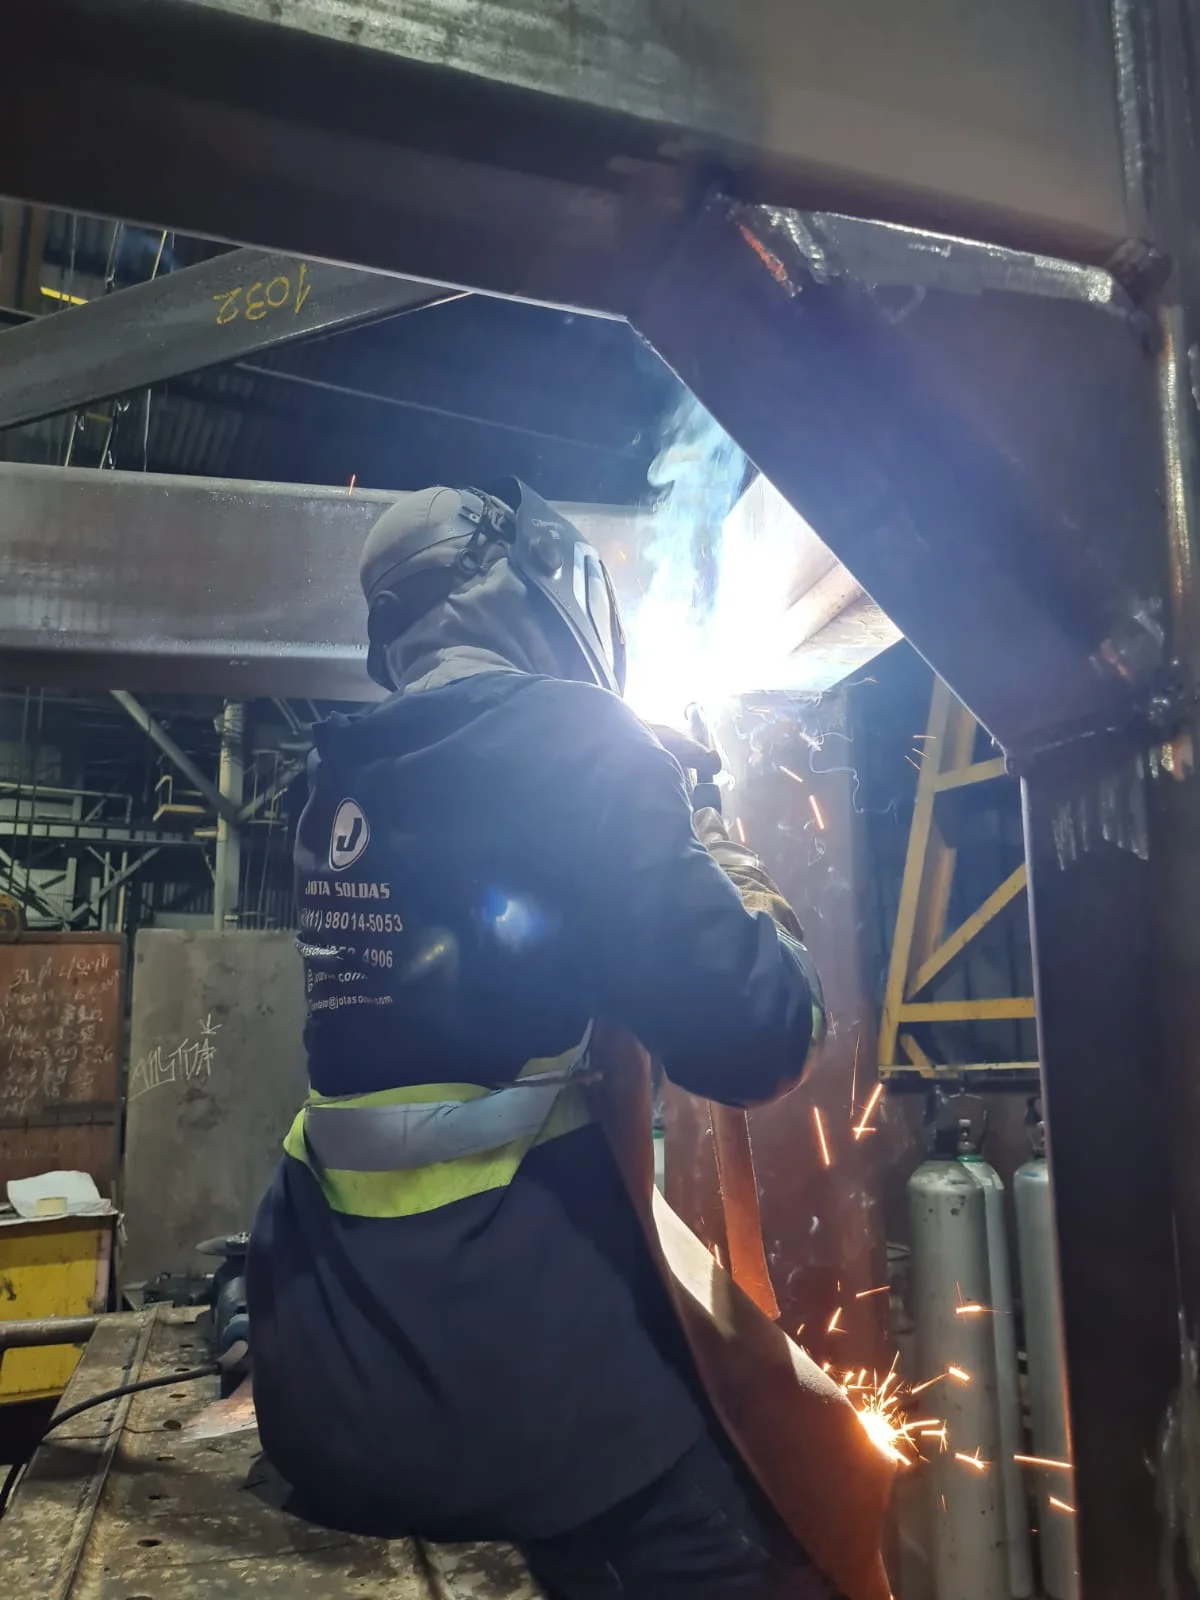
A Solda MIG tubular é um processo de soldagem por arco elétrico que utiliza um arame-eletrodo contínuo com núcleo tubular.
Durante a operação, esse arame é alimentado de forma constante pela tocha, fundindo-se para formar o metal de adição da junta.
Conforme o tipo de arame, a proteção da poça de fusão pode ser fornecida por um gás externo, pelo fluxo presente no núcleo ou pela combinação dos dois.
Na prática, o termo Solda MIG tubular é usado para descrever uma configuração de soldagem com alimentação contínua e arame tubular.
Tecnicamente, a proteção pode aproximar o processo de uma aplicação com gás ou de uma operação autoprotegida, por isso a seleção do consumível deve considerar o material de base, a junta, a posição de soldagem e os requisitos do projeto.
Como o processo funciona?
- Preparação da junta: as superfícies são posicionadas, alinhadas e limpas para remover contaminantes que possam prejudicar a estabilidade do arco, a fusão e a qualidade do cordão de solda.
- Alimentação do arame: o equipamento conduz o arame tubular continuamente até a tocha. A velocidade de alimentação influencia a quantidade de metal de adição e precisa ser compatível com os demais parâmetros.
- Abertura do arco elétrico: ao aproximar o arame da peça, forma-se o arco entre o consumível e o metal de base. O calor gerado funde o arame e uma região da peça, permitindo a união dos componentes.
- Proteção da poça de fusão: o fluxo interno e, quando aplicável, o gás de proteção reduzem a exposição do metal líquido à atmosfera. Essa proteção ajuda a controlar a formação da solda, mas depende da configuração correta do arame e do equipamento.
- Formação e solidificação: o metal fundido se deposita na junta e solidifica com o deslocamento da tocha, formando o cordão de solda. A aparência e a penetração resultam da interação entre consumível, parâmetros, técnica e condição da junta.
Termos que precisam ser diferenciados
- Arame tubular: consumível contínuo com um núcleo interno que pode conter fluxo e elementos destinados à proteção ou ao controle da soldagem.
- Arame sólido: consumível contínuo sem núcleo preenchido, normalmente utilizado com gás de proteção externo.
- Metal de adição: material fornecido pelo arame para preencher a junta e formar o cordão de solda.
- Gás de proteção: gás empregado para proteger a poça de fusão quando o procedimento e o consumível exigem essa configuração.
- Soldagem MIG/MAG: processo de arco elétrico com arame-eletrodo contínuo. A diferença entre MIG e MAG está principalmente no tipo de gás de proteção: inerte no MIG e ativo no MAG.
A escolha da Solda MIG tubular não deve ser feita apenas pela ideia de maior velocidade.
É necessário verificar a compatibilidade entre arame, gás de proteção, polaridade, equipamento, espessura, posição e configuração da junta.
Em aplicações industriais, esses fatores devem ser definidos e validados conforme o procedimento aplicável ao projeto.
A Jota Soldas atua desde 2019 como prestadora de serviços e fabricante, com experiência acumulada de seu fundador no segmento de soldagem desde 2004.
A empresa executa soluções personalizadas em soldagem, fabricação, montagem, manutenção e adequações industriais, com atendimento nacional.
Diferença entre MIG, MAG e arame tubular
MIG e MAG são processos de soldagem por arco elétrico que utilizam um arame-eletrodo alimentado continuamente e um gás de proteção.
A diferença principal está na natureza desse gás, no MIG, utiliza-se um gás inerte, que não reage de forma significativa com o arco e o metal fundido; no MAG, emprega-se um gás ativo ou uma mistura com componente ativo, capaz de influenciar o comportamento da solda.
O arame tubular, por sua vez, não define sozinho se a soldagem é MIG ou MAG.
Ele é um tipo de consumível, formado por uma capa metálica preenchida com fluxo interno.
Dependendo da configuração, o arame tubular pode trabalhar com gás de proteção externo ou desenvolver proteção a partir do próprio fluxo, em uma configuração autoprotegida.
Por isso, é importante separar três conceitos, o processo de soldagem, o tipo de gás e a construção do arame-eletrodo.
Comparação conceitual
- MIG: utiliza gás de proteção inerte e pode empregar arame sólido ou, conforme a configuração do processo, consumível tubular compatível com o procedimento definido.
- MAG: utiliza gás de proteção ativo ou mistura com gás ativo e também pode trabalhar com arame sólido ou arame tubular adequado ao projeto.
- Arame sólido: possui seção metálica contínua e depende da proteção gasosa especificada para evitar a contaminação da poça de fusão.
- Arame tubular: possui fluxo interno, que pode contribuir para a formação da proteção, estabilização do arco e características do cordão de solda. A necessidade de gás externo depende do tipo de arame e da configuração adotada.
Assim, dizer apenas que uma aplicação utiliza arame tubular não informa, por si só, se o gás é inerte, ativo ou se a proteção é autógena.
A definição correta depende da combinação entre material de base, metal de adição, espessura, configuração da junta, posição de soldagem, acabamento esperado, equipamento e requisitos técnicos do projeto.
MIG e MAG são a mesma coisa?
Não exatamente.
MIG e MAG pertencem à mesma família de processos com alimentação contínua do arame, mas se diferenciam principalmente pelo gás de proteção utilizado.
O MIG emprega gás inerte, enquanto o MAG utiliza gás ativo ou mistura que contenha componente ativo.
Já o arame tubular descreve o consumível e pode aparecer em configurações distintas, não sendo sinônimo automático de MIG ou MAG.
Na prática industrial, a escolha não deve ser feita apenas pelo nome do processo ou pela expectativa de maior produtividade.
A especificação do arame, do fluxo interno e do gás precisa ser compatível com o material, a junta e o procedimento aplicável.
Quando houver requisitos normativos, a seleção deve ser validada tecnicamente junto às qualificações e aos parâmetros previstos para o projeto.
Principais aplicações da soldagem com arame tubular
A soldagem com arame tubular é aplicada em diferentes demandas industriais porque combina alimentação contínua do metal de adição com uma configuração de proteção adequada ao consumível e ao projeto.
A escolha deve considerar o material de base, a espessura, a configuração da junta, a posição de soldagem, o acabamento desejado e os requisitos técnicos da aplicação.
Aplicações mais comuns
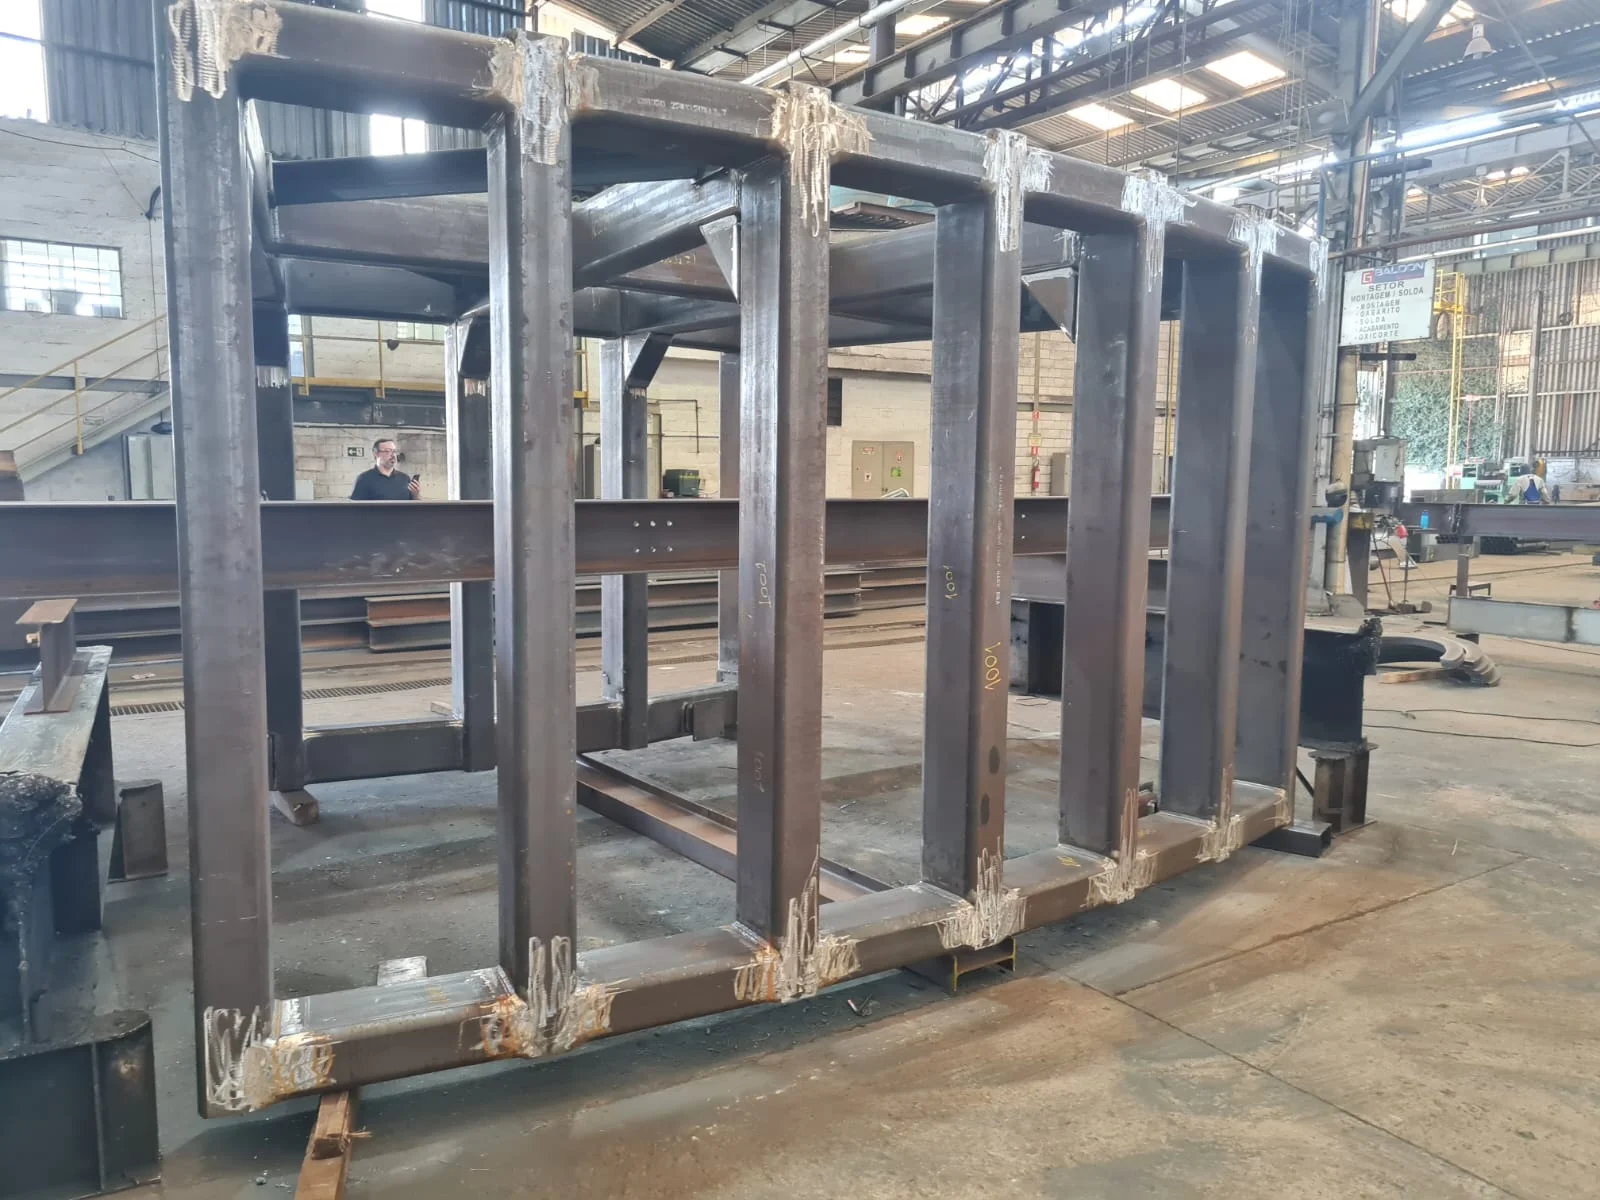
- Estruturas metálicas: fabricação e união de componentes destinados a estruturas industriais, suportes, bases e conjuntos metálicos. O dimensionamento da junta, a acessibilidade ao local e a posição de soldagem influenciam a definição do procedimento.
- Chapas e perfis: execução de juntas em chapas e perfis metálicos, com seleção do arame tubular e dos parâmetros conforme a espessura e o tipo de união. A preparação das bordas e o controle da penetração são essenciais para evitar descontinuidades.
- Equipamentos industriais: fabricação ou montagem de conjuntos soldados que exigem compatibilidade entre o material de base, o metal de adição e as condições de serviço previstas para o equipamento.
- Caldeiraria e conjuntos soldados: união de peças previamente preparadas para formar componentes, subconjuntos e estruturas. O processo pode ser avaliado quando a alimentação contínua contribui para a produtividade e para a regularidade do cordão de solda.
- Recuperação de componentes: aplicação em reparos e recomposição de componentes metálicos, desde que a condição do material, o tipo de desgaste e a necessidade de acabamento sejam analisados antes da execução.
- Adequações industriais: modificações, reforços e ajustes em estruturas ou instalações existentes. Nesses casos, o escopo deve considerar as condições de acesso, a posição de soldagem, a preparação da superfície e a interferência da atividade na operação.
Como relacionar a aplicação ao projeto?
A indicação do arame tubular não deve ser feita apenas pela expectativa de produtividade.
Para cada demanda, é necessário avaliar:
- Material e espessura: identificam a compatibilidade do consumível e ajudam a definir corrente, tensão, velocidade de alimentação e demais parâmetros.
- Configuração da junta: juntas de topo, de filete ou com diferentes preparações de borda podem exigir ajustes no procedimento e no controle da penetração.
- Posição de soldagem: a posição plana, horizontal, vertical ou sobrecabeça altera a forma de deposição e pode influenciar a estabilidade do arco e o acabamento.
- Acesso e sequência de montagem: em estruturas e equipamentos, o espaço disponível e a ordem de montagem interferem na execução e no controle de distorções.
- Requisitos do projeto: desenhos, especificações técnicas, critérios de inspeção e eventuais qualificações de procedimento ou de soldadores devem ser verificados quando aplicáveis.
A Jota Soldas atua com soldagem, fabricação, montagem, manutenção e adequações industriais, avaliando o escopo e as necessidades de cada cliente para direcionar a solução.
Sua experiência prática no segmento de soldagem desde 2004 e sua atuação empresarial desde 2019 fundamentam um atendimento personalizado para diferentes demandas industriais, com alcance nacional.
Para projetos de estruturas metálicas, fabricação e montagem industrial, a definição do processo deve partir das especificações reais da aplicação.
A página interna de fabricação e montagem industrial pode complementar esta orientação com informações sobre a integração entre fabricação, montagem e adequação de conjuntos soldados.
Vantagens e limitações técnicas do arame tubular
O arame tubular combina alimentação contínua do metal de adição com um núcleo que pode conter fluxo e, conforme a configuração, trabalhar com gás de proteção externo ou proteção gerada pelo próprio consumível.
Essa característica influencia a produtividade, a estabilidade do arco e o acabamento do cordão de solda, mas não elimina a necessidade de selecionar corretamente o consumível e regular o equipamento.
Principais vantagens
- Boa produtividade: a alimentação contínua reduz interrupções para troca de eletrodos, favorecendo trabalhos com maior extensão de solda e conjuntos fabricados em série ou com muitas juntas.
- Velocidade de deposição potencialmente elevada: a taxa de deposição depende do tipo e diâmetro do arame, da corrente, da tensão, da posição de soldagem e de outras variáveis. Por isso, produtividade não deve ser analisada de forma isolada.
- Aplicação em estruturas e componentes industriais: o processo pode ser considerado em estruturas metálicas, chapas, perfis, equipamentos, conjuntos soldados e serviços de manutenção, desde que seja compatível com o material e com a configuração da junta.
- Regularidade do cordão: quando o arco está estável e os parâmetros estão adequados, a alimentação contínua pode contribuir para um cordão mais uniforme e para um acabamento visual consistente.
- Possível redução de retrabalho: uma parametrização adequada, associada à preparação correta da junta e à técnica do soldador, pode reduzir ocorrências como falta de fusão, excesso de respingos e irregularidades. Esse benefício não é automático e precisa ser verificado conforme o projeto.
Na prática, o arame tubular pode ser vantajoso quando a demanda exige equilíbrio entre velocidade, volume de deposição e qualidade da junta.
A escolha deve considerar espessura, posição, acesso, tipo de junta, acabamento esperado e requisitos de inspeção.
Em serviços de fabricação, montagem, manutenção ou adequação industrial, esses fatores precisam ser avaliados em conjunto com o escopo técnico.
Limitações e cuidados de aplicação
O arame tubular não produz necessariamente uma solda melhor em qualquer situação.
Seu desempenho depende da compatibilidade entre consumível, material de base, equipamento, polaridade, gás de proteção quando aplicável e procedimento de soldagem.
O uso de um arame inadequado pode comprometer a penetração, a fusão, o perfil do cordão e a estabilidade do arco.
Também é necessário considerar a geração de escória em determinadas configurações, a necessidade de limpeza entre passes e a sensibilidade do processo à regulagem e à técnica de deslocamento.
Corrente, tensão, velocidade de alimentação, velocidade de deslocamento, distância entre o bico e a peça e vazão do gás são variáveis que influenciam diretamente o resultado.
A preparação e a limpeza da superfície igualmente ajudam a evitar contaminações e descontinuidades.
Em juntas críticas ou submetidas a requisitos normativos, a definição do consumível e dos parâmetros deve ser validada por procedimento aplicável ao projeto.
Quando necessário, devem ser consideradas qualificações de procedimento de soldagem e certificações dos soldadores conforme as exigências estabelecidas para o serviço.
O arame tubular sempre produz uma solda melhor?
Não. O arame tubular pode oferecer vantagens de produtividade, deposição e regularidade em determinadas aplicações, mas não é universalmente superior ao arame sólido ou a outro processo.
A melhor escolha depende do material, da espessura, da posição, da junta, do acabamento desejado, do equipamento disponível e dos requisitos técnicos.
Uma avaliação do escopo permite definir a alternativa mais coerente e reduzir decisões baseadas apenas na velocidade de soldagem.
Como escolher arame tubular e gás de proteção?
A escolha do arame tubular e do gás de proteção deve partir das condições reais da soldagem, não apenas da busca por maior produtividade.
É necessário relacionar o consumível ao material de base, à espessura, à configuração da junta, à posição de soldagem, ao acabamento desejado, ao equipamento disponível e aos requisitos técnicos do projeto.
A validação desses fatores ajuda a definir uma combinação coerente entre metal de adição, proteção do arco e parâmetros de operação.
Critérios técnicos para selecionar o arame tubular
- Material de base: identifique o material que será soldado e verifique a compatibilidade metalúrgica com o arame. A composição do metal de adição deve atender às características da junta e ao desempenho esperado para o conjunto.
- Espessura e preparação: considere a espessura das peças, o tipo de chanfro, a abertura da junta e a necessidade de uma ou mais passagens. Esses elementos influenciam a transferência de metal, a penetração e o controle térmico.
- Diâmetro do arame: o diâmetro do arame tubular deve ser compatível com a espessura, a posição, a capacidade da fonte de soldagem e a faixa de corrente aplicável. Um diâmetro inadequado pode dificultar o controle do cordão e aumentar a necessidade de retrabalho.
- Tipo de proteção: confirme se o arame utiliza gás de proteção externo ou se foi desenvolvido para proteção autógena. No primeiro caso, a seleção do gás e sua vazão passam a ser variáveis essenciais; no segundo, a operação depende das características do fluxo presente no núcleo do arame.
- Posição de soldagem: a posição plana, horizontal, vertical ou sobrecabeça pode exigir consumíveis e parâmetros diferentes. A fluidez da poça de fusão e a escória formada precisam ser compatíveis com a posição prevista.
- Acabamento e inspeção: avalie a regularidade do cordão, a remoção de escória, a aparência final e o nível de inspeção exigido. O acabamento visual, por si só, não comprova a qualidade interna da junta.
- Equipamento e polaridade: verifique a capacidade da fonte, o sistema de alimentação, a tocha, a polaridade indicada pelo fabricante do consumível e as condições de aterramento. A configuração elétrica deve ser compatível com o arame escolhido.
Como definir o gás de proteção?
Quando o arame tubular exige proteção gasosa, o gás deve ser selecionado de acordo com o material de base, o tipo de arame, a transferência metálica, a posição e o acabamento pretendido.
Gases inertes e misturas com gases ativos produzem efeitos diferentes sobre o arco, a estabilidade da poça, a penetração e a formação do cordão.
Por isso, não é adequado escolher o gás somente pela disponibilidade ou pela expectativa de aumentar a velocidade de deposição.
A vazão também precisa ser ajustada às condições de trabalho.
Vazão insuficiente pode comprometer a proteção da poça de fusão, enquanto vazão excessiva pode causar turbulência e favorecer a entrada de ar na região protegida.
Correntes de ar, distância entre o bico e a peça, posição da tocha e estado do sistema de alimentação devem ser considerados na avaliação.
Produtividade não é o único critério
O arame tubular pode favorecer a taxa de deposição e a produtividade em determinadas aplicações, mas isso não significa que o maior rendimento seja sempre a melhor escolha.
Um consumível mais produtivo pode exigir preparação específica, controle de escória, maior atenção à posição de soldagem ou ajustes diferentes de tensão, corrente e velocidade de alimentação.
A decisão deve equilibrar produtividade, penetração, acabamento, acessibilidade da junta, controle de distorção e requisitos de inspeção.
Em projetos de estruturas metálicas, caldeiraria, fabricação de equipamentos, manutenção ou adequações industriais, a seleção deve ser registrada e validada tecnicamente conforme o procedimento de soldagem aplicável.
Quando houver requisitos normativos, o arame, o gás, a polaridade e os parâmetros precisam estar alinhados às qualificações e aos documentos exigidos para aquele projeto.
A escolha final não deve ser feita apenas com base no nome comercial do consumível ou em uma recomendação genérica.
Como transformar o escopo em uma especificação adequada?
Antes de definir o conjunto de consumíveis, reúna o desenho ou croqui, o material de base, as espessuras, o tipo e a posição das juntas, o volume de soldagem, o equipamento disponível, o acabamento esperado e os requisitos normativos aplicáveis.
Com essas informações, torna-se possível avaliar o arame tubular, o diâmetro, o gás de proteção, a vazão, a polaridade e a faixa inicial de parâmetros de forma mais segura e rastreável.
A Jota Soldas pode avaliar o escopo de serviços de soldagem, fabricação, montagem, manutenção e adequações industriais para orientar uma solução compatível com as especificações de cada projeto.
A empresa atua desde 2019, reúne a experiência prática de seu fundador no segmento desde 2004 e oferece atendimento personalizado com alcance nacional.
Para uma avaliação técnica, envie as informações disponíveis sobre material, junta, espessura, posição, equipamento e requisitos do trabalho.
Parâmetros de soldagem, qualidade e segurança
A qualidade de uma junta soldada depende da combinação entre material de base, preparação da junta, consumível, posição de soldagem, equipamento e parâmetros ajustados.
No arame tubular, a parametrização deve seguir o procedimento de soldagem aplicável ao projeto, pois alterações aparentemente pequenas podem afetar a penetração, a fusão, o formato do cordão de solda e o nível de distorção da peça.
Variáveis que influenciam o resultado
- Tensão: interfere no comprimento do arco, na largura e no perfil do cordão. Um ajuste inadequado pode favorecer respingos, instabilidade ou falta de fusão.
- Corrente e velocidade de alimentação do arame: estão relacionadas à quantidade de metal de adição depositada. A regulagem deve ser compatível com o diâmetro do arame, a espessura e a configuração da junta.
- Velocidade de deslocamento: influencia o volume de material depositado por unidade de comprimento e a distribuição do calor. Deslocamento excessivamente rápido pode prejudicar a penetração; deslocamento muito lento pode elevar o aporte térmico e aumentar a distorção.
- Distância entre o bico de contato e a peça, polaridade e vazão do gás: precisam ser verificadas conforme o arame tubular, o equipamento e a especificação do processo.
- Posição de soldagem e sequência de passes: afetam a sustentação da poça de fusão, o controle do cordão e a deformação do conjunto.
Essas variáveis não devem ser definidas isoladamente.
A corrente, por exemplo, precisa ser analisada junto com a alimentação do arame, a tensão, o tipo de proteção e a geometria da junta.
Por isso, o ajuste deve ser validado tecnicamente antes da execução, especialmente quando a estrutura estiver sujeita a requisitos normativos, inspeção ou responsabilidade operacional.
Preparação da junta e controle da qualidade
Antes da soldagem, a superfície deve estar limpa e livre de contaminantes que possam comprometer a estabilidade do arco e a integridade do cordão.
Também é importante conferir alinhamento, abertura de raiz, chanfro, ponteamento e acesso para a tocha, sempre conforme o desenho ou procedimento aplicável.
A avaliação da junta pode envolver inspeção visual e outros métodos definidos pela especificação do projeto.
Entre os aspectos observados estão continuidade do cordão, aparência, dimensões, mordeduras, porosidade, trincas, falta de fusão e possíveis deformações.
Quando necessário, o projeto pode exigir procedimento de soldagem qualificado e soldadores com qualificações compatíveis com o serviço.
A definição deve considerar as normas reconhecidas e os requisitos técnicos efetivamente aplicáveis, sem presumir uma certificação específica.
Segurança durante a execução
A segurança exige avaliação prévia do ambiente, controle de riscos do arco elétrico, fumos metálicos, calor, respingos, movimentação de peças e uso de equipamentos adequados de proteção.
A área de trabalho deve ser organizada para reduzir a exposição de pessoas não envolvidas e evitar condições que possam causar acidentes ou incêndios.
Inspeções no equipamento, conexões, cabos, cilindros e sistema de proteção gasosa também devem seguir as orientações técnicas pertinentes.
Uma avaliação responsável considera o escopo, o material, a junta, a posição, o equipamento disponível e os requisitos de inspeção antes de estabelecer os parâmetros.
Na Jota Soldas, a definição da solução deve partir da análise das especificações de cada projeto, com transparência sobre a necessidade de avaliação técnica para alinhar qualidade, segurança e execução industrial.
Quando contratar uma empresa especializada em soldagem industrial?
A contratação de uma empresa especializada em soldagem industrial é indicada quando o serviço envolve requisitos técnicos definidos, fabricação ou adequação de estruturas, necessidade de montagem em campo ou responsabilidade sobre a qualidade das juntas soldadas.
Mais do que executar um cordão de solda, o prestador precisa compreender o escopo, o material de base, o desenho, as condições de montagem e os critérios aplicáveis ao projeto.
O que avaliar antes de solicitar uma proposta técnica?
Antes de escolher uma empresa, reúna as informações disponíveis e verifique se o prestador consegue analisar:
- Escopo do serviço: fabricação, soldagem, montagem, manutenção, recuperação de componentes ou adequação industrial.
- Material de base: tipo de metal, características conhecidas e eventuais requisitos de compatibilidade com o metal de adição.
- Desenhos e medidas: projetos, croquis, dimensões, tolerâncias e detalhes das juntas, quando disponíveis.
- Configuração da junta: posição de soldagem, espessura, acesso à região, necessidade de preparação e sequência de execução.
- Condições de montagem: execução em oficina ou no local, espaço disponível, interferências, movimentação de peças e condições de acesso.
- Requisitos técnicos e normativos: procedimentos de soldagem, inspeções, qualificações ou registros exigidos pelo projeto e pelo contratante.
- Condições de operação: esforços, temperatura, vibração, ambiente de trabalho e finalidade do componente ou conjunto.
Esses dados ajudam a evitar a escolha do processo apenas pela velocidade ou pelo tipo de consumível.
A definição técnica deve considerar a aplicação completa, incluindo processo de soldagem, arame-eletrodo, gás de proteção, parâmetros, preparação da junta e critérios de inspeção.
Quando a avaliação especializada faz diferença?
Uma avaliação profissional é especialmente relevante em estruturas metálicas, equipamentos industriais, caldeiraria, conjuntos soldados e serviços de manutenção ou adequação.
Nesses casos, falhas na interpretação do desenho, na preparação da superfície, na seleção do metal de adição ou na parametrização podem afetar a penetração, a regularidade do cordão, a distorção e a integridade da junta.
Também é recomendável consultar uma empresa especializada quando o serviço exige integração entre etapas.
A fabricação pode depender da montagem; a manutenção pode exigir recuperação ou substituição de componentes; e uma adequação industrial pode envolver alterações dimensionais, condições de acesso e compatibilidade com uma estrutura existente.
Como a Jota Soldas pode ser considerada no processo?
A Jota Soldas atua como prestadora de serviços e fabricante nas áreas de soldagem, fabricação, montagem, manutenção e adequações industriais.
Fundada em 2019, a empresa reúne a experiência acumulada de seu fundador, que atua no segmento de soldagem desde 2004.
Seu atendimento é personalizado, com avaliação do escopo e das necessidades de cada cliente para orientar soluções conforme as especificações técnicas do projeto.
A empresa atende diferentes segmentos e possui alcance nacional, trabalhando com demandas que podem envolver desde a fabricação de estruturas metálicas até montagens e adequações industriais.
Para conhecer a viabilidade do serviço, o ideal é encaminhar as informações técnicas disponíveis e solicitar uma avaliação do escopo.
A análise deve esclarecer quais etapas serão necessárias, quais requisitos precisam ser verificados e qual solução de soldagem, fabricação ou montagem é compatível com a demanda.
Perguntas frequentes
Uma empresa de soldagem também pode realizar fabricação e montagem?
Sim. No setor industrial, alguns prestadores atuam de forma integrada na fabricação de estruturas e conjuntos, na soldagem, na montagem, na manutenção e nas adequações.
A disponibilidade dessas etapas deve ser confirmada conforme o escopo específico do projeto.
Quando devo solicitar a avaliação de uma empresa especializada?
Sempre que houver dúvidas sobre o processo de soldagem, o consumível, a preparação da junta, as condições de montagem ou os requisitos de inspeção e qualificação.
A avaliação antecipada ajuda a organizar as informações e a alinhar a execução às especificações técnicas aplicáveis.
Para saber mais sobre Solda MIG tubular
Ligue para (11) 4358-4906 ou clique aqui e entre em contato por e-mail.
Entre em contato agora mesmo!
Clique no botão e entre em contato para tirar dúvidas ou solicitar um orçamento.
Solicitar contatoPrincipais regiões de atendimento:
- Atendimento realizado em todo o estado de Acre.
- Atendimento realizado em todo o estado de Alagoas.
- Atendimento realizado em todo o estado de Amapá.
- Atendimento realizado em todo o estado de Amazonas.
- Atendimento realizado em todo o estado de Bahia.
- Atendimento realizado em todo o estado de Ceará.
- Atendimento realizado em todo o estado de Distrito Federal.
- Atendimento realizado em todo o estado de Espírito Santo.
- Atendimento realizado em todo o estado de Goiás.
- Atendimento realizado em todo o estado de Maranhão.
- Atendimento realizado em todo o estado de Mato Grosso.
- Atendimento realizado em todo o estado de Mato Grosso do Sul.
- Atendimento realizado em todo o estado de Minas Gerais.
- Atendimento realizado em todo o estado de Pará.
- Atendimento realizado em todo o estado de Paraíba.
- Atendimento realizado em todo o estado de Paraná.
- Atendimento realizado em todo o estado de Pernambuco.
- Atendimento realizado em todo o estado de Piauí.
- Atendimento realizado em todo o estado de Rio de Janeiro.
- Atendimento realizado em todo o estado de Rio Grande do Norte.
- Atendimento realizado em todo o estado de Rio Grande do Sul.
- Atendimento realizado em todo o estado de Rondônia.
- Atendimento realizado em todo o estado de Roraima.
- Atendimento realizado em todo o estado de Santa Catarina.
- Atendimento realizado em todo o estado de São Paulo.
- Atendimento realizado em todo o estado de Sergipe.
- Atendimento realizado em todo o estado de Tocantins.

