Galeria
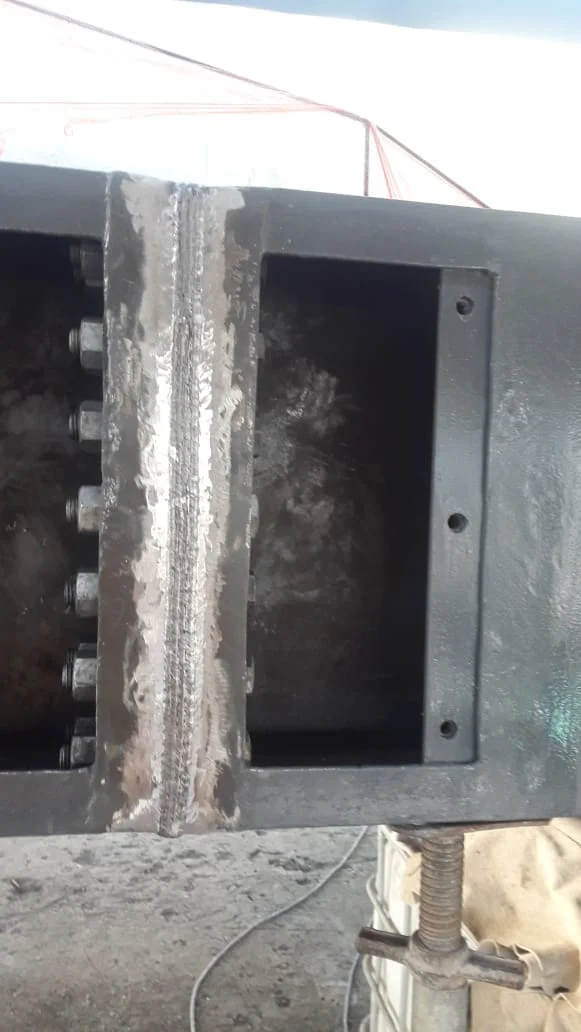
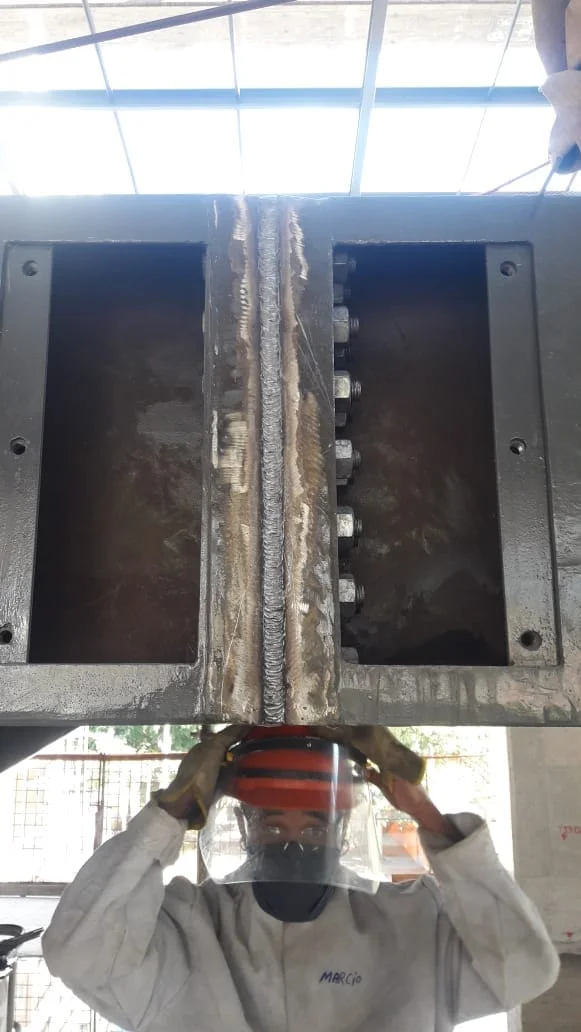
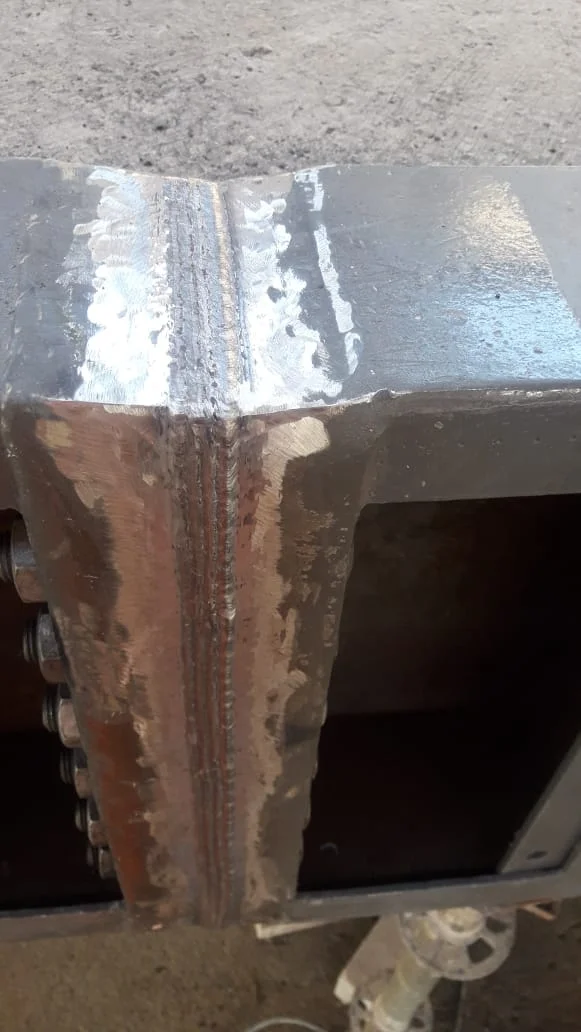
Clique nas imagens para ampliar
Solda SMAW industrial: critérios técnicos e aplicações
A Jota Soldas é uma empresa que se destaca na soldagem, fabricação e montagem industrial, atuando desde sua fundação em 2019.
O fundador, com experiência desde 2004 de experiência no setor, trouxe para a empresa uma sólida bagagem de conhecimento técnico e uma forte orientação para a qualidade e a execução de serviços.
A empresa se especializa no desenvolvimento de projetos industriais, fabricando estruturas metálicas e oferecendo serviços de montagem e adequações.
Com um compromisso claro em favorecer qualidade, segurança e eficiência, a Jota Soldas tem se consolidado como um prestador de serviços confiável.
Seus diferenciais incluem a personalização no atendimento, permitindo à empresa adaptar soluções específicas para as necessidades de cada cliente, seja na fabricação de peças sob medida ou na prestação de serviços de soldagem e manutenção.
Além disso, a empresa se destaca pela experiência e conhecimento técnico de sua equipe, que busca constantemente inovações e qualidade em cada projeto executado.
Seu público-alvo são indústrias e empresas que buscam soluções industriais personalizadas, e a Jota Soldas se posiciona como uma fornecedora de confiança com atuação nacional.
O que é Solda SMAW industrial e como funciona?
A Solda SMAW industrial é o processo de soldagem manual com eletrodo revestido, também conhecido como solda com eletrodo ou solda manual.
A sigla SMAW vem de Shielded Metal Arc Welding e identifica uma soldagem a arco elétrico na qual o arco é estabelecido entre o eletrodo consumível e o metal-base.
O calor gerado funde parcialmente as superfícies da junta e forma uma poça de fusão que, após o resfriamento, dá origem à junta soldada.
Na prática, o revestimento do eletrodo participa da proteção da região aquecida e contribui para a formação da escória.
Essa camada ajuda a proteger o metal durante a solidificação e deve ser removida entre passes ou ao final da execução, conforme a configuração da junta e a orientação técnica aplicável.
Por isso, o resultado depende da combinação entre preparação, regulagem do equipamento, escolha do consumível, habilidade do soldador e controle das condições de trabalho.
O que é SMAW e quando o processo é usado?
SMAW é a soldagem manual com eletrodo revestido, realizada por meio de um arco elétrico entre o eletrodo e o metal-base.O processo é considerado em uniões, reparos, recuperações e reforços de componentes, estruturas e tubulações metálicas, inclusive em situações de campo ou de acesso restrito, desde que seja compatível com o projeto e com as condições de execução.
Etapas básicas do processo SMAW
Embora a execução dependa da especificação técnica de cada serviço, o funcionamento pode ser compreendido em cinco etapas principais:
- Abertura do arco: o eletrodo é aproximado do metal-base até estabelecer o arco elétrico. A distância e a estabilidade do arco influenciam o controle da poça de fusão e a regularidade do cordão.
- Fusão do consumível e do metal-base: o calor do arco funde a extremidade do eletrodo e uma região da peça. O metal transferido se incorpora à junta enquanto o soldador conduz o eletrodo de acordo com a geometria e a posição da soldagem.
- Formação do cordão: o deslocamento controlado produz o cordão de solda. Velocidade, ângulo, comprimento do arco e sequência de passes interferem no acabamento e na continuidade da junta.
- Remoção da escória: depois do resfriamento adequado, a escória formada pelo revestimento é removida com ferramenta apropriada. Em juntas com múltiplos passes, a limpeza entre camadas é especialmente importante para reduzir o risco de inclusão de escória.
- Inspeção visual: a superfície é observada para identificar irregularidades aparentes, como porosidade, trincas, mordeduras, falta de fusão ou descontinuidades no acabamento. A inspeção visual não substitui outros métodos de avaliação quando eles forem exigidos pelo projeto ou por critérios técnicos aplicáveis.
Elementos que influenciam a junta soldada
O eletrodo revestido é simultaneamente consumível e parte essencial do controle do arco.
Seu revestimento pode contribuir para a estabilidade do arco, a proteção da poça de fusão e a formação da escória.
A seleção não deve ser feita apenas pelo diâmetro, é necessário considerar o material-base, as propriedades requeridas, a posição de soldagem, a espessura, o tipo de junta e as especificações técnicas do serviço.
O metal-base precisa estar em condições adequadas para a execução.
Sujeira, óleo, umidade, corrosão ou desalinhamento podem prejudicar a abertura do arco, a fusão e a qualidade do cordão.
A limpeza, o ajuste das peças, a fixação e o acesso à região da junta fazem parte do processo, não sendo etapas secundárias.
A poça de fusão deve ser observada e controlada durante o avanço do eletrodo.
Em posições diferentes da plana, o soldador pode precisar adaptar a velocidade e a condução para evitar escorrimento, excesso de material ou falhas de fusão.
A posição, a geometria da junta e a sequência de execução devem ser avaliadas antes do início do trabalho.
No contexto da Jota Soldas, a aplicação do processo é orientada pela análise das necessidades do cliente, com atenção à preparação da junta, à seleção do eletrodo e ao acabamento da solda.
A empresa atua com soldagem, fabricação e montagem industrial desde 2019, e seu fundador possui experiência desde 2004 de experiência no setor.
Ainda assim, a definição do procedimento adequado deve considerar os dados reais de cada projeto e ser validada por profissional qualificado conforme a documentação técnica aplicável.
Principais aplicações da soldagem com eletrodo revestido
A soldagem com eletrodo revestido, também chamada de SMAW ou solda manual, pode ser aplicada em diferentes atividades industriais de união, recuperação e reforço de componentes metálicos.
A escolha do processo depende do material, da geometria da junta, da posição de soldagem, das condições de acesso e das especificações técnicas do projeto.
Estruturas metálicas, componentes, suportes e bases
O processo pode ser utilizado na fabricação, montagem ou adequação de estruturas metálicas, componentes industriais, suportes e bases.
Entre as aplicações possíveis estão a união de perfis e chapas, a fixação de elementos estruturais e a montagem de conjuntos metálicos, desde que o procedimento seja compatível com o material e com os requisitos de resistência da peça.
Em serviços industriais, a solda com eletrodo revestido também pode atender componentes que exigem intervenção no próprio local de instalação.
A portabilidade do conjunto de soldagem facilita o deslocamento até áreas de montagem ou manutenção, embora o acesso, a ventilação, o controle de riscos e a preparação da junta precisem ser avaliados antes da execução.
União, recuperação, reparo e reforço de peças metálicas
Além da fabricação de novos conjuntos, o SMAW pode ser considerado para unir peças, recuperar regiões desgastadas, reparar componentes e executar reforços metálicos.
Essas aplicações podem ocorrer em estruturas, bases, suportes e outros elementos industriais que apresentem necessidade de adequação ou manutenção.
A qualidade do reparo depende de uma avaliação prévia da causa do problema e das condições do componente.
Limpeza da área, remoção de contaminantes, identificação do material, preparação da junta e escolha adequada do eletrodo são etapas relevantes para reduzir descontinuidades e favorecer uma união consistente.
Quando houver exigência estrutural ou operacional, a solução deve ser definida com base no desenho, na especificação ou no procedimento aplicável ao projeto.
Tubulações e locais de acesso restrito
A soldagem com eletrodo revestido também pode ser considerada na união e no reparo de tubulações metálicas, bem como em intervenções realizadas em locais de acesso restrito.
Sua flexibilidade em diferentes posições e a simplicidade do equipamento podem ser úteis em campo, mas não significam que todo ambiente ou componente seja automaticamente adequado ao processo.
Antes da execução, é necessário verificar o tipo de material, a condição da tubulação, a possibilidade de acesso seguro, a posição da junta, a necessidade de isolamento da área e os riscos associados ao serviço.
Em intervenções industriais, a aplicação deve seguir as condições técnicas definidas para o projeto e ser realizada por profissionais qualificados.
Cenários de aplicação na indústria
As principais situações em que o processo pode ser avaliado incluem:
- fabricação de estruturas e componentes metálicos;
- montagem de suportes, bases e conjuntos industriais;
- manutenção corretiva ou adequação de peças metálicas;
- recuperação de regiões danificadas ou desgastadas;
- reforço de elementos cuja condição e especificação permitam essa intervenção;
- reparos e uniões em tubulações, conforme as características do projeto;
- intervenções realizadas em campo ou em áreas com acesso limitado, quando houver condições seguras para a execução.
A Jota Soldas atua com soldagem, fabricação e montagem industrial, oferecendo soluções personalizadas para necessidades de união, reparo e adequação.
A empresa foi fundada em 2019, e seu fundador reúne experiência desde 2004 de experiência no setor.
Para avaliar a aplicabilidade do eletrodo revestido, é recomendável reunir informações como material, desenho ou especificação, dimensões, finalidade do componente, condições de acesso e posição prevista para a soldagem.
Com esses dados, a necessidade industrial pode ser analisada de forma mais precisa, sem presumir que o SMAW seja adequado para todas as situações.
Materiais compatíveis e escolha do eletrodo
A soldagem com eletrodo revestido pode ser considerada para aço carbono e alguns aços de baixa liga, materiais mencionados no escopo da Jota Soldas.
Essa compatibilidade, porém, não deve ser definida apenas pelo nome do metal.
A escolha do consumível precisa considerar o material-base, o tipo e a preparação da junta, a espessura, a posição de soldagem, as propriedades requeridas e as especificações técnicas do projeto.
Materiais que podem ser considerados
No aço carbono, o eletrodo deve ser selecionado de acordo com a resistência mecânica necessária, a condição da junta e o procedimento previsto para a execução.
Em alguns aços de baixa liga, a análise precisa ser ainda mais cuidadosa, pois a composição do material, o nível de solicitação da peça e as condições de serviço podem influenciar a escolha do consumível e os cuidados de execução.
Antes da soldagem, é importante confirmar a identificação do material e verificar se há desenho, memorial, procedimento, ficha técnica ou outra documentação aplicável.
Quando essa informação não está disponível, a definição do eletrodo não deve ser feita por suposição.
Uma avaliação técnica pode indicar quais dados precisam ser complementados antes do início do serviço.
Critérios para escolher o eletrodo
A seleção deve relacionar as características do eletrodo às exigências reais da união soldada.
Entre os principais critérios estão:
- Material-base: o consumível precisa ser compatível com o aço carbono ou com o aço de baixa liga utilizado na peça.
- Propriedades requeridas: resistência da junta, ductilidade, condição de operação e finalidade do componente devem ser consideradas conforme a especificação do projeto.
- Tipo de junta: geometria, abertura, chanfro, espessura e possibilidade de acesso influenciam a preparação e a execução.
- Posição de soldagem: soldas planas, horizontais, verticais ou sobre cabeça impõem diferentes níveis de controle da poça de fusão e da escória.
- Espessura e sequência de passes: a dimensão do material pode afetar a estratégia de deposição, o controle térmico e o acabamento.
- Condição da superfície: óleo, tinta, umidade, ferrugem e outros contaminantes podem prejudicar a estabilidade do arco e a qualidade do cordão, tornando a limpeza uma etapa essencial.
Função do revestimento
O revestimento do eletrodo não é apenas uma camada externa de proteção.
Durante a soldagem, ele contribui para a estabilidade do arco elétrico, participa da proteção da poça de fusão e forma a escória sobre o cordão.
Essa escória ajuda a proteger o metal depositado enquanto ele se resfria e precisa ser removida entre passes ou ao final da execução, conforme a necessidade do serviço.
A composição do revestimento também influencia o comportamento do arco, a quantidade e o aspecto da escória, a facilidade de abertura e manutenção do arco e as características do depósito.
Por isso, eletrodos visualmente semelhantes não devem ser tratados como equivalentes sem verificar sua especificação técnica e sua indicação de uso.
Validação antes da execução
A especificação do eletrodo deve ser validada por profissional qualificado, considerando a documentação aplicável e as condições reais do projeto.
Na prática, a Jota Soldas informa que sua equipe concentra atenção na preparação da junta, na seleção do eletrodo e no acabamento da solda, adaptando a execução às necessidades apresentadas pelo cliente.
Para uma avaliação técnica mais consistente, reúna informações sobre o material, a espessura, o tipo de componente, a posição de soldagem, a finalidade da união e as condições de acesso.
Esses dados ajudam a evitar escolhas genéricas e permitem analisar se o processo SMAW é adequado para a aplicação pretendida.
Equipamentos e preparação para uma execução consistente
A qualidade de uma solda com eletrodo revestido começa antes da abertura do arco.
Em uma execução industrial, o conjunto de equipamentos, a condição da junta, a seleção do consumível e o controle dos riscos precisam ser avaliados de forma integrada.
Essa preparação reduz falhas evitáveis e ajuda o soldador a trabalhar com maior estabilidade, segurança e controle do cordão.
Equipamentos essenciais!
O conjunto básico para o processo SMAW normalmente inclui:
- fonte de soldagem compatível com o serviço e com o eletrodo especificado;
- cabos de soldagem em boas condições;
- porta-eletrodo com isolamento preservado;
- garra de retorno bem fixada e com contato elétrico adequado;
- ferramentas de preparação e acabamento, como escova apropriada, ferramentas de limpeza e recursos para remoção de escória;
- instrumentos ou dispositivos auxiliares para alinhamento, fixação e verificação da junta, conforme a complexidade do componente.
A escolha e a condição desses itens influenciam a estabilidade do arco, a transferência do metal e a regularidade do cordão.
Cabos danificados, conexões frouxas, porta-eletrodo deteriorado ou garra de retorno mal posicionada podem provocar aquecimento, interrupções, instabilidade e riscos elétricos.
Antes do início, o conjunto deve ser inspecionado e organizado para evitar improvisos durante a soldagem.
Equipamentos de proteção individual!
A soldagem gera riscos que variam conforme o material, o ambiente, a posição de trabalho e as condições da operação.
Por isso, os equipamentos de proteção individual devem ser definidos a partir da avaliação do risco e dos procedimentos aplicáveis ao serviço.
Entre os recursos que podem ser necessários estão:
- máscara de soldagem com proteção adequada para a radiação do arco;
- luvas próprias para soldagem e compatíveis com a atividade;
- vestimenta de proteção contra calor, faíscas e respingos;
- proteção respiratória quando a avaliação indicar necessidade e a ventilação não for suficiente;
- proteção auditiva em ambientes com níveis elevados de ruído;
- proteção adicional para pernas, braços, olhos ou face, conforme o cenário.
A proteção individual não substitui medidas coletivas.
A área deve ser organizada para reduzir a exposição de outras pessoas à radiação, às projeções e aos fumos.
Também é necessário verificar ventilação, isolamento do local, presença de materiais combustíveis e condições seguras para circulação e acesso.
Preparação da junta!
Antes de soldar, a junta deve ser analisada quanto ao material, à geometria, à espessura, ao acesso e à finalidade da união.
A preparação pode envolver limpeza da superfície, remoção de óleo, tinta, ferrugem, umidade e contaminantes, além de alinhamento, ajuste e fixação das peças.
A condição do metal-base deve ser verificada para identificar deformações, trincas, perdas de seção ou outras características que possam interferir na execução.
O acesso também merece atenção.
Em locais restritos, é importante confirmar se o soldador consegue posicionar o porta-eletrodo, manter controle da poça de fusão e remover a escória entre os passes.
Dispositivos de fixação podem ajudar a preservar o alinhamento, mas não devem impedir a execução nem criar condições inseguras.
Quando houver desenho, procedimento ou especificação técnica, esses documentos devem orientar a preparação, a sequência e os critérios de aceitação.
Armazenamento dos eletrodos!
Os eletrodos revestidos devem ser armazenados e conservados conforme a orientação técnica aplicável ao consumível.
Umidade, danos no revestimento e armazenamento inadequado podem prejudicar a estabilidade do arco, a proteção da poça e a qualidade da junta.
O controle deve considerar a integridade da embalagem, as condições do local e as instruções relacionadas ao manuseio e à conservação.
A seleção do eletrodo não deve ser feita apenas pelo diâmetro ou pela disponibilidade imediata.
O material-base, a posição de soldagem, a espessura, as propriedades requeridas e a especificação do projeto precisam ser considerados por profissional qualificado.
Em caso de dúvida, a definição deve ser validada com base na documentação aplicável e nas condições reais do serviço.
Critérios técnicos antes da execução!
- A especificação, o desenho ou a orientação técnica do serviço foram conferidos?
- O material e a condição do metal-base foram identificados?
- A junta está limpa, alinhada, ajustada e adequadamente fixada?
- O acesso permite controlar a poça, executar os passes e remover a escória?
- A fonte, os cabos, o porta-eletrodo e a garra de retorno foram inspecionados?
- O eletrodo está compatível com o projeto e conservado conforme a orientação aplicável?
- Os equipamentos de proteção individual foram selecionados e estão em boas condições?
- A área foi isolada e verificada quanto a fumos, calor, projeções, choque elétrico e incêndio?
- Os materiais combustíveis foram afastados ou protegidos?
- A sequência de execução, o acabamento e a inspeção foram definidos antes do início?
Na Jota Soldas, a preparação da junta, a seleção do eletrodo, a execução e o acabamento fazem parte da análise personalizada de serviços de soldagem industrial.
Para uma avaliação técnica, é recomendável reunir informações sobre o material, o componente, o desenho ou especificação disponível, as condições de acesso e a finalidade da união.
Posições de soldagem, qualidade e segurança industrial
A versatilidade da soldagem com eletrodo revestido permite executar uniões em diferentes posições, mas essa flexibilidade não elimina a necessidade de planejamento.
A posição escolhida, o acesso à junta, a espessura do material, o tipo de eletrodo e a habilidade do soldador influenciam diretamente o controle da poça de fusão, a remoção da escória e o acabamento do cordão.
Em uma posição mais favorável, o soldador tende a controlar com maior facilidade o deslocamento do eletrodo e a deposição do metal.
Já nas posições vertical, horizontal ou sobrecabeça, a ação da gravidade exige atenção redobrada à velocidade de execução, ao comprimento do arco e ao volume da poça.
A escória também pode se acumular ou permanecer entre passes quando a técnica, a limpeza ou a sequência de soldagem não são adequadas.
Por isso, a posição deve ser considerada ainda na análise do serviço, e não apenas no momento da execução.
Principais pontos de controle por posição!
- Posição plana: geralmente favorece a observação da poça e a deposição do material, mas ainda requer preparação correta da junta e controle do aporte de calor.
- Posição horizontal: pode exigir ajuste do ângulo de trabalho e da velocidade para evitar o escorrimento do metal fundido e irregularidades no cordão.
- Posição vertical: demanda controle cuidadoso da poça, do movimento do eletrodo e da sequência de passes, especialmente em juntas com maior espessura.
- Posição sobrecabeça: aumenta a complexidade da execução e requer atenção especial à proteção do soldador contra respingos, à estabilidade do arco e ao controle do metal depositado.
A posição adequada não deve ser definida de forma isolada.
Ela precisa ser relacionada ao desenho ou à especificação da junta, às condições de acesso, ao material-base, ao eletrodo selecionado e à finalidade da união.
Em intervenções de manutenção e adequação, também é necessário avaliar se o componente pode ser reposicionado ou se a soldagem terá de ocorrer no próprio local.
Segurança antes e durante a execução
A soldagem industrial envolve riscos que precisam ser avaliados antes da abertura do arco.
Entre os riscos genéricos estão a exposição a fumos metálicos, radiação do arco, calor, choque elétrico, projeções incandescentes e incêndio.
A intensidade desses riscos depende das condições do ambiente, do material trabalhado, da ventilação, do estado dos equipamentos e da organização da área.
A prevenção começa pelo isolamento do local de trabalho.
Pessoas que não participam da atividade devem ser mantidas afastadas da radiação, das faíscas e das projeções.
A área também deve ser verificada quanto à presença de materiais combustíveis, resíduos, líquidos inflamáveis ou aberturas por onde partículas quentes possam alcançar outros ambientes.
Quando houver risco de propagação de calor ou faíscas, o controle da área precisa ser ampliado conforme a avaliação realizada para o serviço.
A ventilação adequada é essencial para reduzir o acúmulo de fumos, sem substituir a análise específica das condições atmosféricas e dos meios de proteção necessários.
O soldador deve utilizar máscara apropriada para a atividade, luvas, vestimenta de proteção e outros equipamentos de proteção individual definidos conforme os riscos identificados.
Proteção respiratória e auditiva podem ser necessárias dependendo do ambiente, dos materiais, das operações simultâneas e dos níveis de exposição.
Antes do início, cabos, conexões, porta-eletrodo e garra de retorno devem ser inspecionados visualmente.
Equipamentos danificados, conexões frouxas ou isolamento comprometido podem aumentar o risco de choque, aquecimento e falhas durante a soldagem.
A superfície de trabalho deve estar organizada, seca quando aplicável e livre de obstáculos que dificultem a movimentação ou uma eventual interrupção segura da atividade.
Como observar sinais de qualidade?
A avaliação visual do cordão é uma etapa importante, mas não deve ser tratada como substituta de uma inspeção definida pela criticidade do componente e pelos requisitos do projeto.
Durante essa análise, alguns sinais merecem atenção:
- Porosidade: presença de pequenos vazios ou descontinuidades, que pode estar associada a contaminação, proteção inadequada, armazenamento incorreto do consumível ou parâmetros e técnica incompatíveis.
- Trincas: descontinuidades que exigem investigação e não devem ser simplesmente cobertas por novos passes sem compreender sua origem.
- Falta de fusão: união insuficiente entre o metal depositado e o metal-base, ou entre passes, comprometendo a continuidade da junta.
- Mordeduras: sulcos nas bordas do cordão, geralmente relacionados ao controle do arco, à velocidade ou à técnica empregada.
- Inclusão de escória: retenção de material não metálico entre passes, frequentemente associada à limpeza insuficiente ou ao posicionamento inadequado do eletrodo.
Também devem ser observados o perfil do cordão, a continuidade, a transição com o metal-base, a presença de respingos excessivos e o acabamento geral da junta.
A identificação de um sinal visual não permite concluir, sozinha, que toda a união está reprovada ou aprovada.
A decisão deve considerar a especificação técnica, a função do componente, o tipo de solicitação e o método de inspeção aplicável.
No serviço informado da Jota Soldas, a preparação da junta, a seleção do eletrodo, a execução e o acabamento são pontos de controle relevantes.
A experiência da equipe e a personalização da solução devem ser aplicadas em conjunto com as condições reais de cada projeto, sem substituir os requisitos técnicos definidos para a estrutura, o componente ou a tubulação.
Quando a aplicação exigir critérios específicos, a validação deve ser feita por profissional qualificado, com base na documentação e nas condições efetivamente encontradas em campo.
Assim, qualidade e segurança não dependem apenas da capacidade de produzir um cordão visualmente uniforme.
Dependem da análise prévia, da preparação do local e da junta, da escolha compatível do consumível, do controle da execução, da remoção adequada da escória, do acabamento e da avaliação final.
Esse conjunto de etapas torna a soldagem com eletrodo revestido mais previsível e ajuda a reduzir falhas em atividades de fabricação, montagem, manutenção e adequação industrial.
Solda SMAW industrial comparada a MIG/MAG e TIG
A escolha entre SMAW, MIG/MAG e TIG deve considerar o material, a espessura, o tipo de junta, a posição de soldagem, o acesso ao componente, o acabamento esperado e as condições do ambiente.
Não existe um processo universalmente superior, cada método apresenta recursos, limitações e contextos de aplicação diferentes.
Comparação conceitual entre os processos
- SMAW ou soldagem com eletrodo revestido: utiliza um eletrodo consumível revestido, que conduz a corrente e forma o arco elétrico com o metal-base. O revestimento contribui para a proteção da poça de fusão e, durante a solidificação, forma escória sobre o cordão. O conjunto normalmente envolve fonte de soldagem, cabos, porta-eletrodo, garra de retorno e ferramentas para preparação e limpeza. É um processo manual, adequado a diferentes posições e frequentemente considerado quando há necessidade de mobilidade ou quando o acesso dificulta o uso de equipamentos mais volumosos.
- MIG/MAG: utiliza um arame contínuo como consumível e gás de proteção fornecido por uma fonte externa. A nomenclatura está relacionada ao tipo de gás empregado e às características da proteção do arco. Como o arame é alimentado continuamente, o processo pode favorecer uma execução mais contínua, mas exige controle do conjunto de alimentação, da vazão do gás e das condições do ambiente. Correntes de ar e deslocamentos podem comprometer a proteção gasosa quando o serviço é realizado em campo.
- TIG: utiliza um eletrodo de tungstênio, que não é consumido da mesma forma que o eletrodo revestido, e proteção gasosa. O material de adição pode ser usado separadamente quando necessário. O processo é conhecido pelo controle do arco e pela possibilidade de produzir acabamento cuidadoso, porém costuma exigir maior coordenação manual, preparação mais rigorosa e condições de execução compatíveis com sua aplicação.
Em termos de proteção, o SMAW obtém parte importante da proteção a partir do revestimento do eletrodo; MIG/MAG e TIG dependem do fornecimento adequado de gás de proteção.
Quanto aos consumíveis, o SMAW exige a troca do eletrodo conforme seu consumo, enquanto o MIG/MAG emprega arame contínuo e o TIG utiliza eletrodo de tungstênio, com ou sem metal de adição.
Essa diferença interfere na preparação, na operação, na limpeza e na produtividade potencial de cada processo.
Por que considerar o SMAW em trabalhos industriais?
A principal vantagem do SMAW é a flexibilidade do conjunto.
A fonte, os cabos e o porta-eletrodo podem ser levados a diferentes pontos da área de trabalho, o que é relevante em atividades de montagem, manutenção, reparo e adequação.
A ausência de um sistema de alimentação contínua de arame e a menor dependência de cilindro de gás também podem simplificar a mobilização em determinadas situações.
O processo pode ser considerado para estruturas metálicas, suportes, bases, componentes e tubulações, desde que a análise técnica confirme sua adequação.
Também pode atender intervenções em locais de acesso restrito, nas quais a geometria da peça, a posição da junta ou as condições do ambiente favoreçam um equipamento mais portátil.
A versatilidade, entretanto, não elimina a necessidade de preparar corretamente a junta, selecionar o eletrodo compatível e controlar a execução.
No contexto da Jota Soldas, a avaliação do serviço de soldagem com eletrodo revestido considera a preparação da junta, a seleção do eletrodo e o acabamento da solda conforme as especificações do cliente.
Esses pontos são mais relevantes do que escolher um processo apenas por hábito ou pela percepção de que determinado método seria sempre melhor.
Limitações que devem entrar na decisão
O SMAW requer interrupções para substituir o eletrodo consumido e para remover a escória entre passes ou após a soldagem.
A limpeza inadequada pode favorecer inclusões de escória e dificultar a avaliação visual do cordão.
Por ser um processo manual, o resultado também depende da habilidade do soldador para manter comprimento de arco, velocidade de deslocamento, ângulo e controle da poça de fusão coerentes com a junta.
Em comparação, MIG/MAG pode oferecer alimentação contínua do arame, mas exige atenção ao gás de proteção, ao alimentador e à exposição do arco às correntes de ar.
TIG pode proporcionar controle refinado e acabamento cuidadoso, porém tende a demandar maior precisão operacional e preparação compatível com o nível de controle pretendido.
Em qualquer dos três processos, a escolha deve observar segurança, acesso, posição, material, espessura e finalidade da união.
Quando considerar cada processo?
O SMAW pode ser considerado quando a mobilidade do equipamento, a execução em campo, a flexibilidade de posições ou o acesso ao componente forem fatores importantes.
A decisão deve ser confirmada pela análise da junta e das condições reais do serviço.
MIG/MAG pode ser mais conveniente quando a alimentação contínua do arame e a disponibilidade de proteção gasosa forem compatíveis com o trabalho.
Quando considerar SMAW em vez de TIG?
O SMAW pode ser uma alternativa quando o objetivo é realizar uma união ou reparo industrial com um conjunto portátil e quando não houver necessidade das características específicas de controle e acabamento associadas ao TIG.
O TIG pode ser avaliado quando o projeto exigir controle mais preciso do arco ou acabamento compatível com esse processo.
O SMAW é sempre mais resistente que MIG/MAG ou TIG?!
Não. A resistência e a qualidade da junta dependem do material, do projeto, da preparação, do consumível, dos parâmetros, da posição e da execução.
O processo, isoladamente, não permite afirmar superioridade universal.
Como decidir entre SMAW, MIG/MAG e TIG?
Reúna informações sobre material-base, espessura, tipo de junta, posição, acesso, finalidade da união, acabamento esperado e condições do local.
Com esses dados, uma equipe qualificada pode avaliar o processo mais coerente com o escopo e com as especificações aplicáveis.
Para uma consulta técnica individual sobre soldagem industrial, a Jota Soldas pode analisar a necessidade apresentada, sem que a escolha seja definida apenas pela sigla do processo.
Como avaliar a contratação de um serviço de soldagem industrial?
A contratação de um serviço de soldagem industrial deve começar pela compreensão do componente, da finalidade da união e das condições reais de execução.
Antes de solicitar uma proposta ou agendar uma avaliação, reúna informações técnicas que permitam analisar o processo mais adequado, incluindo a possibilidade de aplicação de Solda SMAW industrial.
Essa etapa reduz dúvidas, melhora a comunicação e ajuda a evitar que o serviço seja definido apenas pelo tipo de equipamento disponível.
Informações importantes para apresentar
Quanto mais completo for o escopo inicial, mais objetiva tende a ser a avaliação técnica.
Sempre que disponíveis, reúna:
- material do componente ou da estrutura, como aço carbono ou outro material indicado na documentação;
- desenho, croqui, especificação técnica ou descrição dimensional da peça;
- tipo de componente, por exemplo estrutura metálica, suporte, base, tubulação ou peça sujeita a reparo;
- espessura aproximada, geometria da junta e condição atual do material;
- local de execução, incluindo acesso, espaço para movimentação e possibilidade de trabalho em campo;
- posição em que a soldagem deverá ser realizada;
- finalidade da união, como fabricação, montagem, manutenção, recuperação, reforço ou adequação;
- necessidade de acabamento, limpeza, remoção de material comprometido ou preparação complementar.
Esses dados não substituem uma análise profissional.
Eles funcionam como uma base para que o prestador compreenda o problema e verifique se o processo, o consumível e os recursos necessários são compatíveis com o projeto.
Perguntas técnicas que ajudam a definir o escopo
Na conversa com a empresa de soldagem, pergunte como será feita a preparação da junta, quais condições do metal-base precisam ser verificadas e que consumível pode ser considerado.
No processo SMAW, a seleção do eletrodo revestido deve levar em conta o material, a junta, a posição, a espessura e as propriedades requeridas para a união.
A definição não deve ser feita apenas pela aparência do eletrodo ou por uma escolha padronizada para todos os serviços.
Também é útil esclarecer, de forma técnica:
- como será realizado o alinhamento, o ajuste e a fixação das partes;
- quais cuidados serão adotados para remover contaminantes e preparar as superfícies;
- qual sequência de execução é compatível com a geometria e as condições de acesso;
- como serão tratados os passes, a escória e o acabamento entre as etapas;
- que tipo de verificação visual ou avaliação prevista no escopo será realizada;
- quais condições do ambiente podem interferir na segurança e na qualidade do trabalho;
- se será necessário fabricar, adaptar, montar ou adequar outros elementos relacionados ao serviço.
A inspeção visual pode ajudar a identificar sinais de atenção, como porosidade, trincas, falta de fusão, mordeduras e inclusão de escória.
A extensão da avaliação, entretanto, deve ser definida conforme a finalidade do componente, os requisitos do projeto e a documentação aplicável.
Quando a união tiver função estrutural ou estiver relacionada a uma operação industrial crítica, a análise deve ser conduzida por profissional qualificado, sem presumir conformidade antes da verificação necessária.
Critérios para avaliar o prestador
A experiência técnica é um critério relevante, mas deve ser observada junto com a capacidade de compreender o escopo e adaptar a execução às condições do cliente.
Procure uma empresa que faça perguntas sobre material, acesso, posição, finalidade da união e preparação da junta, em vez de tratar toda demanda como um serviço idêntico.
Também considere:
- clareza na comunicação das informações técnicas e das limitações do serviço;
- atenção à preparação, à seleção do eletrodo, à execução e ao acabamento;
- planejamento de segurança para fumos, radiação, calor, projeções, choque elétrico e risco de incêndio;
- organização para trabalhar em fabricação, montagem, manutenção ou adequações;
- capacidade de personalizar a solução conforme o componente e o ambiente;
- adequação logística para o local onde o serviço será realizado;
- disposição para indicar quais documentos e dados ainda são necessários antes da definição do escopo.
A Jota Soldas atua desde 2019 na soldagem, fabricação e montagem industrial.
Conforme as informações institucionais fornecidas, seu fundador reúne experiência desde 2004 de experiência no setor, e a empresa atende demandas em nível nacional.
A atuação inclui projetos industriais, estruturas metálicas, montagem, adequações, soldagem e manutenção, com uma abordagem voltada à personalização das soluções.
Esses dados ajudam o contratante a iniciar uma conversa técnica, mas não substituem a análise específica de cada projeto nem significam, por si só, que qualquer serviço esteja previamente definido ou disponível.
Como encaminhar uma consulta técnica?
Para solicitar uma avaliação individual, envie uma descrição objetiva do componente e da necessidade industrial.
Inclua o material conhecido, desenhos ou especificações disponíveis, imagens quando forem pertinentes, local de execução, condições de acesso, posição de soldagem, finalidade da união e nível de acabamento esperado.
Informe também se a demanda envolve fabricação, montagem, reparo, recuperação, reforço ou adequação.
A partir dessas informações, a empresa poderá analisar o escopo com mais contexto e orientar quais pontos precisam ser confirmados antes da execução.
A consulta deve ser usada para esclarecer o processo aplicável, os requisitos de preparação, os consumíveis considerados, a sequência de trabalho, a inspeção prevista e as condições de segurança, sem presumir preço, prazo, resultado ou resultado antes da avaliação técnica e comercial correspondente.
Sobre SMAW e próximos passos
A Solda SMAW industrial é uma alternativa versátil para união e recuperação de componentes metálicos.
Também chamada de soldagem com eletrodo revestido ou solda manual, ela pode ser considerada em projetos de fabricação, montagem, manutenção e adequação industrial.
A escolha do processo deve partir das características da junta, do material, da posição de soldagem, das condições de acesso e dos requisitos técnicos definidos para o serviço.
O que significa SMAW?
SMAW é a sigla em inglês para Shielded Metal Arc Weldingou soldagem a arco elétrico com eletrodo revestido.
No processo, o arco é aberto entre a ponta do eletrodo e o metal-base.
O calor gerado funde parte do eletrodo e do material, formando a poça de fusão que dará origem à junta soldada.
O revestimento do eletrodo contribui para a proteção da poça durante a soldagem e forma uma camada de escória sobre o cordão.
Depois do resfriamento, essa escória deve ser removida conforme a necessidade da execução.
A inspeção visual ajuda a identificar irregularidades aparentes no acabamento e possíveis sinais de atenção.
A soldagem com eletrodo revestido serve para reparos e reforços?
Sim. O SMAW pode ser utilizado em uniões, recuperações, reparos e reforços de peças metálicas quando a avaliação técnica indicar que o processo é adequado.
Entre as aplicações possíveis estão estruturas metálicas, componentes industriais, suportes, bases e tubulações.
Também pode ser considerado em intervenções com acesso restrito, pois o conjunto de soldagem é relativamente portátil e não depende de um sistema contínuo de arame.
Ainda assim, cada reparo exige análise das condições reais do componente, da extensão do dano, da preparação da junta, do material e da finalidade da união.
Um reforço estrutural não deve ser definido apenas pela aparência da peça ou pela facilidade de execução.
Quais materiais podem ser considerados no processo?
No escopo de atuação para o serviço da Jota Soldas estão o aço carbono e alguns aços de baixa liga.
A compatibilidade, porém, não depende somente do nome do material.
Também é necessário considerar a espessura, a geometria da junta, a posição de soldagem, as propriedades requeridas e as condições de preparação.
A seleção do eletrodo deve ser validada por profissional qualificado com base no material-base e na especificação técnica aplicável ao projeto.
O revestimento tem funções importantes, como auxiliar a estabilidade do arco, proteger a poça de fusão e formar a escória.
Por isso, o consumível não deve ser escolhido apenas por disponibilidade ou conveniência.
Quando houver desenho, procedimento, memorial, especificação do cliente ou outro documento técnico, essas informações devem ser consideradas antes da execução.
Na ausência de dados suficientes, a avaliação deve ser complementada antes de definir o consumível e a sequência de soldagem.
O SMAW pode ser executado em diferentes posições?
O processo SMAW é conhecido pela flexibilidade para execução em diferentes posições de soldagem.
Essa característica pode ser útil em montagens, reparos e intervenções em campo.
Entretanto, a posição influencia o controle da poça de fusão, a movimentação do eletrodo, a retenção da escória e o acabamento do cordão.
A execução deve considerar o acesso à junta, a estabilidade da peça, a possibilidade de fixação e as condições de segurança do local.
Posições mais exigentes podem requerer maior controle operacional e preparação adequada.
A experiência do soldador, a seleção do eletrodo e o planejamento da sequência também interferem na qualidade final.
Como o SMAW se diferencia de MIG/MAG e TIG?
No SMAW, o consumível é um eletrodo revestido e a proteção da região de soldagem está relacionada ao revestimento que acompanha o eletrodo.
O equipamento tende a ser simples e portátil, o que favorece aplicações em campo e locais onde a mobilidade é relevante.
No MIG/MAG, normalmente se utiliza alimentação contínua de arame e proteção por gás, exigindo configuração compatível com o material e as condições do serviço.
No TIG, a soldagem utiliza um eletrodo de tungstênio e pode oferecer elevado controle do arco e da poça, especialmente quando o projeto exige acabamento e precisão específicos.
Nenhum desses processos é universalmente superior.
A decisão depende do material, da espessura, do tipo de junta, da posição, do acesso, do acabamento esperado, da produtividade desejada e dos requisitos técnicos.
O SMAW pode ser considerado quando a portabilidade, a flexibilidade e a possibilidade de atuação em campo forem relevantes.
Entre suas limitações estão a necessidade de trocar eletrodos, remover escória e manter controle consistente durante a execução.
Que dados enviar para solicitar uma avaliação da necessidade industrial?
Para uma consulta técnica individual, é útil reunir:
- Material do componente ou estrutura e informação disponível sobre sua composição.
- Desenho, croqui, medidas ou especificação técnica da junta.
- Tipo de componente, finalidade da união e solicitação esperada.
- Espessuras aproximadas e condição atual da peça.
- Local de execução, condições de acesso e possibilidade de movimentação.
- Posição provável de soldagem e necessidade de montagem ou desmontagem.
- Fotografias do local quando forem pertinentes e permitidas.
- Necessidade de fabricação, montagem, manutenção, adequação, reparo ou reforço.
- Requisitos conhecidos para preparação, acabamento e inspeção.
Quanto mais completo for o escopo, melhor será a análise das condições do serviço e da solução aplicável.
A Jota Soldas atua com soldagem, fabricação e montagem industrial desde 2019.
Seu fundador possui experiência desde 2004 de experiência no setor, e a empresa informa atendimento em nível nacional.
Esses dados podem ser considerados ao buscar uma avaliação personalizada, sem substituir a análise técnica específica do projeto.
O próximo passo é organizar as informações disponíveis e encaminhá-las para consulta à Jota Soldas.
A definição do processo, do eletrodo, da preparação da junta e da forma de execução deve ser feita conforme as características reais da necessidade industrial, sem presumir prazo, disponibilidade, preço ou condição comercial antes da avaliação.
Para saber mais sobre Solda SMAW industrial
Ligue para (11) 4358-4906 ou clique aqui e entre em contato por e-mail.
Entre em contato agora mesmo!
Clique no botão e entre em contato para tirar dúvidas ou solicitar um orçamento.
Solicitar contatoPrincipais regiões de atendimento:
- Atendimento realizado em todo o estado de Acre.
- Atendimento realizado em todo o estado de Alagoas.
- Atendimento realizado em todo o estado de Amapá.
- Atendimento realizado em todo o estado de Amazonas.
- Atendimento realizado em todo o estado de Bahia.
- Atendimento realizado em todo o estado de Ceará.
- Atendimento realizado em todo o estado de Distrito Federal.
- Atendimento realizado em todo o estado de Espírito Santo.
- Atendimento realizado em todo o estado de Goiás.
- Atendimento realizado em todo o estado de Maranhão.
- Atendimento realizado em todo o estado de Mato Grosso.
- Atendimento realizado em todo o estado de Mato Grosso do Sul.
- Atendimento realizado em todo o estado de Minas Gerais.
- Atendimento realizado em todo o estado de Pará.
- Atendimento realizado em todo o estado de Paraíba.
- Atendimento realizado em todo o estado de Paraná.
- Atendimento realizado em todo o estado de Pernambuco.
- Atendimento realizado em todo o estado de Piauí.
- Atendimento realizado em todo o estado de Rio de Janeiro.
- Atendimento realizado em todo o estado de Rio Grande do Norte.
- Atendimento realizado em todo o estado de Rio Grande do Sul.
- Atendimento realizado em todo o estado de Rondônia.
- Atendimento realizado em todo o estado de Roraima.
- Atendimento realizado em todo o estado de Santa Catarina.
- Atendimento realizado em todo o estado de São Paulo.
- Atendimento realizado em todo o estado de Sergipe.
- Atendimento realizado em todo o estado de Tocantins.

