Galeria
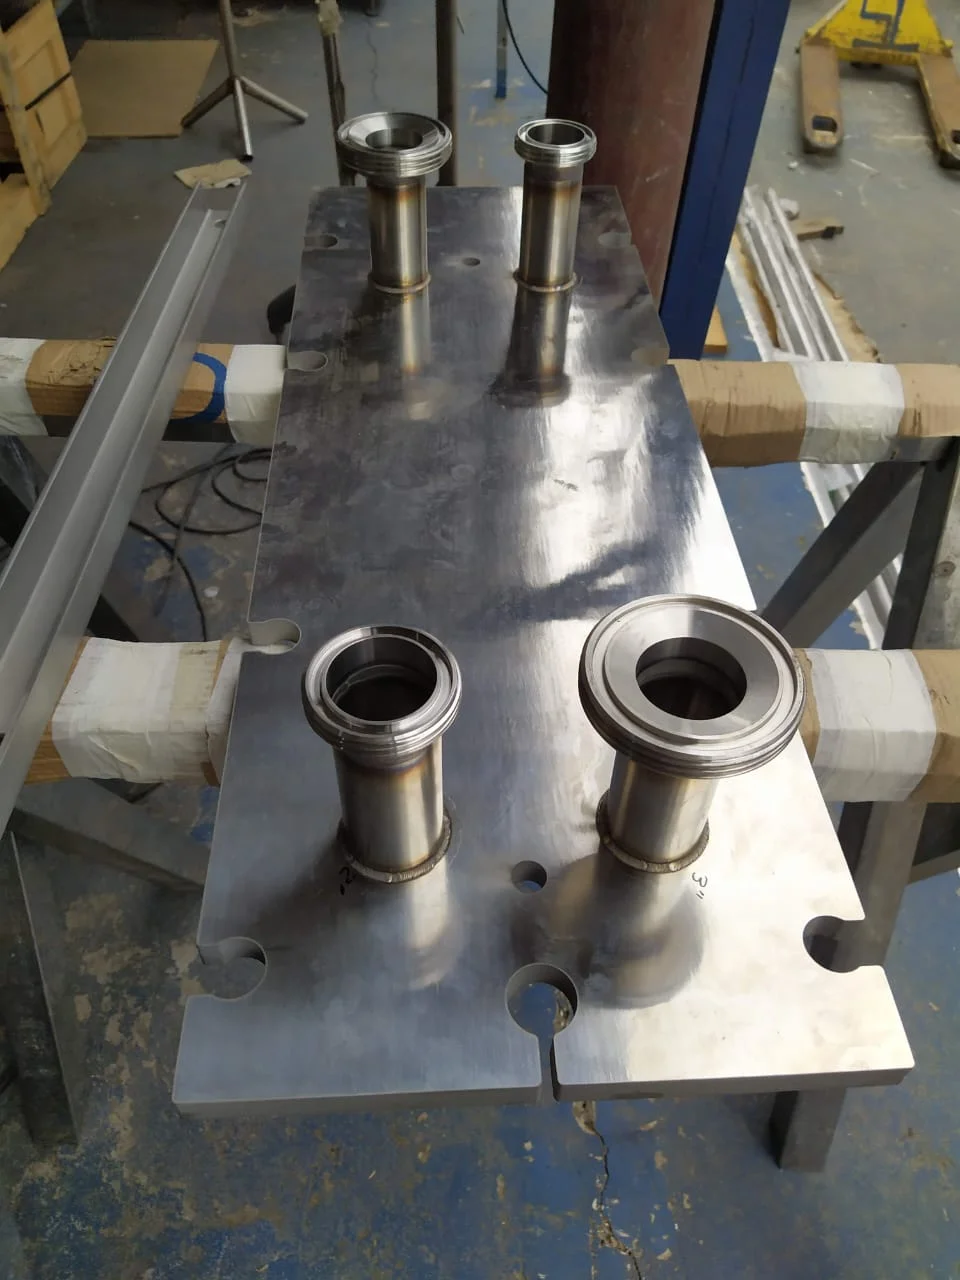
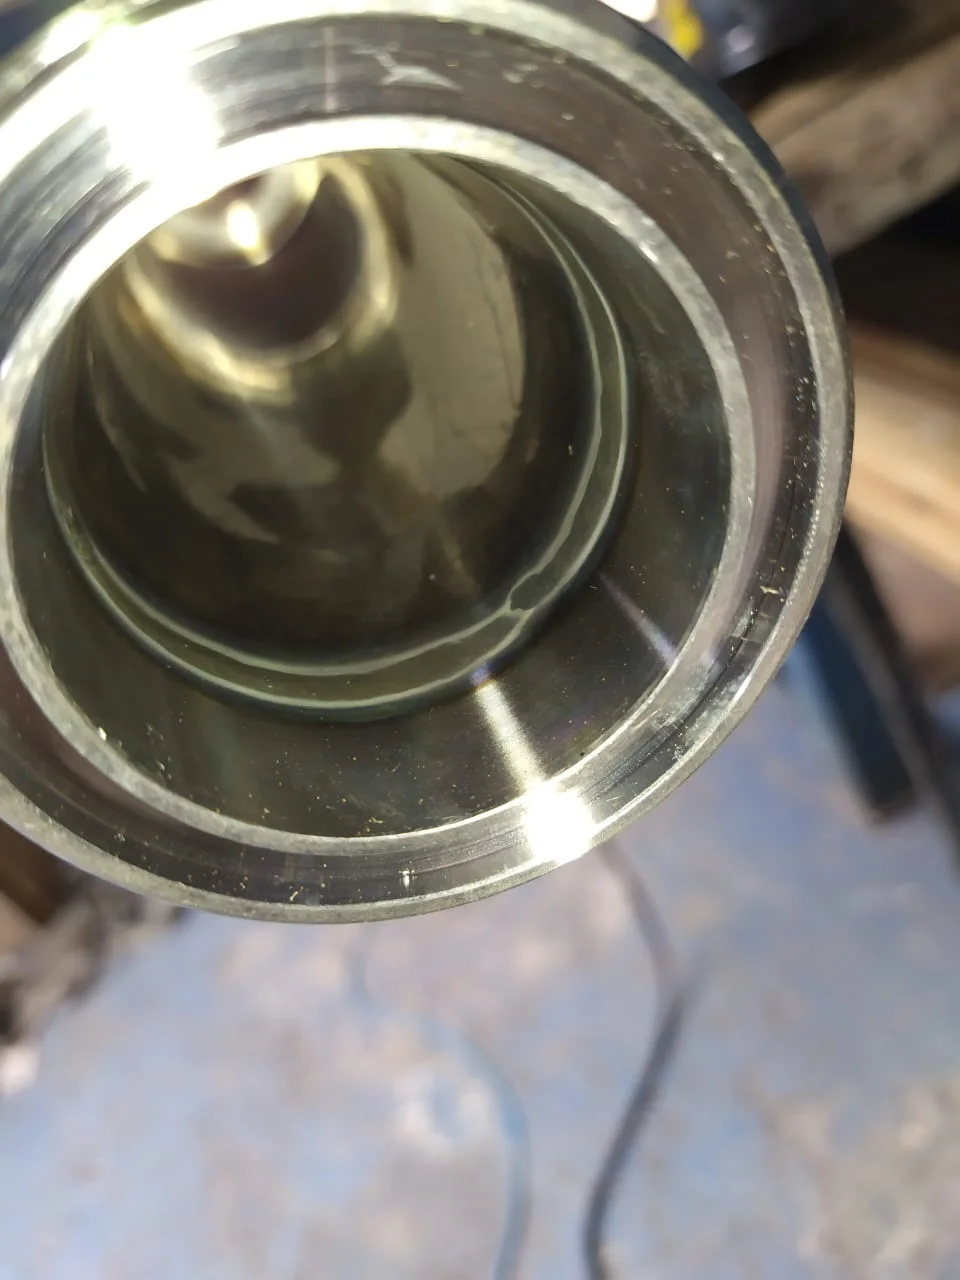
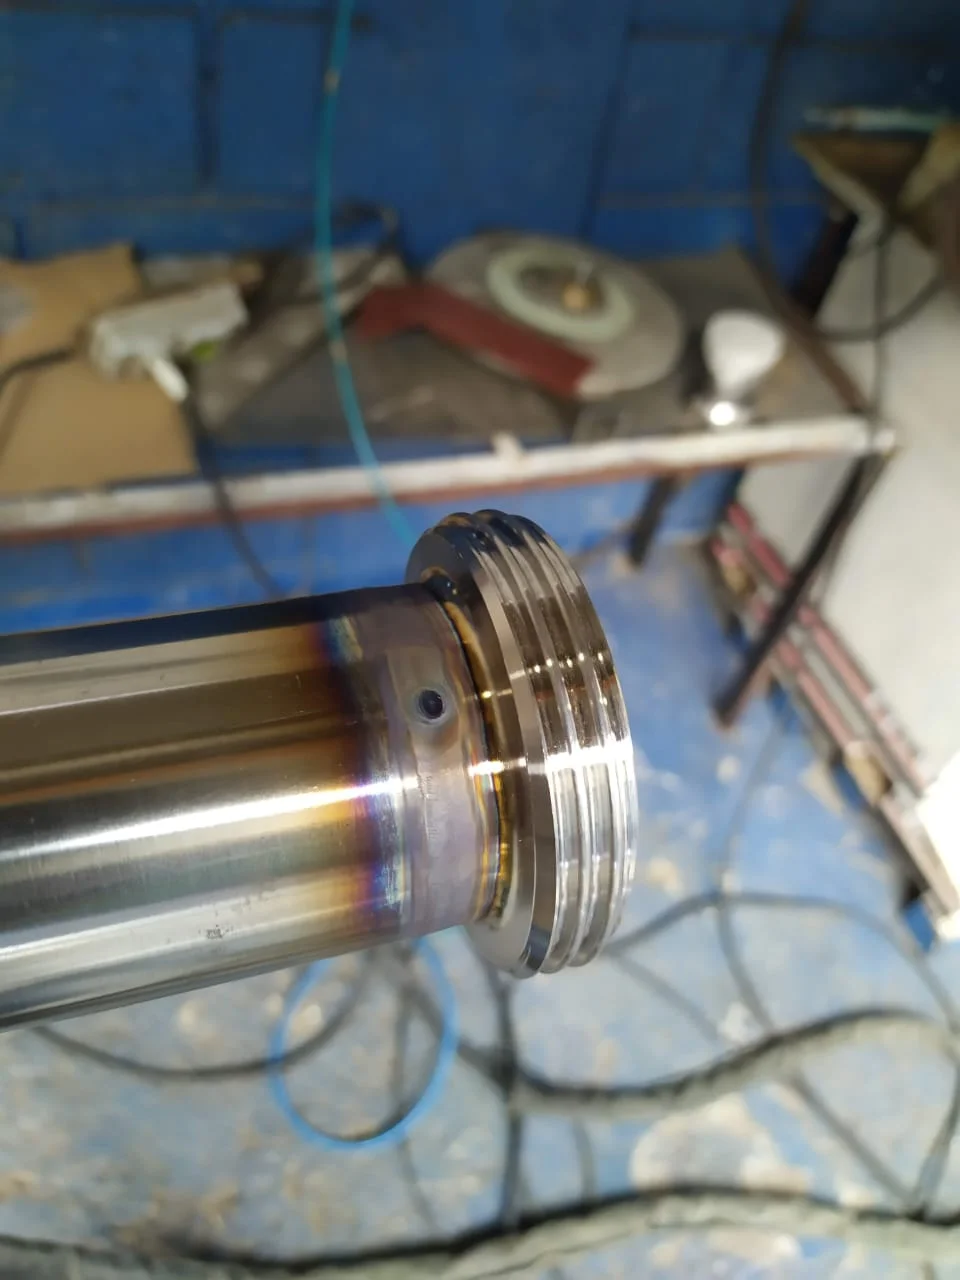
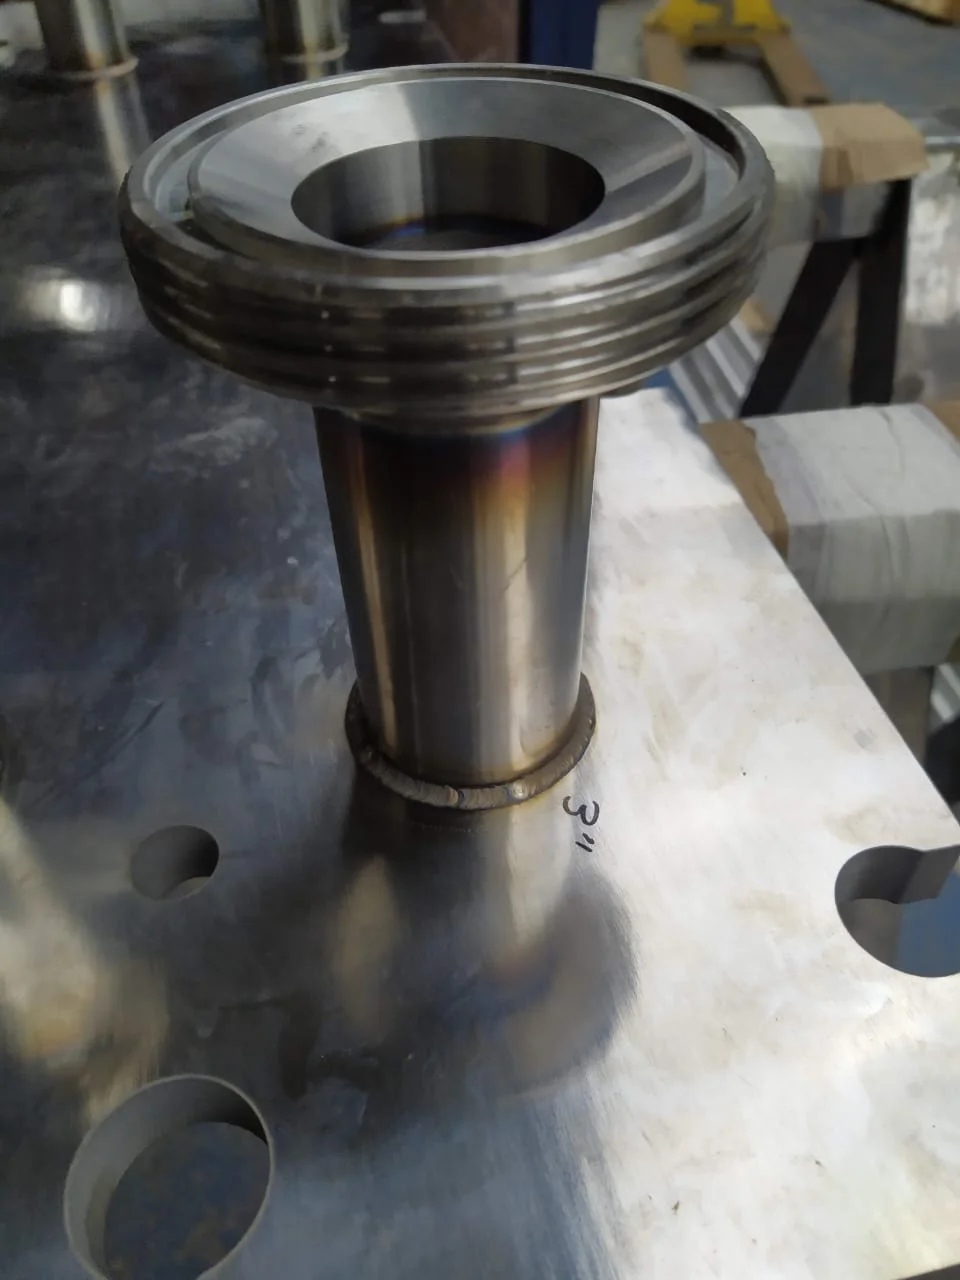
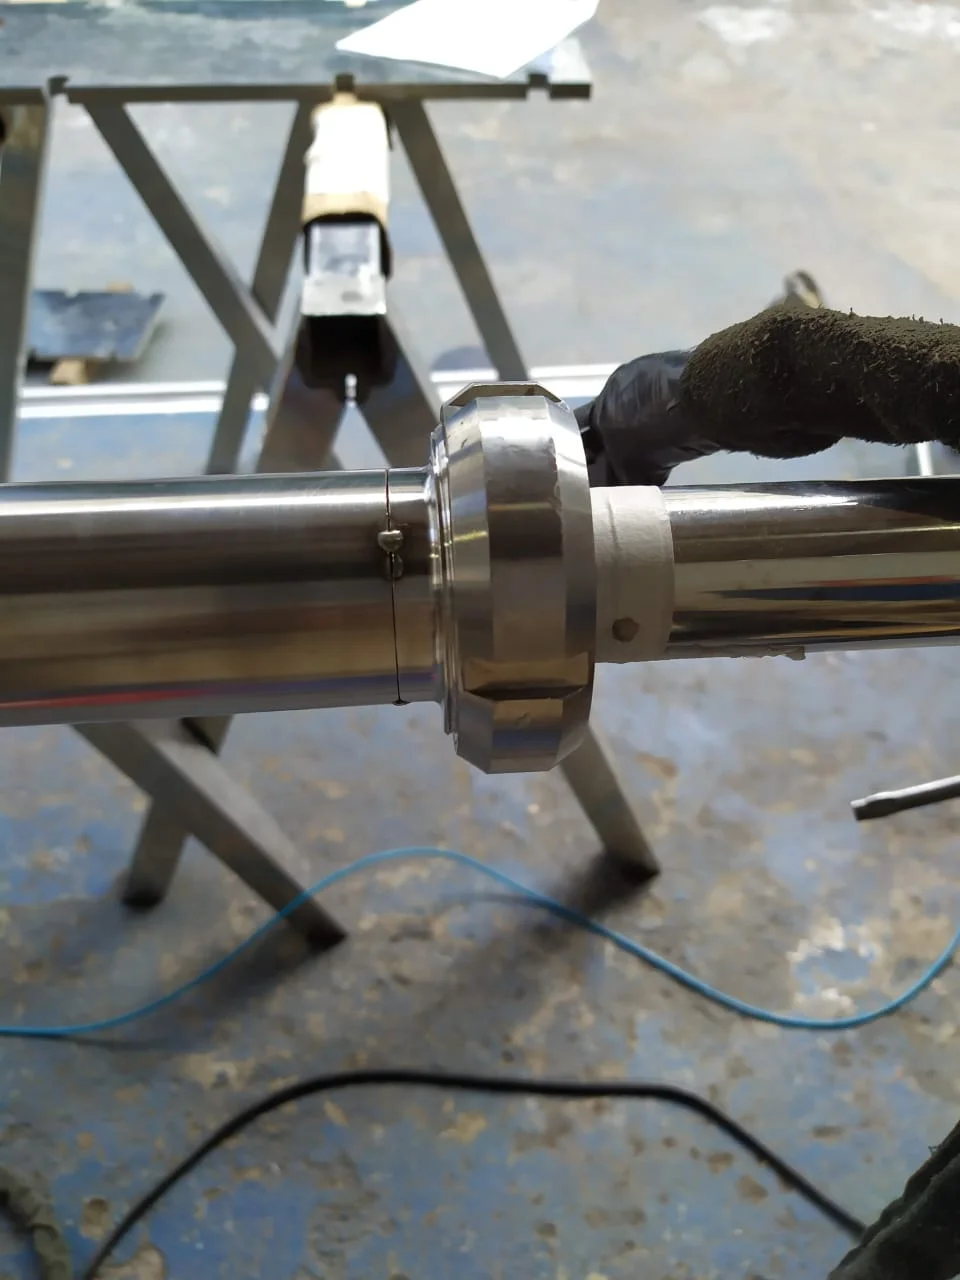
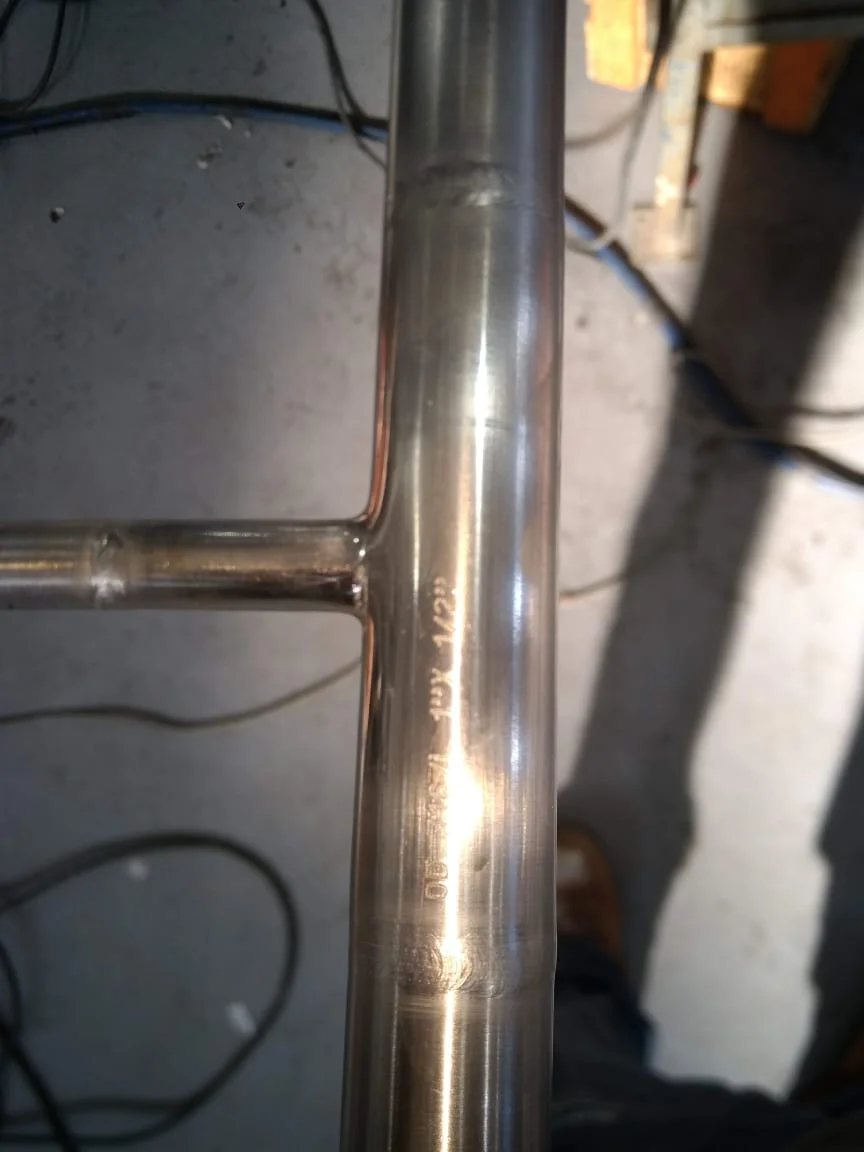
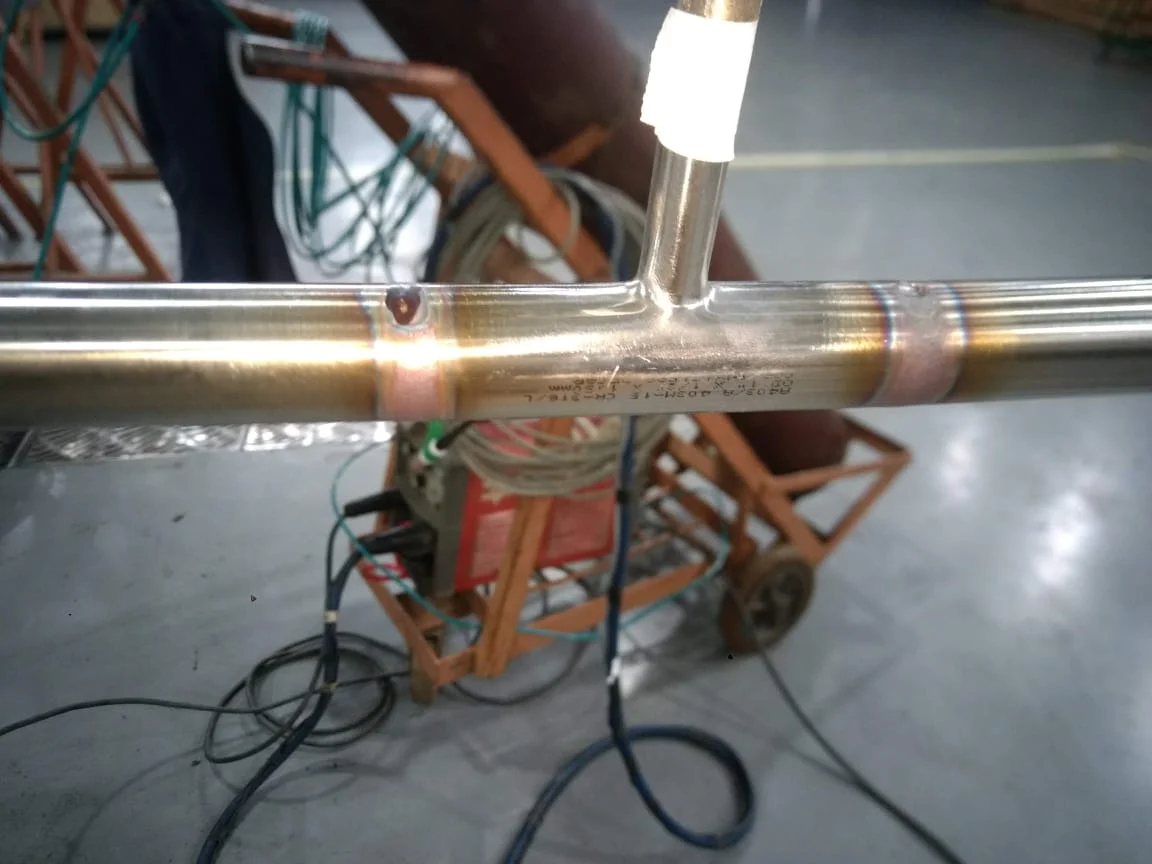
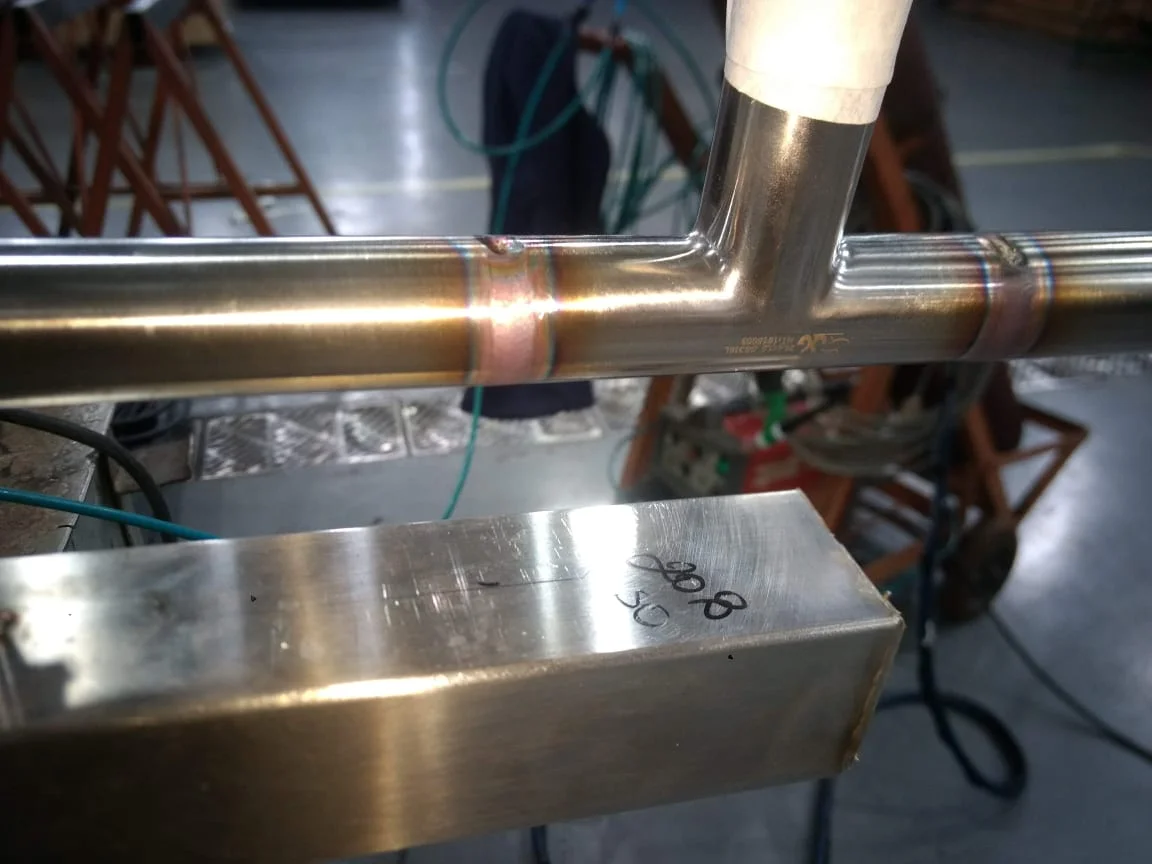
Clique nas imagens para ampliar
O que é soldagem orbital de tubos e como o processo funciona?
A soldagem orbital de tubos é um processo mecanizado para unir circunferencialmente tubos e conexões, mantendo o conjunto de soldagem em movimento controlado ao redor da junta.
Em aplicações com tubos OD de aço inoxidável, utiliza-se preferencialmente o processo TIG orbital, que permite controlar parâmetros como velocidade e corrente para buscar maior repetibilidade e uniformidade no cordão.
A escolha e a execução devem seguir os requisitos do projeto, dos materiais e das normas aplicáveis.
A soldagem orbital de tubos utiliza um cabeçote que percorre a circunferência da junta entre tubos ou conexões.
O controle técnico do deslocamento, da corrente e da proteção gasosa contribui para a padronização da solda, o acabamento uniforme e a estanqueidade requerida pela aplicação.
Quando previsto no projeto, a purga interna ajuda a proteger a região interna da junta durante a operação.
O que significa tubo OD de aço inoxidável?
OD é a sigla de Outside Diameter, expressão usada para indicar o diâmetro externo do tubo.
Em vez de considerar apenas uma medida nominal, a especificação OD identifica a dimensão externa de referência da tubulação, informação relevante para compatibilidade entre tubos, conexões, ferramentas e dispositivos de soldagem.
O aço inoxidável é empregado em diferentes sistemas industriais nos quais podem existir requisitos de higiene, resistência à corrosão, limpeza ou controle de contaminação.
A adequação do material, da espessura, da conexão e do acabamento precisa ser verificada conforme a documentação do projeto e a finalidade da linha.
Como funciona o processo TIG orbital?
De forma geral, a execução pode envolver as seguintes etapas:
- Análise da junta: são conferidos o material, o diâmetro externo, a espessura, o tipo de conexão, o alinhamento e as condições de acesso.
- Preparação das extremidades: as superfícies são preparadas para favorecer o encaixe e a continuidade da junta, conforme os requisitos técnicos definidos para o serviço.
- Posicionamento do equipamento: o cabeçote orbital é instalado ao redor da junta para realizar o deslocamento circunferencial de maneira controlada.
- Configuração dos parâmetros: corrente, velocidade de deslocamento e demais ajustes aplicáveis são definidos de acordo com o conjunto de materiais, a geometria e as exigências do projeto.
- Proteção gasosa: o gás de proteção é aplicado na região necessária para reduzir a exposição da poça de fusão ao ambiente durante a soldagem.
- Execução da solda: o cabeçote percorre a circunferência, mantendo uma sequência de movimento que favorece a repetibilidade do cordão.
- Verificação da junta: o acabamento e outros critérios de aceitação são avaliados conforme o escopo contratado, a documentação técnica e as normas aplicáveis.
Controle de velocidade e corrente
Na soldagem orbital, a velocidade de deslocamento influencia o tempo de permanência do arco em cada trecho da junta.
A corrente, por sua vez, está relacionada ao aporte de calor e à capacidade de fusão do conjunto.
Esses parâmetros precisam ser considerados em conjunto com diâmetro, espessura, material, preparação da junta e posição de soldagem.
O objetivo do controle não é apenas produzir um cordão visualmente uniforme.
Também é necessário considerar a continuidade da fusão, a estabilidade do processo, a integridade da junta e os requisitos de estanqueidade do sistema.
Ajustes inadequados podem aumentar a probabilidade de descontinuidades, deformações ou necessidade de retrabalho, razão pela qual a definição dos parâmetros deve ser técnica e específica para cada aplicação.
Proteção gasosa e purga interna
A proteção gasosa externa contribui para preservar a região fundida durante a soldagem.
Em tubos de aço inoxidável, o projeto pode exigir também purga interna, isto é, a circulação controlada de gás no interior do tubo para proteger a parte interna da junta durante a operação.
A necessidade de purga interna não deve ser presumida para todos os serviços.
Ela depende do material, da geometria, do acesso, do nível de acabamento interno, do processo, do fluido transportado e dos critérios definidos pelo cliente ou pela especificação técnica.
Quando aplicável, devem ser avaliados o método de execução, o controle da atmosfera interna e os critérios de aceitação correspondentes.
Esquema simplificado do processo
Tubo OD ─── preparação e alinhamento ─── junta circunferencial ─── Tubo OD
↑
cabeçote TIG orbital
↻
movimento controlado ao redor da junta
↓
proteção gasosa externa e purga interna, se exigida
Esse esquema representa o princípio geral do processo.
A configuração real depende do equipamento, da geometria da junta, dos materiais e dos requisitos técnicos definidos para a tubulação.
O que diferencia o processo de uma soldagem manual?
Na soldagem TIG manual, o profissional conduz diretamente a tocha e controla o movimento ao longo da junta.
Na soldagem orbital, o cabeçote realiza o deslocamento circunferencial de forma mecanizada, permitindo maior padronização do movimento quando a geometria e as condições do projeto são compatíveis com esse método.
Isso não significa que a soldagem orbital seja automaticamente adequada para qualquer junta.
A decisão deve considerar acesso, diâmetro externo, espessura, quantidade de juntas, configuração da tubulação, requisitos internos e critérios de inspeção.
A soldagem TIG manual pode continuar sendo mais apropriada em situações nas quais o equipamento orbital não possa ser aplicado ou quando a geometria exigir maior intervenção do soldador.
A Jota Soldas atua desde 2019 com soldagem, fabricação e montagem industrial e oferece a Solda OD para a união de tubos e conexões de aço inoxidável por soldagem orbital.
A avaliação de cada serviço deve ser feita de forma personalizada, considerando as informações técnicas fornecidas pelo cliente e as exigências da aplicação.
Pontos técnicos para uma avaliação inicial
Antes de solicitar uma solução de soldagem orbital de tubos, é recomendável reunir:
- material e especificação dos tubos e conexões;
- diâmetro externo e espessura da parede;
- desenho, isométrico ou representação da junta, quando disponível;
- quantidade e configuração das juntas;
- condições de acesso e possibilidade de montagem do cabeçote;
- requisitos de acabamento interno e externo;
- necessidade prevista de proteção gasosa ou purga interna;
- critérios de inspeção, documentação e aceitação definidos para o projeto;
- condições de montagem, manutenção ou intervenção na tubulação.
Com essas informações, a Jota Soldas pode analisar a aplicação e orientar uma solução sob medida, sem substituir as especificações técnicas, os procedimentos aprovados e as normas aplicáveis ao sistema.
Vantagens, aplicações e diferenças em relação à soldagem manual
A soldagem orbital pode ser considerada quando o projeto exige maior repetibilidade, acabamento uniforme e controle consistente das juntas.
Diferentemente de uma execução manual, o processo utiliza um equipamento que conduz o movimento ao redor do tubo, enquanto parâmetros como velocidade e corrente são definidos e acompanhados conforme o procedimento técnico aplicável.
Em tubulações de aço inoxidável com padrão OD, essa abordagem pode contribuir para a padronização das soldas circunferenciais e para a redução de variações entre juntas.
A estanqueidade, entretanto, não depende apenas do método de soldagem, deve ser avaliada em conjunto com material, espessura, preparação das extremidades, geometria, montagem, proteção gasosa, inspeções e requisitos do projeto.
Soldagem orbital e TIG manual: comparação conceitual
A soldagem orbital é geralmente associada ao TIG orbital, no qual o eletrodo percorre a circunferência do tubo por meio de um cabeçote ou sistema apropriado.
Na TIG manual, o soldador realiza diretamente o movimento da tocha e controla a execução ao longo da junta.
Os dois processos podem ser tecnicamente adequados em situações distintas, mas apresentam diferenças relevantes:
- Controle do movimento: na soldagem orbital, o deslocamento ao redor do tubo tende a ser mais padronizado; na TIG manual, o resultado depende mais da habilidade, da postura e da consistência do operador durante cada etapa.
- Repetibilidade: o processo orbital pode favorecer a reprodução de parâmetros semelhantes em várias juntas, desde que o procedimento, a preparação e as condições de execução sejam mantidos sob controle.
- Acesso à junta: a soldagem manual pode oferecer mais flexibilidade em geometrias complexas, espaços restritos ou intervenções pontuais. A soldagem orbital depende da compatibilidade entre o equipamento, o diâmetro externo e o espaço disponível.
- Adaptação ao projeto: a TIG manual pode ser conveniente para ajustes, reparos e configurações que não comportem o equipamento orbital. A solução orbital tende a ser considerada quando há quantidade de juntas e requisitos de uniformidade que justifiquem sua aplicação.
- Qualidade da junta: nenhum método promove, isoladamente, a conformidade da solda. A avaliação deve considerar procedimento, qualificação aplicável, preparação, consumíveis quando utilizados, proteção gasosa, execução e inspeção definida para o serviço.
Portanto, soldagem orbital e TIG manual não devem ser tratadas como alternativas universalmente superiores.
A escolha depende dos materiais, do diâmetro externo, da espessura, da geometria, do acesso, da quantidade de juntas e das especificações técnicas do cliente.
Repetibilidade, acabamento e estanqueidade
A principal vantagem potencial da soldagem orbital está na possibilidade de controlar de forma mais uniforme o ciclo de soldagem.
A velocidade de deslocamento, a corrente e outros parâmetros podem ser ajustados de acordo com o procedimento aplicável, ajudando a reduzir variações entre diferentes juntas.
Essa padronização pode favorecer:
- cordões com aparência mais uniforme;
- menor variação entre soldas executadas sob condições equivalentes;
- redução da necessidade de retrabalho relacionado a inconsistências de execução;
- melhor rastreabilidade dos parâmetros definidos para o procedimento;
- menor risco de descontinuidades associadas à falta de uniformidade, quando as demais condições do processo também são controladas.
Em sistemas sanitários, o acabamento da junta tem importância funcional e de higiene.
Irregularidades, contaminações ou condições inadequadas na região interna podem dificultar a limpeza e afetar o desempenho do sistema.
Por isso, a proteção gasosa e a purga interna podem ser consideradas quando exigidas pelo material, pelo procedimento ou pela especificação do projeto.
A purga interna consiste na utilização de gás de proteção no interior do tubo durante a soldagem, quando essa medida for definida como necessária.
Sua adoção, o gás utilizado, a vazão e a forma de controle devem ser estabelecidos tecnicamente para cada aplicação, sem assumir que o mesmo procedimento sirva para todos os projetos.
A estanqueidade também deve ser tratada como requisito de projeto e verificada pelos critérios de inspeção ou teste definidos para a tubulação.
Uma junta visualmente uniforme não substitui a avaliação técnica prevista para o sistema.
Onde a soldagem orbital pode ser aplicada?
A soldagem orbital de tubos é frequentemente considerada em sistemas que demandam uniformidade, higiene e controle das juntas, especialmente quando são utilizados tubos e conexões de aço inoxidável com padrão OD.
Entre as aplicações genéricas estão:
- tubulações sanitárias de processos alimentícios;
- linhas utilizadas em instalações farmacêuticas;
- sistemas de processo da indústria química;
- tubulações e equipamentos do setor cosmético;
- montagem e manutenção de redes industriais que exigem juntas circunferenciais padronizadas;
- interligações de equipamentos e trechos de tubulação em instalações que especificam controle de contaminação e limpeza.
A adequação do processo deve ser confirmada antes da execução.
Diâmetro externo, espessura, liga metálica, tipo de conexão, tolerâncias de montagem, acessibilidade, posição da junta e requisitos de limpeza podem alterar a solução recomendada.
Quadro de critérios para escolher o processo!
| Critério | Pergunta técnica | Possível impacto na escolha |
|---|---|---|
| Material | O tubo é de aço inoxidável e possui composição e condição conhecidas? | Define cuidados de preparação, proteção e compatibilidade do procedimento. |
| Dimensão | Qual é o diâmetro externo e a espessura do tubo? | Verifica a compatibilidade com o equipamento e influencia os parâmetros. |
| Geometria | A junta é acessível e permite o posicionamento do cabeçote orbital? | Pode favorecer a soldagem orbital ou exigir execução manual. |
| Quantidade de juntas | Há repetição de juntas com características semelhantes? | A padronização orbital pode ser mais relevante em séries de juntas equivalentes. |
| Higiene | O sistema exige acabamento interno e controle de contaminação? | Pode demandar proteção gasosa, purga interna e critérios específicos de inspeção. |
| Estanqueidade | Quais são os requisitos de vedação e os testes previstos? | Orienta o procedimento, a inspeção e a aceitação da junta. |
| Montagem | O local oferece espaço, alinhamento e condições estáveis de execução? | Condições de campo podem influenciar a viabilidade do processo orbital. |
| Documentação | Quais registros e evidências o contrato ou o projeto exige? | Define o nível de acompanhamento, inspeção e rastreabilidade necessário. |
Soldagem orbital de tubos: critérios técnicos e aplicações
A tabela é um roteiro inicial, não uma especificação de soldagem.
A decisão final deve ser baseada na documentação do projeto, nos materiais efetivamente disponíveis, no procedimento aplicável e nas normas ou requisitos técnicos definidos pelo cliente.
Como avaliar uma solução especializada?
Ao consultar uma empresa para um serviço de Solda OD, é recomendável fornecer o máximo de informações técnicas disponíveis e solicitar uma avaliação compatível com a aplicação.
Podem ser considerados:
- desenho, isométrico ou descrição do trecho a ser executado;
- material e especificação dos tubos e conexões;
- diâmetro externo e espessura;
- quantidade e configuração das juntas;
- condições de acesso e posição de montagem;
- necessidade prevista de proteção gasosa ou purga interna;
- requisitos de acabamento, limpeza e estanqueidade;
- inspeções, testes e registros solicitados pelo contrato ou pelo projeto;
- condições de montagem, manutenção ou parada industrial.
Também é importante perguntar como será feita a preparação das peças, quais informações precisam ser confirmadas antes da execução, como os parâmetros serão definidos e quais registros podem ser disponibilizados conforme o escopo contratado.
Essas perguntas ajudam a diferenciar uma avaliação técnica de uma abordagem baseada apenas no tipo de solda.
A Jota Soldas atua desde 2019 em soldagem, fabricação e montagem industrial, com experiência acumulada no setor e atendimento personalizado para soluções sob medida.
Para uma análise de Solda OD, a empresa pode ser consultada a partir das características específicas da tubulação e dos requisitos do projeto.
A avaliação deve confirmar a aplicabilidade do processo, a necessidade de purga interna, as condições de execução e os critérios de aceitação antes do início do serviço.
Como avaliar um serviço de Solda OD para aplicações industriais?
A avaliação de um serviço de Solda OD deve começar pela compatibilidade entre o processo de soldagem, o projeto da tubulação e os requisitos de operação.
Na soldagem orbital de tubos em aço inoxidável, a análise técnica considera o material, o diâmetro externo, a espessura, as conexões, o acesso à junta, a necessidade de montagem e os critérios de inspeção definidos para a aplicação.
A Jota Soldas atua desde 2019 com soldagem, fabricação e montagem industrial, oferecendo atendimento personalizado para compreender cada projeto e desenvolver uma solução sob medida.
Critérios técnicos das informações do projeto
Antes de solicitar uma avaliação, reúna as informações disponíveis sobre:
- material e especificação do aço inoxidável;
- diâmetro externo dos tubos e espessura da parede;
- tipo de tubo, conexão, flange ou componente a ser unido;
- quantidade e localização das juntas;
- posição de soldagem e condições de acesso ao local;
- necessidade de montagem, desmontagem ou manutenção da tubulação;
- condições de operação previstas para o sistema;
- requisitos de acabamento, higiene, limpeza e estanqueidade;
- desenhos, isométricos, memoriais ou outras referências técnicas do projeto;
- critérios de inspeção, registros e documentação solicitados pelo contratante.
Esses dados ajudam a verificar se a Solda OD é adequada à geometria da junta e permitem definir previamente as condições de execução.
Quando alguma informação estiver ausente, o ideal é sinalizar a lacuna ao prestador em vez de presumir material, espessura, procedimento ou requisito de inspeção.
Material, diâmetro, espessura e conexões
O diâmetro externo e a espessura influenciam o ajuste dos componentes, a preparação da junta, a acessibilidade e a seleção dos parâmetros de soldagem.
Também é importante informar se a união será feita entre tubos, tubos e conexões ou componentes com geometrias diferentes.
A avaliação deve considerar a compatibilidade dimensional, o alinhamento, a condição das extremidades e a possibilidade de movimentação do conjunto.
Em tubulações sanitárias, detalhes como descontinuidades internas, acabamento inadequado ou desalinhamento podem dificultar a limpeza e comprometer o desempenho esperado da junta.
Por isso, o serviço deve ser analisado em conjunto com os desenhos e as especificações aplicáveis ao sistema.
Acesso, montagem e condições de execução
O acesso ao local pode determinar se o equipamento orbital será instalado e operado com segurança.
Espaço disponível, interferências, posição da junta, necessidade de desmontagem e condições ambientais devem ser informados durante a avaliação.
Também convém esclarecer se o serviço será executado em oficina, em campo, durante uma montagem industrial ou em uma intervenção de manutenção.
Essa definição contribui para planejar a preparação das peças, a proteção da área, o manuseio dos componentes e a sequência de montagem, sem substituir a análise técnica específica do projeto.
Proteção gasosa e purga interna
A proteção gasosa auxilia na proteção da região de soldagem contra a atmosfera durante a execução.
Em determinadas aplicações, pode ser necessária purga interna para proteger a raiz da junta e favorecer a condição exigida para o interior da tubulação.
Essa necessidade não deve ser presumida, ela depende do material, da geometria, do fluido, do nível de higiene, do acabamento interno e das especificações do cliente ou do projeto.
Ao solicitar a avaliação, pergunte qual proteção gasosa será considerada, se a purga interna é aplicável e como sua execução será verificada.
A definição deve seguir o procedimento técnico e os requisitos contratuais ou normativos pertinentes à aplicação.
Registros e inspeções que podem ser avaliados
Conforme o contrato e as normas aplicáveis, o contratante pode avaliar a existência de registros relacionados à execução, como identificação das juntas, parâmetros utilizados, condição visual do cordão e eventuais inspeções previstas no escopo.
A documentação efetivamente disponível deve ser confirmada antes da contratação, pois varia de acordo com o projeto.
Entre os pontos que podem ser discutidos estão:
- identificação dos materiais e componentes utilizados;
- rastreabilidade das juntas, quando exigida;
- registro dos parâmetros do processo, quando previsto;
- inspeção visual e critérios de aceitação;
- verificação de alinhamento, acabamento e continuidade;
- ensaios ou inspeções adicionais definidos pelo contratante;
- registro de não conformidades e respectivas tratativas;
- documentação de montagem e manutenção vinculada ao serviço.
A inspeção adequada é aquela compatível com o risco, o uso da tubulação e os requisitos formalmente definidos.
Não é recomendável atribuir certificações, resultados ou resultados específicos sem confirmação documental da empresa e do contrato.
Sinais de qualificação técnica
Um serviço especializado pode ser avaliado pela capacidade de fazer perguntas relevantes antes da execução, interpretar documentos do projeto, verificar a compatibilidade entre tubos e conexões, explicar a necessidade de proteção gasosa e alinhar os critérios de aceitação.
Também são sinais positivos a organização da preparação, o cuidado com limpeza e manuseio do aço inoxidável, a atenção à segurança e a disposição para registrar as etapas previstas no escopo.
No caso da Jota Soldas, a experiência acumulada desde 2019 em soldagem, fabricação e montagem industrial é apresentada em conjunto com uma abordagem personalizada.
A empresa informa atuação nacional e capacidade de desenvolver soluções sob medida, mas os detalhes técnicos, a documentação e as condições de execução devem ser confirmados para cada projeto.
Como avançar com a avaliação?
Uma solicitação bem estruturada deve reunir os dados da tubulação, esclarecer os requisitos de montagem e manutenção e indicar quais registros ou inspeções são esperados.
Depois, a empresa contratada pode analisar a aplicação, confirmar as condições de execução e orientar sobre a solução compatível com o escopo.
Para ampliar o planejamento, esta seção pode ser relacionada às páginas de Solda OD, montagem industrial, manutenção de tubulações, fabricação de estruturas metálicas e fabricação de skids para bombas.
Consulte a Jota Soldas para discutir uma solução sob medida, sem substituir a validação técnica específica do projeto, das normas aplicáveis e das exigências do contratante.
Perguntas frequentes
O que significa tubo OD?
OD é a sigla de Outside Diameter, expressão em inglês para diâmetro externo.
Na Solda OD, a referência é especialmente relevante para definir a compatibilidade entre tubos, conexões, ferramentas e parâmetros de soldagem.
A purga interna é obrigatória em toda soldagem de aço inoxidável?
Não necessariamente, A necessidade depende do material, do procedimento, do acabamento interno desejado, do risco de oxidação e dos requisitos definidos para a aplicação.
Essa condição deve ser avaliada tecnicamente para cada projeto.
Quais informações devem ser enviadas para uma avaliação?
Material, diâmetro externo, espessura, tipo de conexão, quantidade de juntas, desenho ou descrição do trecho, acesso disponível, requisitos de higiene e estanqueidade, além das inspeções ou registros previstos.
Quais setores costumam utilizar esse processo?
O processo pode ser considerado em instalações alimentícias, farmacêuticas, químicas e cosméticas, além de sistemas industriais e tubulações sanitárias que demandem controle de juntas.
A aplicação concreta depende das especificações do cliente e das condições da instalação.
A Solda OD é indicada para qualquer tubo de aço inoxidável?
Não necessariamente, A indicação depende do diâmetro externo, da espessura, da geometria, do acesso, do material, da preparação da junta e dos requisitos do sistema.
Uma avaliação técnica deve confirmar a compatibilidade do processo com o projeto.
Solda OD e TIG manual são a mesma coisa?
Não. A Solda OD costuma utilizar o TIG orbital para realizar o movimento circunferencial de forma controlada, enquanto a soldagem TIG manual depende diretamente da condução do soldador.
A escolha entre os processos depende da geometria, da repetibilidade necessária, do acesso, dos materiais e das especificações aplicáveis.
Quando a purga interna pode ser considerada?
A purga interna pode ser considerada quando a proteção da raiz e a condição interna da junta forem relevantes para a aplicação.
A decisão deve ser tomada com base no material, no acabamento exigido, no serviço da tubulação e nos requisitos do projeto, não apenas pelo tipo de tubo.
O que devo enviar para uma avaliação técnica?
Sempre que possível, envie desenhos ou isométricos, material, diâmetro externo, espessura, tipos de conexão, quantidade e localização das juntas, condições de acesso, finalidade da tubulação e requisitos de acabamento, inspeção ou documentação.
Se algum dado não estiver disponível, informe isso claramente.
A Jota Soldas pode avaliar uma solução personalizada?
A Jota Soldas informa que trabalha com atendimento personalizado e soluções sob medida em soldagem, fabricação e montagem industrial.
Para verificar a viabilidade da Solda OD, consulte a empresa com os dados técnicos disponíveis do projeto.
Para saber mais sobre Soldagem orbital de tubos
Ligue para (11) 4358-4906 ou clique aqui e entre em contato por e-mail.
Entre em contato agora mesmo!
Clique no botão e entre em contato para tirar dúvidas ou solicitar um orçamento.
Solicitar contatoPrincipais regiões de atendimento:
- Atendimento realizado em todo o estado de Acre.
- Atendimento realizado em todo o estado de Alagoas.
- Atendimento realizado em todo o estado de Amapá.
- Atendimento realizado em todo o estado de Amazonas.
- Atendimento realizado em todo o estado de Bahia.
- Atendimento realizado em todo o estado de Ceará.
- Atendimento realizado em todo o estado de Distrito Federal.
- Atendimento realizado em todo o estado de Espírito Santo.
- Atendimento realizado em todo o estado de Goiás.
- Atendimento realizado em todo o estado de Maranhão.
- Atendimento realizado em todo o estado de Mato Grosso.
- Atendimento realizado em todo o estado de Mato Grosso do Sul.
- Atendimento realizado em todo o estado de Minas Gerais.
- Atendimento realizado em todo o estado de Pará.
- Atendimento realizado em todo o estado de Paraíba.
- Atendimento realizado em todo o estado de Paraná.
- Atendimento realizado em todo o estado de Pernambuco.
- Atendimento realizado em todo o estado de Piauí.
- Atendimento realizado em todo o estado de Rio de Janeiro.
- Atendimento realizado em todo o estado de Rio Grande do Norte.
- Atendimento realizado em todo o estado de Rio Grande do Sul.
- Atendimento realizado em todo o estado de Rondônia.
- Atendimento realizado em todo o estado de Roraima.
- Atendimento realizado em todo o estado de Santa Catarina.
- Atendimento realizado em todo o estado de São Paulo.
- Atendimento realizado em todo o estado de Sergipe.
- Atendimento realizado em todo o estado de Tocantins.

