Galeria


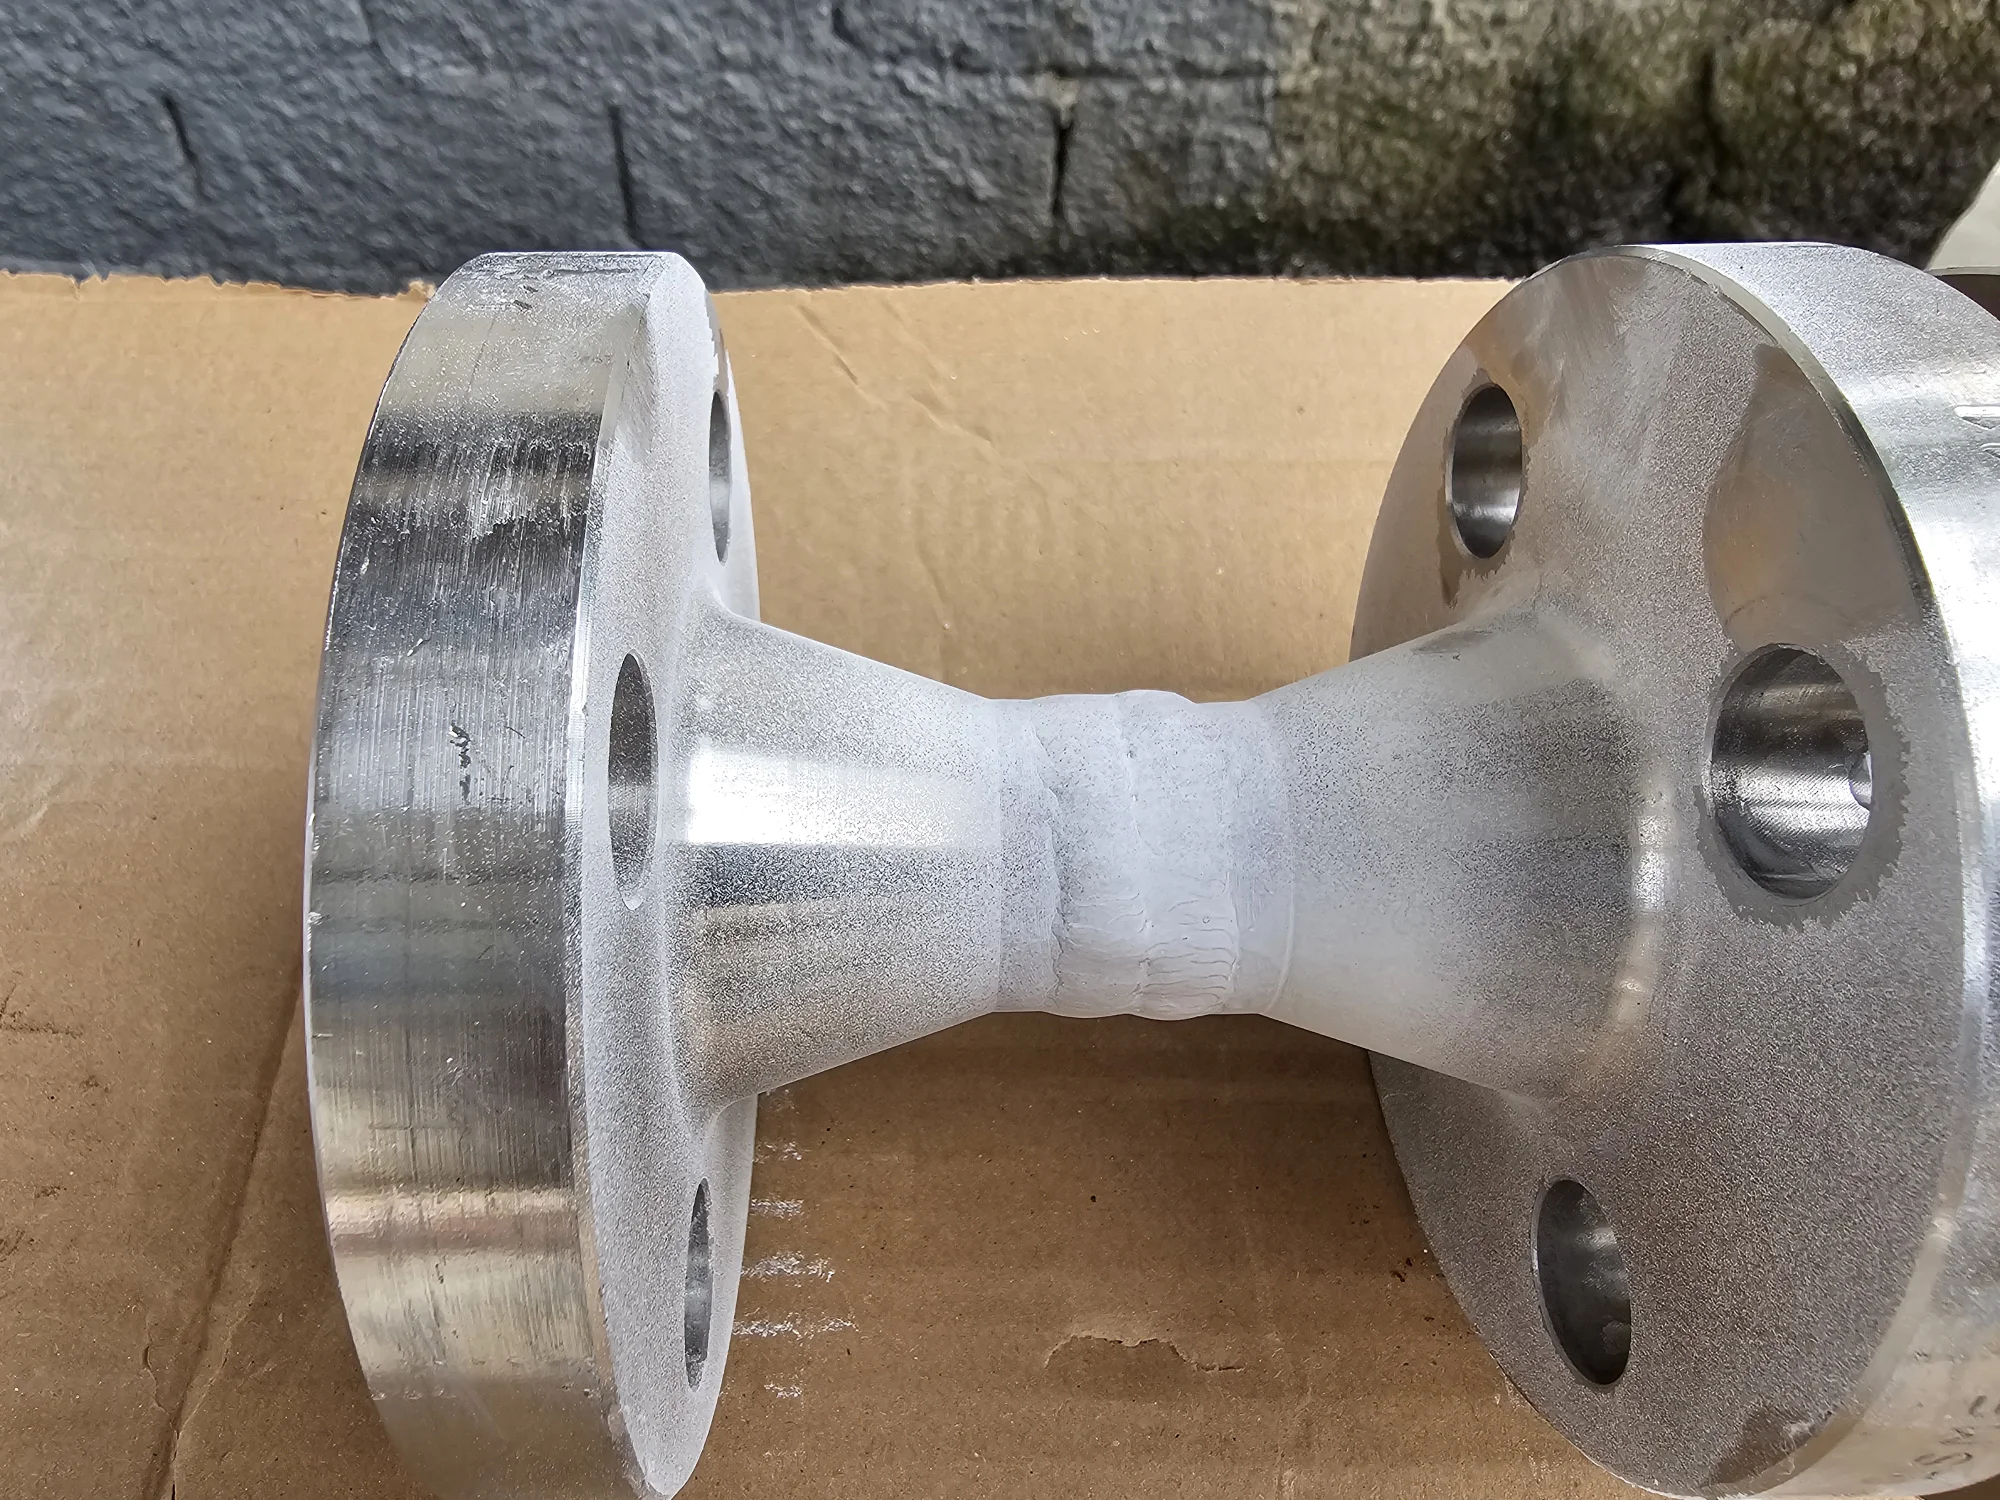







Clique nas imagens para ampliar
Inspeção não destrutiva de peças: métodos, aplicações e critérios para avaliar componentes industriais sem danificá-los
Inspeção não destrutiva de peças é o conjunto de avaliações técnicas usadas para verificar a integridade de materiais, componentes industriais, estruturas metálicas e juntas soldadas sem cortar, romper, deformar ou comprometer a utilização do item inspecionado.
Na prática, ela faz parte dos Ensaios Não Destrutivos, também chamados de END, e ajuda a identificar descontinuidades, avaliar condições de fabricação ou montagem e apoiar decisões de qualidade, segurança e conformidade.
Ensaios Não Destrutivos são métodos de inspeção que analisam peças e soldas sem danificá-las, permitindo verificar sua condição técnica conforme critérios de aceitação, requisitos do projeto e normas aplicáveis.
Esse tipo de inspeção é essencial porque uma peça industrial pode apresentar descontinuidades superficiais ou internas que nem sempre são perceptíveis em uma avaliação comum.
Em componentes soldados, estruturas metálicas, skids, spools e conjuntos fabricados sob especificações técnicas, o END contribui para reduzir retrabalho, preservar o componente e aumentar a confiabilidade das decisões tomadas durante fabricação, montagem, manutenção ou adequação.
É importante entender que inspecionar não é o mesmo que danificar.
Em um ensaio destrutivo, o corpo de prova ou a peça pode ser rompido, cortado ou submetido a condições que inviabilizam seu uso.
Já nos END, a proposta é avaliar a condição do material mantendo sua integridade funcional.
Por isso, os métodos são amplamente usados quando o componente precisa continuar disponível para instalação, operação, montagem ou rastreabilidade dentro de um projeto industrial.
A inspeção não destrutiva de peças ajuda a!
- avaliar a integridade de peças industriais sem comprometer seu uso;
- verificar juntas soldadas, componentes e estruturas metálicas;
- identificar indícios de descontinuidades superficiais ou internas;
- apoiar o controle de qualidade em soldagem, fabricação e montagem industrial;
- reduzir riscos de retrabalho ao detectar problemas antes de etapas posteriores;
- orientar decisões técnicas com base em critérios de aceitação definidos;
- contribuir para segurança, conformidade e confiabilidade operacional.
Entre os métodos de END mais utilizados estão o Ensaio Visual, o Líquido Penetrante, as Partículas Magnéticas, o Ultrassom e o Ensaio Radiográfico.
Cada técnica possui uma finalidade específica, algumas são mais indicadas para avaliação superficial, outras para investigação de falhas internas, e a escolha depende do material, da geometria da peça, do tipo de descontinuidade esperada, do acesso ao componente e dos requisitos técnicos aplicáveis.
A inspeção também não deve ser vista apenas como uma etapa final de aprovação.
Em muitos projetos industriais, ela funciona como um mecanismo preventivo.
Quando aplicada no momento adequado, pode evitar que uma não conformidade avance para fases mais caras ou críticas, como montagem em campo, integração com outros componentes, operação do equipamento ou manutenção corretiva.
Isso torna os END relevantes tanto para a área de qualidade quanto para engenharia, produção, manutenção e segurança.
No contexto da Jota Soldas, os Ensaios Não Destrutivos são oferecidos para avaliação da integridade de materiais, componentes, estruturas metálicas e juntas soldadas, sempre considerando as especificidades de cada projeto.
A empresa atua com soldagem, fabricação e montagem industrial, incluindo estruturas metálicas, skids, spools e componentes personalizados, o que torna a inspeção técnica um recurso importante para alinhar execução, qualidade, segurança e eficiência.
Para definir o ensaio mais adequado, o ideal é solicitar uma avaliação técnica conforme o projeto, informando o tipo de peça, material, aplicação, etapa do processo, requisitos de aceitação e finalidade da inspeção.
Assim, a escolha do método de END pode ser feita de forma coerente com a necessidade real do componente, sem aplicar uma solução genérica para situações que exigem análise técnica específica.
Como os Ensaios Não Destrutivos preservam componentes, soldas e estruturas metálicas?
Os Ensaios Não Destrutivos preservam componentes porque permitem avaliar condições de materiais, soldas e estruturas metálicas sem remover partes da peça, cortar o componente ou comprometer sua utilização.
Em vez de sacrificar a amostra para descobrir se há uma falha, o END busca evidências técnicas de descontinuidades por meio de inspeções superficiais ou internas, conforme o método aplicado.
Na prática, isso torna o END uma ferramenta preventiva de controle de qualidade em fabricação, montagem, manutenção e adequação industrial.
A inspeção não serve apenas para apontar problemas no fim do processo, ela ajuda a tomar decisões técnicas antes que uma descontinuidade evolua para retrabalho, parada de equipamento, substituição prematura ou risco operacional.
Inspeção destrutiva e não destrutiva: qual é a diferença conceitual?
A diferença central está no impacto sobre a peça avaliada:
- Ensaios destrutivos: avaliam propriedades ou condições do material por meio de procedimentos que podem romper, cortar, deformar, retirar amostras ou inviabilizar o uso do componente ensaiado.
- Ensaios Não Destrutivos: avaliam a integridade do material, da junta soldada ou da estrutura sem danificar o item inspecionado, permitindo que ele continue disponível para uso quando aprovado pelos critérios aplicáveis.
Essa distinção é especialmente importante em componentes industriais que já estão fabricados, montados ou em operação.
Em estruturas metálicas, skids, spools, tubulações, suportes e componentes personalizados, destruir uma peça para verificá-la pode gerar custo, atraso e perda de rastreabilidade do conjunto.
O END preserva o ativo e, ao mesmo tempo, fornece informações para o controle de qualidade.
A Jota Soldas atua com Ensaios Não Destrutivos voltados à avaliação de integridade de materiais, componentes, estruturas metálicas e juntas soldadas, conectando a inspeção às necessidades de projetos de soldagem, fabricação e montagem industrial.
Descontinuidade não é automaticamente reprovação!
Uma descontinuidade é uma interrupção, indicação ou irregularidade identificada no material, na solda ou na superfície inspecionada.
Ela pode indicar algo que precisa ser analisado, mas não significa, por si só, que a peça está reprovada.
A reprovação depende de critérios de aceitação definidos para o projeto, para a norma aplicável, para o tipo de componente, para o material, para a geometria da peça e para a finalidade de uso.
Uma indicação superficial pequena pode ser aceitável em determinado contexto e inaceitável em outro mais crítico.
Por isso, a interpretação técnica é tão importante quanto a detecção.
Como o END preserva a peça durante a avaliação?
O princípio de preservação ocorre porque o ensaio busca informações sem alterar a função do componente.
Dependendo do método, a inspeção pode avaliar:
- condições superficiais: como acabamento, geometria da solda, trincas abertas à superfície, porosidade superficial ou outras indicações visíveis;
- condições subsuperficiais ou internas: quando o objetivo é investigar descontinuidades que não aparecem visualmente;
- conformidade da soldagem: verificando se a junta atende aos requisitos técnicos definidos;
- integridade de componentes: apoiando decisões de liberação, reparo, manutenção ou adequação;
- continuidade do controle de qualidade: permitindo registros técnicos e acompanhamento por etapa do projeto.
Esse cuidado é relevante porque uma peça industrial pode ter valor funcional dentro de um conjunto maior.
Um spool, por exemplo, não deve ser visto apenas como um trecho fabricado, mas como parte de um sistema que precisa atender a requisitos de montagem, segurança e confiabilidade.
O mesmo raciocínio vale para estruturas metálicas, bases, suportes, conjuntos soldados e componentes sob medida.
Fluxo simples de avaliação por END
Um processo de avaliação não destrutiva costuma seguir uma lógica técnica, ainda que os detalhes dependam do projeto e do método selecionado:
Entendimento do componente,
- Identificação do tipo de peça, material, geometria, espessura, soldas envolvidas, acesso disponível e finalidade de uso.
- Definição do objetivo da inspeção:
Verificar acabamento superficial, buscar descontinuidades abertas à superfície, avaliar regiões internas, apoiar liberação de fabricação, investigar condição em manutenção ou atender requisito normativo.
- Escolha do método de END:
A seleção pode envolver Ensaio Visual, Líquido Penetrante, Partículas Magnéticas, Ultrassom, Radiografia ou combinação de métodos, conforme material, acesso e tipo de descontinuidade esperada.
- Execução da inspeção:
O componente é avaliado sem corte, remoção de amostra ou inviabilização do uso, respeitando critérios técnicos definidos para o ensaio.
- Interpretação das indicações:
As indicações encontradas são analisadas conforme requisitos do projeto, norma aplicável ou critério de aceitação estabelecido.
- Decisão técnica:
A peça pode ser aceita, encaminhada para reparo, passar por inspeção complementar ou exigir avaliação adicional, conforme a criticidade e os critérios aplicáveis.
Esse fluxo mostra por que o END não deve ser tratado como uma simples verificação visual ou como uma etapa burocrática.
Ele funciona como um elo entre engenharia, produção, soldagem, qualidade e manutenção.
Momentos em que a inspeção não destrutiva agrega valor
Os END podem ser aplicados em diferentes fases do ciclo de vida de um componente industrial.
Alguns exemplos genéricos incluem:
Durante a fabricação,
- Verificação de peças soldadas, componentes personalizados, estruturas metálicas, skids e spools antes da liberação para etapas seguintes.
- Após a soldagem:
Avaliação de juntas soldadas para identificar descontinuidades superficiais ou internas, conforme o método aplicável.
- Na montagem industrial:
Apoio ao controle de qualidade antes da instalação definitiva ou integração do componente ao conjunto.
- Em manutenção:
Avaliação de condições de peças e soldas sem desmontagens destrutivas ou substituições imediatas sem diagnóstico técnico.
- Em adequações:
Verificação de componentes que precisam atender a requisitos técnicos específicos após modificações, reparos ou ajustes.
- Em controle de qualidade:
Registro e análise de condições que ajudam a reduzir retrabalho, aumentar previsibilidade e apoiar decisões de aceitação.
Para empresas que trabalham com soldagem, fabricação e montagem industrial, a preservação do componente é uma vantagem operacional importante.
O END permite investigar sem desperdiçar a peça, reduzindo a necessidade de intervenções invasivas quando elas não são tecnicamente necessárias.
Por que a escolha do método influencia a preservação?
Nem todo método de END responde à mesma pergunta.
A escolha depende do que se deseja verificar:
- Se a preocupação está na superfície métodos como Ensaio Visual, Líquido Penetrante ou Partículas Magnéticas podem ser considerados conforme o material e o tipo de indicação esperada.
- Se a preocupação está no interior do material ou da junta soldada métodos como Ultrassom ou Radiografia podem ser mais adequados, dependendo da geometria, espessura, acesso e requisito técnico.
- Se o componente possui material ferromagnético Partículas Magnéticas pode ser uma alternativa para determinadas descontinuidades superficiais ou próximas à superfície.
- Se há limitação de acesso, geometria complexa ou necessidade de maior confiabilidade, pode ser necessário combinar métodos.
Essa análise evita o erro de aplicar um ensaio único para todos os cenários.
A preservação real do componente não depende apenas de não danificar a peça durante o teste; depende também de escolher um método capaz de gerar informação útil para a decisão técnica.
Sobre critérios de aceitação
A identificação de uma indicação não encerra a avaliação.
O ponto decisivo é comparar o resultado com critérios técnicos.
Esses critérios podem variar conforme:
- material da peça;
- geometria e espessura do componente;
- tipo de solda;
- função do conjunto;
- criticidade da aplicação;
- acesso disponível para inspeção;
- método de END utilizado;
- requisitos do projeto;
- normas técnicas aplicáveis;
- finalidade da inspeção, seja fabricação, montagem, manutenção ou adequação.
Por isso, a aceitação ou reprovação de uma peça não deve ser definida apenas pela presença de uma descontinuidade, mas pela interpretação técnica da indicação dentro do contexto do projeto.
Esse cuidado evita decisões precipitadas, tanto de liberar uma peça sem análise suficiente quanto de reprovar um componente que poderia ser aceito pelos critérios estabelecidos.
A Jota Soldas desenvolve serviços de END com base nas especificidades de cada projeto, considerando a avaliação de integridade de materiais, componentes, estruturas metálicas e juntas soldadas.
Essa abordagem é coerente com a necessidade industrial de preservar componentes, manter o controle de qualidade e tomar decisões técnicas alinhadas à segurança, à eficiência e aos requisitos aplicáveis.
Principais métodos de END usados na avaliação de peças industriais!
| Método de END | Foco principal da avaliação | Aplicações típicas em peças industriais | Limitações gerais |
|---|---|---|---|
| Ensaio Visual (EV) | Condição superficial visível de soldas, peças e estruturas | Verificação inicial de acabamento, geometria, alinhamento, marcas aparentes e descontinuidades visíveis | Não avalia falhas internas e depende de acesso visual adequado |
| Líquido Penetrante (LP) | Descontinuidades abertas à superfície | Identificação de trincas superficiais, porosidade aberta e indicações em superfícies acessíveis | Não detecta falhas internas e exige superfície adequada para a inspeção |
| Partículas Magnéticas (PM) | Descontinuidades superficiais e, em alguns contextos, próximas à superfície | Avaliação de soldas e componentes fabricados em materiais ferromagnéticos | Aplica-se a materiais ferromagnéticos; não é indicado para qualquer tipo de material |
| Ultrassom (UT) | Falhas internas no volume do material | Avaliação de juntas soldadas, espessuras e regiões internas de componentes | Depende de acesso, geometria, material, procedimento e interpretação técnica |
| Ensaio Radiográfico (RT) | Descontinuidades internas registradas por imagem radiográfica | Verificação volumétrica de soldas e componentes quando a técnica é aplicável ao projeto | Exige análise técnica de viabilidade, condições de acesso e critérios de aceitação |
Inspeção não destrutiva de peças: critérios técnicos e aplicações
Os principais métodos de Ensaios Não Destrutivos não devem ser vistos como alternativas que sempre competem entre si.
Em muitos projetos industriais, EV, LP, PM, UT e RT são complementares, cada técnica observa um tipo de indicação, em uma região diferente da peça ou da junta soldada, com limites próprios de aplicação.
A escolha correta depende de fatores como material, geometria, acesso à região inspecionada, tipo de descontinuidade esperada, criticidade do componente e requisitos técnicos aplicáveis.
Por isso, a Jota Soldas desenvolve os ensaios considerando as especificidades de cada projeto, especialmente em contextos de soldagem, fabricação, montagem industrial, estruturas metálicas, skids, spools e componentes personalizados:
- Ensaio Visual (EV): costuma ser a primeira camada de avaliação. Ajuda a identificar condições aparentes da superfície, acabamento da solda, desalinhamentos, marcas visíveis e indícios que podem orientar a necessidade de outros END.
- Líquido Penetrante (LP): é voltado à identificação de descontinuidades abertas à superfície. É útil quando o objetivo é evidenciar indicações superficiais que podem não ser facilmente percebidas apenas pela observação direta.
- Partículas Magnéticas (PM): é aplicado em materiais ferromagnéticos e contribui para localizar descontinuidades superficiais ou próximas à superfície, conforme a condição da peça e o critério técnico adotado.
- Ultrassom (UT): permite investigar o volume interno do material por meio de ondas ultrassônicas, sendo utilizado para detectar indicações internas em peças, componentes e juntas soldadas, quando a geometria e o acesso favorecem a técnica.
- Ensaio Radiográfico (RT): também é uma técnica de avaliação interna, com registro radiográfico das condições do componente ou da junta soldada. Sua aplicação depende de viabilidade técnica, requisitos do projeto e critérios de aceitação definidos.
Qual método detecta o quê?
- Para avaliação superficial visível, o Ensaio Visual tende a ser o ponto de partida.
- Para descontinuidades abertas à superfície, o Líquido Penetrante pode ser indicado.
- Para materiais ferromagnéticos com suspeita de indicações superficiais ou subsuperficiais, Partículas Magnéticas pode ser uma alternativa técnica.
- Para falhas internas que não aparecem na superfície, Ultrassom e Radiografia podem ser considerados.
- Para ampliar a confiabilidade da avaliação, pode ser necessário combinar métodos, em vez de depender de uma única técnica.
Essa combinação é importante porque uma peça pode apresentar diferentes tipos de descontinuidade, algumas estão na superfície, outras próximas à superfície e outras no interior do material.
Além disso, uma indicação encontrada em um ensaio não significa automaticamente reprovação.
A interpretação deve considerar o critério de aceitação definido para o projeto, o tipo de componente, sua função, a norma aplicável e as condições reais de uso.
Orientação técnica, antes de definir o método de END, reúna informações sobre o material da peça, tipo de solda, espessura, acesso disponível, finalidade do componente e requisito de qualidade exigido.
Com esses dados, a seleção do ensaio tende a ser mais segura, objetiva e alinhada à necessidade do projeto.
Ensaio Visual: a primeira camada de avaliação de soldas e componentes
O Ensaio Visual, também chamado de EV, é a primeira camada de avaliação em muitos processos de controle de qualidade de soldas, componentes industriais e estruturas metálicas.
Ele permite observar condições superficiais, acabamento, geometria e indícios visíveis de descontinuidades antes da aplicação de métodos complementares de Ensaios Não Destrutivos.
Embora pareça simples à primeira vista, o EV não deve ser tratado como uma etapa dispensável.
Uma inspeção visual bem conduzida pode orientar decisões técnicas, indicar a necessidade de Líquido Penetrante, Partículas Magnéticas, Ultrassom ou Radiografia e evitar que problemas aparentes avancem para fases posteriores de fabricação, montagem ou manutenção.
Orientação técnica: o que o EV ajuda a verificar?
No contexto de soldagem e componentes industriais, o Ensaio Visual pode apoiar a verificação de aspectos como:
- Condição superficial da solda: aparência do cordão, regularidade visual, presença de marcas, aberturas ou irregularidades aparentes.
- Acabamento do componente: estado da superfície, limpeza visual, respingos, deformações perceptíveis e sinais de danos superficiais.
- Geometria da junta soldada: alinhamento, continuidade do cordão, transições visíveis e conformidade dimensional dentro dos critérios aplicáveis ao projeto.
- Descontinuidades visíveis: indícios superficiais que podem sugerir trincas abertas, mordeduras, falta de preenchimento aparente, porosidades expostas ou outras irregularidades observáveis.
- Condições de acesso para inspeções posteriores: regiões de difícil visualização, pontos que exigem melhor preparação ou áreas que podem demandar outro método de END.
- Indícios para tomada de decisão técnica: sinais que não encerram necessariamente o diagnóstico, mas ajudam a definir se a peça, solda ou estrutura deve seguir para avaliação complementar.
Na prática, o EV funciona como uma triagem técnica inicial.
Ele não substitui automaticamente métodos volumétricos ou superficiais mais específicos, mas pode indicar onde concentrar a inspeção e quais técnicas tendem a ser mais adequadas conforme o material, a geometria, o acesso e o tipo de descontinuidade esperada.
Limitações do Ensaio Visual
O Ensaio Visual avalia aquilo que pode ser observado na superfície acessível.
Por isso, suas limitações precisam ser compreendidas para evitar interpretações equivocadas:
- Não identifica falhas internas por si só: descontinuidades no volume do material ou no interior da solda podem não apresentar manifestação visual.
- Depende de acesso adequado: regiões ocultas, geometrias complexas ou áreas obstruídas podem limitar a confiabilidade da observação.
- Exige condições adequadas de visualização: iluminação, limpeza superficial e posicionamento influenciam a capacidade de avaliar detalhes.
- Não deve ser confundido com aprovação automática: uma aparência aceitável não elimina a necessidade de critérios técnicos, requisitos normativos ou ensaios complementares quando exigidos.
- A interpretação depende do requisito do projeto: uma condição visual pode ser aceitável em um contexto e não aceitável em outro, conforme norma, aplicação, criticidade e critério de aceitação.
Um ponto importante é que uma descontinuidade visível não significa, automaticamente, reprovação.
Ela deve ser interpretada conforme critérios técnicos definidos para o componente, a junta soldada, a finalidade de uso e os requisitos aplicáveis.
Integração do EV com LP, PM, UT ou RT
O Ensaio Visual costuma ser mais útil quando integrado a uma estratégia maior de Ensaios Não Destrutivos.
Ele pode indicar se a inspeção deve ser aprofundada e qual método complementar tende a fazer mais sentido:
- EV + Líquido Penetrante, LP: combinação comum quando há necessidade de investigar descontinuidades superficiais abertas à superfície em materiais compatíveis com o método.
- EV + Partículas Magnéticas, PM: alternativa relevante para materiais ferromagnéticos quando se busca evidenciar descontinuidades superficiais ou próximas à superfície.
- EV + Ultrassom, UT: indicado de forma genérica quando a preocupação envolve possíveis falhas internas, espessura, volume do material ou regiões que não podem ser avaliadas apenas pela superfície.
- EV + Radiografia, RT: utilizado em situações em que a análise interna da junta ou componente é necessária conforme requisitos técnicos, geometria e critérios aplicáveis.
A escolha entre esses métodos não deve ser baseada apenas na disponibilidade do ensaio.
Ela depende de fatores como material, tipo de solda, geometria da peça, acesso, criticidade do componente, etapa do projeto e critérios de aceitação definidos.
É por isso que o EV tem valor estratégico, ele ajuda a direcionar a inspeção, mas não substitui a análise técnica do conjunto.
Exemplo genérico em junta soldada
Imagine uma junta soldada em uma estrutura metálica ou em um componente fabricado sob requisito técnico.
Antes de aplicar um método mais específico, o Ensaio Visual pode avaliar se o cordão apresenta continuidade aparente, acabamento compatível, alinhamento adequado e ausência de irregularidades visíveis relevantes.
Se o EV indicar uma área com possível abertura superficial, pode ser recomendado complementar a avaliação com Líquido Penetrante ou Partículas Magnéticas, conforme o material e o tipo de descontinuidade esperada.
Se a preocupação estiver relacionada a falhas internas que não aparecem na superfície, métodos como Ultrassom ou Radiografia podem ser considerados conforme o procedimento aplicável.
Esse exemplo mostra por que o EV não é apenas uma inspeção preliminar de aparência.
Ele pode influenciar o plano de controle de qualidade, reduzir retrabalho, preservar componentes e apoiar decisões em fabricação, montagem, adequação ou manutenção industrial.
Nota de conformidade técnica
A interpretação do Ensaio Visual deve seguir critérios técnicos, requisitos do projeto e normas aplicáveis ao tipo de componente, solda ou estrutura avaliada.
A inspeção precisa considerar o contexto de uso, a criticidade da peça e os critérios de aceitação definidos, sem assumir que toda irregularidade visual representa falha crítica ou que toda superfície aparentemente regular elimina a necessidade de outros END.
Nesse cenário, a Jota Soldas conecta o Ensaio Visual à sua atuação em soldagem, fabricação e montagem industrial, com foco em qualidade, segurança, eficiência e atenção aos detalhes.
Como os END oferecidos pela empresa são voltados à avaliação da integridade de materiais, componentes, estruturas metálicas e juntas soldadas, o EV cumpre um papel importante na construção de uma inspeção mais criteriosa e alinhada às especificidades de cada projeto.
Líquido Penetrante e Partículas Magnéticas: inspeções para descontinuidades superficiais
O Ensaio por Líquido Penetrante (LP) e o Ensaio por Partículas Magnéticas (PM) são métodos de Ensaios Não Destrutivos voltados à identificação de descontinuidades superficiais.
Ambos ajudam no controle de qualidade de soldas, peças industriais e componentes metálicos, mas não devem ser escolhidos apenas pela disponibilidade do método.
A decisão depende principalmente do material, do tipo de descontinuidade esperada, das condições de acesso e dos critérios técnicos aplicáveis ao projeto.
| Critério de decisão | Líquido Penetrante (LP) | Partículas Magnéticas (PM) |
|---|---|---|
| Principal finalidade | Evidenciar descontinuidades abertas à superfície | Evidenciar descontinuidades superficiais e, em determinadas condições, próximas à superfície em materiais ferromagnéticos |
| Tipo de material | Pode ser aplicado em materiais adequados ao método, desde que a superfície permita a ação do penetrante | Indicado para materiais ferromagnéticos |
| Exemplos de indicações buscadas | Trincas superficiais, porosidade aberta à superfície, dobras ou descontinuidades que se comuniquem com a superfície | Trincas superficiais, descontinuidades associadas a soldagem e possíveis indicações em regiões magnetizáveis |
| Relação com soldagem | Útil para avaliar regiões soldadas quando se deseja investigar aberturas superficiais | Muito utilizado quando a peça ou junta soldada é ferromagnética e a suspeita técnica envolve descontinuidades detectáveis por magnetização |
| Limitação central | Não detecta descontinuidades internas sem abertura para a superfície | Depende de material ferromagnético e de condições adequadas para magnetização e leitura das indicações |
| Papel no controle de qualidade | Apoia a verificação superficial sem danificar o componente | Apoia a verificação superficial em peças ferromagnéticas sem comprometer a utilização do componente |
Inspeção não destrutiva de peças: critérios técnicos e aplicações
Na prática, LP e PM não são métodos concorrentes em todos os cenários.
Eles respondem a perguntas técnicas diferentes.
Quando a preocupação está em descontinuidades abertas à superfície em um material compatível com o método, o LP pode ser uma alternativa adequada.
Quando o material é ferromagnético e a inspeção busca indicações superficiais relacionadas, por exemplo, a soldas ou regiões submetidas a esforço, o PM tende a ser considerado na avaliação técnica.
Perguntas de decisão técnica antes de escolher LP ou PM
Antes de definir o ensaio, é recomendável levantar algumas informações do componente e do projeto.
Essas perguntas ajudam a evitar a escolha de um método inadequado para a peça, a solda ou a estrutura metálica analisada:
- O material da peça é ferromagnético?
- A descontinuidade esperada está aberta à superfície ou pode estar no interior do material?
- A inspeção será feita em junta soldada, componente usinado, estrutura metálica, skid, spool ou peça personalizada?
- A superfície permite uma avaliação adequada ou há condições que podem interferir na leitura das indicações?
- O objetivo é controle de qualidade na fabricação, verificação após soldagem, manutenção ou adequação a requisitos técnicos?
- Existem critérios de aceitação definidos por norma aplicável, especificação do cliente ou requisito do projeto?
- A peça exige apenas inspeção superficial ou pode ser necessário combinar LP ou PM com métodos volumétricos, como Ultrassom (UT) ou Radiografia (RT)?
A escolha correta não parte da pergunta qual ensaio está disponível, mas sim de qual método responde melhor ao risco técnico do componente.
Essa diferença é importante porque uma descontinuidade superficial pode ter impacto distinto conforme a aplicação da peça, a criticidade da solda, o material e o requisito de conformidade.
Nos serviços de END, a Jota Soldas atua com foco nas necessidades específicas de cada projeto industrial, considerando aplicações em indústrias metalúrgicas, fabricação, montagem, caldeirarias, óleo e gás e outros contextos que exigem verificação da qualidade de soldas e componentes.
Exemplos genéricos de aplicação em soldas
Em soldagem industrial, LP e PM podem ser utilizados como parte do controle de qualidade quando a avaliação superficial é relevante para a segurança e a confiabilidade do conjunto.
Alguns exemplos educacionais incluem:
- Junta soldada em componente metálico: o LP pode ser considerado quando a análise busca descontinuidades abertas à superfície, como trincas finas ou porosidade superficial.
- Solda em material ferromagnético: o PM pode ser indicado quando a peça permite magnetização e a inspeção busca revelar indicações superficiais relacionadas ao processo de soldagem.
- Estruturas metálicas fabricadas ou montadas: LP ou PM podem apoiar a verificação de regiões soldadas antes da liberação do componente, desde que os critérios técnicos do projeto indiquem esse tipo de avaliação.
- Spools, skids e componentes personalizados: a inspeção superficial pode ser usada para complementar o controle de qualidade, especialmente quando o projeto exige rastreabilidade técnica e atendimento a requisitos de aceitação.
- Manutenção ou adequação industrial: LP e PM podem auxiliar na identificação antecipada de indícios superficiais que demandem análise técnica antes de uma decisão de reparo, liberação ou inspeção complementar.
Esses exemplos não substituem a definição técnica do método.
Em END, a indicação observada precisa ser interpretada de acordo com requisitos aplicáveis.
Uma indicação detectada não significa automaticamente reprovação da peça; ela deve ser avaliada conforme sua natureza, localização, dimensão, criticidade e critério de aceitação definido para o projeto.
Orientação técnica: por que materiais ferromagnéticos mudam a escolha do ensaio?
Materiais ferromagnéticos são relevantes na decisão porque permitem a aplicação do Ensaio por Partículas Magnéticas.
Nesse método, a formação de indicações está associada ao comportamento do campo magnético no componente.
Por isso, o PM não é uma solução universal para qualquer peça metálica.
Em termos práticos:
- Se o material não for ferromagnético, o PM tende a não ser o método adequado.
- Se a descontinuidade esperada estiver aberta à superfície e o material permitir a aplicação do penetrante, o LP pode ser avaliado como alternativa.
- Se houver suspeita de falha interna, LP e PM podem não ser suficientes isoladamente, pois são métodos voltados principalmente à superfície.
- Se a peça tiver geometria complexa, acesso limitado ou exigência normativa específica, a escolha deve considerar o conjunto do projeto, não apenas o tipo de material.
Essa análise é especialmente importante em fabricação e montagem industrial, porque soldas, estruturas metálicas, caldeirarias, spools e componentes personalizados podem apresentar materiais, espessuras, geometrias e requisitos diferentes.
A personalização do ensaio aumenta a coerência técnica da inspeção e reduz o risco de aplicar um método que não responda ao problema real.
LP e PM não substituem inspeção interna
LP e PM são recursos valiosos para inspeção superficial, mas têm limitações.
Eles não devem ser tratados como solução única quando o objetivo é avaliar o volume interno do material ou investigar falhas que não se comunicam com a superfície.
Em situações nas quais a preocupação envolve descontinuidades internas, falta de fusão interna, inclusões, problemas volumétricos ou regiões inacessíveis à inspeção superficial, pode ser necessário considerar métodos como Ultrassom (UT) ou Ensaio Radiográfico (RT), conforme o material, a geometria, o acesso e o critério técnico aplicável.
O ponto central é que a inspeção correta depende da pergunta técnica que precisa ser respondida.
Para descontinuidades superficiais, LP e PM podem ser altamente úteis quando bem selecionados.
Para avaliação interna, a estratégia de END deve ser ampliada.
Por isso, a definição do método deve considerar material, soldagem, criticidade do componente, fase do projeto e requisitos de conformidade.
A Jota Soldas oferece Ensaios Não Destrutivos direcionados à avaliação da integridade de materiais, componentes, estruturas metálicas e juntas soldadas, com abordagem alinhada às especificidades de cada projeto e ao compromisso com qualidade, segurança e eficiência.
Ultrassom e Radiografia: avaliação de falhas internas sem comprometer a peça
O Ultrassom (UT) e o Ensaio Radiográfico (RT) são métodos de Ensaios Não Destrutivos voltados à avaliação do volume do material, ou seja, ajudam a identificar descontinuidades internas que podem não aparecer na superfície da peça, da junta soldada ou do componente industrial.
Diferentemente de uma inspeção apenas visual ou superficial, esses métodos buscam informações em regiões internas do material sem cortar, romper ou inutilizar o componente.
Por isso, são especialmente relevantes quando a confiabilidade da solda, a espessura, a geometria da peça e os requisitos técnicos do projeto exigem uma análise mais profunda.
A Jota Soldas inclui Ultrassom e Radiografia entre os métodos de END aplicáveis à avaliação de componentes, estruturas metálicas e juntas soldadas, sempre com foco em qualidade, segurança e conformidade com critérios técnicos definidos para cada projeto.
Ultrassom (UT) e Radiografia (RT): como se diferenciam?
Embora UT e RT possam ser usados para investigar falhas internas, eles não funcionam da mesma forma e não devem ser tratados como métodos equivalentes em qualquer situação.
| Método | O que avalia | Onde costuma agregar valor | Pontos que influenciam a aplicação |
|---|---|---|---|
| Ultrassom (UT) | Descontinuidades internas no volume do material por meio de ondas ultrassônicas | Juntas soldadas, peças com espessura relevante, componentes em que a análise interna é necessária sem acesso visual ao interior | Material, espessura, geometria, condição superficial, acesso para inspeção, procedimento e interpretação técnica |
| Radiografia (RT) | Descontinuidades internas registradas por imagem radiográfica | Soldas e componentes em que a visualização interna por imagem contribui para a avaliação da integridade | Geometria da peça, espessura, tipo de material, acesso, segurança de execução, procedimento e norma aplicável |
Inspeção não destrutiva de peças: critérios técnicos e aplicações
Em termos práticos, o UT é frequentemente associado à leitura técnica de sinais refletidos no interior do material, enquanto o RT permite uma avaliação por imagem das condições internas.
A escolha entre eles depende do que precisa ser verificado, do tipo de descontinuidade esperada, das limitações de acesso e dos critérios de aceitação definidos para a peça ou junta soldada.
Quando uma falha interna importa?
Uma falha interna importa quando pode afetar a integridade, a segurança ou a confiabilidade do componente durante sua utilização.
O ponto crítico é que nem toda descontinuidade interna apresenta sinal visível na superfície.
Uma junta soldada pode ter bom acabamento externo e, ainda assim, exigir avaliação volumétrica para confirmar se o interior atende aos requisitos técnicos do projeto.
Esse tipo de avaliação é importante, por exemplo, quando há necessidade de verificar regiões que não podem ser examinadas por Ensaio Visual, Líquido Penetrante ou Partículas Magnéticas.
Métodos superficiais são úteis, mas não substituem a inspeção volumétrica quando o risco técnico está no interior do material.
Também é importante diferenciar descontinuidade de reprovação automática.
Uma indicação encontrada em UT ou RT precisa ser interpretada conforme critérios de aceitação, norma aplicável, finalidade da peça, material, espessura, geometria e criticidade do componente.
A decisão técnica não deve se basear apenas na presença de uma indicação, mas na sua avaliação dentro do contexto do projeto.
Variáveis que influenciam a escolha entre UT e RT
A definição do método mais adequado deve considerar um conjunto de fatores técnicos.
Entre os principais estão:
- Tipo de material: a resposta ao ensaio pode variar conforme as características do material inspecionado.
- Espessura da peça: a espessura influencia a viabilidade, a sensibilidade e a interpretação do método.
- Geometria do componente: peças com formatos complexos podem exigir análise específica para definir o melhor acesso e a melhor técnica.
- Tipo de junta soldada: a configuração da solda interfere na escolha do método e na forma de interpretar as indicações.
- Acesso disponível: algumas inspeções dependem de acesso adequado a uma ou mais faces da peça.
- Tipo de descontinuidade esperada: certas condições internas podem ser mais bem avaliadas por um método do que por outro.
- Criticidade da aplicação: componentes mais críticos tendem a exigir critérios de avaliação mais rigorosos.
- Norma ou requisito técnico aplicável: os critérios de aceitação devem estar alinhados ao projeto, ao cliente ou ao padrão técnico definido.
- Condição superficial: mesmo em métodos volumétricos, a preparação e o acesso à superfície podem influenciar a execução.
- Objetivo da inspeção: fabricação, montagem, adequação, manutenção ou verificação pós-soldagem podem demandar abordagens diferentes.
Por isso, a seleção entre UT, RT ou a combinação com outros END não deve ser feita apenas pela disponibilidade do método.
O mais adequado é partir da pergunta técnica, qual informação é necessária para decidir se a peça, solda ou estrutura atende ao uso previsto?
Inspeção volumétrica é a avaliação do interior do material, e não apenas da sua superfície.
No contexto dos Ensaios Não Destrutivos, métodos como Ultrassom e Radiografia ajudam a investigar o volume da peça para identificar indicações internas que poderiam passar despercebidas em uma análise visual ou superficial.
Isso é especialmente útil em soldas e componentes industriais porque algumas descontinuidades podem estar confinadas no interior do material.
Sem um método volumétrico, a avaliação ficaria limitada ao que é visível ou aberto à superfície.
Ainda assim, a inspeção volumétrica não elimina a importância dos outros END.
Em muitos projetos, a confiabilidade da avaliação aumenta quando métodos complementares são usados de forma planejada, considerando superfície, subsuperfície, volume, material e finalidade do componente.
Inspeção superficial versus inspeção interna
Uma inspeção visual consegue identificar falhas internas?
Não de forma direta.
O Ensaio Visual avalia condições aparentes da superfície, acabamento, geometria e descontinuidades visíveis.
Falhas internas exigem métodos apropriados para avaliação do volume do material, como UT ou RT, quando aplicáveis.
Líquido Penetrante ou Partículas Magnéticas substituem Ultrassom e Radiografia?
Não necessariamente.
LP e PM são métodos voltados principalmente à identificação de descontinuidades superficiais ou próximas da superfície, conforme o material e a técnica aplicável.
UT e RT são usados quando a necessidade técnica envolve o interior da peça ou da junta soldada.
Todo componente precisa de UT ou RT?
Não.
A necessidade depende do projeto, do material, da geometria, da criticidade da aplicação, do tipo de solda, do requisito técnico e do critério de aceitação.
Em alguns casos, métodos superficiais podem ser suficientes; em outros, a avaliação volumétrica é necessária.
UT é sempre melhor que RT, ou RT é sempre melhor que UT?
Não.
São métodos diferentes, com aplicações, limitações e formas de interpretação próprias.
A escolha deve considerar o objetivo da inspeção, o acesso, a espessura, o material, a geometria e os requisitos normativos aplicáveis.
Como definir o método correto para uma junta soldada?
A definição deve partir de uma avaliação técnica do projeto.
A Jota Soldas atua com Ensaios Não Destrutivos considerando as especificidades de cada demanda industrial, o que permite alinhar o método de inspeção ao componente, à solda e aos critérios técnicos exigidos.
Como escolher o método ideal para inspeção não destrutiva de peças?
A escolha do método ideal para inspeção não destrutiva de peças não deve partir apenas da disponibilidade do ensaio.
Em projetos industriais, a decisão técnica depende do material, da geometria, do acesso ao componente, do tipo de descontinuidade esperado, da fase do projeto e dos critérios de aceitação definidos por norma, especificação ou requisito do cliente.
Na prática, não existe um único END capaz de responder a todas as situações.
Uma junta soldada em um spool, uma estrutura metálica em montagem, um componente personalizado em fabricação e uma peça em manutenção podem exigir abordagens diferentes, mesmo quando pertencem ao mesmo setor industrial.
Por isso, a personalização do ensaio costuma ser mais importante do que aplicar um método padrão para todos os casos.
Matriz de decisão por material, acesso e tipo de descontinuidade!
| Critério de decisão | O que observar | Métodos que podem ser considerados | Atenção técnica |
|---|---|---|---|
| Material da peça | Se o componente é ferromagnético ou não | PM para materiais ferromagnéticos; LP para descontinuidades superficiais em materiais compatíveis; EV como avaliação inicial | O material limita ou favorece determinados métodos |
| Tipo de descontinuidade esperada | Superficial, subsuperficial ou interna | LP e PM para indicações superficiais; UT e RT para avaliação volumétrica; EV para indícios visíveis | Descontinuidade não é automaticamente reprovação; a aceitação depende de critério técnico |
| Geometria do componente | Espessura, formato, curvaturas, soldas, bocais, reforços e regiões de difícil acesso | EV, LP, PM, UT ou RT conforme viabilidade de acesso e leitura | Peças complexas podem exigir combinação de métodos |
| Acesso à área inspecionada | Se há acesso a um lado, aos dois lados ou apenas a regiões externas | EV, LP e PM dependem de acesso à superfície; UT e RT podem ser avaliados conforme condição de acesso e aplicação | A limitação de acesso influencia a confiabilidade e a escolha do ensaio |
| Fase do projeto | Fabricação, montagem, adequação ou manutenção | END pode ser aplicado antes, durante ou após etapas críticas de soldagem e montagem | Inspecionar apenas no final pode aumentar risco de retrabalho |
| Criticidade operacional | Impacto de uma eventual falha na segurança, operação ou conformidade | Pode justificar métodos complementares e critérios de aceitação mais rigorosos | A criticidade deve ser definida pelo projeto e por requisitos aplicáveis |
| Requisito normativo ou contratual | Normas, especificações técnicas e critérios de aceitação | O método deve estar alinhado ao requisito exigido | A escolha não deve ser feita sem considerar a base técnica de aceitação |
Inspeção não destrutiva de peças: critérios técnicos e aplicações
Essa matriz ajuda a evitar uma decisão simplista.
Por exemplo, se a preocupação principal é uma trinca aberta à superfície em uma junta soldada, LP ou PM podem ser alternativas técnicas, dependendo do material.
Se a preocupação está no volume interno da solda ou da peça, métodos como UT ou RT tendem a ser avaliados.
Já o Ensaio Visual costuma funcionar como uma camada inicial importante, pois identifica condições aparentes e orienta a necessidade de ensaios complementares.
Critérios técnicos para briefing técnico antes do END
Antes de definir o método de END, é recomendável reunir informações objetivas sobre o projeto.
Um briefing bem feito reduz ambiguidades e ajuda a alinhar inspeção, qualidade, fabricação e manutenção:
- Qual é o material da peça ou estrutura?
- O componente é ferromagnético?
- A inspeção será feita em peça nova, durante fabricação, após soldagem, em montagem, em adequação ou em manutenção?
- A área de interesse é uma junta soldada, uma estrutura metálica, um skid, um spool ou outro componente personalizado?
- A suspeita técnica envolve descontinuidade superficial ou falha interna?
- Há acesso físico adequado à região que precisa ser inspecionada?
- Existe norma, procedimento, desenho, especificação ou critério de aceitação aplicável?
- Qual é a criticidade do componente para a segurança, operação ou conformidade do projeto?
- Há histórico de manutenção, retrabalho, reparo ou alteração na peça?
- O resultado esperado é triagem, controle de qualidade, liberação técnica ou apoio à tomada de decisão?
Esse levantamento não substitui a avaliação técnica, mas direciona a escolha do método.
Em END, a qualidade da decisão começa antes do ensaio, começa na compreensão correta do problema que precisa ser investigado.
Perguntas antes de contratar END
Ao solicitar um serviço de Ensaios Não Destrutivos, algumas perguntas ajudam a tornar a contratação mais técnica e menos baseada apenas em preço ou disponibilidade:
- O método proposto é compatível com o material da peça?
- O ensaio avalia o tipo de descontinuidade que realmente preocupa o projeto?
- A região crítica terá acesso suficiente para a execução e interpretação do método?
- O componente precisa de avaliação superficial, interna ou ambas?
- Há critérios de aceitação definidos para interpretar as indicações encontradas?
- O ensaio será usado para fabricação, montagem, manutenção, adequação ou liberação de soldagem?
- A inspeção isolada é suficiente ou a combinação de métodos aumenta a confiabilidade da avaliação?
- O relatório ou registro técnico precisa atender a alguma especificação do cliente ou requisito normativo?
Essas perguntas são importantes porque um END bem selecionado não procura apenas encontrar indicações.
Ele precisa responder a uma necessidade técnica específica, confirmar conformidade, orientar reparo, reduzir retrabalho, apoiar manutenção ou aumentar a confiabilidade de componentes e estruturas.
Exemplo genérico de combinação de métodos
Imagine um spool soldado que precisa ser avaliado após fabricação.
Uma abordagem técnica pode começar pelo Ensaio Visual, verificando acabamento, geometria aparente, condições superficiais e indícios visíveis na solda.
Se houver necessidade de investigar descontinuidades abertas à superfície, o Líquido Penetrante pode ser considerado em materiais compatíveis, enquanto Partículas Magnéticas pode ser avaliado quando o material for ferromagnético.
Caso o requisito do projeto envolva a investigação de falhas internas, como descontinuidades no volume da solda, métodos como Ultrassom ou Radiografia podem ser analisados conforme espessura, geometria, acesso, procedimento aplicável e critério de aceitação.
O ponto central é que os métodos não precisam competir entre si.
Em muitos contextos industriais, eles se complementam.
O EV pode orientar a inspeção inicial, LP ou PM podem aprofundar a avaliação superficial, e UT ou RT podem apoiar a análise volumétrica.
A combinação correta depende do projeto, não de uma fórmula universal.
Avaliação conforme as especificações do projeto
A Jota Soldas oferece Ensaios Não Destrutivos voltados à avaliação de integridade de materiais, componentes, estruturas metálicas e juntas soldadas, com aplicação em contextos como fabricação, montagem, adequação e manutenção industrial.
A empresa atua com foco em qualidade, segurança e eficiência, buscando compreender as necessidades específicas de cada cliente antes de direcionar a solução técnica.
Para definir o método mais adequado, o ideal é apresentar as características da peça, o tipo de solda ou componente, a finalidade da inspeção, os requisitos técnicos envolvidos e a fase do projeto.
Com essas informações, é possível avaliar se o caso demanda EV, LP, PM, UT, RT ou uma combinação de ensaios, sempre conforme critérios de aceitação e normas aplicáveis ao projeto.
Aplicações industriais dos END em fabricação, montagem, manutenção e adequação
Os Ensaios Não Destrutivos, ou END, têm aplicação direta em diferentes fases do ciclo de vida de peças, soldas, estruturas metálicas e componentes industriais.
Na prática, eles ajudam a conectar engenharia, produção, qualidade e manutenção, porque fornecem informações técnicas para decidir se um componente pode seguir em fabricação, montagem, adequação ou operação sem que seja necessário danificá-lo durante a avaliação.
A Jota Soldas oferece END no contexto de projetos industriais que envolvem soldagem, fabricação, montagem, adequação e manutenção, incluindo estruturas metálicas, skids, spools e componentes personalizados.
A escolha do ensaio deve considerar o tipo de material, a geometria da peça, o acesso disponível, a criticidade do componente e os critérios técnicos aplicáveis ao projeto.
Mapa de aplicações por etapa do ciclo de vida
- Fabricação industrial: os END podem ser aplicados durante ou após a fabricação de peças e componentes para verificar condições de soldas, superfícies, regiões internas e pontos críticos antes que o item avance para novas etapas produtivas.
- Inspeção pós-soldagem: em juntas soldadas, os ensaios ajudam a identificar descontinuidades superficiais ou internas que podem comprometer a conformidade técnica, dependendo do critério de aceitação definido para o projeto.
- Montagem industrial: durante a montagem de estruturas metálicas, skids, spools e conjuntos soldados, os END contribuem para validar pontos de união, regiões de difícil retrabalho e interfaces que precisam atender a requisitos de segurança e confiabilidade.
- Manutenção preventiva: em equipamentos, linhas, suportes, estruturas e componentes sujeitos a operação contínua, os ensaios podem apoiar a identificação antecipada de descontinuidades, reduzindo o risco de intervenções corretivas não planejadas.
- Adequação técnica: quando um componente precisa ser ajustado a uma especificação, requisito de projeto ou condição operacional, os END ajudam a avaliar a integridade antes ou depois da adequação, sem comprometer sua utilização.
- Controle de qualidade e liberação técnica: os ensaios fornecem evidências técnicas para apoiar decisões de aceitação, rejeição, reparo ou complementação de inspeções, sempre conforme requisitos aplicáveis.
Aplicações por setor industrial
- Indústrias metalúrgicas: avaliação de peças, soldas, componentes fabricados e estruturas metálicas que precisam atender a requisitos de qualidade e segurança.
- Fabricação e montagem industrial: inspeção de conjuntos soldados, bases, suportes, tubulações, skids, spools e componentes personalizados em diferentes fases do projeto.
- Caldeirarias: verificação de soldas, chapas, conexões e componentes fabricados sob demanda, especialmente quando há necessidade de controle dimensional, superficial ou volumétrico associado à integridade.
- Óleo e gás: apoio à confiabilidade de componentes, juntas soldadas e conjuntos industriais que exigem atenção técnica elevada devido à criticidade operacional.
- Projetos com manutenção e adequação: avaliação de componentes existentes antes de reparos, modificações, reforços ou retorno à operação.
Exemplo genérico de aplicação em spool ou estrutura metálica
Em um spool fabricado para integração a um sistema industrial, os END podem ser usados após etapas de soldagem para avaliar as juntas e verificar se há descontinuidades relevantes.
Um Ensaio Visual pode indicar condições superficiais e aspectos geométricos da solda.
Dependendo do material, do acesso e do tipo de descontinuidade esperada, ensaios como Líquido Penetrante, Partículas Magnéticas, Ultrassom ou Radiografia podem complementar a avaliação.
Em uma estrutura metálica, a lógica é semelhante.
As inspeções podem ser direcionadas a pontos soldados, regiões de concentração de esforços, emendas, chapas, suportes e componentes de ligação.
O objetivo não é apenas encontrar problemas, mas gerar informação técnica para orientar decisões de qualidade, manutenção, adequação ou liberação.
Onde o END agrega valor?
- Na engenharia: apoia a definição de critérios de inspeção compatíveis com a função do componente e com os requisitos técnicos do projeto.
- Na produção: permite verificar condições de fabricação e soldagem antes que falhas sejam carregadas para etapas posteriores.
- Na qualidade: contribui para a rastreabilidade técnica das avaliações e para a tomada de decisão com base em critérios de aceitação.
- Na manutenção: ajuda a identificar sinais de desgaste, descontinuidade ou perda de integridade antes que o componente apresente falha operacional.
- Na segurança: reduz incertezas sobre a condição de soldas, peças e estruturas metálicas sem exigir corte, remoção ou inutilização do componente.
- Na eficiência: pode diminuir retrabalho, paradas desnecessárias e custos associados a intervenções tardias, desde que aplicado com método adequado e interpretação técnica responsável.
Nota sobre atendimento nacional!
Conforme o histórico institucional, a Jota Soldas atua em âmbito nacional e desenvolve Ensaios Não Destrutivos com base nas especificidades de cada projeto.
Para aplicações em fabricação, montagem, manutenção ou adequação, a definição do método mais apropriado deve considerar as características do componente, o setor de aplicação, os requisitos técnicos e os critérios de aceitação aplicáveis.
Para saber mais sobre Inspeção não destrutiva de peças
Ligue para (11) 4358-4906 ou clique aqui e entre em contato por e-mail.
Entre em contato agora mesmo!
Clique no botão e entre em contato para tirar dúvidas ou solicitar um orçamento.
Solicitar contatoPrincipais regiões de atendimento:
- Atendimento realizado em todo o estado de Acre.
- Atendimento realizado em todo o estado de Alagoas.
- Atendimento realizado em todo o estado de Amapá.
- Atendimento realizado em todo o estado de Amazonas.
- Atendimento realizado em todo o estado de Bahia.
- Atendimento realizado em todo o estado de Ceará.
- Atendimento realizado em todo o estado de Distrito Federal.
- Atendimento realizado em todo o estado de Espírito Santo.
- Atendimento realizado em todo o estado de Goiás.
- Atendimento realizado em todo o estado de Maranhão.
- Atendimento realizado em todo o estado de Mato Grosso.
- Atendimento realizado em todo o estado de Mato Grosso do Sul.
- Atendimento realizado em todo o estado de Minas Gerais.
- Atendimento realizado em todo o estado de Pará.
- Atendimento realizado em todo o estado de Paraíba.
- Atendimento realizado em todo o estado de Paraná.
- Atendimento realizado em todo o estado de Pernambuco.
- Atendimento realizado em todo o estado de Piauí.
- Atendimento realizado em todo o estado de Rio de Janeiro.
- Atendimento realizado em todo o estado de Rio Grande do Norte.
- Atendimento realizado em todo o estado de Rio Grande do Sul.
- Atendimento realizado em todo o estado de Rondônia.
- Atendimento realizado em todo o estado de Roraima.
- Atendimento realizado em todo o estado de Santa Catarina.
- Atendimento realizado em todo o estado de São Paulo.
- Atendimento realizado em todo o estado de Sergipe.
- Atendimento realizado em todo o estado de Tocantins.

