Galeria




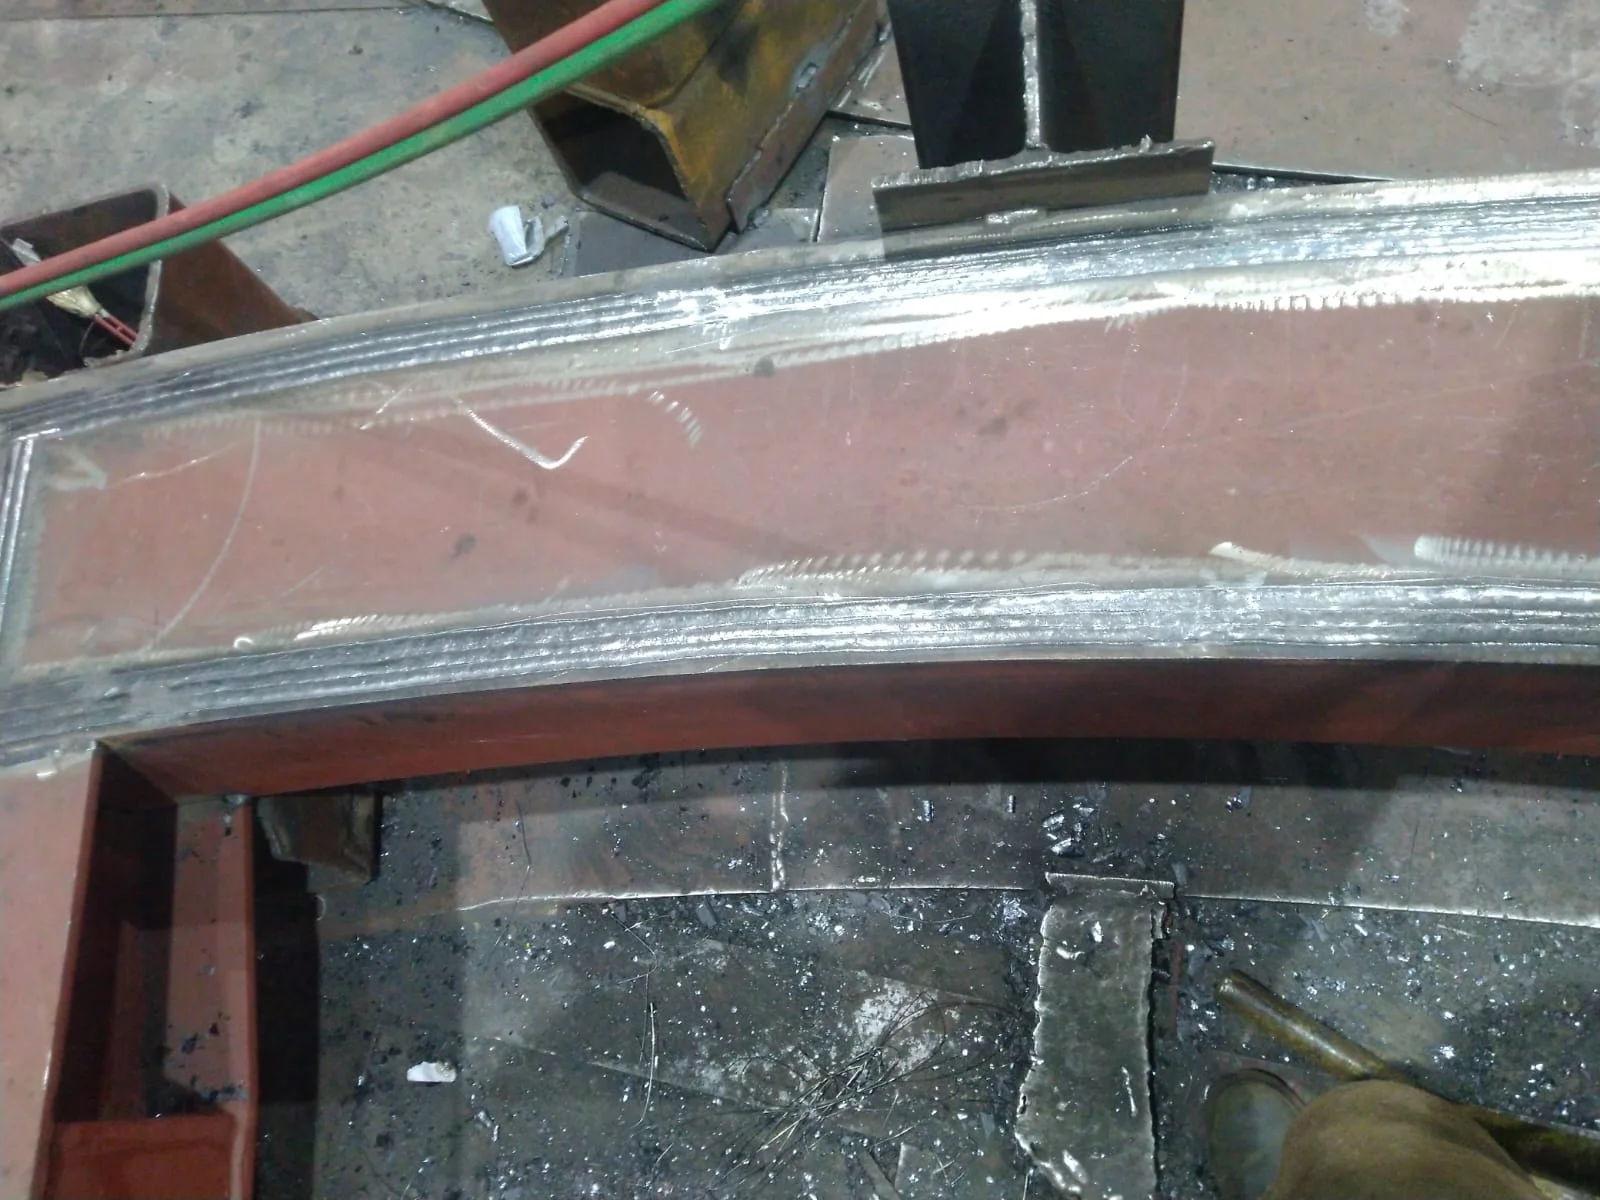
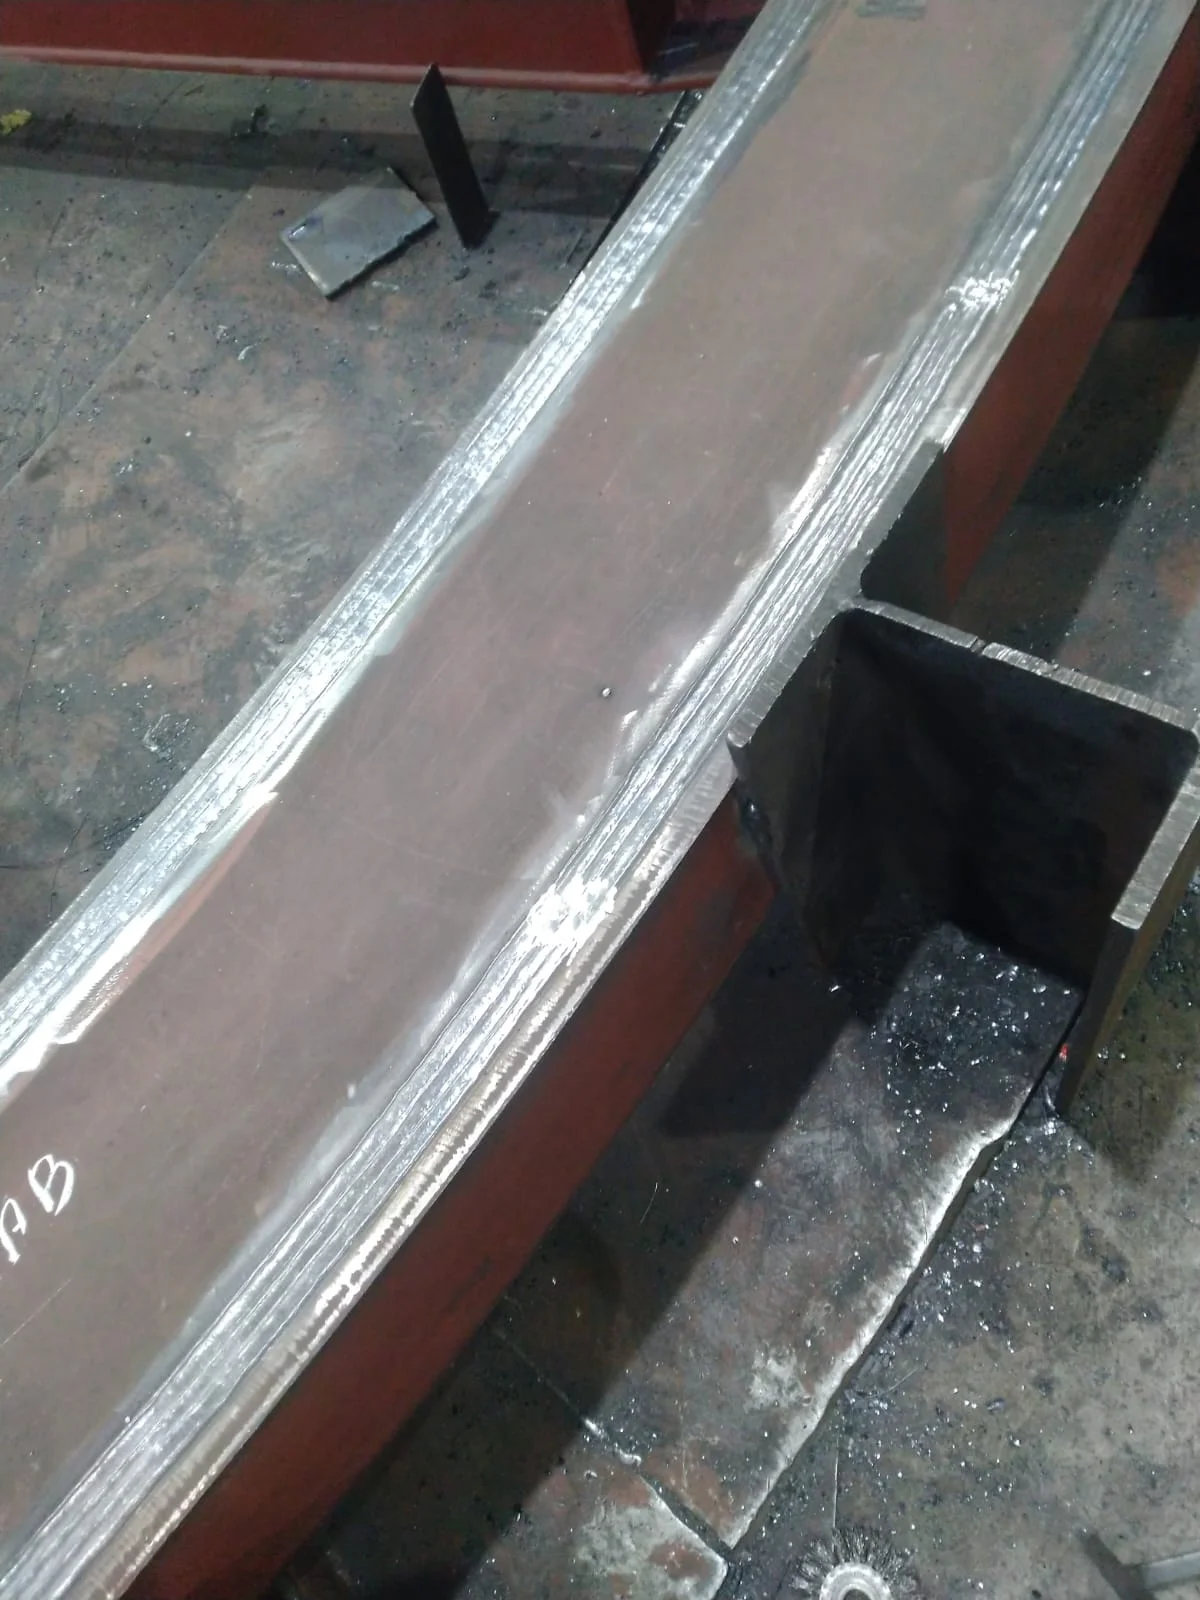
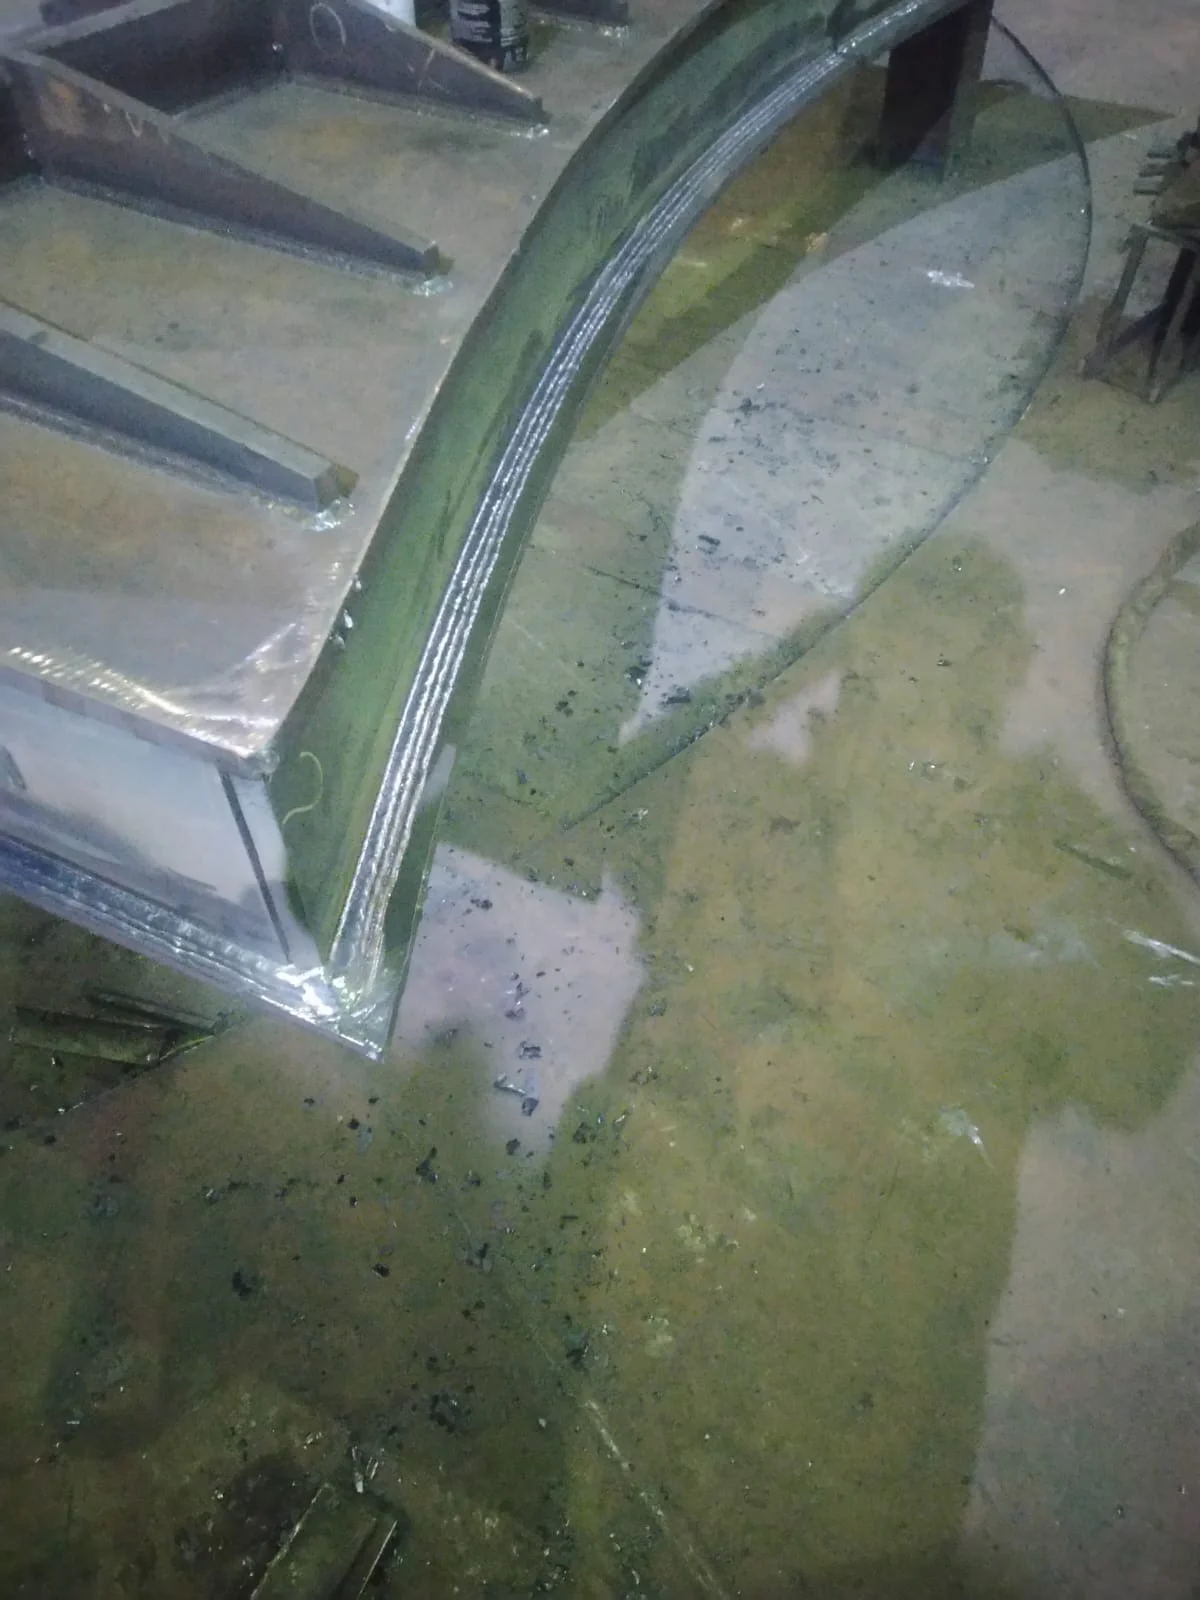
Clique nas imagens para ampliar
FCAW industrial: guia técnico sobre soldagem com arame tubular para fabricação e montagem
FCAW industrial é a aplicação da soldagem com arame tubular, ou Flux Cored Arc Welding, em demandas de fabricação, montagem, manutenção e reparo de componentes metálicos.
O processo utiliza um arame-eletrodo tubular contínuo, preenchido internamente com fluxo, para formar o arco elétrico, fundir o metal de adição e unir peças metálicas por meio de uma junta soldada.
Em termos práticos, o FCAW industrial se destaca quando o projeto exige produtividade, boa penetração e deposição eficiente de metal de solda em estruturas, chapas, perfis, tubos ou componentes industriais.
A relevância do processo está na combinação entre alimentação contínua do arame, estabilidade proporcionada pelo fluxo interno e capacidade de atender diferentes configurações de soldagem, sempre conforme o material, a espessura, o ambiente de execução e os requisitos técnicos da junta.
Na soldagem FCAW, o calor necessário para a união dos metais é gerado por um arco elétrico estabelecido entre o arame tubular e a peça.
Esse arame funciona simultaneamente como eletrodo e metal de adição.
À medida que é alimentado continuamente, ele se funde e deposita material na região da junta, formando o cordão de solda.
O fluxo interno, presente no núcleo do arame tubular, participa da estabilização do processo e contribui para a proteção da poça de fusão, conforme a configuração técnica adotada.
Essa é uma diferença essencial em relação a processos que utilizam arame maciço.
No FCAW, o arame não é apenas um condutor metálico contínuo, ele possui um núcleo preenchido com fluxo, que influencia o comportamento do arco, a formação do metal de solda e as condições de proteção durante a soldagem.
Por isso, embora o processo possa ser confundido com MIG/MAG em uma análise superficial, sua lógica técnica é distinta.
As principais características da soldagem com arame tubular incluem:
- Alta produtividade, porque a alimentação contínua do arame reduz interrupções durante a execução.
- Boa penetração, especialmente relevante em juntas e componentes que exigem união consistente.
- Versatilidade, pois pode ser aplicada em diferentes estruturas e componentes metálicos.
- Elevada taxa de deposição, permitindo adicionar maior volume de metal de solda em menos tempo quando comparado a processos mais interrompidos.
- Aplicação industrial ampla, incluindo fabricação de estruturas soldadas, soldagem de chapas, perfis, tubos e recuperação de componentes metálicos.
A produtividade do FCAW não deve ser entendida como uma vantagem absoluta em qualquer situação.
Ela depende da escolha correta do consumível, da preparação das peças, da geometria da junta, do acesso à região de soldagem, da espessura do material e das especificações aplicáveis ao projeto.
Um processo tecnicamente adequado em uma caldeiraria, por exemplo, pode exigir avaliação diferente em uma atividade de montagem industrial em campo ou em uma recuperação de componente metálico.
O ponto de maior ganho informacional para quem compara processos está em compreender o papel conjunto do fluxo interno e da alimentação contínua do arame.
A alimentação contínua favorece ritmo de execução e reduz paradas associadas à troca constante de eletrodos consumíveis.
Já o fluxo interno diferencia o arame tubular por contribuir para a estabilidade e para as condições metalúrgicas e operacionais do cordão, conforme o tipo de arame e a configuração de soldagem escolhida.
Para empresas que dependem de soldagem em estruturas e componentes metálicos, essa combinação pode ser relevante em demandas com volume significativo de solda, necessidade de eficiência operacional e exigência de juntas confiáveis.
Ainda assim, a decisão pelo FCAW deve ser técnica, não apenas baseada no nome do processo.
Material, espessura, posição de soldagem, ambiente, preparação, inspeção e requisitos do escopo precisam ser avaliados antes da definição do método.
A Jota Soldas atua em soldagem, fabricação e montagem industrial, com serviços personalizados para diferentes demandas do setor.
Fundada em 2019 a partir da experiência de seu fundador no segmento de soldagem desde 2004, a empresa avalia escopos de forma personalizada, considerando qualidade, segurança, eficiência e precisão na execução de projetos que envolvem estruturas e componentes metálicos.
Nesse contexto, a soldagem com arame tubular pode ser analisada como uma alternativa técnica quando as condições do projeto favorecem produtividade, penetração e confiabilidade da junta soldada.
Como funciona a soldagem com arame tubular?
A soldagem com arame tubular funciona pela combinação entre arco elétrico, arame-eletrodo contínuo e fluxo interno.
Em termos conceituais, o processo FCAW utiliza uma fonte de energia para estabelecer o arco entre o arame tubular e a peça, enquanto um alimentador conduz o arame de forma contínua até a região da junta.
O calor gerado pelo arco funde o metal de base e o metal de adição, formando a poça de fusão que dará origem ao cordão de solda.
Embora o princípio seja simples de entender, a aplicação correta depende de variáveis técnicas do projeto.
Material, espessura, geometria da junta, posição de soldagem, ambiente de execução, tipo de consumível e requisitos da junta soldada influenciam diretamente a escolha do processo e dos cuidados necessários.
Por isso, a explicação abaixo deve ser entendida como um passo a passo conceitual, não como um procedimento operacional fechado:
A fonte de energia alimenta o arco elétrico!
O processo começa com a fonte de energia, responsável por fornecer as condições elétricas necessárias para a abertura e manutenção do arco.
Esse arco se forma entre a extremidade do arame tubular e a superfície da peça metálica.
É o arco elétrico que gera o calor suficiente para fundir as bordas do material a ser unido e o próprio arame-eletrodo.
A partir dessa fusão, ocorre a formação da poça de fusão, região temporariamente líquida onde o metal de base e o metal de adição se misturam.
Na prática industrial, a estabilidade desse arco é um dos pontos importantes para a regularidade do cordão de solda.
Porém, essa estabilidade não depende apenas da máquina.
Ela também envolve seleção adequada do arame tubular, preparação das peças, regulagem compatível com o escopo e controle das condições de execução:
O alimentador conduz o arame tubular de forma contínua!
Uma característica central da soldagem com arame tubular é a alimentação contínua do consumível.
Diferentemente do eletrodo revestido, que é consumido em varetas individuais e exige substituições frequentes, o arame tubular é fornecido continuamente pelo alimentador de arame.
Essa continuidade reduz interrupções operacionais relacionadas à troca de eletrodos.
Em serviços com volume significativo de soldagem, como estruturas soldadas, chapas, perfis, tubos e componentes industriais, essa dinâmica pode favorecer maior produtividade e uma taxa de deposição mais elevada, desde que o processo seja tecnicamente adequado ao projeto.
O ponto essencial é que a produtividade não vem apenas da velocidade.
Ela resulta da combinação entre alimentação contínua, estabilidade do arco, deposição do metal de solda e menor necessidade de paradas durante a execução.
Ainda assim, a escolha pelo FCAW deve considerar as exigências da junta, e não apenas o desejo de executar mais solda em menos tempo:
O fluxo interno participa da proteção e da estabilidade do processo!
O arame tubular recebe esse nome porque possui uma estrutura oca preenchida internamente por fluxo.
Esse fluxo é um dos elementos que diferenciam o FCAW de processos que utilizam arame maciço, como a soldagem MIG/MAG.
Durante a soldagem, o fluxo interno reage com o calor do arco e contribui para a estabilidade do processo.
Conforme a configuração do consumível, ele pode ajudar na proteção da poça de fusão, na formação de escória e no comportamento do cordão de solda.
A poça de fusão precisa ser protegida contra contaminações do ambiente durante a solidificação.
Essa proteção é fundamental para a qualidade da junta soldada.
No FCAW, essa proteção pode envolver o papel do fluxo e, em determinadas configurações, também o uso de gás de proteção externo.
Já em arames tubulares autoprotegidos, a própria formulação do consumível contribui para viabilizar a proteção necessária dentro das condições previstas para aquele tipo de aplicação.
Por isso, nem todo arame tubular se comporta da mesma forma.
O tipo de consumível deve ser definido conforme o material, a espessura, o ambiente de soldagem e as especificações aplicáveis ao serviço:
A poça de fusão recebe metal de adição e forma o cordão!
Enquanto o arco permanece ativo, o arame tubular é continuamente consumido.
Ele atua como eletrodo e também como metal de adição, depositando material na junta.
Esse metal depositado, somado à fusão controlada do metal de base, forma a poça de fusão.
Após a passagem do arco, a poça se solidifica e dá origem ao cordão de solda.
A geometria, a penetração e o acabamento do cordão dependem de diversos fatores, como preparação da junta, compatibilidade do consumível, técnica de aplicação, acesso à região soldada e requisitos técnicos definidos para o projeto.
A boa penetração é uma das vantagens frequentemente associadas à soldagem com arame tubular, mas ela não deve ser tratada como resultado automático em qualquer situação.
A penetração adequada depende da combinação entre processo, material, espessura e parâmetros de execução compatíveis com o escopo:
A escória pode atuar como proteção durante a solidificação!
Em muitas aplicações de FCAW, a ação do fluxo gera escória sobre o cordão.
Essa camada pode ajudar a proteger o metal de solda durante o resfriamento e a solidificação.
Depois, conforme o tipo de aplicação e consumível, a escória precisa ser removida para avaliação, continuidade do trabalho ou acabamento.
Esse ponto é importante para quem compara processos.
A presença de escória aproxima o FCAW, em alguns aspectos, da lógica do eletrodo revestido, mas a alimentação contínua do arame muda a dinâmica operacional.
Ou seja, o processo pode manter características de proteção associadas ao fluxo, ao mesmo tempo em que oferece maior continuidade de deposição quando comparado ao uso de eletrodos consumíveis em varetas.
Diagrama textual do fluxo do processo:
- Fonte de energia fornece corrente para o processo
- Alimentador conduz o arame tubular até a junta
- Arco elétrico se forma entre o arame e a peça
- Calor do arco funde o metal de base e o arame
- Fluxo interno atua na estabilidade e na proteção da poça
- Poça de fusão recebe o metal de adição
- Metal solidifica e forma o cordão de solda
- Escória, quando formada, protege temporariamente e deve ser considerada no controle do processo
O funcionamento da soldagem com arame tubular, portanto, combina continuidade de alimentação, ação do fluxo interno e deposição eficiente de metal de solda.
Essa combinação explica por que o FCAW é frequentemente avaliado em demandas industriais que envolvem fabricação, montagem, manutenção, reparo e recuperação de componentes metálicos.
Para empresas que estão comparando processos antes de solicitar um serviço, o mais importante é não escolher o método apenas pelo nome.
A definição deve partir do escopo técnico, tipo de peça, material, espessura, volume de soldagem, local de execução, acesso à junta e exigências de qualidade.
Em projetos personalizados de soldagem, fabricação e montagem industrial, como os atendidos pela Jota Soldas, essa análise é parte essencial para alinhar produtividade, segurança, eficiência e precisão à necessidade real do cliente.
Principais aplicações do FCAW em fabricação, montagem e manutenção industrial
O FCAW, ou soldagem com arame tubular, é especialmente relevante em demandas industriais nas quais há necessidade de unir componentes metálicos com produtividade, boa penetração e consistência operacional.
Na prática, sua aplicação costuma aparecer em projetos de fabricação, montagem, adequações, manutenção, reparo e recuperação de peças ou estruturas, sempre condicionada ao material, à espessura, à posição de soldagem, ao ambiente de execução e aos requisitos técnicos da junta soldada.
Considere os principais contextos em que o processo pode ser considerado:
- Fabricação de estruturas soldadas: o arame tubular pode ser aplicado na fabricação de estruturas metálicas que exigem volume significativo de soldagem, como conjuntos estruturais, bases, suportes, reforços, subconjuntos industriais e componentes fabricados sob escopo técnico. A alimentação contínua do arame favorece a produtividade em operações nas quais há muitos cordões ou maior extensão de solda.
- Soldagem de chapas, perfis e conjuntos metálicos: em caldeirarias, metalúrgicas e empresas de fabricação industrial, o FCAW pode ser utilizado na união de chapas, perfis, tubos e peças metálicas, desde que a preparação das bordas, o ajuste das peças, o consumível e a técnica de execução estejam compatíveis com a especificação do projeto.
- Montagem industrial: em serviços de montagem, o processo pode ser avaliado para a união de componentes metálicos em campo ou em ambiente fabril. Em determinadas configurações, especialmente quando se considera arame tubular autoprotegido, a soldagem pode oferecer vantagens em situações externas, mas essa escolha depende de análise técnica do ambiente, das condições de proteção da poça de fusão e das exigências da junta.
- Manutenção industrial: em paradas, adequações ou intervenções programadas, o FCAW pode ser uma alternativa quando há necessidade de recompor, unir ou reforçar componentes metálicos. Ainda assim, a decisão não deve ser baseada apenas na velocidade de deposição; é necessário avaliar acesso, contaminação superficial, geometria da peça, possibilidade de preparação adequada e criticidade do componente.
- Reparo e recuperação de componentes metálicos: o arame tubular também pode ser considerado em serviços de recuperação e reparação, principalmente quando há necessidade de repor metal de solda ou restaurar regiões desgastadas, trincadas ou danificadas, conforme avaliação técnica. Nesses casos, a compatibilidade entre material base, metal de adição, preparação da área e requisitos de inspeção é determinante para a confiabilidade do resultado.
- Tubulações, perfis e componentes industriais: em aplicações envolvendo tubos, perfis estruturais e componentes metálicos, o processo pode ser útil quando a geometria permite acesso adequado à junta e quando as condições de soldagem favorecem a estabilidade do arco, a fusão correta e o controle do cordão de solda.
- Setores industriais com alto volume de soldagem: metalúrgicas, caldeirarias, empresas de construção e montagem industrial, além de segmentos como óleo e gás e químico, podem avaliar o FCAW em projetos que exigem produtividade e robustez na união de componentes metálicos. A adequação, porém, deve sempre ser verificada conforme o escopo, as normas ou especificações aplicáveis e o nível de exigência da junta.
O ponto central é que o FCAW não deve ser tratado como uma escolha automática para qualquer serviço industrial.
Ele tende a ser mais interessante quando suas características técnicas combinam com a demanda, alimentação contínua de arame, boa taxa de deposição, possibilidade de boa penetração e eficiência em volumes maiores de soldagem.
Por outro lado, fatores como espessura do material, tipo de aço ou liga, posição de soldagem, acesso à junta, ambiente interno ou externo, preparação das superfícies e necessidade de inspeção podem alterar completamente a escolha do processo.
Em uma caldeiraria, por exemplo, a soldagem com arame tubular pode ser avaliada para estruturas e conjuntos metálicos com maior quantidade de cordões.
Em uma manutenção industrial, o mesmo processo pode ser analisado para reparo ou adequação de componentes, desde que a condição da peça permita preparação adequada.
Já em montagem industrial, a decisão pode depender das condições de campo, da proteção da poça de fusão e da configuração de consumível selecionada.
A Jota Soldas atua como prestadora de serviços, fornecedora e fabricante em demandas de soldagem, fabricação e montagem industrial, com foco em soluções personalizadas para diferentes escopos.
Dentro desse tipo de análise, a aplicação do arame tubular deve ser definida a partir das necessidades do cliente e das características do projeto, considerando qualidade, segurança, eficiência e precisão em cada etapa.
Isso é importante porque a mesma tecnologia de soldagem pode ter desempenhos diferentes conforme o material, a preparação, o consumível, a posição de execução e os requisitos técnicos envolvidos.
Portanto, as principais aplicações do FCAW estão ligadas à fabricação de estruturas metálicas, soldagem de chapas, perfis, tubos e componentes industriais, além de manutenção, reparo e recuperação de peças metálicas.
Sua relevância está menos em ser uma solução universal e mais em oferecer uma alternativa tecnicamente forte quando o projeto exige produtividade, deposição consistente e juntas soldadas confiáveis dentro de um escopo bem avaliado.
Vantagens técnicas da soldagem FCAW em projetos industriais
- Alta produtividade: a alimentação contínua do arame tubular reduz interrupções e favorece maior ritmo de execução em demandas com volume significativo de soldagem.
- Elevada taxa de deposição: o processo permite depositar mais metal de solda em menos tempo quando comparado a métodos que exigem trocas frequentes de consumível.
- Boa penetração: quando corretamente especificado, o FCAW pode contribuir para juntas soldadas consistentes em chapas, perfis, tubos e componentes metálicos.
- Versatilidade de aplicação: o arame tubular pode ser usado em diferentes tipos de estruturas e serviços industriais, desde fabricação até manutenção e recuperação de componentes.
- Eficiência operacional: em projetos bem planejados, a combinação entre preparação adequada, consumível correto e execução técnica ajuda a reduzir retrabalhos e melhorar a regularidade do cordão.
- Confiabilidade condicionada ao escopo: as vantagens do FCAW industrial não são automáticas; elas dependem do material, da espessura, da posição de soldagem, do ambiente, das exigências da junta e das especificações aplicáveis.
A soldagem FCAW se destaca em projetos industriais porque combina alimentação contínua do arame, formação de arco elétrico e deposição de metal de solda com uma dinâmica produtiva adequada a trabalhos que exigem repetibilidade e volume.
Em vez de tratar a produtividade como uma promessa genérica, o ponto central é entender onde ela realmente faz diferença, fabricação de estruturas soldadas, união de chapas e perfis, montagem de componentes metálicos, reparos industriais e serviços em que há extensão relevante de cordões a executar.
A alta produtividade está diretamente ligada ao uso do arame-eletrodo tubular contínuo.
Como o consumível é alimentado de forma constante, há menos paradas associadas à troca de eletrodos, o que pode favorecer a continuidade do trabalho.
Esse aspecto é especialmente relevante em demandas nas quais a interrupção frequente prejudica o ritmo da operação, como em soldagens seriadas, montagens industriais ou fabricação de conjuntos metálicos com grande quantidade de juntas.
Outro ponto importante é a taxa de deposição.
Na prática, uma taxa de deposição mais elevada significa maior capacidade de adicionar metal de solda ao longo do tempo, desde que o processo esteja corretamente ajustado ao tipo de junta, à espessura da peça e ao consumível selecionado.
Isso torna o FCAW uma alternativa valiosa quando o projeto exige preenchimento de juntas, execução de cordões com volume expressivo ou ganho de eficiência sem abandonar critérios técnicos de qualidade.
A boa penetração também é uma vantagem relevante, mas precisa ser analisada com cautela.
Penetração adequada não depende apenas do processo escolhido; envolve preparação das peças, geometria da junta, limpeza, acesso, posição de soldagem, escolha do arame tubular e atendimento às especificações técnicas.
Quando esses fatores são avaliados em conjunto, o FCAW pode contribuir para juntas soldadas com desempenho compatível com as exigências do projeto.
A versatilidade é outro diferencial técnico.
O processo pode ser aplicado em diferentes configurações de fabricação, montagem, adequação, manutenção e recuperação de componentes metálicos.
Isso não significa que ele seja sempre a melhor opção, mas que oferece uma faixa ampla de aplicação para indústrias metalúrgicas, caldeirarias, empresas de construção e montagem industrial e outros segmentos que demandam soluções de soldagem com boa relação entre eficiência e robustez técnica.
Em projetos industriais, a principal vantagem não está apenas em soldar mais rápido, mas em alinhar produtividade, qualidade da junta, segurança e precisão.
Um processo produtivo mal especificado pode gerar problemas de execução, enquanto uma escolha técnica bem fundamentada tende a favorecer regularidade, controle e melhor aproveitamento operacional.
Por isso, decisões sobre FCAW devem considerar o escopo completo, e não apenas uma característica isolada do processo.
A Jota Soldas atua em soldagem, fabricação e montagem industrial com foco em soluções personalizadas para diferentes demandas.
Dentro desse contexto, a análise do arame tubular é feita de forma compatível com as necessidades específicas de cada cliente, considerando o tipo de estrutura ou componente metálico, as condições de execução e os requisitos técnicos aplicáveis.
Essa abordagem é importante porque a eficiência do FCAW industrial depende da combinação correta entre processo, consumível, preparação e execução.
Assim, a soldagem FCAW pode ser uma alternativa técnica relevante quando o projeto exige produtividade, elevada deposição, boa penetração e confiabilidade das juntas soldadas.
Porém, sua adoção deve partir de uma avaliação criteriosa do material, da espessura, do ambiente, do volume de soldagem e das exigências da aplicação.
É essa leitura técnica que permite transformar as vantagens do processo em benefícios reais para fabricação, montagem e manutenção industrial.
FCAW com proteção gasosa e arame tubular autoprotegido: diferenças práticas
No universo da soldagem com arame tubular, FCAW não deve ser tratado como uma configuração única.
A lógica básica permanece a mesma, um arame-eletrodo tubular contínuo é consumido no arco elétrico, enquanto o fluxo interno participa da estabilidade do processo e da proteção metalúrgica da região soldada.
A diferença prática está em como a proteção da poça de fusão é formada e mantida durante a execução.
Em termos conceituais, existem duas abordagens que costumam aparecer na análise técnica, a soldagem com arame tubular associada a gás de proteção externo e a soldagem com arame tubular autoprotegido.
Na primeira, o consumível tubular contém fluxo, mas também trabalha com gás de proteção fornecido externamente para auxiliar a proteção da poça.
Na segunda, o arame tubular autoprotegido depende da formulação do próprio fluxo interno para gerar a proteção necessária ao processo, sem a mesma dependência de um gás externo aplicado pela tocha.
Essa distinção muda cuidados, aplicações e critérios de escolha.
O ponto central não é afirmar que uma configuração é melhor em qualquer situação, mas entender que cada uma responde de forma diferente ao ambiente de execução, ao tipo de junta soldada, ao material, à espessura, ao acesso à peça, às especificações aplicáveis e às exigências de qualidade do projeto.
No arame tubular com proteção gasosa, o gás de proteção externo contribui para preservar a poça de fusão contra interferências da atmosfera ao redor.
Essa configuração pode ser considerada quando o ambiente, o acesso e o controle das condições de soldagem favorecem o uso adequado do gás.
Já no arame tubular autoprotegido, o fluxo interno do consumível assume papel ainda mais decisivo, pois precisa gerar os elementos necessários para estabilizar o arco, proteger a poça e formar o cordão conforme o objetivo técnico da aplicação.
Em serviços industriais, essa diferença é importante porque nem todo arame tubular se comporta da mesma forma.
Dois consumíveis podem ser classificados dentro da família FCAW, mas exigir cuidados diferentes de preparação, limpeza, ajuste do processo, controle de escória, inspeção visual e sequência de soldagem.
Por isso, a seleção do consumível não deve ser feita apenas pelo nome do processo, e sim pela compatibilidade entre arame, material de base, posição de soldagem, geometria da peça e requisitos da junta soldada.
O ambiente externo é um exemplo comum dessa análise.
Em determinadas configurações, o arame tubular autoprotegido pode facilitar trabalhos fora de ambientes totalmente controlados, pois reduz a dependência de gás de proteção externo.
Ainda assim, isso não significa que qualquer aplicação externa deva usar automaticamente essa alternativa.
Vento, contaminação superficial, acesso restrito, posição de soldagem, tipo de estrutura e exigência técnica continuam influenciando a decisão.
A possibilidade de uso em campo precisa ser avaliada conforme o escopo e as condições reais de execução.
Também é importante evitar decisões baseadas apenas em produtividade.
A soldagem FCAW é reconhecida por oferecer alta taxa de deposição em muitas demandas industriais, mas a produtividade só se transforma em vantagem quando a junta soldada atende aos requisitos do projeto.
Preparação inadequada da peça, escolha incorreta do consumível ou desconsideração do ambiente podem comprometer consistência, retrabalho e confiabilidade da solda.
Na prática, a escolha entre FCAW com gás de proteção e arame tubular autoprotegido deve passar por perguntas técnicas, o serviço será executado em ambiente interno ou externo? Há controle suficiente das condições ao redor da poça de fusão? O material e a espessura são compatíveis com a configuração pretendida? A geometria permite acesso adequado da tocha? As especificações do projeto indicam requisitos particulares para a junta? Há necessidade de maior volume de deposição sem perder controle sobre acabamento, penetração e inspeção?
A Jota Soldas, como empresa especializada em soldagem, fabricação e montagem industrial, atua com análise personalizada de escopos, o que é especialmente relevante nesse tipo de decisão.
Em projetos de estruturas e componentes metálicos, adequações, manutenção ou montagem, a definição do processo deve considerar o conjunto de requisitos técnicos apresentado pelo cliente, e não apenas uma preferência genérica por determinado método.
Quadro comparativo educacional!
| Aspecto analisado | FCAW com gás de proteção | Arame tubular autoprotegido |
|---|---|---|
| Proteção da poça de fusão | Combina fluxo interno do arame tubular com gás de proteção externo | Depende principalmente do fluxo interno do consumível |
| Dependência de gás externo | Exige fornecimento e controle do gás durante a soldagem | Reduz a dependência de gás aplicado externamente |
| Ambiente de execução | Tende a exigir maior controle das condições ao redor da solda | Pode ser considerado em campo ou ambiente externo quando a configuração técnica permitir |
| Papel do fluxo | Contribui para estabilidade do arco e características do cordão | Assume papel central na proteção e estabilidade do processo |
| Seleção do consumível | Deve considerar material, junta, posição, ambiente e especificação | Também exige compatibilidade com material, ambiente, posição e requisitos técnicos |
| Critério de escolha | Adequado quando o uso de gás externo é viável e tecnicamente compatível | Adequado quando o escopo favorece uma configuração menos dependente de gás externo |
| Cuidado principal | Controle da proteção gasosa e das condições de aplicação | Avaliação rigorosa do consumível e das condições reais de execução |
FCAW industrial: critérios técnicos e aplicações
A diferença prática não está apenas no uso ou não de gás de proteção externo, mas no conjunto de cuidados que cada configuração exige.
FCAW com proteção gasosa e arame tubular autoprotegido pertencem à mesma família de processo, porém atendem necessidades diferentes.
A escolha correta depende de análise técnica do escopo, do ambiente, do material e das exigências da junta soldada.
FCAW x MIG/MAG: o que muda na prática?
FCAW não é igual a MIG/MAG. Embora os dois sejam processos de soldagem a arco com alimentação contínua de arame, a principal diferença está no consumível, no FCAW, o arame é tubular e possui fluxo interno; no MIG/MAG, também chamado de GMAW, o arame normalmente é maciço e depende de gás de proteção externo para proteger a poça de fusão.
| Critério | FCAW, soldagem com arame tubular | MIG/MAG, GMAW |
|---|---|---|
| Tipo de arame | Arame tubular contínuo | Arame maciço contínuo |
| Elemento principal de proteção | Fluxo interno no arame, podendo haver configurações com proteção adicional conforme o consumível | Gás de proteção externo |
| Dinâmica do processo | O fluxo interno participa da estabilidade do arco, da proteção da poça e da formação do metal de solda | O gás externo protege a poça de fusão enquanto o arame maciço atua como metal de adição |
| Similaridade visual | Pode parecer semelhante ao MIG/MAG por usar tocha, fonte de energia e alimentação contínua de arame | Pode ser confundido com FCAW pela alimentação contínua e pela aplicação em soldagem a arco |
| Pontos avaliados na escolha | Material, espessura, ambiente, volume de solda, posição de soldagem e requisitos da junta soldada | Material, espessura, ambiente, controle de proteção gasosa, acabamento esperado e requisitos técnicos |
| Contexto industrial | Pode ser interessante em demandas com volume significativo de soldagem, necessidade de produtividade e boa penetração | Pode ser adequado em diferentes aplicações industriais quando o gás de proteção externo e o arame maciço atendem ao escopo |
FCAW industrial: critérios técnicos e aplicações
Na prática, a diferença mais importante está no modo como cada processo protege e estabiliza a soldagem.
No FCAW o arame tubular tem um núcleo preenchido com fluxo.
Esse fluxo influencia a estabilidade do arco elétrico, a proteção da poça de fusão e a formação do cordão de solda.
Já no MIG/MAG o consumível é um arame maciço, e a proteção da poça de fusão ocorre por meio de gás de proteção externo.
Essa distinção muda a forma de avaliar o processo para uma estrutura metálica, uma chapa, um perfil, um tubo ou um componente industrial.
Não se trata apenas de escolher entre dois nomes técnicos; trata-se de entender como o consumível, o ambiente de execução, o volume de soldagem e os requisitos da junta interferem na qualidade e na eficiência do trabalho.
O FCAW tende a ser lembrado em projetos nos quais produtividade, taxa de deposição e penetração são fatores relevantes.
Como utiliza arame contínuo, o processo reduz interrupções associadas à troca frequente de consumíveis curtos, característica que o diferencia de processos como o eletrodo revestido.
Em comparação com MIG/MAG, porém, a análise precisa ser mais cuidadosa, a presença de fluxo interno no arame tubular altera a dinâmica do arco, a proteção da poça e os cuidados após a soldagem, enquanto o MIG/MAG depende diretamente da correta aplicação do gás de proteção externo.
Isso não significa que FCAW seja sempre superior ao MIG/MAG, nem que MIG/MAG seja sempre a escolha mais simples.
Em soldagem industrial, o processo mais adequado depende do conjunto de variáveis do projeto.
Entre os critérios mais relevantes estão:
- tipo de material a ser soldado;
- espessura das peças;
- geometria da junta soldada;
- volume total de soldagem;
- posição de soldagem;
- ambiente de execução, incluindo oficina ou campo;
- acesso à região da solda;
- requisitos técnicos do cordão;
- preparação das peças;
- consumível especificado;
- necessidade de produtividade, penetração e repetibilidade.
Os dois processos também são frequentemente confundidos porque compartilham características operacionais visíveis.
Ambos utilizam arco elétrico, fonte de energia, alimentador de arame e aplicação contínua do metal de adição.
Para quem observa a execução sem analisar o consumível, a diferença pode não ser evidente.
O ponto técnico decisivo está no interior do arame, no FCAW, há fluxo interno; no MIG/MAG, o arame é maciço e a proteção depende do gás externo.
Em projetos de fabricação, montagem e manutenção industrial, essa diferença impacta a conversa técnica antes da execução.
Uma caldeiraria, uma metalúrgica ou uma empresa de construção e montagem industrial pode avaliar FCAW e MIG/MAG para situações parecidas, mas a decisão deve considerar o escopo completo.
O mesmo componente pode exigir abordagens distintas conforme espessura, posição, ambiente, tipo de junta e especificações aplicáveis.
A leitura correta é, FCAW e MIG/MAG pertencem ao universo da soldagem a arco com arame contínuo, mas não são o mesmo processo.
O FCAW utiliza arame tubular com fluxo interno; o MIG/MAG utiliza arame maciço com gás de proteção externo.
A melhor escolha não vem de um ranking absoluto, e sim de uma análise técnica do projeto.
Na Jota Soldas, essa avaliação se conecta ao atendimento personalizado de demandas industriais em soldagem, fabricação e montagem.
Como cada escopo pode envolver estruturas, componentes metálicos, adequações ou manutenção, a definição entre arame tubular e MIG/MAG deve partir das necessidades específicas do cliente, das características das peças e dos requisitos técnicos aplicáveis.
FCAW x eletrodo revestido: produtividade, interrupções e uso industrial
A comparação entre FCAW e eletrodo revestido começa pela forma como o metal de adição é fornecido à junta soldada.
Na soldagem com arame tubular, o processo utiliza um arame contínuo alimentado pelo equipamento, permitindo deposição sucessiva de metal de solda com menos interrupções operacionais.
Já no eletrodo revestido, também conhecido como SMAW, o consumível tem comprimento limitado e precisa ser substituído conforme é consumido durante a soldagem manual.
Essa diferença não torna um processo automaticamente superior ao outro.
Ela muda a dinâmica de execução.
No FCAW, a continuidade do arame favorece operações em que há maior volume de soldagem, cordões mais extensos ou necessidade de manter ritmo produtivo mais constante.
No eletrodo revestido, a troca do eletrodo faz parte do próprio método e pode ser adequada em diferentes situações, especialmente quando o escopo, o acesso, a geometria da peça e as exigências técnicas favorecem esse tipo de aplicação.
Em termos práticos, a redução de paradas é um dos motivos pelos quais o arame tubular costuma ser considerado em projetos industriais.
Como o arame é alimentado continuamente, há menos interrupções associadas à substituição do consumível.
Isso pode ajudar em demandas que envolvem estruturas metálicas, chapas, perfis, tubos, componentes industriais, reparos e recuperações com volume significativo de solda.
Ainda assim, produtividade não deve ser analisada de forma isolada, preparação das peças, seleção do consumível, posição de soldagem, ambiente de execução, espessura do material e requisitos da junta soldada influenciam diretamente a escolha.
O eletrodo revestido continua sendo um processo relevante na indústria, mas sua lógica operacional é diferente.
Por ser um processo de soldagem manual com eletrodo consumível, ele tende a exigir mais pausas naturais durante a execução.
Em contrapartida, pode ser avaliado em situações nas quais a simplicidade operacional, o acesso à região de solda ou as características do serviço sejam compatíveis com o método.
A decisão correta depende do escopo, e não apenas do nome do processo.
Na análise técnica, a pergunta central não deve ser apenas qual processo deposita mais metal, mas qual processo atende melhor à junta, ao material e às condições reais do serviço.
Em uma fabricação ou montagem industrial com muitos metros de solda, por exemplo, a alimentação contínua do FCAW pode representar um fator importante de eficiência.
Em uma manutenção pontual, em uma adequação localizada ou em um reparo com acesso restrito, outros critérios podem pesar tanto quanto a produtividade.
A Jota Soldas, atuando em soldagem, fabricação e montagem industrial, trabalha com avaliação personalizada de escopos para definir soluções compatíveis com a necessidade de cada projeto.
Nesse tipo de análise, FCAW e SMAW devem ser comparados considerando qualidade, segurança, eficiência e precisão, sempre de acordo com as especificações técnicas aplicáveis e as condições apresentadas pelo cliente.
Critérios técnicos para comparar FCAW e eletrodo revestido antes de definir o processo:
- O serviço envolve alto volume de soldagem ou cordões extensos?
- A redução de interrupções para troca de consumível é relevante para o ritmo do projeto?
- O material, a espessura e a geometria da peça favorecem arame tubular ou eletrodo revestido?
- A junta soldada exige maior taxa de deposição, boa penetração ou controle específico do cordão?
- O trabalho será realizado em ambiente interno, externo, em campo ou em instalações industriais?
- Há limitações de acesso, posição de soldagem ou preparação das peças?
- As especificações técnicas do projeto indicam algum processo, consumível ou requisito de inspeção?
- A escolha está sendo feita apenas por produtividade ou também considera segurança, qualidade e aplicabilidade?
FCAW tende a ser uma alternativa interessante quando a continuidade do arame, a taxa de deposição e a redução de paradas contribuem para a execução industrial.
O eletrodo revestido, por sua vez, permanece importante em muitos contextos de soldagem manual.
A melhor escolha exige análise técnica do escopo, das peças e dos requisitos da junta, evitando decisões baseadas em generalizações.
Como escolher o processo de soldagem adequado para cada projeto?
A escolha do processo de soldagem não deve começar pela pergunta sobre qual método é mais produtivo.
Em projetos industriais, a decisão correta parte do escopo, o que será soldado, em quais condições, com quais exigências de desempenho e quais critérios técnicos precisam ser atendidos.
FCAW, MIG/MAG e eletrodo revestido podem ser alternativas válidas, mas cada uma responde melhor a determinadas combinações de material, espessura, geometria, ambiente, volume de soldagem, acesso à junta e requisitos de qualidade.
Um critério seguro é tratar a seleção do processo como uma decisão técnica, não como uma preferência operacional isolada.
A produtividade do arame tubular, por exemplo, pode ser relevante em estruturas e componentes que demandam maior deposição de metal de solda, mas esse ganho só faz sentido quando está alinhado à preparação das peças, ao consumível adequado, às condições de execução e às especificações aplicáveis ao projeto.
Critérios técnicos para definir o processo de soldagem
Antes de optar por FCAW, MIG/MAG, eletrodo revestido ou outro processo, avalie os pontos abaixo:
- Material base: identifique o tipo de metal a ser soldado e suas condições de fornecimento, pois o material influencia a escolha do consumível, a preparação e os cuidados com a junta soldada.
- Espessura das peças: chapas, perfis, tubos e componentes de diferentes espessuras podem exigir níveis distintos de penetração, controle térmico e deposição.
- Geometria da junta: juntas de topo, ângulo, sobreposição, tubos, reforços e conjuntos estruturais apresentam acessos e desafios diferentes.
- Volume de soldagem: demandas com grande extensão de cordões ou alta quantidade de juntas podem favorecer processos com alimentação contínua de arame, desde que os demais requisitos estejam compatíveis.
- Ambiente de execução: trabalhos em instalação industrial, campo, área externa ou ambiente controlado podem alterar a viabilidade de certas configurações, inclusive no uso de arame tubular autoprotegido quando tecnicamente aplicável.
- Acesso ao local da solda: regiões confinadas, posições difíceis ou montagens já instaladas podem limitar equipamentos, tochas, preparação e inspeção.
- Exigências da junta soldada: considere penetração, acabamento esperado, resistência requerida, continuidade do cordão e requisitos de confiabilidade.
- Especificações técnicas aplicáveis: normas, desenhos, procedimentos internos, requisitos do cliente e critérios de inspeção devem orientar a decisão.
- Preparação das peças: limpeza, ajuste, chanfro, alinhamento e controle de folgas influenciam diretamente a consistência do resultado.
- Consumível e proteção: o tipo de arame, eletrodo, fluxo ou gás de proteção deve ser compatível com o material, o processo e as condições de execução.
- Inspeção e controle: a forma de verificar a junta soldada deve ser considerada desde o planejamento, e não apenas após a execução.
Um framework prático de decisão!
Uma forma objetiva de comparar processos é cruzar a necessidade do projeto com o comportamento esperado de cada alternativa.
A matriz abaixo é educacional e não substitui a análise técnica do escopo, mas ajuda a organizar a decisão.
| Critério do projeto | O que observar | Como isso influencia a escolha |
|---|---|---|
| Material | Tipo de metal e condição das peças | Define compatibilidade de consumível, preparação e cuidados de execução |
| Espessura | Peças finas, médias ou mais robustas | Afeta penetração, deposição e controle do aporte térmico |
| Geometria | Tipo de junta, posição e acesso | Pode favorecer processos mais versáteis ou mais adequados ao local de soldagem |
| Volume de solda | Quantidade e extensão dos cordões | Pode justificar processos com maior continuidade e taxa de deposição |
| Ambiente | Oficina, instalação industrial, campo ou área externa | Interfere na proteção da poça de fusão e na escolha entre configurações com gás ou autoprotegidas |
| Requisito da junta | Resistência, continuidade, acabamento e confiabilidade | Orienta o nível de controle necessário sobre processo, preparação e inspeção |
| Especificação técnica | Desenhos, normas, procedimentos e requisitos do cliente | Deve prevalecer sobre escolhas baseadas apenas em velocidade ou conveniência |
FCAW industrial: critérios técnicos e aplicações
A soldagem com arame tubular é reconhecida pela alta produtividade, pela alimentação contínua do arame e pela elevada taxa de deposição em aplicações compatíveis.
Porém, escolher um processo apenas porque ele deposita mais metal de solda pode gerar uma decisão incompleta.
Uma junta soldada confiável depende do conjunto, material correto, preparação adequada, consumível compatível, técnica de execução, controle da poça de fusão, condições ambientais e inspeção coerente com o nível de exigência.
Em alguns projetos, o FCAW pode ser uma alternativa tecnicamente interessante pela combinação de produtividade, boa penetração e eficiência em volumes significativos de soldagem.
Em outros, MIG/MAG ou eletrodo revestido podem ser mais adequados conforme o acesso, o ambiente, o material, a espessura ou os requisitos da junta.
A análise correta não é escolher o processo mais conhecido, mas o processo mais coerente com o objetivo do projeto.
Informações que ajudam na avaliação do escopo!
Para que a definição técnica seja mais precisa, é recomendável reunir informações como:
- desenhos, croquis ou descrição do conjunto a ser fabricado, montado, reparado ou adequado;
- tipo de componente metálico, estrutura, chapa, perfil ou tubo envolvido;
- material e espessura aproximada das peças, quando essa informação estiver disponível;
- quantidade de juntas, extensão dos cordões e nível de repetição do serviço;
- local de execução, considerando se o trabalho será em instalação existente, campo ou ambiente de fabricação;
- condições de acesso, montagem, posicionamento e necessidade de manutenção ou recuperação;
- requisitos técnicos, especificações aplicáveis, critérios de inspeção ou exigências do cliente final.
A Jota Soldas atua em soldagem, fabricação e montagem industrial, além de adequações, manutenção, estruturas e componentes metálicos.
Dentro dessa abordagem, a empresa busca compreender as necessidades específicas de cada cliente e o escopo apresentado antes de direcionar a solução técnica.
Esse cuidado é importante porque a seleção entre FCAW, MIG/MAG, eletrodo revestido ou outra alternativa deve considerar o projeto como um todo, com foco em qualidade, segurança, eficiência e precisão.
O melhor processo de soldagem é aquele que atende ao material, à espessura, à geometria, ao ambiente, ao volume de soldagem, às exigências da junta soldada e às especificações técnicas aplicáveis.
Quando esses fatores são avaliados em conjunto, a decisão deixa de ser baseada apenas em produtividade e passa a ser uma escolha técnica mais consistente para fabricação, montagem, manutenção ou recuperação de componentes metálicos.
Para saber mais sobre FCAW industrial
Ligue para (11) 4358-4906 ou clique aqui e entre em contato por e-mail.
Entre em contato agora mesmo!
Clique no botão e entre em contato para tirar dúvidas ou solicitar um orçamento.
Solicitar contatoPrincipais regiões de atendimento:
- Atendimento realizado em todo o estado de Acre.
- Atendimento realizado em todo o estado de Alagoas.
- Atendimento realizado em todo o estado de Amapá.
- Atendimento realizado em todo o estado de Amazonas.
- Atendimento realizado em todo o estado de Bahia.
- Atendimento realizado em todo o estado de Ceará.
- Atendimento realizado em todo o estado de Distrito Federal.
- Atendimento realizado em todo o estado de Espírito Santo.
- Atendimento realizado em todo o estado de Goiás.
- Atendimento realizado em todo o estado de Maranhão.
- Atendimento realizado em todo o estado de Mato Grosso.
- Atendimento realizado em todo o estado de Mato Grosso do Sul.
- Atendimento realizado em todo o estado de Minas Gerais.
- Atendimento realizado em todo o estado de Pará.
- Atendimento realizado em todo o estado de Paraíba.
- Atendimento realizado em todo o estado de Paraná.
- Atendimento realizado em todo o estado de Pernambuco.
- Atendimento realizado em todo o estado de Piauí.
- Atendimento realizado em todo o estado de Rio de Janeiro.
- Atendimento realizado em todo o estado de Rio Grande do Norte.
- Atendimento realizado em todo o estado de Rio Grande do Sul.
- Atendimento realizado em todo o estado de Rondônia.
- Atendimento realizado em todo o estado de Roraima.
- Atendimento realizado em todo o estado de Santa Catarina.
- Atendimento realizado em todo o estado de São Paulo.
- Atendimento realizado em todo o estado de Sergipe.
- Atendimento realizado em todo o estado de Tocantins.

