Galeria


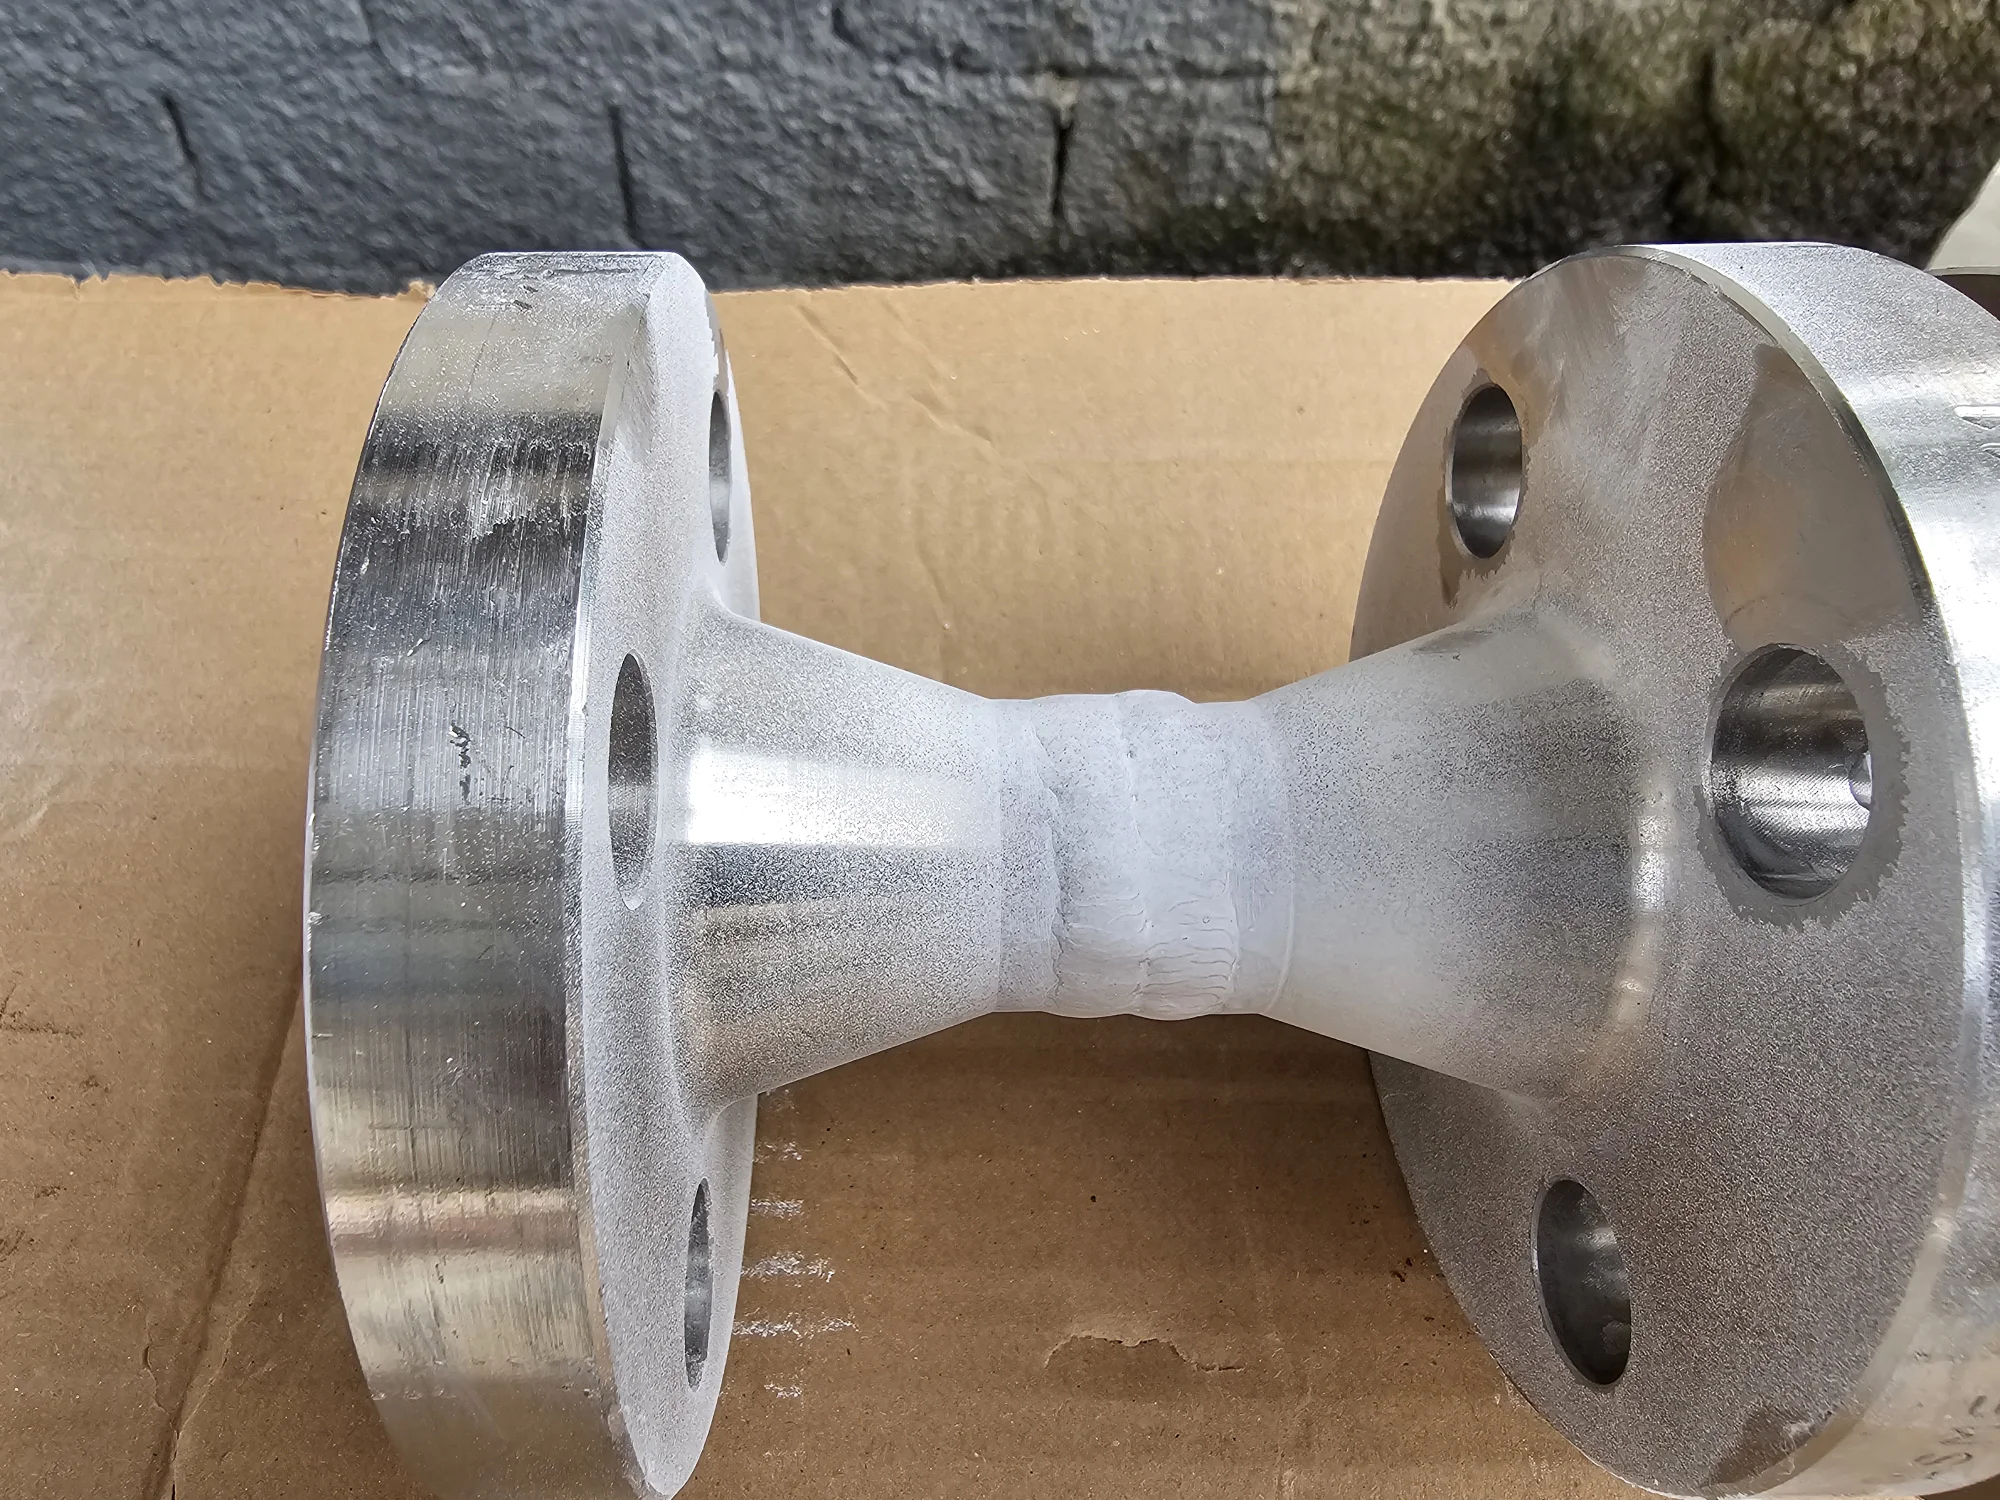






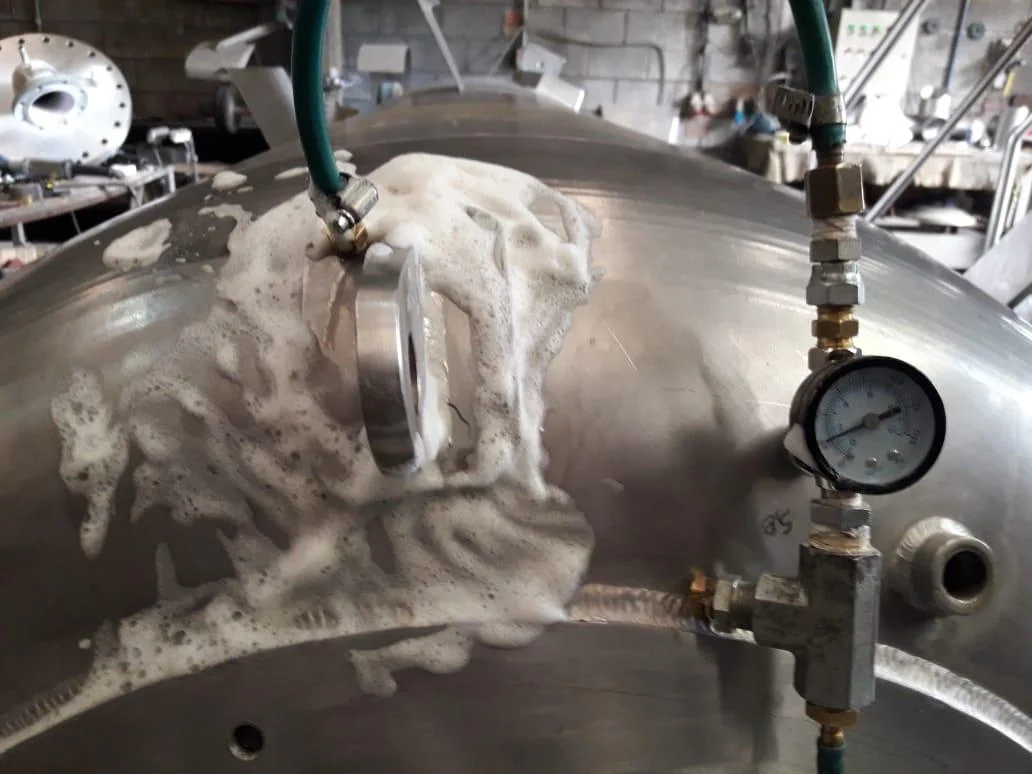
Clique nas imagens para ampliar
Análise não destrutiva de soldas: métodos END, aplicações e critérios de qualidade
A Análise não destrutiva de soldas é a inspeção de juntas soldadas por métodos que avaliam a integridade do material sem destruir, cortar, deformar ou inutilizar o componente.
Na prática, ela permite verificar condições de soldas, estruturas metálicas e peças industriais mantendo o item disponível para uso, montagem, reparo ou continuidade do processo produtivo.
Também chamada de Ensaios Não Destrutivos ou END, essa abordagem é importante porque transforma a inspeção em uma etapa de decisão técnica.
O objetivo não é apenas procurar falhas, mas reunir evidências para definir se uma junta soldada atende ao critério de aceitação aplicável, se precisa de reparo, se deve ser reinspecionada ou se exige investigação complementar.
Os END em soldas ajudam a:
- Preservar o componente: pois a avaliação ocorre sem comprometer sua utilização.
- Identificar descontinuidades antecipadamente: antes que elas evoluam para problemas de qualidade, segurança ou confiabilidade.
- Apoiar conformidade técnica e redução de retrabalho: desde que o método, o procedimento e o critério de aceitação estejam alinhados ao projeto.
END não é o mesmo que ensaio destrutivo
A diferença principal está no impacto sobre a peça.
Nos Ensaios Não Destrutivos a junta soldada, o componente ou a estrutura é avaliado sem ser inutilizado.
Isso permite inspecionar soldas em estruturas metálicas, skids, spools, componentes personalizados, conjuntos em montagem, adequações industriais e serviços de manutenção sem necessariamente retirar o item de sua finalidade.
Já os ensaios destrutivos envolvem a retirada, preparação ou ruptura de amostras para avaliar propriedades mecânicas ou características específicas.
Eles podem ser importantes em determinados contextos técnicos, mas não têm a mesma finalidade operacional dos END.
Quando uma indústria precisa verificar a integridade de uma solda já aplicada a um componente que deve continuar em uso, os métodos não destrutivos tendem a ser mais adequados para a inspeção de campo, controle de qualidade e acompanhamento de fabricação ou montagem.
Essa distinção evita uma confusão comum, o END não busca provar tudo sobre o material.
Ele avalia condições específicas conforme a técnica utilizada.
Um Ensaio Visual observa aspectos superficiais; um Líquido Penetrante evidencia descontinuidades abertas à superfície; Partículas Magnéticas atendem materiais ferromagnéticos; Ultrassom e Radiografia são usados para investigações internas conforme acesso, geometria, espessura, norma e finalidade do componente.
Por que a análise não destrutiva é decisiva para soldas industriais?
Em soldagem industrial, uma junta pode apresentar uma descontinuidade sem que isso signifique automaticamente um defeito.
A descontinuidade é uma indicação observada ou detectada; o defeito depende da avaliação frente ao critério de aceitação definido para o projeto.
Por isso, a inspeção precisa ser interpretada dentro de um contexto técnico, e não como uma simples busca por aprovação ou reprovação.
Esse ponto é essencial para segurança industrial e controle de qualidade.
Uma indicação encontrada em uma solda deve ser analisada considerando material, processo de fabricação, função do componente, condição de carregamento, requisito do cliente, norma aplicável e procedimento de inspeção.
A partir disso, a decisão pode envolver aceitação, reparo, rastreabilidade do resultado, reinspeção após correção ou uso de outro método complementar.
Essa lógica é especialmente relevante em:
- Estruturas metálicas: nas quais a integridade das juntas influencia desempenho, montagem e segurança.
- Skids e spools: que podem reunir soldas críticas em conjuntos fabricados sob requisitos técnicos específicos.
- Componentes personalizados: nos quais a geometria, o acesso e a finalidade da peça influenciam a escolha do método.
- Montagem industrial: onde a inspeção pode apoiar decisões durante a instalação e adequação de conjuntos.
- Manutenção e adequação: situações em que o END auxilia a verificar condições existentes sem comprometer o componente avaliado.
O que os END ajudam a decidir?
Uma inspeção bem aplicada não termina na detecção de uma indicação.
Ela fornece base para uma decisão técnica.
Entre as decisões apoiadas pelos Ensaios Não Destrutivos estão:
- se a junta soldada atende ao critério de aceitação definido;
- se a solda exige reparo antes de avançar para a próxima etapa;
- se o componente precisa de inspeção complementar por outro método;
- se o registro da inspeção deve compor a rastreabilidade do projeto;
- se a continuidade operacional é tecnicamente aceitável dentro dos requisitos aplicáveis.
Por isso, a análise não destrutiva de soldas deve ser entendida como parte de um sistema de qualidade.
Ela depende do método correto, da execução adequada, do acesso ao ponto inspecionado, das características do material e da clareza dos critérios de aceitação.
Nenhum END deve ser tratado como promessa de aprovação automática ou promessa absoluta de ausência de falhas.
O resultado precisa ser interpretado conforme o projeto, a norma técnica aplicável e a finalidade do componente.
Como a Jota Soldas se posiciona nesse contexto?
A Jota Soldas é uma empresa especializada em soldagem, fabricação e montagem industrial, com atuação em serviços como fabricação de estruturas metálicas, skids, spools, componentes personalizados, montagem, adequação, manutenção e Ensaios Não Destrutivos.
Desde 2019, a empresa atua com foco em qualidade, segurança, eficiência e entendimento das necessidades específicas de cada projeto.
No contexto dos END, essa visão é importante porque a inspeção não deve ser desconectada da realidade de fabricação e montagem.
A escolha entre Ensaio Visual, Líquido Penetrante, Partículas Magnéticas, Ultrassom ou Ensaio Radiográfico depende do que se deseja avaliar, do tipo de material, da condição da junta soldada, do acesso disponível e dos requisitos técnicos aplicáveis.
Principais métodos de END aplicados a juntas soldadas
Os Ensaios Não Destrutivos aplicados a juntas soldadas não formam um único procedimento universal.
Na prática, cada método observa a solda por um ângulo diferente, alguns avaliam a superfície, outros investigam regiões próximas à superfície e outros analisam o volume interno do componente.
Por isso, EV, LP, PM, UT e RT devem ser entendidos como técnicas complementares dentro de uma estratégia de controle de qualidade, e não como substitutos automáticos entre si.
Em projetos industriais, a escolha do método depende de fatores como material, espessura, geometria da junta, acesso disponível, tipo de descontinuidade esperada e requisito normativo ou contratual aplicável.
Normas, códigos e especificações como ABNT, ISO, ASME ou AWS podem orientar critérios de execução e aceitação quando forem definidos pelo projeto, pelo cliente ou pelo setor de aplicação.
A Jota Soldas oferece Ensaios Não Destrutivos dentro de um portfólio ligado à soldagem, fabricação e montagem industrial, incluindo estruturas metálicas, skids, spools e componentes personalizados.
Esse contexto é importante porque a inspeção de uma junta soldada ganha mais precisão quando considera não apenas a solda isolada, mas também a finalidade do componente, as condições de montagem e os requisitos técnicos envolvidos.
Lista rápida: 5 métodos principais de END para soldas
- EV — Ensaio Visual: avaliação superficial inicial das condições da solda.
- LP — Líquido Penetrante: identificação de descontinuidades abertas à superfície.
- PM — Partículas Magnéticas: detecção de descontinuidades superficiais ou próximas à superfície em materiais ferromagnéticos.
- UT — Ultrassom: investigação de falhas internas por propagação de ondas ultrassônicas.
- RT — Ensaio Radiográfico: identificação de problemas internos por imagem radiográfica.
EV: Ensaio Visual
O Ensaio Visual é frequentemente a primeira etapa da inspeção de uma junta soldada.
Ele permite avaliar condições superficiais visíveis, como acabamento do cordão, geometria aparente, alinhamento, presença de mordedura, respingos excessivos, trincas visíveis, falta de preenchimento, irregularidades dimensionais aparentes e outras condições que possam indicar necessidade de investigação complementar.
Apesar de parecer simples, o EV não deve ser tratado como uma verificação informal.
Ele depende de critérios definidos, iluminação adequada, acesso à região inspecionada e comparação com os requisitos do projeto.
Em muitos casos, o Ensaio Visual ajuda a decidir se a solda pode seguir para outras etapas de END, se precisa de correção superficial ou se exige uma avaliação mais detalhada.
Sua principal limitação é que ele não detecta descontinuidades internas.
Uma junta pode parecer aceitável externamente e ainda conter porosidade interna, inclusão, falta de fusão ou outras indicações volumétricas.
Por isso, o EV é uma base importante, mas não substitui métodos como Ultrassom ou Radiografia quando o objetivo é examinar o interior da solda.
LP: Ensaio por Líquido Penetrante
O Ensaio por Líquido Penetrante é indicado para localizar descontinuidades superficiais abertas à superfície.
O princípio geral é fazer com que um líquido penetre em aberturas muito finas e, após as etapas apropriadas do método, revele indicações que podem estar associadas a trincas, porosidade aberta, dobras, falta de fusão aflorante ou outras descontinuidades que atinjam a superfície da peça.
Esse método é útil quando se busca maior sensibilidade superficial do que a observação visual isolada.
Pode ser aplicado em diferentes tipos de materiais compatíveis com o método, desde que a superfície esteja preparada de forma adequada e que a descontinuidade tenha comunicação com a superfície.
Se a falha estiver totalmente interna, o LP não será o método adequado para detectá-la.
Em soldas, o Líquido Penetrante costuma ser considerado em situações nas quais a integridade superficial é crítica, especialmente quando há suspeita de trincas finas ou indicações que não são facilmente visíveis.
A interpretação, porém, precisa ser feita com cautela, uma indicação revelada deve ser avaliada conforme procedimento, especificação e critério de aceitação aplicáveis.
PM: Ensaio por Partículas Magnéticas
O Ensaio por Partículas Magnéticas é aplicado a materiais ferromagnéticos.
Ele é utilizado para detectar descontinuidades superficiais e, em determinadas condições, descontinuidades próximas à superfície.
Em termos práticos, o método se baseia na magnetização da região avaliada e na formação de indicações por partículas quando há perturbações no campo magnético associadas a possíveis descontinuidades.
Em juntas soldadas de materiais ferromagnéticos, o PM pode ser útil para identificar trincas, falta de fusão aflorante, descontinuidades lineares, mordeduras associadas a condições críticas e outras indicações de superfície ou subsuperfície rasa.
Ele costuma agregar sensibilidade em relação ao Ensaio Visual quando o material permite sua aplicação.
A limitação mais importante é que o método não se aplica a qualquer material.
A peça precisa ter comportamento ferromagnético, o acesso à área deve permitir a técnica adequada e a interpretação deve considerar orientação da descontinuidade, geometria da solda e preparação superficial.
Portanto, PM não deve ser escolhido apenas por ser sensível; ele precisa ser tecnicamente compatível com o material e com o objetivo da inspeção.
UT: Ensaio por Ultrassom
O Ensaio por Ultrassom é voltado à detecção e avaliação de descontinuidades internas, utilizando ondas ultrassônicas para investigar o volume do material e da junta soldada.
Ele pode contribuir para identificar indicações associadas a falta de fusão, falta de penetração, inclusões, trincas internas e outras descontinuidades volumétricas, conforme a técnica empregada e as condições de inspeção.
O UT é especialmente relevante quando a preocupação não está apenas na superfície, mas na integridade interna da solda.
No entanto, sua efetividade depende de fatores como espessura, geometria da junta, tipo de material, acabamento superficial, acesso para posicionamento do transdutor e procedimento de inspeção.
Juntas com geometrias complexas ou acessos restritos podem exigir análise técnica mais cuidadosa para definir se o método é adequado.
Outro ponto importante é que Ultrassom não deve ser visto como substituto automático da Radiografia.
Em alguns cenários, UT pode ser mais apropriado; em outros, RT pode oferecer uma evidência mais alinhada ao requisito do projeto.
A decisão deve considerar o tipo de falha esperada e o critério normativo ou contratual que será usado para avaliar a indicação.
RT: Ensaio Radiográfico
O Ensaio Radiográfico é um método volumétrico utilizado para identificar problemas internos por meio de imagem.
Em soldas, pode revelar indicações associadas a porosidade, inclusões, falta de penetração e outras descontinuidades internas, dependendo da configuração do componente, da técnica aplicável e dos requisitos do projeto.
A grande vantagem educacional do RT é gerar um registro por imagem que auxilia a avaliação de certas descontinuidades internas.
Isso pode ser relevante em componentes industriais cuja conformidade dependa de evidências documentadas e interpretação conforme critérios estabelecidos.
Ainda assim, a radiografia não elimina a necessidade de análise técnica, a presença de uma indicação precisa ser comparada ao critério de aceitação definido.
Como qualquer método, o RT tem limitações.
A geometria da peça, a espessura, o acesso, a orientação da descontinuidade e as exigências de segurança associadas à técnica podem influenciar sua aplicabilidade.
Por isso, a escolha entre RT, UT ou outro método deve ser feita com base na finalidade da inspeção, e não apenas na ideia genérica de que um método é mais completo que outro.
Comparativo educacional dos métodos!
| Método | O que avalia | Tipo de descontinuidade | Quando costuma ser indicado | Principal limitação |
|---|---|---|---|---|
| EV | Condição superficial visível da solda | Mordedura, trinca visível, irregularidade de acabamento, desalinhamento aparente | Avaliação inicial, controle visual de fabricação, montagem e manutenção | Não detecta falhas internas |
| LP | Superfície com descontinuidades abertas | Trinca superficial, porosidade aberta, descontinuidade aflorante | Quando se busca maior sensibilidade superficial em materiais compatíveis | Não detecta descontinuidades internas fechadas |
| PM | Superfície e região próxima à superfície | Trinca, descontinuidade linear, indicação subsuperficial rasa | Materiais ferromagnéticos, inspeções superficiais com maior sensibilidade | Não se aplica a materiais não ferromagnéticos |
| UT | Volume interno da junta e do material | Falta de fusão, inclusão, trinca interna, descontinuidade volumétrica | Investigação interna quando há acesso, geometria e técnica adequados | Depende fortemente de acesso, geometria, espessura e interpretação técnica |
| RT | Volume interno registrado por imagem | Porosidade, inclusão, falta de penetração e outras indicações internas | Quando o projeto exige avaliação radiográfica ou registro por imagem | Pode ser limitado por geometria, espessura, orientação da falha e requisitos de segurança |
Análise não destrutiva de soldas: critérios técnicos e aplicações
Um erro comum é tentar escolher o melhor método de END de forma isolada.
Na prática, a pergunta correta costuma ser, qual método responde melhor à dúvida técnica do projeto? Se a preocupação é acabamento e condição superficial, o EV pode iniciar a avaliação.
Se a suspeita envolve trincas abertas à superfície, o LP pode ser mais sensível.
Se o material é ferromagnético e a descontinuidade pode estar na superfície ou logo abaixo dela, o PM pode ser adequado.
Se o objetivo é investigar o interior da junta, UT ou RT podem ser considerados conforme espessura, geometria, acesso e requisito aplicável.
Também é possível que mais de um método seja utilizado na mesma estratégia de inspeção.
Uma solda pode passar por Ensaio Visual e, dependendo da aplicação, receber LP, PM, UT ou RT como etapas adicionais.
Essa combinação ajuda a aumentar a confiabilidade da avaliação, desde que cada técnica seja escolhida com base em procedimento, critério de aceitação e finalidade do componente.
Assim, os principais métodos de END aplicados a juntas soldadas não devem ser interpretados como uma lista fixa de etapas obrigatórias para todos os casos.
Eles funcionam como ferramentas técnicas para apoiar decisões de qualidade, segurança e conformidade em soldagem, fabricação, montagem, adequação e manutenção industrial.
Como escolher o ensaio adequado para cada tipo de solda, material e aplicação?
Escolher o método correto de END não é simplesmente optar pela técnica mais conhecida ou mais sofisticada.
Na Análise não destrutiva de soldas, a decisão deve considerar a condição da junta soldada, o material, a provável localização da descontinuidade, o acesso ao componente, a geometria, a espessura e o critério de aceitação definido para o projeto.
Em termos práticos, o ensaio adequado é aquele que consegue responder à pergunta técnica do responsável pela inspeção sem comprometer a integridade do componente.
Em uma estrutura metálica, skid, spool, componente personalizado ou conjunto montado em campo, a necessidade pode variar bastante, confirmar o acabamento superficial de uma solda, investigar uma indicação observada visualmente, avaliar uma região sujeita a reparo, verificar uma junta crítica antes da liberação ou apoiar uma análise de manutenção.
Por isso, os métodos de END devem ser vistos como ferramentas complementares dentro de um plano de inspeção.
O Ensaio Visual pode iniciar a avaliação, o Líquido Penetrante e as Partículas Magnéticas podem aumentar a sensibilidade para descontinuidades superficiais, enquanto Ultrassom e Radiografia entram quando a preocupação envolve o volume interno da solda ou do componente.
Framework de decisão para selecionar o método END
Antes de definir entre EV, LP, PM, UT ou RT, o responsável técnico deve organizar a decisão em torno de alguns fatores:
- Objetivo da inspeção: controle de qualidade, investigação de falha, liberação após fabricação, verificação em montagem, avaliação de reparo, manutenção ou adequação.
- Tipo de material: materiais ferromagnéticos permitem aplicação de Partículas Magnéticas; outros materiais podem exigir alternativas como Líquido Penetrante, Ultrassom ou Radiografia, conforme o caso.
- Localização provável da descontinuidade: falhas abertas à superfície pedem métodos diferentes de falhas internas no volume da junta.
- Acesso ao componente: o método depende das faces disponíveis, das condições de preparação da superfície e da possibilidade de posicionamento para execução da inspeção.
- Geometria e espessura: juntas complexas, espessuras maiores, mudanças de seção e regiões de difícil acesso podem influenciar a técnica mais adequada.
- Requisito do projeto: normas aplicáveis, procedimentos, especificações do cliente e critérios de aceitação devem orientar a escolha e a interpretação dos resultados.
Essa lógica evita uma escolha baseada apenas em preferência operacional.
Em END, o método precisa estar alinhado ao tipo de descontinuidade que se deseja detectar e ao nível de evidência técnica necessário para decidir sobre aceitação, reparo, reinspeção ou continuidade operacional.
Descontinuidades superficiais e internas exigem abordagens diferentes
Uma das decisões mais importantes é distinguir se a preocupação principal está na superfície da solda ou no seu volume interno.
Quando a inspeção busca avaliar aspecto, acabamento, perfil do cordão, mordeduras visíveis, desalinhamentos, respingos, trincas abertas ou outras condições aparentes, o Ensaio Visual costuma ser o ponto de partida.
Ele não substitui todos os demais métodos, mas ajuda a identificar indícios, direcionar a inspeção e evitar que problemas evidentes avancem para etapas posteriores sem correção.
Quando a suspeita envolve descontinuidades superficiais abertas, o Líquido Penetrante pode ser indicado, desde que o material e a condição da superfície sejam compatíveis com o método.
Ele é especialmente útil quando o objetivo é revelar indicações que não são facilmente percebidas a olho nu, mas que se comunicam com a superfície.
Em materiais ferromagnéticos, o Ensaio por Partículas Magnéticas pode ser aplicado para detectar descontinuidades superficiais ou próximas à superfície.
A restrição importante é justamente o tipo de material, PM não é uma solução universal para qualquer metal ou componente.
Quando a dúvida está no interior da junta soldada, métodos volumétricos como Ultrassom e Ensaio Radiográfico podem ser considerados.
O Ultrassom depende de acesso, geometria, acoplamento, técnica adequada e interpretação técnica.
A Radiografia gera uma imagem que pode evidenciar problemas internos, mas sua escolha também depende das condições do componente, do requisito do projeto e dos critérios técnicos aplicáveis.
Matriz decisória educacional para orientar a escolha!
| Pergunta técnica | O que ela define | Caminho provável de avaliação |
|---|---|---|
| A inspeção busca avaliar acabamento e condição superficial da solda? | Define se a primeira análise pode começar pela superfície visível | EV como etapa inicial de verificação |
| A possível descontinuidade está aberta à superfície? | Indica necessidade de maior sensibilidade superficial | LP ou PM, conforme material e condição da peça |
| O material é ferromagnético? | Define se Partículas Magnéticas podem ser consideradas | PM para descontinuidades superficiais ou próximas à superfície |
| A preocupação está no volume interno da junta? | Indica necessidade de método volumétrico | UT ou RT, conforme acesso, geometria e requisito |
| Há acesso suficiente ao componente? | Influencia a viabilidade de execução e interpretação | Ajuste do método, da técnica ou do plano de inspeção |
| Existe critério de aceitação definido? | Permite transformar indicação em decisão técnica | Comparação com norma, procedimento ou especificação do projeto |
Análise não destrutiva de soldas: critérios técnicos e aplicações
Essa matriz não substitui procedimento de inspeção, norma técnica ou avaliação especializada.
Ela funciona como uma forma prática de organizar as perguntas que precisam ser respondidas antes de solicitar ou executar um ensaio.
Critérios técnicos de 6 perguntas para escolher um método END
- Qual é o objetivo da inspeção? Controle de qualidade, manutenção, reparo, adequação, liberação de fabricação ou verificação em montagem?
- A descontinuidade esperada é superficial ou interna? Essa resposta direciona a escolha entre métodos superficiais e volumétricos.
- O material permite o método considerado? No caso de PM, por exemplo, é necessário que o material seja ferromagnético.
- Há acesso adequado à região da solda? Acesso, posição, geometria e preparação da superfície influenciam a execução.
- Qual requisito técnico orienta a aceitação? O ensaio deve estar vinculado a procedimento, especificação, norma aplicável ou critério do projeto.
- O resultado servirá para aceitar, reparar, reinspecionar ou investigar melhor? A finalidade da decisão técnica deve estar clara antes do ensaio.
Esse critérios técnicos ajuda a evitar um erro comum, solicitar um ensaio sem definir previamente o que será feito com o resultado.
END não é apenas a busca por falhas; é uma etapa de decisão técnica dentro de um processo de qualidade.
Diferenças entre fabricação, montagem, manutenção e componentes personalizados
A escolha do ensaio também muda conforme o momento do ciclo de vida do componente.
Na fabricação a inspeção costuma apoiar o controle de qualidade antes da entrega ou da próxima etapa produtiva.
Em estruturas metálicas, skids, spools e componentes personalizados, a análise pode ajudar a verificar se as juntas soldadas atendem ao padrão definido para o projeto.
Na montagem industrial o contexto de campo pode trazer restrições de acesso, posição, iluminação, preparação da superfície e sequência de trabalho.
Nesses casos, o plano de inspeção precisa considerar a realidade da montagem, não apenas a junta isolada.
Na manutenção o objetivo pode ser investigar uma condição existente, acompanhar uma região reparada ou apoiar uma decisão sobre continuidade de uso.
A seleção do método deve considerar histórico do componente, tipo de serviço, possibilidade de acesso e criticidade da junta.
Em adequações e reparos o END pode ser aplicado antes e depois da intervenção, conforme o requisito técnico.
Antes, ajuda a entender a condição do componente; depois, apoia a verificação da junta ou região trabalhada.
Ainda assim, a aprovação depende dos critérios de aceitação definidos para o projeto.
Em componentes personalizados a escolha deve ser ainda mais contextual.
Geometrias específicas, materiais distintos e requisitos próprios podem exigir combinação de métodos, definição cuidadosa do procedimento de inspeção e alinhamento entre fabricação, montagem e controle de qualidade.
Atenção: limitações dos métodos devem ser consideradas
Nenhum método de END deve ser tratado como solução absoluta para todos os tipos de falha.
Cada técnica possui campo de aplicação, sensibilidade, requisitos de acesso e limitações próprias:
- EV: depende da condição visível da junta e não avalia o volume interno.
- LP: é voltado a descontinuidades abertas à superfície e exige superfície adequada.
- PM: depende de material ferromagnético e é voltado a regiões superficiais ou próximas à superfície.
- UT: pode investigar falhas internas, mas depende de técnica adequada, acesso, geometria e interpretação.
- RT: pode revelar problemas internos por imagem, mas sua aplicação deve seguir requisitos técnicos e condições apropriadas do projeto.
Por isso, a seleção deve seguir especificações técnicas, normas aplicáveis, procedimentos de inspeção e critérios de aceitação definidos.
Uma indicação encontrada no ensaio não significa automaticamente reprovação; ela precisa ser avaliada conforme o critério do projeto para determinar se representa uma descontinuidade aceitável, uma não conformidade, necessidade de reparo ou investigação complementar.
Exemplo genérico de fluxo de escolha
Um fluxo técnico simplificado pode seguir esta lógica:
- Começar pela finalidade da inspeção: verificar acabamento, investigar suspeita, liberar componente, avaliar reparo ou apoiar manutenção.
- Realizar avaliação inicial da junta: quando aplicável, o EV pode identificar condições aparentes e orientar os próximos passos.
- Definir se a preocupação é superficial ou interna: essa decisão direciona a escolha entre LP, PM, UT ou RT.
- Confirmar material, acesso e geometria: o método só deve ser escolhido se for tecnicamente viável para o componente.
- Conferir procedimento e critério de aceitação: a inspeção precisa estar alinhada ao requisito do projeto.
- Registrar e interpretar os resultados: a decisão final pode envolver aceitação, reparo, reinspeção ou avaliação adicional.
A Jota Soldas desenvolve Ensaios Não Destrutivos com base nas especificidades de cada projeto, integrando sua atuação em soldagem, fabricação e montagem industrial às necessidades de verificação de qualidade.
Esse alinhamento é importante porque a qualidade do END depende tanto do método selecionado quanto do contexto em que a solda foi produzida, montada, adequada ou mantida.
Assim, o ensaio deixa de ser uma etapa isolada e passa a fazer parte de uma decisão técnica mais completa sobre integridade, segurança, rastreabilidade e conformidade.
Critérios de aceitação, normas técnicas e conformidade em END
Em Ensaios Não Destrutivos, encontrar uma indicação ou descontinuidade em uma junta soldada não significa, por si só, que a solda está reprovada.
A decisão técnica depende da comparação entre o resultado do ensaio e os critérios de aceitação definidos para o projeto, considerando norma técnica, procedimento aplicável, especificação do cliente, finalidade do componente, material, geometria e nível de exigência da aplicação.
Critério de aceitação em END é o conjunto de requisitos usado para determinar se uma indicação encontrada durante a inspeção é aceitável, exige reparo, demanda reinspeção ou precisa de investigação complementar.
Em outras palavras, o ensaio revela evidências; o critério de aceitação orienta a decisão.
Essa distinção é essencial porque a análise não destrutiva de soldas não deve ser tratada apenas como uma busca por falhas.
Ela faz parte de uma cadeia de controle de qualidade, segurança industrial e rastreabilidade.
O objetivo é transformar a inspeção em informação técnica confiável para decidir se uma junta soldada pode seguir para a próxima etapa, se precisa ser reparada, se deve ser reinspecionada ou se requer outro método END para complementar a avaliação.
Indicação, descontinuidade e defeito: por que os termos importam?
Na prática industrial, é comum usar palavras como falha, trinca ou defeito de forma genérica.
Porém, em inspeção técnica, a terminologia precisa ajuda a evitar decisões precipitadas:
- Indicação: sinal observado durante o ensaio, como uma marca no Líquido Penetrante, uma resposta no Ultrassom, uma imagem no Ensaio Radiográfico ou uma evidência visual.
- Descontinuidade: interrupção ou irregularidade na continuidade esperada do material ou da solda. Pode estar relacionada, por exemplo, a porosidade, mordedura, falta de fusão, inclusão ou trinca.
- Defeito: descontinuidade que excede o critério de aceitação aplicável e, por isso, é considerada não aceitável para aquele projeto ou condição de uso.
Assim, uma descontinuidade só deve ser tratada como defeito após avaliação contra requisitos definidos.
Uma mesma característica pode ser aceitável em determinado contexto e não aceitável em outro, dependendo do código, da especificação, da criticidade do componente e da função da solda.
O papel das normas, códigos e procedimentos
Os critérios de aceitação podem vir de diferentes referências técnicas.
Em projetos industriais, é comum que a inspeção seja orientada por normas, códigos, procedimentos internos, especificações de engenharia e requisitos do cliente.
Referências como ABNT, ISO, ASME ou AWS podem ser utilizadas quando forem aplicáveis ao projeto, mas não existe uma única regra universal válida para todas as soldas, materiais e setores.
Por isso, antes de executar ou interpretar um END, é importante confirmar:
- qual norma técnica ou código orienta o projeto;
- qual procedimento de inspeção deve ser seguido;
- qual especificação define limites de aceitação;
- qual método END foi solicitado e por quê;
- qual etapa está sendo avaliada: fabricação, montagem, manutenção, adequação ou reparo;
- quais registros precisam ser mantidos para rastreabilidade;
- quem tem responsabilidade técnica pela aceitação final.
O procedimento tem função central nesse processo.
Ele orienta a execução do ensaio, define condições de aplicação, direciona a forma de registro e ajuda a manter consistência entre inspeção, interpretação e tomada de decisão.
Sem um procedimento claro, o risco não está apenas em deixar de identificar uma descontinuidade, mas também em interpretar incorretamente uma evidência.
Da evidência técnica à decisão: a jornada da conformidade
Um END bem conduzido não termina no momento em que a indicação aparece.
A jornada completa envolve etapas de avaliação técnica que conectam a inspeção à conformidade do projeto:
- Preparação da inspeção: entendimento da junta soldada, do material, do acesso, da geometria, do método END aplicável e dos requisitos definidos.
- Execução do ensaio: aplicação do método selecionado, como Ensaio Visual, Líquido Penetrante, Partículas Magnéticas, Ultrassom ou Ensaio Radiográfico, conforme o objetivo da inspeção.
- Registro das evidências: documentação das indicações relevantes, condições observadas e informações necessárias à rastreabilidade.
- Interpretação técnica: análise das indicações para diferenciar ocorrências irrelevantes, descontinuidades e possíveis não conformidades.
- Comparação com o critério de aceitação: verificação se a condição observada atende ou não aos limites definidos para o projeto.
- Decisão: aceitar, reparar, reinspecionar, complementar com outro método ou investigar melhor.
- Registro final: consolidação das informações em relatório de inspeção ou documento equivalente, conforme exigência do projeto.
Esse fluxo evita que o END seja visto como um resultado isolado.
O valor técnico está na combinação entre método adequado, execução correta, documentação clara e decisão compatível com a finalidade do componente.
Documentos que podem orientar a inspeção
A documentação aplicável varia conforme o setor, o tipo de componente e os requisitos do projeto.
De modo geral, a conformidade em END pode ser orientada por:
- normas técnicas aplicáveis ao tipo de fabricação, montagem ou inspeção;
- códigos de construção ou fabricação quando exigidos pelo projeto;
- especificações técnicas do cliente;
- procedimentos de soldagem e inspeção;
- plano de inspeção e testes;
- desenhos técnicos e requisitos de engenharia;
- critérios de aceitação definidos para a junta soldada;
- registros de reparo, quando houver;
- relatórios de inspeção e evidências documentadas.
Esses documentos ajudam a manter rastreabilidade, transparência e coerência técnica.
Também reduzem dúvidas entre as partes envolvidas, especialmente quando uma indicação precisa ser avaliada antes de uma decisão de aceitação, reparo ou reinspeção.
Atenção: requisitos devem ser confirmados no projeto
Não é adequado afirmar que todo tipo de descontinuidade reprova automaticamente uma solda, assim como não é correto presumir que qualquer indicação pode ser aceita.
O enquadramento depende do projeto, do setor industrial, do material, da espessura, da função da junta, do método de ensaio utilizado e dos critérios definidos previamente.
Também é importante lembrar que métodos diferentes podem revelar evidências diferentes.
O Ensaio Visual avalia condições superficiais observáveis; o Líquido Penetrante é voltado a descontinuidades abertas à superfície; Partículas Magnéticas se aplica a materiais ferromagnéticos; Ultrassom e Radiografia apoiam a avaliação de condições internas, cada um com suas características e limitações.
A escolha e a interpretação devem estar alinhadas ao requisito técnico, não apenas à disponibilidade do método.
Como a Jota Soldas se posiciona nesse contexto?
A Jota Soldas atua com Ensaios Não Destrutivos dentro de uma visão integrada de soldagem, fabricação e montagem industrial.
Esse contexto é relevante porque a qualidade da inspeção não depende apenas de aplicar um método, mas de compreender a necessidade do projeto, a função do componente e as especificações técnicas envolvidas.
Com foco em qualidade, segurança, eficiência, transparência e atendimento às exigências do mercado industrial, a empresa desenvolve ensaios considerando as especificidades de cada demanda.
Isso é especialmente importante em estruturas metálicas, skids, spools, componentes personalizados, serviços de montagem, adequação e manutenção, nos quais a rastreabilidade e a clareza técnica ajudam a sustentar decisões mais seguras.
Interno: quem define se uma solda está aprovada?
A aprovação de uma solda não deve ser definida apenas pela presença ou ausência de uma indicação no ensaio.
Quem define se a solda está aprovada é o critério de aceitação aplicável ao projeto, interpretado por avaliação técnica competente e documentado conforme o procedimento estabelecido.
Na prática, a decisão costuma depender da combinação entre norma técnica, especificação do cliente, procedimento de inspeção, requisitos de engenharia e finalidade do componente.
O END fornece a evidência; a conformidade é definida pela comparação dessa evidência com os requisitos previamente estabelecidos.
Benefícios da inspeção sem comprometer o componente
Os Ensaios Não Destrutivos oferecem uma vantagem central para ambientes industriais, permitem avaliar a integridade de uma junta soldada, estrutura metálica ou componente industrial sem inutilizar a peça inspecionada.
Isso torna a inspeção útil tanto no controle de qualidade de fabricação quanto em montagem, manutenção, adequação e verificação após reparos, especialmente em setores como metalurgia, caldeiraria, óleo e gás, fabricação de estruturas, skids, spools e componentes personalizados.
De forma prática, a análise não destrutiva de soldas não deve ser vista apenas como uma tentativa de encontrar falhas.
Ela funciona como uma etapa de decisão técnica, ajuda a entender se uma indicação precisa ser aceita, monitorada, reparada, reinspecionada ou investigada com outro método.
Essa leitura é essencial para equilibrar segurança, custo, disponibilidade operacional e conformidade com critérios definidos para o projeto.
Principais benefícios dos Ensaios Não Destrutivos:
- Preservam o componente inspecionado, evitando cortes, remoções ou inutilização da peça.
- Apoiam a segurança industrial ao identificar descontinuidades que podem afetar a integridade estrutural.
- Reduzem retrabalho quando aplicados no momento correto do processo de fabricação ou montagem.
- Melhoram o controle de qualidade das juntas soldadas e componentes industriais.
- Contribuem para decisões de manutenção, adequação e reparo com base em evidência técnica.
- Aumentam a confiabilidade operacional quando integrados a procedimentos, registros e critérios de aceitação adequados.
Benefícios por impacto: segurança, qualidade e confiabilidade
Do ponto de vista da segurança, o END contribui para identificar condições que podem comprometer o desempenho de uma junta soldada ou de um componente industrial.
Trincas, porosidades, falta de fusão, inclusões, mordeduras e outras descontinuidades podem ter relevância diferente conforme o material, a espessura, a geometria, o tipo de solicitação mecânica e o critério de aceitação aplicável.
Por isso, a identificação antecipada é importante, mas não significa eliminação total de riscos nem aprovação automática da peça.
Na qualidade, o benefício está em criar um ponto de verificação entre o que foi executado e o que o projeto exige.
Em fabricação, os ensaios podem apoiar a liberação de estruturas metálicas, skids, spools e componentes personalizados antes de etapas posteriores.
Em montagem industrial, ajudam a verificar juntas soldadas em condições reais de instalação.
Em manutenção e adequação, fornecem informações para avaliar se um componente pode continuar em uso, precisa de reparo ou requer investigação complementar.
Na confiabilidade operacional, o END contribui para reduzir incertezas.
Uma inspeção bem especificada não substitui o projeto, a soldagem adequada, a qualificação técnica ou os controles de processo, mas adiciona evidência sobre a condição do componente.
Quando os resultados são registrados e avaliados conforme procedimento, eles também ajudam na rastreabilidade e na tomada de decisão ao longo do ciclo de vida do ativo.
Mapa de benefícios por etapa do projeto
- Antes da entrega: em fabricação, o END pode apoiar o controle de qualidade antes que o componente avance para pintura, montagem, transporte ou integração a um conjunto maior. Isso evita que uma não conformidade seja percebida apenas quando o acesso já está mais difícil ou quando o retrabalho se torna mais complexo.
- Durante a montagem: em campo ou em ambiente de montagem industrial, a inspeção pode verificar juntas soldadas executadas na integração de estruturas, tubulações, skids, spools e componentes. Nessa etapa, o benefício está em alinhar segurança, conformidade e continuidade do cronograma técnico, sem depender de desmontagens desnecessárias.
- Em manutenção: quando integrado a um plano técnico, o END pode ajudar a avaliar componentes em operação, após paradas programadas ou em verificações preventivas. O objetivo não é prometer ausência de falhas, mas fornecer dados para decisões mais responsáveis sobre reparo, acompanhamento ou substituição.
- Em adequações: quando uma estrutura ou componente precisa ser adaptado a novas condições de uso, a inspeção pode apoiar a avaliação da condição existente antes de intervenções. Isso é relevante porque a qualidade da adequação depende também do estado do material e das soldas já presentes.
- Após reparos: depois de uma correção, o END pode ser utilizado para verificar se a região reparada atende ao critério definido. Essa reinspeção é uma etapa importante para evitar que o reparo seja tratado apenas como execução mecânica, sem confirmação técnica posterior.
Como o END ajuda a reduzir retrabalho?
O retrabalho industrial costuma se tornar mais oneroso quando a falha é identificada tarde.
Uma descontinuidade detectada ainda na fabricação tende a ser mais simples de tratar do que uma falha percebida depois da montagem, da integração com outros sistemas ou da entrada em operação.
O ganho do END, nesse sentido, é qualitativo, ele ajuda a antecipar decisões e evita que problemas avancem para etapas em que o acesso, a remoção, a correção e a reinspeção podem ser mais complexos.
Ainda assim, o benefício depende da escolha correta do método.
Ensaio Visual, Líquido Penetrante, Partículas Magnéticas, Ultrassom e Ensaio Radiográfico não têm a mesma finalidade.
Alguns são mais adequados para descontinuidades superficiais; outros investigam o volume interno do material.
A efetividade também depende de acesso à região inspecionada, condição superficial, material, geometria da junta soldada, espessura, procedimento de inspeção e critério de aceitação adotado.
Por isso, o END funciona melhor quando não é tratado como uma etapa isolada.
Ele deve estar conectado ao planejamento de soldagem, à fabricação, à montagem, à manutenção industrial e às adequações necessárias.
Quanto mais cedo os requisitos de inspeção são definidos, maior a chance de selecionar o método adequado e evitar interpretações desalinhadas entre execução, qualidade e necessidade do cliente.
Preservação do componente como vantagem técnica
A preservação do componente é uma das razões pelas quais os Ensaios Não Destrutivos são tão relevantes para a indústria.
Diferentemente de ensaios destrutivos, que exigem retirada, corte ou ruptura de amostras, o END permite avaliar a peça sem comprometer sua utilização normal.
Isso é especialmente importante em estruturas metálicas, tubulações, conjuntos montados, equipamentos, skids, spools e componentes personalizados que precisam continuar disponíveis para montagem, entrega, manutenção ou operação.
Essa característica também favorece inspeções preventivas.
Em vez de aguardar uma falha evidente, o responsável técnico pode utilizar END para levantar sinais de descontinuidade, acompanhar regiões críticas ou validar reparos.
A inspeção preventiva não elimina a necessidade de boas práticas de fabricação e manutenção, mas agrega uma camada de controle que melhora a qualidade das decisões.
A Jota Soldas atua desde 2019 com serviços voltados à soldagem, fabricação e montagem industrial, além de adequação, manutenção e Ensaios Não Destrutivos.
Com a experiência acumulada de mais de uma década do fundador no setor, a empresa direciona sua abordagem para entender as necessidades específicas de cada projeto, mantendo foco em qualidade, segurança, eficiência, transparência e comprometimento.
No contexto de END, essa visão é importante porque a inspeção ganha valor quando está alinhada ao uso real do componente, ao tipo de junta soldada, aos critérios técnicos e à finalidade industrial da peça.
Ao avaliar necessidades relacionadas a manutenção industrial, adequação, fabricação e montagem, o ideal é que o END seja planejado com clareza, o que precisa ser verificado, qual método é mais adequado, qual critério será usado para aceitação e como os resultados serão interpretados.
Essa combinação entre inspeção e contexto técnico é o que torna a avaliação sem comprometer o componente uma ferramenta efetiva para qualidade, segurança e confiabilidade.
Como a Jota Soldas conduz END dentro de projetos industriais?
A condução de Ensaios Não Destrutivos dentro de um projeto industrial não depende apenas da escolha entre Ensaio Visual, Líquido Penetrante, Partículas Magnéticas, Ultrassom ou Ensaio Radiográfico.
O resultado técnico também está ligado ao contexto em que a junta soldada foi produzida, montada, reparada ou adequada.
Por isso, em projetos que envolvem soldagem, fabricação, montagem industrial, estruturas metálicas, skids, spools e componentes personalizados, o END precisa ser tratado como parte do controle de qualidade do processo, não como uma verificação isolada.
Na Jota Soldas, a abordagem informada para esse tipo de serviço se conecta ao entendimento profundo das necessidades do projeto, à busca por soluções personalizadas e ao compromisso com qualidade, segurança, eficiência, transparência e comprometimento.
Como a empresa atua com soldagem, fabricação, montagem, adequação, manutenção e Ensaios Não Destrutivos, a inspeção pode ser analisada dentro de uma visão mais ampla, o que foi fabricado, como foi soldado, onde será aplicado, quais requisitos técnicos precisam ser atendidos e quais decisões podem ser tomadas a partir das evidências encontradas.
Fluxo técnico recomendado para conduzir END
Um fluxo bem estruturado ajuda a transformar o ensaio em informação útil para o projeto.
De forma educacional, a condução de END em soldas e componentes industriais pode seguir estas etapas:
- Levantamento da necessidade de inspeção: Antes de definir o método, é importante compreender o objetivo do ensaio. A inspeção pode estar relacionada ao controle de qualidade de uma solda recém-executada, à verificação de uma estrutura metálica, à avaliação de um spool, à inspeção de um skid, à análise de um componente personalizado, à manutenção industrial ou a uma adequação técnica.
- Entendimento do componente e da aplicação: A mesma técnica pode ter utilidade diferente conforme o material, a geometria, a espessura, o acesso disponível, o tipo de junta soldada e a função do componente no conjunto industrial. Uma solda em uma estrutura metálica, por exemplo, pode exigir uma abordagem diferente de uma solda em um spool ou em um componente submetido a requisitos específicos do projeto.
- Definição do método de END mais adequado: A escolha entre EV, LP, PM, UT ou RT deve considerar o tipo de descontinuidade que se pretende investigar. Descontinuidades superficiais podem direcionar a avaliação para Ensaio Visual, Líquido Penetrante ou Partículas Magnéticas, conforme o caso. Indicações internas podem exigir métodos volumétricos, como Ultrassom ou Radiografia, quando aplicáveis ao projeto.
- Execução conforme critérios técnicos definidos: O ensaio deve seguir os critérios técnicos aplicáveis ao projeto, ao procedimento adotado e aos requisitos de aceitação estabelecidos. Isso é importante porque encontrar uma indicação não significa, por si só, aprovar ou reprovar uma solda. A decisão depende da interpretação técnica e da comparação com os critérios definidos.
- Avaliação dos resultados e tomada de decisão: Após a inspeção, os resultados precisam apoiar uma decisão objetiva, aceitar a junta soldada, solicitar reparo, reinspecionar, investigar melhor uma indicação ou alinhar novas ações com o responsável técnico do projeto. É nessa etapa que o END deixa de ser apenas detecção de falhas e passa a funcionar como ferramenta de decisão industrial.
- Comunicação clara com o cliente ou responsável pelo projeto: A transparência é essencial para que as partes envolvidas compreendam o que foi avaliado, quais limitações existem, qual método foi utilizado e como os resultados devem ser interpretados dentro do contexto do projeto.
Por que o contexto de fabricação, montagem e manutenção muda a inspeção?
A qualidade de um END não está apenas no método escolhido.
Ela também depende do ambiente técnico em que a solda está inserida.
Uma inspeção feita em fase de fabricação pode ter foco em liberar uma etapa produtiva.
Na montagem industrial, pode apoiar a verificação de juntas executadas em campo ou componentes já integrados ao conjunto.
Em manutenção e adequação, o END pode ajudar a avaliar a condição de uma solda ou componente antes de uma intervenção, após um reparo ou durante uma verificação de integridade.
Essa visão é especialmente relevante em segmentos como indústrias metalúrgicas, fabricação e montagem, caldeirarias, óleo e gás e outras operações que dependem da confiabilidade de juntas soldadas e componentes industriais.
Em todos esses cenários, o ensaio precisa considerar não apenas a presença de descontinuidades, mas também o impacto delas na segurança, na conformidade e na continuidade operacional.
O que informar ao solicitar uma avaliação de END?
Para que a definição do ensaio seja mais alinhada ao projeto, é recomendável reunir informações técnicas antes da solicitação.
Um bom critérios técnicos inclui:
- Qual componente será avaliado: estrutura metálica, skid, spool, junta soldada, tubulação, peça fabricada ou componente personalizado.
- Qual é o objetivo da inspeção: controle de qualidade, verificação após soldagem, manutenção, adequação, reparo ou investigação de uma indicação.
- Qual material está envolvido e se há características relevantes, como comportamento ferromagnético.
- Qual tipo de descontinuidade se pretende verificar: superficial, próxima à superfície ou interna.
- Quais áreas do componente estão acessíveis para inspeção.
- Qual norma, especificação, procedimento ou critério de aceitação orienta o projeto, quando houver.
- Em que etapa o componente se encontra: fabricação, montagem, operação, manutenção ou pós-reparo.
- Quais documentos técnicos, desenhos ou requisitos do cliente precisam ser considerados.
Essas informações ajudam a alinhar expectativa técnica antes do ensaio e reduzem o risco de escolher um método inadequado para a finalidade pretendida.
Um próximo passo consultivo
A Jota Soldas atua em âmbito nacional e possui um portfólio que inclui soldagem, fabricação, montagem industrial, adequação, manutenção e Ensaios Não Destrutivos, conforme as especificidades de cada projeto.
Para uma avaliação mais precisa, o ideal é apresentar as condições do componente, o tipo de solda, o objetivo da inspeção e os requisitos técnicos envolvidos.
A partir desse alinhamento, é possível definir uma abordagem de END mais coerente com o material, a aplicação, o acesso disponível e os critérios de aceitação aplicáveis.
Essa orientação não substitui a análise técnica do projeto, mas ajuda o responsável industrial a iniciar a conversa com mais clareza e a transformar o END em uma ferramenta de controle de qualidade, segurança e decisão.
Perguntas frequentes
Qual método de END é melhor?
Não existe um método universalmente melhor.
A escolha depende do material, da geometria, do acesso, da espessura, do tipo de descontinuidade esperada e dos requisitos técnicos do projeto.
END substitui ensaio destrutivo?
São abordagens diferentes.
O END permite avaliar a integridade sem comprometer o componente, enquanto ensaios destrutivos envolvem testes que podem inutilizar a amostra.
A decisão sobre qual usar depende da finalidade técnica e dos requisitos aplicáveis.
É possível usar mais de um método no mesmo projeto?
Sim. Métodos de END podem ser complementares.
Em alguns casos, uma inspeção visual pode ser combinada com líquido penetrante, partículas magnéticas, ultrassom ou radiografia, conforme a necessidade de avaliação superficial ou interna.
Como definir se uma solda está conforme?
A conformidade não deve ser definida apenas pela presença de uma indicação.
É necessário comparar os resultados com o critério de aceitação aplicável, que pode estar em norma técnica, procedimento do projeto, especificação do cliente ou requisito definido pelo responsável técnico.
Para saber mais sobre Análise não destrutiva de soldas
Ligue para (11) 4358-4906 ou clique aqui e entre em contato por e-mail.
Entre em contato agora mesmo!
Clique no botão e entre em contato para tirar dúvidas ou solicitar um orçamento.
Solicitar contatoPrincipais regiões de atendimento:
- Atendimento realizado em todo o estado de Acre.
- Atendimento realizado em todo o estado de Alagoas.
- Atendimento realizado em todo o estado de Amapá.
- Atendimento realizado em todo o estado de Amazonas.
- Atendimento realizado em todo o estado de Bahia.
- Atendimento realizado em todo o estado de Ceará.
- Atendimento realizado em todo o estado de Distrito Federal.
- Atendimento realizado em todo o estado de Espírito Santo.
- Atendimento realizado em todo o estado de Goiás.
- Atendimento realizado em todo o estado de Maranhão.
- Atendimento realizado em todo o estado de Mato Grosso.
- Atendimento realizado em todo o estado de Mato Grosso do Sul.
- Atendimento realizado em todo o estado de Minas Gerais.
- Atendimento realizado em todo o estado de Pará.
- Atendimento realizado em todo o estado de Paraíba.
- Atendimento realizado em todo o estado de Paraná.
- Atendimento realizado em todo o estado de Pernambuco.
- Atendimento realizado em todo o estado de Piauí.
- Atendimento realizado em todo o estado de Rio de Janeiro.
- Atendimento realizado em todo o estado de Rio Grande do Norte.
- Atendimento realizado em todo o estado de Rio Grande do Sul.
- Atendimento realizado em todo o estado de Rondônia.
- Atendimento realizado em todo o estado de Roraima.
- Atendimento realizado em todo o estado de Santa Catarina.
- Atendimento realizado em todo o estado de São Paulo.
- Atendimento realizado em todo o estado de Sergipe.
- Atendimento realizado em todo o estado de Tocantins.

