Galeria
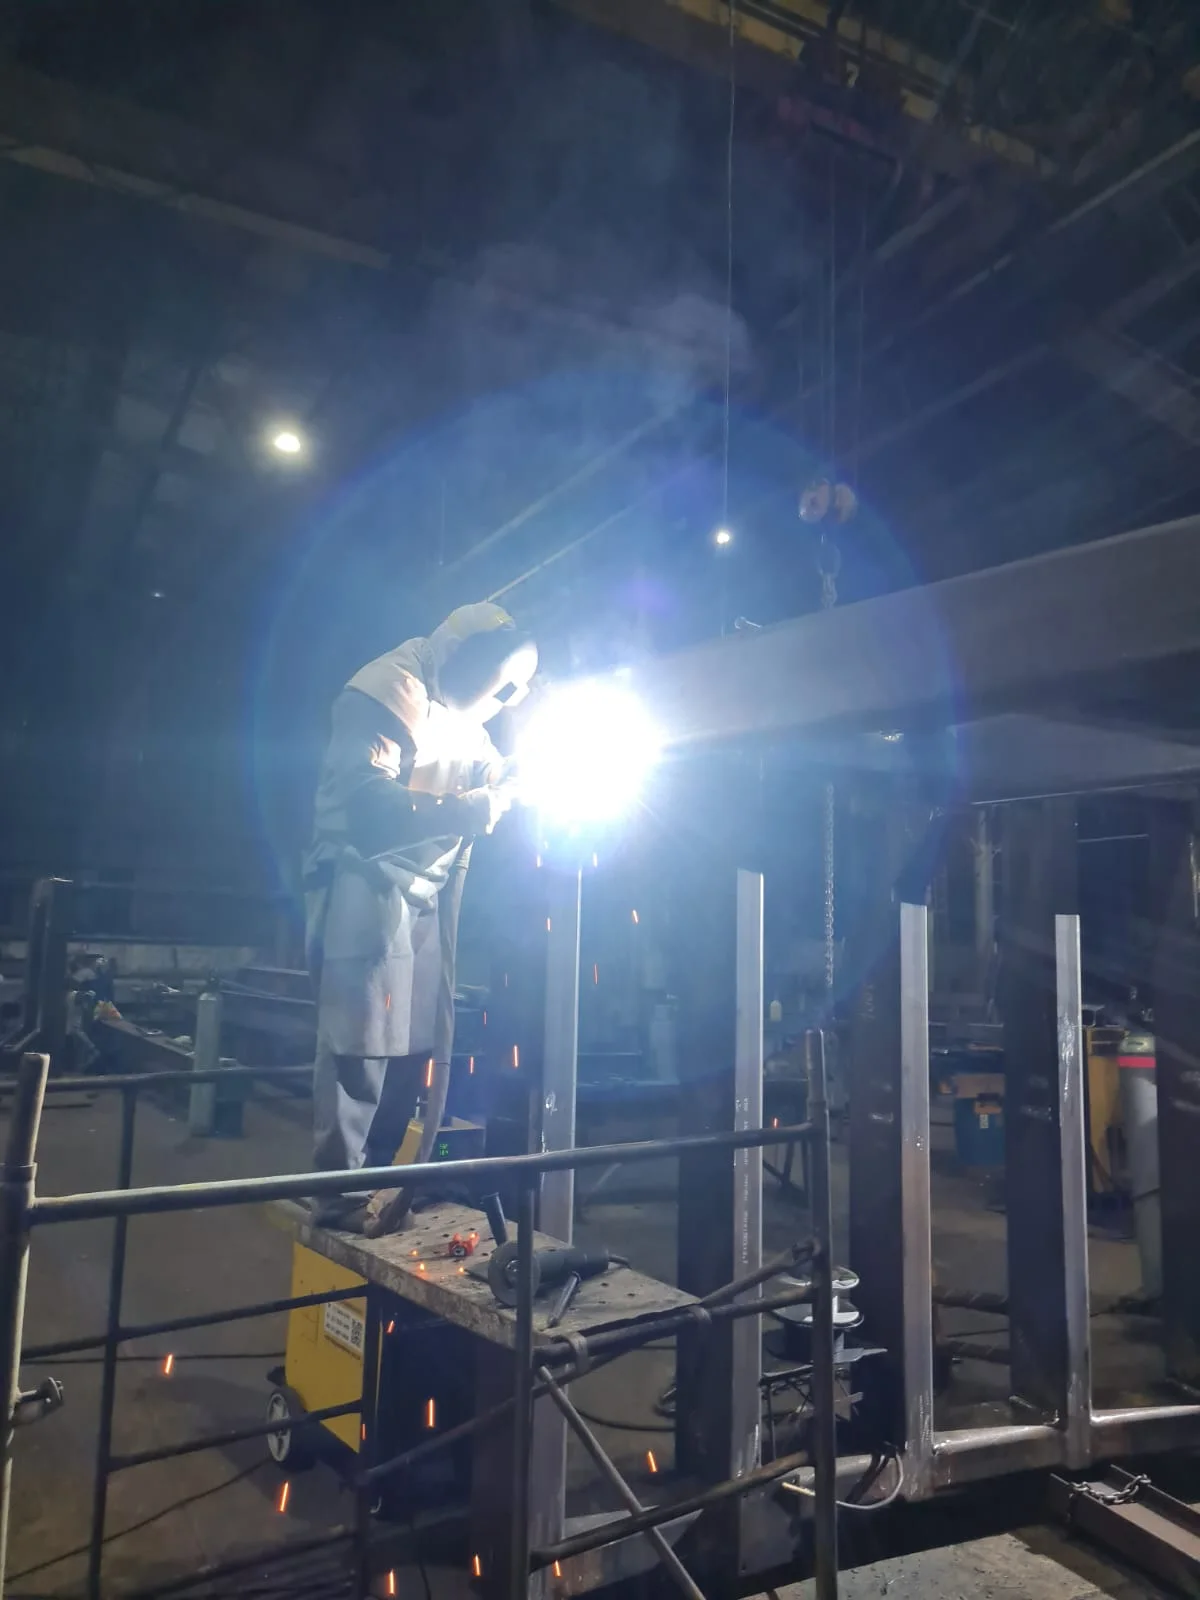
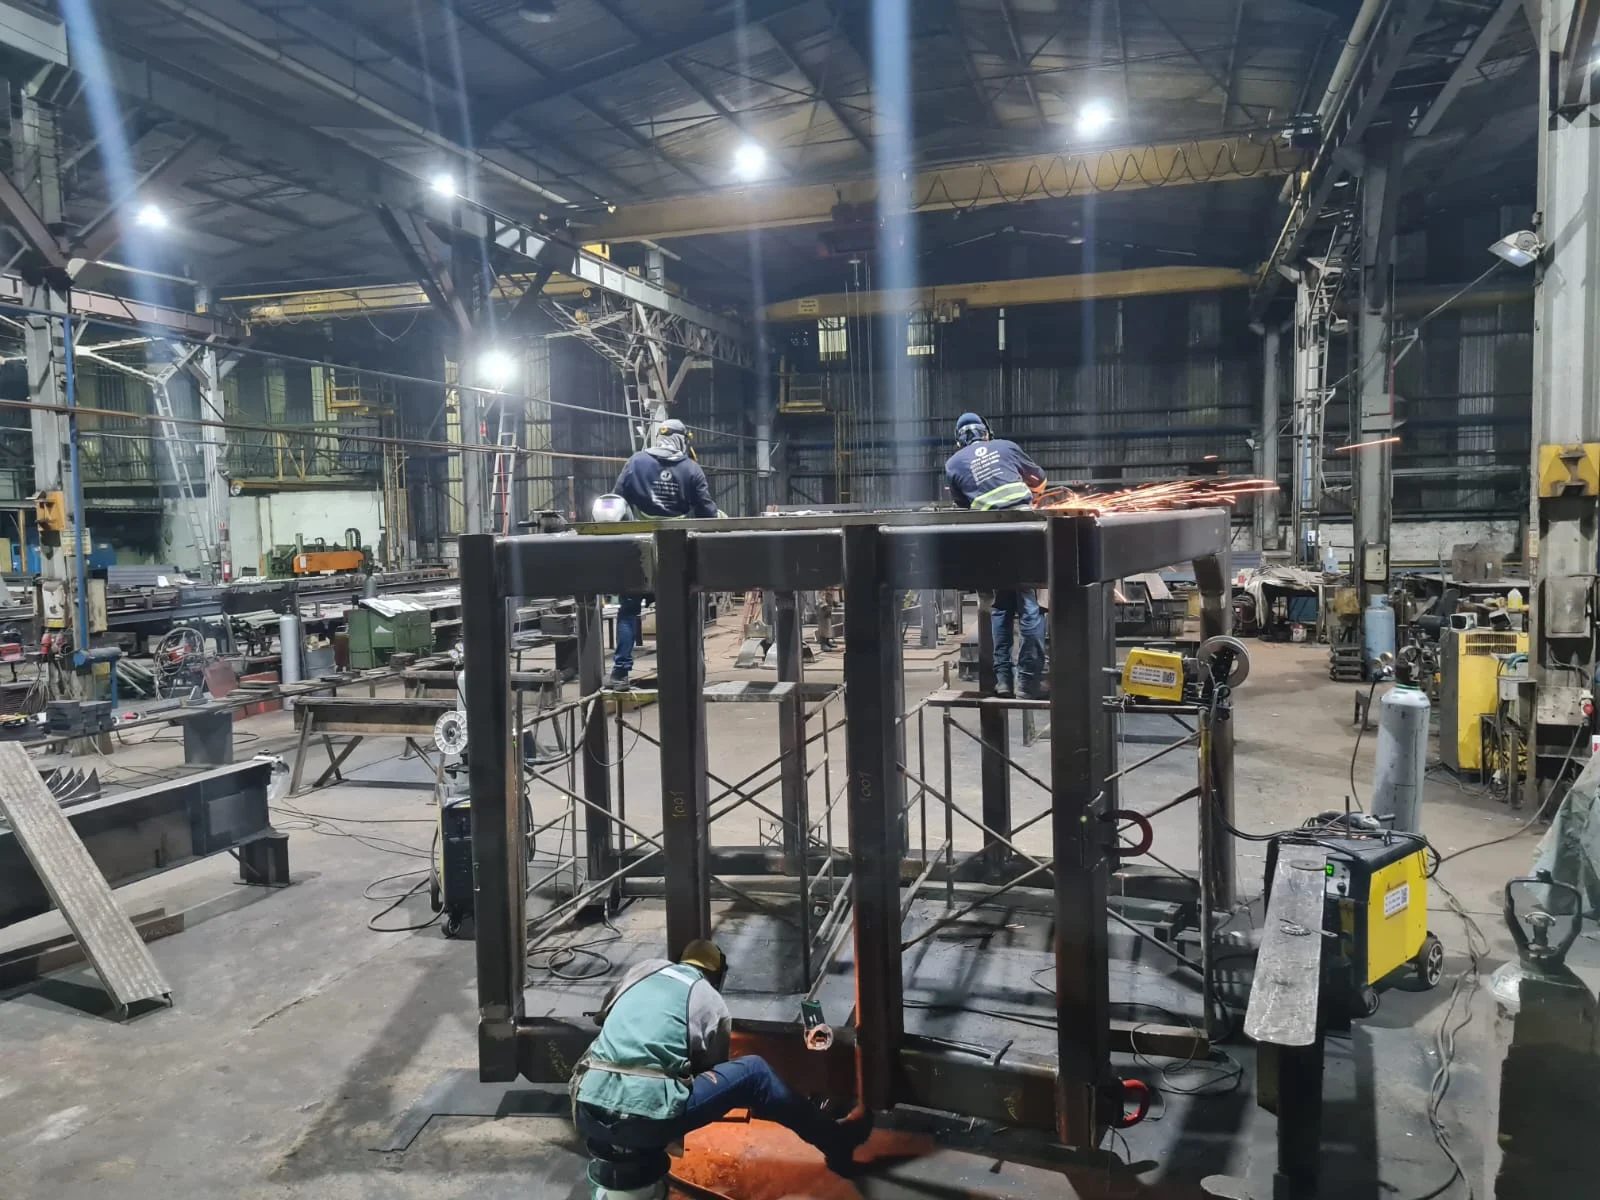
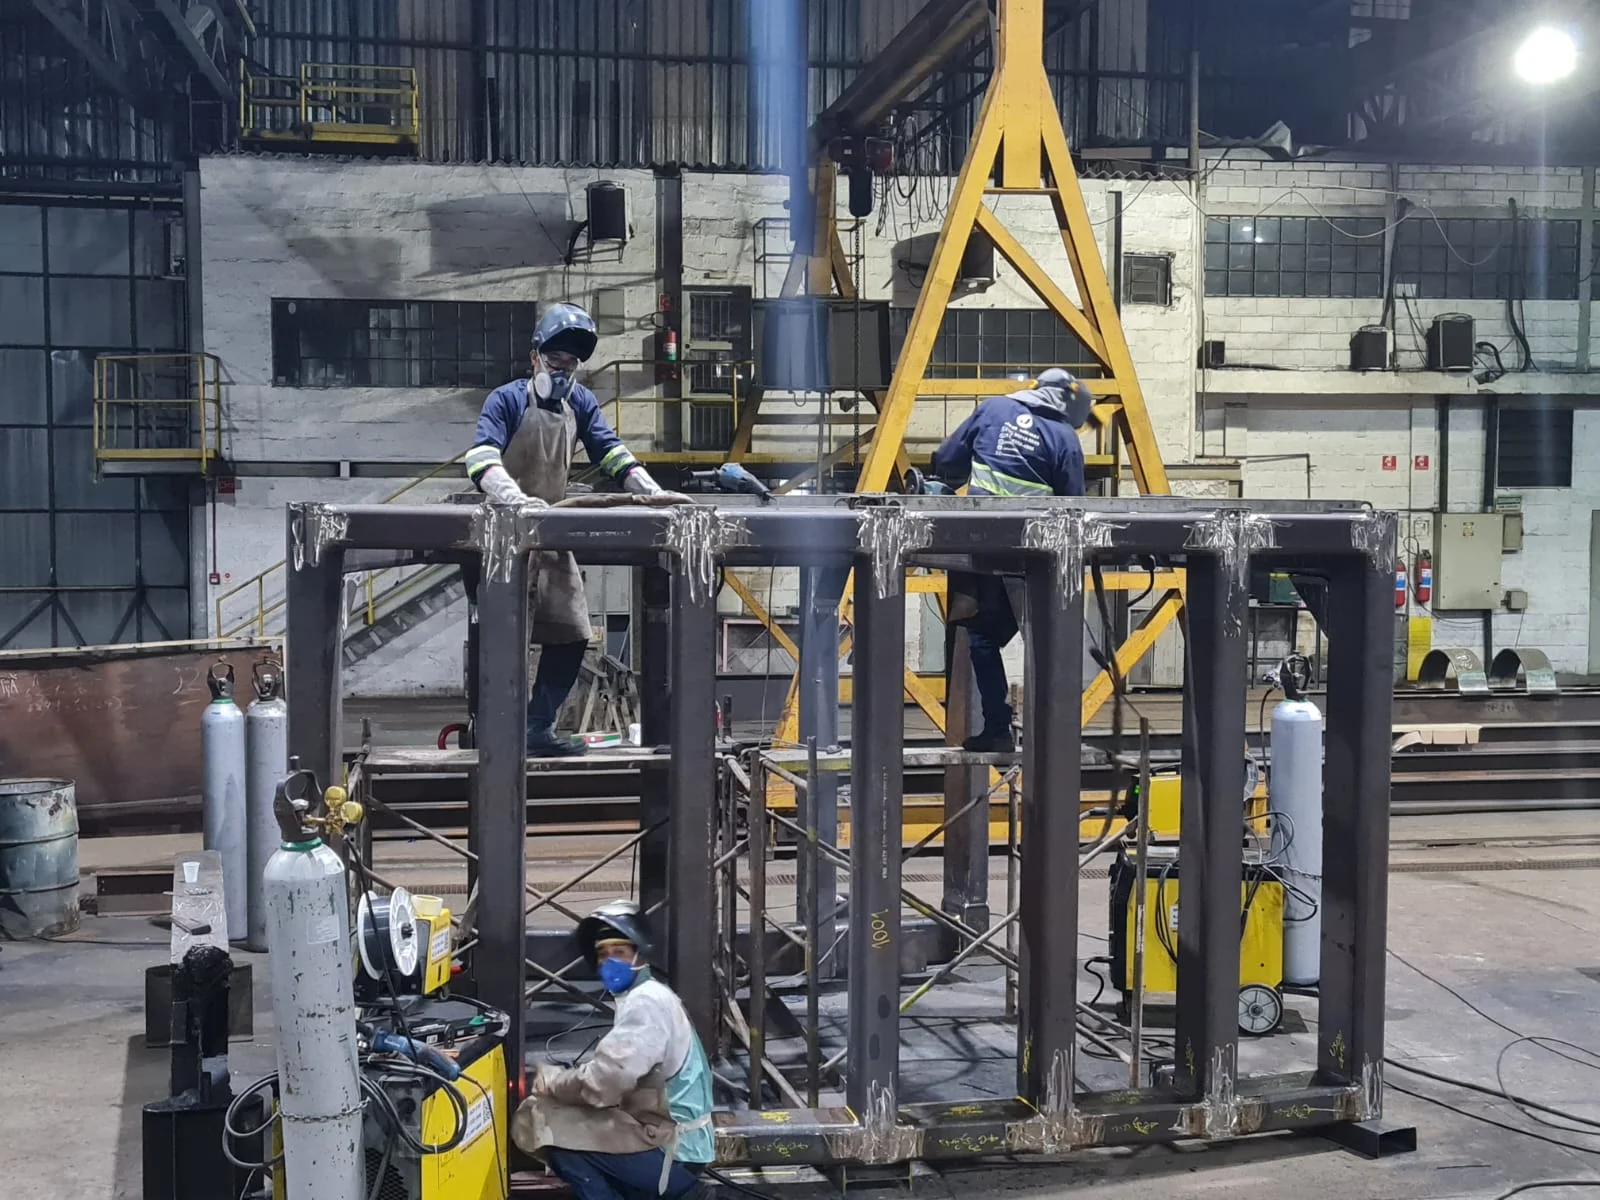
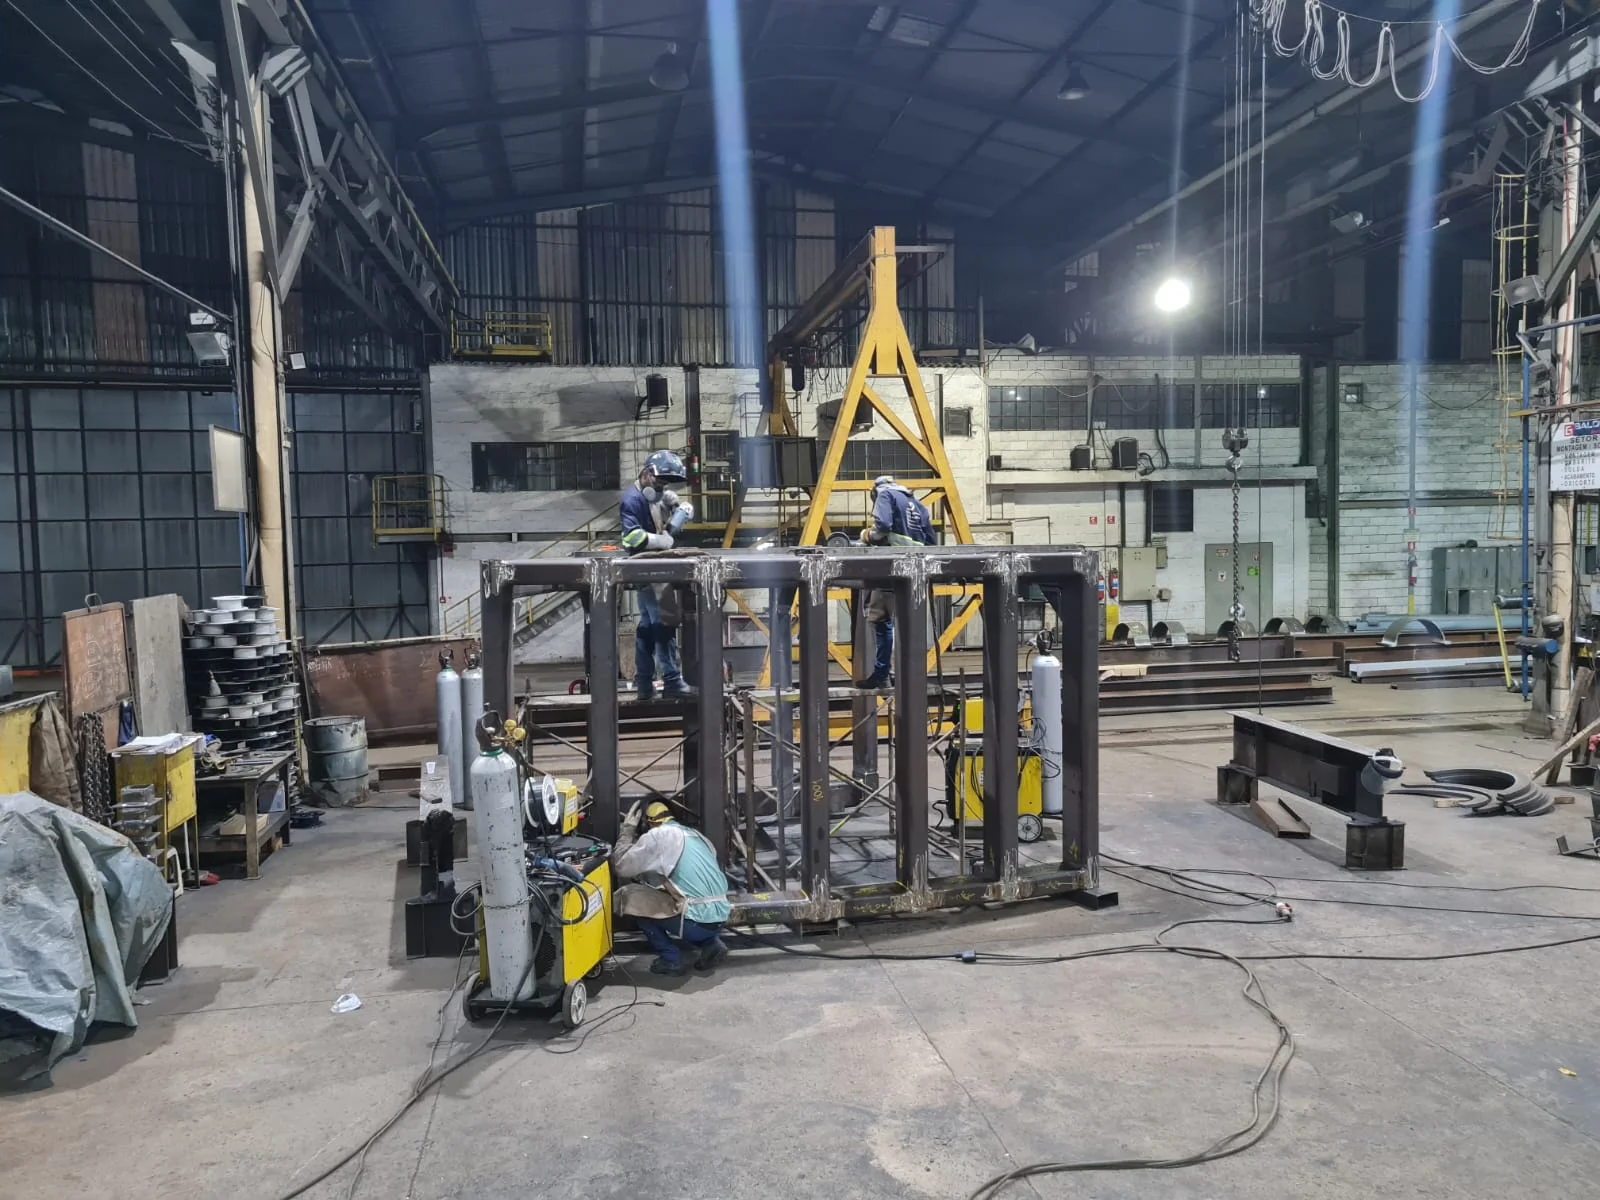
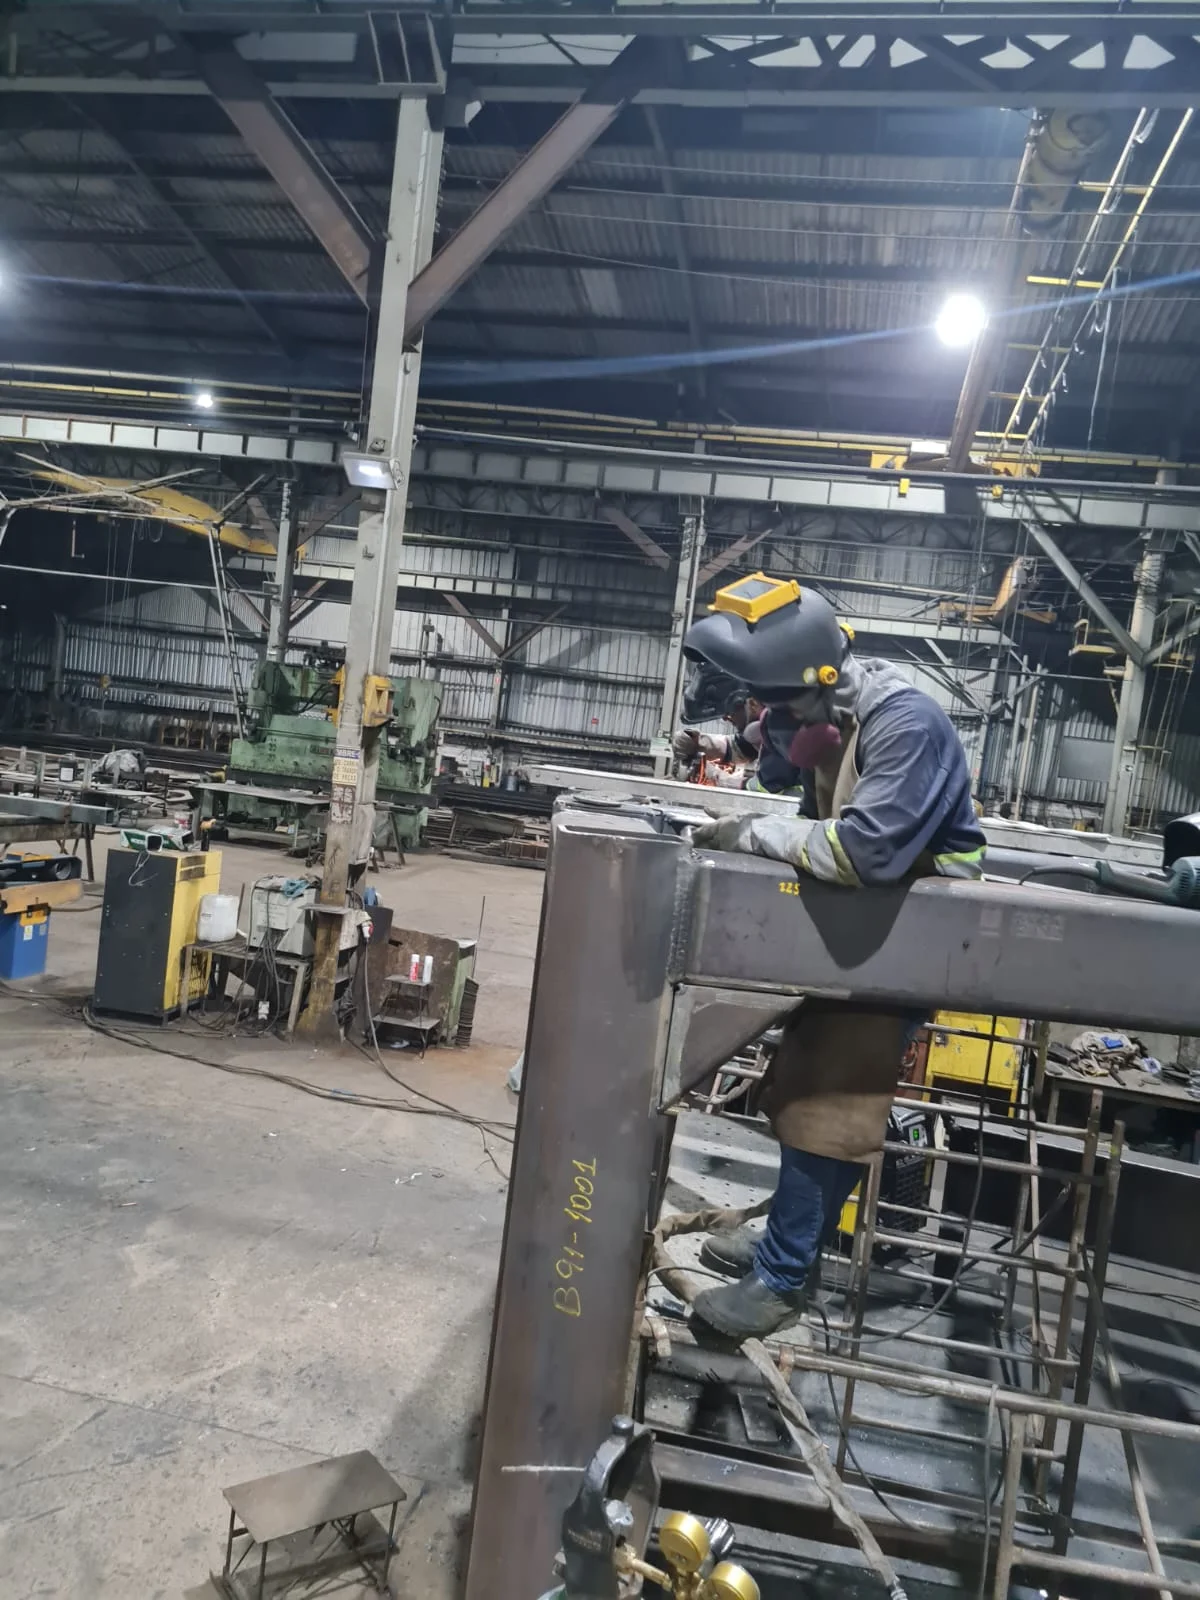
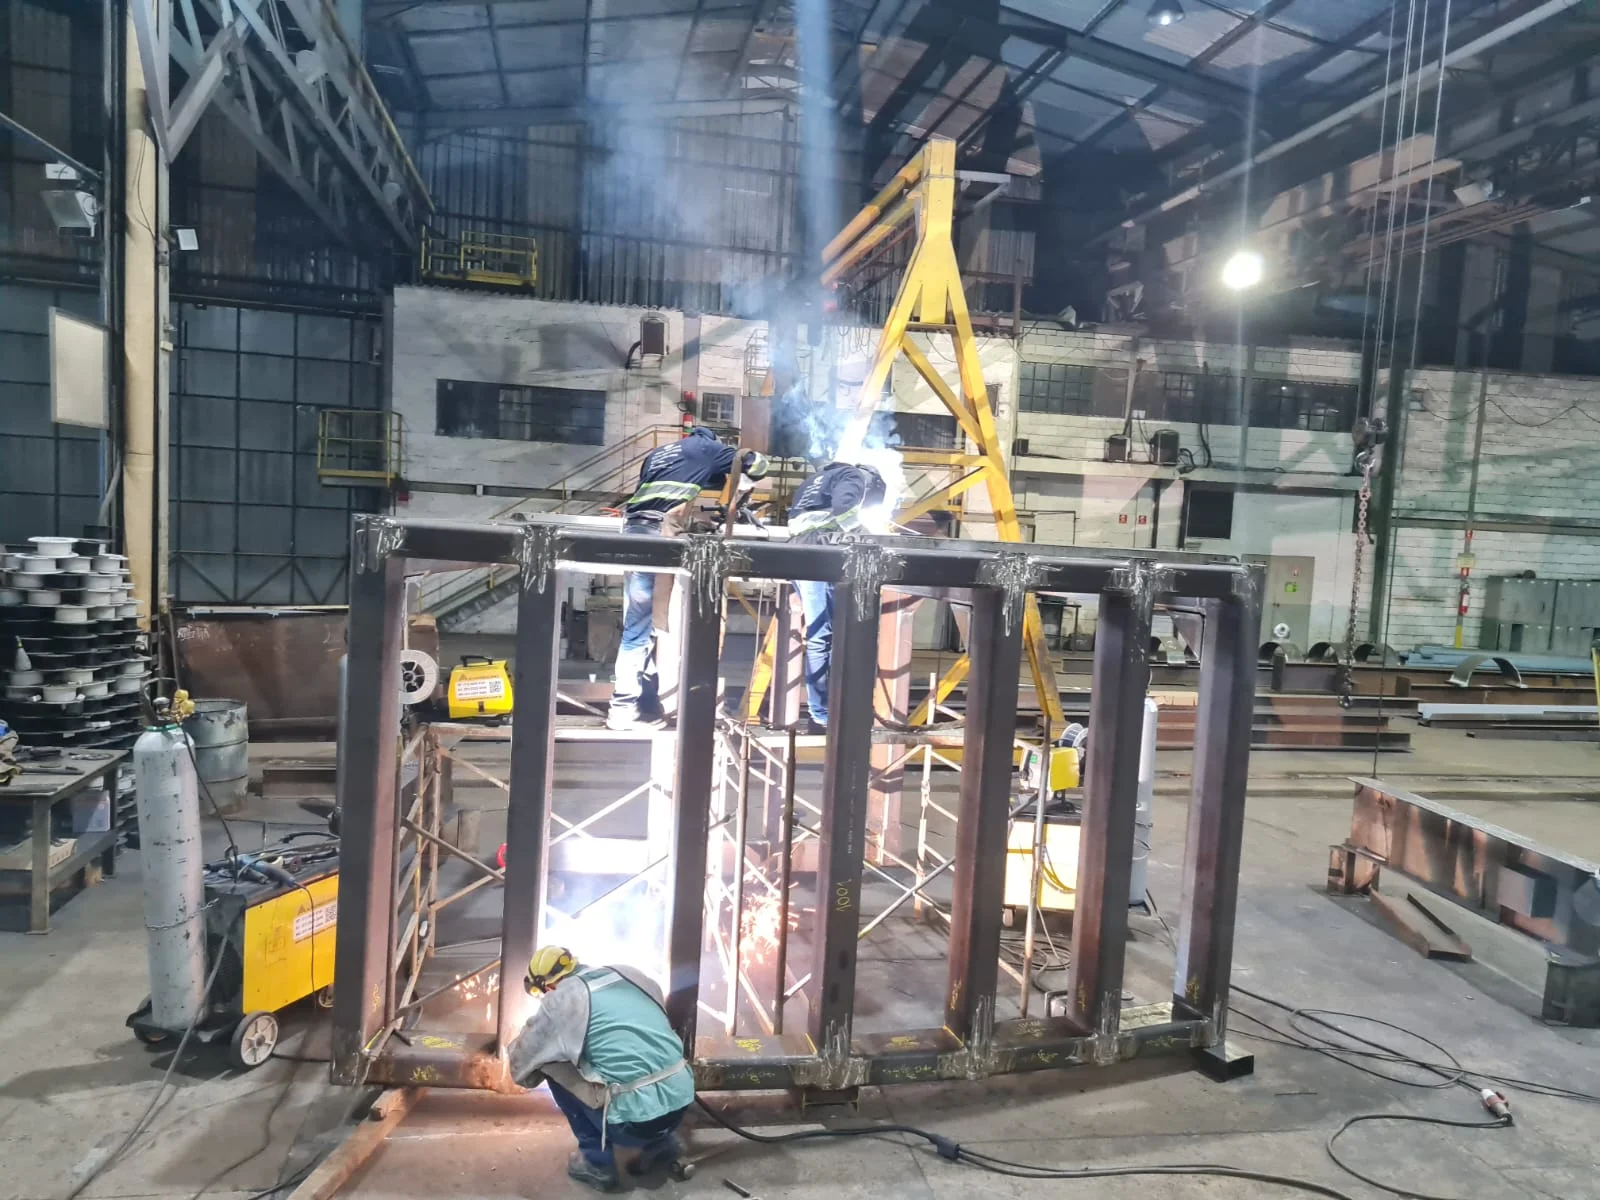
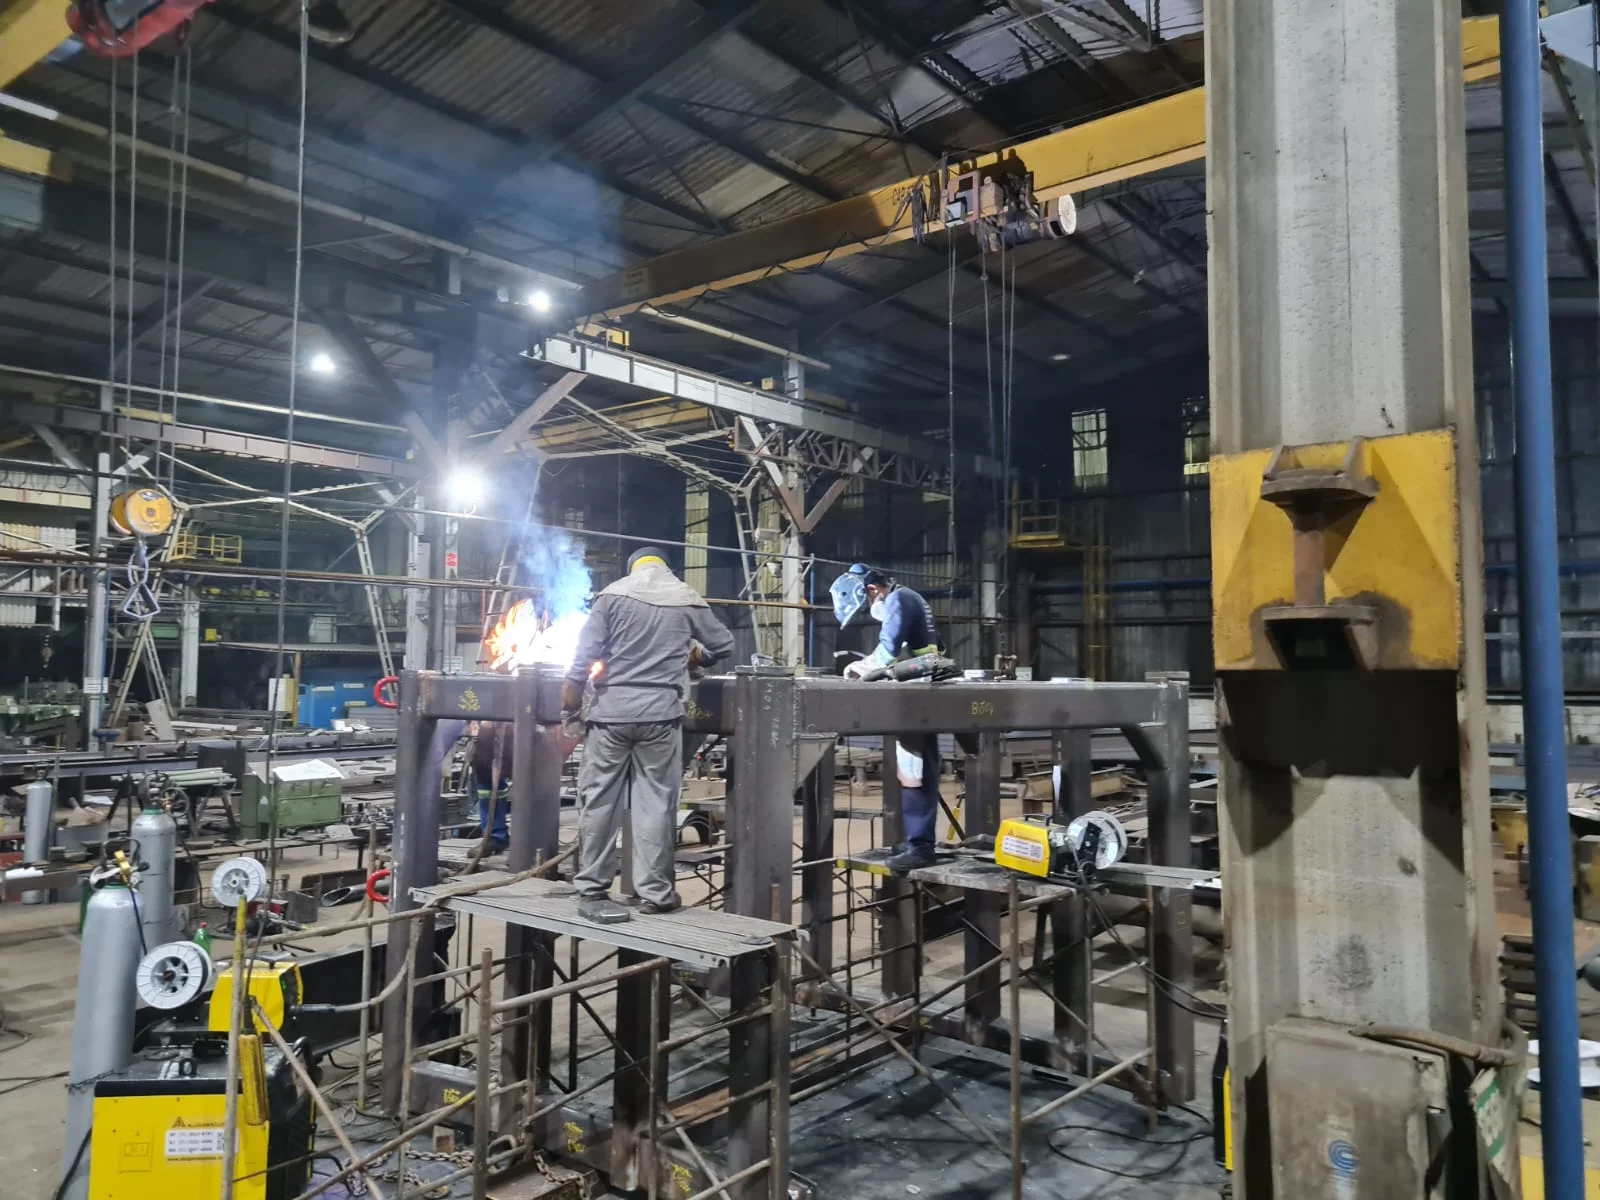
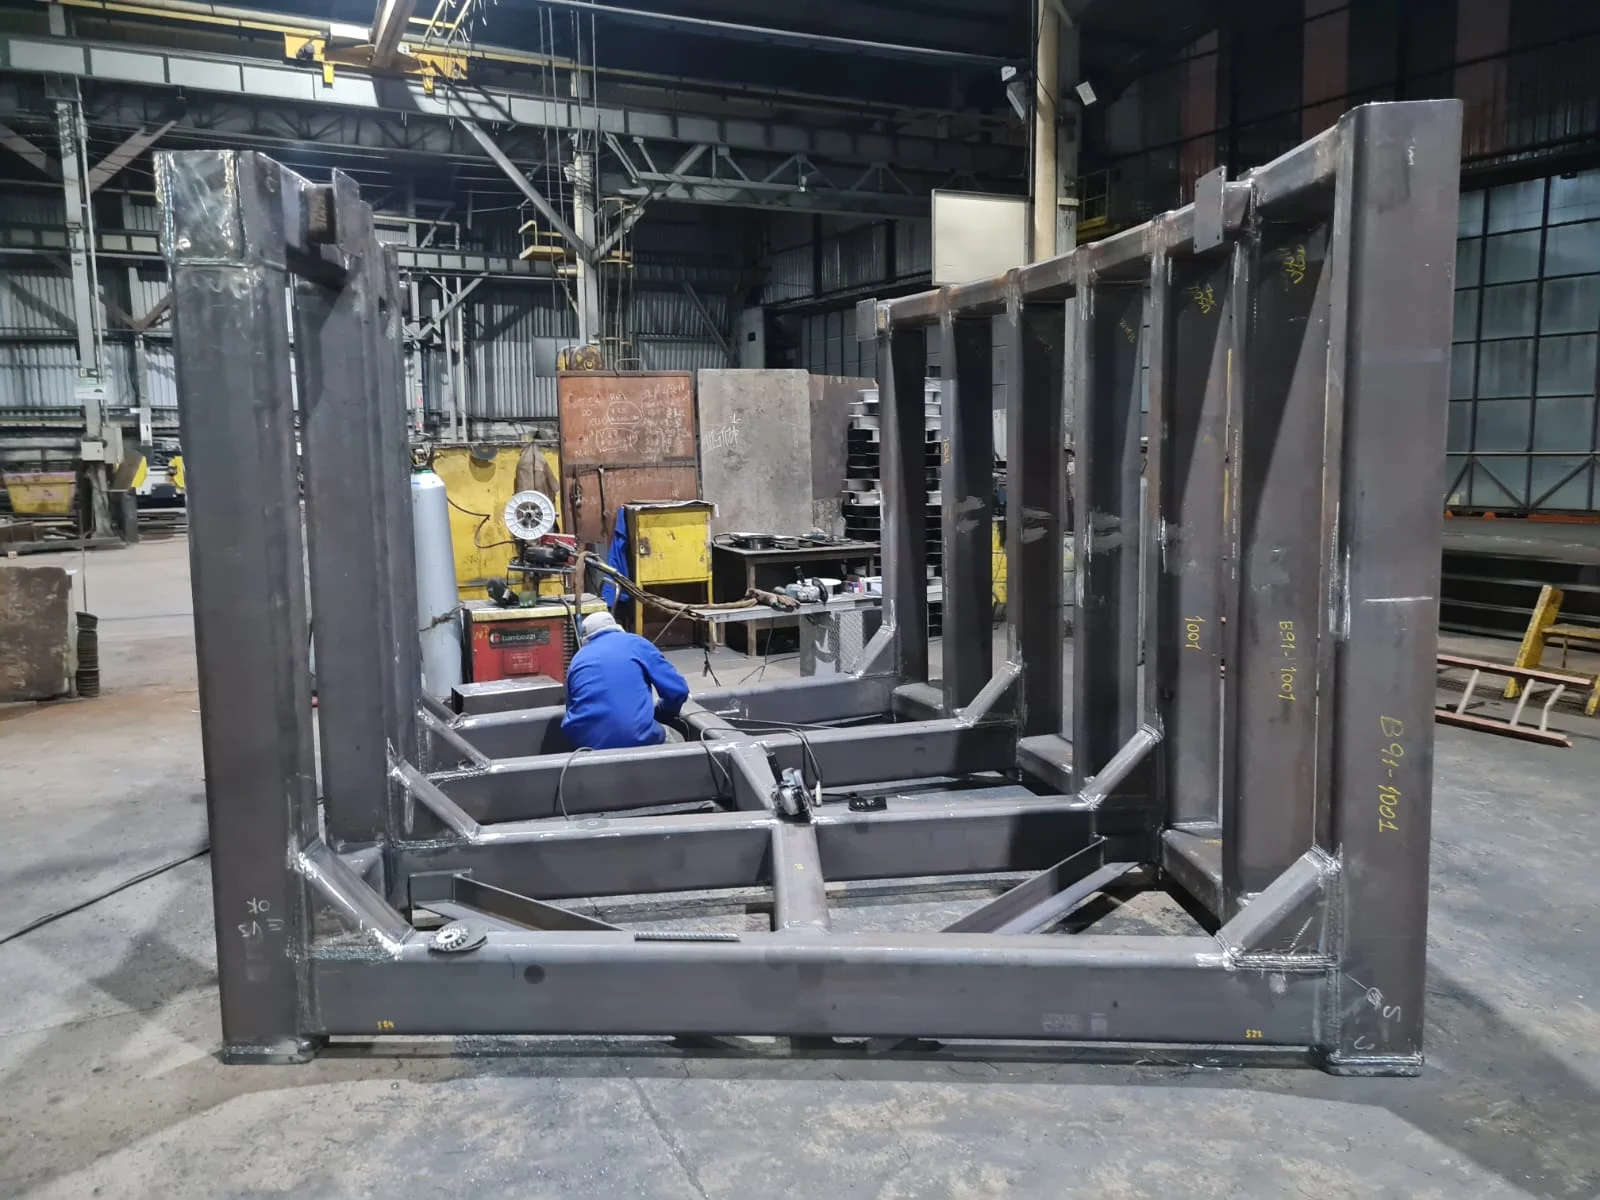
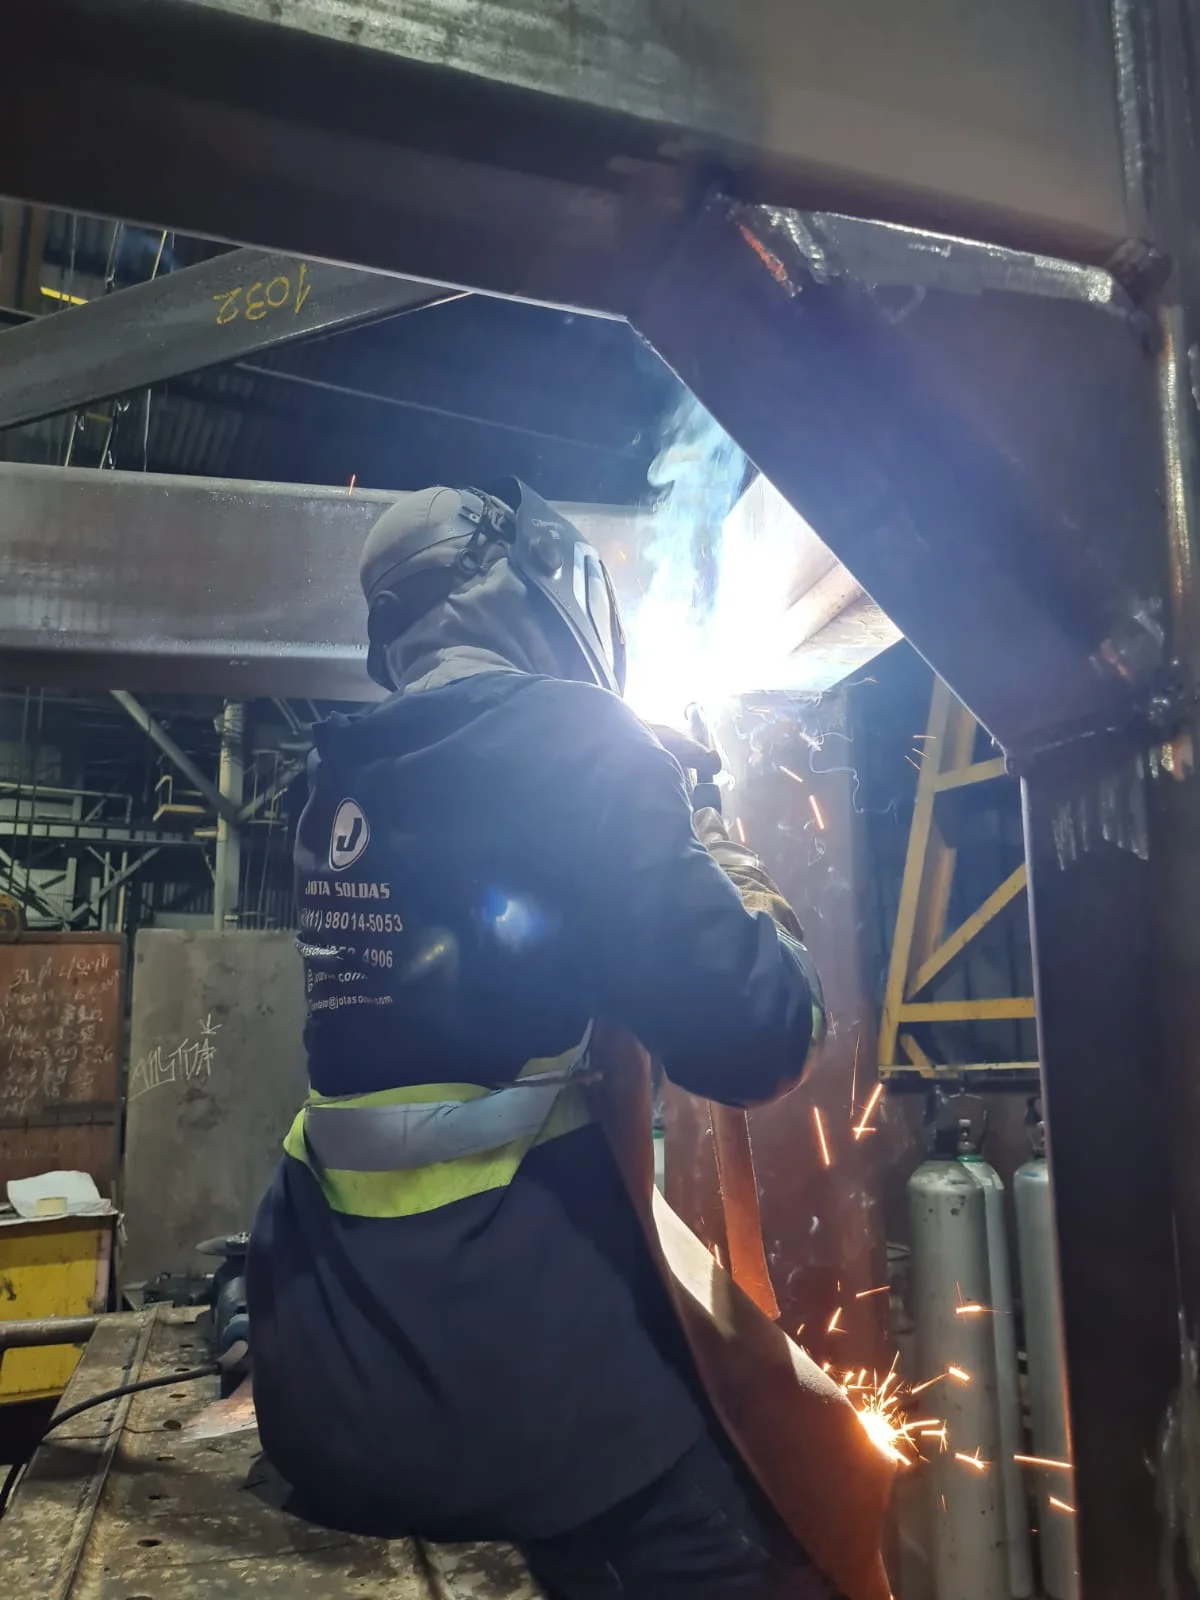
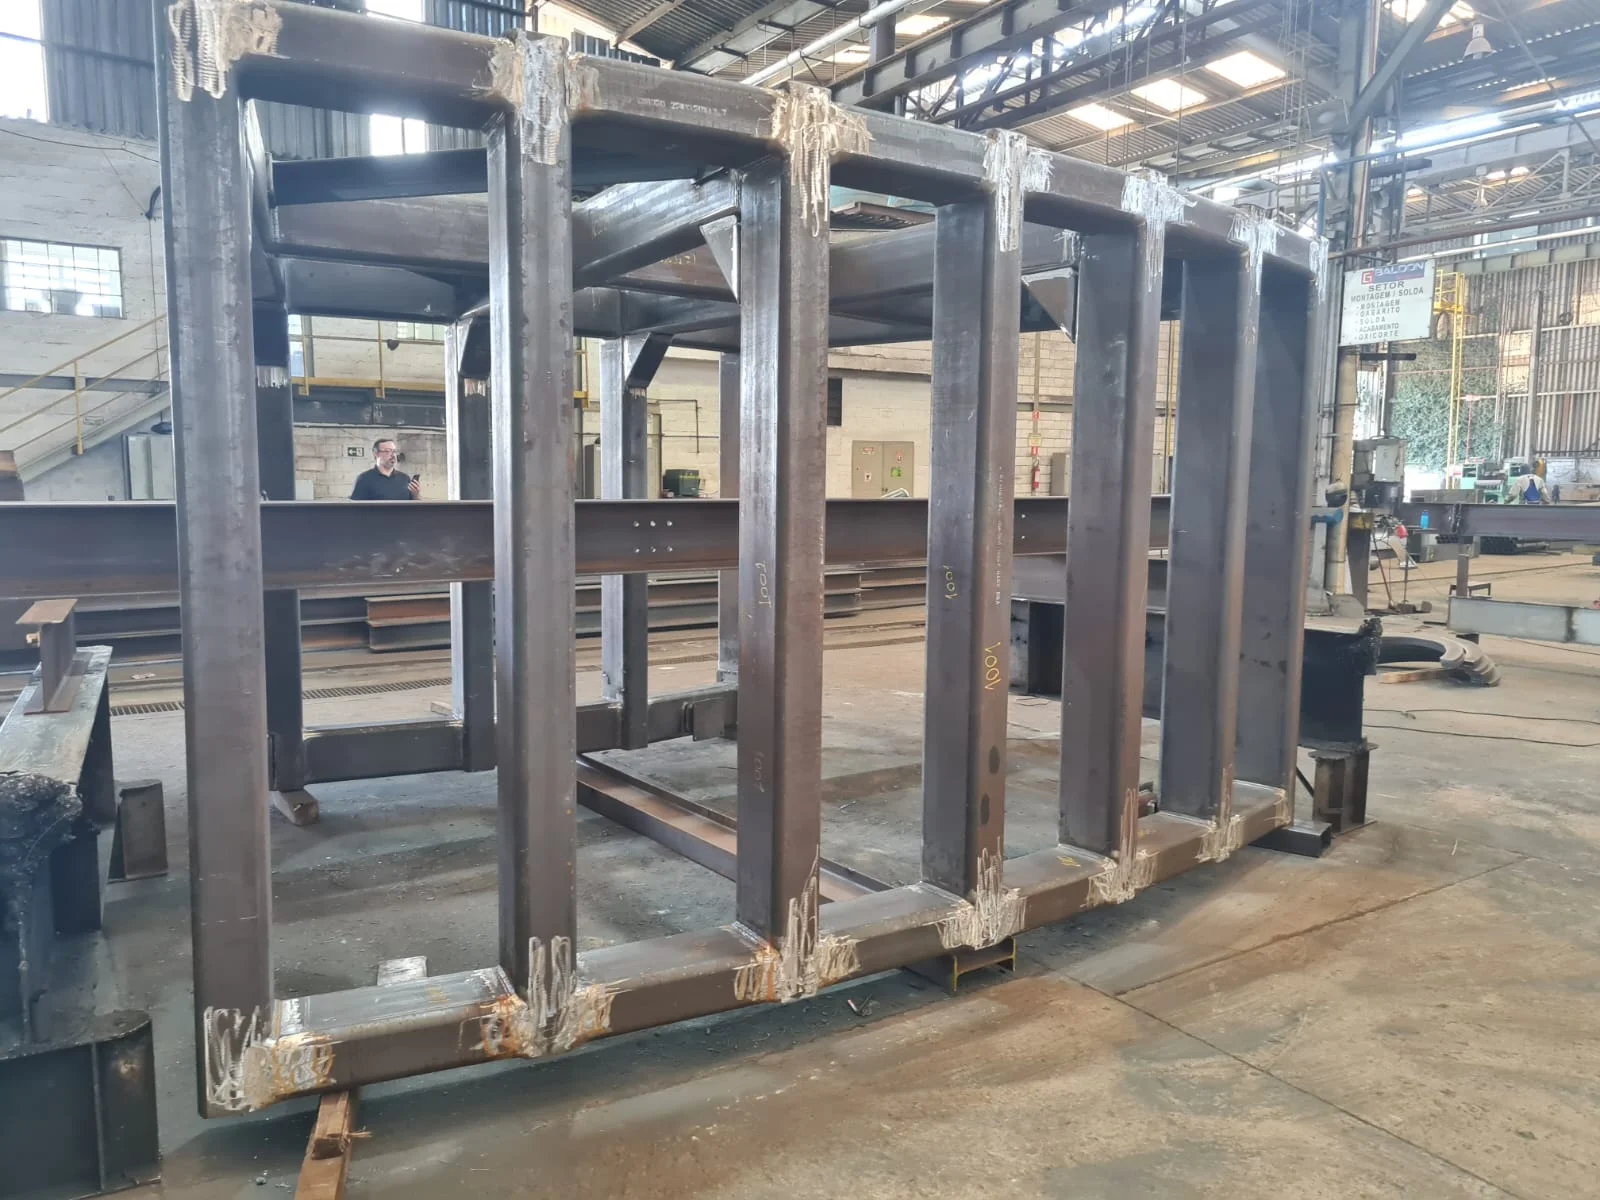
Clique nas imagens para ampliar
Solda MIG arame tubular: critérios técnicos e aplicações
A solda MIG com arame tubular é um processo de soldagem por arco elétrico no qual um arame-eletrodo contínuo é alimentado automaticamente até a região da junta.
O calor gerado pelo arco funde o arame e parte do metal de base, formando uma poça de fusão que se solidifica e produz o cordão de solda.
Dependendo do tipo de arame tubular utilizado, a proteção da poça ocorre por meio de um fluxo interno, por gás de proteção fornecido externamente ou pela combinação desses recursos.
Na prática, a expressão solda MIG arame tubular é usada para descrever aplicações industriais que combinam alimentação contínua e consumível tubular.
Tecnicamente, porém, a classificação do processo e do consumível deve ser confirmada conforme a especificação aplicável, o equipamento, o metal de base e o procedimento de soldagem.
Essa distinção é importante porque o arame tubular não representa uma única configuração universal.
Como o arco elétrico e a alimentação contínua atuam?
O equipamento estabelece uma diferença de potencial entre a tocha e a peça, permitindo a formação do arco elétrico.
Esse arco gera energia suficiente para fundir o arame-eletrodo e criar a poça de fusão.
Ao mesmo tempo, o mecanismo de alimentação conduz o arame de maneira contínua, mantendo o fornecimento do consumível enquanto o soldador movimenta a tocha ao longo da junta.
A estabilidade do processo depende do equilíbrio entre diversos fatores.
A velocidade de alimentação do arame influencia a quantidade de material depositado e se relaciona diretamente com a corrente de soldagem.
A tensão interfere no comprimento do arco e no comportamento da transferência metálica.
A velocidade de deslocamento determina quanto calor e material são concentrados em cada trecho da junta.
A distância entre o bico de contato e a peça, o ângulo da tocha, a polaridade e a vazão do gás, quando aplicável, também influenciam o resultado.
Não existe uma regulagem única que possa ser aplicada a qualquer serviço.
Material, espessura, tipo de junta, posição de soldagem, diâmetro e classificação do arame, capacidade do equipamento e requisito do projeto precisam ser considerados em conjunto.
Por isso, parâmetros indicados pelo fabricante do consumível e procedimentos qualificados devem orientar a preparação da execução, especialmente em componentes sujeitos a requisitos técnicos específicos.
A alimentação contínua é uma das razões para a produtividade associada à soldagem MIG/MAG.
Diferentemente de processos que exigem a troca frequente de eletrodos consumíveis, o arame é fornecido de forma constante, reduzindo interrupções durante a deposição.
Essa característica pode favorecer a fabricação de estruturas, a montagem de conjuntos soldados e a execução de cordões extensos, desde que a junta esteja corretamente preparada e os parâmetros estejam compatíveis com a aplicação.
Arame maciço e arame tubular: diferença inicial
O arame maciço possui uma seção metálica contínua.
Já o arame tubular apresenta uma parte externa metálica preenchida internamente por fluxo ou por uma composição definida pelo fabricante.
Esse núcleo pode contribuir para a formação da proteção da poça, para a estabilidade do arco e para as características de deposição, sempre de acordo com a classificação e a aplicação do consumível.
A diferença não deve ser analisada apenas pelo formato do arame.
O arame tubular pode oferecer características de deposição e comportamento operacional diferentes do arame maciço, mas a escolha correta depende do conjunto formado por metal de base, posição, espessura, tipo de junta, acesso à região, acabamento esperado, equipamento disponível e requisitos de resistência ou inspeção.
Um consumível adequado para uma estrutura pode não ser a melhor alternativa para uma recuperação localizada ou para uma junta executada fora da posição plana.
Também é necessário verificar se o arame tubular exige gás de proteção externo.
Existem arames tubulares autoprotegidos, nos quais o fluxo interno participa da proteção durante a fusão, e arames tubulares que dependem de gás fornecido por cilindro ou sistema de distribuição.
Portanto, a simples presença do núcleo tubular não permite concluir que a soldagem será realizada sem gás.
A ficha técnica, a identificação do consumível e o procedimento aplicável devem prevalecer sobre uma regra genérica.
Quando há gás externo, sua função é reduzir a exposição da poça de fusão à atmosfera e contribuir para a estabilidade do arco.
A composição do gás pode ser inerte ou conter componentes ativos, e essa diferença participa da distinção conceitual entre MIG e MAG.
Em termos gerais, MIG utiliza gás inerte, enquanto MAG utiliza gás ativo ou mistura com componente ativo.
O arame tubular pode aparecer em aplicações relacionadas a essa família de processos, mas a nomenclatura precisa ser conferida conforme o método e o consumível efetivamente especificados.
O que acontece durante a formação do cordão?
Durante a execução, o soldador conduz a tocha mantendo uma relação controlada entre ângulo, distância, velocidade e direção de deslocamento.
O arame fundido é transferido para a poça, que precisa permanecer suficientemente fluida para promover a fusão das bordas da junta, sem se espalhar de maneira descontrolada.
Conforme a poça avança e resfria, forma-se o cordão de solda.
O fluxo interno de determinados arames tubulares pode gerar escória ou resíduos que precisam ser removidos conforme a orientação do consumível e a sequência de passes.
A limpeza entre passes é relevante quando existe deposição sucessiva, pois resíduos mantidos sobre o cordão podem prejudicar a continuidade da soldagem ou dificultar a inspeção visual.
Em outras configurações, a proteção ocorre predominantemente pelo gás externo, exigindo atenção à vazão, à integridade das mangueiras, ao regulador e à proteção contra correntes de ar.
Defeitos ou irregularidades no cordão não devem ser atribuídos automaticamente a uma única causa.
Porosidade pode estar relacionada à proteção insuficiente, à contaminação, à umidade ou a condições inadequadas do consumível.
Excesso de respingos pode indicar combinação inadequada de parâmetros, transferência instável, técnica de condução incompatível ou preparação deficiente.
Falta de fusão pode estar associada à energia insuficiente, à velocidade excessiva, à geometria da junta ou à limpeza inadequada.
Esses sinais são hipóteses de investigação, não diagnósticos isolados; a análise deve considerar o procedimento e as condições reais de execução.
Onde o processo pode ser aplicado na indústria?
A soldagem com arame tubular pode ser considerada na fabricação de estruturas metálicas, na união de chapas e perfis, na montagem de conjuntos soldados e na fabricação de equipamentos industriais.
Também pode participar da recuperação de componentes e de adequações de estruturas, desde que o consumível, o método, a posição e os requisitos da junta sejam compatíveis com o serviço.
Entre as aplicações possíveis estão a fabricação e montagem de elementos metálicos, a execução de juntas em componentes industriais, a recomposição de regiões desgastadas e a adaptação de estruturas existentes.
Indústrias metalúrgicas, fabricantes de estruturas, caldeirarias e empresas de manutenção industrial podem demandar esse tipo de processo, mas a indicação não deve ser feita apenas pelo segmento.
É necessário avaliar o desenho ou escopo, o material, a espessura, a acessibilidade, a quantidade de solda, a posição de execução, o ambiente e os critérios de inspeção.
A Jota Soldas atua como prestadora de serviços e fabricante em soldagem, fabricação, montagem, manutenção e adequações industriais.
Fundada em 2019, reúne a experiência acumulada de seu fundador, que atua no segmento de soldagem desde 2004.
No contexto de um projeto, a empresa informa que avalia as necessidades e especificações do cliente para oferecer uma solução personalizada, com foco em qualidade, segurança e eficiência.
Essa avaliação é especialmente relevante quando o escopo envolve estruturas metálicas, chapas, perfis, conjuntos soldados, equipamentos ou recuperação de componentes.
A solda MIG com arame tubular combina arco elétrico, alimentação contínua e um consumível cuja proteção pode depender de fluxo interno, gás externo ou ambos.
A produtividade potencial do processo não elimina a necessidade de preparação, seleção técnica e controle.
A decisão entre arame maciço, arame tubular autoprotegido ou arame tubular com gás deve ser baseada nas condições do projeto e na documentação aplicável, e não somente na aparência desejada do cordão ou na velocidade de deposição.
MIG, MAG e arame tubular: diferenças que influenciam a escolha
Entender a diferença antes de escolher o consumível
A solda MIG com arame tubular é frequentemente associada à soldagem MIG/MAG porque utiliza alimentação contínua de arame-eletrodo e arco elétrico.
Entretanto, MIG, MAG e arame tubular não são sinônimos.
A distinção correta depende principalmente do tipo de proteção da poça de fusão, da composição do consumível e da necessidade, ou não, de gás externo.
Compreender essa diferença ajuda a selecionar uma solução coerente com o material, a junta, a posição de soldagem e os requisitos do projeto.
Na soldagem por arco elétrico, o equipamento conduz corrente entre a peça e o arame alimentado continuamente.
O calor gerado pelo arco funde parte do metal de base e do consumível, formando a poça de fusão.
À medida que a tocha se desloca, essa poça se solidifica e origina o cordão de solda.
No arame tubular, o consumível possui uma cavidade interna preenchida por fluxo; no arame maciço, a seção é sólida e a proteção depende normalmente de um gás fornecido externamente.
Comparação conceitual!
| Elemento | Processo ou consumível | Característica principal | Proteção da poça |
|---|---|---|---|
| MIG | Processo de soldagem | Utiliza arame-eletrodo contínuo e gás de proteção inerte ou predominantemente inerte | Gás externo, conforme o procedimento |
| MAG | Processo de soldagem | Utiliza arame-eletrodo contínuo e gás de proteção ativo ou com participação ativa | Gás externo, conforme o procedimento |
| Arame maciço | Consumível | Arame de seção sólida, sem fluxo interno | Geralmente gás externo |
| Arame tubular | Consumível | Arame com fluxo interno, que pode contribuir para a proteção e para a formação da solda | Pode ser gás externo, fluxo interno ou ambos, conforme a especificação |
Solda MIG arame tubular: critérios técnicos e aplicações
Essa tabela é conceitual.
A classificação aplicável a um trabalho real deve ser confirmada na documentação do consumível, no procedimento de soldagem e nas condições do equipamento.
Um arame tubular pode ser utilizado em uma configuração protegida por gás ou em uma configuração autoprotegida.
Por isso, não é tecnicamente seguro presumir que todo arame tubular dispense cilindro, regulador ou vazão de gás.
Qual é a diferença entre MIG e MAG?
A diferença fundamental entre MIG e MAG está no tipo de gás de proteção utilizado.
MIG significa Metal Inert Gas e se refere ao uso de gás inerte ou com comportamento predominantemente inerte diante do arco e da poça de fusão.
MAG significa Metal Active Gas e envolve gás ativo, ou mistura que participa de maneira mais significativa das condições do arco e da transferência metálica.
Na prática industrial, a escolha do gás não deve ser feita apenas pelo nome comercial do processo.
É necessário considerar o metal de base, o consumível compatível, a espessura, o tipo de junta, a posição de soldagem, o acabamento esperado e os requisitos do procedimento.
A composição do gás pode influenciar a estabilidade do arco, a penetração, o perfil do cordão, a quantidade de respingos e a tendência à formação de descontinuidades.
Também é comum o uso da expressão soldagem MIG/MAG para descrever equipamentos e serviços que trabalham com arame contínuo e proteção gasosa, mesmo quando a classificação mais precisa seria MIG ou MAG.
Essa forma abrangente de comunicação não elimina a necessidade de especificar tecnicamente o processo no planejamento e na execução do serviço.
O papel do gás de proteção
O gás de proteção cria uma barreira entre a atmosfera e a região aquecida pela soldagem.
Essa barreira reduz a exposição da poça de fusão ao oxigênio, ao nitrogênio e à umidade do ambiente, elementos que podem contribuir para porosidade, instabilidade do arco e alterações na qualidade do cordão.
A vazão precisa ser compatível com a configuração da tocha, o consumível, o ambiente e as orientações do procedimento.
Uma vazão insuficiente pode deixar a poça vulnerável à contaminação.
Uma vazão excessiva também pode ser prejudicial, pois pode gerar turbulência e favorecer a entrada de ar na região protegida.
Correntes de ar, ventilação intensa, distância inadequada entre o bico e a peça, mangueiras com vazamento e difusores obstruídos são fatores que devem ser verificados antes de concluir que o problema está no material ou no arame.
No arame tubular com proteção gasosa, o gás externo atua em conjunto com o fluxo interno.
Já no arame tubular autoprotegido, os componentes do fluxo exercem papel central na proteção da poça e na formação da escória.
A remoção e o controle da escória fazem parte da execução e da inspeção desse tipo de soldagem.
A configuração correta depende da especificação do consumível e não deve ser inferida apenas pela aparência do arame.
Gases inertes e gases ativos
Gases inertes apresentam baixa reatividade química nas condições usuais do arco e são selecionados quando o processo requer uma proteção com comportamento predominantemente não reativo.
Gases ativos, por sua vez, podem participar das reações e influenciar a transferência metálica, a fusão e o formato do cordão.
Também existem misturas gasosas, cuja proporção altera o comportamento do processo.
Essa explicação é propositalmente geral porque a seleção do gás depende da combinação entre material, consumível, equipamento e procedimento.
O mesmo tipo de junta pode exigir avaliações diferentes quando mudam a espessura, a posição, a preparação das bordas ou o nível de exigência do componente.
A recomendação mais segura é consultar a ficha técnica do arame, as instruções do fabricante do equipamento e o procedimento aplicável, especialmente quando houver requisitos normativos.
Critérios para escolher entre arame maciço e tubular
A escolha não deve ser baseada somente na velocidade de deposição ou na aparência inicial do cordão.
Para uma decisão técnica, avalie pelo menos os seguintes pontos:
- Material de base: verifique a compatibilidade metalúrgica entre o consumível e a peça, considerando a função do componente e as propriedades requeridas para a junta.
- Espessura: peças mais finas e componentes robustos podem demandar estratégias diferentes de controle térmico, corrente, tensão, sequência e velocidade de deslocamento.
- Tipo de junta: posição das peças, abertura, preparação, acesso da tocha e necessidade de penetração influenciam a escolha do consumível e do procedimento.
- Posição de soldagem: a fluidez da poça, a taxa de deposição e o comportamento da escória devem ser compatíveis com a posição plana, horizontal, vertical ou sobre cabeça.
- Ambiente: vento, ventilação, acesso ao local, limpeza, umidade e possibilidade de utilizar gás externo interferem na viabilidade de cada alternativa.
- Polaridade e equipamento: confirme se a fonte, o alimentador, a tocha e a polaridade exigidas são compatíveis com o arame selecionado.
- Acabamento e produtividade: considere a necessidade de regularidade do cordão, controle de respingos, remoção de escória, sequência de passes e ritmo de fabricação.
- Requisitos do projeto: desenhos, especificações internas, inspeções, normas aplicáveis e eventual qualificação de procedimento podem limitar as opções aceitáveis.
O arame tubular pode ser interessante em aplicações que exigem produtividade, deposição contínua ou adaptação a determinadas condições de fabricação e montagem.
Porém, isso não significa que seja universalmente melhor que o arame maciço.
A decisão deve equilibrar estabilidade, acesso, limpeza, acabamento, controle térmico e requisitos da junta.
Em estruturas metálicas, chapas, perfis, conjuntos soldados, equipamentos industriais, recuperação de componentes e adequações, a avaliação do escopo é essencial.
A Jota Soldas atua como prestadora de serviços e fabricante, analisando as necessidades específicas de cada cliente para orientar soluções de soldagem, fabricação, montagem, manutenção e adequações industriais.
Essa análise pode considerar o desenho, o material informado, as condições de acesso e os requisitos técnicos apresentados, sem substituir a definição formal do procedimento quando ela for necessária.
Todo arame tubular é utilizado sem gás?
Não. Existem arames tubulares autoprotegidos, nos quais o fluxo interno contribui para a proteção da poça e pode permitir a execução sem gás externo, conforme a especificação do consumível.
Também existem arames tubulares protegidos por gás, que dependem de uma alimentação externa para alcançar as condições previstas de soldagem.
Há ainda diferenças de polaridade, posição, aplicação e parâmetros entre consumíveis.
Por isso, antes de iniciar a soldagem, confirme na embalagem e na documentação técnica qual é o gás indicado, se o arame exige proteção externa, qual polaridade deve ser utilizada e quais faixas de regulagem são recomendadas.
Se surgirem porosidade, excesso de respingos, falta de fusão ou arco instável, trate esses sinais como indícios para investigação, eles podem estar relacionados à regulagem, à proteção gasosa, à limpeza, à técnica, ao armazenamento ou à compatibilidade do consumível.
O diagnóstico deve ser feito por profissional qualificado, considerando as condições reais do trabalho.
Em projetos industriais com requisitos específicos, a escolha entre MIG, MAG, arame maciço e arame tubular deve ser registrada e validada conforme a documentação aplicável.
Quando pertinente, podem ser necessárias qualificação do procedimento de soldagem e certificações dos soldadores, de acordo com as necessidades do projeto e referências reconhecidas, como AWS e ASME.
Tipos de arame tubular e critérios para selecionar o consumível
O arame tubular é um consumível de soldagem formado por uma fita metálica conformada em formato de tubo, cujo interior contém um fluxo com funções específicas durante a soldagem.
Diferentemente do arame maciço, que possui seção metálica contínua, o arame tubular combina uma capa metálica com materiais internos que participam da proteção e da formação do cordão.
Essa característica pode favorecer produtividade, estabilidade do arco e adequação a determinadas aplicações, mas não torna uma especificação universalmente melhor que outra.
Arame tubular autoprotegido e arame tubular com proteção gasosa
A primeira classificação importante considera a forma como a poça de fusão é protegida contra a contaminação atmosférica:
- Arame tubular autoprotegido: o fluxo interno produz gases e escória suficientes para proteger a região fundida em condições previstas pelo consumível. Em termos gerais, esse tipo pode ser útil quando a operação precisa reduzir a dependência de uma fonte externa de gás, mas a escolha deve considerar o ambiente, a posição de soldagem, a junta e a especificação do fabricante.
- Arame tubular com proteção gasosa: além das funções do fluxo interno, utiliza gás fornecido externamente para auxiliar a proteção do arco e da poça de fusão. A combinação entre arame e gás precisa ser compatível, pois alterações na proteção podem influenciar estabilidade, transferência metálica, penetração, quantidade de respingos e aparência do cordão.
A expressão arame tubular, portanto, não identifica sozinha o modo de utilização.
Antes de iniciar o trabalho, é necessário confirmar na documentação técnica se o consumível é autoprotegido ou se exige gás externo, qual polaridade é recomendada e quais condições de aplicação foram consideradas em sua classificação.
A embalagem e a ficha técnica do fabricante são referências essenciais para evitar a utilização incorreta.
Qual é a função do fluxo interno?
O fluxo interno não atua apenas como um preenchimento do arame.
Durante a fusão, seus componentes podem contribuir para a formação de gases de proteção, para a criação de escória, para a estabilização do arco e para o controle das características do metal depositado.
A escória também pode proteger o cordão enquanto ele se resfria e auxiliar na remoção de determinadas impurezas, dependendo da composição do consumível.
Essa atuação explica por que o fluxo precisa ser compatível com o metal de base, o procedimento e a posição de soldagem.
Uma escória que não se desprende adequadamente, um cordão com aparência irregular ou uma instabilidade persistente podem estar relacionados à escolha do consumível, à regulagem do equipamento, à técnica de execução ou às condições da junta.
Esses sinais são indicativos para investigação, não constituem diagnóstico isolado.
Em aplicações com proteção gasosa, o fluxo interno e o gás externo trabalham em conjunto, mas não são intercambiáveis.
A ausência de gás em um arame que exige proteção externa pode causar porosidade, oxidação e instabilidade.
Da mesma forma, utilizar uma condição de gás inadequada para o consumível pode modificar a transferência metálica e aumentar a ocorrência de respingos.
A relação correta deve ser confirmada na especificação aplicável ao conjunto arame, gás e equipamento.
Critérios de compatibilidade do consumível
A seleção deve começar pelo metal de base e pelo requisito da junta, e não apenas pela busca de maior velocidade de deposição.
Entre os principais critérios de avaliação estão:
- Metal de base: verifique a compatibilidade metalúrgica entre o material a ser soldado e o consumível. Também devem ser consideradas condições de serviço, possibilidade de contaminação e necessidade de propriedades específicas do metal depositado.
- Espessura: chapas finas e componentes mais espessos podem exigir diferentes faixas de corrente, estratégias de passe, controle térmico e diâmetros de arame. A espessura influencia o risco de perfuração, falta de fusão, deformação e tensões residuais.
- Tipo e preparação da junta: a geometria, a abertura, o ângulo, o acesso e o encaixe das peças interferem na penetração e no preenchimento. Uma junta de topo não apresenta necessariamente as mesmas exigências de uma junta de filete ou de uma conexão com acesso limitado.
- Posição de soldagem: posições plana, horizontal, vertical e sobrecabeça alteram o comportamento da poça e a necessidade de controle da escória. O consumível precisa ser adequado à posição prevista, conforme indicação técnica do fabricante.
- Polaridade e equipamento: a polaridade recomendada, a capacidade da fonte, o sistema de alimentação e a tocha devem ser compatíveis com o arame. Uma incompatibilidade pode gerar arco instável, alimentação irregular ou transferência inadequada.
- Resistência e requisito da junta: quando o projeto exige propriedades mecânicas, resistência à corrosão, tenacidade ou outro desempenho específico, a seleção deve seguir os documentos técnicos e os critérios normativos aplicáveis.
- Acabamento e produtividade: aparência do cordão, quantidade de escória, nível de respingos, velocidade de deposição e necessidade de limpeza entre passes devem ser ponderados junto com a qualidade exigida. Produtividade, isoladamente, não define a melhor escolha.
- Procedimento qualificado: em trabalhos sujeitos a requisitos normativos, o consumível deve estar relacionado ao procedimento de soldagem aplicável. A definição pode envolver documentação, registros de parâmetros e validação por profissional qualificado.
Não é recomendável escolher um arame tubular apenas pelo diâmetro, pela disponibilidade imediata ou pela promessa genérica de desempenho.
O conjunto metal de base, consumível, gás, polaridade, equipamento, posição e técnica precisa ser analisado como um sistema.
Armazenamento, limpeza e preparação
O armazenamento inadequado pode comprometer o desempenho do arame tubular antes mesmo da abertura do arco.
O consumível deve permanecer conforme as orientações do fabricante, protegido contra umidade, sujeira, danos mecânicos e condições que possam alterar o fluxo interno.
Não se deve presumir que todos os arames tenham os mesmos requisitos de conservação, manuseio ou eventual necessidade de tratamento.
Na preparação, a superfície do metal de base deve ser avaliada e limpa de contaminantes que possam prejudicar a fusão ou introduzir gases e inclusões no cordão.
Óleo, graxa, tinta, carepa, ferrugem e umidade são exemplos de contaminantes que podem exigir remoção, sempre respeitando os procedimentos de segurança.
A limpeza também deve alcançar as regiões próximas à junta e, quando aplicável, as áreas entre passes.
A ponta do arame, os roletes alimentadores, o conduíte, o bico de contato e o sistema de gás precisam estar em condições adequadas.
Desgaste, obstrução, aterramento deficiente ou alimentação irregular podem ser confundidos com problema do consumível.
Por isso, a verificação deve incluir tanto o arame quanto o equipamento e a preparação das peças.
Critérios técnicos para selecionar o arame tubular
Antes de aprovar o consumível para uma aplicação, confirme:
- Qual é o metal de base e existe compatibilidade indicada na documentação técnica?
- Qual é a espessura das peças e qual geometria de junta será executada?
- A soldagem ocorrerá em qual posição?
- O arame é autoprotegido ou requer gás externo?
- Qual gás, vazão e polaridade são recomendados para essa combinação?
- O equipamento suporta o diâmetro, a faixa de operação e o modo de transferência necessários?
- O projeto exige determinada resistência, acabamento, controle térmico ou desempenho do metal depositado?
- Há procedimento de soldagem qualificado ou necessidade de qualificá-lo?
- O consumível foi armazenado, identificado e manuseado de acordo com o fabricante?
- A limpeza, o ajuste das peças e a remoção de escória entre passes foram previstos?
- Os requisitos normativos e os critérios de inspeção estão definidos para a junta?
Em projetos de estruturas metálicas, caldeiraria, fabricação de equipamentos, manutenção ou adequações industriais, essa análise evita tratar o arame tubular como uma solução automática.
A Jota Soldas atua em soldagem, fabricação e montagem industrial e avalia o escopo e as necessidades de cada cliente para orientar soluções personalizadas.
Quando a aplicação envolver exigências específicas, a definição do consumível e do procedimento deve ser alinhada aos documentos do projeto e às normas aplicáveis, como referências AWS e ASME, sem substituir a avaliação técnica responsável.
Gás de proteção, polaridade e regulagem do equipamento
Na soldagem MIG/MAG com arame tubular, a qualidade do cordão depende da combinação entre consumível, gás de proteção, polaridade e regulagem do equipamento.
Não existe uma configuração universal aplicável a toda situação, material de base, espessura, tipo de junta, posição de soldagem, equipamento disponível e requisitos do projeto precisam ser analisados em conjunto.
Função do gás de proteção na estabilidade do arco
O gás de proteção forma uma atmosfera ao redor do arco elétrico e da poça de fusão, reduzindo o contato da região aquecida com componentes do ar que podem favorecer descontinuidades.
Sua função está relacionada à estabilidade do arco, à transferência metálica, à formação do cordão e à proteção enquanto o metal se solidifica.
Quando a proteção é insuficiente ou inadequada, podem surgir sinais como porosidade, instabilidade do arco, excesso de respingos e irregularidade superficial.
Esses sinais não permitem determinar uma causa única sem avaliar as condições reais de execução.
Vazamento em mangueiras, bocal obstruído, corrente de ar, regulagem inadequada, distância excessiva da tocha e preparação deficiente também podem influenciar o resultado.
A vazão deve ser suficiente para proteger a poça sem criar turbulência.
Uma vazão excessiva não representa necessariamente uma proteção melhor, pois pode provocar movimentação indesejada do gás e incorporar ar à região de soldagem.
Por isso, a regulagem deve seguir a documentação técnica do consumível, as características do equipamento e o procedimento aplicável.
Arame tubular e necessidade de gás externo
O arame tubular possui um núcleo interno com fluxo, mas essa característica não significa que todo arame tubular seja utilizado da mesma forma.
Há consumíveis autoprotegidos, nos quais o fluxo interno participa da proteção da poça, e consumíveis que dependem de gás externo para complementar ou realizar a proteção durante a soldagem.
Antes de iniciar o trabalho, é necessário confirmar na identificação do produto e na ficha técnica do fabricante se o arame exige gás externo, qual condição de polaridade é indicada e quais recomendações se aplicam ao metal de base e à posição de soldagem.
Utilizar um arame com uma condição diferente da prevista pode comprometer a estabilidade, a penetração, o formato do cordão e a integridade da junta.
Também é importante diferenciar o conceito de MIG e MAG.
A distinção está principalmente no tipo de gás de proteção utilizado, gases inertes não reagem significativamente com a poça nas condições usuais do processo, enquanto gases ativos ou misturas com componentes ativos influenciam o comportamento do arco e da transferência metálica.
A escolha não deve ser feita apenas pelo nome comercial do processo, mas pela compatibilidade entre gás, arame, material, junta e procedimento.
Parâmetros que precisam ser avaliados
A regulagem do equipamento envolve variáveis relacionadas entre si.
Alterar uma delas pode modificar o arco, a deposição e a geometria do cordão:
- Tensão: influencia o comprimento do arco e o perfil do cordão. Uma condição inadequada pode favorecer instabilidade, excesso de respingos ou alteração do reforço.
- Corrente: está associada à intensidade do arco e à capacidade de fusão. Seu ajuste precisa considerar o consumível, a espessura, a junta e a velocidade de execução.
- Velocidade de alimentação do arame: interfere diretamente na taxa de deposição e na corrente do processo. Deve permanecer compatível com a tensão e com a capacidade do equipamento.
- Vazão do gás: deve proteger a poça sem gerar turbulência. A condição adequada depende do bocal, do ambiente, da posição e da recomendação técnica do consumível.
- Polaridade: precisa seguir a especificação do arame tubular e do procedimento. A ligação incorreta pode alterar a estabilidade do arco, a transferência metálica e a formação do cordão.
- Velocidade de deslocamento: embora seja uma variável de execução, modifica a quantidade de calor por unidade de comprimento e a aparência da solda.
A parametrização deve ser verificada em conjunto, e não por meio de um único valor isolado.
O mesmo ajuste pode se comportar de maneira diferente em uma chapa fina, em um perfil estrutural ou em uma junta com preparação distinta.
Por esse motivo, a documentação do fabricante, os requisitos do desenho e o procedimento de soldagem devem orientar a definição das condições de trabalho.
O que uma regulagem inadequada pode indicar?
A porosidade pode estar relacionada a proteção gasosa insuficiente, contaminação, umidade, vazamentos ou perturbações no fluxo, mas a confirmação exige inspeção das condições de soldagem.
Excesso de respingos pode indicar combinação inadequada entre tensão e alimentação, polaridade incompatível, arco instável ou técnica de execução pouco adequada.
A falta de fusão pode estar associada a energia insuficiente, velocidade excessiva, preparação inadequada da junta, ângulo incorreto da tocha ou acesso limitado à região a ser soldada.
Já a instabilidade pode decorrer de alimentação irregular, mau contato elétrico, consumível incompatível, aterramento deficiente ou regulagem fora da faixa indicada.
Essas relações devem ser tratadas como hipóteses de verificação, não como diagnóstico automático.
Em aplicações industriais, a correção deve considerar a inspeção visual, a análise da junta, o estado do equipamento e, quando aplicável, os ensaios e controles previstos no projeto.
Quadro de verificação antes do início da soldagem
- Confirmar o metal de base, a espessura, o tipo de junta e a posição de soldagem.
- Verificar se o arame tubular é autoprotegido ou se exige gás externo.
- Conferir a identificação, a condição de armazenamento e a compatibilidade do consumível.
- Consultar a ficha técnica do fabricante quanto à polaridade e às faixas de regulagem recomendadas.
- Inspecionar bocal, tocha, cabo, conexões, mangueiras, aterramento e sistema de alimentação.
- Avaliar limpeza, alinhamento, abertura e preparação das peças antes da abertura do arco.
- Eliminar ou controlar correntes de ar que possam deslocar a proteção gasosa.
- Ajustar tensão, corrente, alimentação do arame e vazão de forma integrada.
- Executar uma verificação inicial em condição representativa da junta, quando o procedimento permitir.
- Avaliar o cordão e registrar alterações relevantes antes de prosseguir com a produção.
A validação por profissional qualificado é especialmente importante quando a junta possui função estrutural, quando há requisito normativo ou quando o projeto exige procedimento de soldagem qualificado.
Referências reconhecidas, como padrões AWS e ASME, podem fazer parte dos critérios aplicáveis, mas os requisitos exatos devem ser definidos conforme o escopo e a documentação do projeto.
A Jota Soldas avalia as necessidades específicas de cada cliente para orientar soluções em soldagem, fabricação, montagem, manutenção e adequações industriais, sem substituir a análise técnica necessária para cada aplicação.
Técnicas de execução para melhorar o cordão de solda
A qualidade visual e funcional de um cordão de solda depende de um conjunto de fatores que começa antes da abertura do arco.
Preparação da junta, limpeza, ajuste das peças, seleção dos parâmetros e controle dos movimentos da tocha precisam estar coerentes com o material, a espessura, a posição de soldagem, o tipo de arame tubular e os requisitos do projeto.
Por isso, mesmo a solda MIG com arame tubular sendo reconhecida pela produtividade e pela alimentação contínua do arame-eletrodo, o processo não deve ser tratado como uma operação automática ou independente da experiência do soldador.
Na fabricação de estruturas metálicas, montagem de conjuntos, manutenção industrial e adequação de componentes, uma execução consistente contribui para cordões mais regulares, melhor acabamento e menor necessidade de retrabalho.
Esses benefícios dependem da correta parametrização e das condições reais de execução, e não podem ser definidos apenas pela escolha do processo.
Preparação da junta, limpeza e ajuste das peças
A preparação da junta deve seguir o desenho, a especificação técnica ou o procedimento aplicável ao serviço.
Antes da soldagem, é importante conferir se as peças estão corretamente posicionadas, alinhadas e apoiadas.
Folgas, desalinhamentos e variações dimensionais podem modificar a geometria da junta e influenciar a penetração, o volume de metal depositado e a estabilidade da poça de fusão.
As superfícies próximas à região de soldagem devem estar livres de contaminantes que possam interferir na formação do cordão.
Óleo, graxa, umidade, tinta, carepa, ferrugem solta e resíduos de corte podem favorecer porosidade, inclusões, instabilidade do arco e falta de fusão.
A limpeza deve ser compatível com o metal de base e realizada sem provocar danos que comprometam o encaixe ou a integridade das peças.
Também é necessário verificar a condição do arame, do alimentador, do bico de contato, do conduíte e da tocha.
Desgaste, obstrução ou alimentação irregular podem produzir sintomas semelhantes aos de uma regulagem inadequada.
Em arames tubulares protegidos por fluxo interno, o armazenamento e o manuseio devem seguir as orientações do fabricante, especialmente para evitar exposição indevida à umidade.
O ajuste das peças deve proporcionar acesso adequado à junta e permitir que o soldador mantenha uma trajetória estável.
Quando a montagem exige pontos de solda para fixação, esses pontos precisam ser compatíveis com a sequência prevista e não devem esconder descontinuidades ou impedir a fusão adequada durante o preenchimento.
Ângulo da tocha, distância de contato e velocidade de deslocamento
O ângulo da tocha influencia a direção do arco, o formato da poça e a distribuição do metal depositado.
A técnica de empurrar ou puxar a tocha pode alterar a visibilidade da junta, o perfil do cordão e a ação do arco sobre o material.
A escolha deve considerar o tipo de junta, a posição de soldagem, a espessura, o arame utilizado e a orientação do procedimento aplicável.
A distância entre o bico de contato e a peça, frequentemente relacionada ao comprimento livre do arame, também interfere no comportamento do processo.
Uma distância excessiva pode tornar o arco instável e alterar a fusão; uma distância insuficiente pode aumentar o risco de contato inadequado, aquecimento do bico e interrupções.
O valor apropriado não deve ser definido de forma universal, pois depende do consumível, do equipamento e das instruções técnicas correspondentes.
A velocidade de deslocamento precisa ser suficientemente estável para manter a poça sob controle.
Um movimento muito rápido pode reduzir o volume depositado e favorecer falta de fusão ou cobertura insuficiente das laterais.
Um deslocamento muito lento pode gerar excesso de reforço, acúmulo de material, aumento da entrada de calor e deformações.
Esses sinais são apenas indícios possíveis; a confirmação exige avaliação da junta, dos parâmetros e das condições de execução.
O soldador deve evitar movimentos bruscos, mudanças repentinas de direção e oscilações maiores do que o necessário.
Em juntas estreitas, uma trajetória mais controlada pode favorecer a fusão das laterais.
Em juntas mais largas, a sequência de passes e a distribuição do metal devem seguir o procedimento definido para o conjunto.
Controle da poça de fusão em diferentes posições
A poça de fusão responde à gravidade, à energia do arco, à velocidade de deslocamento e à geometria da junta.
Na posição plana, geralmente há maior facilidade para observar e controlar o metal líquido, mas isso não elimina a necessidade de manter distância, ângulo e velocidade consistentes.
A poça deve permanecer suficientemente fluida para promover a fusão, sem avançar de maneira descontrolada sobre as regiões adjacentes.
Em posições horizontal, vertical ou sobrecabeça, o controle tende a exigir maior atenção.
O volume da poça pode precisar ser limitado para evitar escorrimento, sobreposição inadequada e irregularidade do reforço.
A técnica pode envolver passes menores, pausas controladas nas laterais ou ajustes definidos no procedimento, sempre de acordo com o consumível, o equipamento e a junta.
A observação da poça deve considerar sua largura, fluidez, brilho, ligação com as laterais e comportamento atrás do arco.
A aparência isolada não substitui inspeções e verificações técnicas, mas ajuda o operador a identificar mudanças durante a execução.
Oscilação do arco, alimentação pulsante, respingos incomuns ou dificuldade para manter a trajetória podem indicar necessidade de interromper a operação e verificar regulagem, aterramento, consumível, alimentação do arame ou preparação da junta.
Em componentes industriais, a sequência de soldagem também pode influenciar deformações e tensões residuais.
A distribuição dos passes, a alternância entre regiões e o controle da fixação devem ser definidos conforme a geometria e os requisitos do projeto.
Não existe uma sequência única aplicável a todas as estruturas, chapas, perfis ou conjuntos soldados.
Como interpretar o aspecto do cordão?
Um cordão regular costuma apresentar largura e reforço relativamente uniformes, transição adequada com o metal de base e ausência visível de interrupções, crateras abertas, poros ou acúmulos excessivos.
A inspeção visual é importante, mas não identifica todas as possíveis descontinuidades ou condições internas da solda.
O excesso de reforço pode estar associado a deposição elevada, velocidade de deslocamento reduzida, geometria inadequada ou parâmetros incompatíveis com a junta.
A mordedura, caracterizada por uma depressão junto à margem do cordão, pode estar relacionada a corrente ou tensão inadequada, velocidade elevada, ângulo incorreto ou oscilação excessiva.
A falta de fusão pode ocorrer quando o calor, a técnica, a limpeza ou a preparação não favorecem a ligação entre o metal depositado e o metal de base.
Porosidade pode estar relacionada à presença de contaminantes, umidade, proteção gasosa insuficiente, vazamento, vazão inadequada ou turbulência.
No caso de arames tubulares com proteção externa, também é necessário observar mangueiras, conexões, bocal e condições do ambiente.
Em arames autoprotegidos, a análise deve considerar a remoção da escória entre passes e as orientações específicas do consumível.
Excesso de respingos pode ter relação com parâmetros desajustados, polaridade incompatível, arco instável, distância inadequada, alimentação irregular ou superfície contaminada.
Como esses sintomas podem ter causas diferentes, não é recomendável alterar vários parâmetros ao mesmo tempo.
Uma verificação organizada ajuda a identificar a origem provável sem transformar uma hipótese em diagnóstico definitivo.
Boas práticas para reduzir retrabalho e preservar a uniformidade
Antes de iniciar, faça uma conferência objetiva:
- confirme material, espessura, junta, posição e sequência de soldagem;
- verifique limpeza, alinhamento, folga e fixação das peças;
- confira o tipo, a condição e a compatibilidade do arame tubular;
- examine tocha, bico de contato, conduíte, alimentador, cabos e aterramento;
- valide tensão, corrente, velocidade de alimentação, polaridade e vazão de gás quando aplicável;
- consulte a documentação técnica do fabricante e o procedimento definido para o serviço;
- confirme os requisitos de inspeção e os critérios de aceitação aplicáveis ao projeto.
Durante a execução, mantenha postura estável, trajetória previsível e observação contínua da poça.
Evite corrigir imperfeições apenas com passes adicionais sem antes avaliar a causa.
A limpeza entre passes, quando necessária, deve ser executada adequadamente para não aprisionar escória ou contaminantes.
Ao finalizar, observe o início e o término do cordão, pois crateras, falta de preenchimento e interrupções podem concentrar descontinuidades.
Na Jota Soldas, a avaliação do escopo e das necessidades de cada cliente orienta soluções de soldagem, fabricação, montagem, manutenção e adequação industrial.
Essa abordagem é relevante porque a técnica de execução precisa ser compatível com a aplicação real, seja em estruturas metálicas, chapas, perfis, conjuntos soldados ou componentes industriais.
A empresa atua como prestadora de serviços e fabricante, com atendimento nacional, e baseia seu trabalho no conhecimento técnico acumulado desde a experiência do fundador no segmento de soldagem, iniciada em 2004, além da trajetória empresarial fundada em 2019.
Assim, melhorar o cordão não significa apenas aumentar a velocidade de deposição.
O objetivo é equilibrar produtividade, precisão, acabamento, regularidade e segurança, respeitando o material, a junta, a posição, o equipamento e os requisitos técnicos de cada projeto.
Aplicações industriais da soldagem com arame tubular
A soldagem com arame tubular é utilizada em diferentes operações industriais porque combina alimentação contínua do consumível, possibilidade de elevada produtividade e adaptação a diversos tipos de juntas, espessuras e posições de soldagem.
Na prática, a escolha do processo não deve ser feita apenas pelo nome do consumível.
É necessário analisar o metal de base, o desenho da junta, a posição de execução, o nível de acabamento esperado, as condições do ambiente e os requisitos técnicos do projeto.
Nesse contexto, a Solda MIG arame tubular pode ser considerada em trabalhos que envolvem fabricação, montagem, manutenção e adequação de componentes metálicos.
A definição do arame, da polaridade, da necessidade de gás externo e dos parâmetros do equipamento depende da especificação aplicável ao consumível e da avaliação técnica da junta.
Por isso, a aplicação industrial deve ser planejada antes do início da execução, especialmente quando a solda fará parte de uma estrutura submetida a esforços, vibrações, temperatura ou requisitos normativos.
Estruturas metálicas, chapas e perfis
Em estruturas metálicas, o arame tubular pode ser empregado na união de chapas, perfis e componentes preparados para formar bases, suportes, quadros, plataformas, reforços e outros conjuntos fabricados conforme desenho ou escopo definido pelo contratante.
A alimentação contínua do arame favorece a produtividade em trechos de solda repetitivos, desde que o equipamento, o consumível e a técnica de execução estejam compatíveis com a aplicação.
Antes da soldagem, a preparação das peças influencia diretamente a qualidade da junta.
Devem ser avaliados o alinhamento, a abertura, o ajuste entre os componentes, a presença de contaminantes e a necessidade de preparação das bordas.
Óleo, umidade, carepa, tinta, ferrugem e resíduos podem afetar a estabilidade do arco e contribuir para descontinuidades.
O método de limpeza e a extensão da preparação devem seguir as condições do material e as orientações técnicas aplicáveis.
Em chapas de diferentes espessuras, a regulagem precisa considerar o risco de falta de fusão, perfuração, excesso de reforço ou deformação.
Em perfis e estruturas com acessos restritos, a posição da tocha e a sequência de soldagem também interferem na capacidade de obter um cordão uniforme.
Assim, o processo pode ser tecnicamente viável, mas a decisão final depende da relação entre geometria, espessura, posição e requisitos da junta.
Conjuntos soldados e fabricação de equipamentos industriais
A soldagem com arame tubular também pode integrar a fabricação de conjuntos soldados e equipamentos industriais.
Nessa aplicação, diferentes peças são unidas para formar subconjuntos ou estruturas completas, com etapas que podem incluir preparação, ponteamento, conferência dimensional, soldagem, inspeção e acabamento compatível com o projeto.
A sequência de montagem é importante porque o calor introduzido pela soldagem pode provocar contrações e alterações dimensionais.
Uma estratégia de execução deve considerar a distribuição dos cordões, a alternância entre regiões e a necessidade de manter o conjunto dentro das tolerâncias estabelecidas.
O objetivo não é somente produzir um cordão visualmente regular, mas preservar a funcionalidade, o encaixe e a integridade do conjunto.
Em equipamentos e componentes industriais, a escolha do arame tubular deve levar em conta o metal de base e as propriedades requeridas para a junta.
Também é necessário verificar se o arame é autoprotegido ou se exige gás de proteção externo.
O fluxo interno de um arame tubular pode contribuir para a proteção da poça e para a formação da escória, enquanto consumíveis protegidos por gás dependem da regulagem adequada da vazão e da proteção ao redor do arco.
Essas características não tornam um tipo universalmente melhor que o outro; elas apenas direcionam a aplicação conforme o projeto e o procedimento adotado.
Quando há várias peças, soldas em posições distintas ou necessidade de repetibilidade, o controle da velocidade de alimentação, da tensão, da corrente, da distância de contato e da velocidade de deslocamento se torna ainda mais relevante.
Uma regulagem inadequada pode produzir instabilidade, respingos, porosidade, falta de fusão ou perfil irregular.
Esses sinais indicam a necessidade de investigação, mas não permitem concluir uma causa única sem observar o conjunto das condições de execução.
Recuperação de componentes e adequações de estruturas
Em manutenção industrial, o arame tubular pode ser avaliado para recuperação de componentes metálicos, recomposição de regiões desgastadas ou execução de reparos definidos por uma análise técnica.
Também pode ser considerado em adequações de estruturas, como inclusão de reforços, alteração de suportes, adaptação de conjuntos e modificações necessárias para atender a uma nova condição de uso.
A recuperação de um componente exige cuidado adicional.
Antes de soldar, é importante compreender a origem do desgaste, a condição do material remanescente, a existência de trincas, a presença de contaminantes e a função desempenhada pela peça.
Uma deposição sobre uma superfície sem preparação adequada pode ocultar problemas ou gerar uma união sem a resistência e a penetração necessárias.
Dependendo do caso, a intervenção pode exigir remoção de material comprometido, preparação da região, controle da sequência de passes e inspeção posterior.
Nas adequações estruturais, o escopo deve esclarecer quais esforços a alteração deverá suportar e como a nova parte será integrada ao conjunto existente.
A compatibilidade entre materiais, a acessibilidade para a tocha, a posição de soldagem e a possibilidade de inspeção precisam ser consideradas.
Em estruturas já instaladas, o ambiente pode impor restrições relacionadas a ventilação, segurança, interferências, limpeza e isolamento de fontes de energia.
A Jota Soldas atua como prestadora de serviços e fabricante, desenvolvendo e executando soluções de soldagem, fabricação, montagem, manutenção e adequações industriais conforme as necessidades apresentadas.
Fundada em 2019, a empresa reúne a experiência acumulada de seu fundador, que atua no segmento de soldagem desde 2004.
Essa informação contextualiza uma trajetória baseada em vivência prática, sem significar que exista uma especificação única ou uma solução automática para todos os componentes.
Setores que podem demandar o processo
A soldagem com arame tubular pode ser analisada por empresas de diferentes segmentos que trabalham com fabricação ou intervenção em componentes metálicos.
Entre os contextos de aplicação estão:
- Indústrias metalúrgicas que fabricam, transformam ou reparam componentes e conjuntos soldados.
- Fabricantes de estruturas metálicas que trabalham com chapas, perfis, bases, suportes e elementos estruturais.
- Caldeirarias que produzem conjuntos metálicos conforme desenhos, medidas, materiais e requisitos definidos no escopo.
- Empresas de manutenção industrial que realizam recuperação, substituição, reforço ou adequação de componentes.
- Operações de montagem industrial que precisam unir ou ajustar conjuntos no local de instalação, conforme as condições técnicas e de segurança aplicáveis.
A presença em um desses setores não é suficiente para determinar o processo mais adequado.
Uma mesma empresa pode utilizar arame maciço, arame tubular autoprotegido, arame tubular com gás ou outro processo de soldagem em situações diferentes.
A seleção depende do material, da espessura, do volume de solda, da posição, do acesso, do acabamento e do nível de controle exigido.
Como avaliar se o processo atende ao escopo?
Uma avaliação técnica pode começar por um conjunto objetivo de perguntas:
- Qual é o metal de base e ele possui revestimento, pintura, oxidação ou contaminação que precise ser removida?
- Quais são as espessuras e geometrias das peças envolvidas?
- A junta é de topo, em ângulo, sobreposta ou possui outra configuração?
- Em quais posições a soldagem será executada e existe acesso suficiente para movimentar a tocha?
- O arame tubular previsto é autoprotegido ou requer gás externo?
- Qual polaridade é indicada pelo fabricante do consumível e pelo procedimento aplicável?
- Há exigência de resistência, penetração, acabamento, inspeção ou rastreabilidade?
- O conjunto será fabricado em oficina, montado em campo ou submetido a adequação durante uma parada de manutenção?
- O projeto menciona normas, especificações internas ou requisitos de qualificação?
- O equipamento disponível permite controlar os parâmetros necessários com estabilidade?
A resposta a essas perguntas ajuda a distinguir uma aplicação potencialmente adequada de uma situação que exige outro processo, outro consumível ou uma preparação diferente.
Também reduz o risco de escolher um arame apenas pela produtividade aparente, sem considerar a qualidade da junta e a condição real de trabalho.
Para solicitar uma avaliação à Jota Soldas, é recomendável reunir o máximo possível de informações do projeto, como material, espessuras, desenho ou croqui, tipo de junta, posição de soldagem, quantidade de peças, condição de instalação e requisito normativo, quando houver.
Com atuação em soldagem, fabricação e montagem industrial e alcance nacional, a empresa informa que trabalha com atendimento personalizado, avaliando o escopo e as necessidades de cada cliente para orientar a solução aplicável.
A definição técnica deve ser feita conforme os dados concretos do serviço, a documentação do consumível e os requisitos de qualidade, segurança e eficiência estabelecidos para a aplicação.
Controle de qualidade, segurança e requisitos normativos
A inspeção visual é uma etapa inicial de controle da soldagem MIG/MAG com arame tubular.
Ela deve ser realizada após a limpeza adequada da região soldada e, quando aplicável, em diferentes momentos da execução.
O objetivo é verificar se o cordão apresenta aspecto compatível com o projeto e identificar sinais que justifiquem uma avaliação técnica complementar.
Entre os pontos normalmente observados estão a continuidade do cordão, a uniformidade do reforço, a largura aparente, a transição entre o metal depositado e o metal de base, a presença de mordedura, trincas visíveis, poros abertos, falta de preenchimento, sobreposição, excesso de respingos e indícios de falta de fusão.
A aparência, isoladamente, não comprova a integridade da junta, uma solda visualmente regular ainda pode exigir outros métodos de inspeção, conforme o risco, a função do componente e os requisitos do projeto.
Descontinuidades podem ter causas diferentes e não devem ser tratadas como diagnóstico automático.
Por exemplo, porosidade pode estar relacionada à proteção gasosa insuficiente, contaminação, umidade ou regulagem inadequada; excesso de respingos pode estar associado à transferência metálica, à polaridade, à tensão ou à velocidade de alimentação; já a falta de fusão pode envolver preparação da junta, energia de soldagem, velocidade de deslocamento ou técnica de execução.
A confirmação da causa depende da análise das condições reais, do consumível e do procedimento utilizado.
Rastreabilidade do consumível e controle dos parâmetros
A qualidade da junta depende não apenas da habilidade de execução, mas também da coerência entre metal de base, arame tubular, gás de proteção, polaridade, equipamento e procedimento.
Por isso, é recomendável manter registros que permitam identificar o consumível empregado, sua especificação aplicável, as condições de armazenamento e os parâmetros utilizados durante a soldagem.
A rastreabilidade pode incluir a identificação do lote do arame, quando prevista pela documentação do fabricante ou pelo sistema de qualidade do projeto, além do registro da preparação da junta, da posição de soldagem, do equipamento e das condições relevantes de execução.
Esse controle facilita a investigação de eventuais descontinuidades e ajuda a evitar que ajustes aprovados para uma combinação de material, espessura e junta sejam aplicados indevidamente em outra situação.
Os parâmetros devem ser avaliados em conjunto.
A velocidade de alimentação do arame influencia a taxa de deposição e se relaciona à corrente; a tensão afeta o comprimento do arco e o perfil do cordão; a vazão do gás interfere na proteção da poça quando o arame exige gás externo; e a polaridade deve ser compatível com o consumível e com a orientação técnica aplicável.
Não existe uma regulagem universal, a definição deve considerar material, espessura, tipo de junta, posição, equipamento, consumível e requisitos do projeto.
Antes do início da soldagem, uma verificação prática deve confirmar:
- se o arame tubular é compatível com o metal de base e com a junta;
- se o equipamento está configurado para a polaridade indicada;
- se o gás, quando necessário, é compatível com o consumível e está disponível de forma adequada;
- se a tocha, o alimentador, os cabos e as conexões estão em condições de uso;
- se a junta está limpa, alinhada e preparada conforme o procedimento aplicável;
- se os parâmetros previstos foram conferidos na documentação técnica;
- se a área está protegida contra correntes de ar que possam prejudicar a proteção gasosa;
- se os equipamentos de proteção e as medidas de segurança foram providenciados.
Segurança operacional na soldagem
A soldagem produz calor intenso, radiação, fumos metálicos, respingos e riscos elétricos.
A execução deve ocorrer com avaliação prévia da área, controle de materiais combustíveis e utilização de equipamentos de proteção individual adequados à atividade.
A seleção desses equipamentos deve seguir os riscos identificados e as orientações de segurança aplicáveis ao ambiente industrial.
A ventilação é essencial para reduzir a concentração de fumos e gases gerados pelo processo.
Ela deve ser planejada sem criar correntes de ar capazes de desestabilizar a proteção gasosa da poça.
Quando a ventilação geral não for suficiente, podem ser necessárias medidas adicionais de controle, definidas por profissional responsável pela segurança e pelas características do local.
Também é necessário considerar proteção para olhos e face, mãos, corpo e pés, além de cuidados contra choque elétrico, queimaduras, queda de objetos e incêndio.
Cabos, porta-eletrodos, conexões, aterramento e componentes do equipamento devem ser inspecionados antes do uso.
A manutenção ou intervenção elétrica deve ser realizada por pessoa habilitada, com o equipamento em condição segura.
Em trabalhos de fabricação, montagem, manutenção ou adequação industrial, a análise deve incluir o acesso à junta, a posição de soldagem, a movimentação de peças, o isolamento da área e a possível presença de outros trabalhadores.
A segurança não deve ser considerada uma etapa separada da qualidade, condições inadequadas podem afetar tanto a integridade da junta quanto a exposição das pessoas aos riscos do processo.
Quando considerar a qualificação do procedimento?
Projetos com requisitos normativos específicos, responsabilidade estrutural, condições severas de serviço ou exigências formais de inspeção podem requerer a qualificação de um procedimento de soldagem.
Essa necessidade não deve ser presumida apenas pelo tipo de processo.
Ela depende do projeto, do material, da espessura, da junta, da posição, do consumível, do gás, do equipamento, das condições de execução e do padrão técnico adotado.
A qualificação do procedimento busca demonstrar, por meio de critérios definidos e documentação apropriada, que determinada combinação de variáveis pode produzir uma junta compatível com os requisitos estabelecidos.
Da mesma forma, alguns projetos podem exigir certificações ou qualificações dos soldadores, conforme as necessidades do serviço e os documentos contratuais ou normativos aplicáveis.
Antes da execução, o responsável técnico ou a equipe de engenharia deve verificar se há desenho aprovado, especificação de soldagem, critérios de aceitação, plano de inspeção, necessidade de ensaios e exigência de registros.
Quando essas informações não estiverem disponíveis, o escopo deve ser esclarecido antes da escolha definitiva do consumível e da parametrização.
Referências técnicas e responsabilidade na decisão
Normas e padrões reconhecidos, como os associados à AWS e à ASME, podem fazer parte da base documental de determinados projetos.
A referência correta depende do componente, do setor, do contrato e da edição aplicável.
Por isso, não é adequado citar um requisito específico sem verificar a documentação vigente e o escopo da aplicação.
Na prática, um controle responsável combina inspeção visual, preparação adequada, rastreabilidade, registro de parâmetros, segurança operacional e validação dos requisitos normativos.
A Jota Soldas atua como prestadora de serviços e fabricante em soldagem, fabricação, montagem, manutenção e adequações industriais.
Para uma avaliação técnica, a definição da solução deve partir das informações reais do projeto e das necessidades do cliente, sem substituir a análise dos documentos, normas e responsabilidades aplicáveis.
Como contratar uma solução de soldagem MIG/MAG industrial?
Definir uma solução de soldagem MIG/MAG industrial exige mais do que escolher um processo conhecido por sua produtividade.
A especificação adequada depende do material, da espessura, do tipo de junta, da posição de soldagem, do equipamento disponível, do consumível e dos requisitos de qualidade aplicáveis ao projeto.
Por isso, uma solicitação técnica bem detalhada ajuda o prestador a compreender o escopo e a avaliar a alternativa mais coerente para fabricação, montagem, manutenção ou adequação industrial.
Critérios técnicos de informações para enviar em uma solicitação técnica
Antes de solicitar uma avaliação, reúna o máximo possível de informações sobre a aplicação.
O objetivo não é definir sozinho todos os parâmetros, mas fornecer dados suficientes para que a análise seja técnica e contextualizada:
- Material de base: informe, quando disponível, o tipo de aço ou outro metal, além de eventuais revestimentos, tratamentos ou condições especiais da peça.
- Espessura: indique as espessuras envolvidas e se há união entre materiais de dimensões diferentes.
- Desenho ou croqui: envie desenhos técnicos, medidas, tolerâncias, detalhes construtivos e identificação das regiões que serão soldadas.
- Tipo de junta: descreva se a junta é de topo, sobreposta, em ângulo ou de outra configuração, incluindo abertura, preparação e acesso disponível.
- Posição de soldagem: informe se a execução ocorrerá na posição plana, horizontal, vertical, sobrecabeça ou em uma combinação delas.
- Quantidade e repetitividade: esclareça se se trata de uma peça única, de um conjunto ou de uma fabricação repetitiva. Esse dado influencia a análise de produtividade e preparação.
- Aplicação do componente: explique se a estrutura ou peça será utilizada em fabricação de equipamentos, estrutura metálica, caldeiraria, manutenção, recuperação ou adequação industrial.
- Requisito normativo: informe se o projeto menciona normas, códigos, inspeções, rastreabilidade, qualificação de procedimento de soldagem ou certificação de soldadores.
- Condições de execução: descreva o local, o acesso, a necessidade de desmontagem, a possibilidade de movimentação da peça e as condições gerais de segurança.
Quando parte dessas informações não estiver disponível, ainda é possível solicitar uma conversa técnica.
Nesse caso, é importante deixar claro quais dados precisam ser confirmados em campo ou no projeto antes da definição do procedimento.
Perguntas frequentes
A solicitação precisa conter um projeto completo?
Um projeto completo facilita a análise, mas desenhos parciais, croquis, fotografias técnicas e uma descrição clara da necessidade também podem ajudar na compreensão inicial.
A definição da solução depende da qualidade das informações disponíveis e da necessidade de confirmar aspectos como material, junta, espessura e posição.
É possível definir o arame tubular somente pela espessura da peça?
Não. A espessura é um dos critérios, mas a seleção também pode envolver metal de base, resistência requerida, posição de soldagem, polaridade, tipo de proteção, acabamento esperado, equipamento e requisitos do procedimento.
O consumível deve ser validado conforme a documentação técnica aplicável e as condições reais de execução.
Todo projeto precisa de qualificação de procedimento e certificação de soldadores?
Não é adequado tratar essa exigência como universal.
Projetos com requisitos normativos específicos podem exigir qualificação de procedimento de soldagem e certificações dos soldadores conforme as necessidades do projeto.
Essa verificação deve ser feita a partir das especificações contratuais, normas aplicáveis e critérios de inspeção definidos para o serviço.
A avaliação técnica substitui a inspeção da peça ou do local?
Nem sempre, Informações enviadas à distância podem ser suficientes para uma análise inicial, mas condições de acesso, estado da superfície, deformações, contaminações e limitações de montagem podem alterar a solução.
Quando esses fatores forem relevantes, devem ser considerados antes da execução.
Critérios para comparar prestadores de serviço
A comparação entre prestadores deve priorizar a capacidade de compreender o problema e controlar tecnicamente a execução, e não apenas a escolha do processo ou a percepção de menor custo.
Alguns critérios úteis são:
- Clareza na leitura do escopo: o prestador deve demonstrar que entendeu a aplicação, as dimensões, as juntas, a posição e as condições de trabalho.
- Coerência na seleção do processo: MIG, MAG, arame tubular ou outra alternativa devem ser relacionados ao material, ao ambiente, à produtividade desejada e ao requisito da junta.
- Atenção à preparação: limpeza, remoção de contaminantes, ajuste, alinhamento e acesso influenciam diretamente a qualidade da solda e a possibilidade de retrabalho.
- Controle dos parâmetros: tensão, corrente, velocidade de alimentação, polaridade, vazão de gás e velocidade de deslocamento precisam ser tratados de acordo com o consumível, o equipamento e o procedimento aplicável.
- Segurança operacional: devem ser consideradas proteção individual, ventilação, controle de fumos, riscos elétricos, prevenção de incêndio e organização do local.
- Verificação da qualidade: a inspeção visual e os critérios de aceitação precisam estar alinhados ao projeto. Quando necessário, podem ser avaliadas formas adicionais de controle previstas na especificação.
- Comunicação técnica: um bom atendimento esclarece premissas, limitações, informações pendentes e responsabilidades de cada parte, evitando decisões baseadas em suposições.
- Capacidade de atender o escopo integrado: em determinados projetos, soldagem, fabricação, montagem, manutenção e adequações estão relacionados. Avaliar essa integração pode simplificar a gestão técnica do serviço.
Esses critérios não estabelecem um ranking entre empresas nem contribuem para um resultado por si mesmos.
Eles ajudam o contratante a comparar abordagens, identificar lacunas na proposta técnica e escolher uma solução compatível com a complexidade do trabalho.
Como a Jota Soldas pode participar da avaliação?
A Jota Soldas foi fundada em 2019 e reúne a experiência acumulada de seu fundador, que atua no segmento de soldagem desde 2004.
A empresa oferece soluções personalizadas em soldagem, fabricação e montagem industrial, atendendo também demandas de manutenção e adequações industriais conforme o escopo apresentado.
Na prática, a avaliação deve partir das especificações e necessidades de cada cliente.
Isso permite analisar se a soldagem MIG/MAG com arame tubular é adequada à aplicação, quais informações precisam ser confirmadas e quais cuidados devem ser considerados na fabricação, na montagem ou na recuperação de componentes.
A definição técnica não deve ser baseada em uma configuração universal, pois materiais, juntas, posições, equipamentos e requisitos de projeto variam.
Para solicitar uma avaliação, encaminhe a descrição do serviço, o material, as espessuras, os desenhos ou croquis disponíveis, o tipo de junta, a posição de soldagem, a quantidade envolvida e os requisitos normativos conhecidos.
A Jota Soldas poderá analisar o escopo de atuação e orientar a definição da solução dentro do contexto de soldagem, fabricação, montagem, manutenção ou adequação industrial.
O atendimento da empresa possui alcance nacional, conforme a necessidade apresentada e a avaliação do projeto.
Na navegação do site, procure também as páginas relacionadas a soldagem MIG/MAG industrialfabricação de estruturas metálicasmontagem industrialmanutenção industrial e adequações industriais.
A página institucional da Jota Soldas pode complementar as informações sobre a trajetória e a atuação da empresa.
O próximo passo recomendado é solicitar uma avaliação técnica do projeto, fornecendo os dados disponíveis para que o escopo seja compreendido com clareza e responsabilidade.
Para saber mais sobre Solda MIG arame tubular
Ligue para (11) 4358-4906 ou clique aqui e entre em contato por e-mail.
Entre em contato agora mesmo!
Clique no botão e entre em contato para tirar dúvidas ou solicitar um orçamento.
Solicitar contatoPrincipais regiões de atendimento:
- Atendimento realizado em todo o estado de Acre.
- Atendimento realizado em todo o estado de Alagoas.
- Atendimento realizado em todo o estado de Amapá.
- Atendimento realizado em todo o estado de Amazonas.
- Atendimento realizado em todo o estado de Bahia.
- Atendimento realizado em todo o estado de Ceará.
- Atendimento realizado em todo o estado de Distrito Federal.
- Atendimento realizado em todo o estado de Espírito Santo.
- Atendimento realizado em todo o estado de Goiás.
- Atendimento realizado em todo o estado de Maranhão.
- Atendimento realizado em todo o estado de Mato Grosso.
- Atendimento realizado em todo o estado de Mato Grosso do Sul.
- Atendimento realizado em todo o estado de Minas Gerais.
- Atendimento realizado em todo o estado de Pará.
- Atendimento realizado em todo o estado de Paraíba.
- Atendimento realizado em todo o estado de Paraná.
- Atendimento realizado em todo o estado de Pernambuco.
- Atendimento realizado em todo o estado de Piauí.
- Atendimento realizado em todo o estado de Rio de Janeiro.
- Atendimento realizado em todo o estado de Rio Grande do Norte.
- Atendimento realizado em todo o estado de Rio Grande do Sul.
- Atendimento realizado em todo o estado de Rondônia.
- Atendimento realizado em todo o estado de Roraima.
- Atendimento realizado em todo o estado de Santa Catarina.
- Atendimento realizado em todo o estado de São Paulo.
- Atendimento realizado em todo o estado de Sergipe.
- Atendimento realizado em todo o estado de Tocantins.

