Galeria
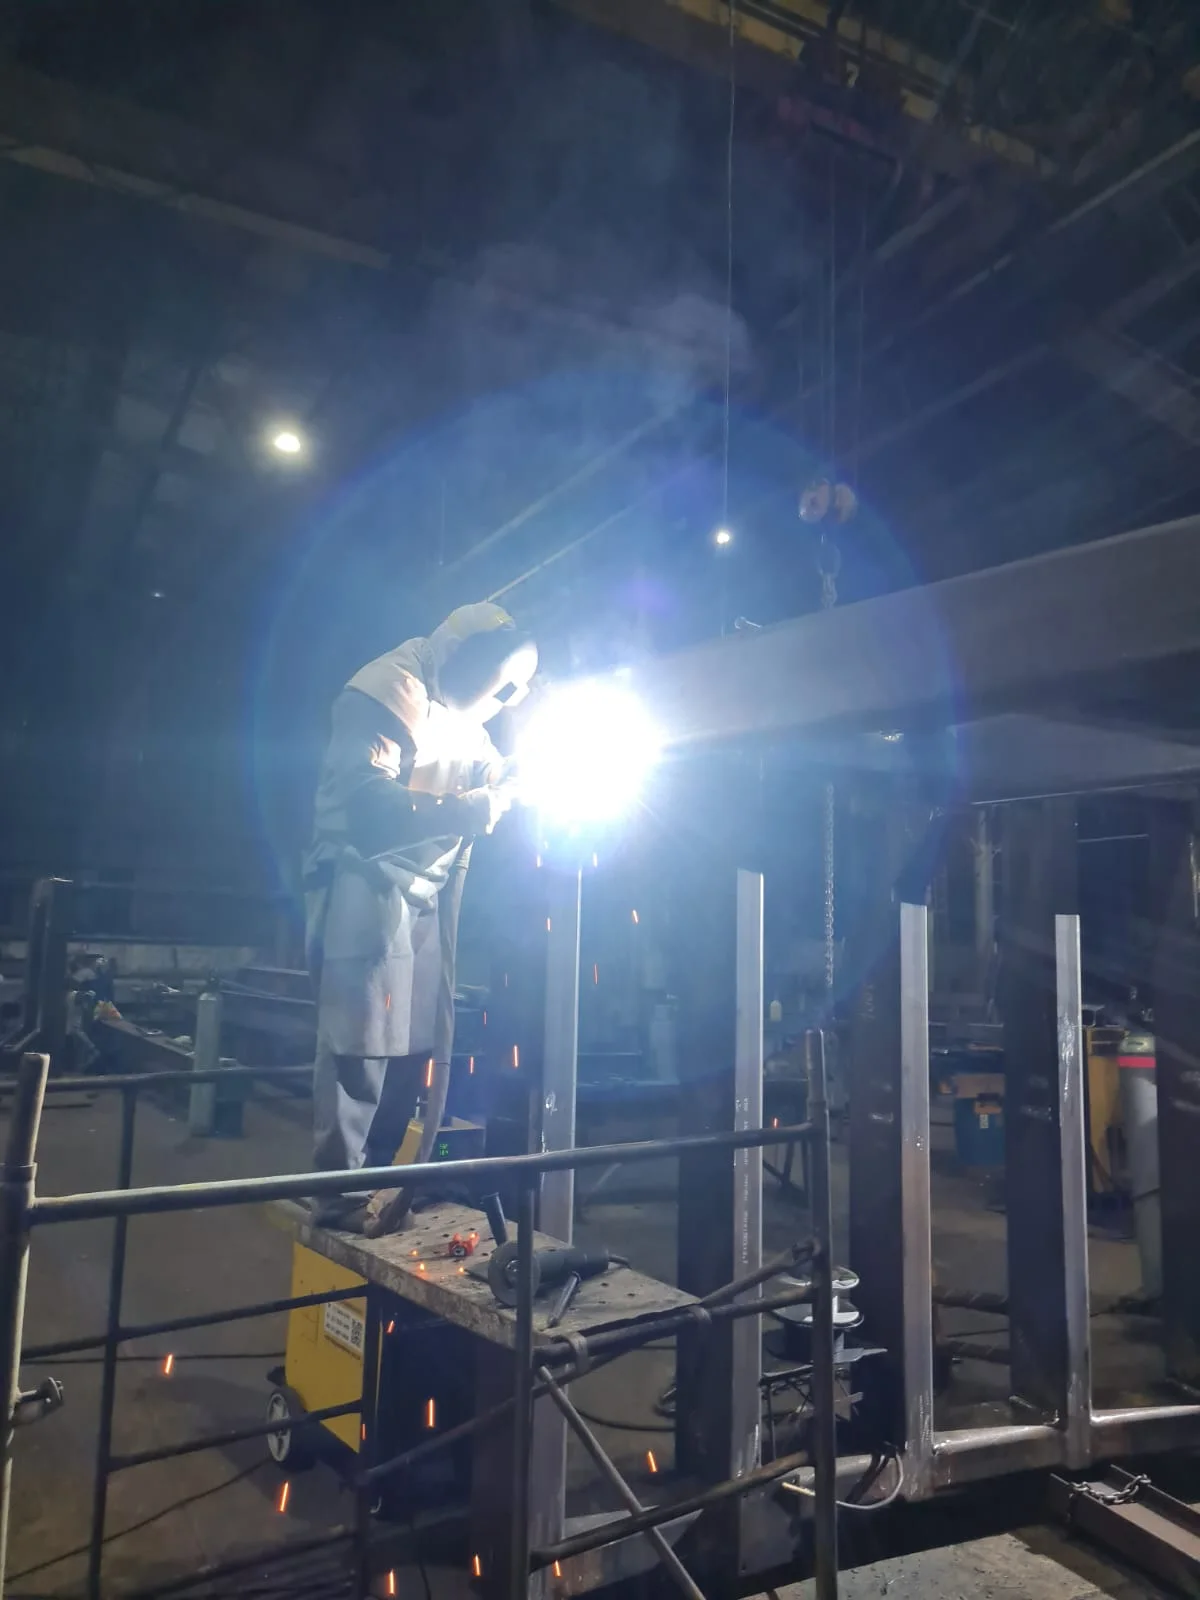
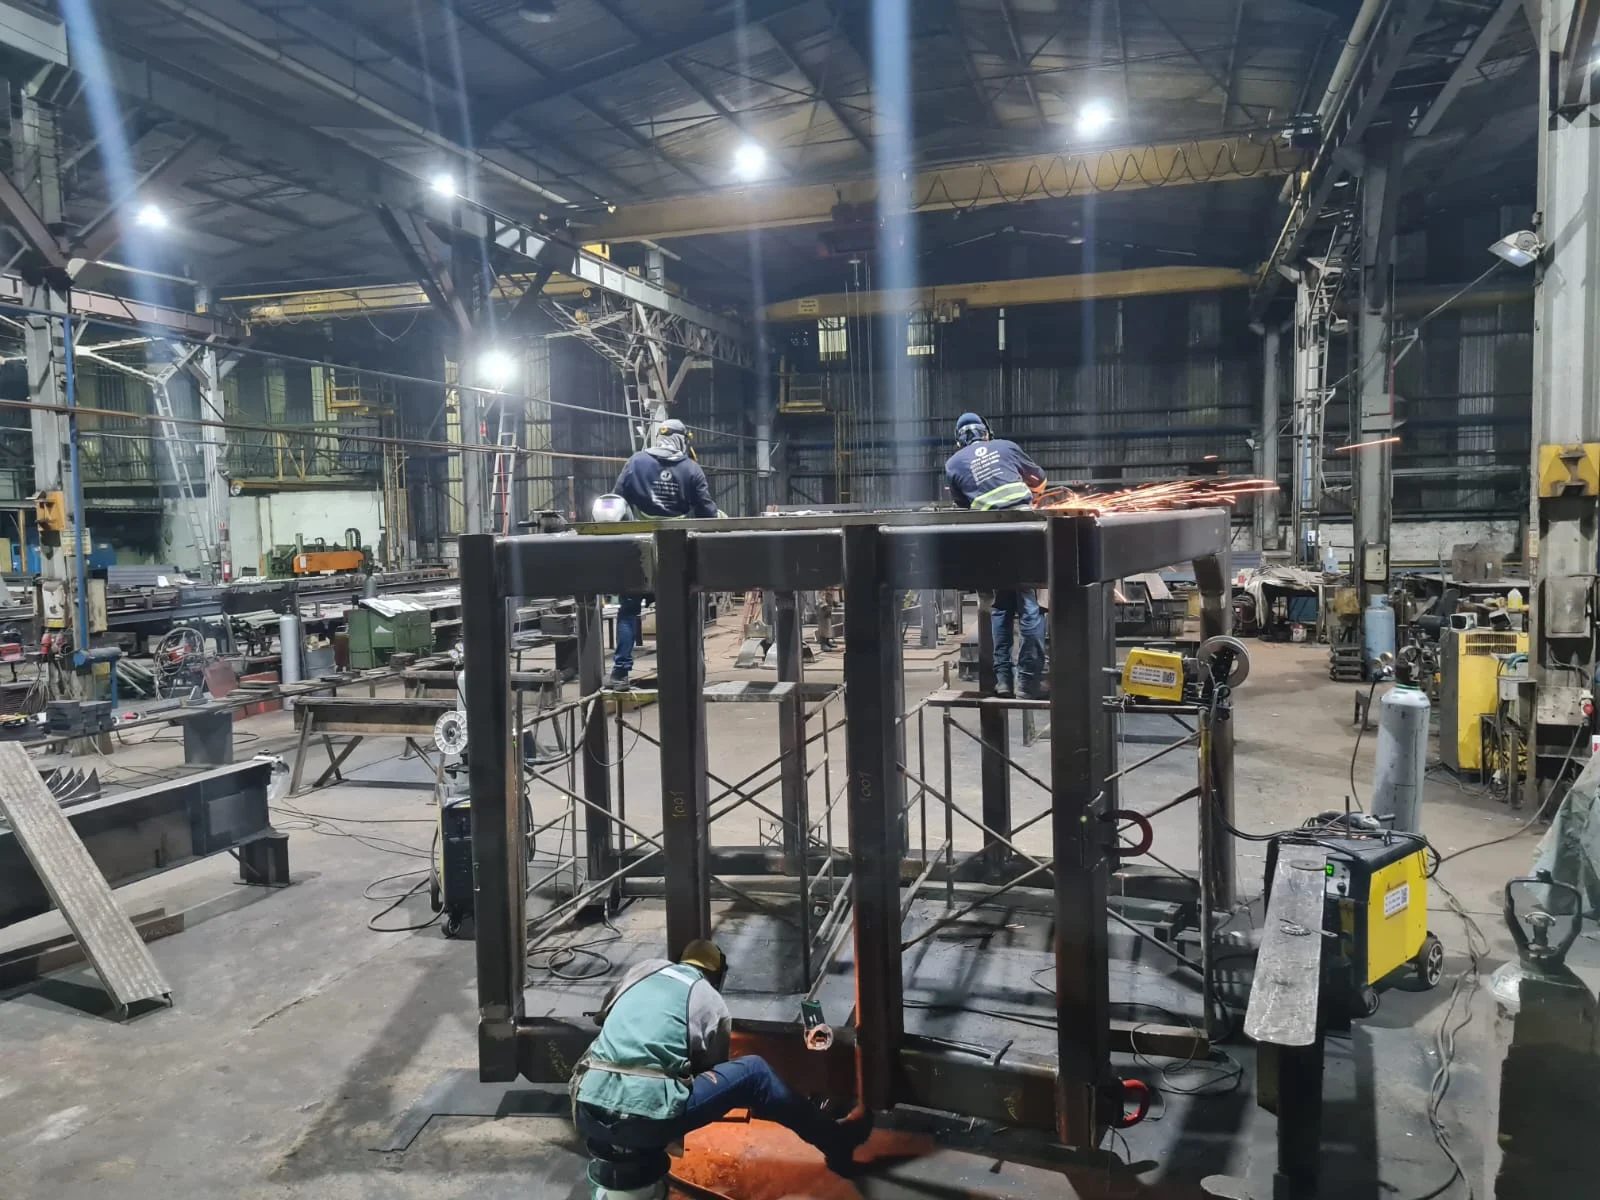
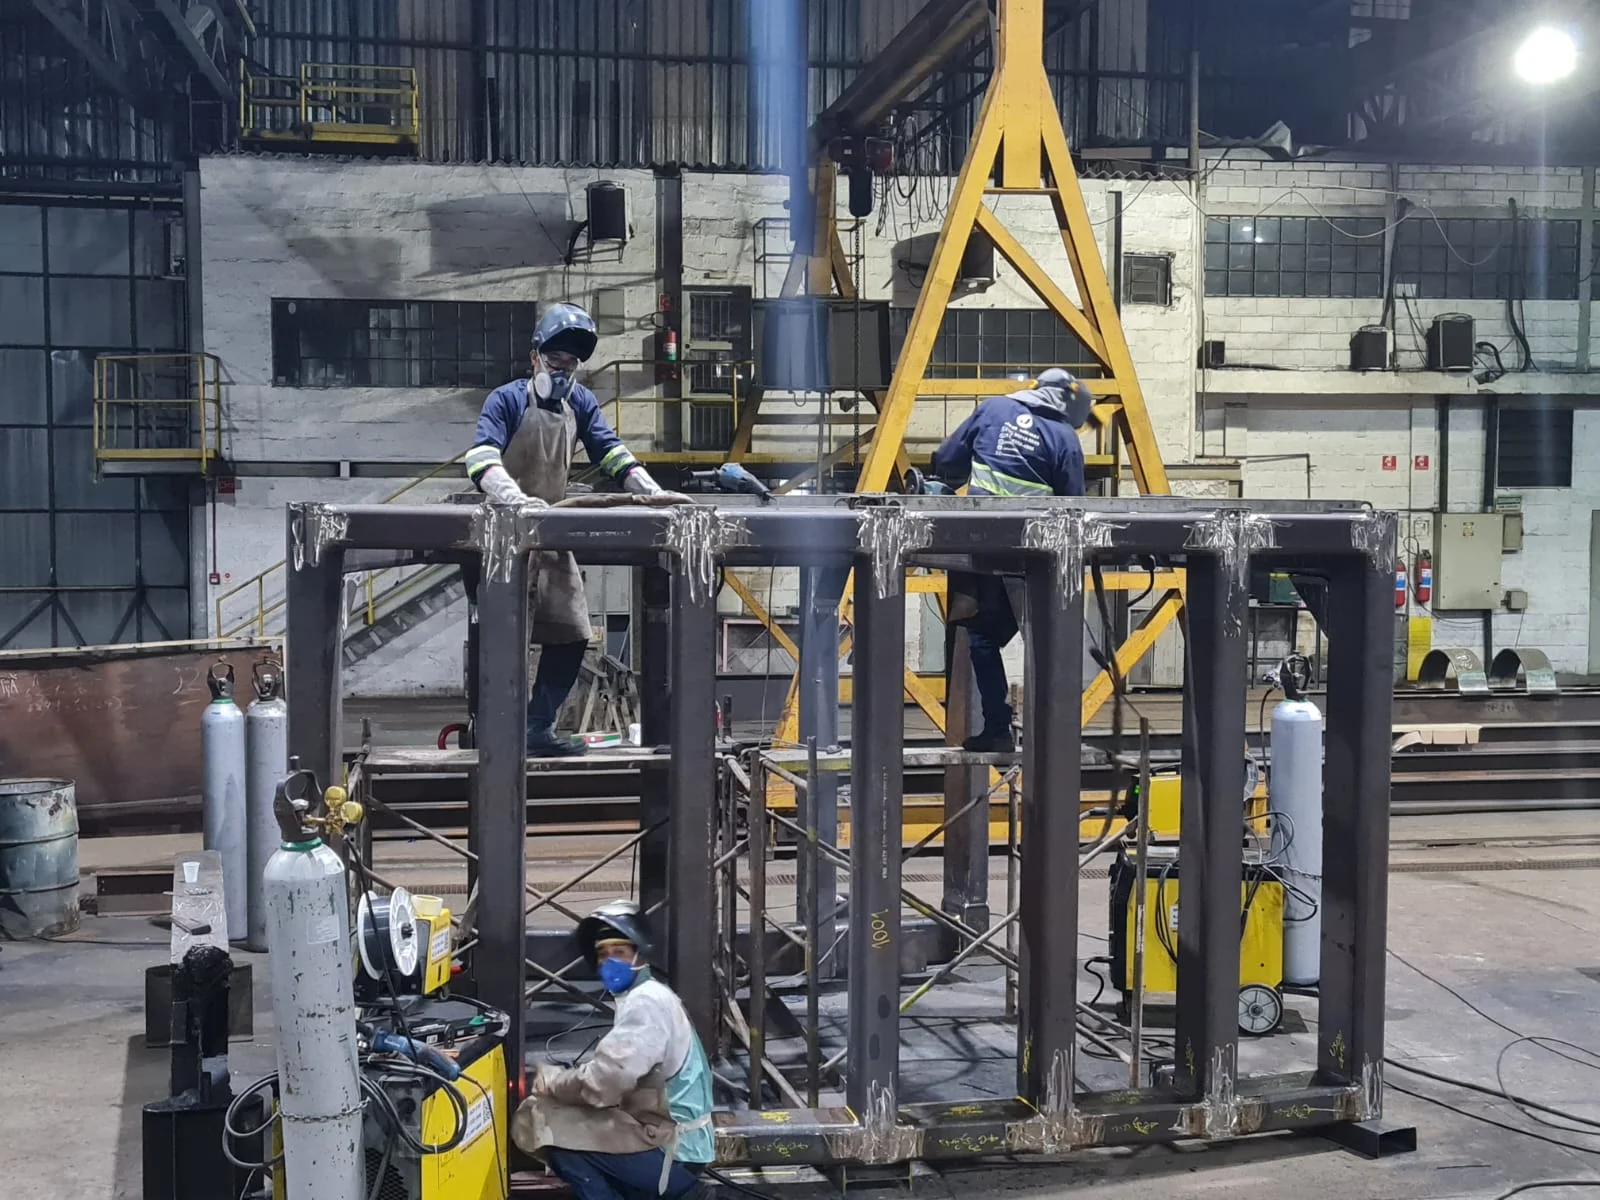
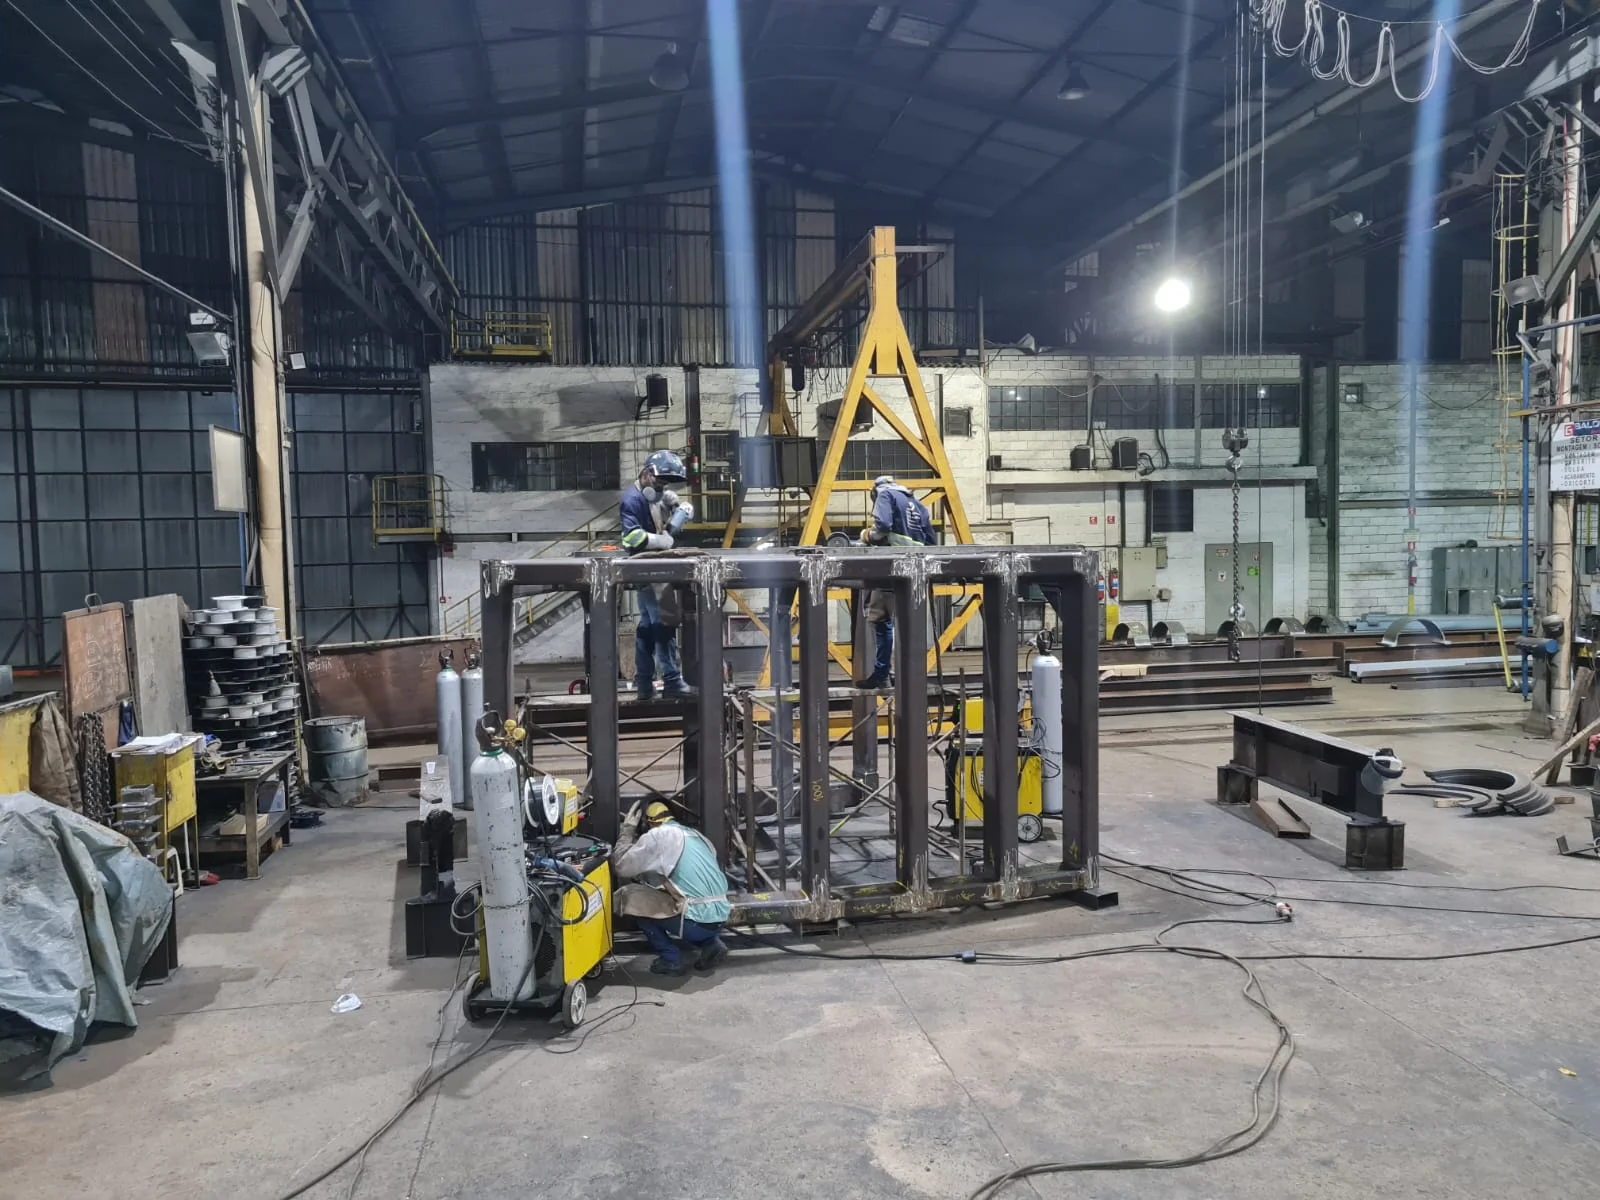
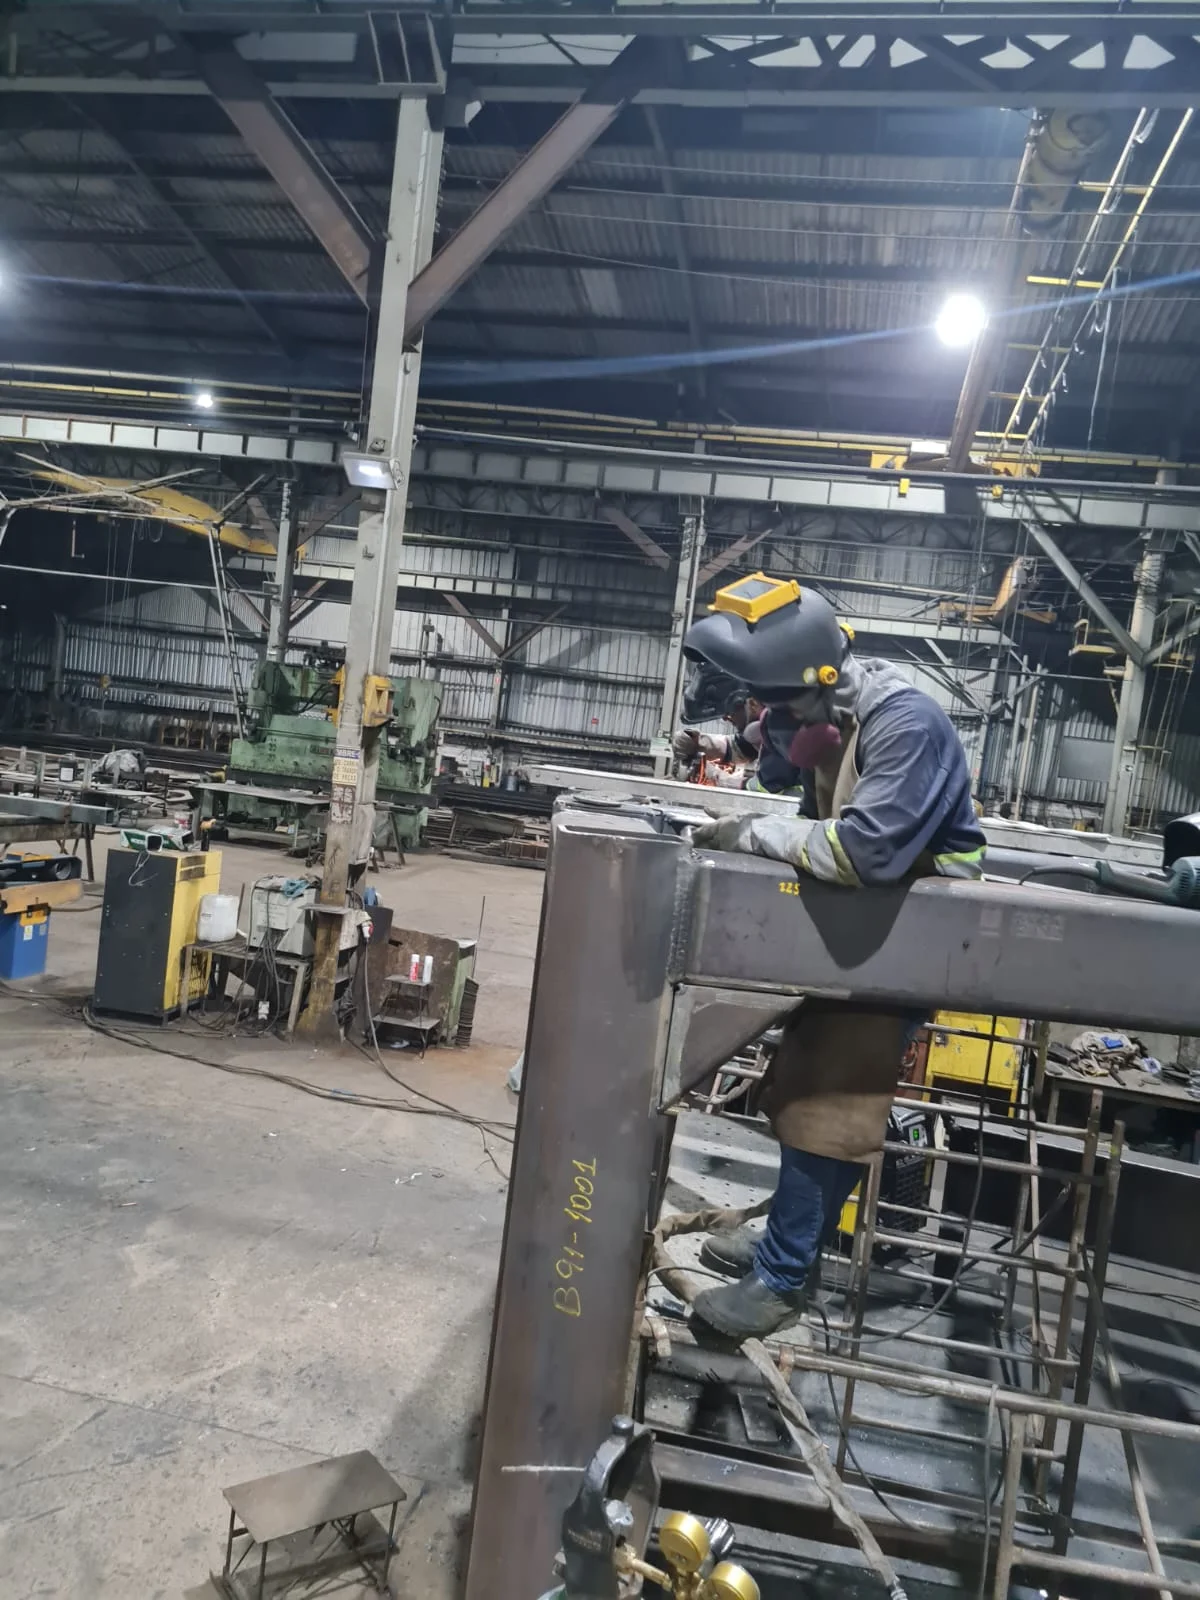
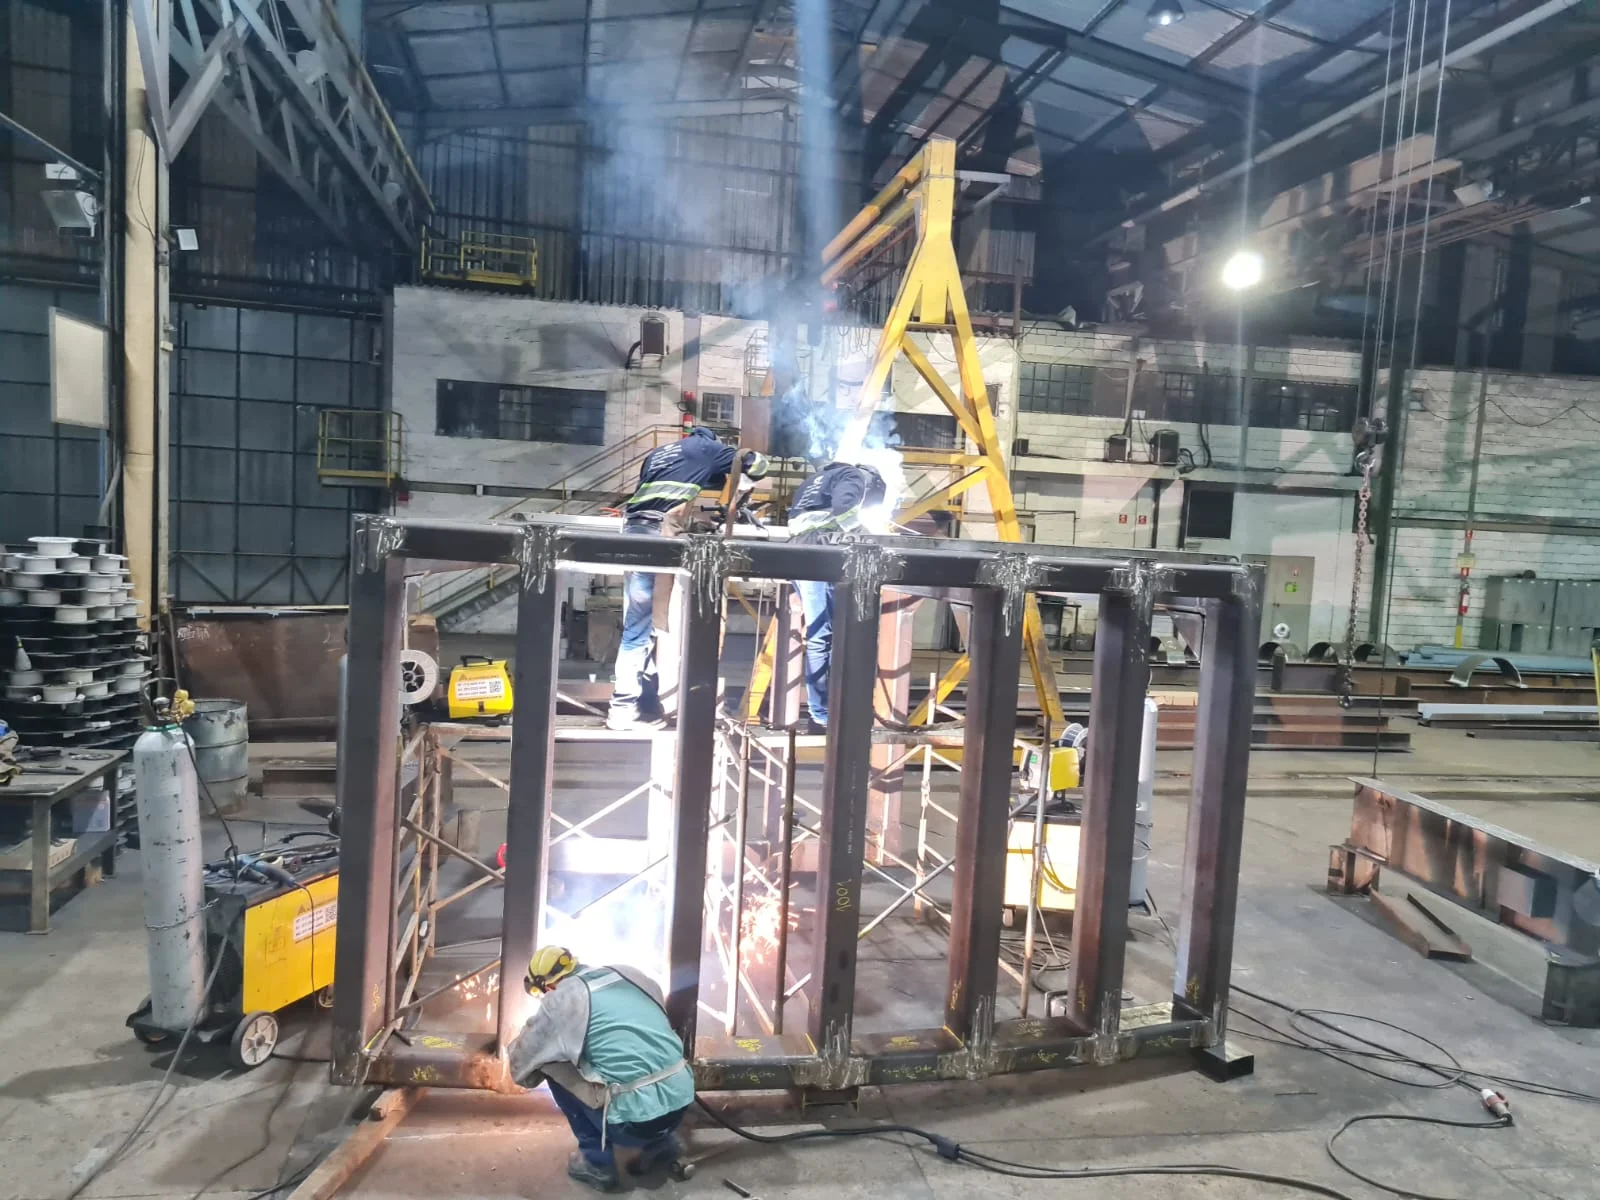
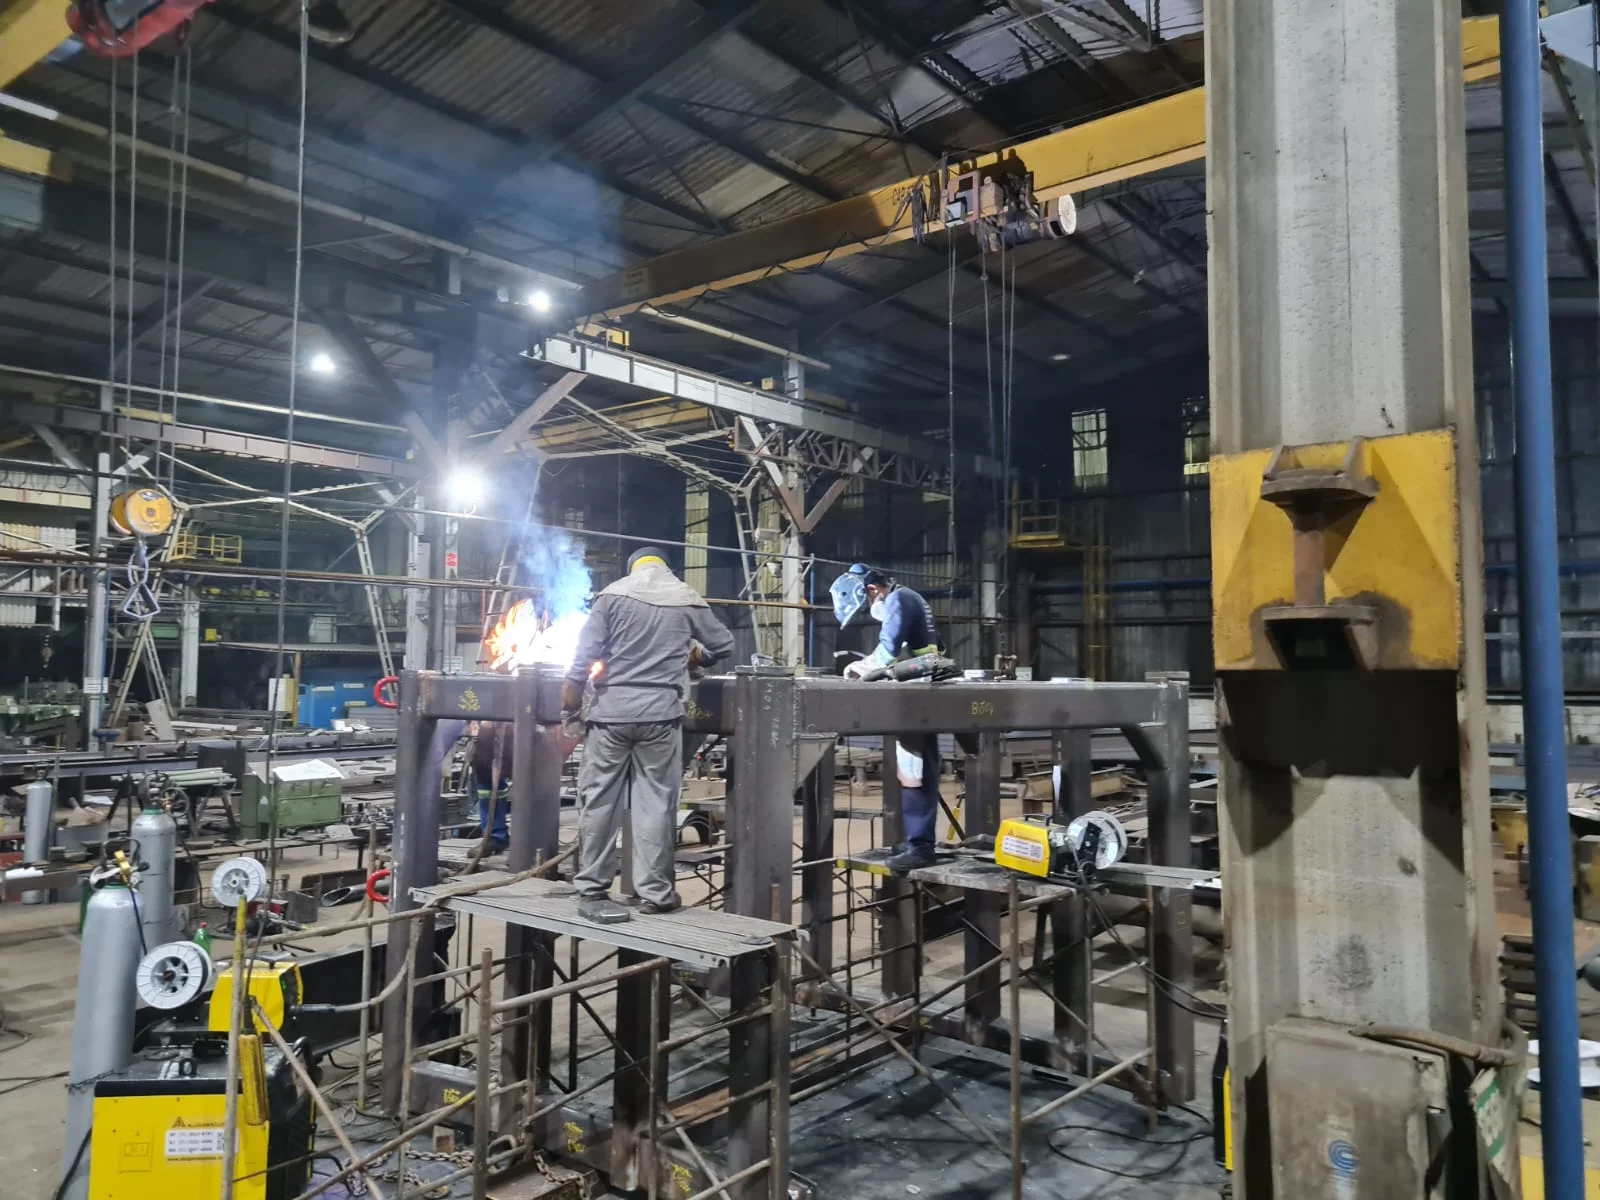
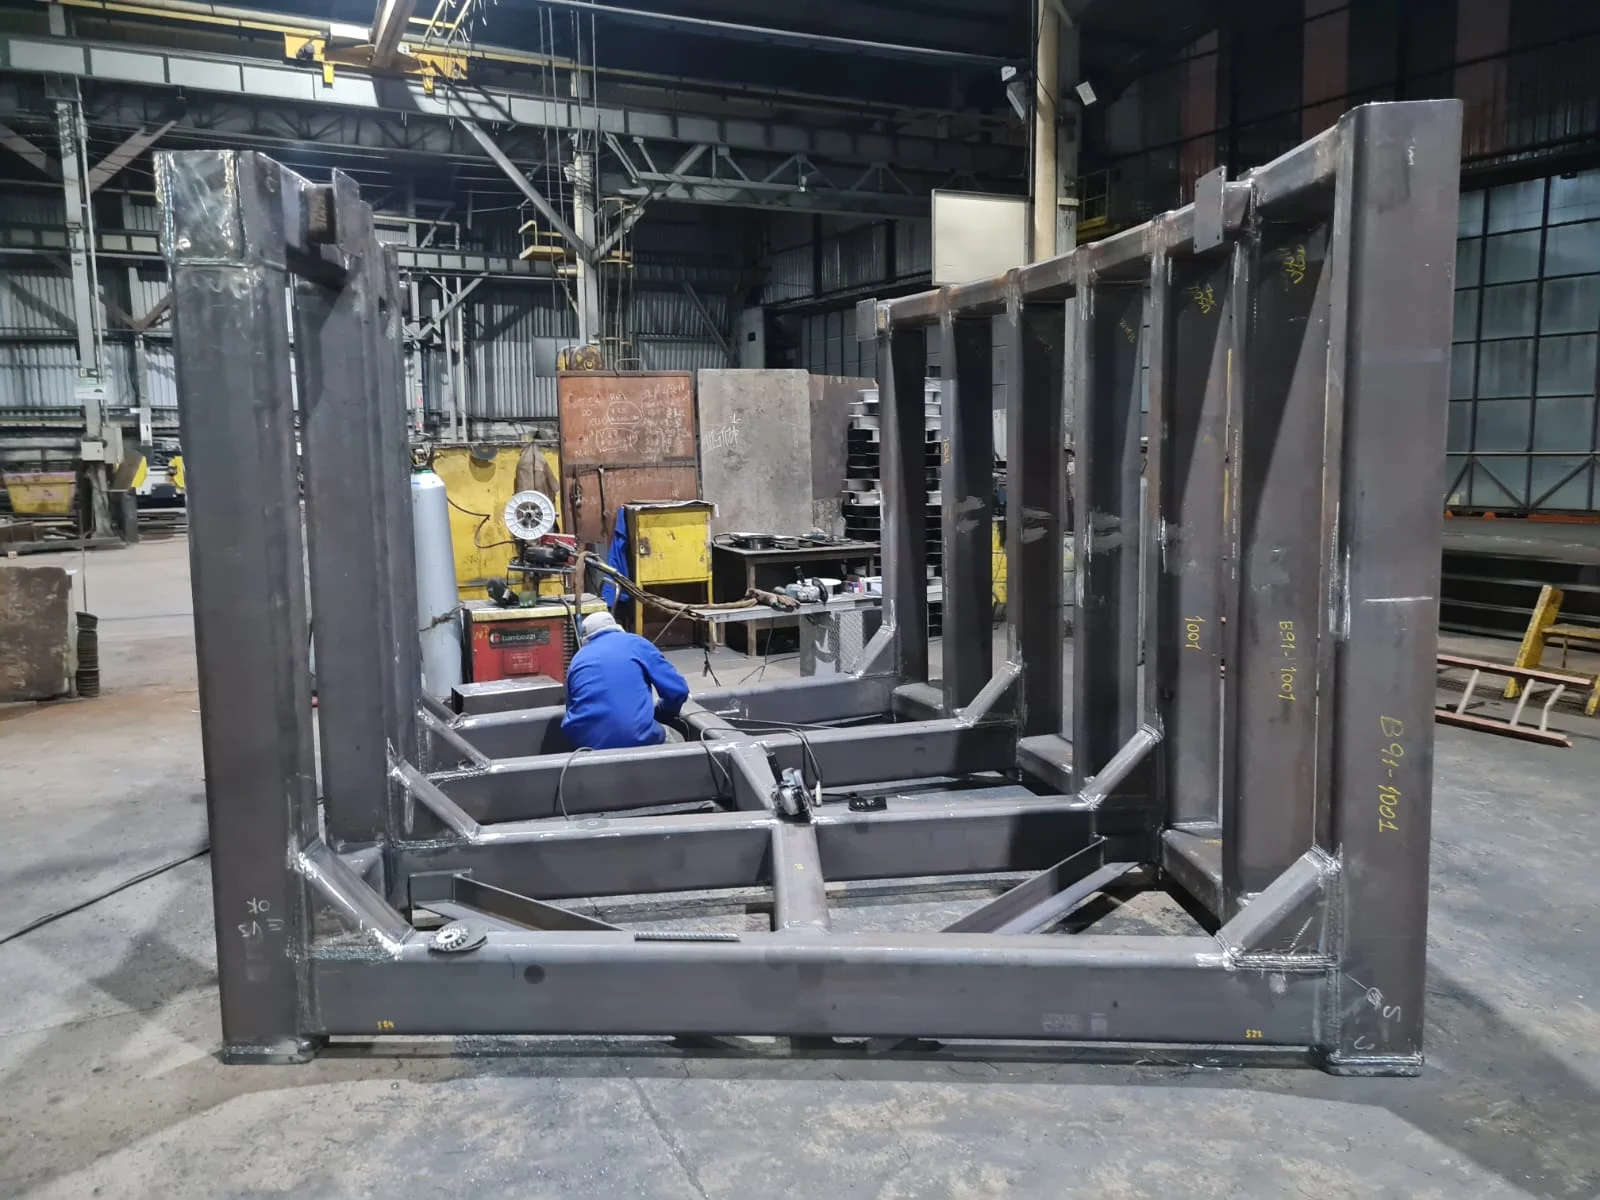
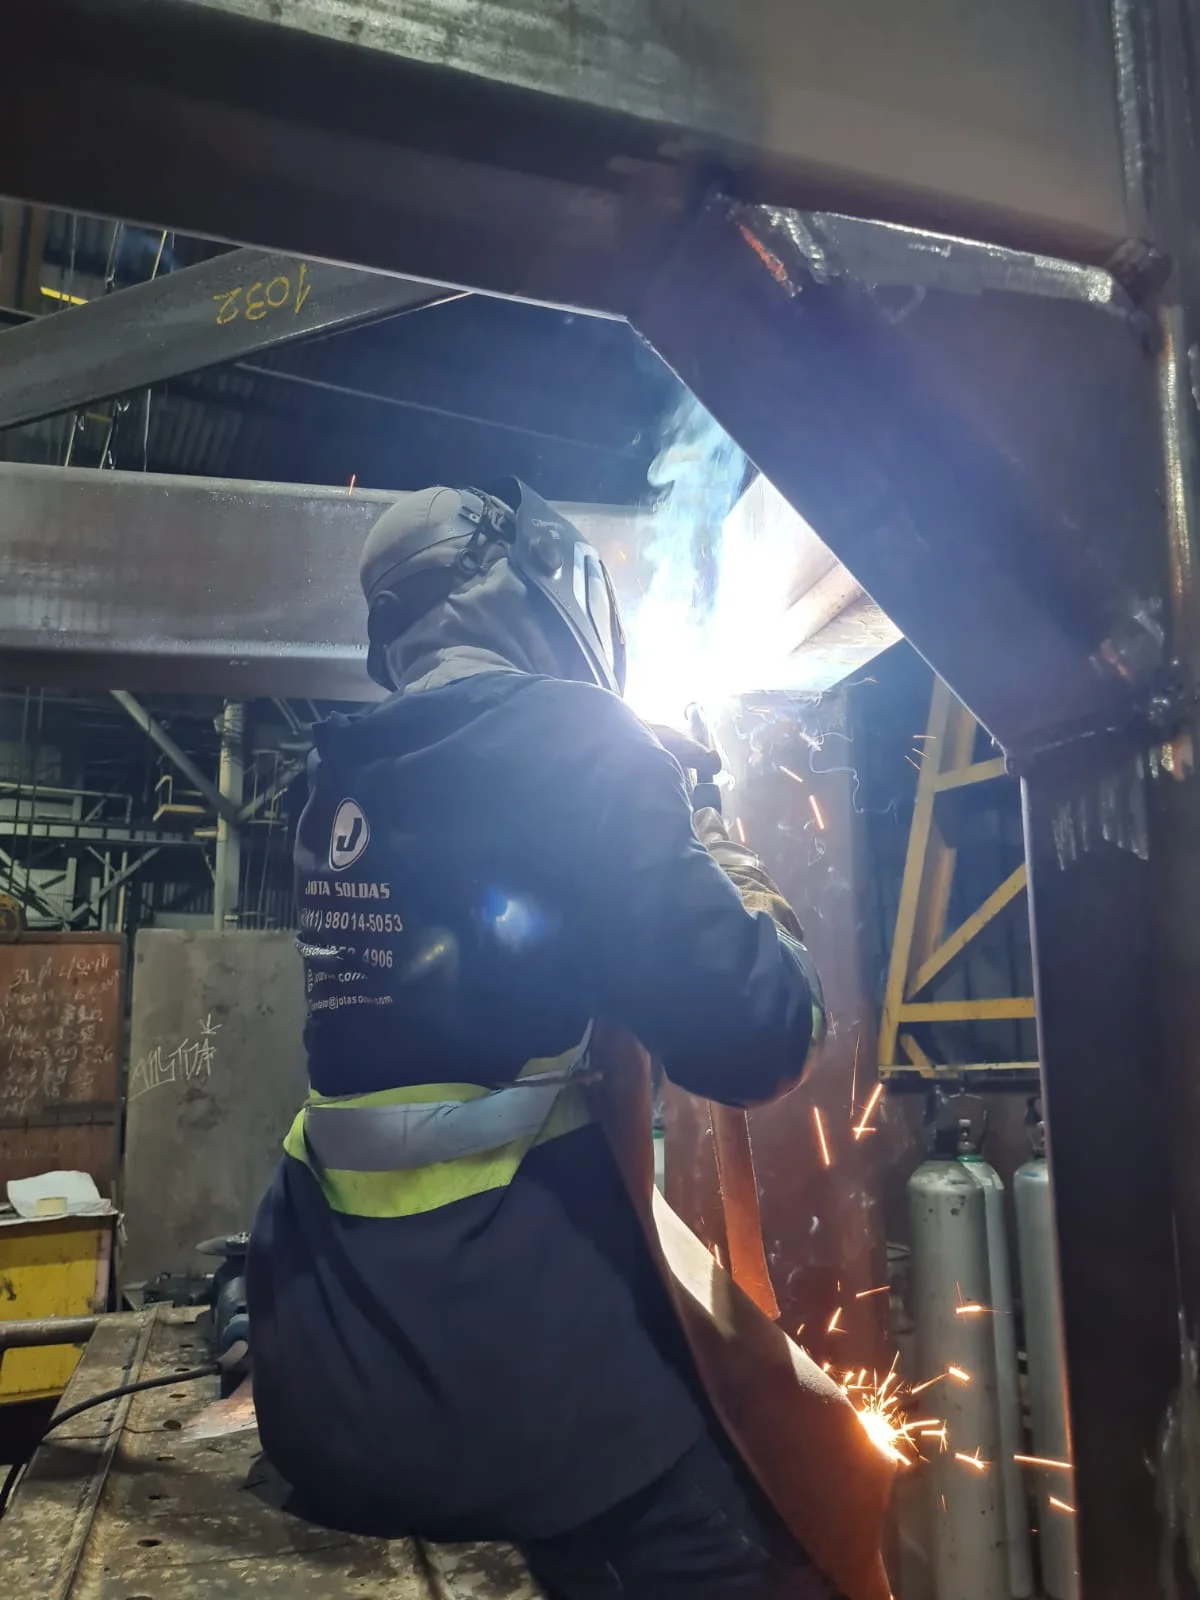
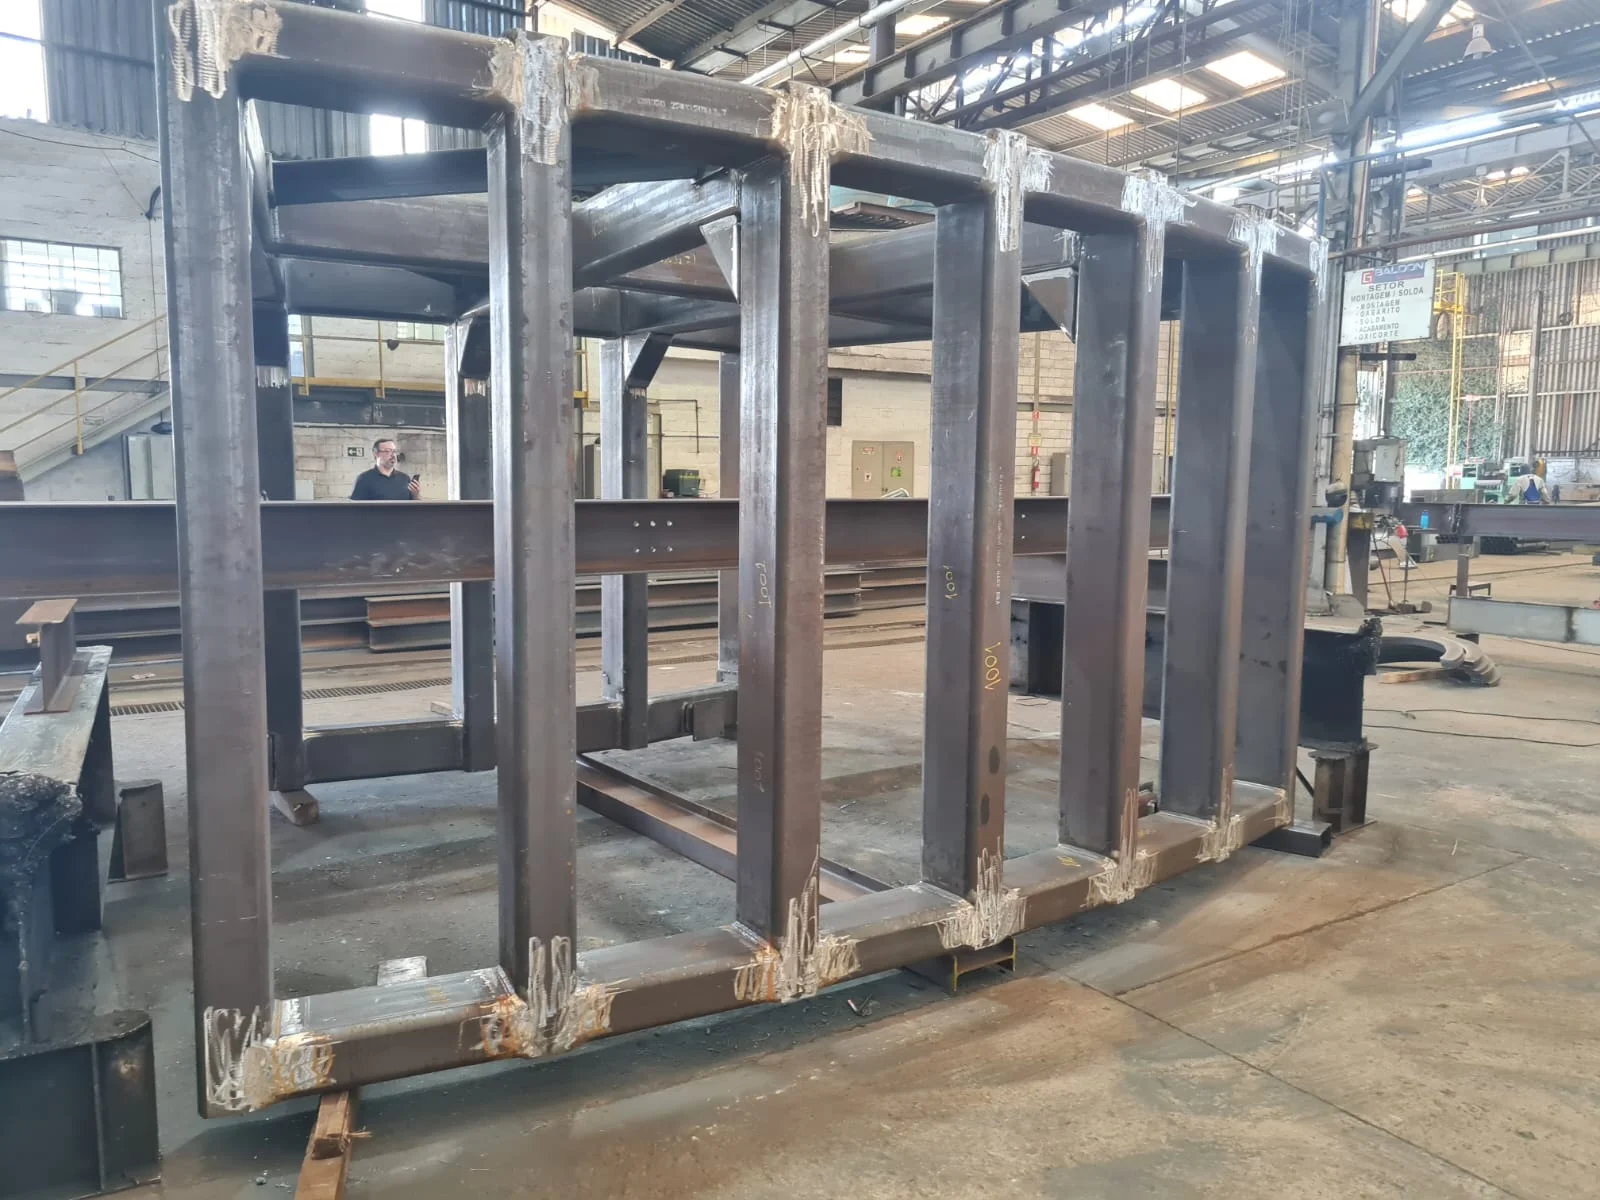
Clique nas imagens para ampliar
O que é soldagem de tubos para indústria química?
A soldagem de tubos para indústria química é a união permanente de componentes de uma tubulação por meio de calor, pressão ou ambos, com o objetivo de formar juntas capazes de atender às condições previstas no projeto.
Em aplicações químicas, a execução precisa considerar a integridade da linha, a compatibilidade entre materiais e consumíveis, as condições de operação e os requisitos técnicos aplicáveis.
Entenda a aplicação
A soldagem de tubos para indústria química pode fazer parte da fabricação, montagem, manutenção ou adequação de tubulações e conjuntos industriais.
O processo selecionado não é definido apenas pelo formato do tubo, depende do material, da espessura, do tipo de junta, da posição de soldagem, do acesso à região da união e das condições a que o sistema estará submetido.
Nesse contexto, a soldagem MIG/MAG industrial é uma alternativa que utiliza arco elétrico, arame-eletrodo contínuo e gás de proteção.
Sua aplicação deve ser avaliada conforme as especificações do projeto, pois nenhum processo de soldagem é universalmente adequado para todos os materiais, geometrias ou níveis de exigência.
Integridade, segurança e compatibilidade do serviço
Em tubulações destinadas a processos industriais, uma junta soldada inadequada pode comprometer a continuidade estrutural do conjunto e aumentar a necessidade de correções.
Por isso, a avaliação deve abranger a preparação das extremidades, o alinhamento, a limpeza, a compatibilidade dos consumíveis, o controle dos parâmetros e a inspeção da solda conforme o escopo definido pelo responsável técnico.
A segurança também depende das condições de execução.
Devem ser considerados o ambiente de trabalho, os riscos associados à atividade, o manuseio dos materiais, a proteção dos profissionais e os procedimentos aplicáveis à fabricação ou à intervenção na tubulação.
Quando houver requisitos normativos específicos, o projeto poderá demandar qualificação do procedimento de soldagem, certificação dos soldadores e registros de controle, conforme as exigências estabelecidas para aquela aplicação.
A compatibilidade não se limita ao material do tubo.
O arame, o gás de proteção, os parâmetros elétricos e a preparação da junta precisam ser analisados em conjunto.
Essa verificação ajuda a reduzir descontinuidades, falta de fusão, porosidade, distorções e retrabalho, sem substituir a definição técnica exigida para cada projeto.
Fatores que influenciam a escolha do processo
A escolha do processo de soldagem deve partir de uma análise do escopo e das especificações disponíveis.
Entre os principais fatores estão:
- material e condição dos tubos;
- espessura e variação dimensional dos componentes;
- tipo de junta e preparação das extremidades;
- posição de soldagem e espaço disponível para acesso;
- necessidade de montagem no local ou fabricação em ambiente controlado;
- requisitos de acabamento, inspeção e rastreabilidade;
- condições de operação previstas para a tubulação;
- consumíveis e gás de proteção compatíveis com o projeto;
- requisitos normativos, documentais e de qualificação aplicáveis.
Na soldagem MIG/MAG, a alimentação contínua do arame pode favorecer a produtividade e a regularidade do cordão, desde que os parâmetros sejam corretamente definidos e controlados.
A diferença entre MIG e MAG está principalmente no gás de proteção empregado, cuja seleção deve acompanhar o material e as condições especificadas.
A decisão final deve ser tomada após avaliação técnica, evitando escolher o processo apenas por velocidade ou facilidade de execução.
Resumo direto
A soldagem de tubos para indústria química é uma atividade técnica voltada à formação de juntas em sistemas de tubulação, com foco em integridade, segurança e compatibilidade.
A seleção do processo depende do projeto, dos materiais, das juntas, das condições de operação, da posição de soldagem e dos requisitos técnicos aplicáveis.
A Jota Soldas atua com soldagem, fabricação, montagem, manutenção e adequações industriais, oferecendo avaliação personalizada para diferentes escopos e com atendimento em âmbito nacional.
Por que a soldagem de tubos exige planejamento técnico?
O planejamento técnico é uma etapa essencial para definir como a soldagem será executada com segurança, regularidade e compatibilidade com o projeto.
Antes do início do trabalho, é necessário analisar o escopo, os materiais, as dimensões da tubulação, a configuração das juntas, as condições de acesso e os requisitos técnicos aplicáveis.
Na soldagem de tubos para indústria química, essa avaliação merece atenção especial porque a integridade das juntas pode estar relacionada à segurança operacional, à compatibilidade dos materiais e à confiabilidade do conjunto instalado.
A escolha do processo, dos consumíveis, dos parâmetros e dos controles não deve ser feita apenas com base no diâmetro do tubo ou na aparência desejada do cordão.
Levantamento do escopo e das especificações do projeto
O primeiro passo consiste em reunir as informações que definem o serviço.
O escopo deve indicar se a demanda envolve fabricação de trechos, montagem de conjuntos, manutenção, substituição de componentes, adequação de uma linha existente ou outra atividade industrial.
Também é importante verificar os desenhos, as especificações técnicas, os detalhes das juntas e as condições previstas para a execução.
Entre os dados que podem orientar a avaliação estão:
- material e identificação dos tubos e componentes;
- dimensões, espessuras e tolerâncias indicadas no projeto;
- quantidade e localização das juntas;
- configuração da tubulação e acessibilidade para soldagem;
- posição de execução das soldas;
- condições de montagem e sequência prevista;
- requisitos de inspeção, registros ou rastreabilidade;
- necessidade de procedimento de soldagem qualificado ou de soldadores certificados, quando aplicável ao projeto;
- interferências com equipamentos, suportes, válvulas ou outras estruturas;
- condições de segurança para preparação e execução do serviço.
A documentação disponível deve ser comparada com a situação real encontrada no local.
Em serviços de manutenção e adequação, por exemplo, podem existir diferenças entre o desenho original e a configuração instalada.
Essa conferência ajuda a evitar decisões baseadas em informações incompletas e permite identificar previamente situações que exigem avaliação técnica adicional.
Materiais, espessuras, geometrias e posições de soldagem
A identificação correta do material é fundamental para avaliar a compatibilidade entre o metal de base, o arame-eletrodo e o gás de proteção.
O planejamento também deve considerar se há revestimentos, contaminações, alterações provocadas pelo uso anterior ou características que possam interferir na preparação e na execução.
Quando essas informações não estiverem disponíveis, o escopo deve registrar a necessidade de confirmação antes da definição do procedimento.
A espessura influencia a quantidade de calor necessária, a sequência de passes, a possibilidade de deformação e o controle da penetração.
Tubos com espessuras diferentes, por exemplo, podem exigir uma estratégia de preparação e parametrização distinta daquela utilizada em componentes de mesma espessura.
A geometria também interfere diretamente no trabalho.
Diâmetro, curvatura, derivações, mudanças de direção, conexões e proximidade de outros componentes podem limitar o acesso da tocha e dificultar a manutenção de uma posição constante.
A posição de soldagem, como horizontal, vertical ou sobrecabeça, pode alterar a condução do metal fundido e exigir ajustes no controle do arco, na velocidade de deslocamento e na deposição.
Por esse motivo, o processo MIG/MAG não deve ser considerado automaticamente adequado para qualquer tubulação.
Sua aplicação precisa ser analisada em função do material, da junta, da espessura, da posição e das especificações do projeto.
A seleção técnica deve definir também quais consumíveis e parâmetros são compatíveis com a execução pretendida.
Preparação, alinhamento e controle dimensional
A preparação das extremidades deve ser realizada de acordo com a configuração da junta e com as orientações técnicas aplicáveis.
Limpeza, remoção de contaminantes, inspeção das bordas e verificação da condição superficial contribuem para reduzir a presença de descontinuidades e facilitar a estabilidade do processo.
O alinhamento entre os tubos e componentes é outro ponto decisivo.
Desníveis, folgas irregulares e desalinhamentos podem alterar a geometria da junta, dificultar a penetração e aumentar a necessidade de correções.
Antes da soldagem, é recomendável conferir o posicionamento, a abertura da junta, a concentricidade e as dimensões relevantes para a montagem.
A fixação provisória e a sequência de ponteamento também devem ser planejadas para reduzir movimentações durante a execução.
O controle dimensional pode incluir a verificação da orientação da linha, da posição de conexões e da manutenção das medidas previstas no desenho ou no escopo.
Em conjuntos soldados, essa atenção ajuda a evitar que a contração térmica provoque deslocamentos capazes de comprometer a montagem posterior.
A preparação não substitui a inspeção durante o serviço.
As condições da junta devem ser verificadas antes do início e novamente sempre que houver alteração no posicionamento, interrupção prolongada ou necessidade de retrabalho.
O nível de controle deve acompanhar a complexidade e os requisitos definidos para o projeto.
Riscos de retrabalho e falhas de execução
A ausência de planejamento pode levar à escolha inadequada de consumíveis, à regulagem incompatível com a espessura, à dificuldade de acesso ou à execução de uma junta fora da posição prevista.
Esses problemas podem resultar em irregularidade do cordão, falta de fusão, porosidade, excesso de respingos, deformações ou necessidade de remoção e refazimento da solda.
O retrabalho aumenta o tempo de execução e pode introduzir novos riscos, especialmente quando envolve desbaste, remoção de material, reaquecimento ou alteração do alinhamento.
Além disso, uma correção feita sem identificar a causa original tende a repetir o problema em outras juntas.
Uma metodologia de planejamento deve prever pontos de conferência antes, durante e depois da soldagem.
A verificação do material e da junta ocorre antes da execução; o acompanhamento dos parâmetros, da alimentação do arame e da proteção gasosa ocorre durante o processo; e a inspeção visual, dimensional ou outro controle previsto ocorre após a soldagem.
O tipo de inspeção deve ser definido conforme o projeto e os requisitos técnicos aplicáveis, sem presumir procedimentos que não tenham sido especificados.
Critérios técnicos para a avaliação inicial
Antes de solicitar ou iniciar o serviço, o responsável pelo escopo pode organizar as seguintes perguntas:
- Qual é a finalidade da tubulação ou do conjunto a ser fabricado, montado ou reparado?
- Quais são os materiais e as espessuras dos tubos e componentes?
- Existem desenhos, isométricos, memoriais ou especificações disponíveis?
- Quais são os diâmetros, geometrias, derivações e tipos de juntas envolvidos?
- As soldas serão executadas em bancada, no local ou em posições variadas?
- Há restrições de acesso, espaço, ventilação ou movimentação de equipamentos?
- A tubulação existente apresenta revestimentos, resíduos, corrosão ou outras condições que precisam ser avaliadas?
- Quais critérios de inspeção, registros e rastreabilidade foram definidos para o trabalho?
- O projeto exige procedimento de soldagem qualificado ou certificação dos soldadores?
- Quais consumíveis e gases de proteção são compatíveis com o material e com o processo selecionado?
- Há necessidade de montagem, manutenção, adequação ou integração com estruturas já instaladas?
- Quais condições de segurança e liberações devem ser observadas antes da execução?
Com essas informações, a Jota Soldas pode avaliar o escopo de forma personalizada e orientar a solução mais adequada dentro das características apresentadas.
A empresa atua desde 2019 como prestadora de serviços e fabricante, reunindo a experiência acumulada de seu fundador no segmento de soldagem desde 2004.
A análise prévia é o caminho para alinhar fabricação, montagem, manutenção ou adequação industrial às especificações de cada projeto, com atendimento em âmbito nacional.
Processos de soldagem aplicáveis a tubos industriais
A escolha do processo de soldagem para tubos industriais depende de uma análise conjunta do material, da espessura, do tipo de junta, da posição de soldagem, do acesso à região de trabalho e das condições previstas para a operação.
Não existe um método universalmente adequado a todas as tubulações, o procedimento precisa ser compatível com o projeto, os consumíveis disponíveis e os requisitos técnicos aplicáveis.
Visão geral dos processos de soldagem usados em tubos industriais
Em aplicações industriais, diferentes processos podem ser considerados conforme as características da tubulação e o nível de controle exigido.
Entre os mais conhecidos estão MIG, MAG, TIG e a soldagem com eletrodo revestido.
Cada alternativa apresenta particularidades relacionadas à proteção da poça de fusão, à produtividade, ao acabamento, à acessibilidade e à necessidade de controle do aporte térmico.
A soldagem MIG/MAG industrial utiliza arco elétrico, arame-eletrodo contínuo e gás de proteção.
A alimentação contínua do arame favorece uma execução produtiva e pode contribuir para a regularidade do cordão quando os parâmetros são corretamente definidos.
Por isso, o processo pode ser aplicado à fabricação de estruturas e equipamentos, à união de chapas e perfis, à montagem de conjuntos soldados e à recuperação ou adequação de componentes, sempre após a avaliação do escopo.
Em tubos, a análise deve considerar também a geometria cilíndrica, as mudanças de posição ao longo da junta, o acesso interno e externo e a necessidade de manter alinhamento e penetração compatíveis com o projeto.
A seleção final não deve ser feita apenas com base na velocidade de deposição ou na aparência externa da solda.
MIG e suas características gerais
No processo MIG, o gás de proteção utilizado é classificado como inerte.
Sua função é proteger a região do arco e da poça de fusão contra a interferência da atmosfera durante a soldagem.
O arame é alimentado de forma contínua, permitindo maior continuidade de execução em comparação com processos que exigem a troca frequente do eletrodo.
A soldagem MIG pode ser considerada em determinadas aplicações que envolvem materiais compatíveis com esse tipo de proteção e com os consumíveis definidos para o trabalho.
Entretanto, a indicação depende da especificação do material, da espessura, da configuração da junta e dos parâmetros de execução.
A utilização do processo sem essa verificação pode resultar em instabilidade do arco, descontinuidades ou necessidade de retrabalho.
Entre as características geralmente associadas ao MIG estão a alimentação contínua do arame, a possibilidade de boa produtividade e a obtenção de cordões regulares quando há controle adequado de tensão, corrente, velocidade de alimentação, deslocamento e vazão do gás.
A preparação da junta e a limpeza das superfícies continuam sendo essenciais, independentemente da produtividade potencial do processo.
MAG e a influência do gás de proteção
No processo MAG, o gás de proteção é ativo ou contém participação ativa na proteção da poça de fusão.
Essa é a principal diferença conceitual em relação ao MIG.
A composição do gás influencia o comportamento do arco, a transferência metálica, a formação de respingos, a penetração e o aspecto do cordão.
A escolha do gás não deve ser tratada como um detalhe secundário.
Ela precisa ser compatível com o material, o arame, a posição de soldagem e o resultado técnico esperado.
Uma combinação inadequada pode prejudicar a estabilidade do processo, aumentar a incidência de respingos ou comprometer a regularidade da junta.
Na soldagem MAG de tubos, o controle da vazão do gás, a proteção contra correntes de ar e a distância adequada entre a tocha e a peça são fatores relevantes.
Também é necessário verificar se a preparação, o ajuste e o acesso permitem que a proteção alcance corretamente a região soldada.
A definição dos parâmetros deve seguir as especificações do projeto e o procedimento aplicável à execução.
Comparação educativa entre MIG/MAG e outros processos
MIG e MAG se diferenciam principalmente pelo tipo de gás de proteção, mas ambos utilizam arame-eletrodo contínuo.
Em relação ao TIG, a soldagem MIG/MAG tende a favorecer maior produtividade, enquanto o TIG pode oferecer controle mais preciso da poça e do acabamento em situações que exigem maior domínio da fusão.
Essa comparação é apenas educacional, a adequação depende do material, da espessura, da junta e das exigências do trabalho.
O eletrodo revestido, por sua vez, utiliza consumíveis individuais e pode ser útil em condições nas quais a mobilidade do equipamento, o acesso ou o ambiente de execução influenciam a escolha.
Como não depende da mesma configuração de alimentação contínua do arame, apresenta dinâmica operacional diferente da soldagem MIG/MAG.
A decisão entre esses processos envolve um equilíbrio entre produtividade, acessibilidade, posição, controle térmico, acabamento, disponibilidade de consumíveis e requisitos de inspeção.
Em uma tubulação industrial, a opção aparentemente mais rápida pode não ser a mais apropriada se não atender à geometria da junta, à compatibilidade do material ou ao nível de controle exigido.
Adequação do processo à junta e ao material
Antes da execução, devem ser avaliados ao menos os seguintes pontos:
- identificação do material e compatibilidade com o arame e o gás de proteção;
- espessura das paredes e eventual variação entre os componentes;
- tipo de junta e preparação das extremidades;
- posição de soldagem e possibilidade de rotação do tubo;
- acesso para movimentação da tocha, inspeção e correção;
- necessidade de controle do aporte térmico e da sequência de passes;
- condição das superfícies, incluindo limpeza e ausência de contaminantes;
- requisitos de inspeção, rastreabilidade e documentação definidos para o projeto.
A junta deve apresentar preparação, abertura, alinhamento e condição superficial compatíveis com o procedimento adotado.
Desvios dimensionais, desalinhamento ou excesso de contaminação podem alterar a geometria do cordão e dificultar a obtenção de uma união consistente.
Em componentes tubulares, a montagem deve ser conferida antes do início da soldagem para reduzir tensões, distorções e correções posteriores.
O material também é determinante.
A seleção do consumível e do gás precisa considerar a compatibilidade metalúrgica e as condições de execução informadas no projeto.
Como os dados do material e da operação não foram especificados neste conteúdo, não é adequado indicar uma combinação única de arame, gás ou parâmetros.
Essa definição deve ocorrer a partir da documentação técnica e da avaliação do responsável pelo serviço.
Como decidir o processo antes da execução?
Uma decisão técnica segura pode seguir esta sequência:
- Reunir desenhos, especificações, identificação dos materiais, espessuras e detalhes das juntas.
- Verificar as condições de montagem, acesso, posição, ambiente e possibilidade de movimentação dos tubos.
- Relacionar os requisitos de qualidade, inspeção, rastreabilidade e eventuais qualificações exigidas pelo projeto.
- Comparar MIG, MAG e outros processos tecnicamente possíveis, considerando produtividade, controle, acabamento e compatibilidade.
- Definir consumíveis, gás de proteção e parâmetros somente após a análise das informações disponíveis.
- Confirmar se a execução demanda procedimento de soldagem qualificado ou soldadores com certificações específicas, conforme a necessidade normativa do trabalho.
A Jota Soldas oferece soldagem MIG/MAG industrial como parte de sua atuação em soldagem, fabricação e montagem industrial.
A empresa avalia o escopo e as necessidades de cada cliente para orientar uma solução personalizada, sem tratar o MIG/MAG como adequado de forma automática a qualquer projeto.
Para uma avaliação, é recomendável compartilhar as especificações da tubulação, os materiais, as dimensões, os detalhes das juntas, as condições de execução e os requisitos técnicos aplicáveis.
Com essas informações, torna-se possível discutir o processo mais coerente com a finalidade da fabricação, montagem, manutenção ou adequação industrial.
Como funciona a soldagem MIG/MAG industrial em tubos?
A soldagem MIG/MAG industrial em tubos utiliza um arco elétrico entre a peça e um arame-eletrodo alimentado continuamente.
Durante a execução, um gás de proteção envolve a região da poça de fusão e ajuda a reduzir a interferência do ambiente sobre o metal aquecido.
Na Soldagem de tubos para indústria química, a escolha do processo e dos parâmetros deve considerar o material, a geometria da junta, as condições de operação e os requisitos técnicos aplicáveis ao projeto.
Etapas gerais do processo MIG/MAG
O funcionamento do serviço normalmente envolve uma sequência de avaliação e execução:
- Análise do escopo: verificação dos desenhos, especificações, materiais informados, espessuras, posições de soldagem, acessos e condições previstas para a tubulação.
- Preparação das peças: limpeza das superfícies, preparação das extremidades e remoção de contaminantes que possam prejudicar a estabilidade do arco ou a integridade da junta.
- Montagem e alinhamento: posicionamento dos tubos, controle dimensional, conferência da abertura da junta e realização de pontos de fixação quando aplicável.
- Configuração do equipamento: seleção do arame, do gás de proteção e dos parâmetros compatíveis com o procedimento definido para o projeto.
- Execução dos passes: aplicação do arco elétrico com alimentação contínua do arame e movimentação controlada da tocha ao longo da junta.
- Verificação da solda: avaliação visual da regularidade do cordão, da continuidade da execução e de outros controles previstos nas especificações aplicáveis.
A sequência pode variar conforme o tipo de tubo, a configuração da junta, a posição de soldagem e o nível de controle exigido.
Por isso, a execução não deve ser tratada como uma operação padronizada para todos os projetos.
Arco elétrico, arame contínuo e gás de proteção
No processo MIG/MAG, o arame-eletrodo é conduzido de forma contínua pelo equipamento até a região da junta.
Ao estabelecer o arco elétrico entre o arame e o metal de base, o calor gerado funde parte do arame e das superfícies a serem unidas.
O metal transferido forma a poça de fusão que, após o resfriamento, constitui o cordão de solda.
O gás de proteção tem a função de auxiliar na proteção da poça contra a atmosfera.
A diferença conceitual entre MIG e MAG está no tipo de gás utilizado, o processo MIG emprega gás de proteção inerte, enquanto o MAG utiliza gás ativo ou mistura que participa de forma diferente da proteção do arco e da poça.
A seleção deve ser compatível com o material, o arame, a posição e as características da junta.
Em tubulações, o controle da tocha e da proteção gasosa é especialmente relevante porque a geometria circular pode exigir mudanças de posição, velocidade e ângulo ao longo da execução.
A análise técnica deve determinar se o processo é adequado àquela junta e se atende às exigências do projeto.
Parametrização, velocidade de deposição e controle do cordão
A parametrização influencia diretamente a estabilidade do arco, a penetração, a transferência metálica, a aparência do cordão e a possibilidade de descontinuidades.
Entre os fatores normalmente avaliados estão a tensão, a corrente, a velocidade de alimentação do arame, a velocidade de deslocamento, a vazão do gás, a distância entre o bico e a peça e a posição da tocha.
A velocidade de deposição é uma das características que tornam o MIG/MAG produtivo.
Como o arame é alimentado continuamente, o processo pode reduzir interrupções associadas à troca frequente de eletrodos e favorecer uma execução mais regular quando o conjunto de parâmetros está corretamente definido.
O controle do cordão depende da combinação entre energia aplicada, movimento da tocha, preparação da junta e condição das superfícies.
Parâmetros inadequados podem contribuir para falta de fusão, excesso de respingos, mordeduras, porosidade, deformações ou necessidade de retrabalho.
Esses efeitos não devem ser presumidos em um projeto específico sem avaliação das condições reais de execução.
Para a Soldagem de tubos para indústria química, a parametrização precisa ser estabelecida conforme as especificações do projeto e os controles requeridos.
Quando houver procedimento de soldagem definido ou requisitos normativos específicos, a execução deve seguir os critérios técnicos correspondentes.
Escolha do arame e do gás conforme o projeto
A escolha do arame não deve considerar apenas a produtividade.
É necessário verificar a compatibilidade entre o consumível e o material de base, além de aspectos como espessura, tipo de junta, posição, acabamento esperado e condições previstas para o componente.
Informações incompletas sobre o material ou sobre o serviço da tubulação podem impedir uma seleção responsável.
O gás de proteção também deve ser definido de forma integrada ao arame e ao equipamento.
Sua composição influencia a estabilidade do arco, a transferência do metal, a formação do cordão e a sensibilidade a determinadas descontinuidades.
A vazão e a forma de aplicação precisam ser ajustadas às condições do ambiente e à configuração da soldagem.
Em uma avaliação técnica, é recomendável reunir desenhos, especificações do material, detalhes das juntas, espessuras, posições de soldagem, requisitos de inspeção e condições de montagem disponíveis.
Com essas informações, torna-se possível analisar a solução mais coerente em vez de indicar MIG ou MAG de maneira genérica.
Soldagem de chapas, perfis, juntas e conjuntos soldados
Embora este conteúdo trate de tubos industriais, o MIG/MAG também pode ser empregado em diferentes atividades de fabricação e montagem, incluindo soldagem de chapas, perfis, estruturas metálicas, componentes e conjuntos soldados.
A aplicação depende da compatibilidade entre o processo e as características do serviço.
Em juntas de tubos, a preparação das extremidades, o alinhamento, a abertura, o acesso e a posição de execução interferem na formação do cordão.
Em conjuntos soldados, a sequência de montagem pode ser planejada para reduzir movimentações, controlar deformações e facilitar a inspeção das regiões críticas.
Já em chapas e perfis, a espessura e a configuração da união influenciam a energia necessária e a técnica de deslocamento.
A Jota Soldas atua com soldagem MIG/MAG industrial em serviços de fabricação, montagem, manutenção e adequações industriais.
A definição da aplicação deve ser feita a partir do escopo e das especificações de cada cliente, sem considerar o processo universalmente adequado a todos os materiais ou configurações.
Benefícios do MIG/MAG industrial
- Produtividade: a alimentação contínua do arame pode favorecer maior velocidade de deposição e reduzir interrupções durante a execução.
- Regularidade: a correta combinação entre equipamento, consumível, gás e parâmetros contribui para cordões mais uniformes.
- Versatilidade: o processo pode ser aplicado a diferentes chapas, perfis, juntas e conjuntos soldados quando houver compatibilidade técnica.
- Controle: a regulagem dos parâmetros permite ajustar o comportamento do arco e a transferência metálica conforme o projeto.
- Acabamento: a execução adequadamente parametrizada pode proporcionar boa aparência e regularidade do cordão.
- Redução de retrabalho: a preparação correta e o controle da execução ajudam a reduzir ocorrências que exigiriam correções posteriores.
Esses benefícios dependem da preparação das peças, da qualificação da execução quando exigida, da seleção correta dos consumíveis, das condições do local e do atendimento às especificações aplicáveis.
Antes de iniciar um serviço, a Jota Soldas pode avaliar o escopo de atuação para orientar a solução de soldagem, fabricação ou montagem mais compatível com a necessidade apresentada.
Materiais, juntas e condições que influenciam a execução
A qualidade da soldagem de tubos industriais depende da compatibilidade entre o material da tubulação, os consumíveis, a geometria da junta e as condições de execução.
Antes de iniciar o serviço, é necessário verificar as informações disponíveis no projeto e alinhar a solução ao uso previsto, à configuração da linha e aos requisitos técnicos aplicáveis.
Identificação do material e compatibilidade dos consumíveis
A identificação correta do material é uma das primeiras etapas para definir uma soldagem tecnicamente coerente.
Devem ser consultadas as especificações do projeto, os documentos de fornecimento e os registros disponíveis sobre o tubo, incluindo sua composição ou classificação quando essas informações estiverem definidas pelo contratante.
Essa verificação orienta a escolha do arame-eletrodo, do gás de proteção e dos parâmetros de soldagem.
O consumível precisa apresentar compatibilidade com o material de base e com as características esperadas da junta.
A seleção não deve ser feita apenas pelo diâmetro do tubo ou pela aparência externa, pois materiais diferentes podem exigir cuidados distintos de preparação, controle térmico e inspeção.
Também é importante verificar se há revestimentos, contaminações, alterações superficiais ou condições anteriores de uso que possam interferir na execução.
Em serviços de manutenção ou adequação industrial, a avaliação do componente existente merece atenção adicional, já que a condição real do material pode não ser completamente conhecida antes da inspeção.
Tipos de juntas e preparação das extremidades
O tipo de junta influencia o acesso, a quantidade de material depositado, a possibilidade de penetração adequada e a facilidade de inspeção.
A configuração pode variar conforme a espessura, o diâmetro, a posição da tubulação e o escopo definido para a montagem ou fabricação.
A preparação das extremidades deve seguir as especificações do projeto ou o procedimento aplicável.
Antes da soldagem, é necessário conferir o corte, o bisel quando previsto, a abertura da junta e a ausência de deformações que prejudiquem o encaixe.
Variações nessas condições podem alterar a geometria do cordão e aumentar a probabilidade de descontinuidades ou retrabalho.
Em juntas de tubos, o encaixe precisa permitir que o arco e o metal de adição sejam conduzidos de forma controlada.
Quando o acesso é limitado, a estratégia de execução deve ser analisada previamente para evitar posições improvisadas e dificuldades durante os passes.
A preparação também deve considerar a possibilidade de montagem por trechos ou conjuntos soldados, conforme a configuração do trabalho.
Espessura, posição, acesso e configuração da tubulação
A espessura do material interfere na escolha dos parâmetros, na velocidade de execução e no controle do aporte térmico.
Tubos com diferentes espessuras ou transições entre componentes exigem análise específica para que a junta seja executada de maneira compatível com o projeto.
A posição de soldagem é outro fator relevante.
Juntas em posição de fácil acesso permitem maior estabilidade durante a execução, enquanto trabalhos em posições restritas podem exigir mais controle sobre a poça de fusão, a velocidade de deslocamento e a deposição do arame.
A posição também pode mudar ao longo da montagem da tubulação.
O acesso ao local deve ser avaliado quanto ao espaço para movimentação, visibilidade da junta, possibilidade de posicionamento do equipamento e segurança da operação.
Curvas, derivações, flanges, suportes e componentes próximos podem limitar a tocha e dificultar a manutenção de uma distância adequada entre o bico de contato e a peça.
A configuração geral da tubulação também influencia a sequência de montagem.
É preciso considerar o alinhamento entre trechos, a estabilidade dos componentes, a interferência com estruturas existentes e a possibilidade de realizar inspeções após a soldagem.
Por isso, a seleção do processo e dos parâmetros deve ocorrer em conjunto com a análise da junta e do ambiente de trabalho.
Limpeza, montagem e controle do alinhamento
As superfícies próximas à junta devem estar limpas e livres de materiais que possam contaminar o banho de fusão ou prejudicar a proteção gasosa.
Óxidos, umidade, resíduos, óleo, tinta e outras substâncias devem ser tratados conforme as condições do material e as orientações técnicas do projeto.
O método de limpeza precisa ser compatível com a superfície para não introduzir novos contaminantes.
Durante a montagem, o alinhamento deve ser conferido antes da soldagem definitiva.
A junta precisa manter a abertura e a posição previstas, sem esforços indevidos que possam deslocar os tubos ou provocar deformações.
A fixação provisória deve ser suficiente para preservar a geometria durante a execução dos passes.
Também é recomendável verificar a continuidade do alinhamento ao longo do conjunto e observar possíveis tensões causadas por suportes, movimentação ou encaixes forçados.
Em tubulações integradas a estruturas e equipamentos, pequenos desalinhamentos podem dificultar a montagem final e aumentar a necessidade de ajustes posteriores.
A soldagem MIG/MAG industrial pode oferecer produtividade, regularidade do cordão e versatilidade em diferentes conjuntos, mas esses benefícios dependem da preparação adequada, da parametrização correta e do controle das condições reais de execução.
A escolha do arame, do gás de proteção e dos demais parâmetros deve permanecer vinculada às especificações do projeto.
Nota técnica sobre a avaliação do projeto
As informações disponíveis não permitem definir um material, consumível, tipo de junta, parâmetro ou condição operacional específico para uma tubulação sem consultar sua documentação e avaliar o local de execução.
Variáveis como material de base, espessura, geometria, posição, acesso, estado da superfície e requisitos normativos podem modificar a solução recomendada.
Por esse motivo, a definição do serviço deve ser personalizada e baseada no escopo fornecido pelo cliente.
A Jota Soldas atua com soldagem, fabricação, montagem, manutenção e adequações industriais, oferecendo atendimento conforme as características de cada projeto e com alcance nacional.
Para uma avaliação técnica, é importante reunir desenhos, especificações dos materiais, dimensões, configuração das juntas, condições de acesso e demais requisitos aplicáveis à execução.
Qualidade, segurança e requisitos normativos?
A qualidade da soldagem de tubos para indústria química depende da combinação entre execução controlada, inspeção compatível com o projeto e documentação capaz de demonstrar que as etapas críticas foram avaliadas.
Como cada instalação pode envolver materiais, condições de operação, geometrias e níveis de risco diferentes, os critérios definitivos devem ser estabelecidos a partir das especificações técnicas e da responsabilidade técnica aplicável.
Inspeção visual e regularidade do cordão
A inspeção visual é uma etapa inicial importante para verificar o aspecto geral da junta soldada.
Ela pode abranger a uniformidade do cordão, a continuidade da solda, o acabamento, a presença aparente de descontinuidades, respingos excessivos, mordeduras, porosidade visível, trincas, falta de fusão aparente e irregularidades no início ou no término da execução.
Também é relevante observar se o perfil do cordão está coerente com o tipo de junta e com o procedimento definido para o serviço.
A inspeção visual, porém, não deve ser tratada automaticamente como suficiente para todos os projetos.
Quando a tubulação estiver sujeita a requisitos específicos de segurança, estanqueidade, resistência ou integridade, o responsável técnico deverá avaliar se são necessários métodos adicionais de inspeção e critérios formais de aceitação.
O controle da regularidade não significa buscar apenas uma aparência uniforme.
É necessário verificar a compatibilidade entre o resultado observado, os parâmetros utilizados, a preparação da junta e as exigências documentais do projeto.
Essa análise reduz o risco de encobrir falhas sob um acabamento visualmente adequado.
Rastreabilidade e registros exigidos pelo projeto
A rastreabilidade permite relacionar materiais, juntas, consumíveis, profissionais, etapas de execução e resultados de inspeção quando esse nível de controle for solicitado.
A extensão dos registros varia conforme o escopo, a criticidade da aplicação, as especificações do cliente e os requisitos normativos aplicáveis.
Entre os registros que podem ser previstos em um projeto estão:
- identificação dos materiais e componentes utilizados;
- informações sobre consumíveis de soldagem;
- identificação ou numeração das juntas;
- registro do procedimento aplicado;
- indicação do profissional responsável pela execução;
- controles de inspeção e eventuais não conformidades;
- registros de correções, reparos ou liberações;
- desenhos, isométricos e revisões técnicas pertinentes;
- documentos de recebimento, quando exigidos pela especificação;
- evidências de aprovação ou validação das etapas previstas.
Essa relação é orientativa e não representa uma exigência universal.
A documentação deve ser definida antes do início da execução, evitando lacunas que dificultem a conferência posterior.
Quando o contratante possuir um sistema próprio de qualidade, os registros precisam ser alinhados ao formato e ao nível de detalhamento solicitado.
Qualificação do procedimento de soldagem?
A qualificação do procedimento de soldagem tem a finalidade de demonstrar que uma determinada combinação de variáveis pode produzir uma junta compatível com os requisitos definidos para a aplicação.
A avaliação pode considerar, entre outros aspectos, o material, a espessura, o tipo de junta, a posição de soldagem, o consumível, o gás de proteção, os parâmetros e a técnica de execução.
Em projetos com requisitos normativos específicos, pode ser necessária uma qualificação formal do procedimento de soldagem.
Essa necessidade não deve ser presumida apenas pelo nome do processo, pois depende das características da tubulação, do serviço, do contrato e dos documentos técnicos aplicáveis.
Para a soldagem MIG/MAG industrial, a escolha do arame, do gás de proteção e dos parâmetros deve estar relacionada às especificações do projeto.
A alimentação contínua do arame e a produtividade do processo não substituem a necessidade de definir e controlar corretamente as variáveis de execução.
Antes da fabricação ou montagem, o responsável técnico e o contratante devem confirmar se existe um procedimento aprovado, se ele é aplicável à junta prevista e quais registros precisam ser mantidos.
Quando houver alteração relevante nas condições consideradas, a validade da aplicação do procedimento deverá ser reavaliada.
Certificações e qualificação dos soldadores
A capacidade do soldador também pode fazer parte dos requisitos de conformidade.
Dependendo do projeto, podem ser solicitadas qualificações ou certificações específicas, com escopo relacionado ao processo, ao material, à posição, à espessura e a outras variáveis relevantes.
Isso não significa que toda soldagem de tubos exija o mesmo tipo de comprovação.
A necessidade deve ser verificada nos documentos do contrato, nas especificações do cliente e nas normas ou critérios técnicos definidos para a aplicação.
Do mesmo modo, não se deve atribuir certificações à Jota Soldas sem confirmação expressa no escopo contratado ou na documentação apresentada.
Quando a qualificação do soldador for exigida, é importante confirmar:
- qual processo de soldagem será utilizado;
- quais materiais e faixas de espessura estão abrangidos;
- quais posições e tipos de junta são aplicáveis;
- quais documentos comprovam a qualificação;
- se há necessidade de renovação, acompanhamento ou revalidação;
- quem será responsável pela análise e aprovação dos registros.
A seleção de profissionais, procedimentos e controles deve ser coerente com o risco e com a complexidade do serviço.
Em aplicações industriais, responsabilidade técnica envolve não apenas executar a solda, mas também respeitar as condições estabelecidas para fabricação, montagem, manutenção ou adequação.
Normas aplicáveis e critérios de conformidade
A identificação das normas aplicáveis deve ser feita conforme o projeto, o setor de utilização, o tipo de instalação, os materiais, as condições de operação e as exigências contratuais.
Não existe uma lista única que possa ser aplicada indistintamente a todas as tubulações industriais.
Por isso, é recomendável evitar a escolha de uma norma apenas por associação genérica à indústria química.
O responsável técnico deve verificar quais documentos governam o serviço, quais critérios de aceitação foram definidos e se existem requisitos adicionais de inspeção, documentação, segurança, ensaio ou liberação.
A conformidade pode envolver diferentes camadas de controle:
- requisitos do projeto e dos desenhos técnicos;
- especificações do cliente ou da contratante;
- procedimentos internos de fabricação e inspeção;
- requisitos legais e de segurança aplicáveis ao local;
- qualificações de procedimento e de soldadores, quando previstas;
- critérios de inspeção e aceitação definidos para a junta;
- registros necessários para a entrega e a manutenção da rastreabilidade.
A Jota Soldas atua com soldagem, fabricação, montagem, manutenção e adequações industriais, oferecendo atendimento personalizado para avaliar o escopo de cada cliente.
Quando o serviço envolver exigências normativas específicas, essas condições devem ser informadas previamente para que a solução seja analisada de acordo com a documentação e os requisitos técnicos aplicáveis.
Critérios técnicos para validação com o responsável técnico
Antes de iniciar a execução, o cliente e os responsáveis pelo projeto podem confirmar os seguintes pontos:
- O escopo identifica claramente a tubulação, as juntas e as etapas de trabalho?
- Os materiais, espessuras, geometrias e condições de acesso foram informados?
- O projeto define o processo de soldagem ou permite avaliação técnica?
- Há procedimento de soldagem aplicável e devidamente aprovado?
- Existe exigência de qualificação do procedimento?
- Há exigência de certificação ou qualificação dos soldadores?
- O arame e o gás de proteção foram definidos conforme o material e o procedimento?
- Foram estabelecidos critérios de preparação, alinhamento e limpeza?
- Quais inspeções devem ser realizadas e registradas?
- Que documentos de rastreabilidade precisam acompanhar o serviço?
- Como serão tratadas eventuais não conformidades e reparos?
- Quem fará a liberação técnica de cada etapa?
- Quais normas, especificações e requisitos de segurança devem ser considerados?
- Existem condições de operação que alterem os cuidados de fabricação ou montagem?
Esse critérios técnicos não substitui o projeto, a análise de risco ou a orientação do profissional habilitado.
Ele funciona como apoio para organizar as informações e reduzir interpretações divergentes antes da execução.
Ao compartilhar desenhos, especificações, materiais, condições de trabalho e requisitos documentais, o cliente facilita uma avaliação mais precisa da solução de soldagem.
Aplicações, benefícios e critérios para contratar o serviço
A soldagem MIG/MAG industrial pode ser aplicada em diferentes etapas da fabricação e da operação industrial, desde a união de chapas e perfis até a montagem de conjuntos, a manutenção de componentes e a adequação de estruturas existentes.
Em projetos como a soldagem de tubos para indústria química, a escolha do processo não deve ser feita apenas pela velocidade de execução, é necessário considerar o material, a geometria da junta, as condições de operação, o acesso à região a ser soldada e os requisitos técnicos definidos para o serviço.
Aplicações em fabricação, montagem, manutenção e adequação industrial
Na fabricação industrial, a soldagem pode integrar estruturas metálicas, equipamentos, suportes, conjuntos soldados e componentes desenvolvidos conforme um desenho ou escopo técnico.
O processo MIG/MAG utiliza arame-eletrodo contínuo e gás de proteção, o que pode favorecer uma execução produtiva quando os parâmetros são definidos de acordo com o projeto e com as características da junta.
Em atividades de montagem, o serviço pode ser utilizado na união de partes previamente fabricadas, na instalação de conjuntos metálicos e na execução de ajustes necessários à integração entre componentes.
Já em manutenção industrial, a soldagem pode fazer parte da recuperação ou substituição de componentes, desde que a avaliação técnica confirme a viabilidade do reparo e as condições adequadas para a execução.
Nas adequações industriais, o trabalho pode envolver alterações em estruturas, reforços, adaptações de conjuntos e modificações necessárias para atender uma nova configuração operacional.
Cada situação exige análise própria, pois uma solução adequada para uma estrutura nova pode não ser apropriada para um componente submetido a desgaste, vibração, temperatura ou esforços diferentes.
Estruturas, equipamentos, chapas, perfis e componentes
A aplicação do serviço pode abranger estruturas metálicas, equipamentos industriais, chapas, perfis, tubos, suportes e outros componentes compatíveis com o processo selecionado.
A definição da técnica depende da combinação entre material, espessura, configuração da junta, posição de soldagem e nível de controle requerido.
Em chapas e perfis, a preparação das bordas, o alinhamento e a sequência de passes influenciam o resultado da união.
Em tubos, também devem ser observados o acesso ao perímetro, a posição da junta, a possibilidade de movimentação da peça e a necessidade de preservar a geometria do conjunto.
Em equipamentos e componentes, a avaliação deve considerar se a soldagem será realizada durante a fabricação, em uma montagem parcial ou em uma intervenção de manutenção.
A compatibilidade entre consumível e material de base é outro ponto essencial.
O arame e o gás de proteção devem ser selecionados conforme as especificações aplicáveis ao projeto, evitando decisões baseadas somente na aparência do cordão ou na disponibilidade imediata de um consumível.
Quando houver revestimentos, contaminantes, exigências de limpeza ou condições operacionais específicas, essas informações precisam ser analisadas antes da execução.
Produtividade, velocidade, precisão e acabamento
Entre os benefícios associados à soldagem MIG/MAG industrial estão a alimentação contínua do arame, a boa velocidade de deposição e a possibilidade de controlar os parâmetros do arco elétrico.
Essas características podem contribuir para uma execução produtiva em fabricação de estruturas, soldagem de chapas e perfis, montagem de conjuntos e recuperação de componentes.
A produtividade, entretanto, não deve ser avaliada isoladamente.
A velocidade precisa ser compatível com a estabilidade do arco, a fusão adequada, a penetração esperada e o controle térmico da peça.
Uma regulagem inadequada pode provocar descontinuidades, excesso de respingos, deformações ou necessidade de retrabalho.
Por isso, o ganho operacional depende da combinação entre processo, consumível, gás de proteção, preparação da junta e qualificação da execução quando exigida.
A precisão dos parâmetros também favorece a regularidade do cordão e a repetibilidade do trabalho.
O acabamento visual tende a ser mais uniforme quando a técnica, a velocidade de deslocamento e a regulagem estão coerentes com a aplicação.
Ainda assim, aparência não substitui inspeção, a aceitação da solda deve seguir os critérios definidos para o projeto e os controles aplicáveis.
Quando solicitar uma avaliação técnica personalizada?
A avaliação técnica é recomendável sempre que o serviço envolver materiais, espessuras, geometrias, posições de soldagem ou condições de operação que não possam ser definidos de maneira genérica.
Ela também é importante quando a intervenção ocorrer em uma estrutura existente, quando houver necessidade de adequação industrial ou quando o componente estiver associado a uma função crítica do processo.
Na soldagem de tubos para indústria química, por exemplo, a análise prévia ajuda a organizar as informações sobre a tubulação, o material, a junta, o ambiente de execução e os requisitos técnicos aplicáveis.
Isso não significa presumir um procedimento único para todos os projetos, a solução deve ser definida a partir das especificações fornecidas pelo contratante e das validações necessárias.
Também é prudente solicitar avaliação antes de contratar quando houver desenhos técnicos, isométricos, memoriais descritivos, requisitos de inspeção ou exigência de qualificação de procedimento.
A consulta permite verificar o escopo real, esclarecer responsabilidades, identificar informações ausentes e avaliar se o processo MIG/MAG é compatível com a aplicação pretendida.
Informações para reunir no escopo
Para tornar a avaliação mais objetiva, o cliente deve reunir, quando disponíveis, as seguintes informações:
- tipo de serviço: fabricação, montagem, manutenção, recuperação ou adequação;
- desenhos, croquis, modelos, isométricos ou demais documentos do projeto;
- material de base, dimensões, espessuras e características conhecidas dos componentes;
- tipos de juntas, posições de soldagem e condições de acesso;
- quantidade aproximada de peças ou conjuntos envolvidos;
- local e condições previstas para a execução;
- requisitos de acabamento, inspeção, rastreabilidade ou documentação;
- condições de operação relevantes para a análise técnica;
- normas, especificações internas ou critérios de aceitação indicados pelo responsável pelo projeto;
- necessidade de procedimento de soldagem qualificado ou de soldadores certificados, quando isso for exigido.
Quando alguma informação ainda não estiver disponível, ela deve ser identificada como pendência, e não substituída por uma suposição.
Essa prática reduz ambiguidades no escopo e ajuda a evitar incompatibilidades entre o serviço contratado e a necessidade real da instalação.
Jota Soldas: atendimento conforme o escopo industrial
A Jota Soldas atua como prestadora de serviços e fabricante em projetos de soldagem, fabricação, montagem, manutenção e adequações industriais.
Fundada em 2019, a empresa reúne a experiência acumulada de seu fundador, que atua no segmento de soldagem desde 2004.
Essa trajetória sustenta uma abordagem baseada em conhecimento prático, atenção às especificações técnicas, segurança e compromisso com a qualidade em cada etapa do trabalho.
O atendimento é personalizado e parte da avaliação do escopo e das necessidades de cada cliente.
A empresa oferece soluções para diferentes segmentos industriais, incluindo indústrias metalúrgicas, fabricantes de estruturas, caldeirarias e empresas de manutenção industrial, com atuação nacional.
No caso da soldagem MIG/MAG, a definição do arame, do gás de proteção e dos parâmetros deve acompanhar as características de cada projeto, sem tratar o processo como uma solução universal.
Para contratar o serviço com maior segurança, o ideal é compartilhar os documentos e as informações técnicas disponíveis, esclarecer o objetivo da fabricação ou intervenção e indicar os requisitos normativos aplicáveis.
A partir desse material, a Jota Soldas pode avaliar o escopo de forma personalizada e orientar a solução de soldagem, fabricação, montagem ou adequação mais compatível com a necessidade apresentada.
Avaliação técnica com a Jota Soldas
A Jota Soldas atua desde 2019 como prestadora de serviços e fabricante, com experiência acumulada de seu fundador no segmento de soldagem desde 2004.
A empresa oferece atendimento personalizado e atuação nacional em soldagem, fabricação, montagem, manutenção e adequações industriais.
Para avaliar uma demanda de soldagem de tubos para indústria química, compartilhe o escopo e as especificações disponíveis, permitindo analisar as condições do projeto e orientar a solução de acordo com os requisitos técnicos aplicáveis.
Perguntas frequentes
Como escolher o processo para uma tubulação industrial?
A seleção depende do material e da espessura do tubo, do tipo de junta, da geometria e do acesso à região de soldagem, da posição de execução, das condições de operação e dos controles exigidos.
Na soldagem de tubos para indústria química, também é essencial avaliar as especificações do projeto e os requisitos de segurança e conformidade antes de definir o processo, o arame, o gás e os parâmetros.
Quais fatores influenciam a qualidade da solda?
A qualidade pode ser influenciada pela identificação correta do material, pela compatibilidade dos consumíveis, pela preparação das extremidades, pelo alinhamento, pela limpeza, pela regulagem do equipamento, pela vazão do gás de proteção e pela estabilidade da execução.
O controle visual da regularidade do cordão e os registros previstos no projeto também contribuem para reduzir descontinuidades e retrabalho.
Quando podem ser necessárias qualificações de procedimento?
Qualificações de procedimento de soldagem podem ser necessárias quando o projeto, o contrato, a especificação técnica ou os requisitos normativos aplicáveis determinam a comprovação de que uma determinada combinação de materiais, consumíveis, parâmetros e técnicas atende aos critérios definidos.
A necessidade deve ser confirmada pelo responsável técnico ou pela documentação do projeto.
O que deve ser informado no pedido de avaliação?
Para uma análise inicial mais precisa, é importante compartilhar o escopo do serviço, os desenhos ou especificações disponíveis, o material e a espessura dos tubos, o tipo de junta, a posição e as condições de acesso, o local de execução, as condições de operação e os requisitos de inspeção ou documentação conhecidos.
Informações sobre fabricação, montagem, manutenção ou adequação também ajudam a delimitar a solução.
A soldagem MIG/MAG atende qualquer projeto?
Não. Embora a soldagem MIG/MAG industrial ofereça arame-eletrodo contínuo, gás de proteção, produtividade e versatilidade, sua adequação depende das características da junta, do material, da espessura, da posição, do acesso e das exigências do projeto.
Em alguns casos, outro processo ou uma combinação de processos pode ser mais apropriado.
A definição deve ocorrer após avaliação técnica, sem tratar o MIG/MAG como solução universal.
Para saber mais sobre Soldagem de tubos para indústria química
Ligue para (11) 4358-4906 ou clique aqui e entre em contato por e-mail.
Entre em contato agora mesmo!
Clique no botão e entre em contato para tirar dúvidas ou solicitar um orçamento.
Solicitar contatoPrincipais regiões de atendimento:
- Atendimento realizado em todo o estado de Acre.
- Atendimento realizado em todo o estado de Alagoas.
- Atendimento realizado em todo o estado de Amapá.
- Atendimento realizado em todo o estado de Amazonas.
- Atendimento realizado em todo o estado de Bahia.
- Atendimento realizado em todo o estado de Ceará.
- Atendimento realizado em todo o estado de Distrito Federal.
- Atendimento realizado em todo o estado de Espírito Santo.
- Atendimento realizado em todo o estado de Goiás.
- Atendimento realizado em todo o estado de Maranhão.
- Atendimento realizado em todo o estado de Mato Grosso.
- Atendimento realizado em todo o estado de Mato Grosso do Sul.
- Atendimento realizado em todo o estado de Minas Gerais.
- Atendimento realizado em todo o estado de Pará.
- Atendimento realizado em todo o estado de Paraíba.
- Atendimento realizado em todo o estado de Paraná.
- Atendimento realizado em todo o estado de Pernambuco.
- Atendimento realizado em todo o estado de Piauí.
- Atendimento realizado em todo o estado de Rio de Janeiro.
- Atendimento realizado em todo o estado de Rio Grande do Norte.
- Atendimento realizado em todo o estado de Rio Grande do Sul.
- Atendimento realizado em todo o estado de Rondônia.
- Atendimento realizado em todo o estado de Roraima.
- Atendimento realizado em todo o estado de Santa Catarina.
- Atendimento realizado em todo o estado de São Paulo.
- Atendimento realizado em todo o estado de Sergipe.
- Atendimento realizado em todo o estado de Tocantins.

