Galeria




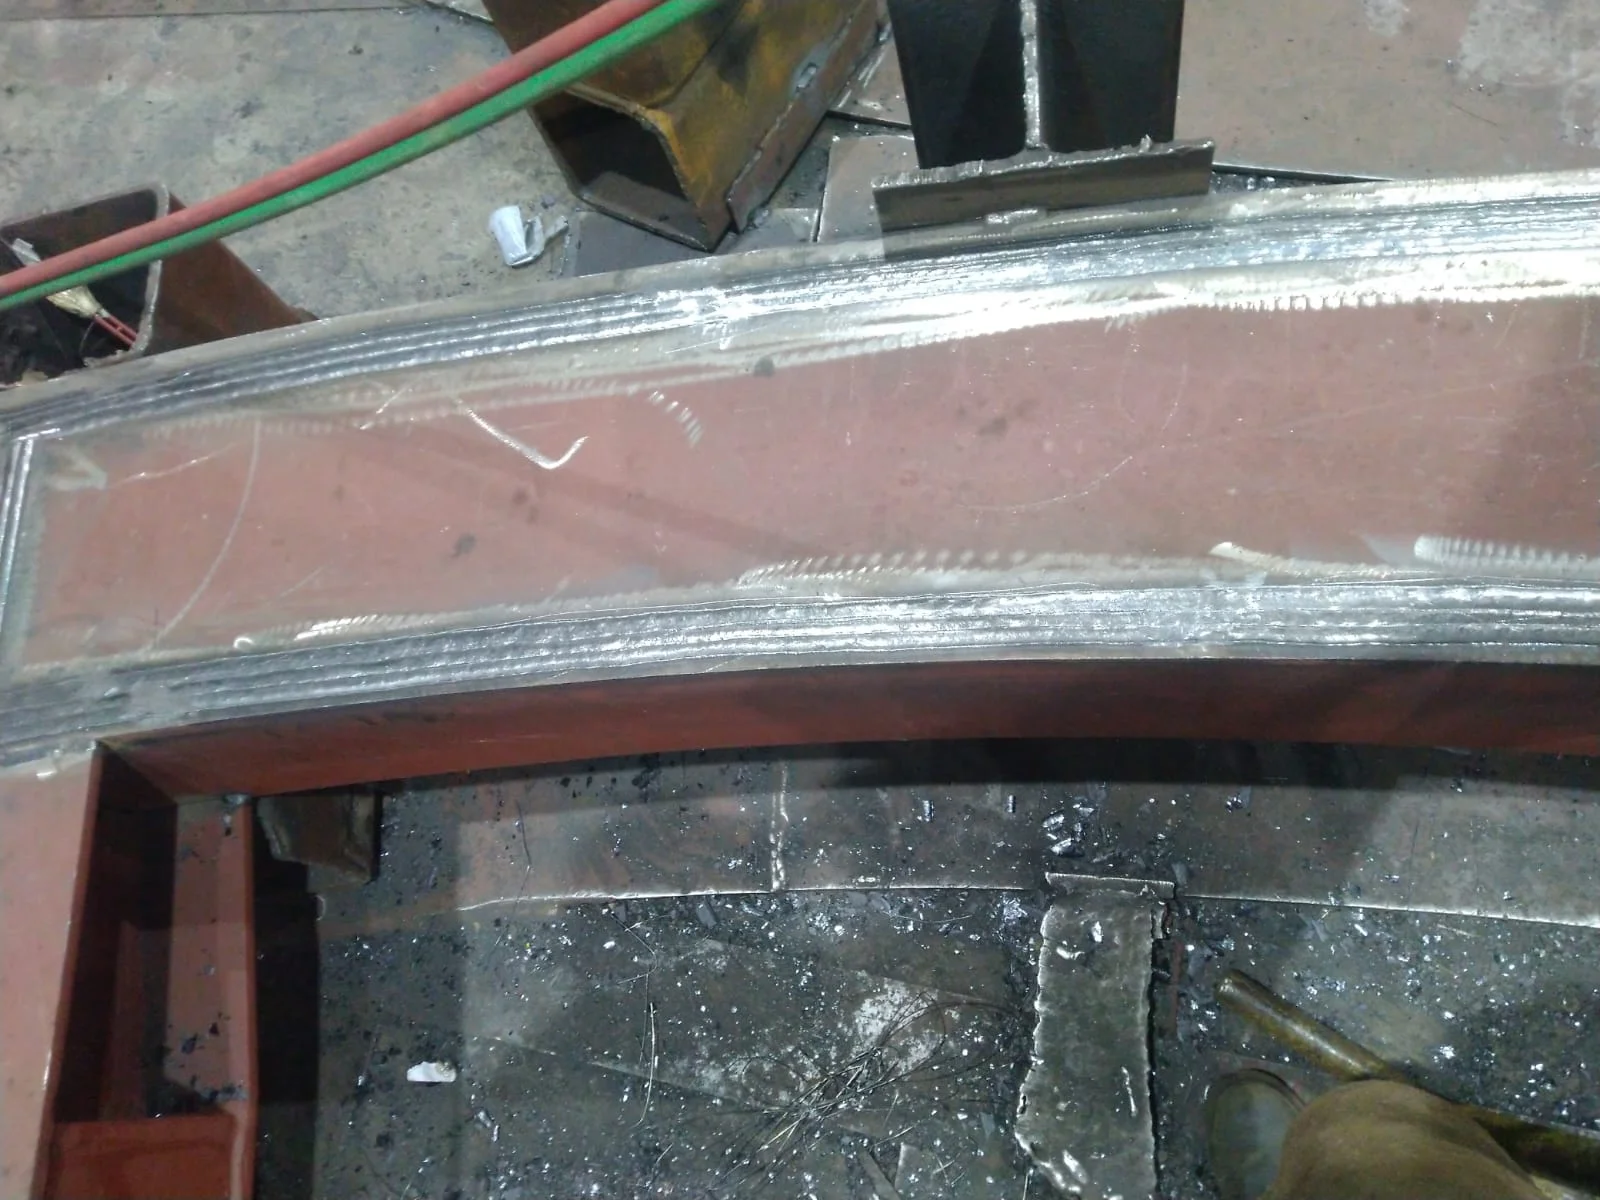
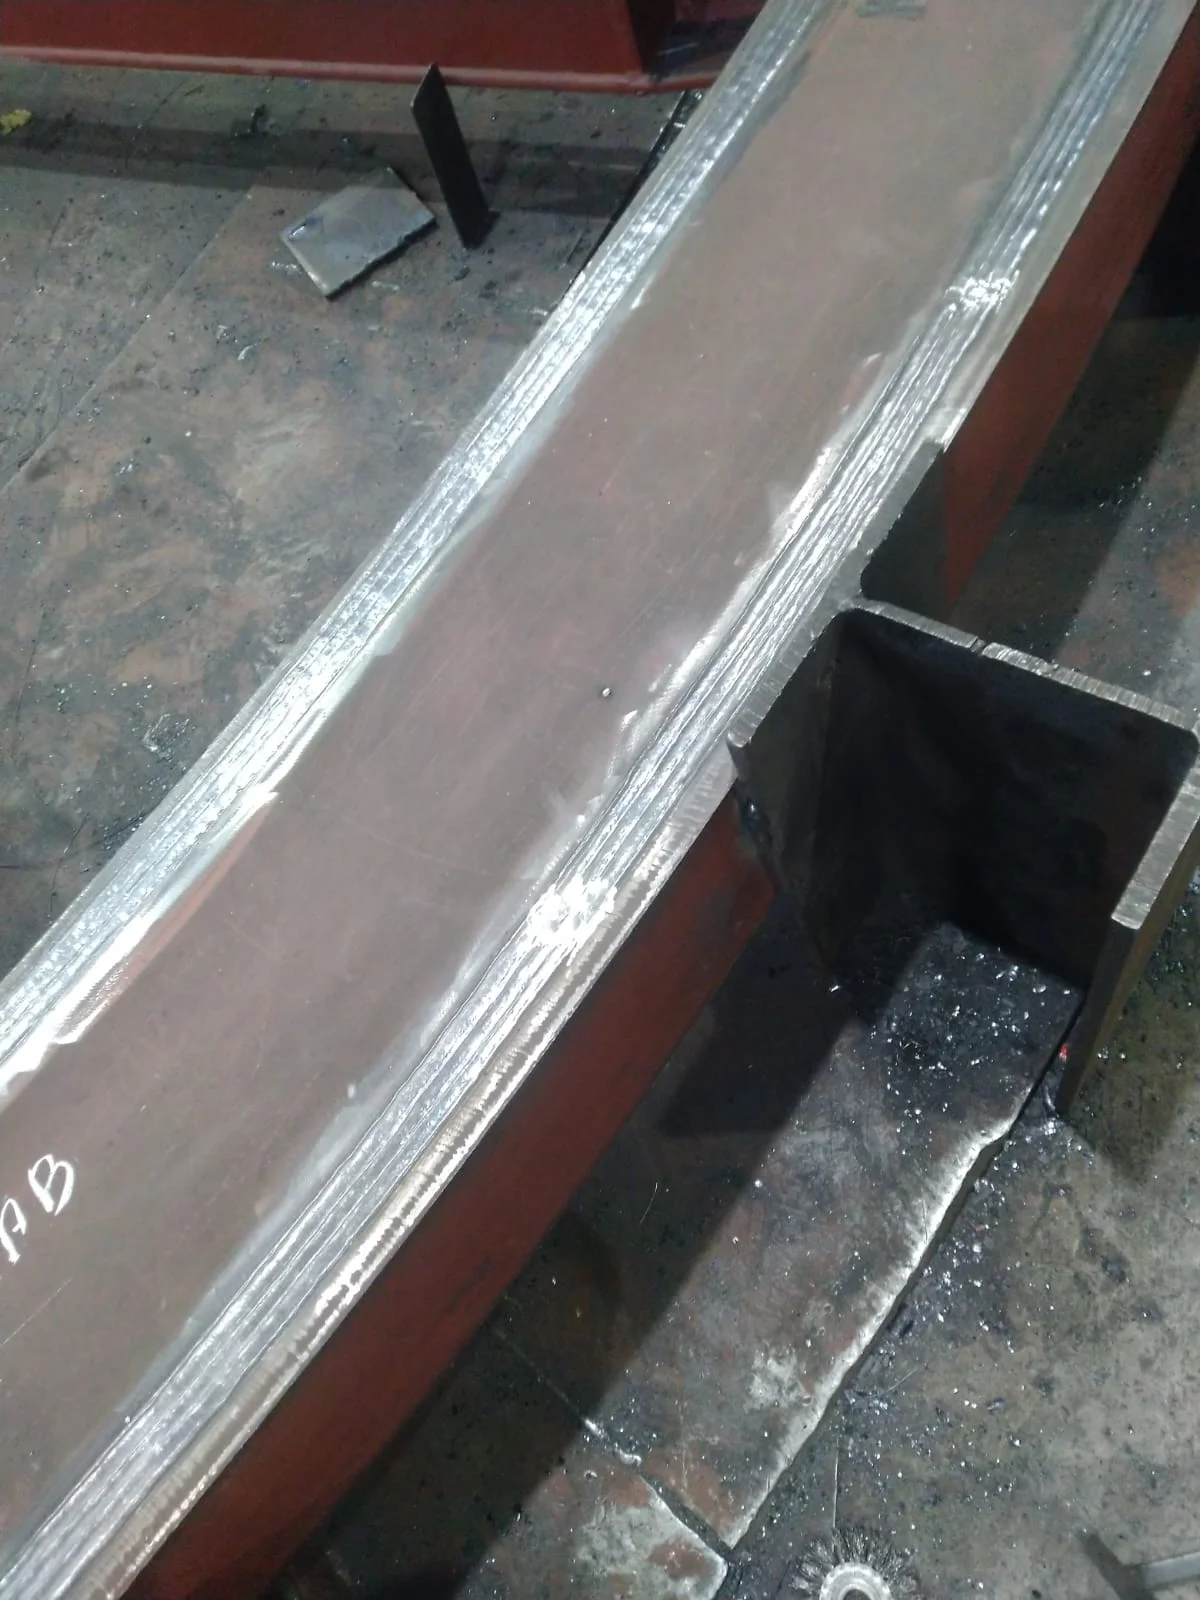
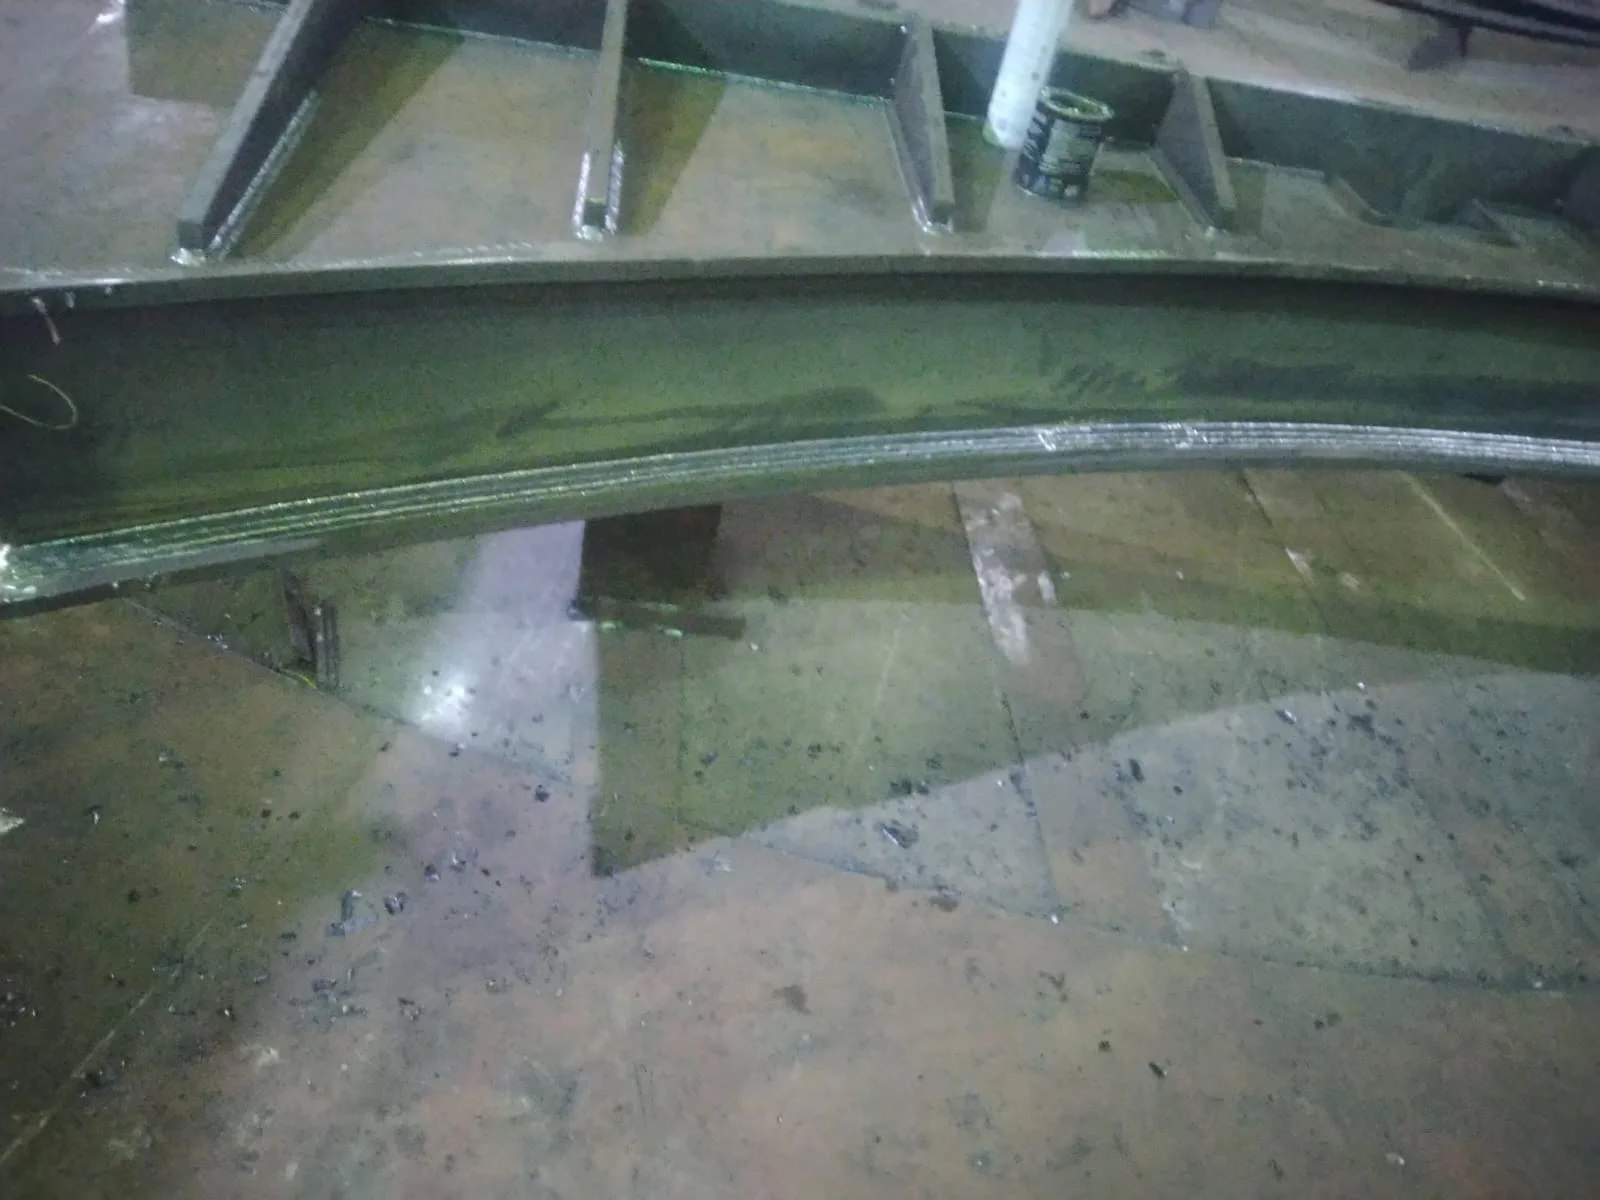
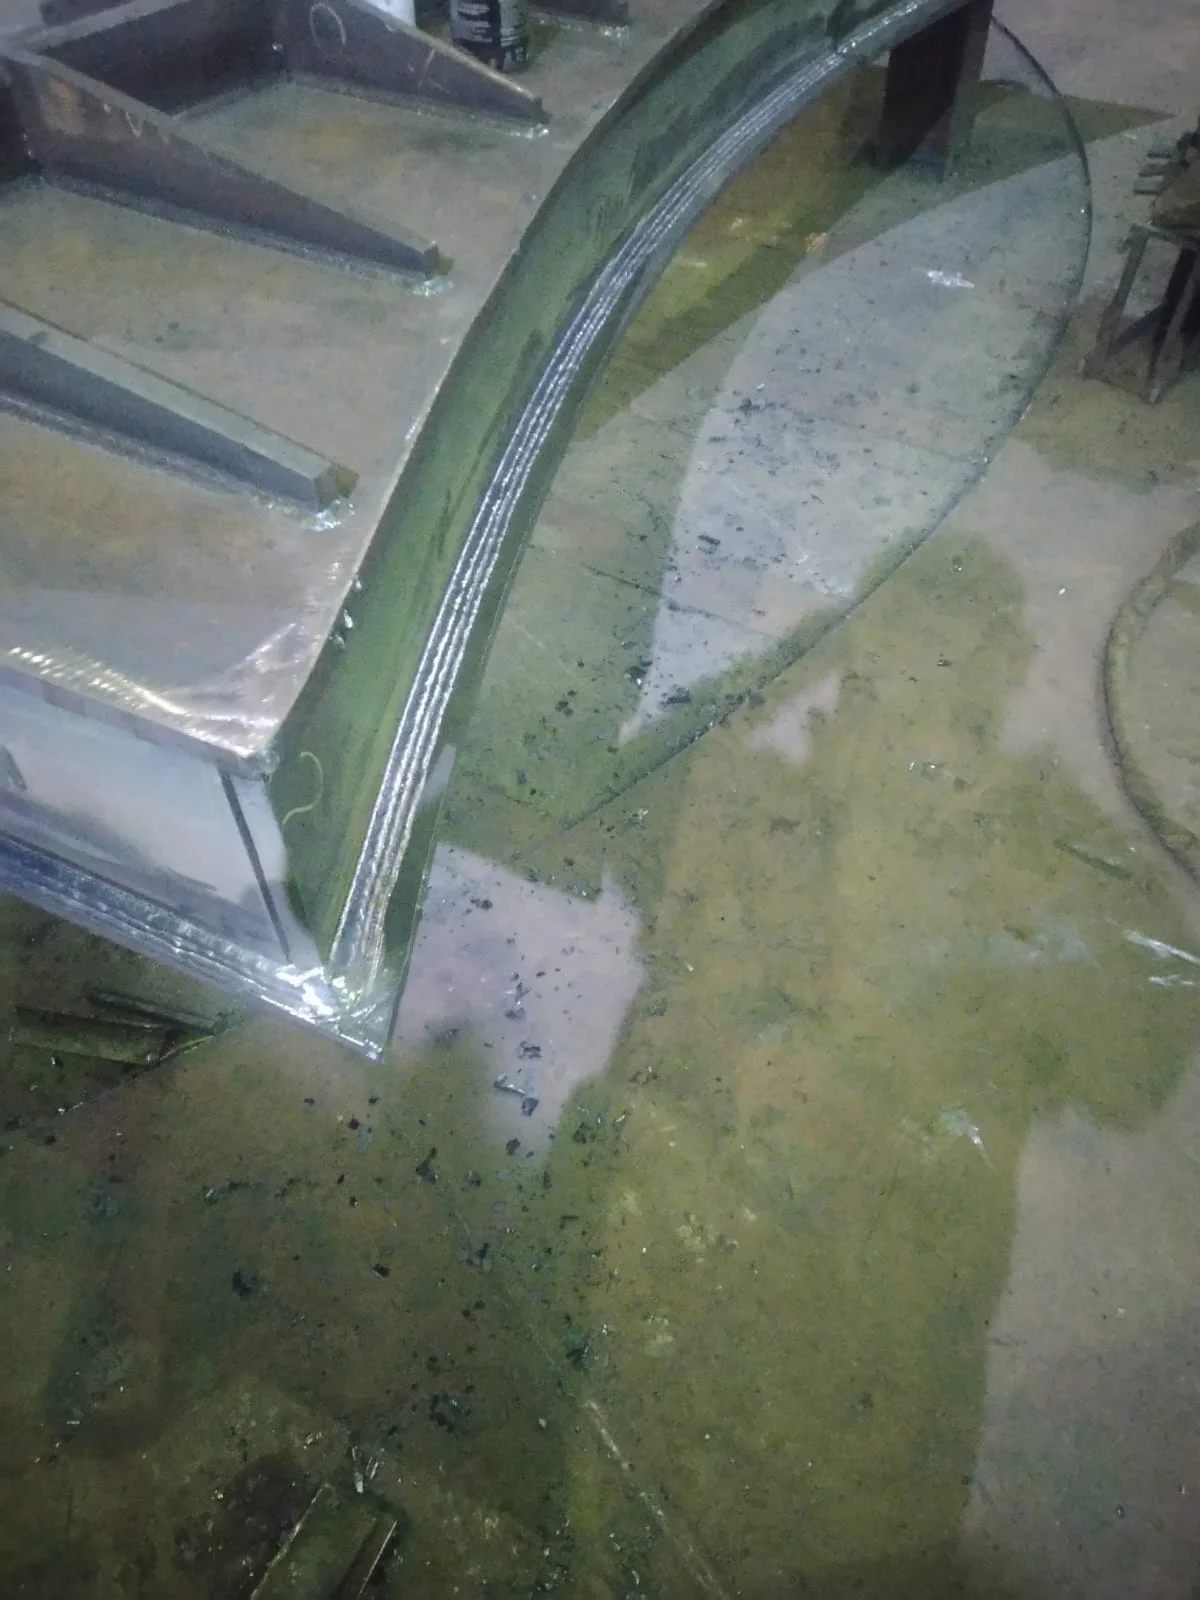
Clique nas imagens para ampliar
Empresa de soldagem com arame tubular: guia técnico para aplicações industriais
Soldagem com arame tubular, ou FCAW, é um processo de soldagem a arco elétrico que utiliza arame-eletrodo tubular contínuo com fluxo interno para formar a junta soldada.
Uma Empresa de soldagem com arame tubular aplica esse método quando o projeto exige produtividade, boa penetração e deposição consistente de metal de solda.
No processo FCAW, o arame tubular é alimentado de forma contínua enquanto o arco elétrico promove a fusão entre o metal de base e o consumível.
O fluxo interno presente no arame participa da estabilização do processo e contribui para a formação do metal de solda, permitindo a união de componentes metálicos em diferentes configurações industriais.
É comum comparar o arame tubular com o arame maciço usado em processos MIG/MAG, mas a escolha não deve partir da ideia de que um método é sempre superior ao outro.
O arame maciço depende de características próprias do processo e, em geral, de gás de proteção externo; já o arame tubular possui um núcleo preenchido com fluxo, o que altera o comportamento operacional e pode favorecer determinadas demandas de fabricação, montagem ou reparo.
Aplicações gerais da soldagem com arame tubular incluem:
- soldagem de chapas metálicas;
- união de perfis estruturais;
- soldagem de tubos e componentes industriais;
- fabricação de estruturas soldadas;
- recuperação e reparação de componentes metálicos.
Essas aplicações envolvem entidades técnicas essenciais para a tomada de decisão, como FCAW, arame tubular, fluxo interno, arco elétrico, metal de solda e junta soldada.
Entender esses elementos ajuda o comprador industrial a avaliar se o processo está alinhado ao tipo de peça, ao volume de solda e às exigências de execução.
O ponto decisivo é que a soldagem com arame tubular faz sentido quando suas características atendem ao conjunto do projeto.
Material, espessura, geometria da junta, volume de soldagem, ambiente de execução e requisitos técnicos influenciam diretamente a escolha do método.
Por isso, a decisão deve considerar o escopo completo, não apenas a produtividade potencial do processo.
Nesse contexto, a Jota Soldas atua como prestadora de serviços, fornecedora e fabricante especializada em soldagem, fabricação e montagem industrial.
A empresa desenvolve soluções personalizadas para diferentes segmentos e necessidades, com foco em qualidade, segurança, eficiência e precisão, avaliando cada demanda conforme o projeto e as especificações técnicas aplicáveis.
Como funciona o processo FCAW na prática?
Na prática, a soldagem FCAW funciona pela alimentação contínua de um arame-eletrodo tubular até a região da junta.
Quando o arame se aproxima do metal de base, o arco elétrico é estabelecido, gerando calor suficiente para formar a poça de fusão.
Nessa região, ocorre a fusão controlada do metal de base e do consumível, seguida pela deposição do metal de solda que irá compor a junta soldada.
A sequência operacional pode ser entendida em quatro etapas principais:
- Alimentação contínua do arame: o arame tubular é conduzido de forma constante até a peça, reduzindo interrupções típicas de processos que dependem da troca frequente de eletrodos.
- Formação do arco elétrico: o arco fornece a energia térmica necessária para fundir o material na região da junta.
- Fusão do metal de base e formação da poça de fusão: a área aquecida recebe o metal de solda, e a penetração depende da aplicação correta do processo e dos parâmetros utilizados.
- Deposição do metal de solda: o material depositado preenche a junta conforme o tipo de chanfro, espessura, posição de soldagem e exigências do projeto.
O diferencial do arame tubular está no fluxo interno presente no consumível.
Esse fluxo auxilia na estabilidade do processo e contribui para a formação do cordão, atuando de forma complementar à fusão e à transferência do metal.
Em determinadas configurações, o arame tubular pode ser autoprotegido, o que pode favorecer aplicações em campo, especialmente quando o ambiente de execução precisa ser considerado na seleção do método.
Apesar de a soldagem com arame tubular ser associada à alta produtividade e à maior taxa de deposição, esses ganhos não dependem apenas do processo.
A produtividade real também está relacionada à preparação das peças, ao acesso à junta, ao volume de solda, à posição de trabalho, ao tipo de consumível escolhido e aos parâmetros de soldagem definidos para o serviço.
A preparação adequada das peças é um fator decisivo para resultados consistentes.
Antes da execução, é importante avaliar limpeza, alinhamento, abertura de raiz, geometria da junta, fixação dos componentes e compatibilidade entre material, espessura e consumível.
Quando essa etapa é negligenciada, a eficiência do processo pode ser comprometida, mesmo em um método reconhecido pela continuidade operacional.
As principais variáveis técnicas que influenciam o FCAW incluem:
- Tipo de junta: juntas de topo, ângulo, sobreposição ou outras configurações exigem estratégias diferentes de execução.
- Posição de soldagem: a posição plana, horizontal, vertical ou sobrecabeça interfere no controle da poça de fusão e na escolha dos parâmetros.
- Espessura do material: chapas, perfis, tubos e componentes com diferentes espessuras podem exigir ajustes no procedimento.
- Consumível: a seleção do arame tubular deve estar alinhada ao material, à aplicação e aos requisitos técnicos do projeto.
- Parâmetros operacionais: tensão, corrente, velocidade de alimentação e velocidade de deslocamento influenciam deposição, penetração e acabamento.
- Ambiente de execução: serviços em oficina, campo ou áreas externas podem demandar avaliação específica do processo e da proteção aplicável.
Para compradores industriais, o ponto central é entender que o FCAW não deve ser escolhido apenas por ser produtivo.
A decisão técnica precisa considerar o escopo completo, material, espessura, volume de solda, acessibilidade, necessidade de montagem, condições de execução e requisitos da junta soldada.
Quando esses fatores são analisados em conjunto, o processo pode ser aplicado com maior coerência técnica, equilibrando eficiência, qualidade e confiabilidade sem depender de promessas universais de desempenho.
Principais vantagens da soldagem com arame tubular
A soldagem com arame tubular é usada na indústria porque combina produtividade, eficiência de deposição e boa capacidade de aplicação em estruturas metálicas, chapas, perfis, tubos e componentes industriais.
Suas vantagens mais buscadas são:
- Alta produtividade: a alimentação contínua do arame reduz interrupções frequentes e favorece uma execução mais fluida.
- Maior taxa de deposição: o processo permite depositar mais metal de solda em menos tempo quando comparado a métodos que exigem trocas constantes de consumível.
- Boa penetração: quando corretamente especificado e executado, o FCAW pode contribuir para juntas soldadas consistentes em aplicações industriais.
- Versatilidade: pode ser aplicado em diferentes tipos de estruturas metálicas, componentes e demandas de fabricação ou reparação.
- Redução de interrupções: por utilizar arame-eletrodo tubular contínuo, o processo tende a diminuir paradas associadas à substituição de eletrodos consumidos.
A alimentação contínua é um dos pontos centrais da eficiência do arame tubular.
Diferentemente de processos em que o eletrodo precisa ser substituído após o consumo, o arame é fornecido continuamente ao arco elétrico.
Isso ajuda a manter maior continuidade operacional, especialmente em serviços com cordões mais extensos ou volume relevante de soldagem.
Na prática, menos paradas podem significar melhor aproveitamento do tempo de execução, desde que a preparação das peças, os parâmetros de soldagem e os consumíveis estejam adequados ao escopo.
Outra vantagem importante está na taxa de deposição.
Como o processo FCAW foi desenvolvido para alimentar continuamente o metal de adição, ele pode ser muito útil em trabalhos que demandam preenchimento, união de componentes robustos ou fabricação de estruturas soldadas.
Em ambientes industriais, essa característica costuma ser valorizada em projetos com grande quantidade de solda, pois a produtividade do processo pode contribuir para uma execução mais eficiente.
A boa penetração também é um fator relevante.
Em soldagem industrial, penetração não deve ser entendida apenas como profundidade da fusão, mas como parte do equilíbrio entre junta, material, espessura, posição de soldagem, preparação e parâmetros operacionais.
Quando esses elementos são definidos corretamente, o processo pode favorecer juntas soldadas confiáveis para aplicações compatíveis com suas características.
Ainda assim, é importante separar vantagem técnica potencial de adequação real ao projeto.
A soldagem com arame tubular pode oferecer alta produtividade, eficiência e continuidade operacional, mas isso não significa que será sempre a melhor escolha para qualquer material, espessura, ambiente ou requisito técnico.
Em alguns escopos, outros processos podem ser mais adequados dependendo da geometria da junta, das condições de execução, da necessidade de controle, do tipo de componente e das especificações aplicáveis.
Por isso, a decisão pelo arame tubular deve considerar o conjunto do projeto, não apenas a busca por velocidade.
Em estruturas metálicas, caldeiraria, fabricação industrial, montagem ou recuperação de componentes, o ganho real depende da correta combinação entre processo, preparação, consumível, parâmetros e qualidade esperada da junta soldada.
O principal benefício do FCAW está em oferecer uma alternativa produtiva e versátil, desde que aplicada com critério técnico e alinhamento ao escopo.
Aplicações industriais: estruturas, chapas, perfis, tubos e componentes metálicos
A soldagem com arame tubular FCAW é aplicada em diferentes demandas industriais porque combina alimentação contínua do arame, boa taxa de deposição e versatilidade para juntas soldadas em estruturas e componentes metálicos.
Na prática, sua indicação deve considerar o tipo de peça, a espessura, o volume de solda, o ambiente de execução e os requisitos técnicos do projeto.
Principais aplicações industriais do arame tubular!
- Fabricação de estruturas soldadas: indicada quando o projeto envolve estruturas metálicas que exigem união de componentes com produtividade e consistência de execução. É uma alternativa relevante para demandas de fabricação industrial em que há volume significativo de soldagem e necessidade de planejamento técnico da junta soldada.
- Soldagem de chapas: pode ser utilizada na união de chapas metálicas, desde que a seleção do consumível, os parâmetros de soldagem e a preparação das bordas estejam compatíveis com a espessura e com a finalidade da peça.
- Soldagem de perfis metálicos: atende aplicações em perfis usados em estruturas, suportes, bases e conjuntos industriais, especialmente quando o escopo exige continuidade operacional e controle da deposição do metal de solda.
- Soldagem de tubos: pode ser considerada em projetos com tubulações ou componentes tubulares, sempre avaliando posição de soldagem, acesso à junta, requisitos de penetração e condições de execução.
- Recuperação e reparação de componentes metálicos: é útil em serviços de manutenção e recuperação metálica quando há necessidade de recompor regiões desgastadas, corrigir danos ou restabelecer a integridade funcional de componentes, conforme avaliação técnica do escopo.
Esse processo é comum em demandas de indústrias metalúrgicas, caldeirarias, empresas de fabricação e montagem industrial, além de setores como óleo e gás e químico.
Em cada segmento, a aplicação do FCAW não deve ser definida apenas pelo nome do processo, mas pela relação entre material, geometria da peça, exigência da junta, ambiente de trabalho e volume de soldagem.
Mapa de decisão por necessidade industrial!
- Fabricação: quando a demanda envolve produzir estruturas metálicas, conjuntos soldados, chapas, perfis ou componentes industriais a partir de um projeto ou escopo definido.
- Montagem: quando as peças fabricadas ou fornecidas precisam ser unidas em campo ou integradas a um conjunto maior, exigindo compatibilidade entre acesso, posição de soldagem e sequência de execução.
- Adequação: quando estruturas ou componentes existentes precisam ser modificados para atender a novas necessidades operacionais, dimensionais ou de instalação.
- Manutenção: quando o objetivo é preservar, corrigir ou restabelecer condições de uso de equipamentos, estruturas ou partes metálicas.
- Reparo: quando há necessidade de atuar em regiões específicas com desgaste, dano ou falha localizada, considerando preparação da área, limpeza, consumível e controle da junta soldada.
O ganho técnico está em conectar a aplicação ao tipo de demanda industrial.
Em estruturas metálicas, a prioridade costuma estar na integridade das juntas e na produtividade da fabricação.
Em chapas e perfis, a preparação e o ajuste dos parâmetros influenciam diretamente a qualidade da solda.
Em tubos, o acesso e a posição de soldagem podem ser decisivos.
Em recuperação metálica, a análise do componente e do objetivo do reparo é essencial para evitar uma escolha simplista do processo.
A Jota Soldas atua em soldagem, fabricação, montagem, adequações e manutenção, oferecendo soluções personalizadas para diferentes segmentos e necessidades industriais.
Essa atuação permite analisar o arame tubular dentro de um escopo mais amplo, considerando não apenas a execução da solda, mas também a finalidade do projeto, as especificações técnicas aplicáveis e a integração com serviços de fabricação industrial e montagem industrial.
Arame tubular, MIG/MAG e eletrodo revestido: diferenças importantes!
A soldagem com arame tubular, o processo MIG/MAG e a soldagem com eletrodo revestido atendem a necessidades industriais diferentes.
Nenhum deles deve ser tratado como sempre melhor em qualquer cenário, a escolha adequada depende do material, da espessura, do volume de solda, da posição de soldagem, do ambiente de execução e das exigências técnicas da junta soldada.
| Critério | Arame tubular, FCAW | MIG/MAG | Eletrodo revestido, SMAW |
|---|---|---|---|
| Tipo de eletrodo | Arame-eletrodo tubular contínuo, preenchido internamente com fluxo | Arame maciço contínuo | Eletrodo consumível revestido |
| Proteção do arco | Pode envolver fluxo interno e, conforme a configuração, proteção adicional ou autoproteção | Utiliza gás de proteção externo | O revestimento do eletrodo participa da proteção do processo |
| Produtividade | Pode favorecer alta taxa de deposição e boa continuidade em trabalhos com maior volume de soldagem | Também permite alimentação contínua do arame, com bom desempenho em aplicações adequadas | Tende a ter mais interrupções pela troca de eletrodos consumidos |
| Interrupções do processo | Menores paradas em comparação com processos que exigem troca frequente de eletrodo | Menores paradas por utilizar arame contínuo | Exige substituição do eletrodo após o consumo |
| Aplicações comuns | Estruturas soldadas, chapas, perfis, tubos e componentes industriais | Fabricação e montagem com arame maciço e gás externo, conforme requisitos do projeto | Serviços diversos de soldagem e reparo, especialmente quando a simplicidade operacional é relevante |
| Adequação ao ambiente | Em determinadas configurações, o arame tubular autoprotegido pode facilitar serviços de campo | Depende do controle da proteção gasosa externa | Pode ser aplicado em diferentes contextos, respeitando limitações técnicas e preparação adequada |
Empresa de soldagem com arame tubular: critérios técnicos e aplicações
No MIG/MAG, a união é realizada com arame maciço alimentado continuamente e gás de proteção externo.
Esse gás ajuda a proteger a poça de fusão durante a soldagem, o que torna o controle do ambiente e dos parâmetros operacionais uma parte importante da aplicação.
Por isso, ao comparar MIG/MAG com FCAW, o ponto central não é definir um processo como superior, mas verificar se o arame maciço com gás externo atende melhor às condições do projeto.
Na soldagem com eletrodo revestido, também chamada de SMAW, o eletrodo é consumido durante a execução e precisa ser substituído após o seu consumo.
Essa característica pode gerar mais interrupções operacionais quando comparada a processos com alimentação contínua de arame.
Ainda assim, o eletrodo revestido pode fazer sentido em determinados serviços, desde que esteja alinhado ao material, à espessura, ao tipo de junta e às exigências de execução.
Já o arame tubular se diferencia por utilizar um arame-eletrodo contínuo com fluxo interno.
Esse fluxo participa da estabilização do processo e contribui para a formação do metal de solda.
Em determinadas configurações, o arame tubular autoprotegido pode ser considerado em serviços de campo, especialmente quando o ambiente externo influencia a escolha do método.
Essa avaliação, porém, deve ser técnica e vinculada ao escopo, não baseada apenas em preferência pelo processo.
Para decidir entre FCAW, MIG/MAG e SMAW, avalie principalmente:
- Material e espessura das peças a serem soldadas.
- Tipo de junta soldada e posição de soldagem.
- Volume de solda e necessidade de produtividade.
- Condições do ambiente, incluindo execução em campo ou em instalação controlada.
- Requisitos técnicos do projeto e especificações aplicáveis.
- Necessidade de reduzir interrupções durante a execução.
- Compatibilidade entre consumível, preparação das peças e parâmetros de soldagem.
Em projetos industriais, a melhor decisão costuma surgir da análise conjunta entre processo, escopo e condições reais de execução.
O arame tubular pode ser uma alternativa eficiente para aplicações que exigem produtividade, deposição e continuidade operacional, enquanto MIG/MAG e eletrodo revestido seguem relevantes quando suas características se ajustam melhor ao serviço.
A comparação correta é técnica, o processo deve ser escolhido pelo que a junta soldada exige, e não por uma regra genérica.
Fatores que influenciam produtividade, qualidade e confiabilidade da junta soldada
A soldagem com arame tubular pode favorecer produtividade e boa deposição de metal de solda, mas a qualidade da solda e a confiabilidade da junta soldada dependem de um conjunto de decisões técnicas.
Em projetos industriais, o resultado não é definido apenas pelo processo FCAW, e sim pela combinação entre preparação, consumíveis, parâmetros de soldagem, execução e aderência às especificações técnicas do escopo.
Critérios técnicos antes da execução!
- Preparação das peças: bordas, encaixes, folgas, alinhamento e condições superficiais precisam ser avaliados antes da soldagem. Uma preparação inadequada pode comprometer a estabilidade do arco elétrico, a formação da poça de fusão e a regularidade do cordão.
- Escolha do consumível: o arame tubular deve ser selecionado conforme o material, a espessura, o tipo de junta, o ambiente de execução e os requisitos técnicos do projeto. A escolha correta do consumível influencia deposição, penetração e consistência da junta.
- Parâmetros de soldagem: tensão, corrente, velocidade de avanço, alimentação do arame e demais parâmetros operacionais devem ser compatíveis com a aplicação. Parâmetros mal ajustados podem reduzir a eficiência ou afetar a qualidade da solda.
- Limpeza e condição da superfície: contaminantes, resíduos, oxidação excessiva ou preparação insuficiente podem interferir no desempenho do processo. A limpeza adequada contribui para maior controle durante a execução.
- Posição de soldagem: a posição influencia acesso, controle da poça de fusão, produtividade e acabamento. Nem toda condição de campo permite a mesma velocidade ou facilidade de execução observada em ambiente controlado.
- Controle do escopo: desenhos, especificações, tipo de material, volume de solda, local de execução e exigências do projeto devem ser compreendidos antes do início. Quanto mais claro o escopo, menor o risco de decisões inadequadas durante o serviço.
Taxa de deposição e velocidade de execução!
Uma das razões para o uso da soldagem com arame tubular em aplicações industriais é a possibilidade de maior taxa de deposição em comparação a processos que exigem mais interrupções operacionais.
Como o arame-eletrodo é alimentado de forma contínua, o processo pode favorecer velocidade de execução em trabalhos com volume significativo de soldagem.
Ainda assim, produtividade não deve ser analisada de forma isolada.
A taxa de deposição só se converte em eficiência real quando o projeto está bem preparado, o consumível é adequado, os parâmetros estão ajustados e as condições de execução permitem continuidade operacional.
Em alguns cenários, uma escolha feita apenas pela velocidade pode gerar retrabalhos, perda de controle da junta ou incompatibilidade com as exigências técnicas.
Boa penetração depende de aplicação correta!
A boa penetração é uma característica relevante da soldagem com arame tubular, especialmente em estruturas metálicas, chapas, perfis, tubos e componentes industriais que exigem juntas soldadas confiáveis.
Porém, ela não deve ser tratada como resultado automático do processo.
A penetração adequada depende da espessura do material, do tipo de junta, da preparação das bordas, da posição de soldagem, do consumível utilizado e dos parâmetros operacionais.
Quando esses fatores não são avaliados em conjunto, a junta pode não atingir o desempenho esperado, mesmo quando o processo escolhido é tecnicamente compatível com a aplicação.
O risco de escolher o processo apenas por produtividade!
Em decisões industriais, é comum buscar métodos que reduzam interrupções e aumentem a eficiência da fabricação ou montagem.
No entanto, escolher a soldagem com arame tubular apenas pela produtividade pode ser um erro quando o escopo exige maior atenção à qualidade, segurança, precisão dimensional ou confiabilidade da junta soldada.
A escolha do método deve equilibrar produtividade e qualidade.
Isso significa avaliar se o processo atende ao material, à espessura, ao ambiente de execução, ao volume de solda, às especificações técnicas e ao nível de controle necessário.
Em muitos projetos, a melhor decisão não é simplesmente usar o processo mais rápido, mas aplicar o processo mais adequado ao conjunto de requisitos.
Planejamento técnico e confiabilidade da junta soldada!
Para obter resultados consistentes, o planejamento deve considerar a relação entre parâmetros, consumíveis, preparação das peças e condições reais de execução.
Esse alinhamento técnico permite que a soldagem com arame tubular seja aplicada com mais previsibilidade em fabricação, montagem, adequações, manutenção e reparos industriais.
A Jota Soldas atua com foco em qualidade, segurança, eficiência e precisão, desenvolvendo soluções de soldagem, fabricação e montagem industrial conforme as necessidades de cada cliente e as especificações aplicáveis ao projeto.
Esse cuidado é importante porque cada escopo pode exigir uma combinação própria de método, preparação e execução.
Antes de iniciar um serviço, a recomendação é realizar uma avaliação técnica do projeto e do escopo.
Informações como desenhos, material, espessura, tipo de junta, local de execução, volume de soldagem e requisitos técnicos ajudam a definir se o arame tubular é a alternativa mais adequada e quais cuidados devem orientar a execução.
Como avaliar uma empresa especializada em soldagem com arame tubular?
Avaliar uma prestadora de serviços em FCAW não deve começar pelo preço, mas pela capacidade técnica de entender o escopo industrial e indicar um caminho de execução compatível com o material, a espessura, o tipo de junta, o ambiente de trabalho e as especificações do projeto.
A busca por Empresa de soldagem com arame tubular faz mais sentido quando o comprador compara critérios de processo, segurança e confiabilidade antes de solicitar um orçamento personalizado.
Critérios técnicos técnico para contratação:
- Experiência em soldagem industrial Verifique se a empresa demonstra familiaridade com processos de soldagem aplicados a estruturas metálicas, chapas, perfis, tubos e componentes industriais. No caso do arame tubular, é importante que a prestadora compreenda as características do FCAW, como alimentação contínua do arame, deposição do metal de solda, penetração e influência dos consumíveis na junta soldada.
- Capacidade de interpretar escopo técnico Uma empresa de soldagem deve conseguir analisar desenhos, projetos, condições de montagem, requisitos de fabricação, necessidade de manutenção ou adequação e possíveis limitações do ambiente de execução. Quanto mais claro for o escopo técnico, menor o risco de decisões baseadas apenas em preferência de processo.
- Atuação em fabricação e montagem: Quando o serviço envolve fabricação de componentes metálicos, montagem industrial ou adequações em estruturas existentes, a avaliação deve considerar se a prestadora atua de forma integrada nessas frentes. Isso ajuda a alinhar soldagem, montagem, segurança operacional e sequência de execução.
- Aderência a especificações técnicas aplicáveis: A soldagem com arame tubular pode ser produtiva, mas a escolha do método precisa respeitar as exigências do projeto. Antes de contratar, confirme se a empresa trabalha a partir de especificações, desenhos e escopos apresentados pelo cliente, evitando decisões genéricas para aplicações que exigem análise técnica.
- Foco em segurança, qualidade e precisão Em serviços industriais, produtividade não substitui controle técnico. A empresa escolhida deve tratar segurança, preparação das peças, seleção de consumíveis, parâmetros de soldagem e confiabilidade da junta soldada como fatores centrais do trabalho.
Perguntas úteis antes de solicitar orçamento:
- A empresa consegue avaliar o processo de soldagem mais adequado ao material, à espessura e ao tipo de junta?
- O serviço será executado em campo, nas instalações da prestadora ou em outra condição definida pelo projeto?
- Quais informações técnicas precisam ser enviadas para análise do escopo?
- O desenho, o projeto ou a especificação apresentada são suficientes para orientar a proposta?
- Há necessidade de fabricação, montagem, adequação, manutenção ou reparo?
- O uso de arame tubular é indicado para esta demanda ou outro processo pode ser mais adequado?
- Quais condições comerciais, prazos e detalhes operacionais devem ser confirmados diretamente antes da contratação?
Para uma avaliação mais precisa, o comprador deve apresentar projeto, desenho técnico, escopo do serviço, tipo de material, espessuras envolvidas, volume aproximado de soldagem, condições de execução, posição de soldagem quando aplicável e requisitos técnicos conhecidos.
Esses dados ajudam a prestadora a analisar se o FCAW é compatível com a demanda e a elaborar um orçamento personalizado com base em informações concretas, sem depender de estimativas superficiais.
O ganho técnico dessa abordagem está em transformar uma intenção comercial em uma decisão de engenharia, em vez de escolher uma empresa apenas por afirmar que realiza soldagem com arame tubular, o comprador avalia se ela entende o processo, interpreta o escopo, considera segurança e trabalha conforme as necessidades reais do projeto industrial.
A Jota Soldas se apresenta nesse contexto como prestadora de serviços, fornecedora e fabricante especializada em soldagem, fabricação e montagem industrial.
Fundada em 2019, a empresa deriva da experiência de seu fundador no segmento de soldagem desde 2004, atuando com soluções personalizadas para demandas industriais, incluindo fabricação de estruturas e componentes metálicos, montagem, adequações e manutenção.
Para avançar com segurança, o ideal é encaminhar as informações técnicas do projeto e realizar uma solicitação de orçamento personalizado.
Condições comerciais, prazos, detalhes de atendimento e requisitos específicos de execução devem ser confirmados diretamente com a empresa, sem presumir valores, resultados, certificações ou resultados que não tenham sido formalmente informados.
O papel da personalização em projetos de soldagem industrial!
Em projetos de soldagem industrial, a escolha do processo não deve partir de uma resposta pronta.
Material, espessura, tipo de junta, posição de soldagem, ambiente de execução e finalidade do componente influenciam diretamente a definição técnica do serviço.
Uma junta soldada aplicada em fabricação pode exigir critérios diferentes de uma intervenção de manutenção, adequação ou recuperação metálica, mesmo quando o processo considerado é o mesmo.
Na soldagem com arame tubular, essa análise é especialmente importante porque o FCAW combina alta taxa de deposição, alimentação contínua do arame e boa capacidade de aplicação em estruturas metálicas, chapas, perfis, tubos e componentes industriais.
Ainda assim, o melhor aproveitamento do processo depende do alinhamento entre especificações técnicas, preparação das peças, consumíveis, parâmetros de soldagem e condições reais de execução.
A personalização evita decisões simplistas, como escolher um método apenas por produtividade ou por familiaridade operacional.
Em um projeto industrial, a pergunta mais útil não é apenas se o arame tubular é um bom processo, mas se ele é adequado ao escopo específico.
Isso inclui entender o que será fabricado, montado, ajustado ou mantido, quais requisitos de qualidade e segurança precisam ser observados e quais limitações práticas existem no campo ou nas instalações de execução.
Entre as variáveis que normalmente precisam ser avaliadas no escopo estão:
- tipo e espessura do material a ser soldado;
- geometria da peça e tipo de junta soldada;
- volume de solda previsto no projeto;
- necessidade de fabricação, montagem, adequação, manutenção ou reparo;
- condições de acesso, posição de soldagem e ambiente de execução;
- especificações técnicas aplicáveis ao serviço;
- compatibilidade entre consumível, preparação e parâmetros operacionais.
Essa leitura técnica permite transformar a soldagem em uma solução sob medida, e não apenas em uma etapa operacional.
Em vez de tratar todos os serviços como iguais, a personalização ajuda a definir o processo, a sequência de execução e os cuidados necessários para alcançar maior coerência entre produtividade, qualidade e confiabilidade da junta soldada.
A Jota Soldas trabalha com soluções personalizadas para diferentes segmentos e necessidades, atuando em soldagem, fabricação e montagem industrial, além de serviços de adequações e manutenção.
Esse posicionamento é relevante porque projetos industriais costumam envolver mais do que a simples execução do cordão de solda, muitas vezes exigem interpretação do escopo, entendimento da aplicação final e integração entre fabricação, montagem e ajustes técnicos.
Para empresas que estão planejando um projeto industrial, o caminho mais seguro é apresentar desenhos, escopo, material, dimensões, condições de execução e objetivos do serviço antes da definição final do método.
Com essas informações, a avaliação técnica pode indicar se a soldagem com arame tubular é adequada, se outra alternativa deve ser considerada ou se o projeto exige uma combinação de processos.
Também vale aprofundar a análise em conteúdos relacionados a serviços de manutenção e adequações industriais, especialmente quando o objetivo envolve recuperação de componentes, ajustes em estruturas existentes ou intervenções em equipamentos e conjuntos metálicos já em operação.
Para saber mais sobre Empresa de soldagem com arame tubular
Ligue para (11) 4358-4906 ou clique aqui e entre em contato por e-mail.
Entre em contato agora mesmo!
Clique no botão e entre em contato para tirar dúvidas ou solicitar um orçamento.
Solicitar contatoPrincipais regiões de atendimento:
- Atendimento realizado em todo o estado de Acre.
- Atendimento realizado em todo o estado de Alagoas.
- Atendimento realizado em todo o estado de Amapá.
- Atendimento realizado em todo o estado de Amazonas.
- Atendimento realizado em todo o estado de Bahia.
- Atendimento realizado em todo o estado de Ceará.
- Atendimento realizado em todo o estado de Distrito Federal.
- Atendimento realizado em todo o estado de Espírito Santo.
- Atendimento realizado em todo o estado de Goiás.
- Atendimento realizado em todo o estado de Maranhão.
- Atendimento realizado em todo o estado de Mato Grosso.
- Atendimento realizado em todo o estado de Mato Grosso do Sul.
- Atendimento realizado em todo o estado de Minas Gerais.
- Atendimento realizado em todo o estado de Pará.
- Atendimento realizado em todo o estado de Paraíba.
- Atendimento realizado em todo o estado de Paraná.
- Atendimento realizado em todo o estado de Pernambuco.
- Atendimento realizado em todo o estado de Piauí.
- Atendimento realizado em todo o estado de Rio de Janeiro.
- Atendimento realizado em todo o estado de Rio Grande do Norte.
- Atendimento realizado em todo o estado de Rio Grande do Sul.
- Atendimento realizado em todo o estado de Rondônia.
- Atendimento realizado em todo o estado de Roraima.
- Atendimento realizado em todo o estado de Santa Catarina.
- Atendimento realizado em todo o estado de São Paulo.
- Atendimento realizado em todo o estado de Sergipe.
- Atendimento realizado em todo o estado de Tocantins.

