Galeria
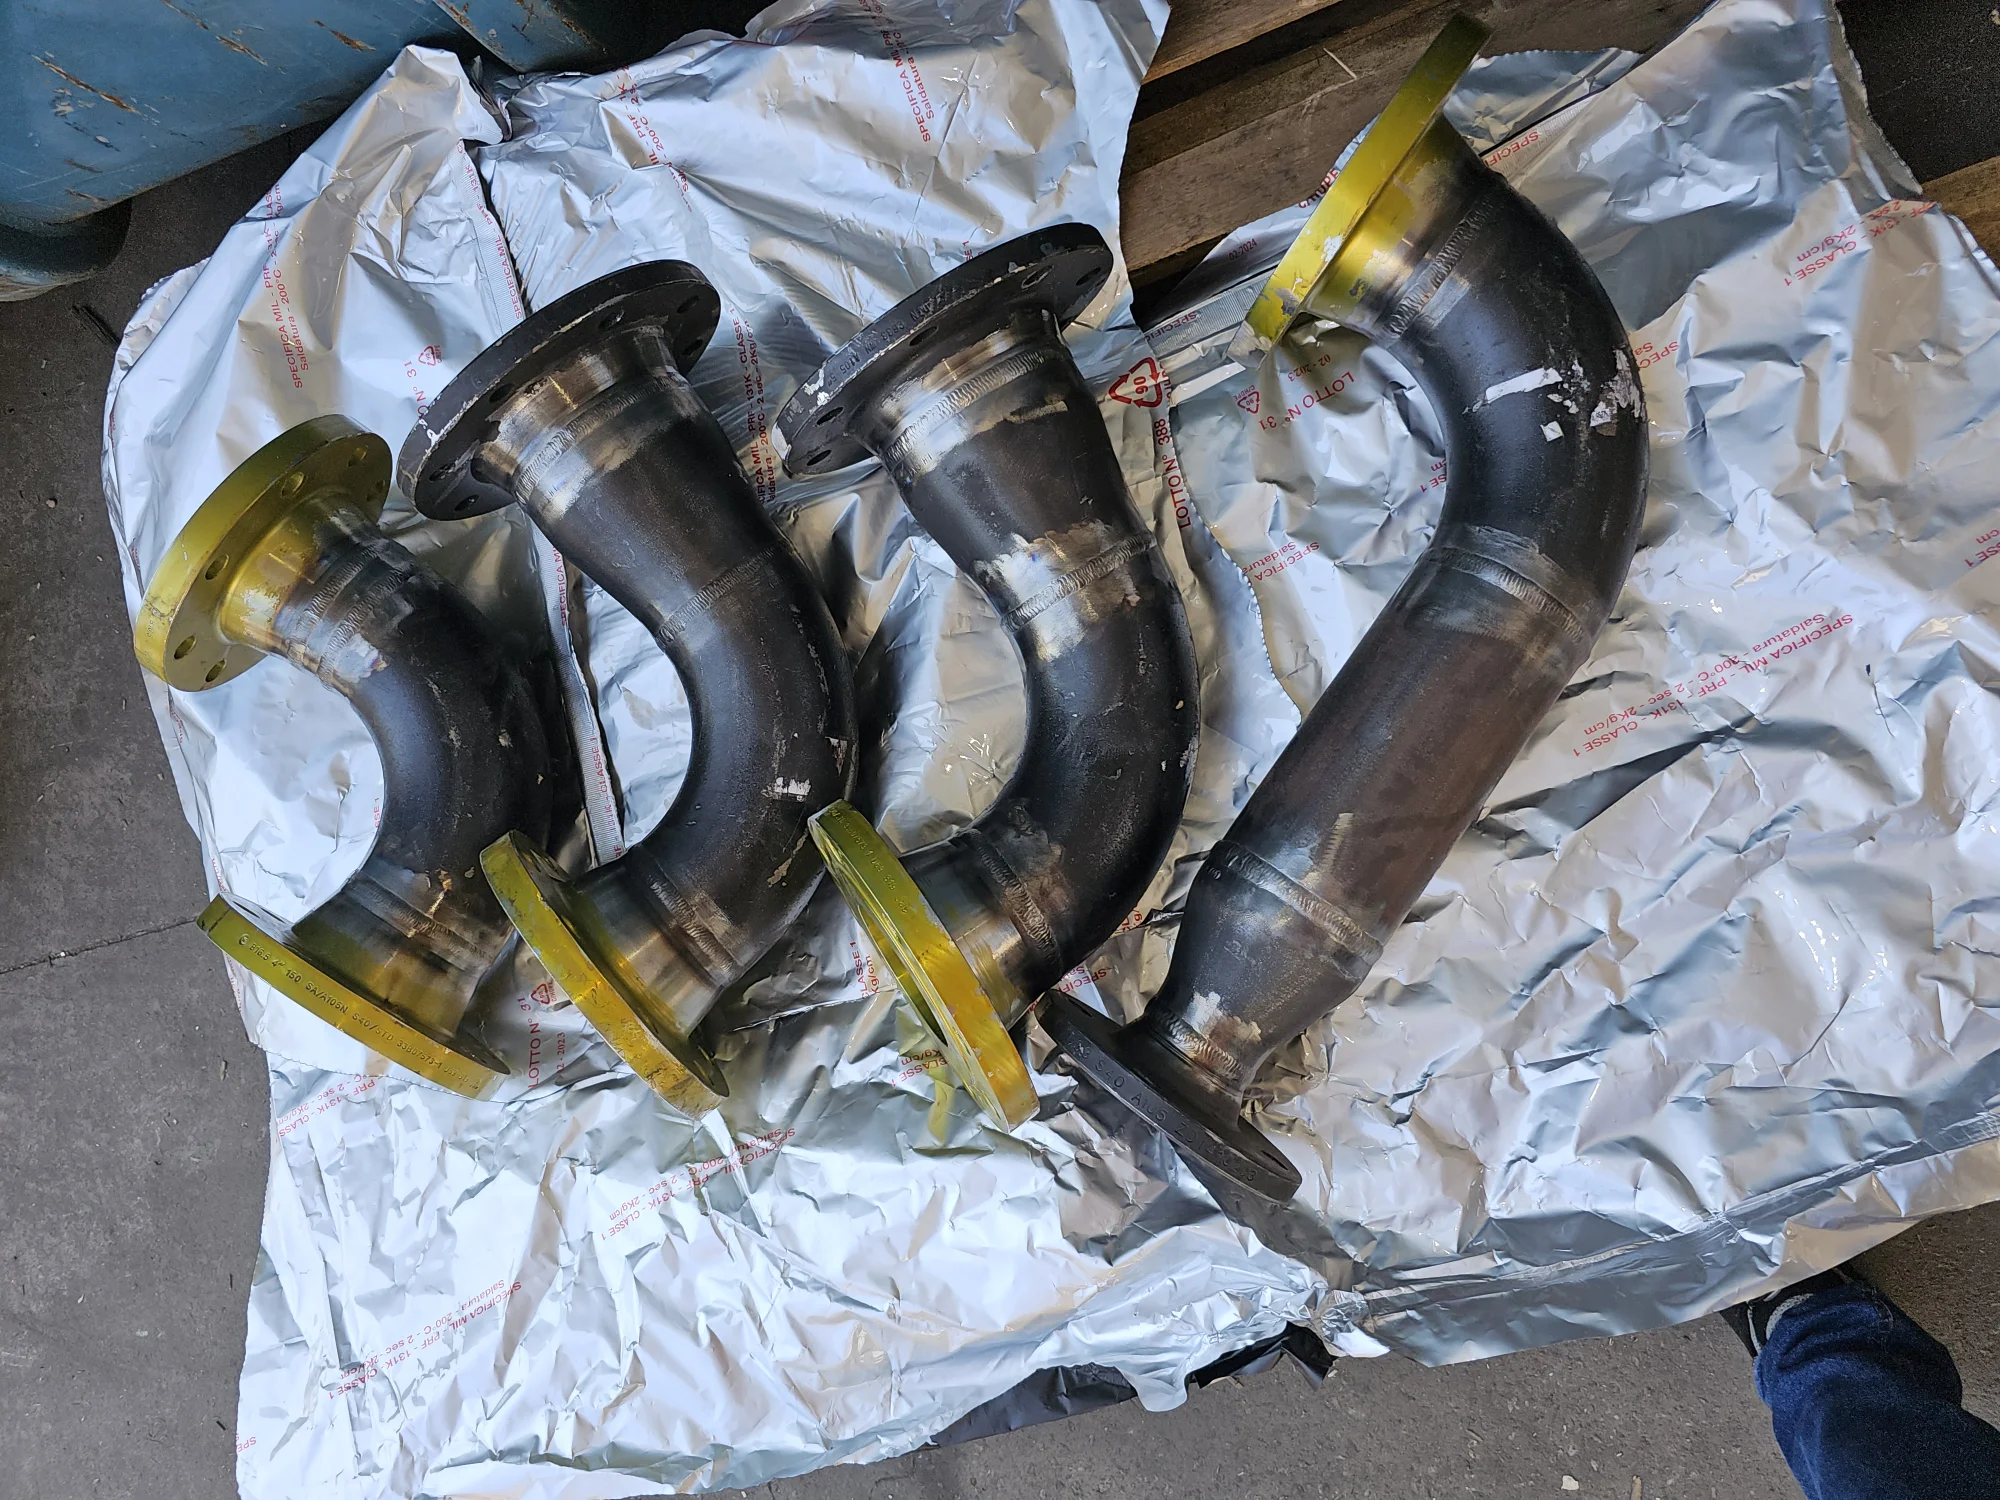
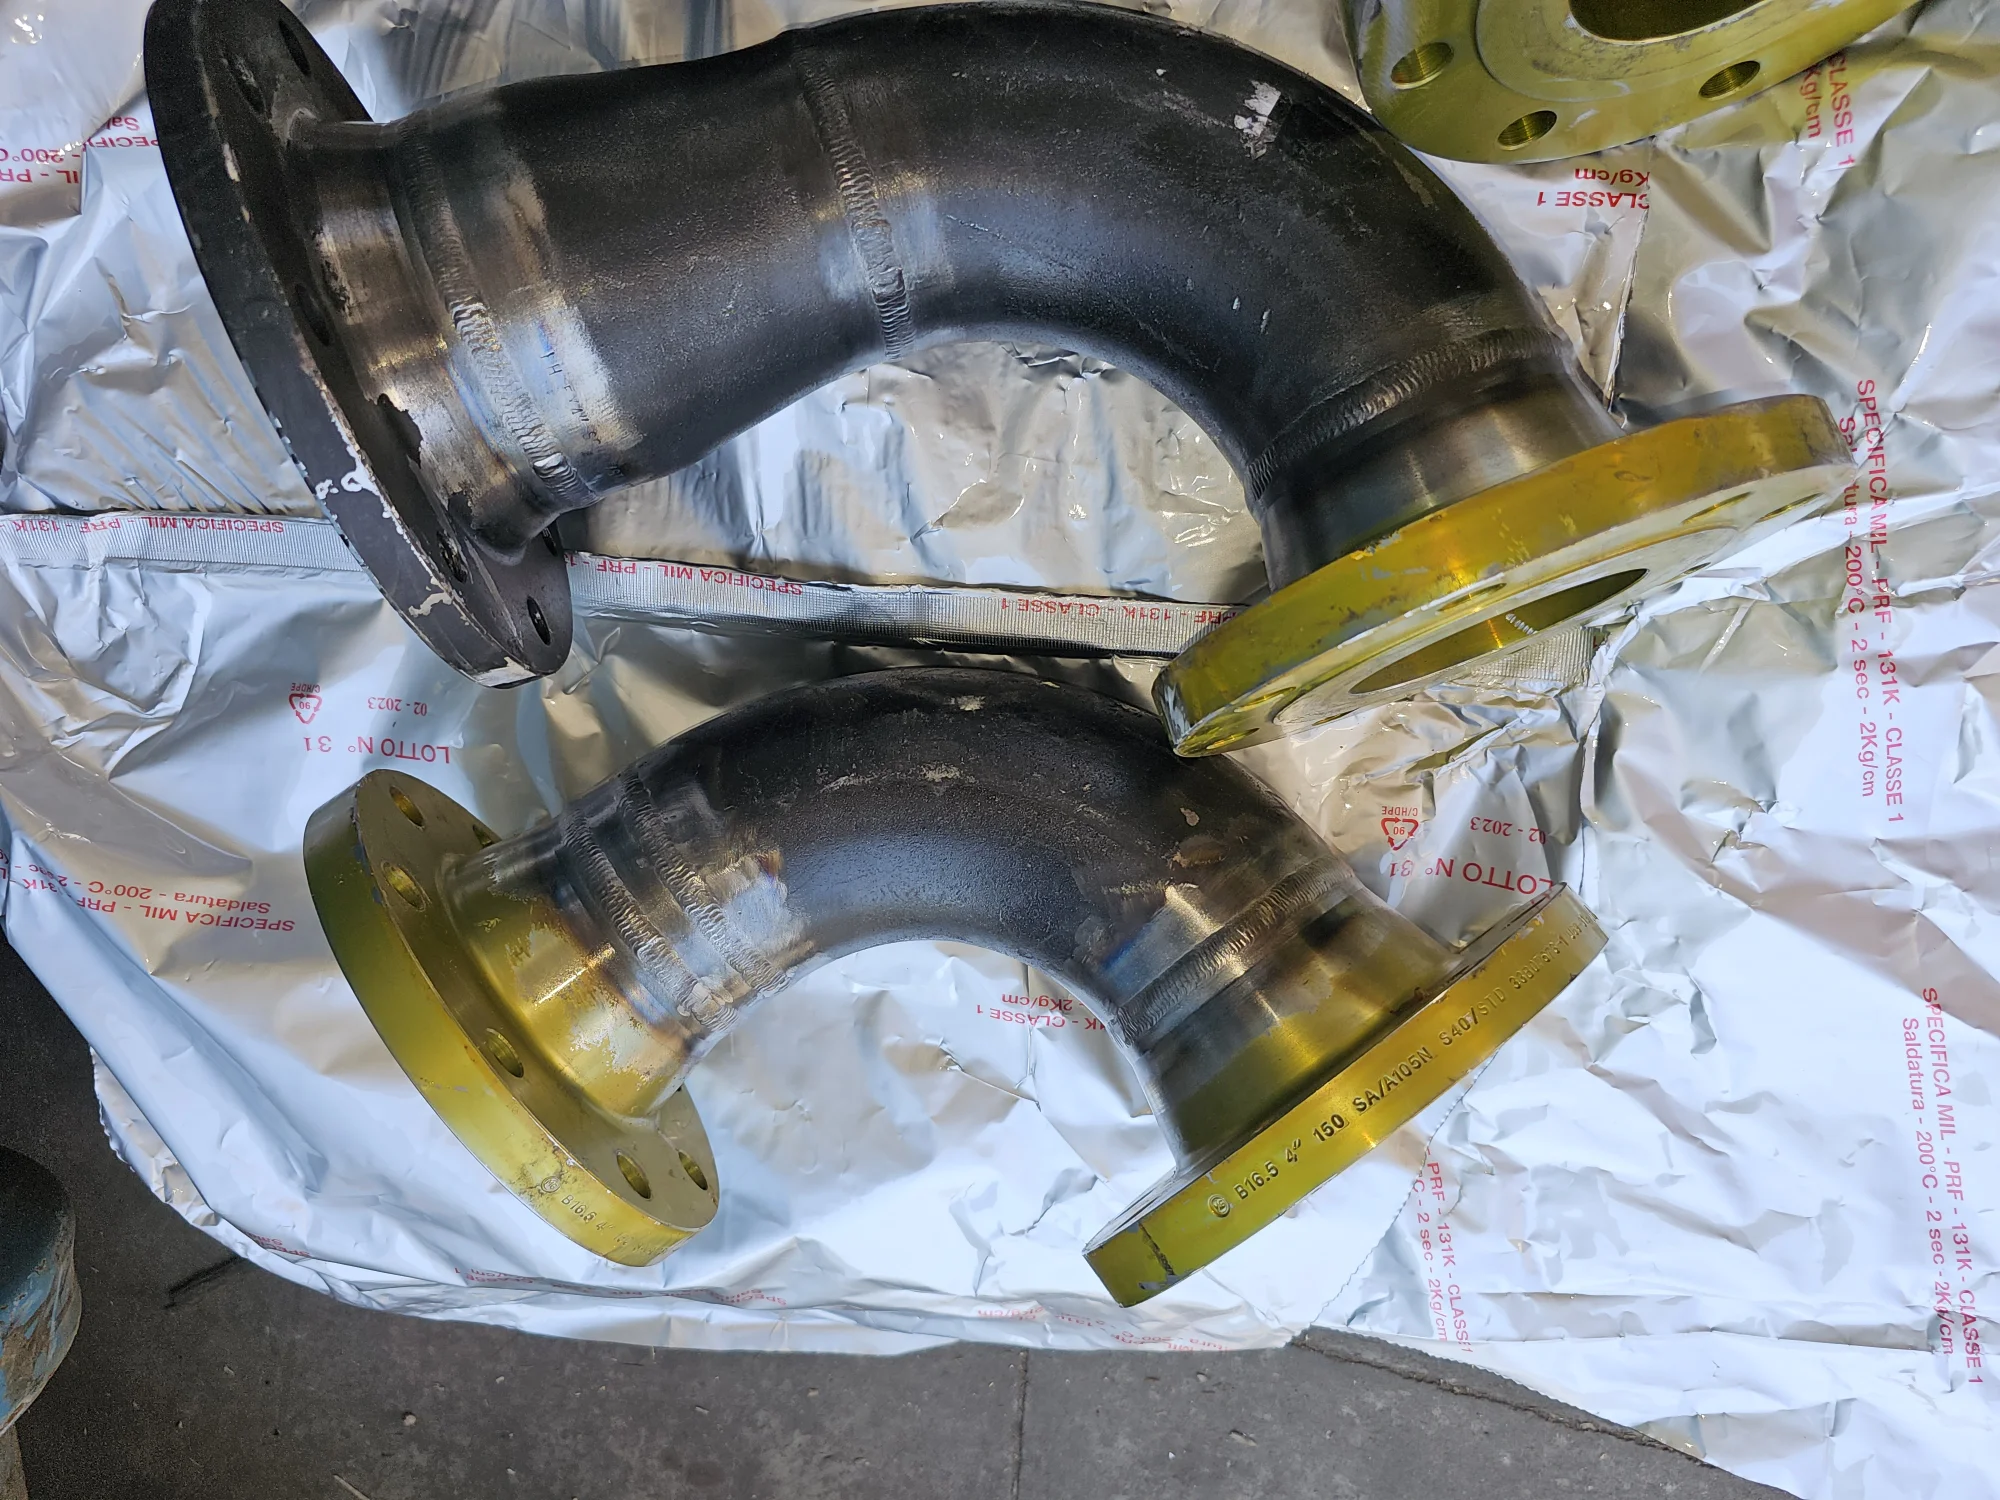
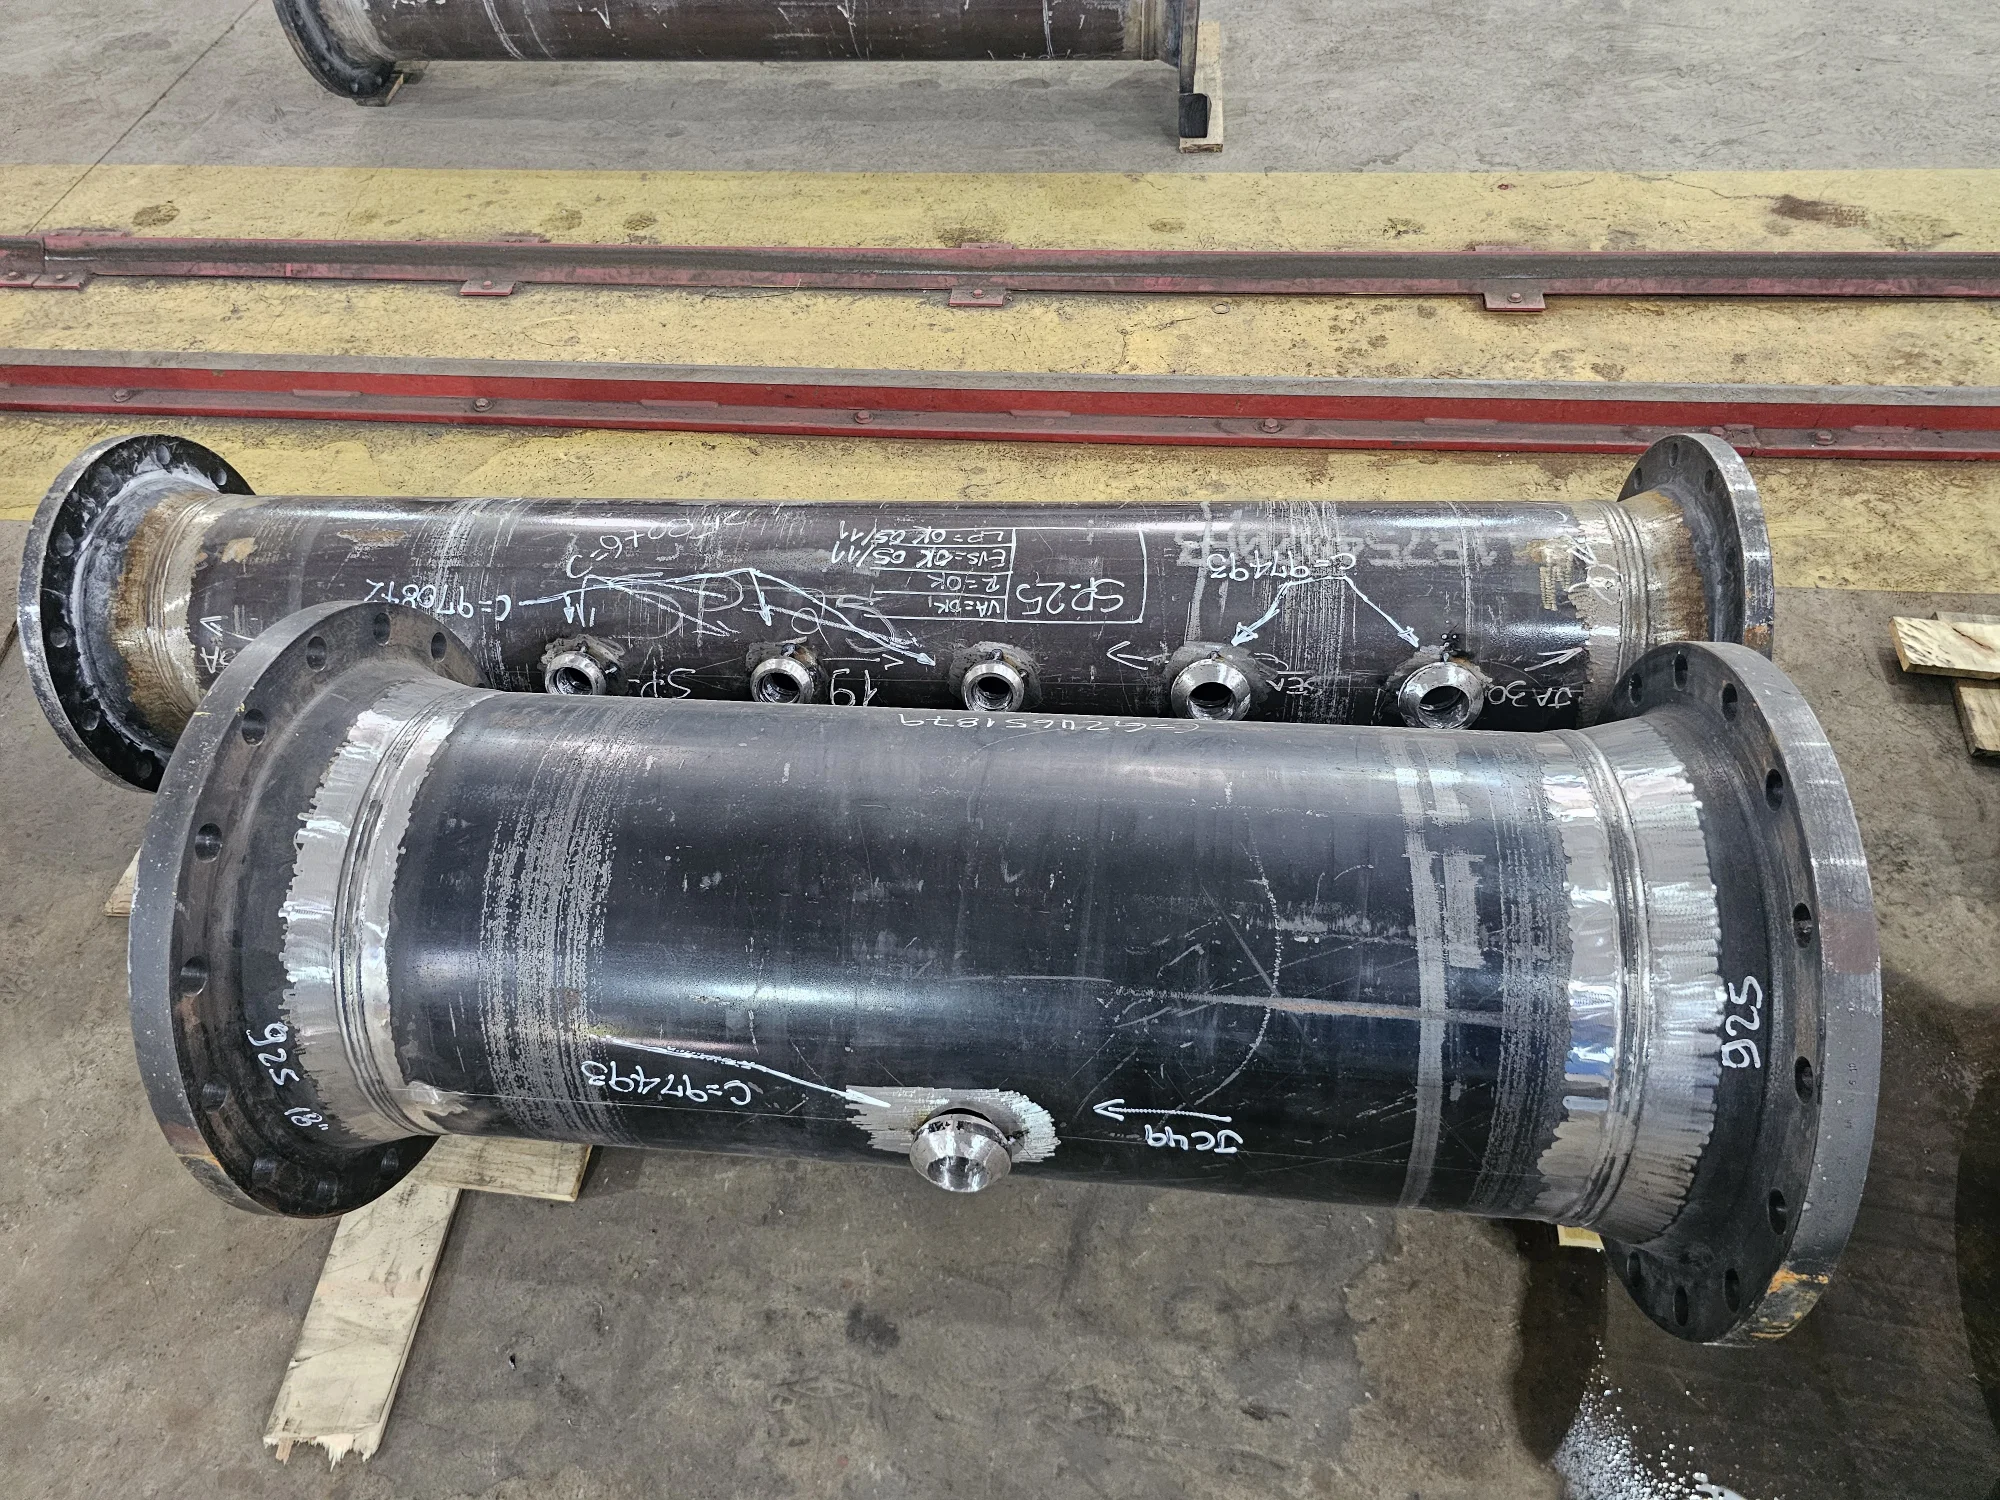
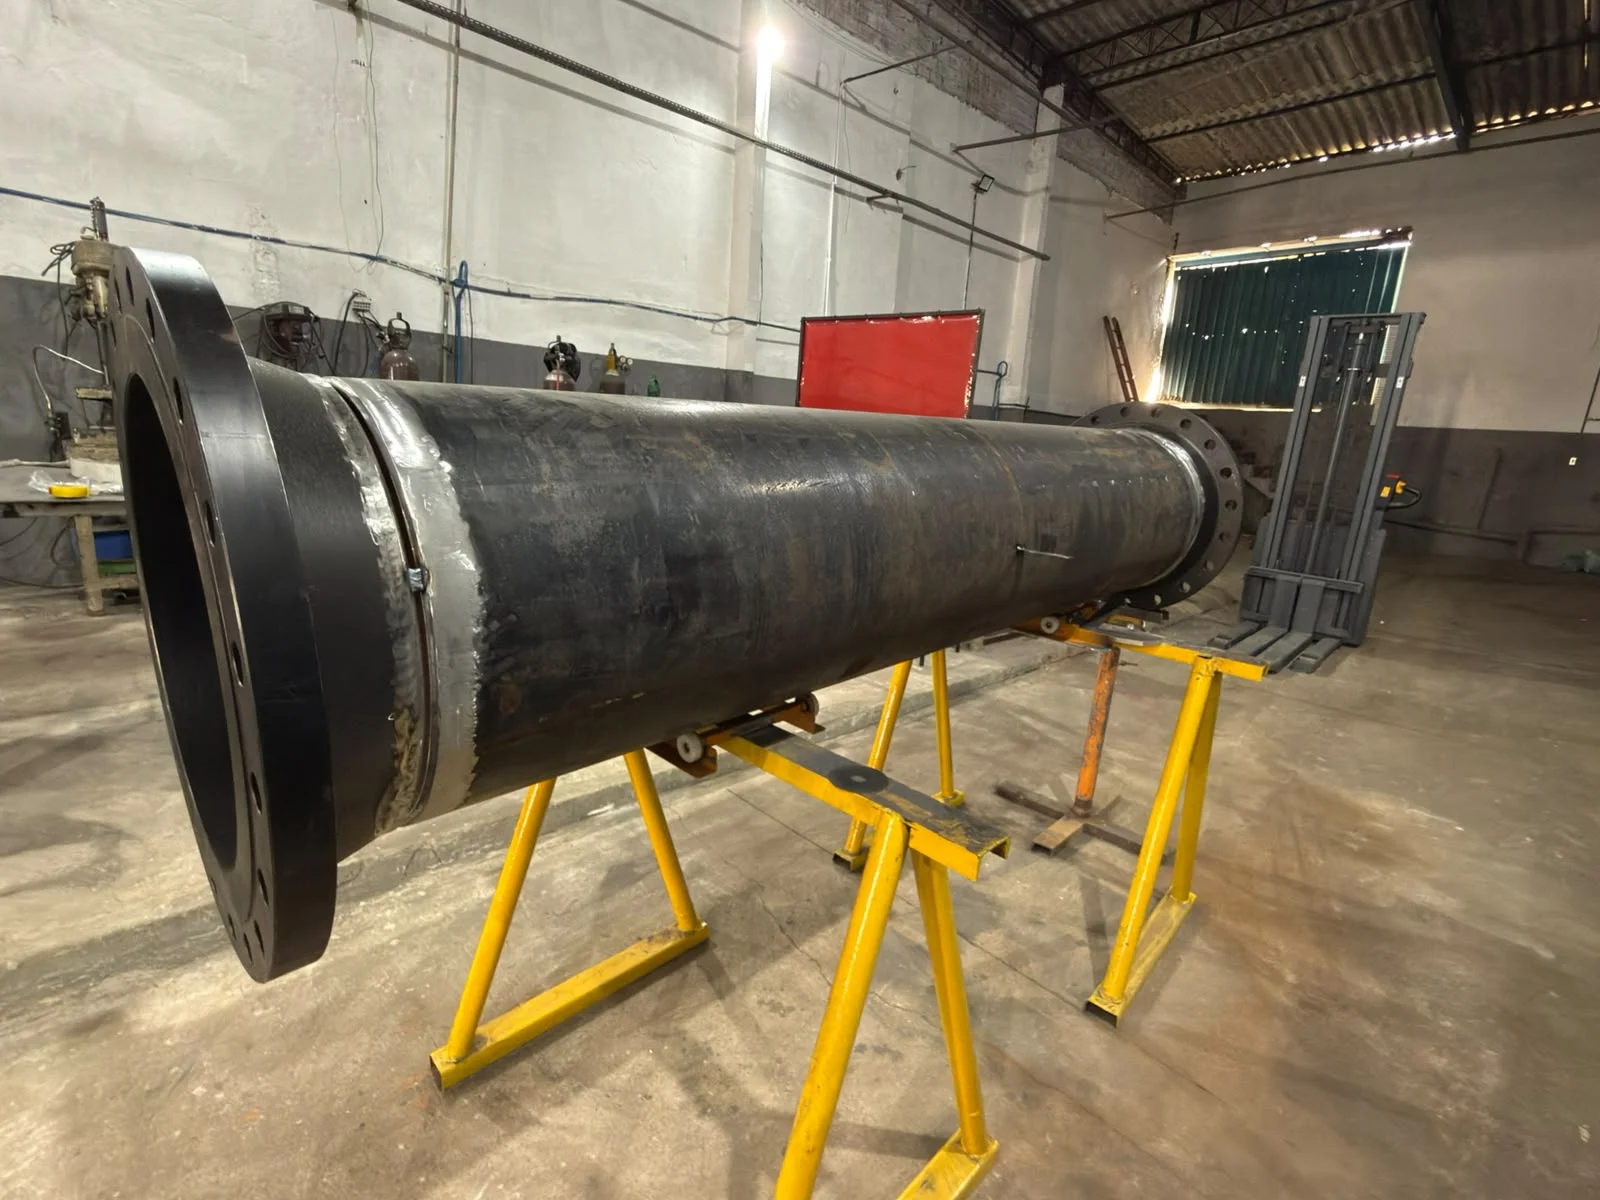
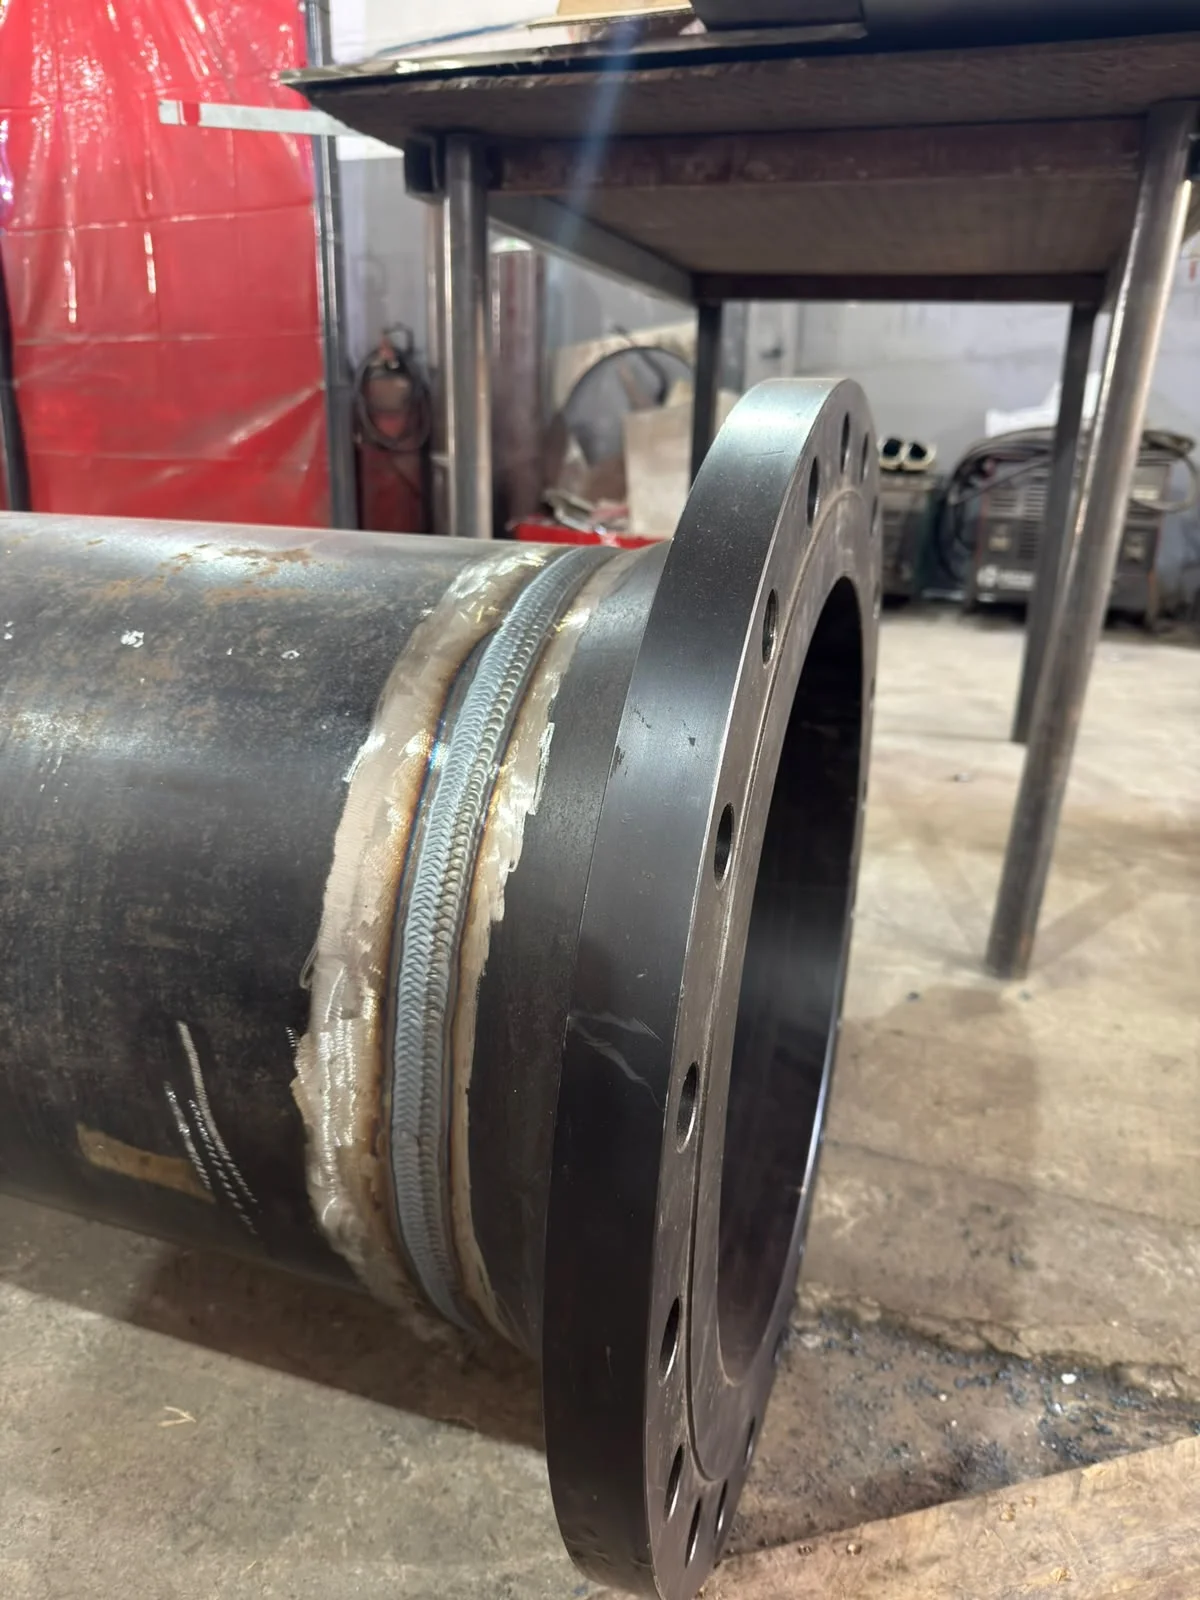
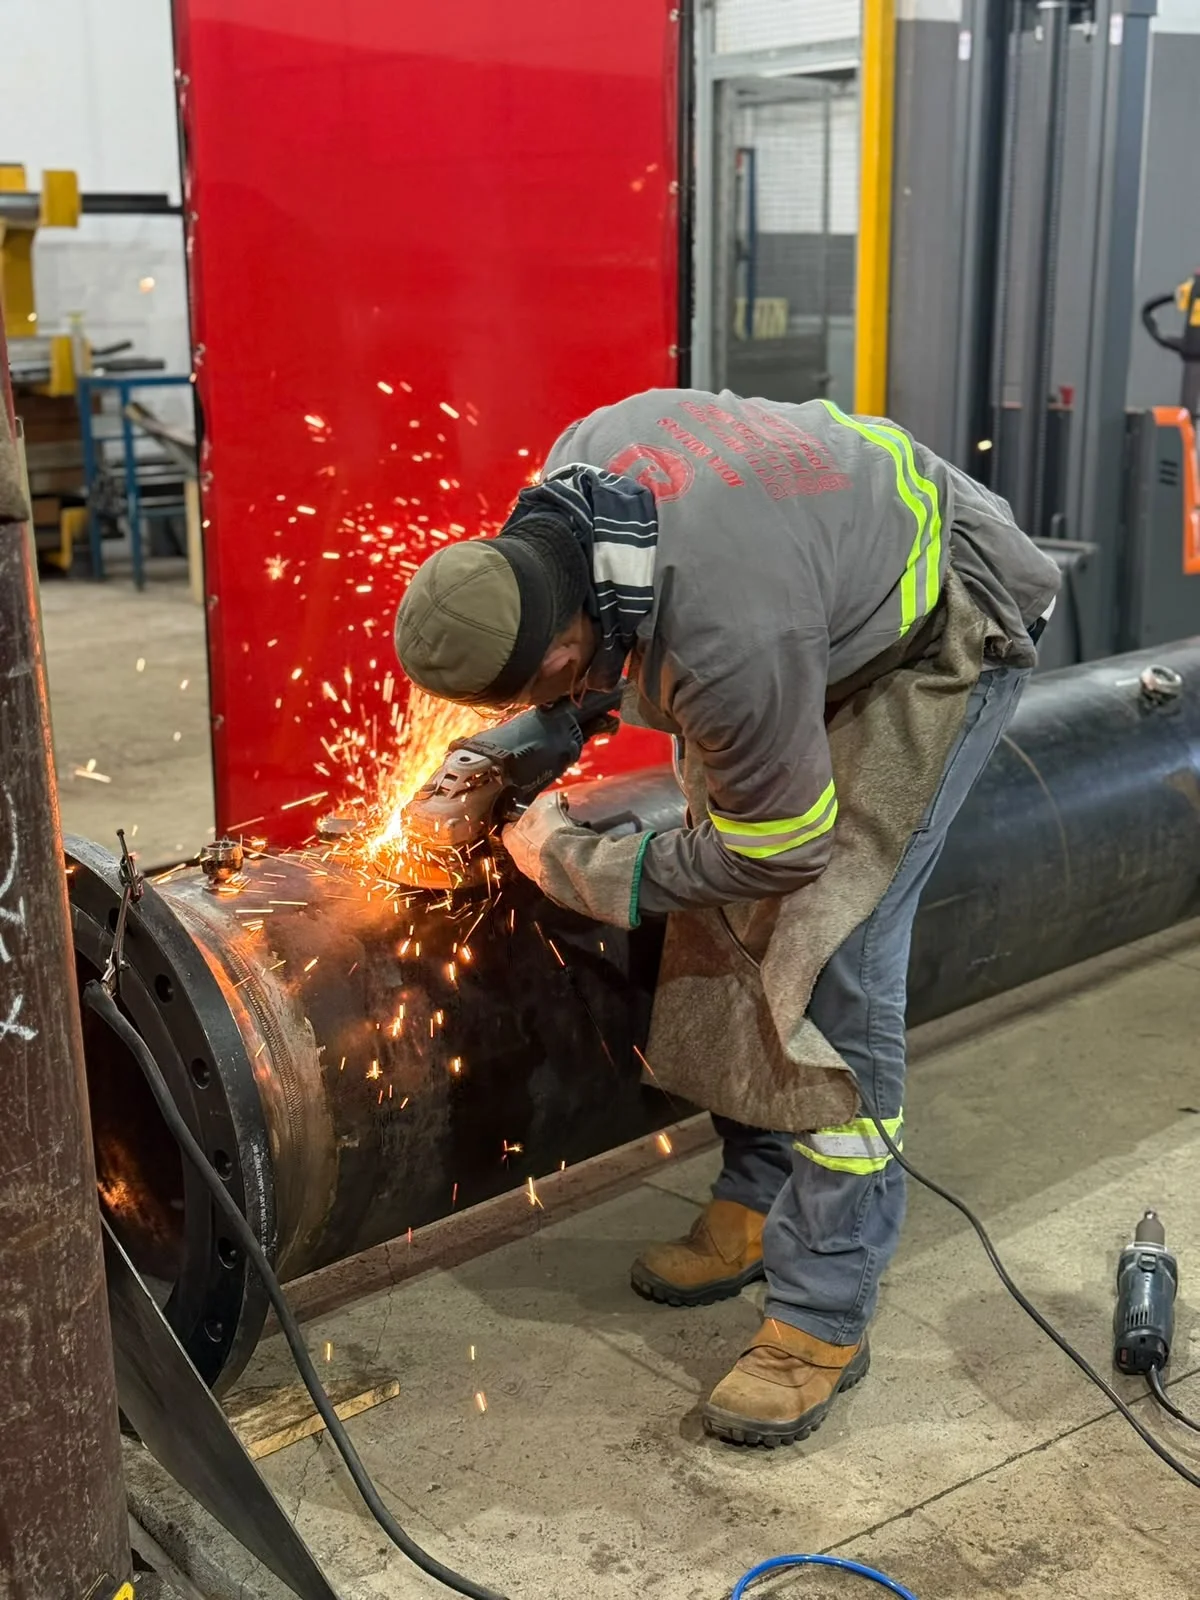
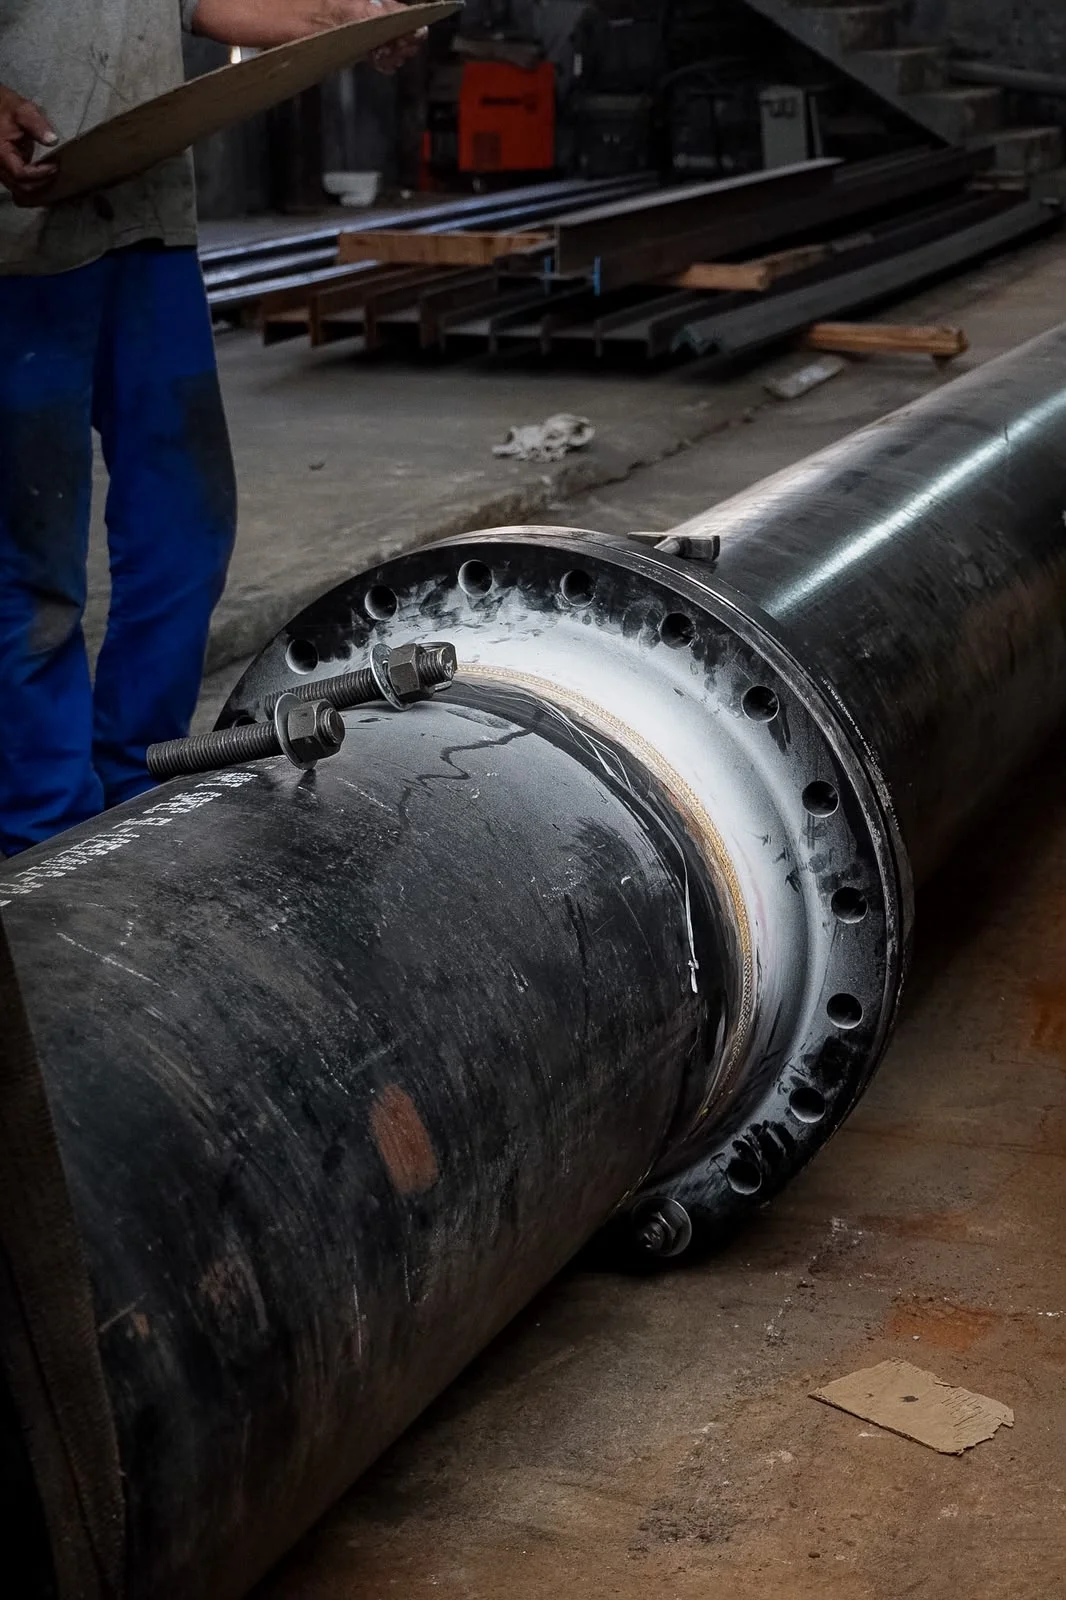
Clique nas imagens para ampliar
O que é Solda TIG alumínio e quando utilizar?
A Solda TIG alumínio é um processo especializado de união de componentes de alumínio, utilizando um arco elétrico entre a peça e um eletrodo de tungstênio não consumível.
O gás de proteção, geralmente argônio, minimiza a interferência do ar atmosférico na poça de fusão, resultando em uma junta soldada com controle preciso, acabamento uniforme e menor formação de respingos.
A preparação e os parâmetros adequados são cruciais para o sucesso da aplicação.
Como funciona o processo TIG no alumínio?
A fonte de energia mantém o arco elétrico entre o eletrodo e o material de base.
O calor gerado funde o alumínio localmente, formando a poça de fusão; quando necessário, um material de adição compatível é introduzido para completar a junta.
O eletrodo de tungstênio permanece sem consumo intencional, permitindo conduzir o arco com precisão, enquanto o argônio atua como proteção gasosa ao redor da região aquecida.
O alumínio exige atenção especial devido à sua rápida condução de calor e à camada superficial de óxido que pode dificultar a fusão.
Limpeza, ajuste do encaixe, controle do aporte térmico e estabilidade da tocha são decisivos.
A escolha do eletrodo, do gás e dos parâmetros deve ser personalizada para cada caso, considerando material, espessura, geometria da junta, posição de soldagem e exigência de acabamento.
Quando utilizar a soldagem TIG para alumínio?
Esse processo é indicado para aplicações em que precisão, controle térmico e qualidade visual da junta são relevantes, como:
- Chapas e componentes de alumínio compatíveis com o processo;
- Tubos e perfis metálicos que exigem condução cuidadosa da tocha;
- Equipamentos e conjuntos industriais com geometrias que demandam acabamento controlado;
- Reparos e adequações em componentes cuja integridade dimensional precisa ser preservada.
A adequação depende da especificação técnica do projeto.
A TIG pode ser uma alternativa interessante quando o acabamento e o controle da poça de fusão são mais importantes do que a velocidade de deposição, mas a decisão deve considerar também espessura, produtividade necessária, acessibilidade da junta e características do componente.
A Jota Soldas atua com soldagem industrial e desenvolve soluções sob medida conforme as necessidades e especificações técnicas informadas pelo cliente.
Para compreender critérios de execução, aplicações e preparação em um contexto mais amplo, consulte a página de Soldagem TIG Industrial.
Em qualquer projeto, a avaliação prévia das peças e da junta ajuda a definir se o processo TIG é compatível com o resultado esperado.
Como o processo TIG funciona no alumínio?
A solda TIG alumínio utiliza uma fonte de energia para estabelecer um arco elétrico entre o eletrodo de tungstênio não consumível e o material de base.
O calor concentrado do arco forma uma poça de fusão controlada; conforme a tocha avança, essa poça se solidifica e origina o cordão de solda.
Quando a junta exige preenchimento adicional, um material de adição compatível é introduzido de maneira controlada, sem que o eletrodo de tungstênio seja consumido no processo.
Da abertura do arco à formação do cordão
- Preparação e posicionamento: as peças de alumínio são verificadas quanto a encaixe, alinhamento, espessura e condição superficial.
- Abertura do arco: a fonte de energia sustenta o arco entre o tungstênio e o material de base, concentrando calor na região da junta.
- Formação da poça de fusão: o alumínio aquece e se funde localmente. A condução de calor pelo material exige atenção à estabilidade e à distribuição térmica.
- Adição de material, quando aplicável: o consumível é alimentado na borda da poça, acompanhando o avanço da tocha e a necessidade de preenchimento da junta.
- Solidificação e inspeção: o cordão se forma à medida que a poça se desloca e esfria. Depois, são avaliados aspectos como continuidade, uniformidade visual e possíveis sinais de defeitos.
O eletrodo de tungstênio atua como ponto de sustentação do arco e deve ser selecionado e preparado de acordo com o equipamento, o tipo de junta e o procedimento aplicável.
Diferentemente do material de adição, sua função não é preencher a junta.
O consumível, quando necessário, precisa apresentar compatibilidade com o alumínio de base e ser introduzido sem tocar indevidamente o eletrodo ou contaminar a poça de fusão.
A proteção gasosa, geralmente realizada com argônio, envolve a região do arco e da poça de fusão, reduzindo o contato com o ar atmosférico.
Essa proteção contribui para a estabilidade do arco e para a formação mais controlada do cordão.
Vazão inadequada, turbulência, distância excessiva da tocha ou contaminação dos componentes podem comprometer a proteção.
Por isso, regulador, mangueiras, tocha, bocal e consumíveis devem ser verificados antes da execução.
Atenção ao aporte térmico, o alumínio pode conduzir o calor rapidamente e apresentar alterações dimensionais quando recebe energia em excesso.
Corrente, tensão, velocidade de avanço, comprimento do arco e tempo de permanência precisam ser ajustados em conjunto, conforme a espessura, a geometria e a condição da junta.
Não existe um parâmetro universal que assegure o mesmo resultado para todas as peças; a definição deve ser validada por profissional qualificado e pelas especificações técnicas aplicáveis.
A execução cuidadosa é especialmente relevante em juntas que exigem precisão dimensional e bom acabamento.
A Jota Soldas atua com soldagem industrial e soluções sob medida, avaliando as características informadas em cada projeto para orientar a preparação e a execução com foco em qualidade, segurança e precisão.
Preparação do alumínio antes da soldagem
A preparação do alumínio é uma etapa decisiva para a estabilidade do arco, a formação da poça de fusão e a qualidade visual do cordão.
Na Solda TIG alumínio, a presença de óxidos superficiais, óleo, umidade ou partículas pode prejudicar a abertura e a condução do arco, favorecendo descontinuidades e acabamento irregular.
Por isso, a execução deve começar por uma inspeção cuidadosa da peça e da junta.
Critérios técnicos de limpeza e remoção de contaminantes
- Remover óleo, graxa, poeira, umidade, tinta, oxidação solta e outros contaminantes da região da junta.
- Utilizar ferramentas e materiais de limpeza compatíveis com o alumínio e destinados a essa finalidade.
- Evitar que escovas, panos ou ferramentas introduzam partículas de outros metais na superfície preparada.
- Limpar também as áreas próximas à junta, pois contaminantes podem ser arrastados para a poça de fusão durante o trabalho.
- Manter as peças protegidas após a limpeza, reduzindo o risco de novo contato com sujeira ou umidade.
A camada de óxido do alumínio merece atenção especial porque possui comportamento diferente do metal de base durante a soldagem.
A remoção adequada e a manutenção da limpeza ajudam o arco a permanecer mais estável e tornam a poça de fusão mais previsível.
A preparação, contudo, não substitui a avaliação dos parâmetros e das condições específicas do componente.
Verificação do encaixe e do alinhamento
Antes de iniciar o arco, é importante conferir se as peças estão corretamente posicionadas, alinhadas e apoiadas.
A junta deve apresentar geometria compatível com a espessura, o tipo de componente e a finalidade da montagem.
Folgas excessivas, desalinhamento ou contato irregular podem aumentar a deformação, dificultar a condução da tocha e alterar o formato do cordão.
Também devem ser observadas a condição das bordas, a uniformidade da espessura e a existência de trincas, rebarbas ou danos prévios.
Quando necessário, a fixação deve manter a posição das peças sem impedir a dilatação térmica natural do alumínio.
Essa verificação é especialmente relevante em chapas, tubos, perfis e componentes com menor espessura, nos quais o controle térmico influencia diretamente a estabilidade dimensional.
Seleção inicial de eletrodo, gás e parâmetros
A escolha do eletrodo de tungstênio, do gás de proteção e dos parâmetros de soldagem deve considerar o material de base, a espessura, a geometria da junta, a posição de soldagem e o acabamento esperado.
O argônio é geralmente empregado como gás de proteção na soldagem TIG, mas a regulagem e a compatibilidade do conjunto precisam ser avaliadas por profissional qualificado e conforme as orientações técnicas aplicáveis.
Não é recomendável transferir automaticamente uma regulagem usada em outra peça.
A condição superficial, a dissipação de calor, o tipo de junta e a necessidade de material de adição podem modificar a resposta do alumínio ao arco.
Uma avaliação técnica antes da execução permite definir a preparação e os ajustes de forma coerente com as especificações do projeto.
Por que a preparação interfere no acabamento?
A limpeza e o alinhamento influenciam a estabilidade do arco, a proteção gasosa e a uniformidade da poça de fusão.
Quando a superfície contém contaminantes ou a junta está mal posicionada, podem surgir respingos, porosidade, cordão irregular e deformações.
Portanto, o acabamento não depende apenas da habilidade de condução da tocha, ele começa na inspeção e na preparação das peças.
A Jota Soldas trabalha com atendimento personalizado para compreender as especificações técnicas de cada cliente e orientar a solução conforme a aplicação industrial.
Essa análise cuidadosa contribui para integrar preparação, segurança, precisão e controle de qualidade ao serviço de soldagem.
Equipamentos, eletrodos e gases de proteção
A qualidade da soldagem TIG depende do conjunto completo de equipamentos e consumíveis, não apenas da máquina.
Para trabalhar com alumínio e outras ligas compatíveis, é necessário combinar fonte TIG, tocha, eletrodo de tungstênio, gás de proteção, regulador, cabos e material de adição de acordo com a peça, a junta e a exigência do projeto.
A seleção final deve ser validada por profissional qualificado e considerar as orientações técnicas aplicáveis.
Principais componentes do conjunto TIG
- Máquina TIG: fornece e controla a energia do arco elétrico. A regulagem deve ser compatível com o material de base, a espessura e o tipo de junta.
- Tocha TIG: conduz a corrente até o eletrodo e direciona o gás de proteção para a região da poça de fusão. Seu estado de conservação influencia a estabilidade do arco.
- Eletrodo de tungstênio: é não consumível e mantém o arco elétrico. O tipo, o diâmetro, a preparação da ponta e a condição de uso devem ser definidos conforme o material e o modo de operação.
- Argônio: forma a proteção gasosa ao redor do arco e da poça de fusão, reduzindo a exposição ao ar atmosférico durante a soldagem.
- Regulador e sistema de alimentação: controlam o fornecimento do gás. Vazamentos, conexões inadequadas ou regulagem instável podem comprometer a proteção da junta.
- Cabos e conexões: conduzem corrente e fazem a ligação elétrica do sistema. Devem estar íntegros, corretamente dimensionados e compatíveis com a operação.
- Material de adição: pode ser utilizado quando a geometria da junta ou a necessidade de preenchimento exigir. Sua composição deve ser compatível com o material de base e com a aplicação.
Como selecionar o eletrodo de tungstênio?
A escolha do eletrodo não deve seguir apenas a disponibilidade do consumível.
É preciso avaliar o material a ser soldado, o tipo de corrente utilizado pela fonte, a espessura da peça, a geometria da junta e o nível de controle requerido.
O diâmetro precisa ser coerente com a faixa de trabalho para evitar instabilidade do arco ou aquecimento inadequado.
A preparação da ponta também interfere na concentração do arco e no formato da poça de fusão.
Em trabalhos com alumínio, a configuração da fonte e a condição do eletrodo devem ser verificadas antes da execução, pois a presença de contaminantes ou uma preparação inadequada pode afetar o início do arco, a penetração e o acabamento.
A definição dos parâmetros deve ser feita por profissional habilitado, com consulta às recomendações técnicas aplicáveis ao consumível e ao equipamento.
Função do argônio na proteção da solda
O argônio impede que oxigênio, nitrogênio e umidade do ambiente interfiram diretamente na região aquecida.
Para cumprir essa função, o gás precisa chegar à tocha de maneira estável, com conexões vedadas e regulagem adequada ao conjunto utilizado.
A proteção insuficiente pode favorecer contaminações, porosidade, alteração visual do cordão e perda de estabilidade do arco.
A vazão não deve ser escolhida de forma isolada.
Tocha, bocal, posição de soldagem, ambiente, distância entre eletrodo e peça e características da junta influenciam a proteção necessária.
Tanto a falta quanto o excesso de gás podem prejudicar o processo; por isso, a regulagem deve ser conferida durante a preparação e ajustada conforme a avaliação técnica.
Cuidados com regulagem e compatibilidade!
Antes de iniciar o serviço, confira a integridade dos cabos, a conexão de aterramento, o estado da tocha, a vedação das mangueiras, a pureza e o fornecimento do gás, além da compatibilidade entre eletrodo, material de adição, máquina e material de base.
Consumíveis contaminados, armazenados de maneira inadequada ou utilizados fora da recomendação técnica podem comprometer a repetibilidade da solda.
Também é importante evitar alterações improvisadas nos parâmetros.
Corrente, modo de operação, pré e pós-fluxo de gás e demais ajustes devem ser definidos conforme a aplicação, sem tratar uma configuração como universal.
Em projetos industriais, a validação por profissional qualificado ajuda a relacionar o conjunto TIG à espessura, à geometria, ao acabamento esperado e às condições de execução.
| Item | Função principal | Ponto de verificação |
|---|---|---|
| Máquina TIG | Controlar a energia e o arco elétrico | Compatibilidade com o material e a operação |
| Tocha | Conduzir corrente e gás até a junta | Conservação do conjunto e distribuição da proteção |
| Tungstênio | Sustentar o arco sem atuar como metal de adição | Tipo, diâmetro e preparação da ponta |
| Argônio | Proteger o arco e a poça de fusão | Estabilidade do fornecimento e ausência de vazamentos |
| Regulador | Ajustar o fornecimento do gás | Leitura e regulagem coerentes com o processo |
| Material de adição | Preencher ou reforçar a junta quando aplicável | Compatibilidade com o material de base |
| Cabos e conexões | Conduzir corrente e completar o circuito | Integridade, dimensionamento e fixação |
Solda TIG alumínio: critérios técnicos e aplicações
Na Jota Soldas, a avaliação de uma demanda de soldagem industrial considera as especificações técnicas informadas pelo cliente e as características de cada aplicação.
A empresa atua com soluções sob medida em soldagem, fabricação e montagem industrial, mantendo foco declarado em qualidade, segurança, precisão e execução cuidadosa.
Para definir o conjunto mais adequado, é recomendável encaminhar os dados disponíveis da peça ou do projeto e discutir a aplicação com a equipe responsável.
Técnicas para obter precisão e bom acabamento
A Solda TIG alumínio exige coordenação entre preparação, condução da tocha, alimentação do material e controle do calor.
Como o alumínio conduz calor rapidamente e possui uma camada superficial de óxido, pequenas variações na execução podem afetar a estabilidade do arco, a formação da poça de fusão e a aparência do cordão.
Por isso, a técnica deve ser definida conforme a geometria da junta, a espessura e a função do componente.
Passo a passo da execução de uma junta
- Prepare a junta: confirme o encaixe, o alinhamento e a condição das superfícies. Remova contaminantes de acordo com um procedimento apropriado para o material e mantenha a área protegida até o início da soldagem.
- Faça a montagem e a fixação: utilize pontos de solda ou outro método compatível para reduzir movimentações durante a execução. A junta deve permanecer estável, sem abertura ou desalinhamento que comprometa a penetração.
- Posicione a tocha: mantenha uma condução firme e um ângulo consistente em relação à junta. A distância entre o eletrodo de tungstênio e a peça deve ser controlada para preservar a estabilidade do arco e evitar contato indevido.
- Inicie a poça de fusão: avance de forma gradual, observando a resposta do material de base. Quando aplicável, o material de adição deve ser introduzido de maneira coordenada, sem interromper desnecessariamente o arco ou contaminar a extremidade do consumível.
- Finalize e resfrie de forma controlada: evite encerramentos bruscos que possam gerar descontinuidades. A peça deve ser avaliada após o resfriamento, considerando possíveis alterações dimensionais.
Condução da tocha e estabilidade do arco
A tocha deve avançar com movimentos regulares, sem oscilações excessivas.
Um ângulo inadequado pode alterar a proteção gasosa e dificultar a observação da poça de fusão.
Também é importante manter o eletrodo corretamente preparado e evitar que ele toque o metal de base ou o material de adição.
A estabilidade do arco depende da combinação entre regulagem do equipamento, condição do tungstênio, proteção gasosa, limpeza e habilidade de condução.
Velocidade, aporte térmico e deformações
A velocidade de deslocamento precisa acompanhar a formação da poça de fusão.
Um avanço muito lento pode concentrar calor, aumentar a deformação e modificar a geometria da junta; um avanço excessivo pode prejudicar a fusão e produzir um cordão irregular.
O aporte térmico deve ser controlado em conjunto com a sequência de soldagem, a fixação da peça e a espessura do alumínio.
Em componentes sensíveis, a avaliação técnica pode indicar uma sequência que distribua melhor o calor e reduza tensões e empenamentos.
Uniformidade visual e controle de respingos
Um cordão uniforme apresenta largura, continuidade e transição coerentes com a junta.
Respingos, porosidade aparente, mordeduras, trincas, falta de fusão ou mudanças abruptas de perfil devem ser investigados, e não apenas removidos por acabamento superficial.
A limpeza, a proteção gasosa adequada e a condução estável ajudam a limitar contaminações e irregularidades, mas a aceitação deve seguir os critérios técnicos aplicáveis ao projeto.
Critérios técnicos final de inspeção
- Verificar continuidade, perfil e uniformidade do cordão.
- Observar sinais visíveis de porosidade, trincas, mordeduras ou falta de fusão.
- Conferir o alinhamento, a deformação e as dimensões relevantes da peça.
- Confirmar se houve contaminação do eletrodo ou da junta durante a execução.
- Registrar eventuais não conformidades e definir a necessidade de correção ou avaliação complementar.
Na Jota Soldas, a execução cuidadosa, a qualidade, a segurança e a precisão orientam a análise de cada demanda industrial.
A empresa trabalha com soluções sob medida conforme as especificações técnicas informadas pelo cliente, avaliando a aplicação antes de definir a abordagem de soldagem mais adequada.
TIG ou MIG/MAG: diferenças e critérios de escolha!
TIG e MIG/MAG são processos de soldagem por arco elétrico, mas utilizam consumíveis, formas de controle e características operacionais diferentes.
A escolha não deve ser baseada em uma preferência universal, depende do material, da geometria da junta, da espessura, do acabamento esperado, da produtividade necessária e das especificações do projeto.
| Critério | TIG | MIG/MAG |
|---|---|---|
| Eletrodo | Eletrodo de tungstênio não consumível | Arame-eletrodo consumível |
| Material de adição | Pode ser adicionado separadamente, quando aplicável | É alimentado continuamente durante a soldagem |
| Gás de proteção | Normalmente utiliza argônio ou outra proteção compatível com a aplicação | Utiliza gás de proteção definido conforme o material e o processo |
| Controle da poça de fusão | Elevado controle do arco e do aporte térmico | Controle associado à alimentação do arame e aos parâmetros da fonte |
| Acabamento | Geralmente favorece cordões uniformes e acabamento cuidadoso | Pode atender a diferentes níveis de acabamento conforme regulagem e execução |
| Produtividade | Pode exigir mais tempo e maior controle operacional | Em muitas aplicações, permite maior taxa de deposição |
| Aplicações gerais | Juntas que exigem precisão, controle térmico e acabamento superior | Serviços que combinam necessidade de deposição, continuidade e produtividade |
Solda TIG alumínio: critérios técnicos e aplicações
Na soldagem TIG, o eletrodo de tungstênio não consumível mantém o arco, enquanto o material de adição pode ser introduzido de maneira controlada.
Essa característica favorece o trabalho em juntas que exigem precisão, menor geração de respingos e atenção ao acabamento.
Em componentes de alumínio, por exemplo, o controle da poça de fusão é especialmente relevante porque o material conduz calor de forma intensa e pode apresentar alterações dimensionais quando o aporte térmico não é bem administrado.
No processo MIG/MAG, o arame-eletrodo consumível exerce simultaneamente a função de material de adição.
A alimentação contínua pode contribuir para maior produtividade em determinadas operações, principalmente quando a geometria, a espessura e o volume de solda justificam esse recurso.
Isso não significa que MIG/MAG seja sempre mais adequado ou que TIG produza necessariamente um resultado superior, a aplicação e os parâmetros precisam ser analisados tecnicamente.
Exemplos de escolha conforme a aplicação
A TIG pode ser avaliada para chapas, tubos, perfis e componentes compatíveis nos quais o acabamento, a precisão da junta ou o controle térmico tenham prioridade.
Já a MIG/MAG pode ser considerada quando a continuidade da operação, a taxa de deposição e a produtividade são fatores relevantes.
Em estruturas, equipamentos e serviços de caldeiraria, a decisão também deve considerar acesso à junta, posição de soldagem, preparação das peças e possibilidade de deformação.
Para definir o processo, é importante verificar o material de base, a espessura, o tipo de junta, a necessidade de material de adição, o gás de proteção, o acabamento especificado e as condições de execução.
A Jota Soldas atua com soldagem industrial e soluções sob medida, avaliando as necessidades específicas do cliente e as especificações técnicas disponíveis antes de orientar a execução.
Aplicações industriais, segurança e controle de qualidade
A soldagem TIG para alumínio pode ser aplicada na união e no reparo de equipamentos industriais, tubos, chapas, perfis e componentes compatíveis com esse processo.
Em caldeiraria, é especialmente relevante quando a junta exige controle cuidadoso do aporte térmico, acabamento uniforme e atenção à estabilidade dimensional.
A adequação depende do material de base, da geometria da peça, da espessura, do tipo de junta e das especificações técnicas do projeto.
Aplicações industriais da soldagem TIG
Entre as aplicações possíveis estão:
- Fabricação ou adequação de componentes e equipamentos metálicos;
- Soldagem de chapas e perfis de alumínio em conjuntos industriais;
- União de tubos e conexões quando o controle da junta é prioritário;
- Reparação de componentes metálicos compatíveis com o processo;
- Trabalhos de caldeiraria que demandam acabamento visual cuidadoso;
- Intervenções de montagem e manutenção industrial, conforme as condições de acesso e execução.
A avaliação técnica deve considerar também o ambiente de operação, os esforços previstos e a necessidade de inspeção posterior.
Assim, a escolha do procedimento não deve se basear apenas no acabamento aparente da solda, mas na compatibilidade entre processo, material e função do componente.
Riscos e cuidados de segurança
A execução envolve riscos associados ao arco elétrico, ao calor, à radiação óptica, a partículas incandescentes e aos fumos gerados durante a operação.
Também podem existir perigos relacionados à movimentação de peças, à proximidade de materiais inflamáveis, à energia elétrica e ao trabalho em posições ou locais de difícil acesso.
As medidas de prevenção devem incluir avaliação prévia do ambiente, organização da área, proteção contra contato elétrico, ventilação adequada e controle de fontes de ignição.
O procedimento precisa ser realizado por profissional capacitado, seguindo as orientações técnicas aplicáveis ao serviço e as práticas de segurança definidas para o local.
EPIs e práticas recomendadas
De forma educacional, a proteção deve ser selecionada conforme os riscos identificados na atividade.
Podem ser necessários máscara de soldagem apropriada, proteção para os olhos e face, luvas adequadas, vestimenta resistente ao calor e às faíscas, calçado de segurança e proteção auditiva quando o ambiente exigir.
A proteção respiratória e a ventilação devem ser avaliadas de acordo com os fumos e as condições do local.
Antes de iniciar, é importante verificar cabos, conexões, tocha, aterramento, cilindro e regulador, além de manter a área livre de obstáculos e substâncias inflamáveis.
O uso correto dos equipamentos não substitui a análise de risco, o treinamento e o cumprimento dos procedimentos aplicáveis.
Controle de qualidade da junta
A inspeção visual deve observar continuidade do cordão, regularidade do perfil, uniformidade do acabamento, possíveis porosidades, trincas, mordeduras, falta de fusão aparente, respingos ou sinais de contaminação.
A avaliação também deve considerar o início e o término da solda, a transição entre passes quando houver e a limpeza da região.
A inspeção dimensional pode verificar alinhamento, deformações, posição dos componentes, medidas da montagem e conformidade com o desenho ou especificação disponível.
Quando o projeto exigir, outras formas de avaliação devem ser definidas por profissional qualificado, considerando o material, a responsabilidade da peça e os critérios técnicos aplicáveis.
A Jota Soldas declara compromisso com qualidade, segurança, precisão e execução cuidadosa.
Sua atuação em soldagem industrial contempla soluções personalizadas conforme as necessidades e especificações técnicas informadas pelo cliente.
Para demandas relacionadas, o conteúdo sobre Soldagem TIG Industrialmontagem industrialmanutenção industrial e fabricação de estruturas metálicas pode orientar a definição do escopo, desde que sejam consultadas as respectivas páginas existentes no site.
Como avaliar um serviço de soldagem TIG industrial?
A contratação de um serviço de soldagem TIG industrial deve começar por uma avaliação técnica da peça, da aplicação e do nível de acabamento esperado.
Antes de solicitar uma proposta ou agendar a execução, reúna informações que permitam verificar a compatibilidade do processo com o material e definir se o trabalho será realizado em campo ou mediante entrega presencial.
Critérios técnicos para solicitar uma avaliação técnica
- Material de base: informe se a peça é de alumínio, aço inoxidável ou outra liga compatível com o processo TIG.
- Geometria: descreva se o componente envolve chapa, tubo, perfil, equipamento ou uma junta de acesso restrito.
- Espessura e condição da peça: indique as dimensões disponíveis e se há sinais de oxidação, contaminação, desgaste ou necessidade de reparo.
- Tipo de serviço: esclareça se a demanda envolve fabricação, união de componentes, adequação, recuperação ou manutenção industrial.
- Acabamento esperado: informe se a junta precisa apresentar uniformidade visual, controle dimensional ou preparação posterior.
- Local de execução: confirme se a peça pode ser encaminhada para atendimento presencial ou se a soldagem precisa ser realizada em campo.
- Requisitos de segurança: sinalize riscos do ambiente, limitações de acesso e condições que possam interferir na preparação da área.
- Documentação técnica: disponibilize desenhos, medidas, tolerâncias e especificações quando existirem.
Esses dados ajudam o profissional a analisar a junta, a preparação necessária, a proteção gasosa, o eletrodo de tungstênio e os parâmetros de soldagem sem presumir que uma mesma regulagem seja adequada para todos os projetos.
Fale com a Jota Soldas
A Jota Soldas atua com soldagem, fabricação, montagem e manutenção industrial, desenvolvendo soluções personalizadas conforme as especificações técnicas informadas pelo cliente.
Fundada em 2019 e com a experiência do fundador no segmento de soldagem desde 2004, a empresa prioriza qualidade, segurança, precisão, responsabilidade e transparência na avaliação de cada demanda.
Para iniciar uma conversa técnica, apresente o material, as dimensões, a aplicação, o acabamento desejado, as condições de preparação e o local de execução.
A Jota Soldas atende em nível nacional e disponibiliza tanto atendimento presencial quanto serviços realizados em campo, conforme a necessidade identificada na análise do projeto.
Os caminhos e endereços dessas páginas devem corresponder à estrutura existente no site.
Perguntas frequentes
Qual processo oferece melhor acabamento?
A TIG é frequentemente escolhida quando há exigência de controle e acabamento cuidadoso, mas o resultado depende da preparação, da regulagem, da habilidade do soldador, do material e da condição da junta.
Não é adequado estabelecer um vencedor absoluto sem analisar a aplicação.
A MIG/MAG é sempre mais produtiva?
A alimentação contínua do arame pode favorecer a produtividade em determinadas situações, porém fatores como geometria, acesso, espessura, posição e preparação influenciam o desempenho real do processo.
Como escolher entre TIG e MIG/MAG para um componente industrial?
Compare material, espessura, geometria, acabamento, controle térmico, produtividade e condições de campo ou oficina.
Quando houver dúvida, uma avaliação profissional baseada em desenhos, especificações e requisitos da junta ajuda a selecionar o processo mais coerente e seguro.
O material é adequado para Solda TIG alumínio?
A confirmação depende da liga, da espessura, da geometria e da condição da peça.
O alumínio exige preparação cuidadosa porque a camada de óxido superficial pode dificultar a estabilidade do arco e comprometer a formação do cordão.
A avaliação técnica deve considerar também o material de adição quando aplicável.
A geometria influencia a escolha do serviço?
Sim. Acessibilidade da junta, alinhamento, folga, posição de soldagem e possibilidade de deformação interferem na execução.
Tubos, chapas, perfis e componentes com áreas de difícil acesso podem exigir uma estratégia específica de preparação e condução da tocha.
Que nível de acabamento deve ser informado?
É importante explicar se a prioridade é a aparência uniforme do cordão, a precisão dimensional, a estanqueidade da junta, a resistência para determinada aplicação ou a necessidade de acabamento posterior.
O resultado esperado deve ser relacionado à função do componente e às especificações técnicas disponíveis.
Quando o atendimento em campo é necessário?
O serviço em campo pode ser considerado quando o componente não pode ser transportado, quando a montagem já está instalada ou quando a manutenção precisa ocorrer no próprio local.
A viabilidade depende das condições de acesso, segurança, energia, preparação da área e características do projeto.
Como enviar desenhos e especificações?
Ao solicitar a análise, envie desenhos técnicos ou registros disponíveis com vistas da peça, medidas, espessuras, localização das juntas, tolerâncias e indicação do material.
Fotografias podem complementar a avaliação, especialmente quando mostram o acesso à área, o estado superficial e o ambiente de execução, mas não substituem informações técnicas essenciais.
Também é recomendável informar o uso previsto do componente, a necessidade de montagem ou manutenção associada e qualquer restrição de acabamento.
Quanto mais claro for o conjunto de dados, mais objetiva tende a ser a verificação da preparação, do processo TIG e dos critérios de inspeção.
A definição final deve ser validada por profissionais qualificados e conforme as práticas e normas aplicáveis ao projeto.
Para saber mais sobre Solda TIG alumínio
Ligue para (11) 4358-4906 ou clique aqui e entre em contato por e-mail.
Entre em contato agora mesmo!
Clique no botão e entre em contato para tirar dúvidas ou solicitar um orçamento.
Solicitar contatoPrincipais regiões de atendimento:
- Atendimento realizado em todo o estado de Acre.
- Atendimento realizado em todo o estado de Alagoas.
- Atendimento realizado em todo o estado de Amapá.
- Atendimento realizado em todo o estado de Amazonas.
- Atendimento realizado em todo o estado de Bahia.
- Atendimento realizado em todo o estado de Ceará.
- Atendimento realizado em todo o estado de Distrito Federal.
- Atendimento realizado em todo o estado de Espírito Santo.
- Atendimento realizado em todo o estado de Goiás.
- Atendimento realizado em todo o estado de Maranhão.
- Atendimento realizado em todo o estado de Mato Grosso.
- Atendimento realizado em todo o estado de Mato Grosso do Sul.
- Atendimento realizado em todo o estado de Minas Gerais.
- Atendimento realizado em todo o estado de Pará.
- Atendimento realizado em todo o estado de Paraíba.
- Atendimento realizado em todo o estado de Paraná.
- Atendimento realizado em todo o estado de Pernambuco.
- Atendimento realizado em todo o estado de Piauí.
- Atendimento realizado em todo o estado de Rio de Janeiro.
- Atendimento realizado em todo o estado de Rio Grande do Norte.
- Atendimento realizado em todo o estado de Rio Grande do Sul.
- Atendimento realizado em todo o estado de Rondônia.
- Atendimento realizado em todo o estado de Roraima.
- Atendimento realizado em todo o estado de Santa Catarina.
- Atendimento realizado em todo o estado de São Paulo.
- Atendimento realizado em todo o estado de Sergipe.
- Atendimento realizado em todo o estado de Tocantins.

