Galeria









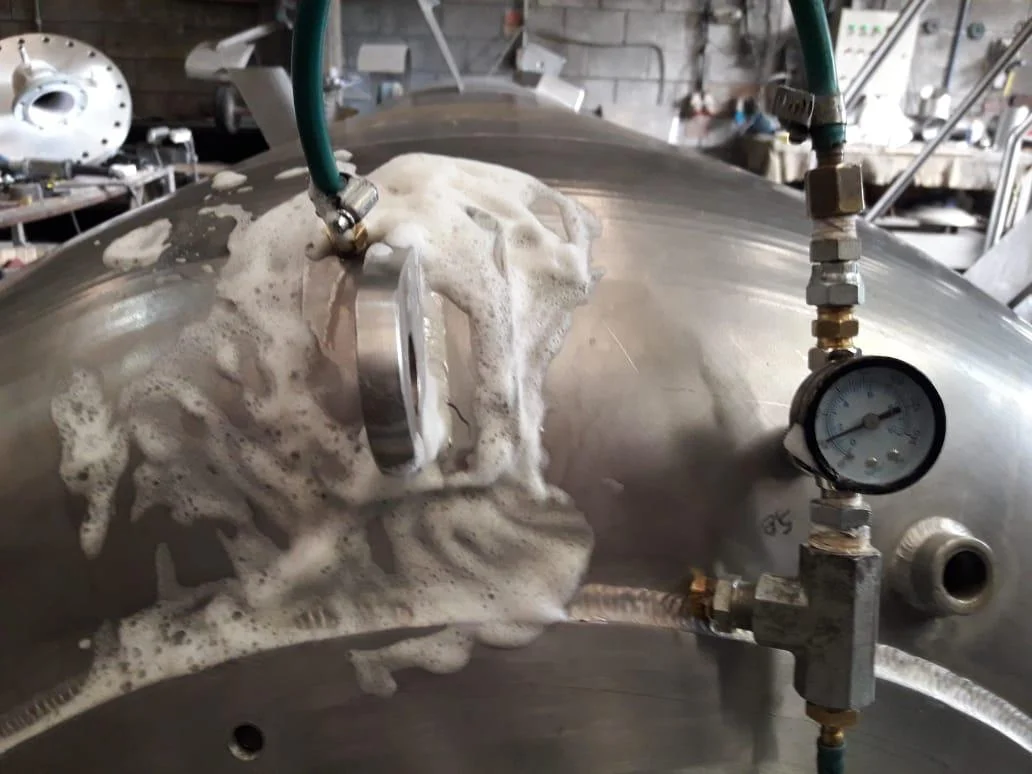
Clique nas imagens para ampliar
Ensaio por líquido penetrante: critérios técnicos e aplicações
O Ensaio por líquido penetrante é um método de Ensaio Não Destrutivo usado para revelar descontinuidades abertas à superfície em materiais, componentes e juntas soldadas, sem danificar a peça inspecionada.
Dentro do controle de qualidade industrial, esse ensaio é aplicado quando a necessidade é verificar a integridade superficial de uma solda, junta soldada ou componente sem comprometer seu uso posterior.
O líquido penetrante atua evidenciando possíveis aberturas na superfície, como trincas ou porosidades abertas, tornando essas indicações mais visíveis para a inspeção técnica.
Por ser um END, o método se diferencia dos ensaios destrutivos, a peça não precisa ser cortada, rompida ou inutilizada para que a avaliação seja realizada.
Isso torna o LP especialmente relevante em rotinas de inspeção, fabricação, montagem, adequação e manutenção industrial, nas quais a preservação do componente é parte importante da segurança, da confiabilidade e da eficiência do projeto.
Na Jota Soldas, os Ensaios Não Destrutivos fazem parte de uma abordagem voltada à verificação da qualidade de materiais, estruturas metálicas, componentes industriais e juntas soldadas.
Entre os métodos oferecidos estão:
- EV, Ensaio Visual: avaliação superficial inicial das condições da solda ou componente.
- LP, Ensaio por Líquido Penetrante: identificação de descontinuidades superficiais abertas.
- PM, Ensaio por Partículas Magnéticas: aplicado a materiais ferromagnéticos para localizar descontinuidades superficiais e próximas à superfície.
- UT, Ensaio por Ultrassom: utilizado para detecção de falhas internas.
- RT, Ensaio Radiográfico: empregado para identificar descontinuidades internas por meio de radiografia industrial.
A escolha entre esses métodos depende do objetivo da inspeção, do tipo de material, da geometria da peça, do acesso à superfície e dos critérios técnicos aplicáveis ao projeto.
No caso do líquido penetrante, a principal finalidade é aumentar a capacidade de identificação de descontinuidades superficiais que poderiam passar despercebidas em uma avaliação visual comum.
Esse tipo de inspeção tem relação direta com atividades nas quais a qualidade da solda e a integridade do componente são essenciais.
A Jota Soldas atua em soldagem, fabricação e montagem industrial, incluindo estruturas metálicas, skids, spools e componentes personalizados, o que torna o entendimento do projeto uma etapa importante antes da definição do END mais adequado.
Em termos práticos, o Ensaio por líquido penetrante ajuda a responder uma pergunta central do controle de qualidade, há alguma descontinuidade aberta à superfície que precise ser registrada, interpretada e avaliada conforme os critérios técnicos do projeto? A resposta não depende apenas da presença de uma indicação, mas também de sua forma, localização, extensão e dos requisitos de aceitação aplicáveis.
O ensaio por líquido penetrante danifica a peça?
Não. O ensaio por líquido penetrante é considerado um Ensaio Não Destrutivo porque avalia a superfície do material ou da junta soldada sem causar dano estrutural ao componente.
Quando executado conforme procedimento adequado, o objetivo é preservar a peça e gerar informações úteis para inspeção, controle de qualidade e tomada de decisão técnica.
Como o método funciona: princípio de capilaridade, revelação e inspeção visual?
O ensaio por líquido penetrante funciona a partir de um princípio físico simples e muito útil na inspeção industrial, a capilaridade.
Quando há uma descontinuidade aberta à superfície, como uma trinca superficial ou uma porosidade aflorante, o líquido penetrante tende a entrar nessa abertura por ação capilar.
Depois da remoção do excesso da superfície, o revelador ajuda a trazer parte desse líquido de volta para fora, formando uma indicação visível ao inspetor.
Esse mecanismo explica por que o método é eficiente para avaliar a superfície de soldas, juntas soldadas, componentes metálicos e peças fabricadas, mas também define sua principal limitação, o LP não é indicado para detectar falhas internas que não tenham comunicação com a superfície.
Para esse tipo de necessidade, outros Ensaios Não Destrutivos, como ultrassom ou radiografia industrial, podem ser considerados conforme o objetivo da inspeção e os requisitos técnicos do projeto.
De forma conceitual, o ensaio passa por uma sequência controlada de preparação, aplicação, revelação e inspeção visual.
Cada etapa influencia a confiabilidade da leitura, porque o contraste final depende da limpeza da superfície, do tempo adequado de penetração, da remoção correta do excesso, das condições de iluminação e da aplicação apropriada do revelador.
Passo a passo do ensaio por líquido penetrante:
- Preparação da superfície: a área inspecionada deve estar limpa e acessível, sem contaminantes que impeçam a entrada do penetrante nas aberturas superficiais.
- Aplicação do penetrante: o líquido é aplicado sobre a superfície para cobrir a região de interesse e alcançar possíveis descontinuidades abertas.
- Tempo de penetração: aguarda-se o período necessário para que o penetrante seja absorvido por capilaridade nas aberturas existentes.
- Remoção do excesso: o penetrante remanescente na superfície é removido com cuidado, preservando o líquido que entrou nas descontinuidades.
- Aplicação do revelador: o revelador cria um fundo de contraste e auxilia na saída do penetrante retido nas aberturas.
- Inspeção visual: o inspetor avalia as indicações formadas, considerando formato, dimensão, localização, contraste e orientação.
- Registro dos resultados: as indicações relevantes são documentadas conforme procedimento, especificação do cliente, norma técnica ou requisito do projeto.
Um ponto técnico importante é diferenciar indicação, descontinuidade e defeito.
A indicação é o sinal observado durante a inspeção, geralmente uma mancha, linha ou marca contrastante formada pelo penetrante.
A descontinuidade é uma interrupção na uniformidade do material ou da solda, como uma abertura superficial.
Já o defeito é uma descontinuidade considerada inaceitável diante de um critério técnico aplicável.
Portanto, nem toda indicação significa reprovação automática do componente.
Essa distinção evita interpretações simplificadas.
Uma indicação linear, por exemplo, pode exigir atenção por sugerir uma abertura alongada, mas a aceitação ou rejeição depende do critério de aceitação definido para aquele componente, material, junta soldada, criticidade de serviço e requisito contratual.
Em END, o método revela informações; a decisão técnica depende da interpretação dentro de um procedimento qualificado e de parâmetros previamente estabelecidos.
Diagrama simples do fluxo do ensaio:
Preparar superfície
↓
Aplicar penetrante
↓
Aguardar penetração por capilaridade
↓
Remover excesso superficial
↓
Aplicar revelador
↓
Inspecionar com iluminação e contraste adequados
↓
Registrar indicações e avaliar conforme critério aplicável
Na prática industrial, esse controle é especialmente relevante porque uma limpeza insuficiente pode gerar falsas indicações, enquanto uma limpeza excessiva pode remover o penetrante das descontinuidades e dificultar sua revelação.
Por isso, o ensaio deve ser conduzido com atenção ao procedimento de inspeção, às condições da superfície e aos critérios técnicos aplicáveis, preservando o componente e contribuindo para decisões mais seguras no controle de qualidade.
Quando o ensaio por líquido penetrante é indicado em soldas e componentes industriais?
O Ensaio por líquido penetrante é indicado quando o objetivo é identificar descontinuidades superficiais em componentes e juntas soldadas, desde que o projeto, o acesso à superfície e os critérios técnicos permitam esse método.
Na prática, ele é útil quando a inspeção precisa preservar a peça e revelar sinais que estejam abertos à superfície, como trincas, porosidades aflorantes ou outras indicações visíveis após a aplicação do penetrante e do revelador.
Esse método costuma ser considerado em diferentes rotinas de inspeção industrial, especialmente em:
- Juntas soldadas: apoio ao controle de qualidade em soldagem, principalmente quando há necessidade de verificar a superfície do cordão, regiões adjacentes e áreas de maior criticidade.
- Estruturas metálicas: avaliação de pontos soldados, bordas preparadas, reparos e regiões sujeitas a solicitação mecânica ou requisitos específicos de fabricação.
- Componentes usinados: verificação de superfícies acabadas ou áreas onde descontinuidades abertas possam comprometer a conformidade do componente.
- Spools e tubulações fabricadas: inspeção de soldas, conexões e trechos com acesso adequado à superfície.
- Skids e conjuntos industriais: apoio à verificação de qualidade em estruturas, bases, suportes e componentes integrados ao conjunto.
- Peças de caldeiraria, metalurgia e óleo e gás: aplicação em componentes nos quais a inspeção superficial contribui para segurança, rastreabilidade e confiabilidade operacional.
Na Jota Soldas, o LP se conecta ao contexto mais amplo dos Ensaios Não Destrutivos aplicados à soldagem, fabricação, montagem, adequação e manutenção industrial.
Como a empresa atua com estruturas metálicas, skids, spools e componentes personalizados, o método pode fazer parte da verificação de qualidade quando a necessidade do projeto envolve inspeção de solda e identificação de descontinuidades superficiais sem danificar o componente.
A escolha do END, porém, não deve ser automática.
O ensaio por líquido penetrante é mais adequado quando existe acesso à superfície a ser examinada e quando a descontinuidade esperada tem abertura superficial.
Se a suspeita for de falha interna, por exemplo, métodos como ultrassom ou radiografia industrial podem ser mais apropriados.
Se o material for ferromagnético e o objetivo envolver determinadas descontinuidades superficiais ou subsuperficiais, partículas magnéticas também pode ser avaliado.
Em muitos projetos, a decisão técnica depende da combinação entre requisito normativo, especificação do cliente, tipo de material, geometria da peça, condição superficial, criticidade do componente e objetivo da inspeção.
Um ponto importante é que o LP não substitui o entendimento do projeto.
Duas peças visualmente semelhantes podem exigir estratégias de inspeção diferentes se tiverem materiais, funções, condições de serviço ou critérios de aceitação distintos.
Por isso, a seleção do método deve considerar perguntas como:
- A superfície está acessível e preparada para inspeção?
- O material permite a aplicação do método conforme o procedimento adotado?
- A descontinuidade esperada é aberta à superfície?
- A geometria da peça favorece aplicação, remoção e leitura adequadas?
- O projeto exige um END específico ou permite combinação de métodos?
- Há critério técnico definido para interpretar e aceitar ou rejeitar indicações?
Esse cuidado é especialmente relevante em fabricação industrial, montagem industrial, caldeiraria, metalurgia e setores com requisitos elevados de integridade, como óleo e gás.
O valor do ensaio não está apenas em revelar uma indicação, mas em gerar informação técnica útil para orientar decisões de qualidade, retrabalho, aceitação, reparo ou necessidade de inspeções complementares.
A Jota Soldas trabalha com atendimento orientado ao entendimento profundo de cada projeto, o que é essencial para definir se o líquido penetrante é o método mais coerente ou se outro Ensaio Não Destrutivo deve ser considerado.
Essa abordagem evita tratar o END como uma etapa isolada e reforça a integração entre inspeção, soldagem, fabricação, montagem e manutenção industrial.
Em quais materiais o LP costuma ser utilizado?
De forma geral, o ensaio por líquido penetrante costuma ser utilizado em materiais não porosos e com superfície acessível, desde que o procedimento, o requisito técnico e a condição da peça permitam a aplicação.
Ele pode ser considerado em metais e outros materiais compatíveis com o método, mas a viabilidade deve ser avaliada caso a caso.
Superfícies muito rugosas, contaminadas, porosas ou com acesso limitado podem prejudicar a leitura e exigir preparação, outro método de END ou uma combinação de inspeções.
Quais descontinuidades podem ser identificadas pelo LP?
O Ensaio por Líquido Penetrante, também chamado de LP, é utilizado para revelar descontinuidades abertas à superfície.
Isso significa que o método não mostra qualquer irregularidade existente no interior da peça, mas é muito útil para apoiar a inspeção de soldas, juntas soldadas, componentes usinados, estruturas metálicas e peças industriais quando há acesso adequado à superfície analisada.
Entre as descontinuidades superficiais que podem ser evidenciadas pelo LP, estão:
- Trincas abertas à superfície: geralmente aparecem como indicações lineares e exigem atenção técnica porque podem estar associadas a concentração de tensões, condições de soldagem, fadiga ou solicitação mecânica do componente.
- Porosidades abertas: podem aparecer como indicações arredondadas ou agrupadas quando cavidades comunicam-se com a superfície.
- Mordeduras: irregularidades nas bordas do cordão de solda que, quando abertas e acessíveis, podem gerar indicações compatíveis com perda localizada de material.
- Dobras, sobreposições ou laps: descontinuidades superficiais associadas ao processo de fabricação, conformação ou deposição, que podem reter penetrante quando há abertura para a superfície.
- Falta de fusão aflorante: pode ser indicada quando a descontinuidade chega à superfície e permite a entrada do líquido penetrante.
- Descontinuidades em regiões de acabamento, bordas ou transições geométricas: podem ser observadas quando há acesso, preparação adequada da superfície e contraste suficiente para inspeção visual.
É importante diferenciar indicaçãodescontinuidade e defeito.
A indicação é aquilo que se torna visível após a aplicação do revelador, como uma marca linear, arredondada, difusa ou agrupada.
A descontinuidade é uma interrupção ou irregularidade na continuidade esperada do material ou da solda.
Já o defeito é uma descontinuidade considerada inaceitável conforme um critério de aceitação aplicável.
Por isso, nem toda indicação observada no LP implica reprovação automática.
A decisão técnica depende do procedimento de inspeção, da norma técnica aplicável, da especificação do cliente, do requisito do projeto e da criticidade do componente.
Em uma junta soldada, por exemplo, uma indicação linear pode ter interpretação diferente conforme sua localização, extensão, orientação, frequência e relação com a função do equipamento ou estrutura.
A avaliação também deve considerar fatores como preparação superficial, limpeza, tempo de penetração, remoção do excesso de penetrante, aplicação do revelador, iluminação e rastreabilidade do registro.
Uma limpeza insuficiente pode gerar falsas indicações, enquanto uma remoção excessiva pode reduzir a visibilidade de descontinuidades reais.
Por isso, a interpretação do LP deve ser feita com base em critérios técnicos, não apenas na aparência visual da marca revelada.
Tipo de indicação no LP
Possível leitura técnica
Observação para interpretação
Indicação linear
Pode estar associada a trinca, dobra, falta de fusão aflorante ou outra descontinuidade alongada
Deve ser avaliada conforme extensão, orientação, localização e critério de aceitação
Indicação arredondada
Pode estar associada a porosidade aberta ou pequena cavidade superficial
Nem toda indicação arredondada é automaticamente reprovável; depende do requisito aplicável
Indicações agrupadas
Podem sugerir concentração de porosidades ou irregularidades superficiais próximas
A distribuição, quantidade e criticidade influenciam a avaliação
Indicação difusa ou manchada
Pode decorrer de preparação inadequada, rugosidade, contaminação ou excesso de penetrante
Pode exigir reavaliação da limpeza e das condições de ensaio
Indicação na borda do cordão
Pode estar relacionada a mordedura, transição geométrica ou irregularidade superficial
A análise deve considerar geometria da solda e função da região inspecionada
Ausência de indicação relevante
Não foram reveladas descontinuidades abertas à superfície dentro das condições do ensaio
Isso não elimina a possibilidade de falhas internas, que podem demandar UT, RT ou outro END
Ensaio por líquido penetrante: critérios técnicos e aplicações
Na prática, o LP fornece evidências visuais para apoiar o controle de qualidade, mas não substitui o julgamento técnico nem os critérios documentados do projeto.
Em serviços industriais como soldagem, fabricação, montagem, adequação e manutenção, a leitura correta das indicações ajuda a direcionar decisões sobre aceitação, reparo, reinspeção ou necessidade de outro método de Ensaio Não Destrutivo.
Limitações do método: o que o LP não consegue avaliar?
O ensaio por líquido penetrante, também conhecido como LP, é muito útil para revelar descontinuidades abertas à superfície, mas essa característica também define sua principal limitação, ele não avalia falhas internas que não tenham comunicação com a superfície da peça.
Isso significa que uma trinca subsuperficial, uma falta de fusão interna, uma inclusão localizada no interior do material ou qualquer falha interna sem abertura superficial pode não ser indicada pelo LP.
O método depende da entrada do líquido penetrante na descontinuidade por capilaridade; se não houver caminho aberto na superfície, não há como o penetrante acessar a falha e formar uma indicação visível após a aplicação do revelador.
Essa transparência é importante no controle de qualidade industrial porque nenhum Ensaio Não Destrutivo deve ser escolhido apenas por familiaridade ou custo operacional percebido.
A seleção correta depende do objetivo da inspeção, do tipo de material, da geometria do componente, do acesso disponível, do tipo de descontinuidade esperada e dos critérios técnicos aplicáveis ao projeto.
Comparação educativa com outros métodos de END!
O LP não substitui todos os métodos de inspeção.
Em muitos projetos, ele é parte de uma estratégia maior de verificação, podendo ser combinado com ensaio visual, partículas magnéticas, ultrassom ou radiografia industrial conforme a necessidade técnica.
Método de END
Principal aplicação
Limitação relevante
Quando considerar
EV, ensaio visual
Avaliação superficial inicial de soldas, componentes e condições aparentes
Depende do acesso visual e não revela descontinuidades internas
Como inspeção preliminar ou complementar antes de outros END
LP, líquido penetrante
Identificação de descontinuidades abertas à superfície
Não detecta falha interna sem abertura para a superfície
Quando se busca trincas, porosidades abertas ou indicações superficiais em áreas acessíveis
PM, partículas magnéticas
Detecção de descontinuidades superficiais e próximas à superfície em material ferromagnético
Aplicável a materiais ferromagnéticos e dependente de magnetização adequada
Quando o componente é ferromagnético e há suspeita de descontinuidades superficiais ou subsuperficiais rasas
UT, ultrassom
Avaliação de descontinuidades internas por propagação de ondas ultrassônicas
Exige condições adequadas de acesso, acoplamento, geometria e interpretação técnica
Quando o objetivo é investigar falha interna, espessura ou integridade volumétrica
RT, radiografia industrial
Registro radiográfico de condições internas de soldas e componentes
Envolve requisitos específicos de segurança, acesso e interpretação de imagem
Quando se deseja avaliar descontinuidades internas com registro radiográfico
Ensaio por líquido penetrante: critérios técnicos e aplicações
- Se a dúvida é superficial e a descontinuidade esperada está aberta à superfície: o LP pode ser uma alternativa tecnicamente adequada, desde que o material, a preparação superficial e o critério do projeto permitam.
- Se a suspeita envolve falha interna sem abertura superficial: considerar métodos volumétricos, como ultrassom ou radiografia industrial, conforme o componente e o requisito técnico.
- Se o material é ferromagnético e a indicação pode estar na superfície ou próxima dela: partículas magnéticas podem ser avaliadas como alternativa ou complemento.
- Se o objetivo é uma triagem inicial de condição aparente, geometria, acabamento, mordeduras visíveis ou irregularidades superficiais: o ensaio visual pode ser o primeiro passo.
- Se o componente é crítico, possui geometria complexa ou exige maior confiabilidade de inspeção: a combinação de END pode ser mais adequada do que depender de um único método.
- Se há especificação de cliente, norma técnica, procedimento de inspeção ou requisito contratual: a escolha do método deve seguir esses critérios antes de qualquer preferência operacional.
Por que reconhecer as limitações aumenta a confiabilidade?
Apontar o que o LP não consegue avaliar não reduz o valor do método; ao contrário, melhora a tomada de decisão.
Em soldagem, fabricação, montagem industrial, caldeiraria, estruturas metálicas, spools, skids e componentes personalizados, a inspeção precisa estar alinhada ao risco técnico que se pretende controlar.
A Jota Soldas atua com Ensaios Não Destrutivos como EV, LP, PM, UT e RT para avaliar materiais, componentes, estruturas metálicas e juntas soldadas sem comprometer sua utilização.
Dentro dessa abordagem, a escolha do ensaio deve considerar a finalidade da inspeção e os requisitos aplicáveis ao projeto, preservando o foco em segurança, qualidade e conformidade técnica.
Qual a diferença entre LP, PM, UT e RT?
LP, ou líquido penetrante, é usado para revelar descontinuidades abertas à superfície.
PM, ou partículas magnéticas, é aplicado em material ferromagnético e pode indicar descontinuidades superficiais ou próximas à superfície.
UT, ou ultrassom, é voltado à avaliação interna por ondas ultrassônicas.
RT, ou radiografia industrial, utiliza registro radiográfico para identificar condições internas do componente.
Em termos práticos, LP e PM são frequentemente associados à inspeção de superfície ou região próxima à superfície, enquanto UT e RT são considerados quando o objetivo é avaliar falhas internas.
A decisão correta depende do material, do acesso, da geometria, da descontinuidade esperada e dos critérios técnicos definidos para o projeto.
Etapas recomendadas de execução e cuidados de qualidade
A execução do Ensaio por líquido penetrante deve seguir um procedimento de inspeção compatível com o material, a geometria da peça, o tipo de solda ou componente avaliado e os critérios técnicos definidos para o projeto.
Embora o método seja visualmente simples, a confiabilidade do resultado depende de controle em cada etapa, preparação superficial, aplicação do penetrante, tempo de penetração, remoção adequada, uso correto do revelador, inspeção, registro e rastreabilidade:
- Análise do requisito técnico: Antes da aplicação, é necessário entender qual requisito será verificado, qual área será inspecionada, quais critérios de aceitação serão usados e que tipo de registro ou laudo será necessário. Essa etapa evita que o ensaio seja executado sem vínculo claro com a finalidade da inspeção.
- Preparação da superfície: A superfície precisa estar acessível e limpa, sem contaminantes que possam bloquear a entrada do líquido penetrante nas descontinuidades abertas à superfície. Óleos, graxas, respingos soltos, umidade, tintas, carepas ou resíduos podem prejudicar a leitura das indicações.
- Aplicação do penetrante: O líquido penetrante é aplicado sobre a região de interesse para que penetre, por capilaridade, em trincas, porosidades abertas ou outras descontinuidades superficiais. A cobertura deve ser suficiente para atingir toda a área inspecionada, respeitando o procedimento aplicável.
- Tempo de penetração: Após a aplicação, deve-se aguardar o tempo de penetração previsto no procedimento. Esse intervalo é importante para que o penetrante alcance descontinuidades abertas à superfície. Um tempo inadequado pode reduzir a sensibilidade do ensaio ou dificultar a interpretação posterior.
- Remoção do excesso: O excesso de penetrante é removido da superfície, mantendo o penetrante retido nas descontinuidades. Este é um dos pontos mais críticos do método, limpeza excessiva pode retirar penetrante de dentro das descontinuidades e mascarar indicações relevantes; limpeza insuficiente pode deixar fundo contaminado e gerar falsas indicações.
- Aplicação do revelador: O revelador é aplicado para ajudar a trazer o penetrante retido nas descontinuidades de volta à superfície, formando indicações visíveis por contraste. A aplicação deve ser uniforme e compatível com o procedimento de inspeção.
- Inspeção visual e interpretação: A inspeção deve considerar iluminação adequada, contraste, tempo de revelação e características das indicações. O avaliador observa formato, extensão, localização e distribuição das indicações, diferenciando uma indicação observada de uma descontinuidade interpretada e de um defeito conforme critério de aceitação aplicável.
- Registro, laudo e rastreabilidade As evidências da inspeção devem ser registradas conforme o requisito do projeto. O laudo ou relatório de inspeção, quando aplicável, deve permitir rastrear a peça, a área avaliada, o método utilizado, as condições relevantes do ensaio, as indicações observadas e a conclusão técnica de acordo com os critérios definidos.
- Limpeza final quando aplicável Depois da inspeção, pode ser necessária a remoção de resíduos de penetrante e revelador, especialmente quando a peça seguirá para soldagem, pintura, montagem, adequação, manutenção ou outra etapa do processo industrial.
Cuidados de qualidade que influenciam o resultado:
- Superfície limpa: contaminantes podem impedir a entrada do penetrante nas descontinuidades ou criar manchas que confundem a leitura.
- Controle de contaminação: resíduos de processos anteriores podem interferir na capilaridade, no contraste e na formação da indicação.
- Tempo adequado de penetração: o intervalo deve seguir o procedimento de inspeção e o requisito técnico aplicável.
- Remoção equilibrada do excesso: remover demais pode apagar evidências; remover de menos pode produzir fundo excessivo e falsas indicações.
- Revelação uniforme: o revelador deve favorecer o contraste sem encobrir a superfície ou distorcer a indicação.
- Condições de iluminação: a visualização depende de iluminação compatível com o tipo de penetrante e com o procedimento utilizado.
- Registro e rastreabilidade: a inspeção deve ser documentada de forma que o resultado possa ser associado ao componente, junta soldada ou área avaliada.
Critérios técnicos prático de execução:
- Confirmar o procedimento de inspeção e o critério de aceitação aplicável.
- Identificar o componente, junta soldada ou área a ser avaliada.
- Verificar se a superfície está acessível e preparada.
- Remover contaminantes que possam bloquear descontinuidades abertas à superfície.
- Aplicar o penetrante de forma uniforme.
- Respeitar o tempo de penetração definido.
- Remover o excesso sem retirar o penetrante das descontinuidades.
- Aplicar o revelador conforme o procedimento.
- Inspecionar com iluminação e contraste adequados.
- Registrar indicações, condições relevantes e conclusão técnica.
- Realizar limpeza final quando a próxima etapa do processo exigir.
Como é feito o ensaio por líquido penetrante?
O ensaio por líquido penetrante é feito pela limpeza da superfície, aplicação do penetrante, espera do tempo de penetração, remoção do excesso, aplicação do revelador, inspeção visual das indicações, registro dos resultados e limpeza final quando aplicável.
A aceitação ou rejeição das indicações não deve ser automática, ela depende do procedimento, da norma técnica, da especificação do cliente ou do requisito do projeto.
Em aplicações industriais, como inspeção de soldas, estruturas metálicas, spools, skids e componentes personalizados, esse controle ajuda a preservar o componente e apoiar decisões de qualidade sem danificar a peça.
Em serviços de END, a Jota Soldas atua com foco em qualidade, segurança, eficiência e atendimento orientado ao entendimento do projeto, sempre considerando que a execução deve seguir critérios técnicos específicos e requisitos normativos aplicáveis.
Normas, critérios de aceitação e documentação do ensaio
No Ensaio por líquido penetrante, a confiabilidade do resultado não depende apenas da aplicação correta do produto penetrante, do revelador e da inspeção visual.
Ela também depende de um conjunto previamente definido de norma técnica, procedimento de inspeção, especificação do cliente, critério de aceitação e forma de documentação.
Esses elementos orientam como o ensaio deve ser executado, quais condições precisam ser controladas e como as indicações encontradas devem ser avaliadas.
Em projetos industriais, os requisitos aplicáveis podem variar conforme o setor, o material, o tipo de componente, a criticidade da peça, a geometria, o contrato e a finalidade da inspeção.
Uma junta soldada em uma estrutura metálica, por exemplo, pode ter exigências documentais diferentes de um spool, skid ou componente personalizado submetido a condições de operação específicas.
Por isso, antes da execução do END, é importante alinhar quais referências técnicas serão usadas e quais registros deverão compor o relatório de inspeção.
De forma prática, há três etapas que não devem ser confundidas:
- Execução do ensaio: é a aplicação do método conforme procedimento definido, incluindo preparação da superfície, aplicação do líquido penetrante, remoção do excesso, uso do revelador, inspeção sob condições adequadas e registro das indicações.
- Interpretação das indicações: é a análise técnica do que foi revelado, considerando formato, localização, dimensão, orientação e tipo de indicação, como linear ou arredondada.
- Decisão de aceitação ou rejeição: é a comparação das indicações com o critério de aceitação aplicável ao projeto, à norma técnica, à especificação contratual ou ao requisito definido pelo cliente.
Essa distinção é essencial porque uma indicação não significa, automaticamente, que o componente está reprovado.
O ensaio revela sinais que precisam ser interpretados dentro de um contexto técnico.
A decisão sobre conformidade depende de critérios objetivos, previamente estabelecidos, e não apenas da presença visual de uma marca após a revelação.
A documentação também tem papel central na rastreabilidade.
Um relatório de inspeção pode registrar informações como identificação do componente, procedimento utilizado, condição da superfície, etapa inspecionada, resultado observado, critérios de avaliação adotados e conclusão quanto à conformidade, sempre conforme o escopo definido para o projeto.
Essa rastreabilidade ajuda a demonstrar que a inspeção foi conduzida de forma organizada e compatível com os requisitos técnicos aplicáveis.
No contexto dos Ensaios Não Destrutivos oferecidos pela Jota Soldas, o alinhamento documental antes da execução é especialmente importante porque a empresa atua com soldagem, fabricação, montagem industrial, estruturas metálicas, skids, spools e componentes personalizados.
Como cada projeto pode ter exigências próprias, a definição prévia de procedimento, especificação, critério de aceitação e formato de relatório contribui para uma inspeção mais clara, segura e tecnicamente consistente.
Também é importante destacar que certificações, qualificações e exigências formais devem ser verificadas conforme a necessidade do projeto, do contrato e da norma aplicável.
Sem esse alinhamento prévio, podem surgir dúvidas sobre escopo, responsabilidade técnica, forma de registro e critérios usados para aceitar ou rejeitar uma indicação.
Por isso, a recomendação mais segura é definir os requisitos documentais antes do início do ensaio, evitando interpretações divergentes ao final da inspeção.
Quem define se uma indicação é aceitável?
A aceitabilidade de uma indicação é definida pelo critério de aceitação aplicável ao projeto.
Esse critério pode estar em uma norma técnica, procedimento, especificação do cliente, contrato ou requisito de engenharia.
O inspetor registra e interpreta a indicação conforme o método de END, mas a decisão de conformidade deve seguir o documento técnico previamente estabelecido para aquele componente ou junta soldada.
Como escolher uma empresa para realizar END com foco em segurança e eficiência?
Escolher uma empresa para realizar Ensaios Não Destrutivos não deve se limitar à execução do método em si.
Em inspeção industrial, a qualidade da decisão depende da compreensão do projeto, da seleção correta do END, da clareza dos critérios de aceitação e da capacidade de documentar o que foi observado de forma rastreável.
Critérios práticos para avaliar um fornecedor de END!
- Compreensão do projeto antes do ensaio: A empresa deve entender o tipo de componente, o material, a geometria, o acesso à superfície, o processo de soldagem utilizado, a criticidade da aplicação e o objetivo da inspeção. Essa análise ajuda a definir se métodos como Ensaio Visual, Ensaio por líquido penetrante, Partículas Magnéticas, Ultrassom ou Radiografia Industrial são adequados isoladamente ou em combinação.
- Domínio técnico sobre o método aplicável: Um bom fornecedor de END precisa saber diferenciar indicação, descontinuidade e defeito. Nem toda indicação representa reprovação automática; a interpretação depende de procedimento, especificação técnica, requisito do cliente ou critério normativo aplicável ao projeto.
- Clareza nos critérios de aceitação: Antes da inspeção, é importante alinhar quais requisitos serão usados para avaliar as juntas soldadas, estruturas metálicas ou componentes industriais. Isso evita decisões subjetivas e torna o controle de qualidade mais consistente.
- Integração com soldagem, fabricação, montagem e manutenção: Em ambientes industriais, o END costuma fazer parte de um fluxo maior, fabricação de componentes, montagem em campo, adequação, manutenção ou liberação de soldas. Por isso, é vantajoso contar com uma empresa que compreenda a relação entre inspeção, processo produtivo, integridade mecânica e confiabilidade operacional.
- Documentação adequada e rastreabilidade: Registros, relatórios de inspeção e identificação das áreas avaliadas ajudam a manter histórico técnico, apoiar decisões de manutenção e demonstrar conformidade com requisitos do projeto.
- Comunicação transparente: A empresa deve explicar o que o ensaio consegue avaliar, quais são suas limitações e quando outro método pode ser mais indicado. Essa transparência é essencial para evitar interpretações incorretas sobre a integridade de materiais, componentes e juntas soldadas.
A Jota Soldas atua como empresa especializada em soldagem, fabricação e montagem industrial, oferecendo também serviços de END para avaliar materiais, componentes, estruturas metálicas e juntas soldadas sem comprometer sua utilização.
Dentro desse contexto, a empresa trabalha com métodos como EV, LP, PM, UT e RT, aplicados conforme as especificidades técnicas de cada projeto.
O diferencial relevante, ao escolher um fornecedor, está na combinação entre capacidade técnica e postura consultiva.
No caso da Jota Soldas, o atendimento é orientado ao entendimento profundo da necessidade do cliente, com compromisso com qualidade, segurança, eficiência, transparência e atenção aos detalhes.
Essa abordagem é especialmente importante em projetos que envolvem soldagem, manutenção, fabricação, montagem, spools, skids e componentes personalizados, nos quais a inspeção precisa apoiar decisões seguras sem comprometer a produtividade.
Para avançar com uma avaliação mais precisa, o ideal é consultar a Jota Soldas e apresentar as informações técnicas do projeto, como tipo de material, aplicação do componente, processo de fabricação, condição da solda, acesso para inspeção e requisito de qualidade esperado.
A partir disso, é possível avaliar qual método de END se aplica melhor ao objetivo, detecção de descontinuidades superficiais, verificação de falhas internas, inspeção visual inicial ou controle complementar de soldagens.
Como leitura complementar dentro do site, este tema pode se conectar a conteúdos sobre serviços de soldagem, fabricação de estruturas metálicas, montagem industrial e manutenção, já que os Ensaios Não Destrutivos fazem parte de uma estratégia mais ampla de integridade, confiabilidade e controle de qualidade industrial.
A Jota Soldas realiza END em projetos industriais?!
Sim. Conforme os serviços informados, a Jota Soldas realiza Ensaios Não Destrutivos para avaliar a integridade de materiais, componentes, estruturas metálicas e juntas soldadas.
A empresa atua com métodos como Ensaio Visual, Líquido Penetrante, Partículas Magnéticas, Ultrassom e Radiografia Industrial, definidos conforme os critérios técnicos e as necessidades de cada projeto.
Para saber mais sobre Ensaio por líquido penetrante
Ligue para (11) 4358-4906 ou clique aqui e entre em contato por e-mail.
Entre em contato agora mesmo!
Clique no botão e entre em contato para tirar dúvidas ou solicitar um orçamento.
Solicitar contatoPrincipais regiões de atendimento:
- Atendimento realizado em todo o estado de Acre.
- Atendimento realizado em todo o estado de Alagoas.
- Atendimento realizado em todo o estado de Amapá.
- Atendimento realizado em todo o estado de Amazonas.
- Atendimento realizado em todo o estado de Bahia.
- Atendimento realizado em todo o estado de Ceará.
- Atendimento realizado em todo o estado de Distrito Federal.
- Atendimento realizado em todo o estado de Espírito Santo.
- Atendimento realizado em todo o estado de Goiás.
- Atendimento realizado em todo o estado de Maranhão.
- Atendimento realizado em todo o estado de Mato Grosso.
- Atendimento realizado em todo o estado de Mato Grosso do Sul.
- Atendimento realizado em todo o estado de Minas Gerais.
- Atendimento realizado em todo o estado de Pará.
- Atendimento realizado em todo o estado de Paraíba.
- Atendimento realizado em todo o estado de Paraná.
- Atendimento realizado em todo o estado de Pernambuco.
- Atendimento realizado em todo o estado de Piauí.
- Atendimento realizado em todo o estado de Rio de Janeiro.
- Atendimento realizado em todo o estado de Rio Grande do Norte.
- Atendimento realizado em todo o estado de Rio Grande do Sul.
- Atendimento realizado em todo o estado de Rondônia.
- Atendimento realizado em todo o estado de Roraima.
- Atendimento realizado em todo o estado de Santa Catarina.
- Atendimento realizado em todo o estado de São Paulo.
- Atendimento realizado em todo o estado de Sergipe.
- Atendimento realizado em todo o estado de Tocantins.

