Galeria









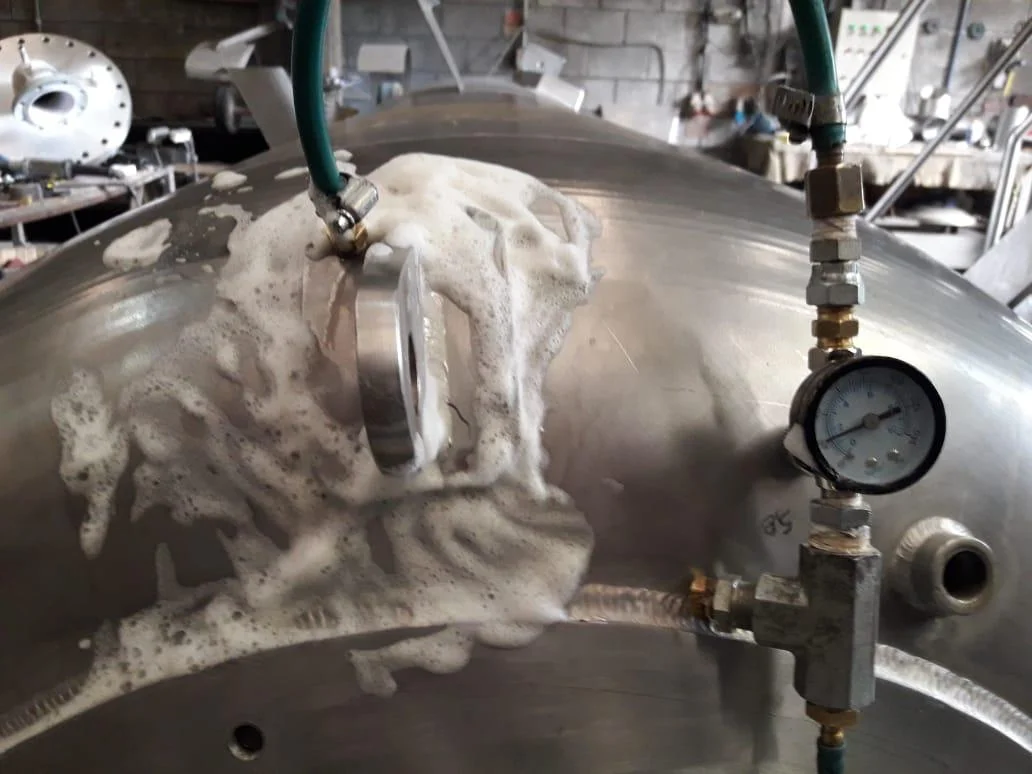
Clique nas imagens para ampliar
Ensaio não destrutivo: critérios técnicos e aplicações
O Ensaio não destrutivo é uma etapa essencial para indústrias que precisam verificar a integridade de soldas, materiais, componentes e estruturas metálicas sem inutilizar a peça avaliada.
Em vez de remover amostras ou provocar ruptura, os Ensaios Não Destrutivos, também chamados de END, permitem investigar descontinuidades e apoiar decisões de qualidade, segurança operacional e conformidade técnica.
Ensaio não destrutivo é um conjunto de métodos usados para avaliar materiais, componentes industriais, estruturas metálicas e juntas soldadas sem comprometer sua utilização.
O END ajuda a identificar descontinuidades superficiais ou internas, verificar condições de fabricação e montagem e apoiar o controle de qualidade conforme requisitos técnicos do projeto.
Na prática, o END não deve ser confundido com uma simples olhada informal na peça.
Mesmo quando envolve avaliação visual, como no Ensaio Visual, a inspeção técnica segue critérios definidos, considera condições de acesso, acabamento, geometria da junta, tipo de material, histórico do componente e requisitos de aceitação.
Isso é importante porque uma descontinuidade pode ter relevância diferente conforme a aplicação, uma indicação superficial em uma peça de baixa criticidade não tem o mesmo peso técnico que uma possível falha em uma junta soldada de um componente submetido a maior exigência operacional.
Por isso, a escolha do método de inspeção deve considerar normas aplicáveis, especificações do projeto e critérios técnicos de aceitação.
Cada técnica tem alcance e limitação, algumas são mais adequadas para descontinuidades abertas à superfície, outras para materiais ferromagnéticos, e outras para avaliação interna do componente.
O valor do END está justamente em permitir uma análise mais direcionada, preservando a peça e reduzindo incertezas antes, durante ou após processos de fabricação, montagem, adequação ou manutenção.
A Jota Soldas, empresa especializada em soldagem, fabricação e montagem industrial, oferece Ensaios Não Destrutivos para avaliar soldas, materiais, componentes e estruturas metálicas conforme as necessidades específicas de cada projeto.
Essa abordagem é especialmente relevante em trabalhos que envolvem estruturas metálicas, skids, spools, componentes personalizados e juntas soldadas, nos quais o controle de qualidade precisa estar alinhado à segurança e aos requisitos técnicos exigidos.
Entre os principais benefícios do END estão:
- preservação do componente inspecionado, pois a avaliação não exige danificar ou inutilizar a peça;
- identificação antecipada de descontinuidades que poderiam gerar retrabalho, manutenção corretiva ou risco operacional;
- apoio ao controle de qualidade em soldagens, fabricação e montagem industrial;
- verificação de conformidade com especificações técnicas e critérios de aceitação definidos para o projeto;
- maior confiabilidade na liberação de componentes, estruturas e juntas soldadas;
- contribuição para reduzir custos associados a falhas não detectadas, retrabalho e intervenções posteriores.
Assim, o END funciona como uma ferramenta técnica de prevenção e tomada de decisão.
Ele não substitui o planejamento de engenharia nem elimina a necessidade de critérios normativos, mas fornece informações relevantes para avaliar a condição real de materiais e soldas sem comprometer sua utilização.
A partir desse entendimento, fica mais fácil comparar os principais métodos de Ensaios Não Destrutivos, como EV, LP, PM, UT e RT, e compreender quando cada um pode ser considerado.
Principais métodos de END: EV, LP, PM, UT e RT!
Os Ensaios Não Destrutivos reúnem diferentes técnicas de inspeção, e cada método tem um alcance específico.
Na prática, a escolha do Ensaio não destrutivo depende do material avaliado, da geometria da peça, do tipo de descontinuidade esperada, da criticidade do componente e dos requisitos normativos ou critérios de aceitação definidos para o projeto.
Principais métodos de END:
- Ensaio Visual (EV)
- Ensaio por Líquido Penetrante (LP)
- Ensaio por Partículas Magnéticas (PM)
- Ensaio por Ultrassom (UT)
- Ensaio Radiográfico (RT)
| Método | O que avalia | Descontinuidade mais associada | Aplicação típica |
|---|---|---|---|
| Ensaio Visual (EV) | Condições superficiais visíveis de soldas, peças e estruturas | Irregularidades superficiais, desalinhamentos, porosidade aparente e descontinuidades visíveis | Etapa inicial de inspeção em juntas soldadas, estruturas metálicas e componentes industriais |
| Líquido Penetrante (LP) | Aberturas na superfície do material | Trincas, poros e descontinuidades abertas à superfície | Avaliação superficial de soldas e componentes quando o método é compatível com o material e a condição da peça |
| Partículas Magnéticas (PM) | Descontinuidades superficiais e próximas à superfície em materiais ferromagnéticos | Trincas e indicações associadas a campos magnéticos em materiais ferromagnéticos | Inspeção de soldas, peças e componentes ferromagnéticos |
| Ultrassom (UT) | Interior do material por propagação de ondas ultrassônicas | Falhas internas, falta de fusão, inclusões e descontinuidades volumétricas | Avaliação interna de soldas, chapas, componentes e estruturas quando há acesso e geometria adequados |
| Radiografia (RT) | Interior do componente por imagem radiográfica | Problemas internos, porosidades, inclusões e variações volumétricas | Inspeção interna de soldas e componentes em aplicações que exigem registro por imagem |
Ensaio não destrutivo: critérios técnicos e aplicações
O Ensaio Visual costuma ser uma etapa inicial relevante porque permite identificar condições evidentes da superfície antes da aplicação de técnicas complementares.
Ele não deve ser tratado como uma simples olhada informal, quando executado como END, segue critérios técnicos de observação, iluminação, acesso, preparação da superfície e aceitação conforme o escopo da inspeção.
O Líquido Penetrante é indicado para revelar descontinuidades abertas à superfície.
O método pode ser útil em juntas soldadas e componentes nos quais se busca evidenciar trincas, poros ou outras aberturas superficiais.
Sua aplicação depende das condições da superfície, do material, da limpeza e dos requisitos técnicos do projeto.
O ensaio por Partículas Magnéticas é aplicado em materiais ferromagnéticos.
Sua principal contribuição é apoiar a identificação de descontinuidades superficiais e próximas à superfície, especialmente em regiões de solda e áreas sujeitas a concentração de tensões.
Por depender do comportamento magnético do material, não é uma alternativa universal para todos os metais.
O Ultrassom é uma técnica voltada à detecção de falhas internas.
Ele pode ser considerado quando a necessidade é avaliar a integridade volumétrica de soldas, chapas, peças ou componentes industriais sem cortar ou danificar o item inspecionado.
Porém, sua eficácia está ligada à geometria, ao acesso, à espessura, à preparação da superfície e à definição correta dos parâmetros de inspeção.
A Radiografia permite identificar problemas internos por meio de imagem radiográfica, sendo utilizada em contextos nos quais a visualização do interior da junta soldada ou do componente é tecnicamente relevante.
Como ocorre com os demais métodos, sua aplicação deve considerar requisitos normativos, condições de segurança, geometria da peça e critérios de aceitação.
Nenhum método de END deve ser escolhido como solução única para todos os casos.
Em muitos projetos industriais, as técnicas são complementares, o EV pode orientar uma triagem inicial, LP ou PM podem aprofundar a investigação de descontinuidades superficiais, enquanto UT ou RT podem ser considerados para avaliação interna.
A Jota Soldas inclui EV, LP, PM, UT e RT em seu portfólio de Ensaios Não Destrutivos, aplicando esses serviços conforme critérios técnicos específicos e necessidades do projeto.
Quando houver conteúdos internos relacionados, esta seção pode se conectar naturalmente a páginas sobre soldagem industrial, controle de qualidade em juntas soldadas, fabricação de estruturas metálicas, skids, spools ou montagem industrial, pois esses temas ajudam o leitor a entender onde cada método se encaixa no ciclo de fabricação, montagem, adequação e manutenção.
Aplicações em soldas, estruturas metálicas, skids, spools e componentes industriais
Na prática industrial, o END não é apenas uma etapa isolada de inspeção, ele pode apoiar decisões em diferentes momentos do ciclo de vida de uma peça, desde a fabricação até a montagem, adequação e manutenção.
Em soldagem industrial, por exemplo, a aplicação de um Ensaio não destrutivo ajuda a verificar juntas soldadas sem inutilizar o componente, contribuindo para o controle de qualidade e para a conformidade com especificações técnicas do projeto.
Em juntas soldadas, os ensaios podem ser usados para avaliar condições superficiais ou internas, conforme o método selecionado e o tipo de descontinuidade que se pretende investigar.
Isso é especialmente relevante em estruturas metálicas, componentes personalizados, skids e spools, nos quais a geometria, o acesso à região inspecionada, o material e a criticidade da aplicação influenciam diretamente a escolha do procedimento.
Aplicações comuns do END em ambientes industriais incluem:
- inspeção de juntas soldadas após etapas de fabricação ou montagem;
- avaliação de estruturas metálicas antes da liberação para uso ou continuidade do processo;
- verificação de componentes personalizados produzidos conforme requisitos específicos;
- apoio ao controle de qualidade em skids e spools;
- análise de condições em serviços de manutenção industrial;
- suporte técnico em adequações de equipamentos, linhas, bases e conjuntos metálicos;
- identificação antecipada de descontinuidades que poderiam gerar retrabalho;
- verificação de conformidade com critérios de aceitação definidos tecnicamente.
Em caldeirarias, metalúrgicas, indústrias de fabricação e montagem e no setor de óleo e gás, o END é útil porque permite avaliar a integridade de materiais e soldas preservando o componente.
Essa característica é importante quando a peça precisa seguir para montagem, operação, manutenção ou adequação sem ser destruída durante a inspeção.
A aplicação, porém, não deve ser tratada como padrão único para todos os casos.
Um componente de baixa complexidade pode exigir uma abordagem diferente de uma junta crítica em um conjunto metálico mais complexo.
O tipo de material, a espessura, a posição da solda, a geometria do conjunto, o histórico de fabricação, o acesso físico e os requisitos normativos aplicáveis precisam ser considerados antes da definição do método.
É nesse ponto que a experiência em soldagem, fabricação e montagem industrial se torna relevante.
A Jota Soldas atua com estruturas metálicas, skids, spools, componentes personalizados, montagem, adequação e manutenção, integrando os Ensaios Não Destrutivos à leitura técnica de cada projeto.
Em vez de aplicar o ensaio de forma genérica, a avaliação deve partir do entendimento do que será inspecionado, por que será inspecionado e quais critérios técnicos serão usados para aceitar ou reprovar uma condição.
Para definir o método mais adequado, o caminho mais seguro é consultar a Jota Soldas com as informações técnicas da aplicação, permitindo uma avaliação alinhada ao material, à solda, à etapa do processo e ao nível de criticidade envolvido.
Como escolher o método adequado e quais critérios considerar?
A escolha do método de END não deve começar pelo nome do ensaio, mas pela pergunta técnica que precisa ser respondida.
Antes de definir entre EV, LP, PM, UT ou RT, é necessário entender o material, o tipo de descontinuidade mais provável, a geometria da peça, o acesso disponível, a criticidade do componente e os requisitos normativos ou especificações técnicas aplicáveis ao projeto.
Um bom processo decisório costuma considerar perguntas como:
- O material é ferromagnético? Se for, o ensaio por Partículas Magnéticas pode ser considerado para descontinuidades superficiais e subsuperficiais próximas à superfície.
- A falha esperada está aberta à superfície? Nesse caso, Líquido Penetrante pode ser útil, especialmente quando se busca evidenciar trincas, porosidades abertas ou outras descontinuidades superficiais.
- A preocupação é interna ao componente ou à junta soldada? Ultrassom e Radiografia são métodos associados à avaliação volumétrica, cada um com limitações, requisitos de acesso e formas distintas de interpretação.
- A geometria permite acesso adequado? Peças complexas, spools, skids, estruturas metálicas e juntas em campo podem exigir combinação de técnicas ou adaptação do plano de inspeção.
- Existe requisito normativo, critério de aceitação ou especificação do cliente? O método deve estar alinhado ao escopo técnico definido, e não apenas à conveniência operacional.
- Qual é a criticidade do componente? Quanto maior o impacto de uma falha na segurança operacional, integridade estrutural ou continuidade do processo, mais criteriosa deve ser a seleção, execução e documentação da inspeção.
Uma diferença importante é que o Ensaio não destrutivo preserva o componente avaliado, enquanto ensaios destrutivos exigem a retirada, corte, ruptura ou inutilização total ou parcial de uma amostra.
Isso não significa que um substitua automaticamente o outro.
Em projetos industriais, a escolha depende da finalidade da inspeção, verificar integridade sem interromper o uso da peça, validar características por amostragem, atender critérios de fabricação, apoiar manutenção preventiva ou comprovar conformidade documental.
Matriz conceitual de orientação:
| Situação de inspeção | Método que pode ser considerado | Observação técnica |
|---|---|---|
| Verificação inicial de soldas, acabamento e condições superficiais visíveis | EV | Costuma ser etapa inicial, mas não substitui métodos complementares quando há exigência técnica |
| Suspeita de descontinuidade superficial aberta | LP | Aplicável conforme material, preparação da superfície e critério de aceitação definido |
| Material ferromagnético com busca por indicações superficiais ou próximas à superfície | PM | Depende da magnetização adequada, geometria e acesso à região inspecionada |
| Necessidade de avaliar descontinuidades internas | UT | Requer técnica adequada, acesso, calibração e interpretação especializada |
| Necessidade de registro por imagem de condições internas | RT | Exige planejamento técnico específico, controle de exposição e interpretação conforme critérios aplicáveis |
Ensaio não destrutivo: critérios técnicos e aplicações!
Essa matriz é apenas uma orientação educacional.
Ela não substitui a avaliação técnica do projeto, os requisitos normativos aplicáveis, os critérios de aceitação definidos em documentação de engenharia ou o escopo formal da inspeção industrial.
Em muitos casos, a decisão mais segura envolve combinar métodos, por exemplo, uma inspeção visual pode anteceder LP ou PM, enquanto UT ou RT podem ser indicados quando há necessidade de avaliar o interior de uma junta soldada ou componente.
Também é importante reconhecer os limites de aplicação.
Nenhum método de END é universal.
Um ensaio pode ser adequado para determinada junta, material e geometria, mas pouco eficiente em outra condição.
A confiabilidade do resultado depende da seleção correta da técnica, preparação da superfície quando aplicável, acesso à área inspecionada, rastreabilidade técnica, documentação dos registros e comparação das indicações encontradas com critérios de aceitação previamente definidos.
Na prática, o END contribui para preservar componentes, identificar descontinuidades antes que evoluam para falhas mais críticas e reduzir custos associados a manutenção corretiva, retrabalho ou substituição desnecessária de peças.
Esses benefícios são especialmente relevantes em soldas, estruturas metálicas, spools, skids, componentes personalizados, caldeirarias, fabricação, montagem e manutenção industrial, onde a integridade está diretamente ligada à segurança, confiabilidade e conformidade.
A Jota Soldas desenvolve Ensaios Não Destrutivos conforme as especificidades de cada projeto, avaliando soldas, materiais, componentes e estruturas metálicas com base em critérios técnicos.
A empresa atua em âmbito nacional e integra esse serviço ao seu contexto de soldagem, fabricação, montagem, adequação e manutenção industrial, sempre com foco no entendimento da necessidade do cliente e nas exigências aplicáveis ao escopo.
Perguntas técnicas sobre a escolha do END:
END danifica a peça?
Não.
A proposta dos Ensaios Não Destrutivos é avaliar a integridade sem comprometer a utilização do material, componente ou junta soldada.
Como saber qual método usar?
A escolha depende do material, tipo de descontinuidade esperada, geometria, acesso, criticidade do componente, especificações técnicas e requisitos normativos.
END é igual a ensaio destrutivo?
Não.
O END preserva o componente; o ensaio destrutivo envolve romper, cortar ou inutilizar uma amostra para análise.
O END pode ser aplicado em soldas?
Sim.
A inspeção de juntas soldadas é uma das aplicações mais comuns, especialmente para controle de qualidade, conformidade e apoio à manutenção.
A inspeção visual é suficiente?
Depende do requisito técnico.
O EV é relevante, mas pode precisar ser complementado por LP, PM, UT ou RT conforme o risco, a aplicação e o critério de aceitação.
Para definir o método mais adequado, o caminho mais seguro é consultar a Jota Soldas com as informações do projeto, material, tipo de componente, finalidade da inspeção e requisitos técnicos envolvidos.
Assim, a escolha do END pode ser orientada por critérios de engenharia, preservando segurança, qualidade, eficiência e conformidade em ambientes industriais.
Para saber mais sobre Ensaio não destrutivo
Ligue para (11) 4358-4906 ou clique aqui e entre em contato por e-mail.
Entre em contato agora mesmo!
Clique no botão e entre em contato para tirar dúvidas ou solicitar um orçamento.
Solicitar contatoPrincipais regiões de atendimento:
- Atendimento realizado em todo o estado de Acre.
- Atendimento realizado em todo o estado de Alagoas.
- Atendimento realizado em todo o estado de Amapá.
- Atendimento realizado em todo o estado de Amazonas.
- Atendimento realizado em todo o estado de Bahia.
- Atendimento realizado em todo o estado de Ceará.
- Atendimento realizado em todo o estado de Distrito Federal.
- Atendimento realizado em todo o estado de Espírito Santo.
- Atendimento realizado em todo o estado de Goiás.
- Atendimento realizado em todo o estado de Maranhão.
- Atendimento realizado em todo o estado de Mato Grosso.
- Atendimento realizado em todo o estado de Mato Grosso do Sul.
- Atendimento realizado em todo o estado de Minas Gerais.
- Atendimento realizado em todo o estado de Pará.
- Atendimento realizado em todo o estado de Paraíba.
- Atendimento realizado em todo o estado de Paraná.
- Atendimento realizado em todo o estado de Pernambuco.
- Atendimento realizado em todo o estado de Piauí.
- Atendimento realizado em todo o estado de Rio de Janeiro.
- Atendimento realizado em todo o estado de Rio Grande do Norte.
- Atendimento realizado em todo o estado de Rio Grande do Sul.
- Atendimento realizado em todo o estado de Rondônia.
- Atendimento realizado em todo o estado de Roraima.
- Atendimento realizado em todo o estado de Santa Catarina.
- Atendimento realizado em todo o estado de São Paulo.
- Atendimento realizado em todo o estado de Sergipe.
- Atendimento realizado em todo o estado de Tocantins.

