Galeria
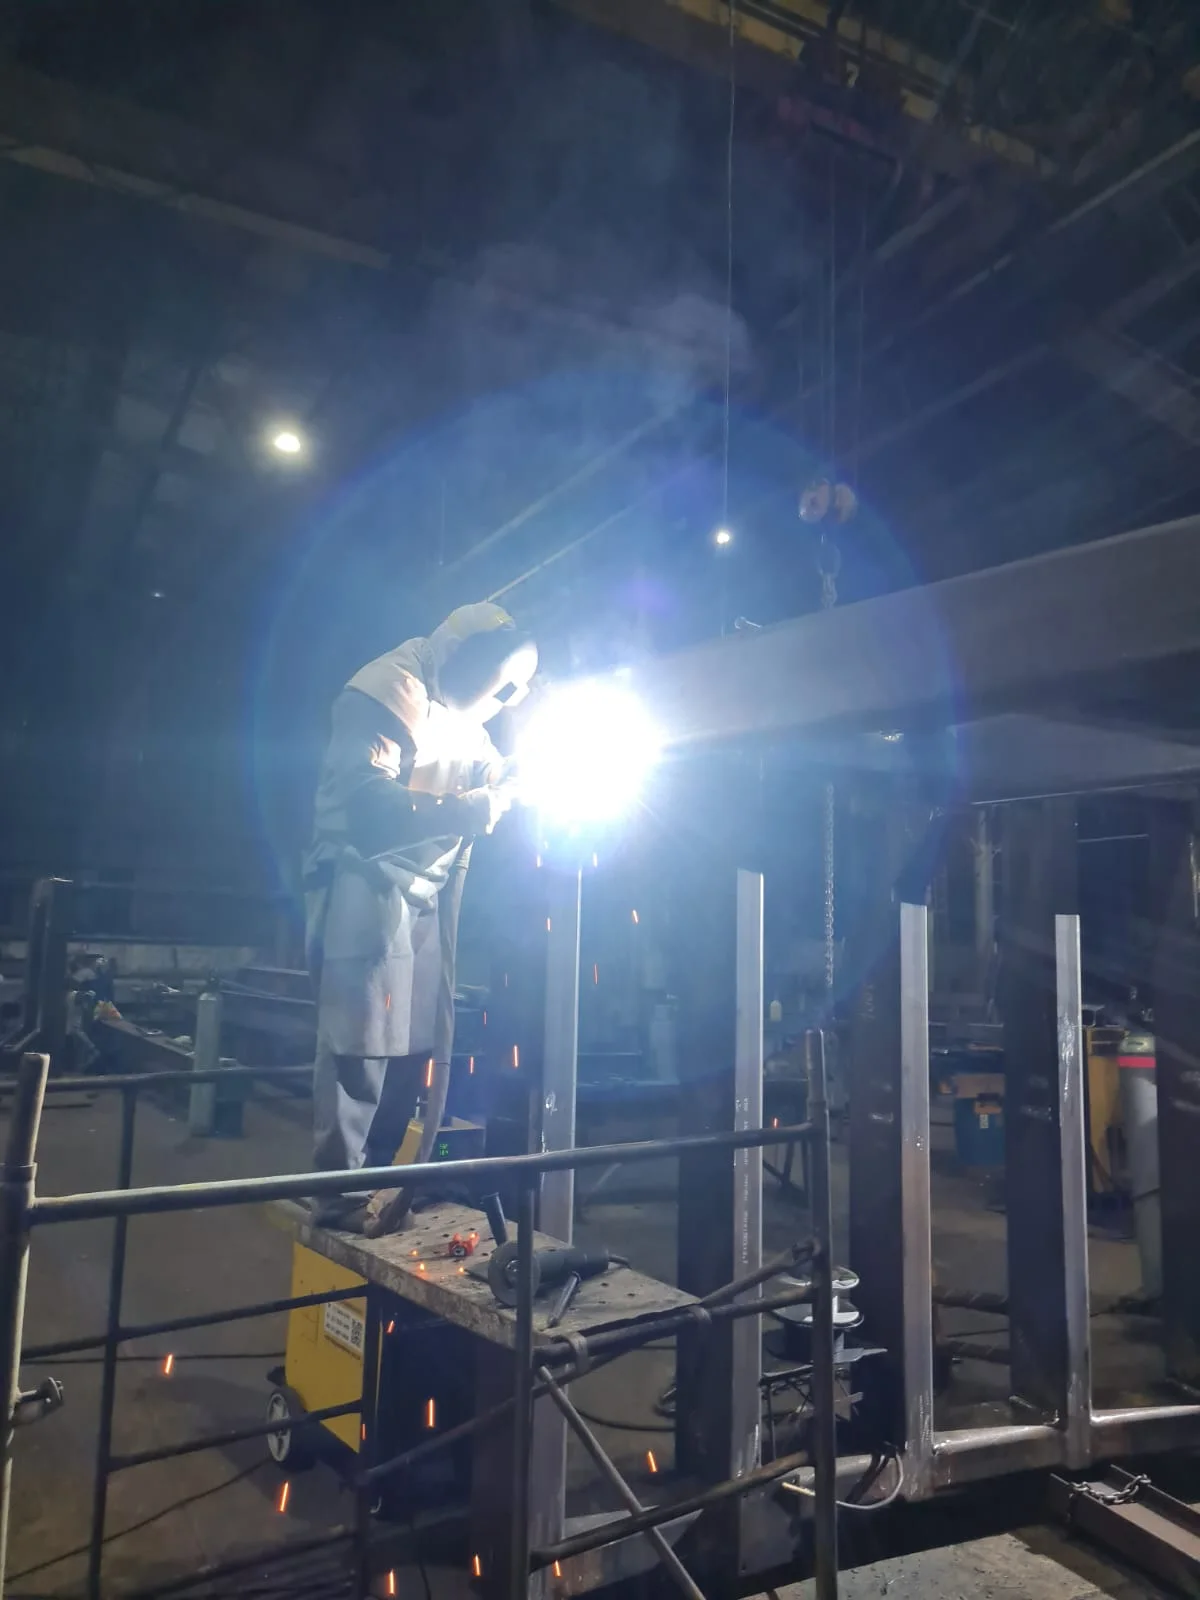
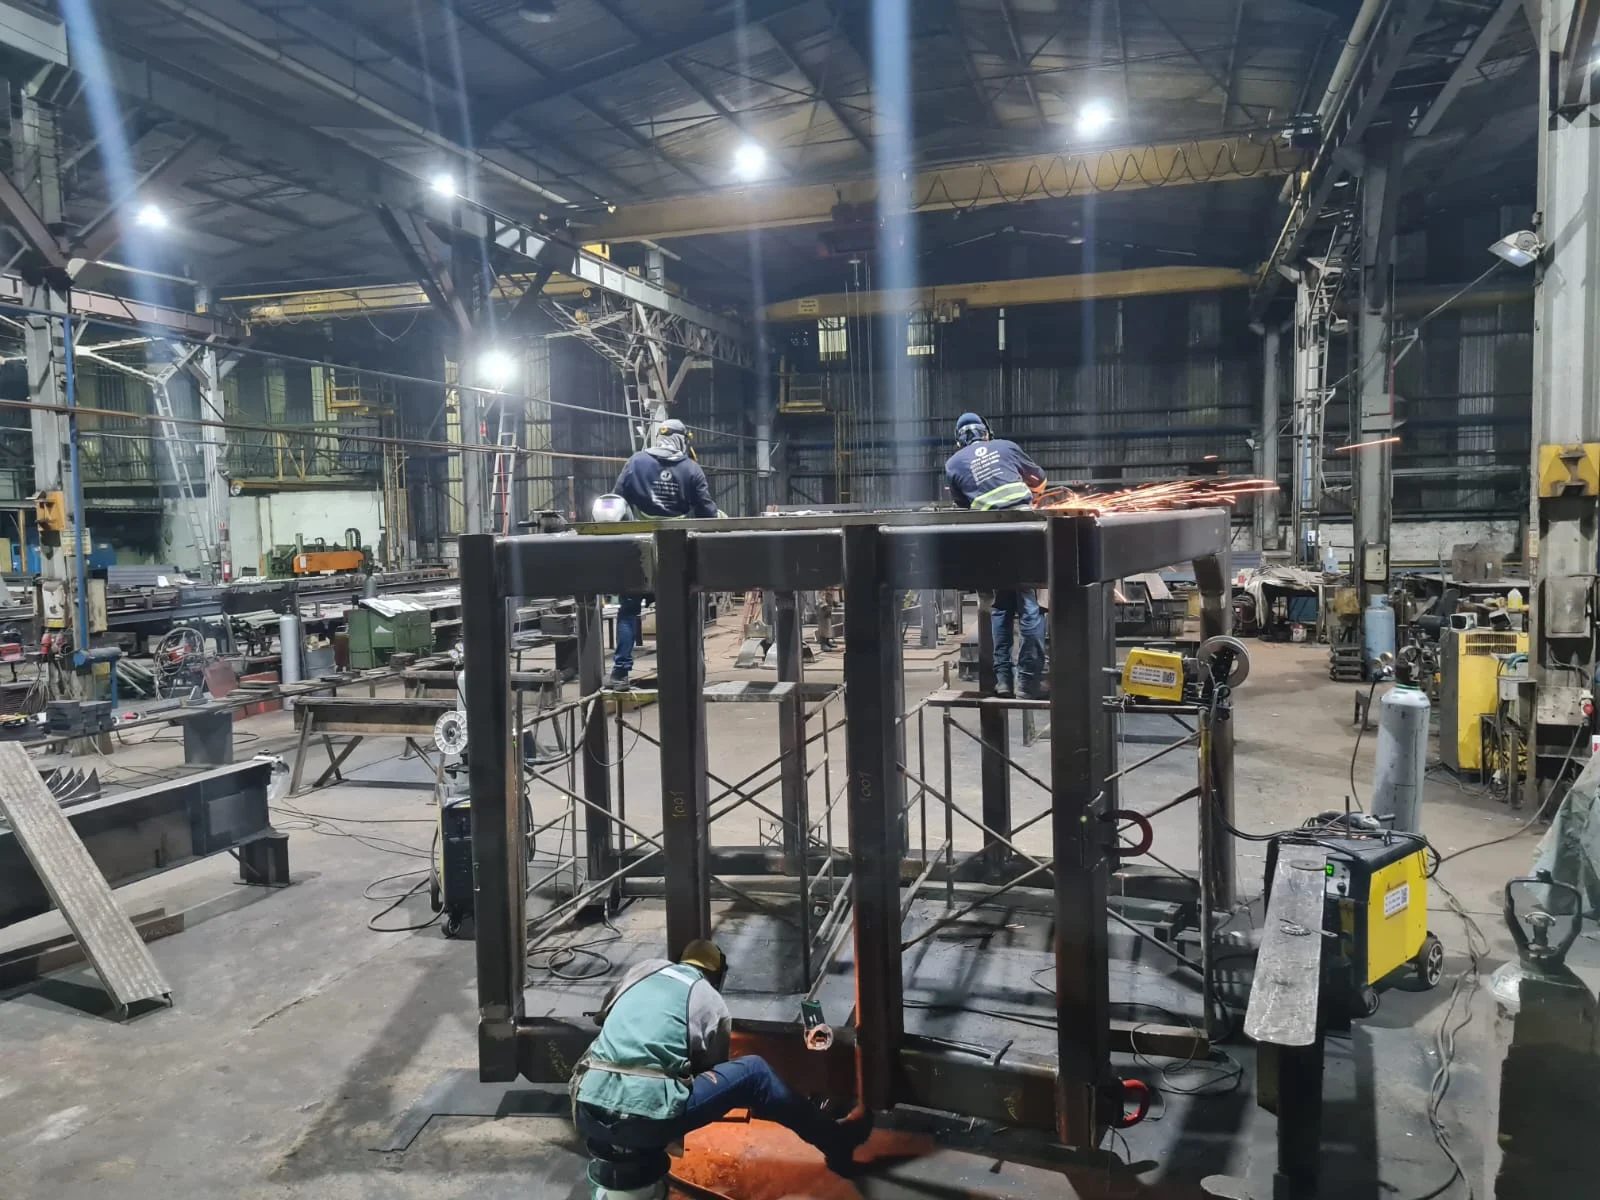
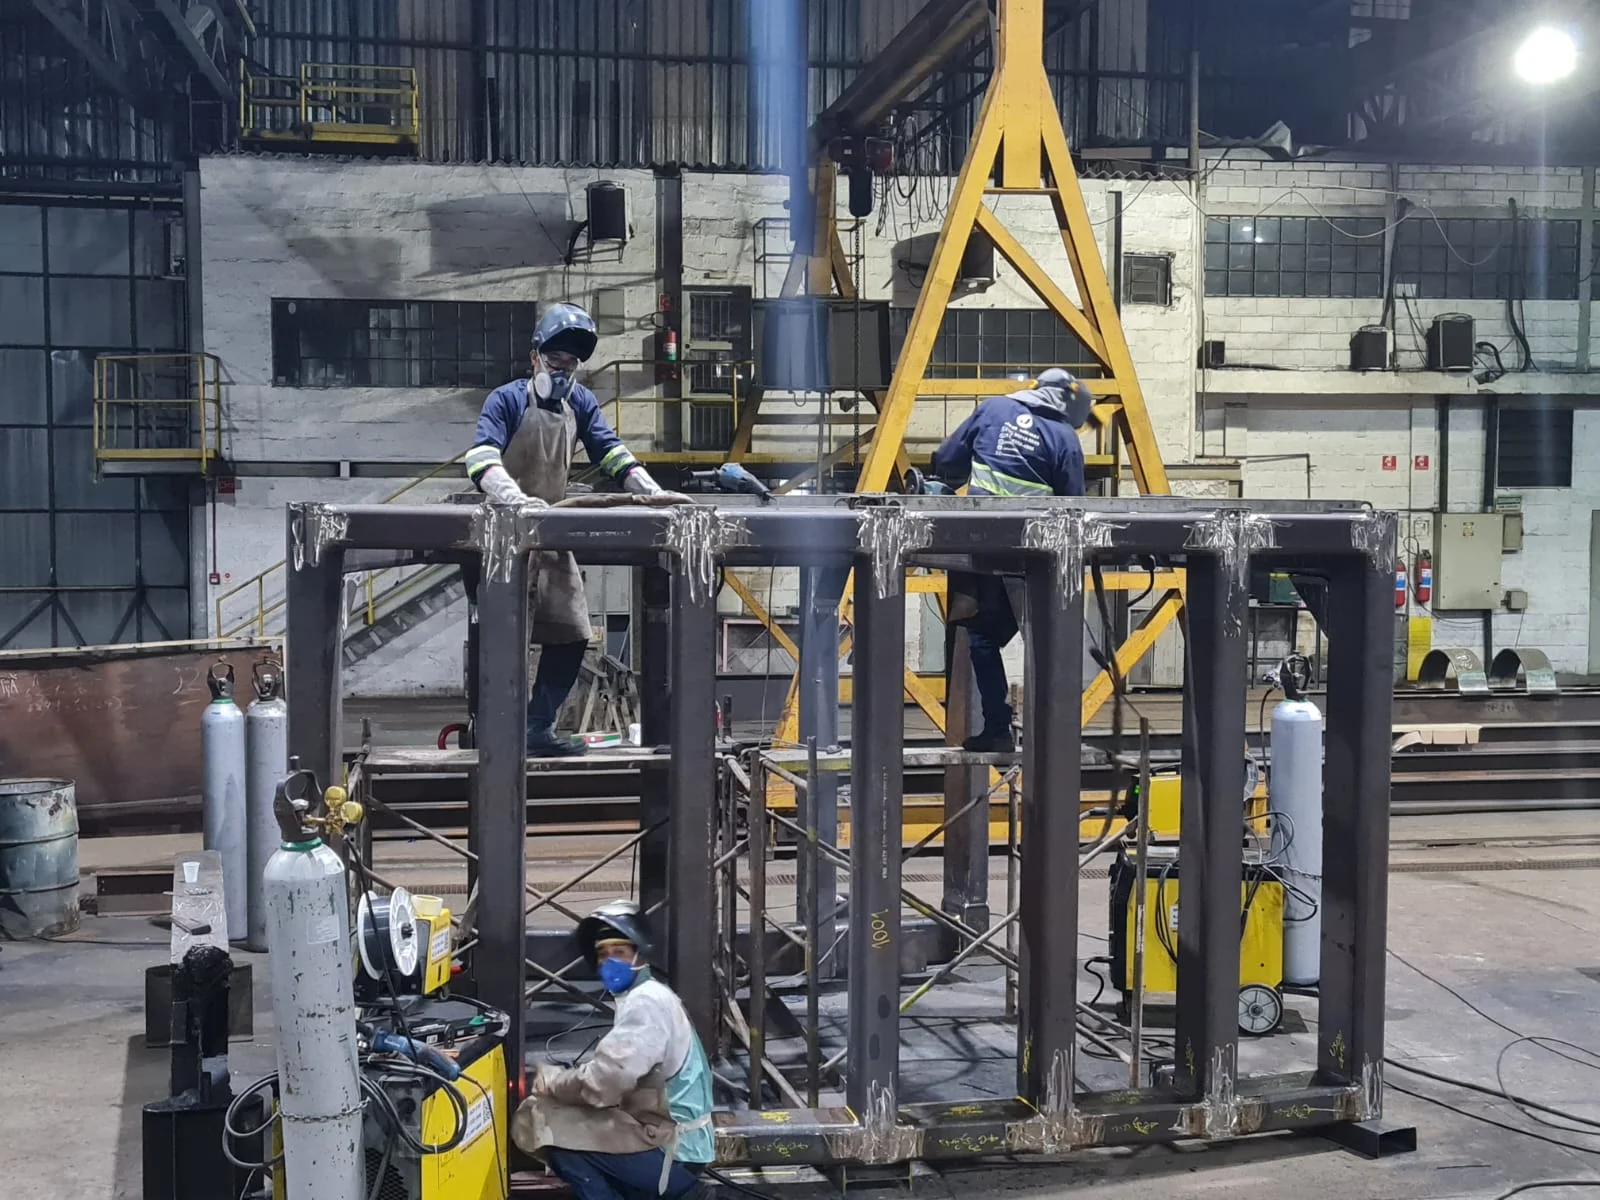
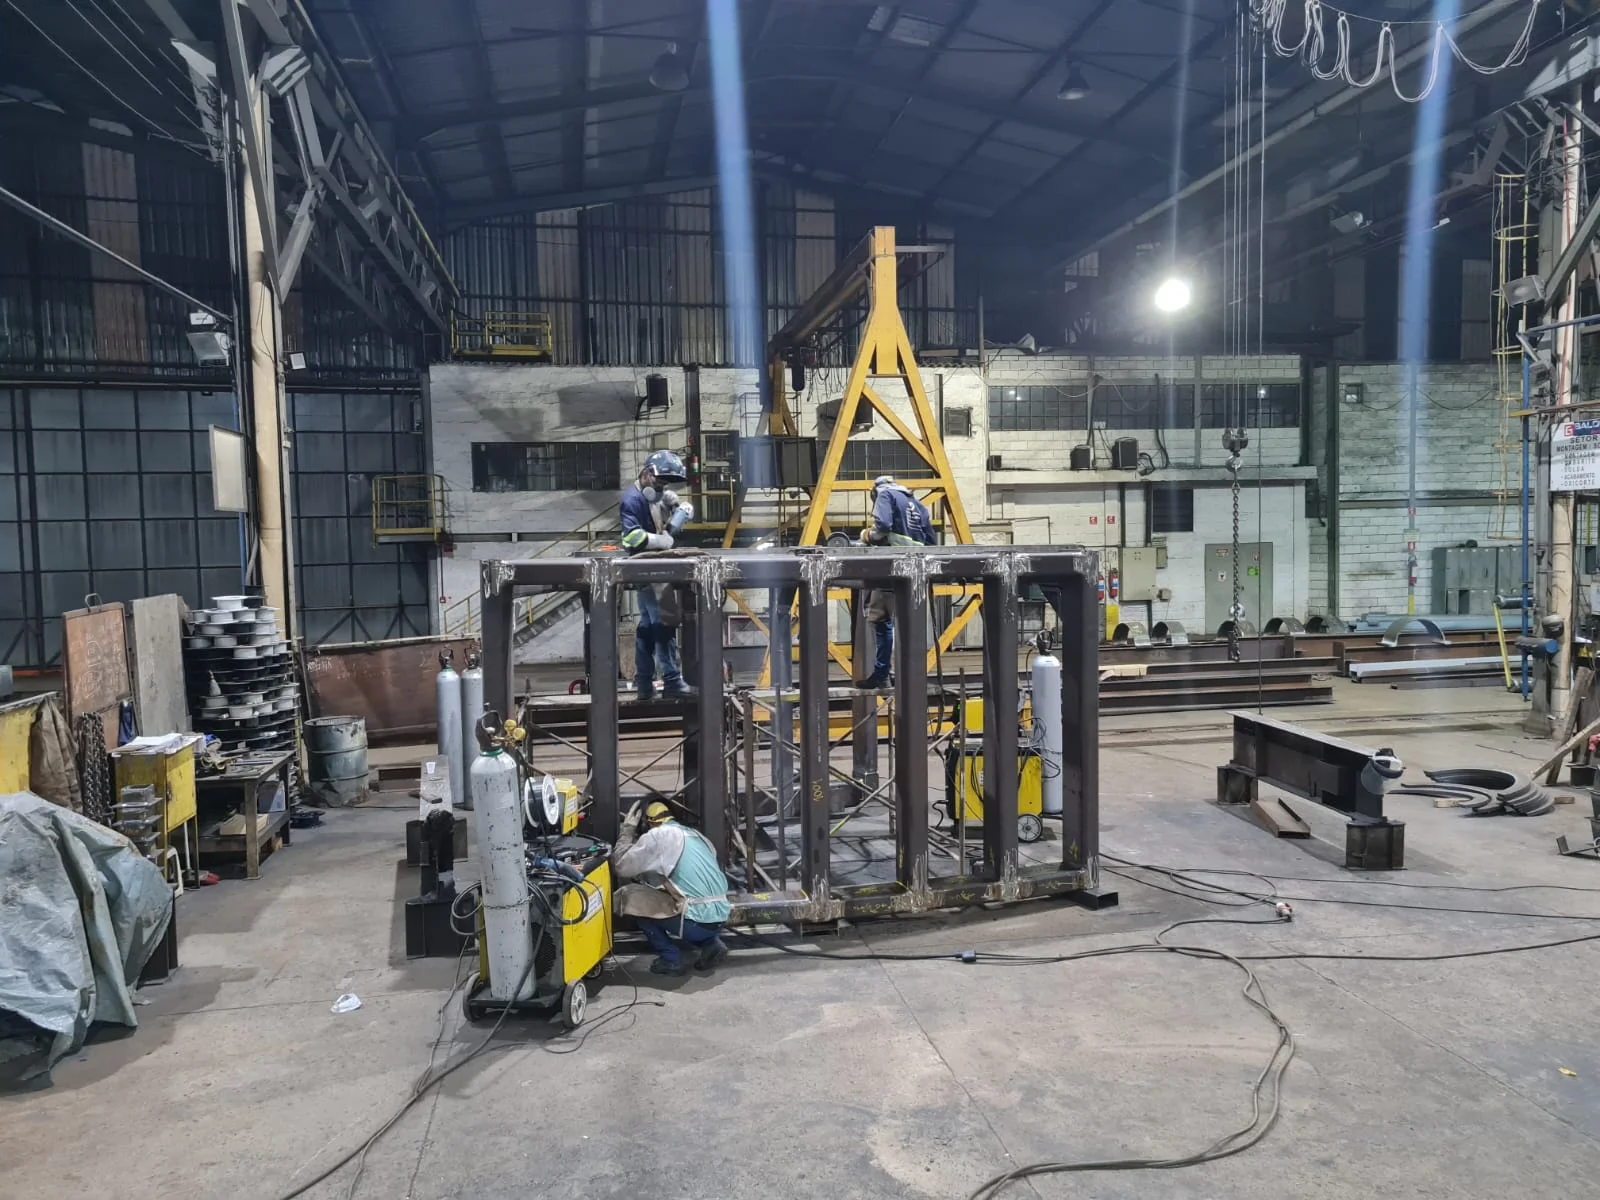
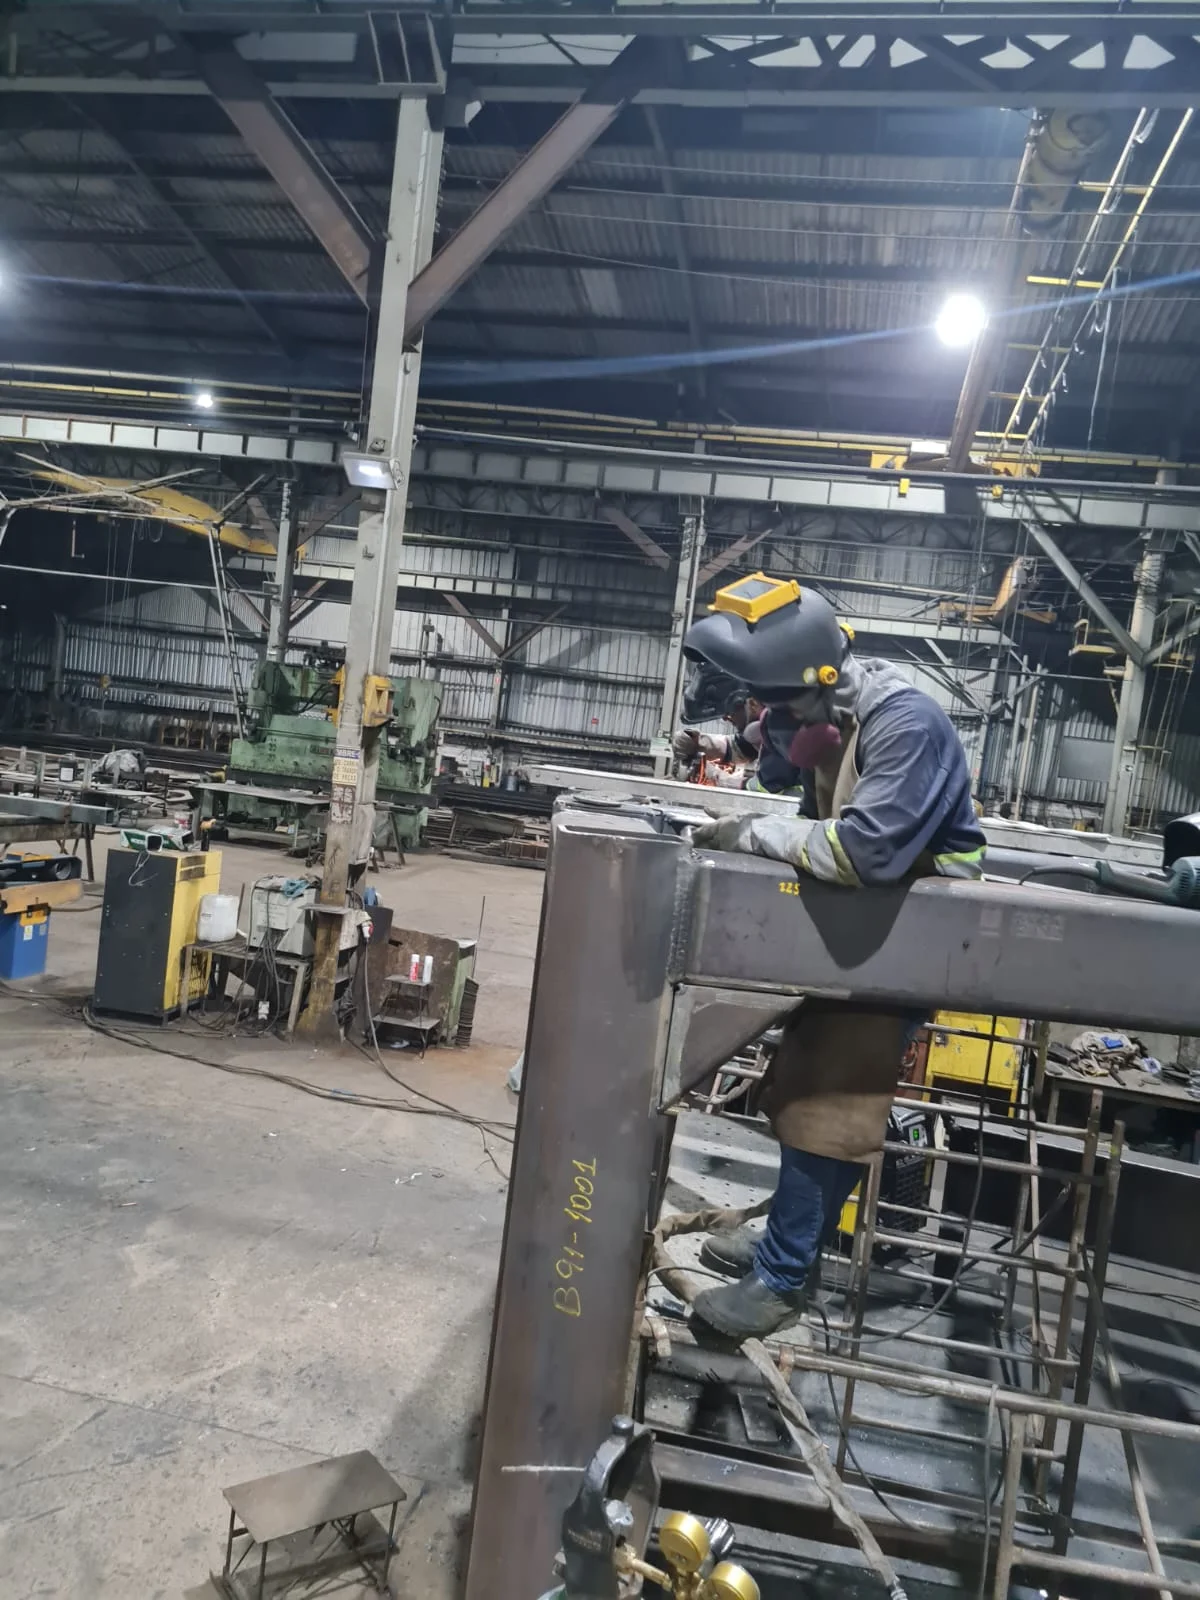
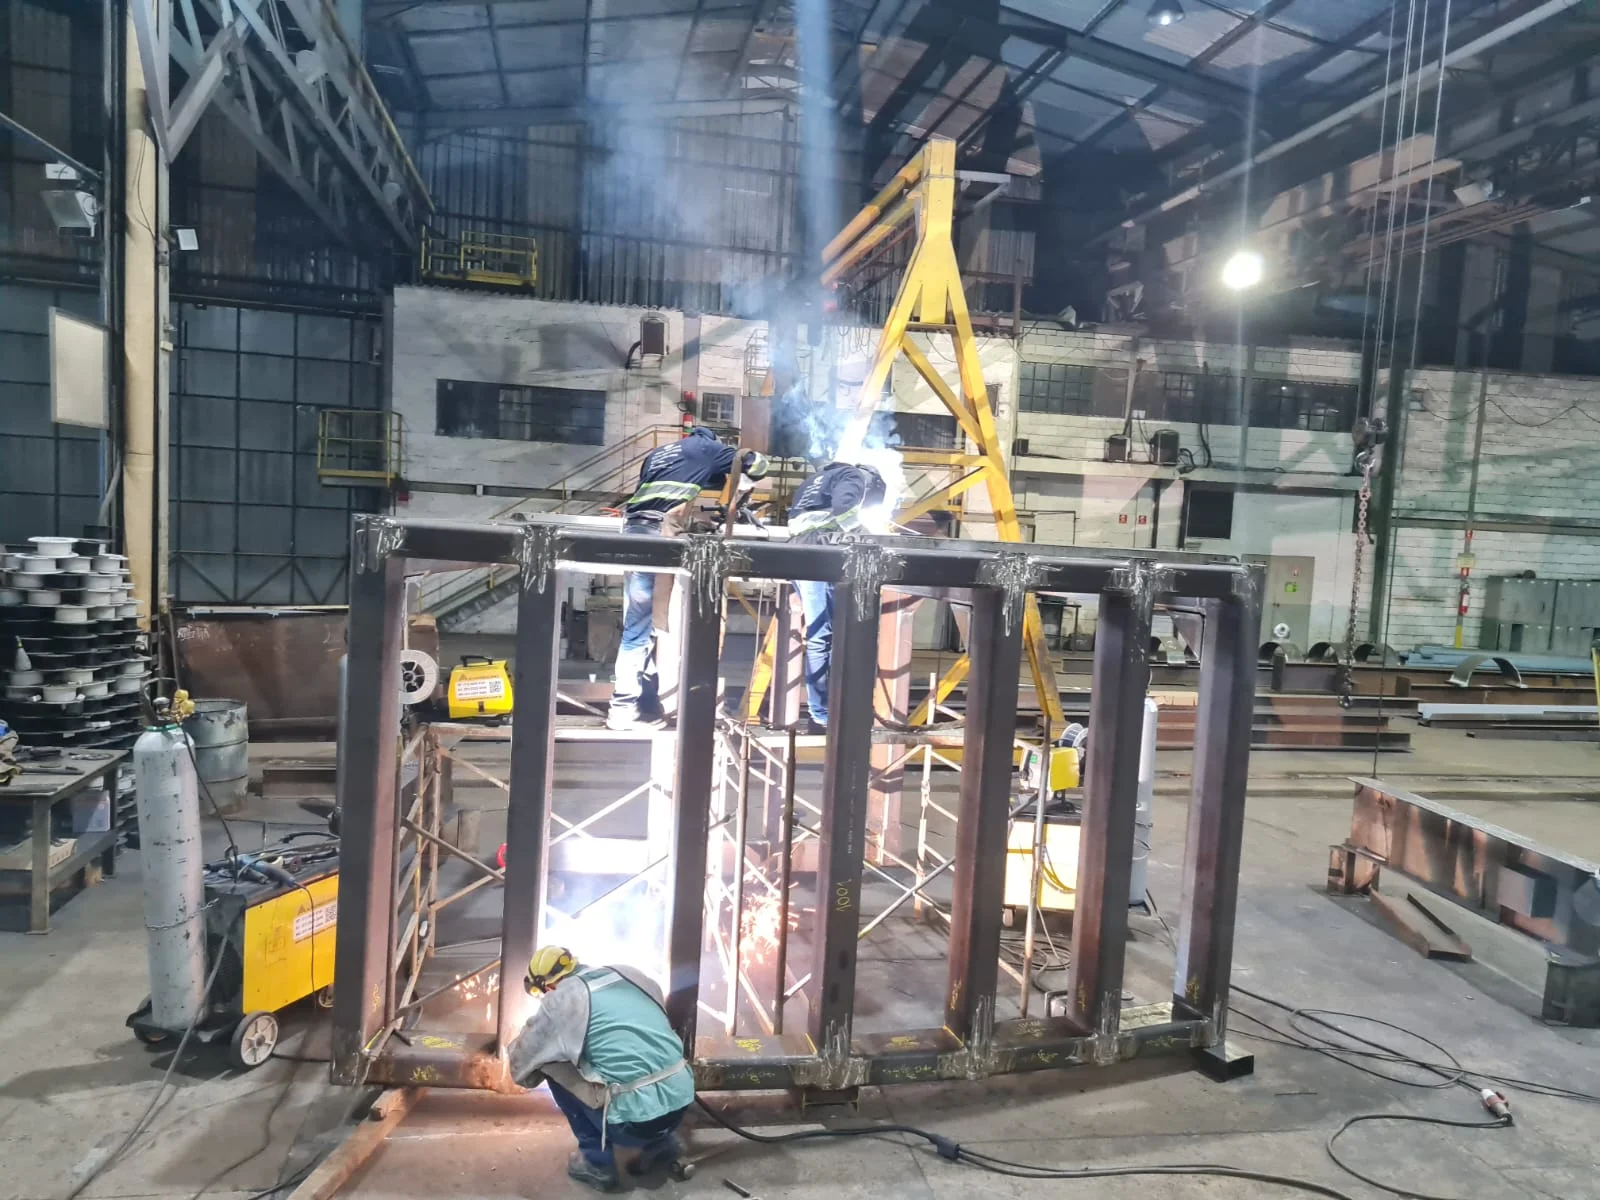
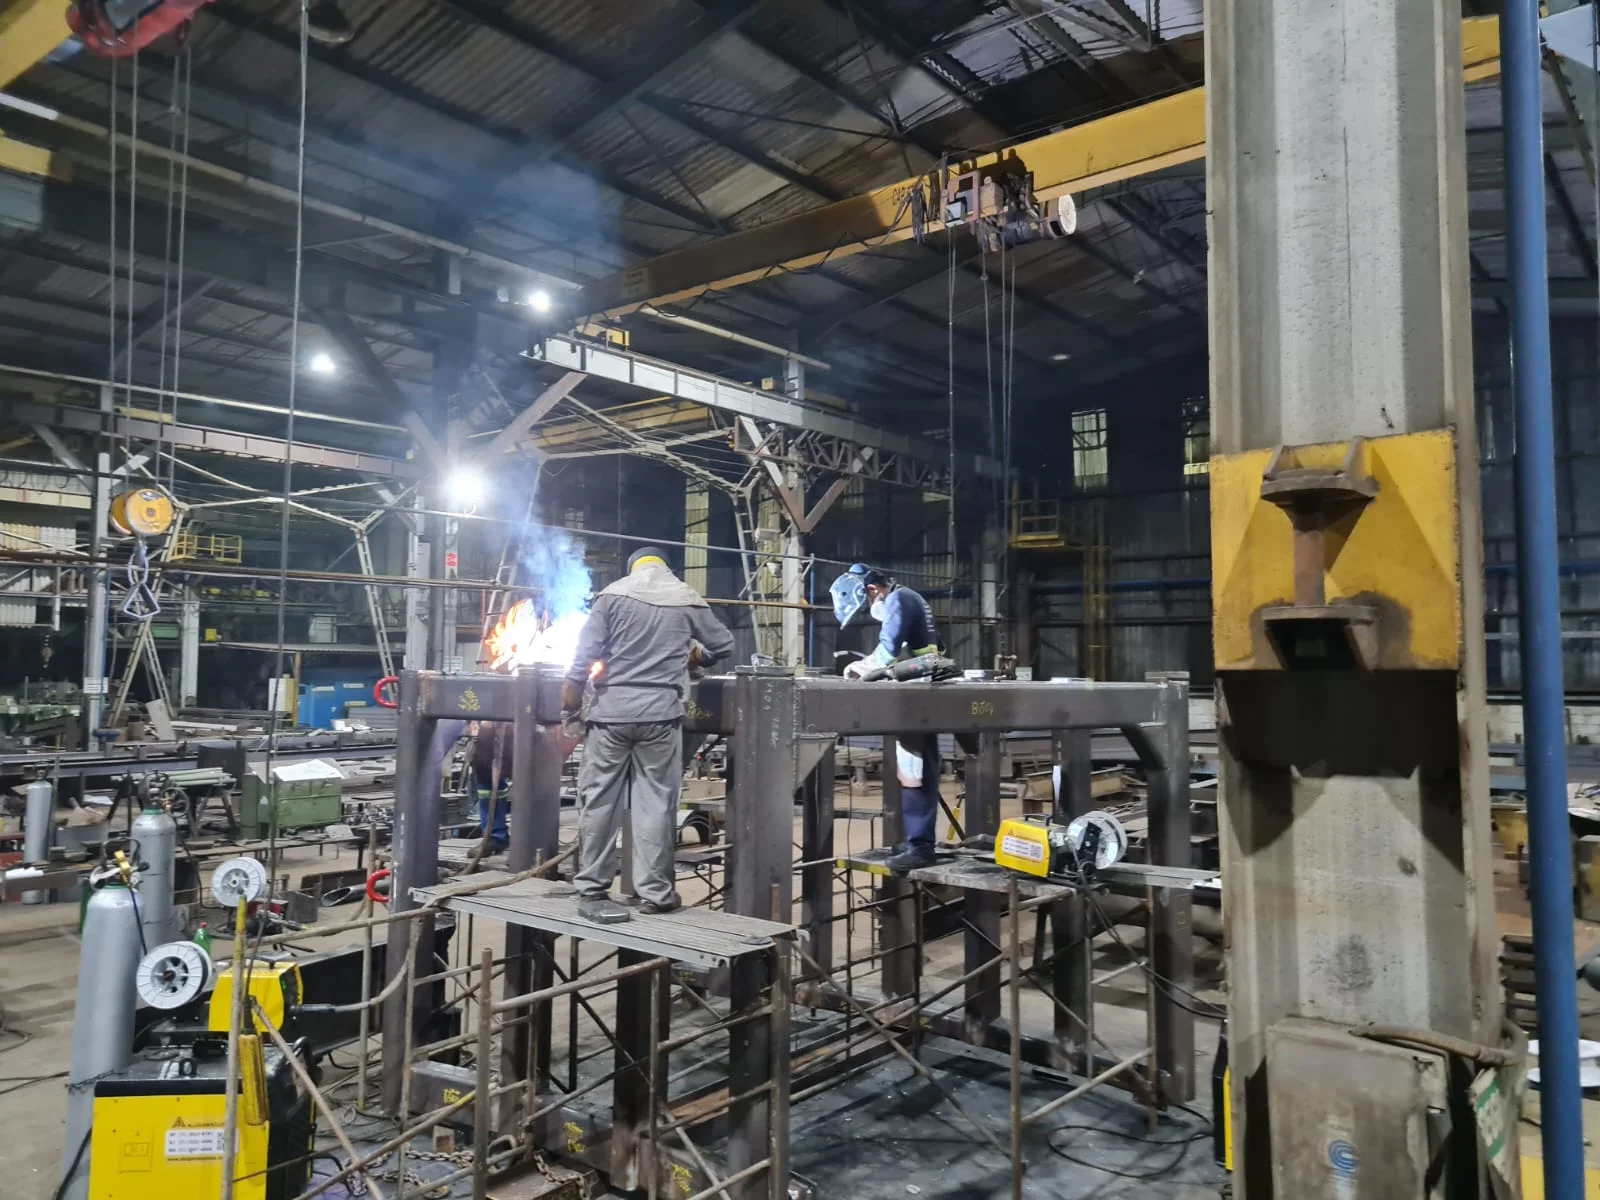
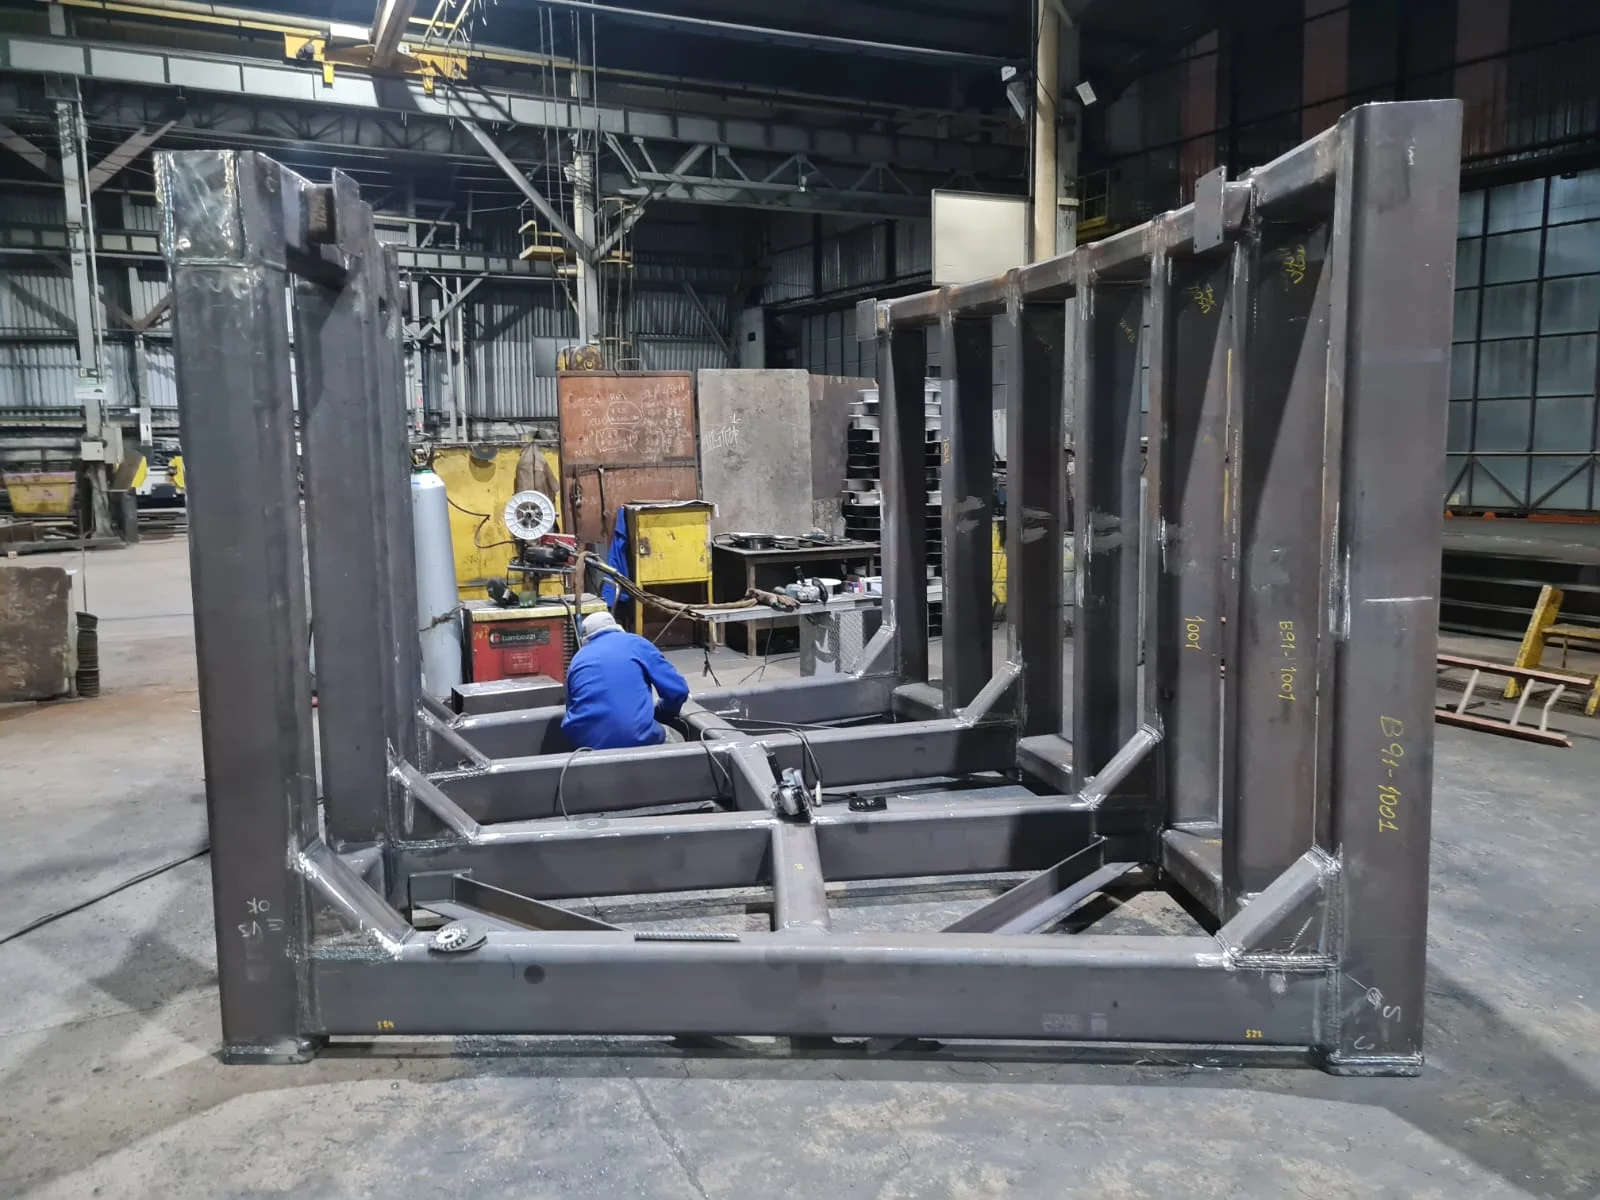
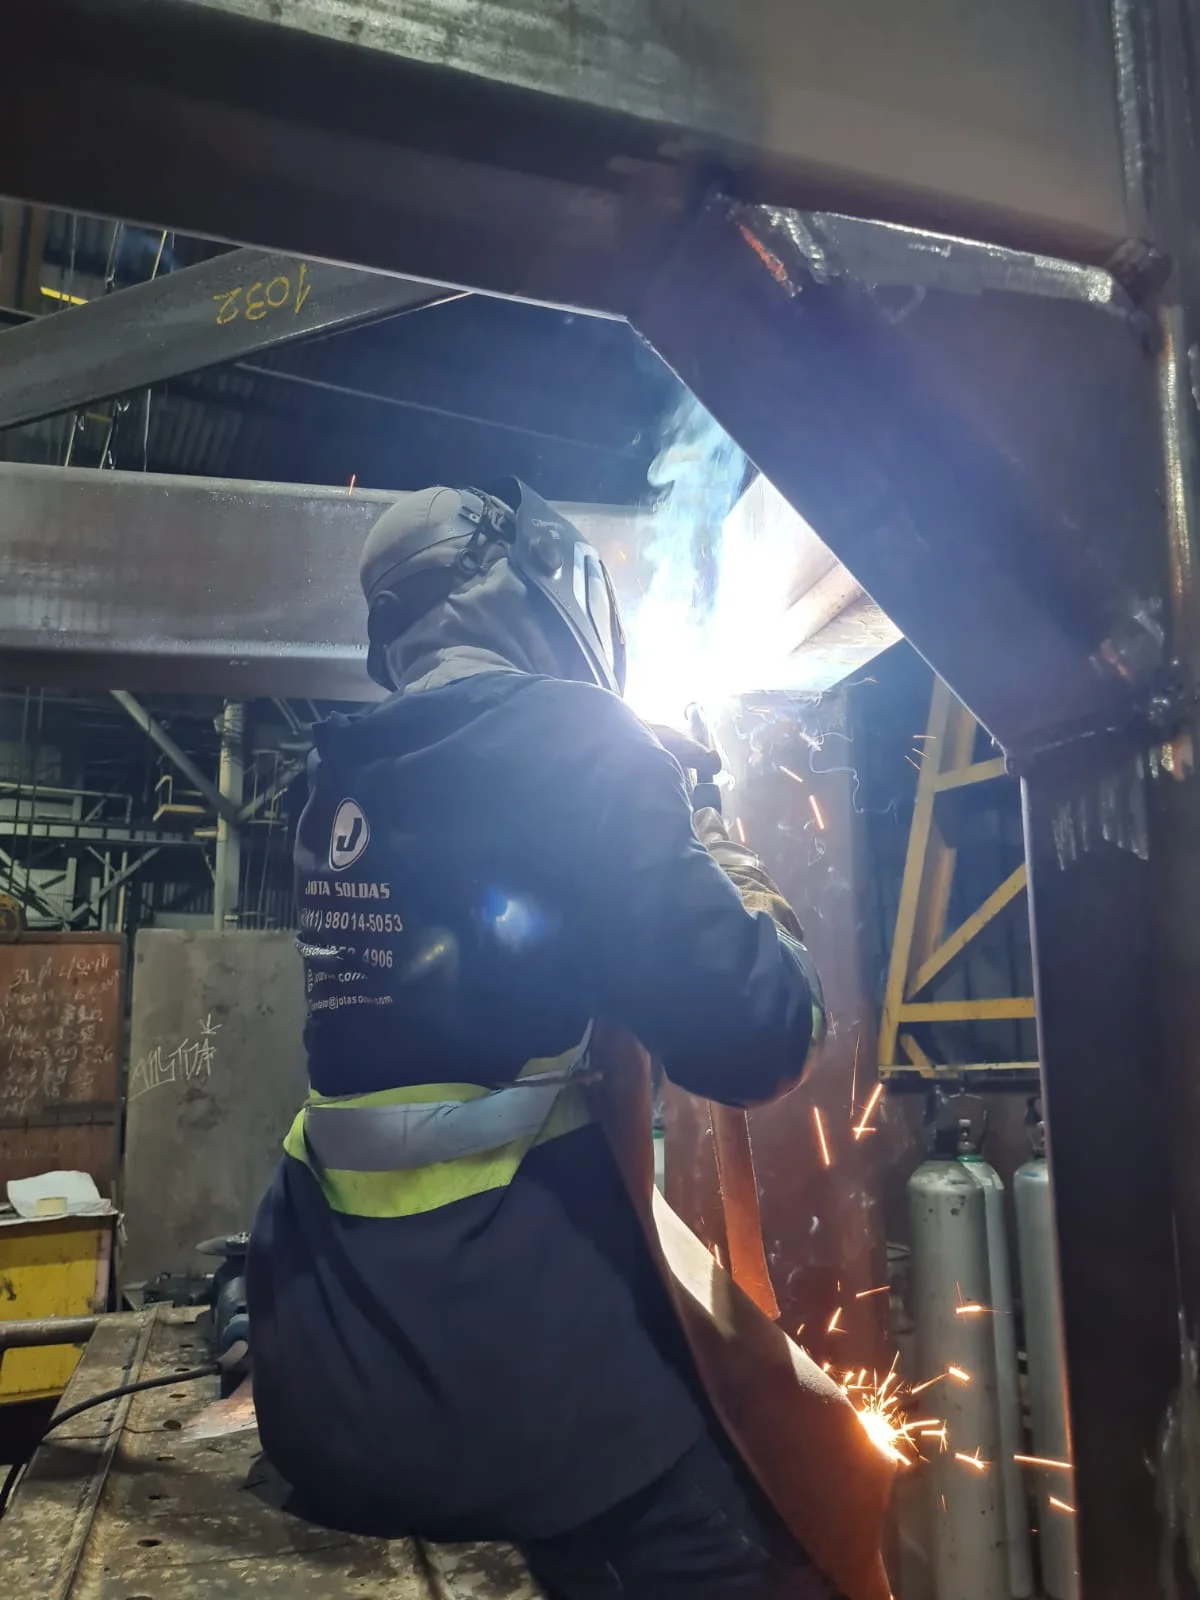
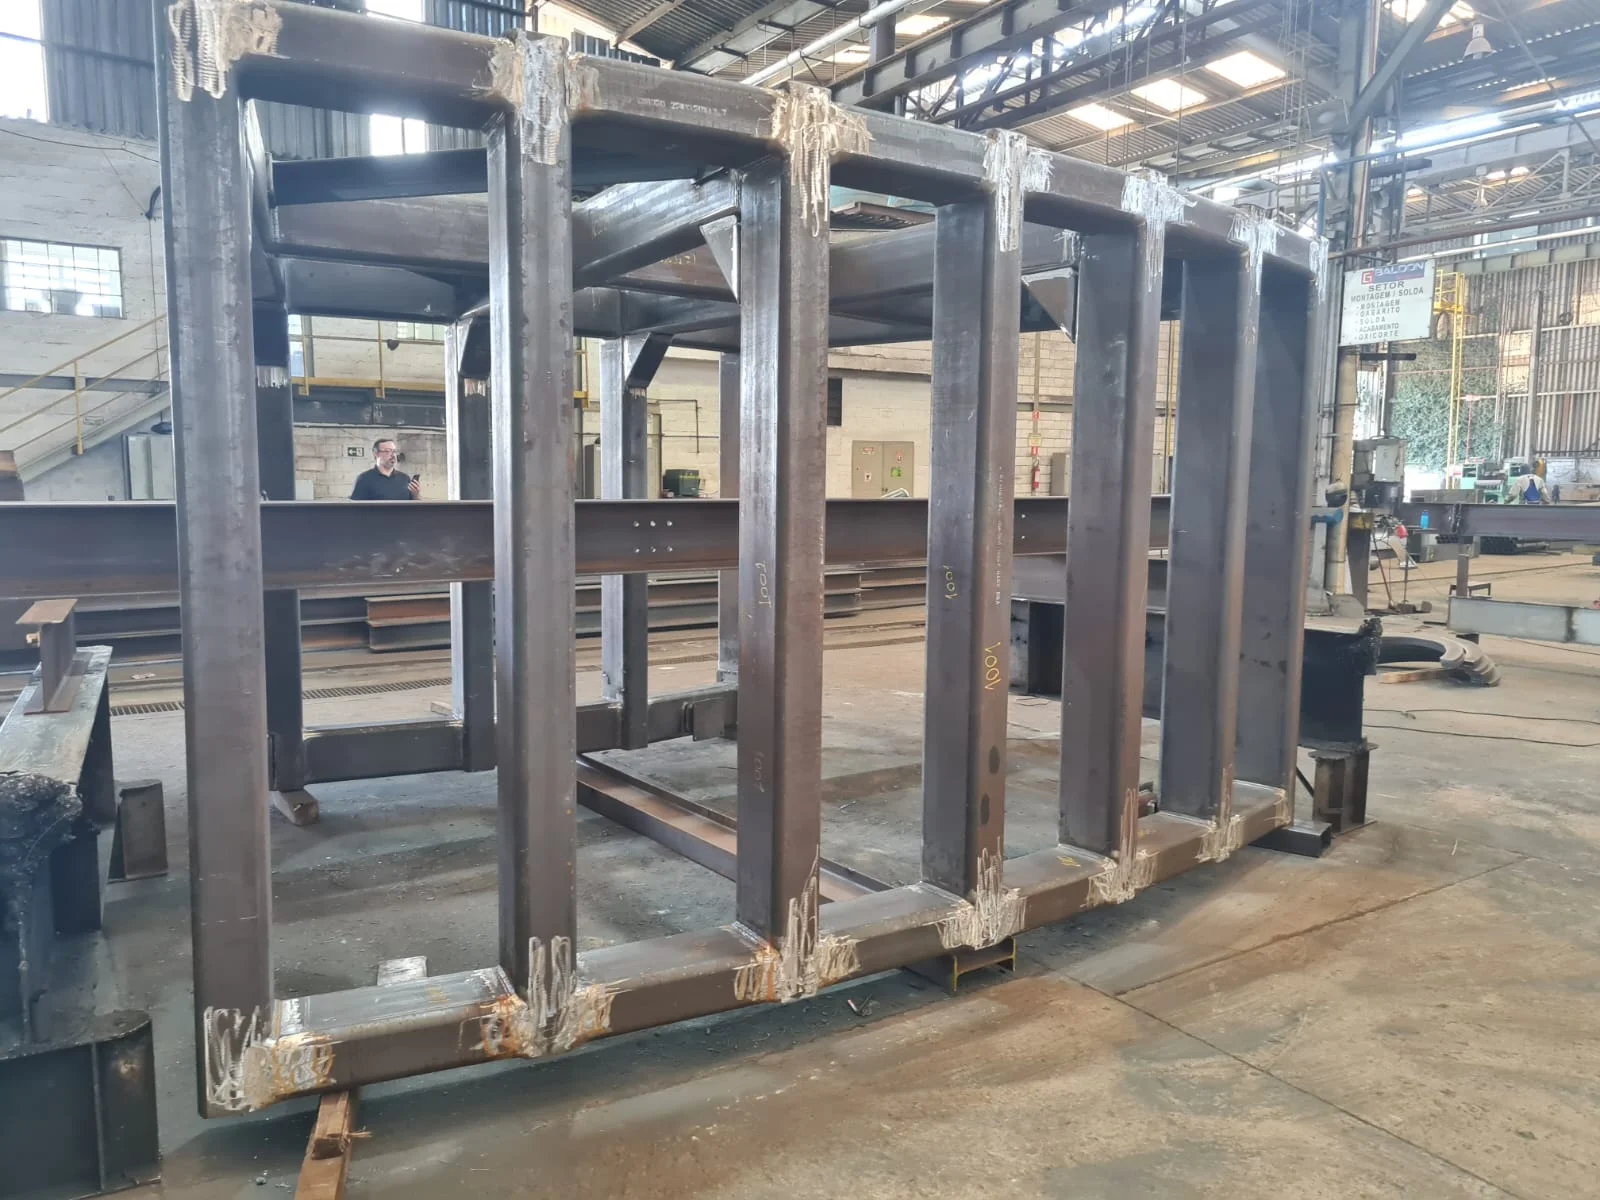
Clique nas imagens para ampliar
Soldagem MIG MAG em equipamentos industriais: processos, aplicações e critérios técnicos
A Soldagem MIG MAG em equipamentos industriais é um método de soldagem por arco elétrico que utiliza um arame-eletrodo contínuo e um gás de proteção.
Durante a execução, o arco gera calor suficiente para fundir o arame e as superfícies da junta, formando uma união metálica.
O gás de proteção ajuda a preservar a região fundida contra a ação do ambiente, contribuindo para a estabilidade do processo e a formação do cordão de solda.
Embora sejam frequentemente mencionados em conjunto, MIG e MAG não são exatamente o mesmo processo.
Ambos empregam alimentação contínua do arame, mas se distinguem principalmente pelo tipo de gás de proteção utilizado.
A escolha entre eles depende de fatores como material-base, configuração da junta, posição de soldagem, espessura, acesso ao local e requisitos técnicos do equipamento ou da estrutura.
Fluxo simplificado do processo!
Fonte de soldagem → alimentador e arame-eletrodo → tocha → arco elétrico → junta metálica
↓
gás de proteção na região da solda
Na prática, a fonte fornece energia ao sistema, o alimentador conduz o arame de forma contínua e a tocha direciona o arame e o gás para a junta.
A regulagem adequada dos parâmetros é essencial para equilibrar estabilidade do arco, penetração, velocidade de deposição e aparência do cordão.
Por isso, a produtividade do MIG/MAG não deve ser analisada apenas pela velocidade, a preparação da junta, a técnica de execução e a compatibilidade entre arame, gás e material também influenciam a qualidade final.
Onde o processo é utilizado?
A soldagem MIG/MAG pode ser aplicada em diferentes etapas da atividade industrial, especialmente quando há necessidade de fabricar, montar, recuperar ou adequar componentes metálicos.
Entre as aplicações estão:
- fabricação de estruturas e equipamentos industriais;
- soldagem de chapas e perfis;
- execução de juntas em estruturas metálicas;
- montagem de conjuntos soldados;
- recuperação de componentes;
- adequação de estruturas e conjuntos existentes.
Essas aplicações podem estar relacionadas a demandas de indústrias metalúrgicas, fabricantes de estruturas, caldeirarias e empresas de manutenção industrial.
A definição do processo e dos parâmetros, entretanto, deve considerar o escopo real do trabalho, os desenhos ou especificações disponíveis, as condições de montagem e os critérios de qualidade aplicáveis.
A Jota Soldas é especializada em soldagem, fabricação e montagem industrial.
A empresa reúne a experiência prática de seu fundador no segmento de soldagem desde 2004 com sua atuação empresarial iniciada em 2019, desenvolvendo soluções conforme as necessidades de cada projeto.
Como prestadora de serviços e fabricante, atende demandas de fabricação, montagem, manutenção e adequações industriais com atendimento personalizado e alcance nacional.
Atenção, a escolha entre MIG e MAG, do arame e do gás de proteção não deve ser feita apenas pela expectativa de maior velocidade.
Cada equipamento, estrutura ou junta exige avaliação técnica própria, considerando material, geometria, posição, condições de execução e requisitos normativos eventualmente aplicáveis.
Quando o projeto exigir controles específicos, procedimento de soldagem e qualificação dos soldadores devem ser definidos conforme os requisitos correspondentes.
Diferenças técnicas entre MIG e MAG
MIG e MAG são processos de soldagem por arco elétrico que utilizam um arame-eletrodo contínuo alimentado por uma tocha e um gás de proteção para reduzir a interferência do ambiente sobre a poça de fusão.
A diferença técnica central está no tipo de gás empregado, no MIG utiliza-se proteção gasosa inerte; no MAG utiliza-se proteção gasosa ativa.
Por isso, embora os dois processos compartilhem equipamentos e fundamentos semelhantes, não devem ser tratados como sinônimos absolutos.
Comparação conceitual entre MIG e MAG!
| Critério | MIG | MAG |
|---|---|---|
| Tipo de proteção | Gás inerte | Gás ativo |
| Elemento consumível | Arame-eletrodo contínuo | Arame-eletrodo contínuo |
| Função do gás | Proteger a poça de fusão da atmosfera | Proteger a poça de fusão e participar de forma ativa no comportamento do arco e da solda |
| Aplicação da escolha | Definida pelo material e pelos requisitos da junta | Definida pelo material e pelos requisitos da junta |
| Variáveis de controle | Gás, arame, corrente, tensão, alimentação e técnica | Gás, arame, corrente, tensão, alimentação e técnica |
Soldagem MIG MAG em equipamentos industriais: critérios técnicos e aplicações
A classificação do processo não é apenas uma questão de nomenclatura.
O gás de proteção pode influenciar a estabilidade do arco, a transferência metálica, a aparência do cordão de solda, a formação de respingos e o comportamento da poça de fusão.
Esses efeitos também dependem da fonte de soldagem, do arame, da espessura e do material-base, da geometria da junta, da posição de soldagem e da preparação da superfície.
Qual é a diferença entre MIG e MAG?
A diferença entre MIG e MAG está principalmente no gás de proteção.
O MIG emprega gás inerte, enquanto o MAG utiliza gás ativo.
Ambos usam arame contínuo e podem ser aplicados em atividades industriais, mas a escolha do processo deve considerar as características do material, da junta e do resultado técnico esperado.
A definição adequada deve ser validada por profissional qualificado e, quando aplicável, pelo procedimento de soldagem previsto para o projeto.
Como a escolha é feita na prática?
Em um exemplo genérico, uma aplicação pode exigir determinado comportamento do arco, controle da poça de fusão e acabamento compatível com a geometria da junta.
Nesse caso, o profissional avalia o material-base, a espessura, a posição de soldagem, o acesso à região, o tipo de junta, o arame compatível, o gás de proteção e os parâmetros disponíveis antes de definir MIG ou MAG.
Em equipamentos industriais, a decisão também pode depender do uso do conjunto soldado, das solicitações a que ele será submetido, da necessidade de inspeção e dos requisitos normativos definidos pelo contratante ou pelo projeto.
Assim, não existe uma escolha universalmente melhor.
O processo mais adequado é aquele que atende ao conjunto de requisitos técnicos da aplicação e pode ser executado com controle consistente.
Por que não escolher o gás apenas pela velocidade?
A velocidade de deposição é um fator relevante para a produtividade, mas não deve ser analisada isoladamente.
Aumentar a velocidade ou priorizar a deposição sem equilibrar corrente, tensão, alimentação do arame, vazão do gás, velocidade de deslocamento e preparação da junta pode comprometer a estabilidade do arco, a penetração, a fusão e a regularidade do cordão.
O resultado pode ser a necessidade de retrabalho ou uma solda incompatível com os critérios de aceitação do projeto.
Por esse motivo, a seleção do gás deve partir da compatibilidade com o material e com o procedimento aplicável, e não somente da busca por uma execução mais rápida.
A proteção gasosa também precisa ser considerada em conjunto com condições de montagem, posição de soldagem, acesso, limpeza da junta e controle do ambiente.
A Jota Soldas mantém atenção à escolha correta do arame e do gás de proteção conforme o escopo de cada projeto.
Como empresa especializada em soldagem, fabricação e montagem industrial, com experiência prática do fundador no segmento desde 2004 e atuação empresarial desde 2019, a Jota Soldas avalia as necessidades técnicas informadas pelo cliente para orientar a solução aplicável, sem substituir a análise do projeto e a validação por profissional habilitado.
Equipamentos e parâmetros que influenciam a qualidade
A qualidade da soldagem MIG/MAG industrial depende do equilíbrio entre equipamento, consumíveis, regulagem e técnica.
A fonte de soldagem fornece a energia do arco, o alimentador conduz o arame-eletrodo contínuo, a tocha direciona o arame e o gás de proteção, enquanto a junta e o material-base determinam parte importante da preparação e dos parâmetros.
Por isso, aumentar apenas a velocidade de deposição não promove maior produtividade, estabilidade do arco, penetração, aparência do cordão e redução de retrabalho precisam ser avaliadas em conjunto.
Critérios técnicos de variáveis a verificar
Antes da execução, é recomendável confirmar, conforme o procedimento aplicável ao projeto:
- material-base, espessura, geometria e configuração da junta;
- acesso à região de soldagem e posição de execução;
- tipo e diâmetro do arame-eletrodo compatíveis com a aplicação;
- tipo de gás de proteção e condição de fornecimento;
- fonte de soldagem, alimentador, tocha e conexões;
- corrente, tensão, velocidade de alimentação do arame e velocidade de soldagem;
- vazão e proteção gasosa adequadas às condições do trabalho;
- limpeza, alinhamento, abertura e ajuste da junta;
- sequência de soldagem e possibilidade de deformação do conjunto;
- critérios de inspeção visual e demais verificações previstas no escopo.
Essas variáveis não devem ser definidas isoladamente.
A corrente e a velocidade de alimentação influenciam a taxa de deposição, enquanto a tensão participa da estabilidade e do formato do arco.
A velocidade de deslocamento interfere no aporte de material e na formação do cordão.
Já a vazão do gás precisa ser analisada em conjunto com a tocha, o ambiente e a proteção necessária, pois uma regulagem inadequada pode comprometer a estabilidade mesmo quando os demais parâmetros parecem corretos.
Fluxo de preparação e parametrização
- Interpretar o escopo: identificar a função do equipamento ou da estrutura, o material, as dimensões, as juntas e os requisitos de qualidade.
- Preparar a junta: remover contaminantes relevantes, verificar o ajuste das peças, conferir alinhamento e favorecer condições adequadas para a execução.
- Selecionar consumíveis: definir arame e gás de proteção de acordo com o material-base, a espessura, a posição e o procedimento aplicável.
- Verificar o conjunto: inspecionar fonte, alimentador, tocha, cabos, conexões e condução do arame antes do início do serviço.
- Regular os parâmetros: ajustar corrente, tensão, velocidade de alimentação, velocidade de soldagem e vazão do gás de forma coordenada.
- Executar e observar: acompanhar o arco, a transferência, a formação do cordão e a proteção da poça de fusão.
- Inspecionar: realizar avaliação visual e outras verificações exigidas pelo projeto, registrando desvios para correção antes da continuidade do trabalho.
A regulagem deve buscar uma condição estável, e não simplesmente o maior volume de deposição.
Uma velocidade excessiva pode reduzir a fusão ou gerar descontinuidades; uma velocidade muito baixa pode elevar o aporte térmico e favorecer deformações.
A relação entre corrente, tensão, alimentação do arame, deslocamento e gás deve ser validada de acordo com a junta e o procedimento utilizado.
Causas genéricas de irregularidades no cordão!
| Irregularidade observada | Possíveis grupos de causas a investigar |
|---|---|
| Cordão irregular | variação da velocidade de soldagem, técnica inconsistente ou regulagem inadequada |
| Porosidade | proteção gasosa insuficiente, contaminação, vazamento ou condição inadequada de superfície |
| Falta de fusão | preparação deficiente, energia insuficiente, ângulo da tocha ou velocidade incompatível |
| Excesso de respingos | combinação inadequada de parâmetros, instabilidade do arco ou consumível incompatível |
| Penetração insuficiente | corrente, tensão, velocidade, geometria da junta ou ajuste inadequados |
| Deformação | sequência de soldagem, restrição, aporte térmico ou preparação do conjunto |
Soldagem MIG MAG em equipamentos industriais: critérios técnicos e aplicações
A inspeção visual ajuda a identificar sinais iniciais, como variação de largura, mordeduras, poros aparentes, excesso de respingos e descontinuidades superficiais.
Entretanto, a aparência do cordão, sozinha, não comprova a integridade da junta.
Quando o equipamento, a estrutura ou a aplicação exigir critérios específicos, devem ser adotadas as verificações previstas no projeto e nos requisitos normativos pertinentes.
Validação conforme o procedimento aplicável
Parâmetros de soldagem devem ser validados conforme o procedimento definido para a aplicação.
Em serviços sujeitos a requisitos normativos específicos, a qualificação do procedimento de soldagem e a certificação dos soldadores podem ser necessárias, de acordo com o projeto e as exigências estabelecidas.
A confirmação desses requisitos deve ocorrer antes da execução, com participação de profissional qualificado quando aplicável.
Na Jota Soldas, a análise técnica é relacionada ao escopo e às necessidades de cada cliente.
A empresa atua com soldagem, fabricação e montagem industrial, além de atender demandas de manutenção e adequações, mantendo foco informado em qualidade, segurança e eficiência.
Para definir a configuração adequada do processo, o ideal é encaminhar os dados disponíveis do equipamento, da junta e dos requisitos de inspeção para uma avaliação técnica personalizada.
Aplicações da soldagem MIG/MAG na indústria
A soldagem MIG/MAG é aplicada em diferentes etapas da fabricação e da manutenção industrial porque utiliza arame-eletrodo contínuo e gás de proteção para formar juntas soldadas com produtividade e regularidade.
Na prática, a escolha do processo e a definição dos parâmetros dependem do material, da espessura, da geometria da peça, da posição de soldagem, do acesso à junta e dos requisitos técnicos do projeto.
Por isso, a mesma aplicação pode exigir avaliações diferentes conforme o equipamento industrial ou a estrutura envolvida.
Principais aplicações por etapa industrial
- Fabricação de estruturas metálicas: execução de componentes e conjuntos soldados destinados a estruturas industriais, considerando chapas, perfis, pontos de união, sequência de soldagem e necessidade de controle dimensional.
- Fabricação de equipamentos industriais: produção ou montagem de partes metálicas de equipamentos, desde que o processo, os consumíveis e os critérios de inspeção sejam compatíveis com o desenho e com a especificação do projeto.
- Soldagem de chapas e perfis: união de elementos com diferentes configurações, exigindo atenção à preparação das bordas, ao ajuste entre as peças e ao controle do aporte térmico para evitar irregularidades ou distorções.
- Execução de juntas em estruturas: realização de juntas de topo, de filete ou de outras configurações definidas no projeto, sempre com avaliação da acessibilidade, da posição de soldagem e da sequência adequada de execução.
- Montagem de conjuntos soldados: união de componentes previamente fabricados ou posicionados no local de montagem, com verificação de alinhamento, encaixe, medidas e condições de acesso para a soldagem.
- Manutenção e recuperação de componentes: recuperação de partes metálicas que demandem reparo, reforço ou recomposição, após análise da condição do componente, da causa do desgaste e da viabilidade técnica da intervenção.
- Adequação de estruturas industriais: alterações, reforços ou ajustes em estruturas existentes para atender a uma nova necessidade operacional ou construtiva, mediante avaliação do escopo e das condições encontradas.
Exemplos de uso em chapas, perfis e estruturas
Em estruturas metálicas, a soldagem MIG/MAG pode ser empregada na união de perfis e chapas que formam bases, suportes, armações e conjuntos destinados a aplicações industriais.
O trabalho não se limita à deposição do cordão, é necessário verificar a posição das peças, a limpeza das superfícies, o encaixe, a sequência de montagem e a compatibilidade entre o arame, o gás de proteção e o material-base.
Na fabricação de equipamentos industriais, o processo pode participar da montagem de subconjuntos e da união de componentes metálicos.
A avaliação técnica deve considerar o desenho, as dimensões, as tolerâncias, o acesso à junta e os requisitos de inspeção definidos para o equipamento.
Quando a peça estiver sujeita a esforços, vibração, temperatura ou condições ambientais específicas, esses fatores também precisam ser considerados na definição do procedimento aplicável.
Para chapas e perfis, a espessura e a configuração da junta influenciam a preparação, a regulagem da fonte, a velocidade de alimentação do arame e a técnica de execução.
Uma regulagem inadequada pode afetar a estabilidade do arco, a penetração, a aparência do cordão e a necessidade de retrabalho.
Assim, produtividade deve ser analisada em conjunto com qualidade e conformidade, e não apenas pela velocidade de deposição.
Recuperação e adequação de componentes
A recuperação de um componente industrial começa com a identificação do problema.
Antes de soldar, é importante avaliar se há desgaste, trinca, deformação, corrosão, perda de material ou alteração dimensional.
Também é necessário compreender a função da peça e verificar se a intervenção proposta é compatível com suas condições de uso.
Em determinados casos, a soldagem pode fazer parte da solução; em outros, a análise pode indicar a necessidade de substituição, reforço, usinagem ou outra abordagem técnica.
Na adequação de estruturas, o escopo pode envolver a inclusão de suportes, o reforço de partes existentes, a alteração de conjuntos ou a adaptação para uma nova configuração.
Para reduzir riscos de incompatibilidade, devem ser conferidos o estado da estrutura, os pontos de fixação, o alinhamento, as interferências com outros componentes e as condições de execução no local.
A montagem pode exigir planejamento específico quando houver restrição de acesso ou necessidade de trabalhar em uma estrutura já instalada.
A qualidade da recuperação ou da adequação não deve ser julgada somente pela aparência do cordão.
Também podem ser relevantes a preparação da junta, a compatibilidade do material, a sequência de soldagem, o controle dimensional e os critérios de inspeção definidos para o serviço.
Quando o projeto ou os requisitos normativos exigirem, devem ser considerados procedimento de soldagem qualificado e soldadores qualificados, conforme a necessidade aplicável.
Como relacionar a aplicação ao escopo do serviço?
Para definir a abordagem mais adequada, o escopo deve reunir, sempre que disponível, a aplicação pretendida, o material, as dimensões, os desenhos ou croquis, a quantidade de peças, o local de fabricação ou montagem, as condições de acesso, o tipo de intervenção e os requisitos de qualidade.
Fotografias técnicas e informações sobre manutenção ou adequação também podem ajudar na avaliação inicial, desde que não substituam a análise profissional do conjunto.
A Jota Soldas atua como prestadora de serviços e fabricante, atendendo indústrias metalúrgicas, fabricantes de estruturas, caldeirarias e empresas de manutenção industrial.
Sua experiência prática em soldagem, acumulada pelo fundador desde 2004, e a atuação empresarial desde 2019 apoiam uma abordagem personalizada para serviços de fabricação, montagem, manutenção e adequações industriais.
O atendimento possui alcance nacional, conforme o escopo e as necessidades de cada projeto.
Se a demanda envolve estruturas metálicas, chapas, perfis, equipamentos, recuperação de componentes ou adequação industrial, o próximo passo é organizar o escopo técnico e consultar a Jota Soldas para uma avaliação.
O envio de desenhos, medidas, materiais, imagens e requisitos conhecidos permite alinhar a aplicação, o processo de fabricação ou montagem e os critérios que deverão ser considerados antes da execução.
Vantagens, limitações e critérios de escolha do processo
A soldagem MIG/MAG é valorizada na indústria pela combinação entre alimentação contínua do arame-eletrodo, velocidade de deposição e possibilidade de manter um ritmo produtivo consistente.
Ainda assim, a escolha do processo não deve ser baseada apenas na velocidade.
O desempenho depende do material-base, da espessura, da configuração da junta, da posição de soldagem, do acesso à região, das condições do ambiente e dos requisitos de qualidade definidos para o equipamento ou conjunto industrial.
Matriz qualitativa de critérios de escolha!
| Critério | Como MIG/MAG pode contribuir | Ponto de atenção |
|---|---|---|
| Produtividade | A alimentação contínua do arame pode favorecer maior continuidade da operação e boa velocidade de deposição. | A produtividade real depende da preparação, da regulagem, da acessibilidade e do tempo necessário para inspeção e ajustes. |
| Espessura do material | O processo pode ser aplicado a diferentes espessuras quando os parâmetros e consumíveis são compatíveis com o material e a junta. | Não existe uma regulagem universal. Espessura, transferência, geometria e necessidade de penetração precisam ser avaliadas. |
| Configuração da junta | Pode atender juntas presentes em estruturas, chapas, perfis e conjuntos soldados industriais. | Abertura, alinhamento, acesso, posição e preparação inadequada podem comprometer a estabilidade e a qualidade da solda. |
| Posição de soldagem | Oferece versatilidade para diferentes situações de fabricação e montagem, desde que o procedimento seja adequado. | A posição influencia o controle da poça de fusão, a técnica do soldador e a possibilidade de ocorrência de descontinuidades. |
| Acabamento | A parametrização correta tende a favorecer cordões regulares e de boa aparência. | Aparência uniforme não comprova, sozinha, a integridade ou a conformidade da junta. |
| Retrabalho | A estabilidade do processo pode contribuir para reduzir correções quando há preparação e controle adequados. | Consumíveis inadequados, regulagem incorreta e falta de inspeção podem aumentar falhas e retrabalho. |
| Ambiente | É aplicável a diversas rotinas de fabricação e montagem industrial. | Correntes de ar, contaminação, umidade, acesso restrito e condições de campo podem afetar a proteção gasosa e a execução. |
| Requisitos normativos | Pode ser integrado a procedimentos de soldagem definidos para o projeto. | Quando houver exigência normativa, devem ser avaliadas a qualificação do procedimento e a certificação dos soldadores conforme o escopo aplicável. |
Soldagem MIG MAG em equipamentos industriais: critérios técnicos e aplicações
- Alimentação contínua do arame: reduz interrupções associadas à troca frequente de eletrodo e favorece a continuidade da operação.
- Boa produtividade: a velocidade de deposição pode ser vantajosa em fabricação de estruturas, equipamentos e conjuntos soldados, desde que os parâmetros estejam equilibrados.
- Versatilidade industrial: o processo pode ser utilizado em chapas, perfis, estruturas metálicas, juntas e recuperação de componentes, conforme a avaliação técnica do projeto.
- Regularidade do cordão: a combinação entre fonte, alimentador, tocha, arame, gás e técnica de execução pode proporcionar acabamento mais uniforme.
- Controle dos parâmetros: corrente, tensão, velocidade de alimentação, velocidade de soldagem e proteção gasosa podem ser ajustadas de acordo com a necessidade da junta.
- Potencial de redução de retrabalho: quando a preparação, os consumíveis e a parametrização são definidos corretamente, tende a haver maior repetibilidade entre as soldas.
- Adequação a diferentes demandas: pode apoiar atividades de fabricação, montagem, manutenção, recuperação e adequação de estruturas industriais.
A relação entre produtividade, velocidade e qualidade é um dos motivos pelos quais a Jota Soldas oferece esse serviço para indústrias metalúrgicas, fabricantes de estruturas, caldeirarias e empresas de manutenção industrial.
No entanto, a indicação do processo precisa permanecer vinculada ao escopo real de cada trabalho.
A proposta de atendimento personalizado da empresa considera as necessidades apresentadas pelo cliente antes da definição da solução de soldagem, fabricação ou montagem.
Limitações e fatores que podem comprometer o resultado
A soldagem MIG/MAG não elimina a necessidade de preparação, controle e inspeção.
A alimentação contínua do arame, por si só, não promove uma solda adequada.
Entre os fatores que podem comprometer o resultado estão a seleção incorreta do arame ou do gás de proteção, a limpeza insuficiente do material-base, o desalinhamento das peças, a folga inadequada, a regulagem incompatível com a junta e a aplicação de uma técnica que não corresponda à posição de soldagem.
O processo também pode ser menos conveniente quando o acesso à junta é muito restrito, quando o ambiente dificulta a manutenção da proteção gasosa ou quando o projeto exige uma alternativa de soldagem mais apropriada às características do material, da geometria ou do nível de controle solicitado.
Em situações com requisitos normativos específicos, a decisão deve considerar o procedimento aplicável, os critérios de aceitação, a inspeção prevista e as qualificações necessárias.
Outro ponto importante é que maior velocidade nem sempre significa melhor desempenho.
Uma regulagem orientada exclusivamente à deposição pode afetar a penetração, o perfil do cordão, a fusão lateral, a quantidade de respingos e a estabilidade do arco.
Da mesma forma, reduzir o tempo de execução sem preservar a preparação e a inspeção pode transferir o problema para etapas posteriores de acabamento, montagem ou manutenção.
Como a parametrização ajuda a reduzir retrabalho?
A redução potencial de retrabalho começa antes do arco elétrico ser aberto.
É necessário confirmar o material-base, a espessura, a configuração da junta, a posição, o tipo de arame, o gás de proteção, a condição das superfícies e os critérios de inspeção.
Depois, a corrente, a tensão, a velocidade de alimentação e a velocidade de deslocamento devem ser ajustadas de forma coerente, evitando que um único parâmetro seja aumentado para compensar uma preparação deficiente.
Durante a execução, a observação da estabilidade do arco, da formação da poça, do perfil do cordão e da presença de respingos ou irregularidades ajuda a identificar desvios.
A inspeção visual e os controles previstos no procedimento devem fazer parte do processo, e não ser tratados apenas como uma verificação final.
Essa abordagem favorece maior repetibilidade e pode diminuir a necessidade de correções, embora qualquer resultado dependa das condições específicas do serviço e dos requisitos definidos para o projeto.
Quando MIG/MAG pode não ser a melhor alternativa?
MIG/MAG pode não ser a melhor alternativa quando as características do material, da junta, da posição, do ambiente ou dos requisitos normativos indicarem outro processo ou outra estratégia de execução.
Também é necessário reavaliar a escolha quando há acesso muito limitado, dificuldade de manter a proteção gasosa, necessidade de controle específico de aporte térmico ou exigências de procedimento que não sejam atendidas pela configuração inicialmente considerada.
A decisão deve ser técnica e baseada no conjunto de variáveis, não apenas no nome do processo ou na expectativa de maior velocidade.
Para um serviço de fabricação, montagem, manutenção ou adequação industrial, o ideal é reunir desenhos, dimensões, material, quantidade, condições de acesso e requisitos de qualidade para que o escopo seja analisado.
Com experiência prática acumulada pelo fundador desde 2004 e atuação empresarial desde 2019, a Jota Soldas realiza atendimento personalizado e cobertura nacional para avaliar demandas de soldagem industrial de acordo com as especificações apresentadas.
Arame, gás de proteção e preparação da junta
A escolha do arame-eletrodo e do gás de proteção influencia diretamente a estabilidade do arco, a formação do cordão e a compatibilidade da soldagem com o material-base.
Em aplicações MIG/MAG industriais, esses consumíveis não devem ser definidos apenas pela disponibilidade ou pela velocidade desejada, é necessário considerar o material, a espessura, a configuração da junta, a posição de soldagem, as condições de execução e os requisitos técnicos do projeto.
Critérios técnicos de preparação da junta
Antes do início da soldagem, a preparação deve ser verificada de forma organizada:
- Confirmar o material-base e suas condições de fornecimento.
- Verificar espessura, geometria, acesso e posição da junta.
- Avaliar o tipo de junta, o ajuste entre as peças e a necessidade de preparação das bordas.
- Remover contaminantes que possam prejudicar a estabilidade do arco ou a proteção gasosa, como sujeira, umidade, óxidos, óleo e resíduos de pintura, quando aplicável.
- Conferir se o arame-eletrodo é compatível com o material e com os requisitos definidos para a união.
- Selecionar o gás de proteção de acordo com o processo MIG ou MAG e com as características da aplicação.
- Verificar as condições de armazenamento e conservação dos consumíveis.
- Confirmar a regulagem do equipamento, a vazão de gás e as condições da tocha antes da execução.
- Definir os critérios de inspeção visual e demais verificações previstos para o trabalho.
A preparação adequada contribui para reduzir instabilidades, inclusões, porosidades, respingos excessivos e irregularidades no cordão.
Ainda assim, a escolha final deve ser validada por análise técnica e pelo procedimento de soldagem aplicável ao conjunto.
Como escolher o arame e o gás de proteção?
O arame deve apresentar compatibilidade com o material-base, a espessura, o tipo de junta e o nível de desempenho requerido.
A seleção também precisa considerar a posição de soldagem, a preparação das peças e a capacidade de controle do equipamento.
Um arame inadequado pode dificultar a transferência metálica, comprometer a regularidade do cordão e aumentar a necessidade de retrabalho.
O gás de proteção tem a função de proteger a região do arco e da poça de fusão contra a influência do ambiente.
A composição escolhida deve estar relacionada ao processo, ao material, à configuração da junta e ao acabamento esperado.
No processo MIG, utiliza-se gás de proteção inerte; no processo MAG, utiliza-se gás de proteção ativo.
A definição não deve ser feita somente com base na busca por maior velocidade, porque a estabilidade do arco, a penetração, a aparência do cordão e o controle de respingos também precisam ser considerados.
A Jota Soldas destaca, na execução de seus serviços de soldagem industrial, a importância de avaliar corretamente o arame e o gás de proteção para cada projeto.
Essa análise é coerente com uma abordagem personalizada, voltada às especificações técnicas de fabricação, montagem, manutenção ou adequação industrial.
Variáveis que devem ser confirmadas antes da execução!
| Variável | Por que deve ser avaliada |
|---|---|
| Material-base | Orienta a compatibilidade do arame, do gás e do procedimento aplicável. |
| Espessura | Influencia a preparação, a energia de soldagem e a técnica de execução. |
| Tipo de junta | Define condições de acesso, ajuste, preparação e sequência de soldagem. |
| Posição | Pode alterar a técnica, a estabilidade da poça e o controle do cordão. |
| Arame-eletrodo | Deve ser compatível com o material e com os requisitos da união. |
| Gás de proteção | Afeta a proteção da poça, a estabilidade do arco e o aspecto da solda. |
| Limpeza da superfície | Reduz a presença de contaminantes que podem prejudicar a soldagem. |
| Parâmetros do equipamento | Precisam ser ajustados de acordo com o consumível, a junta e o procedimento. |
| Critérios de inspeção | Permitem verificar se a execução atende aos requisitos previamente definidos. |
Soldagem MIG MAG em equipamentos industriais: critérios técnicos e aplicações
Esse quadro funciona como uma orientação inicial de análise, não como substituto de um procedimento de soldagem.
Em equipamentos industriais, a definição dos parâmetros deve considerar o escopo completo e, quando aplicável, os requisitos normativos do projeto.
Limpeza, ajuste e inspeção visual
A limpeza da junta deve ser compatível com o material e com o processo de execução.
Superfícies contaminadas podem interferir na proteção gasosa e na fusão, enquanto um ajuste inadequado pode gerar desalinhamento, abertura irregular ou dificuldade de controle da poça.
Por isso, a preparação deve incluir a conferência do encaixe, da fixação e da acessibilidade para a tocha.
Durante e após a soldagem, a inspeção visual pode observar a regularidade do cordão, a continuidade, o acabamento, a presença de poros aparentes, mordeduras, excesso de respingos, trincas visíveis ou falhas de fusão perceptíveis.
A inspeção visual, porém, não substitui outros métodos de verificação quando o projeto ou a norma aplicável exigir avaliações complementares.
Como contratar um serviço de soldagem industrial personalizado?
Para contratar um serviço de soldagem industrial personalizado, o primeiro passo é reunir informações que permitam compreender o escopo, a aplicação e as condições de execução.
Com esses dados, a empresa responsável pode avaliar a viabilidade da fabricação, montagem, manutenção ou adequação e indicar o processo de soldagem mais compatível com o projeto, sem basear a decisão apenas no tipo de serviço descrito de forma genérica.
Critérios técnicos para enviar o escopo!
Antes de solicitar uma avaliação técnica, organize, sempre que disponíveis, os seguintes dados:
- Aplicação do conjunto ou equipamento: informe onde a estrutura, componente ou equipamento será utilizado e qual função deverá desempenhar.
- Material e condição da peça: indique o material-base conhecido, seu estado atual e se a demanda envolve fabricação, reparo, recuperação ou adequação.
- Dimensões e características construtivas: forneça medidas, espessuras, perfis, formatos, quantidade de peças e configuração das juntas.
- Desenhos e documentos técnicos: encaminhe desenhos, croquis, modelos, listas de materiais ou outras referências que ajudem a interpretar o projeto.
- Quantidade e composição do fornecimento: esclareça se a necessidade envolve uma peça, um conjunto, uma estrutura metálica ou uma etapa maior de fabricação e montagem.
- Condições de execução: descreva se o serviço será realizado em ambiente de fabricação, no local de instalação ou em uma combinação dessas etapas.
- Acessos e restrições de montagem: informe limitações de espaço, necessidade de desmontagem, interferências, movimentação de componentes e condições de acesso.
- Requisitos de qualidade: registre critérios de inspeção, acabamento, tolerâncias, rastreabilidade ou documentação solicitada pelo contratante.
- Necessidade de manutenção ou adequação: explique quais problemas foram identificados, quais alterações são esperadas e se existe uma estrutura já instalada.
- Requisitos normativos do projeto: informe se há procedimentos de soldagem, qualificações, certificações de soldadores ou outros documentos exigidos.
Quando alguma informação ainda não estiver definida, isso deve ser informado durante o contato.
A ausência de um desenho final ou de uma especificação completa não elimina a possibilidade de análise, mas torna ainda mais importante esclarecer o objetivo do serviço, as condições de uso e as restrições conhecidas.
Fluxo de diagnóstico até a execução!
Uma contratação tecnicamente bem conduzida costuma seguir etapas relacionadas entre si:
- Briefing inicial: o contratante apresenta a necessidade, a aplicação, o local do serviço e os documentos disponíveis.
- Análise do escopo: são avaliados materiais, dimensões, juntas, quantidade, acessibilidade, condições de fabricação ou montagem e possíveis interferências.
- Definição da solução: a partir das características do projeto, são considerados o processo de soldagem, os consumíveis, a preparação da junta, os parâmetros e os controles aplicáveis.
- Alinhamento dos requisitos: as partes confirmam o que será fabricado, montado, mantido ou adequado, além dos critérios de qualidade, segurança e documentação pertinentes.
- Planejamento da execução: são organizadas as etapas técnicas, os recursos necessários e as condições para realizar o serviço de forma compatível com o escopo aprovado.
- Execução e verificação: o trabalho é realizado conforme os requisitos definidos, com atenção à preparação, parametrização, acabamento, inspeção visual e demais verificações aplicáveis.
- Encerramento técnico: são revisados os itens executados e eventuais registros ou documentos previstos para o fornecimento.
Esse fluxo não substitui uma avaliação profissional.
O processo mais adequado, incluindo a soldagem MIG/MAG em equipamentos industriais, depende do material, da geometria, da posição, do acesso, das condições do ambiente e dos requisitos definidos para cada aplicação.
Como a Jota Soldas pode ser consultada?
A Jota Soldas atua como prestadora de serviços e fabricante nas áreas de soldagem, fabricação, montagem, manutenção e adequações industriais.
A empresa oferece atendimento personalizado, avaliando o escopo e as necessidades de cada cliente antes de orientar a solução.
Sua experiência reúne a atuação do fundador no segmento de soldagem desde 2004 e a trajetória empresarial iniciada em 2019, com foco em qualidade, segurança e eficiência.
Empresas interessadas podem consultar a Jota Soldas e encaminhar as informações disponíveis para uma avaliação do projeto.
O atendimento contempla demandas de indústrias metalúrgicas, fabricantes de estruturas, caldeirarias e empresas de manutenção industrial, com alcance nacional, conforme o escopo e as condições de cada serviço.
No conteúdo do site, é recomendável direcionar o leitor para páginas com âncoras descritivas como fabricação industrialmontagem industrialmanutenção industrialadequações industriais e solicitação de avaliação do escopo desde que essas páginas existam e seus endereços sejam confirmados.
Assim, a navegação apoia a decisão do visitante sem criar expectativas sobre preço, prazo, resultado ou condições comerciais que ainda dependam da análise técnica.
Perguntas frequentes
O gás de proteção pode ser escolhido apenas pela maior velocidade de soldagem?
Não. A velocidade é apenas um dos fatores envolvidos.
Também devem ser avaliados estabilidade do arco, proteção da poça, penetração, acabamento, controle de respingos, posição e características do material.
Uma regulagem voltada somente à produtividade pode prejudicar a qualidade ou aumentar o retrabalho.
A limpeza da junta é necessária mesmo quando a solda parece simples?
Sim. A condição da superfície influencia a estabilidade do processo e a formação do cordão.
O nível de preparação deve ser definido de acordo com o material, o tipo de contaminante, a junta e os requisitos do projeto.
Quando é necessário consultar um profissional ou procedimento específico?
Sempre que a junta fizer parte de um equipamento, estrutura ou conjunto sujeito a requisitos técnicos definidos, a seleção de consumíveis e parâmetros deve ser analisada por profissional qualificado e alinhada ao procedimento aplicável.
Em trabalhos com exigências normativas, também podem ser necessárias qualificações de procedimento e de soldadores, conforme o escopo.
A escolha criteriosa dos consumíveis e a preparação correta da junta conectam produtividade, estabilidade e qualidade.
Para uma avaliação personalizada, a Jota Soldas pode analisar o escopo de atuação pelo cliente e orientar a definição da solução de soldagem, fabricação, montagem, manutenção ou adequação industrial conforme as características do projeto.
Qualidade, segurança e qualificações de soldagem?
A qualidade em soldagem industrial não deve ser avaliada apenas pela aparência do cordão.
Um resultado tecnicamente adequado depende de requisitos previamente definidos, seleção coerente do processo, preparação da junta, controle dos parâmetros, execução segura e verificação compatível com a aplicação.
Na soldagem MIG/MAG em equipamentos industriais, essa organização ajuda a reduzir incertezas e a identificar desvios antes que eles comprometam a fabricação, a montagem, a manutenção ou a adequação de uma estrutura.
Critérios técnicos de requisitos a confirmar
Antes do início do serviço, é importante reunir e analisar, quando aplicável:
- Material-base, espessura, geometria e condições de acesso à junta.
- Desenho técnico, especificação do equipamento ou escopo da intervenção.
- Tipo de junta, posição de soldagem e sequência prevista de execução.
- Processo de soldagem definido e justificativa para sua aplicação.
- Tipo de arame-eletrodo, gás de proteção e demais consumíveis compatíveis com o projeto.
- Critérios de aceitação, tolerâncias e método de inspeção estabelecidos pelo responsável técnico ou pelo contratante.
- Necessidade de rastreabilidade de materiais, consumíveis, operadores e etapas executadas.
- Requisitos de segurança do trabalho, acesso, isolamento da área e condições do local.
- Necessidade de procedimento de soldagem qualificado e de soldadores qualificados.
- Registros que deverão ser produzidos durante a fabricação, montagem, manutenção ou adequação.
A definição desses pontos evita que a execução seja conduzida com base apenas em práticas genéricas.
Cada equipamento industrial pode apresentar solicitações mecânicas, condições de operação, limitações de acesso e requisitos documentais diferentes.
Por isso, a avaliação deve considerar o escopo completo antes da escolha dos parâmetros e da liberação do trabalho.
O que são a qualificação do procedimento e a qualificação do soldador?
A qualificação do procedimento de soldagem demonstra, dentro dos critérios aplicáveis ao projeto, que uma determinada combinação de materiais, preparação, consumíveis, parâmetros e técnica pode produzir uma junta com características requeridas.
O procedimento funciona como uma referência controlada para orientar a execução e diminuir variações entre diferentes etapas ou conjuntos soldados.
Já a qualificação do soldador está relacionada à capacidade do profissional de executar o tipo de junta e a posição abrangidos pelos requisitos definidos.
Essa avaliação não substitui o procedimento, os dois elementos são complementares.
Um procedimento bem definido precisa ser executado por pessoa apta suas orientações, enquanto a habilidade do soldador não elimina a necessidade de parâmetros e critérios documentados.
A exigência de qualificação pode variar conforme o equipamento, o material, a responsabilidade da estrutura, o setor industrial, o contrato e os requisitos normativos aplicáveis.
Não é adequado afirmar que toda solda exige o mesmo nível de documentação ou inspeção.
O correto é verificar a especificação do projeto e confirmar quais normas, códigos, procedimentos internos ou exigências do cliente devem ser atendidos.
A inspeção também deve ser planejada de acordo com o risco e a finalidade da junta.
A inspeção visual pode fazer parte do controle, mas sua capacidade é diferente da de outros métodos de verificação.
Quando o projeto exigir, podem ser definidos controles adicionais por profissional ou organismo competente, sempre conforme os critérios aplicáveis.
O objetivo é comprovar conformidade com requisitos previamente estabelecidos, e não apenas buscar um cordão visualmente uniforme.
Segurança durante a execução
A segurança deve ser tratada como requisito de planejamento e não como uma etapa isolada após a soldagem.
Antes da execução, a equipe responsável precisa avaliar os riscos do ambiente, as condições do equipamento, a presença de materiais inflamáveis, a ventilação, o acesso, a possibilidade de trabalho em altura ou espaço confinado e a interação com outras atividades industriais.
Medidas de controle devem seguir as regras do local e as orientações de profissionais habilitados.
Entre os pontos normalmente verificados estão:
- Utilização de equipamentos de proteção individual e coletiva adequados à atividade.
- Proteção contra radiação do arco, fumos metálicos, calor, faíscas e respingos.
- Inspeção das conexões elétricas, cabos, tocha, fonte e sistema de alimentação antes do uso.
- Organização e isolamento da área para proteger pessoas que não participam da operação.
- Controle de fontes de ignição e afastamento ou proteção de materiais combustíveis.
- Ventilação apropriada e avaliação específica para áreas confinadas ou com risco atmosférico.
- Comunicação das atividades simultâneas e liberação formal do trabalho quando exigida.
- Encerramento seguro da operação, inspeção da área e confirmação de que não permanecem condições de risco.
Essas orientações são gerais e não substituem uma análise de risco, um procedimento de trabalho ou as exigências legais e internas do local.
A execução deve ser realizada por profissionais capacitados, com supervisão compatível com a complexidade da atividade e com os requisitos de segurança aplicáveis.
Sobre normas e qualificações
Quando é necessário um procedimento de soldagem qualificado?
A necessidade pode surgir quando o projeto, o contrato, o setor industrial, o material, a responsabilidade do equipamento ou uma norma aplicável estabelecer requisitos formais de qualificação.
A confirmação deve ser feita durante a análise do escopo, antes da execução.
A qualificação do soldador é a mesma coisa que a qualificação do procedimento?
Não. A qualificação do procedimento trata da combinação controlada de variáveis e da capacidade de produzir uma junta conforme os critérios definidos.
A qualificação do soldador verifica a aptidão do profissional para executar determinadas condições de soldagem.
Quando exigidas, ambas devem ser consideradas em conjunto.
Uma solda com boa aparência está necessariamente aprovada?
Não. A aparência regular pode ser um indicador visual relevante, mas não comprova sozinha a integridade ou a conformidade da junta.
A aceitação depende dos critérios do projeto e dos métodos de inspeção definidos.
Quem deve definir as normas e os critérios de inspeção?
Essa definição deve considerar o projeto, o contratante, o responsável técnico e os requisitos normativos aplicáveis ao equipamento ou à estrutura.
A empresa executora pode analisar o escopo e orientar tecnicamente, mas não deve substituir as responsabilidades formais de quem especifica e aprova o trabalho.
A Jota Soldas atua com soldagem, fabricação e montagem industrial e informa compromisso com qualidade, segurança e eficiência.
Para serviços de fabricação, montagem, manutenção ou adequação, a análise personalizada do escopo permite identificar os requisitos técnicos e documentais aplicáveis antes da execução.
Ao solicitar uma avaliação, o cliente deve encaminhar, quando disponível, desenhos, materiais, dimensões, finalidade do equipamento, condições de montagem e critérios de qualidade esperados.
Para saber mais sobre Soldagem MIG MAG em equipamentos industriais
Ligue para (11) 4358-4906 ou clique aqui e entre em contato por e-mail.
Entre em contato agora mesmo!
Clique no botão e entre em contato para tirar dúvidas ou solicitar um orçamento.
Solicitar contatoPrincipais regiões de atendimento:
- Atendimento realizado em todo o estado de Acre.
- Atendimento realizado em todo o estado de Alagoas.
- Atendimento realizado em todo o estado de Amapá.
- Atendimento realizado em todo o estado de Amazonas.
- Atendimento realizado em todo o estado de Bahia.
- Atendimento realizado em todo o estado de Ceará.
- Atendimento realizado em todo o estado de Distrito Federal.
- Atendimento realizado em todo o estado de Espírito Santo.
- Atendimento realizado em todo o estado de Goiás.
- Atendimento realizado em todo o estado de Maranhão.
- Atendimento realizado em todo o estado de Mato Grosso.
- Atendimento realizado em todo o estado de Mato Grosso do Sul.
- Atendimento realizado em todo o estado de Minas Gerais.
- Atendimento realizado em todo o estado de Pará.
- Atendimento realizado em todo o estado de Paraíba.
- Atendimento realizado em todo o estado de Paraná.
- Atendimento realizado em todo o estado de Pernambuco.
- Atendimento realizado em todo o estado de Piauí.
- Atendimento realizado em todo o estado de Rio de Janeiro.
- Atendimento realizado em todo o estado de Rio Grande do Norte.
- Atendimento realizado em todo o estado de Rio Grande do Sul.
- Atendimento realizado em todo o estado de Rondônia.
- Atendimento realizado em todo o estado de Roraima.
- Atendimento realizado em todo o estado de Santa Catarina.
- Atendimento realizado em todo o estado de São Paulo.
- Atendimento realizado em todo o estado de Sergipe.
- Atendimento realizado em todo o estado de Tocantins.

