Galeria
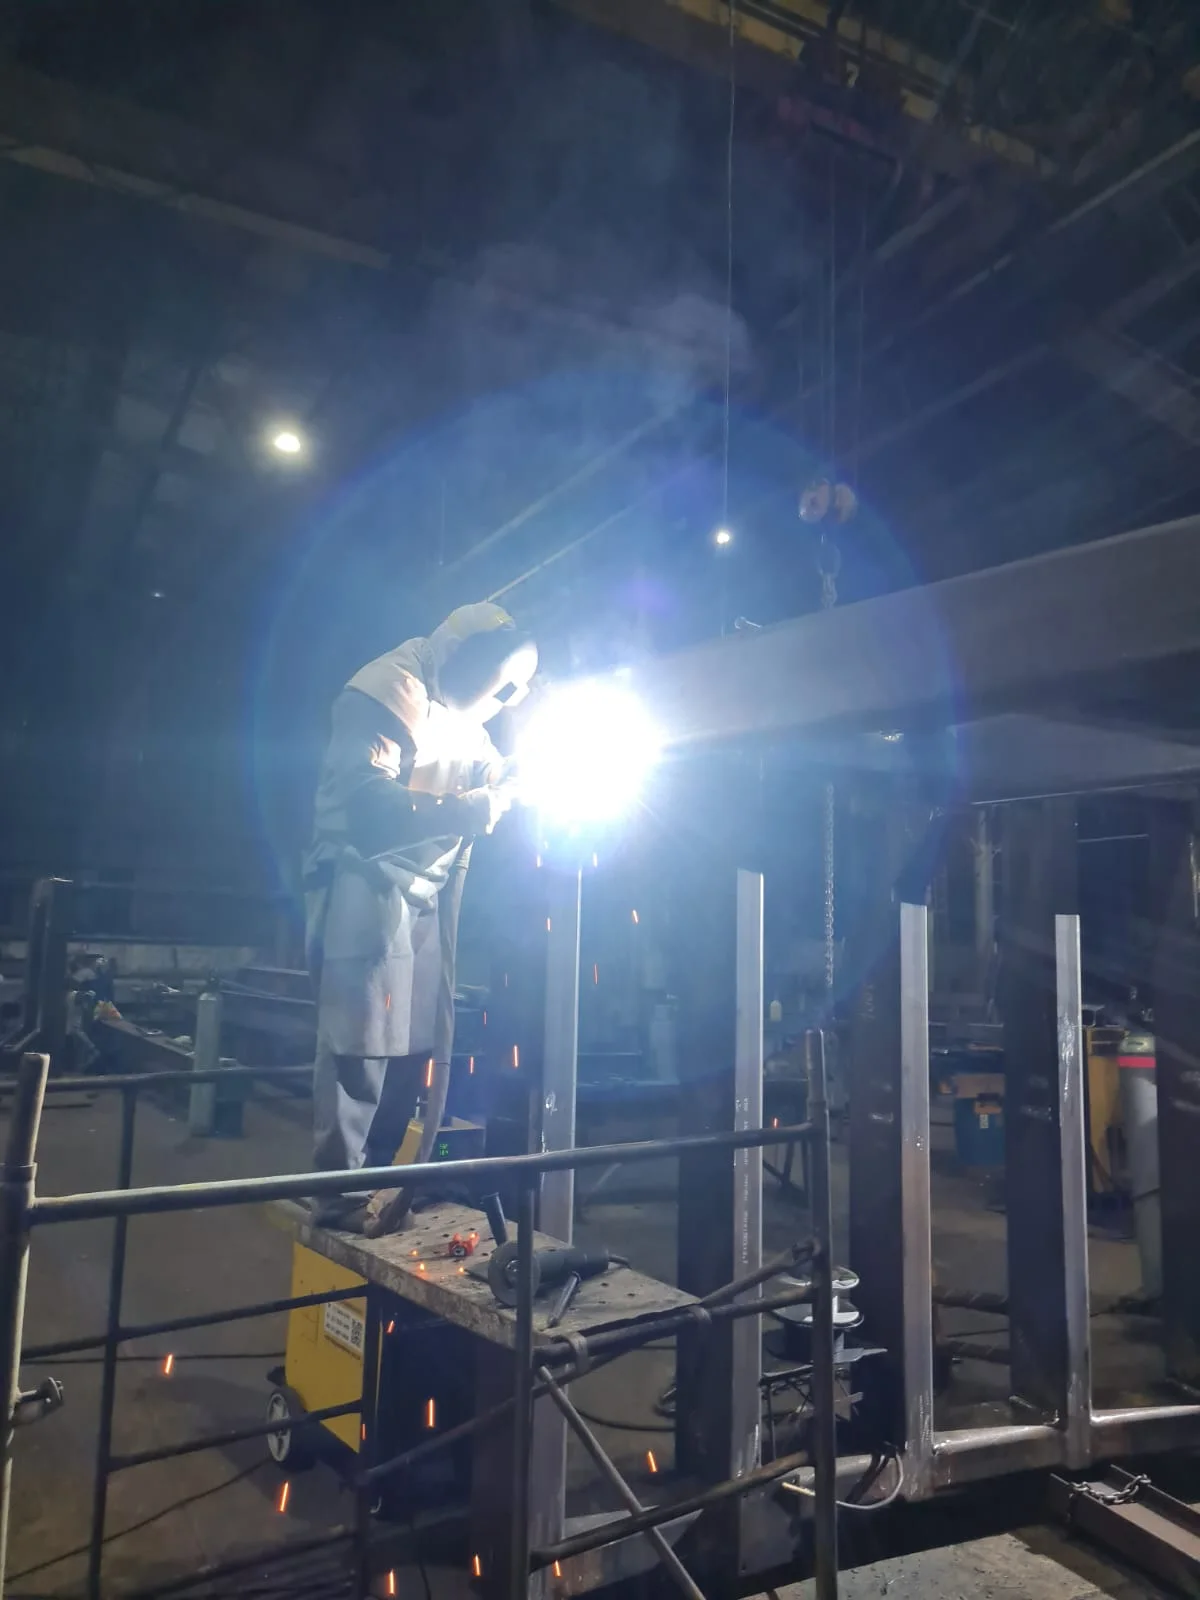
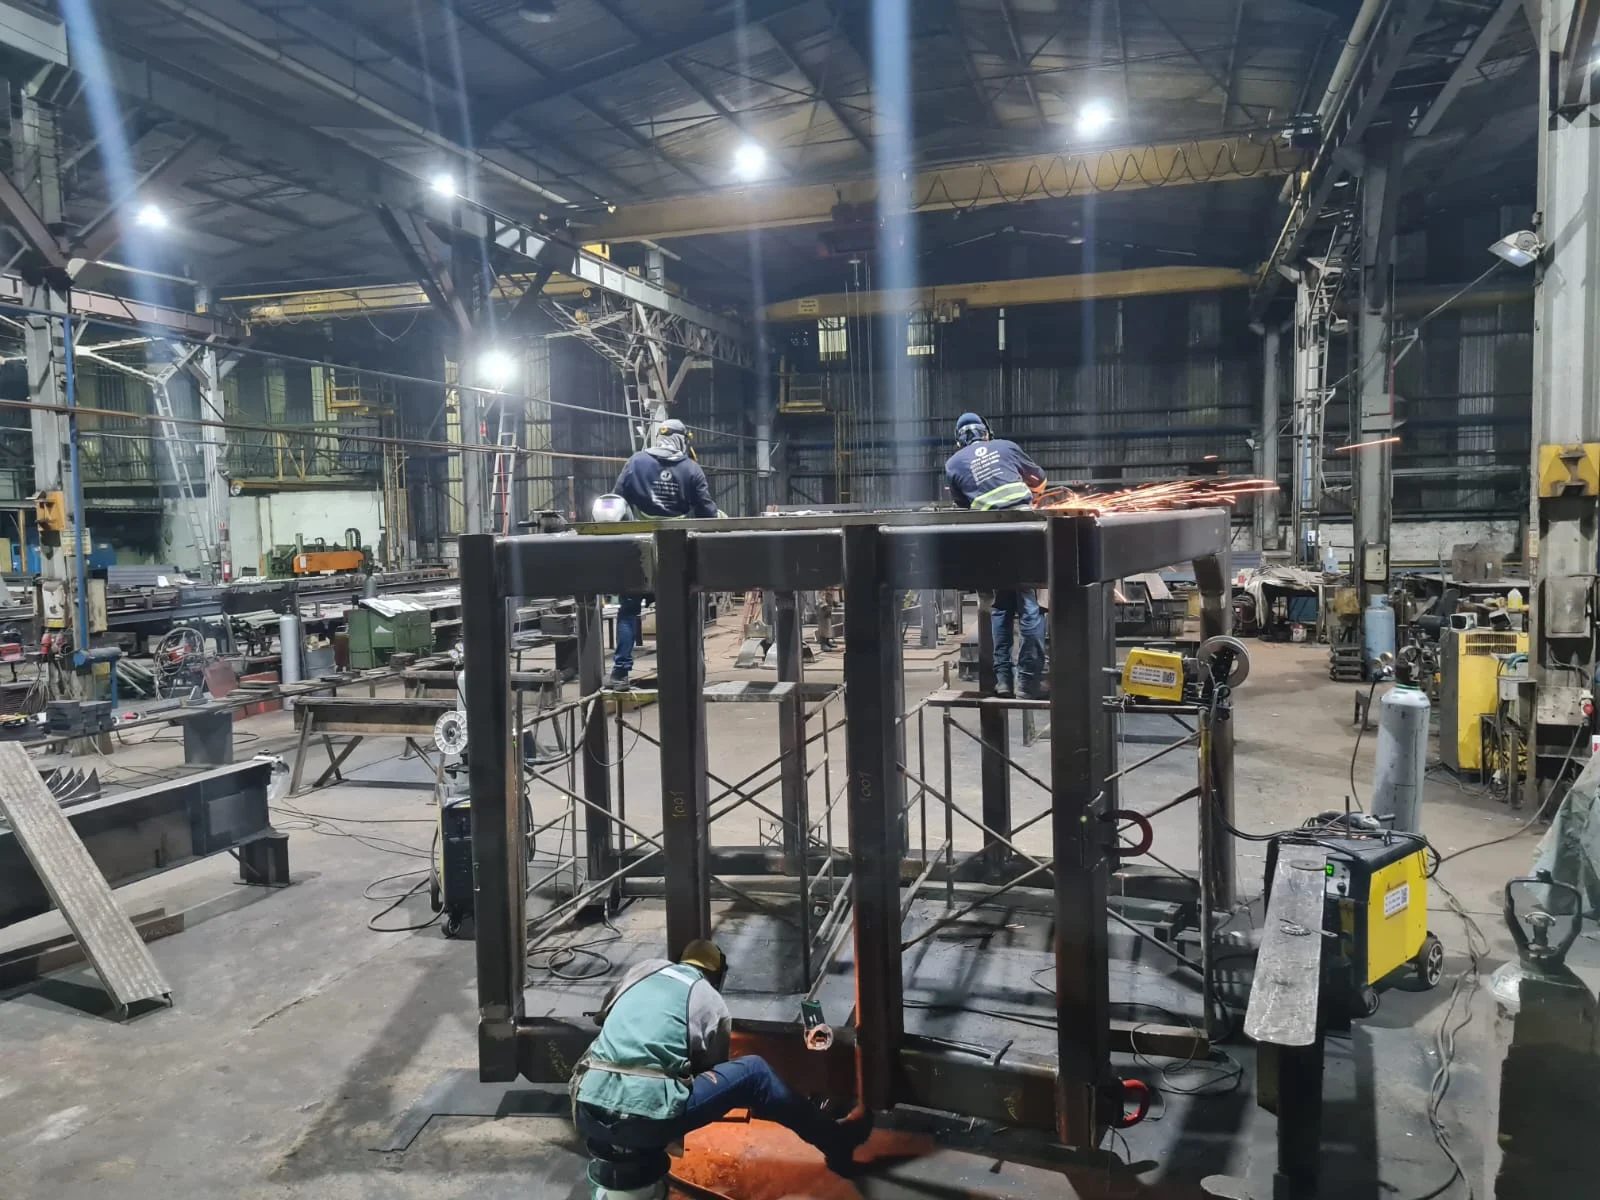
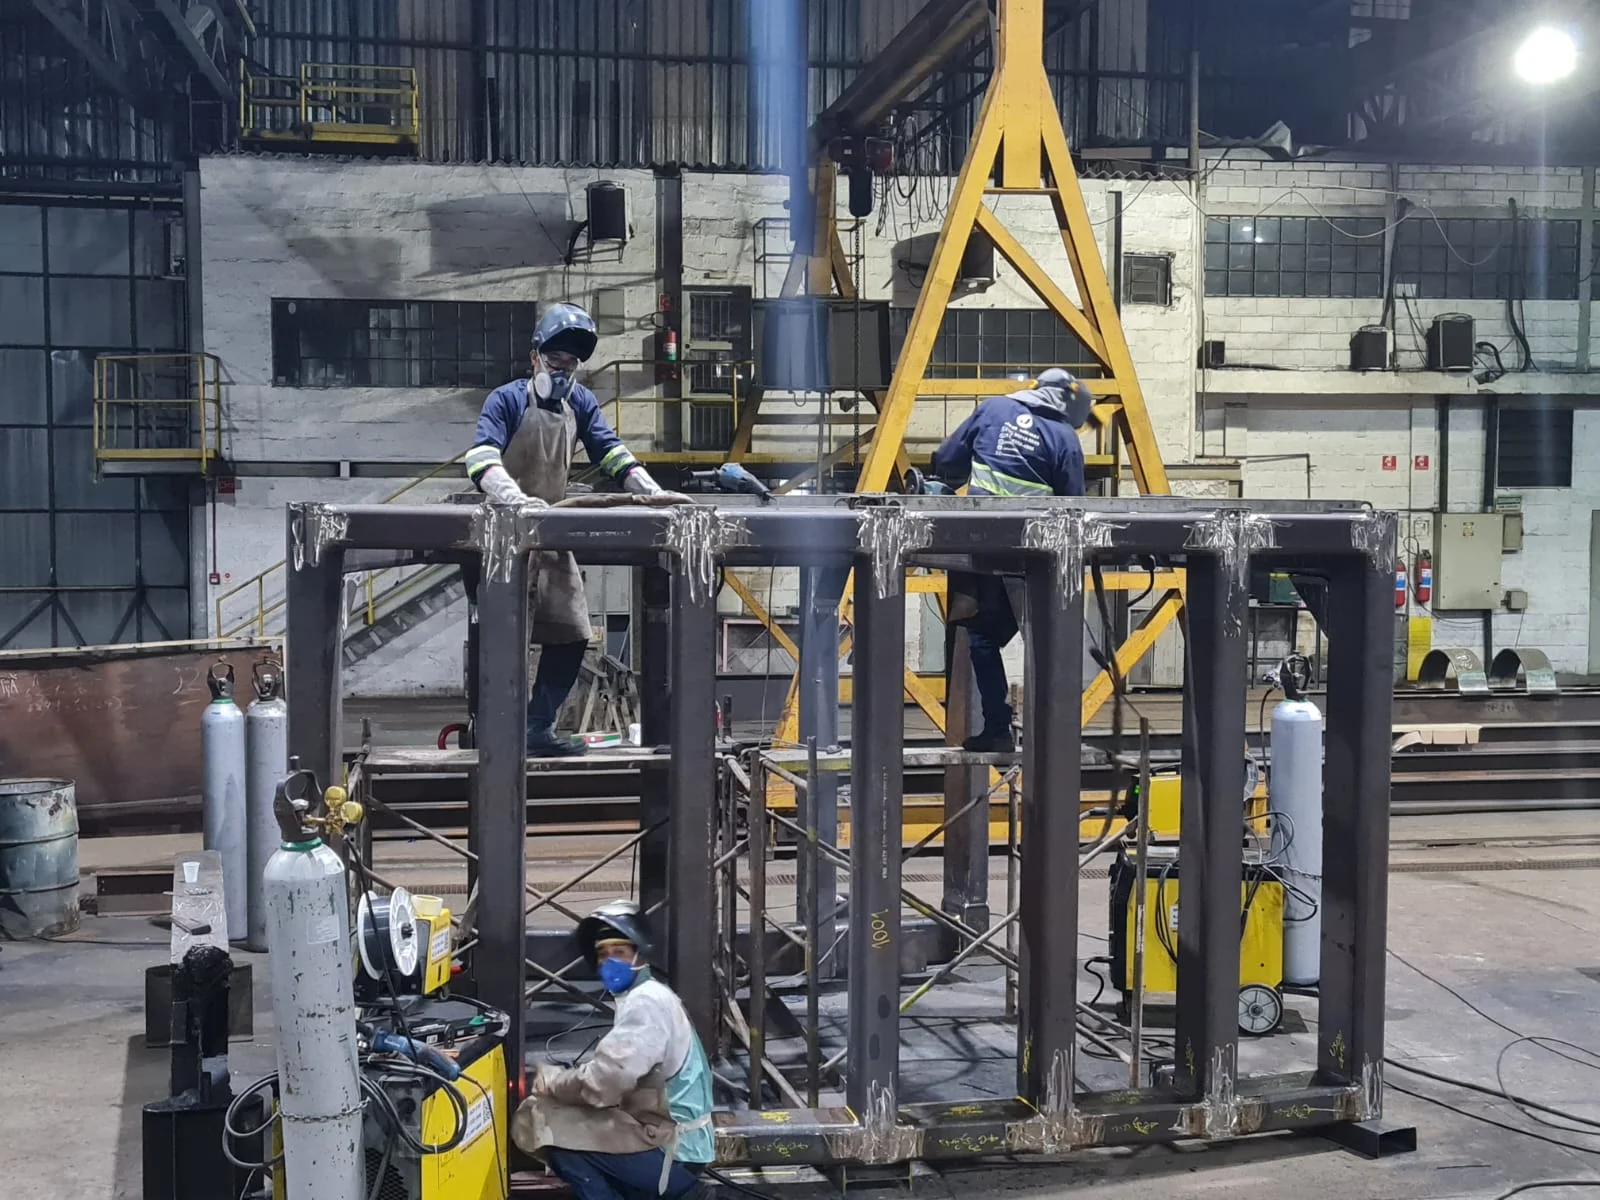
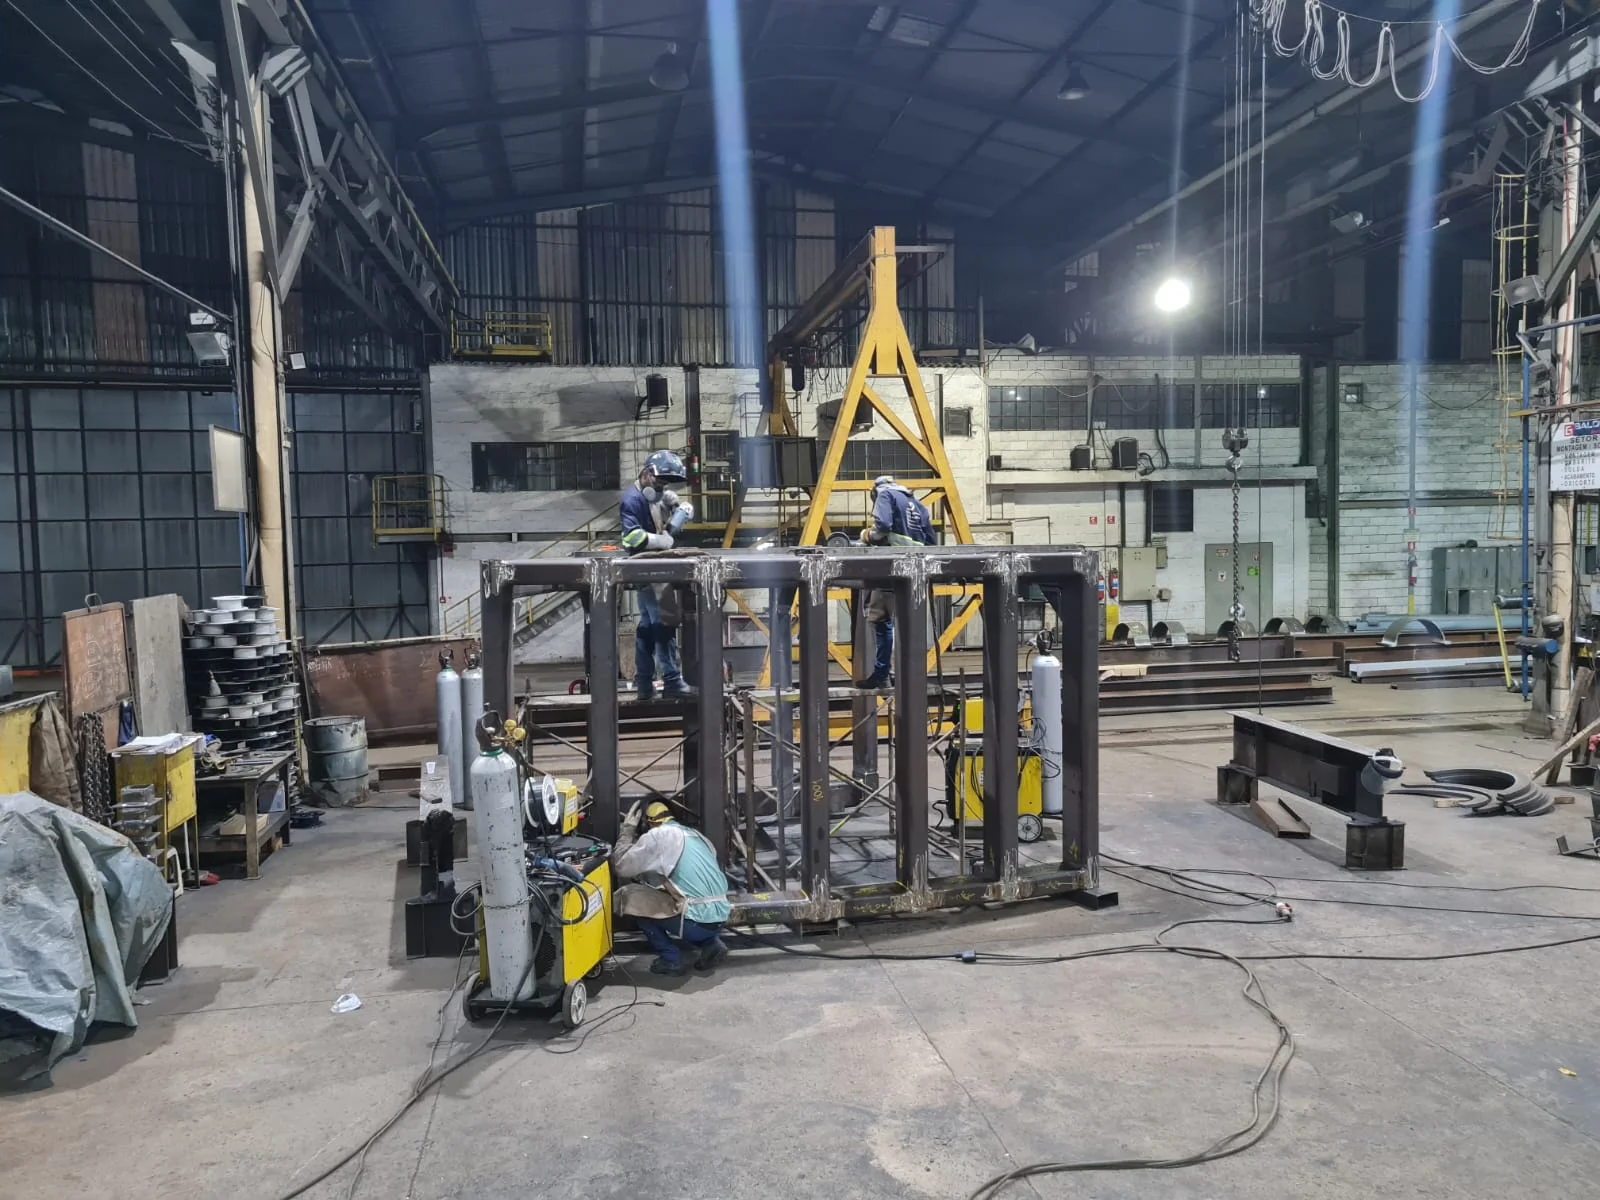
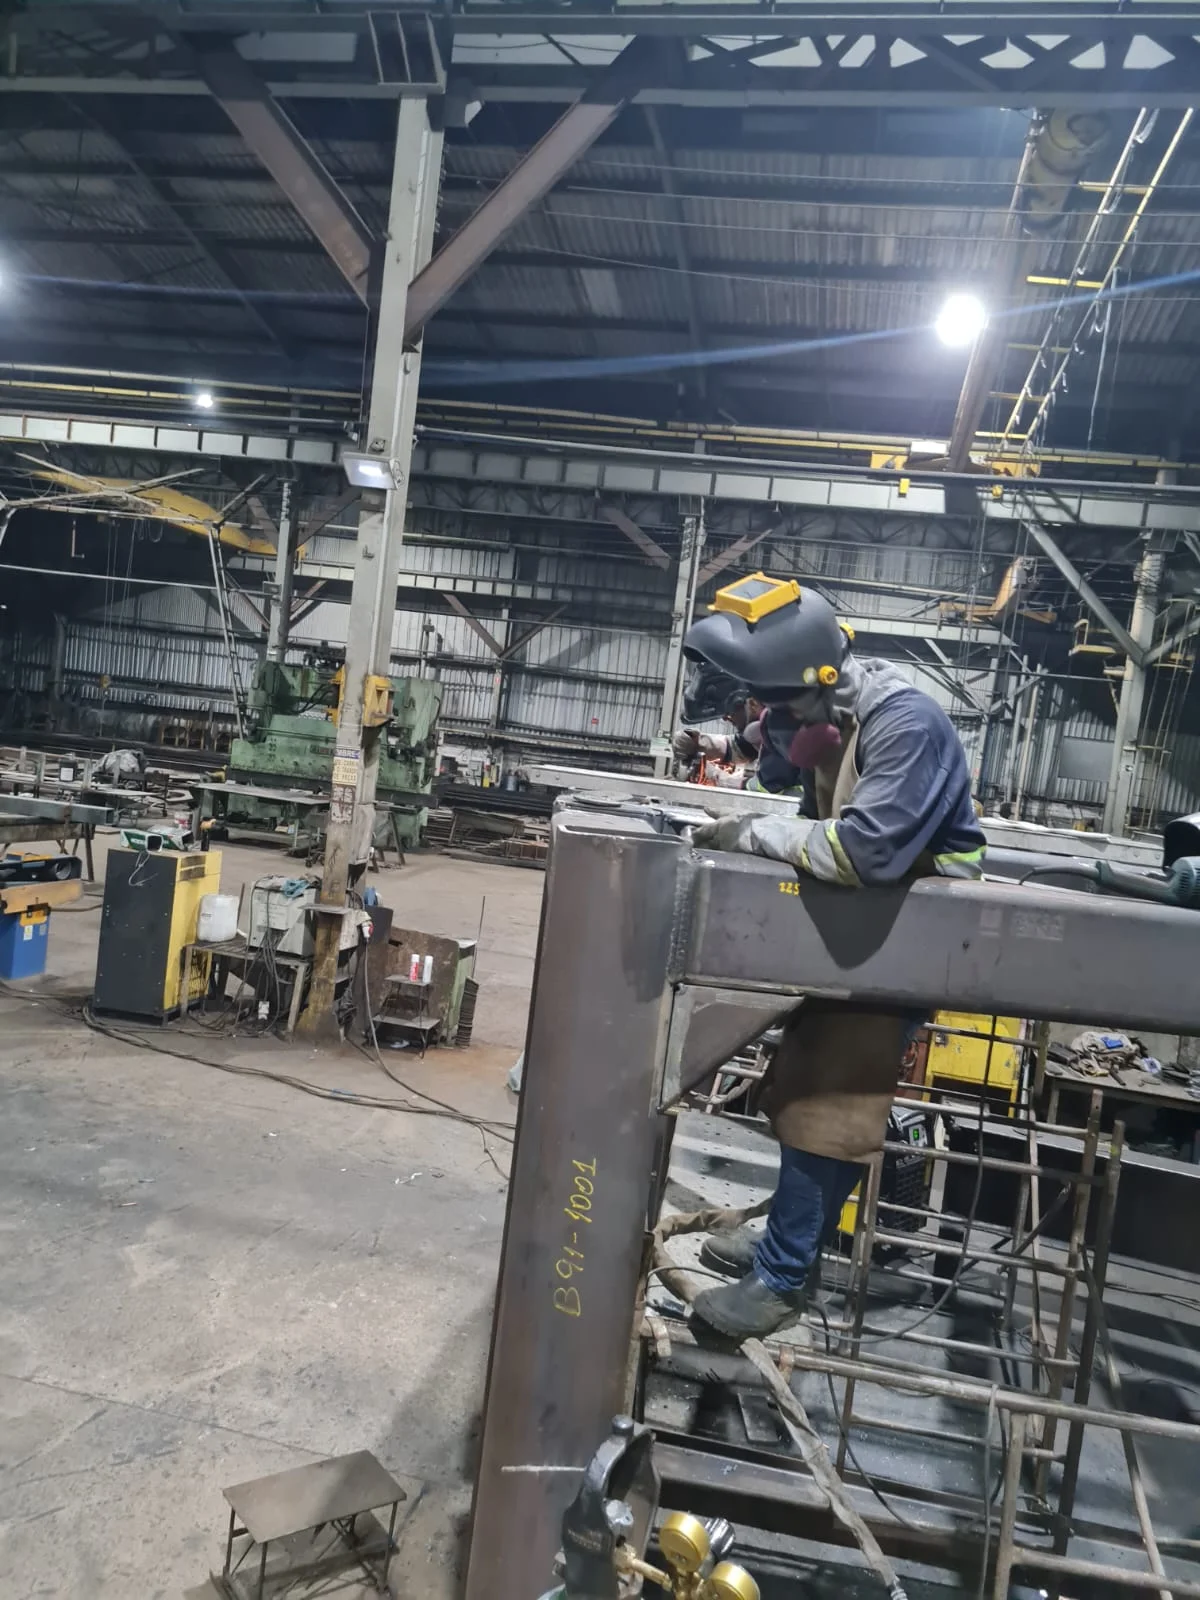
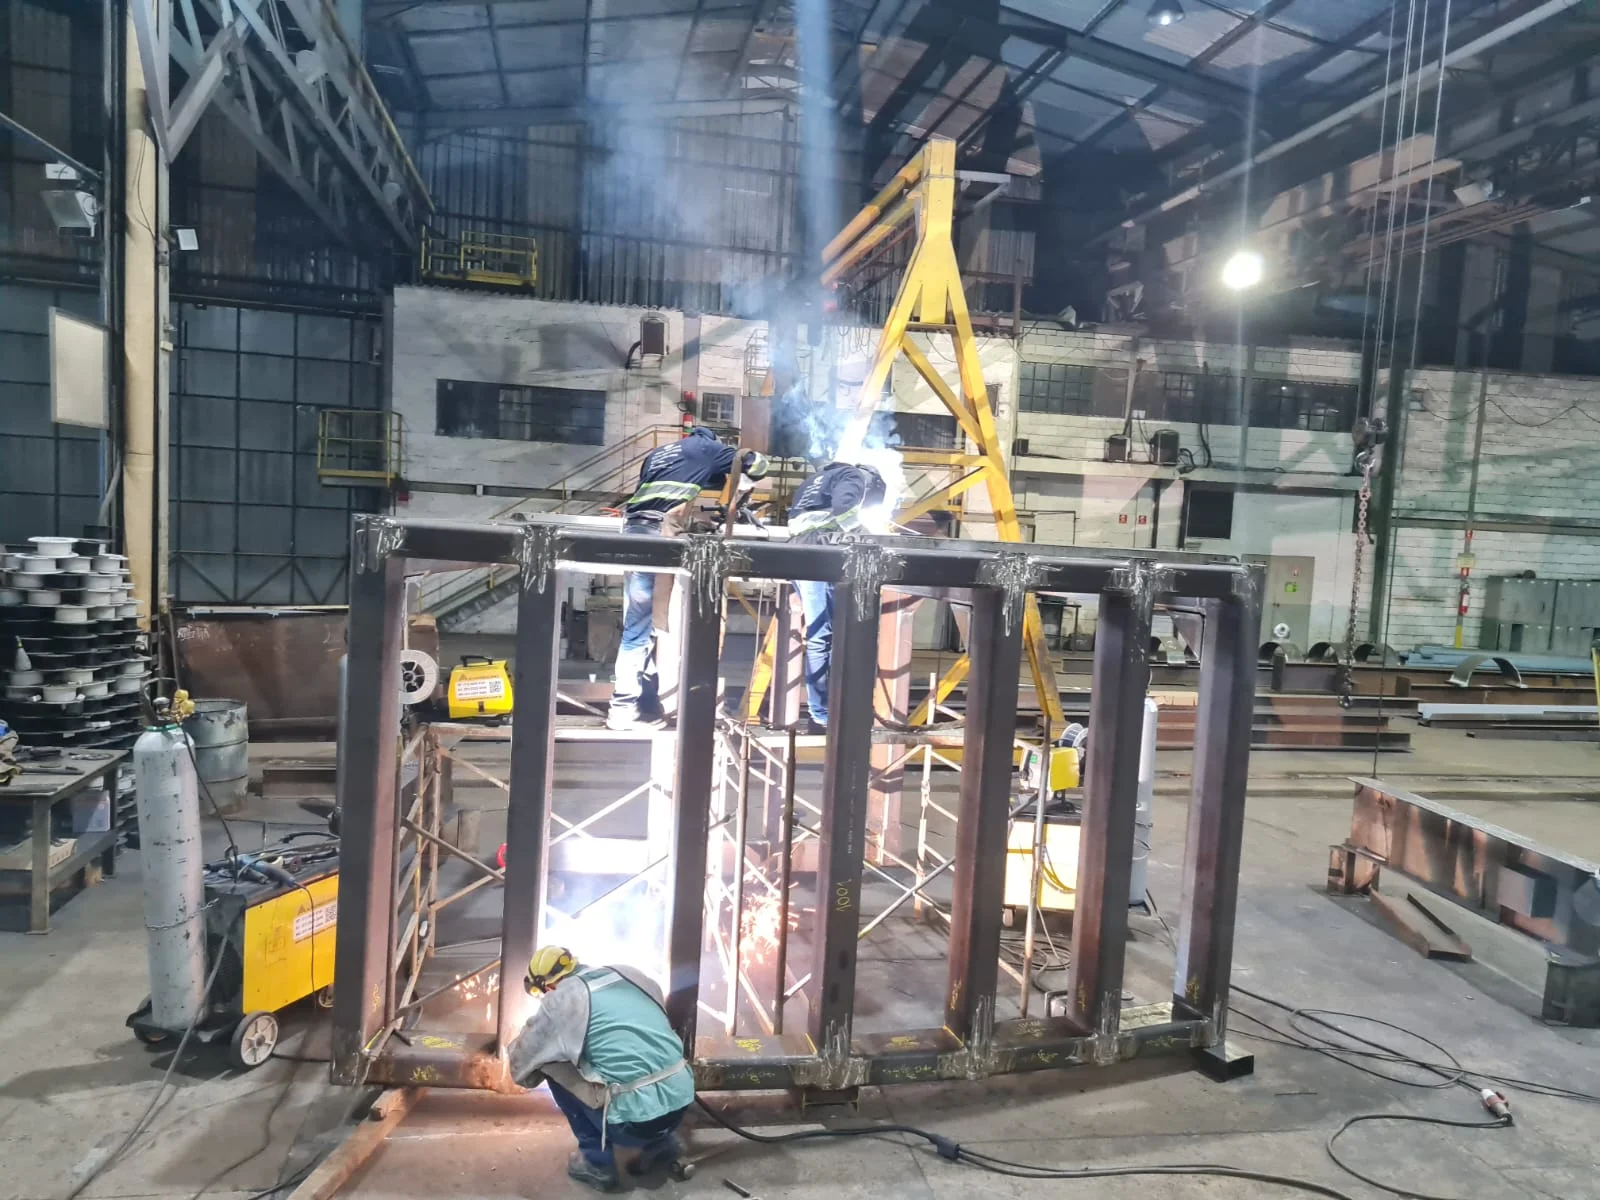
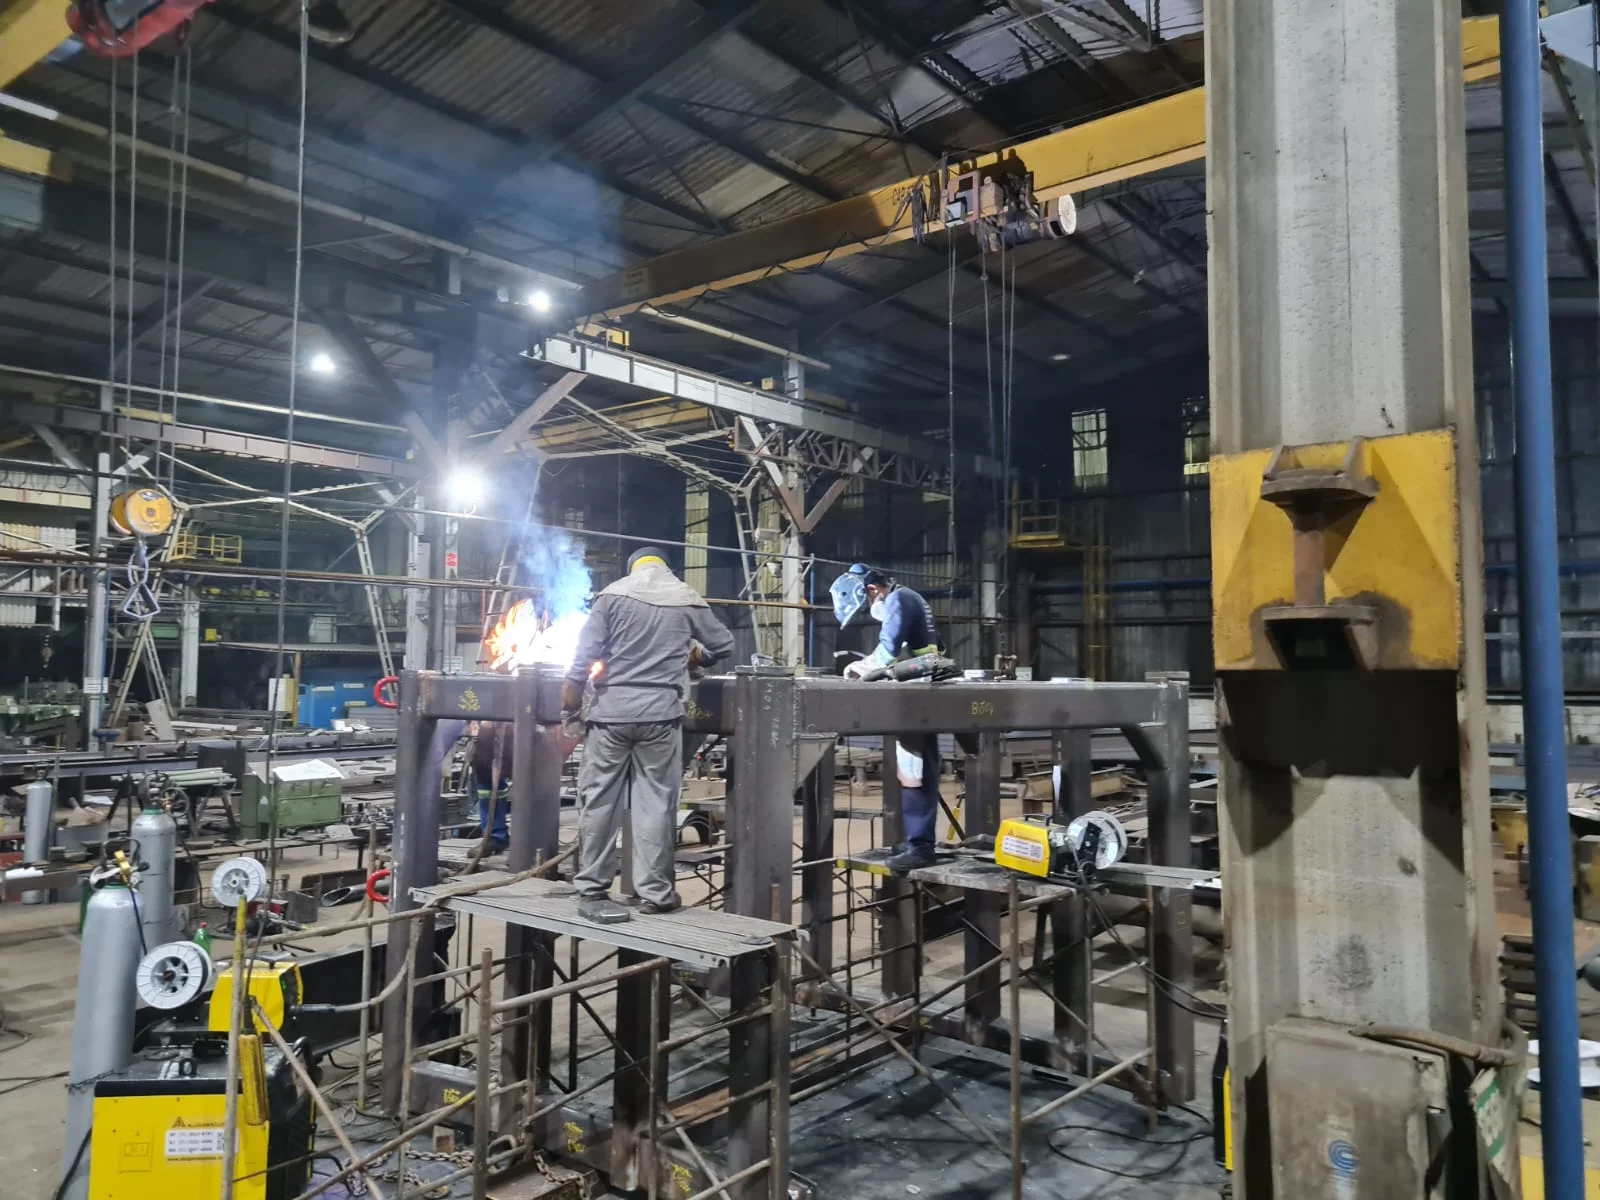
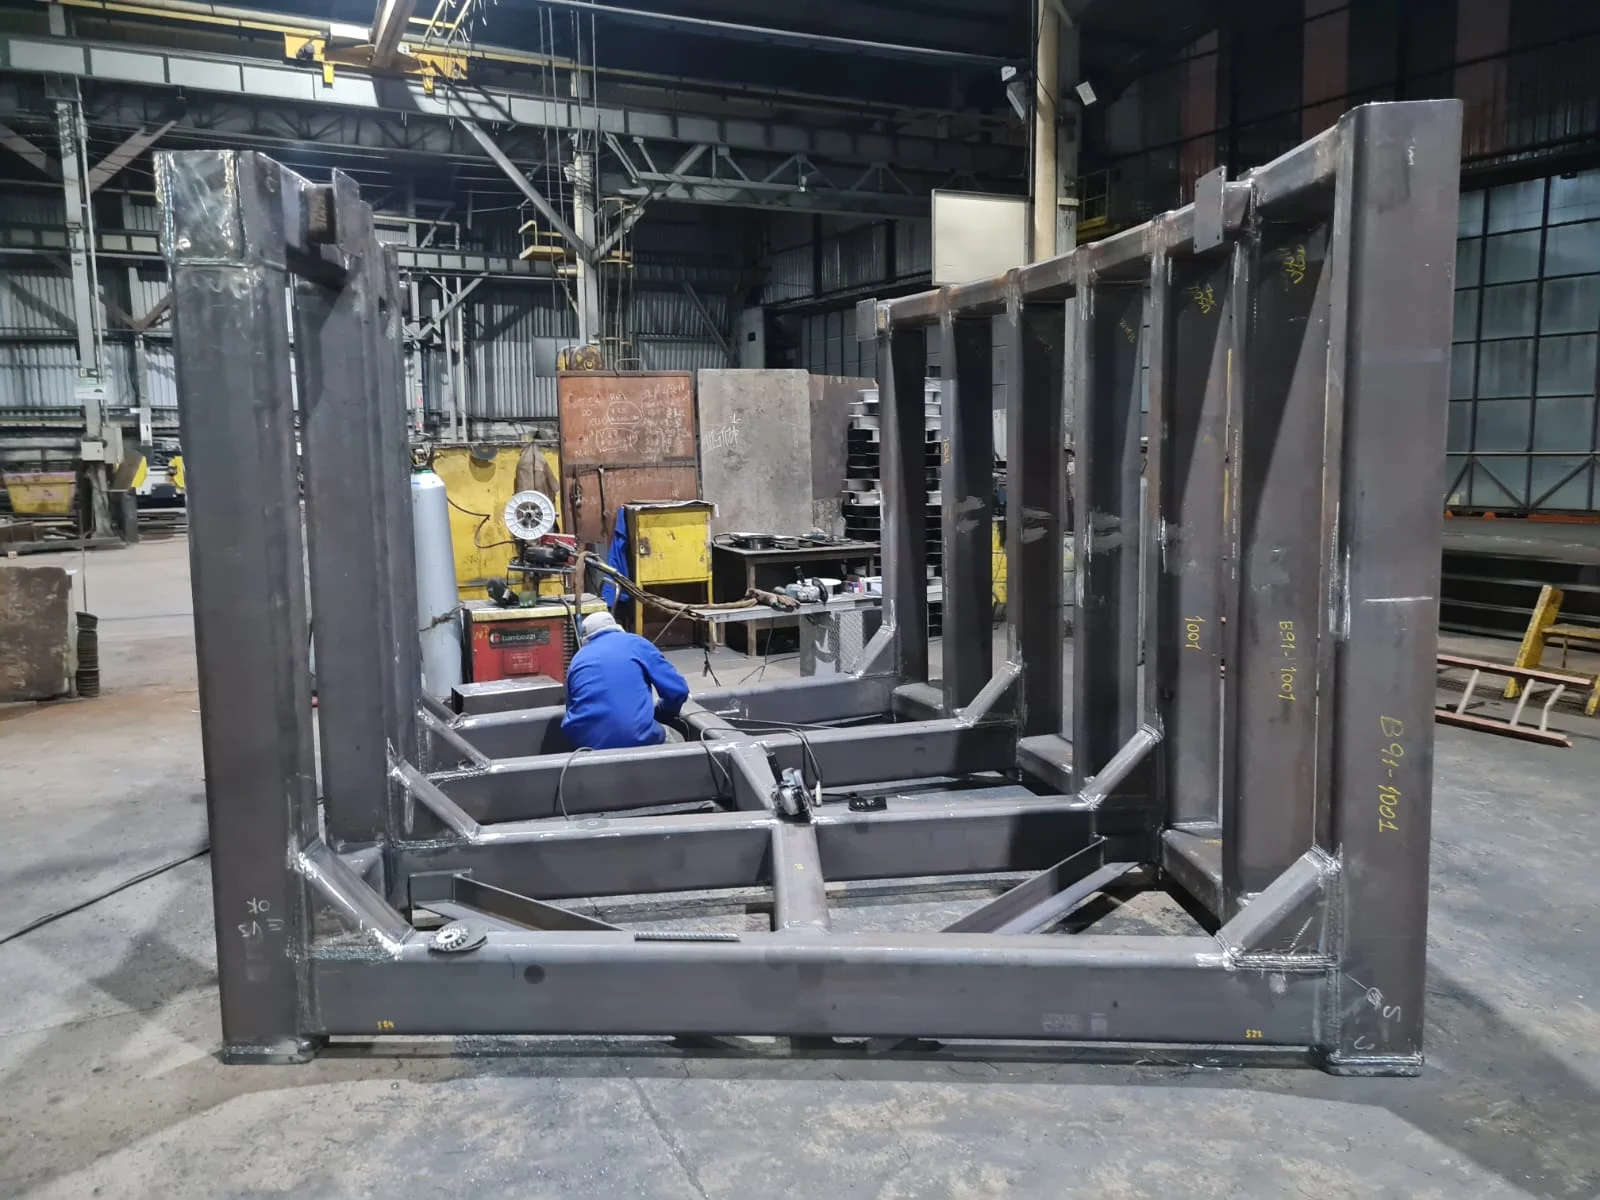
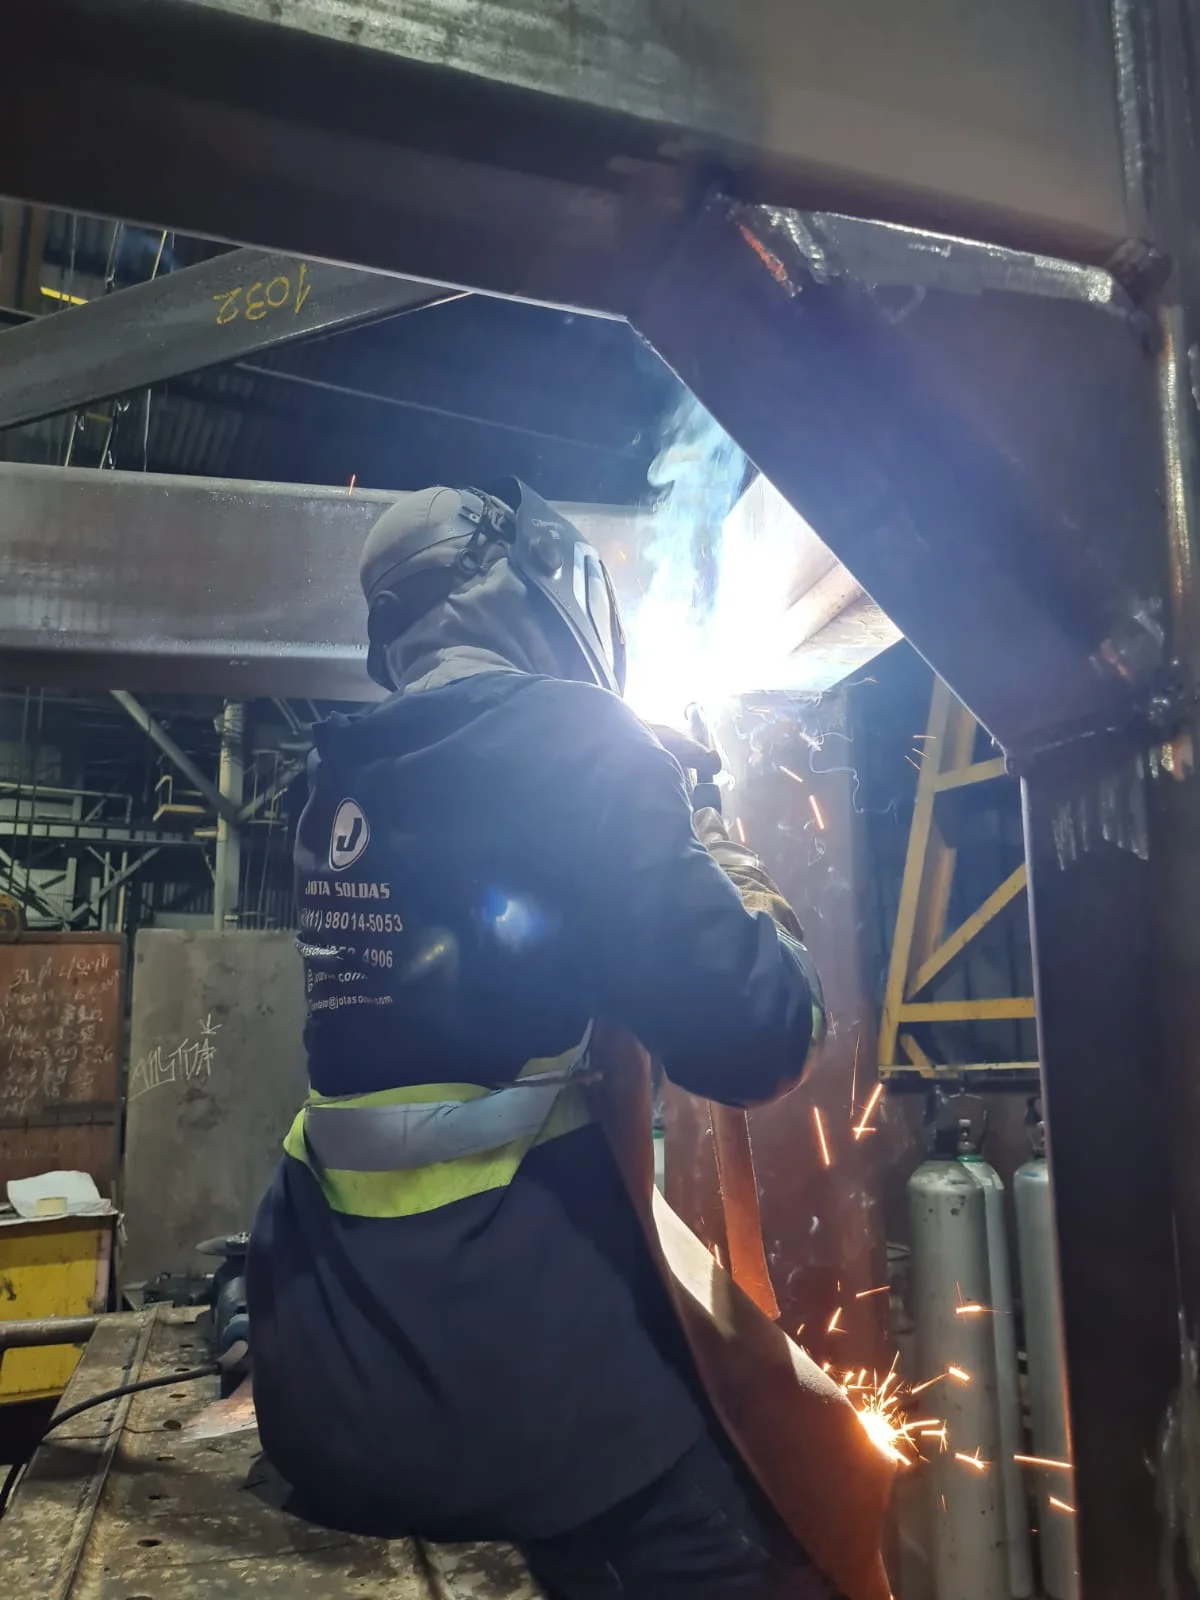
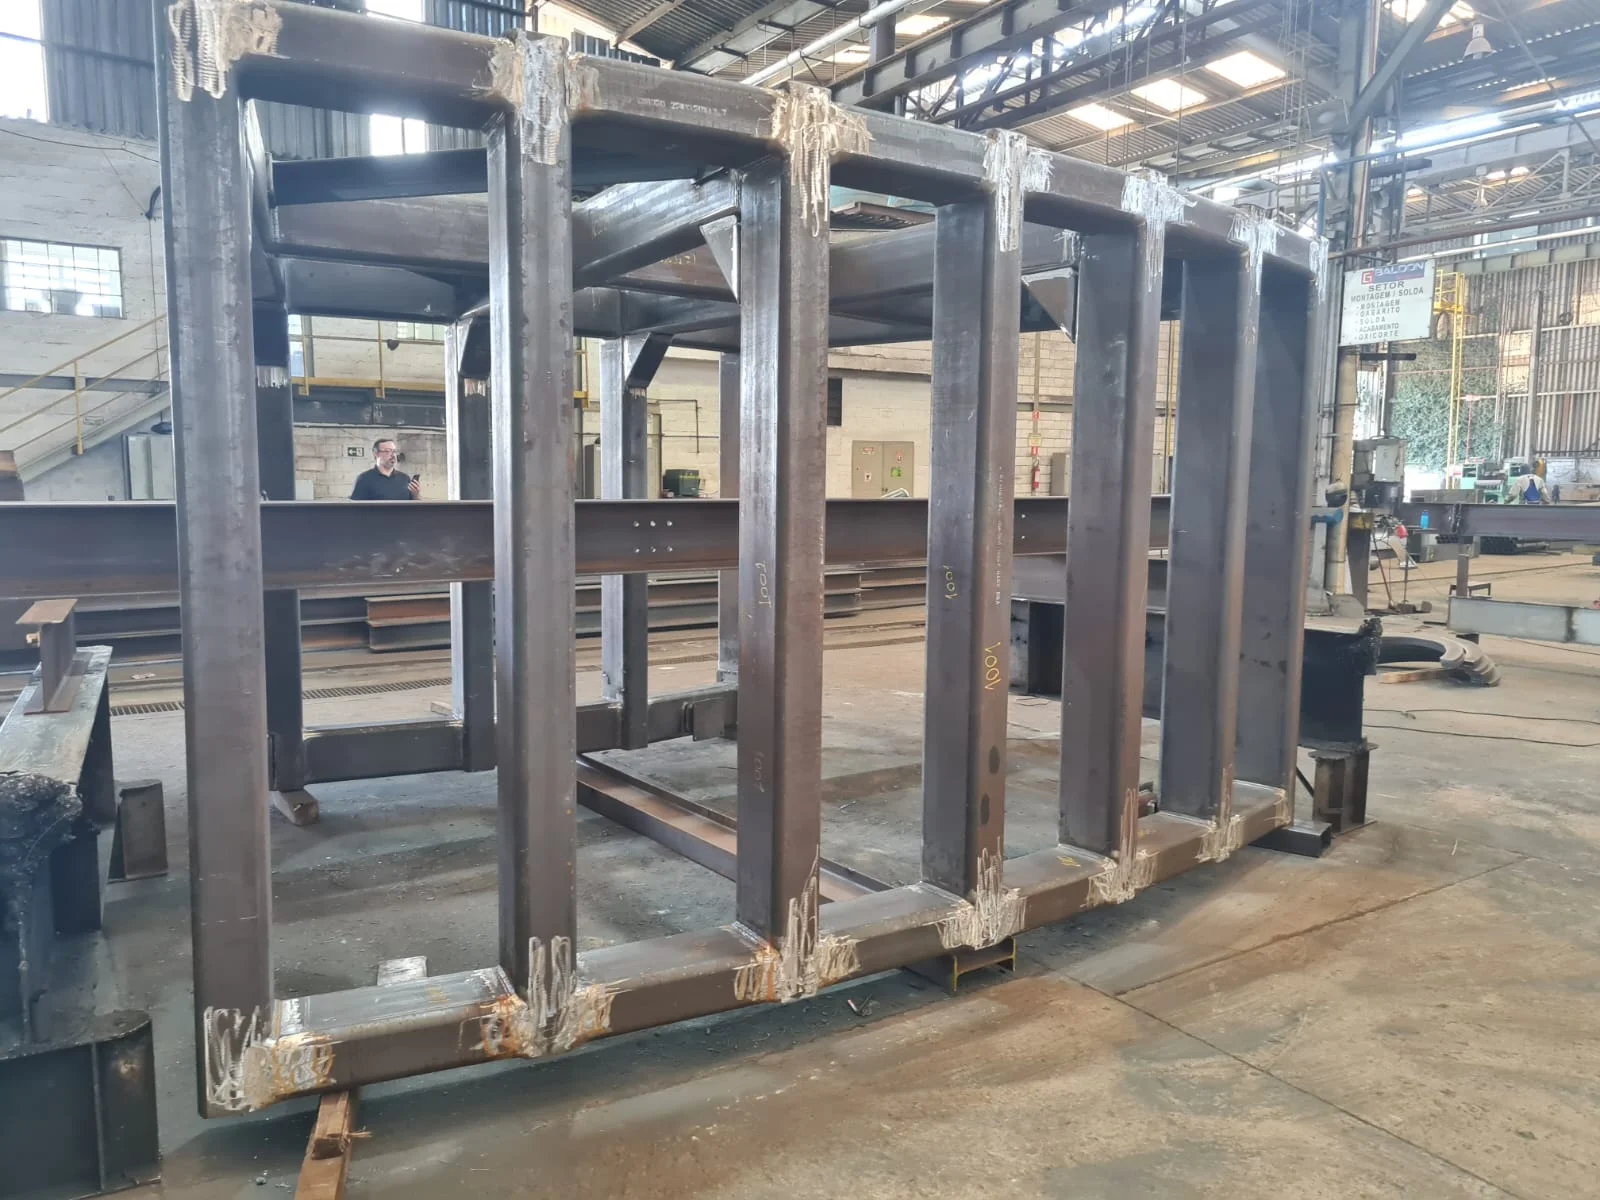
Clique nas imagens para ampliar
Introdução: por que a soldagem de tubos em aço inox exige controle técnico?
A Soldagem de tubos em aço inox é aplicada em projetos industriais que exigem atenção à integridade das juntas, à resistência à corrosão, ao acabamento e à segurança operacional.
Embora o aço inoxidável ofereça características importantes para diferentes ambientes, seu desempenho depende da compatibilidade entre material, geometria do tubo, preparação da junta, processo de soldagem, consumíveis e controles adotados durante a execução.
Em comparação com materiais comuns, o inox requer cuidados específicos para evitar contaminações, alterações indesejadas na região soldada, oxidação e perda de qualidade no acabamento.
A limpeza das superfícies, o alinhamento dos tubos, o controle do calor e a proteção adequada da poça de fusão são fatores que influenciam a regularidade do cordão e a integridade da união.
Esses aspectos devem ser avaliados conforme a aplicação, a espessura, o tipo de junta, o ambiente de operação e os requisitos definidos no projeto.
A escolha do processo também precisa considerar produtividade, controle dos parâmetros e configuração do conjunto.
Em determinadas aplicações, a soldagem MIG/MAG industrial pode ser analisada como alternativa, mas a seleção do processo, do arame e do gás de proteção não deve ser feita de maneira genérica.
O procedimento adequado depende das especificações técnicas do projeto e da avaliação das condições reais de fabricação, montagem ou manutenção.
A Jota Soldas atua com soldagem, fabricação e montagem industrial, oferecendo atendimento personalizado para analisar o escopo e as necessidades de cada cliente.
A experiência prática acumulada pelo fundador desde 2004 e a atuação empresarial iniciada em 2019 orientam uma abordagem baseada em qualidade, segurança e eficiência, sem substituir a definição dos requisitos técnicos pelos responsáveis pelo projeto.
Antes da execução, é recomendável confirmar o material e a condição dos tubos, o tipo de junta, os critérios de acabamento, os parâmetros de soldagem, os consumíveis, a proteção gasosa, os métodos de inspeção e eventuais requisitos normativos.
Quando aplicável, também devem ser avaliadas a necessidade de procedimento de soldagem qualificado e a comprovação da qualificação dos soldadores.
Uma análise técnica prévia ajuda a adequar a solução ao projeto e a reduzir riscos de retrabalho, falhas de execução e incompatibilidade entre a solda e a aplicação industrial.
Processos de soldagem aplicáveis e diferenças entre MIG e MAG
Os processos MIG e MAG utilizam arco elétrico, fonte de soldagem, arame-eletrodo contínuo e gás de proteção para formar a junta entre o metal de base e o material de adição.
Essa combinação favorece a produtividade e permite controlar variáveis como corrente, tensão, velocidade de alimentação do arame e vazão do gás.
A diferença fundamental está no gás de proteção.
No processo MIG, utiliza-se um gás inerte ou predominantemente inerte.
No processo MAG, utiliza-se um gás ativo ou uma mistura que contenha componentes ativos.
A escolha não deve ser feita apenas pelo nome do processo, ela precisa considerar o metal de base, a geometria da junta, a posição de soldagem, a espessura, o acabamento desejado e os requisitos do projeto.
Comparativo entre MIG e MAG!
| Aspecto | MIG | MAG |
|---|---|---|
| Proteção da poça de fusão | Gás inerte ou predominantemente inerte | Gás ativo ou mistura com componentes ativos |
| Elemento de alimentação | Arame-eletrodo contínuo | Arame-eletrodo contínuo |
| Fonte de calor | Arco elétrico entre o arame e o metal de base | Arco elétrico entre o arame e o metal de base |
| Produtividade | Elevada, conforme a parametrização e a aplicação | Elevada, conforme a parametrização e a aplicação |
| Variáveis críticas | Tipo de arame, gás, tensão, corrente e velocidade de alimentação | Tipo de arame, gás, tensão, corrente e velocidade de alimentação |
| Aplicação | Definida pelo material, pela junta e pelos requisitos do projeto | Definida pelo material, pela junta e pelos requisitos do projeto |
| Principal cuidado | Manter proteção gasosa adequada e compatibilidade entre consumível e metal | Controlar a ação do gás, a estabilidade do arco e a compatibilidade com a junta |
Soldagem de tubos em aço inox: critérios técnicos e aplicações
Na prática industrial, MIG e MAG podem atender à fabricação de estruturas e equipamentos, à soldagem de chapas e perfis, à montagem de conjuntos soldados e à recuperação ou adequação de componentes.
O processo selecionado deve acompanhar as características do serviço, e não apenas a necessidade de obter maior velocidade de deposição.
O que influencia a seleção do processo?
A análise técnica normalmente considera:
- Metal de base: a composição e o comportamento do material influenciam a escolha do arame, do gás e dos parâmetros.
- Espessura: peças mais finas exigem atenção ao controle de calor e à possibilidade de perfuração ou deformação; peças mais espessas podem exigir preparação específica da junta e maior controle da fusão.
- Configuração da junta: juntas de topo, de filete, sobrepostas ou com acesso restrito apresentam exigências diferentes de preparação e execução.
- Posição de soldagem: a posição altera o comportamento da poça de fusão e pode limitar a faixa de parâmetros aplicável.
- Acabamento e aparência: a regularidade do cordão depende da estabilidade do arco, da proteção gasosa, da técnica do soldador e da preparação da superfície.
- Produtividade desejada: a alimentação contínua do arame pode reduzir interrupções, mas produtividade não deve ser analisada separadamente da qualidade e dos critérios de aceitação.
- Ambiente de execução: correntes de ar, acesso ao conjunto e condições de montagem podem afetar a proteção da poça de fusão.
- Requisitos do projeto: desenhos, especificações, procedimentos e critérios de inspeção podem determinar limitações ou qualificações aplicáveis.
Em aplicações como a soldagem de tubos em aço inox, a seleção do processo deve ser acompanhada de cuidados adicionais com limpeza, proteção da poça, controle do aporte térmico e prevenção de contaminações.
A definição do arame e do gás de proteção precisa ser compatível com o material e com o resultado exigido para a junta.
Por que a escolha do gás é decisiva?
O gás de proteção influencia a estabilidade do arco, a transferência metálica, a formação do cordão, a quantidade de respingos e a proteção contra a atmosfera durante a solidificação.
Uma vazão inadequada, um conjunto mal protegido ou um gás incompatível com a aplicação pode favorecer descontinuidades e aumentar a necessidade de retrabalho.
Por isso, a escolha deve ser feita em conjunto com o arame-eletrodo e com os demais parâmetros da fonte de soldagem.
Não é recomendável definir o gás apenas pela disponibilidade ou pelo hábito de uso em outro material.
O escopo do projeto deve indicar quais combinações são aceitáveis e quais verificações serão necessárias.
MIG/MAG na atuação da Jota Soldas
A Jota Soldas oferece serviço de soldagem MIG/MAG industrial para aplicações de fabricação, montagem, manutenção e adequações industriais.
A empresa informa o escopo para avaliar as necessidades de cada cliente e definir uma solução compatível com as especificações técnicas do trabalho.
Essa avaliação pode envolver o material de base, a geometria das peças, o tipo de junta, a necessidade de acabamento, a produtividade esperada e os requisitos de inspeção.
A escolha do arame e do gás de proteção deve ser tratada como uma decisão técnica do projeto, com atenção à qualidade, à segurança, à eficiência e à redução de retrabalho.
Quando houver requisitos normativos específicos, a aplicação deve ser analisada quanto à necessidade de procedimento de soldagem qualificado e de soldadores qualificados ou certificados conforme os critérios definidos para o serviço.
A existência e o escopo dessas exigências precisam ser confirmados pelos responsáveis técnicos do projeto.
Preparação do tubo, consumíveis e gases de proteção
Na soldagem de tubos em aço inox, a preparação influencia diretamente a estabilidade do arco, a proteção da poça de fusão, o acabamento do cordão e a integridade da junta.
Diferentemente de uma etapa meramente operacional, ela deve considerar o material do tubo, a geometria da junta, a espessura, o acesso para soldagem, o nível de acabamento desejado e os requisitos do projeto.
A escolha de consumíveis e gases de proteção também não deve ser feita de forma padronizada para qualquer aplicação.
O arame de adição, o gás, a vazão e os parâmetros do processo precisam ser compatíveis com o metal de base e definidos conforme o procedimento aplicável.
Na Jota Soldas, a análise do escopo e das necessidades do cliente orienta a avaliação da solução de fabricação, montagem, manutenção ou adequação industrial.
Critérios técnicos antes da soldagem
- Identificação do material: confirmar a especificação do tubo, a condição da superfície e os requisitos de compatibilidade entre o metal de base e o material de adição.
- Limpeza das superfícies: remover óleo, graxa, umidade, tinta, partículas e outros contaminantes da região da junta. Resíduos podem comprometer a estabilidade do arco, favorecer porosidade e prejudicar o acabamento.
- Preparação da junta: avaliar se a geometria, o chanfro, a face de raiz e a folga são adequados à espessura, ao acesso e ao processo definido.
- Alinhamento e fixação: posicionar os tubos com alinhamento controlado e utilizar uma sequência de ponteamento que reduza deslocamentos durante a aplicação do calor.
- Condição das bordas: verificar rebarbas, deformações, irregularidades e danos que possam dificultar a fusão ou criar descontinuidades.
- Proteção da poça de fusão: confirmar a disponibilidade e a condição do gás de proteção, além da regulagem compatível com a junta e o ambiente de execução.
- Arame de adição: conferir se o consumível está identificado, protegido contra contaminação e compatível com o material e com as exigências do procedimento.
- Equipamentos e acessórios: inspecionar fonte, tocha, cabos, alimentação do arame e conexões de gás antes do início da operação.
- Zona termicamente afetada: planejar a aplicação de calor e a sequência de soldagem para limitar deformações, alterações indesejadas e concentração térmica.
- Condições de armazenamento: manter tubos, consumíveis e componentes protegidos contra umidade, poeira, contato com materiais contaminantes e danos mecânicos.
Como selecionar arame e gás de proteção?
A seleção do arame de adição deve considerar, no mínimo, o material do tubo, a resistência e a compatibilidade metalúrgica requeridas, a posição de soldagem, a geometria da junta e o acabamento esperado.
O consumível inadequado pode aumentar a ocorrência de defeitos, dificultar o controle do cordão e gerar retrabalho.
O gás de proteção deve ser definido em conjunto com o processo, o material, a transferência metálica desejada e as condições de execução.
Sua função é proteger a poça de fusão contra a atmosfera durante a soldagem, mas o resultado depende também da regulagem, da estabilidade do fluxo, da distância da tocha, da presença de correntes de ar e da condição dos componentes do sistema.
Em aplicações MIG/MAG, a diferença fundamental entre os processos está no tipo de gás de proteção utilizado.
Por isso, não basta selecionar o arame, é necessário avaliar a combinação entre arame, gás, polaridade, alimentação, tensão, velocidade de deslocamento e demais parâmetros definidos para a junta.
Esses elementos devem ser ajustados por avaliação técnica, e não apenas reproduzidos de um serviço para outro.
Quando o projeto exigir requisitos normativos específicos, a combinação de consumível e gás deve estar coerente com o procedimento de soldagem aplicável.
A definição final pode depender de documentação técnica, critérios de aceitação e qualificações previstas para o serviço.
Erros comuns e medidas de prevenção
- Soldar sobre superfície contaminada: realizar limpeza adequada e evitar o contato da região preparada com óleos, graxas ou ferramentas contaminadas.
- Usar ferramentas compartilhadas sem controle: separar, quando necessário, ferramentas e acessórios destinados ao trabalho em aço inox para reduzir o risco de contaminação por outros materiais.
- Ignorar o desalinhamento: corrigir o posicionamento antes do ponteamento e verificar a junta ao longo da montagem.
- Adotar folga ou chanfro sem avaliar a aplicação: relacionar a preparação da junta à espessura, ao acesso, ao processo e ao procedimento definido.
- Escolher o arame apenas pela disponibilidade: confirmar a compatibilidade do consumível com o metal de base e com o requisito técnico do projeto.
- Trabalhar com proteção gasosa instável: verificar vazamentos, conexões, regulagem, fluxo e interferências do ambiente.
- Aplicar calor excessivo ou concentrado: controlar os parâmetros, a velocidade de deslocamento e a sequência de soldagem para reduzir distorções e alterações na zona termicamente afetada.
- Resfriar ou limpar de maneira inadequada: seguir a orientação técnica aplicável ao material e ao procedimento, evitando práticas que possam introduzir contaminação ou comprometer a junta.
- Não verificar o cordão após cada etapa: realizar inspeção visual e correções conforme os critérios definidos antes de prosseguir para a etapa seguinte.
Validação técnica antes da execução
Antes de iniciar o serviço, é recomendável consolidar as informações em uma avaliação técnica com os seguintes pontos:
- Qual é a especificação do tubo e qual ambiente de operação será considerado?
- Qual é a espessura, o diâmetro e a configuração da junta?
- O projeto exige chanfro, controle de folga, acabamento específico ou acesso interno?
- Qual processo de soldagem será utilizado e quais parâmetros precisam ser definidos?
- Qual arame de adição é compatível com o metal de base e com os critérios do projeto?
- Qual gás de proteção será adotado e como será verificada a estabilidade da proteção?
- Como serão controlados alinhamento, ponteamento, sequência e aporte térmico?
- Quais inspeções, registros, critérios de aceitação ou qualificações são aplicáveis?
- Há integração com fabricação, montagem, manutenção ou adequação industrial?
- Quais informações devem ser encaminhadas ao fornecedor para que o escopo seja avaliado corretamente?
Essa validação evita que recomendações gerais sejam tratadas como especificações universais.
A preparação adequada depende da combinação entre material, geometria, processo, consumíveis, condições de execução e exigências documentais.
Com base no escopo recebido, a Jota Soldas pode avaliar a necessidade do projeto e orientar a solução de soldagem, fabricação ou montagem de forma personalizada, com atenção à qualidade, à segurança e à eficiência.
Desafios da soldagem de tubos em aço inox e como controlá-los
A Soldagem de tubos em aço inox exige controle simultâneo do calor, da proteção gasosa, da limpeza e da geometria da junta.
Diferentemente de uma aplicação genérica em aço-carbono, o aço inoxidável pode perder desempenho quando sofre contaminação, oxidação excessiva ou aporte térmico incompatível com o material e com o projeto.
Por isso, a qualidade não depende apenas da aparência do cordão, também envolve integridade da junta, acabamento, estabilidade dimensional e atendimento aos critérios de inspeção definidos para a aplicação.
Mapa dos principais problemas e ações de controle
- Distorção: o aquecimento localizado e a contração durante o resfriamento podem alterar o alinhamento do tubo, a circularidade ou a posição da junta. A prevenção começa pelo ajuste correto, pela fixação adequada e pelo planejamento da sequência de soldagem. O controle do aporte térmico e a distribuição equilibrada dos passes também ajudam a limitar deformações, sempre conforme o procedimento aplicável.
- Contaminação: partículas de aço-carbono, óleo, graxa, tinta, umidade e ferramentas inadequadas podem contaminar a superfície do inox e comprometer o acabamento ou a resistência à corrosão da região soldada. A limpeza deve ser realizada antes da abertura do arco e mantida durante o manuseio, com utensílios e materiais compatíveis com a aplicação.
- Oxidação: a exposição da poça de fusão e da região aquecida ao oxigênio pode provocar coloração e formação de óxidos. Em juntas de tubos, a proteção do lado interno pode ser necessária quando o projeto exigir controle da raiz e do acabamento interno. O gás de proteção, a vazão, o posicionamento do bocal e a proteção durante o resfriamento devem ser avaliados tecnicamente, sem adotar uma configuração única para todos os casos.
- Falta de fusão: pode estar relacionada à preparação inadequada da junta, ao desalinhamento, à energia insuficiente, à velocidade incompatível ou ao acesso limitado à região a ser soldada. A prevenção envolve verificar a abertura, o chanfro quando aplicável, a limpeza, a estabilidade do arco e a compatibilidade dos parâmetros com a espessura e a geometria do tubo.
- Porosidade: normalmente está associada à presença de contaminantes, umidade, proteção gasosa instável ou turbulência provocada por vazão inadequada. A inspeção da mangueira, das conexões, do bocal e das condições de proteção deve fazer parte da preparação, assim como a conferência das superfícies e dos consumíveis.
- Respingos: podem indicar parametrização inadequada, transferência metálica instável, arco irregular, consumível incompatível ou condição superficial deficiente. Além de prejudicar o acabamento, os respingos podem aumentar a necessidade de limpeza e criar pontos de contaminação. A regulagem deve ser feita de modo controlado, considerando o processo MIG ou MAG definido para a aplicação.
- Irregularidade do cordão: variações na largura, na altura ou na penetração podem resultar de velocidade manual inconsistente, alimentação instável do arame, posicionamento incorreto da tocha ou parâmetros mal ajustados. A padronização da técnica, a preparação do operador e a verificação visual durante a execução contribuem para reduzir retrabalho, mas não substituem os critérios de aceitação do projeto.
Como fazer um diagnóstico técnico antes de corrigir a falha?
O diagnóstico deve começar pela identificação do local e do tipo de descontinuidade.
Uma alteração visual na face do cordão, por exemplo, não comprova sozinha falta de fusão ou porosidade; a causa precisa ser investigada considerando material, espessura, posição de soldagem, junta, consumível, gás, aporte térmico e sequência de execução.
Uma verificação prática pode seguir esta ordem:
- Conferir o desenho, a especificação da junta e os critérios de aceitação.
- Avaliar alinhamento, folga, chanfro, limpeza e condição das superfícies.
- Verificar o arame de adição e sua compatibilidade com o metal de base e com o projeto.
- Inspecionar cilindro, regulador, mangueiras, conexões, bocal e estabilidade da proteção gasosa.
- Comparar tensão, corrente, velocidade de alimentação e velocidade de deslocamento com os parâmetros definidos.
- Observar a sequência de soldagem e os sinais de aquecimento excessivo ou deformação.
- Registrar a ocorrência e definir se a correção pode ser feita dentro do procedimento existente ou se requer avaliação do responsável técnico.
Na Soldagem de tubos em aço inox, corrigir somente o efeito visível pode ocultar a causa real.
Uma limpeza superficial, por exemplo, não resolve uma proteção gasosa insuficiente; da mesma forma, reduzir a velocidade sem avaliar o aporte térmico pode agravar a distorção.
A decisão deve considerar a interação entre processo, material, junta e requisito funcional do conjunto.
Controle do calor, da sequência e da proteção
O aporte térmico deve ser compatível com o tipo de aço inoxidável, a espessura, a geometria e o procedimento de soldagem.
O objetivo não é simplesmente trabalhar com o menor calor possível, mas manter energia suficiente para obter fusão adequada sem provocar aquecimento desnecessário, deformações ou alterações indesejadas na região termicamente afetada.
A sequência de soldagem deve ser planejada para distribuir as contrações e preservar o alinhamento.
Pontos de fixação, travamentos e passes intercalados podem ser considerados conforme o projeto, desde que não impeçam a execução correta da junta nem introduzam tensões ou defeitos adicionais.
Em tubos, também é importante avaliar a acessibilidade, a posição de soldagem e a possibilidade de proteger a raiz durante a operação.
A proteção gasosa precisa ser tratada como variável de processo, e não como detalhe secundário.
O tipo de gás, a vazão e a forma de aplicação devem ser definidos conforme o processo MIG ou MAG, o metal de base, o consumível e o acabamento esperado.
Correntes de ar, vazamentos e turbulência podem reduzir a eficiência da proteção mesmo quando o equipamento aparenta estar funcionando normalmente.
Alerta sobre requisitos normativos e qualificação
Quando a junta integra um equipamento, uma tubulação, uma estrutura ou uma instalação sujeita a requisitos normativos, contratuais ou de segurança, a seleção de parâmetros não deve ser feita apenas por experiência informal.
O projeto pode exigir procedimento de soldagem qualificado, soldador qualificado, rastreabilidade de materiais, registros de parâmetros, inspeção visual e ensaios complementares.
A necessidade e a extensão dessas qualificações dependem da aplicação, do material, da espessura, do tipo de junta, do nível de responsabilidade do componente e dos critérios de aceitação definidos pelos responsáveis técnicos.
A Jota Soldas informa atuação em soldagem MIG/MAG industrial, fabricação, montagem, manutenção e adequações industriais; a confirmação da documentação e das qualificações aplicáveis deve ocorrer durante a análise do escopo, sem presumir certificações não informadas.
Para obter uma solução consistente, é recomendável reunir desenho ou croqui, especificação do material, dimensões do tubo, espessura, tipo de junta, posição de soldagem, acabamento desejado, ambiente de operação, exigências de inspeção e requisitos normativos.
Com essas informações, a Jota Soldas pode avaliar o escopo de forma personalizada e orientar a solução de fabricação ou serviço conforme as necessidades técnicas do projeto.
Execução, inspeção e requisitos de qualificação
Na soldagem de tubos em aço inox, a qualidade da junta depende de uma sequência controlada que começa antes do arco elétrico.
Desenhos, materiais, geometria, ambiente de trabalho, acabamento exigido e critérios de aceitação devem ser analisados para que o processo de soldagem seja compatível com o projeto.
A Jota Soldas atua em fabricação, montagem, manutenção e adequações industriais, com avaliação personalizada do escopo e das necessidades de cada cliente.
Etapas para executar o serviço com controle técnico
- Análise do desenho e do escopo:
- Confirmar material de base, espessura, diâmetro, tipo de junta, posição de soldagem e acessibilidade.
- Verificar se o projeto define processo, consumível, gás de proteção, sequência de execução, acabamento ou critérios de inspeção.
- Identificar condições de serviço que possam influenciar a junta, como exposição a agentes corrosivos, temperatura, pressão ou exigências de higiene, quando aplicável.
- Separar requisitos contratuais, normas indicadas pelo projeto e documentos que precisam acompanhar a entrega.
- Definição do procedimento de soldagem:
- Estabelecer o processo adequado, os parâmetros de corrente, tensão, velocidade de soldagem, vazão do gás e demais variáveis relevantes.
- Definir preparação da junta, método de ponteamento, sequência de passes, controle de temperatura e forma de proteção da raiz, quando necessário.
- Selecionar arame ou outro material de adição compatível com o metal de base e com os requisitos de desempenho da junta.
- Determinar quais variáveis precisam ser registradas e quais alterações exigem nova avaliação técnica.
- Preparação do tubo e da junta:
- Conferir a identificação e a condição do material antes do início do trabalho.
- Remover óleo, umidade, óxidos, partículas e outros contaminantes das superfícies que serão soldadas.
- Verificar corte, alinhamento, folga, chanfro e ponteamento conforme o desenho ou procedimento aplicável.
- Usar ferramentas e métodos de limpeza compatíveis com aço inoxidável para reduzir o risco de contaminação da superfície.
- Execução da soldagem:
- Controlar os parâmetros definidos e observar a estabilidade do arco, a proteção gasosa e a formação do cordão.
- Aplicar uma sequência que limite distorções e evite concentração desnecessária de calor.
- Manter as superfícies protegidas durante a execução e evitar interrupções que prejudiquem a continuidade ou o acabamento da junta.
- Registrar desvios, reparos ou alterações relevantes para que possam ser avaliados antes da liberação.
- Inspeção da junta:
- Realizar inspeção visual para verificar perfil do cordão, continuidade, acabamento, mordeduras, trincas aparentes, porosidade visível, respingos e sinais de oxidação.
- Conferir dimensões, alinhamento, deformações e atendimento aos critérios de aceitação definidos para o projeto.
- Quando especificado, avaliar a necessidade de ensaios adicionais, escolhidos conforme o material, a geometria, a criticidade da aplicação e os requisitos normativos.
- Não substituir critérios documentados por uma avaliação informal: a aceitação deve seguir o que foi definido pelo responsável técnico ou pela especificação aplicável.
- Registro e rastreabilidade:
- Organizar informações sobre material, junta, procedimento utilizado, parâmetros relevantes, identificação do soldador e inspeções realizadas.
- Registrar não conformidades, correções, reinspeções e a decisão de liberação ou necessidade de reparo.
- Confirmar quais documentos devem ser entregues ao cliente, como registros de inspeção, relatórios de ensaio ou documentação de rastreabilidade, quando previstos no escopo.
Quando são necessárias qualificações e certificações?
A necessidade de qualificação de procedimento de soldagem e de certificação ou qualificação dos soldadores não deve ser presumida apenas pelo tipo de tubo.
Ela depende da especificação do projeto, da aplicação do equipamento ou conjunto, do nível de responsabilidade da junta, do contrato e dos requisitos normativos adotados.
Em projetos com exigências formais, o procedimento pode precisar demonstrar que as variáveis de soldagem são capazes de produzir uma junta conforme os critérios definidos.
O soldador também pode precisar comprovar aptidão para executar o processo, a posição, a faixa de espessura e a configuração de junta aplicáveis.
A documentação exigida deve ser confirmada antes da fabricação ou da montagem.
Normas, códigos e critérios de aceitação devem ser definidos pelos responsáveis técnicos do projeto.
Como eles podem variar conforme o setor e a aplicação, é importante evitar a escolha de uma referência normativa sem verificar sua pertinência, edição aplicável e relação com o contrato.
Critérios técnicos para contratar ou solicitar uma avaliação técnica
Antes de encaminhar o serviço, o contratante deve reunir:
- desenho, modelo ou descrição dimensional do tubo e do conjunto;
- material de base e informações disponíveis sobre o material de adição;
- espessuras, diâmetros, tipo de junta e posições de soldagem;
- quantidade de peças ou extensão aproximada das juntas, quando disponível;
- ambiente de fabricação, montagem ou manutenção;
- acabamento visual e funcional esperado;
- necessidade de montagem, adequação, reparo ou integração com uma estrutura existente;
- normas, procedimentos internos e critérios de aceitação indicados pelo projeto;
- inspeções, ensaios, registros e qualificações requeridos;
- restrições de acesso, contaminação, limpeza, desmontagem ou paralisação da operação.
Com essas informações, a Jota Soldas pode avaliar o escopo de forma mais precisa e orientar a compatibilidade entre processo, consumíveis, preparação, execução e inspeção.
A empresa presta serviços e também atua como fabricante, atendendo demandas relacionadas a soldagem, fabricação, montagem, manutenção e adequações industriais com alcance nacional, conforme as necessidades apresentadas em cada projeto.
Como definir a solução e solicitar uma avaliação técnica?
A definição da solução para a soldagem de tubos em aço inox deve partir das características reais do projeto, e não apenas da escolha isolada do processo de soldagem.
Material, geometria, espessura, tipo de junta, ambiente de operação, acabamento desejado, produtividade e requisitos normativos precisam ser analisados em conjunto para reduzir incompatibilidades, retrabalho e decisões inadequadas.
Matriz de decisão por aplicação
Não exatamente.
Ambos utilizam arco elétrico, arame-eletrodo contínuo e gás de proteção, mas a diferença principal está na natureza do gás utilizado.
O MIG emprega gás inerte ou predominantemente inerte, enquanto o MAG utiliza gás ativo ou mistura com componentes ativos.
Qual processo é mais produtivo?
Os dois processos podem apresentar elevada produtividade porque utilizam alimentação contínua do arame.
A produtividade real depende da espessura, da posição, da preparação da junta, do equipamento, dos consumíveis, dos parâmetros e da habilidade de execução.
Portanto, não existe uma resposta única válida para todos os projetos.
O MIG ou o MAG é melhor para qualquer tipo de tubo?
Não. A escolha depende do material do tubo, da espessura, da geometria, do acesso à junta, do acabamento requerido, do ambiente e dos critérios técnicos aplicáveis.
Em tubos de aço inox, por exemplo, a compatibilidade entre consumível, gás, preparação e controle térmico precisa ser avaliada antes da execução.
Como escolher o arame-eletrodo?
O arame deve ser compatível com o metal de base, com as propriedades esperadas para a junta e com o procedimento definido para a aplicação.
Também devem ser considerados diâmetro, condição de armazenamento, alimentação e compatibilidade com a fonte de soldagem.
A especificação correta deve ser confirmada a partir do projeto e da avaliação técnica.
Quando é necessário qualificar o procedimento e o soldador?
Quando o contrato, a norma, a especificação do cliente ou o responsável técnico exigir comprovação formal de que o procedimento e a execução atendem aos requisitos definidos.
Nesses casos, devem ser estabelecidos os documentos, os critérios de aceitação e as qualificações aplicáveis antes do início do serviço.
O que deve ser informado ao solicitar uma avaliação?
É útil apresentar desenhos ou croquis, material e espessura, dimensões, tipo de junta, quantidade de peças ou conjuntos, posição de soldagem, local de execução, acabamento desejado, necessidade de montagem ou adequação e requisitos de inspeção.
Com essas informações, a Jota Soldas pode analisar o escopo de forma personalizada e orientar a solução dentro das necessidades do projeto.
Toda solda em tubo de aço inox precisa de ensaio?
Não necessariamente, A necessidade e o tipo de ensaio dependem da aplicação, da criticidade da junta, da especificação técnica, do contrato e dos critérios de aceitação definidos.
A inspeção visual pode fazer parte do controle básico, mas não deve ser tratada como único requisito quando o projeto determinar avaliações adicionais.
A inspeção visual é suficiente para liberar a junta?
Somente quando isso estiver de acordo com os critérios definidos para o serviço.
A inspeção visual identifica condições superficiais e geométricas observáveis, mas não substitui ensaios ou verificações exigidos para avaliar possíveis descontinuidades não visíveis.
Quando um procedimento de soldagem precisa ser qualificado?
Quando a especificação, o contrato, a norma adotada ou o responsável técnico exigir evidência documentada de que o procedimento atende aos requisitos da aplicação.
A decisão deve considerar as variáveis do processo e as condições reais de execução.
O soldador precisa apresentar certificação?
Pode ser necessário comprovar a qualificação do soldador quando o projeto ou a norma aplicável estabelecer essa exigência.
O documento deve ser compatível com o processo, a posição, o tipo de junta e outras variáveis relevantes do serviço.
A disponibilidade de uma certificação não deve ser presumida sem confirmação documental.
Quem define os critérios de aceitação?
Os critérios devem ser estabelecidos pelo projeto, contrato, norma aplicável ou responsável técnico autorizado.
Antes do início da soldagem, contratante e prestador devem alinhar o que será inspecionado, como será registrado e quais condições determinam aprovação, reparo ou reinspeção.
Para solicitar uma avaliação técnica, o ideal é encaminhar o escopo, os desenhos disponíveis, os materiais, as condições de execução e os requisitos de inspeção.
A análise conjunta com a Jota Soldas ajuda a definir uma solução coerente com as necessidades do projeto, sem substituir a validação dos responsáveis técnicos e das exigências normativas aplicáveis.
| Critério | O que avaliar | Impacto na solução |
|---|---|---|
| Material | Tipo de aço inoxidável, condição da superfície e eventual contato com outros materiais | Orienta a preparação, a compatibilidade dos consumíveis e os cuidados para evitar contaminação |
| Geometria | Diâmetro, comprimento, acessibilidade, curvaturas e posição de soldagem | Influencia o acesso da tocha, a sequência de execução e o controle do cordão |
| Espessura | Espessura da parede e variações entre os componentes | Ajuda a definir preparação da junta, parâmetros e controle do aporte térmico |
| Tipo de junta | Junta de topo, sobreposição, derivação, conexão ou montagem de conjunto | Determina a preparação, o ajuste, a folga e os critérios de inspeção aplicáveis |
| Ambiente | Umidade, agentes corrosivos, temperatura, área interna ou externa e condições de operação | Pode exigir cuidados adicionais de proteção, acabamento e seleção de materiais |
| Acabamento | Exigência visual, necessidade de uniformidade, remoção de oxidação e acabamento posterior | Define etapas complementares de limpeza, acabamento e verificação |
| Produtividade | Volume de peças, repetitividade, acessibilidade e ritmo de fabricação | Ajuda a avaliar a conveniência do MIG/MAG ou de outro processo tecnicamente compatível |
| Requisitos normativos | Desenhos, especificações, critérios de aceitação e documentação solicitada | Pode exigir procedimento de soldagem qualificado, soldador qualificado e registros de execução |
Soldagem de tubos em aço inox: critérios técnicos e aplicações
Essa matriz também se aplica a projetos de equipamentos, estruturas, caldeirarias, manutenção, montagem e adequação industrial.
Em uma fabricação nova, o processo pode ser definido junto ao desenho, à preparação das peças e à sequência de montagem.
Em uma manutenção ou adequação, a avaliação precisa considerar as condições existentes, o acesso à junta e a compatibilidade com o conjunto instalado.
Informações necessárias para elaborar o escopo
Antes de solicitar uma avaliação técnica, reúna, sempre que disponíveis:
- desenho, croqui, modelo ou imagens do componente;
- tipo de tubo, dimensões e espessuras;
- quantidade de peças ou extensão aproximada das juntas;
- tipo de união e posição em que a soldagem será realizada;
- finalidade do equipamento, estrutura ou tubulação;
- ambiente de instalação e condições relevantes de operação;
- exigências de acabamento, limpeza ou aparência do cordão;
- necessidade de fabricação, montagem, manutenção ou adequação no local;
- normas, especificações internas e critérios de aceitação indicados pelo responsável técnico;
- necessidade de inspeção, rastreabilidade, registros ou qualificação do procedimento e do soldador.
Quando parte dessas informações não estiver definida, isso deve ser informado no contato.
A ausência de um dado não impede a análise inicial, mas pode limitar a definição do processo, dos consumíveis, da proteção gasosa e dos controles necessários.
Perguntas importantes ao fornecedor
Uma avaliação técnica consistente deve esclarecer:
- O processo MIG/MAG é compatível com o material, a geometria e a posição das juntas?
- Quais dados do projeto são necessários para selecionar o arame de adição e o gás de proteção?
- Como serão controlados alinhamento, folga, aporte térmico, distorção e proteção da região soldada?
- Quais etapas de preparação e limpeza serão realizadas antes e depois da soldagem?
- A execução será feita como fabricação, montagem, manutenção ou adequação de um conjunto existente?
- Há limitações de acesso, transporte, montagem ou execução no local que alterem a estratégia?
- Quais inspeções, registros e critérios de aceitação devem ser definidos pelo projeto?
- O serviço requer qualificação de procedimento de soldagem ou certificação dos soldadores conforme os requisitos aplicáveis?
Essas perguntas ajudam a verificar a compatibilidade entre o processo e a aplicação sem transformar uma recomendação geral em especificação definitiva.
A seleção final deve ser confirmada com base no desenho, no material, nas condições de serviço e nos requisitos técnicos responsáveis pelo projeto.
Integração com fabricação, montagem e manutenção
A soldagem não deve ser avaliada como uma etapa isolada quando o serviço envolve um projeto industrial completo.
A preparação das peças, a fabricação de estruturas ou equipamentos, a montagem do conjunto, a manutenção e as adequações podem alterar a sequência de trabalho e os controles necessários.
Por exemplo, uma junta acessível na bancada pode se tornar mais complexa depois da montagem.
Da mesma forma, uma intervenção de manutenção pode exigir levantamento das condições existentes antes da definição da preparação ou do processo.
Por isso, o escopo deve indicar se a Jota Soldas será responsável apenas pela soldagem ou também por atividades de fabricação, montagem, manutenção e adequação relacionadas ao conjunto.
A Jota Soldas atua como prestadora de serviços e fabricante, com atendimento personalizado, análise do escopo e soluções definidas conforme as necessidades de cada cliente.
A empresa foi fundada em 2019, tendo como base a experiência prática acumulada por seu fundador no segmento de soldagem desde 2004.
Essa experiência orienta uma abordagem baseada nas especificações do projeto, com atenção à qualidade, à segurança e à eficiência.
O atendimento possui alcance nacional, conforme o histórico institucional.
Como solicitar uma avaliação técnica?
Para iniciar uma análise, envie o escopo disponível e descreva o resultado esperado, incluindo dimensões, materiais, desenhos, imagens, quantidade, local da execução e requisitos de inspeção ou documentação, quando aplicáveis.
Também informe se a demanda está relacionada à fabricação de estruturas, à montagem industrial, à manutenção ou à adequação de um equipamento existente.
A partir dessas informações, a solução pode ser discutida de forma mais objetiva, considerando a compatibilidade entre processo, consumíveis, gás de proteção, preparação, execução e inspeção.
Para demandas relacionadas à [soldagem MIG/MAG industrial], [fabricação de estruturas metálicas], [montagem industrial] e [manutenção e adequações industriais], a avaliação deve permanecer vinculada às especificações de cada aplicação.
Consulte a Jota Soldas para encaminhar o escopo e verificar, de maneira personalizada, quais informações e requisitos são necessários para avaliar a sua demanda.
A definição técnica deve considerar as necessidades específicas do projeto e ser confirmada pelos responsáveis técnicos envolvidos.
Para saber mais sobre Soldagem de tubos em aço inox
Ligue para (11) 4358-4906 ou clique aqui e entre em contato por e-mail.
Entre em contato agora mesmo!
Clique no botão e entre em contato para tirar dúvidas ou solicitar um orçamento.
Solicitar contatoPrincipais regiões de atendimento:
- Atendimento realizado em todo o estado de Acre.
- Atendimento realizado em todo o estado de Alagoas.
- Atendimento realizado em todo o estado de Amapá.
- Atendimento realizado em todo o estado de Amazonas.
- Atendimento realizado em todo o estado de Bahia.
- Atendimento realizado em todo o estado de Ceará.
- Atendimento realizado em todo o estado de Distrito Federal.
- Atendimento realizado em todo o estado de Espírito Santo.
- Atendimento realizado em todo o estado de Goiás.
- Atendimento realizado em todo o estado de Maranhão.
- Atendimento realizado em todo o estado de Mato Grosso.
- Atendimento realizado em todo o estado de Mato Grosso do Sul.
- Atendimento realizado em todo o estado de Minas Gerais.
- Atendimento realizado em todo o estado de Pará.
- Atendimento realizado em todo o estado de Paraíba.
- Atendimento realizado em todo o estado de Paraná.
- Atendimento realizado em todo o estado de Pernambuco.
- Atendimento realizado em todo o estado de Piauí.
- Atendimento realizado em todo o estado de Rio de Janeiro.
- Atendimento realizado em todo o estado de Rio Grande do Norte.
- Atendimento realizado em todo o estado de Rio Grande do Sul.
- Atendimento realizado em todo o estado de Rondônia.
- Atendimento realizado em todo o estado de Roraima.
- Atendimento realizado em todo o estado de Santa Catarina.
- Atendimento realizado em todo o estado de São Paulo.
- Atendimento realizado em todo o estado de Sergipe.
- Atendimento realizado em todo o estado de Tocantins.

