Galeria
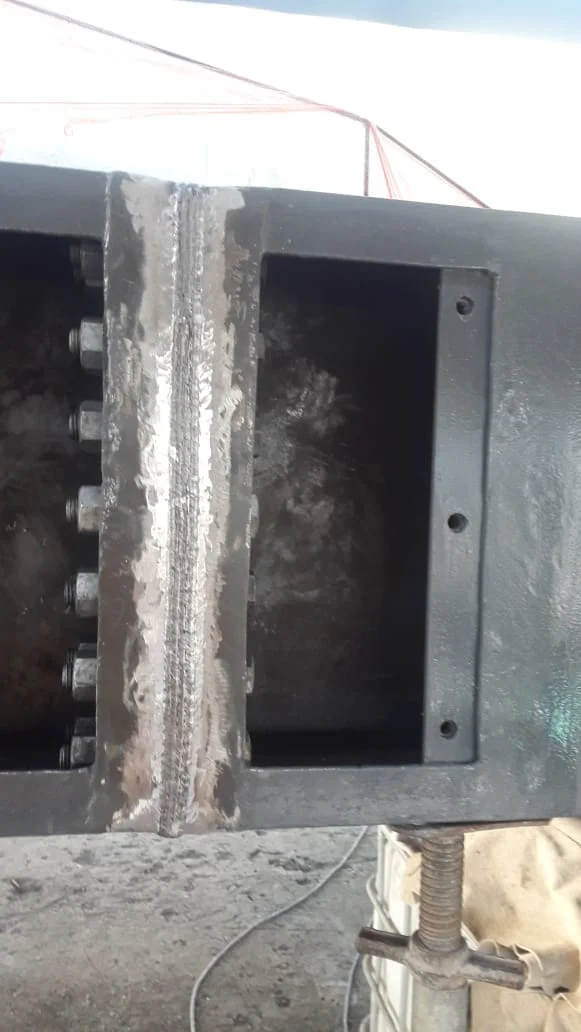
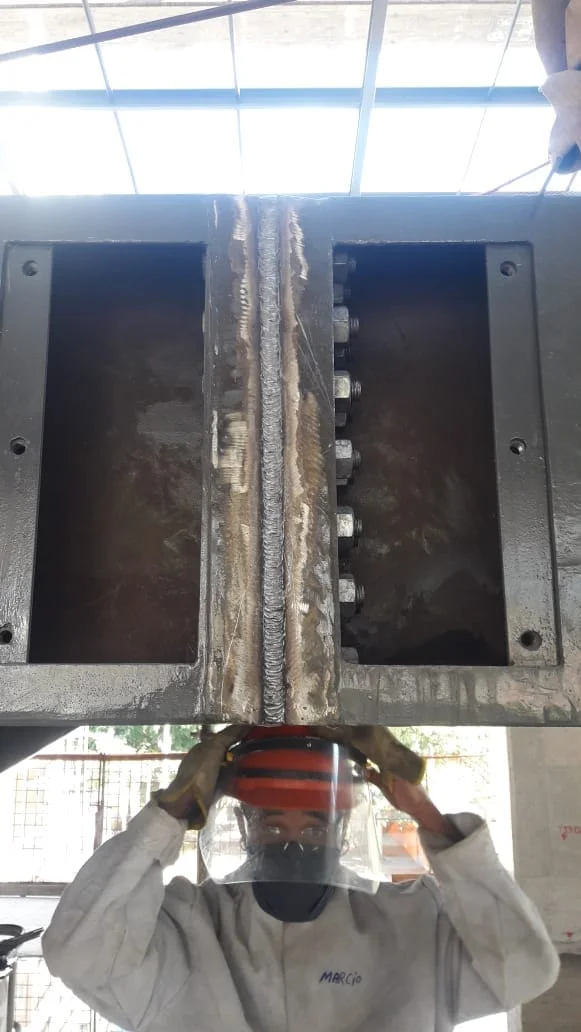
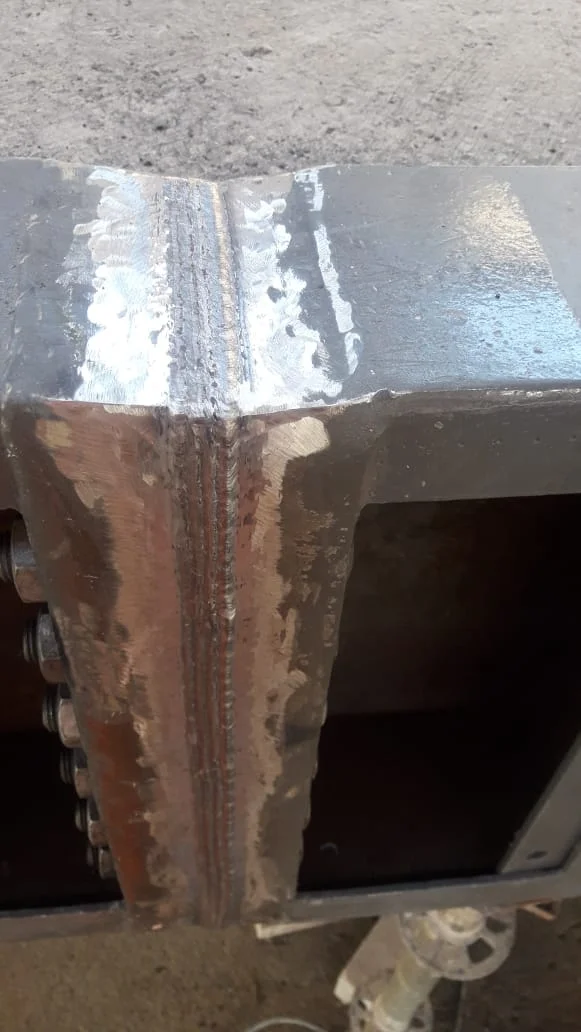
Clique nas imagens para ampliar
Solda em aço carbono com eletrodo revestido: processos, aplicações e boas práticas
Solda em aço carbono é o processo de unir permanentemente peças de aço carbono por meio de calor, com ou sem metal de adição, formando uma junta soldada.
Este processo é essencial para integrar componentes industriais, estruturas metálicas e tubulações.
Na soldagem com eletrodo revestido, também conhecida como SMAW ou solda manual, o arco elétrico funde parte do metal de base e o eletrodo, enquanto o revestimento protege a poça de fusão e forma escória sobre o cordão.
Este método é aplicado na fabricação, montagem, manutenção, reparo e reforço de componentes de aço carbono, como estruturas metálicas, suportes, bases, peças sob medida e tubulações.
A escolha do método e da execução depende das características da junta, posição de soldagem, espessura, condições de acesso e requisitos do serviço.
Aplicações e critérios iniciais
Antes de iniciar a soldagem, é crucial distinguir a finalidade do trabalho:
- Aplicação estrutural: união de elementos que fazem parte de uma estrutura metálica e precisam atender aos requisitos do projeto.
- Fabricação: produção ou adequação de componentes, suportes, bases e peças conforme desenho ou necessidade operacional.
- Reparo e manutenção: recuperação de partes desgastadas, correção de falhas, reforço localizado ou substituição de componentes, sempre após avaliar a condição da peça.
O eletrodo revestido é especialmente útil quando o serviço exige flexibilidade de execução, diferentes posições de soldagem ou acesso restrito.
Seu equipamento é relativamente portátil, mas a qualidade da junta depende da preparação, compatibilidade do consumível com o material e controle da execução.
Critérios técnicos para avaliar o serviço
As informações abaixo ajudam a definir o procedimento mais adequado e devem ser verificadas conforme as especificações do projeto:
- Material: confirmar se o componente é de aço carbono ou outro material e identificar sua especificação.
- Espessura: registrar a espessura das peças, pois influencia a preparação da junta, sequência de passes e seleção do consumível.
- Tipo de junta: verificar se será utilizada junta de topo, junta de filete ou outra geometria prevista no projeto.
- Posição de soldagem: informar se a execução ocorrerá na posição plana, horizontal, vertical ou sobrecabeça.
- Acesso ao local: avaliar espaço para posicionamento do soldador, movimentação do equipamento e possibilidade de preparação da superfície.
- Condição da superfície: remover contaminantes, revestimentos, umidade, ferrugem solta, óleo e outros elementos que possam afetar a soldagem.
- Finalidade da peça: esclarecer se o trabalho envolve fabricação, montagem, manutenção, reparo ou reforço estrutural.
- Requisitos do projeto: reunir desenhos, medidas, tolerâncias, cargas, critérios de inspeção e demais orientações técnicas disponíveis.
A definição do eletrodo, geometria da junta e variáveis de execução não deve ser feita apenas pela aparência da peça.
É necessário considerar o material, espessura, posição, nível de solicitação e procedimento aplicável.
Em serviços estruturais, de tubulação ou de maior criticidade, a avaliação deve ser conduzida por profissional competente, com base na documentação técnica pertinente.
A Jota Soldas atua em soldagem, fabricação e montagem industrial desde 2019.
Com a experiência superior a 15 anos do fundador no setor, a empresa desenvolve soluções personalizadas para necessidades de fabricação, manutenção, montagem e adequações industriais, atendendo clientes em nível nacional.
Como funciona a soldagem com eletrodo revestido?
A soldagem com eletrodo revestido, também conhecida como SMAW ou solda manual, utiliza um arco elétrico para fundir o eletrodo e uma região do metal de base.
O metal de adição depositado forma a junta soldada, enquanto o revestimento do eletrodo contribui para proteger a poça de fusão e formar uma camada de escória sobre o cordão.
Na prática, o processo é aplicado à união e ao reparo de componentes, estruturas metálicas, suportes, bases e tubulações.
Sua flexibilidade permite trabalhar em diferentes posições e em locais de acesso restrito, desde que a preparação, o consumível e os parâmetros sejam compatíveis com as especificações do projeto.
Etapas básicas do processo
- Preparação da junta: a área é limpa para remover contaminantes que possam prejudicar a fusão, como óleo, umidade, tinta solta, ferrugem ou resíduos. Também são verificados o alinhamento, a abertura da raiz, o tipo de junta e as condições de acesso.
- Seleção do eletrodo: o consumível deve ser compatível com o metal de base, espessura, posição de soldagem e nível de qualidade exigido. Para aço carbono e alguns aços de baixa liga, a escolha não deve ser feita apenas pelo diâmetro; é necessário considerar a classificação do eletrodo e o procedimento aplicável.
- Abertura do arco: o soldador estabelece o arco elétrico entre a ponta do eletrodo e a peça. O calor gerado funde parte do eletrodo e do metal de base, formando a poça de fusão.
- Deposição do metal: o eletrodo é conduzido ao longo da junta com controle do comprimento do arco, do ângulo, da velocidade de avanço e do movimento lateral. Essas variáveis influenciam a penetração, a largura do cordão e a estabilidade da soldagem.
- Formação e remoção da escória: durante a fusão, o revestimento produz gases e escória. A escória ajuda a proteger o metal líquido contra a atmosfera e pode influenciar o formato e o acabamento do cordão. Após o resfriamento adequado, ela deve ser removida antes da execução de um novo passe ou da inspeção da superfície.
- Inspeção visual: o cordão é avaliado quanto à continuidade, ao perfil, à uniformidade, à presença de respingos excessivos e a sinais aparentes de descontinuidades. Conforme a criticidade da junta e os requisitos do projeto, podem ser necessários métodos de inspeção complementares definidos por profissional competente.
Por que o revestimento do eletrodo é importante?
O revestimento não serve apenas para formar a escória.
Ele participa da proteção da poça de fusão, contribui para a estabilidade do arco e pode influenciar a aparência e o comportamento do cordão.
A composição e as condições de uso do eletrodo também estão relacionadas à quantidade de escória, à facilidade de remoção e à necessidade de armazenamento ou preparação conforme as orientações do fabricante e do procedimento aplicável.
Por esse motivo, um eletrodo aparentemente adequado pode não ser a melhor escolha para todas as situações.
Material, espessura, geometria da junta, posição, condição da superfície e requisitos de desempenho precisam ser analisados em conjunto.
Variáveis que exigem controle
A execução da solda manual depende do controle de diversas variáveis:
- Corrente de soldagem: deve estar dentro da faixa indicada para o eletrodo e para o procedimento. Corrente inadequada pode afetar a penetração, a estabilidade do arco e o formato do cordão.
- Comprimento do arco: um arco excessivamente longo pode aumentar respingos, instabilidade e exposição da poça à atmosfera. Um arco muito curto pode dificultar a condução e favorecer irregularidades.
- Velocidade de avanço: o deslocamento influencia a quantidade de metal depositado, a largura do cordão e o aporte térmico.
- Ângulo e posição do eletrodo: interferem na distribuição do metal de adição e no controle da poça, especialmente em posições vertical e sobrecabeça.
- Sequência de passes: em juntas mais espessas ou de maior responsabilidade, a sequência precisa ser definida para reduzir a inclusão de escória e manter a geometria prevista.
- Condição do consumível e da superfície: eletrodo inadequadamente armazenado ou superfície contaminada pode comprometer a qualidade da junta.
Esses parâmetros não devem ser tratados como uma receita universal.
A referência correta é o procedimento aplicável ao serviço, considerando os materiais, o projeto, a posição e os critérios de inspeção.
Glossário técnico
- SMAW: sigla em inglês para Shielded Metal Arc Welding, processo de soldagem por arco elétrico com eletrodo revestido.
- Metal de base: material que será unido ou reparado.
- Metal de adição: material fornecido pelo eletrodo para formar parte da junta soldada.
- Poça de fusão: região líquida formada pelo calor do arco durante a soldagem.
- Escória: camada resultante da fusão do revestimento e de outras reações do processo, removida após o resfriamento.
- Passe: depósito de solda realizado em uma etapa de execução. Uma junta pode exigir um ou mais passes.
- Comprimento do arco: distância entre a ponta do eletrodo e a superfície da poça de fusão.
A Jota Soldas atua com soldagem, fabricação e montagem industrial e informa realizar a execução de forma personalizada conforme as necessidades de cada cliente.
Em serviços de manutenção e adequações industriais, a avaliação das condições reais de campo é essencial para definir preparação, consumível, sequência de execução e critérios de inspeção.
Execução, posições de soldagem e controle das variáveis
Na soldagem com eletrodo revestido, a qualidade do cordão depende da combinação entre preparação da junta, estabilidade do arco, escolha do consumível e controle da execução.
Em uma solda em aço carbono, essas variáveis precisam ser ajustadas às condições reais do componente, à posição de trabalho, à espessura, ao tipo de junta e aos requisitos definidos no projeto ou no procedimento aplicável.
Posições de soldagem e principais cuidados!
| Posição | Desafio predominante | Cuidados gerais |
|---|---|---|
| Plana | Controlar a poça de fusão e a geometria do cordão | Manter arco estável, velocidade uniforme e deposição compatível com a junta |
| Horizontal | Evitar o escoamento excessivo do metal fundido | Ajustar a técnica de condução, controlar o comprimento do arco e observar as bordas da junta |
| Vertical | Controlar a ação da gravidade sobre a poça | Trabalhar com sequência de passes e movimentação apropriadas ao procedimento definido |
| Sobrecabeça | Conter a poça e reduzir o risco de queda de material | Redobrar o controle do arco, da deposição e da proteção individual |
Solda em aço carbono: critérios técnicos e aplicações
A posição plana costuma facilitar a observação da poça de fusão, mas não elimina a necessidade de controle.
Nas posições horizontal, vertical e sobrecabeça, a gravidade altera o comportamento do metal de adição e pode favorecer irregularidades, escorrimento, falta de fusão ou dificuldade de remoção da escória.
Por isso, a técnica deve considerar a geometria da junta e as limitações de acesso do serviço.
Variáveis que influenciam o cordão
A corrente de soldagem, o comprimento do arco e a velocidade de avanço atuam em conjunto.
A corrente interfere na fusão e na penetração; o comprimento do arco afeta a estabilidade, a transferência de metal e a proteção da poça; já a velocidade de avanço influencia o tamanho do cordão, a distribuição do calor e o acabamento.
Como orientação geral, um arco instável pode produzir respingos, irregularidade e proteção insuficiente.
Um arco excessivamente longo pode aumentar a exposição da poça e favorecer descontinuidades, enquanto um avanço muito rápido pode reduzir a deposição e comprometer a fusão.
Em sentido oposto, uma velocidade muito baixa pode concentrar calor em excesso, ampliar o cordão e elevar o risco de deformação ou mordedura, conforme a geometria e o procedimento.
Essas relações não substituem parâmetros definidos para o serviço.
Corrente, polaridade, diâmetro do eletrodo, sequência de passes e demais condições devem ser estabelecidos ou validados conforme o material, a espessura, o tipo de junta e a especificação técnica aplicável.
Sequência de passes e controle do aporte térmico
Em juntas com múltiplos passes, a sequência de deposição deve favorecer a fusão entre camadas, a remoção adequada da escória e o controle da distorção.
Antes de iniciar o passe seguinte, é necessário verificar se a superfície está limpa e se não há resíduos ou descontinuidades aparentes que possam ficar incorporados ao cordão.
O aporte térmico deve ser controlado para evitar aquecimento excessivo ou insuficiente.
A concentração de calor pode alterar a geometria da junta, aumentar deformações e influenciar a região afetada pelo calor.
Já a energia insuficiente pode resultar em falta de fusão ou penetração inadequada.
A avaliação deve considerar o procedimento aplicável e as condições específicas da peça, sem adotar um parâmetro único para todos os trabalhos.
Critérios técnicos de controle durante a execução
- Confirmar o alinhamento, a abertura e a condição da junta antes da abertura do arco.
- Remover óleo, tinta, umidade, carepa, ferrugem solta e outros contaminantes da região de soldagem.
- Verificar se o eletrodo é compatível com o metal de base e com os requisitos do projeto.
- Manter o comprimento do arco e a velocidade de avanço tão uniformes quanto possível.
- Observar a fusão das laterais da junta e a formação do cordão durante cada passe.
- Remover a escória antes da deposição de uma nova camada.
- Controlar a sequência de passes e a deformação da peça ao longo do trabalho.
- Realizar inspeção visual após a soldagem e encaminhar a junta para avaliação complementar quando a criticidade ou o projeto exigir.
O acabamento visual é um indicador importante, mas não comprova sozinho a integridade da junta.
Porosidade, falta de fusão, falta de penetração e inclusões podem exigir investigação adicional, especialmente em componentes estruturais, tubulações ou peças submetidas a esforços relevantes.
Na Jota Soldas, a execução é apresentada de forma personalizada, considerando as necessidades do cliente e as condições específicas de fabricação, montagem e adequação industrial.
A experiência técnica acumulada pela empresa e a atuação do fundador há experiência desde 2004 no setor orientam uma abordagem voltada à preparação, ao controle do processo e à qualidade da execução, sem substituir a análise do projeto ou do procedimento aplicável.
Em demandas que envolvem montagem industrial, o planejamento da soldagem deve ser integrado ao posicionamento, ao acesso e à sequência de montagem da estrutura.
Solda em aço carbono: comparação entre eletrodo revestido, MIG/MAG e TIG
A escolha do processo para Solda em aço carbono depende do material, espessura, tipo e posição da junta, acesso ao local, qualidade requerida e condições de execução.
Não existe um método universalmente superior, o eletrodo revestido, o MIG/MAG e o TIG apresentam características distintas de portabilidade, produtividade, acabamento e controle.
Comparação rápida entre os processos!
| Processo | Principais características | Pontos de atenção | Cenários em que pode ser adequado |
|---|---|---|---|
| Eletrodo revestido, ou SMAW | Equipamento relativamente portátil, operação manual e boa flexibilidade para diferentes posições e condições de campo | Exige controle do arco, remoção da escória entre passes e seleção adequada do eletrodo | Manutenção industrial, estruturas metálicas, reparos, reforços, componentes e locais com acesso restrito |
| MIG/MAG | Alimentação contínua do metal de adição e uso de gás de proteção, favorecendo produtividade em condições adequadas | É sensível à proteção gasosa, ao vento, à preparação do local e à regulagem do equipamento | Fabricação e montagem em ambientes controlados, quando a produtividade e a continuidade do cordão são relevantes |
| TIG | Arco com elevado controle e possibilidade de acabamento refinado em aplicações compatíveis | Normalmente requer maior controle operacional, preparação cuidadosa e proteção gasosa | Juntas que demandam controle do arco, acabamento e precisão compatíveis com o material e o projeto |
Solda em aço carbono: critérios técnicos e aplicações
1.
Considere o ambiente de trabalho. Em áreas externas, locais elevados, frentes de manutenção ou pontos de difícil acesso, a portabilidade do eletrodo revestido pode ser uma vantagem prática.
Já processos que dependem de gás de proteção exigem atenção às correntes de ar e à estabilidade da proteção ao redor da poça de fusão.
2.
Avalie a produtividade necessária. O MIG/MAG utiliza alimentação contínua do metal de adição e pode favorecer a produção em condições apropriadas.
Essa vantagem depende da preparação, da disponibilidade do equipamento, da regulagem, da posição de soldagem e da possibilidade de manter o processo estável.
3.
Relacione acabamento e controle à complexidade da junta. O TIG permite controle preciso do arco e do metal de adição em aplicações compatíveis.
Isso não significa que seja a melhor escolha para toda estrutura ou reparo, a decisão deve considerar espessura, geometria, acesso, posição e requisitos definidos no projeto.
4.
Verifique a posição de soldagem. O eletrodo revestido apresenta flexibilidade para execução em diferentes posições, desde que o procedimento e a técnica sejam adequados.
Em qualquer processo, posições vertical e sobrecabeça podem exigir maior controle da poça, da velocidade de avanço e da sequência de passes.
5.
Analise espessura e preparação. A espessura do aço carbono, a abertura da raiz, o chanfro, o tipo de junta e a necessidade de passe de raiz influenciam a escolha do processo e dos consumíveis.
A seleção não deve ser feita apenas pelo nome do método ou pela aparência esperada do cordão.
Matriz de decisão por cenário!
| Cenário de execução | Critério que ganha importância | Direção inicial de avaliação |
|---|---|---|
| Reparo ou reforço em campo | Acesso, portabilidade e adaptação à posição | Considerar eletrodo revestido, avaliando junta, material e procedimento |
| Fabricação em ambiente controlado | Produtividade, repetibilidade e disponibilidade de equipamento | Comparar MIG/MAG e eletrodo revestido conforme o volume e os requisitos |
| Junta com exigência de controle e acabamento | Precisão, limpeza e controle do aporte térmico | Avaliar TIG ou outro processo compatível com a especificação |
| Estrutura metálica com diferentes posições | Flexibilidade operacional e estabilidade do cordão | Verificar a adequação do eletrodo revestido e da técnica à posição |
| Tubulação ou componente com geometria crítica | Preparação, acesso, sequência de passes e qualidade requerida | Definir o processo a partir do procedimento aplicável e da inspeção prevista |
Solda em aço carbono: critérios técnicos e aplicações
Na soldagem manual SMAW, o arco elétrico é estabelecido entre o eletrodo revestido e o metal de base.
O revestimento participa da proteção da poça de fusão e gera escória, que deve ser removida conforme a sequência de execução.
Essa configuração permite trabalhar com equipamento portátil e adaptar a operação a diferentes posições e condições de acesso.
A versatilidade, porém, não elimina a necessidade de controle.
Corrente inadequada, comprimento excessivo do arco, velocidade irregular, superfície contaminada ou eletrodo incompatível podem afetar a fusão, a penetração, a aparência do cordão e a integridade da junta.
Por isso, a decisão deve considerar o procedimento, a compatibilidade metalúrgica, a posição, a espessura e os requisitos do projeto.
A Jota Soldas atua em soldagem, fabricação e montagem industrial desde 2019, com fundador que possui experiência desde 2004 de experiência no setor.
Em serviços com eletrodo revestido, sua abordagem é apresentada de forma personalizada, considerando as necessidades do cliente e as condições específicas de cada execução.
Critérios técnicos antes da definição
Antes de escolher entre eletrodo revestido, MIG/MAG e TIG, é recomendável reunir:
- material e especificação do metal de base;
- espessura e geometria dos componentes;
- tipo de junta, chanfro e abertura de raiz;
- posição de soldagem e condições de acesso;
- ambiente interno ou externo e possibilidade de vento;
- necessidade de produtividade, acabamento ou controle do arco;
- metal de adição e proteção compatíveis com o processo;
- procedimento de soldagem e requisitos de inspeção;
- finalidade da peça, estrutura, tubulação ou reparo.
A definição final deve ser validada por profissional competente, com base nas especificações aplicáveis ao projeto.
Assim, a Solda em aço carbono pode ser planejada de maneira mais segura e coerente com a função da junta, sem confundir portabilidade, produtividade ou acabamento com critérios isolados de superioridade.
Segurança, inspeção e referências técnicas
A soldagem de aço carbono exige planejamento que combine segurança ocupacional, controle do processo e verificação da qualidade da junta.
Antes de iniciar uma solda com eletrodo revestido, é necessário avaliar o local, o estado da peça, os riscos da atividade e os requisitos definidos no projeto ou no procedimento aplicável.
A execução não deve ser orientada apenas pela aparência do cordão, a preparação, a escolha do consumível, as condições de trabalho e a inspeção precisam ser consideradas em conjunto.
Critérios técnicos de segurança antes da soldagem
- Análise de risco: identificar possibilidade de incêndio, explosão, choque elétrico, queda, contato com superfícies aquecidas e exposição a fumos metálicos ou radiação do arco.
- Proteção individual: utilizar os EPIs compatíveis com a atividade, como máscara ou capacete de soldagem com proteção adequada, vestimenta resistente ao calor, luvas, proteção respiratória quando indicada pela avaliação de risco, calçado de segurança e proteção auditiva quando necessária.
- Ventilação: favorecer renovação de ar suficiente para reduzir a concentração de fumos e gases. Em espaços confinados ou pouco ventilados, a avaliação deve ser mais rigorosa e pode exigir medidas específicas de controle.
- Prevenção contra incêndio: remover ou proteger materiais combustíveis, controlar fagulhas e respingos e manter recursos de combate a incêndio disponíveis conforme os riscos do ambiente.
- Instalação elétrica: verificar cabos, conexões, porta-eletrodo, aterramento e integridade do equipamento antes do uso. Improvisações e componentes danificados aumentam o risco de choque e falhas durante a operação.
- Controle do ambiente: delimitar a área, sinalizar a atividade, restringir o acesso de pessoas não envolvidas e proteger trabalhadores próximos contra radiação, respingos e partículas.
- Condição da peça: confirmar que o componente está apoiado, estabilizado e livre de substâncias que possam gerar vapores perigosos quando aquecidas.
A proteção adequada não substitui a análise do cenário.
O procedimento deve considerar o material, a geometria da junta, a posição de soldagem, o acesso, a ventilação e a possibilidade de interferência com outras atividades industriais.
Inspeção e controle da qualidade da junta
A inspeção começa antes da abertura do arco.
A superfície deve ser avaliada quanto à presença de óleo, tinta, umidade, ferrugem solta, carepas ou outros contaminantes que possam prejudicar a fusão e favorecer descontinuidades.
Também devem ser verificados o alinhamento, a abertura de raiz, o chanfro quando aplicável e a fixação das peças.
Durante a execução, o controle deve observar a estabilidade do arco, o estado do eletrodo, a sequência de passes, a remoção da escória entre camadas e a formação do cordão.
A corrente, o comprimento do arco e a velocidade de avanço precisam ser definidos e ajustados conforme o procedimento aplicável, sem substituir parâmetros documentados por regras genéricas.
Após a soldagem, a inspeção visual pode verificar aspectos como continuidade do cordão, perfil, mordeduras, respingos excessivos, crateras, poros aparentes e sinais de trinca.
Essa avaliação é importante, mas não identifica todas as possíveis descontinuidades internas.
Conforme a criticidade da estrutura, a função do componente e os requisitos do projeto, podem ser necessários ensaios complementares definidos por profissional competente.
É útil diferenciar três conceitos:
- Inspeção visual: avaliação da superfície e da geometria aparente da solda.
- Descontinuidade: irregularidade ou interrupção na estrutura da junta, que pode ou não ser aceitável conforme os critérios aplicáveis.
- Defeito: descontinuidade que ultrapassa os limites de aceitação definidos para aquele projeto, procedimento ou norma.
A aceitação da junta não deve ser presumida apenas porque o acabamento parece uniforme.
O critério depende da aplicação, do nível de solicitação, do tipo de componente e da documentação técnica pertinente.
Rastreabilidade e documentação!
Quando o projeto exigir controle documental, é recomendável registrar informações como identificação da peça, material, consumível utilizado, etapa executada, inspeções realizadas, correções necessárias e responsável pelo controle.
A extensão dessa documentação deve ser compatível com a criticidade do serviço e com os requisitos contratuais ou técnicos aplicáveis.
Procedimentos de soldagem, instruções de trabalho, desenhos, critérios de aceitação e registros de inspeção devem ser analisados antes da execução.
Normas técnicas e regulamentações de segurança podem variar conforme o setor, o equipamento, o ambiente e a finalidade da estrutura; por isso, a edição vigente, o escopo e a aplicação devem ser validados com um profissional habilitado.
A Jota Soldas declara compromisso com qualidade, segurança e eficiência em seus serviços de soldagem, fabricação e montagem industrial.
Em uma avaliação de soldagem com eletrodo revestido, sua abordagem personalizada pode considerar as condições específicas de fabricação, manutenção, montagem ou adequação industrial.
Para saber mais sobre Solda em aço carbono
Ligue para (11) 4358-4906 ou clique aqui e entre em contato por e-mail.
Entre em contato agora mesmo!
Clique no botão e entre em contato para tirar dúvidas ou solicitar um orçamento.
Solicitar contatoPrincipais regiões de atendimento:
- Atendimento realizado em todo o estado de Acre.
- Atendimento realizado em todo o estado de Alagoas.
- Atendimento realizado em todo o estado de Amapá.
- Atendimento realizado em todo o estado de Amazonas.
- Atendimento realizado em todo o estado de Bahia.
- Atendimento realizado em todo o estado de Ceará.
- Atendimento realizado em todo o estado de Distrito Federal.
- Atendimento realizado em todo o estado de Espírito Santo.
- Atendimento realizado em todo o estado de Goiás.
- Atendimento realizado em todo o estado de Maranhão.
- Atendimento realizado em todo o estado de Mato Grosso.
- Atendimento realizado em todo o estado de Mato Grosso do Sul.
- Atendimento realizado em todo o estado de Minas Gerais.
- Atendimento realizado em todo o estado de Pará.
- Atendimento realizado em todo o estado de Paraíba.
- Atendimento realizado em todo o estado de Paraná.
- Atendimento realizado em todo o estado de Pernambuco.
- Atendimento realizado em todo o estado de Piauí.
- Atendimento realizado em todo o estado de Rio de Janeiro.
- Atendimento realizado em todo o estado de Rio Grande do Norte.
- Atendimento realizado em todo o estado de Rio Grande do Sul.
- Atendimento realizado em todo o estado de Rondônia.
- Atendimento realizado em todo o estado de Roraima.
- Atendimento realizado em todo o estado de Santa Catarina.
- Atendimento realizado em todo o estado de São Paulo.
- Atendimento realizado em todo o estado de Sergipe.
- Atendimento realizado em todo o estado de Tocantins.

